
Póngase en contacto con Zhenling

Actualizado en agosto de 2026
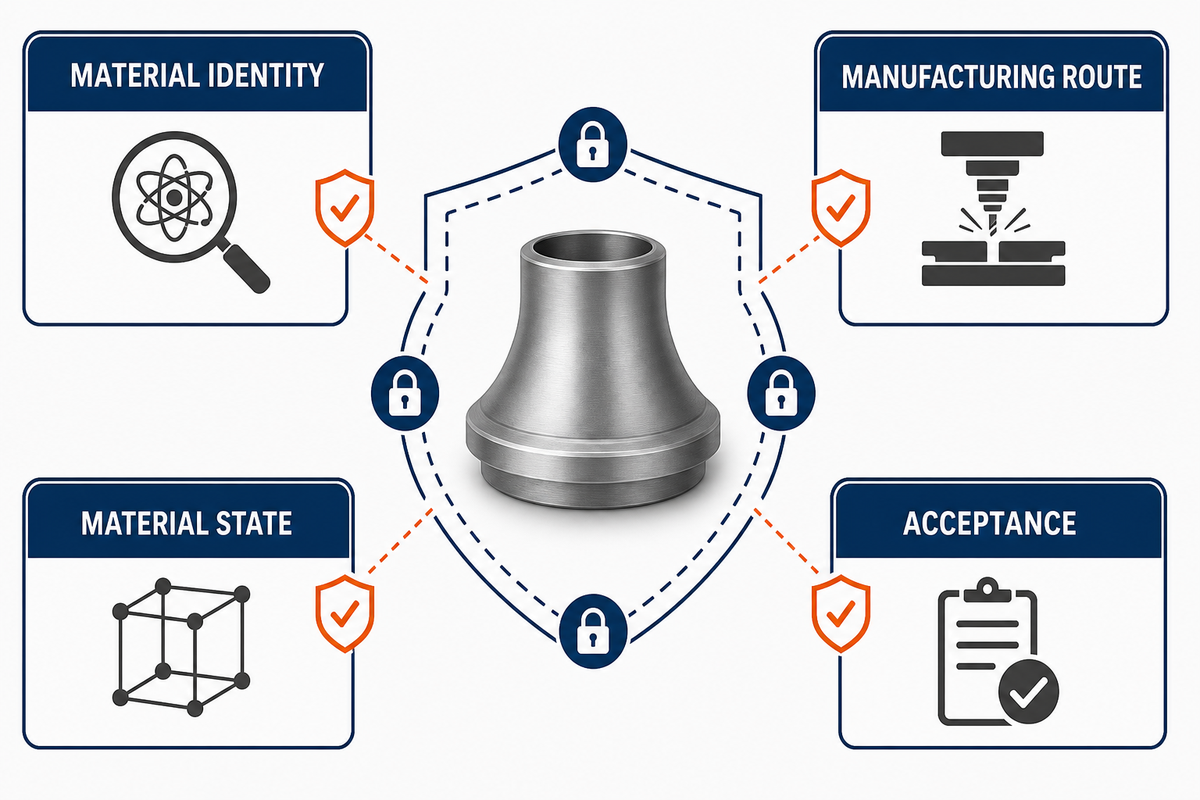
El mecanizado CNC de Inconel rara vez se reduce a una sola velocidad, un solo inserto o un solo refrigerante. Para obtener buenos resultados, primero hay que seleccionar cuidadosamente la aleación, la secuencia de fabricación, la forma del producto, el estado del tratamiento térmico, la geometría de la característica, el contacto de corte y los requisitos de aceptación; no basta con elegir un parámetro de una tabla o un caso previo.
Esta guía explica qué propiedades mecánicas importan durante el corte, por qué las superaleaciones a base de níquel concentran el calor, cómo interactúan el endurecimiento por deformación y la formación de viruta, en qué se diferencian el torneado de Inconel, el fresado CNC, el taladrado y el rectificado, y cómo reconocer el desgaste y la deriva dimensional. Es un marco informativo, no una página de cotización, una declaración de capacidades ni una aprobación del plano.
El mecanizado CNC de Inconel tiene éxito cuando todo el sistema de corte se mantiene dentro de un margen de evidencia verificado. Haga coincidir la secuencia y el estado del material, mantenga una acción de corte eficaz, controle el calor y la evacuación de viruta, observe más de una señal y verifique la característica terminada en el estado requerido.
Puntos clave antes del primer corte
- Una prueba de taladrado intermitente de Inconel 718 redujo la temperatura medida en el filo y aumentó la fuerza de avance; por eso, la interrupción implica una compensación, no una simple desventaja.
- La aleación 718 forjada y la fabricada por adición pueden responder de manera distinta aunque tengan el mismo nombre nominal de aleación.
- Las virutas segmentadas pueden reducir la fuerza en un régimen y, en otro, aumentar su variación, el desgaste o el riesgo para la superficie.
- Un parámetro publicado solo es aplicable si se consideran la aleación, el estado, la operación, la herramienta, el contacto, la refrigeración, el contexto de la máquina y el resultado medido.
- El mecanizado y la inspección dimensional, por sí solos, no demuestran la conformidad con un código de presión ni la aptitud de la pieza.
| Definir antes de la prueba | Registrar | No sustituir por |
|---|---|---|
| Identidad del material | Designación de la aleación y especificación aplicable | La palabra «Inconel» por sí sola |
| Secuencia de fabricación | Material forjado, fundido, obtenido por pulvimetalurgia o fabricado por adición | Una composición química nominal coincidente |
| Estado del material | Forma del producto, tratamiento térmico, evidencia de dureza, microestructura inicial | Un lote anterior sin documentación |
| Característica geométrica | Pared, alcance, interrupción, arista de salida, referencia, sobrematerial | Cantidad de ejes de la máquina |
| Sistema de corte | Sustrato, recubrimiento, geometría del filo, portaherramientas, excentricidad, umbral de reemplazo | El nombre de un recubrimiento |
| Corte | Velocidad, avance, profundidad de corte, contacto radial, entrada, salida | Un número aislado |
| Refrigeración y virutas | Punto de suministro, estado del flujo, salida de virutas, filtración, controles de niebla | «Refrigeración abundante» sin observación |
| Aceptación | Estado de la pieza, referencia, instrumento, cobertura, requisito de superficie | Un valor de tolerancia sin método |
1. ¿Por qué es tan difícil mecanizar el Inconel?
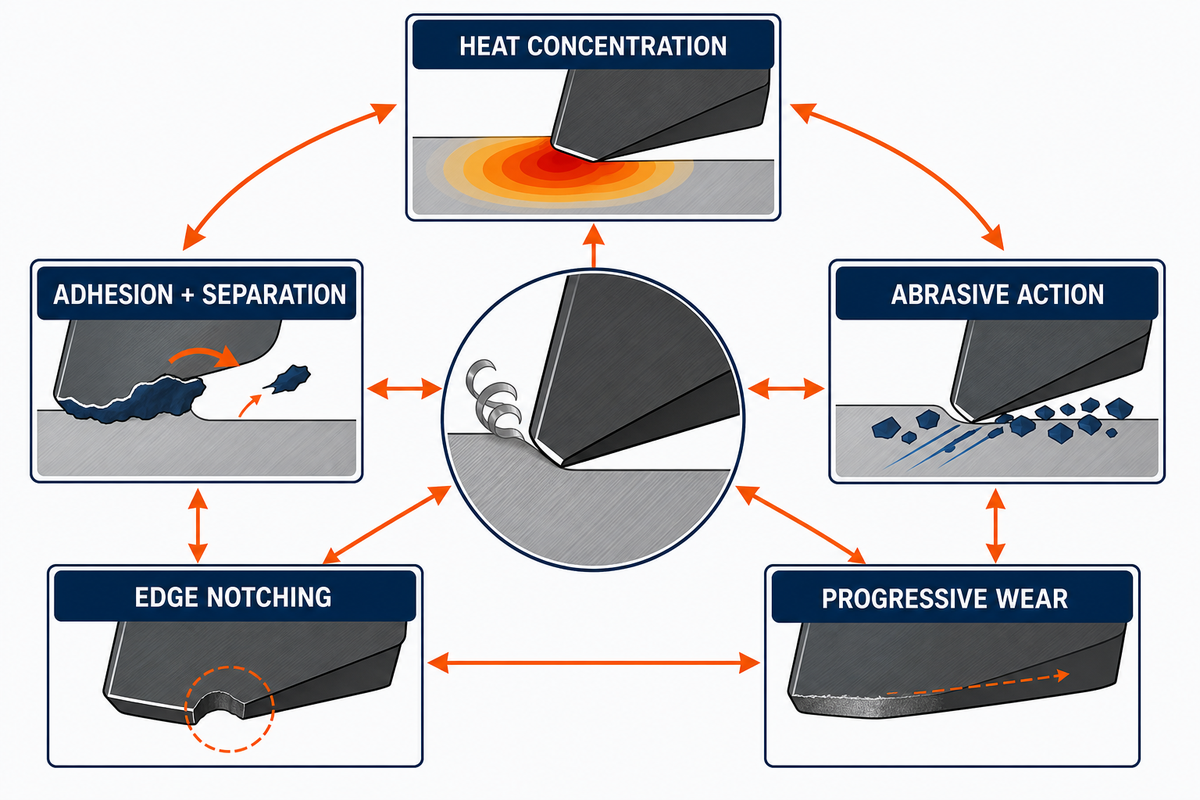
El mecanizado de Inconel es difícil porque la resistencia que conserva el material, la baja disipación del calor, el endurecimiento por deformación, la adhesión, las fases abrasivas y las altas cargas de corte actúan juntas en el filo. La importancia relativa de cada mecanismo cambia según el grado, el estado, la operación, el contacto, el sistema de herramientas y la rigidez de la característica; por eso, diagnosticarlo simplemente como «material duro» es insuficiente.
Las revisiones arbitradas sobre el mecanizado de superaleaciones de níquel describen la concentración de calor cerca de la herramienta, la adhesión y separación repetidas, la acción abrasiva, las muescas en el filo y el desgaste progresivo. La resistencia a altas temperaturas ayuda a la aleación en condiciones de servicio exigentes, pero durante el mecanizado también significa que la pieza no pierde resistencia tan rápido como muchos aceros comunes. Según la preparación, la alta resistencia en la zona de corte puede coincidir con grandes fuerzas de corte, endurecimiento rápido por deformación o desgaste acelerado de la herramienta; por ello, el filo debe soportar la carga mecánica mientras el calor permanece localizado.
El endurecimiento por deformación también plantea un problema de ubicación. El frotamiento, el contacto repetido o un filo dañado pueden hacer que la pasada siguiente corte material cuyo estado cerca de la superficie difiere del material a granel. Eso no significa que toda marca brillante de frotamiento demuestre endurecimiento ni que un avance mayor siempre sea más seguro. Significa que, antes de elegir una corrección, hay que relacionar la observación con la carga, la viruta, el filo y la superficie. Tanto la revisión de 2022 sobre desgaste de herramientas como una revisión más amplia de 2023 sobre la maquinabilidad del Inconel respaldan estos mecanismos interrelacionados.
Por eso, una regla derivada del acero puede fallar incluso si se usan la misma máquina y un tipo similar de cortador. La guía de mecanizado de acero para herramientas de Zhenling explica una lógica distinta basada en el grado, el estado y la geometría; sirve para comparar, no para transferir velocidades o avances a una superaleación de níquel. Ninguna calificación única de maquinabilidad del Inconel ni índice de maquinabilidad AISI sustituye la evidencia del grado, el estado y la operación que se necesita aquí.
Primera comprobación: Separe el síntoma de la causa. Antes de describir el problema como dureza, registre la viruta, el filo, la tendencia de carga, el sonido, el patrón de la superficie y el cambio dimensional.
2. Haga coincidir el grado, la secuencia de fabricación y el estado del material Inconel con el corte
Una instrucción de mecanizado válida para materiales Inconel especifica el grado, la especificación, la secuencia de fabricación, la forma del producto, el estado del tratamiento térmico, la evidencia sobre la microestructura inicial, la dureza cuando se requiera, la geometría de la característica y el plan de aceptación. Esa información evita que Inconel 625 e Inconel 718, el material en bruto forjado, el fundido y el fabricado por adición compartan una ventana de proceso solo por pertenecer a la familia Inconel.
Los registros oficiales muestran por qué importa especificar el estado. ASTM indica que B637-26 está vigente desde el 16 de abril de 2026 y que su alcance se limita a barras, varillas, piezas forjadas y material para forja de aleaciones de níquel endurecibles por precipitación especificadas. Los paneles vigentes de SAE identifican AMS5662P como formas de producto de aleación 718 tratadas por solución y AMS5663P como formas tratadas por solución y precipitación. Esos registros, al igual que el contenido nominal de cromo o cobalto, no autorizan sustituciones ni aprueban un componente terminado.
Piense en dos piezas en bruto etiquetadas como aleación 718. Una es forjada y se suministra en un estado de tratamiento por solución especificado; la otra es material obtenido por fusión de lecho de polvo después de una secuencia de posfabricación. Un estudio de 2026 comparó material tal como se fabricó, prensado isostáticamente en caliente, tratado térmicamente y forjado, y encontró diferencias en la microestructura y la respuesta al mecanizado. En esa prueba, el carburo cementado fue más sensible al estado del material, mientras que el nitruro de boro cúbico sin aglutinante se comportó de forma más uniforme entre los estados del material fabricado por adición. Las muestras eran pequeñas y las longitudes de corte, cortas; por eso, la decisión útil es incluir la secuencia y la microestructura en la lista de verificación para transferir datos, no declarar que una herramienta es universalmente mejor.
Además, la comparación completa de las secuencias de fabricación de la aleación 718 informó diferencias en la rugosidad, la penetración de tensiones residuales, la deformación subsuperficial y el desgaste de la herramienta. Una revisión anterior sobre tratamiento térmico también relaciona la composición, la secuencia de fabricación, la microestructura y el tratamiento térmico con la maquinabilidad.
Las etiquetas de aplicación dan contexto, no aprobación. Las aplicaciones de Inconel descritas como aplicaciones aeroespaciales, componentes de motores de turbina de gas o aplicaciones de procesamiento químico pueden priorizar distintos requisitos de servicio a alta temperatura o resistencia a la corrosión. Sin embargo, expresiones como excelente resistencia a la corrosión o a la oxidación no seleccionan un grado, demuestran la aptitud para el servicio, definen el corte ni establecen la aceptación del ensamble final. El mecanizado de Inconel en un centro de 5 ejes puede resolver problemas de acceso o transferencia de referencias; la cantidad de ejes por sí sola no define la herramienta, el dispositivo de sujeción, la ventana del proceso ni el resultado de la inspección.
Use las opciones de materiales para mecanizado del sitio para comparar la familia Inconel, Hastelloy y otras familias de materiales, pero deje que el plano aplicable y los documentos del material determinen el grado y el estado finales.
3. Use el mapa de interacción entre frotamiento, endurecimiento, calor y desgaste
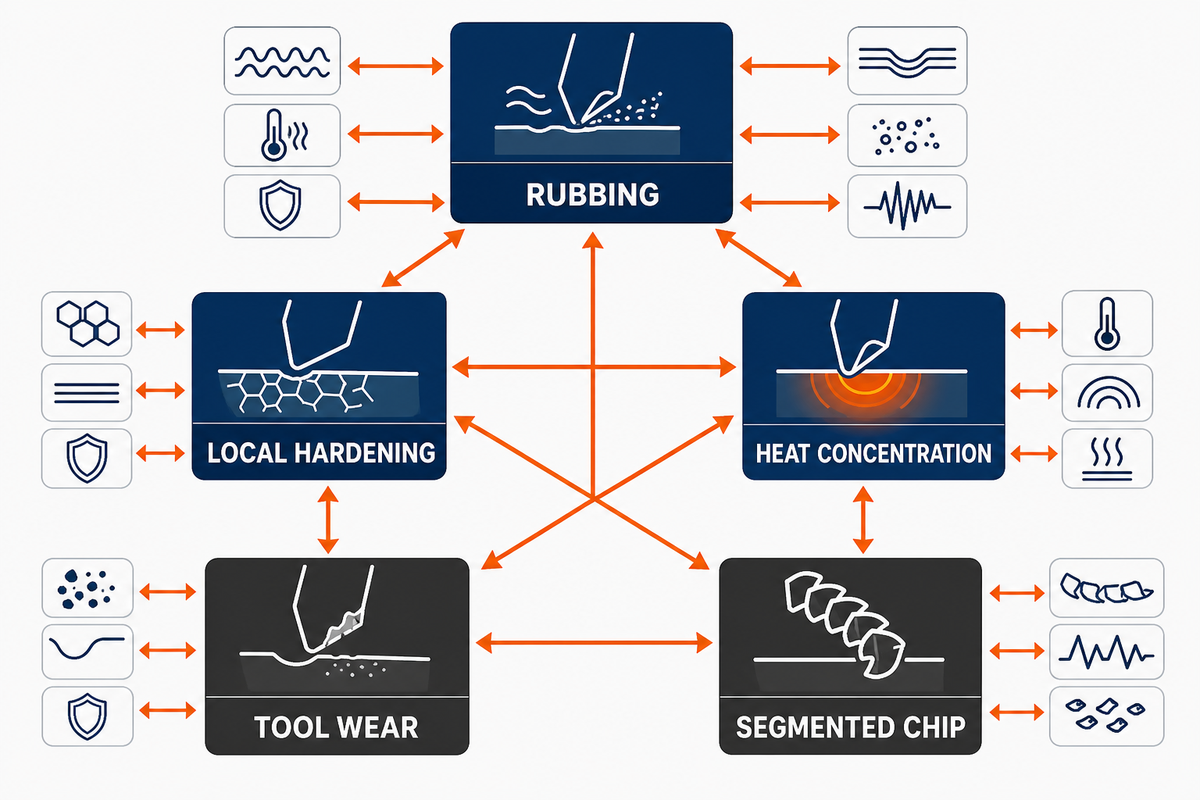
El mapa de interacción entre frotamiento, endurecimiento, calor y desgaste trata el frotamiento, el endurecimiento localizado, el calor, el desgaste de la herramienta, la segmentación de virutas y la fractura como procesos que interactúan, no como una secuencia fija de cuatro etapas. Una vez definidos el grado, la secuencia de fabricación y el estado del material, cada proceso puede intensificar la carga y el daño, o un mecanismo concurrente puede reducir la fuerza de corte y causar otra penalización en la superficie, la estabilidad o el desgaste.
La acción de corte eficaz puede deteriorarse cuando se desafila el filo, se desvía la herramienta o el contacto queda por debajo de la condición necesaria para formar viruta. El mayor frotamiento puede aumentar el calor y modificar la capa siguiente. Después, el aumento del desgaste puede cambiar la geometría, la longitud de contacto, el flujo de viruta y la carga. Sin embargo, la secuencia no es inevitable: el ablandamiento térmico localizado o la fractura pueden modificar la fuerza y producir virutas serradas antes de que aparezca la etapa posterior prevista.
| Nodo | Puede aumentar | Puede contrarrestarse con | Observar | Límite |
|---|---|---|---|---|
| Frotamiento | Calor de contacto, embadurnamiento, cambio cerca de la superficie | Restablecimiento del estado del filo o formación eficaz de viruta | Espesor de viruta, marcas de arrastre en la superficie, imagen del filo | Una marca brillante por sí sola no demuestra endurecimiento |
| Endurecimiento localizado | Carga en la pasada siguiente y riesgo de muescas | Cambio de secuencia para evitar recortar la capa afectada | Carga al reingresar, ubicación del filo, historial de profundidad | La dureza a granel no indica dónde está la capa alterada |
| Concentración de calor | Adhesión, difusión, ablandamiento del filo | Evacuación de viruta y acceso calificado del refrigerante | Indicador indirecto de temperatura del filo, decoloración, ubicación del desgaste | Una temperatura menor no siempre es mecánicamente más segura |
| Desgaste de la herramienta | Área de contacto, variación de fuerza, deriva dimensional | Un umbral de reemplazo definido | Desgaste de flanco, muescas, astillado, tendencia dimensional | En un caso de producción, una vida útil corta y predecible puede ser preferible a una falla aleatoria |
| Ablandamiento térmico | Localización del cizallamiento | Endurecimiento por deformación y velocidad de deformación | Segmentación de viruta y forma de onda de la fuerza | Una fuerza menor puede coexistir con penalizaciones en la superficie o el desgaste |
| Fractura | Separación de viruta y variación de fuerza | Flujo dúctil en otras condiciones | Trayectoria de la grieta, raíz de la viruta, daño superficial | Una viruta rota no demuestra que la superficie sea aceptable |
| Viruta segmentada | Evacuación y carga periódica | Una viruta continua estable en otro régimen | Paso de segmentación, evacuación, vibración | La segmentación no siempre mejora la precisión |
| Material adherido a la herramienta | Cambio de geometría y desgarro | Filo estable y estado de corte verificado | Depósito en el filo y material transferido | La falla del depósito y la del recubrimiento requieren evidencias distintas |
| Deriva dimensional | Presión para aplicar compensaciones | Aislamiento de la fuente del error | Compensación de herramienta, estado térmico, referencia, medición independiente | Compensar la causa equivocada puede ocultar el defecto |
«El fenómeno de las virutas serradas o segmentadas es deseable porque reduce el nivel de la fuerza de corte».
Sin embargo, esta afirmación puede representar solo un resultado deseable, no el resultado total. Ese trabajo también analiza las fluctuaciones dinámicas de la fuerza, las variaciones en el acabado y la precisión, y el aumento del desgaste de la herramienta. El desgaste acelerado de la herramienta es un resultado posible que debe verificarse, no una consecuencia garantizada de las virutas segmentadas. Por lo tanto, una herramienta de análisis general o un gráfico como este sirve para investigar posibles causas o efectos, no para prescribir resultados.
A modo de comparación, una guía de mecanizado de acero al carbono independiente puede ayudar a entender cómo cambia el comportamiento de las virutas y el calor según la familia del material, pero su ventana de proceso no debe aplicarse a una preparación para Inconel.
4. Elija torneado, fresado, taladrado o rectificado según la continuidad del corte y la carga
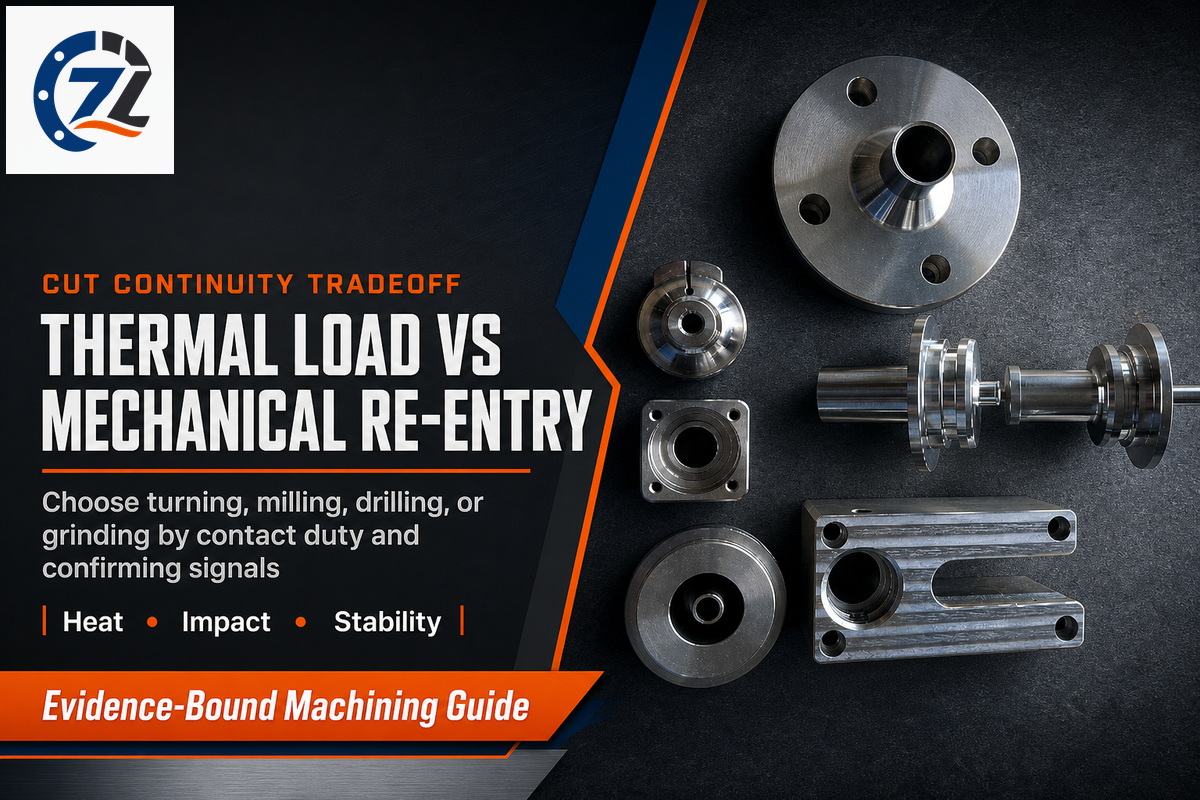
La elección de la operación —torneado continuo o corte interrumpido— depende de una compensación: carga térmica frente a carga mecánica por reingreso, salida e impacto, además de fuerza, alcance y estabilidad. Este mapa de interacción permite comparar los procesos de mecanizado de Inconel con base en evidencia, no en consignas: evalúe las estrategias según el tiempo efectivo de contacto, no solo el tiempo de ciclo. Ni una etiqueta de alta velocidad ni una carga nominal constante de viruta reemplazan las señales observadas de viruta y carga. El torneado continuo puede retener calor en el filo, mientras que el fresado o el taladrado interrumpido añaden cargas de reingreso y tiempo sin corte. Ninguna condición es automáticamente mejor; la geometría de la característica y las señales observadas determinan la secuencia más segura.
Una comparación de taladrado documentada en una fuente permite ver esta compensación. Después de una trayectoria de taladrado reportada de 8,800 mm en Inconel 718, la temperatura medida en el filo fue de 399 °C con taladrado convencional y de 361 °C con taladrado intermitente. La estrategia interrumpida mejoró el acceso del refrigerante, pero aumentó la fuerza de avance; después de 10,480 mm, el área de contacto del filo transversal era 55% mayor. La diferencia medida fue de 38 °C, cerca de 9.5% respecto de 399 °C, dentro de un experimento. No es un ajuste para producción ni una promesa de que la interrupción prolongará la vida útil de la herramienta.
399 °Ctemperatura del filo en taladrado convencional
361 °Ctemperatura del filo en taladrado intermitente
8,800 mmtrayectoria para la comparación de temperatura
55%mayor área de contacto del filo transversal después de 10,480 mm
El estudio de taladrado de acceso abierto proporciona la comparación medida; la diferencia de 38 °C corresponde únicamente a esa prueba. NIST establece otro límite: cuando el tiempo de corte es muy corto en comparación con el tiempo sin corte, el mecanizado altamente interrumpido puede incumplir los supuestos de los modelos convencionales de estabilidad regenerativa. Los diagramas de estabilidad para un patrón de continuidad quizá no sean aplicables a otro.
| Clase de corte | Exposición térmica | Carga mecánica o de reingreso | Primera variable de control | Señales para confirmar | Limitaciones / casos no adecuados |
|---|---|---|---|---|---|
| Torneado exterior continuo | Contacto sostenido | Carga radial y tangencial constante | Estado del filo y control de viruta | Viruta, desgaste de flanco, tendencia dimensional | No representa agujeros transversales ni una superficie interrumpida |
| Refrentado hacia el centro | Velocidad de corte cambiante | Formación de viruta cambiante | Trayectoria y comportamiento en el centro | Cambio en la viruta, acabado en el centro | Un diámetro no representa toda la pasada |
| Fresado periférico ligero | Periodos de enfriamiento intermitente | Entradas repetidas | Contacto radial y excentricidad | Desgaste entre dientes, sonido | No equivale al fresado de ranura completa |
| Fresado de ranura completa | Acceso restringido para virutas y refrigerante | Contacto alto | Evacuación de viruta | Recorte de virutas, carga, acumulación en las ranuras | Los datos de fresado periférico no se pueden copiar directamente |
| Fresado de cavidad interrumpido | Enfriamiento durante los intervalos sin corte | Impacto y reingreso | Preparación del filo y trayectoria de la herramienta | Astillado, ubicación de muescas, vibración | Una patente o prueba de proveedor no clasifica todas las herramientas |
| Torneado de agujeros transversales | Contacto repetido de calor y enfriamiento | Impacto en el filo durante la interrupción | Geometría de entrada y resistencia del filo | Astillado en la interrupción, rebaba | La vida útil en torneado continuo no permite predecirla |
| Taladrado poco profundo | Calor cerca de los márgenes y del filo transversal | Riesgo de empuje y frotamiento | Estado de los márgenes y acceso del refrigerante | Empuje, forma de viruta, tamaño del agujero | No representa el recorrido de viruta en agujeros profundos |
| Taladrado de agujeros profundos | Evacuación y suministro restringidos | Cargas de barra, guía y alineación | Salida de virutas y alineación | Torque, empuje, rectitud, virutas | Los ajustes para agujeros poco profundos son evidencia insuficiente |
| Rectificado después del tratamiento | Calentamiento localizado de la superficie | Contacto abrasivo y estado de la muela | Estado de la muela y comprobación de daño térmico | Quemaduras, tensiones residuales, dimensiones, control del polvo | No sustituye un plan de integridad superficial |
5. Seleccione el material de la herramienta, la geometría del filo y el recubrimiento como un sistema
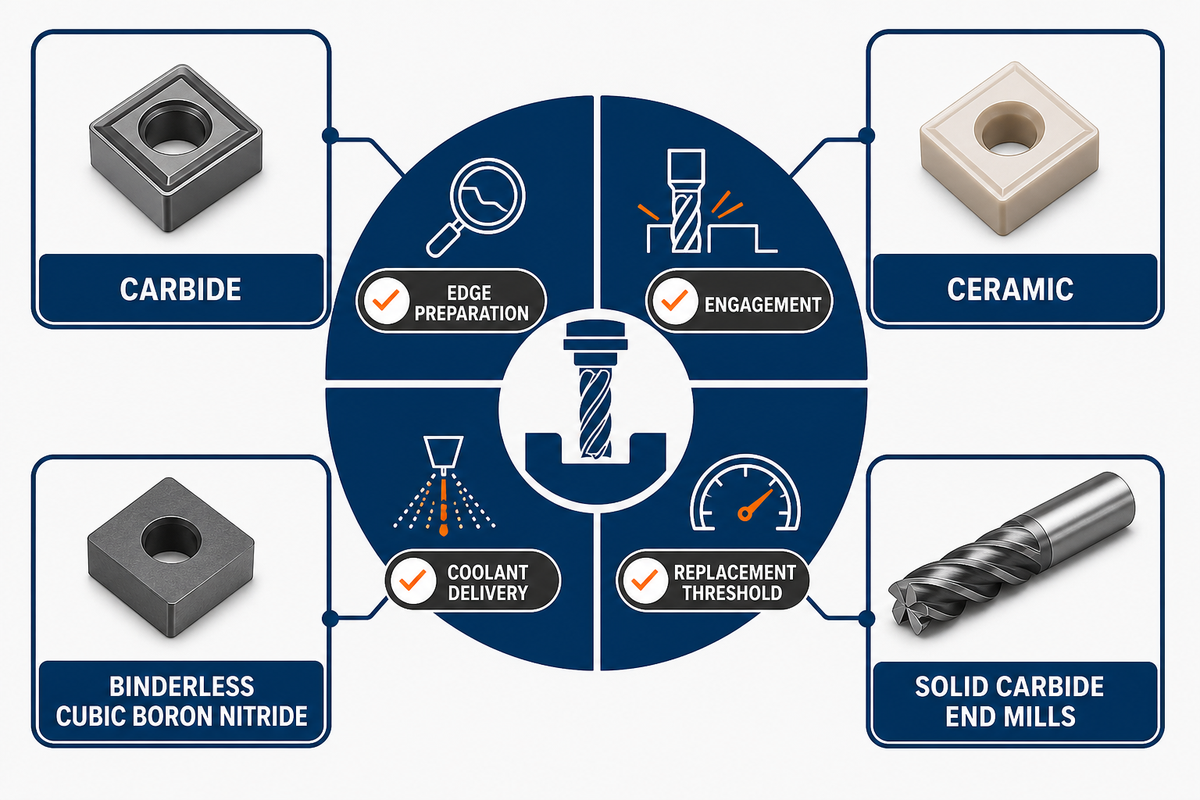
Una herramienta de corte para Inconel es un sistema compuesto por sustrato, preparación del filo, geometría de desprendimiento y alivio, recubrimiento, portaherramientas, excentricidad, contacto, suministro de refrigerante y umbral de reemplazo. Una etiqueta de carburo, cerámica, nitruro de boro cúbico o recubrimiento de nitruro de aluminio y titanio no permite predecir el éxito sin considerar la operación, el estado del material, la continuidad y el modo de falla.
Los filos más agudos pueden reducir el frotamiento y la fuerza, pero una resistencia insuficiente del filo puede aumentar el riesgo de astillado cuando hay interrupciones. Los filos redondeados o preparados pueden durar más, pero también modifican el contacto, el calor y la superficie final. El índice de literatura revisada sobre Inconel 718 refleja esta compensación: el diseño del filo puede prolongar la vida útil de la herramienta y, en otras condiciones, perjudicar la integridad superficial.
Las patentes exigen la misma disciplina con la evidencia. El registro público de US11389879B2 identifica a Maryam Aramesh como inventora y a McMaster University como titular actual y original de la patente del concepto de recubrimiento ultrasuave. La configuración de prueba especifica 50 m/min, 0.1 mm/rev, 0.15 mm de profundidad de corte, 0.3 mm de desgaste de flanco como umbral de falla y un radio de punta de 0.4 mm; esos valores describen la prueba de la patente, no son recomendaciones. El registro establece la atribución y una configuración de prueba declarada, no el rendimiento universal, la libertad de operación ni una clasificación entre torneado, fresado, taladrado y rectificado. Incluso los 50 m/min indicados corresponden solo a esa prueba de patente.
- Carburo: especifique el grado, la geometría, el recubrimiento, la preparación del filo y el contacto que debe soportar.
- Cerámica: evalúe la estrategia térmica, la continuidad, la preparación del filo y el reemplazo predecible; no trate la «cerámica» como si tuviera un solo comportamiento.
- Nitruro de boro cúbico sin aglutinante: considere el estudio de 2026 sobre secuencias de fabricación como una comparación acotada, no como una recomendación para toda la familia.
- Fresas de carburo sólido: compruebe el espacio de las ranuras, el contacto radial, el alcance, la excentricidad y la salida de viruta antes de aumentar los parámetros de corte.
Regla de reemplazo: defina la condición del filo que dará por terminada la prueba antes de que la deriva dimensional, el daño superficial o una fractura aleatoria lo hagan por usted.
6. Defina una ventana de parámetros y refrigeración vinculada a la fuente
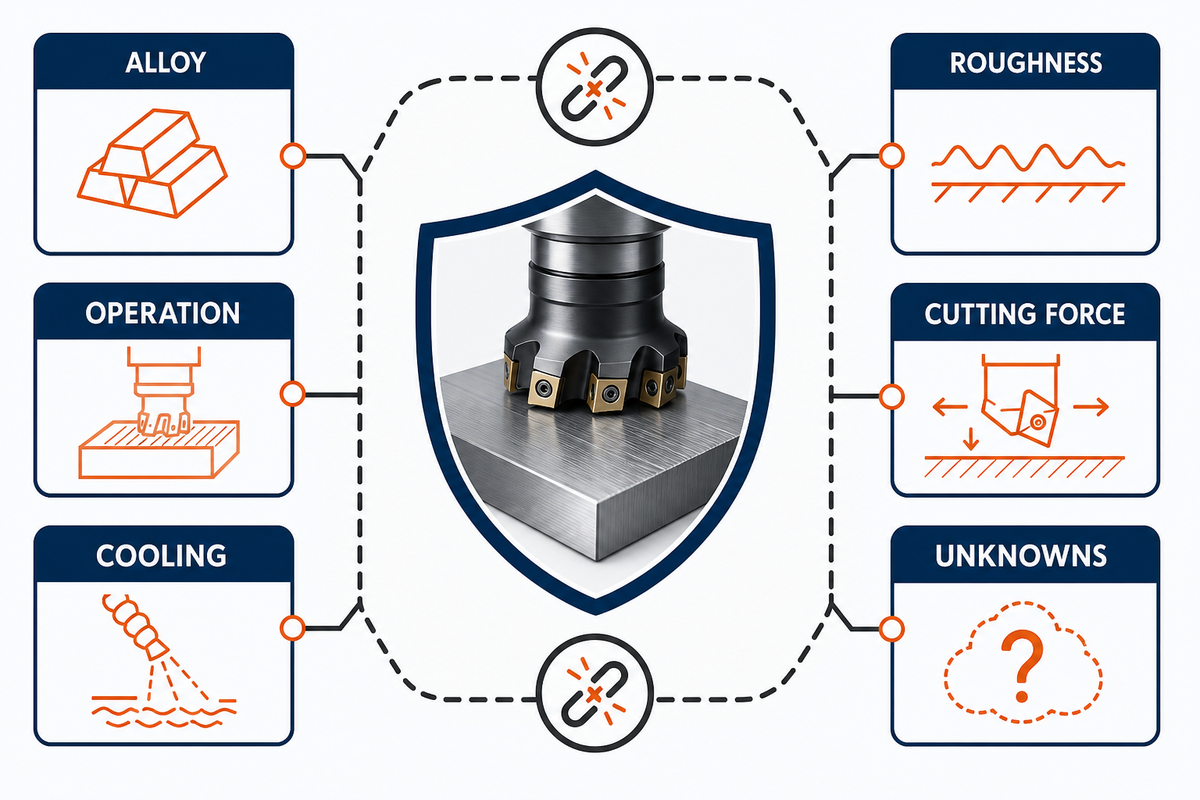
Las velocidades y los avances publicados se convierten en una ventana inicial candidata solo cuando la fuente especifica la aleación, la secuencia de fabricación, el estado, la operación, la herramienta, el filo, el contacto, el refrigerante, la rigidez, el resultado medido y la señal de falla. Los campos faltantes siguen siendo desconocidos. Un valor exitoso en una prueba de fresado frontal no es una recomendación general para Inconel 718 o Inconel 625.
Un estudio arbitrado de fresado frontal ofrece un ejemplo práctico útil precisamente porque sus cifras siguen vinculadas a la prueba. Con una velocidad reportada de 100 m/min y un avance de 0.15 mm/diente, bajo sus condiciones de lubricación de cantidad mínima refrigerada, el artículo informó una rugosidad de 0.221 µm y una fuerza de corte de 163 N. Las cifras de vida útil de la herramienta difieren entre el resumen o la conclusión y la sección de resultados. Por eso, esta guía omite ese valor en lugar de convertir un informe internamente contradictorio en un ajuste de producción.
| Campo de evidencia | Registro de la prueba publicada | Pregunta para transferir los datos | Decisión |
|---|---|---|---|
| Aleación | Inconel 718 | ¿El material en bruto previsto es del mismo grado? | No transferir datos a Inconel 625 por el nombre de la familia |
| Operación | Fresado frontal | ¿El corte previsto tiene el mismo contacto? | No transferir directamente al torneado o al taladrado |
| Velocidad | 100 m/min | ¿Coinciden la herramienta, el filo, el contacto y la refrigeración? | Solo es candidata después de todas las comprobaciones |
| Avance | 0.15 mm/diente | ¿Coinciden la excentricidad y la carga real de viruta? | No separar el valor de la fresa |
| Refrigeración | Lubricación de cantidad mínima refrigerada | ¿Se pueden reproducir el suministro, la temperatura y los controles de niebla? | No sustituir basándose únicamente en la etiqueta |
| Informe sobre vida útil de la herramienta | Excluido | ¿Los resultados y la conclusión usan la misma métrica de fin de vida útil? | Hay contradicciones entre secciones del artículo; no se usa ningún valor transferido |
| Rugosidad | 0.221 µm | ¿Coinciden el instrumento, la ubicación, el límite de medición y la función de la superficie? | No es una afirmación sobre tolerancia ni integridad superficial |
| Fuerza de corte | 163 N | ¿Coinciden el dinamómetro y el contacto? | No usar como garantía de carga de la máquina |
| Datos desconocidos | Cualquier campo que no se haya reproducido | ¿Puede una prueba controlada cerrar la brecha? | Mantener como desconocido hasta medirlo |
Una decisión de transferencia bien fundamentada no escala 100 m/min ni 0.15 mm/diente con un porcentaje universal. Registra en paralelo los datos de la fuente y los del proceso previsto, señala las diferencias y luego diseña una prueba controlada conservadora cuyos criterios de detención se definan antes del corte. La prueba registra la forma de la viruta, el desgaste del filo, la carga, la rugosidad y las dimensiones; modifica una variable y conserva como evidencia el resultado rechazado.
El suministro de refrigerante y el control de aerosoles en el lugar de trabajo son obligaciones distintas. Una evaluación de NIOSH en un departamento CNC observó niebla de fluidos para mecanizado en el aire, contención deficiente en una máquina y uso irregular del colector de niebla. Esa observación de campo establece un límite claro: reproduzca la condición del fluido de corte solo bajo los controles de mantenimiento e higiene industrial calificados del sitio. No proporciona una estimación universal de exposición.
7. Proteja las paredes delgadas, las aristas de salida y la superficie final
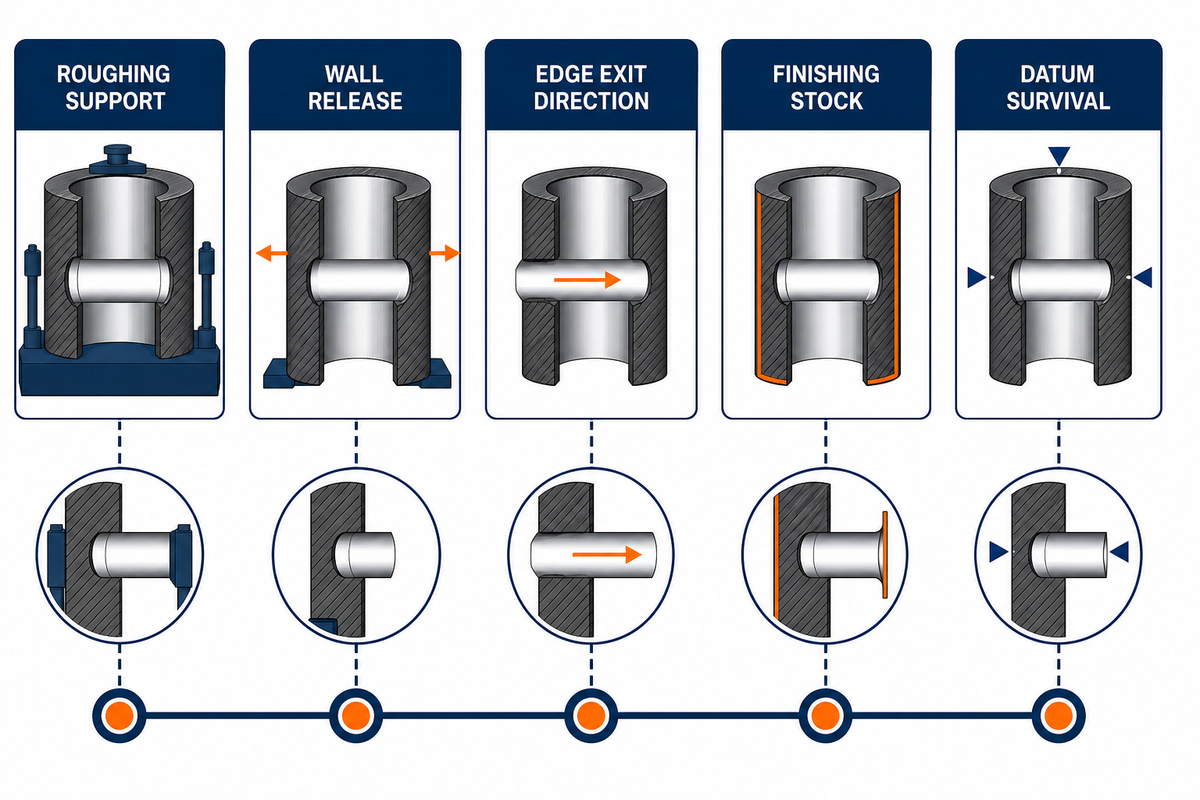
Las paredes delgadas, el largo alcance, los bordes de salida, las intersecciones sensibles a las rebabas y las superficies críticas para la fatiga modifican la secuencia de fabricación, porque la rigidez, la liberación, la dirección de corte y el estado subsuperficial se convierten en variables de aceptación. Este rango de parámetros también significa que las mediciones bajas de rugosidad no demuestran que las tensiones residuales, las capas endurecidas por deformación, la deformación, el estado de las rebabas o la geometría final de la pieza sean aceptables.
Parta de la característica terminada y planifique hacia atrás. Defina dónde habrá soporte durante el desbaste, en qué momento se libera la pared, en qué dirección sale el filo de corte, cuánto material en bruto queda para el acabado y si la referencia se conserva al cambiar de dispositivo de sujeción. Un alcance largo y un soporte débil pueden convertir una profundidad de corte aparentemente moderada en un problema de deflexión o vibración.
Considere una pared anular delgada con un orificio transversal cerca del borde final. El torneado continuo mantiene un contacto estable hasta que la herramienta llega a la interrupción; entonces se suman al problema la entrada, la salida, la formación de rebabas y la flexibilidad local de la pared. En la práctica, hay que identificar qué característica se corta primero, cómo se sostiene la pared en cada etapa, por dónde sale el filo y qué condición rige la inspección. Cambiar solo la velocidad no resuelve un error en el orden de las operaciones ni en la sujeción.
El acabado superficial requiere criterios de aceptación propios. Especifique el parámetro de rugosidad, la dirección, el lugar de medición y las condiciones del instrumento; agregue verificaciones de rebabas, bordes, tensiones residuales o subsuperficie solo cuando lo exijan la función, el plano o la planificación de calidad. El estudio de secuencia de fabricación de 2026 encontró diferencias en la penetración de las tensiones residuales y la deformación plástica entre las condiciones de Alloy 718 analizadas, lo que demuestra que la rugosidad no debe considerarse el registro completo de la superficie.
Cuándo no conviene perseguir un valor de rugosidad más bajo: Deténgase si el cambio empeora el movimiento de la pared, el estado del borde, el daño térmico o el riesgo subsuperficial. La función y el plano determinan si un valor aritmético más bajo realmente es mejor.
8. Diagnóstico del desgaste, las rebabas, las vibraciones y las variaciones dimensionales
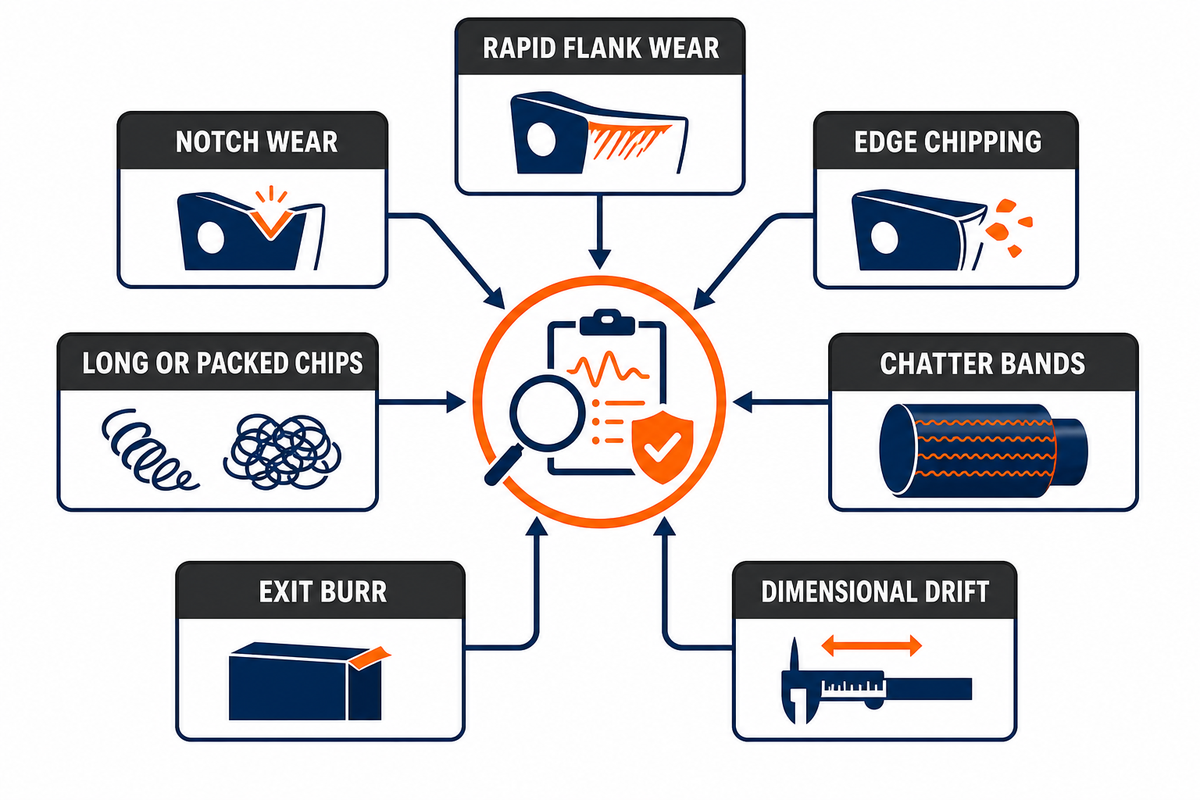
Para diagnosticar una falla al mecanizar Inconel, hay que pasar de un síntoma a varios mecanismos posibles, luego identificar al menos dos observaciones que permitan distinguirlos, hacer un cambio acotado y verificar el resultado de manera independiente. El desgaste del flanco, el desgaste de muesca, el astillado, las rebabas, las vibraciones, los cambios en la viruta y las variaciones dimensionales son señales útiles; ninguna identifica por sí sola una causa específica.
El estudio de fusión de sensores de NIST encontró que ningún sensor individual respondía a todos los fenómenos de mecanizado observados, mientras que un conjunto de sensores abarcaba la segmentación y rotura de virutas y los eventos relacionados con vibraciones. Otro informe de NIST sobre inspecciones intermitentes distingue los errores del proceso, detectables mediante una inspección en máquina antes del acabado, de los errores de geometría de la máquina, que requieren mediciones independientes.
| Síntoma | Mecanismos posibles | Observación 1 | Observación 2 | Un cambio acotado | Verificación independiente | Limitaciones / casos no adecuados |
|---|---|---|---|---|---|---|
| Desgaste rápido del flanco | Calor, abrasión, estado inadecuado del filo | Imagen del desgaste en un intervalo fijo | Tendencia de carga y viruta | Cambiar una variable de refrigeración o contacto | Repetir la inspección del filo | No dé por hecho que falló el recubrimiento |
| Desgaste de muesca | Límite de profundidad, capa endurecida, oxidación, contacto con la viruta | Ubicación de la muesca | Historial de profundidad y material en bruto | Desplazar un límite de contacto | Comparar la ubicación de la muesca | No existe un cambio de profundidad universal |
| Astillado del filo | Impacto, descentramiento, filo débil, vibraciones | Daño diente por diente | Registro de entrada y vibraciones | Cambiar la trayectoria de entrada o la preparación del filo | Inspeccionar todos los dientes | No oculte el descentramiento con un filo más resistente |
| Material adherido a la herramienta | Adhesión, estado de corte inestable, daño del filo | Microscopía del filo | Desgarro superficial y viruta | Cambiar una variable del filo o del estado de corte | Verificación de transferencia de material | Un depósito no significa necesariamente pérdida del recubrimiento |
| Virutas largas o compactadas | Falla en la rotura de viruta, canal obstruido, pérdida de suministro | Forma y color de la viruta | Inspección del canal o del agujero | Cambiar una variable de control de viruta | Confirmar la evacuación | Una viruta más corta no demuestra que el acabado sea bueno |
| Segmentación inesperada | Localización del cizallamiento, fractura, cambio de estado | Paso entre segmentos | Forma de onda de fuerza o vibración | Cambiar una variable de contacto | Inspeccionar la superficie y el filo | Puede facilitar la evacuación y afectar la precisión |
| Marcas de vibración | Modo del sistema, estabilidad intermitente, alcance, descentramiento | Frecuencia o sonido | Respuesta de la herramienta y del dispositivo de sujeción | Cambiar una variable dinámica | Verificación independiente de la superficie | Un diagrama convencional de lóbulos de estabilidad puede no ser aplicable a una interrupción |
| Rebaba de salida | Dirección de salida, desgaste del filo, pared débil, estado del material en bruto | Ubicación y orientación de la rebaba | Estado del filo y del soporte | Cambiar la trayectoria de salida o el soporte | Medir la rebaba y la característica | El desbarbado no repara el daño subsuperficial |
| Deriva dimensional | Desgaste, deflexión, estado térmico, referencia, geometría de la máquina | Tendencia medida en máquina | Medición independiente | Corregir una fuente de error verificada | Volver a verificar la referencia y la geometría | No compense antes de aislar la causa |
La tabla sirve para el diagnóstico, no como guía de tratamiento. Cada elemento incluye dos observaciones, porque hay varios mecanismos posibles que pueden explicar un mismo síntoma.
Haga
- Fotografíe o mida el filo a intervalos fijos.
- Registre al mismo tiempo la viruta, la carga, el sonido, la superficie y las dimensiones.
- Cambie una sola variable dentro de un rango acotado.
- Verifique el resultado con una medición independiente.
No haga
- Atribuir una causa a un solo síntoma.
- Cambiar al mismo tiempo el avance, la velocidad, el refrigerante, la herramienta y el dispositivo de sujeción.
- Compensar las variaciones antes de aislar la fuente del error.
- Convertir una corrección exitosa en una regla para toda la familia de piezas.
9. El rango de validez de la evidencia de parámetros: ¿qué se transfiere entre montajes?
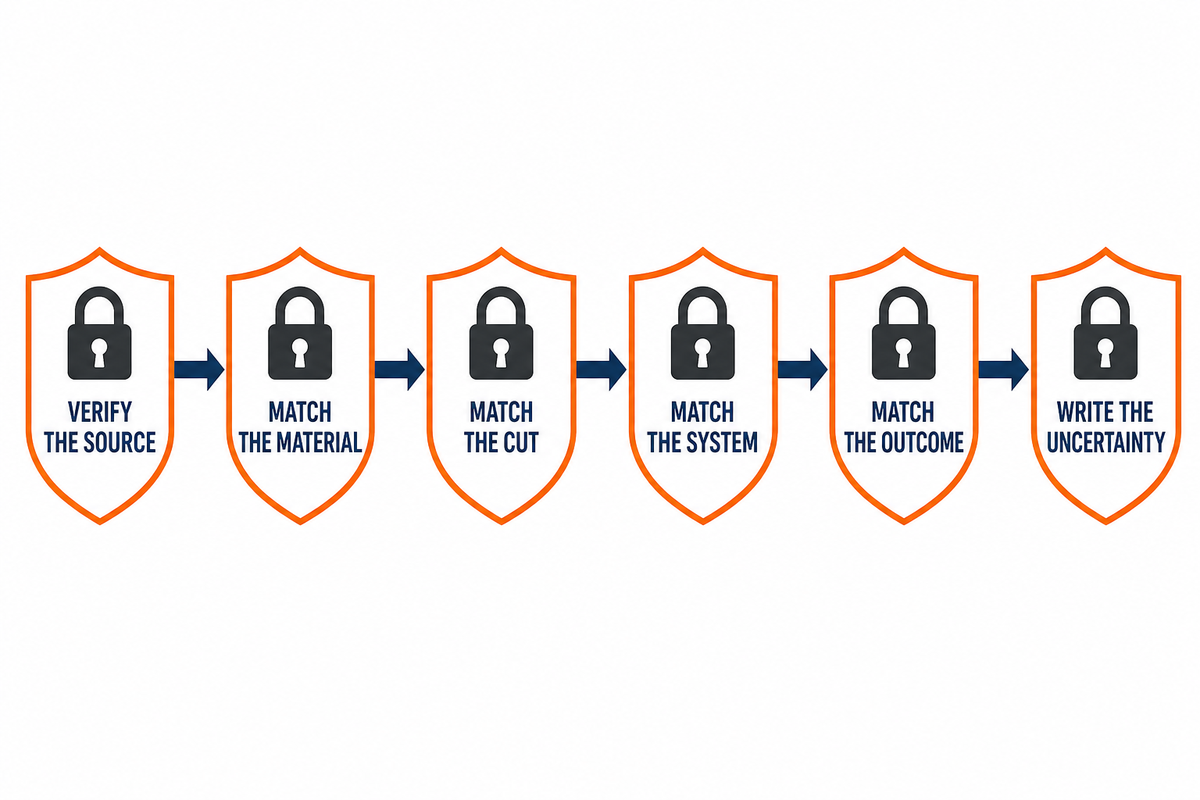
Un resultado de mecanizado es aplicable a otro montaje solo hasta donde coincida su rango de validez con el de la evidencia disponible. El método que relaciona síntomas con evidencia establece las comparaciones mínimas: calidad de la fuente, aleación, secuencia de fabricación, microestructura inicial, condición, forma del producto, operación, herramienta, contacto, refrigerante, contexto de máquina y dispositivo de sujeción, resultado medido, incertidumbre y revisión vigente de cualquier especificación citada.
Clasifique cada campo como coincidente, diferente o desconocido. Una diferencia no descarta automáticamente la evidencia, pero debe convertirse en una pregunta de prueba. Un dato desconocido no es un valor seguro y no debe sustituirse silenciosamente por una suposición de similitud. Este enfoque es más útil que un pronóstico de mercado para una consulta estable y de bajo volumen, porque permite tomar hoy una decisión de ingeniería.
- Verifique la fuente: identifique si se trata de un registro oficial, un estudio revisado por pares, un caso del sector, una observación de un foro o una afirmación de patente.
- Compare el material: compare el grado, la secuencia de fabricación, la forma del producto, el tratamiento térmico, la microestructura inicial y la evidencia de dureza.
- Compare el corte: compare la operación, el sistema de herramientas, la profundidad de corte, el contacto radial, la entrada, la salida y la trayectoria de la viruta.
- Compare el sistema: compare el portaherramientas, el descentramiento, la máquina, el dispositivo de sujeción, el alcance, la refrigeración, la filtración y el método de medición.
- Compare el resultado: compare el criterio de vida útil de la herramienta, el canal de fuerza, el método de rugosidad, el estado dimensional y el requisito de integridad superficial.
- Documente la incertidumbre: marque cada campo sin informar, diseñe una prueba controlada y conserve tanto los resultados exitosos como los rechazados.
La vigencia de las especificaciones también forma parte de ese rango. B637-26 reemplazó la suposición inicial de que B637-23 estaba vigente, mientras que AMS5662P y AMS5663P conservan textos distintos sobre la condición. Copiar una designación sin incluir edición, alcance y requisitos del pedido puede dar una apariencia de precisión al resumen del material, aunque su condición real siga sin resolverse.
Mantenga separados los ejemplos medidos: el registro de taladrado incluye 399 °C, 361 °C, 38 °C, 9.5%, una trayectoria de comparación de temperatura de 8,800 mm y un 55% más de contacto en el filo transversal después de 10,480 mm; el registro de fresado frontal conserva 100 m/min, 0.15 mm/tooth, 0.221 µm y 163 N, y excluye la cifra de vida útil de herramienta internamente inconsistente del estudio. Combinarlos en una sola ventana de proceso ocultaría las diferencias entre herramientas, operaciones, métodos de refrigeración y resultados medidos.
Idea clave
Una cifra separada de la secuencia de fabricación del material, el sistema de corte, el resultado medido y la incertidumbre no constituye una regla inicial transferible.
10. Cuándo termina la orientación general: revisión específica del plano
La orientación general termina cuando la decisión depende de la geometría de la pieza, la autorización para sustituir materiales, el servicio a alta temperatura o corrosivo, el alcance de los códigos de presión, las superficies críticas, la calificación de procesos especiales, la cobertura de inspección o los criterios de aceptación. Esas cuestiones requieren consultar a las autoridades responsables del plano, el material, el diseño, la calidad, los códigos y la fabricación, en lugar de basarse en un artículo general sobre mecanizado.
Una guía oficial de conformidad de ASME y National Board muestra dónde está el límite. La conformidad puede abarcar materiales, diseño, fabricación, examen, inspección, marcado, no conformidades e informes de datos. Que una pieza mecanizada tenga las dimensiones correctas no significa que cumpla automáticamente esos controles independientes.
La seguridad en el taller también queda fuera del cuadro de parámetros. Los controles para el polvo de esmerilado, los aerosoles de mecanizado, los fluidos, los resguardos y el equipo de protección personal deben provenir del programa calificado de seguridad e higiene industrial de la planta, una vez evaluada la tarea concreta. Esta guía de mecanizado no estima la exposición ni prescribe medidas médicas, límites de exposición o equipo de protección.
Si la consulta pasó de la evidencia general a piezas de Inconel fabricadas a medida, una cotización de mecanizado CNC de precisión, un plano específico, el estado del material, la secuencia de operaciones, un plan de inspección o una solicitud comercial, consulte la página sobre fabricación de piezas de Inconel a medida. Esa página contiene la información sobre capacidades del servicio, cotizaciones, plazos de entrega y revisión de planos; esta guía no duplica esos módulos.
Preguntas frecuentes
¿Cómo se mecaniza el Inconel?
Respuesta breve
Para mecanizar Inconel, primero defina la aleación, la secuencia de fabricación, la forma del producto, la condición, la microestructura inicial, la característica, el sistema de herramientas, el contacto, la refrigeración y los criterios de aceptación. Elija la operación según la continuidad, el alcance, la salida y la trayectoria de la viruta. Mantenga una acción de formación de viruta verificada y observe a la vez el filo, la viruta, la carga, el sonido, la superficie y las dimensiones. Cambie una sola variable dentro de un rango acotado, establezca por escrito una regla para detenerse y confirme la característica con una medición independiente. Una tabla general de velocidades y avances no sustituye esa prueba controlada.
¿Cuáles son los acabados estándar para el Inconel mecanizado?
Respuesta breve
No hay un único acabado estándar para todas las piezas de Inconel mecanizadas. El plano y la función deben especificar el parámetro de rugosidad, la dirección y el lugar de medición, el estado de los bordes y las rebabas, el recubrimiento o estado posterior al proceso y cualquier requisito relativo a tensiones residuales o subsuperficie. Un valor bajo de rugosidad por sí solo no demuestra la integridad superficial, el rendimiento a fatiga, el comportamiento de sellado ni la aceptación de la pieza ensamblada.
¿Es difícil mecanizar el Inconel 718?
Respuesta breve
Por lo general, el Inconel 718 se considera difícil de mecanizar porque conserva su resistencia, concentra el calor, se endurece por deformación y puede causar adhesión, desgaste de muesca y daño del filo. La dificultad también depende de la secuencia de fabricación, el estado del tratamiento térmico, la forma del producto, la característica y la operación. No se debe asumir que los materiales forjados, fabricados por fusión de lecho de polvo, en estado de fabricación, prensados isostáticamente en caliente, tratados por solución o tratados por precipitación son equivalentes. Aunque coincida la composición química, la microestructura inicial puede cambiar la dureza, la formación de viruta, el desgaste de la herramienta, la rugosidad, las tensiones residuales y la deformación subsuperficial. Compare el rango exacto de validez de la evidencia antes de adoptar una ventana de proceso.
¿Es más difícil mecanizar el Inconel que el titanio?
Respuesta breve
Una clasificación general para toda una familia de materiales no es confiable. Compare las aleaciones, condiciones, características, operaciones, sistemas de herramientas y requisitos de aceptación específicos en lugar de aplicar una puntuación genérica de maquinabilidad.
¿Se puede imprimir Inconel en 3D?
Respuesta breve
Algunas aleaciones de Inconel se pueden fabricar mediante manufactura aditiva, pero la secuencia de impresión, la orientación de construcción, la porosidad, el prensado isostático en caliente, el tratamiento térmico, el material en bruto disponible y la microestructura inicial afectan el acabado. La comparación de Alloy 718 de 2026 encontró distintas respuestas de mecanizado e integridad superficial entre las condiciones de material en estado de fabricación, posprocesado y forjado. Las muestras pequeñas y las longitudes de corte cortas limitan la aplicabilidad de esos resultados. Por eso, esta guía trata la secuencia aditiva como una variable del rango de validez de la evidencia, no como una especificación completa del proceso aditivo ni como una recomendación universal de herramientas.
¿Qué parámetros de corte debo usar para el Inconel 718?
Respuesta breve
No se puede elegir un valor solo a partir del nombre del grado. Use una fuente documentada cuyas secuencia de fabricación, condición, operación, herramienta, contacto, refrigeración y criterio de falla coincidan con su caso; luego realice una prueba controlada con señales de parada definidas por escrito.
Cómo establecemos los límites de la evidencia
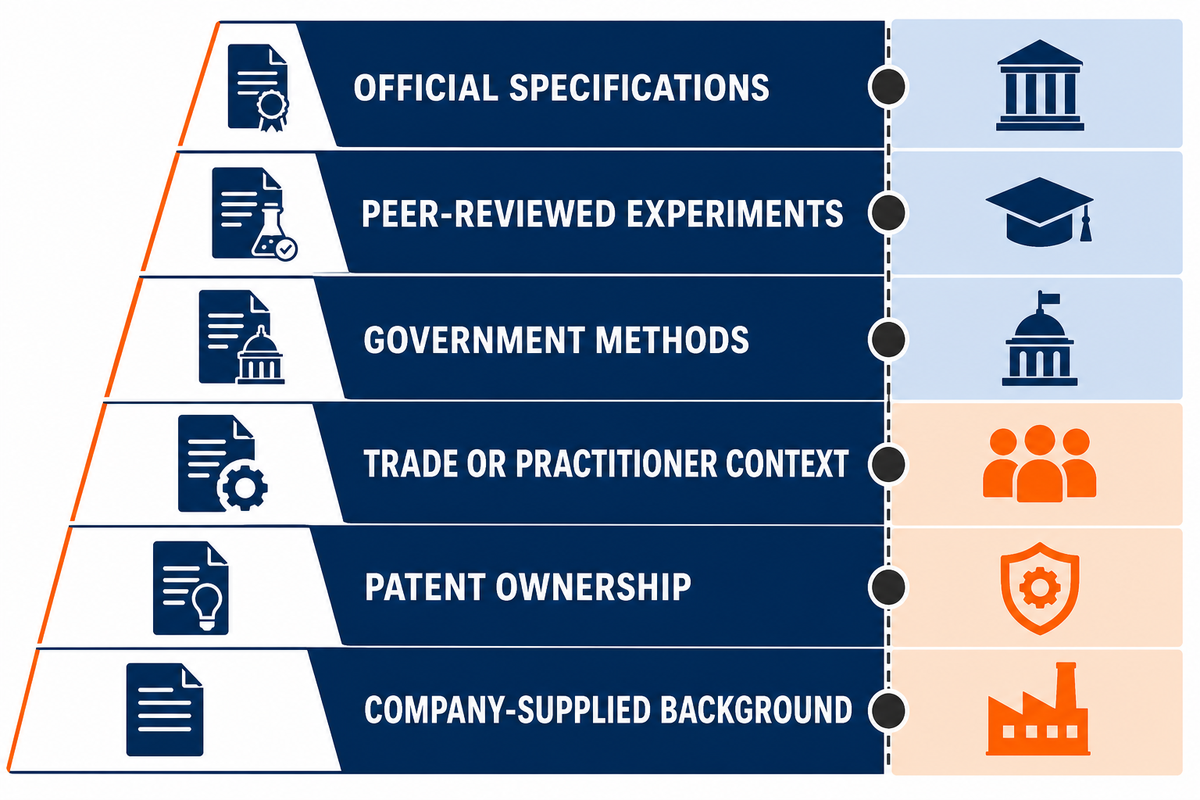
El método para evaluar la evidencia sobre mecanizado CNC de Inconel separa las especificaciones oficiales, los experimentos revisados por pares, los métodos gubernamentales, el contexto comercial o de profesionales, la titularidad de patentes y la información de antecedentes proporcionada por la empresa. Según la información proporcionada por la empresa, Shanghai Zhenling Hardware Co., Ltd. fabrica componentes metálicos no estándar desde 2006; ese perfil no demuestra un grado de Inconel, una tolerancia, el alcance de una certificación, una ventana de proceso ni el resultado de un proyecto. Obtenga más información sobre Zhenling.
Referencias y fuentes
- Desgaste de herramientas en procesos de mecanizado de superaleaciones a base de níquel Processes, MDPI
- Revisión de la maquinabilidad del Inconel Metals, MDPI
- Registro de catálogo ASTM B637-26 ASTM International
- Registro de SAE AMS5662 Alloy 718 SAE International
- Registro de SAE AMS5663 Alloy 718 SAE International
- Maquinabilidad e integridad superficial de Alloy 718 fabricado mediante manufactura aditiva The International Journal of Advanced Manufacturing Technology
- Efecto del tratamiento térmico en la maquinabilidad del Inconel 718 Journal of Physics: Conference Series
- Mecanismo de formación de viruta del Inconel 718 Chinese Journal of Mechanical Engineering
- Taladrado discontinuo del Inconel 718 Production Engineering
- Teoría de estabilidad del mecanizado interrumpido National Institute of Standards and Technology
- Panorama de la investigación sobre el Inconel 718 ScienceDirect Topics
- Registro de patente US11389879B2 Registro de patente de Estados Unidos alojado en Google Patents
- Fresado frontal de Inconel 718 con MQL enfriado Jurnal Tribologi
- Informe de evaluación de riesgos para la salud 2014-0050-3234 National Institute for Occupational Safety and Health
- Detección de fenómenos de corte mediante fusión de sensores National Institute of Standards and Technology
- Compensación de errores detectados mediante inspección intermitente del proceso National Institute of Standards and Technology
- Guía de evaluación de conformidad de ASME American Society of Mechanical Engineers and National Board






