
Póngase en contacto con Zhenling

Actualizado en agosto de 2026
Respuesta directa: El mecanizado CNC de acero para herramientas consiste en producir características geométricas de forma controlada, al hacer coincidir el grado exacto, la condición de suministro, la dureza objetivo, la geometría de las características y el método de inspección en una sola secuencia de proceso. La letra de una familia o un valor de dureza por sí solos no permiten elegir una secuencia confiable.
El mecanizado CNC de acero para herramientas es una disciplina de secuencia de procesos, no solo una operación de corte. Este acero se elige por combinaciones exigentes de resistencia al desgaste, tenacidad, resistencia en caliente, estabilidad dimensional o desempeño de corte. Esas mismas propiedades pueden hacer que el mecanizado admita menos margen de error. En la práctica, la pregunta no es simplemente si una máquina CNC puede cortar el acero, sino qué estado del material se debe mecanizar, qué características geométricas deben esperar hasta después del tratamiento térmico y qué evidencia demostrará que la secuencia elegida sigue bajo control.
Esta guía ayuda a ingenieros y compradores a evaluar esas decisiones sin dar por sentado que una velocidad, un avance, una sobremedida o un material de herramienta sirven para todos los grados de acero para herramientas. También distingue la nomenclatura común de las series con letras AISI del alcance de las normas vigentes. La diferencia importa porque una designación educativa de familia no constituye una especificación completa del material.
Al mecanizar acero para herramientas para fabricar herramientas y troqueles, la capacidad de cortar acero es apenas el punto de partida. El mecanizado de este acero comparte algunos principios con el mecanizado general de acero; sin embargo, mecanizarlo endurecido, con alto contenido de carburos, con cortes interrumpidos o en un estado sensible al calor exige un margen de control más estrecho y evidencia más específica.
Por qué la maquinabilidad del acero para herramientas va más allá de la designación del grado
La maquinabilidad del acero para herramientas es la respuesta de un sistema. Importan la composición del grado y la población de carburos, pero también la microestructura, la condición de suministro, la dureza, la geometría de las características, las interrupciones, la sujeción de la pieza, la herramienta de corte, el contacto, el descentramiento, el comportamiento térmico y el acabado superficial requerido. Si cambia uno de esos factores, el mismo grado puede plantear un problema de mecanizado distinto.
Por eso, la clasificación de maquinabilidad debe tomarse como una comparación relativa bajo condiciones especificadas, no como una constante del material. Que una barra recocida sea «fácil de mecanizar» no garantiza el mismo comportamiento después del endurecimiento. Un buen resultado de torneado tampoco permite predecir el resultado de taladrado, fresado de acero para herramientas, rectificado o electroerosión por hilo. Cada operación somete el filo y la pieza a cargas distintas.
Un experimento de 2026 con AISI D2 a 60 HRC ilustra el problema. En esa prueba, el carburo recubierto obtuvo los mejores resultados en desgaste de la herramienta, tasa de remoción de material y costo, mientras que el nitruro de boro cúbico produjo una menor altura de rebaba. Ninguna herramienta fue la mejor en todos los resultados. Lo importante es evaluar el equilibrio entre ventajas y desventajas, no establecer una clasificación universal de herramientas.Estudio sobre D2
Haga lo siguiente
- Registre el grado exacto y la especificación aplicable.
- Indique la dureza actual y la condición de dureza objetivo.
- Vincule cada valor de mecanizado con la herramienta, la operación, el contacto y el montaje correspondientes.
No haga lo siguiente
- Clasificar todos los aceros para herramientas con un único valor de maquinabilidad.
- Aplicar directamente al fresado o al taladrado un valor de torneado.
- Tomar la dureza como único indicador del desgaste.
9 series AISI comunes de acero para herramientas y lo que las letras no demuestran
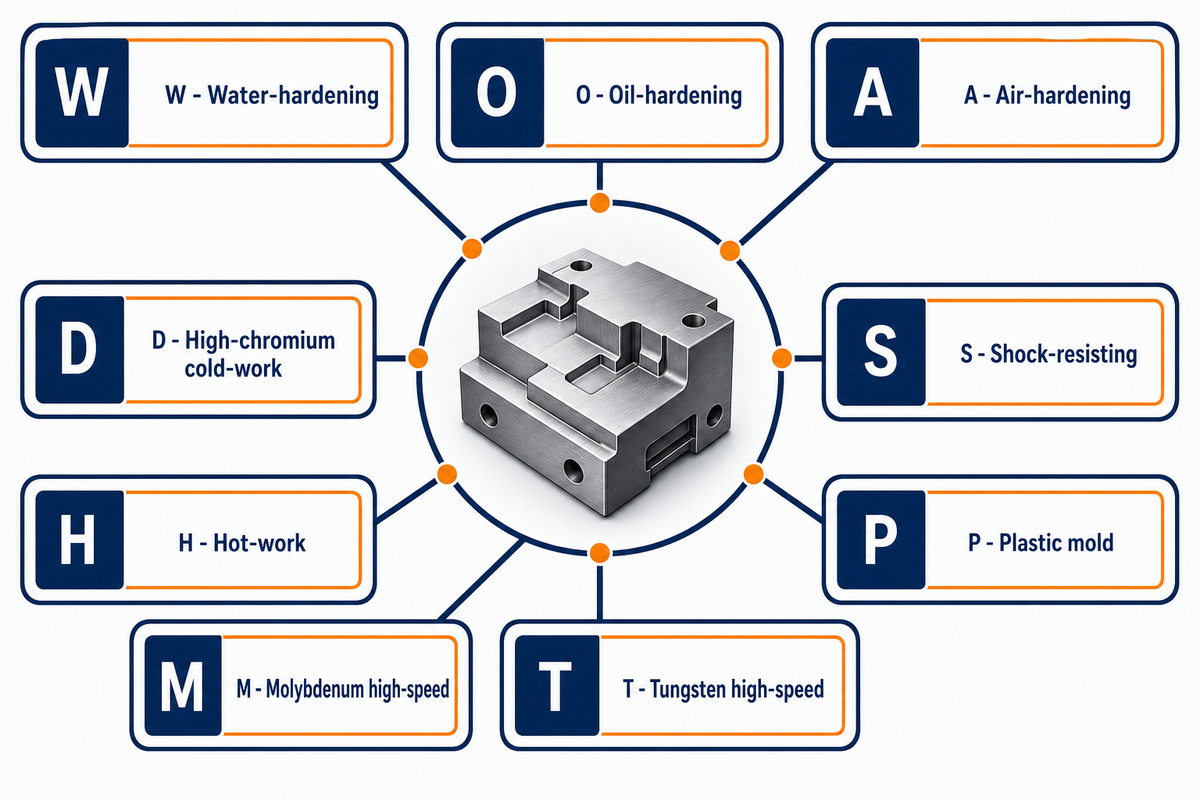
Las nueve series AISI identificadas con letras ofrecen una primera guía útil: W, O, A, D, S, H, P, M y T. Indican prioridades generales de diseño, pero no demuestran la composición química exacta, la forma del producto, la condición de suministro, la dureza, la equivalencia con otra norma ni la idoneidad para una pieza. Confirme siempre el grado y la especificación correspondientes.
Este mapa de nueve series no equivale a ISO 4957. El catálogo vigente ISO 4957:2018 agrupa los aceros para herramientas en cuatro categorías generales y fue confirmado en 2023. Por separado, ASTM A681-24 abarca los productos forjados de acero aleado para herramientas disponibles e indica que la selección depende del diseño, las condiciones de servicio y las propiedades deseadas. Estos límites de alcance de las normas son más importantes que forzar sistemas de clasificación distintos en una tabla de equivalencias uno a uno.Alcance de ISO
| Serie o clase AISI | Enfoque habitual de la familia | Pregunta de mecanizado que se debe resolver |
|---|---|---|
| W | Aceros al carbono para herramientas, relativamente simples y de endurecimiento por agua | ¿Qué controles de distorsión y riesgos de temple requiere la geometría de las características? |
| O | Grados para trabajo en frío de temple en aceite, incluido el acero para herramientas O1 | ¿Qué características se desbastan antes del endurecimiento y se terminan después? |
| A | Grados para trabajo en frío de temple al aire, como el acero para herramientas A2 | ¿La condición y el tamaño real de la sección permiten seguir la secuencia prevista? |
| D | Grados para trabajo en frío con alto contenido de carbono y cromo, como el acero para herramientas D2 | ¿Cómo se equilibrarán el desgaste abrasivo, el control de rebabas y el acabado? |
| S | Grados resistentes a impactos, como el acero para herramientas S7 | ¿Un montaje rígido controla los cortes interrumpidos y las cargas en el filo? |
| H | Grados para trabajo en caliente, usados cuando importa la resistencia en caliente | ¿Los ciclos térmicos son más críticos que la dureza a temperatura ambiente? |
| P | Grados para moldes de plástico, a menudo suministrados preendurecidos | ¿El material en bruto está recocido, preendurecido, soldado o modificado localmente? |
| M | Acero rápido al molibdeno | ¿Qué efectos de los carburos y de la dureza en caliente determinan la vida útil de la herramienta? |
| T | Acero rápido al tungsteno | ¿Qué operación y secuencia de acabado pueden mantener la geometría de filo requerida? |
Tome la tabla como una guía de lectura, no como una especificación de compra. Por ejemplo, la designación «D2» también requiere la norma aplicable, la forma del producto, la condición de entrega, el estado de tratamiento térmico, la evidencia de dureza y los requisitos de trazabilidad. «A2» y «A3» no son intercambiables solo porque ambas designaciones empiezan con A.
Las búsquedas abreviadas como acero para herramientas D2, acero para herramientas A2 o acero para herramientas O1 aún requieren el registro del grado y su condición. Los aceros para herramientas de trabajo en frío pueden priorizar, en distintas proporciones, una buena tenacidad, una dureza elevada o la resistencia a la abrasión. El acero para herramientas de trabajo en caliente utilizado en matrices de extrusión u otras aplicaciones de trabajo en caliente debe responder adecuadamente a las altas temperaturas. Los grados M y T se destinan a herramientas y troqueles de corte de alta velocidad; no constituyen una categoría universal de «mecanizado más rápido». Para explorar otras familias de materiales, consulte el centro de materiales de Zhenling; este no sustituye una norma específica del grado.
Recocido, preendurecido o endurecido: elija la secuencia de mecanizado
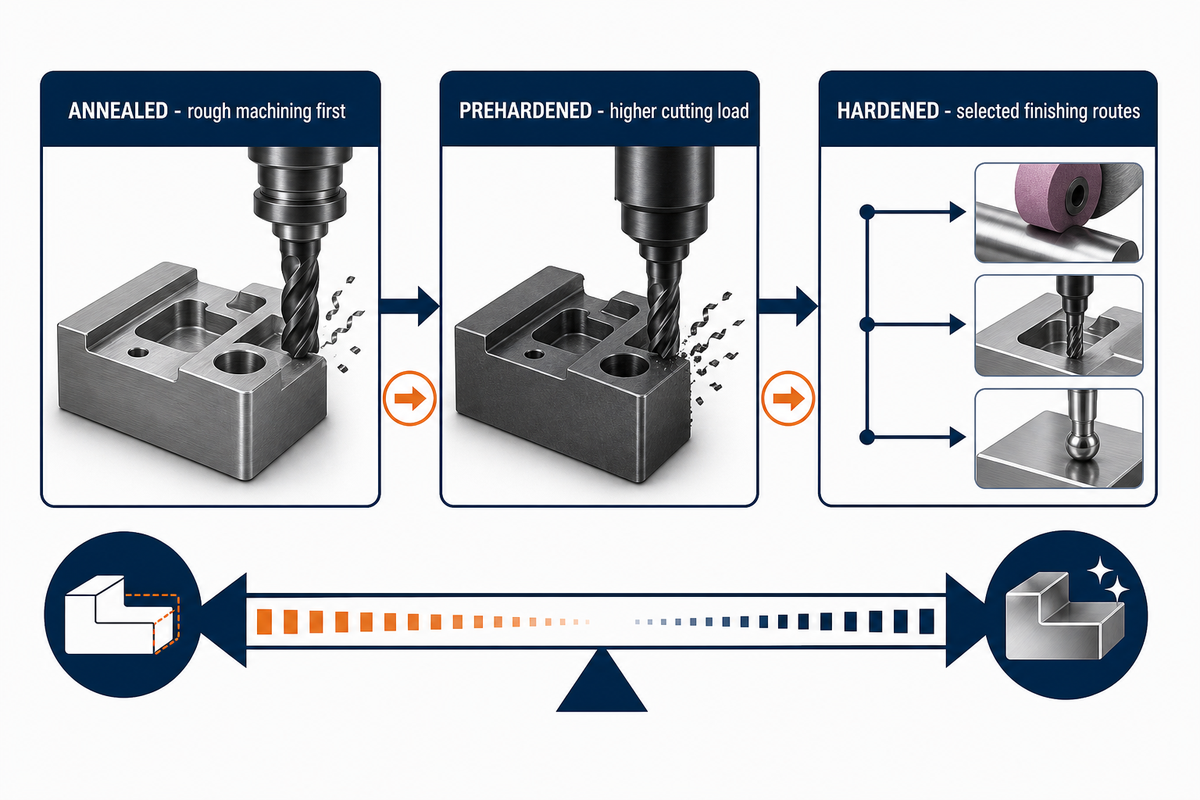
La condición de suministro y la condición objetivo determinan la secuencia del proceso. El material en bruto recocido puede permitir la mayor parte del mecanizado de desbaste antes del tratamiento térmico. El acero preendurecido para moldes puede reducir los pasos posteriores para corregir la distorsión, pero aumenta la carga de corte. El material endurecido puede requerir fresado duro, rectificado o corte por hilo en características seleccionadas. Ninguna de estas secuencias es automáticamente superior.Alcance de ISO
Una secuencia útil separa la remoción de material de la recuperación final de las características. Primero desbaste el volumen estable y accesible; conserve las referencias y el material para acabado donde se prevea movimiento; realice los pasos térmicos especificados; luego recupere la forma, el acabado superficial y las dimensiones críticas con una operación adecuada para la condición final. Incluya el alivio de tensiones internas en el plan solo si el material, la geometría y la autoridad responsable del tratamiento térmico lo justifican.
Evalúe las ventajas de mecanizar más material antes del endurecimiento frente al riesgo de movimiento y retrabajo. Expresiones como «excelente estabilidad dimensional», «tenacidad y excelente estabilidad dimensional» o «estabilidad durante el tratamiento térmico» no especifican la sobremedida. Para evaluarlas se necesitan el grado, la sección, la secuencia térmica, la geometría y el resultado de medición.
Las pautas de ASM sobre distorsión señalan que el diseño, la composición, la condición inicial, el procedimiento de mecanizado y el tratamiento térmico son factores que interactúan. También indican que la distorsión puede ocurrir durante el tratamiento térmico y después de este. Esta evidencia descarta una sobremedida universal del material en bruto, pero no proporciona un valor sustituto.
Mapa de 3 capas: grado, condición y geometría
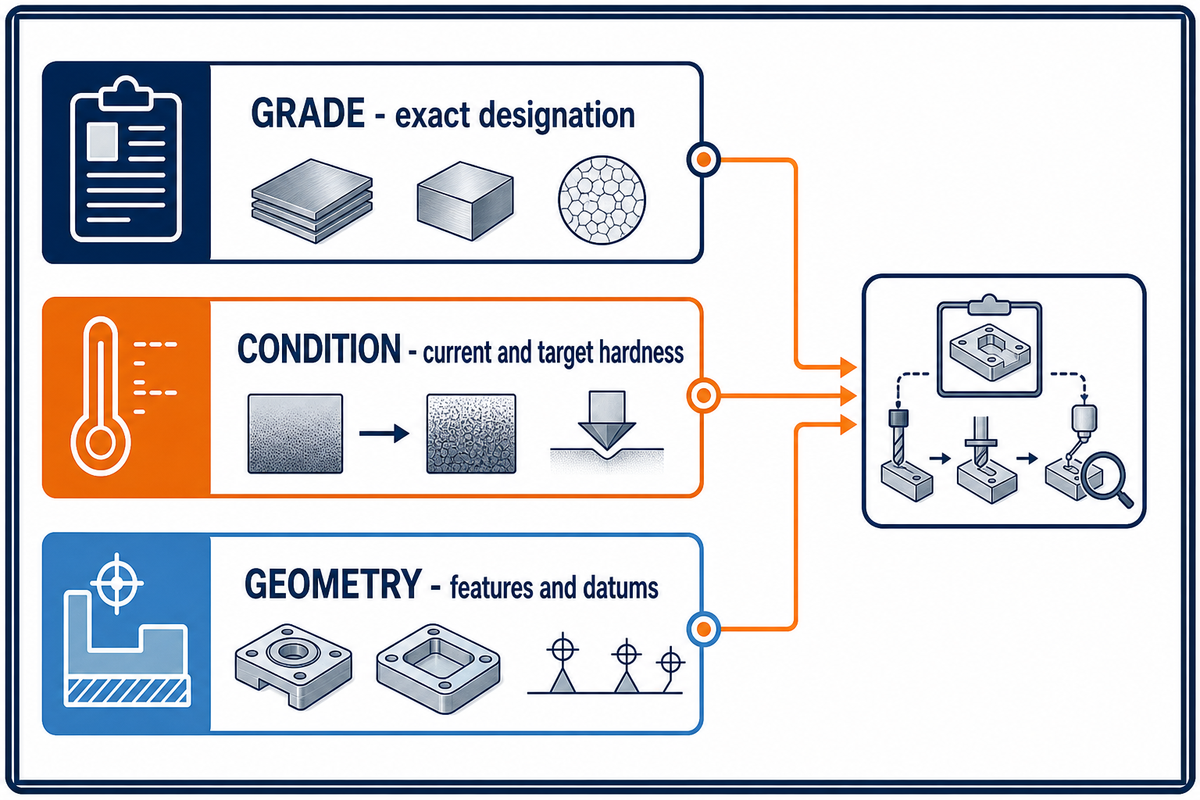
Este mapa de 3 capas de grado, condición y geometría es un método de planificación, no una norma publicada. La capa 1 establece la identidad del material. La capa 2 define la condición metalúrgica actual y la objetivo. La capa 3 describe las características que se deben producir y verificar. Elija una secuencia de proceso solo después de comprobar que las tres capas coinciden.
- Para la primera capa, registre el grado: designación exacta, especificación aplicable, forma del producto, requisitos de composición química o certificación y cualquier sustitución aprobada.Alcance de ISO
- Para la segunda capa, registre la condición: recocido, preendurecido, normalizado, templado y revenido, condición de capa superficial si corresponde, dureza actual, dureza objetivo e historial térmico.
- Capa de geometría: forma del material en bruto, paredes delgadas, cavidades profundas, agujeros pequeños, superficies interrumpidas, esquinas, alcance, estructura de referencias y características sometidas a cargas de servicio.
Considere un inserto D2 con una cavidad profunda y una pared estrecha. La designación de su familia sugiere un acero para trabajo en frío orientado a la resistencia al desgaste, pero no determina si la pared debe acabarse antes o después del endurecimiento. Esa decisión también requiere conocer la dureza actual y la objetivo, la rigidez de la pared, el movimiento durante el tratamiento térmico, el radio de esquina, el acceso para sujetar la pieza y cómo se inspeccionará la pared.
Este mapa se aplica a distintas técnicas de mecanizado y componentes de acero. Permite vincular las piezas mecanizadas con el estado de su material y su geometría funcional, en lugar de reducir la secuencia al nombre de una máquina.
Fresado y torneado CNC de acero para herramientas: rigidez, contacto y calor
El fresado y el torneado CNC no someten la herramienta de corte a la misma secuencia de cargas. En el torneado, el contacto puede ser continuo; en el fresado, la herramienta entra y sale repetidamente del material de la pieza. Las características interrumpidas, la cascarilla, el descentramiento, el alcance largo, las secciones delgadas o una sujeción débil pueden convertir cualquiera de las dos operaciones en un problema de impacto y control del calor.
En el fresado, el contacto radial y axial, el diámetro de la fresa, el número de dientes, la trayectoria de la herramienta, el voladizo y la evacuación de virutas determinan la carga en cada filo. En el torneado, la geometría de la punta, la profundidad de corte, el avance, el soporte de la pieza, las superficies interrumpidas y el control de virutas modifican el contacto. Sin conocer esas condiciones, un valor de velocidad no constituye evidencia aplicable.
Un estudio revisado por pares sobre H13 reportó hasta 50% menos desgaste de herramienta en el torneado-fresado que en el torneado convencional, dentro de la configuración evaluada. El comportamiento de la rugosidad superficial siguió dependiendo de la operación. Es un caso útil para considerar una secuencia cinemática distinta, pero no garantiza que el torneado-fresado mejore todas las piezas H13.Estudio sobre H13
Límites del uso de fluidos para metalurgia: El refrigerante también requiere controlar la exposición. OSHA recomienda consultar la hoja de datos de seguridad del proveedor, mantener el fluido, limitar la neblina y las salpicaduras, y disponer de extracción o ventilación local adecuadas. Esta guía no sustituye una evaluación de seguridad específica de la planta.
Herramientas de corte y modos de desgaste en acero para herramientas endurecido
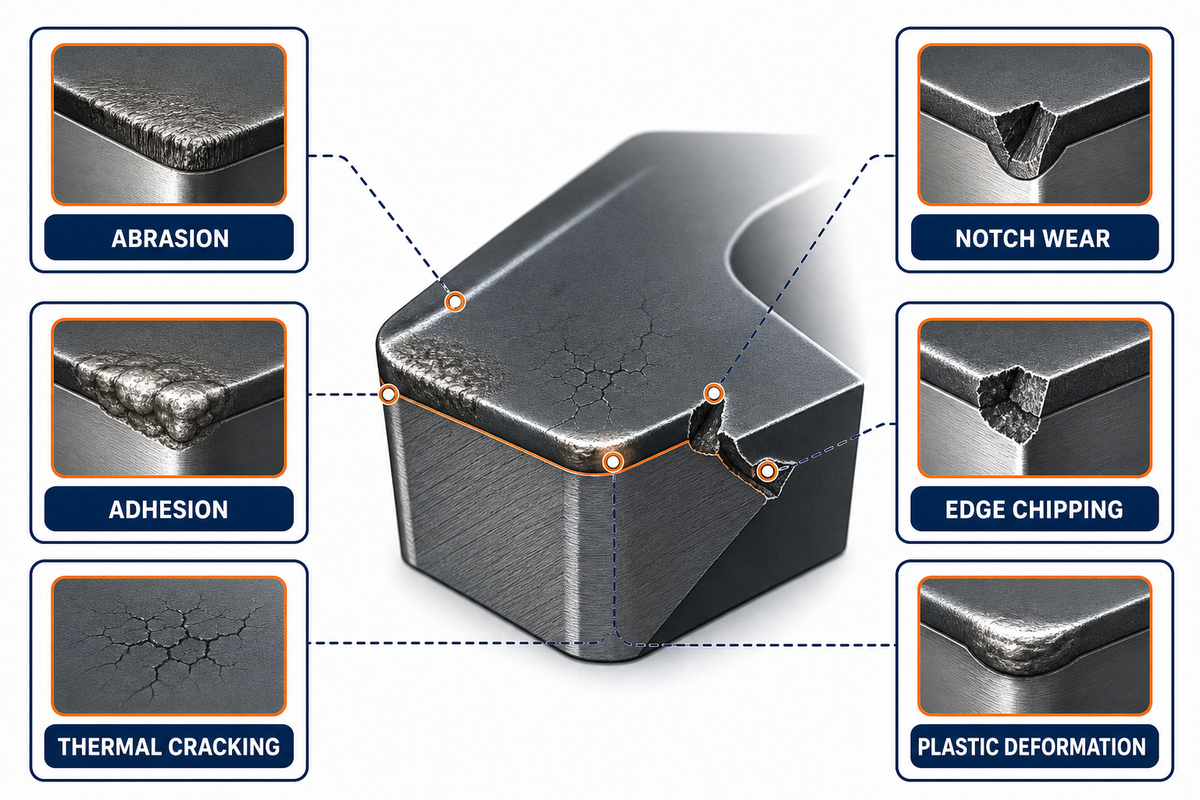
Las herramientas de corte para acero para herramientas endurecido deben seleccionarse según el mecanismo de desgaste esperado y el resultado requerido. La abrasión, la adhesión, el agrietamiento térmico, el desgaste de entalla, el astillamiento del filo y la deformación plástica no requieren la misma respuesta inicial. Además, las opciones de carburo, cerámica y nitruro de boro cúbico tienen diferentes requisitos de estabilidad y tolerancia a las interrupciones.
Empiece por la operación y el modo de falla. El desgaste uniforme del flanco puede justificar un estudio controlado de vida útil de la herramienta. El astillamiento del filo apunta primero a interrupciones, descentramiento, contacto, impactos o resistencia insuficiente del filo. La adhesión de material indica condiciones distintas de contacto y temperatura. Los problemas de rebabas pueden requerir cambios en la geometría del filo o el soporte, aunque el desgaste siga siendo aceptable.
La dureza sigue siendo un factor, pero no determina por sí sola la decisión. El experimento con D2 citado antes identificó una herramienta como la mejor en desgaste y costo, mientras que otra redujo la altura de rebaba. Las recomendaciones de fabricantes de herramientas también advierten que los aceros para herramientas de dureza Rockwell similar pueden mecanizarse de manera distinta debido a diferencias de composición y adhesión. Las recomendaciones comerciales sirven para establecer un rango inicial; la evidencia definitiva debe obtenerse con una prueba controlada en la configuración real.Estudio sobre D2
Fresado duro, rectificado o electroerosión por hilo después del tratamiento térmico
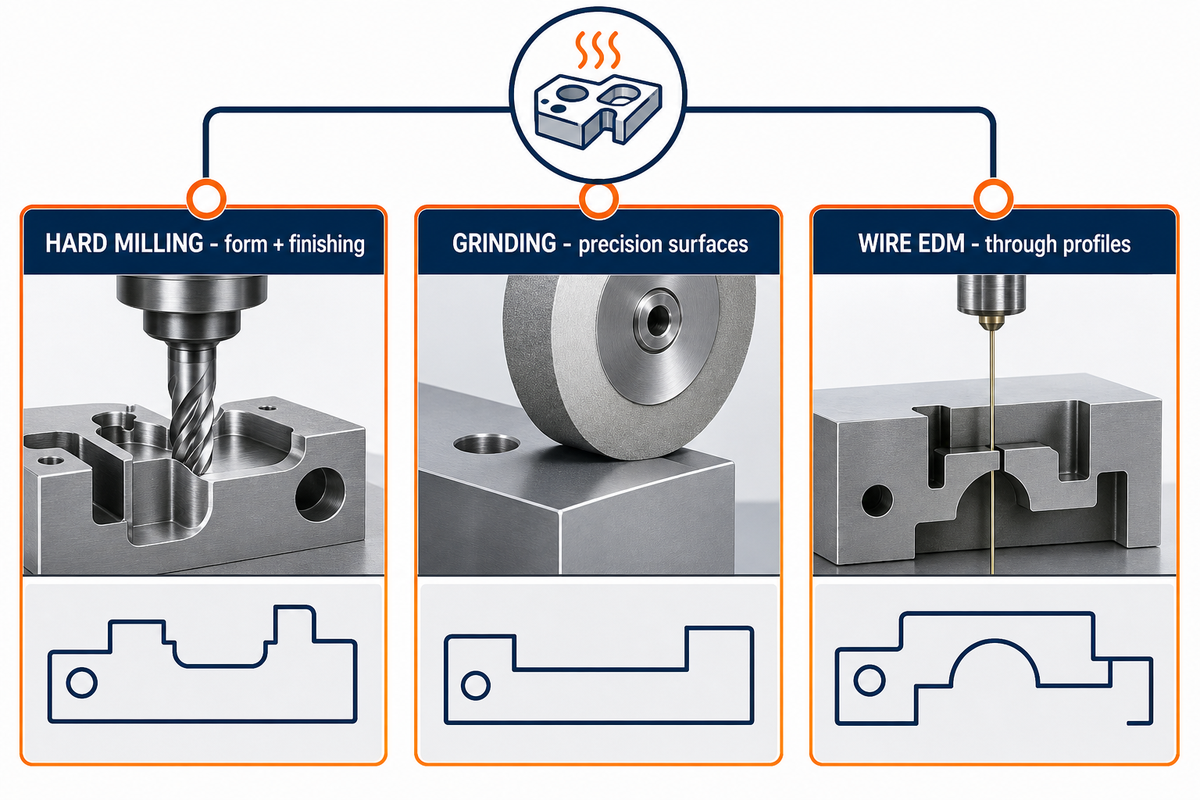
Después del tratamiento térmico, elija entre fresado duro, rectificado o electroerosión por hilo según la característica y la necesidad de verificación. El fresado duro puede combinar la generación de la forma y el acabado en un sistema rígido y repetible. El rectificado es adecuado para muchas superficies de precisión, pero conlleva riesgos térmicos y subsuperficiales propios. El corte por hilo permite obtener perfiles pasantes, aunque puede dejar una capa afectada térmicamente o refundida.Estudio sobre D2
| Secuencia de fabricación | Aplicación más adecuada | Aspecto que se debe verificar |
|---|---|---|
| Fresado duro | Formas tridimensionales accesibles en un sistema rígido y térmicamente estable | Descentramiento, alcance, trayectoria de la herramienta, radio de esquina, vibración y estado de la superficie |
| Rectificado | Caras de precisión, diámetros y características de acabado consolidadas | Quemaduras, tensiones residuales, grietas, estado de la muela, rectificado de la muela y control térmico |
| Electroerosión por hilo | Perfiles pasantes, ranuras estrechas y material duro con poca fuerza de corte | Capa refundida, comportamiento en las esquinas, estrategia de pasadas de acabado, agujeros de inicio y servicio sensible a la capa refundida |
En un caso documentado de troquelado fino, ciertos componentes de troquel de 62–64 HRC pasaron de electroerosión y rectificado manual a fresado duro solo después de integrar la repetibilidad, la rigidez, la consistencia térmica, el descentramiento, el palpado, el suministro de refrigerante y la sujeción modular de la pieza. El caso respalda un enfoque de sistema, no una regla general de sustitución.
También se deben especificar las cargas de servicio. Una superficie visualmente lisa no demuestra que una característica crítica para la fatiga, sensible a grietas, a capas refundidas o a tensiones residuales sea aceptable. Cuando esos riesgos importan, el plano o el plan de calidad debe indicar un método de verificación adecuado y un criterio de aceptación.
Planifique la distorsión, la sobremedida, la integridad superficial y la medición
La distorsión y el material para acabado deben planificarse en conjunto, pero no se puede justificar una sobremedida universal. El tamaño de la sección, la asimetría, el trabajo en frío previo, la secuencia de remoción, las tensiones residuales, el soporte durante el mecanizado, los dispositivos de sujeción para el tratamiento térmico, la secuencia de temple, el revenido y las relaciones entre las características finales pueden alterar el resultado.
Planifique las características una por una. Identifique las referencias que deben mantenerse en cada montaje, las superficies que permitirán la sujeción posterior y las dimensiones más sensibles al movimiento térmico o por tensiones. Reserve material solo donde la operación de acabado prevista pueda alcanzarlo y donde su remoción posterior no genere un nuevo desequilibrio. Las sobremedidas generales grandes pueden aumentar el calor y el tiempo sin proteger la geometría crítica.
Las condiciones de medición deben formar parte del mismo plan. Un informe de NIST de 2023 indica que ISO 1:2022 especifica 20 °C como temperatura de referencia estándar para la especificación y verificación geométrica de productos. Eso no significa que todas las piezas alcancen esa temperatura de inmediato. Aún se deben especificar el calentamiento de la máquina, el estado térmico de la pieza, la influencia del dispositivo de sujeción, la capacidad del instrumento, el muestreo, la materialización de referencias y la incertidumbre de medición.Informe de NIST
4 verificaciones de observación de calor y desgaste antes de cambiar el proceso
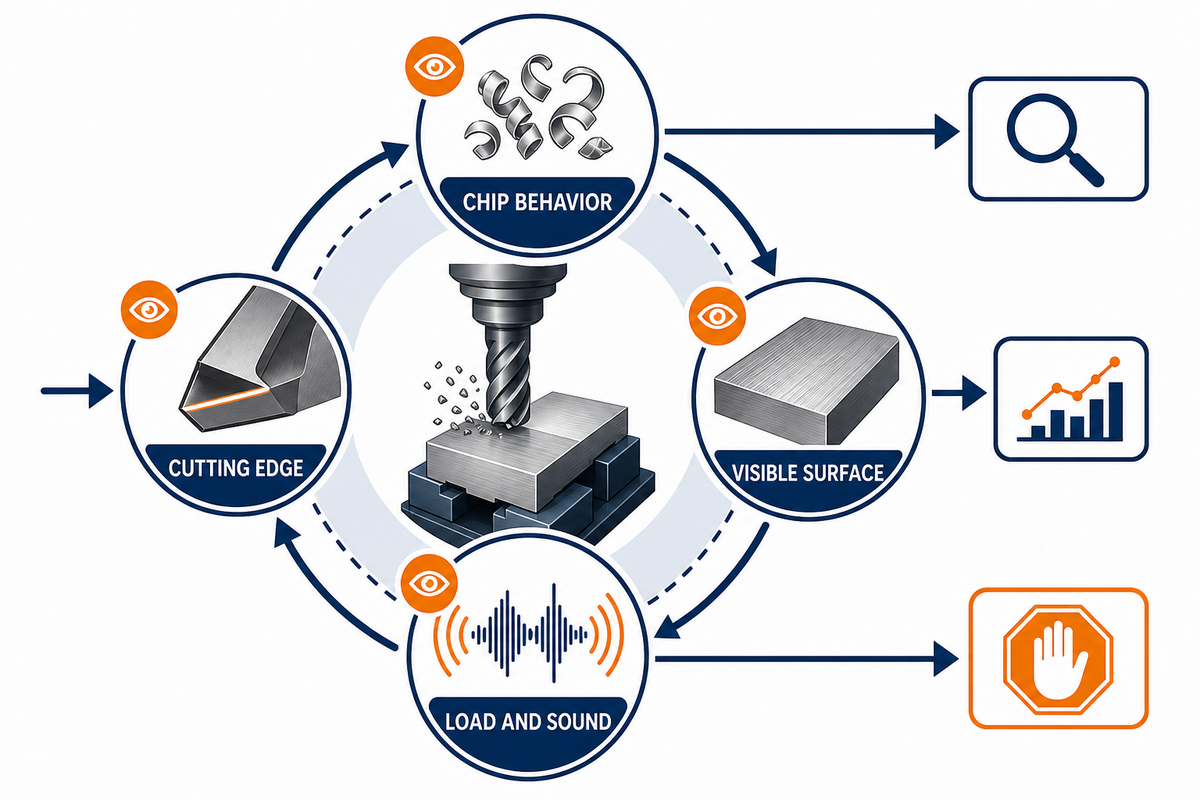
Cuatro verificaciones de observación pueden orientar la siguiente medición: comportamiento de las virutas, estado del filo de corte, indicios visibles en la superficie y carga o sonido de la máquina. No constituyen un sistema de diagnóstico. Su propósito es evitar cambios aleatorios en los parámetros e identificar cuándo inspeccionar, medir, revisar el montaje o detener el proceso.
- Comportamiento de las virutas: Observe su evacuación, recorte, enredo, cambios de color y variaciones repentinas. El color de las virutas por sí solo no permite determinar la temperatura del material, ya que influyen la geometría, la velocidad, el contacto y la oxidación.
- Filo de corte: Distinga el desgaste gradual del flanco del astillamiento, el desgaste de entalla, la adhesión de material, la pérdida del recubrimiento o los daños catastróficos. Tome fotografías o mida a intervalos controlados.Estudio sobre D2
- Superficie visible: Compruebe cambios de textura, embadurnamiento, rebabas, desgarros, marcas de vibración y cambios de color inesperados. Un buen acabado superficial no descarta una capa blanca, tensiones residuales, microfisuras o cambios metalúrgicos.
- Carga y sonido: Compare la carga del husillo, el torque, la vibración o el sonido con una referencia estable conocida. Un cambio abrupto puede justificar una parada controlada, pero el ruido específico de la máquina y el filtrado del sistema de control limitan su interpretación.
La supervisión instrumentada puede ir mucho más allá. Por ejemplo, US12269137B2 describe señales de fuerza, vibración, deformación, acústica, torque, infrarrojo y temperatura procesadas mediante métodos de aprendizaje automático. La patente está asignada a Kennametal Inc.; es evidencia del panorama de terceros, no tecnología de Zhenling ni prueba de que la observación manual pueda diagnosticar el desgaste.
Cuándo la orientación de ingeniería requiere revisar el plano
La orientación general deja de ser suficiente cuando la secuencia depende de datos del plano aún sin resolver. El grado exacto, la norma aplicable, la dureza de suministro, el tratamiento térmico objetivo, las referencias, las características delgadas o interrumpidas, las cargas de servicio, las superficies críticas, el método de inspección y los criterios de aceptación cambian la respuesta. En ese momento, la recomendación debe convertirse en una revisión controlada de la pieza.
Un paquete de entrega útil especifica el material y su condición, identifica las características críticas para la función, señala las dimensiones anteriores y posteriores al tratamiento, define las relaciones entre referencias, indica las verificaciones superficiales o subsuperficiales requeridas y registra las restricciones de proceso aprobadas. También debe especificar la temperatura de medición, los requisitos de muestreo y la incertidumbre cuando estos afecten la aceptación.
| Dato del plano | Alcance de referencia | Registro previo a la revisión |
|---|---|---|
| Designación | Norma aplicable | Grado exacto y edición aplicable |
| Forma del producto | Registro del material | Barra, placa, bloque o pieza en bruto suministrada |
| Condición de suministro | Registro de entrega | Recocido, preendurecido u otra condición especificada |
| Dureza actual | Registro del ensayo | Escala, método y ubicación de la medición |
| Condición objetivo | Plano o autoridad responsable del tratamiento térmico | Dureza requerida y secuencia térmica aprobada |
| Geometría crítica | Plano | Referencias, paredes delgadas, cavidades e interrupciones |
| Cargas de servicio | Autoridad de diseño | Superficies sometidas a carga y características sensibles a la integridad |
| Secuencia de acabado | Plan de proceso | Operaciones anteriores y posteriores al tratamiento |
| Criterios de inspección | Plano o plan de calidad | Método, muestreo, temperatura e incertidumbre |
Este es el único punto en que la guía educativa dirige a una página de servicio comercial. Si cuenta con un plano específico, un estado de dureza y un requisito de inspección, la página de servicio de mecanizado CNC de acero para herramientas de Zhenling explica cómo revisar el plano y solicitar una cotización. El enlace es para evaluar una pieza específica; no convierte la guía en un artículo sobre solicitudes de cotización ni selección de proveedores.
La decisión que rige
No pregunte qué acero para herramientas es «fácil» de mecanizar de forma aislada. Pregunte qué grado, condición, geometría, operación, riesgo de servicio y plan de medición deben funcionar en conjunto. Esa pregunta permite definir una secuencia de mecanizado justificable y determinar cuándo se necesita revisar el plano específico.
Preguntas frecuentes
¿Es difícil mecanizar el acero para herramientas?
El acero para herramientas puede ser exigente, pero, en condiciones controladas, su maquinabilidad depende más del grado, la condición, la dureza, la geometría y el montaje que del nombre de la familia por sí solo.
El material en bruto recocido puede mecanizarse con herramientas de corte convencionales, mientras que el material preendurecido o endurecido reduce el margen de estabilidad y aumenta la importancia de la rigidez, el descentramiento, el contacto, la preparación del filo y el control térmico. Una población de carburos abrasivos, las interrupciones, las paredes delgadas o un alcance largo pueden ser tan importantes como la dureza. Use un punto de partida específico para el grado y la operación y luego verifíquelo en la configuración real.
¿Cuál es la diferencia entre el acero 4140 y el acero para herramientas?
El AISI 4140 es un acero aleado al cromo-molibdeno, mientras que los aceros para herramientas son familias desarrolladas para trabajos con herramientas, troqueles, moldes y aplicaciones que requieren resistencia al desgaste, a los impactos o a altas temperaturas, según distintas normas de materiales.Estándar SAE
Estas categorías comparten algunos objetivos de propiedades, pero no son términos intercambiables. Los resultados obtenidos con 4140 no deben usarse como prueba directa para los aceros para herramientas D2, A2, H13, O1 o S7. La comparación sigue dependiendo de la especificación aplicable, la condición de tratamiento térmico, la dureza, la forma del producto y los requisitos de servicio. Una dureza igual no elimina las diferencias de composición química, microestructura, inclusiones, carburos, tenacidad o revenido. Considere la evidencia sobre 4140 como evidencia específica para 4140, a menos que una autoridad calificada en materiales y el plano establezcan una sustitución válida. Cualquier reemplazo propuesto también debe conservar la templabilidad, la respuesta a la fatiga, el comportamiento frente al desgaste, la respuesta de la sección y los criterios de inspección requeridos. Las pruebas de mecanizado pueden mostrar si un montaje permite mecanizar una probeta; por sí solas, no pueden demostrar que el sustituto tendrá el mismo desempeño en servicio.
¿Cuál es el mejor acero para herramientas para mecanizar?
Ningún acero para herramientas es el mejor para mecanizar si no se conocen la función requerida, la condición de dureza, la geometría, la secuencia de fabricación y el plan de aceptación de una pieza y una aplicación específicas.
Los grados que se mecanizan fácilmente en estado recocido quizá no cumplan los requisitos de resistencia al desgaste, a los impactos, al trabajo en caliente, de estabilidad dimensional, resistencia a la corrosión o vida útil. Parta de la función de la pieza y de los requisitos del material aplicables; luego determine qué características geométricas pueden producirse antes del tratamiento térmico y cuáles deben recuperarse después. La maquinabilidad es un criterio de selección, no la especificación completa.
¿Se puede mecanizar acero con CNC?
Sí. Las máquinas CNC pueden mecanizar muchos tipos de acero, incluido el acero para herramientas, cuando la máquina, la herramienta, el montaje y el proceso se ajustan a la condición del material y a la característica geométrica prevista.
Verifique si la máquina CNC específica cuenta con la rigidez, el comportamiento del husillo, el soporte de sujeción de la pieza, el acceso para la herramienta, el refrigerante o control de virutas y la capacidad de medición necesarios para la característica geométrica y la dureza en cuestión. El torneado, el taladrado, el fresado CNC, el fresado de materiales endurecidos, el rectificado y el corte por hilo resuelven distintas etapas de la secuencia del proceso.
Referencias y fuentes
- ASTM A681-24: Especificación estándar para aceros aleados para herramientas ASTM International
- SAE AMS6395K: acero 4140 de calidad aeronáutica SAE SAE International, 2025
- ISO 4957:2018 Aceros para herramientas International Organization for Standardization
- Control de la distorsión en aceros para herramientas ASM International
- Torneado-fresado de alta velocidad de acero para herramientas H13 Lubricants, 2025
- Comparación de herramientas de corte para AISI D2 a 60 HRC The International Journal of Advanced Manufacturing Technology, 2026
- Fluidos para el trabajo de metales: evaluación de la exposición Occupational Safety and Health Administration
- NIST IR 8470: rango de temperatura de prueba para especímenes Charpy certificados por NIST National Institute of Standards and Technology, 2023
- El fresado de materiales endurecidos reemplaza el rectificado manual en el acabado de componentes de troquel Modern Machine Shop
- Patente US12269137B2 sobre monitoreo del desgaste de herramientas Asignada a Kennametal Inc.
Por qué esta guía establece límites claros
Shanghai Zhenling fabrica componentes metálicos no estándar a partir de planos y muestras del cliente. Esta guía convierte preguntas frecuentes sobre la condición del material, el tratamiento térmico, la geometría y la inspección en una guía educativa para tomar decisiones; no afirma que exista un parámetro universal, un resultado garantizado ni un caso de acero para herramientas verificado de forma independiente. La información sobre la empresa se proporcionó para este proyecto; las afirmaciones técnicas se atribuyen a las fuentes de terceros que se enumeran.






