
Póngase en contacto con Zhenling

Por CYH · Actualizado en octubre de 2026
El micromecanizado CNC se especializa en características de dimensiones reducidas, donde los efectos de borde y el descentramiento radial cobran especial importancia. Por ejemplo, una rebaba en un componente pequeño puede dejarlo completamente inutilizable, mientras que un componente más grande quizá pueda usarse después de eliminar las rebabas. Por eso, la característica y la forma en que se cortará e inspeccionará el componente son importantes para garantizar su confiabilidad.
Esta guía explica el razonamiento detrás de las decisiones de ingeniería. ¿Por qué reducir el avance puede empeorar el corte? ¿Cómo se determina el alcance útil de la herramienta? ¿Cuándo el menor tiempo de mecanizado no es la mejor opción en términos de costo por pieza aceptada?
Referencia rápida de ingeniería
- El comportamiento a microescala depende de la relación entre la viruta, el filo de corte y la estructura del material.
- La tolerancia del plano, la resolución del instrumento y la incertidumbre de medición describen aspectos distintos.
- Evalúe el proceso según las características terminadas y aceptadas después del desbarbado y la limpieza.
Qué cambia con el micromecanizado CNC a pequeña escala
El micromecanizado cambia el equilibrio entre la herramienta de corte y el material. El redondeo del filo, la estructura del grano y un pequeño desplazamiento pueden ser considerables en relación con la característica. Para mecanizar con precisión a esta escala, es esencial controlar todo el sistema de corte y medición, aunque la configuración de la máquina se parezca a la de una fresadora CNC más grande.
¿Cómo funciona el micromecanizado CNC?
El control numérico computarizado (CNC) elimina material de una pieza mediante un programa que controla el movimiento de una herramienta de corte. Aunque el programa define el movimiento, el corte real también depende de la geometría de la herramienta, el comportamiento del husillo, la rigidez del sistema de sujeción y la respuesta del material de la pieza. Estos efectos pueden ser considerables en relación con el espesor de la viruta o la variación permitida en una característica. Por eso, el mecanizado CNC se vuelve muy difícil.
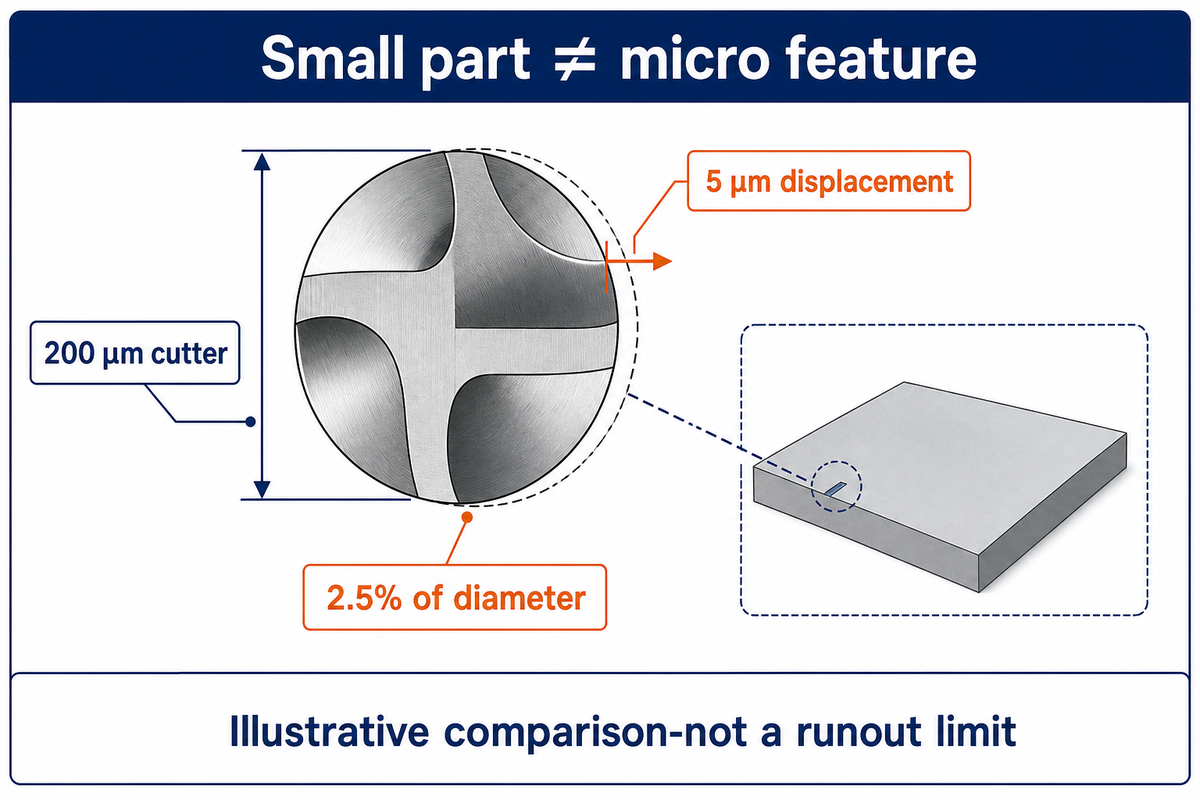
Una pieza pequeña y una característica micro no son lo mismo. Una placa grande puede tener un canal pequeño, y un conector de dimensiones reducidas puede incluir numerosas superficies torneadas. Determine cuál es la característica importante de la pieza antes de establecer tolerancias para cada superficie.
Las especificaciones de una máquina CNC de alta precisión deben indicar las condiciones de medición. Una alta precisión en la pantalla de posicionamiento dice poco sobre un corte realizado con un portaherramientas inestable; la estabilidad térmica y el sistema de medición también deben ser adecuados para la tolerancia.
La revisión de 2021 de O’Toole, Kang y Fang explica por qué reducir simplemente la escala de los modelos de mecanizado estándar no contempla los efectos del filo y del material. Incluso una máquina CNC avanzada necesita un portaherramientas, una trayectoria de herramienta y un método de inspección adecuados para la característica. La resolución de los ejes, por sí sola, no resuelve esa cuestión.
En una herramienta de 200 µm, un desplazamiento de 5 µm representaría el 2.5% de su diámetro. Esta comparación de dimensiones explica por qué debe considerarse incluso un pequeño error absoluto; no es un límite de descentramiento radial permitido. Reserve las tolerancias ajustadas para las superficies que controlan el ensamble o la función.
Espesor mínimo de viruta, descentramiento radial y rigidez de la herramienta
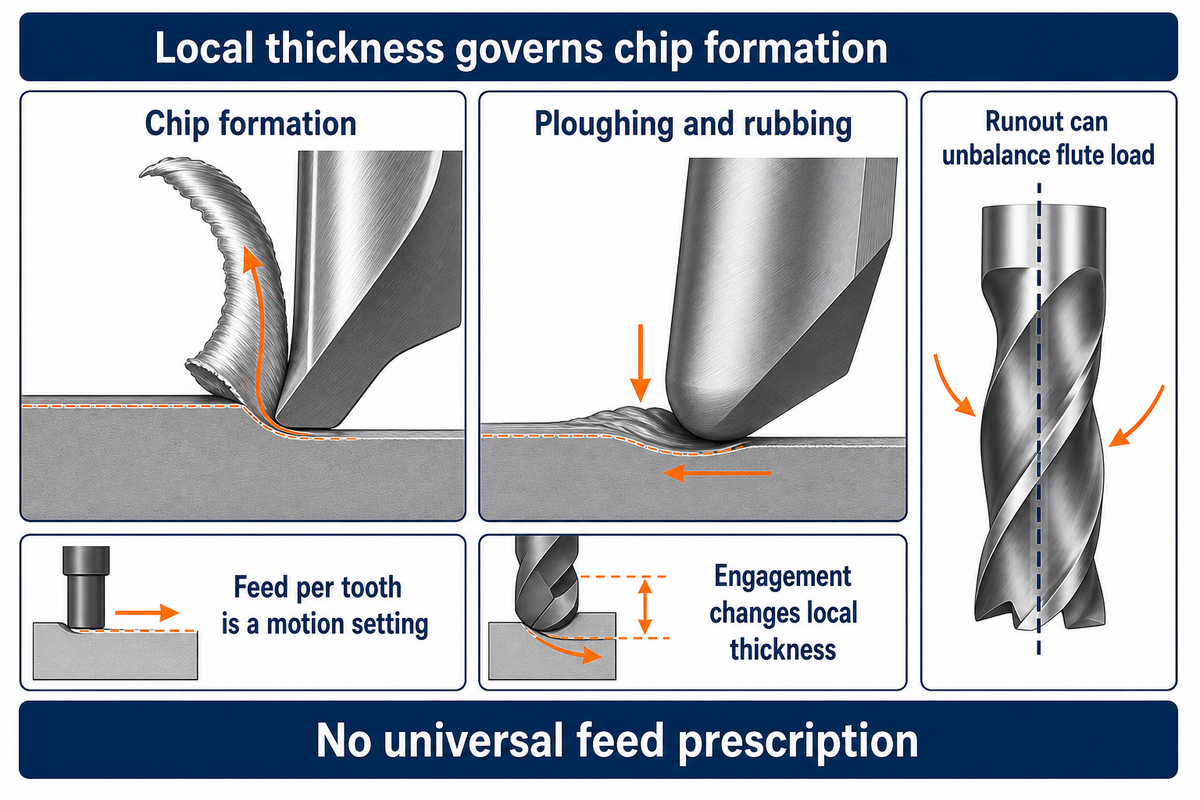
El espesor mínimo de viruta es el espesor de corte local por debajo del cual el material puede deformarse y ser empujado en lugar de formar una viruta de manera constante. El avance por diente determina este espesor, pero tanto el contacto como el descentramiento radial influyen en él durante toda la rotación de la herramienta. De hecho, reducir el avance puede aumentar el rozamiento. El rozamiento puede dañar fácilmente una herramienta frágil.
Dos experimentos muestran por qué no es confiable usar un multiplicador universal del radio del filo. El estudio de acero AISI 1045 de De Oliveira y sus colegas reportó un espesor mínimo de viruta sin cortar equivalente al 22–36% del radio del filo de corte. El estudio de Ti-6Al-4V de Rezaei, Sadeghi y Budak reportó entre 0.15 y 0.49 veces el radio del filo en las condiciones evaluadas. Convertido a porcentajes, el último intervalo va del 15 al 49%; los intervalos se superponen, pero sus límites son distintos.
Ninguno de los intervalos es una recomendación de avance para una herramienta desconocida. El espesor mínimo de viruta es una condición geométrica local. El avance programado por diente es un ajuste de movimiento; el contacto radial y la trayectoria del filo determinan el espesor instantáneo. El estudio del acero también mostró que lograr la formación de viruta no siempre daba como resultado la mejor rugosidad superficial.
La energía específica de corte se define como la energía por unidad de volumen de material eliminado durante el corte. Por lo tanto, es una magnitud distinta de la fuerza de corte total en un caso particular. Al leer la revisión sobre micromecanizado, tenga presente esta diferencia al interpretar el efecto de escala.
Calcule la velocidad y luego compruebe el régimen de corte
La ecuación de velocidad del husillo del MIT relaciona la velocidad de rotación, la velocidad de corte y la circunferencia de la herramienta. En unidades métricas, la ecuación es n = 1000 × Vc ÷ (π × D), donde Vc se expresa en m/min, D en mm y n en rpm. El avance de la mesa se calcula con Vf = fz × z × n, donde el avance por diente fz se expresa en mm/diente y z es la cantidad de dientes de corte.
Ejemplo: Un ingeniero de procesos evalúa una fresa cilíndrica de 0.2 mm y dos canales, con una velocidad de corte supuesta de 20 m/min. Los cálculos indican que esto daría una velocidad del husillo de 1000 × 20 ÷ (π × 0.2) = 31,831 rpm. Si se supone un avance de 0.002 mm/diente, el avance de la mesa sería 0.002 × 2 × 31,831 = 127.3 mm/min. Un husillo de 20,000 rpm alcanzaría una velocidad de corte de 12.57 m/min y, con el avance por diente sin cambios, un avance de mesa de 80 mm/min. Así, el ingeniero de procesos puede comparar claramente las condiciones de corte. Las decisiones de reducir la velocidad cambian la velocidad de corte. La carga de viruta cambia el avance programado para la mesa. Al elegir, deben tenerse en cuenta la interacción entre herramienta y viruta, así como el comportamiento del material.
La rigidez también es esencial. Un mayor alcance aumenta el riesgo de flexión, y el descentramiento radial puede hacer que un canal soporte más carga que otro. Los husillos de alta velocidad no resuelven estos problemas. En una entrevista de Cutting Tool Engineering, Steve Bryan, de Bryan Machine Service, señaló que el sistema extendido desde el husillo aumenta la vibración.
«Cuanto más se aleja del husillo de la máquina, mayor es la vibración».
Para alcanzar 20 m/min, una herramienta de 0.2 mm tendría que girar a aproximadamente 31,831 rpm, considerando únicamente la circunferencia. Reducir la velocidad a 20,000 rpm bajaría la velocidad de corte a 12.57 m/min. Relación: Al comparar equipos, la velocidad, el avance por diente y el contacto deben considerarse en conjunto; especificar solo las rpm no define un proceso.
Fresado CNC micro frente a EDM micro, torneado y procesos láser
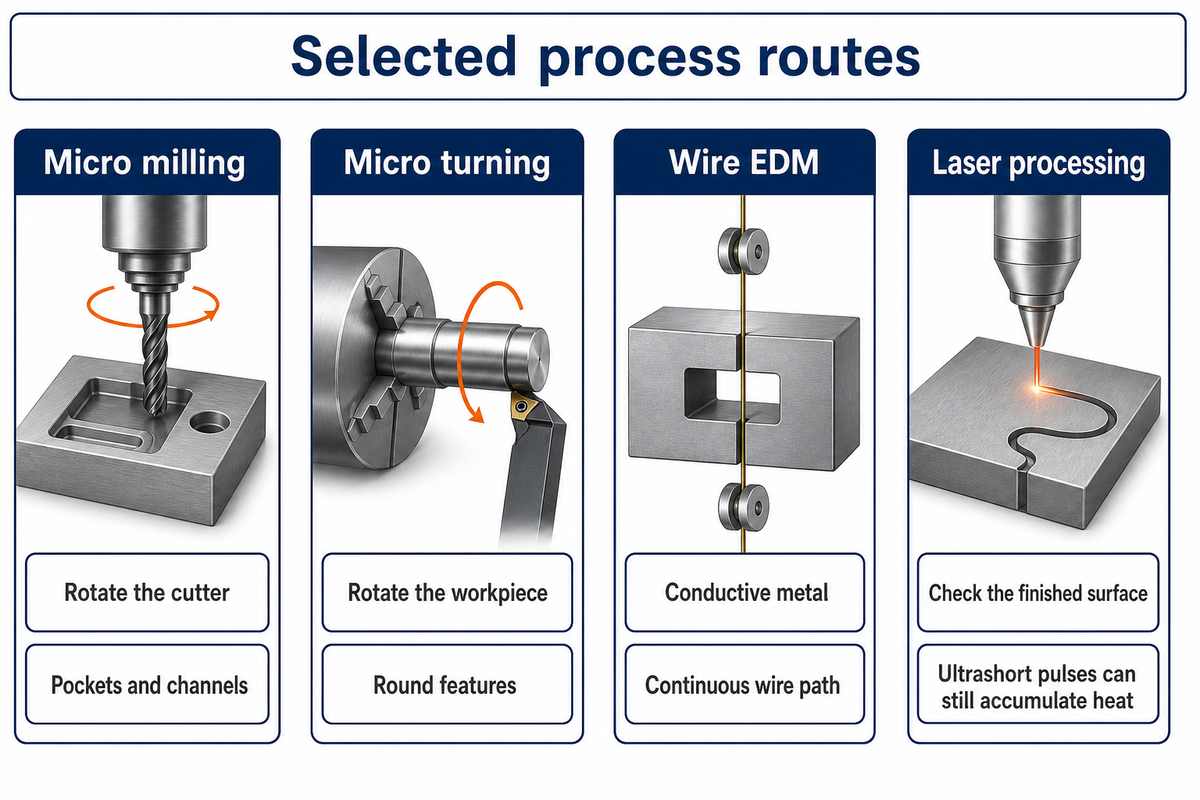
Elija un proceso de micromecanizado según la geometría a la que puede acceder, el material que puede eliminar y la superficie que deja. El corte mecánico puede realizarse mediante fresado y torneado; la EDM es una opción para materiales conductores de electricidad, y el procesamiento láser puede elegirse según la respuesta del material a la fuente de energía. Ningún proceso es superior para todas las características que se deben comparar.
Las familias de características que se presentan a continuación sirven como punto de partida para conversar sobre los procesos. Describen cómo un proceso dado puede crear una característica y cómo puede fallar; no pretenden anunciar dimensiones mínimas de proceso.
| Familia de características | Proceso a considerar | Primer factor determinante | Consecuencia de ingeniería |
|---|---|---|---|
| Cavidad abierta y poco profunda | Fresado micro | Acceso de la herramienta y evacuación de viruta | Mantenga una ruta despejada para las virutas; que la parte superior esté abierta no evita por sí solo que vuelvan a cortarse. |
| Ranura profunda y estrecha | Microfresado o EDM | Alcance, longitud de corte y evacuación | Distinga la profundidad que debe alcanzarse de la longitud de filo que entra en contacto al mismo tiempo. |
| Cavidad ciega con forma definida | Fresado o EDM de penetración | Forma de las esquinas y acceso del electrodo | Una herramienta giratoria deja un radio; un electrodo con forma implica desgaste y una holgura de descarga eléctrica. |
| Perfil pasante en metal conductor | EDM por hilo | Trayectoria continua del hilo | El acceso del hilo y la sujeción de la pieza deben seguir siendo posibles después de separar el perfil. |
| Eje redondo esbelto | Torneado micro o torneado tipo suizo | Soporte cerca del corte | El material largo sin soporte puede flexionarse aunque la posición programada sea correcta. |
| Orificio pequeño taladrado | Microtaladrado | Entrada, profundidad y salida de viruta | Una broca puede alcanzar la profundidad prevista y aun así producir una rebaba de salida inaceptable. |
| Nervio o pared delgada | Fresado micro con soporte | Sujeción y carga de corte | Apoye la característica durante el corte y mídala después de liberarla. |
| Canal microfluídico | Fresado o proceso láser adecuado | Forma del canal y limpieza de los bordes | Una rebaba ocupa espacio para el flujo; un fondo de canal brillante no permite determinar la sección transversal. |
| Textura superficial fina | Procesamiento láser o proceso de corte adecuado | Textura funcional y efectos térmicos | Especifique la textura que se medirá; una menor rugosidad promedio no sustituye el patrón requerido. |
La revisión sobre EDM de Nafi y Jahan distingue los electrodos con forma para EDM de penetración de los electrodos de hilo y describe las capas superficiales modificadas térmicamente. El acero para herramientas conductor y de alta dureza puede ser adecuado para EDM, pero el desgaste del electrodo, el lavado y la superficie final siguen determinando el proceso.
Fresado micro frente a torneado micro: ¿qué cambia?
En el fresado micro, la herramienta gira para crear características como cavidades y canales; en el torneado micro, gira la pieza para crear características redondas como un eje. Determine cuál de las dos rotaciones ofrece el mejor soporte para la característica crítica. Una pieza que incluya ambas puede requerir operaciones combinadas, con especial atención a la transferencia de referencias entre ellas.
Nuestra guía de fresado frente a torneado amplía la comparación geométrica a nivel de pieza.
El procesamiento láser también tiene requisitos superficiales específicos. El experimento de ablación de metales de 2015 de Bauer y sus colegas mostró que los pulsos ultracortos aún pueden acumular calor bajo las condiciones de potencia promedio y escaneo evaluadas. Por lo tanto, «ultracorto» no puede considerarse una aprobación general de la superficie terminada.
Diseño para fresas cilíndricas y brocas micro
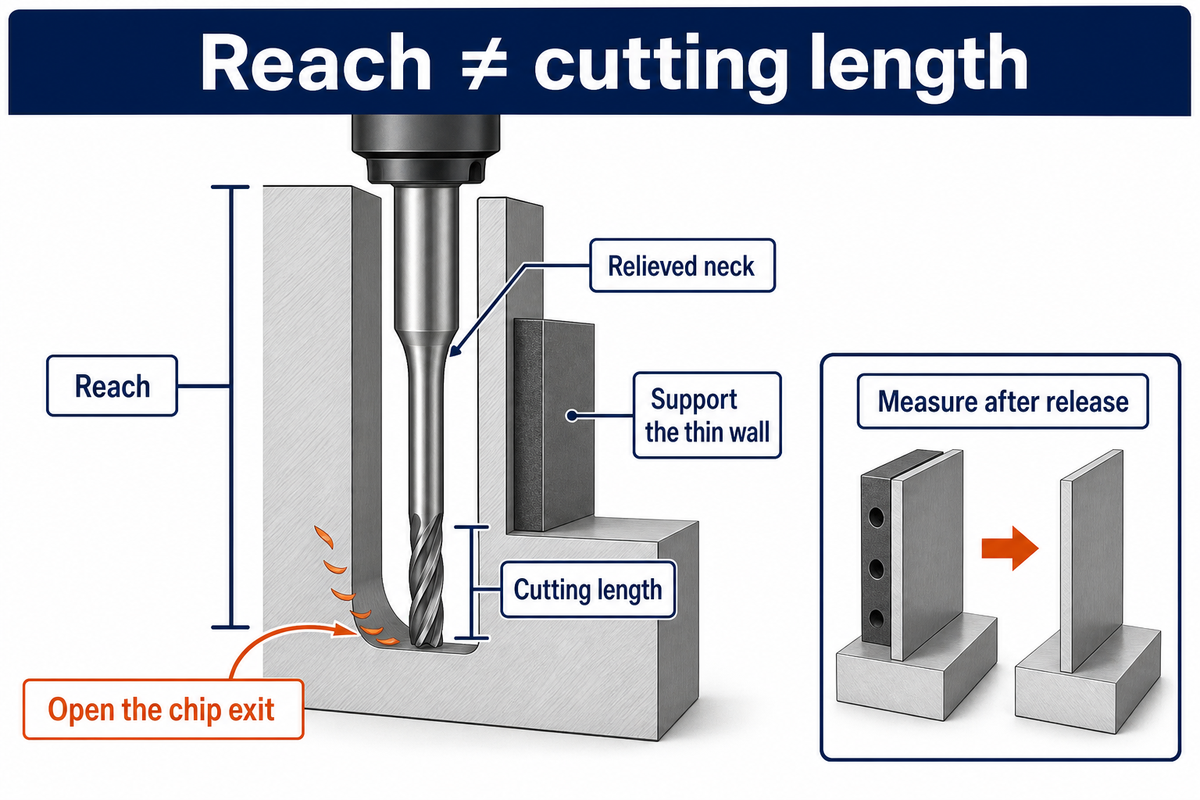
Diseñe las características micro teniendo en cuenta el acceso al filo de corte y el soporte durante el mecanizado. La herramienta de corte debe llegar a la característica, librar la geometría circundante y evacuar las virutas. Hay que equilibrar la longitud, el alcance y el diámetro; ninguna dimensión representa por sí sola toda la herramienta.
El alcance determina hasta dónde puede extenderse la herramienta; la longitud de corte indica qué parte de la herramienta está formada por un filo de corte. Un cuello rebajado puede pasar junto a una pared sin cortarla. Realizar varias pasadas poco profundas con un filo de corte corto puede generar una carga distinta de la que se produce al usar todo el alcance en una sola pasada profunda.
En geometrías complejas, determine qué geometrías internas seguirán siendo inaccesibles después del ensamble. Las características que pueden representarse en un plano no necesariamente permiten una trayectoria viable de corte o inspección.
La revisión sobre fresado micro relaciona la geometría y la rigidez de la herramienta con la respuesta al corte. La guía de mecanizado de 5 ejes describe la función de la orientación de la herramienta en decisiones más amplias sobre el acceso de la máquina. Después de ajustar la orientación, compruebe los límites de alcance y holgura de la herramienta.
Imagine un canal de 0.5 mm de ancho y 4 mm de profundidad con una pared delgada. El plano permite el acceso desde arriba, pero no desde los lados. Una herramienta de largo alcance quizá pueda llegar físicamente al fondo del canal, pero hay poco espacio para evacuar las virutas. El diseñador tiene varias opciones: abrir un extremo, reducir la profundidad, alejar el canal de la pared o dividir la característica mediante un ensamble. Si el canal conserva las mismas dimensiones, la planificación del proceso debe considerar el contacto de la herramienta y la evacuación de viruta en toda la profundidad de la característica. Aumentar la fuerza de sujeción no es una mejora gratuita si flexiona la pared. La mejora real del diseño consiste en eliminar el mecanismo que impone la limitación.
El estudio de 2021 sobre rebabas de salida relaciona la formación de rebabas con la pérdida de rigidez de soporte de la pieza cuando el filo sale de ella. Por eso, debemos considerar la geometría del corte de salida antes de realizar la operación. Al planificar los bordes de entrada y salida del orificio, las brocas micro presentan un problema similar. El borde de salida podría ser inaccesible o requerir la eliminación de rebabas.
Diseñe radios de esquina compatibles con la herramienta, mantenga el tramo sin soporte tan corto como sea posible y defina qué bordes deben permanecer afilados después del acabado final. La guía de diseño para mecanizado aborda otras decisiones relacionadas con el plano; a microescala, también es necesario analizar con precisión el borde más pequeño y la trayectoria de la viruta.
| Característica limitante | Cambio a considerar | Verificación después del cambio |
|---|---|---|
| Orificio micro profundo | Acorte la sección de diámetro pequeño usando un orificio de acceso más grande cuando la función lo permita. | Revise el orificio pequeño restante y la transición, no solo la abertura accesible. |
| Pared delgada | Desplace el corte hacia el material con soporte o cambie la disposición de sujeción. | Mida la pared liberada en el estado especificado. |
| Canal estrecho cerrado | Abra un extremo o divida la geometría entre componentes de un ensamble, si la función lo permite. | Inspeccione la forma del canal, la alineación de las uniones y el estado de los bordes. |
| Referencia inaccesible | Añada una superficie de referencia utilizable y conserve la relación entre las referencias funcionales. | Demuestre cómo el sistema de inspección ubica la característica terminada. |
Un canal de 0.5 mm de ancho y 4 mm de profundidad tiene una relación profundidad-ancho de 8:1. Esta relación describe la característica, pero no indica que sea posible realizar el corte. Abrir la salida de viruta o mejorar el soporte de la pared puede ser más eficaz que especificar una herramienta más pequeña, ya que un diámetro menor también puede reducir la rigidez de la herramienta.
Micromecanizado de aluminio, acero y otros materiales
Al trabajar con componentes micro, se deben tener en cuenta el grado y la condición del material al seleccionarlo. La adhesión, el endurecimiento por deformación y la microestructura local pueden influir en el corte a pequeña escala. Un avance que funciona con una aleación o un tratamiento térmico puede producir una rebaba distinta y/o generar fuerzas y desgaste diferentes con otra aleación o tratamiento térmico, incluso si la geometría nominal es la misma.
¿Se pueden mecanizar metales y plásticos a microescala?
Sí. Tanto los metales como los plásticos pueden mecanizarse a microescala con herramientas de corte y soportes adecuados. Sus mecanismos limitantes también son distintos: un metal dúctil puede embadurnarse y/o formar una rebaba; un plástico flexible puede deformarse bajo la sujeción y el corte. El herramental específico para cada material y la definición del estado de medición son más importantes que la etiqueta «micro».
La adhesión y la evacuación de viruta son fundamentales para el aluminio y el cobre. El calor, el endurecimiento y el desgaste son aspectos relevantes en el acero inoxidable y el titanio. Los polímeros, como el PTFE, también pueden deformarse bajo las condiciones de sujeción y temperatura. Los requisitos funcionales del material determinan su selección; la facilidad de corte no determina la selección de un material para implantes o de una aleación aeroespacial.
En herramientas microquirúrgicas, identifique el borde funcional y la condición final requerida del material antes de optimizar el corte. Se realiza una prueba de mecanizado para evaluar el comportamiento del material durante la fabricación, no para determinar si es adecuado para uso médico.
Para componentes de polímero flexible, consulte la guía de mecanizado de PTFE para resolver dudas sobre la configuración específica del material. El comportamiento descrito a continuación se observó en un experimento con titanio.
Aquí resulta útil un ejemplo del experimento de 2013 sobre Ti6Al4V de Attanasio y sus colegas. Se cortaron cuatro microestructuras con fresas cilíndricas de 200 µm. En esas pruebas, las muestras completamente lamelares produjeron menores fuerzas de corte y redujeron el desgaste de la herramienta. Un aspecto clave es registrar la condición del material al comparar lotes, en lugar de describirlo únicamente por el nombre de la aleación.
El tratamiento térmico responde a la función final de la pieza. Por ello, cambiarlo únicamente para facilitar el mecanizado podría generar otra serie de problemas. Nuestra guía de selección de materiales para CNC ofrece una comparación mucho más amplia de los materiales.
Las microestructuras de titanio, todas con la designación Ti6Al4V, mostraron respuestas distintas al corte con una herramienta de 200 µm. Además de los ajustes de la herramienta y del contacto, se debe documentar la condición del material. Cuando los resultados varíen entre lotes, compruebe primero esa variable antes de concluir que la máquina perdió precisión.
Por qué se rompen las fresas cilíndricas micro: diagnostique antes de reducir la velocidad
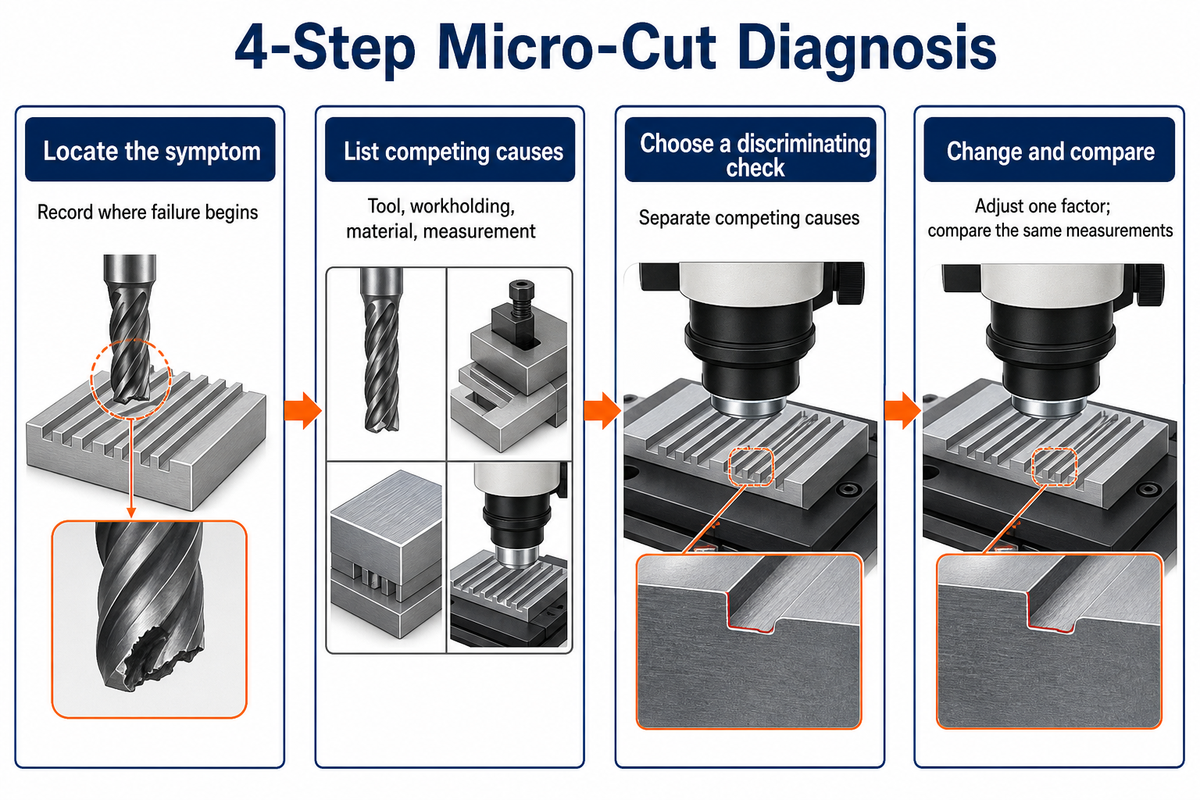
Las fresas cilíndricas micro se rompen debido a sobrecargas localizadas, desgaste o inestabilidad que superan la capacidad de la herramienta. También intervienen otras variables. Un diagnóstico útil relaciona la ubicación de la falla y las pruebas en la superficie con las posibles causas; después, modifica una variable controlada para observar cómo afecta la herramienta y la pieza evaluadas.
Diagnóstico del microcorte en 4 pasos
El método de diagnóstico de microcorte en 4 pasos relaciona los síntomas con causas posibles y utiliza una comprobación que permite distinguirlas, seguida de una acción correctiva controlada.
- Localice el síntoma. Registre dónde comienzan la rotura, el crecimiento de rebabas o la desviación dimensional.
- Enumere las causas posibles. Incluya los efectos de la herramienta, la sujeción de la pieza, el material y la medición.
- Elija una comprobación que permita distinguir las causas. Utilice una observación que ayude a diferenciarlas.
- Haga un cambio y compare. Ajuste un factor y compare las mismas mediciones de aceptación.
La matriz aplica esa secuencia a diversos problemas de micropiezas. Es una herramienta de diagnóstico, por lo que cada acción se vincula con una observación en lugar de proponer un ajuste universal del avance.
| Síntoma observado | Causas posibles | Comprobación para distinguir las causas | Acción y límites |
|---|---|---|---|
| Las rebabas aumentan después de reducir el avance | Deslizamiento de la herramienta sobre el material, filo desgastado o soporte deficiente a la salida | Compare el estado del filo y la formación de viruta manteniendo constante el contacto de corte. | Restablezca un régimen de corte con el soporte adecuado; no reduzca el avance a la mitad automáticamente una y otra vez. |
| Un canal de la herramienta se desgasta más rápido | Descentramiento radial o contacto desigual entre dientes | Mida la herramienta giratoria cerca del filo de corte. | Limpie y vuelva a colocar el portaherramientas; después, mida de nuevo antes de cambiar el programa. |
| La herramienta se rompe repetidamente en el fondo de una ranura | Acumulación de virutas, contacto excesivo o pérdida de holgura | Inspeccione la salida de virutas y la profundidad a la que comienza la falla. | Ajuste la evacuación de virutas y el contacto de corte; incluso con un ciclo más lento, las virutas atrapadas pueden volver a cortarse. |
| El ancho de la ranura cambia según la dirección de corte | Desviación de la herramienta o de la pieza | Compare pasadas en sentidos opuestos y las mediciones de la pieza una vez liberada. | Reduzca el alcance sin soporte o mejore el soporte antes de compensar la trayectoria. |
| El diámetro del orificio cumple, pero no deja pasar el flujo | Rebaba a la salida, residuos o abertura incompleta | Inspeccione ambos extremos y el conducto funcional. | Controle el borde de salida y el método de limpieza; después, mida de nuevo. |
| Una ranura medida ópticamente parece más angosta que la herramienta de corte | Rebaba o detección del borde afectada por el umbral | Examine el perfil y el borde elegido para la medición. | Defina el borde antes de cambiar la compensación de la herramienta. |
| El acabado superficial cambia entre lotes de material | Diferencias en la microestructura, la dureza o las inclusiones | Compare el estado del material, además del grado. | Mantenga constante el estado especificado del material; no modifique el tratamiento térmico solo para facilitar el corte. |
| Las piezas cumplen mientras están sujetas, pero fallan al liberarlas | Deformación elástica del dispositivo de sujeción | Repita la medición en el estado libre definido. | Cambie el soporte y la fuerza de sujeción; sujetar con más fuerza puede empeorar el resultado. |
| Una alarma de monitoreo no coincide con la inspección | Transferencia no validada del sensor o del modelo | Compare la alarma con el desgaste real y las mediciones de la pieza. | Vuelva a validar la señal para el material, la herramienta y el contacto de corte antes de intervenir automáticamente. |
Los mecanismos se basan en la revisión sobre micromecanizado por fresado y el experimento sobre rebabas de salida. La entrevista de Modern Machine Shop a Jeff Davis, de Harvey Performance también explica cómo el reemplazo de herramientas y la inestabilidad pueden anular el beneficio de un ciclo programado más rápido.
La guía completa del proceso de fresado CNC ofrece un contexto más amplio. Estas comprobaciones abordan la escala micro; aplíquelas a la característica específica que presenta la falla.
En el ejemplo supuesto con una herramienta de 0.2 mm y dos canales, reducir el avance de mesa de 127.3 mm/min a 63.7 mm/min a una velocidad de husillo de 31,831 rpm reduce el avance programado por diente de 2 µm a aproximadamente 1 µm. Reducir el avance por diente a 1 µm puede aumentar el deslizamiento de la herramienta sobre el material, según el régimen de corte local.
Inspección de micropiezas: distinga entre tolerancia y resolución
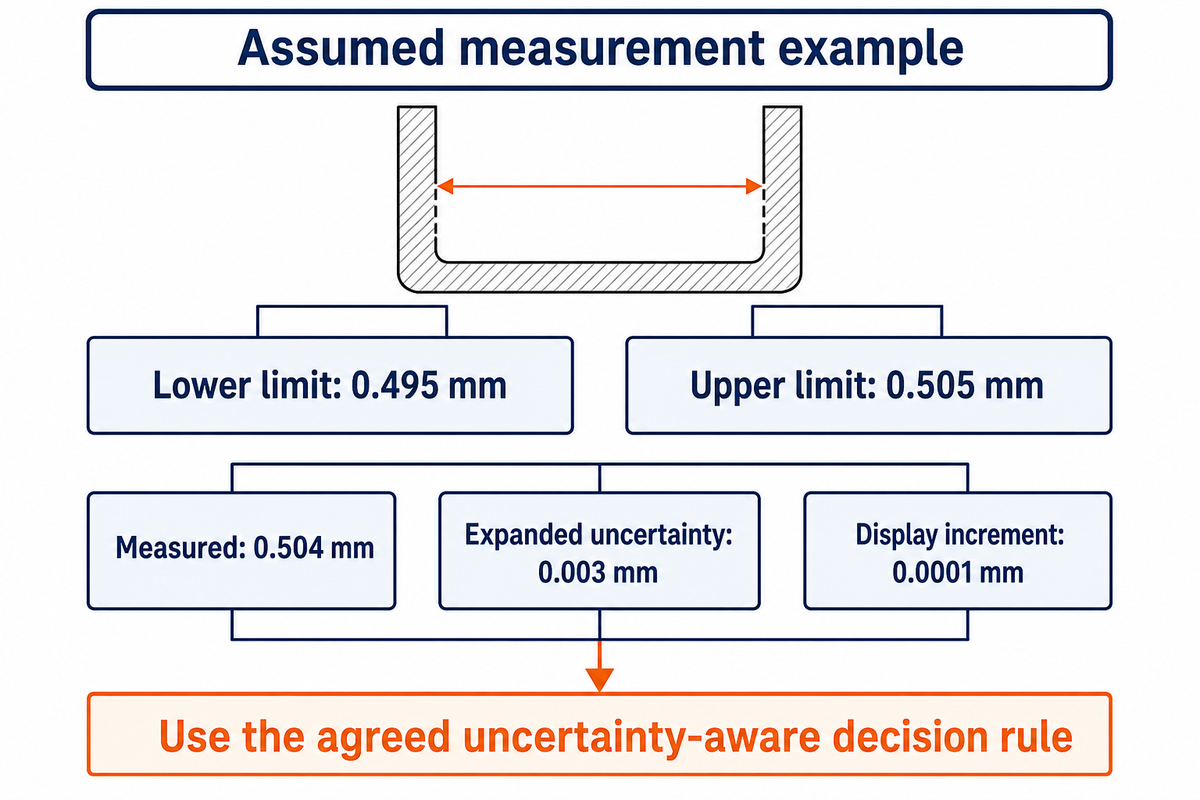
La inspección de micropiezas debe evaluar la característica especificada con una incertidumbre lo bastante pequeña para tomar la decisión de aceptación acordada. La resolución del instrumento describe el valor que muestra o el incremento de medición, no la incertidumbre total de la medición. La interpretación del borde, el muestreo, el tamaño de la sonda, la alineación, la temperatura y la sujeción afectan el resultado; por lo tanto, un instrumento de alta resolución no demuestra necesariamente la conformidad.
¿Qué precisión tiene el micromecanizado CNC?
La precisión es un resultado específico de cada característica, establecido mediante mediciones, y no una cifra única asociada al mecanizado CNC. Especifique la dimensión, el datum y la tolerancia; después, evalúe la incertidumbre del proceso y de la medición. Una misma pieza puede requerir distintos métodos de medición para un orificio, una pared delgada y el fondo de un canal inaccesible.
El documento de orientación de NIST sobre metrología dimensional relaciona la trazabilidad con una cadena ininterrumpida de comparaciones y sus incertidumbres. La norma ISO 14253-1:2017 abarca las decisiones de conformidad cuando puede haber incertidumbre de medición, por ejemplo, cuando los valores medidos están cerca de los límites de especificación. La ficha pública indica que la versión de 2017 es la vigente, tras confirmarlo en 2023.
Nota de ingeniería
Ejemplo: una característica de 0.500 ± 0.005 mm tiene límites de 0.495–0.505 mm. Un resultado mostrado de 0.504 mm está apenas 0.001 mm por debajo del límite superior. Si la incertidumbre expandida declarada de la medición es de 0.003 mm, la decisión de aceptación debe seguir la regla acordada que considera la incertidumbre; la resolución de pantalla por sí sola no permite resolverlo.
Un ingeniero de calidad obtiene un resultado de 0.504 mm en un canal. La pantalla muestra incrementos de 0.0001 mm y, a primera vista, eso parece mucho más preciso que la tolerancia. Sin embargo, la incertidumbre expandida informada es de 0.003 mm y el borde óptico cambia según la iluminación. Antes de aceptar la pieza, el ingeniero verifica el borde definido, la configuración de medición y la regla de decisión acordada. El desbarbado forma parte de la secuencia de acabado de la pieza; por ello, el resultado debe corresponder al canal después del desbarbado. Repetir varias veces la misma selección sesgada del borde no elimina el sesgo. Un método de medición que identifique sistemáticamente el límite real de la característica sería mejor.
Hay un caso experimental relacionado con esta preocupación. El estudio de Abeni y sus colegas de 2024 informó que una herramienta nominal de 800 µm medía 789 ± 2 µm y encontró dificultades relacionadas con las rebabas en las mediciones ópticas del ancho de ranura. El estudio de NIST sobre medición de aperturas identifica el muestreo de la forma total y el filtrado de sonda finita como otras fuentes de incertidumbre. Por ello, los métodos ópticos y una máquina de medición por coordenadas (CMM) tienen distintas limitaciones de acceso y muestreo.
En una característica de 0.500 ± 0.005 mm, el ancho total de tolerancia es de 0.010 mm. Un incremento de pantalla de 0.0001 mm es solo una parte del sistema de medición. Defina el borde terminado, el muestreo y las reglas de aceptación antes de aceptar una medición cercana a cualquiera de los límites de especificación.
Costo del micromecanizado: pague por piezas conformes, no solo por ciclos
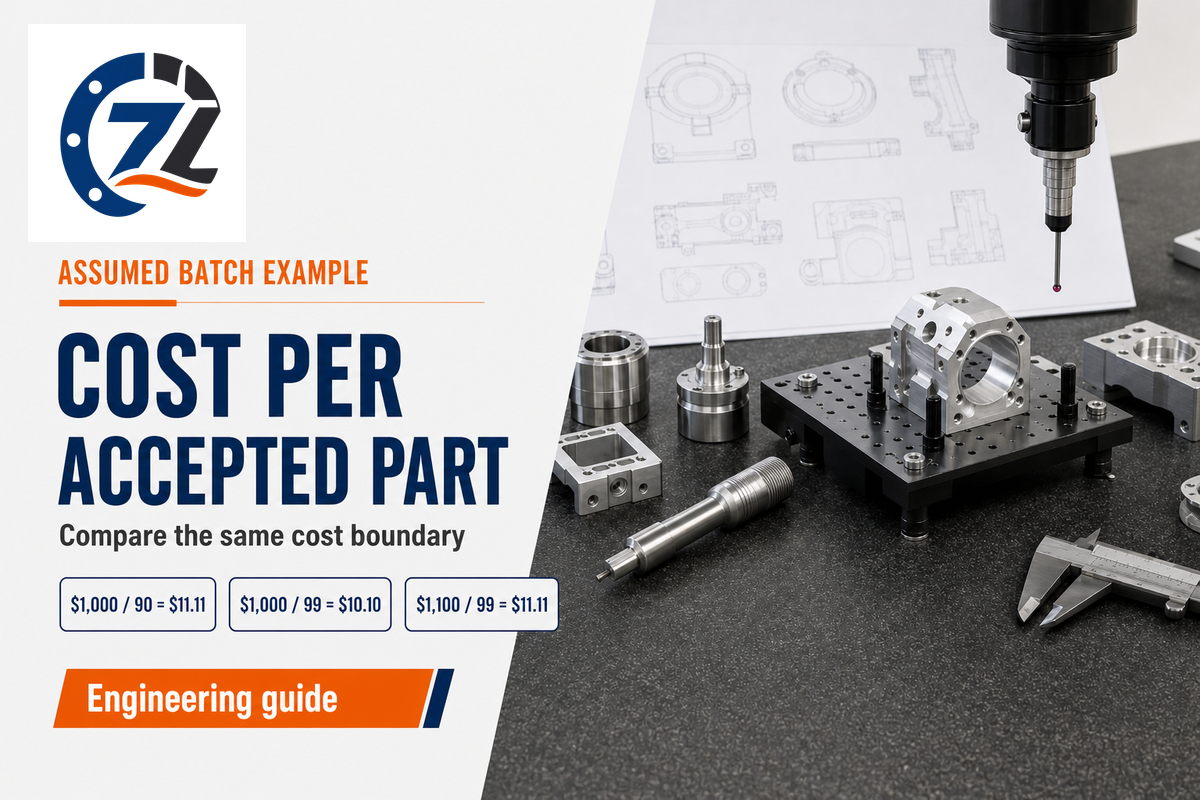
Para comparar el costo del micromecanizado, considere cuántas piezas del lote se aceptan y qué costos corresponden a ese lote. La ventaja de un ciclo de corte corto puede perderse por el reemplazo de herramientas, el desbarbado, la inspección y el desperdicio. La comparación mantiene constantes los límites de costos e incluye los demás costos asociados con cualquier mejora del proceso.
El marco de costos de calidad de la American Society for Quality distingue entre costos de prevención, evaluación y fallas. La inspección corresponde a la evaluación, mientras que el desperdicio y el retrabajo son costos internos por fallas. Analizar estos costos puede ayudar a entender por qué el tiempo de mecanizado por sí solo no basta.
Ejemplo del costo por pieza aceptada
El ejemplo del costo por pieza aceptada divide el costo incluido del lote entre la producción aceptada para mostrar cómo el rendimiento modifica una comparación operativa.
Datos supuestos: costos de preparación, $300; costos de mecanizado, $5 por pieza iniciada; y costos de inspección, $2 por pieza iniciada. Para 100 piezas iniciadas, el gasto total incluido es $300 + 100 × ($5 + $2) = $1,000. Con 90 piezas aceptadas, el resultado es $11.11 por pieza aceptada; con 99 piezas aceptadas, es $10.10 por pieza aceptada. Mantener fijo el gasto permite aislar el efecto del rendimiento. Si la mejora agrega $100 en costos de prevención, proceso u otros, el segundo resultado pasa a ser $1,100 ÷ 99 = $11.11. Antes de realizar la comparación, deben incluirse los costos pertinentes de retrabajo y otros que se hayan omitido. Esta es una comparación definida de un lote operativo. La contabilidad de inventario y el precio de venta del proveedor tienen sus propios límites de costos.
La guía sobre costos del mecanizado CNC abarca otros factores de costo. Para una característica micro, incluya las operaciones de manipulación e inspección que siguen siendo necesarias después de detener la herramienta.
Del prototipo a las micropiezas repetibles
Las micropiezas repetibles requieren una secuencia estable, desde el estado del material hasta el corte, el acabado y la medición. Un prototipo exitoso demuestra que se fabricó una pieza en condiciones específicas. La producción requiere controlar la variación de las herramientas a lo largo de la serie y utilizar mediciones de aceptación que representen la característica terminada.
Defina en conjunto el estado del material, la configuración de la herramienta y el portaherramientas, los parámetros de corte, el desbarbado y las condiciones de inspección. Compare piezas a lo largo de la vida útil de la herramienta y después de reemplazarla. La automatización no puede compensar un datum sin definir ni una medición que siga el borde equivocado.
En el control del proceso, la variación debe vincularse con una causa específica. En el mecanizado de precisión CNC, un cambio dimensional después de reemplazar la herramienta requiere una investigación distinta de la necesaria ante daños aleatorios causados por la manipulación.
Se está trabajando para ampliar el monitoreo. En el estudio de marzo de 2026 de Abu, Huo y Liu, los investigadores combinaron señales de emisión acústica y fuerza con herramientas recubiertas de diamante de 0.9 mm para el micromecanizado por fresado de vidrio y silicio. Recomiendan integrar los controladores y ampliar el trabajo a otros materiales frágiles. El trabajo con metales requiere verificación adicional, y un modelo de señales de laboratorio no garantiza que se disponga de un control del proceso listo para usar.
Conclusión clave
Una herramienta de corte de 200 µm, una tolerancia a escala micrométrica y una resolución de pantalla fina describen aspectos distintos del proceso. Un micromecanizado confiable relaciona la geometría de la característica, el comportamiento de corte y la medición utilizada para aceptar la pieza terminada.
Cuando el diseño esté listo para conversar sobre su fabricabilidad, consulte los servicios de micromecanizado CNC de Zhenling para conocer su proceso de servicio. Las conversaciones deben comenzar por la función de la pieza.
Preguntas frecuentes
¿Cuál es el tamaño de herramienta más pequeño que se utiliza en micromecanizado?
No existe un diámetro mínimo universal para las herramientas de corte.
Los diámetros de corte disponibles dependen de la familia de herramientas, el material y el alcance necesario. El diámetro indicado en un catálogo por sí solo no determina cuál es la característica más pequeña que puede obtenerse de forma confiable en una pieza terminada. Verifique el diámetro, la longitud de corte y los límites de aplicación del fabricante; después, confirme que la característica pueda sujetarse, que se puedan evacuar las virutas y que pueda medirse después del acabado. El proceso utilizable importa más que la herramienta más pequeña de la lista.
¿Se pueden utilizar herramientas estándar para el micromecanizado?
Algunos equipos estándar pueden funcionar, pero es necesario verificar toda la configuración.
Una herramienta de corte pequeña no funciona bien automáticamente en una configuración convencional. El descentramiento radial de la herramienta, el estado del portaherramientas, el comportamiento del husillo y la sujeción de la pieza deben ser adecuados para la característica. Utilice herramientas especializadas diseñadas para el material y la escala de corte, y verifique la combinación mediante una prueba en lugar de confiar únicamente en la resolución de posicionamiento anunciada por la máquina herramienta. Tanto los centros de mecanizado CNC estándar como los equipos CNC especializados requieren esta verificación a nivel de proceso.
¿El micromecanizado CNC es adecuado para la producción en serie?
Sí, cuando el proceso y la inspección se mantienen estables durante toda la serie de producción.
La pregunta clave es si las herramientas, la sujeción de la pieza, la evacuación de virutas y la medición se mantienen constantes en todo el lote. Un prototipo exitoso demuestra que se fabricó una pieza; la planificación de la producción también requiere evidencia sobre la variación, el reemplazo de herramientas y el manejo de piezas no conformes. Considere la frecuencia de inspección además del ciclo de corte, porque el cliente recibe como resultado las piezas de precisión aceptadas.
¿Qué tan rápido es el micromecanizado?
La característica y los requisitos de aceptación determinan la tasa de producción conveniente.
Una alta velocidad de husillo no implica automáticamente un ciclo corto. Las herramientas diminutas pueden requerir un contacto de corte limitado, mientras que la limpieza, el desbarbado y la medición agregan tiempo después del corte.
¿Por qué importa el acabado superficial en una característica micro?
Un pequeño defecto o una textura del borde pueden ocupar una parte considerable de una característica funcional.
Su importancia depende de la función de la superficie: una cara de sellado, un contacto deslizante y un canal para fluidos tienen requisitos distintos. Especifique la superficie pertinente y el método de medición en lugar de aplicar un único valor de rugosidad a toda la pieza. Una superficie visualmente brillante no demuestra que la geometría, el estado del borde o la limpieza sean aceptables. Del mismo modo, un valor de rugosidad menor por sí solo no garantiza un mejor funcionamiento si la medición excluye un defecto importante. Planifique el acceso para la inspección antes del mecanizado e indique si el desbarbado o el acabado podrían redondear un borde que debe conservarse definido. En un diseño nuevo, relacione el requisito de aceptación con su función y verifíquelo con un método adecuado. Evite exigir un acabado exigente en una superficie inaccesible solo porque la pieza es pequeña; defina qué dirección y ubicación debe representar la medición.
¿Cuál es la diferencia entre el micromecanizado y el nanomecanizado?
Los términos describen escalas distintas, pero importa qué magnitud se describe.
Pregunte si una afirmación se refiere al tamaño de la característica, la textura superficial, la resolución de posicionamiento o la precisión obtenida. Las especificaciones de ultraprecisión y submicrométricas requieren la misma distinción. Una resolución de pantalla en nanómetros por sí sola no demuestra una precisión nanométrica en una micropieza terminada.
Los ejemplos numéricos de esta guía ilustran principios mediante supuestos establecidos para realizar comparaciones de ingeniería. Los ejemplos no son registros de producción de Zhenling ni garantías de mecanizado, y no deben generalizarse a todos los tipos de corte. Los resultados experimentales publicados conservan su contexto.
Referencias y fuentes
- O’Toole, Kang y Fang: Proceso de micromecanizado por fresado de precisión: estado del arte (revisión de 2021).
- De Oliveira y colegas: Efecto de tamaño y espesor mínimo de viruta en el micromecanizado por fresado (2015; resumen).
- Rezaei, Sadeghi y Budak (2018; resumen del repositorio). Determinación del espesor mínimo de viruta sin cortar en distintas condiciones de mecanizado durante el micromecanizado por fresado de Ti-6Al-4V.
- MIT Center for Bits and Atoms: Ecuación de velocidad del husillo.
- Cutting Tool Engineering: Cómo responder a la necesidad de velocidad del micromecanizado (entrevista de la industria).
- Nafi y Jahan: Generación de superficies funcionales mediante EDM: una revisión
- Bauer y colegas: Acumulación de calor en la ablación de metales mediante láser de barrido con pulsos ultracortos, 2015 (resumen).
- Attanasio y colegas: Influencia de las microestructuras del material en el micromecanizado por fresado de la aleación Ti6Al4V, 2013.
- Investigación sobre la formación de rebabas de salida en el micromecanizado por fresado, 2021.
- Abeni y colegas: Descentramiento radial de la herramienta en el micromecanizado por fresado: desarrollo de un modelo analítico basado en el análisis de señales de fuerza de corte, 2024.
- Modern Machine Shop: 5 consejos para iniciarse en el micromecanizado, 2019.
- ISO 14253-1:2017: Reglas de decisión para verificar la conformidad o no conformidad con las especificaciones (alcance y estado públicos).
- Caja de herramientas de metrología de ingeniería de NIST: Preguntas frecuentes (trazabilidad e incertidumbre).
- Muralikrishnan, Stone y Stoup: Medición de área de filos y aperturas cilíndricas con una sonda de fibra de contacto de fuerza ultrabaja en una CMM , 2008 (resumen de la publicación).
- American Society for Quality: Costo de la calidad.
- Abu, Huo y Liu: Integración de sistemas de emisión acústica y dinamometría para monitorear el estado de las herramientas en el micromecanizado de materiales frágiles, 2026.
Artículos relacionados
- Guía de mecanizado de precisión CNC: relacione los requisitos dimensionales con el proceso de fabricación.
- Guía de mecanizado suizo
- Guía de mecanizado CNC de acero inoxidable
- Guía de mecanizado CNC de titanio: conozca mejor el material y el contexto del proceso.






