
Kontaktieren Sie Zhenling

Aktualisiert: August 2026
Die CNC-Bearbeitung von Kohlenstoffstahl ist erst dann vorhersehbar, wenn Werkstoffangabe, Lieferzustand, Geometrieelemente, Aufspannung und Prüfverfahren festgelegt sind. Dieses Handbuch zeigt, wie Sie aus diesen Eingaben einen ersten Fertigungsablauf ableiten, die beim Zerspanen gewonnenen Erkenntnisse auswerten und verhindern, dass eine allgemeine Faustregel zu einer kostspieligen Annahme wird.
Kurz gesagt: Kohlenstoffstahl lässt sich zerspanen, doch die Werkstofffamilie allein bestimmt den Prozess nicht. Klären Sie die Spezifikation und den Zustand, berechnen Sie die Parameter anhand belegter Eingaben und prüfen Sie anschließend Späne, Belastung, Oberflächenbeschaffenheit, Temperatur und Maße, bevor Sie die Aufspannung freigeben.
Kurzdaten für die Prozessplanung
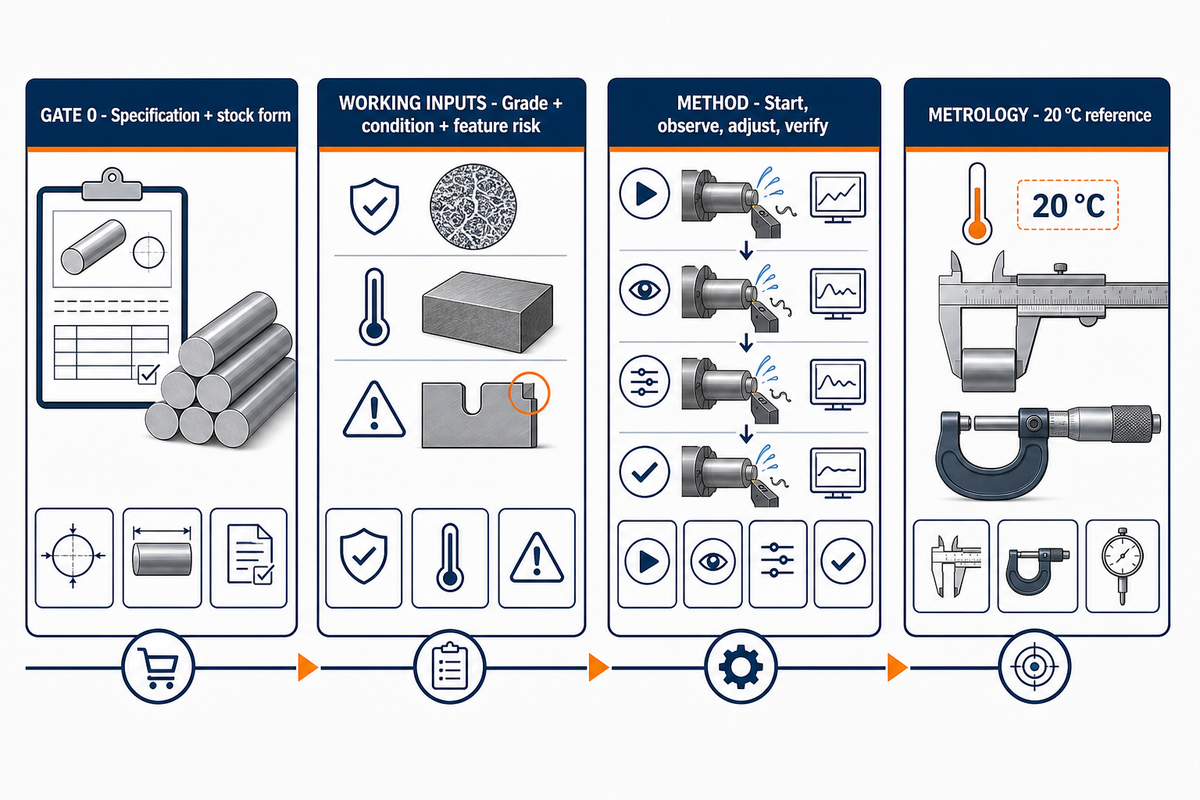
Tor 0
Spezifikation, Halbzeugform, Beschaffungsanforderungen
Spezifikation, Halbzeugform, Beschaffungsanforderungen
Drei wesentliche Eingaben
Werkstoffsorte, Zustand, Geometrieelemente mit Risiko
Werkstoffsorte, Zustand, Geometrieelemente mit Risiko
Methode für die Parameterwahl
Starten, beobachten, anpassen, prüfen
Starten, beobachten, anpassen, prüfen
Messreferenz
20 °C für die dimensionelle Messtechnik
20 °C für die dimensionelle Messtechnik
Wichtige Punkte
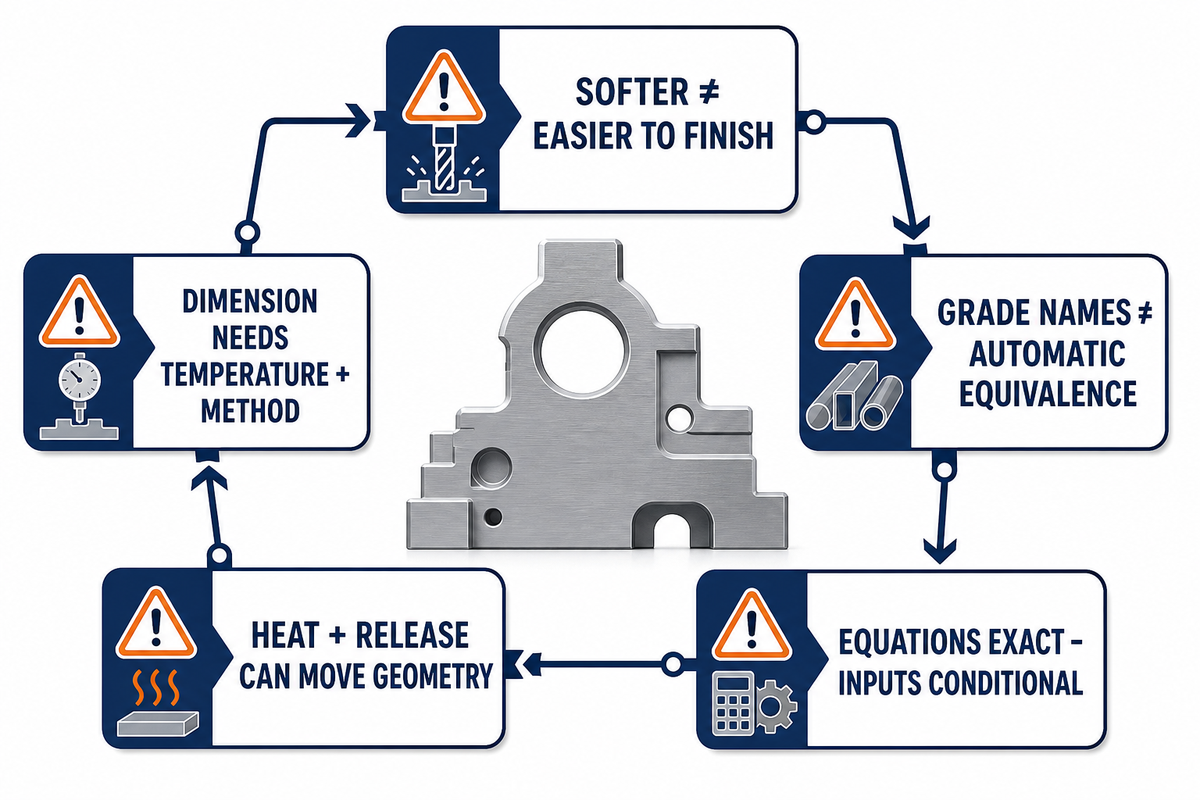
- Ein nominell weicherer Stahl lässt sich nicht automatisch leichter mit guter Oberflächenbeschaffenheit bearbeiten.
- A36, 1018, 1045, 20# und 45# sind nicht automatisch gleichwertig.
- Die Gleichungen für Schnittgeschwindigkeit und Vorschub sind reine Rechenformeln; ihre Eingabewerte gelten nur unter bestimmten Bedingungen.
- Wärmebehandlung und das Lösen der Spannvorrichtung können Härte und Geometrie verändern.
- Ein Messwert ist ohne Angaben zu Temperatur und Verfahren unvollständig.
Lässt sich Kohlenstoffstahl zerspanen? Worauf es tatsächlich ankommt
Kohlenstoffstahl lässt sich zerspanen, doch eine einzelne Angabe zur Zerspanbarkeit sagt nichts Verlässliches über jede Werkstoffsorte, Charge, jeden Zustand und jeden Arbeitsgang aus. Kohlenstoffgehalt, Gefüge, Einschlüsse, Härte, Produktform, Werkzeugeingriff, Steifigkeit und geforderte Oberflächenbeschaffenheit können denselben Auftrag von einem routinemäßigen Zerspanungsvorgang zu instabilem Werkzeugverschleiß oder aufgerissenen Oberflächen machen.
Beginnen Sie mit der Werkstoffdefinition. ASTM A108-24 gilt für kaltfertig bearbeitete Stäbe aus Kohlenstoff- und legiertem Stahl als Stangenware oder in Ringen und berücksichtigt vom Käufer festgelegte zusätzliche Anforderungen. ASTM A29/A29M-23 legt ebenfalls fest, dass die Bestellung und die jeweilige Produktspezifikation maßgeblich sind.
| Eingabe | Warum sie den Zerspanungsvorgang beeinflusst | Nachzuweisende Angaben |
|---|---|---|
| Spezifikation und Produktform | Legt fest, welche Anforderungen die Werkstoffsorte tatsächlich vorgibt | Technische Zeichnung, Bestellung, Werkszeugnis |
| Härte und Zustand | Verändert Kräfte, Verschleiß, Wärme und Spanverhalten | Angabe zum Lieferzustand und geprüfte Härte |
| Gefüge und Einschlüsse | Können Abrieb und Aufbauschneidenbildung verändern | Chargenprotokoll oder Erkenntnisse aus dem Probebearbeiten |
| Geometrieelemente | Bestimmt Werkzeugeingriff, Durchbiegung, Wärmefluss und Bezugsrisiko | Technische Zeichnung, Aufspannplan, Plan für den Materialabtrag |
Folgen für die Fertigung: „leicht zerspanbar“ und „Maße und Oberflächenbeschaffenheit leicht einzuhalten“ sind zwei verschiedene Fragen. Selbst bei einem moderaten Materialabtrag können lange Späne, eine Aufbauschneide, Grate oder eine wechselnde Oberflächenbeschaffenheit entstehen, wenn die Schneide belastet wird.
Niedrig-, mittel- und hochgekohlter Stahl sind keine einheitliche Eingabe für die Zerspanung
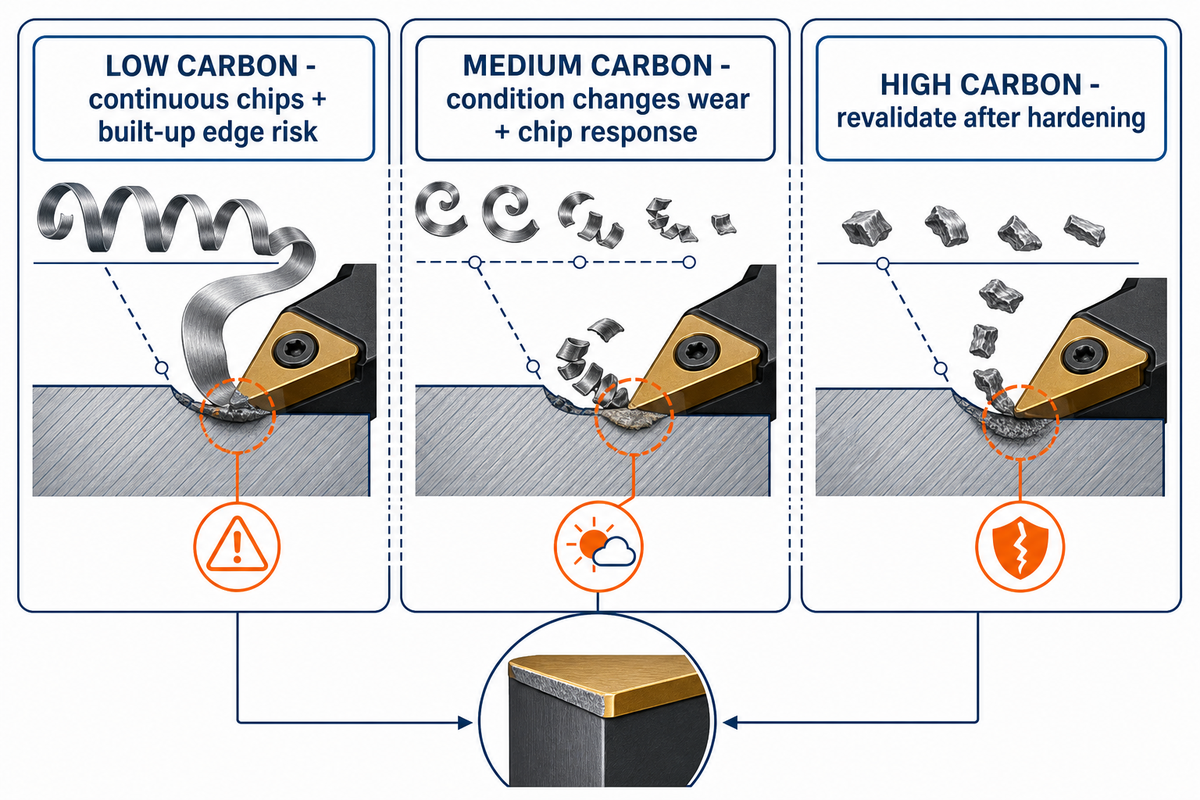
Die Bezeichnungen niedrig-, mittel- und hochgekohlt beschreiben grobe Werkstofffamilien, keine unmittelbar anwendbaren Zerspanungsvorgaben. Ändern sich Kohlenstoffgehalt und wärmebehandelter Zustand, können sich Festigkeit, Härte, Duktilität, Spanbildung, Schneidenbelastung und Risiken bei der Oberflächenbearbeitung unterschiedlich verändern. Eine Werkstofffamilie sollte daher Fragen aufwerfen, statt eine feste Rangfolge vorzugeben.
Werkstücke aus niedriggekohltem Stahl können so duktil sein, dass sie durchgehende Späne und Aufbauschneiden bilden. Die Precision Machined Products Association führt die Zerspanbarkeit von Stangenstahl auf Kaltverformung, Wärmebehandlung und chemische Zusammensetzung zurück, nicht allein auf den Kohlenstoffgehalt. Härtere Zustände von mittelgekohltem Stahl können den Werkzeugverschleiß erhöhen und zugleich bei einer bestimmten Aufspannung besser beherrschbare Späne erzeugen. Gehärteter hochgekohlter Stahl kann einer anderen Risikoklasse angehören; das tatsächliche Verhalten hängt aber weiterhin von Gefüge, Werkzeugwerkstoff, Eingriff und Unterbrechungen ab.
Was unterscheidet niedrig- und mittelgekohlten Stahl bei der Zerspanung?
Niedriggekohlter Stahl ist in der Regel duktiler. Dadurch können Spanbruch und Oberflächenkontrolle schwierig sein, selbst wenn die Schnittkräfte beherrschbar erscheinen. Mittelgekohlter Stahl kann ein anderes Verhältnis von Spanbildung, Festigkeit und Verschleiß bieten, insbesondere nach dem Normalglühen oder einer Wärmebehandlung. Keiner Werkstofffamilie sollte eine Schnittgeschwindigkeit, ein Vorschub oder eine bestimmte Oberflächenbeschaffenheit zugeordnet werden, bevor Werkstoffsorte, Zustand, Härte und Arbeitsgang bekannt sind.
Die Grenze nahe der eutektoiden Zusammensetzung ist kein Fertigungsparameter. ASTM A1033-18(2023) definiert in seinem Anwendungsbereich 0,8 % Kohlenstoff für eutektoiden Kohlenstoffstahl und weist darauf hin, dass Legierungselemente den Wert beeinflussen. Das erinnert daran, bei der Präzisionsfertigung Definitionen aus Normen nur innerhalb ihres festgelegten Anwendungsbereichs zu verwenden.
Häufiger Fehler: den Kohlenstoffgehalt als alleinigen Bewertungsmaßstab zu verwenden. Unabhängig davon, ob nach der Zerspanung von Baustahl oder der Bearbeitung von hochgekohltem Stahl gesucht wird: Der Lieferzustand des Gefüges und die Geometrieelemente bestimmen, ob als Nächstes Spanführung, Verschleiß, Durchbiegung oder thermische Verlagerung zum Problem werden.
1018, 1045 und A36: Entscheidungsmatrix zu Werkstoffsorte und Zustand
SAE 1018, SAE 1045 und ASTM A36 sollten anhand der maßgeblichen Spezifikation, Produktform, des Lieferzustands, der Härte und der funktionalen Anforderungen verglichen werden. A36 ist eine Produktspezifikation für Baustahl, während 1018 und 1045 bekannte Werkstoffbezeichnungen sind. Bei einer Bearbeitung nach technischer Zeichnung ist keiner davon automatisch ein Ersatz für einen anderen.
| Werkstoffangabe | Sinnvolle erste Einordnung | Vor dem Zerspanen prüfen | Kein Ersatz für |
|---|---|---|---|
| 1018 | Kurzbezeichnung für niedriggekohlte Werkstoffsorte | Norm, Produktform, kalt- oder warmgefertigter Zustand, Härte | Eine vollständige Bestellspezifikation |
| 1045 | Kurzbezeichnung für mittelgekohlte Werkstoffsorte | Wärmebehandlung, Härtebereich, Halbzeugform | Eine garantierte Zerspanbarkeitsklasse |
| A36 | Profile, Bleche oder Stäbe im Geltungsbereich von ASTM | Produktform und zusätzliche Anforderungen | SAE 1018 allein aufgrund der Bezeichnung |
| 20# / 45# | Vom Unternehmen angegebene Werkstofferfahrung | Maßgebliche nationale Norm und Zertifikat | Automatische Gleichwertigkeit von 1018 und 1045 |
Der Anwendungsbereich von ASTM A36/A36M-19 umfasst Profile, Bleche und Stäbe in Baustahlqualität. Zusätzliche Anforderungen gelten, wenn sie in der Bestellung angegeben sind. Dieser Bezug zur Produktform ist der Grund, weshalb eine Werkstoffmatrix offene Beschaffungsfragen aufzeigen sollte, statt einen Werkstoff zum Sieger zu erklären.
Welche Werkstoffsorte aus Kohlenstoffstahl lässt sich am besten zerspanen?
Keine Werkstoffsorte lässt sich grundsätzlich „am besten zerspanen“. Automatenstähle können die Spanführung verbessern, zugleich aber Anforderungen an Schweißbarkeit oder Korrosionsbeständigkeit entgegenstehen. Bekannte niedriggekohlte Werkstoffsorten lassen sich vielleicht mit moderaten Kräften bearbeiten, liefern in einer nachgiebigen Aufspannung aber dennoch eine uneinheitliche Oberflächenbeschaffenheit. Wählen Sie den Werkstoff anhand der vollständigen funktionalen Spezifikation aus, einschließlich Zugfestigkeit, Dauerhaltbarkeit und gegebenenfalls gefordertem hochfestem Zustand. Stimmen Sie anschließend den Präzisionsprozess auf das geprüfte Halbzeug ab.
Auswahlszenario: Ein Einkäufer fordert für eine gedrehte Welle „A36 oder 1018“ an, weil beide als Baustahl gelten. Laut technischer Zeichnung werden außerdem ein maßhaltiger Lagersitz und späteres Schweißen gefordert. Vor der Freigabe eines Ersatzwerkstoffs müssen die Produktspezifikation, der Zustand, die Schweißanforderung, das Zertifikat und der durch die Oberflächenbeschaffenheit kritische Durchmesser geklärt werden. Die günstigere Bezeichnung allein reicht nicht aus.
Die Entscheidungshilfe mit 5 Eingaben: von der Spezifikation zum Geometrierisiko
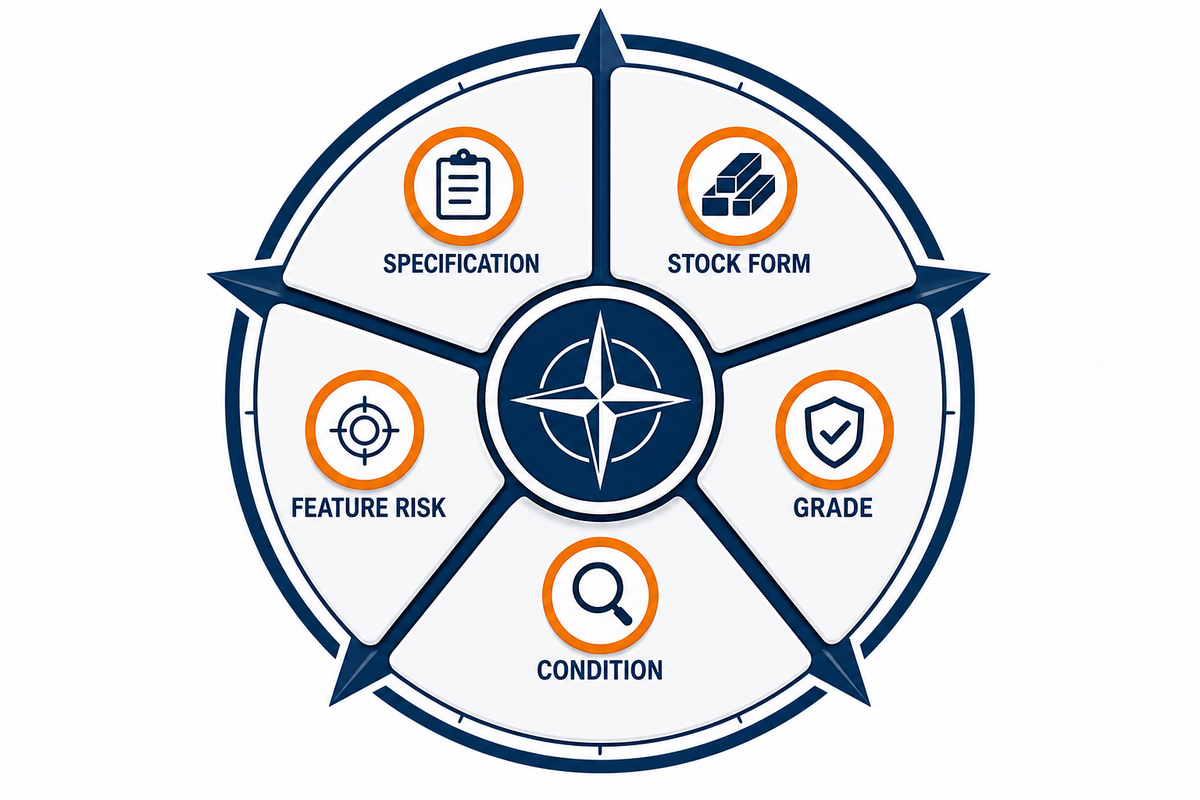
Die Entscheidungshilfe mit 5 Eingaben beginnt mit der maßgeblichen Spezifikation und der Halbzeugform, ergänzt um Werkstoffsorte, Zustand und Geometrierisiko. Zusammen bilden diese fünf Eingaben ein grundlegendes Modell für die Prozesswahl, das Abstützung, Werkzeugeingriff, Reihenfolge, Bezugsübertragung und Prüfplanung umfasst.
Wichtigste Erkenntnis
Klären Sie zunächst Spezifikation und Halbzeugform in Tor 0. Nutzen Sie dann die Entscheidungshilfe als Grundlage für einen prüfbaren Startablauf, nicht als Ergebnisversprechen.
| Entscheidungspunkt | Frage | Wenn ungeklärt | Einschränkungen / Nicht geeignet für |
|---|---|---|---|
| 1. Spezifikation | Welche Norm ist maßgeblich? | Ersatzwerkstoff nicht freigeben | Freigabe allein anhand der Werkstoffbezeichnung |
| 2. Halbzeugform | Stange, Blech, Profil, Schmiedestück? | Produktform und Fertigungsablauf bestätigen | Annahmen zu unterschiedlichen Produktformen |
| 3. Werkstoffsorte | Welche Angaben zu Zusammensetzung oder Eigenschaften gelten? | Zertifikat klären | Gleichwertigkeit über verschiedene Normen hinweg |
| 4. Lieferzustand | Warmgewalzt, kaltfertig bearbeitet, normalgeglüht? | Parameter zurückhalten | Durchschnittswerte für die Werkstofffamilie |
| 5. Härte | Geforderter und tatsächlicher Bereich? | Messen oder dokumentieren | Nicht geprüfter wärmebehandelter Halbzeugbestand |
| 6. Chargennachweis | Gibt es Abweichungen bei Einschlüssen oder Verschleiß? | Einen kontrollierten Versuch durchführen | Annahme, die chemische Zusammensetzung sage alles aus |
| 7. Dünnwandiges Geometrieelement | Verändern Verzug oder Wärme das Bauteil? | Stufenweisen Materialabtrag planen | Schlichten in einem Durchgang |
| 8. Unterbrochener Schnitt | Wechselt der Werkzeugeingriff zyklisch? | Schneidkantenfestigkeit erneut prüfen | Annahmen zu durchgehendem Schnitt |
| 9. Bezugsübertragung | Wird das Bauteil erneut gespannt? | Prüfpunkte festlegen | Annahme, dass eine Aufspannung Sicherheit bietet |
| 10. Prüfung | Bei welcher Temperatur und in welchem Zustand? | Prüfverfahren abstimmen | Vergleich ohne Konditionierung |
Nachweise zu einzelnen Chargen gehören nicht in ein allgemeines Versprechen. Ein Fachartikel in Wear verglich 2025 zwei Chargen aus mikrolegiertem C38-Stahl mit ähnlicher nomineller Zusammensetzung und stellte unterschiedliche Werkzeugverschleißreaktionen fest. Die schwerer zerspanbare Charge enthielt weniger Ferrit, hatte eine höhere Härte und mehr abrasive Nitride.
Ergänzende Prüfung: Die Entscheidungshilfe mit Eingaben steuert die erste Prozessprüfung; sie ist kein vollständiges Werkstoffmodell. Dokumentieren Sie separat die Identität der Schmelze, die gemessene Härte, das Ferrit-Perlit-Verhältnis, die Einschlusspopulation und Erkenntnisse aus dem Werkzeugverschleiß beim Probebearbeiten. Fassen Sie Unsicherheiten einer Charge nicht unter dem einzelnen Begriff „Zustand“ zusammen.
Nutzen Sie die Entscheidungshilfe zweimal: zunächst bei der Planung des Versuchs und dann erneut, wenn Späne, Verschleiß, Oberflächenbeschaffenheit oder Prüfergebnisse vom erwarteten Verhalten abweichen. Betrachten Sie die Abweichung als Anlass, eine Eingabe erneut zu prüfen, nicht als Grund, an der ursprünglichen Annahme festzuhalten.
Schnittgeschwindigkeit und Vorschub festlegen, ohne eine Tabelle als Garantie zu behandeln
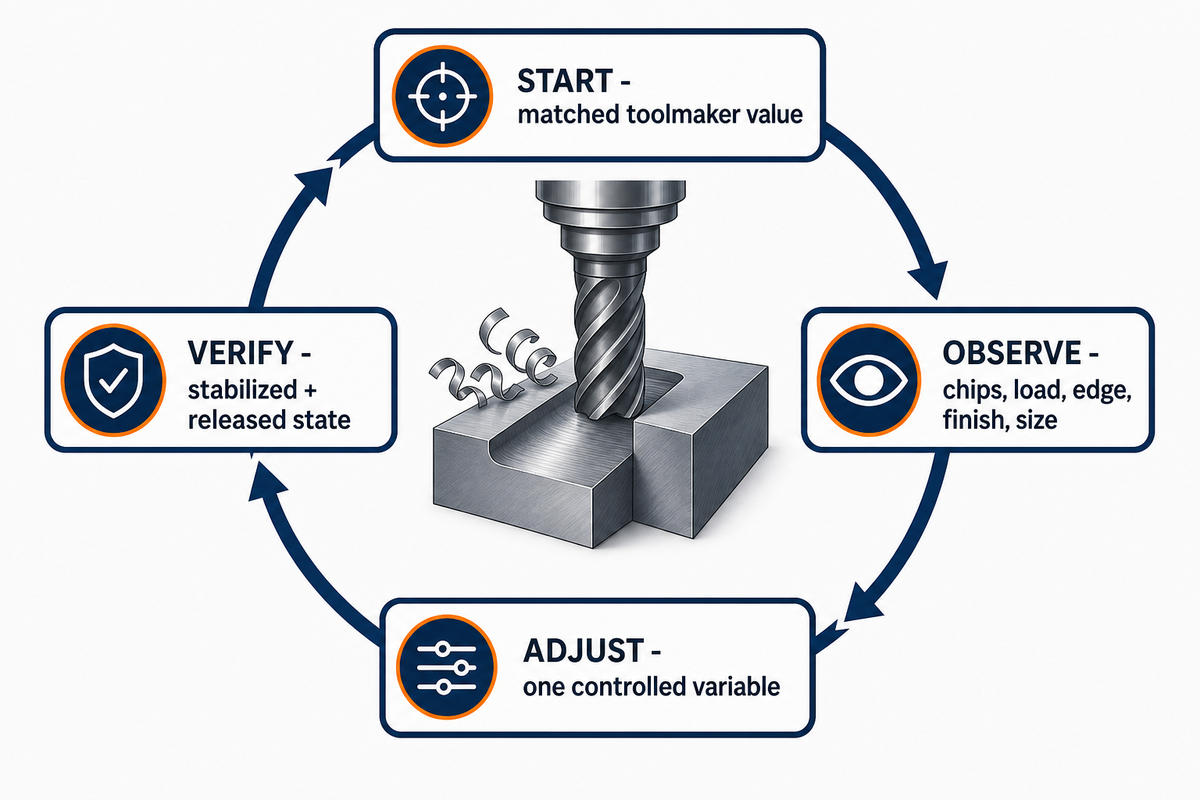
Legen Sie Schnittgeschwindigkeit und Vorschub fest, indem Sie die Berechnung von der Wahl der Eingabewerte trennen. Aus angegebenen Werten lassen sich Drehzahl und Tischvorschub exakt berechnen. Ohne Kenntnis von Werkstoffsorte, Härte, Werkzeug, Beschichtung, Werkzeugeingriff, Kühlschmierstoffkonzept, Steifigkeit, Maschinengrenzwerten und Geometrierisiko lässt sich jedoch kein sicherer Startwert bestimmen.
Veröffentlichte Modelle zeigen, warum die Eingabewerte zusammen mit den Ergebnissen angegeben werden müssen. Eine Drehbearbeitungsstudie der ASME leitet Beziehungen für Schnittkräfte anhand festgelegter Angaben zu Vorschub, Schnitttiefe, Werkzeugradius und Stahl ab. Eine separate Studie zum Trockenfräsen von EN8 nennt ihr 10 mm Werkzeug und den Versuchsplan mit 36 Versuchen, bevor sie die Ergebnisse vergleicht. Keines der beiden Beispiele macht die Werte allgemein gültig; beide zeigen, welcher Mindestkontext vor einer Wiederverwendung erforderlich ist.
Formeln für das Fräsen im metrischen System
n = (vc × 1000) ÷ (π × D)
vf = fz × z × n
In diesen Beziehungen steht n für die Spindeldrehzahl in rpm, vc für die Schnittgeschwindigkeit in m/min, D für den effektiven Schneidendurchmesser in mm, vf für den Tischvorschub in mm/min, fz für den Vorschub pro Zahn in mm/Zahn und z für die Zahl der wirksamen Schneiden. Auch die Formelübersicht von Sandvik hebt den effektiven Durchmesser und den Werkzeugeingriff hervor.
Rechenbeispiel, keine Zerspanungsempfehlung: Angenommen, ein Ingenieur hat unabhängig davon eine hypothetische Schnittgeschwindigkeit von 100 m/min, einen effektiven Durchmesser von 10 mm, vier wirksame Schneiden und 0,05 mm/Zahn freigegeben. Daraus ergibt sich n = (100 × 1000) ÷ (π × 10) ≈ 3.183 rpm und anschließend vf = 0,05 × 4 × 3.183 ≈ 637 mm/min.
Diese Zahlen bestätigen nur die Rechnung. Prüfen Sie vor dem Zerspanen, ob 3.183 rpm und 637 mm/min mit dem tatsächlichen Einsatz oder Schaftfräser, dem Werkstückzustand, radialem und axialem Werkzeugeingriff, Werkzeughalter, Maschinendrehmoment, Kühlschmierstoffkonzept, der Werkstückspannung und dem Geometrieelement vereinbar sind. Ein anderer effektiver Durchmesser verändert die Spindeldrehzahl, auch wenn der nominelle Werkzeugkörper unverändert bleibt.
Regelkreis für Schnittparameter: Starten – Beobachten – Anpassen – Prüfen
- Starten: einen Werkzeugherstellerwert verwenden, dessen Werkstoffgruppe, Härte, Geometrie und Arbeitsgang zur Aufspannung passen.
- Beobachten: Späne, Geräusch, Spindellast, Schneidenzustand, Temperaturverlauf, Grate, Oberflächenbeschaffenheit und Maße dokumentieren.
- Anpassen: eine kontrollierte Variable als Reaktion auf ein klar bezeichnetes Symptom ändern.
- Prüfen: die Prüfung nach thermischer Stabilisierung sowie nach dem Lösen oder der Übertragung eines Bezugs wiederholen.
Bei einem neuen Auftrag kann die erste Oberfläche gut aussehen, während die Spindellast bei aufeinanderfolgenden Werkstücken ansteigt. Wer den ursprünglichen Tabellenwert einfach übernimmt, übersieht dieses Signal. Stattdessen werden vor der nächsten Anpassung die Schneide geprüft, die Späne verglichen sowie Kühlschmierstoffzufuhr und Werkzeugeingriff überprüft.
Ein Versuchsprotokoll erstellen, das eine andere Schicht nachvollziehen kann
Ein aussagekräftiges Versuchsprotokoll trennt festgelegte Eingaben von beobachteten Ergebnissen. Dokumentieren Sie Werkstoffspezifikation, Schmelzen- oder Chargenidentität, Produktform, Zustand laut Zertifikat, gemessene Härte, Maschine und Werkzeughalter, Werkzeugbezeichnung, Schneidkantenpräparation, Beschichtung sowie Standzeitstatus von Einsatz oder Fräser. Erfassen Sie anschließend Schnittgeschwindigkeit in m/min, Spindeldrehzahl in rpm, Vorschub in mm/min, Vorschub pro Zahn in mm/Zahn, Schnitttiefe in mm, radialen Werkzeugeingriff in mm oder %, axialen Werkzeugeingriff in mm, Kühlschmierstoffkonzentration in %, Werkstücktemperatur in °C und den genauen Zeitpunkt der Werkzeugprüfung. Das frühere hypothetische Rechenbeispiel würde zum Beispiel mit 100 m/min, 3.183 rpm, 637 mm/min, 0,05 mm/Zahn, 10 mm effektivem Durchmesser, 1 mm axialem Werkzeugeingriff, vier wirksamen Schneiden und 23 °C erfasster Werkstücktemperatur dokumentiert; diese Werte bleiben Rechenbeispiele und sind keine Empfehlungen für Startwerte. Zu den Ergebnissen gehören Spanform, Verlauf der Spindellast, Geräusch- oder Vibrationsbeobachtungen, Gratposition, Verfahren zur Erfassung der Oberflächenstruktur, kritische Maße, Messgerät, Bezugszustand sowie die Angabe, ob das Werkstück gespannt, gelöst, warm oder thermisch stabil war. So wird aus einem einzelnen Versuch keine allgemeingültige Rezeptur. Die Ergebnisse lassen sich jedoch nachvollziehbar genug erfassen, um die nächste Charge, Schneide, Geometrie oder kontrollierte Parameteränderung zu vergleichen, ohne Erinnerung mit Prozessdaten zu verwechseln.
Werkzeuge und Spanführung beim Drehen und Fräsen
Werkzeuge und Spanführung für Kohlenstoffstahl sollten nach Arbeitsgang und beobachtetem Fehlerbild ausgewählt werden, nicht allein nach der Werkstofffamilie. Beim Drehen sind eine stabile Spanbildung und Spanabfuhr entscheidend; beim Fräsen kommen wechselnder Werkzeugeingriff und das erneute Schneiden bereits erzeugter Späne hinzu. Schneidengeometrie, Spanbrecher, Eckenradius, Beschichtung, Kühlschmierstoff und Werkstückspannung müssen als ein System funktionieren.
Drehen: Späne und Schneide gemeinsam beurteilen
Lange Späne können auf unzureichenden Spanbruch hindeuten. Die richtige Maßnahme kann jedoch eine Anpassung von Vorschub, Schnitttiefe, Spanbrechergeometrie, Einstellwinkel oder Werkstückdurchmesser erfordern. Eine Aufbauschneide kann die Oberflächenbeschaffenheit verschlechtern und die wirksame Schneide verändern. Ein größerer Eckenradius kann außerdem die Radialkraft auf einer schlanken Welle erhöhen.
Fräsen: Werkzeugeingriff und erneutes Schneiden kontrollieren
Beim CNC-Fräsen ist die Schneide wiederholten Ein- und Austrittsvorgängen ausgesetzt. Ein zu großer radialer Werkzeugeingriff, schlechte Spanabfuhr, Rundlaufabweichung oder eine instabile Aufspannung können dazu führen, dass eine plausible Berechnung Rattern, erneutes Schneiden oder ungleichmäßigen Verschleiß verursacht. Prüfen Sie den tatsächlichen Werkzeugeingriff und den effektiven Fräserdurchmesser, bevor Sie den Kohlenstoffgehalt verantwortlich machen.
Die Fehlerbehebungsmatrix zum Drehen von Sandvik ordnet langen Spänen, schwierigem Spanbruch, Graten, Vibrationen, Freiflächenverschleiß, Kerbverschleiß, Kolkverschleiß, plastischer Verformung, Aufbauschneiden, Wärmerissen und Ausbrüchen unterschiedliche Maßnahmen zu. Das ist besser begründet als „Schnittgeschwindigkeit erhöhen“ als allgemeingültige Lösung.
Teilnehmer einer Diskussion bei Practical Machinist nannten unterschiedliche Ursachen für schlechte Oberflächenbeschaffenheit bei 1018, darunter Schneidengeometrie, Eckenradius, Steifigkeit, Schnitttiefe, Schnittgeschwindigkeit, Vorschub und Kühlschmierstoff. Gerade ihre unterschiedlichen Einschätzungen sind aufschlussreich: Kein einzelner Forumswert ist eine allgemeingültige Vorgabe.
Sicherheitshinweis zu Kühlschmierstoffen: Auswahl und Zufuhr des Kühlschmierstoffs beeinflussen die Zerspanung. Nebel, Hautkontakt und Spritzer bei Metallbearbeitungsflüssigkeiten sind jedoch auch Fragen des Arbeitsschutzes. Die Hinweise des NIOSH benennen Risiken für Atemwege und Haut. Verwenden Sie das aktuelle Sicherheitsdatenblatt, eine Maschinenverkleidung, eine geeignete Lüftung, Wartungsmaßnahmen und das betriebliche Programm zur Expositionskontrolle. Dieses Handbuch empfiehlt weder einen universellen Kühlschmierstoff noch bietet es medizinische Beratung.
Wärmebehandlung, Härte und Verzug: Die Reihenfolge vor dem Schlichten planen
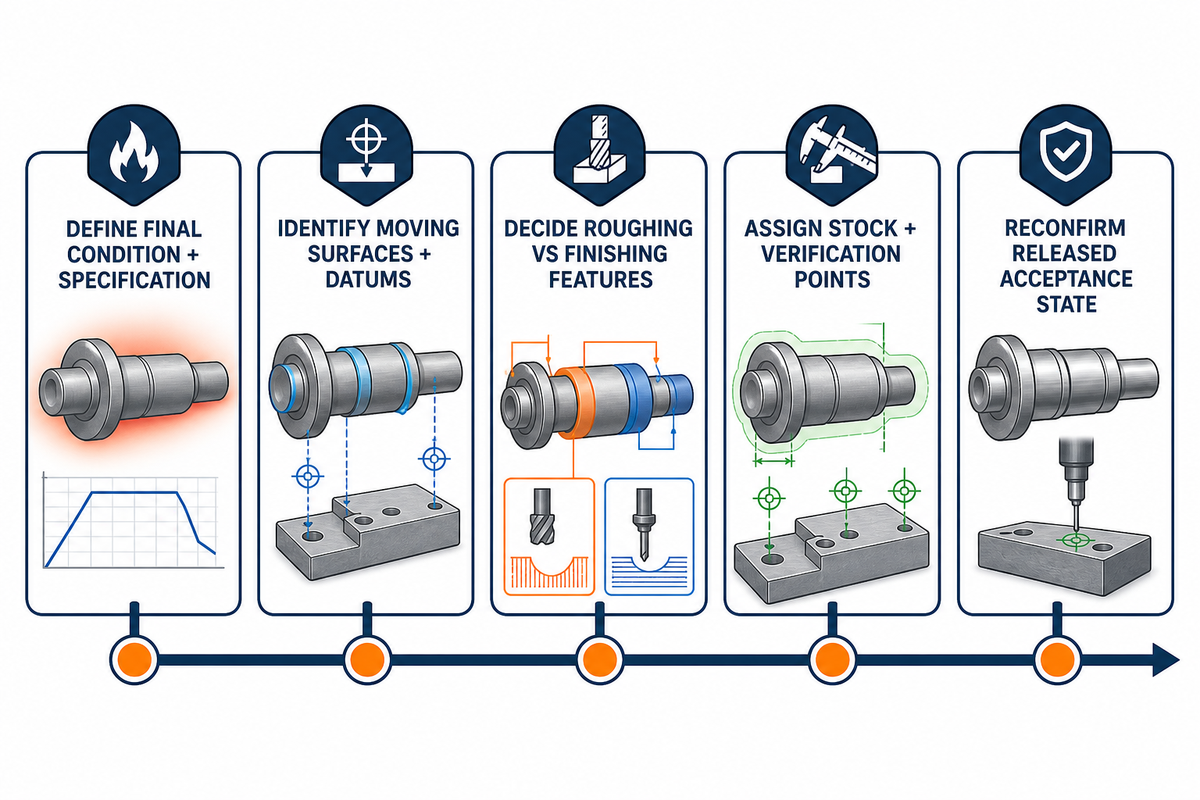
Eine Wärmebehandlung kann Härte, Gefüge, Eigenspannungen und Geometrie verändern. Schruppen, Wärmebehandlung oder Spannungsarmglühen, Schlichtaufmaß, abschließende Zerspanung und Prüfung müssen deshalb als gemeinsamer Fertigungsablauf geplant werden. Für alle Werkstoffsorten aus Kohlenstoffstahl, Wanddicken, Abschreckverfahren, Geometrieelemente und maßgeblichen Spezifikationen gelten weder ein allgemeingültiges Aufmaß noch eine einheitliche Reihenfolge. Damit werden die oben beschriebenen Entscheidungen zu Werkzeugen und Kühlschmierstoffen auf den übrigen Fertigungsablauf ausgeweitet.
ASTM A1033-18(2023) verwendet Hochgeschwindigkeitsdilatometriemessungen, um die Maßänderung durch Phasenumwandlungen in untereutektoiden Kohlenstoffstählen und niedriglegierten Stählen zu quantifizieren. Dazu gehören Daten zur Vorhersage von Gefüge, Eigenschaften und Verzug. Zugleich weist die Norm auf die Abhängigkeit von der chemischen Zusammensetzung und der Austenitkorngröße hin.
Eine experimentelle Studie der Purdue University härtete Zylinder aus AISI 1080 in Wasser und zwei Flüssigkeiten auf Polymerbasis und maß Temperatur-, Eigenspannungs- und Härteverteilungen. Da Geometrie und Abschreckverfahren zu den untersuchten Bedingungen gehören, lässt sich das Ergebnis nicht als allgemeingültiges Aufmaß übertragen.
- Legen Sie den geforderten Endzustand des Werkstoffs und die maßgebliche Behandlungsspezifikation fest.
- Ermitteln Sie Oberflächen und Bezüge, die sich wahrscheinlich verlagern, wenn Halbzeug, Spannmittel oder Spannungen gelöst werden.
- Legen Sie fest, welche Geometrieelemente vor der Behandlung geschruppt werden und welche für die Oberflächenbearbeitung verbleiben.
- Legen Sie Schlichtaufmaß und Prüfpunkte anhand zeichnungsspezifischer Nachweise fest, nicht anhand eines pauschalen Handbuchwerts.
- Prüfen Sie Härte, Bezugszustand, Oberflächenzustand und Prüftemperatur vor der Abnahme erneut.
Wenn ein Vertrag Spannungsarmglühen fordert, kommt es auf den Anwendungsbereich an. AMS2759/11B, überarbeitet im Juli 2025, legt in Verbindung mit AMS2759 Anforderungen an das thermische Spannungsarmglühen von Bauteilen aus bestimmten Stahlgruppen fest, darunter Kohlenstoffstähle und niedriglegierte Stähle. Die Norm ist weder eine allgemeine Anleitung zur Wärmebehandlung noch ein Standard zur Vorhersage von Verzug.
„Hochwertigerer Werkzeugstahl ist vielleicht nicht immer die Lösung.“
Hedricks Beispiele betreffen Werkzeugstahl, Schleifen und Drahterodieren. Die darin genannten Temperaturen und Abhilfemaßnahmen lassen sich daher nicht auf diesen Leitfaden übertragen. Übertragbar ist nur eine allgemeinere Erkenntnis: Eine augenscheinlich akzeptable Oberfläche kann wärme- oder spannungsbedingte Prozessschäden verbergen. Reihenfolge und Prüfung gehören daher zur Qualitätssicherung.
Ablaufszenario: Ein dünner Ring wird fast auf das Endmaß geschruppt, wärmebehandelt und anschließend aus einer starren Spannvorrichtung gelöst. Ändert sich die Rundheit, kann ein größerer Schlichtschnitt weder fehlendes Aufmaß ausgleichen noch den Bezug neu festlegen. Deshalb muss der Fertigungsablauf vor Produktionsbeginn das Aufmaß vor der Behandlung, Prüfungen im ungespannten Zustand, die abschließende Festlegung des Bezugs und den Zeitpunkt der Abnahme vorsehen.
Oberflächenbeschaffenheit und Maßhaltigkeit erfordern einen Prüfkreislauf
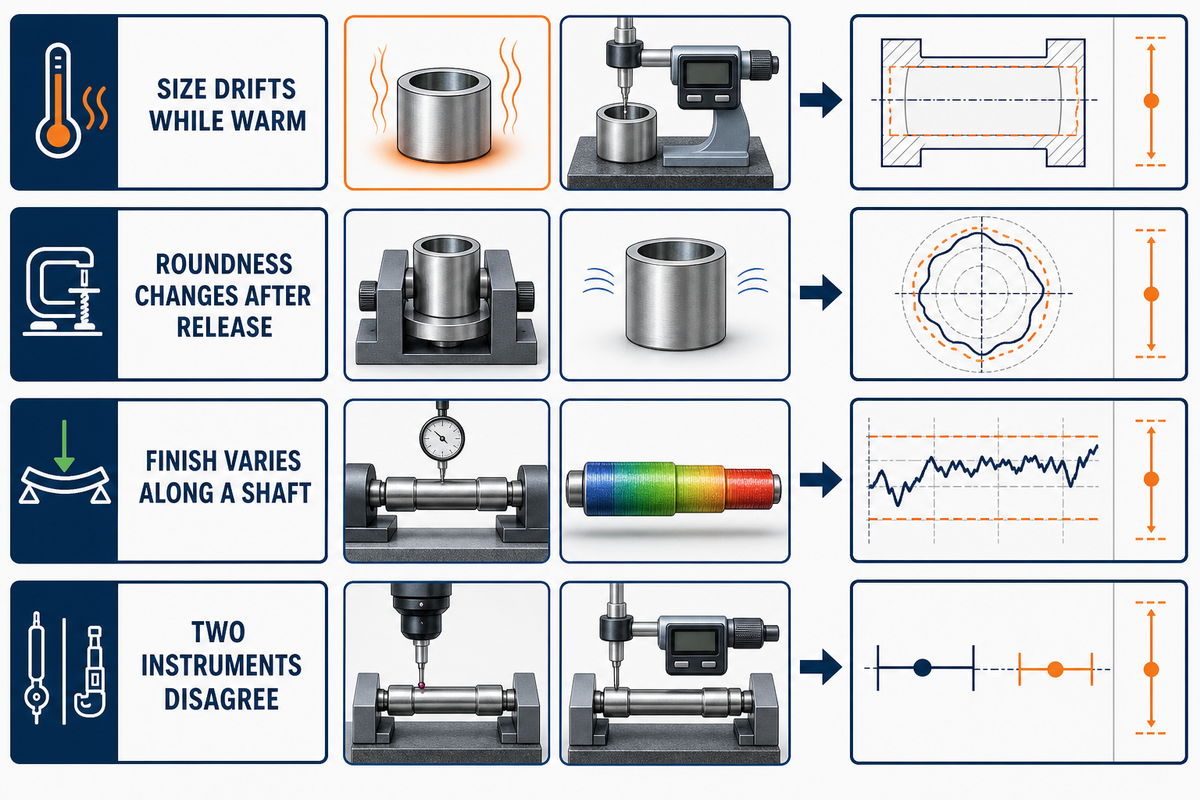
Oberflächenbeschaffenheit und Maßhaltigkeit sind zu prüfende Ergebnisse, keine isolierten Maschinenfähigkeiten. Werkzeugzustand, Wärme, Steifigkeit, Gleichgewicht des Materialabtrags, Grate, Bezugsübertragung, Lösen der Spannvorrichtung, thermisches Gleichgewicht, Referenztemperatur, Leistungsfähigkeit des Messgeräts und Abnahmeverfahren müssen sich auf denselben Bauteilzustand beziehen, bevor ein Messwert die Anforderung abschließend beurteilen kann.
Die Engineering Metrology Toolbox des NIST verwendet 20 °C als Referenztemperatur für Maße. Das Beispiel zeigt, dass bei einem Stahlendmaß von 100 mm und 23 °C eine thermische Korrektur von etwa 3,5 µm (135 µin) erforderlich ist. Die Unsicherheit des Wärmeausdehnungskoeffizienten trägt weitere etwa 0,3 µm (12 µin) bei.
Halten Sie vier Nachweisebenen getrennt: Oberflächenangabe auf der technischen Zeichnung, angegebene Messparameter, Kalibrierung oder Überprüfung des Messgeräts sowie Rückverfolgbarkeit und Messunsicherheit. ISO 25178-700:2022 behandelt die Kalibrierung, Justierung und Überprüfung von Messgeräten für flächenhafte Oberflächentopografie. Die Norm betrifft die Ebene des Messgeräts; sie ersetzt weder das Abnahmekriterium der technischen Zeichnung noch belegt sie, dass eine gemessene Oberfläche funktional geeignet ist.
| Beobachtetes Ergebnis | Zu prüfender Mechanismus | Prüfnachweis |
|---|---|---|
| Maß weicht im warmen Zustand ab | Temperatur von Werkstück und Messgerät | Temperaturprotokoll nach Stabilisierung |
| Rundheit ändert sich nach dem Lösen | Spannungszustand oder ungleichmäßiges Aufmaß | Prüfungen im gespannten und freien Zustand |
| Oberflächenbeschaffenheit variiert entlang einer Welle | Durchbiegung, Schneidenbelastung, Aufbauschneide | Zuordnung von Werkzeug und Oberflächenbeschaffenheit nach Position |
| Zwei Messgeräte zeigen unterschiedliche Werte | Verfahren, Kraft, Auflösung, Bezug | Prüfung des Messsystems |
Aktueller Hinweis zur Beobachtung von Normen
ISO/CD 21920-3 Edition 2 wurde im Juni 2026 zur Kommentierung als Komiteeentwurf für die Profiloperatoren zur Spezifikation der Oberflächenstruktur vorgelegt und soll ISO 21920-3:2021 ersetzen. Die Norm befindet sich noch in Entwicklung. Ingenieure sollten daher prüfen, welche Ausgabe am Vertragsdatum maßgeblich ist, statt den Entwurf als veröffentlichte Ersatzregelung zu behandeln.
Szenario zur Messtechnik: Eine Welle wird unmittelbar nach dem Drehen als zu groß gemessen, nähert sich nach der Temperaturstabilisierung aber dem Nennmaß. Prüfen Sie zunächst, ob Werkstück- und Messgerätetemperatur, Referenzzustand, Bezug und Messunsicherheit kontrolliert wurden, bevor Sie einen Werkzeugkorrekturwert ändern. Eine Korrektur anhand eines thermisch beeinflussten Messwerts kann dazu führen, dass das abgekühlte Bauteil falsch ist.
Fehlerbehebung bei der Zerspanung von Kohlenstoffstahl: vom Symptom zur Anpassung
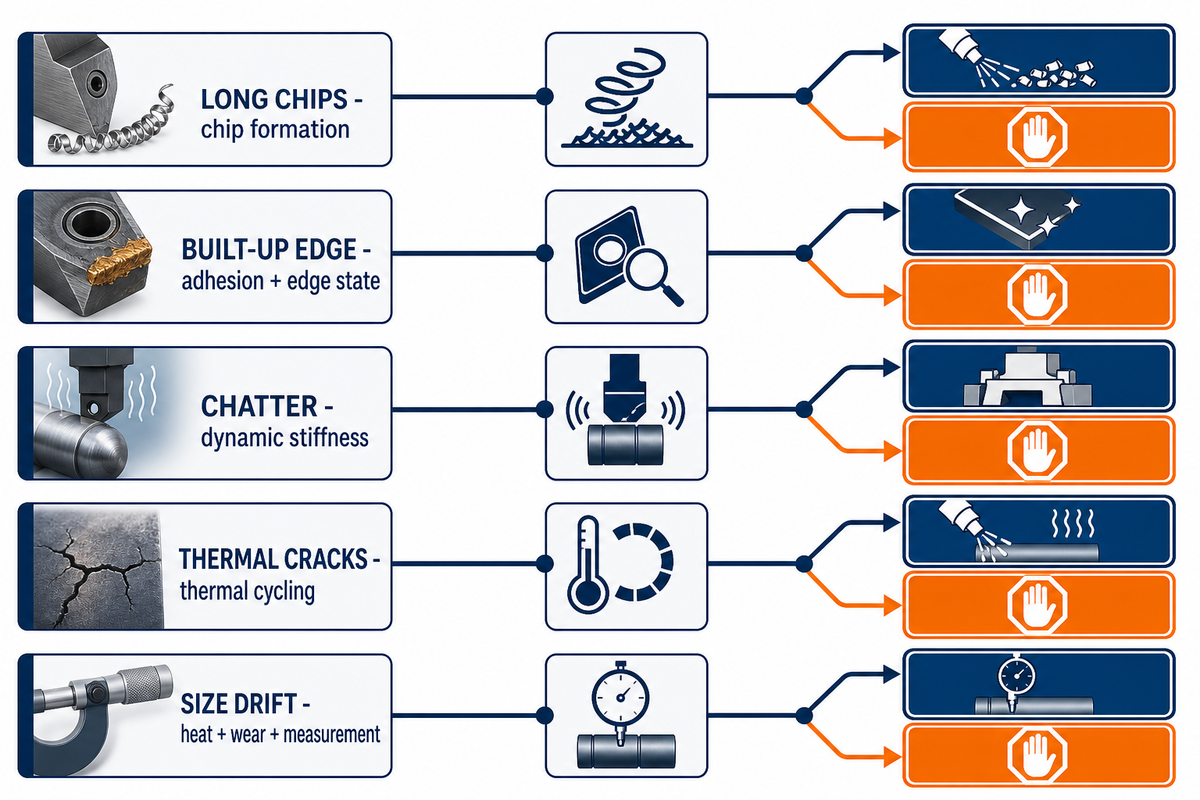
Bei der Fehlersuche zur Zerspanung von Kohlenstoffstahl sollte man vom sichtbaren Symptom ausgehen und anschließend Ursachen beim Werkstoff, Werkzeug, Eingriff, bei der Steifigkeit, Wärme, Spanabfuhr und Messung getrennt betrachten. Ändern Sie jeweils nur eine kontrollierte Einflussgröße, prüfen Sie das Ergebnis und eskalieren Sie den Fall, wenn Werkstoffzustand, Bezug oder maßgebliche Anforderung unklar sind, statt auf Basis unbekannter Eingangsdaten nachzujustieren.
| Symptom | Wahrscheinliche Ursachenklasse | Erste Prüfung | Mögliche kontrollierte Anpassung | Einschränkungen / Abbruchkriterium |
|---|---|---|---|---|
| Lange Späne | Spanbildung | Vorschub, Schnitttiefe, Spanbrecher | Innerhalb der Werkzeughersteller-Vorgaben anpassen | Abbrechen, wenn die Spansicherheit nicht gewährleistet ist |
| Aufbauschneide | Adhäsion / Schneidenzustand | Schneide, Schnittgeschwindigkeit, Kühlmittelzufuhr | Einen Einflussfaktor ändern und erneut prüfen | Nicht durch Polieren kaschieren |
| Rattern | Dynamische Steifigkeit | Auskragung, Abstützung, Eingriff | Auskragung verkürzen oder Eingriff ändern | Abbrechen, wenn sich das Geometrieelement verformt |
| Gratbildung | Schneidenverschleiß / Werkstoffaustritt | Werkzeugzustand und Abstützung am Austritt | Schneide erneuern oder Fertigungsablauf anpassen | Abnahmekriterien nicht neu festlegen |
| Schneller Freiflächenverschleiß | Abrasion / thermische Belastung | Charge, Härte, Schnittgeschwindigkeit | Werkstoffsorte / Bedingungen erneut validieren | Bei ungeklärter Chargenabweichung abbrechen |
| Schneidenausbrüche | Schlagbelastung / instabile Schneide | Schnittunterbrechung und Rundlaufabweichung | Geometrie / Eintritt erneut prüfen | Abbrechen, bevor es zu Folgeschäden kommt |
| Wärmerisse | Thermische Wechselbelastung | Konstanz der Kühlmittelzufuhr | Thermische Strategie stabilisieren | Nicht ohne klare Strategie zwischen Verfahren wechseln |
| Konizität | Verformung / Ausrichtung | Abstützung und Werkzeugkräfte | Kräfte reduzieren oder Abstützung verbessern | Abbrechen, wenn der Bezug instabil ist |
| Maßdrift | Wärme / Verschleiß / Messung | Temperatur und Schneidentrend | Nur die bestätigte Ursache beheben | Abbrechen, wenn die Unsicherheit die Toleranzreserve übersteigt |
| Verformung nach dem Ausspannen | Eigenspannungen / Spannkräfte | Geometrie im freien Zustand | Bearbeitungsfolge und Halbzeug neu planen | Ein ausgespanntes Bauteil nicht durch Versatz korrigieren |
Tun Sie Folgendes
- Benennen Sie das Symptom, bevor Sie einen Parameter ändern.
- Ändern Sie jeweils nur eine kontrollierte Einflussgröße.
- Dokumentieren Sie Späne, Verschleiß, Belastung, Oberflächenbeschaffenheit und Maß gemeinsam.
Vermeiden Sie
- Einen einzelnen Forumswert zu übernehmen.
- Auf unbekannte Härte oder unklaren Chargenzustand hin nachzujustieren.
- Einen Schneidfehler durch Polieren zu kaschieren.
Wann Sie nicht weiter nachjustieren sollten: abbrechen, wenn Materialzertifikat, tatsächliche Härte, Wärmebehandlungsablauf, Bezugszustand, Anforderung an das Geometrieelement oder Messsystem ungeklärt sind. Weitere Parameteränderungen schaffen zusätzliche Einflussgrößen; fehlende Nachweise werden dadurch nicht zu Prozesswissen.
Wo das Handbuch endet und die zeichnungsspezifische Prüfung beginnt
Ein allgemeines Handbuch ist dort nicht mehr ausreichend, wo die Antwort von der technischen Zeichnung, dem Materialzertifikat, der Endhärte, dem Wärmebehandlungsablauf, der Bezugsstrategie, dem Prüfverfahren, einem kritischen Geometrieelement oder den Einsatzbedingungen abhängt. Anforderungen an Druck, Temperatur, Korrosion, Schweißen, Ermüdung und Rückverfolgbarkeit erfordern eine projektspezifische technische Bewertung sowie die jeweils geltenden vertraglichen Vorgaben oder Regelwerke.
- Die Werkstoffsorte oder die nationale Norm ist nicht eindeutig.
- Ein vorgeschlagener Ersatzwerkstoff fällt unter eine andere Produktform oder Norm.
- Eine Härte ist vorgegeben, der Lieferzustand jedoch nicht verifiziert.
- Eine dünne Wand, ein Ring, eine lange Welle, ein tiefer Hohlraum oder ein unterbrochenes Geometrieelement kann sich bewegen oder verformen.
- Wärmebehandlung, Schweißen, Beschichten oder Galvanisieren erfolgt nach der Zerspanung.
- Die Abnahme von Oberflächenbeschaffenheit oder Toleranz hängt von einer bestimmten Normausgabe ab.
- Das Bauteil ist für Druck, erhöhte Temperatur, korrosive Bedingungen oder sicherheitsrelevante Einsätze vorgesehen.
Shanghai Zhenling Hardware gibt Erfahrung mit der Zerspanung von Kohlenstoffstählen 20# und 45# sowie mit Drehen, Fräsen, Schleifen, Ausspindeln, Bohren, Drahterodieren und Mehrachsbearbeitung an. Diese Angaben des Unternehmens dienen als Kontext für die Prüfung von Kohlenstoffstahlbauteilen. Sie sind kein unabhängiger Nachweis für Präzisionstoleranzen, Werkzeugstandzeiten, Härte, Zertifizierung oder Druckbeständigkeit.
Such- und Lieferantenterminologie: Bezeichnungen von Prozessnachweisen unterscheiden
Lieferantenbezeichnungen wie Präzisionszerspanung, Fünf-Achs-Bearbeitung, kundenspezifische Teile oder moderne Ausrüstung beschreiben eine Kategorie, aber keine Schnittbedingungen. Klären Sie anhand der maßgeblichen Spezifikation, Produktform, Lieferzustand, Zertifikat, Härte, Geometrie und Prüfstatus, was konkret gilt. Ausrüstungslisten belegen weder Toleranz noch Oberflächenbeschaffenheit, Werkzeugstandzeit oder Prozessfenster.
Wenn diese Projektangaben vorliegen, fahren Sie mit einer zeichnungsspezifischen Prüfung des Kohlenstoffstahls fort. Die Formulierung „CNC machining service“ sowie Suchanfragen nach Dienstleistungen für die Zerspanung von Kohlenstoffstahl, schneller CNC-Bearbeitung, einem sofortigen Zerspanungsangebot oder „request a quote“ gehören auf die entsprechende kommerzielle Seite. Dieses Handbuch wiederholt bewusst nicht deren Inhalte zu Lieferantenkompetenz, Preisen, Lieferzeiten oder Anfragegenerierung. Der Artikel beschränkt sich auf den Vergleich von Werkstoffsorten, Zerspanbarkeit, Werkzeug- und Spanmanagement, Verzug, Messung und Fehlerbehebung; er dient nicht der Lieferantenauswahl.
Häufig gestellte Fragen
Können Kohlenstoffstahlbauteile nach der Zerspanung oberflächenbearbeitet oder beschichtet werden?
Kurzantwort
Ja, sofern Werkstoffsorte, Oberflächenvorbereitung, Beschichtungssystem und Endanforderungen miteinander vereinbar sind. Berücksichtigen Sie die Schichtdicke, Abdeckungen, den Kantenzustand und die Prüfung nach dem Prozess. Gewinde, Bohrungen, Dichtflächen und Bezüge müssen möglicherweise geschützt oder nachbearbeitet werden. Nehmen Sie vorgeschriebene Reinigungs-, Einbrenn- oder Prüfschritte in den freigegebenen Fertigungsablauf auf und nehmen Sie das Bauteil im spezifizierten Zustand nach der Oberflächenbearbeitung ab, nicht direkt an der Maschine. Prüfen Sie vor der Fertigung die geltende Spezifikation für die Oberflächenbearbeitung.
Ist beim Zerspanen von Stahl Kühlmittel erforderlich?
Kurzantwort
Nicht bei jedem Arbeitsgang. Ob Trockenbearbeitung, Minimalmengenschmierung oder Nassbearbeitung geeignet ist, hängt von den Empfehlungen des Werkzeugherstellers, Werkzeugwerkstoff, Beschichtung, Schnittgeschwindigkeit, Eingriff, Spanabfuhr, Oberflächenbeschaffenheit und thermischer Strategie ab. Bei Kühlmitteleinsatz muss die Zufuhr konstant sein; eine intermittierende Kühlung kann bestimmte Ausfälle verschlimmern. Beachten Sie außerdem das aktuelle Sicherheitsdatenblatt und die betrieblichen Vorgaben zu Aerosolen, Hautkontakt, Ordnung und Sauberkeit sowie zur Pflege des Kühlschmierstoffs. Prüfen Sie die Verträglichkeit mit Beschichtungen, Dichtungen und nachfolgenden Reinigungsanforderungen.
Welche Werkzeuge werden zum CNC-Zerspanen von Stahl verwendet?
Kurzantwort
Häufig kommen Wendeschneidplatten aus Hartmetall zum Drehen, Vollhartmetall- oder Wendeschneidplattenfräser, Bohrer, Ausdrehwerkzeuge, Reibahlen, Gewindewerkzeuge und Schleifscheiben zum Einsatz. Der passende Schneidstoff, die Beschichtung, Geometrie, der Spanbrecher, die Schneidenpräparation und der Halter hängen von Werkstoffsorte, Härte, Schnittunterbrechungen, Geometrieelement und Maschinensteifigkeit ab. Wählen Sie anhand des passenden Werkstoff- und Arbeitsbereichs des Werkzeugherstellers und prüfen Sie anschließend Späne, Verschleiß, Belastung, Oberflächenbeschaffenheit und Maß. Bei dünnen oder unterbrochenen Geometrieelementen können Haltersteifigkeit und Auskragung ausschlaggebend sein.
Kann Stahl CNC-bearbeitet werden?
Kurzantwort
Ja. Mit CNC-Drehen, Fräsen, Bohren, Ausspindeln, Schleifen und verwandten Verfahren lassen sich viele Stahlsorten zerspanen. Der geeignete Fertigungsablauf hängt vom Werkstoffzustand, der Härte, der Geometrie der Geometrieelemente, den Werkzeugen, den Maschinenfähigkeiten und den Prüfanforderungen ab.
Lässt sich A36 genauso zerspanen wie 1018?
Kurzantwort
Eine Gleichwertigkeit darf nicht ohne Weiteres angenommen werden. ASTM A36 ist eine Spezifikation für Baustahlprodukte; 1018 ist eine gängige Werkstoffbezeichnung, für die dennoch die maßgebliche Norm und der Lieferzustand geklärt werden müssen. Vergleichen Sie Zertifikat, Produktform, Härte, Anforderungen an das Geometrieelement, Schweißablauf und Versuchsnachweise, bevor Sie einen Ersatzwerkstoff genehmigen oder Parameter wiederverwenden. Selbst wenn sich beide Halbzeuge erfolgreich zerspanen lassen, können Chargenzustand, Querschnitt, Erzeugungshistorie, Zunder und Geometrie des Geometrieelements Spanbildung, Gratverhalten, Oberflächenbeschaffenheit und Werkzeugverschleiß beeinflussen. Halten Sie die freigegebene Spezifikation und die Entscheidung zum Ersatzwerkstoff getrennt von der Aufspannung fest.
Was muss sich ändern, wenn Kohlenstoffstahl gehärtet wird?
Kurzantwort
Validieren Sie den gesamten Fertigungsablauf erneut: tatsächliche Härte, Gefüge, Werkzeugwerkstoff und -geometrie, Eingriff, Maschinensteifigkeit, Wärmeentwicklung, Halbzeugaufmaß, Endbearbeitung und Prüfzustand. Übertragen Sie keine Schnittwerttabelle für den geglühten Zustand auf gehärtetes Halbzeug. Klären Sie, ob die Härte eine Zeichnungsanforderung, ein Zertifikatswert oder ein Messergebnis ist, und dokumentieren Sie das Verfahren. Prüfen Sie Werkstoffgruppe, Schneidenpräparation, Spanbrecher, Beschichtung, Schnittgeschwindigkeit, Vorschub, Schnitttiefe, Kühlstrategie und zulässigen Verschleiß gemäß Werkzeughersteller erneut. Erfolgt die Wärmebehandlung zwischen Schruppen und Schlichten, planen Sie den Materialabtrag in Stufen, legen Sie die Bezüge neu fest und prüfen Sie dünne oder empfindliche Geometrieelemente im freigegebenen, thermisch stabilen Zustand. Bestätigen Sie bei unterbrochenen Schnitten, dass Schneidenfestigkeit und Eintrittsstrategie auf die wiederholte Schlagbelastung ausgelegt sind und nicht von einem kontinuierlichen Schnitt ausgehen. Brechen Sie ab, wenn Wärmebehandlungsspezifikation, Rand- oder Kernzustand oder verbleibendes Aufmaß die endgültige Geometrie nicht ermöglichen. Dokumentieren Sie den überarbeiteten Versuch, damit die nächste Charge anhand von Nachweisen und nicht aus dem Gedächtnis verglichen wird.
Hinweis zur Transparenz: Dieses Handbuch unterscheidet zwischen offiziellen Normen, begutachteter Forschung und Hochschulforschung, Empfehlungen von Werkzeugherstellern, Branchenpresse, Forenerfahrungen, Patentherkunft und Unternehmensangaben. Beispielrechnungen sind gekennzeichnet und keine Empfehlungen für Ausgangsparameter.
Weitere aktuelle Quellen für die Prüfung
- Drei Schlüsselfaktoren zum Verständnis der Zerspanbarkeit von Kohlenstoff- und legiertem Stahl — Precision Machined Products Association
- Zusammenhänge bei Schnittkräften beim Drehen — ASME-PVP-Tagungsband
- Experimentelle Studie zum Trockenfräsen von EN8 — Volltextartikel auf NCBI
- Metallbearbeitungsflüssigkeiten — National Institute for Occupational Safety and Health
- ISO 25178-700:2022 — International Organization for Standardization
Literatur und Quellen
- ASTM A108-24 — ASTM International
- ASTM A29/A29M-23 — ASTM International
- ASTM A36/A36M-19 — ASTM International
- Mikrostrukturvariationen und Werkzeugverschleiß von Charge zu Charge bei C38-Stahl — Chalmers University / Wear
- ASTM A1033-18(2023) — ASTM International
- Simulation des Abschreckens und der Induktionswärmebehandlung mit experimenteller Verifizierung — Purdue University
- AMS2759/11B: Spannungsarmglühen von Stahlteilen — SAE International
- Tipps zum Schleifen und Drahterodieren von Werkzeugstahl — The Fabricator
- FAQ zum Engineering Metrology Toolbox — National Institute of Standards and Technology
- ISO/CD 21920-3 Edition 2-Projektdatensatz — International Organization for Standardization
- US4061494A-Patentdatensatz — Nippon Steel-Eintrag als Patentinhaber über Google Patents






