Kontaktieren Sie Zhenling

Anforderungen von der technischen Zeichnung bis zur Lieferung kundenspezifischer Kunststoffteile
Projektprüfung für die CNC-Bearbeitung kundenspezifischer ABS-Kunststoffteile
Bei der CNC-Bearbeitung von ABS sind Anwendung, Werkstoffsorte, Zeichnungsstand und Abnahmekriterien des Bauteils entscheidend, nicht allein eine allgemeine Werkstoffbezeichnung. Nutzen Sie diese Seite zur Vorbereitung Ihrer Anfrage; vor einem Angebot oder einer Fertigungszusage muss Zhenling prüfen, ob Werkstoff, Maschinen, Fertigungsverfahren und Prüfung zum Projekt passen. Anfragen zur ABS-CNC-Bearbeitung sollten die ABS-Werkstoffsorte, die Stückzahl für Prototypen oder Wiederholaufträge, kritische Maße sowie Anforderungen an Oberflächenbeschaffenheit und Abnahme enthalten. Prüfen Sie den vorgeschlagenen Fertigungsablauf, offene Grenzen und erforderliche Nachweise, bevor Sie Preis, Termin oder Leistungsfähigkeit für den konkreten Auftrag zugrunde legen, und unterscheiden Sie bestätigte Angaben von ungeklärten kaufmännischen oder prüftechnischen Annahmen.
Ergebnisse der Prüfung
Was Ihr Team vor der Angebotserstellung klären kann
- Zulässige ABS-Werkstoffsorte, Halbzeugform, Farbe und erforderliche Nachweise
- Zeichnungsstand, Bezüge, kritische Geometrieelemente und sichtbare Oberflächen
- Fragen zu Geometrie, Werkzeugzugang, Werkstückspannung und Prüfung
- Vorgaben für Musterfreigabe, Wiederholaufträge und Lieferung
Nutzen für Einkäufer
- Besser vergleichbare Angebotsanfragen
- Weniger unausgesprochene Annahmen zu Werkstoff, Toleranzen oder Prüfumfang
- Eine klarere Grundlage für den Vergleich von Preis, Lieferzeit und Lieferantennachweisen
Grenze der verfügbaren Nachweise: Die öffentlich zugänglichen Seiten von Zhenling belegen bislang keine ABS-spezifischen Projekte, Prozessparameter oder Zertifizierungen einzelner Produkte. Für diese Punkte sind projektspezifische Nachweise und eine schriftliche Bestätigung erforderlich.
ABS-CNC-Bearbeitung beginnt mit der passenden Werkstoffsorte für die Anwendung
Acrylnitril-Butadien-Styrol ist eine Familie thermoplastischer Kunststoffe und keine festgelegte Rezeptur. Steht auf einer technischen Zeichnung lediglich „ABS“, bleiben die handelsübliche Werkstoffsorte, die Zusammensetzung, der Zustand des Halbzeugs und die zugehörigen Unterlagen ungeklärt.
Warum die Bezeichnung nicht ausreicht: Laut ISO 19062-1 weisen Werkstoffe mit derselben Bezeichnung nicht zwangsläufig dieselben Eigenschaften auf; außerdem liefert die Norm keine Angaben zur anwendungstechnischen Auslegung, zum Betriebsverhalten oder zur Verarbeitung.
ABS-Werkstoffsorte anhand von 8 Nachweispunkten prüfen
01
Hersteller und Werkstoffsorte
Nennen Sie die handelsübliche Werkstoffsorte oder legen Sie fest, welche gleichwertigen Sorten zugelassen sind, damit der Lieferant das richtige Datenblatt prüfen kann.
02
Werkstoffbezeichnung
Geben Sie die maßgebliche Werkstoffspezifikation an und unterscheiden Sie diese von den Abnahmekriterien für das fertige Bauteil.
03
Temperatur und Umgebungsbedingungen
Beschreiben Sie die Bedingungen im Einsatz und die Folgen eines Versagens; leiten Sie die Wärmebeständigkeit nicht aus der Bezeichnung der Werkstofffamilie ab.
04
Mechanische Anforderungen
Legen Sie fest, welche Zähigkeit, Schlagfestigkeit, Steifigkeit, Zugfestigkeit oder Durchbiegung maßgeblich ist und wie das Ergebnis abgenommen wird.
05
Besondere Belastungen
Benennen Sie Anforderungen durch Chemikalien, UV-Strahlung, elektrische Beanspruchung oder Flammschutz, für die gesonderte Nachweise zur Werkstoffsorte erforderlich sind.
06
Modifikation
Klären Sie, ob Zusatzstoffe, Füllstoffe oder Verstärkungen zulässig sind, da sie die Eigenschaften und die Zerspanbarkeit verändern können.
07
Halbzeug und Charge
Legen Sie fest, ob Platten, Stangenmaterial oder Blöcke benötigt werden, welche Farbe gewünscht ist und welche Chargenunterlagen erforderlich sind; anhand eines Fotos lässt sich keiner dieser Punkte belegen.
08
Art des Nachweises
Unterscheiden Sie zwischen einem allgemeinen Datenblatt, einer Lieferantenerklärung, einem Werkstoffnachweis und einer Prüfung oder Abnahme des fertigen Bauteils.
Technische Prüfung
ABS-Kunststoff zerspanen: technische Zeichnung auf Geometrie, Wärme und Werkstückspannung prüfen
Die Zerspanung von ABS-Kunststoff kann schon bei der Prüfung der technischen Zeichnung scheitern, wenn dünne Wände, tiefe Taschen, kleine Innenradien, ungeeignete Spannflächen oder sichtbare Oberflächen nicht gekennzeichnet sind. Bei CNC-bearbeitetem ABS belegt eine Maschinenliste allein nicht, dass Wärmeentwicklung, Spanbildung, Verformung oder Werkzeugspuren beherrscht werden.
Bauteilform × Prüfablauf
| Bauteil- oder Halbzeugform | Zu klärende Fragen | Ergebnis der Prüfung |
|---|---|---|
| Plattenkontur und Bohrungen | Dicke, Kanten, Bohrungsangaben, sichtbare Dichtfläche | Hinweise zu Fertigungsablauf, Abstützung und Kantenrisiken |
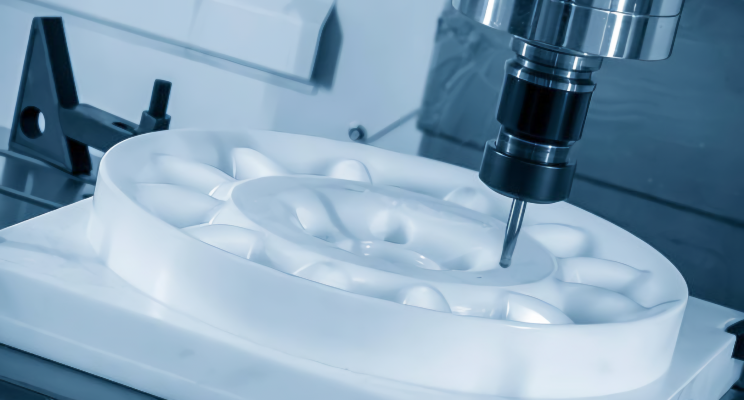
| 3D-gefrästes Bauteil | Tiefe Taschen, dünne Wände, Geometrieelemente auf mehreren Seiten, Bezüge | Fragen zu Aufspannung und Werkzeugzugang |
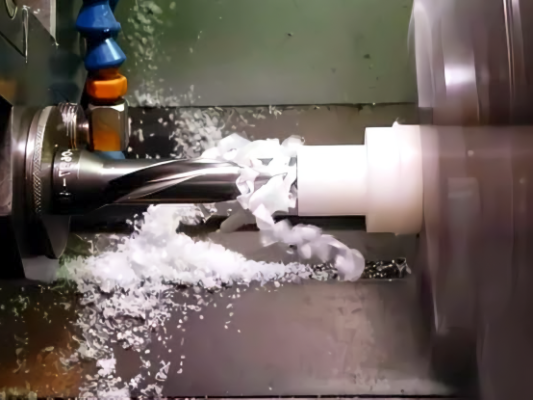
| Drehgeometrie | Durchmesser, Länge, Nuten, Bohrungen, Koaxialitätsangaben | Projektspezifische Prüfung des Drehbearbeitungsablaufs |
| Bauteil mit optischen Anforderungen | Farbe, sichtbare Dichtfläche, Struktur, Handhabung und Verpackung | Fragen zu Oberfläche und Abnahme |
Grenze der Forschungsergebnisse: In einer Studie zum Fräsen von ABS aus dem Jahr 2026 wurden Kanäle mit 10 mm und 20 mm, eine 1 mm dünne Wand, 5 Schnittgeschwindigkeiten von 25 bis 125 m/min sowie Vorschübe von 0.05 bis 0,2 mm/rev untersucht. Die Ergebnisse belegen unter diesen Versuchsbedingungen das Zusammenspiel von Geometrie, Werkzeugweg, Schnittgeschwindigkeit und Vorschub; sie liefern keine allgemeingültigen Spindeldrehzahlen oder Vorschubwerte für Ihr Bauteil.
Geometrierisiko → Zeichnungsangabe → Prüfansatz
| Risiko | Angabe, die der Einkäufer kennzeichnen sollte | Zu prüfender Ansatz |
|---|---|---|
| Durchbiegung dünner Wände | Wanddicke, freie Länge, Funktionsfläche | Abstützung, Bearbeitungsreihenfolge und Zustand bei der Messung |
| Wärmeentwicklung oder mangelhafte Oberflächenbeschaffenheit | Sichtbare Dichtflächen, zulässige Spuren, Werkstoffsorte des Halbzeugs | Werkzeugzustand, Spanabfuhr, Eignung für Trockenbearbeitung oder Kühlschmierstoff |
| Kleine Radien und tiefe Hohlräume | Erforderlicher Radius, Tiefe und Zugangsrichtung | Reichweite und Steifigkeit des Schaftfräsers sowie alternative Geometrie |
| Verformung durch Spannen | Bezugsflächen, spannfreie Bereiche, endgültige Außenmaße | Weiche Spannbacken, schrittweises Lösen der Spannung und erneute Prüfung |
| Grate oder fadenförmige Späne | Kantenanforderungen, Bohrungsaustritte und Montageflächen | Werkzeuggeometrie, Spankontrolle und Abnahme der Kanten |
„Ein präziser Zahlenwert im Angebot beseitigt kein Fertigungsrisiko, solange Werkstoffsorte, Zeichnungsstand, kritische Maße und Prüfbedingungen ungeklärt sind.“
Fragenliste
Geometrieelemente, Oberflächen und Bezüge, die vor der Angebotserstellung geklärt werden müssen.
Rückmeldung zu Risiken
Punkte, die Werkzeugzugang, Werkstückspannung, Zerspanungsschritte oder erneute Prüfungen beeinflussen können.
Abgleich des Änderungsstands
Der Stand der technischen Zeichnung und des Modells, der vor der Annahme des Leistungsumfangs abgeglichen werden muss.
Verfahrenswahl
Wann sich ABS durch Zerspanung statt durch Spritzguss oder 3D-Druck fertigen lässt
Kein Verfahren ist automatisch das kostengünstigste. Vergleichen Sie Anbieter für CNC-Bearbeitung, Spritzguss und 3D-Druck anhand derselben Vorgaben zu Werkstoff, Konstruktion, Prüfung und Änderungssteuerung.
Entscheidungskriterium
CNC-Bearbeitung
Spritzguss
3D-Druck
Die Konstruktion ändert sich noch
Aktualisiertes Modell und technische Zeichnung erneut prüfen; keine eigene Spritzgussform
Formkonstruktion und Auswirkungen jeder Werkzeugänderung bewerten
Nützlich zur schnellen Prüfung der Form; das Verhalten des gedruckten Werkstoffs muss gesondert geprüft werden
Angestrebter Werkstoffzustand
Werkstoff von bestätigtem Halbzeug in Platten-, Stangen- oder Blockform abtragen
Eine Spritzguss-Werkstoffsorte in der Form verarbeiten
Druckmaterial und ein Verfahren verwenden, deren Ergebnis vom Halbzeug abweichen kann
Geometrische Einschränkung
Werkzeugzugang, Reichweite, Werkstückspannung und Innenradius
Entformungsschrägen, Trennfugen, Anschnitte, Auswerfung und Formaufbau
Grenzen durch Bauorientierung, Stützstrukturen, Schichten und Nachbearbeitung
Wiederkehrender Bedarf
Aufspannung, Bearbeitungszeit, Prüfung und Halbzeugversorgung prüfen
Investition in die Form am dauerhaft erwarteten Bedarf messen
Baukapazität, Nachbearbeitung und Gleichmäßigkeit prüfen
Abnahmenachweise
Technische Zeichnung, Messung und Umfang der Aufzeichnungen vereinbaren
Freigabe des Spritzgussteils und Steuerung von Werkzeugänderungen vereinbaren
Prüfung des Druckmaterials und des fertigen Bauteils vereinbaren
Ein Verfahrenswechsel verändert die Grundlage für Nachweise: ISO 2818 behandelt die spanende Herstellung von Kunststoffprüfkörpern, während ISO 294-1 spritzgegossene Prüfkörper aus Thermoplasten behandelt und darauf hinweist, dass die Formkonstruktion die reproduzierbare Herstellung beeinflusst, auch bei ABS. Diese Normen geben kein wirtschaftlich geeignetes Verfahren vor; sie zeigen, warum Nachweise zu zerspanten und spritzgegossenen Teilen nicht als austauschbar gelten sollten.
Belegtes Entscheidungsbeispiel, kein Ergebnis von Zhenling
Schneller und leichter bedeutete nicht günstiger
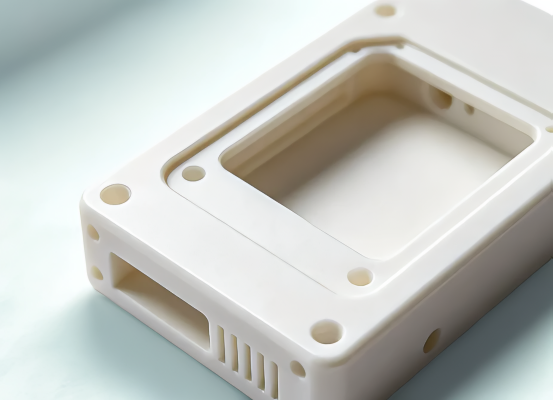
Baker Industries berichtete über eine 3D-gedruckte ABS-Spannvorrichtung, die 70 % leichter war, etwa 50 Stunden Druckzeit benötigte und gegenüber der Zerspanung aus Aluminium ungefähr 1 Woche einsparte, während die Kosten etwa gleich blieben. Aus diesem Fall lässt sich keine allgemeine Preisregel ableiten; er zeigt aber, warum bei der Verfahrenswahl auch Genauigkeit, Komplexität, Kosten von Konstruktionsänderungen und Einsatzbedingungen berücksichtigt werden müssen.
Bei einem ABS-Prototyp, Gehäuse, einer Spannvorrichtung oder anderen zerspanten Bauteilen lautet die hilfreiche Frage nicht „Welches Verfahren ist das beste?“ Sie lautet: „Welcher Fertigungsablauf liefert die für diese Entscheidung erforderlichen Nachweise und den benötigten Werkstoffzustand und erlaubt dabei Änderungen zu vertretbaren Bedingungen?“
FERTIGUNGSVERFAHREN
ABS-Prototypen zerspanen und wiederholt fertigen
Ein Prototyp, der eine Prüfung auf dem Prüfstand besteht, legt für sich genommen weder die freigegebene technische Zeichnung noch den Werkstoffnachweis, den Prüfumfang, die Verpackung oder das Vorgehen bei Nacharbeit fest. Bei der Beschaffung aus dem Ausland kommen Risiken bei Kommunikation, Logistik und Versionskontrolle hinzu, die geklärt werden sollten, bevor ein Auftrag in die Fertigung geht.
Fertigungsprüfung anfordern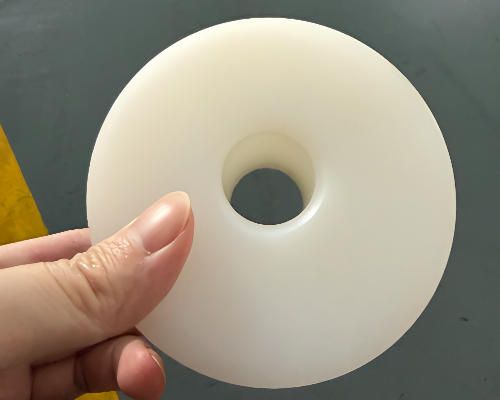
AUFTRAGSPRÜFUNG
In 6 Schritten von der technischen Zeichnung zum Wiederholauftrag
01
Grenzen der Datenweitergabe festlegen
Ermitteln Sie den Stand der technischen Zeichnung und des Modells, die üblichen Vertraulichkeitsanforderungen und den freigegebenen Kontaktkanal. Technische Daten mit Weitergabebeschränkung dürfen nicht über ein allgemeines Anfrageformular gesendet werden.
02
Fertigbarkeit prüfen
Kennzeichnen Sie Fragen zu Werkstoffsorte, Geometrie, Werkstückspannung, Oberfläche und Prüfung, die den Leistungsumfang verändern könnten.
03
Angebotsumfang abstimmen
Halten Sie Werkstoff, Stückzahl, Unterlagen, Verpackung, Zielort und ungeklärte Annahmen fest, damit sich konkurrierende Angebote vergleichen lassen.
04
Muster oder erstes Bauteil prüfen
Legen Sie fest, was geprüft wird, wer die Abnahme erteilt und wie Rückmeldungen dokumentiert werden; ein formeller Erstmusterprüfbericht ist nur enthalten, wenn er im Angebot steht.
05
Freigegebene Grundlage festhalten
Gleichen Sie vor Wiederholaufträgen Bestellung, Dateinamen, Zeichnungsstand und Werkstoffanforderung ab.
06
Änderungen erneut prüfen
Änderungen bei Stückzahl, Werkstoffsorte, Konstruktion, Prüfung, Verpackung oder Zielort können eine erneute Prüfung erforderlich machen.
Grenzen bei kontrollierten Daten
Durchsetzungsmaßnahmen des U.S. Bureau of Industry and Security zeigen, dass die Übermittlung kontrollierter Konstruktionsdaten ins Ausland zur Angebotseinholung je nach Einstufung und Umständen als Export gelten kann. NIST SP 800-171 betrifft Systeme, die kontrollierte, nicht als geheim eingestufte Informationen verarbeiten, speichern oder übertragen; klären Sie vor der Weitergabe beschränkter Dateien die rechtliche Zulässigkeit und einen freigegebenen Übermittlungskanal, und verstehen Sie diese Seite nicht als Rechtsberatung.
Fragen vor einem Wiederholauftrag
- Welcher Zeichnungsstand und welche Werkstoffanforderung wurden freigegeben?
- Welche Maße sind für die Funktion maßgeblich, und unter welchen Bedingungen werden sie gemessen?
- Welche sichtbaren Dichtflächen, Kantenanforderungen, Kennzeichnungen und Verpackungsdetails sind dokumentiert?
- Welche Änderung erfordert ein weiteres Muster, eine erneute Prüfung oder Freigabe?
Abnahmeplanung
Toleranzen, Oberflächenbeschaffenheit und Prüfung von ABS-Bauteilen
Präzisionszerspanung von Kunststoffen lässt sich nicht durch eine einzige beworbene Toleranz beschreiben. Die Maßhaltigkeit hängt vom Geometrieelement, dem Bezugssystem, der Wanddicke, dem Werkstoffzustand, der Temperatur, dem Messverfahren sowie davon ab, wie das Werkstück gespannt und wieder gelöst wurde.
Die Konditionierung gehört zur Festlegung der Messbedingungen. ISO 291 nennt Normalklimate, darunter 23 °C/50% relative Luftfeuchtigkeit und 27 °C/65% relative Luftfeuchtigkeit; ASTM D618 behandelt ebenfalls die Konditionierung von Kunststoffen für Prüfungen, unterscheidet sich jedoch technisch davon; keine der beiden Quellen belegt, unter welchen Bedingungen Zhenling standardmäßig prüft.
Anforderung → Prüfung → Nachweis
| Anforderung | Prüffrage | Vereinbarbarer Nachweis |
|---|---|---|
| Kritisches Maß | Welchen Bezug, welche Wand, Passung und Funktion bestimmt es? | Maßprotokoll oder konkret benannter Prüfbericht |
| Oberflächenqualität | Welche Dichtfläche ist sichtbar, und welche Werkzeugspuren oder Kratzer sind unzulässig? | Visueller Standard, Foto oder freigegebenes Muster |
| Werkstoff | Welche Werkstoffsorte, Farbe, Form und Unterlagen sind erforderlich? | Vereinbarter Lieferanten- oder Werkstoffnachweis |
| Geometrieelement für die Montage | Welches Gegenstück, welches Spiel und welche Messbedingungen gelten? | Passungsprüfung oder vereinbartes Lehrenverfahren |
| Konditionierung | Wie wird das Bauteil vor der Messung gelagert? | Dokumentierte Konditionierungs- und Messbedingungen |
| Prüfumfang je Charge | Welche Geometrieelemente werden stichprobenartig und welche an jedem Bauteil geprüft? | Im Angebot festgelegte Prüfhäufigkeit und Freigabenachweis |
[ 01 ]
Nicht jedes Maß enger tolerieren
Kennzeichnen Sie die Maße, die Passung, Dichtheit, Ausrichtung oder Montage bestimmen. Unnötig enge Toleranzen können zusätzliche Aufspannungen und Prüfungen verursachen, ohne die Funktion zu verbessern.
[ 02 ]
Sichtbare Oberflächen benennen
„Hervorragende Oberflächenbeschaffenheit“ ist kein Abnahmeverfahren. Legen Sie sichtbare Dichtflächen, zulässige Werkzeugspuren und den Kantenzustand fest und klären Sie, ob eine gestrahlte Optik gewünscht und geeignet ist.
[ 03 ]
Verfahren und Abnahme getrennt festlegen
Werkzeuge aus Hartmetall oder HSS, Gleichlauffräsen, Kühlschmierstoff und Spanabfuhr sind Verfahrensentscheidungen; die technische Zeichnung sollte dagegen das geforderte Ergebnis festlegen.
[ 04 ]
Umfang des Prüfberichts erfragen
Prüfumfang, Rückverfolgbarkeit und Zertifikate sollten im Angebot ausdrücklich benannt werden, statt sie aus dem Begriff „Qualitätskontrolle“ abzuleiten.
Angebotsumfang
Kosten der ABS-Zerspanung, Einflussfaktoren auf die Lieferzeit und Angaben für die Angebotsanfrage
Die Kosten für die ABS-Zerspanung lassen sich erst vergleichen, wenn Werkstoff, Zeichnungsstand, Stückzahl sowie Anforderungen an Oberfläche, Toleranzen, Prüfung und Lieferung übereinstimmen. Auf eine unvollständige Anfrage kann schnell ein Preis folgen, obwohl die kostspieligsten Annahmen ungeklärt bleiben.
8 Angaben zu Kosten und Lieferzeit
1. Werkstoffsorte und Halbzeug
Handelsübliche ABS-Werkstoffsorte, Farbe, Form (Platte/Stangenmaterial/Block) und gegebenenfalls Anforderungen an die Dokumentation.
Bauteilabmessungen
Maximale Außenmaße, Dicke der Wandbereiche und Menge des abzutragenden Werkstoffs.
Zugänglichkeit der Geometrieelemente
Tiefe der Geometrieelemente, kleinste Elementgröße, Komplexität der Geometrie auf mehreren Seiten und Innenradien.
Werkstückspannung
Anforderungen an Spannflächen, erforderliche Bezugswechsel oder Umrüstungen sowie Komplexität oder Anzahl der benötigten Aufspannungen.
Stückzahl und Entwicklungsstand
Prototyp, wiederkehrender Bedarf, Änderungsstand und erwartete Änderungen.
Oberflächen und Kanten
Sichtbare zu bearbeitende Oberflächen, maximal zulässige Werkzeugspuren sowie Anforderungen an Entgratung oder allgemeine Sauberkeit.
Prüfung
Kritische Geometrieelemente, Messverfahren, Prüfhäufigkeit und Aufzeichnungen.
8. Lieferung
Verpackung, Kennzeichnung, Unterlagen, Zielort und gewünschter Termin.
Checkliste für die Angebotsanfrage
Konstruktionsdateien
Aktuelles 3D-Modell, gelenkte technische 2D-Zeichnung, Kennzeichnung des Änderungsstands, Bezüge, Gewinde und kritische Maßangaben.
Werkstoff
Handelsübliche Werkstoffsorte oder Regel für gleichwertige Sorten, Farbe, Halbzeugform und erforderlicher Werkstoffnachweis.
Auftrag
Stückzahlen für Prototypen und voraussichtliche Wiederholaufträge, gewünschter Termin, Zielort und Lieferbedingungen.
Abnahme
Kritische Maße, Anforderungen an Oberflächen und Kanten, Prüfumfang sowie Bedarf an Berichten und Verpackung.
Prüfnachweise gehören zum Leistungsumfang: NIST unterscheidet Prüfungen, Inspektionen, Zertifizierungen und Lieferantenerklärungen als eigenständige Tätigkeiten der Konformitätsbewertung. Geben Sie in der Angebotsanfrage an, welche Nachweise erforderlich sind, damit Lieferanten nicht unterschiedliche Annahmen kalkulieren.
Vor dem Versenden von Dateien: Es ist nicht geprüft, ob das aktuelle Pop-up Dateiuploads oder die Verarbeitung von Daten mit Weitergabebeschränkung unterstützt. Nutzen Sie es für die erste Kontaktaufnahme; anschließend sollte Zhenling den zulässigen Übermittlungskanal, die Prüfung auf Vollständigkeit und den Angebotsumfang bestätigen.
Anschließend können Einkäufer Angebotsausschlüsse ebenso sorgfältig vergleichen wie den Stückpreis. Wenn ein Angebot Werkstoffnachweise, Prüfprotokolle oder Exportverpackung umfasst und ein anderes nicht, sind die Angebote nicht gleichwertig.
Lieferantenqualifizierung
So beurteilen Sie einen Lieferanten für die ABS-Zerspanung
Ein Lieferant kann CNC-Maschinen besitzen und trotzdem keine öffentlich zugänglichen Nachweise für einen bestimmten Werkstoff, eine Bauteilgeometrie oder einen Prüfplan vorlegen. Das bereitgestellte Unternehmensprofil von Zhenling beschreibt einen Fertigungsbetrieb mit internationalem Geschäft; die aktuellen öffentlichen Seiten belegen jedoch weder ABS-Projektunterlagen noch den Geltungsbereich von Zertifikaten oder kunststoffspezifische Maßnahmen in der Fertigung.
Nachweise haben unterschiedliche Aussagekraft: NIST unterscheidet Lieferantenerklärungen, Prüfungen, Inspektionen, Zertifizierungen und Bewertungen von Managementsystemen. Auch die Übersicht von ISO zu ISO 9001 betrifft ein Managementsystem; ein Zertifikat ist daher kein Nachweis für ein bestimmtes zerspantes ABS-Bauteil.
Übersicht der Leistungsnachweise
| Nachweisart | Was Sie anfordern sollten | Was damit nicht belegt ist |
|---|---|---|
| Lieferantenerklärung | Benanntes Verfahren, Fertigungsstandort, zuständige Ansprechperson und schriftlich festgelegter Leistungsumfang | Konformität des fertigen Bauteils |
| Managementsystem- oder Drittparteidokument | Aussteller, Name des Inhabers, Norm, Geltungsbereich, Status und gegebenenfalls Ablaufdatum | ABS-Werkstoffsorte, Toleranz oder Prüfergebnis für Ihren Auftrag |
| Maschinen- und Verfahrensnachweise | Geeignete Maschinen, Werkstückspannung, Span- und Staubkontrolle sowie Arbeitsabläufe des Bedienpersonals | Eine feste Toleranz oder Oberflächenbeschaffenheit für jede Geometrie |
| Projektunterlagen | Freigegebener Zeichnungsstand, Werkstoffnachweis, Musterergebnis und vereinbarter Prüfumfang | Betriebsverhalten unter nicht angegebenen Einsatzbedingungen |
| Lieferunterlagen | Verpackung, Kennzeichnung, Unterlagen, Zielort und Vorgehen bei Abweichungen | Ein garantierter Termin außerhalb des angenommenen Angebots |
Fragen zur Beschaffung
Häufige Fragen zur ABS-CNC-Bearbeitung
Lässt sich ABS mit CNC-Verfahren bearbeiten?
Ein thermoplastischer Kunststoff wie ABS lässt sich mit CNC-Verfahren zerspanen; Zerspanbarkeit und Endergebnis hängen jedoch von der handelsüblichen Werkstoffsorte, der Halbzeugform, der Geometrie, dem Werkzeugzustand, der Wärmeentwicklung und dem Abnahmeverfahren ab. Bevor Zhenling einen Fertigungsablauf zusagt, müssen der vorgesehene Werkstoff und die technische Zeichnung geprüft werden.
Ist die Zerspanung von ABS-Kunststoff mit der Zerspanung von Metall vergleichbar?
Nein. Wärmeverhalten, Spanbildung, Verhalten beim Spannen, Gratbildung, Oberflächenspuren und Maßhaltigkeit müssen kunststoffspezifisch geprüft werden, selbst wenn ähnliche Maschinen eingesetzt werden.
Warum könnte ein Fertigungsbetrieb ein scheinbar vollständiges 3D-Modell ablehnen?
Vollständige Anforderungen in 2D sollten Bezüge, Gewinde, kritische Toleranzen, sichtbare Oberflächen und den Änderungsstand angeben. Ein Modell kann die Form festlegen, ohne die Abnahmekriterien festzulegen.
Wann lassen sich 2 CNC-Angebote nicht vergleichen?
Werkstoffsorte, Änderungsstand, Stückzahl sowie Anforderungen an Toleranzen, Oberfläche, Prüfung, Verpackung und Lieferung müssen denselben Umfang haben. Beim niedrigsten Preis können Nachweise oder Handhabungsleistungen fehlen, die ein anderer Lieferant einbezogen hat.
Welche Toleranzen kann Zhenling bei zerspanten ABS-Bauteilen einhalten?
Für diese Seite ist keine allgemeingültige Toleranz belegt. Senden Sie Geometrie, kritische Maße, Bezüge, Werkstoffsorte und Messbedingungen, damit die Machbarkeit für Ihr Projekt geprüft werden kann.
Wann sollte ich CNC-Bearbeitung mit Spritzguss oder 3D-Druck vergleichen?
Vergleichen Sie die Verfahren, wenn Entwicklungsstand, Bedarf, angestrebter Werkstoffzustand, Änderungskosten, Zugänglichkeit der Geometrieelemente oder Anforderungen an die Validierung die Wirtschaftlichkeit beeinflussen können. Verwenden Sie keine pauschale Stückzahlschwelle, ohne das gesamte Bauteil und den Abnahmeumfang abzugleichen.
Welche Angaben gehören in eine Angebotsanfrage für die ABS-Zerspanung?
Geben Sie das aktuelle Modell und die technische Zeichnung, den Änderungsstand, die handelsübliche Werkstoffsorte oder eine Regel für gleichwertige Sorten, die Stückzahl sowie kritische Geometrieelemente und Anforderungen an Oberfläche, Prüfung, Verpackung und Zielort an. Klären Sie über das Kontaktformular, welcher Übermittlungsweg für Dateien zugelassen ist, bevor Sie Dateien versenden.
Verfügt Zhenling über nachgewiesene ABS-Zertifizierungen oder dokumentierte ABS-Projekte?
Auf den aktuellen öffentlich zugänglichen Seiten sind solche Nachweise nicht zu finden. Fragen Sie nach Geltungsbereich und Gültigkeit von Zertifikaten sowie nach ABS-Projektnachweisen, die sich Ihrem vorgesehenen Werkstoff, Verfahren und Ihren Qualitätsanforderungen zuordnen lassen.






