Kontaktieren Sie Zhenling

Prüfung der technischen Zeichnung · Fertigungsablauf · Prüfumfang
Präzisions-CNC-Bearbeitung für Industrieteile nach Kundenzeichnung
Präzisions-CNC-Bearbeitung beginnt mit einer verbindlich festgelegten Produktdefinition, nicht mit einer pauschalen Toleranzangabe. Bei dieser Prüfung werden die freigegebene technische Zeichnung, ein festgelegter Fertigungsablauf, vereinbarte Prüfnachweise und ein fertigungsgerechtes Angebot des direkt anbietenden Herstellers miteinander verknüpft. Anfragen zur Präzisions-CNC-Bearbeitung sollten Werkstoff, kritische Maße, Bezugssystem, Messverfahren, erforderliche Prüfberichte und Abnahmekriterien enthalten. Der Preis ist nicht das einzige Ergebnis. Lassen Sie im Angebot den vorgeschlagenen Fertigungsablauf, die Grenzen der Fertigungsmöglichkeiten, die Nachweise und die Annahmen zum Zeitplan aufführen.
Präzisions-CNC-Bearbeitung für Bauteile, bei denen mehr als die Form zählt
Bei der Präzisions-CNC-Bearbeitung wird eine digitale Produktdefinition in CNC-bearbeitete Bauteile umgesetzt, doch für die Abnahme zählt nicht allein die Geometrie. Der freigegebene Änderungsstand, der Zustand des Rohmaterials, die Bezugsstruktur, kritische Maße, die Oberflächenbeschaffenheit, die Wärmebehandlung, der Prüfumfang und die Bestellmenge beeinflussen den Fertigungsablauf. Wenn die Abnahme von Messungen abhängt, erläutert NIST, dass sich die messtechnische Rückverfolgbarkeit auf ein Messergebnis und eine dokumentierte Kalibrierkette bezieht; sie ist keine pauschale Bezeichnung für einen Zerspanungsbetrieb oder ein Bauteil.
Manche Anbieter kundenspezifischer Präzisionszerspanung führen Metall und Kunststoff in einem gemeinsamen Katalog. Diese Seite beschränkt sich auf die Metallwerkstoffe im bereitgestellten Unternehmensprofil von Zhenling und stellt CNC-Bearbeitung von Kunststoff nicht als nachgewiesene Leistung dar.
Bauteile nach Kundenzeichnung
Sinnvoll, wenn die technische Zeichnung Funktionsschnittstellen, Passungen, Gewinde, Bezüge und Geometrieelemente ausweist, die ausdrücklich geprüft werden müssen.
Geometrie mit mehreren Bearbeitungsschritten
Sinnvoll, wenn Drehen, Stirnfräsen, Bohren, Tieflochbearbeitung, Schleifen oder Funkenerodieren Teil desselben Fertigungsablaufs sein können.
Werkstoffabhängige Bearbeitung
Sinnvoll, wenn Werkstoffsorte, Härte, Wärmebehandlung, Korrosionsbelastung oder abschließende Beschichtung die Aufspannung und den Prüfplan beeinflussen können.
Aufträge mit besonderen Nachweisanforderungen
Sinnvoll, wenn der Einkauf vereinbarte Werkstoffdokumente, Maßprüfprotokolle, den Änderungsstand oder Freigabeunterlagen benötigt.
Bauteilarten sind ein Ausgangspunkt, kein Nachweis für ein Ergebnis
Das bereitgestellte Unternehmensprofil von Zhenling Metal nennt nicht standardisierte Baugruppen, Flansche, Rollen, gebogene Rohre, Ventilgehäuse, Stopfen und weitere nach technischen Zeichnungen oder Vorlagen präzisionszerspante Bauteile. Diese Kategorien beschreiben die Anfragen, die das Team prüfen kann; Zhenling Metal behauptet damit weder eine allgemeingültige Toleranz oder Oberflächenbeschaffenheit noch eine feste Lieferzeit oder Fertigungskapazität.
3 Grenzen der Nachweislage
Vor der Prüfung bekannt
Die vom Kunden bereitgestellten Angaben nennen allgemeine Werkstoffgruppen, Bauteilarten und eine Liste von Zerspanungsmaschinen, zu denen angefragt werden kann.
Nach Prüfung der technischen Zeichnung bekannt
Ein vorgeschlagener Präzisionszerspanungsprozess, das Aufspannkonzept, die Zugänglichkeit der Geometrieelemente, das Prüfkonzept und verbleibende technische Fragen.
Durch die Auftragsvereinbarung festgelegt
Erfüllbare Anforderungen an Geometrieelemente, Preis, Lieferzeit, Dokumente, Verpackung, Versandumfang und Freigabeentscheidungen.
Einkäufer berichten von stark unterschiedlichen Angeboten für scheinbar ähnliche Prototypen. Ein aussagekräftiger Vergleich beginnt beim verbindlich festgelegten Umfang der technischen Zeichnung sowie den Annahmen zu Fertigungsprozess, Prüfung, Nachbehandlung und Lieferung, nicht allein beim angegebenen Stückpreis.
Technische Zeichnung auf Fertigungsreife prüfen lassenDer Kontrollablauf von der technischen Zeichnung bis zur Freigabe
Für kundenspezifische Präzisionszerspanung bietet der Kontrollablauf von der technischen Zeichnung bis zur Freigabe einen Rahmen für die Abstimmung auf Auftragsebene. Er verbindet die freigegebene Produktdefinition mit einem vorgeschlagenen Fertigungsablauf, dem Nachweis am Erstteil, der Überwachung kritischer Merkmale, der Endprüfung und dem in der Bestellung festgelegten Nachweispaket. Die Prüfentscheidung folgt dem allgemeinen Grundsatz im Überblick zu ISO 14253-1: Bei Konformitätsentscheidungen wird die Messunsicherheit berücksichtigt, statt einen angezeigten Messwert für selbsterklärend zu halten.
Produktdefinition prüfen
Eingaben: die aktuelle technische Zeichnung, das Modell, der Änderungsstand, die Spezifikationen und Angaben zu Vorlagen.
Entscheidung: festlegen, welche Quelle maßgeblich ist und welche Widersprüche oder fehlenden Maße geklärt werden müssen.
Entscheidung: festlegen, welche Quelle maßgeblich ist und welche Widersprüche oder fehlenden Maße geklärt werden müssen.
Fertigungsablauf für die Zerspanung festlegen
Eingaben: Geometrie, Werkstoffzustand, Stückzahl und nachgelagerte Bearbeitung.
Entscheidung: Bearbeitungsschritte, Werkstückspannung, Bezüge, Zugänglichkeit der Geometrieelemente und Grenzen externer Bearbeitungsschritte festlegen.
Entscheidung: Bearbeitungsschritte, Werkstückspannung, Bezüge, Zugänglichkeit der Geometrieelemente und Grenzen externer Bearbeitungsschritte festlegen.
Erstteil prüfen
Eingaben: das zuerst zerspante Werkstück und der vereinbarte Prüfumfang.
Entscheidung: feststellen, ob die Aufspannung und die Produktdefinition den nächsten freigegebenen Schritt zulassen.
Entscheidung: feststellen, ob die Aufspannung und die Produktdefinition den nächsten freigegebenen Schritt zulassen.
Kritische Merkmale überwachen
Eingaben: die Liste kritischer Merkmale für den Auftrag und das Messverfahren.
Entscheidung: festlegen, was wann geprüft wird und wie mit Abweichungen umzugehen ist.
Entscheidung: festlegen, was wann geprüft wird und wie mit Abweichungen umzugehen ist.
Endprüfung abschließen
Eingaben: fertig bearbeitete Bauteile nach den jeweils vorgesehenen nachgelagerten Arbeitsschritten.
Entscheidung: die Abnahme anhand der vereinbarten technischen Zeichnung, des Verfahrens, der Stichprobengrundlage und der Entscheidungsregel bestimmen.
Entscheidung: die Abnahme anhand der vereinbarten technischen Zeichnung, des Verfahrens, der Stichprobengrundlage und der Entscheidungsregel bestimmen.
Vereinbarte Nachweise freigeben
Eingaben: abgenommene Bauteile und vollständige Aufzeichnungen.
Entscheidung: festlegen, welche Werkstoff-, Maß-, Prozess-, Verpackungs- und Freigabenachweise der Charge beiliegen.
Entscheidung: festlegen, welche Werkstoff-, Maß-, Prozess-, Verpackungs- und Freigabenachweise der Charge beiliegen.
Was der Kontrollablauf leistet
- Er gibt Entwicklung, Einkauf und Qualitätssicherung eine gemeinsame Reihenfolge für offene Entscheidungen vor.
- Er trennt einen vorgeschlagenen Fertigungsablauf vom nachgewiesenen Ergebnis am Bauteil.
- Er zeigt, wo für einen Änderungsstand, eine Abweichung oder eine Messentscheidung eine zuständige Person benannt werden muss.
- Er macht Freigabenachweise bereits bei der Angebotserstellung zum Thema statt erst im Nachhinein.
Was der Kontrollablauf nicht beansprucht
- Er ist kein vollständiges Qualitäts- oder Konfigurationsmanagementsystem.
- Aus einem einzelnen Erstteilbericht leitet er keine Beherrschung des Prozesses über längere Fertigungsläufe ab.
- Er bescheinigt keine Einhaltung von ISO-, ASME-, Luft- und Raumfahrt- oder behördlichen Vorschriften für den Umgang mit Daten.
- Er ersetzt weder auftragsspezifische technische Entscheidungen noch die erforderliche Freigabe.
4 Kontrollpunkte gelten für jeden Schritt
Kontrollpunkt
Zu klärende Frage
Risiko bei offener Frage
Ergebnis für den Auftrag
Konfigurationsstand
Welche technische Zeichnung und welche genehmigte Änderung sind für diese Charge maßgeblich?
Ein veralteter Änderungsstand oder eine abgelaufene Abweichungsgenehmigung gelangt in die Fertigung.
Aktueller Änderungsstand, Status genehmigter Änderungen und gesonderte Ablage veralteter Dateien.
Messentscheidung
Welches Verfahren, welche Angaben zur Messunsicherheit und welche Entscheidungsregel nahe der Toleranzgrenze gelten?
Käufer und Lieferant ziehen aus demselben Ergebnis unterschiedliche Schlüsse.
Vereinbartes Verfahren, vereinbarte Regel, zuständige Freigabeperson und Format der Aufzeichnungen.
Nachweiskategorie
Verlangt der Käufer einen Erstteilnachweis, einen Nachweis zur Chargenabnahme oder einen Nachweis zur langfristigen Prozessbeherrschung?
Ein einzelnes abgenommenes Bauteil wird fälschlich als Beleg für eine dauerhafte Prozessfähigkeit angesehen.
Nachweiskategorie mit festgelegtem Bezug auf Bauteil, Charge und Zeitraum.
Umgang mit technischen Daten
Gelten für die technische Zeichnung oder das Modell besondere Anforderungen an den Umgang mit kontrollierten Daten?
Ein Problem bei der Lieferantenqualifizierung wird erst nach der Übermittlung entdeckt.
Nachgewiesene Verpflichtung zum geforderten Umgang mit den Daten oder eine eindeutige Entscheidung, dass die Anforderung nicht gilt.
Fertigungsablauf für die Präzisions-CNC-Bearbeitung nach Geometrie und Risiko wählen
Die Bezeichnung einer CNC-Maschine sagt nichts darüber aus, ob ein Geometrieelement stabil, zugänglich oder wirtschaftlich herstellbar ist. Die Wahl des Fertigungsablaufs hängt vom Werkstück, den Beziehungen zwischen den Bezügen, der Wandstärke, der Tiefe von Hohlräumen, unterbrochenen Schnitten, der Anzahl der Aufspannungen, den Schneidwerkzeugen, der abschließenden Behandlung und den nach der Zerspanung benötigten Nachweisen ab. Welcher Fertigungsablauf auch vorgeschlagen wird: Für die Messnachweise sind weiterhin eine dokumentierte Kette und eine Prüfung der Eignung für den vorgesehenen Zweck erforderlich; die NIST-Leitlinien zur Rückverfolgbarkeit unterscheiden diese Anforderungen von einem bloßen Kalibriervermerk.
“Moderne CNC-Technik” ersetzt keine Entscheidung über den Fertigungsablauf. Welche Geometrieelemente mit welcher Präzision CNC-bearbeitet werden können, hängt weiterhin von der gewählten Dreh- oder Fräsmaschine, dem Konzept für die Spannvorrichtung, der Werkzeugbahn, dem Werkstoff und dem Prüfumfang ab.
| Bauteilmerkmale | Zu prüfender Fertigungsablauf | Hauptrisiko | Offene Frage für die Angebotsanfrage |
|---|---|---|---|
| Rundes Bauteil mit konzentrischen Außendurchmessern, Bohrungen oder Dichtflächen | CNC-Drehen auf einer CNC-Drehmaschine, bei Bedarf ergänzt durch Fräsen oder Bohren | Übertragung der Bezüge, Durchbiegung schlanker Bauteile oder zusätzliche Aufspannung | Welches Geometrieelement bestimmt Konzentrizität, Rundlaufabweichung und abschließende Abnahme? |
| Prismatisches Bauteil mit Taschen, Dichtflächen und Bohrbildern | 3-Achs-CNC-Fräsen oder ein mehrachsiger CNC-Bearbeitungsablauf | Zugang zu tiefen Hohlräumen, Verformung dünner Wände oder schwer erreichbare Ecken | Welche Oberflächen sind funktional relevant, und dürfen Eckenradien oder Geometrieelemente für die Zugänglichkeit geändert werden? |
| Über mehrere Dichtflächen verteilte Geometrieelemente | 4-Achs-Indexierung oder 5-Achs-CNC-Bearbeitung nach Prüfung der Werkstückspannung | Verschiebung der Bezüge zwischen Aufspannungen oder durch Kollisionsgefahr eingeschränkte Zugänglichkeit | Verbessern weniger Aufspannungen die kritische Lagebeziehung, oder verursachen sie unnötige Kosten? |
| Elektrisch leitfähiger Werkstoff mit schmalen Konturen oder schwierig zu bearbeitender Innengeometrie | Drahterodieren, sofern Geometrie und Halbzeug es zulassen | Startbohrung, Umschmelzschicht, Schnittverlauf, Halt des Bauteils oder nachgelagerte Oberflächenbearbeitung | Ist Drahterodieren als Hauptverfahren, als nachgelagerter Bearbeitungsschritt oder gar nicht geeignet? |
| Kritische Bohrung, ebene Fläche oder Oberfläche nach der Wärmebehandlung | Ausdrehen, Rundschleifen, Flachschleifen oder ein anderer abschließender Bearbeitungsablauf | Verzug, Verlust des Bearbeitungsaufmaßes, Wiederherstellung der Bezüge oder Zugänglichkeit für die Messung | Welches Halbzeug, welcher Endzustand und welches Prüfverfahren müssen eingeplant werden? |
Weniger Aufspannungen sind nicht immer besser
Zugänglichkeit
Ein 5-Achs-Bearbeitungszentrum kann die Zugänglichkeit verbessern; die Reichweite des Werkzeugs, der Freiraum für den Werkzeughalter und die Werkstückspannung bestimmen jedoch weiterhin den praktikablen Fertigungsablauf.
Durchgängigkeit der Bezüge
Die Bearbeitung mehrerer Geometrieelemente in einer Aufspannung kann ihre Lagebeziehungen erhalten, sofern die Spannvorrichtung und die Bezugsstrategie zur technischen Zeichnung passen.
Risikokonzentration
Eine komplexe Einzelaufspannung kann Umspannungen verringern, zugleich aber das Risiko bei Programmierung, Kollisionen oder Wiederherstellung erhöhen. Diese Abwägung gehört in die Prüfung.
Einkäufer fragen, warum ein kleineres oder optisch einfacheres Bauteil mehr kosten kann als ein größeres. Die Größe allein erfasst weder Werkstückspannung und Anzahl der Bearbeitungsschritte noch tiefe Geometrieelemente, spezielle Schneidwerkzeuge, Maschinenzeit, Prüfaufwand oder das Risiko, ein nahezu fertiges Werkstück zu verlieren.
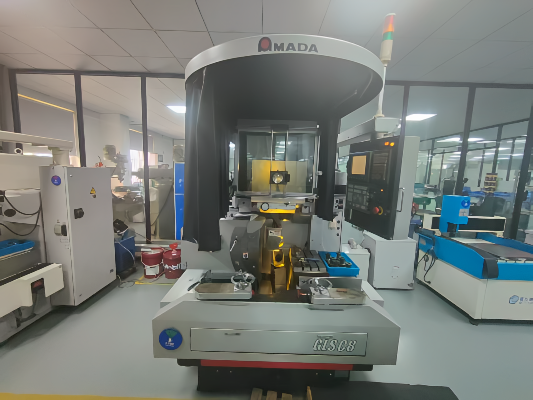
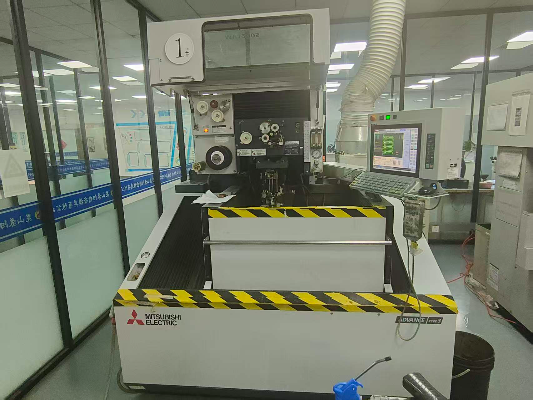
Das Profil von Zhenling Metal nennt CNC-Drehen, Fräsen, Bohren, Ausdrehen, Schleifen, Drahterodieren sowie 3-Achs-, 4-Achs- und importierte 5-Achs-Bearbeitungsmaschinen. Im umfassenderen Unternehmensprofil sind auch Maschinen zum Umformen, Schweißen und für weitere Fertigungsverfahren aufgeführt; welche Arbeitsschritte zum Fertigungsprozess gehören, entscheidet jedoch die freigegebene technische Zeichnung zusammen mit der auftragsspezifischen Prüfung.
Werkstoffe für die Zerspanung nach Zustand und Einsatzbedingungen auswählen
Eine Werkstoffsorte allein ist nicht immer eine vollständige Anweisung für die Zerspanung. Fertigungsablauf, Lieferzustand, Härte, Wärmebehandlung, Geometrie, Einsatztemperatur, Korrosionsbelastung, Oberflächenanforderungen und benötigte Zertifikate können das Zerspanungsverhalten und den Prüfplan beeinflussen. Deshalb muss der Werkstoffzustand geklärt sein, bevor der Umfang der Prüfnachweise festgelegt wird; NIST weist darauf hin, dass Rückverfolgbarkeit allein noch nicht belegt, ob ein Ergebnis für seinen vorgesehenen Zweck geeignet ist. Daher müssen auch die Messanforderung und die Einsatzbedingungen angegeben werden.
| Werkstoffgruppe | Genannte Beispiele | Zu klärende Fragen | Nicht voraussetzen |
|---|---|---|---|
| Kohlenstoff- und Baustähle | 20#, 45#, Q235A, Q345D | Zustand, Härte, Schweiß- oder Umformhistorie, Korrosionsschutz und abschließende Oberflächenbeschaffenheit | Dass eine einzige Aufspannung oder ein einziger Schnittparameter für alle Querschnitte und Geometrien geeignet ist |
| Legierte Stähle und Wälzlagerstähle | 12CrMoV, GCr15, 25CrMo, 42CrMo | Reihenfolge der Wärmebehandlung, Bearbeitungsaufmaß, Verzugsrisiko und Zustand kritischer Oberflächen | Dass die Werkstoffbezeichnung die Maßhaltigkeit nach der Behandlung belegt |
| Edelstähle | 303, 304, 304L, 316, 316L, 321 | Genaue Werkstoffsorte, Lieferzustand, Korrosionsbeanspruchung, Risiko des Festfressens, Passivierung oder andere Anforderungen an die Oberflächenbeschaffenheit | Dass sich alle Edelstahlsorten gleich verhalten oder mit derselben Werkzeugstrategie bearbeiten lassen |
| Nickel- und korrosionsbeständige Legierungen | Nickelbasislegierungen, C276, 904L | Spezifikation, Zustand, Wärmebehandlungshistorie, Risiko der Kaltverfestigung, Einsatzbelastung und erforderliche Nachweise | Dass Erfahrung mit der Werkstoffgruppe jedes Geometrieelement und jeden Anwendungsfall abdeckt |
| Aluminiumlegierungen | Legierungsgruppe genannt; genaue Werkstoffsorte bei der Anfrage erforderlich | Wärmebehandlungszustand, Halbzeugform, Risiko bei dünnen Wänden, optische Oberflächenanforderungen, Beschichtung und Anforderungen an die Handhabung | Dass ein weicheres Metall Risiken bei Spannvorrichtung, Gratbildung, Verzug oder Oberflächenbeschaffenheit ausschließt |
Nicht nur die Werkstoffsorte angeben
Werkstoffdefinition
- Norm und genaue Werkstoffsorte
- Halbzeugform und Lieferzustand
- Härte oder Wärmebehandlungszustand, falls relevant
- Erforderliche Werkstoffdokumentation
Fertigungsdefinition
- Reihenfolge der Wärmebehandlung
- Beschichtung, galvanische Beschichtung oder Passivierung
- Bearbeitungsaufmaß und zu schützende Bereiche
- Kritische Geometrie nach der abschließenden Behandlung
Einsatzbedingungen
- Temperaturbelastung
- Korrosives Medium
- Druck- oder Dichtfunktion
- Anforderungen an Passung, Verschleiß und Sauberkeit
Unabhängige Untersuchungen zur Zerspanung stützen den allgemeinen Grund für diese Prüfung: Der Fertigungsablauf für einen Werkstoff, sein wärmebehandelter Zustand und die Schnittparameter können Werkzeugverschleiß und Oberflächenverhalten verändern. Zhenling Metal behauptet nicht, dass sich ein Ergebnis aus einer veröffentlichten Untersuchung zu einer Legierung auf eine andere Werkstoffsorte, Geometrie, CNC-Maschine oder einen anderen Auftrag übertragen lässt.
Aus Werkstoffrisiken klärbare Fragen machen
Oft lautet die eigentliche Frage des Käufers nicht “Können Sie Edelstahl zerspanen?” Auch eine gängige Werkstoffsorte lässt sich nicht unbedingt einfach bearbeiten, wenn die vorgegebene Wand, Bohrung, das Gewinde, die Wärmebehandlung und die abschließende Oberflächenbeschaffenheit in einem praktikablen Fertigungsablauf mit messbaren Abnahmekriterien zusammengeführt werden müssen.
Fragen zur Angebotsanfrage
- 01. Welche Maße gelten vor der Wärmebehandlung und welche im Endzustand?
- 02. Erfordert die abschließende Beschichtung, galvanische Beschichtung oder Eloxierung ein vorgesehenes Bearbeitungsaufmaß, Abdeckungen oder geschützte Schnittstellen?
- 03. Ist das kritische Geometrieelement nach allen nachgelagerten Arbeitsschritten noch zugänglich und messbar?
- 04. Ist wegen Korrosion, hoher Temperatur, Druck oder Verschleiß ein bestimmtes Werkstoffdokument erforderlich?
- 05. Wird der Käufer einen vorgeschlagenen Bezug, Radius, Freistich oder ein Bearbeitungsaufmaß freigeben?
Der Fehler liegt darin, eine Liste bearbeitbarer Werkstoffe als automatischen Nachweis der Machbarkeit zu behandeln. Die von Zhenling genannte Liste ist ein Anlass, Werkstoff und Zustand zu prüfen; sie garantiert nicht, dass jede Geometrie, jeder Zustand und jede Einsatzumgebung ohne weitere Prüfung abgedeckt ist.
Prüfung von Werkstoff und Prüfumfang anfordernToleranzen, Oberflächenbeschaffenheit und Prüfnachweise festlegen
Nahe einer Spezifikationsgrenze hängt die Abnahmeentscheidung von mehr als der angegebenen Toleranz ab. Der Überblick zu ISO 14253-1 beschreibt den hier verwendeten allgemeinen Grundsatz für Konformitätsentscheidungen; die NIST-Leitlinien zur Rückverfolgbarkeit erläutern, warum auch die Messkette und der vorgesehene Verwendungszweck dokumentiert werden müssen.
Eine Spezifikation für Präzisions-CNC-Bearbeitung ist nur aussagekräftig, wenn die technische Zeichnung festlegt, welche Merkmale wichtig sind und wie über ihre Abnahme entschieden wird. Eine allgemeine Maschinenangabe kann weder merkmalbezogene Bearbeitungstoleranzen noch Bezugsbeziehungen, Passungen, Gewinde, geometrische Toleranzen, Oberflächenrauheit und Anforderungen an den Endzustand ersetzen.
Verzeichnis kritischer Merkmale erstellen
| Feld im Verzeichnis | Warum es wichtig ist | Frage an Entwicklung oder Qualitätssicherung | Möglicher Nachweis |
|---|---|---|---|
| Merkmal und Verweis auf die technische Zeichnung | Verhindert Unklarheiten nach dem Muster „alles gleich prüfen“ | Welche Maße oder Eigenschaften beeinflussen Passung, Dichtung, Bewegung oder Sicherheit? | Technische Zeichnung mit nummerierten Merkmalen oder vereinbarte Merkmalliste |
| Bezug und Endzustand des Bauteils | Verknüpft die Messung mit dem vorgesehenen Bezug und dem Bearbeitungsschritt | Wird das Geometrieelement vor oder nach Wärmebehandlung und Oberflächenbearbeitung geprüft? | Prüfanweisung und Stand der Bearbeitung |
| Messverfahren | Unterschiedliche Verfahren können unterschiedliche Messunsicherheiten und Grenzen der Zugänglichkeit mit sich bringen | Welches Messgerät, welche Spannvorrichtung, welche Umgebungsbedingungen und welches Auswerteverfahren gelten? | Verfahrensreferenz und Ergebnisprotokoll |
| Entscheidungsregel für die Abnahme | Klärt, was nahe einer Spezifikationsgrenze geschieht | Sind ein Sicherheitsabstand zur Toleranzgrenze, eine Angabe zur Messunsicherheit oder eine Freigabe durch den Käufer erforderlich? | Auftragsspezifische Abnahmeregel |
| Stichprobenumfang und Nachweiskategorie | Verhindert, dass aus einem einzelnen Ergebnis mehr abgeleitet wird, als es belegen kann | Bezieht sich die Anforderung auf das Erstteil, die Charge oder einen Nachweis der dauerhaften Prozessbeherrschung? | Erstteilbericht, Chargenprotokoll oder vereinbarter Überwachungsnachweis |
| Befugnis zur Genehmigung von Ausnahmen | Verhindert, dass eine befristete Abweichung zu einer undokumentierten neuen Anforderung wird | Wer darf eine Abweichung genehmigen, und wann läuft die Genehmigung ab? | Unterzeichnete Genehmigung mit Bezug auf Änderungsstand und Charge |
Systemdaten [Beim Darüberfahren]
Die Kategorien der Prüfnachweise
Stufe 1 · Erstteilprüfung
Zeigt, ob ein erstes Bauteil oder eine erste Aufspannung die zu diesem Projektzeitpunkt vereinbarten Prüfanforderungen erfüllt. Diese Abnahme gilt nicht automatisch für die gesamte Fertigungscharge.
Stufe 2 · Chargenabnahme
Unterstützt eine Entscheidung über eine festgelegte Charge anhand eines vereinbarten Prüf- oder Stichprobenplans. Für sich genommen belegt sie nicht, dass der Prozess bei künftigen Fertigungsläufen stabil bleibt.
Stufe 3 · Nachweis der dauerhaften Prozessbeherrschung
Nachweise zur dauerhaften Prozessbeherrschung werden über einen längeren Zeitraum nach einem festgelegten Überwachungsverfahren erhoben. Einige Messwerte innerhalb der Grenzwerte belegen für sich genommen keinen beherrschten Prozess.
Das U.S. National Institute of Standards and Technology beschreibt die Annahmestichprobe als Mittel zur Entscheidung über eine Charge und nicht als Ersatz für die Prozessüberwachung. Ein einzelnes Ergebnis innerhalb der Spezifikation belegt keine Prozessbeherrschung, wenn das Stichprobenmuster ein nicht zufälliges Verhalten zeigt.
Wenn der Auftrag es verlangt, muss die Messunsicherheit in die Entscheidung einfließen
ISO 14253-1 legt allgemeine Verfahren zur Feststellung der Konformität oder Nichtkonformität mit festgelegten Kriterien unter Berücksichtigung der Messunsicherheit dar. Dies ist keine Erklärung, dass Zhenling nach ISO 14253-1 zertifiziert ist oder die Norm umgesetzt hat; es beschreibt den Grundsatz für eine auftragsspezifische Entscheidung.
Fertigungsmöglichkeiten sind bauteilspezifisch
Jede angebotene Maß- oder Formtoleranz muss zur Größe, Form, zum Werkstoff, zur Aufspannung, zum Fertigungsprozess und zur abschließenden Behandlung in Bezug gesetzt werden. Eine Toleranz ohne diese Bedingungen anzugeben, ist irreführend.
Grenzen von Zertifizierungsangaben
Diese Seite erhebt keinen allgemeinen Anspruch auf eine ISO-, CE-, ASME- oder Luft- und Raumfahrt-Zertifizierung. Wer Inhaber des Zertifikats ist, welchen Geltungsbereich und welche Gültigkeit es hat und ob es für den Auftrag gilt, muss anhand von Dokumenten geprüft werden, bevor eine solche Angabe gemacht wird.
Eine angegebene Toleranz von ±0,1 mm ist ohne Größe des Geometrieelements, Werkstoff, Aufspannung und Messverfahren wenig aussagekräftig. Ein Anbieter für Präzisions-CNC-Bearbeitung sollte diese Bedingungen in ein Merkmalsverzeichnis aufnehmen, statt eine allgemeingültige Zusicherung zu geben.
Von Erkenntnissen am Prototyp zur Serienfertigung
Ein Ergebnis am Prototyp, eine Entscheidung zur Chargenabnahme und Nachweise zur laufenden Prozessüberwachung beantworten unterschiedliche Fragen. Die NIST/SEMATECH-Leitlinien zur Annahmestichprobe unterscheiden zwischen der Entscheidung über eine Charge und der Prozessüberwachung; die Leitlinien zu Regelkarten behandeln die Beobachtung des Prozessverhaltens anhand von Stichproben über die Zeit.
Eine Prüfung für die schnelle CNC-Prototypenfertigung ist wertvoll, wenn sie offene Fragen zur Werkstückspannung, Zugänglichkeit der Geometrieelemente, Werkzeugauswahl, zu kritischen Merkmalen, zur Messung und zu nachgelagerten Bearbeitungsschritten klärt. Werden die freigegebenen Erkenntnisse nicht in einen verbindlichen Änderungsstand übernommen und beginnt die Fertigung auf Grundlage einer älteren Angebotsanfrage, entsteht für das Zerspanungsprojekt ein erhebliches Konfigurationsrisiko.
Schritt 1
Definition des Prototyps
Legen Sie fest, was mit dem Prototyp geprüft werden soll, welche Maße vorläufig bleiben und welche Nachweise vor einer Änderung erforderlich sind.
Schritt 2
Auswertung der Erkenntnisse
Dokumentieren Sie Rückmeldungen zur Herstellbarkeit, erste Messungen, Beobachtungen bei der Montage, Auswirkungen der Oberflächenbeschaffenheit und offene Risiken.
Schritt 3
Änderungsstand verbindlich festlegen
Legen Sie die Produktdefinition, den Status von Abweichungen, den Werkstoffzustand und den Nachweisumfang für die freigegebenen Fertigungsteile abschließend fest und lassen Sie diese Angaben genehmigen.
Schritt 4
Prüfung bei Wiederholaufträgen
Prüfen Sie vor jeder neuen Charge den Änderungsstand, die Stückzahl, genehmigte Änderungen, abgelaufene Abweichungsgenehmigungen, den Werkstoffstatus und die Freigabeprotokolle.
Was muss weiterhin verbindlich geregelt bleiben?
- Zeichnungsstand: die freigegebene Fassung kennzeichnen und veraltete Dateien gesondert ablegen.
- Werkstoffzustand: Halbzeug und Wärmebehandlung für die Fertigung mit der freigegebenen Definition abgleichen.
- Kritische Merkmale: dieselben Kennzeichnungen, Bezüge und Anforderungen an den Endzustand beibehalten.
- Genehmigte Änderungen: Status und Genehmigungsbefugnis für dauerhafte Änderungen und befristete Abweichungen ausweisen.
- Nachweiskategorie: Erstteil-, Chargenabnahme- und Nachweise zur dauerhaften Prozessbeherrschung nur innerhalb ihres jeweils festgelegten Geltungsbereichs verwenden.
Systemdaten extrahieren [Beim Darüberfahren]
Ein Erstteil beantwortet eine Frage zum Erstteil
Eine einzelne Probe oder ein einzelner Prüfpunkt kann eine erste Aufspannung oder einen vereinbarten Merkmalsumfang bestätigen. Daraus folgt weder, dass jedes Teil der Charge konform ist, noch, dass der Prozess auf Dauer stabil bleibt.
Ein Wiederholauftrag bedeutet nicht „wie beim letzten Mal“
Einkäufer und Lieferant sollten die aktuelle Bauteildefinition mit dem vorherigen Freigabestand vergleichen. Stückzahl, Zustand des Halbzeugs, externe Bearbeitung, Prüfung oder Bestimmungsort können sich ändern, auch wenn die Teilenummer unverändert aussieht.
Das größte Risiko sind Abweichungen vom freigegebenen Stand, insbesondere wenn die Fertigung ein geändertes Modell, eine Zeichnung mit Anmerkungen und eine ältere Bestellung erhält. Der Kontrollablauf von Zhenling Metal vom Zeichnungsstand bis zur Freigabe macht den Widerspruch sichtbar; die Verantwortung für die Freigabe der maßgeblichen Bauteildefinition und etwaiger Abweichungen bleibt beim Einkäufer.
Freigegebene Änderungen können bei Nachbestellungen übersehen werden, wenn ihr Status oder ihr Ablaufdatum nicht dokumentiert ist. Bei der Übergabe zur Freigabe muss genau festgehalten werden, was sich geändert hat, wer es genehmigt hat, für welche Lose oder Fertigungsläufe es gilt und welche Datei damit veraltet ist.
Mit der Checkliste für Anfrageumfang und Nachweise Kosten und Lieferzeit eingrenzen
Die Checkliste für Anfrageumfang und Nachweise dokumentiert den entscheidungsrelevanten Umfang einer Anfrage an einen Betrieb für kundenspezifische Präzisionsteile. Sie erfasst jede Vorgabe, das damit geklärte Risiko, die offene Frage, die für die Entscheidung zuständige Person, den bei der Freigabe erwarteten Nachweis und den Genehmigungsstatus. Enthält die Checkliste eine Abnahmeregel für Messwerte nahe einer Grenzvorgabe, erläutert die Übersicht zu ISO 14253-1 das allgemeine Prinzip der Messunsicherheit; Einkäufer und Lieferant müssen sich dennoch auf die auftragsspezifische Methode und die Entscheidungsverantwortung einigen.
| Angabe für die Angebotsanfrage | Damit geklärtes Risiko | Zu prüfende Auswirkungen auf das Angebot | Erwarteter Nachweis bei der Freigabe |
|---|---|---|---|
| 2D-Zeichnung und 3D-Modell | Widerspruch bei Geometrie oder Bauteildefinition | Bearbeitungsschritte, Programmierung, Werkstückspannung und Prüfung | In der Bestellung angegebene, gelenkte Version |
| Zeichnungsstand | Zerspanung nach einem veralteten Stand | Risiko von Nacharbeit, Klärungsbedarf und Terminverschiebungen | Dokumentation von Änderungsstand und Änderungsstatus |
| Werkstoffsorte und Lieferzustand | Falsches Halbzeug oder ungeeigneter Fertigungsablauf | Werkstoff, Zerspanungswerkzeuge, Maschinenzeit und externe Bearbeitung | Vereinbarte Werkstoffdokumentation |
| Kritische Merkmale und Prüfumfang | Übermäßige Prüfung oder fehlende Funktionsprüfungen | Verfahren, Prüfmittel, Stichprobenumfang und Prüfzeit | Vereinbartes Maß- oder Prüfprotokoll |
| Wärmebehandlung und Oberflächenbeschaffenheit | Unklare Bearbeitungszugabe, Reihenfolge oder Abgrenzung der Fremdvergabe | Prozessschritte, Logistik, Handhabung und Lieferzeit | In der Bestellung festgelegte Prozess- oder Oberflächenprotokolle |
| Stückzahlen für Prototypen und Serienfertigung | Ungeeignete Aufspannungs- oder Losstrategie | Programmierung, Aufwand für Spannvorrichtungen, Losplanung und Stückkosten | Umfang des Loses und der Freigabe |
| Abnahmeregel und Bedarf zur Berücksichtigung der Messunsicherheit | Unterschiedliche Entscheidungen nahe einer Spezifikationsgrenze | Messplan, Prüfung und Verantwortung für die Genehmigung | Vereinbarte Regel und Messprotokoll |
| Status von Änderungen, Abweichungen und Bauteilkonfiguration | Abgelaufene Freigabe oder veralteter Änderungsstand gelangt in den Fertigungslauf | Erneute Validierung, Nacharbeit und Terminplanung | Freigabe, Status und Aussonderung veralteter Dateien |
| Nachweiskategorie | Aus einer einzelnen Prüfung auf dauerhafte Prozessfähigkeit schließen | Umfang der Erstteilprüfung, Stichprobenhäufigkeit und Umfang der Dokumentation | Nachweis mit Bezug zum jeweiligen Bauteil oder Los |
| Anforderung an den Umgang mit technischen Daten | Eignung des Lieferanten wird zu spät geprüft | Übermittlungsverfahren, Zugriffskontrollen und Berechtigung | Bestätigte Zusage oder Entscheidung, dass die Anforderung nicht zutrifft |
| Bestimmungsort, Verpackung und Dokumente | Fehlende Festlegung zu Export, Transport oder Lieferung | Verpackung, Logistik, Kennzeichnung und Dokumentation | Verpackungs- und Bestellunterlagen |
Warum scheinbar ähnliche Angebote voneinander abweichen
Daten zu Abweichungen [beim Darüberfahren]
Geometrie und Aufspannung
Bauteilausrichtung, Zugänglichkeit der Geometrieelemente, Anzahl der Aufspannungen, Werkstückspannung und Übertragung der Bezüge beeinflussen Programmierung und Maschinenzeit.
Werkstoff und Zustand
Lieferzustand des Rohmaterials, Härte, Wärmebehandlung, Bearbeitungszugabe und Zerspanungsverhalten verändern den geplanten Fertigungsablauf.
Prüfung und Freigabe
Die Anzahl kritischer Geometrieelemente, Messverfahren, Stichproben, Berichte, Zertifikate und Regeln für Messwerte nahe der Grenzvorgabe beeinflussen den Umfang der erforderlichen Nachweise.
Weitere Leistungen
Oberflächenbearbeitung, Spezialprüfungen, Verpackung, Fracht, Bestimmungsort und Dokumentation können im angegebenen Grundpreis enthalten sein oder zusätzlich berechnet werden.
Einkäufer fragen, welche kaufmännischen und technischen Angaben am häufigsten missverstanden werden, während Ingenieure wissen möchten, welche Dateien ein Betrieb vor Arbeitsbeginn benötigt. Die Checkliste führt beide Fragen in einer gemeinsamen Dokumentation der Angebotsanfrage zusammen.
Die Checkliste zum Angebotsvergleich nutzen
Tragen Sie die Annahmen jedes Lieferanten jeweils zum selben Zeichnungsstand, Werkstoffzustand, zur selben Stückzahl, zum Prüfumfang, zur Oberflächenbeschaffenheit, Verpackung und zum Bestimmungsort ein. Ein niedrigerer Stückpreis kann weiterhin die richtige Wahl sein, jedoch erst, wenn fehlende Arbeitsschritte, unklare Nachweise und terminliche Abhängigkeiten offengelegt sind.
- Weisen Sie jeder offenen Frage eine zuständige Person und einen Zieltermin für die Entscheidung zu.
- Trennen Sie die Vorgaben des Einkäufers von den Vorschlägen des Lieferanten.
- Halten Sie fest, ob Nachweise enthalten, optional, nicht verfügbar oder noch ungeprüft sind.
- Ordnen Sie jede freigegebene Änderung dem betreffenden Änderungsstand und Los zu.
- Werten Sie ein leeres Feld nicht als stillschweigende Genehmigung; klären Sie den Punkt oder kennzeichnen Sie ihn als offen und legen Sie eine zuständige Person sowie einen Zieltermin fest.
Die Checkliste für Anfrageumfang und Nachweise verspricht weder Einsparungen noch kürzere Lieferzeiten. Ihr Nutzen ist enger gefasst und überprüfbar: Sie zeigt, ob sich zwei Angebote für CNC-Bearbeitung auf dieselben Arbeiten, Zuständigkeiten und Freigabeunterlagen beziehen.
Angebot anfordernDirekt mit einem Fertigungsteam für Sonderteile zusammenarbeiten
Zhenling Metal ist der auf der Website verwendete Name von Shanghai Zhenling Hardware Co., Ltd.; nach eigenen Angaben wurde das Unternehmen 2006 gegründet und betreibt ein Werk in Jiashan, Zhejiang. Das Unternehmensprofil beschreibt die Fertigung von Sonderteilen aus Metall nach technischen Zeichnungen oder Mustern sowie die Koordination von Inlands- und Exportsendungen. Der direkte Kontakt zum Werk erleichtert die Abstimmung, belegt aber keine Kompetenz bei Messungen; die Leitlinien von NIST verlangen eine dokumentierte Kalibrierkette und eine gesonderte Beurteilung der Eignung für den vorgesehenen Zweck, unabhängig davon, ob die Kalibrierung intern oder durch einen qualifizierten externen Dienstleister erfolgt.
Technische Übergabe
Lassen Sie Fragen zur Zerspanung, zum Werkstoffzustand und zur Prüfung direkt im Werk prüfen, statt sie über einen allgemeinen Katalogprozess abzuwickeln.
Abstimmung mit der Fertigung
Halten Sie den Änderungsstand, offene Fragen, freigegebene Änderungen und Nachweise für die Freigabe von der technischen Prüfung bis zur Lieferung für alle Beteiligten einsehbar.
Exportkoordination
Legen Sie Bestimmungsort, Verpackung, Dokumentation und Zuständigkeiten für den Versand im Angebot fest, statt davon auszugehen, dass sie enthalten sind.
Angaben zum Werk und ihre Aussagekraft
| Vom Kunden bereitgestellte Angabe | Was sie belegt | Was sie nicht belegt |
|---|---|---|
| Gegründet 2006 | Angabe zur Unternehmensgeschichte | Erfahrung mit jeder Toleranz, jedem Werkstoff und jeder Anwendung |
| Werk in Jiashan, Zhejiang | Angegebener Fertigungsstandort | Dass jeder aufgeführte Bearbeitungsschritt bei jedem Auftrag eingesetzt wird |
| 8.000 m² Fertigungsstandort und 6.000 m² Werkstatt | Angegebene Größe des Fertigungsstandorts | Verfügbare CNC-Kapazität, Maschinenauslastung oder Lieferzeit |
| Unternehmensweite Fertigungszahlen werden hier nicht verwendet | Keine Ableitung der Kapazität für diese Dienstleistung aus nicht zugehörigen Produktionszahlen | Kapazität oder Ausbringungsmenge der Präzisions-CNC-Bearbeitung für diese Dienstleistung |
| Unternehmensweite Exportzahlen werden hier nicht verwendet | Bestimmungsort und Umfang der Dokumente werden für jeden Auftrag gesondert festgelegt | Leistung für einen bestimmten Bestimmungsort, Kunden oder Auftrag |
Der direkte Kontakt zum Werk klärt Zuständigkeiten, ist aber kein Qualitätszertifikat
Der Vorteil liegt im direkten Zugang zu einem benannten Fertigungsteam und in einer nachvollziehbaren Übergabe zwischen den Prozessschritten. Fertigungsablauf, Messverfahren, Kalibrierstatus, Umfang der Dokumentation und Verantwortung für die Freigabe müssen dennoch für jeden Auftrag bestätigt werden.
Qualifizierte externe Kalibrierung oder Spezialprüfungen können Teil der Nachweiskette sein. Entscheidend ist, ob diese Kette dokumentiert ist und die jeweilige Anforderung erfüllt, nicht ob jede Tätigkeit im selben Gebäude stattfindet.
SYSTEM / RESSOURCEN
Daten anzeigen [beim Darüberfahren]
Einordnung der Zerspanungsmöglichkeiten
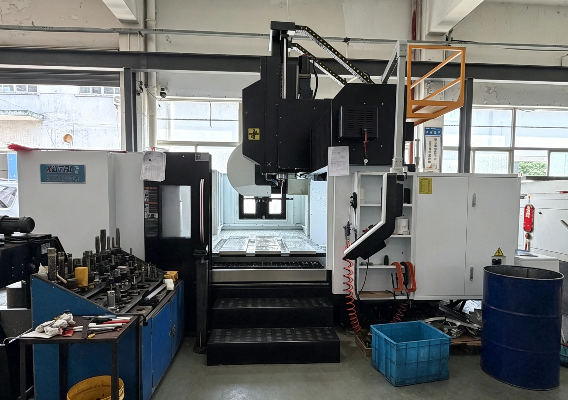
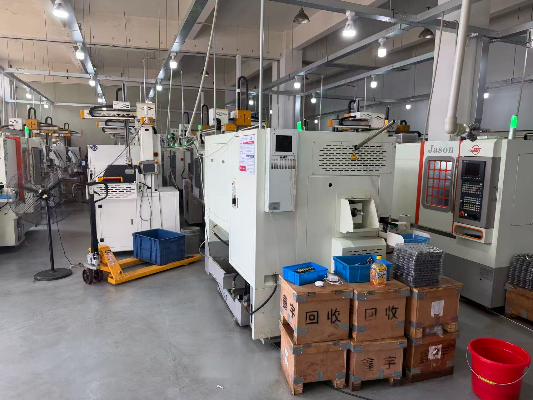
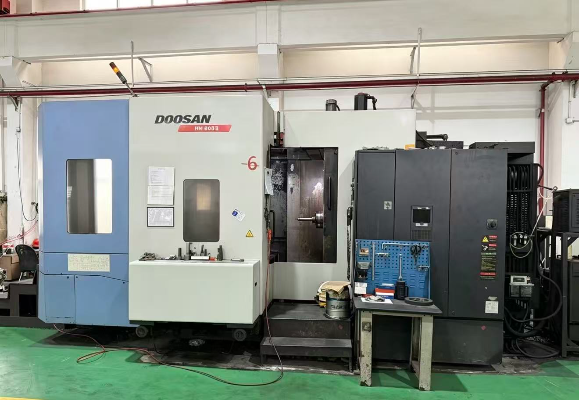
Die angegebenen Zerspanungsmöglichkeiten rechtfertigen eine Prüfung des Auftrags, jedoch keine Zusage für hohe Stückzahlen. Verfügbare Maschinen, Werkstückspannung, Prüfung, externe Bearbeitung und Terminplanung müssen für das konkrete CNC-Bearbeitungsprojekt bestätigt werden.
Einkäufer suchen Betriebe, die anspruchsvolle Präzisionsteile fertigen können. Maschinenfotos und eine Werksadresse geben Anhaltspunkte, doch aussagekräftiger sind auftragsbezogene Nachweise: eine freigegebene technische Zeichnung, ein festgelegter Zerspanungsprozess, vereinbarte kritische Merkmale und Ergebnisse, die dem gelieferten Los zugeordnet sind.
Besprechen Sie Ihre technische Zeichnung mit dem FertigungsteamSYSTEM / RESSOURCEN
Technische Werkzeuge für die Präzisions-CNC-Bearbeitung
Mit diesen technischen Werkzeugen können Sie prüfen, ob Ihre technischen Zeichnungen vollständig sind, den Umfang der Messnachweise planen und die Vorgaben für die Übergabe vom Prototyp zur Serienfertigung kontrollieren.
SYSTEMSTART
Technische Zeichnung zur Prüfung des Bearbeitungsumfangs einreichen
Halten Sie die aktuelle technische Zeichnung, das Modell, Werkstoff und Werkstoffzustand, Stückzahl, kritische Merkmale, Wärmebehandlung, Oberflächenbeschaffenheit, Bestimmungsort und die erforderlichen Nachweise für die Freigabe bereit. Zhenling Metal kann dann die Bauteildefinition, einen möglichen Fertigungsablauf, offene Prüffragen und den Angebotsumfang prüfen, ohne eine feste Toleranz oder Lieferzeit zu behaupten. Könnte ein kritisches Messergebnis nahe einer Spezifikationsgrenze liegen, geben Sie das vorgesehene Messverfahren und die Entscheidungsregel an; die Übersicht zu ISO 14253-1 erläutert das allgemeine externe Prinzip hinter dieser Anfrage, während im Angebot weiterhin das auftragsspezifische Vorgehen festgelegt werden muss.
Häufig gestellte Fragen zur Präzisions-CNC-Bearbeitung
Diese Antworten unterscheiden drei Nachweiskategorien: Erstteilprüfung, Losabnahme und laufende Prozessüberwachung. Diese Abgrenzung folgt der Unterscheidung von NIST/SEMATECH zwischen Abnahmeprüfung durch Stichproben und Prozesslenkung.
Reichen Sie die aktuelle 2D-Zeichnung und das aktuelle 3D-Modell ein, sofern beides vorliegt. Legen Sie bei Widersprüchen fest, welche Datei maßgeblich ist, und nennen Sie anschließend den Änderungsstand, Werkstoff und Werkstoffzustand, Stückzahl, kritische Merkmale, Wärmebehandlung, Oberflächenbeschaffenheit, Prüfanforderungen, Bestimmungsort und die benötigten Dokumente.
Laut dem Profil von Zhenling können kundenspezifische Teile anhand eines Musters geprüft werden. Ein Muster legt jedoch weder die verdeckte Geometrie noch den ursprünglichen Werkstoffzustand, zulässigen Verschleiß, funktionale Toleranzen oder die Zuständigkeit für die Abnahme fest; deshalb benötigt das Team möglicherweise eine gemeinsam festgelegte, rekonstruierte Bauteildefinition, bevor es ein Angebot für die Fertigung abgeben kann.
Prüfen Sie jedes kritische Geometrieelement unter Berücksichtigung seiner Größe, Geometrie, des Werkstoffzustands, der Aufspannung, des Bezugs, der abschließenden Behandlung und des Messverfahrens. Das Ergebnis gilt für den jeweiligen Auftrag; auf dieser Seite wird keine allgemeingültige Toleranz für die Zerspanung angegeben.
Geben Sie die genaue Werkstoffsorte, Norm, Form des Halbzeugs, den Lieferzustand, die Härte oder den Härtezustand, die Reihenfolge der Wärmebehandlung, die Beanspruchung im Einsatz, die Oberflächenbeschaffenheit und die Anforderungen an Werkstoffdokumente an. So wird vermieden, dass eine allgemeine Legierungsgruppe als vollständige Fertigungsspezifikation behandelt wird.
Mögliche Unterlagen sind eine technische Zeichnung mit nummerierten Prüfmerkmalen, Erstteilergebnisse, Maßprotokolle, Werkstoffdokumente, Unterlagen zur Oberflächenbeschaffenheit und Nachweise für die Losfreigabe. Verfügbarkeit, Format, Stichprobenumfang und Abnahmeregeln müssen für den Auftrag vereinbart werden; sie ergeben sich nicht aus einer allgemeinen Aussage zur Qualitätskontrolle.
Ja, sofern der freigegebene Änderungsstand, der Werkstoffzustand, genehmigte Änderungen, kritische Merkmale und die Nachweiskategorie kontrolliert übergeben werden. Die Abnahme eines Prototyps belegt weder die Abnahme eines Loses noch eine dauerhaft beherrschte Fertigung.
Werkstoff, Geometrie, Anzahl der Aufspannungen, Fertigungsablauf auf den Maschinen, Bedarf an Zerspanungswerkzeugen, Toleranzen, Prüfung, Wärmebehandlung, Oberflächenbeschaffenheit, Stückzahl, Verpackung, Dokumente und Bestimmungsort spielen eine Rolle. Prüfen Sie mit der Checkliste für Anfrageumfang und Nachweise, ob die Lieferanten denselben Leistungsumfang berücksichtigt haben.
Vergleichen Sie die maßgebliche technische Zeichnung, den vorgeschlagenen Fertigungsablauf, die Werkstoffdefinition, den Prüfplan für kritische Merkmale, die Nachweiskategorie, die Lenkung der Änderungsstände und die Zuständigkeitskette. Nutzen Sie einen Vergleich von Lieferanten für CNC-Bearbeitung, um auftragsbezogene Nachweise zu prüfen, statt allgemeine Werbeversprechen zu bewerten.
Nein. Zhenling Metal prüft vor einer Angebotsbestätigung, ob die technischen Zeichnungen vollständig sind, ob der Prozess geeignet ist, welche Prüfungen erforderlich sind und welchen kaufmännischen Umfang der Auftrag hat, denn ein sofort genannter Preis kann ungeklärte Annahmen zu Fertigung und Freigabe verdecken.
Nein. Zhenling Metal wird weder eine Zertifizierung speziell für die Luft- und Raumfahrt behaupten noch ISO, CE oder ASME als allgemeingültige Qualifikationsnachweise für die Präzisionszerspanung darstellen. Für jedes Zertifikat müssen der Inhaber, der Geltungsbereich, die Gültigkeit und die Anwendbarkeit auf den Auftrag belegt sein.