Skontaktuj się z firmą Zhenling

Obróbka skrawaniem metali na zamówienie
Usługi obróbki CNC brązu do produkcji niestandardowych części przemysłowych
Obróbka CNC brązu według rysunku technicznego opiera się na 5 informacjach: dokładnym gatunku stopu, rodzaju półfabrykatu, geometrii funkcjonalnej, granicach odbioru i dokumentacji wymaganej dla zamówienia. Zhenling analizuje te zależności przed doborem toczenia, frezowania, wytaczania, szlifowania lub obróbki wieloosiowej do niestandardowych komponentów z brązu. Zapytania o obróbkę CNC brązu powinny zawierać gatunek stopu, stan półfabrykatu, warunki pracy łożyska lub narażenie na korozję, wymiary krytyczne, wykończenie i punkty kontroli. Przed przyjęciem ceny, terminu lub możliwości wykonania konkretnego zamówienia należy sprawdzić proponowany przebieg procesu technologicznego, nierozstrzygnięte wymagania i potrzebną dokumentację oraz odróżnić potwierdzone dane od nieustalonych założeń handlowych lub kontrolnych.
01Od 2006 rokuFirma prowadzi działalność
028 000 m²Zakład produkcyjny w Jiashan
036 000 m²Deklarowana powierzchnia hali
043 / 4 / 5-osiowaDostępna obróbka na centrach obróbczych
Analiza rysunku technicznego Ustalenie zakresu przed potwierdzeniem możliwości wykonania
Dokumentacja partii Określana w zakresie zamówienia
Co należy ustalić podczas pierwszej analizy
01
Norma materiałowa, numer UNS lub gatunek, stan i dopuszczalna postać półfabrykatu.
02
Wymiary krytyczne, relacje między bazami odniesienia, wykończenie powierzchni, gwinty i cechy współpracujących elementów.
03
Ilość, plan wykonania próbki lub pierwszej sztuki, zakres kontroli, obróbka wykończeniowa, pakowanie i miejsce dostawy.
01 / 03
Zakres obowiązywania źródeł
Dobierz stop brązu do obciążenia, korozji i ryzyka podczas obróbki skrawaniem
Wymagania U.S. EPA dotyczące instalacji wody pitnej
Wymagania zależne od rynku docelowego; nie stanowią reguły doboru stopu.
Określenie „brąz” nie stanowi pełnej specyfikacji materiałowej i nie istnieje jeden najlepszy gatunek brązu do obróbki skrawaniem. Brąz łożyskowy, brąz fosforowy, brąz aluminiowy, brąz krzemowy i inne stopy miedzi różnią się składem, sposobem uzyskania półfabrykatu, odpornością na zużycie i korozję, właściwościami ślizgowymi, obróbką cieplną oraz skrawalnością. Jeśli rysunek techniczny określa gatunek stali narzędziowej, przed zastosowaniem procesu przewidzianego dla brązu należy sprawdzić zakres obróbki CNC stali narzędziowej.
Schemat decyzji: stop brązu, część i dokumentacja
- 01Zastosowanie, medium, obciążenie, temperatura, ciśnienie i rynek docelowy.
- 02Norma materiałowa, gatunek lub numer UNS na rysunku technicznym oraz zasady zamiany materiału.
- 03Odlew piaskowy, odśrodkowy lub ciągły, półfabrykat przerobiony plastycznie i stan dostawy.
- 04Geometria, układ baz odniesienia, naddatek, kolejność operacji i mocowanie.
- 05Metoda i zakres kontroli, niepewność pomiaru oraz zasady odbioru.
- 06Dokumentacja materiału, procesu, pierwszej sztuki i zwolnienia partii.
Dane Copper Development Association wymieniają ołowiowy brąz cynowy C92300 do zastosowań w łożyskach, tulejach, kołach zębatych, częściach pomp, wirnikach, korpusach zaworów i urządzeniach hydraulicznych, a różne metody odlewania przypisują do różnych specyfikacji ASTM. Powszechnym błędnym przekonaniem jest to, że taki opis stopu może zastąpić rysunek techniczny klienta lub obliczenia dla warunków pracy.
Scenariusz 01 — praca łożyska lub tulei
Wymagane parametry
Co uwzględnić w zapytaniu ofertowym
Obciążenie, prędkość, materiał wału, smarowanie, pasowanie, temperatura pracy
Wpływ na obróbkę skrawaniem
Dlaczego zmienia to obróbkę CNC
Stan otworu, stabilność ścianek, zachowanie brązu podczas skrawania i sposób uzyskania wykończenia zależą od konkretnego stopu i półfabrykatu
Granice weryfikacji
Dokumentacja stopu i półfabrykatu
Sama nazwa rodziny stopów nie dowodzi trwałości eksploatacyjnej
Scenariusz 02 — praca pompy lub zaworu
Wymagane parametry
Co uwzględnić w zapytaniu ofertowym
Skład chemiczny medium, ciśnienie, temperatura, naddatek na korozję, wymagania rynku docelowego
Wpływ na obróbkę skrawaniem
Dlaczego zmienia to obróbkę CNC
Tożsamość materiału, geometria części ciśnieniowej, stan odlewu i zakres badań wpływają na przebieg procesu technologicznego
Granice weryfikacji
Ryzyko dotyczące części i jej cech
Zdjęcie nie dowodzi szczelności ciśnieniowej
Scenariusz 03 — koło zębate lub element narażony na zużycie
Wymagane parametry
Co uwzględnić w zapytaniu ofertowym
Kierunek obciążenia, materiał elementu współpracującego, dane uzębienia, smarowanie, wymagana twardość
Wpływ na obróbkę skrawaniem
Dlaczego zmienia to obróbkę CNC
Trwałość narzędzi, obróbkę uzębienia, kontrolę baz odniesienia i ryzyko odkształceń należy rozpatrywać łącznie
Granice weryfikacji
Decyzja o zakresie kontroli
Skrawalność nie gwarantuje trwałości eksploatacyjnej
Scenariusz 04 — zastosowanie objęte ograniczeniami
Wymagane parametry
Co uwzględnić w zapytaniu ofertowym
Miejsce dostawy, medium mające kontakt z częścią, właściwe wymagania dla produktu, podmiot odpowiedzialny za certyfikację
Wpływ na obróbkę skrawaniem
Dlaczego zmienia to obróbkę CNC
Wymagania dotyczące składu i dokumentacji mogą ograniczać wybór źródeł materiału
Granice weryfikacji
Decyzja dotycząca zapytania ofertowego
Certyfikaty firmy nie potwierdzają zgodności każdej części
ASTM B148-24 obejmuje wymienione odlewy piaskowe z brązu aluminiowego i określa, że właściwości mechaniczne ustala się na podstawie osobno odlanych próbek badawczych. Pokazuje to, dlaczego norma materiałowa, wynik badania próbki i odbiór wymiarowy gotowej części stanowią odrębne rodzaje dowodów.
Wymagania dla wody pitnej mają zastosowanie warunkowe
W przypadku objętych przepisami rur, kształtek i armatury do wody pitnej w Stanach Zjednoczonych EPA definiuje określenie „bezołowiowy” jako średnią ważoną zawartość ołowiu wynoszącą 0,25% na powierzchniach mających kontakt z wodą oraz wskazuje wyjątki dla zastosowań niezwiązanych z wodą pitną i określonych produktów. Przed zapytaniem o dopuszczalność stopu brązu należy podać miejsce przeznaczenia, medium mające kontakt z częścią i właściwe przepisy.
Analiza obróbki skrawaniem Prześlij wymagania do analizy obróbki skrawaniem
Przebieg procesu dla różnych rodzin części
Niestandardowa obróbka CNC brązu na części pomp, zaworów, kół zębatych i elementów łożysk
Zakres obowiązywania źródła
Zakres produktów i wyjątków określony przez U.S. EPA
Istotny tylko wtedy, gdy komponent jest stosowany w instalacji wody pitnej w Stanach Zjednoczonych objętej tymi wymaganiami.
Należy ustalić, czy proponowana rodzina części z brązu, cechy istotne ze względu na ryzyko awarii, stan półfabrykatu, proces obróbki skrawaniem i dokumentacja odbiorowa tworzą zamówienie możliwe do wykonania, a nie ograniczać się do pytania, czy zakład potrafi wykonać „części z brązu”.
Rodzina części wpływa na przebieg procesu technologicznego
Często zakłada się, że w zastosowaniach przemysłowych jeden proces sprawdzi się zawsze; tak nie jest. Tuleje z brązu obrabiane skrawaniem, części obrabiane z odlewanych półfabrykatów brązowych i koła zębate z brązu fosforowego mogą wymagać różnych decyzji dotyczących półfabrykatu, baz odniesienia i kontroli, dlatego dobór obrabiarki CNC oraz przyrządu mocującego zależy od zatwierdzonego rysunku technicznego, stanu dostawy i wymagań odbiorowych.
S1 — korpusy zaworów i pomp
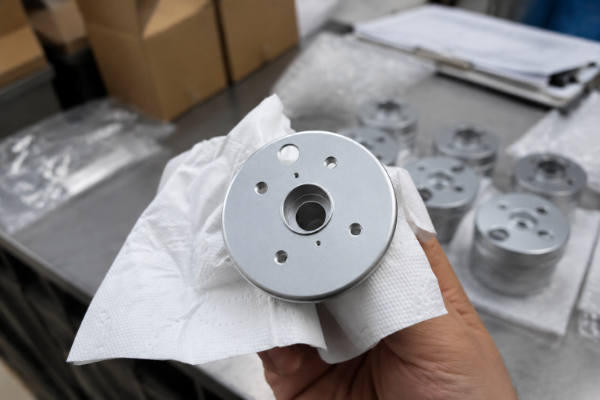
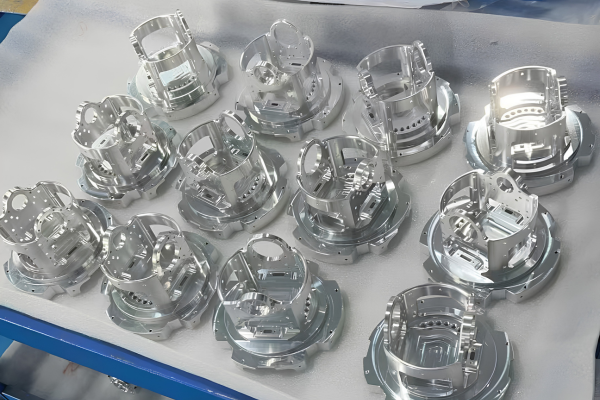
Należy sprawdzić bazy odniesienia korpusu, otwory, powierzchnie czołowe kołnierzy, rozstaw otworów na śruby, kanały przepływowe, stan ścianek oraz ewentualne wymagania dotyczące ciśnienia lub szczelności.
Zdjęcie potwierdza jedynie widoczną geometrię i etap obróbki skrawaniem.
S2 — wirniki i części obrotowe
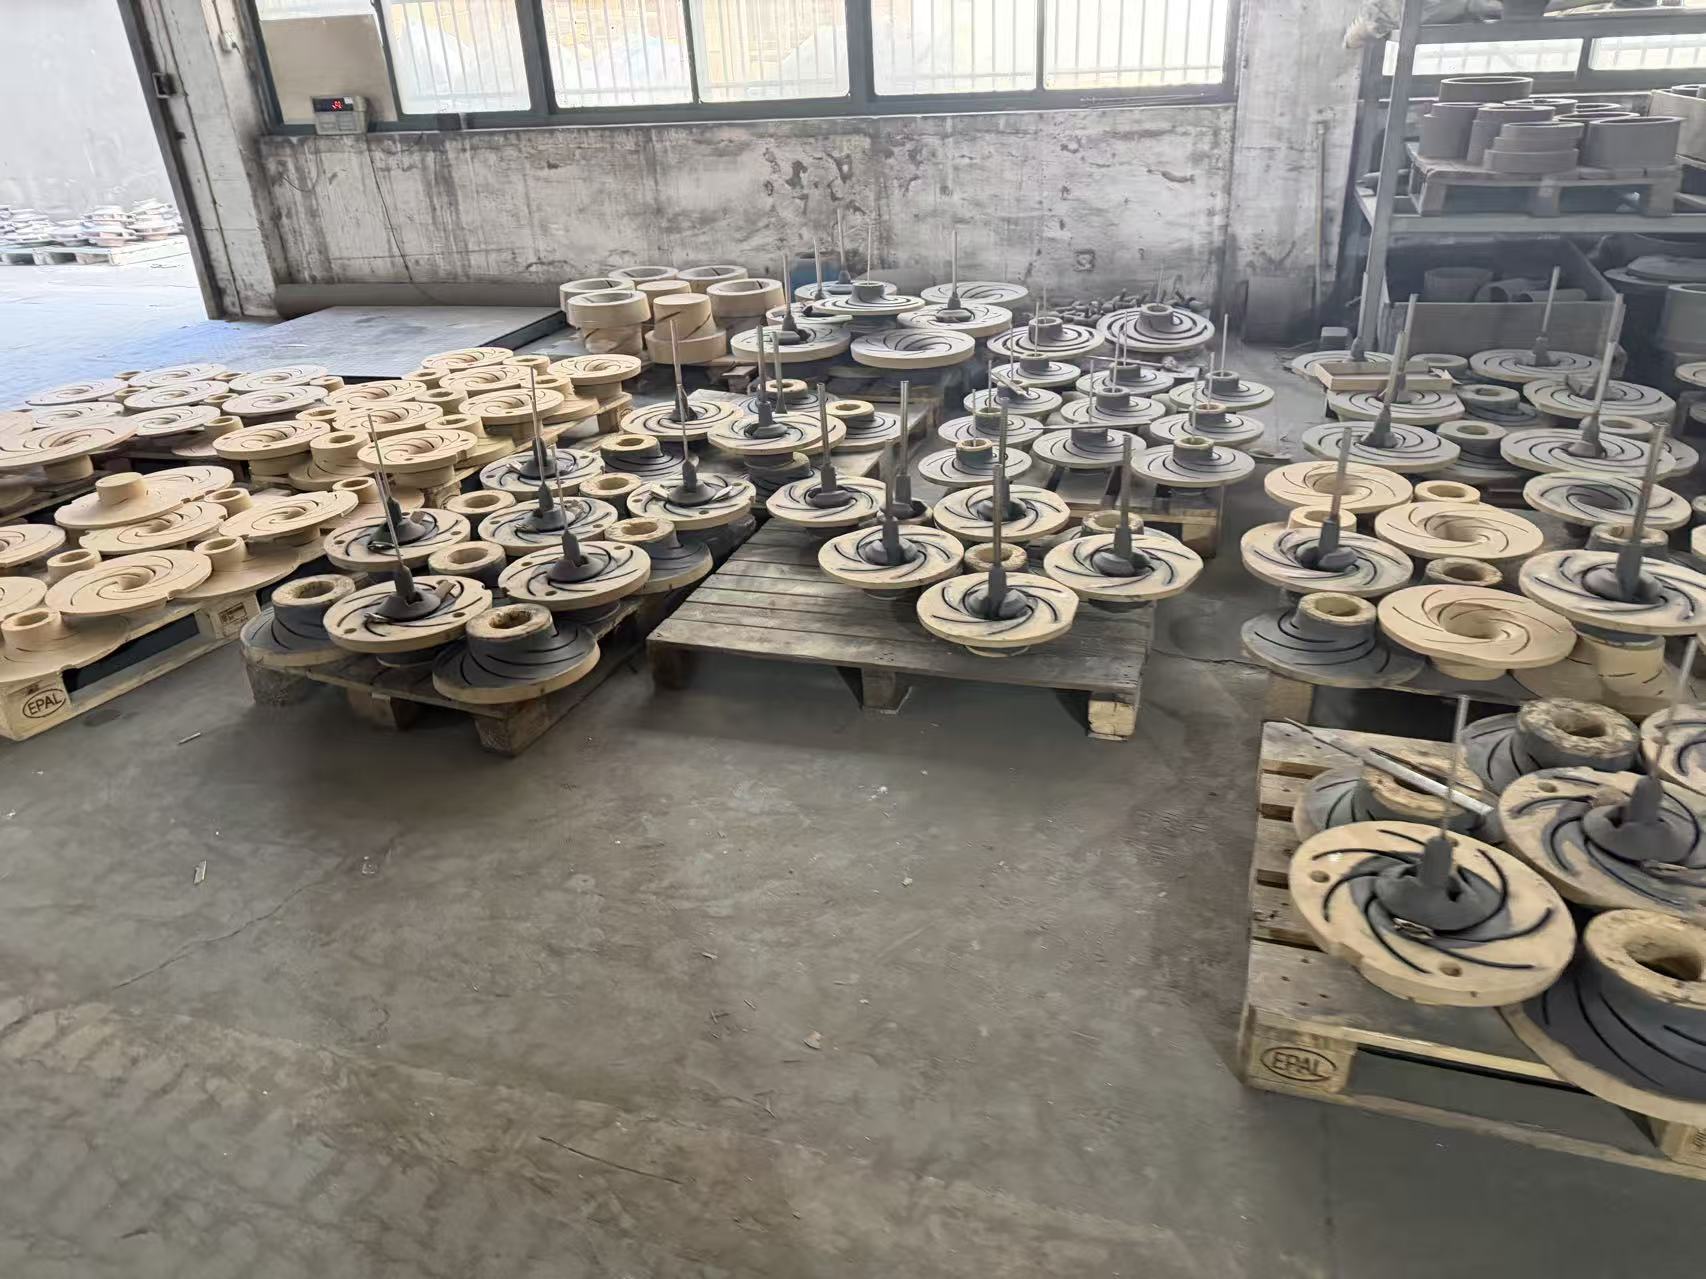
IlustracjaNależy określić piastę, otwór, luz między łopatkami a obudową, współosiowość, cechy istotne dla wyważenia, przeniesienie baz odniesienia i dopuszczalny zakres oczyszczania odlewu.
Zdjęcie nie potwierdza stopu, klasy wyważenia ani tolerancji.
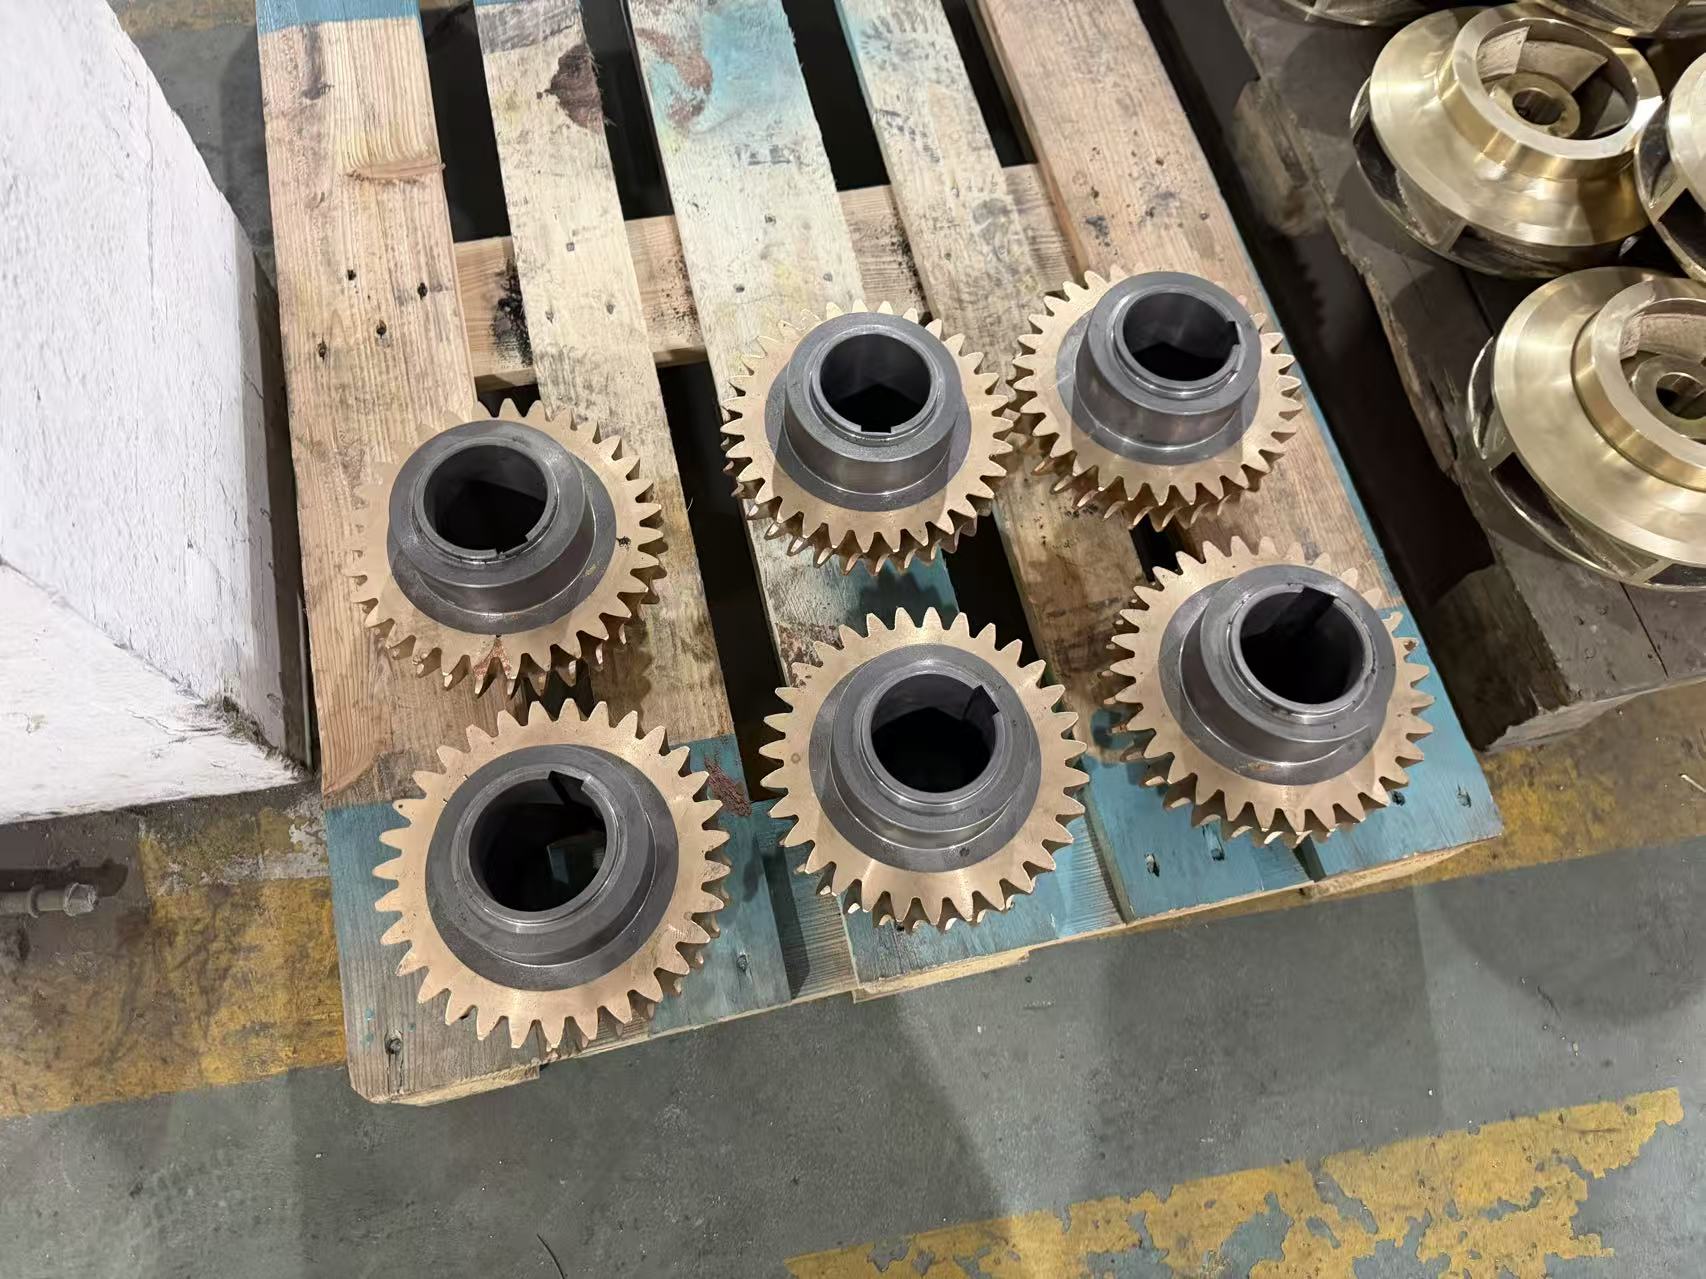
S3 — koła zębate i piasty
IlustracjaNależy podać geometrię uzębienia, pasowanie piasty, rowek wpustowy, element współpracujący, dobór pary materiałów, smarowanie i wymagania dotyczące kontroli.
Zdjęcie nie potwierdza dokładności uzębienia ani odporności na zużycie.
| Rodzina części | Cechy istotne ze względu na ryzyko awarii | Prawdopodobny przebieg obróbki CNC do analizy | Wymagana dokumentacja |
|---|---|---|---|
| Tuleje i łożyska z brązu | Średnica otworu, okrągłość, odkształcenie ścianki, pasowanie, cechy związane ze smarowaniem | Toczenie, wytaczanie, kolejność obróbki zgrubnej i wykończeniowej, kontrola w stanie zamocowanym lub swobodnym | Potwierdzenie materiału, raport z pomiaru otworu, stan podczas kontroli, zapis wykończenia |
| Części pomp i wirniki | Położenie piasty względem łopatek, współosiowość, dostęp do kanałów, naddatek odlewniczy | Toczenie, wytaczanie, frezowanie CNC, pomiary sondą, dostęp wieloosiowy do wybranych cech | Plan baz odniesienia, zmierzone cechy, właściwy zakres wyważenia lub badań funkcjonalnych |
| Korpusy zaworów i kołnierze | Wzajemne położenie powierzchni czołowych, rozstaw otworów na śruby, ustawienie kanałów przepływowych, cechy powierzchni uszczelniających | Toczenie lub frezowanie, wytaczanie, wiercenie, gwintowanie, usuwanie zadziorów | Wymiary krytyczne oraz osobno określone badania powierzchni, wnętrza lub odporności na ciśnienie |
| Koła zębate, wały, piasty i części narażone na zużycie | Dane uzębienia, bicie, pasowanie, rowek wpustowy, powierzchnie współpracujące | Toczenie, frezowanie, obróbka uzębienia, szlifowanie, jeśli zostało określone i jest wykonalne | Raport dotyczący cech, dokument materiałowy, zapis twardości lub procesu, jeśli wymagano go w zamówieniu |
Valve World opisuje odlewany w formach piaskowych brąz niklowo-aluminiowy stosowany w złożonych korpusach pomp, wirnikach i korpusach zaworów, a także odlewanie odśrodkowe stosowane do pierścieni i tulei. Jest to przykład branżowy pochodzący od strony trzeciej, a nie dowód, że każda sfotografowana część powstała z tego stopu lub tą metodą.
Analiza rysunku technicznego Prześlij informacje o rodzinie części i rysunek techniczny
Obróbka złożonej geometrii części z brązu przez toczenie, frezowanie, wytaczanie i obróbkę 5-osiową
Rzetelna odpowiedź zależy od przebiegu procesu technologicznego
Zhenling opracowuje wstępny przebieg toczenia CNC lub obróbki 5-osiowej na podstawie danych z rysunku technicznego, ponieważ sama lista maszyn nie pozwala ocenić ryzyka związanego z mocowaniem przedmiotu obrabianego. W przypadku korpusu zaworu, wirnika, koła zębatego lub tulei należy przesłać zatwierdzony rysunek techniczny i tolerancję krytyczną, aby przed potwierdzeniem zapytania ofertowego można było przeanalizować dostęp narzędzia, siły skrawania, obróbkę wykończeniową i kontrolę.
ZAKRES OBOWIĄZYWANIA ŹRÓDŁA
Badania NIST nad wymianą informacji w produkcji wyrobów
Uzasadniają kontrolowaną wymianę informacji; nie określają przebiegu procesu technologicznego. Niektóre gatunki cechują się bardzo dobrą skrawalnością; inne w określonych warunkach wiążą się z ryzykiem zużycia narzędzi, uszkodzenia powierzchni, problemów z wiórami, nagrzewania lub umocnienia zgniotowego. Rzeczywiste trudności zależą od stopu, jego stanu, geometrii, naddatku, prędkości skrawania, posuwu, planu chłodzenia i docelowego wykończenia powierzchni.
Wstępne parametry przebiegu obróbki CNC [ Najedź, aby zobaczyć szczegóły ]
Przeanalizowany wątek Practical Machinist o toczeniu i wytaczaniu tulei z brązu
Długi lub głęboki otwór
Pytanie o przebieg procesu technologicznego
Czy tę cechę można podeprzeć, dosięgnąć narzędziem, chłodzić i zmierzyć?
Ryzyko do sprawdzenia
Ugięcie pręta, odprowadzanie wiórów, zużycie narzędzia, stożkowatość
Nie należy zakładać
Pomiar jednej średnicy potwierdza cały otwór
Cienka lub rozcięta ścianka
Pytanie o przebieg procesu technologicznego
Kiedy należy rozciąć część, zamocować ją, odprężyć i obrobić wykończeniowo?
Ryzyko do sprawdzenia
Zmiana kształtu i rozbieżność stanów podczas kontroli
Nie należy zakładać
Dokładność obrabiarki zapobiega odkształceniu materiału
Półfabrykat odlewany o kształcie zbliżonym do gotowej części
Pytanie o przebieg procesu technologicznego
Jak duży jest zmienny naddatek i zapas materiału na wykonanie baz odniesienia?
Ryzyko do sprawdzenia
Przerywane skrawanie, ruch narzędzia bez skrawania, miejscowe wady, przesunięcie położenia
Nie należy zakładać
Nominalny model CAD odpowiada dostarczonemu półfabrykatowi
Złożona geometria wirnika lub zaworu
Pytanie o przebieg procesu technologicznego
Które powierzchnie wyznaczają przebieg procesu technologicznego, a które wymagają dostępu wieloosiowego?
Ryzyko do sprawdzenia
Kolizja z przyrządem mocującym, skumulowany błąd ustawienia, brak dostępu do kontroli
Nie należy zakładać
Sama możliwość obróbki 5-osiowej potwierdza wykonalność
Kontrola części od półfabrykatu z brązu po gotową geometrię
SYS.REF: badania NIST nad wymianą informacji w cyklu życia produktu
Uzasadniają zachowanie informacji produkcyjnych; nie określają kolejności operacji opisanej na tej stronie.
Łańcuch kontroli od odlewu do odbioru określa odpowiedzialność, zanim rozpocznie się obróbka skrawaniem metalu. Wiąże się to z koniecznością poświęcenia czasu na wstępną analizę, ponieważ niejednoznaczny stan podczas kontroli może później prowadzić do poprawek, odrzucenia części lub błędnego porównania wymiarów.
Jak Zhenling stosuje łańcuch kontroli
Zhenling przygotowuje przekazanie zlecenia do produkcji CNC na podstawie zatwierdzonego rysunku technicznego, tożsamości materiału, układu baz odniesienia, zachowania części podczas obróbki zgrubnej, kolejności obróbki wykończeniowej i uzgodnionego stanu podczas kontroli. Należy przesłać rysunek techniczny zaworu, tulei lub innej części, warunki współpracy z innymi elementami, cechy krytyczne oraz wymagane badania lub certyfikaty, aby zespół mógł wskazać ryzyko procesowe przed wystawieniem indywidualnego zapytania ofertowego.
Prześlij rysunek techniczny i określ stan podczas kontroli
Krok 01
Rysunek techniczny
Rewizja, wiążący model, wymiary, uwagi i hierarchia wymagań odbiorowych
Krok 02
Materiał
Gatunek, norma, stan, sposób wytworzenia półfabrykatu, numer wytopu lub partii
Krok 03
Bazy odniesienia
Początkowe powierzchnie odniesienia, naddatek na oczyszczenie i zmienność odlewu
Krok 04
Obróbka zgrubna
Usuwanie materiału, reakcja na uwolnienie naprężeń i stan pośredni
Krok 05
Obróbka wykończeniowa
Kolejność obróbki cech, narzędzia skrawające, chłodziwo i wykończenie powierzchni
Krok 06
Kontrole
Pomiary w trakcie procesu powiązane z zatwierdzoną rewizją
Krok 07
Przekazanie gotowych części
Usunąć zadziory, oczyścić, zabezpieczyć, udokumentować, zapakować i zwolnić do wysyłki
Wyjaśnianie niejednoznaczności procesu
Jasne określenie granic odpowiedzialności ogranicza spory po obróbce skrawaniem.
Pytania dotyczące kontroli zmian
- Który plik jest wiążący, gdy model i rysunek techniczny różnią się od siebie?
- Kto zatwierdza odstępstwo dotyczące materiału, półfabrykatu, procesu lub pomiaru?
- Które zmiany wymagają nowej próbki lub pierwszej sztuki?
- Jak przenieść zatwierdzone założenia do produkcji powtarzalnej?
Pytania dotyczące procesów zewnętrznych
- Czy wymagana jest obróbka cieplna, nakładanie powłok, powlekanie galwaniczne, badania lub wyważanie?
- Kto odpowiada za zatwierdzenie dostawcy i sprawdzenie certyfikatu?
- Czy wymiary przed procesem i po nim podlegają osobnej kontroli?
- Jakie zabezpieczenie i pakowanie następuje po ostatniej operacji?
Określenie stanu końcowego
Rozcięte tuleje mogą się odkształcić po rozdzieleniu, dlatego zapytanie ofertowe powinno określać obróbkę zgrubną, rozcięcie, ponowny montaż, wytaczanie wykończeniowe, mocowanie i stan podczas kontroli, a nie tylko wymiar nominalny.
Plany procesu nie są certyfikatami
Ten łańcuch opisuje punkty kontroli i odpowiedzialność. Nie oznacza, że określony proces specjalny, metoda laboratoryjna, format raportu lub certyfikacja są objęte zamówieniem, dopóki Zhenling nie potwierdzi jego zakresu.
Zakres obowiązywania źródła | słownik spójności pomiarowej NIST
Zweryfikuj dokumentację próbki, pierwszej sztuki i zwolnienia partii
Określa granice łańcucha wzorcowania; odbiór nadal wymaga uzgodnionej metody i niepewności pomiaru.
Próbka dowodzi tylko tego, co w określonych warunkach zmierzono, zaobserwowano lub zbadano na tej próbce. Powszechne założenie, że odbiór jednej próbki automatycznie obejmuje każdą partię, stwarza ryzyko przy zwolnieniu, jeśli rewizja, tożsamość materiału, cechy krytyczne, metoda weryfikacji, zasady odbioru i dokumentacja partii nie są ze sobą powiązane.
Zakres zamówienia części z brązu
Błędem jest traktowanie certyfikatu materiałowego jako świadectwa odbioru gotowej części, ponieważ dokumenty te odpowiadają na różne pytania nabywcy i dostawcy. Zhenling kontroluje niestandardowe części CNC wyłącznie w zakresie określonym w zapytaniu ofertowym, dlatego przed zwolnieniem zamówienia należy uzgodnić listę cech, metodę, zakres kontroli i format raportu.
Słownik NIST: Aktualny wpis w słowniku NIST definiuje spójność pomiarową jako powiązanie wyniku pomiaru z odniesieniem przez udokumentowany, nieprzerwany łańcuch wzorcowań, z których każde wnosi wkład do niepewności pomiaru. W przypadku wąskiej tolerancji zapytanie ofertowe nadal musi określać metodę i niepewność odpowiednie dla danej cechy i decyzji odbiorowej.
Określ wymagany pakiet dokumentacji
01 Próbka
- Potwierdzić założenia dotyczące materiału i półfabrykatu
- Wyjaśnić kwestie geometrii i produkcji
- Udokumentować odstępstwa przed zatwierdzeniem
02 Pierwsza sztuka
- Zmierzyć uzgodnione cechy według zatwierdzonej rewizji
- Określić metody, warunki i odpowiedzialność za wyniki
- Usunąć niezgodności przed zwolnieniem partii
03 Partia
- Kontynuować zatwierdzone działania kontrolne
- Zastosować zakontraktowany zakres kontroli lub zasady pobierania próbek
- Powiązać raporty ze zwolnioną partią lub zamówieniem
Karta zakresu zapytania ofertowego na części z brązu
- Rewizja rysunku technicznego i modelu
- Norma materiałowa i dokładny gatunek
- Sposób wytworzenia półfabrykatu i stan dostawy
- Półfabrykat dostarczony przez klienta lub pozyskany przez dostawcę
- Gabaryty części i ilość
- Bazy odniesienia i tolerancje krytyczne
- Wymagania dotyczące wykończenia powierzchni i krawędzi
- Dokumenty i procesy specjalne
- Plan dotyczący próbki, pierwszej sztuki i partii
- Pakowanie i miejsce dostawy
- Wymagany termin dostawy
- Data i okres ważności oferty oraz podstawa ceny materiału
Recenzowany naukowo ogólny model kosztów obróbki skrawaniem uwzględnia między innymi wymagania materiałowe, strategię, złożoność, ilość, tolerancję, rysunki techniczne, programowanie, ustawienie i obróbkę wykończeniową, a także podaje błąd oszacowania.12 Podane w nim wartości nie są danymi referencyjnymi Zhenling; pokazują, dlaczego wycena wymaga określonych danych wejściowych i granic ważności.
| Dane wejściowe do wyceny | Oferta A | Oferta B | Porównywalne tylko wtedy, gdy |
|---|---|---|---|
| Materiał | Określony stop; pręt odlewany w sposób ciągły | Brąz bez określonego gatunku; wybór dostawcy | Gatunek, norma, postać, odpowiedzialność za źródło dostaw i podstawa cenowa na dany dzień są takie same |
| Kontrola | 10 określonych cech wraz z raportem | Końcowa kontrola w zakładzie | Lista cech, zakres, metoda i zawartość raportu są takie same |
| Ilość | 1 próbka + 49 części produkcyjnych | 50 części zwolnionych jednorazowo | Ustawienie, etap zatwierdzania, wielkość partii i plan zwolnienia są takie same |
| Dostawa | Po obróbce skrawaniem, zabezpieczone i zapakowane do eksportu | Odbiór z zakładu po obróbce skrawaniem | Procesy zewnętrzne, pakowanie, reguła Incoterm, miejsce dostawy i termin są takie same |
Możliwości Zhenling w zakresie obróbki skrawaniem brązu: wyposażenie, zakład i obsługa eksportu
Zakres obowiązywania źródła
Wytyczne ASME dotyczące certyfikacji i akredytacji
Pozwala niezależnie zweryfikować zakres; nie potwierdza aktualnego statusu certyfikacji Zhenling.
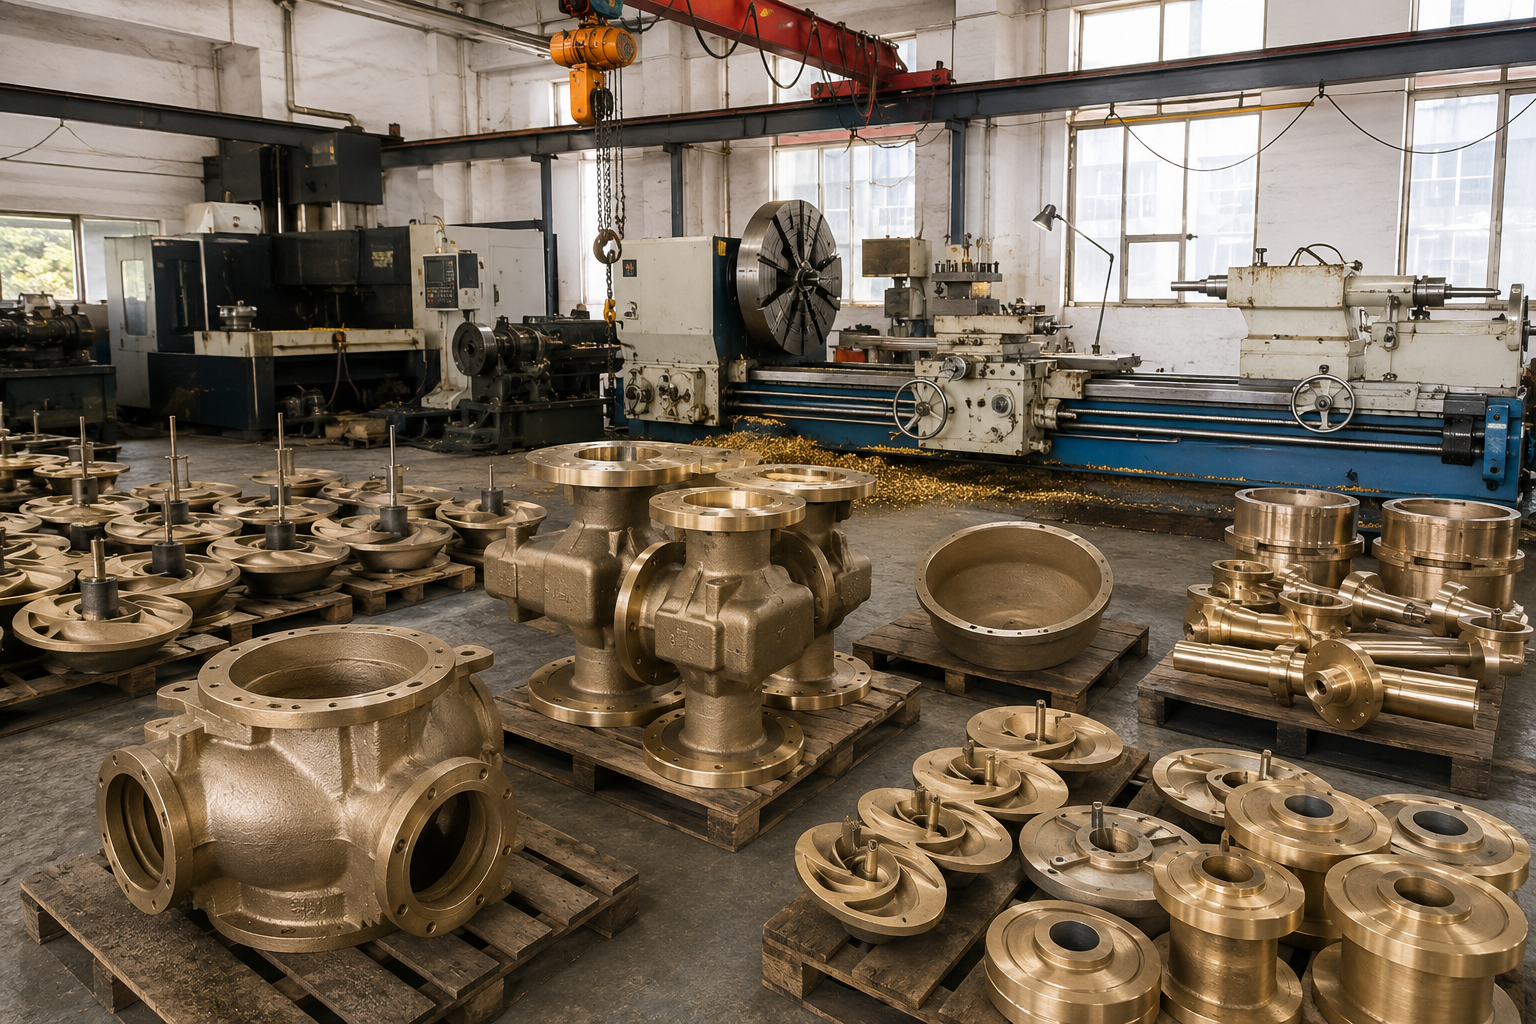
Shanghai Zhenling Hardware Co., Ltd. powstała w 2006 roku i prowadzi zakład produkcyjny w powiecie Jiashan w prowincji Zhejiang. Z przekazanego przez firmę profilu wynika, że teren zakładu zajmuje 8 000 m², hala produkcyjna ma powierzchnię 6 000 m², a zespoły obsługujące klientów krajowych i zagranicznych zajmują się niestandardowymi częściami metalowymi wykonywanymi na zamówienie.
Zweryfikowane etapy obróbki
Toczenie CNC Frezowanie CNC Szlifowanie CNC Wytaczanie CNC Elektrodrążenie drutowe Wiercenie na wiertarce promieniowej Obróbka 3-osiowa Obróbka 4-osiowa Importowane centra 5-osiowe Koordynacja eksportu
01
Przekazanie dokumentacji do realizacji
Należy przesłać rysunek techniczny z określoną rewizją, wskazać materiał, liczbę sztuk, cechy krytyczne i przewidywane warunki pracy. Na tej podstawie zespół może wskazać kwestie wymagające wyjaśnienia i wstępny przebieg procesu technologicznego.
02
Dopasowanie możliwości produkcyjnych
Przydatność maszyn ocenia się w odniesieniu do rzeczywistych gabarytów części, dostępu do obrabianych powierzchni, sposobu wyznaczenia baz odniesienia, mocowania przedmiotu obrabianego i kolejności operacji. Dłuższa lista maszyn nie zawsze lepiej potwierdza możliwości produkcyjne.
03
Eksport i dokumenty potwierdzające uprawnienia
Każdy wymagany dokument potwierdzający uprawnienia trzeba sprawdzić pod kątem podmiotu, na który został wystawiony, zakładu, numeru, zakresu i ważności. Kraj docelowy, dokumenty eksportowe i zastosowanie wymagań do danego zamówienia potwierdza się osobno na piśmie.
Narzędzia inżynierskie dotyczące obróbki CNC brązu
Narzędzie do planowania przebiegu procesu technologicznego
Mapa decyzji dotyczących dokumentacji potwierdzającej wymagania dla części ze stopu brązu
Narzędzie do oceny
Kreator porównania materiałów dowodowych dotyczących części z brązu
FAQ: pytania kupujących przed przekazaniem zamówienia na obróbkę skrawaniem brązu
Zakres uprawnień
Zakres pomiarów NIST
Pomaga odpowiedzieć na pytanie o identyfikowalność; sam w sobie nie stanowi zatwierdzenia stopu ani potwierdzenia możliwości jego obróbki.
Punktem wyjścia są funkcja części, obciążenie, medium, temperatura, materiały współpracujących elementów, smarowanie, rynek docelowy i wszelkie obowiązujące normy. Zhenling może przeanalizować wskazany gatunek materiału lub pomóc ustalić, jakich informacji brakuje, ale decyzja o zatwierdzeniu materiału należy do uprawnionych inżynierów po stronie nabywcy.
Nie można rzetelnie podać jednej wartości dla każdego stopu, wymiaru, cechy, półfabrykatu i stanu części podczas kontroli. Do oceny poszczególnych cech należy przesłać rysunek techniczny, układ baz odniesienia, cechy krytyczne, wymagania dotyczące wykończenia powierzchni, warunki współpracy z innymi elementami, liczbę sztuk i wymagane wyniki pomiarów.
Obie możliwości można rozważyć, jeśli zapytanie ofertowe określa stan i identyfikację materiału, naddatek obróbkowy, wymagania dotyczące kontroli, odpowiedzialność za ryzyko powstania braków oraz zasady usuwania naddatku.
To zależy od konkretnych gatunków materiału, ich stanu, geometrii części i warunków pracy. Należy porównać odporność na korozję, zużycie, tarcie, wytrzymałość, łatwość wytwarzania, zgodność z wymaganiami i sposób zaopatrzenia, a nie kolor.
Zużycie płytki skrawającej zależy od stopu, jego stanu, rodzaju operacji, głębokości skrawania, prędkości skrawania, posuwu, chłodziwa, geometrii narzędzia i zaobserwowanego zużycia. Przed zmianą procesu należy sprawdzić te czynniki; relacja zamieszczona na forum nie jest dowodem możliwości realizacji zamówienia.
Specyfikacja zamówienia musi określać wymagany stan podczas kontroli, ponieważ rozcięcie, zaciśnięcie i obciążenie podczas montażu mogą zmienić kształt części.
Możliwa jest wstępna rozmowa, ale wycena oparta na zatwierdzonych danych wymaga brakujących informacji o kryteriach odbioru: wskazania obowiązującej rewizji, baz odniesienia, tolerancji, gwintów, wykończenia, uwag i wymagań dotyczących kontroli. Jeśli dokumentem nadrzędnym jest model, należy określić, w jaki sposób przekazywane są informacje o wyrobie i jego wytwarzaniu oraz kryteria odbioru.
Uwzględnia się materiał i datę ustalenia ceny, dostępność półfabrykatu, geometrię, liczbę ustawień, liczbę sztuk, tolerancje, kontrolę, operacje zlecane na zewnątrz, dokumentację, pakowanie, miejsce dostawy oraz przestoje związane z oczekiwaniem na zatwierdzenie. Należy przekazać dane wymagane w karcie zakresu zapytania ofertowego dotyczącego części z brązu, aby można było porównać konkurencyjne oferty na tej samej podstawie.