Kontaktieren Sie Zhenling

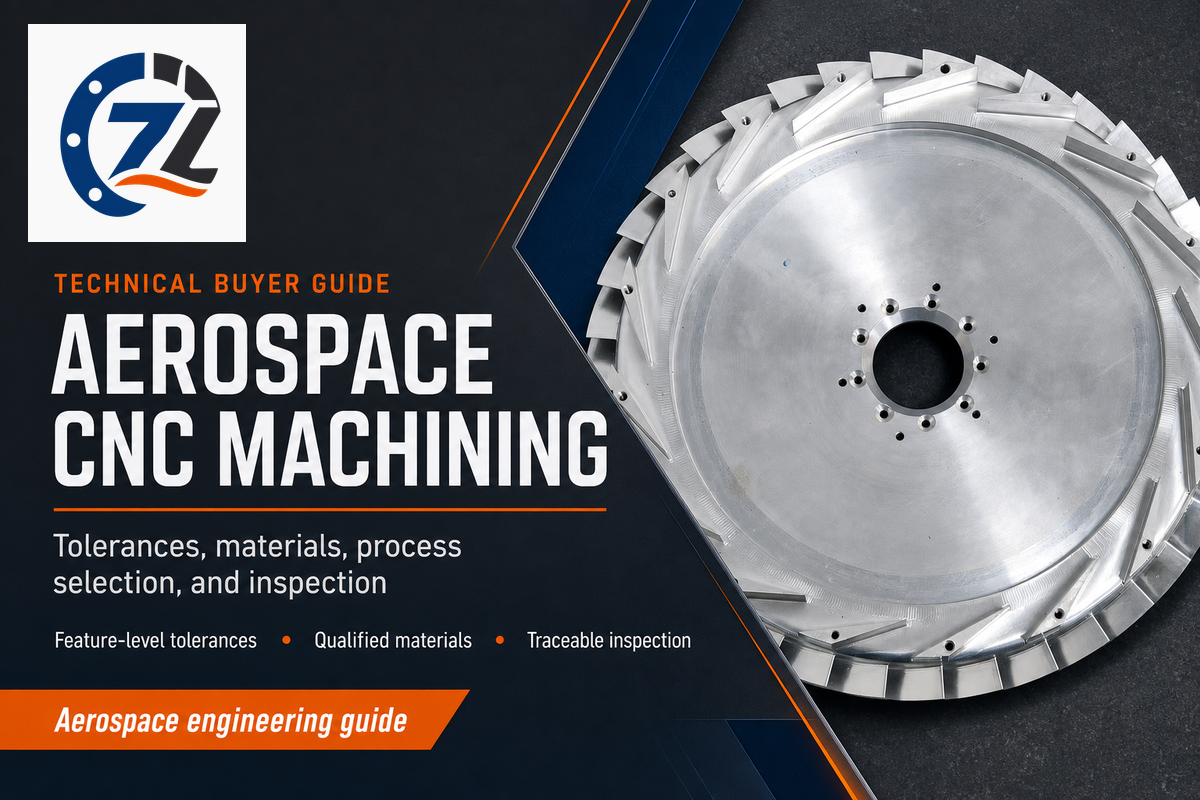
Bei der CNC-Bearbeitung für die Luft- und Raumfahrt werden computergesteuerte spanende Verfahren wie Drehen, Fräsen und Mehrachsbearbeitung eingesetzt, um Bauteile herzustellen, die Anforderungen der Luft- und Raumfahrt sowie der Verteidigungsindustrie an Zertifizierung, Werkstoffrückverfolgbarkeit und Toleranzen erfüllen müssen. Der Zerspanungsprozess unterscheidet sich grundsätzlich nicht von der konventionellen CNC-Bearbeitung; der Unterschied liegt in den angewandten Normen und Prozesskontrollen. Bei der CNC-Bearbeitung für die Luft- und Raumfahrt geht es nicht einfach um engere Toleranzen. Entscheidend ist, für jedes Geometrieelement festzulegen, wo diese Toleranzen relevant sind, welche Werkstoffe und Oberflächenbeschaffenheiten zur Anwendung passen, wann eine 5-Achs-Bearbeitung in einer Aufspannung wirtschaftlich ist, was AS9100 zusätzlich zu ISO 9001 bietet und wie CNC-Verfahren im Vergleich zu Alternativen wie 3D-Druck und Feinguss abschneiden. Überarbeitet im August 2026.
In der gesamten Luft- und Raumfahrtbranche erwarten Unternehmen zunehmend, dass Zulieferer nicht nur dokumentieren, ob ein Bauteil der technischen Zeichnung entspricht, sondern auch, wie es gefertigt wurde. Diese Rückverfolgbarkeit ist ein Grund dafür, dass die Branche bei Strukturbauteilen auf CNC-Bearbeitung setzt. Hersteller nutzen CNC-Bearbeitung, wenn sie vor dem ersten Schnitt einen validierten Werkzeugweg benötigen, damit sich dieselbe kontrollierte Abfolge innerhalb einer Charge wiederholen lässt. CNC-Maschinen können vor Fertigungsbeginn mit diesem freigegebenen Werkzeugweg programmiert werden.
Technische Daten im Überblick
| Standardtoleranz bei CNC-Bearbeitung | ±0.005 in (0,127 mm) |
| Toleranz für luftfahrtkritische Maße | ±0.001 in (0,025 mm) |
| Bestätigter Werkstoffumfang für die Luft- und Raumfahrt | Aluminium (6061, 7075, 5052, 2024); Edelstahl (303, 304, 304L, 316, 316L, 321); Kohlenstoff- und legierter Stahl (Q235A, Q345D, 45#, 42CrMo-Klasse) |
| Aktuell maßgebliche Zertifizierung | AS9100D (Rev D, 2016; basierend auf ISO 9001:2015) |
| Mehrachsen-Bearbeitung | Importierte 5-Achs-Bearbeitungszentren für komplexe Geometrien in einer Aufspannung |
| Prüfeinrichtungen | KMG-Systeme von Hexagon und Leitz |
Was ist CNC-Bearbeitung für die Luft- und Raumfahrt? (Und worin unterscheidet sie sich von der herkömmlichen CNC-Bearbeitung?)
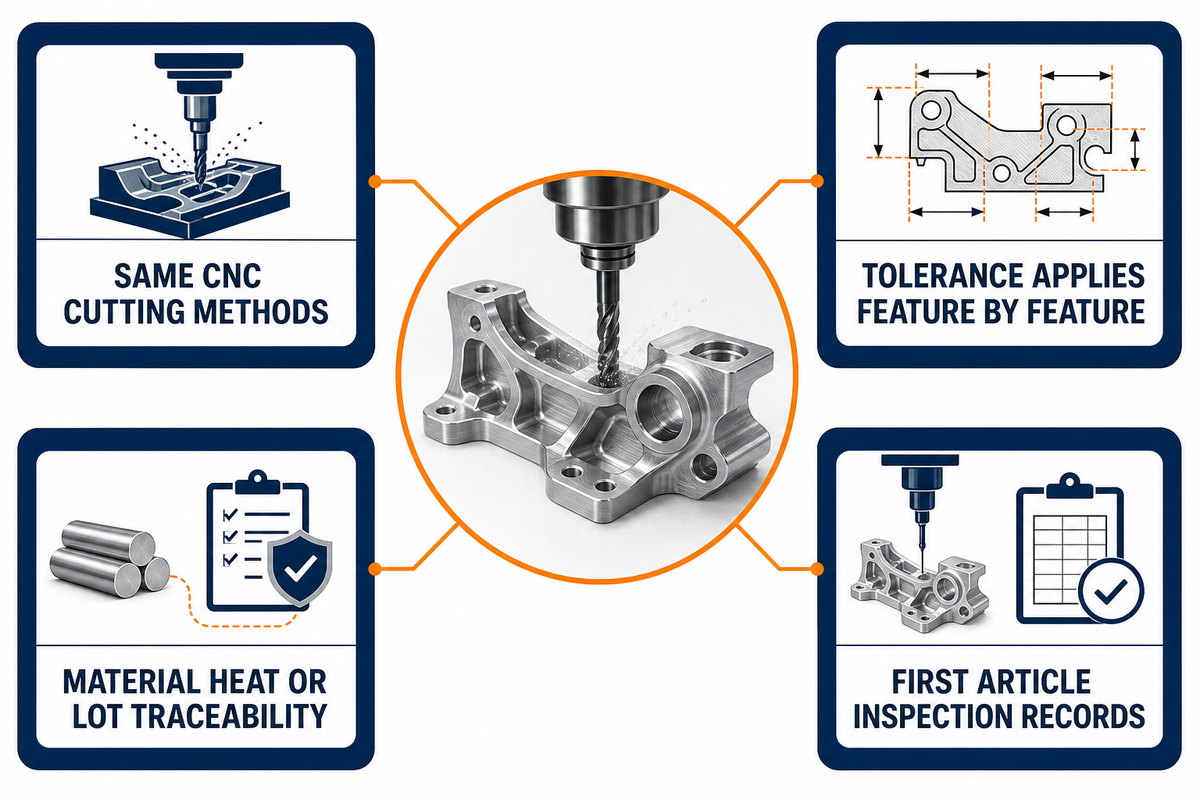
Abgesehen von den zugehörigen Dokumentationspflichten und Prozesskontrollen kommen bei der CNC-Bearbeitung für die Luft- und Raumfahrt im Allgemeinen keine anderen Zerspanungsverfahren zum Einsatz als bei der herkömmlichen CNC-Bearbeitung für kommerzielle Anwendungen. Eine 5-Achs-Maschine, die Halbzeug aus Aluminium bearbeitet, weiß nicht, ob das Werkstück später zu einer Konsolenhalterung für Verbraucherprodukte oder zu einer Flugzeugzelle gehört.
Was sich ändert, ist, wie streng die Toleranzen für die einzelnen Geometrieelemente gelten, wie viel Werkstoffhistorie das Bauteil durch die Fertigung begleitet und welche Unterlagen der Kunde vor der Abnahme verlangt. „Luft- und Raumfahrt-Zerspanung“ ist daher weniger eine eigenständige Zerspanungstechnologie als vielmehr ein Qualitäts- und Dokumentationsrahmen für das konventionelle CNC-Drehen und -Fräsen.
| Kriterium | Kommerzielle CNC-Bearbeitung | CNC-Bearbeitung für die Luft- und Raumfahrt |
|---|---|---|
| Umgang mit Toleranzen | Einheitlicher Toleranzbereich für die meisten Geometrieelemente | Toleranzen nach Kritikalität des Geometrieelements: Für allgemeine Geometrieelemente gilt die Standardtoleranz, für flugkritische Geometrieelemente eine deutlich engere Vorgabe |
| Rückverfolgbarkeit | Einfache Auftragsdokumentation; Werkstoffzertifikate auf Chargenebene häufig optional | Rückverfolgbarkeit von Werkstoffschmelze und Charge bis zum Bauteil; Erstmusterprüfberichte (FAI) für neue Teilenummern |
| Werkstoffzertifizierung | Werkszeugnisse werden manchmal zusammengefasst oder weggelassen | Vollständige Konformitätsbescheinigung erwartet, bezogen auf die konkrete Schmelze oder Charge des Bauteils |
Worin unterscheidet sich die Zerspanung für die Luft- und Raumfahrt von der herkömmlichen CNC-Bearbeitung?
Im Ablauf liegt der Unterschied nicht in der Mechanik: Dieselbe 3-Achs- oder 5-Achs-CNC-Fräsmaschine kann beide Werkstückarten fertigen. Die Fertigung für die Luft- und Raumfahrt ergänzt die Toleranzfestlegung für einzelne Geometrieelemente und die dazugehörige Dokumentation, darunter Werkstoffzertifikate, Erstmusterprüfberichte und in manchen Fällen Nachweise zum Qualitätsmanagementsystem nach AS9100.
Was ist CNC-Bearbeitung und warum ist sie für die Luft- und Raumfahrt wichtig?
Bei der CNC-Bearbeitung werden Bauteile für die Luft- und Raumfahrt gefertigt, indem Halbzeug in Stangenform oder ein massiver Block entlang computergesteuerter Werkzeugwege zerspant wird, die auf einem CAD/CAM-Modell basieren. Die Anwendungen reichen von Strukturhalterungen und Gehäusen bis zu Verbindungselementen und Fittings. Moderne CNC-Anlagen können denselben Fertigungsplan vom Prototyp bis zur Seriencharge einsetzen.
Die Vielseitigkeit der CNC-Bearbeitung beruht zu einem großen Teil darauf, dass sich damit Aluminiumlegierungen, legierte Stähle und Edelstähle mit einem gemeinsamen Grundprozess bearbeiten lassen. Für Strukturbauteile kommt CNC-Bearbeitung häufig zum Einsatz, weil dafür keine speziellen Gießwerkzeuge erforderlich sind. Sie eignet sich daher für die Lieferkette der Luft- und Raumfahrt, wenn sich Konstruktionen noch ändern können. Bei Drehteilen steuert das CNC-Drehen Rundheit und Konzentrizität, während beim CNC-Fräsen ebene Dichtflächen, Taschen und Geometrieelemente auf mehreren Ebenen entstehen. CNC-Bearbeitung eignet sich auch für Bauteile, die diese Geometriearten in einem Fertigungsplan vereinen.
Programme setzen auf CNC-Bearbeitung, weil sich damit der Fertigungs- und Prüfplan, der für das erste abgenommene Teil angewandt wurde, über die gesamte Charge hinweg wiederholen lässt. In der Luft- und Raumfahrtfertigung dient Zerspanung dazu, wiederholgenaue Bauteile herzustellen, wenn Rückverfolgbarkeit wichtig ist. CNC-Bearbeitung ist sowohl für gewöhnliche Strukturbauteile als auch für Teile mit engen Toleranzen ein wesentlicher Bestandteil der Zerspanung in der Luft- und Raumfahrt. In anspruchsvollen Luft- und Raumfahrtprogrammen können für beide Kategorien dieselben Maschinensteuerungen und dokumentierten Prüfverfahren eingesetzt werden. Das zeigt, welchen Beitrag CNC-Bearbeitung über die reine Formgebung hinaus leistet.
Werkstoffe für die CNC-Bearbeitung in der Luft- und Raumfahrt: qualifizierte Werkstofffamilien und Grenzen
Bei der CNC-Bearbeitung für die Luft- und Raumfahrt werden Werkstoffe nach qualifizierter Werkstofffamilie sowie programmspezifischer Werkstoffsorte und Oberflächenbeschaffenheit ausgewählt. Die drei folgenden Familien decken die meisten Anwendungen für Strukturbauteile, Fluidsysteme und Verbindungselemente ab. Bei den Werkstoffen für CNC-Programme und die Fertigung von Flugzeugen und Raumfahrzeugen sowie bei Werkstoffen für die Luft- und Raumfahrt im Allgemeinen gilt es, Festigkeit, Korrosionsbeständigkeit, Zerspanbarkeit und Rückverfolgbarkeit abzuwägen. Bauteile für die Lieferkette der Luft- und Raumfahrt, ob für einzelne Anwendungsbereiche oder die Branche insgesamt, stammen häufig aus diesen Familien. Jede eignet sich für Strukturbauteile oder Fluidsysteme in der Luft- und Raumfahrt, sofern Werkstoffsorte und Oberflächenbeschaffenheit der Spezifikation entsprechen.
Eine begutachtete Studie aus dem Jahr 2025 zur CNC-Messtechnik an fünf Werkstoffen ergab, dass die Messabweichungen je nach Werkstoff und Messgerät variieren. Das unterstreicht, wie wichtig es ist, eine qualifizierte Werkstoffsorte mit dem zugehörigen Prüfplan zu verknüpfen.
Vor der Betrachtung einzelner Legierungen ist es hilfreich zu wissen, dass Dienstleister für die CNC-Bearbeitung in der Luft- und Raumfahrt meist mit einer kleineren Werkstoffauswahl arbeiten als allgemeine Präzisions-CNC-Dienstleister. Das liegt nicht an den Möglichkeiten der Maschinen: Für jedes Bauteilprogramm wird in der Luft- und Raumfahrt üblicherweise eine engere Auswahl zertifizierter, rückverfolgbarer Werkstoffe festgelegt.
Diese Festigkeits- und Dichtewerte erklären einen großen Teil der folgenden Überlegungen zur Legierungsauswahl. Aluminium 6061-T6 weist eine Zugfestigkeit von etwa 45.000 psi (310 MPa) bei einer Dichte von rund 0,098 lb/in³ (2,70 g/cm³) auf; 7075-T6 erreicht bei nahezu gleicher Dichte rund 83.000 psi (572 MPa). Dieser Festigkeitsunterschied ist ein wesentlicher Grund dafür, dass 7075 häufiger für belastete Halterungen und 6061 für allgemeine Struktur- und Gehäuseteile verwendet wird. Edelstahl 304 erreicht eine Zugfestigkeit von etwa 85.000 psi (585 MPa) und ist deutlich korrosionsbeständiger als beide Aluminiumsorten, hat aber ungefähr die dreifache Dichte (rund 0,29 lb/in³ / 8,0 g/cm³). Bei der Wahl zwischen diesen beiden Werkstofffamilien muss der Konstrukteur für das jeweilige Bauteil Festigkeit und Gewicht gegen Korrosionsbeständigkeit abwägen. Auch bei der Zerspanbarkeit zeigt sich ein ähnliches Muster: Mit Hartmetallwerkzeugen wird Aluminium 6061 üblicherweise bei Schnittgeschwindigkeiten von rund 800–1.200 Oberflächenfuß pro Minute bearbeitet, während der zähere, stärker kaltverfestigende Edelstahl 304 meist nur mit 100–150 Oberflächenfuß pro Minute zerspant wird. Deshalb dauert die Bearbeitung eines Edelstahlteils bei ähnlicher Geometrie gewöhnlich länger als die eines Aluminiumteils.
| Werkstofffamilie | Gängige Werkstoffsorten | Typische Anwendung in der Luft- und Raumfahrt |
|---|---|---|
| Aluminium | 6061, 7075, 5052, 2024 | Halterungen, Gehäuse, Avionikhalterungen und Strukturanschlüsse — unser Team fertigt diese Teile im 3-/4-Achs-Hochgeschwindigkeitsfräsen |
| Edelstahl | 303, 304, 304L, 316, 316L, 321 | Fittings für Fluidsysteme, Ventilgehäuse, Verbindungselemente und korrosionsbeanspruchte Strukturbauteile |
| Kohlenstoff- und legierter Stahl | Q235A, Q345D, 45#, 42CrMo-Klasse | Belastete Strukturhalterungen, drucknahe Bauteile |
| Titan und Nickel-Superlegierungen (Inconel-Typ) | Nur zur Einordnung der Branche — in diesem Leitfaden nicht als Fertigungskapazität von Zhenling aufgeführt | Heiße Triebwerksbereiche und Triebwerksbauteile in der gesamten Branche |
⚠️ Wichtig
Titan, Inconel und andere Nickel-Superlegierungen kommen in der Luft- und Raumfahrt häufig für heiße Triebwerksbereiche und Triebwerksteile zum Einsatz, liegen jedoch außerhalb des in diesem Leitfaden beschriebenen Fertigungsumfangs. Sie werden hier ausschließlich zur Beschreibung der Branchenpraxis erwähnt, nicht als von uns angebotene Leistungen.
Oberflächenbehandlung: Passivieren und Eloxieren
Zerspanen, Schweißen, Umformen oder Wärmebehandeln kann die mikroskopisch dünne Chromoxidschicht beschädigen, die Edelstahl schützt. Bauteile für die Luft- und Raumfahrt aus diesen Legierungen müssen daher nach der Fertigung häufig passiviert werden. AMS 2700 (Luft- und Raumfahrtnorm) und ASTM A967 (allgemeine Stahlnorm) legen Prozessparameter, Prüfverfahren und Anforderungen an die Chargenabnahme fest. Aluminiumteile benötigen je nach Einsatzbedingungen stattdessen möglicherweise eine Eloxierung oder Beschichtung. Der Vergleich der Oberflächenbeschaffenheiten von ProtoLabs fasst gängige Optionen für Galvanisieren, Beschichten und Eloxieren zusammen. In technischen Zeichnungen sollte die Behandlung angegeben sein, die zum Werkstoff und zu den Betriebsbedingungen passt.
Ist Titan für CNC-Bauteile in der Luft- und Raumfahrt immer erforderlich?
Nein. Für die meisten Strukturbauteile, Fittings und Gehäuse werden die oben genannten Aluminium-, Edelstahl- sowie Kohlenstoff- und legierten Stähle verwendet, weil diese Werkstoffe Festigkeit, Korrosionsbeständigkeit, Zerspanbarkeit, Kosten und Lieferzeit ausgewogen verbinden. Konstrukteure greifen vor allem dann auf Titan und nickelbasierte Superlegierungen zurück, wenn heiße Triebwerksbereiche oder Triebwerksteile eine hohe Temperaturfestigkeit erfordern. Daher sind diese beiden Werkstofffamilien weder für Flugzeugzellen noch für allgemeine Baugruppen die Standardwahl.
Toleranzen bei der Zerspanung für die Luft- und Raumfahrt: Warum nicht jedes Geometrieelement ±0.001 in benötigt
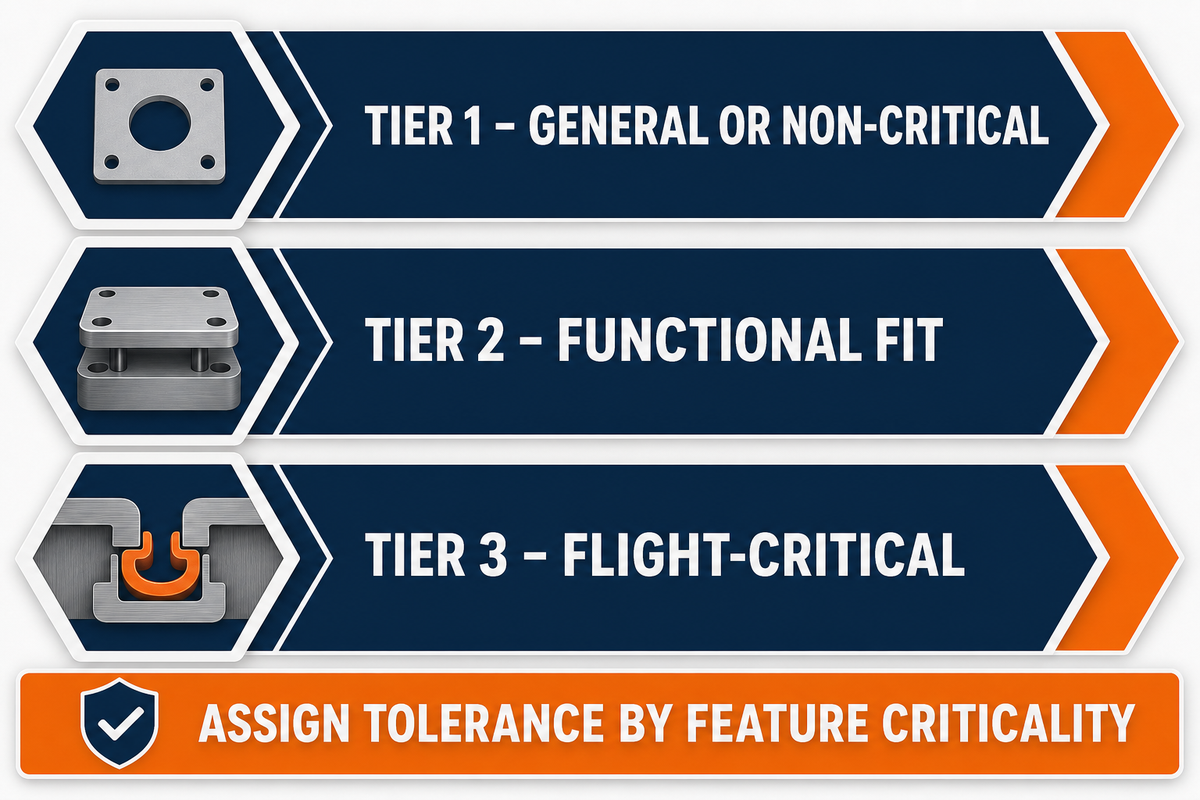
Alle Toleranzen einer technischen Zeichnung auf den engsten Wert festzulegen, den die Zerspanung erreichen kann, mag sicher klingen, ist jedoch mit beträchtlichen Kosten verbunden. Laut einer Zerspanungsstudie der Sandia National Laboratories aus dem Jahr 2008 steigen die Kosten für engere Zerspanungstoleranzen stark und nicht linear. Einige unnötig enge Toleranzen können daher die Kosten eines Flugzeugzellenbauteils erheblich erhöhen. Die meisten Ingenieure gehen stattdessen geometrieelementbezogen vor: Sie bewerten jedes Element nach seiner Kritikalität und legen die Toleranz anhand der Funktion des Bauteils fest.
±0.005 in (0,127 mm)Standardtoleranz bei CNC-Bearbeitung
±0.001 in (0,025 mm)Toleranz für flugkritische Maße
Das 3-Stufen-Modell für Toleranzen in der Luft- und Raumfahrt
Eine sinnvolle Möglichkeit, Geometrieelemente auf Ihrer technischen Zeichnung zu priorisieren, ist die Bewertung der Folgen einer Maßabweichung:
| Stufe | Typisches Geometrieelement | Typische Toleranz |
|---|---|---|
| Stufe 1 — allgemein / unkritisch | Freistellungsbohrungen, optische Kanten, nicht anliegende Dichtflächen | Übliche Werkstatttoleranz, etwa ±0.005 in |
| Stufe 1 — allgemein / unkritisch | Freistellungsbohrungen für Verbindungselemente, Hardware von #10 bis 3/8 in | ±0,005–0,015 in für den Bohrungsdurchmesser, abhängig von der Klasse des Verbindungselements |
| Stufe 1 — allgemein / unkritisch | Nicht anliegende Außenkonturen und Taschenwände | Allgemeine Konturtoleranz von ±0.010 in |
| Stufe 2 — Funktionspassung | Lagerbohrungen, Zentrierdurchmesser, anliegende Bezüge | Bei typischen Bauteilen für die Luft- und Raumfahrt häufig ±0,005–0,010 in |
| Stufe 2 — Funktionspassung | Positionierbohrungen für Stifte und Passstifte | ±0,0005–0,001 in Durchmessertoleranz für Schiebe- oder Presspassungen |
| Stufe 2 — Funktionspassung | Kernlochbohrungen für Gewinde | ±0,002–0,004 in für Vorgaben zum Gewindeflankendurchmesser |
| Stufe 3 — flugkritisch | Dicht- und Passflächen, Schnittstellen im Kraftfluss | Bis hinunter zu ±0.001 in (0,025 mm) für die Maße, die Passung oder Kraftübertragung bestimmen |
| Stufe 3 — flugkritisch | Durchmesser von Lagerbohrungen in rotierenden Baugruppen | ±0,0002–0,0005 in für Rundheit und Durchmessertoleranz |
| Stufe 3 — flugkritisch | Ebenheit an Dichtflächen für Dichtungen und Abdichtungen | 0.0005 in Ebenheit über eine Länge von 4 in, geprüft mit einem KMG |
Praxisbeispiel: Einordnung einer Strukturhalterung
Betrachten wir eine Aluminiumhalterung mit einer Freistellungsbohrung für ein Verbindungselement und einer bearbeiteten Dichtfläche, die an einem Aktuatorgehäuse anliegt. Die Bohrung braucht nur genügend Spiel für die Schraube und bleibt deshalb ein Geometrieelement der Stufe 1 mit der standardmäßigen Werkstatttoleranz von ±0.005 in; eine engere Toleranz würde die Funktion der Halterung nicht verbessern. Die Passfläche bestimmt dagegen, wie rechtwinklig die Halterung am Aktuator sitzt und welche Klemmkraft die angezogene Schraube ausübt. Ist diese Fläche uneben oder falsch positioniert, kann der Aktuator blockieren oder die Verbindung Klemmkraft verlieren. Die Fläche wird deshalb der Stufe 3 zugeordnet und erhält eine konkrete Toleranzvorgabe von ±0.001 in statt einer pauschalen Anweisung. An derselben Halterung kommen für unterschiedliche Geometrieelemente zwei Toleranzstufen zum Einsatz – genau das bedeutet Tolerierung auf Ebene der einzelnen Geometrieelemente.
Das entspricht der üblichen Ingenieurpraxis und ist kein neues Konzept. Die zitierte Studie von Sandia verwendete für ihre Bewertung der Maschinen- und Genauigkeitsfähigkeiten im Verhältnis zu erwarteten Toleranzen in der Luft- und Raumfahrt ein „Kreis-Raute-Quadrat“-Design aus dem Dokument der National Aerospace Standards NAS-979, „Uniform Cutting Tests“, das erstmals 1969 veröffentlicht wurde. Ingenieure geben Toleranzen üblicherweise mit geometrischer Bemaßung und Tolerierung (GD&T) nach der Norm ASME Y14.5 der American Society of Mechanical Engineers an. Eine praktische Erläuterung dazu bietet der Leitfaden von Protolabs zu CNC-Toleranzen. Ein üblicher Toleranzbereich von 0,005-0,010 in für gängige Geometrieelemente wird vielfach angegeben. Einige Fertigungsbetriebe nennen äußerst enge Toleranzen um 0.001 in oder 0,025 mm. Käufer sollten diesen Wert jedoch als betriebsbezogenen Richtwert und nicht als allgemein gültige Branchenvorgabe betrachten.
Wird eine Toleranzvorgabe von etwa 0,2 mm auf 0,02 mm – also um eine Größenordnung – verengt, ändern sich die Anforderungen an Werkzeuge, Zeitplanung und Prüfung für genau dieses Geometrieelement. Es geht dabei um mehr als nur die Zahl auf der technischen Zeichnung.
Bauteile für die Luft- und Raumfahrt weisen häufig Vorgaben aus mehreren Toleranzstufen auf. Ingenieure legen die Toleranz daher für jedes Geometrieelement einzeln fest, statt überall denselben Wert anzusetzen. Die erreichbaren Maße bei jedem Arbeitsgang hängen von der Werkzeugsteifigkeit, dem Halbzeug und der Zahl der Aufspannungen ab. An derselben Halterung kann eine präzise bearbeitete Passfläche der Stufe 3 neben einer Freistellungsbohrung der Stufe 1 liegen und zu Recht eine andere Toleranzvorgabe erhalten. Diese Betrachtung einzelner Geometrieelemente zeigt, was die CNC-Bearbeitung für die Luft- und Raumfahrt erfordert und worin sie sich von allgemeiner CNC-Bearbeitung unterscheidet.
Die Wärmeausdehnung ist ein Grund dafür, dass einige flugkritische Maße unter kontrollierten Bedingungen geprüft und verifiziert werden, statt sie direkt an der Maschine zu messen. Aluminium 6061 hat einen Wärmeausdehnungskoeffizienten von etwa 13.1 µin/in/°F (23,6 µm/m/°C), während sich Edelstahl 304 mit rund 9.6 µin/in/°F (17,3 µm/m/°C) langsamer ausdehnt. Bei einem 10 in langen Aluminiumteil kann ein Temperaturunterschied von 20°F zwischen einer warmen Werkhalle und einem klimatisierten Prüfraum ein Maß um rund 0.0026 in verändern. Deshalb wird die Temperatur in Präzisionsprüfräumen üblicherweise nahe der stabilen Referenztemperatur von 68°F (20°C) gehalten.
Was ist Präzisionszerspanung für die Luft- und Raumfahrt?
Präzisionszerspanung für die Luft- und Raumfahrt bezeichnet CNC-Drehen oder -Fräsen im engeren Toleranzbereich der oben beschriebenen Stufen, insbesondere bei Geometrieelementen mit Funktionspassung und Flugkritikalität. Die Rückverfolgbarkeit muss ausreichen, um nachzuweisen, dass das Bauteil die vorgegebene Toleranz erfüllt hat und nicht lediglich auf einer leistungsfähigen Maschine bearbeitet wurde.
Wie werden enge Toleranzen an Bauteilen für die Luft- und Raumfahrt geprüft?
Flugkritische Geometrieelemente und solche mit Funktionspassung werden häufig mit einem KMG statt mit Handmessmitteln geprüft, da sich KMG-Ergebnisse dokumentieren und direkt den GD&T-Vorgaben der technischen Zeichnung zuordnen lassen. Weniger kritische allgemeine Geometrieelemente lassen sich oft mit einfacheren Werkzeugen wie Messschiebern prüfen. Welcher Teil des Prüfplans mit dem KMG und welcher von Hand geprüft wird, wird später in diesem Leitfaden erläutert.
5-Achs-CNC-Maschinen für die Luft- und Raumfahrt: Spannvorrichtungen und Bearbeitung in einer Aufspannung
Jedes Mal, wenn ein Bediener ein Bauteil ausspannt und erneut in einer Spannvorrichtung einspannt, kann die neue Aufspannung einen Positionier- oder Indexierfehler verursachen. Bei einer Maßkette summieren sich solche kleinen Fehler zur gesamten Toleranzkette. Das 5-Achs-Fräsen in einer Aufspannung verringert bei anspruchsvollen Geometrien für die Luft- und Raumfahrt die Zahl unabhängiger Aufspannfehler. Weniger Aufspannungen bedeuten weniger Fehlerquellen.
Praxisbeispiel: Toleranzkette aus drei verketteten Maßen
Angenommen, eine Halterung hat drei hintereinander verkettete Maße mit Toleranzen von jeweils ±0,05 mm, ±0,03 mm und ±0,02 mm. Addiert man diese Toleranzen direkt – die konservative Worst-Case-Methode –, ergibt sich eine mögliche Gesamttoleranzkette von ±0,10 mm. Diesen Wert müsste ein Konstrukteur einplanen, wenn alle Maße gleichzeitig ihre ungünstigsten Grenzwerte erreichten. Nach der statistischen Wurzel-Summe-Quadrat-Methode (RSS) ergibt sich stattdessen √(0.05² + 0.03² + 0.02²), also ungefähr ±0,062 mm. Das bildet den realistischeren Fall ab, dass die einzelnen Abweichungen nicht gleichzeitig alle extrem in dieselbe Richtung gehen. Die Differenz zwischen diesen beiden Werten, etwa 0,038 mm, kann darüber entscheiden, ob eine eng passende Baugruppe die Prüfung besteht oder nachgearbeitet werden muss. Jede weitere Maschinenaufspannung bietet im Fertigungsablauf eine neue Gelegenheit, einen zusätzlichen Fehler zur selben Toleranzkette beizutragen.
Eine allgemeine Darstellung zum Aufschlüsseln von Toleranzketten aus Sicht eines Zulieferer-Ingenieurs nennt sieben häufige Ursachen: Fehler bei der Bezugswahl, Verschiebung des Werkstücks während der Zerspanung, durch die Spannvorrichtung verursachte Verformung, Wärmeausdehnung, Werkzeugverschleiß, mehrere Aufspannungen und uneinheitliche Prüfbezüge. Für jede Ursache gibt es eigene Maßnahmen zur Vermeidung. Dieselbe Quelle unterscheidet außerdem mehrere leicht zu verwechselnde Arten von Bezügen: den vom Konstrukteur in der technischen Zeichnung festgelegten Bezug, den in der Fertigung am Bauteil eingerichteten Bezug, den vom Prüfpersonal am KMG festgelegten Bezug und den für die Flugzeugmontage erforderlichen Funktionsbezug. Wie die Quelle hervorhebt: „Die größte oder am einfachsten zugängliche Fläche ist nicht automatisch das zuverlässigste Bezugselement.“ Das sollte man vor Beginn der Konstruktion der Spannvorrichtung bedenken.
Spannvorrichtungen für dünnwandige Teile: Werkstückspannung für Geometrien in der Luft- und Raumfahrt
Dünnwandige Gehäuse und Halterungen für die Luft- und Raumfahrt stellen besondere Anforderungen an die Werkstückspannung: Eine Spannkraft, die ein dickes, steifes Teil sicher hält, kann ein dünnwandiges Teil verformen. Nach dem Ausspannen kann die Wand zurückfedern und ein Merkmal außerhalb der Toleranz zeigen, das in der Spannvorrichtung noch maßhaltig war. Technische Leitlinien der Branche empfehlen daher bei dünnwandigen, asymmetrischen oder zu Eigenspannungen neigenden Teilen eine Abfolge aus „Schruppen, Stabilisieren, erneut Prüfen und Schlichten“: Zunächst wird der Großteil des Materials abgetragen, dann kann sich das Teil entspannen, seine Geometrie wird erneut geprüft und anschließend werden die abschließenden Schlichtschnitte ausgeführt.
Das sollten Sie tun
- Prüfen Sie vor dem ersten Schnitt, ob die Bezugselemente dem Konstruktionsziel entsprechen.
- Verteilen Sie die Spannkraft auf steife, nicht funktionskritische Geometrieelemente.
- Führen Sie einen Schlicht-Probelauf durch, um das Zurückfedern dünner Wände zu prüfen.
- Berücksichtigen Sie den Zugang für den KMG-Taster bereits bei der Spannvorrichtungskonstruktion.
- Dokumentieren Sie die Anzahl der Aufspannungen je Geometrieelement auf dem Fertigungsablaufblatt.
Das sollten Sie vermeiden
- Dünnwandige Geometrieelemente zu stark spannen und davon ausgehen, dass sich die Verformung vollständig zurückbildet.
- Ohne Prüfung einfach die größte Oberfläche als Bezug festlegen.
- Die Prüfstifte zwischen den Fertigungsserien ungeprüft lassen.
- Das thermische Wachstum der Spannvorrichtung bei langen Fertigungsläufen ignorieren.
- Eine zusätzliche Aufspannung hinzufügen, ohne den Tasterzugang erneut zu prüfen.
Auch außerhalb von Marketingmaterialien gibt es dokumentierte technische Belege für die 5-Achs-Bearbeitung komplexer, dünnwandiger Kanalgeometrien in einer einzigen Aufspannung. Ein Hexagon Manufacturing Intelligence zugeordnetes Patent (US8,977,382 B2) zum trochoidalen Schruppen von Kanälen erläutert die zugrunde liegende Einschränkung klar: Eine 3-Achs-Maschine ist auf translatorische Werkzeugbewegungen entlang jeweils zweier Achsen beschränkt. Dadurch kann es physisch unmöglich sein, tiefe, schmale, dünnwandige Kanäle zu schruppen, ohne Material abzutragen, das erhalten bleiben soll. Die zusätzliche Drehfreiheit einer 5-Achs-Aufspannung ermöglicht dagegen mit Flankenfräsen entlang einer trochoidalen Bahn die Bearbeitung derselben Geometrieelemente ohne dieses Risiko. Das Patent wird hier als Beleg dafür angeführt, dass die zugrunde liegende Technik als anerkannte Ingenieurpraxis gilt, nicht als Beschreibung des Patentportfolios von Zhenling.
Das bedeutet nicht, dass 5-Achs-Bearbeitung automatisch für jedes Teil die richtige Wahl ist. Branchenquellen stimmen in diesem Punkt überein: „5-Achs-Bearbeitung ist nicht für jedes Luftfahrtteil erforderlich – einfache Platten, Distanzstücke oder Blöcke lassen sich möglicherweise besser 3-achsig bearbeiten.“ Die zielführendere Frage lautet nicht „Ist 5-Achs-Bearbeitung besser?“, sondern „Wann wird sie tatsächlich benötigt?“. Auch Fachbeiträge zur Zerspanung dokumentieren diesen Zielkonflikt: Sie verknüpfen die 5-Achs-Bearbeitung in einer einzigen Aufspannung direkt mit weniger Aufspannungen und engeren Positionstoleranzen bei komplexer Luftfahrtgeometrie. Zugleich weisen sie darauf hin, dass Spann- und Werkzeuglösungen wie Schwalbenschwanzspannung oder Schrumpfwerkzeughalter zum Teil passen müssen – nicht bloß zur Anzahl der Achsen.
Die 5-Achs-Bearbeitung lohnt sich vor allem bei komplexen Luftfahrtteilen mit tiefen Taschen, abgewinkelten Ansätzen und Geometrieelementen auf mehreren Ebenen, die andernfalls mehrere separate Aufspannungen erfordern würden. Entscheidend ist dabei auch die Abstimmung der CNC-Bearbeitung auf die Spannvorrichtung und die oben erläuterte Bezugselementstrategie; die Anzahl der Achsen allein bestimmt nicht das Ergebnis. Unsere Möglichkeiten zur Bearbeitung von Luftfahrtteilen beruhen hier auf importierten 5-Achs-Bearbeitungszentren, kombiniert mit der in diesem Abschnitt beschriebenen Bezugselement- und Spannvorrichtungsdisziplin – nicht allein auf der Achsenzahl. Bei wirklich komplexen Teilen macht diese Kombination die Bearbeitung in einer einzigen Aufspannung zu einer lohnenden Investition.
CNC-Fräsen mit 3, 4 oder 5 Achsen: Wo liegen die Unterschiede?
Bei der 3-Achs-Bearbeitung bewegt sich das Werkzeug entlang der X-, Y- und Z-Achse. Das eignet sich für ebene und moderat abgestufte Geometrien, doch für Geometrieelemente auf gegenüberliegenden Seiten muss das Bauteil erneut aufgespannt werden. Eine 4. Achse ergänzt eine Drehbewegung um eine Achse, sodass Geometrieelemente rund um einen Zylinder ohne erneutes Aufspannen gefräst werden können.
Eine 5. Achse ergänzt eine zweite Drehbewegung und ermöglicht bei einer Aufspannung einen größeren Werkzeugzugangsbereich für Freiformflächen oder tiefe Taschen, wie in der vorherigen Erläuterung zur Toleranzkette beschrieben.
Warum ist die Bearbeitung in einer einzigen Aufspannung bei Teilen mit engen Toleranzen wichtig?
Jedes erneute Spannen kann zusätzlich zu den prozessbedingten Abweichungen eine weitere Quelle für Ausrichtungsfehler sein. Ein Teil, das in einer einzigen Aufspannung bearbeitet wird, hat daher in seiner abschließenden Toleranzkette weniger unabhängige Fehlerquellen als ein Teil, das in drei oder vier separaten Aufspannungen bearbeitet wird – vorausgesetzt, Spannvorrichtung und Bezugselementkonzept sind solide.
AS9100: Was die Zertifizierung tatsächlich erfordert (Informationen für Einkäufer, keine Werbung für eine Zertifizierung)
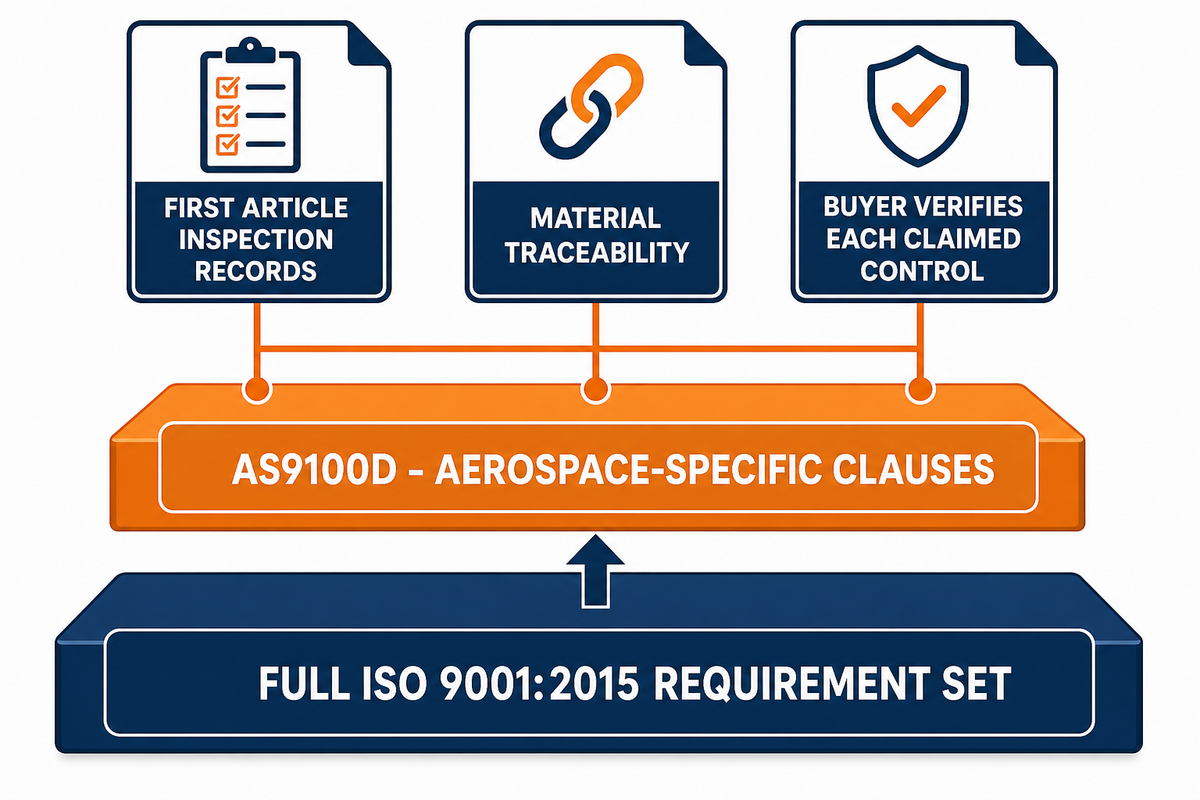
Nachdem die oben beschriebene Bearbeitung in einer einzigen Aufspannung die Quellen geometrischer Abweichungen reduziert hat, richtet AS9100 den Blick der Einkäufer darauf, wie der Fertigungsbetrieb seine Prozesse steuert und dokumentiert. Aktuelle Fachbeiträge über Fertigungsbetriebe, die eine AS9100-Zertifizierung erhalten, zeigen, dass Einkäufer die Zertifizierung weiterhin als Signal für die Lieferantenqualifizierung nutzen. Dieser Abschnitt erläutert, wie ein AS9100-Zertifikat und die zugehörigen Unterlagen zu verstehen sind. Zertifizierungsdienstleistungen sind nicht Gegenstand dieses Beitrags; unser Angebot zur Zerspanung wird auf der separaten Seite zu unseren Möglichkeiten für die Luft- und Raumfahrt vorgestellt.
| Aspekt | ISO 9001 | AS9100 |
|---|---|---|
| Grundstruktur | Allgemeine Anforderungen an Qualitätsmanagementsysteme | Der vollständige Anforderungssatz von ISO 9001:2015, ergänzt um spezifische Klauseln für die Luft- und Raumfahrt |
| Rückverfolgbarkeit und Erstmusterunterlagen | Allgemeine Anforderungen an die Aufzeichnungspflichten | Ausdrückliche Unterlagen zur Erstmusterprüfung (FAI / nach AS9102) für neue oder geänderte Teilenummern |
| Zuständige Organisation und aktuelle Version | ISO | Gemeinsam von SAE International und IAQG veröffentlicht; aktuelle Version ist AS9100D (Rev D, 2016) |
| Regionale Entsprechungen | — | EN 9100 (Europa) und JISQ 9100 (Asien-Pazifik) enthalten harmonisierte Anforderungen. |
Einkäufer sollten klar dokumentierte Anforderungen von weiter gefassten Aussagen unterscheiden. Die Normenseite von SAE International, die Governance-Unterlagen der IAQG und ein Umsetzungsleitfaden des NASA Langley Research Center beschreiben AS9100 als Ergänzung der ISO-9001-Grundlage um „zusätzliche Anforderungen der Luft- und Raumfahrtindustrie“ von SAE/IAQG. Die Erstmusterprüfung ist der am klarsten dokumentierte Teil der Unterlagen eines Fertigungsbetriebs. Themen wie Konfigurationsmanagement und Risikominderung fallen häufig unter branchenspezifische Anforderungen der Luft- und Raumfahrt, werden in öffentlich zugänglichen Quellen jedoch nicht als eine einzelne, klar abgegrenzte Prüfliste dargestellt. Einkäufer sollten mit den FAI-Unterlagen beginnen und den Lieferanten anschließend auffordern, jede weitere von ihm zugesagte Kontrolle nachzuweisen.
Was ein Erstmusterprüfbericht (FAIR) umfasst
- ✔ Teilenummer und Änderungsstand
- Beschreibung und Zeichnungsnummer mit Änderungsstand.
- ✔ Bestellnummer des Kunden
- Unterschrift des Erstellers, Datum und gegebenenfalls Kundenfreigabe.
- Prüfung der Werkstoffe oder Prozesse sowie Ergebnisse der Funktionsprüfung.
- Nummer des Konformitätszertifikats und tatsächlich gemessene Merkmale.
Ausgewählte Prüffelder, zusammengefasst anhand der AS9102-Leitlinien zur Erstmusterprüfung. AS9102 legt die Dokumentationsanforderungen für FAI fest; die Norm ist selbst keine Lieferantenzertifizierung.
💡 Praxistipp
Eine AS9100-Zertifizierung ist nicht bei jedem Auftrag für die Luft- und Raumfahrt erforderlich. Ob ein Vertrag sie vorschreibt, hängt von der Programmstufe und der konkreten Vereinbarung ab.
Die öffentlich zugänglichen Qualitätsunterlagen für Lieferanten von Lockheed Martin zeigen anschaulich, welche FAI-Anforderungen ein führender Luft- und Raumfahrt-OEM an seine Lieferkette stellen kann. Wir verweisen auf dieses Dokument ausschließlich, um zu veranschaulichen, welche Anforderungen ein Kunde aus der Luft- und Raumfahrt mit hohen Erwartungen stellen kann – nicht als Beleg für eine Beteiligung an einem Programm dieses OEMs.
AS9100D ist die aktuell anerkannte Revision von AS9100.
Über einen Nachfolger für AS9100D, der voraussichtlich IA9100 heißen soll, wird mit einer Veröffentlichung in der zweiten Hälfte von 2026 gerechnet, wahrscheinlich nach einer Aktualisierung der ISO 9001. Den angeführten Informationen zum Übergang zufolge könnten einige Anforderungen, die derzeit als informative Hinweise gelten – darunter Schulungen, Sicherheitsrisiken und die Identifizierung von Gefahren –, künftig verbindlich werden. Branchenempfehlungen raten außerdem dazu, sich auf möglicherweise zwei Übergangsaudits einzustellen und Lieferantenvereinbarungen zur Qualitätssicherung vor der Bestellung auf neue Anforderungen an Cybersicherheit und Exportkontrollen zu prüfen. Käufer, die die AS9100-Dokumentation eines Lieferanten prüfen, finden Einzelheiten zu den Zertifizierungs- und Rückverfolgbarkeitsmöglichkeiten von Zhenling auf der Seite „CNC-Bearbeitungsdienstleistungen für die Luft- und Raumfahrt“.
Was ist der Unterschied zwischen AS9100 und ISO 9001?
AS9100 übernimmt den vollständigen Rahmen der ISO 9001 und ergänzt ihn um luftfahrtspezifische Anforderungen. Zu den sichtbarsten zählen die Erstmusterprüfung und die Rückverfolgbarkeit. In der Praxis ist sie daher eine Erweiterung einer bestehenden Norm und kein vollständig separates Qualitätsmanagementsystem für Zulieferer der Luft- und Raumfahrt.
Was erfordert die AS9100-Zertifizierung zusätzlich zu ISO 9001?
Am greifbarsten sind die zusätzlichen Aufzeichnungspflichten von AS9100 für Erstmusterprüfungen bei neuen oder geänderten Teilenummern. Die Norm enthält außerdem weitere Anforderungen für die Luftfahrt, die Raumfahrt und den Verteidigungsbereich. Einkäufer sollten die Unterlagen des Lieferanten auf die für ihr Programm relevanten Kontrollen prüfen, statt anzunehmen, dass zusätzlich zur FAI für jeden Auftrag dieselbe einheitliche Prüfliste gilt.
CNC-Bearbeitungsverfahren im Vergleich zu 3D-Druck und Feinguss
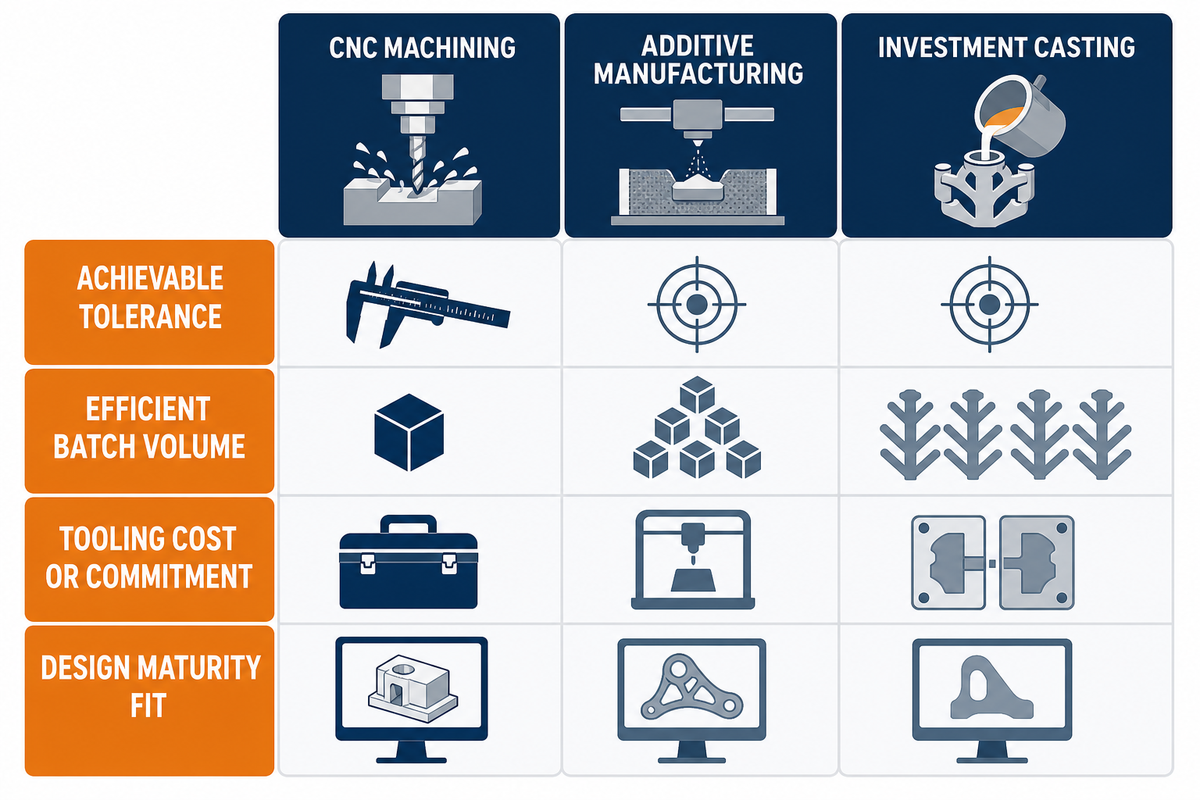
Beim Vergleich der CNC-Bearbeitung mit additiven Fertigungsverfahren und Feinguss kommt es unabhängig davon, welche CNC-Verfahren oder Alternativen zur Wahl stehen, auf dieselben vier Faktoren an. Vor dem Abschluss der Konstruktion können Programme mithilfe der CNC-Bearbeitung Funktionsmodelle von Luftfahrtteilen herstellen, ohne sich auf eigens dafür gefertigte Werkzeuge festzulegen. Die Wahl des passenden Fertigungsverfahrens in der Lieferkette der Luft- und Raumfahrt hängt daher von Toleranz, Stückzahl, Werkzeugkosten und Konstruktionsreife ab – es gibt kein Verfahren, das für alle Fälle am besten geeignet ist.
Dieser 4-Faktoren-Eignungstest macht diese Einschränkungen deutlich. Funktionsmodelle für Bauteile der Luft- und Raumfahrt können zunächst per CNC gefertigt werden, während sich bei einer späteren Änderung von Stückzahl oder Geometrie die additive Fertigung oder der Feinguss als geeigneter erweisen kann. Die Prozessauswahl sollte sich nach den aktuellen Projektanforderungen richten und nicht nach einer Bezeichnung.
CNC-Bearbeitung, Guss oder additive Fertigung: der Eignungstest anhand von 4 Faktoren
| Faktor | CNC-Bearbeitung | Additive Fertigung | Feinguss |
|---|---|---|---|
| Erreichbare Toleranz | Etwa ±0,025–0,125 mm | Etwa ±0,1–0,5 mm, abhängig vom Verfahren | Im Gusszustand etwa ±0,076–0,254 mm; funktionskritische Geometrieelemente werden häufig zur Erzielung der geforderten Oberflächenbeschaffenheit zerspant. |
| Wirtschaftliche Losgröße | Besonders geeignet für etwa 10–1.000 Stück | Besonders geeignet bei sehr kleinen Stückzahlen, etwa 1–10 Stück | Wirtschaftlich meist erst bei mehr als etwa 100–500 Stück, sobald sich die Werkzeugkosten amortisiert haben |
| Werkzeugkosten / Investitionsbindung | Keine speziellen Fertigungswerkzeuge erforderlich | Keine Werkzeuge erforderlich | Die Werkzeugkosten für Formen liegen häufig bei etwa $2.000–$15.000. |
| Eignung abhängig vom Konstruktionsreifegrad | Verträgt späte Konstruktionsänderungen – keine Werkzeuge, die neu gefertigt werden müssen | Geeignet für Prototypen und komplexe Innengeometrien, die sich noch ändern können | Am besten für abgeschlossene Konstruktionen geeignet – die Werkzeugkosten lassen sich bei Änderungen nur schwer zurückholen |
Praxisbeispiel: Eine Halterung anhand des Eignungstests mit 4 Faktoren bewerten
Stellen Sie sich eine strukturelle Montagehalterung vor, die in einer Serie von 150 Stück gefertigt werden soll. Eine funktionskritische Anschlussfläche mit Flugrelevanz hat eine Toleranz von ±0.001 in, und die Konstruktion wurde zwischen den Fertigungsserien noch nicht endgültig festgelegt. Allein die Toleranz spricht für CNC-Bearbeitung oder Feinguss, da die Toleranz der Anschlussfläche enger ist, als additive Fertigung im Allgemeinen direkt nach dem Aufbau erreicht. Bei 150 Stück liegt die Losgröße im wirtschaftlichen Bereich der CNC-Bearbeitung und unter der Schwelle, ab der sich die Werkzeuge für den Feinguss normalerweise amortisieren. Eine noch nicht abgeschlossene Konstruktion birgt zudem das Risiko, dass die Werkzeugkosten verloren sind, wenn sich die Konstruktion nach dem Formenbau ändert. Die Betrachtung aller vier Faktoren kann deshalb für die CNC-Bearbeitung sprechen – nicht weil sie bei jedem einzelnen Faktor gewinnt, sondern weil keiner der Faktoren gegen sie spricht.
Die physikalischen Grundlagen der Verfahren, die diese Eignung beeinflussen, sollten ausdrücklich genannt werden. Die typische Schichtdicke bei additiven Verfahren beträgt etwa 20–60 µm. Das ist ein Grund dafür, dass die Bauzeit der meisten Pulverbettverfahren proportional mit der Bauteilhöhe zunimmt, unabhängig von der Grundfläche des Druckbetts. Die Mindestwandstärke, die beim Feinguss für eine zuverlässige Formfüllung ohne Fehler typischerweise erforderlich ist, beträgt etwa 0,060–0,090 in (1,5–2,3 mm). Die Oberflächenrauheit im Gusszustand liegt häufig bei etwa 125–250 µin Ra (3,2–6,3 µm).
✔ Vorteile
- Keine Investition in Werkzeuge erforderlich; kurzfristige Änderungen sind ohne Verlust bereits getätigter Investitionen möglich.
- Große Werkstoffauswahl innerhalb einer Verfahrensfamilie
- Enge Toleranzen für funktionskritische Anschluss- und Dichtflächen mit Flugrelevanz
- Über die meisten kleinen bis mittleren Losgrößen hinweg wirtschaftlich, ohne eine Schwelle für Werkzeugkosten.
⚠ Einschränkungen
- Werkstoff wird als Abfall abgetragen (was bei teuren Legierungen oder sehr großen Teilen höhere Kosten verursacht).
- Bei sehr hohen Stückzahlen wird Gießen zur besseren Alternative, sobald sich die Werkzeugkosten amortisiert haben.
- Sehr komplexe Innengeometrien, etwa Hohlstrukturen oder Kanäle, können mit einem Schneidwerkzeug schwer oder gar nicht zu fertigen sein.
- Bei komplexer Geometrie kann die Bearbeitungszeit je Teil die Fertigungszeit eines vergleichbaren additiv gefertigten oder gegossenen Teils übersteigen.
Wann ist die CNC-Bearbeitung für Luftfahrtteile besser geeignet als der 3D-Druck?
CNC-Bearbeitung ist oft die naheliegende Wahl, wenn eine flugkritische Toleranz enger ist, als die meisten additiven Verfahren direkt nach dem Aufbau erreichen, wenn statt eines Pulversubstituts eine qualifizierte Knetlegierung für die Luft- und Raumfahrt vorgeschrieben ist oder wenn Stückzahl, Kosten und Zykluszeit bei additiver Fertigung unwirtschaftlich machen.
Welche Zielkonflikte gibt es zwischen CNC-Bearbeitung und Feinguss?
Nach der Amortisierung der Werkzeuge kann Feinguss bei sehr hohen Stückzahlen niedrigere Stückkosten bieten. Die Werkzeugkosten – oft mehrere tausend Dollar – eignen sich jedoch schlecht für eine noch nicht abgeschlossene Konstruktion, denn eine Änderung nach dem Formenbau erfordert neue Werkzeuge. Bei der CNC-Bearbeitung entfallen eigens dafür gefertigte Werkzeuge. Dadurch lassen sich Konstruktionsänderungen einfacher umsetzen, und die Fertigung kann auch bei mittleren Stückzahlen praktikabel bleiben, während kostengünstigere Alternativen geprüft werden.
Anwendungen der CNC-Bearbeitung: Luftfahrtkomponenten und ihre Herausforderungen
Drei Faktoren bestimmen meist die Herausforderungen bei der CNC-Bearbeitung für die Luft- und Raumfahrt: die konsequente Einhaltung der Toleranzen, die Rückverfolgbarkeit der Werkstoffe sowie die Abstimmung der Maschinen- und Spannvorrichtungsmöglichkeiten auf das jeweilige Teil. Im Folgenden sind die Anforderungen nach gängigen Bauteilarten gegliedert, da bei ähnlichen Luftfahrtteilen und Baugruppen häufig dieselben Herausforderungen auftreten. Kritische Triebwerksteile liegen außerhalb des in diesem Leitfaden behandelten Werkstoff- und Leistungsumfangs und werden deshalb in der Tabelle getrennt von den Strukturbauteilen aufgeführt.
| Bauteilart | Typische Werkstoffe | Zentrale Herausforderung bei der Zerspanung |
|---|---|---|
| Befestigungselemente und Gewindeteile | Edelstahl, legierter Stahl | Präzise Gewinde und eine korrosionsbeständige Oberflächenbeschaffenheit, die wiederholten Drehmomentzyklen standhält |
| Lagerbezogene Komponenten und Teile für rotierende Passungen | Edelstahl, legierter Stahl | Enge Rundheits- und Konzentrizitätstoleranzen bei rotierenden Passungen |
| Strukturhalterungen und Befestigungselemente | Aluminium, Edelstahl, legierter Stahl | Verformungen dünner Wände über mehrere zerspante Geometrieelemente hinweg kontrollieren |
| Strukturverbindungen und Fittings | Aluminium, Edelstahl, legierter Stahl | Konsistente Bezüge über die Anschlussflächen hinweg, damit die Teile bei der Montage korrekt zusammenpassen |
| Triebwerksnahe Komponenten aus der Heißgaszone | Außerhalb des in diesem Leitfaden behandelten Werkstoffumfangs | Erfordert Nickel-Superlegierungen und eine spezielle Zertifizierung für die Heißgaszone – ein Spezialgebiet, das dieser Artikel nicht behandelt |
Diese Liste beschränkt sich bewusst auf die in Luftfahrtbaugruppen am häufigsten verwendeten Bauteilarten; sie ist kein vollständiger Teilekatalog. Sie soll der Orientierung dienen: Vorab grob einzuordnen, welcher Herausforderungskategorie ein Teil angehört, bevor es beim Zerspanungsbetrieb eingeht – nicht alle zerspanten Luftfahrtkomponenten abschließend zu katalogisieren.
Qualitätskontrolle bei der CNC-Bearbeitung für die Luft- und Raumfahrt: So werden die Teile geprüft
Unser Team führt auf Koordinatenmessgeräten von Hexagon und Leitz Maßprüfungen durch, um die zuvor in diesem Leitfaden beschriebenen flugkritischen und funktionsrelevanten Passungsmerkmale zu verifizieren. Dadurch werden die Herausforderungen bei den Komponenten aus dem vorangegangenen Abschnitt in einen messbaren Abnahmeplan überführt: Koordinatenmessgeräte erstellen dokumentierte, wiederholbare Messungen anhand der GD&T-Angaben in der technischen Zeichnung. Bei komplexen Geometrieelementen mit mehreren Bezugselementen kann ein Messschieber dies allein nicht leisten.
Bei der Qualitätskontrolle in der Lieferkette der Luft- und Raumfahrt kommt es stark auf solche dokumentierten, rückverfolgbaren Messungen an und weniger auf ein schlichtes Ja oder Nein. Anders gesagt: Das CNC-bearbeitete Geometrieelement wird nicht nur gemäß technischer Zeichnung gefertigt, sondern vor dem Versand auch anhand der GD&T-Angaben in der Zeichnung geprüft. Die oben genannten Prüfunterlagen sollen diese Verifizierung belegen.
📐 Technischer Hinweis
Veröffentlichte Kalibrierdaten für ein repräsentatives industrielles Koordinatenmessgerät (eine Zeiss Prismo 7, auf die in der zuvor angeführten Studie von Sandia zur Bearbeitungsgenauigkeit verwiesen wird) beziffern die Messunsicherheit bei einer Achse auf etwa ±(2.2 + L/300) Mikrometer und bei drei Achsen auf etwa ±(2.7 + L/250) Mikrometer, wobei L die gemessene Länge in Millimetern ist. Daher geben sorgfältige Prüfberichte neben dem Ergebnis das rückführbare Unsicherheitsintervall der Messung an, statt nur ein schlichtes Ja oder Nein.
Nicht jedes Geometrieelement muss gleich streng geprüft werden. Eine begutachtete Studie aus 2025, in der Messungen CNC-gedrehter Teile aus fünf Werkstoffen verglichen wurden, wurde in der Fachzeitschrift Materials veröffentlicht und ist über PubMed Central verfügbar. Sie kam zu dem Ergebnis, dass Messungen mit einem Koordinatenmessgerät für hochpräzise, sicherheitsrelevante Geometrieelemente erforderlich waren, während einfachere Werkzeuge wie digitale Messschieber für unkritische Geometrieelemente ausreichten. Der in der Studie vorgeschlagene Ansatz der „hybriden Messtechnik“, bei dem die Prüftiefe an die Kritikalität des Geometrieelements angepasst wird, statt dasselbe Prüfverfahren auf das gesamte Teil anzuwenden, ist ein hilfreiches Beispiel dafür, wie sich der Prüfaufwand staffeln sollte. Dabei ist zu beachten, dass die Studie speziell die Wahl des Messverfahrens untersuchte, nicht die Klassifizierung von Konstruktionstoleranzen selbst.
In der Praxis unterziehen Fertigungsbetriebe die flugkritischen Geometrieelemente der Tier 3 aus dem Toleranzmodell weiter oben in diesem Leitfaden frühzeitig einer vollständigen Prüfung auf dem Koordinatenmessgerät und dokumentieren die Ergebnisse in einem Erstmusterprüfbericht. Prüfer können allgemeine Geometrieelemente der Tier 1 mit schnelleren, einfacheren Verfahren kontrollieren, die dem geringeren Risiko bei Abweichungen entsprechen.
Für Angaben zur Oberflächenbeschaffenheit gilt eine ähnliche Staffelung wie für Toleranzen. Eine allgemeine zerspante Oberfläche liegt direkt nach dem Fräsen häufig bei 125–250 µin Ra (3,2–6,3 µm). Für eine funktionsrelevante Anschlussfläche werden eher 63–125 µin Ra (1,6–3,2 µm) angegeben; eine Dicht- oder Lagerfläche kann 16–32 µin Ra (0,4–0,8 µm) erfordern – eine Oberflächenbeschaffenheit, die manchmal erst durch Schleifen oder Polieren und nicht allein durch Fräsen erreicht wird. Als Beispiel für die erreichbare Ebenheitstoleranz der Tier 3 dient die zuvor in diesem Leitfaden genannte Angabe von 0.0005 in (0,0127 mm) über eine Länge von 4 in (101,6 mm).
Trends bei der CNC-Bearbeitung für die Luft- und Raumfahrt: Warum ihr Anteil weiter wächst
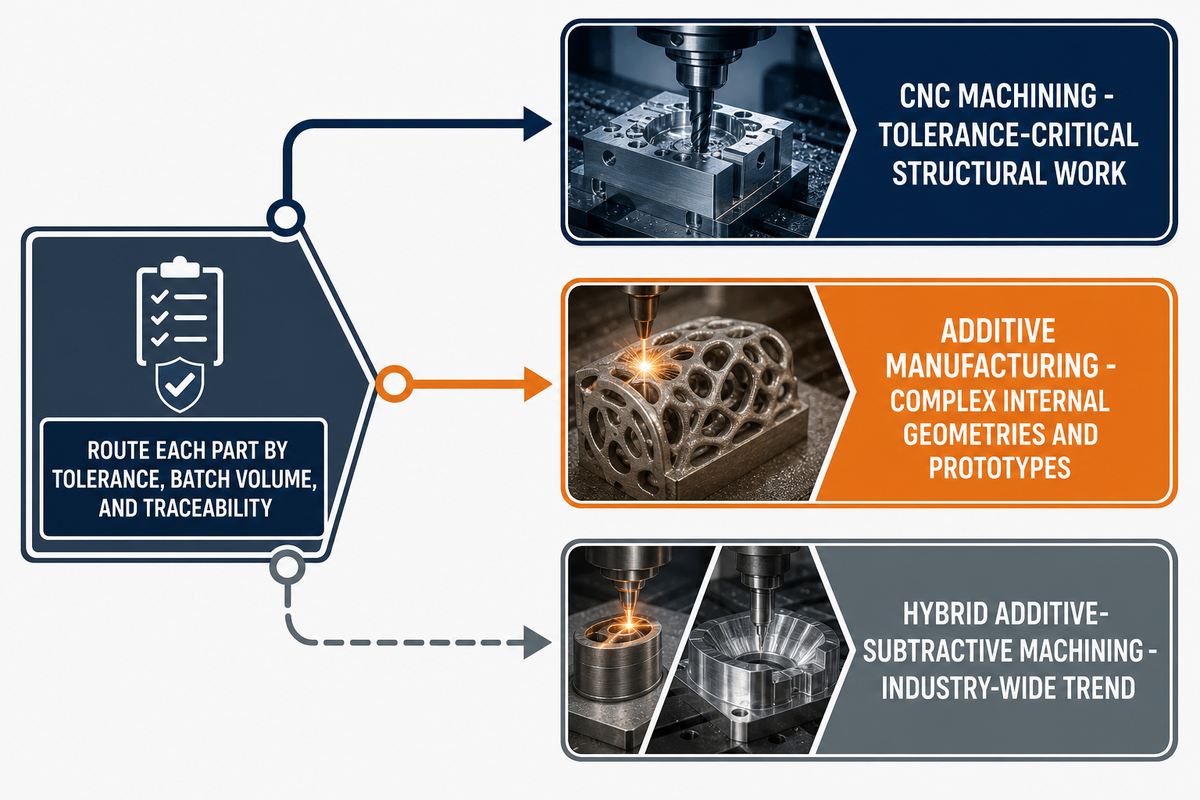
Hersteller der Luft- und Raumfahrt entscheiden nicht einfach zwischen CNC-Bearbeitung und neueren Verfahren wie der additiven Fertigung. Sie ordnen jedes Bauteil dem Verfahren zu, das dessen Anforderungen an Toleranzen, Losgröße und Rückverfolgbarkeit erfüllt. Bei Strukturbauteilen mit Flugkritikalität fällt diese Wahl weiterhin häufig auf die CNC-Bearbeitung.
Branchenerhebungen aus den vergangenen Jahren stützen diese Einschätzung besser als die vereinfachte Erzählung, die additive Fertigung ersetze die CNC-Bearbeitung: Eine gemeinsame Erhebung der Royal Aeronautical Society und Protolabs ergab, dass der Anteil der Hersteller aus der Luft- und Raumfahrt, die CNC-Bearbeitung einsetzen, 2023 bei 53,85 %, 2024 bei 51,41 % und 2025 bei 54,32 % lag – ein Nettoanstieg über drei Jahre, kein stetiger, ununterbrochener Zuwachs. Eine weitere Branchenstudie von Grand View Research beziffert den Anteil der CNC-Bearbeitung am Umsatz des Präzisionsbearbeitungsmarkts auf 78,9 % und prognostiziert, dass Luft- und Raumfahrt sowie Verteidigung das am schnellsten wachsende Endverbrauchssegment sein werden. Treiber ist die Nachfrage nach leichten, toleranzgenauen und komplexen Strukturbauteilen wie Turbinenschaufeln und Fahrwerkskomponenten.
54,32 %CNC-Einsatz bei Herstellern der Luft- und Raumfahrt, 2025
78,9 %Anteil der CNC-Bearbeitung am Umsatz des Präzisionsbearbeitungsmarkts
Dieses Wachstum ist nicht darauf zurückzuführen, dass die additive Fertigung stagniert. Einer Marktprognose zufolge wird die additive Fertigung speziell für die Luft- und Raumfahrt bis 2034 eine durchschnittliche jährliche Wachstumsrate von 14,33 % erreichen – ein eigenständiges Wachstumssegment. Die präzisere Erklärung für das Wachstum der Präzisionsbearbeitung in der Luft- und Raumfahrt ist die Aufteilung nach Anwendungsfall: Die additive Fertigung erzielt Fortschritte bei komplexen Innengeometrien und Prototypen, wo sie echte Vorteile bietet. Bei Strukturbauteilen mit engen Toleranzen und hohen Anforderungen an die Rückverfolgbarkeit bleibt die CNC-Bearbeitung jedoch führend, denn hier wiegen ausgereifte Zertifizierungsverfahren und Maßhaltigkeit schwerer als die Gestaltungsfreiheit.
Weitere Marktsignale bestätigen diese Aufteilung. Branchenanalysen zufolge wächst die Nachfrage nach 5-Achs-CNC-Werkzeugmaschinen am schnellsten; bis 2031 wird eine durchschnittliche jährliche Wachstumsrate von 8,25 % geschätzt. Bauteile wie Turbinenschaufeln, Stiele orthopädischer Implantate und Halterungen für die Luft- und Raumfahrt profitieren von weniger zusätzlichen Aufspannungen. Die Studie bringt Verteidigungsbudgets, Programme zur Erneuerung der Ausrüstung und Übernahmen mit Investitionen in CNC-Kapazitäten für komplexe Bauteile in Verbindung. Sie verweist auch auf KI-generierte Werkzeugbahnen und hybride Maschinenzentren für additive und subtraktive Bearbeitung, die neue Möglichkeiten beim Bauteildesign und bei der Fertigung für die Luft- und Raumfahrt eröffnen könnten. Das sind branchenweite Trends und keine Fähigkeiten, die wir für unsere Arbeiten an Aluminium, Edelstahl und Kohlenstoffstahl beanspruchen.
Insgesamt sprechen die Trends bei der CNC-Bearbeitung für die Luft- und Raumfahrt dafür, Anwendungen nach Verfahren aufzuteilen, statt ein Verfahren vollständig durch ein anderes zu ersetzen. Das ist ein hilfreicher Indikator für die Zukunft der Fertigung in der Luft- und Raumfahrt. Bei den hier betrachteten Strukturbauteilen ist die CNC-Bearbeitung oft das Standardverfahren. Käufer erwarten inzwischen, dass für CNC-gefertigte Bauteile dokumentiert wird, dass sie der Zeichnung entsprechen. Die begutachtete metrologische Studie von 2025 zeigt, warum hochpräzise Geometrieelemente nachvollziehbare KMG-Ergebnisse statt bloßer Messbehauptungen erfordern.
Wichtigste Erkenntnis
Die CNC-Bearbeitung verliert in der Luft- und Raumfahrt nicht an Bedeutung: Laut der Erhebung von RAeS und Protolabs aus 2025 setzen 54,32 % der Hersteller aus der Branche darauf. Sie bleibt bei Strukturbauteilen mit engen Toleranzen und hohen Anforderungen an die Rückverfolgbarkeit gefragt – Bereichen, für die additive Fertigung und Gießen nicht ausgelegt sind.
Unser Fertigungsstandort in Jiashan, Zhejiang, liefert etwa 80 % seiner Fertigung an Exportkunden. Um diese Kunden zu bedienen, gehören Werkstoffzertifikate, Erstmusterprüfberichte, KMG-Messprotokolle und die in diesem Leitfaden beschriebenen Dokumentationspraktiken zu unserem Standardprozess. Käufer, die ein Bauteil für ein bevorstehendes Programm prüfen, finden auf der oben verlinkten Seite zu unseren Kompetenzen in der Luft- und Raumfahrt Informationen zu Werkstoffen, Zertifizierungen, Ausrüstung und Zerspanungskapazitäten.
Häufig gestellte Fragen
Frage: Wie funktioniert die CNC-Bearbeitung für die Luft- und Raumfahrt?
Ein CAD-Modell wird in eine von CAM erzeugte Werkzeugbahn umgewandelt. Anschließend trägt eine computergesteuerte Maschine Material von einem massiven Block oder einer Stange ab, bis die gewünschte Form erreicht ist.
Bei Bauteilen für die Luft- und Raumfahrt wird dieser subtraktive Prozess um zusätzliche Kontrollen ergänzt: Die Toleranz richtet sich nach der Kritikalität des jeweiligen Geometrieelements und wird nicht pauschal festgelegt. Der verwendete Werkstoff ist einer rückverfolgbaren Schmelze oder Charge zugeordnet, und das fertige Bauteil wird üblicherweise auf einer Koordinatenmessmaschine vermessen. Vor dem Versand werden die Ergebnisse in einem Erstmusterprüfbericht dokumentiert. Die Zerspanung selbst ist gewöhnliches CNC-Drehen oder CNC-Fräsen; den Unterschied für die Luft- und Raumfahrt machen die Prozesskontrollen und die begleitende Dokumentation aus. Besonders deutlich wird das bei flugkritischen Maßen: Die Toleranz kann bis zu ±0.001 in betragen, und jedes Prüfergebnis wird den GD&T-Angaben in der technischen Zeichnung zugeordnet und protokolliert, statt einmal geprüft und dann abgelegt zu werden.
Frage: Was ist CNC-Bearbeitung und warum ist sie für die Luft- und Raumfahrt wichtig?
CNC-Bearbeitung ist eine computergesteuerte, spanende Fertigung. Für die Luft- und Raumfahrt ist sie wichtig, weil sie Präzision in gleichbleibender Qualität und mit nachvollziehbarer Dokumentation im Produktionsmaßstab ermöglicht – einschließlich rückverfolgbarer Prüfprotokolle für jede Charge.
Damit Flugzeugstrukturen vom ersten bis zum tausendsten Bauteil zuverlässig funktionieren, müssen ihre Komponenten gleichbleibende Eigenschaften aufweisen. Die CNC-Bearbeitung unterstützt diese Wiederholgenauigkeit durch eine lückenlos dokumentierte Prozesshistorie und den Nachweis, dass die für das jeweilige Programm geltenden Anforderungen der Luft- und Raumfahrt erfüllt sind. Prozess- und Prüfdaten lassen sich wiederholbar erfassen und stehen in Formaten bereit, die Qualitätsteams der Luftfahrt prüfen können.
Frage: Ist Titan für CNC-gefertigte Bauteile der Luft- und Raumfahrt immer erforderlich?
Nein. Für die meisten Struktur-, Anschluss- und gehäuseartigen Bauteile der Luft- und Raumfahrt werden Aluminium, Edelstahl oder Kohlenstoff- beziehungsweise legierter Stahl statt Titan verwendet, sofern die Spezifikation keine Hochtemperaturlegierungen für den Triebwerks-Heißbereich verlangt.
Titan und Nickelbasis-Superlegierungen werden vor allem in den heißen Triebwerksbereichen eingesetzt, wo außergewöhnliche Festigkeit bei hohen Temperaturen erforderlich ist. Für die meisten Befestigungsteile, Verbindungselemente, Gehäuse, Anschlüsse und Flugzeugstrukturbauteile kommen dagegen die oben beschriebenen Werkstoffgruppen aus Aluminium, Edelstahl und legiertem Stahl zum Einsatz. Wenn die Spezifikation keine Legierung für den Triebwerks-Heißbereich verlangt, sind diese Werkstoffe in der Regel kostengünstiger und effizienter zu zerspanen.
Frage: Was ist der Unterschied zwischen AS9100 und ISO 9001?
AS9100 umfasst die gesamte Norm ISO 9001 sowie zusätzliche Anforderungen speziell für die Luft- und Raumfahrt, etwa zur Rückverfolgbarkeit von Werkstoffen, zum Risikomanagement und zu dokumentierten Erstmusterprüfungen bei Lieferanten.
Die greifbarste Ergänzung – und diejenige, die ein Qualitätsprüfer besonders genau prüfen möchte – ist die Erstmusterprüfung. FAI-Berichte richten sich nach SAE AS9102, während das übergeordnete Qualitätsmanagementsystem nach AS9100 auf ISO 9001:2015 aufbaut.
Frage: Kann derselbe CNC-Fertigungsbetrieb sowohl Prototypen als auch Serien für Bauteile der Luft- und Raumfahrt fertigen?
Ja. Der wichtigste betriebliche Unterschied beim Übergang von der Entwicklung zur wiederholten Serienfertigung liegt grundsätzlich in der Spannvorrichtung und der Fertigungsplanung, nicht in einer anderen Maschine oder Werkstoffqualifizierung.
Beim Prototypenbau kann eine flexible Universal-Spannvorrichtung verwendet werden, um die benötigte kleine Stückzahl zu fertigen. Für Serien kann ein Unternehmen in spezielle Spannvorrichtungen und einen optimierten Fertigungsplan investieren, sobald das Design feststeht. Werden Prototypen und Serien desselben Bauteils unter derselben Teilenummer gefertigt, muss die Erstmusterprüfung wiederholt werden, wenn der Status des Designs von Prototyp auf Serie wechselt.
Frage: Was bescheinigt „aerospace-grade“ tatsächlich für ein zerspantes Bauteil?
Für sich genommen ist „aerospace-grade“ keine formelle Zertifizierung. Entscheidend sind das konkrete Werkstoffzertifikat, die Toleranzangaben und der Prüfbericht zum Bauteil.
Der Begriff deutet zwar im Allgemeinen darauf hin, dass ein Bauteil anspruchsvolle Toleranz- und Rückverfolgbarkeitsanforderungen der Luft- und Raumfahrt erfüllt, doch es gibt keine einzelne formelle Qualifizierung, die diese Bezeichnung verleiht. Um die Aussage zu überprüfen, sollten Sie die konkreten Nachweise anfordern – Konformitätszertifikate für den Werkstoff, Toleranzen der Geometrieelemente in der technischen Zeichnung und gegebenenfalls einen Erstmusterprüfbericht – statt sich allein auf die Bezeichnung zu verlassen.
Warum wir diesen Artikel geschrieben haben
Unsere Ingenieure wenden bei internen Prüfungen dieselbe Toleranzbewertung für jedes einzelne Geometrieelement und denselben Ansatz bei der Werkstoffauswahl an, bevor ein Auftrag für Aluminium, Edelstahl oder legierten Stahl in die Fertigung geht. Bei der Prüfung von Zeichnungen für die Luft- und Raumfahrt unterscheiden sie außerdem zwischen den Anforderungen nach AS9100 und dem zugrunde liegenden Rahmenwerk ISO 9001 – auch im Hinblick auf die erforderliche Dokumentation.
Wir haben diesen Artikel zur Information von Einkäufern geschrieben, nicht als Verkaufsargument. Hinweise zu Beschaffung, Kosten und Lieferantenqualifizierung finden Sie auf der separaten Seite zu unseren CNC-Bearbeitungsdienstleistungen für die Luft- und Raumfahrt. Geprüft vom Team der Shanghai Zhenling Hardware Co., Ltd.
Quellen und Referenzen
- Quantifizierung der Unsicherheit bei Zerspanungsprozessen zur Abnahme an der Maschine (SAND2008-6396) Sandia National Laboratories
- Maßgenauigkeit und Messvariabilität bei CNC-gedrehten Bauteilen: digitale Messschieber und Koordinatenmessmaschinen im Vergleich bei fünf Werkstoffen, veröffentlicht in Materials (2025), über PubMed Central
- Norm AS9100D SAE International
- Normenverwaltung für AS9100 / IA9100 IAQG (International Aerospace Quality Group)
- Qualitätsmanagementsysteme nach AS9100 NASA Langley Research Center
- AS9100D erklärt: Was das „D“ bedeutet und wie es weitergeht Smithers
- IA9100 kommt: Änderungen an der Norm AS9100 The Core Solution
- Quality Magazine Berichterstattung zum Übergang von AS9100 zu IA9100
- Was ist eine Erstmusterprüfung nach AS9102? AS9100 Store
- Erstmusterprüfung für die Luft- und Raumfahrt Criterion Precision
- Anforderungen von RMS Quality an die Erstmusterprüfung Lockheed Martin (Qualitätsanforderungen für Lieferanten)
- Betts Precision erhält die AS9100-Zertifizierung Aerospace Manufacturing and Design
- Toleranzen für CNC-gefertigte Bauteile fein abstimmen Protolabs
- Galvanisieren und weitere Aspekte der Oberflächenbearbeitung Protolabs
- Toleranzen bei der CNC-Bearbeitung Unitritech
- Welche Bearbeitungstoleranzen sind am engsten? Cheetah Precision
- Passivierungsnormen für Edelstahl in der Luft- und Raumfahrt Valence Surface Technologies
- Toleranzketten bei der CNC-Bearbeitung: Formel, RSS und Praxisbeispiel Rapid Efficient
- Spannvorrichtungen für ein Bauteil der Luft- und Raumfahrt: Ideen Practical Machinist forum (Erfahrungsaustausch aus der Praxis)
- Diskussion in der r/Machinists-Community Reddit (Erfahrungsaustausch aus der Praxis)
- 5-Achs-Bearbeitung für die Luft- und Raumfahrt: weniger Aufspannungen, Risiken und Prüfprobleme Tarvin Precision
- 5-Achs-CNC-Bearbeitung: Wann ist sie wirklich erforderlich? RPM Fast
- Präzisionsbearbeitung für die Luft- und Raumfahrt: anspruchsvolle Anforderungen erfüllen GOSCPM
- So schöpft ein Betrieb seine 5-Achs-Kapazitäten voll aus Modern Machine Shop
- Erkenntnisse aus der Automobilzerspanung auf die Luft- und Raumfahrt übertragen Modern Machine Shop
- US8,977,382 B2, Automatisches Verfahren zum Fräsen komplexer kanalförmiger Hohlräume Google Patents (zugeteilt an Hexagon Manufacturing Intelligence)
- Fertigung für die Luft- und Raumfahrt 2025: Die wichtigsten Themen Erhebung der Royal Aeronautical Society / Protolabs
- Marktbericht zur Präzisionsbearbeitung Grand View Research
- Markt für CNC-Werkzeugmaschinen Mordor Intelligence
- Markt für additive Fertigung in der Luft- und Raumfahrt IMARC Group
- Marktbericht zur Fertigung für Luft- und Raumfahrt sowie Verteidigung Coherent Market Insights
- Wissensdatenbank zur Auswahl von Fertigungsverfahren Hubs (Protolabs Network)
- Gießen oder Zerspanen RivCut