Skontaktuj się z firmą Zhenling

Zastosowanie i proces
Usługi wykończenia powierzchni części obrabianych CNC
Wykończenie powierzchni części obrabianych CNC staje się istotnym kryterium zakupu, gdy musi chronić newralgiczne pasowanie, zapewniać określoną fakturę, przygotować część pod kolejną powłokę lub utrzymać wymagany wygląd w całej partii. Przed uwzględnieniem procesu wykończenia w wycenie Zhenling analizuje materiał podłoża, warunki pracy, powierzchnie odsłonięte, ryzyko przekroczenia tolerancji oraz etap kontroli.
13 procesów wykończenia
- Dobór na podstawie rysunku technicznego
- Analiza powierzchni krytycznych
- Zakres zweryfikowany przez inżyniera
13 procesów usługowych
Każdy proces prowadzi do zweryfikowanej strony poświęconej danej technologii.
Rysunek techniczny lub próbka
Produkcja części na zamówienie według rysunku zaczyna się od dostarczonych przez klienta, zatwierdzonych danych.
4 grupy materiałów
Stal, stal nierdzewna, stopy na bazie niklu i stopy aluminium.
Procesy 3-, 4- i 5-osiowe
Obróbka skrawaniem i procesy następcze są analizowane jako jeden pakiet dokumentacji do zatwierdzenia.
Dobór wykończenia powierzchni części obrabianych CNC
Sama nazwa wykończenia nie wystarcza do zatwierdzenia części obrabianej CNC. Narzędzie skrawające i proces obróbki pozostawiają powierzchnię wyjściową; funkcja części, materiał podłoża, geometria krytyczna i wymagane dowody odbioru decydują, czy następnym etapem będzie przygotowanie mechaniczne, nakładanie powłoki, konwersja chemiczna, nakładanie powłoki organicznej czy obróbka cieplna.
Procesy mechaniczne i ścierne
Szczotkowanie, polerowanie, piaskowanie i obróbka strumieniowo-ścierna śrutem zmieniają fakturę lub przygotowują powierzchnię. Na rysunku technicznym należy wskazać widoczne powierzchnie, krawędzie, powierzchnie uszczelniające oraz wszelkie cechy, których nie można narażać na działanie ścierniwa.
GŁÓWNE KRYTERIUM WYBORU
faktura i przygotowanie
UKRYTE OGRANICZENIE
ochrona krawędzi i baz odniesienia
KRYTERIUM ODBIORU
wygląd oraz określony parametr powierzchni
Powłoki osadzane i organiczne
Galwanizacja, niklowanie bezprądowe, malowanie proszkowe i malowanie farbą dodają materiał do powierzchni. W zapytaniu ofertowym należy uwzględnić przyrost grubości, punkty styku, temperaturę utwardzania, kolor lub połysk oraz wymiary po wykończeniu.
GŁÓWNE KRYTERIUM WYBORU
ochrona lub dodatkowa funkcja
UKRYTE OGRANICZENIE
rozkład grubości
KRYTERIUM ODBIORU
oznaczenie powłoki oraz krytyczne pasowanie
Procesy chemiczne i elektrochemiczne
Anodowanie, anodowanie twarde, pasywacja i oksydowanie zmieniają lub przekształcają powierzchnię. Gatunek stopu, stan części, obszary kontaktu elektrycznego i wymagania dotyczące badań właściwych dla procesu muszą zostać zatwierdzone łącznie.
GŁÓWNE KRYTERIUM WYBORU
konwersja powierzchni
UKRYTE OGRANICZENIE
stop i obszary styku
KRYTERIUM ODBIORU
właściwa specyfikacja procesu
Obróbka cieplna
Obróbka cieplna zmienia stan materiału, a nie dodaje dekoracyjnego wykończenia. Wybór procesu zależy od wymaganej twardości, ryzyka odkształceń, wcześniejszej obróbki oraz cech, które będą wykańczane później.
GŁÓWNE KRYTERIUM WYBORU
docelowe właściwości materiału
UKRYTE OGRANICZENIE
kolejność operacji i odkształcenia
KRYTERIUM ODBIORU
stan materiału, twardość i metoda kontroli
STRATEGIA
Mapa 13 procesów kształtowania stanu powierzchni
Punktem wyjścia powinien być wymagany stan powierzchni części, a nie nazwa procesu. Wymagana odporność na korozję, widoczna matowa powierzchnia, kontrolowane pasowanie, styk elektryczny lub wymagana twardość kierują zapytanie ofertowe na różne tory, nawet gdy geometria bazowa jest identyczna.
CZYNNIKI RYZYKA
Dane od nabywcy, które zmieniają wybór procesu
- Zanim operatorzy obróbki skrawaniem zalecą dekoracyjną obróbkę następczą, sprawdzają, czy słaba jakość powierzchni wynika z mocowania przedmiotu obrabianego, stanu narzędzia, posuwu, prędkości lub sztywności.
- W przypadku konstrukcji klejonej temperatura utwardzania może przesądzać o zgodności procesu, a nie być jedynie drobnym szczegółem produkcyjnym.
- Grubość powłoki poza uzgodnionym zakresem zagraża pasowaniu i może wymagać usunięcia powłoki, poprawek lub jej ponownego nałożenia.
Zgodność materiału, funkcji i wykończenia
Zakres materiałów dostarczanych przez Zhenling obejmuje stale węglowe i stopowe, stale nierdzewne, stopy na bazie niklu oraz stopy aluminium. Ostateczny dobór zależy jednak od dokładnego gatunku, postaci wyrobu, jego stanu, medium roboczego, temperatury, twardości oraz wszelkich późniejszych operacji łączenia lub montażu.
01
Stal węglowa/stopowa
02
Stal nierdzewna
03
Stopy niklu/specjalne
04
Aluminium
Stale węglowe i stopowe
- Dostarczane gatunki obejmują 20#, 45#, Q235A, Q345D, 12CrMoV, GCr15, 25CrMo i 42CrMo.
- Należy określić obróbkę cieplną, twardość, narażenie na korozję i kolejność nakładania powłok.
- Przed galwanizacją lub obróbką chemiczną należy wskazać stal o wysokiej wytrzymałości, aby można było przeanalizować właściwą specyfikację wyrobu i procesu oraz zakres zastosowania wytycznych ASTM B1031.
Stale nierdzewne
- Dostarczane gatunki obejmują 303, 304, 304L, 316, 316L i 321.
- Należy osobno określić wymagania dotyczące wykończenia materiału podstawowego, usunięcia wolnego żelaza, wyglądu i odporności na korozję w warunkach pracy.
- Należy wskazać spoiny, przebarwienia po obróbce cieplnej, ryzyko obecności żelaza wtopionego w powierzchnię oraz ewentualne wymagania dotyczące łatwości czyszczenia.
Stopy na bazie niklu i stopy specjalne
- Zakres dostaw obejmuje stopy na bazie niklu do pracy w środowisku chemicznym, C276 i 904L.
- Przed przyjęciem publikowanych wartości właściwości materiału dla danej części należy potwierdzić dokładną specyfikację, postać wyrobu i jego stan.
- Na rysunku technicznym należy określić, które powierzchnie mają być poddane obróbce powierzchniowej, a które pozostają pod kontrolą wymiarową po obróbce skrawaniem.
Stopy aluminium
- Wraz z rysunkiem technicznym należy podać dokładny stop i stan umocnienia.
- Przebieg anodowania, kolor i przyrost wymiarów zależą od stopu, obróbki wstępnej i geometrii.
- Przed wyborem procesu nakładania powłoki należy wskazać połączenia klejone, styki elektryczne, gwinty, otwory i widoczne powierzchnie czołowe.
Kryteria oceny
Weryfikacja materiału i środowiska pracy
Nie każde wykończenie nadaje się do każdego stopu i każdych warunków pracy. Należy określić medium, temperaturę, rodzaj styku lub zużycia, środki czyszczące, wymagania elektryczne, materiał współpracujący i oczekiwany wygląd, aby zawęzić wybór procesu bez twierdzenia, że istnieje uniwersalnie „najlepsze” wykończenie.
13 usług wykończenia powierzchni części CNC
Każda poniższa karta przedstawia jeden proces do rozważenia i odsyła do zweryfikowanej podstrony. Ta strona główna pomaga w wyborze, a podstrona zawiera szczegóły dotyczące specyfikacji procesu, materiału, kontroli i wyceny.
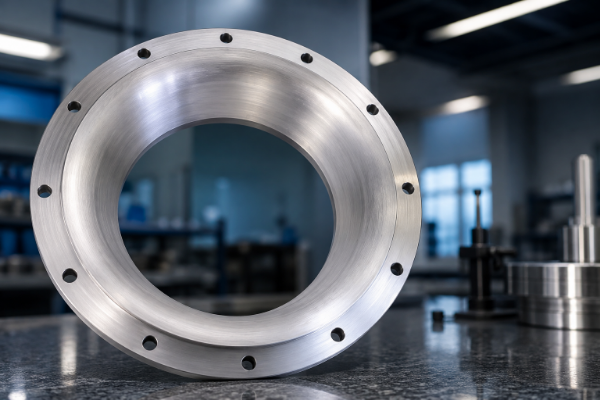
Wykończenie szczotkowane
Stosowane w celu uzyskania kontrolowanej, kierunkowej faktury na widocznych powierzchniach metalowych.
Weryfikacja podłoża
gatunek metalu i stan powierzchni wyjściowej
Dane do zapytania ofertowego
kierunek szczotkowania, widoczna powierzchnia i chronione krawędzie
Sprawdź wykończenie szczotkowane
Usługi polerowania
Stosowane, gdy gładkie wykończenie, odbijanie światła lub przygotowanie powierzchni mają znaczenie dla funkcji albo wyglądu.
Weryfikacja zgodności
stop i ślady po początkowej obróbce skrawaniem
Dane do zapytania ofertowego
docelowy parametr, poziom połysku i ograniczenia dotyczące krawędzi
Sprawdź usługi polerowania
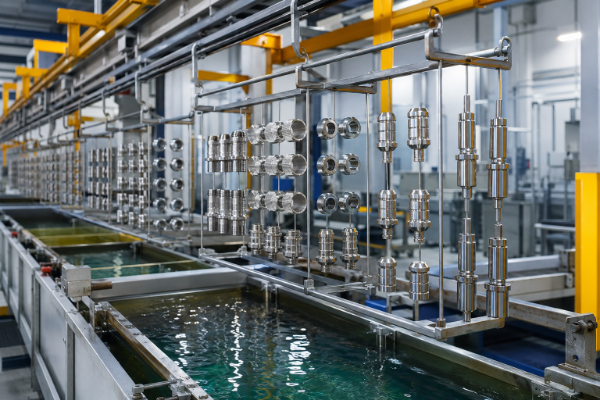
Usługi galwanizacji
Stosowane, gdy osadzona warstwa metalu ma zapewnić określoną funkcję powierzchni.
Weryfikacja podłoża
materiał podłoża i system galwaniczny
Dane do zapytania ofertowego
specyfikacja procesu, grubość, maskowane obszary i punkty styku
Sprawdź usługi galwanizacji
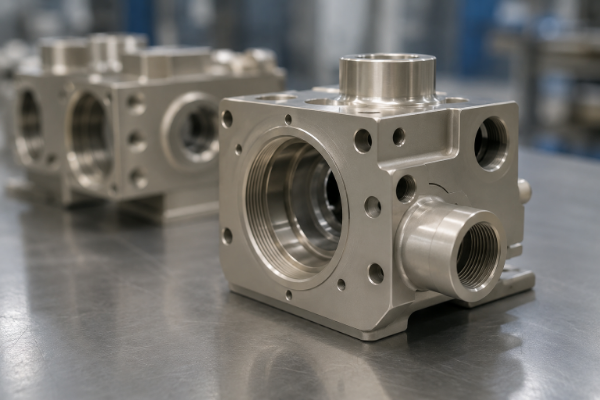
Niklowanie bezprądowe
Stosowane, gdy autokatalityczne osadzanie niklu odpowiada złożonej geometrii lub wymaganiom dotyczącym kontrolowanej warstwy.
Weryfikacja zgodności
materiał podłoża i obróbka wstępna
Dane do zapytania ofertowego
właściwa specyfikacja, grubość, twardość i krytyczne pasowania
Sprawdź niklowanie bezprądowe
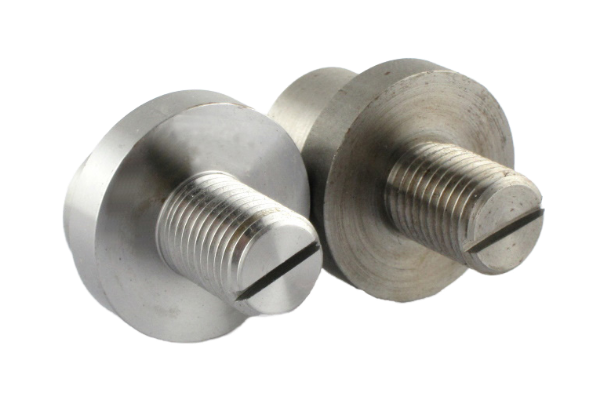
Usługi pasywacji
Stosowane, gdy wymagany jest określony proces czyszczenia i pasywacji powierzchni stali nierdzewnej.
Weryfikacja podłoża
gatunek stali nierdzewnej i wcześniejsza obróbka
Dane do zapytania ofertowego
obowiązująca specyfikacja, metoda badania i czystość po procesie
Sprawdź usługi pasywacji
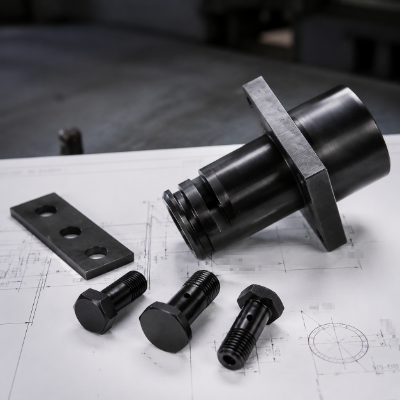
Wykończenie przez oksydowanie
Stosowane, gdy specyfikacja wymaga ciemnej powierzchni uzyskanej przez konwersję na części z odpowiedniego metalu.
Weryfikacja zgodności
grupa stopów i stan po obróbce cieplnej
Dane do zapytania ofertowego
obowiązująca specyfikacja, wygląd, olej lub uszczelnienie oraz powierzchnie krytyczne
Sprawdź wykończenie przez oksydowanie
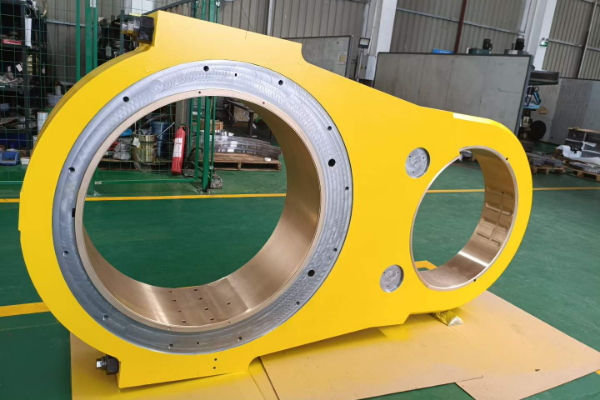
Usługi malowania proszkowego
Stosowane w celu uzyskania utwardzonej, barwnej powłoki na odpowiednim podłożu.
Weryfikacja podłoża
materiał podłoża, obróbka wstępna i cechy wrażliwe na temperaturę utwardzania
Dane do zapytania ofertowego
kolor, połysk, faktura, maskowane obszary i docelowa grubość powłoki
Sprawdź usługi malowania proszkowego
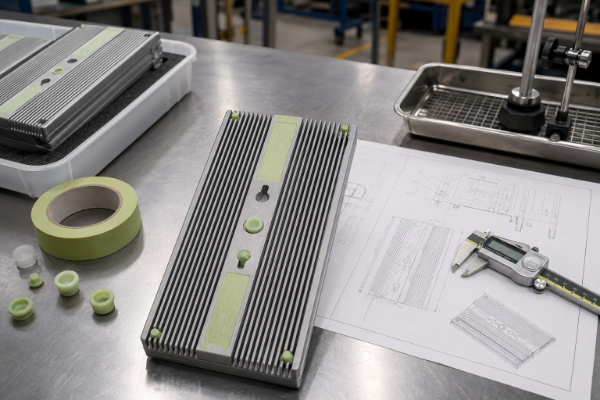
Usługi anodowania twardego
Stosowane, gdy w przypadku odpowiedniego stopu aluminium istotne są odporność na zużycie i kontrolowany przyrost grubości warstwy anodowej.
Weryfikacja zgodności
stop i stan umocnienia
Dane do zapytania ofertowego
oznaczenie Type III, grubość, uszczelnienie, kolor i maskowane obszary
Sprawdź usługi anodowania twardego
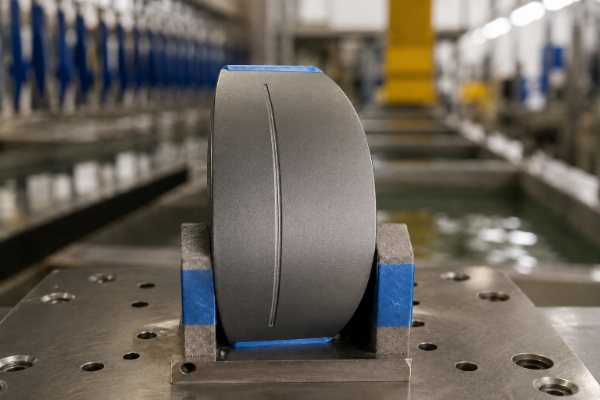
Usługi anodowania
Stosowane, gdy na aluminium lub innym odpowiednim stopie wymagana jest określona warstwa tlenku anodowego typu Type II lub innego typu.
Weryfikacja podłoża
dokładny stop i klasa widocznej powierzchni
Dane do zapytania ofertowego
typ procesu, kolor, uszczelnienie, grubość i punkty styku
Sprawdź usługi anodowania
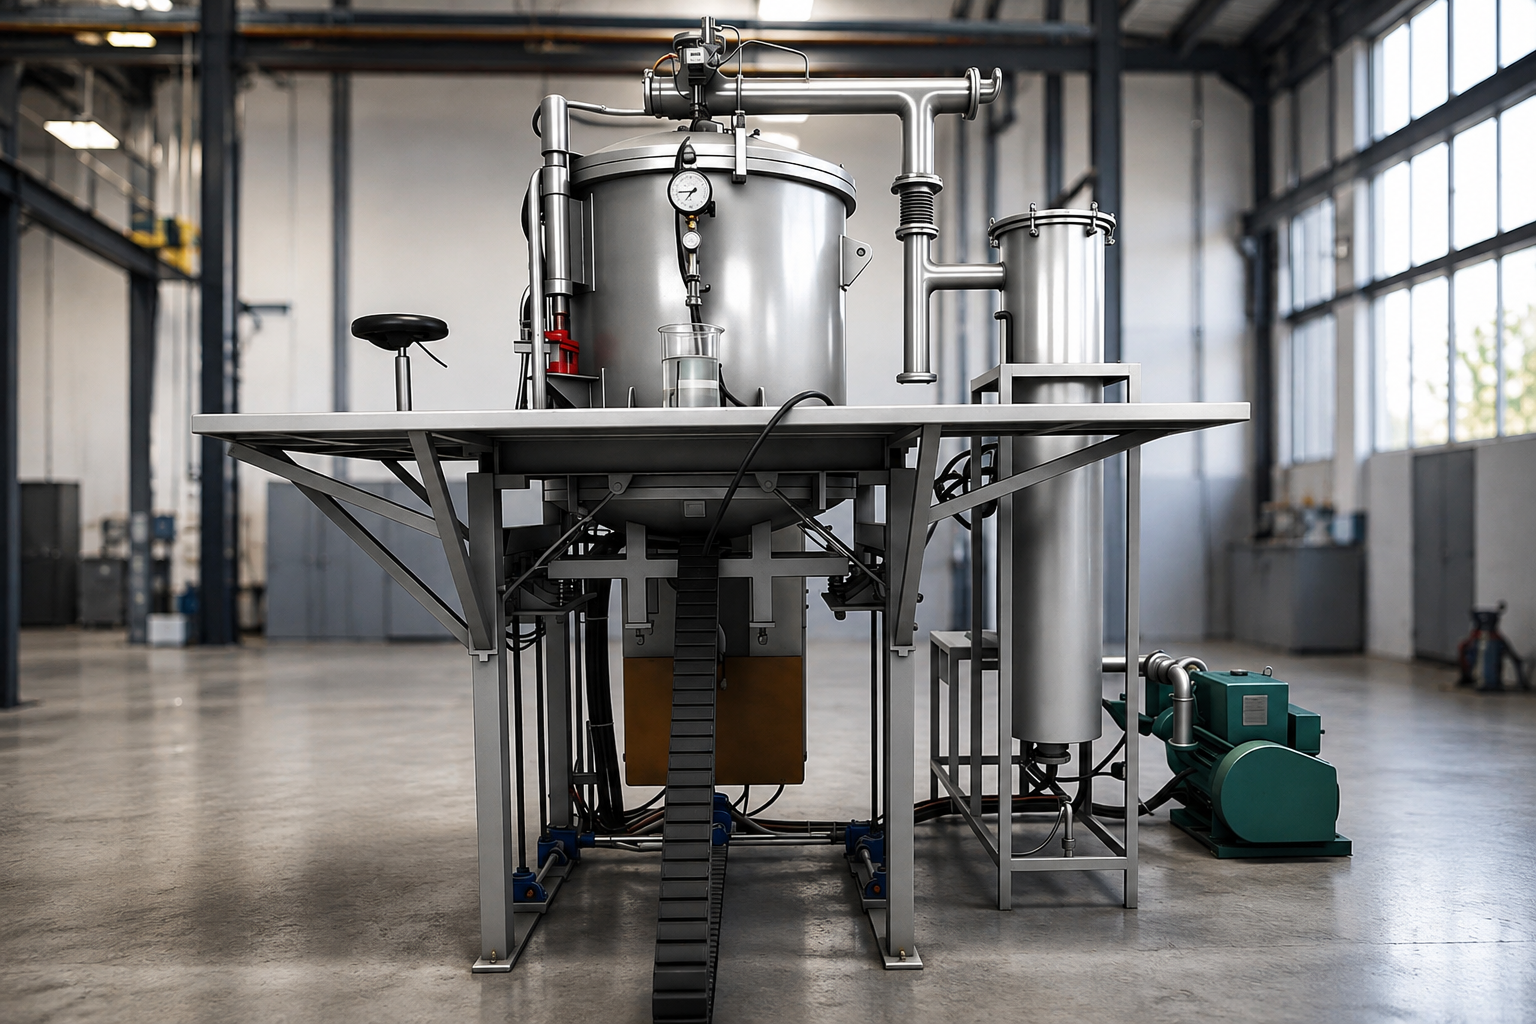
Usługi obróbki cieplnej
Stosowane, gdy rysunek techniczny określa wymagany stan materiału lub sposób uzyskania twardości.
Weryfikacja zgodności
gatunek, stan wyjściowy i wcześniejsze operacje
Dane do zapytania ofertowego
właściwa specyfikacja, stan docelowy, twardość i kontrola odkształceń
Sprawdź usługi obróbki cieplnej
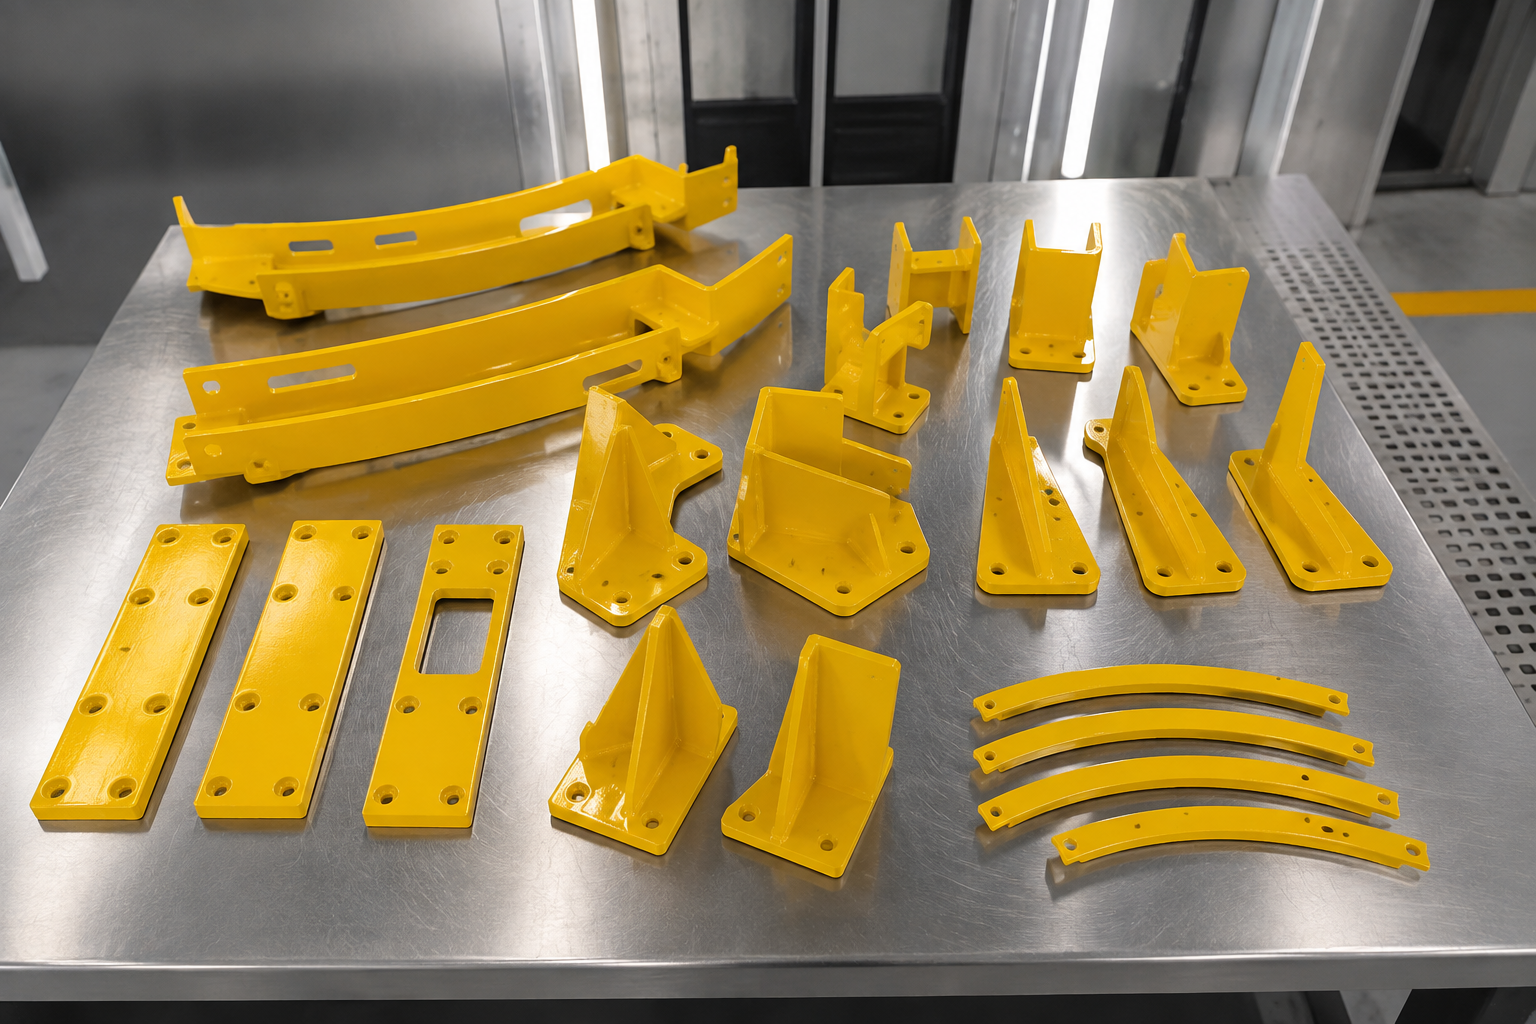
Usługi malowania farbą
Stosowane, gdy wymagany jest określony system powłok ciekłych i docelowy wygląd.
Weryfikacja podłoża
materiał podłoża, podkład i środowisko pracy
Dane do zapytania ofertowego
system malarski, kolor, połysk, grubość i maskowane obszary
Sprawdź usługi malowania farbą
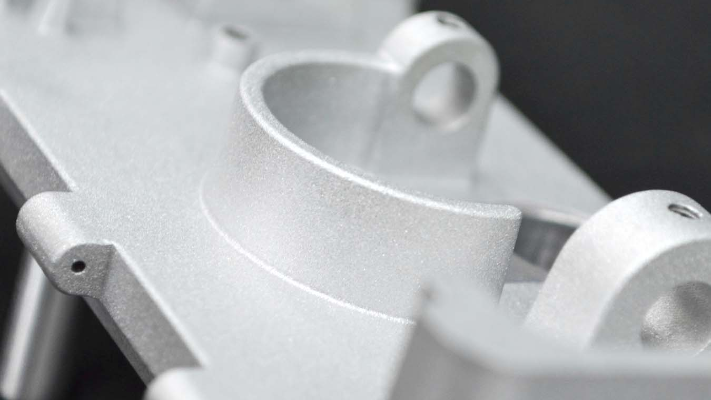
Usługi piaskowania
Stosowane do czyszczenia, przygotowania lub uzyskania kontrolowanej powierzchni po obróbce ściernej odpowiedniej części.
Weryfikacja zgodności
materiał podłoża, twardość i geometria
Dane do zapytania ofertowego
rodzaj ścierniwa, docelowy profil, chronione powierzchnie czołowe i ograniczenia dotyczące krawędzi
Sprawdź usługi piaskowania
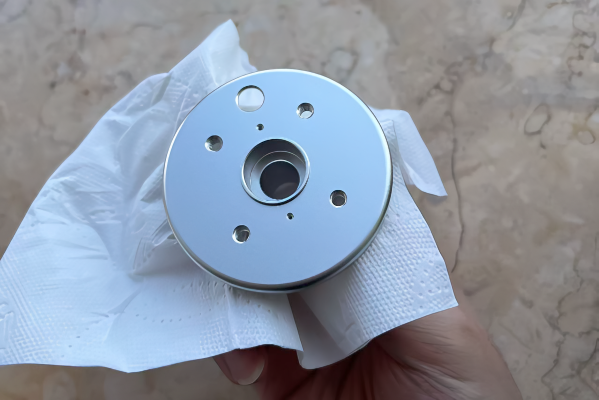
Usługi obróbki strumieniowo-ściernej śrutem
Stosowane w celu uzyskania jednolitej matowej faktury, gdy wybrane ścierniwo jest odpowiednie dla części.
Weryfikacja podłoża
materiał podłoża i wykończenie wyjściowe
Dane do zapytania ofertowego
rodzaj ścierniwa, zakres obróbki, powierzchnia klasy A, oczekiwany kolor i maskowane obszary
Sprawdź usługi obróbki strumieniowo-ściernej śrutem
Norma techniczna
Chropowatość powierzchni, przyrost grubości powłoki i wymiary krytyczne
Norma ASME B46.1-2019 (R2026) rozróżnia chropowatość, falistość i kierunkowość struktury powierzchni, a przywołana publikacja NIST dotycząca wzorcowania przedstawia parametry Ra, Rq, Rz, Rt, Rp, Rv i RSm wraz z warunkami pomiaru i źródłami niepewności.12 Oznaczenie wykończenia jest gotowe do zatwierdzenia dopiero wtedy, gdy jednoznacznie określa parametr, podstawę pomiaru i chronione cechy części.
“
Wymaganie dotyczące wykończenia jest gotowe do wyceny, gdy materiał, powierzchnie krytyczne, maskowanie, podstawa pomiaru i docelowy wygląd znajdują się w tym samym pakiecie dokumentacji do zatwierdzenia.— Zespół inżynierów Zhenling
Procedura zatwierdzania
- Tabela wykończenia powierzchni części CNC jest użytecznym skrótem, ale nie zastępuje określonego parametru i podstawy pomiaru.
- Symbole wykończenia powierzchni po obróbce skrawaniem muszą jednoznacznie wskazywać normę, wartość, kierunek i powierzchnie, których dotyczą.
- Wymaganie dotyczące wykończenia powierzchni można wycenić, gdy wskazuje również maskowane obszary, wymiary w stanie końcowym i dowody wymagane przy odbiorze.
Należy podać parametr powierzchni, jednostkę, długość odcięcia lub filtr, kierunek pomiaru, miejsca pobierania próbek i właściwą normę. ISO 21920-2:2021 zawiera aktualne terminy i parametry metody profilowej.3
Należy oznaczyć gwinty, otwory, bazy odniesienia, powierzchnie uszczelniające, gniazda łożysk, styki elektryczne i widoczne powierzchnie czołowe wymagające ochrony. Maskowanie stosuje się w procesach wykończenia suchych i mokrych, a nie tylko przy jednej grupie powłok.5
Należy określić, czy wykończenie dodaje materiał do powierzchni, usuwa go czy ją przekształca, oraz wskazać wszystkie pasowania zależne od stanu końcowego. Podczas analizy rysunku technicznego należy uwzględnić rozkład grubości, przyrost warstwy na krawędziach, zagłębienia i punkty styku.
Należy określić, czy odbiór następuje przed wykończeniem, po nim czy na obu etapach. Należy wskazać metodę i zasadę odbioru.
Specyfikacja wykończenia do zatwierdzenia: 8 pól
POLE // 01
Cel funkcjonalny
OKREŚLIĆ:
Odporność na korozję, zużycie, tarcie, przyczepność, przewodność, łatwość czyszczenia lub wygląd.
KONTROLOWANE RYZYKO:
Zapobiega zastąpieniu wymagania dotyczącego części samą nazwą procesu.
POLE // 02
Materiał podłoża
OKREŚLIĆ:
Dokładny gatunek, stan umocnienia, stan materiału oraz wcześniejszą obróbkę cieplną lub chemiczną.
KONTROLOWANE RYZYKO:
Zapobiega niezgodności materiałowej i błędnemu przypisaniu właściwości materiału.
POLE // 03
Parametr powierzchni
OKREŚLIĆ:
Ra, Rz lub inny określony parametr wraz z jednostkami i wartościami granicznymi.
KONTROLOWANE RYZYKO:
Zapobiega ukryciu ryzyka związanego z wierzchołkami i zagłębieniami przez uśredniony parametr chropowatości.
POLE // 04
Podstawa pomiaru
OKREŚLIĆ:
Długość odcięcia/filtr, długość odcinka oceny, kierunek/kierunkowość struktury, miejsca pobierania próbek i metodę.
KONTROLOWANE RYZYKO:
Umożliwia porównanie wyników pomiarów dostawcy i nabywcy.
POLE // 05
Maskowanie
OKREŚLIĆ:
Gwinty, otwory, bazy odniesienia, powierzchnie uszczelniające, styki, powierzchnie klasy A i punkty mocowania na zawieszkach.
KONTROLOWANE RYZYKO:
Chroni pasowanie, funkcję i wygląd.
POLE // 06
Naddatek na przyrost warstwy
OKREŚLIĆ:
Grubość wykończenia lub ilość usuwanego materiału oraz cechy współpracujące, na które to wpływa.
KONTROLOWANE RYZYKO:
Pozwala kontrolować wcisk, luz i wpływ obróbki na krawędzie.
POLE // 07
Wygląd
OKREŚLIĆ:
Kolor, połysk, fakturę, widoczną stronę, próbkę lub zatwierdzony wzorzec.
KONTROLOWANE RYZYKO:
Ogranicza subiektywne odrzucenie i różnice między partiami.
POLE // 08
Pakiet dokumentów odbiorowych
OKREŚLIĆ:
Etap kontroli przed procesem i po nim, raport, certyfikat, plan pobierania próbek oraz osobę odpowiedzialną za zatwierdzenie.
KONTROLOWANE RYZYKO:
Zapobiega zatrzymaniu gotowej partii na nieokreślonym etapie zatwierdzania.
RFQ-SYS // 09
Cena, czas realizacji i dane do zapytania ofertowego
Koszt wykończenia powierzchni zależy od wybranego procesu, pola powierzchni i liczby części, obróbki wstępnej, maskowania lub mocowania, kontroli koloru lub połysku, wymaganej powłoki lub twardości, kontroli jakości oraz pakowania. Te elementy zakresu wyjaśniają, dlaczego dwie podobnie wyglądające oferty mogą dotyczyć różnej trwałości lub precyzji; Zhenling potwierdza cenę i czas realizacji po przeanalizowaniu rzeczywistego pakietu wymagań.
Czynniki wpływające na koszt wykończenia
Proces i materiał podłoża
Co wpływa na wycenę
Wymagania dotyczące kąpieli, obróbki strumieniowo-ściernej, nakładania powłoki, utwardzania lub obróbki cieplnej różnią się w zależności od materiału.
Dane do zapytania ofertowego, które eliminują niepewność
Dokładny gatunek, stan materiału i obowiązująca specyfikacja wykończenia.
Branża i zastosowanie nabywcy
Co wpływa na wycenę
Środowisko pracy, zastosowanie objęte przepisami i późniejszy montaż zmieniają wymagania dotyczące dokumentowania procesu.
Dane do zapytania ofertowego, które eliminują niepewność
Zastosowanie, miejsce przeznaczenia, obowiązująca specyfikacja i osoba odpowiedzialna za zatwierdzenie.
Pole powierzchni i liczba sztuk
Co wpływa na wycenę
Sposób obsługi części, zagęszczenie na zawieszkach, wielkość wsadu i udział kosztów przygotowania zmieniają się wraz ze składem partii.
Dane do zapytania ofertowego, które eliminują niepewność
Liczba prototypów, liczba sztuk zatwierdzonych do produkcji i prognoza zamówień powtarzalnych.
Obróbka wstępna
Co wpływa na wycenę
Czyszczenie, usuwanie starej powłoki, gratowanie lub przygotowanie powierzchni dodają kontrolowane etapy procesu.
Dane do zapytania ofertowego, które eliminują niepewność
Stan przy przyjęciu, obecność oleju/rdzy/zgorzeliny i wymagana czystość.
Maskowanie i mocowanie
Co wpływa na wycenę
Złożona geometria obszarów wymagających ochrony zwiększa nakład pracy na przygotowanie, sprawdzanie i usuwanie masek.
Dane do zapytania ofertowego, które eliminują niepewność
Rysunek techniczny z oznaczeniami oraz krytyczne gwinty, otwory, bazy odniesienia i powierzchnie klasy A.
Kontrola wyglądu
Co wpływa na wycenę
Kolor, połysk, faktura, widoczna powierzchnia i zatwierdzenie próbki dodają kryteria odbioru.
Dane do zapytania ofertowego, które eliminują niepewność
System oznaczania kolorów, docelowy połysk, powierzchnia klasy A/B i zatwierdzony wzorzec.
Docelowa grubość warstwy lub twardość
Co wpływa na wycenę
Grubość, twardość, uszczelnienie, wygrzewanie lub wymagany stan po obróbce wpływają na wybór procesu.
Dane do zapytania ofertowego, które eliminują niepewność
Oznaczenie procesu, docelowy zakres i wyjątki dotyczące konkretnych cech.
Kontrola i dokumentacja
Co wpływa na wycenę
Raporty, certyfikaty, pobieranie próbek i badania przez podmioty zewnętrzne wymagają zaplanowania zasobów.
Dane do zapytania ofertowego, które eliminują niepewność
Lista wymaganych dokumentów, metoda badania, plan pobierania próbek i osoba odpowiedzialna za odbiór.
Pakowanie i logistyka
Co wpływa na wycenę
Części o wymaganym wyglądzie, krawędzie z powłoką i partie mieszane mogą wymagać oddzielenia i ochrony.
Dane do zapytania ofertowego, które eliminują niepewność
Standard pakowania, miejsce przeznaczenia i ograniczenia dotyczące obchodzenia się z częściami.
Zasada porównywania ofert
Oferty należy porównywać dopiero wtedy, gdy zakres wszystkich ośmiu czynników jest taki sam. Niższa cena, która nie obejmuje obróbki wstępnej, maskowania, kryteriów wyglądu lub dokumentacji kontroli, oznacza inny zakres zakupu.
Etapy kontroli jakości wykończenia powierzchni
Kontrola jakości zaczyna się przed skierowaniem części do procesu wykończenia i kończy po sprawdzeniu gotowej powierzchni względem pisemnego pakietu wymagań do zatwierdzenia. Inżynierowie Zhenling wstrzymują zapytanie ofertowe, gdy nie uzgodniono metody kontroli, miejsca pobrania próbki lub kryterium odbioru, ponieważ ta luka stwarza ryzyko poprawek. Właściwa norma ISO, ASTM lub wymaganie rysunkowe, wymagany dowód i osoba odpowiedzialna są określane w ofercie, a nie dopiero po zakończeniu procesu.
Powierzchnia przy przyjęciu
01
- Rewizja rysunku i materiał
- Ślady po obróbce skrawaniem, zadziory, olej, zgorzelina lub wcześniejsza powłoka
- Powierzchnie krytyczne i klasa wyglądu
Kontrola maskowania i punktów styku
02
- Chronione gwinty, otwory, pasowania i bazy odniesienia
- Miejsca mocowania na zawieszkach, drutach lub punktach styku
- Strona klasy A/B i ograniczenia dotyczące krawędzi
Punkt kontrolny procesu
03
- Określony proces i kolejność operacji
- Właściwe zapisy dotyczące partii, kąpieli, utwardzania lub obróbki cieplnej
- Wymagane zatwierdzenie próbki lub pierwszej sztuki
Odbiór końcowy
04
- Wygląd i parametr powierzchni
- Wymiary krytyczne w stanie końcowym
- Raporty, certyfikaty i zgoda na pakowanie
Postępowanie w przypadkach szczególnych
Warunek zatwierdzenia stali o wysokiej wytrzymałości
W przypadku stali o wysokiej wytrzymałości kierowanej do galwanizacji lub obróbki chemicznej należy na podstawie obowiązujących specyfikacji wyrobu i procesu określić zakres oceny ryzyka związanego z wodorem, kolejność obróbki cieplnej i wymagane dowody walidacji. ASTM B1031-26E01 jest wytyczną do takiej oceny, a nie uniwersalną specyfikacją wyrobu.4 Nie należy przyjmować ogólnego cyklu wygrzewania jako uniwersalnej zasady zatwierdzania.
Przebieg zamówienia i odpowiedzialność za jakość
Czasy realizacji obróbki skrawaniem i wykończenia można wiarygodnie określić dopiero wtedy, gdy proces wykończenia i warunki odbioru zostaną zatwierdzone łącznie. Zhenling wskazuje w ofercie odpowiedzialność za proces i kontrolę oraz dane, na które nadal czeka od nabywcy. Jeśli o odbiorze decyduje faktura profilu powierzchni, dane potrzebne do oznaczenia zgodnego z ISO 21920-2 pozostają w pakiecie dokumentacji do zatwierdzenia.3
1
Prześlij
Rysunek techniczny, model CAD, gatunek materiału, liczbę sztuk, oznaczenie wykończenia i miejsce przeznaczenia.
2
Przeanalizuj
Funkcję, materiał, powierzchnie krytyczne, maskowane obszary, przyrost warstwy i podstawę pomiaru.
3
Wyceń
Kolejność procesów, odpowiedzialność za wykonanie, zakres kontroli i ramy harmonogramu.
4
Obrabiaj skrawaniem
Uzyskaj geometrię zgodną z zatwierdzonymi wymaganiami i przygotuj powierzchnię do zatwierdzonego procesu.
5
Wykończ
Przeprowadź zatwierdzony proces, zachowując maskowane obszary, punkty styku i dokumentację wymaganą do zatwierdzenia.
6
Odbierz
Skontroluj stan końcowy, skompletuj wymagane dowody i zabezpiecz powierzchnię na czas wysyłki.
Mapa kolejki procesów wykończenia i wąskich gardeł związanych z poprawkami
Pakiet dokumentacji do zatwierdzenia
Brak danych o wykończeniu, maskowaniu lub wyglądzie wstrzymuje wybór procesu przed rozpoczęciem produkcji.Przygotowanie maskowania
Złożona geometria obszarów wymagających ochrony może wymusić sekwencyjne przygotowanie zamiast pracy równoległej.Kolejka do procesu
Dostępność kąpieli, obróbki strumieniowo-ściernej, nakładania powłoki, utwardzania lub obróbki cieplnej zależy od wybranego procesu.Pomiar końcowy
Krytyczne pasowania należy sprawdzić przy uzgodnionym stanie powierzchni.Cykl poprawek
Niezgodności grubości powłoki, koloru, maskowania lub pasowania mogą prowadzić do decyzji o usunięciu powłoki, ponownej obróbce albo ponownym wykonaniu części.
Działanie nabywcy: Przed rozpoczęciem obróbki skrawaniem należy ustalić pakiet wymagań do zatwierdzenia i wskazać osobę odpowiedzialną za każdy punkt kontrolny. To najkrótsza droga do porównywalnej oferty i harmonogramu wykończenia, który można zweryfikować.
Skonfiguruj proces
Zakład Zhenling i wsparcie produkcji
Firma Zhenling powstała w 2006 roku i działa w zakładzie o powierzchni 8 000 metrów kwadratowych w Jiashan w prowincji Zhejiang, w tym w hali produkcyjnej o powierzchni 6 000 metrów kwadratowych. Wskazany park maszynowy obejmuje wycinarki elektroerozyjne CNC, tokarki, frezarki, szlifierki, wytaczarki i wiertarki, 3-osiowe, 4-osiowe i importowane 5-osiowe centra obróbcze, a także urządzenia wspierające operacje związane z obróbką blach. Kryteria odbioru faktury powierzchni określają rysunek techniczny oraz właściwe wymagania ASME B46.1 lub ISO 21920; przywołanie tych dokumentów nie oznacza certyfikacji zakładu.13
Powiązany proces produkcyjny
Gdy sektor zastosowania zmienia wymagania dotyczące materiału, kontroli lub dokumentacji, przed przygotowaniem zapytania ofertowego o wykończenie warto uporządkować te dane na stronie dotyczącej obróbki CNC dla różnych branż.
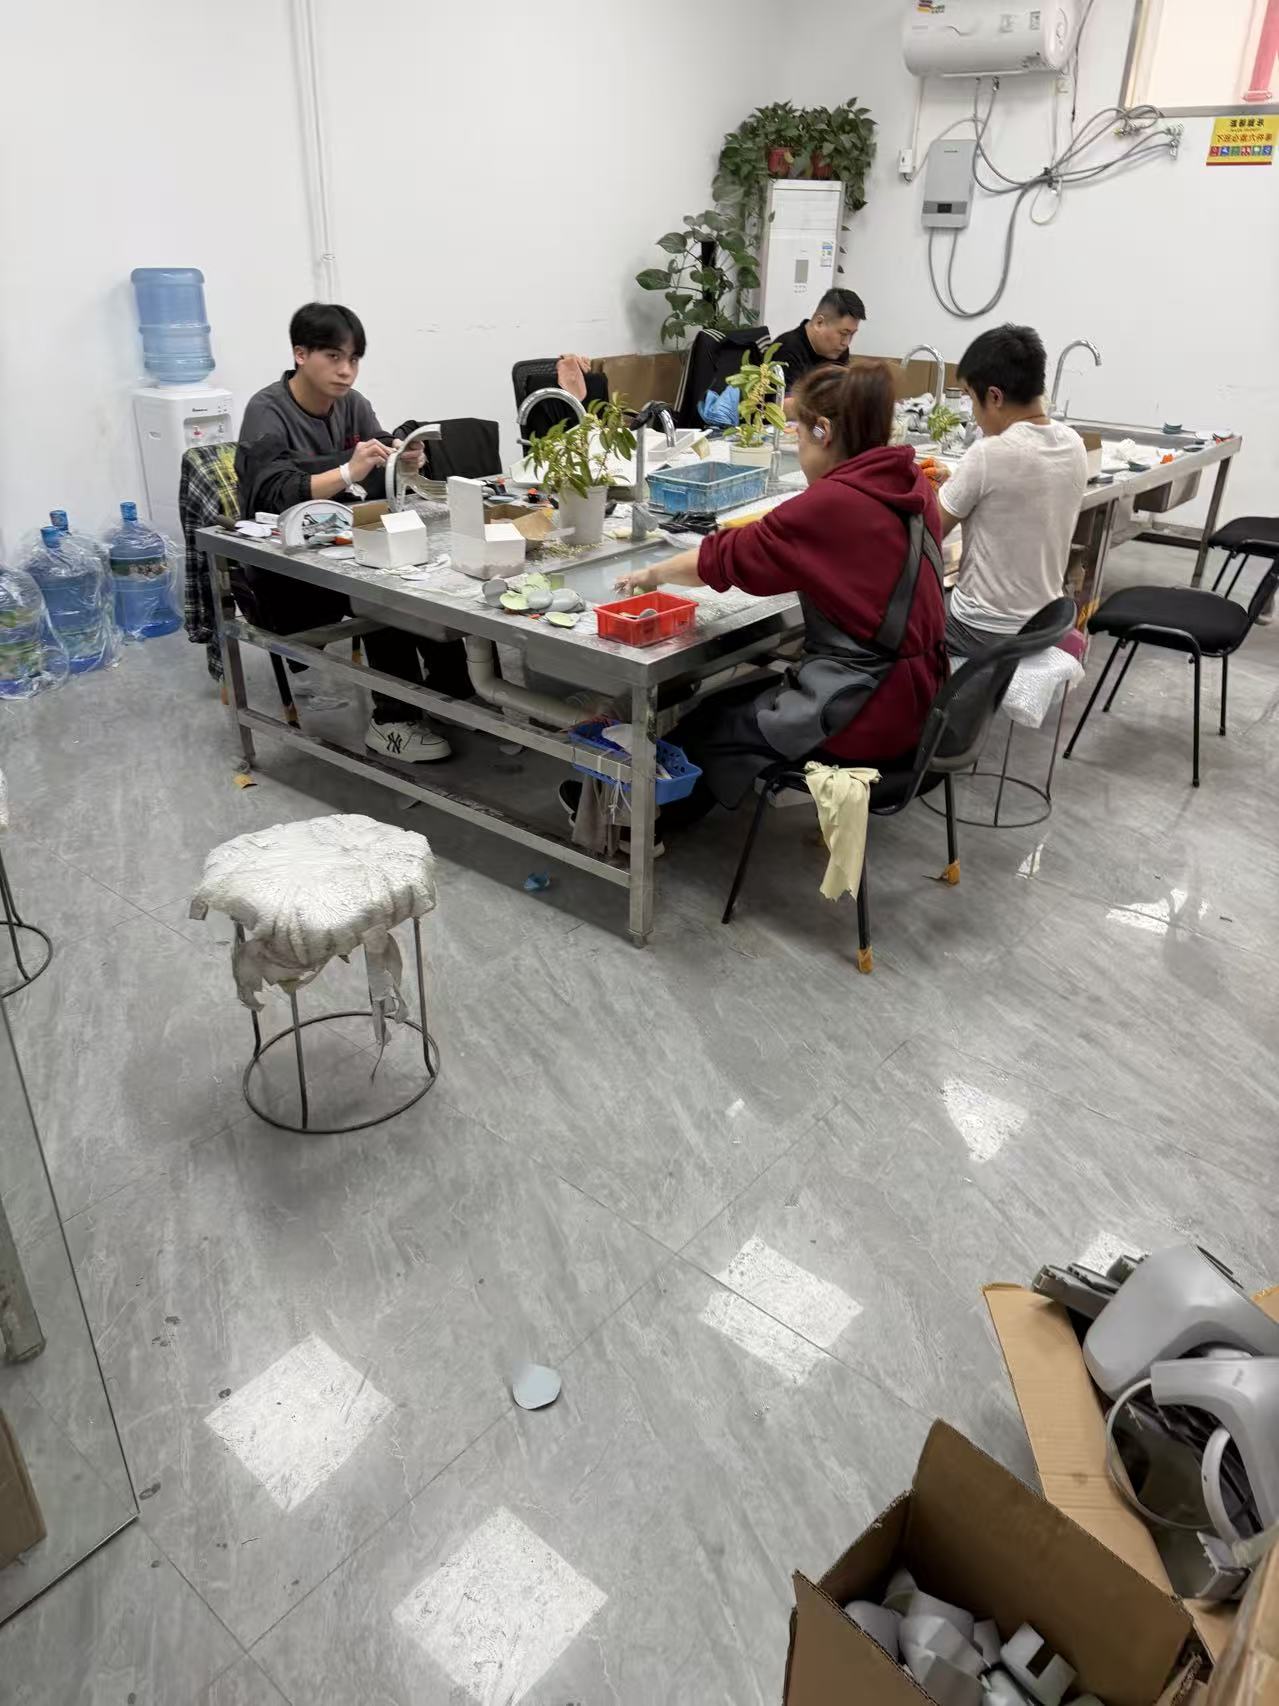
Zespół Zhenling ręcznie wykańczający powierzchnie części metalowych. Zdjęcie dostarczone przez klienta przedstawia ręczne prace przy powierzchniach i obchodzenie się z częściami w zakładzie w Jiashan.
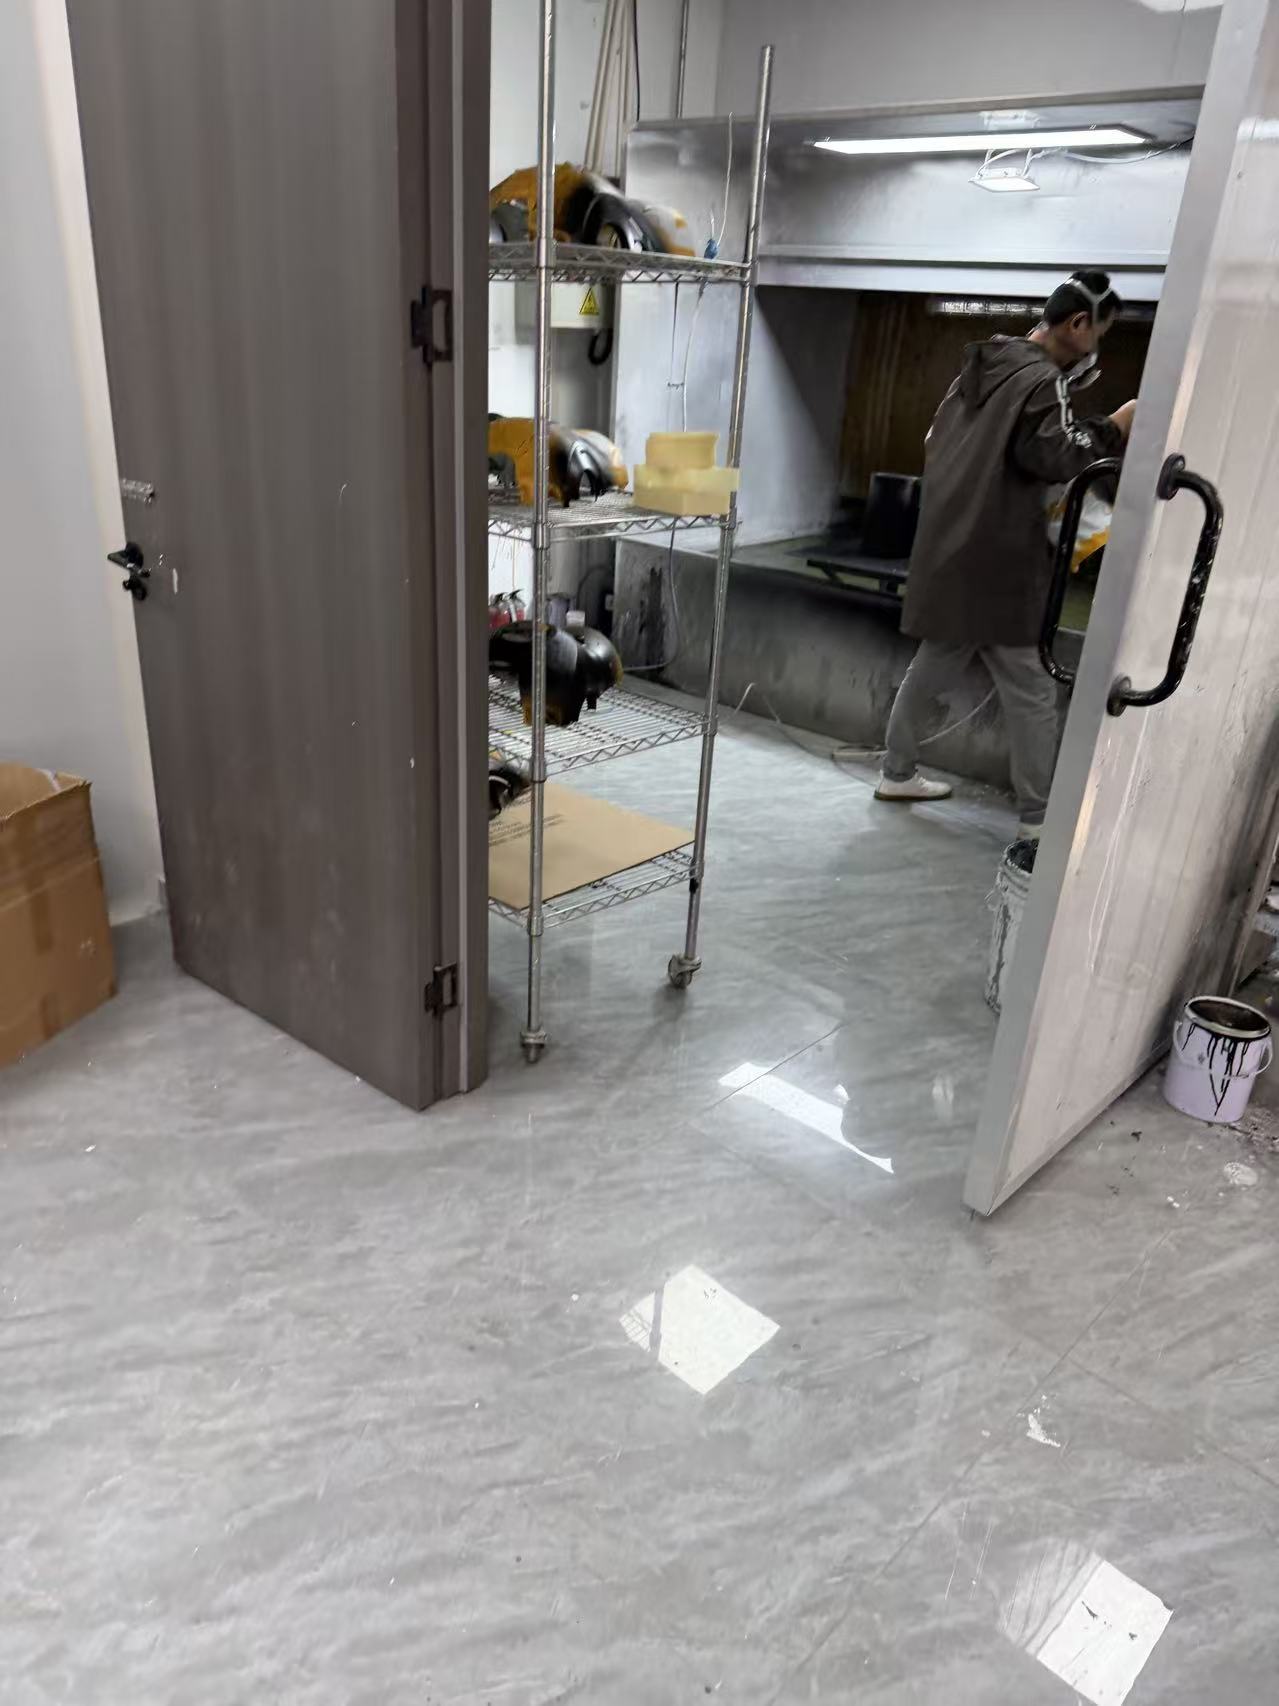
Operator Zhenling pracujący w rzeczywistym stanowisku wykończenia powierzchni w hali produkcyjnej w Jiashan. Autentyczne zdjęcie stanowiska wykończenia i operatora, dostarczone przez klienta. Potwierdza opis środowiska pracy, a nie posiadanie wszystkich wymienionych procesów.
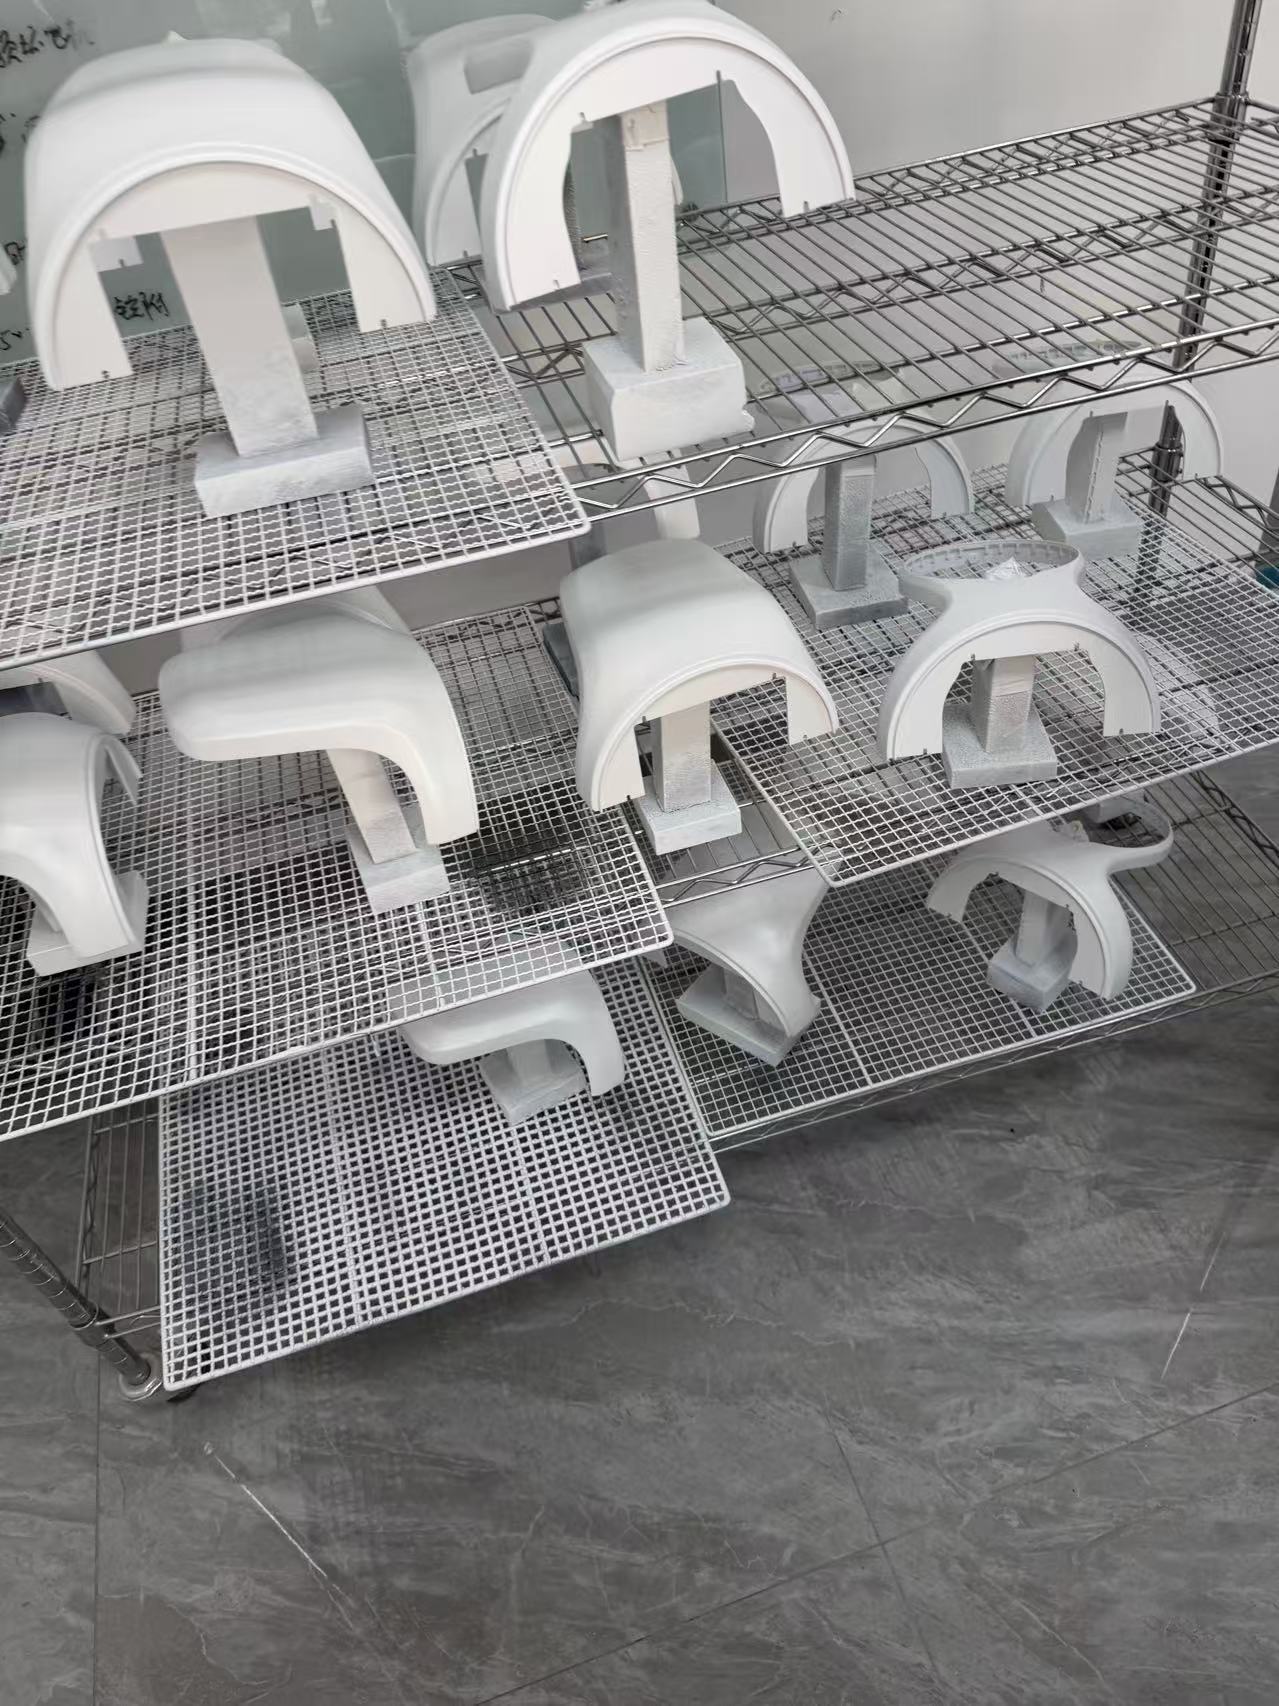
Metalowe komponenty z powłoką umieszczone na stojakach w obszarze wykończenia powierzchni Zhenling. Dostarczone przez klienta zdjęcie z procesu produkcji przedstawia metalowe komponenty z powłoką na stojakach.
OBRÓBKA CNC I WYKOŃCZENIE
Produkcja według rysunku technicznego
Firma założona w 2006 roku
Niestandardowe komponenty metalowe i obróbka skrawaniem na zamówienie według rysunków technicznych lub próbek.
Zakład o powierzchni 8 000 m²
Zakład w Jiashan z halą produkcyjną o powierzchni 6 000 m².
Wyposażenie do różnych procesów
Urządzenia do obróbki skrawaniem, formowania i spawania wspierają analizę przebiegu produkcji części.
Wsparcie w doborze materiału
Wymagania dotyczące temperatury, korozji, ciśnienia i twardości są analizowane wraz z gatunkiem materiału.
„Najlepiej przeanalizować wykończenie, zanim część opuści etap obróbki skrawaniem. Wtedy można jeszcze zabezpieczyć pasowanie, określić widoczną powierzchnię i wyznaczyć właściwy etap kontroli.”
Kompromisy przy wyborze wykończenia i procesy alternatywne
Rzetelna strona usługowa nie narzuca jednego wykończenia wszystkim częściom. Procesów wykończenia nie można stosować zamiennie; wybór bez uwzględnienia przyrostu warstwy, temperatury utwardzania, wytrzymałości podłoża, tolerancji wyglądu lub kolejnego etapu montażu może pogorszyć pasowanie i powtarzalność albo wymusić poprawki.
PRZYPADEK 01 // Gwinty o małym luzie, otwory lub pasowania wciskowe
CZYNNIK RYZYKA
Dlaczego jest to niekorzystne dla części
Dodana lub przekształcona warstwa powierzchniowa może zmienić pasowanie końcowe.
PROCES ALTERNATYWNY
Następny proces do rozważenia
Zamaskować daną cechę, dodać naddatek na obróbkę skrawaniem, przeprowadzić obróbkę skrawaniem po wykończeniu tam, gdzie jest to dopuszczalne, lub wybrać odpowiedni proces zapewniający cieńszą warstwę.
PRZYPADEK 02 // Połączenie klejone lub montaż wrażliwy na temperaturę
CZYNNIK RYZYKA
Dlaczego jest to niekorzystne dla części
Cykl utwardzania lub obróbki cieplnej może wpłynąć na kleje, uszczelnienia lub stan materiału.
PROCES ALTERNATYWNY
Następny proces do rozważenia
Wykończyć część przed montażem, ochronić połączenie lub wybrać odpowiedni system pracujący w niższej temperaturze.
PRZYPADEK 03 // Stal o wysokiej wytrzymałości kierowana do galwanizacji lub obróbki chemicznej
CZYNNIK RYZYKA
Dlaczego jest to niekorzystne dla części
Ryzyko związane z wodorem zależy od wytrzymałości materiału, procesu, powłoki i zwalidowanego sposobu usuwania jego skutków.
PROCES ALTERNATYWNY
Następny proces do rozważenia
W przypadku części lotniczej lub innej części objętej określoną specyfikacją należy stosować obowiązującą specyfikację wyrobu i procesu; ASTM B1031 może wspierać ocenę, ale jej nie zastępuje.
PRZYPADEK 04 // Docelowy wygląd bez zatwierdzonego wzorca
CZYNNIK RYZYKA
Dlaczego jest to niekorzystne dla części
Określenia takie jak „gładka”, „matowa” czy „czarna” nie definiują koloru, połysku, faktury ani dopuszczalnych śladów styku.
PROCES ALTERNATYWNY
Następny proces do rozważenia
Należy zatwierdzić próbkę, system oznaczania kolorów, powierzchnie A/B oraz warunki kontroli wizualnej.
SCENARIUSZ 05 // Wymóg przyczepności połączony z najniższą chropowatością
CZYNNIK RYZYKA
Dlaczego jest to niekorzystne dla części
Gładsza powierzchnia nie zawsze sprawdza się lepiej w każdym systemie klejenia lub nakładania powłok.
PROCES ALTERNATYWNY
Następny proces do rozważenia
Należy określić zarówno profil przygotowanej powierzchni, jak i wymaganą przyczepność.
SCENARIUSZ 06 // Komponent wirujący lub wyważany
CZYNNIK RYZYKA
Dlaczego jest to niekorzystne dla części
Nierównomierne osadzanie lub rozłożenie powłoki może zmienić końcowy rozkład masy.
PROCES ALTERNATYWNY
Następny proces do rozważenia
Należy określić rozkład powłoki, maskowanie, kontrolę po obróbce wykończeniowej oraz ewentualne wymagania dotyczące wyważenia.
SCENARIUSZ 07 // Podłoże z tworzywa sztucznego lub wydruku 3D
CZYNNIK RYZYKA
Dlaczego jest to niekorzystne dla części
Ta mapa przebiegu procesu technologicznego, opracowana z myślą o metalach, nie pozwala przenosić założeń dotyczących nakładania powłok ani przygotowania powierzchni na podłoża z innej grupy materiałów.
PROCES ALTERNATYWNY
Następny proces do rozważenia
Przed wyborem wykończenia należy osobno przeanalizować materiał, przyczepność, utwardzanie i kryteria odbioru.
Narzędzia do projektowania wykończenia powierzchni
Własne narzędzia oceny pozwalają określić powierzchnie krytyczne, ujednolicić instrukcje maskowania i sprawdzić gotowość zapytania ofertowego przed skierowaniem projektu do produkcji. Symbole wykończenia powierzchni po obróbce skrawaniem powinny wskazywać mierzalną normę, dokładny kierunek śladów obróbki i właściwe kryteria odbioru.
Dobór przebiegu procesu technologicznego wykończenia powierzchni
Porównaj dostępne rozwiązania i wybierz optymalny przebieg procesu technologicznego obróbki wykończeniowej CNC na podstawie wymagań funkcjonalnych, materiału podłoża i naddatków na grubość powłoki.
Kreator zapytania RFQ: maskowanie i kryteria odbioru
Przygotuj specyfikację określającą cechy krytyczne, maskowanie gwintów i bazy pomiarowe, aby uzyskać dokładne wyceny od dostawców.
Kontrola gotowości zapytania RFQ dotyczącego wykończenia powierzchni
Sprawdź oznaczenia na rysunku technicznym w odniesieniu do norm ASME i ISO, aby wyeliminować niejednoznaczności dotyczące średniej chropowatości, filtrowania i kryteriów odbioru.
Obróbka wykończeniowa powierzchni części CNC — często zadawane pytania
Jak wybrać wykończenie powierzchni części obrabianej skrawaniem CNC?
Najpierw należy określić funkcję części, materiał podłoża, środowisko pracy i geometrię krytyczną, a następnie porównać odpowiednie przebiegi procesu technologicznego. Wygląd jest jednym z kryteriów; o wyborze mogą też decydować pasowanie, korozja, zużycie, przyczepność, przewodność i wymagania dotyczące kontroli.
Czy wartość Ra wystarczy do określenia wykończenia powierzchni?
Nie. Należy podać parametr i jednostkę, a także wymagane w danym zastosowaniu ustawienia odcięcia lub filtra, kierunek śladów obróbki, podstawę oceny lub pobierania próbek, metodę pomiaru i miejsce odbioru.
Czy na jednej części można zastosować kilka rodzajów wykończenia powierzchni?
Tak, jeśli określono kolejność, zgodność procesów, obszary maskowane i stan powierzchni przy odbiorze. Zapytanie RFQ powinno wskazywać, które powierzchnie podlegają poszczególnym przebiegom procesu technologicznego oraz który proces decyduje o wymiarze końcowym.
Czy wymiary krytyczne należy kontrolować przed obróbką wykończeniową czy po niej?
Rysunek techniczny musi określać wymagany stan powierzchni przy odbiorze. Niektóre cechy wymagają kontroli przed obróbką wykończeniową i po niej, ponieważ narastanie grubości powłoki, obróbka konwersyjna, polerowanie lub obróbka strumieniowo-ścierna mogą wpłynąć na wynik.
Dlaczego wyceny obróbki wykończeniowej różnią się między dostawcami?
Wyceny różnią się, gdy nie uzgodniono przebiegu procesu technologicznego, obróbki wstępnej, maskowania, koloru lub połysku, grubości lub twardości, kontroli i pakowania. Przed porównaniem cen należy porównać te same osiem elementów zakresu prac.
Co należy uwzględnić w zapytaniu RFQ dotyczącym obróbki wykończeniowej powierzchni?
Należy przesłać aktualny rysunek techniczny, plik CAD, gatunek i stan materiału, ilość, specyfikację wykończenia, wskazanie powierzchni krytycznych, wymagania dotyczące maskowania i wyglądu, podstawę pomiaru, wymagane dokumenty oraz miejsce dostawy.
Jak chronić gwinty i powierzchnie współpracujące?
Każdą cechę wymagającą ochrony należy oznaczyć na rysunku technicznym i wskazać, czy o końcowym pasowaniu decyduje maskowanie, naddatek czy zatwierdzona obróbka po nałożeniu powłoki. Nie należy oczekiwać, że wykonawca obróbki wykończeniowej rozpozna powierzchnie krytyczne na podstawie samej geometrii.
Czy wygrzewanie zawsze eliminuje ryzyko kruchości wodorowej po galwanizacji?
Nie. Właściwe specyfikacje materiału, wyrobu i procesu muszą określać plan ograniczania wpływu wodoru, w tym wymagania dotyczące wygrzewania lub badań. ASTM B1031-26E01 stanowi wytyczne do takiej analizy, a nie uniwersalną specyfikację wyrobu.
Czy wszystkie trzynaście przebiegów procesu technologicznego obróbki wykończeniowej realizuje się w tym samym zakładzie?
Oferta wskazuje wybrany przebieg procesu technologicznego, wykonawcę, podmiot odpowiedzialny za kontrolę oraz dokumenty wymagane do odbioru. Dostarczone fotografie przedstawiają rzeczywiste prace związane z obróbką wykończeniową, ale nie stanowią podstawy do twierdzenia, że każdy przebieg procesu technologicznego jest realizowany we własnym zakładzie.
Jakie dokumenty mogą być dołączone do gotowych części?
W zapytaniu RFQ należy wymienić wymagany raport z kontroli, certyfikat materiałowy, certyfikat procesu, plan pobierania próbek lub inny dokument odbiorowy. Zhenling potwierdza dostępny zestaw dokumentów w pisemnej ofercie.
Jak wybór wykończenia wpływa na czas realizacji?
Zwolnienie części po obróbce skrawaniem, obróbka wstępna, maskowanie, oczekiwanie na proces, utwardzanie lub wygrzewanie, kontrola i poprawki to kolejne etapy, od których zależy dalszy przebieg prac. Zhenling potwierdza harmonogram po przeanalizowaniu wybranego przebiegu procesu technologicznego i wymagań dotyczących odbioru.
Czy przed złożeniem zapytania ofertowego można poprosić o wstępny wybór metod wykończenia?
Tak. Narzędzie doboru przebiegu procesu technologicznego wykończenia powierzchni pozwala uporządkować informacje o materiale, środowisku pracy, wyglądzie i cechach krytycznych; wynik należy następnie przesłać wraz z rysunkiem technicznym do oceny inżynierskiej.






