Skontaktuj się z firmą Zhenling

Obróbka CNC części na zamówienie i części niestandardowych
- Termin przygotowania wyceny przez inżyniera potwierdzany po analizie zapytania ofertowego
- Termin wykonania prototypu potwierdzany w ofercie
- Klasa tolerancji ogólnych ISO 2768-m
- Przyjmujemy pliki STEP, IGES, X_T, DWG, DXF i PDF
Według informacji przekazanych przez firmę zakład w Jiashan działa od 2006 roku. Przy zapytaniu o obróbkę CNC o przydatności dostawcy decydują rysunek techniczny, materiał, ilość, przebieg procesu technologicznego, wymagania dotyczące kontroli oraz warunki dostawy; na tej stronie nie deklarujemy doświadczenia we współpracy z klientami z branży urządzeń ciśnieniowych ani gwarantowanego terminu odpowiedzi działu technicznego. Zapytanie kierowane do centrum usług obróbki CNC powinno zawierać rewizję rysunku, materiał, ilość, wymiary krytyczne, wymagane dokumenty kontroli i uzgodnione warunki dostawy. Możliwości wykonania i terminy należy traktować jako wstępne. Pisemne warunki powinny określać zweryfikowany przebieg procesu technologicznego, jego ograniczenia, wymaganą dokumentację oraz założenia dotyczące dopuszczenia części do wysyłki.
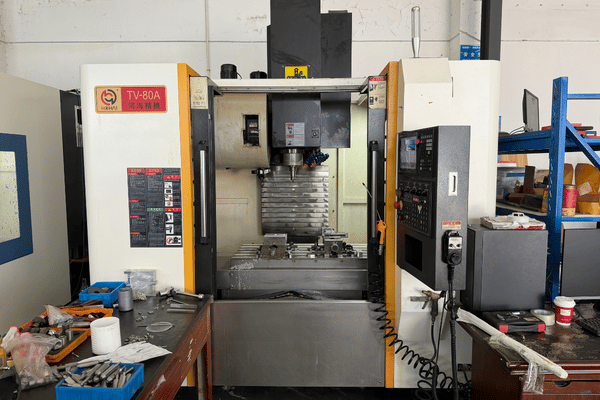
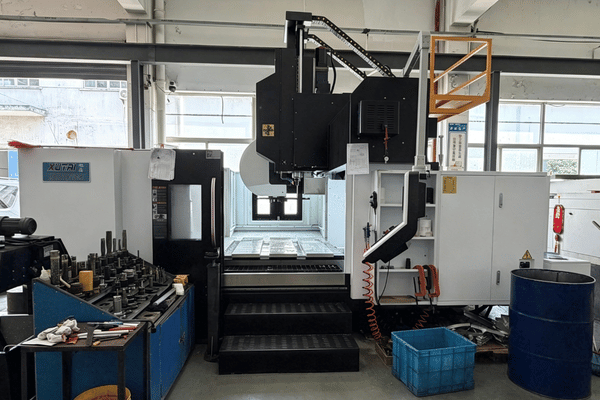
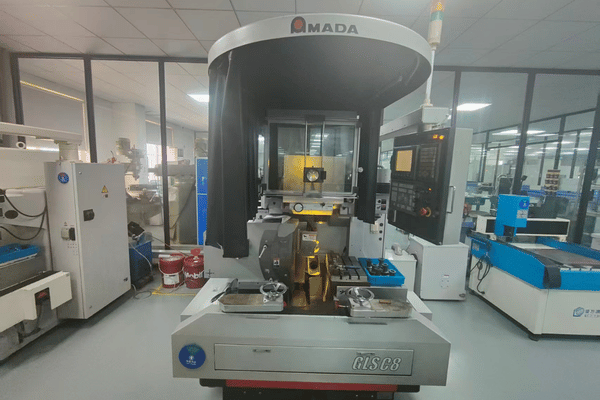
Termin przygotowania wyceny
Termin odpowiedzi z wyceną potwierdzamy po analizie technicznej przesłanego zapytania ofertowego.
Czasy realizacji
Terminy wykonania prototypów i małych serii potwierdzamy w pisemnej ofercie po analizie rysunku technicznego i ilości.
Wielkość zamówienia
Minimalną ilość oraz możliwość zamówienia jednej sztuki potwierdzamy w pisemnej ofercie.
Tolerancje ogólne
ISO 2768-m można stosować wyłącznie do wymiarów bez indywidualnie określonych tolerancji i tylko wtedy, gdy pisemna oferta wyraźnie to przewiduje; cechy z indywidualnymi tolerancjami i oznaczeniami geometrycznymi analizujemy osobno.
Dokumentacja dla danego zamówienia
Raporty z kontroli i dokumentację materiałową można dołączyć, jeśli zostały określone na rysunku technicznym i w pisemnej ofercie.
Warunki handlowe i płatności
Metodę płatności, zaliczkę, termin zapłaty pozostałej kwoty, regułę Incoterm, miejsce przeznaczenia i odpowiedzialność za fracht potwierdzamy w pisemnej ofercie.
PROCESY I MOŻLIWOŚCI PRODUKCYJNE
Możliwości obróbki CNC, maszyny i procesy technologiczne
Wszystkie zlecenia realizujemy na podstawie rysunku technicznego, a nie katalogu. Komponenty obrabiamy metodami CNC według poszczególnych rysunków technicznych, a proces produkcji dobieramy do geometrii, tolerancji i ilości, nie do tego, która maszyna CNC akurat stoi bezczynnie.
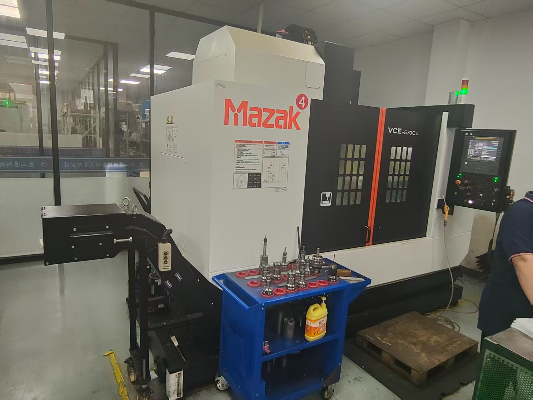
01
Frezowanie CNC
Korpusy o geometrii pryzmatycznej, kołnierze, płyty, bloki rozdzielcze i korpusy z kieszeniami. Większość takich prac wykonujemy na centrach obróbczych trzyosiowych i czteroosiowych.
Usługa frezowania CNC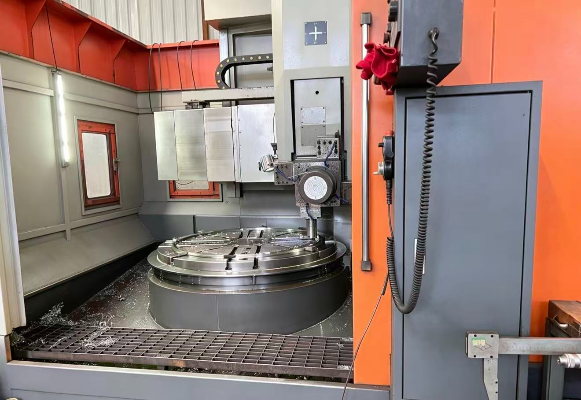
02
Toczenie CNC
Wały, rolki, korki, tulejki, tuleje i korpusy gwintowane, także o dużych średnicach. Jeśli pozwala na to rysunek techniczny, toczenie i frezowanie łączymy w jednym zamocowaniu.
Usługa toczenia CNC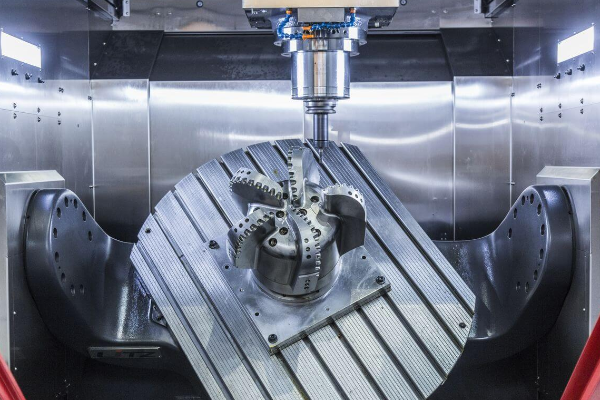
03
Obróbka 5-osiowa
Powierzchnie pod złożonymi kątami, kontury podobne do wirników oraz części, które w przeciwnym razie wymagałyby czterech oddzielnych przyrządów mocujących. Takie prace wykonujemy na importowanych 5-osiowych centrach obróbczych.
Obróbka CNC 5-osiowa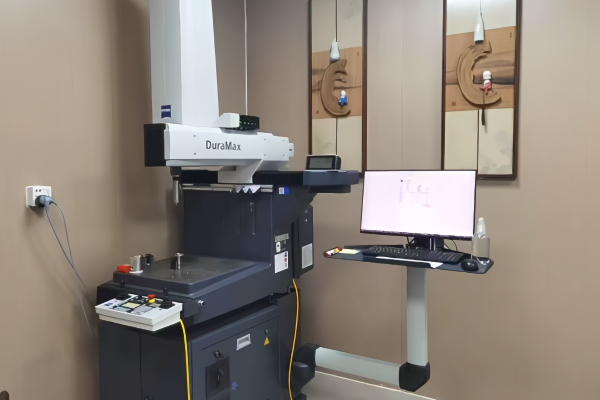
04
Toczenie na automatach typu szwajcarskiego
Smukłe części toczone, przy których stosunek długości do średnicy sprawia, że kluczowym problemem staje się ugięcie. Tuleja prowadząca stabilizuje przedmiot obrabiany blisko narzędzia skrawającego.
Toczenie na automatach typu szwajcarskiego
05
Precyzyjna obróbka CNC
Powierzchnie uszczelniające, pasowania łożyskowe i cechy odniesione do baz, dla których rysunek techniczny przewiduje wąskie tolerancje. Precyzyjna obróbka oznacza tu uzgodnienie metody kontroli przed rozpoczęciem skrawania, a nie po nim.
Precyzyjna obróbka CNC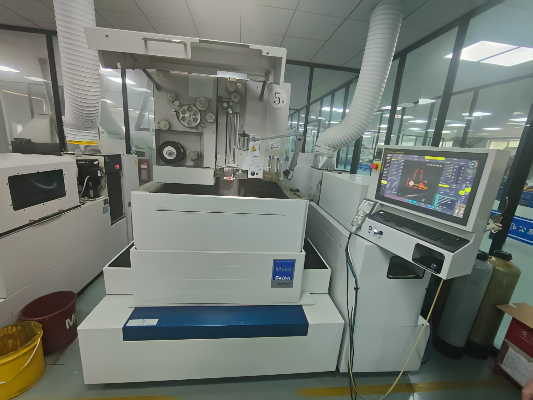
06
Szybkie wykonywanie prototypów metodą CNC
Szybkie wykonanie serii prototypowej przed zatwierdzeniem projektu, na tych samych maszynach i z zastosowaniem tego samego przebiegu kontroli co w produkcji.
Szybkie wykonywanie prototypów metodą CNC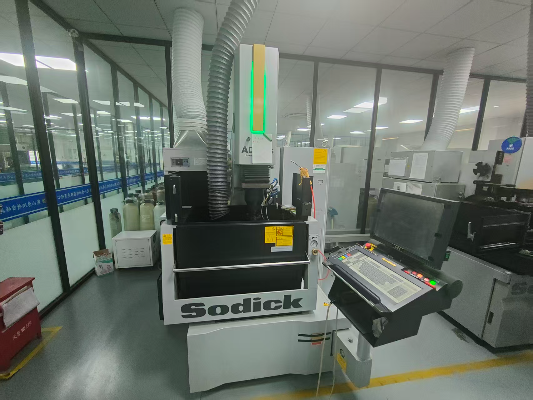
07
Mikroobróbka CNC
Drobne cechy, cienkie ścianki i płytkie otwory, przy których odprowadzanie wiórów i minimalna grubość warstwy skrawanej decydują o tym, czy narzędzie skrawa, czy trze o materiał.
Mikroobróbka CNC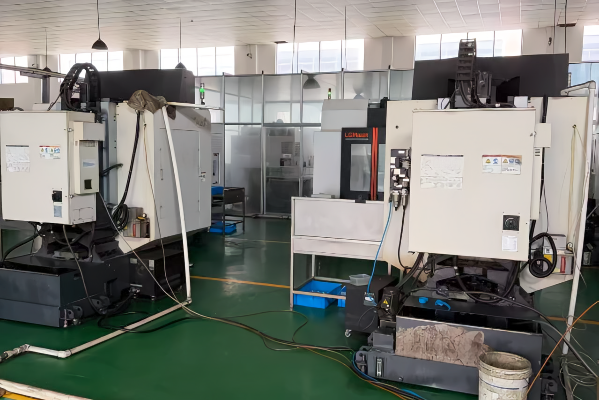
08
Obróbka skrawaniem w dużych seriach
Powtarzalna produkcja według zatwierdzonego rysunku technicznego, planowana na podstawie przekazanej prognozy zamówień, aby rozłożyć koszty przyrządów mocujących i oprzyrządowania na całą serię.
Obróbka skrawaniem w dużych seriach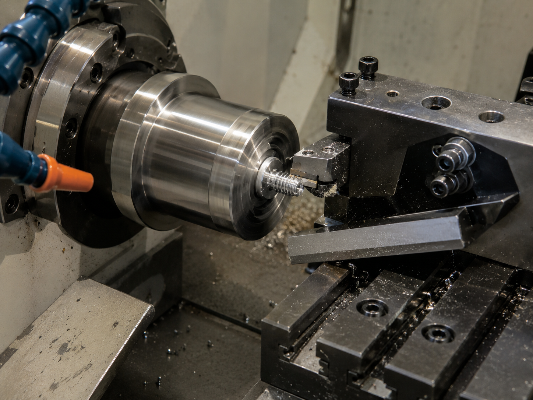
09
Obróbka skrawaniem w małych seriach
Ilości pomostowe między prototypem a potwierdzonym zamówieniem produkcyjnym. Przy małych seriach stosujemy ten sam przebieg kontroli co przy pełnej serii produkcyjnej.
Obróbka skrawaniem w małych seriach
MOŻLIWOŚCI OBRÓBKI MATERIAŁÓW
Materiały, które obrabiamy
Dobór gatunku materiału dla części pracującej pod ciśnieniem lub w instalacji procesowej należy do projektanta odpowiedzialnego za wyrób i zależy od warunków pracy. Poniższe stopy należy traktować jako możliwe grupy materiałów, a nie jako deklarację dostępności półfabrykatów; dokładny gatunek, postać, stan, dostępność i identyfikowalność potwierdzamy w pisemnej ofercie.
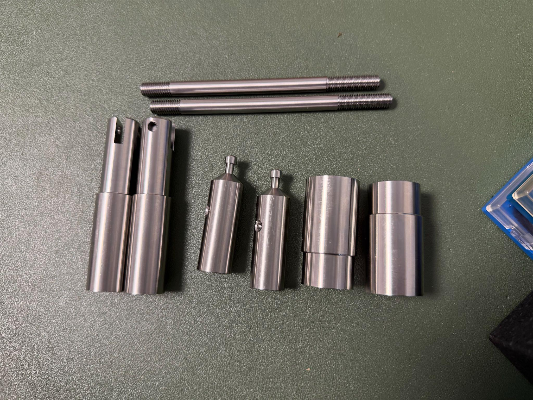
Stal nierdzewna
Gatunki 303, 304, 304L, 316, 316L i 321 do zastosowań narażonych na korozję, powierzchni higienicznych i części ciśnieniowych.
Obróbka skrawaniem stali nierdzewnej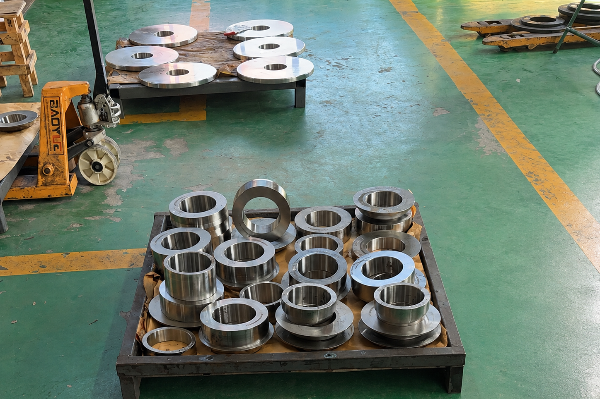
Stal stopowa i łożyskowa
Gatunki Q345D, 12CrMoV, 25CrMo, 42CrMo i GCr15 do zastosowań wymagających wytrzymałości, pracy w podwyższonej temperaturze oraz odporności powierzchni na zużycie.
Obróbka skrawaniem stali stopowej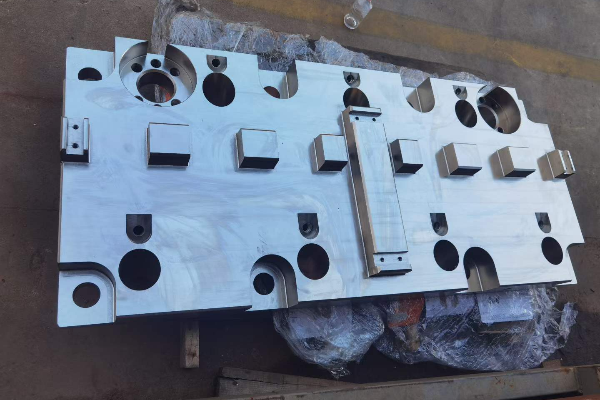
Stal węglowa
Gatunki 20#, 45# i Q235A do zastosowań konstrukcyjnych i ogólnych zastosowań ciśnieniowych, w których ochronę przed korozją zapewnia powłoka lub wykładzina.
Obróbka skrawaniem stali węglowej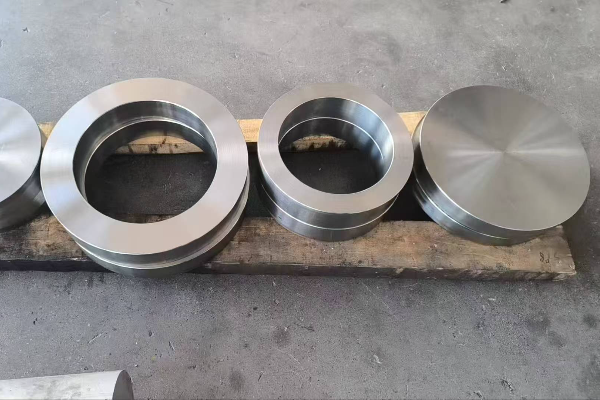
Stopy na bazie niklu
Gatunki C276, 904L i pokrewne gatunki na bazie niklu do pracy w kwasach redukujących, mediach zawierających chlorki i środowiskach kwaśnych.
Obróbka skrawaniem stopów niklu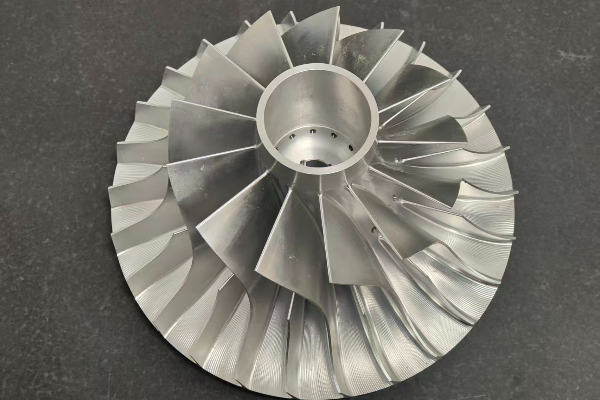
Stopy aluminium
Gatunki aluminium do lekkich wsporników, pokryw i korpusów przyrządów, w których o projekcie decyduje stosunek wytrzymałości do masy.
Obróbka CNC aluminium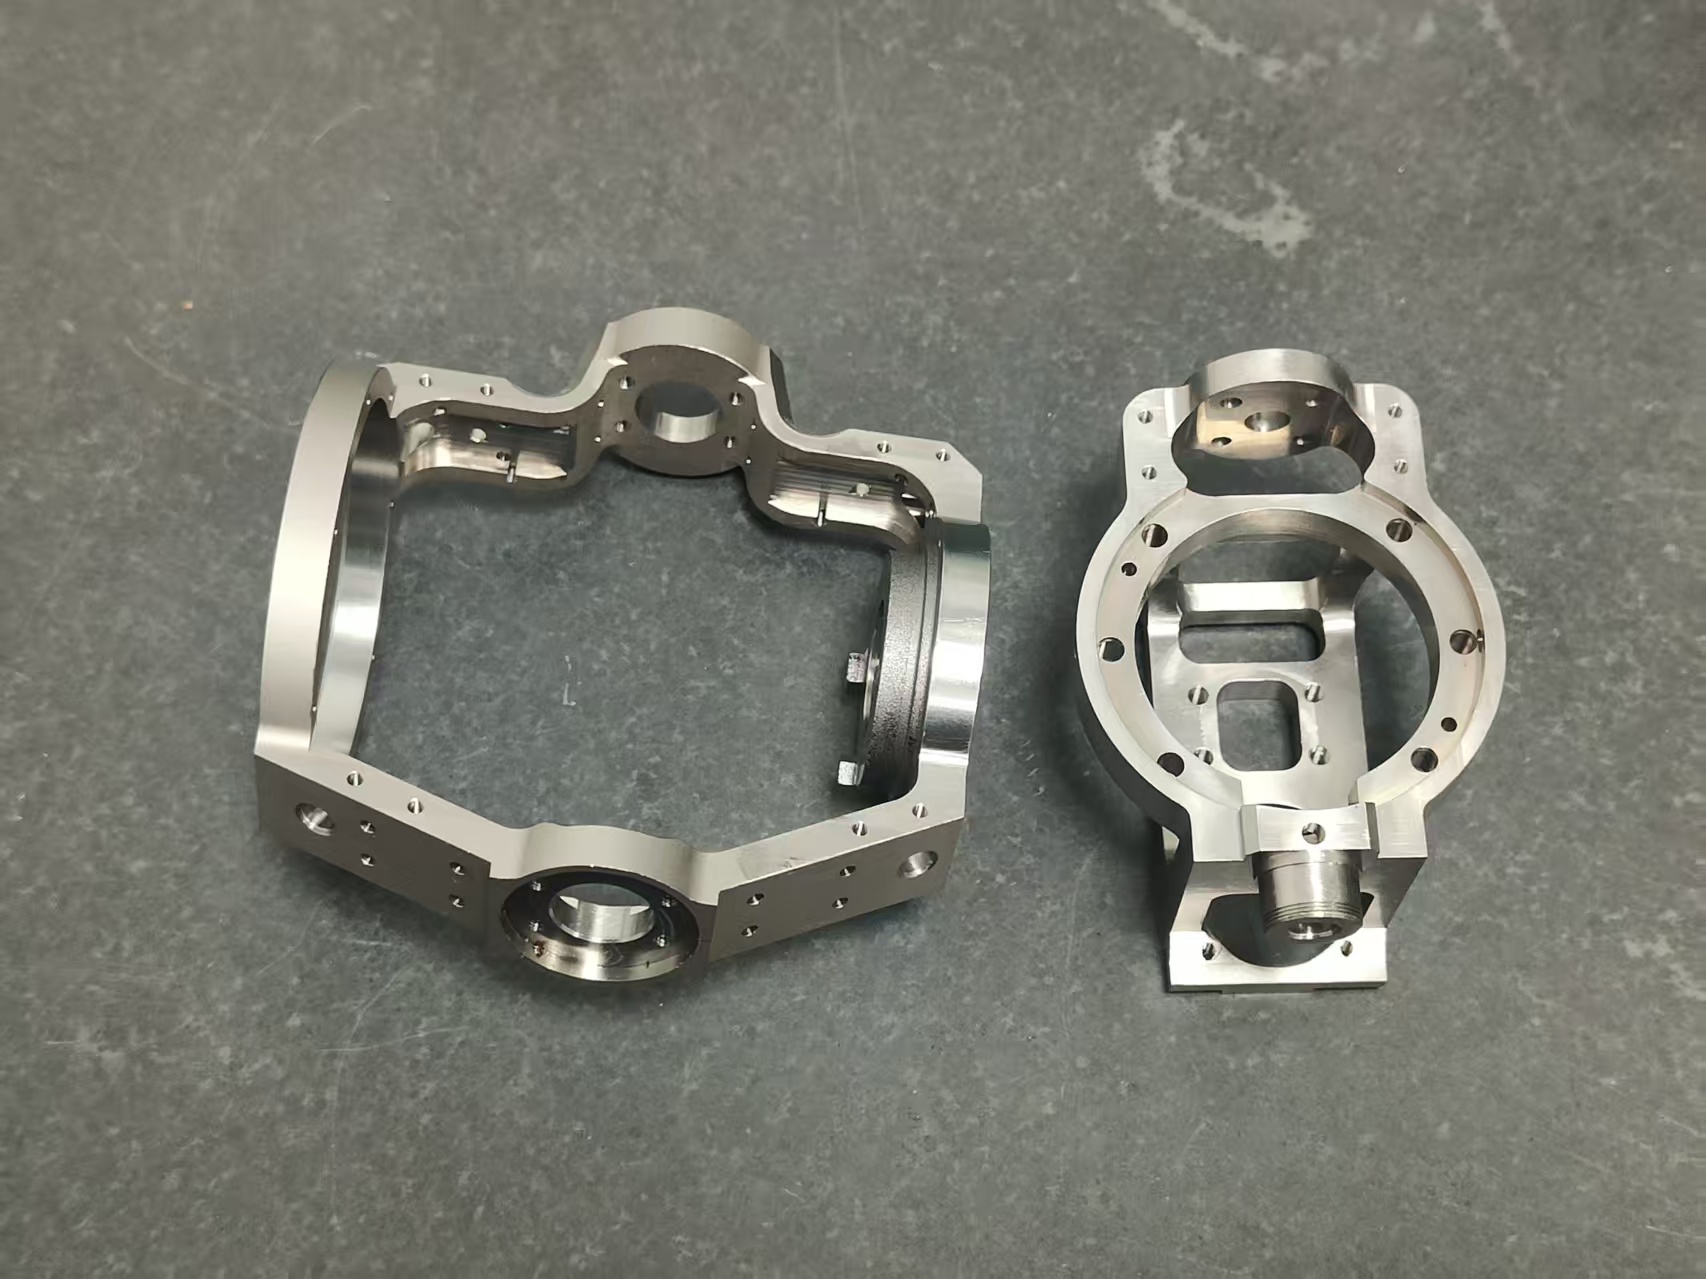
Tabela doboru materiałów do pracy w wysokiej temperaturze, środowisku korozyjnym i pod wysokim ciśnieniem
| Warunki pracy | Co faktycznie decyduje o wyborze gatunku | Gatunki, które obrabiamy do tych zastosowań | Co trzeba podać na rysunku technicznym |
|---|---|---|---|
| Podwyższona temperatura, zakres pełzania | Naprężenie dopuszczalne w temperaturze projektowej i odporność na kruchość odpuszczania | 12CrMoV, 25CrMo, 42CrMo | Temperatura projektowa, ciśnienie projektowe i norma, według której budowany jest zbiornik |
| Ogólna korozja w warunkach przemysłowych | Szybkość korozji równomiernej w konkretnym medium, a nie ogólny ranking materiałów | 304L, a gdy potrzebny jest molibden — 316L | Medium, stężenie, temperatura oraz informacja, czy strumień jest napowietrzony |
| Praca w środowisku zawierającym chlorki i w środowisku morskim | Odporność na korozję wżerową i szczelinową, która rośnie wraz z zawartością molibdenu i azotu | 316L, a gdy 316L nie zapewnia wystarczającego marginesu — 904L | Stężenie chlorków i maksymalna temperatura metalu |
| Ryzyko chlorkowego pękania korozyjnego naprężeniowego | Jednoczesne oddziaływanie naprężeń rozciągających, temperatury metalu powyżej około 50 °C i wodnej fazy zawierającej chlorki | Gatunki o dużej zawartości niklu; stopy zawierające co najmniej 45% niklu są praktycznie odporne | Temperatura pracy, stan naprężeń własnych oraz informacja, czy część jest spawana |
| Kwasy redukujące: solny i fluorowodorowy | Odporność na media redukujące, do których standardowa austenityczna stal nierdzewna się nie nadaje | C276 i pokrewne stopy na bazie niklu | Rodzaj kwasu, jego stężenie, temperatura i obecność zanieczyszczeń utleniających |
| Zużycie i kontakt toczny | Twardość na wskroś i wykończenie obciążonej powierzchni | Stal łożyskowa GCr15, 42CrMo w stanie ulepszonym cieplnie | Wymagana twardość, głębokość utwardzenia i powierzchnia przenosząca obciążenie |
W tej tabeli trzeba podać dwie kwestie, a nie ukrywać ich w drobnym druku. Przedstawiony dobór gatunku to wskazówka techniczna pomocna przy wyborze półfabrykatu do obróbki skrawaniem; nie stanowi oceny zgodności, a o doborze gatunku dla gotowego urządzenia ciśnieniowego decyduje producent urządzenia lub jednostka notyfikowana zgodnie z dyrektywą 2014/68/EU. Gatunek ustalamy indywidualnie na podstawie zdefiniowanych przez Państwa warunków pracy, a tej tabeli nie należy traktować jako zamiennika analizy korozyjnej dla danego procesu.
PROCESY / OBRÓBKA PO PRODUKCJI
Wykończenie powierzchni i obróbka po produkcji
Pisemne warunki muszą wskazywać miejsca obróbki skrawaniem, obróbki wykończeniowej i kontroli; każdego zewnętrznego wykonawcę; wymagane dokumenty; oraz podmiot odpowiedzialny za ostateczne dopuszczenie części do wysyłki.
| Wykończenie | Zastosowanie | Odpowiedni materiał podłoża | Miejsce wykonania |
|---|---|---|---|
| Pasywacja | Usuwa wolne żelazo pozostałe po obróbce skrawaniem i przywraca warstwę bogatą w chrom; jest to proces chemiczny, który nie zmienia chropowatości | Wyłącznie stal nierdzewna | Standardowa usługa Zhenling, wykonywana lub koordynowana; odpowiedzialność za proces potwierdzana w ofercie |
| Anodowanie | Tworzy integralną warstwę tlenkową zwiększającą odporność na korozję i zużycie | Aluminium i tytan; nie stosuje się do stali nierdzewnej | Standardowa usługa Zhenling, wykonywana lub koordynowana; odpowiedzialność za proces potwierdzana w ofercie |
| Nakładanie powłoki proszkowej | Gruba barierowa powłoka pigmentowa chroniąca podczas użytkowania na zewnątrz i przenoszenia | Stal węglowa i aluminium | Standardowa usługa Zhenling, wykonywana lub koordynowana; odpowiedzialność za proces potwierdzana w ofercie |
| Powlekanie galwaniczne | Osadzana warstwa metalu zapewniająca ochronę przed korozją, przewodność lub zwiększenie wymiaru | Stal węglowa i stal stopowa | Standardowa usługa Zhenling, wykonywana lub koordynowana; odpowiedzialność za proces potwierdzana w ofercie |
| Szczotkowanie | Kierunkowe wykończenie powierzchni, określane przez kierunek śladów i wizualny wzorzec akceptacji, a nie tylko przez wartość Ra | Stal nierdzewna i aluminium | Potwierdzane w ofercie |
| Polerowanie mechaniczne | Poprawia wygląd i właściwości użytkowe powierzchni uszczelniających oraz części do zastosowań higienicznych | Stal nierdzewna, stal stopowa | Miejsce wykonania potwierdzane w ofercie |
| Usuwanie zadziorów i stępianie krawędzi | Usuwa zadziory po obróbce skrawaniem i stępia ostre krawędzie przed kontrolą | Wszystkie obrabiane przez nas gatunki | Miejsce wykonania potwierdzane w ofercie |
Dwie często mylone metody wykończenia
Pasywacja i anodowanie nie są zamienne. Pasywacja to obróbka chemiczna, która nie wpływa na chropowatość powierzchni, natomiast anodowanie stosuje się do aluminium i tytanu, a nie do stali nierdzewnej.
Części wysyłamy po obróbce skrawaniem i stępieniu krawędzi, chyba że rysunek techniczny określa wykończenie; żadnej obróbki powierzchniowej nie stosujemy, jeśli nie została ujęta w pisemnej ofercie. Pełny wykaz metod wykończenia znajduje się w sekcji Wykończenie powierzchni.
Tolerancje, stan powierzchni i standardowe czasy realizacji
Norma ISO 2768-1 reguluje jedną kwestię: wymiary liniowe i kątowe bez indywidualnych tolerancji na rysunku technicznym. Nie określa tolerancji geometrycznych ani wymagań dla cech krytycznych, ani niepewności pomiaru stojącej za podaną wartością, dlatego wyceniamy je osobno, zamiast ujmować wszystko w jednej klasie tolerancji.
| Specyfikacja | Co zapewniamy |
|---|---|
| Klasa tolerancji ogólnych | Jako klasę tolerancji ogólnych stosujemy ISO 2768-m, a tam, gdzie wymaga tego rysunek techniczny, utrzymujemy węższe tolerancje |
| Ogólna specyfikacja geometryczna | ISO 22081, która w 2021 roku zastąpiła wycofaną ISO 2768-2 |
| Cechy z indywidualnymi tolerancjami | Wyceniane osobno na podstawie rysunku technicznego, z interpretacją oznaczeń geometrycznych według ISO 1101 i metodą pomiaru uzgodnioną przed obróbką skrawaniem |
| Termin przygotowania wyceny | Termin odpowiedzi z wyceną potwierdzany po analizie technicznej przesłanego zapytania ofertowego |
| Czas realizacji prototypu | Termin wykonania prototypu potwierdzany w pisemnej ofercie po analizie rysunku technicznego |
| Czas realizacji małej serii | Termin wykonania małej serii potwierdzany w pisemnej ofercie po analizie ilości |
| Czas realizacji produkcji | Harmonogram produkcji potwierdzany w pisemnej ofercie |
| Certyfikaty materiałowe | Jeśli zamówienie tego wymaga, odpowiedni dokument materiałowy EN 10204 od wskazanego wystawcy, powiązany z numerem wytopu lub partii i o uzgodnionym zakresie |
| Dostarczana dokumentacja kontroli | Raport z kontroli wymiarowej względem rysunku technicznego, jeśli przewiduje go pisemna oferta |
| Minimalne zamówienie | Minimalna ilość oraz możliwość zamówienia jednej sztuki potwierdzane w pisemnej ofercie |
| Realizacja przyspieszona | Przyspieszony termin realizacji jest dostępny na życzenie. Jego wykonalność potwierdzamy podczas analizy rysunku technicznego |
JAKOŚĆ I ZGODNOŚĆ
Kontrola jakości, pomiary i dokumentacja
Wysoka jakość części wykonywanej według rysunku technicznego opiera się na ciągłości zapisów, a nie na haśle reklamowym. Każde zamówienie ma własną identyfikację materiału, wyniki pomiarów i dokumentację, a ten sam przebieg stosujemy zarówno do pojedynczej sztuki, jak i do partii produkcyjnej.
Jak kontrolujemy każde zamówienie
1
Materiał przy przyjęciu identyfikujemy na podstawie certyfikatu huty, a numer wytopu przenosimy na nową powierzchnię, zanim obróbka skrawaniem usunie pierwotne oznaczenie; odbywa się to w obecności pracownika kontroli jakości.
2
Kontrolę pierwszej sztuki przeprowadzamy według Państwa rysunku technicznego przed kontynuacją pozostałej części zamówienia, mierząc i zapisując każdą cechę wskazaną na rysunku.
3
Kontrole międzyoperacyjne obejmują cechy zmieniające się w trakcie produkcji: średnice otworów, powierzchnie uszczelniające, średnice podziałowe gwintów i położenia określone względem baz odniesienia.
4
Końcową kontrolę wymiarową przeprowadzamy na gotowej części po jej powrocie z obróbki wykończeniowej u zakładu partnerskiego.
5
Komplet dokumentów zestawiamy i zatwierdzamy do wysyłki wraz z zamówieniem, powiązując go z rewizją rysunku technicznego, według której wykonano pomiary.
Jeśli wymagana jest identyfikacja wytopu lub partii, przed usunięciem pierwotnego oznaczenia przez obróbkę skrawaniem zamówienie musi określać moment przeniesienia oznaczenia, odpowiedzialność za nadzór lub weryfikację oraz powiązane dokumenty.
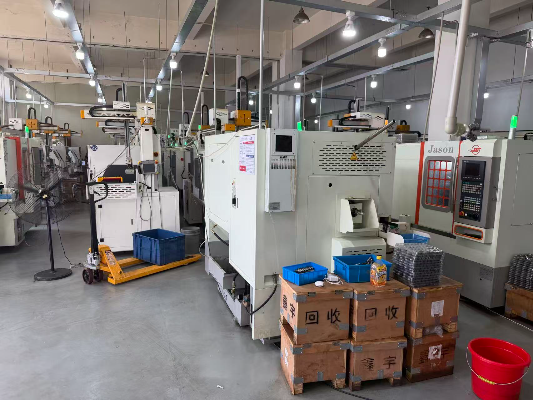
Wyposażenie kontrolno-pomiarowe
- Wyposażenie do kontroli konkretnego zamówienia należy potwierdzić, podając model lub metodę, zakres użytkowy, status wzorcowania i niepewność pomiaru.
- Ręczne przyrządy pomiarowe stosowane podczas produkcji: mikrometry, średnicówki, wysokościomierze, sprawdziany do gwintów i mierniki chropowatości powierzchni.
Podajemy, jakiego wyposażenia używamy i co nim mierzymy. Zakres wzorcowania, niepewność pomiaru i wykazana zdolność procesu wymagają odrębnego potwierdzenia; jeśli Państwa specyfikacja ich wymaga, uzgadniamy je dla danego projektu, zamiast zakładać je na podstawie wykazu wyposażenia.
Wymagania dotyczące weryfikacji certyfikatów
Każdy certyfikat związany z CE lub ASME, wykorzystywany do kwalifikacji dostawcy, musi wskazywać jego prawnego posiadacza, zakład, numer, zakres i okres ważności. Certyfikat dotyczący urządzeń ciśnieniowych nie oznacza, że pojedynczy element obrobiony skrawaniem jest certyfikowanym elementem ciśnieniowym.
Co obejmuje certyfikat, a czego nie obejmuje
Oznakowanie CE zgodnie z dyrektywą 2014/68/EU dotyczy określonego urządzenia ciśnieniowego lub jego typu, a certyfikat ASME zawiera typ i numer certyfikatu, zakres, datę upoważnienia oraz adres zakładu.
Trzy poziomy dokumentacji dla zastosowań ciśnieniowych
| Poziom | Co potwierdza | Kto dostarcza dokumentację |
|---|---|---|
| Dokumentacja materiałowa | Że metal użyty do wykonania części pochodzi z wytopu i ma gatunek określone na rysunku technicznym, co potwierdzają wyniki badań składu chemicznego i właściwości mechanicznych | Wskazany wystawca dokumentu materiałowego, jeśli w zamówieniu wymagano dokumentu EN 10204 3.1 |
| Identyfikacja i identyfikowalność podczas obróbki skrawaniem | Że identyfikacja poświadczonego wytopu była zachowana od przyjęcia materiału, przez obróbkę skrawaniem, po kontrolę końcową, także przy przenoszeniu oznaczeń | My, w dokumentacji zamówienia |
| Zgodność gotowego urządzenia ciśnieniowego | Że gotowy zbiornik lub zespół spełnia wymagania odpowiedniej kategorii zgodnie z dyrektywą 2014/68/EU, w tym wymagania dotyczące szczególnej oceny materiałowej, jeśli ma zastosowanie | Producent urządzenia wraz z jednostką notyfikowaną, a nie dostawca usług obróbki skrawaniem |
Nabywcy często zwracają się do zakładu obróbki skrawaniem o dokumentację trzeciego poziomu. Dostarczamy pełną dokumentację dwóch pierwszych poziomów; za trzeci odpowiada podmiot wprowadzający gotowe urządzenie do obrotu.
Gdy wymiary części nie odpowiadają rysunkowi technicznemu
Na własny koszt poprawiamy lub wykonujemy część ponownie według tych samych pisemnych kryteriów odbioru, które zastosowano podczas kontroli pierwszej sztuki, i przekazujemy pisemną analizę przyczyny źródłowej. Próbki i pierwsze sztuki wyceniamy już od pojedynczego egzemplarza; podlegają one takiej samej kontroli i wymaganiom dokumentacyjnym jak części produkcyjne, więc zatwierdzona pierwsza sztuka stanowi rzeczywisty punkt odniesienia, a nie jedynie formalność.
PRZEBIEG PRAC I SYSTEM JAKOŚCI
Od rysunku technicznego do dostawy części
1
Prześlij dokumentację
Pracujemy na rysunkach technicznych 2D w formatach PDF, DWG lub DXF oraz modelach 3D w formatach STEP, IGES lub Parasolid X_T. Do rozpoczęcia prac wystarczy plik CAD; rysunek techniczny określa tolerancje i wykończenie.
2
Analiza rysunku technicznego
Inżynier procesu analizuje rysunek techniczny pod kątem możliwości obróbki skrawaniem, mocowania i dostępu do kontroli oraz wskazuje wymagania, które zwiększałyby koszt bez korzyści dla działania części.
3
Pisemna oferta
Cena, czas realizacji, gatunek materiału, zakres wykończenia i przekazywana dokumentacja kontroli są podane razem, dzięki czemu zakres można porównać z innymi otrzymanymi ofertami.
4
Pierwsza sztuka
Pierwszą sztukę poddajemy obróbce skrawaniem i sprawdzamy pomiarowo pod kątem wszystkich cech wskazanych na rysunku technicznym przed wykonaniem pozostałej części zamówienia.
5
Produkcja i odpowiedzialność za wynik
Jeśli któraś cecha zacznie odbiegać od wymagań, wstrzymujemy prace, wprowadzamy korektę i ponawiamy pomiar na własny koszt, zamiast wysyłać części i później spierać się o wynik.
6
Pakowanie i wysyłka
Części pakujemy w sposób chroniący je przed uszkodzeniem w transporcie i wysyłamy wraz z raportem kontroli oraz certyfikatem materiałowym dotyczącym wytopu, z którego wykonano części.
Co pozwala ustalić każdy dokument
| Dokument | Jakie informacje łączy |
|---|---|
| Identyfikacja części | Zmierzoną część, rewizję rysunku, uwzględnioną zmianę konstrukcyjną oraz zlecenie produkcyjne, w ramach którego ją wykonano |
| Identyfikacja wyrobu | Materiał wyjściowy, wszelkie procesy specjalne, takie jak obróbka cieplna lub nakładanie powłok galwanicznych, oraz próby funkcjonalne — każde z odniesieniem do numeru właściwej specyfikacji |
| Identyfikacja cech | Każdą cechę z rysunku technicznego lub modelu zestawioną osobno z wynikiem pomiaru |
| Ponowna kontrola częściowa | Zmienioną cechę ponownie udokumentowaną w tej samej trzyczęściowej strukturze, z nowym numerem raportu i datą podpisu |
Powyższa trzyczęściowa struktura odpowiada sposobowi, w jaki SAE AS9102 porządkuje raport z kontroli pierwszej sztuki, ponieważ rozdzielenie identyfikacji części, wyrobu i cech ułatwia weryfikację raportu osobie, która nie uczestniczyła w kontroli. Wykorzystujemy tę strukturę do porządkowania dowodów; nie oznacza to posiadania zatwierdzenia systemu jakości dla przemysłu lotniczego.
Uwaga dotycząca danych technicznych objętych ograniczeniami
Po zawarciu umowy o zachowaniu poufności jej postanowienia regulują informacje objęte tą umową. Zapytania dotyczące danych objętych ograniczeniami wymagają oceny zgodności i mogą zostać odrzucone; umowa o poufności nie zastępuje zezwolenia wymaganego w ramach kontroli eksportu ani nie zwalnia nadawcy z odpowiedzialności za przestrzeganie tych wymogów.
Wskazówki projektowe pomagające obniżyć koszty
| Cecha konstrukcyjna | Co określić | Dlaczego obniża to koszty |
|---|---|---|
| Promienie naroży wewnętrznych | Największy promień dopuszczalny dla danego montażu | Większy promień pozwala zastosować większy, sztywniejszy frez i szybciej wykonać przejście |
| Głębokość kieszeni | Głębokość nie większa niż około czterokrotność szerokości kieszeni | Głębsze kieszenie wymagają długiego, smukłego oprzyrządowania i zmniejszenia posuwu |
| Grubość ścianki | Cienkie ścianki tylko tam, gdzie wymaga tego funkcja części | Cienkie ścianki uginają się pod obciążeniem podczas skrawania i wymagają dodatkowych przejść wykańczających |
| Oznaczenia tolerancji | Wąskie zakresy tolerancji tylko dla cech istotnych dla działania części | Zaostrzenie tolerancji każdej cechy wydłuża zarówno obróbkę skrawaniem, jak i kontrolę |
| Wymagania dotyczące wykończenia powierzchni | Chropowatość określona osobno dla każdej powierzchni czołowej zamiast ogólnej uwagi | Ogólne wymaganie gładkiego wykończenia powoduje wycenę całej części według kosztu obróbki jej najtrudniejszej powierzchni |
| Układ baz odniesienia | Bazy odniesienia odpowiadające sposobowi użytkowania części i możliwościom jej zamocowania | Praktyczny układ baz odniesienia eliminuje z wyceny przyrząd mocujący do kontroli |
PODSUMOWANIE MOŻLIWOŚCI
Potencjalne grupy części i branże do oceny w zapytaniu ofertowym
Informacje profilowe przekazane przez firmę wskazują, że działa ona od 2006, oraz wymieniają szerokie kategorie wyposażenia i części. Dane te nie potwierdzają możliwości realizacji konkretnego zamówienia na obróbkę CNC; każda grupa części, materiał, ilość, przebieg procesu technologicznego, plan kontroli i wymagany termin dostawy są oceniane na podstawie rysunku technicznego i pisemnej oferty.
Kołnierze i króćce
W zapytaniach dotyczących kołnierzy, króćców lub nakładek wzmacniających należy określić powierzchnie uszczelniające, dokumentację materiałową, odpowiedzialność za projekt ciśnieniowy, zakres połączeń spawanych i dokumenty odbiorowe.
Rolki i wały
W zapytaniach dotyczących rolek, wałów lub czopów należy określić stan materiału, pasowania łożysk, relacje między bazami odniesienia, bicie, wykończenie i metodę kontroli.
Korpusy i gniazda zaworów
W zapytaniach dotyczących korpusów, gniazd, pokryw lub trzpieni zaworów należy określić stop, medium robocze, granicę ciśnieniową, powierzchnie uszczelniające, zakres kontroli i odpowiedzialność za spełnienie wymogów regulacyjnych.
Rury gięte i odcinki prefabrykowane
W zapytaniach dotyczących rur, kolan lub prefabrykowanych odcinków rur należy określić zakres formowania i spawania, powierzchnie współpracujące obrabiane skrawaniem, kwalifikację procedur, kontrolę oraz odpowiedzialność na etapie przekazania prac.
Korki i zamknięcia
W zapytaniach dotyczących korków, zaślepek lub zamknięć gwintowanych należy określić normę i klasę gwintu, powierzchnie uszczelniające, stan materiału, zakres kontroli i metodę odbioru.
Kompletne zespoły
W zapytaniach dotyczących montażu należy wskazać dostarczane komponenty, zakres spawania lub łączenia, tolerancje powierzchni współpracujących, kontrolę montażu, próby funkcjonalne i podmiot odpowiedzialny za dopuszczenie wyrobu do wysyłki.
Potencjalne branże i grupy części do oceny
Zapytania dotyczące zastosowań ciśnieniowych
W przypadku elementów płaszcza lub dennicy, króćców, kołnierzy i części wewnętrznych nabywca musi określić odpowiedzialność za projekt zbiornika, dokumentację materiałową, zakres obróbki skrawaniem, współpracę z wytwórcą konstrukcji oraz dokumenty wymagane do odbioru.
Separacja w przemyśle naftowym i gazowym
Części wewnętrzne separatorów, rolki, części eksploatacyjne i korpusy obrabiane skrawaniem do instalacji, w których zawartość chlorków w medium i temperatura decydują o doborze gatunku materiału.
Regulacja przepływu płynów
Komponenty zaworów i pomp, w których powierzchnie uszczelniające, współosiowość i stan powierzchni decydują o szczelności zespołu.
Przemysł lotniczy i medyczny
Prace dla tych sektorów podlegają odrębnym wymaganiom dotyczącym rysunków technicznych i dokumentacji. Zobacz obróbkę CNC dla przemysłu lotniczego oraz obróbkę CNC dla branży medycznej.
Który proces pasuje do Państwa części
| Wymagana precyzja | Ilość | Gabaryty i geometria | Rodzaj procesu |
|---|---|---|---|
| Ogólna klasa | 1–20 sztuk | Korpus pryzmatyczny z cechami na dwóch lub trzech powierzchniach czołowych | Frezowanie CNC |
| Ogólna klasa | Dowolna | Część obrotowa o długości mniejszej niż około sześciokrotność średnicy | Toczenie CNC |
| Ogólna klasa | Dowolna | Smukła część toczona o długości większej niż około ośmiokrotność średnicy | Obróbka na automacie tokarskim typu szwajcarskiego |
| Wąskie zakresy tolerancji dla kilku cech | Dowolna | Powierzchnie uszczelniające, pasowania łożysk, położenia określone względem baz odniesienia | Precyzyjna obróbka CNC |
| Dowolna | Dowolna | Złożone kąty lub powierzchnie profilowane, które w innym przypadku wymagałyby czterech lub więcej mocowań | Obróbka 5-osiowa |
| Dowolna | 1–10 sztuk, projekt jeszcze niezatwierdzony | Sprawdzenie kształtu i pasowania przed zatwierdzeniem | Szybkie wykonywanie prototypów metodą obróbki CNC |
| Małe cechy wymagające dużej precyzji | Dowolna | Cechy mniejsze niż około 1 mm, cienkie ścianki, płytkie otwory | Mikroobróbka CNC |
| Dowolna | Ilości potrzebne do czasu zatwierdzenia produkcji seryjnej | Zatwierdzony rysunek techniczny, powtarzalne ustawienie | Obróbka skrawaniem małych serii |
| Dowolna | Zatwierdzona prognoza roczna | Zatwierdzony rysunek techniczny, koszt oprzyrządowania rozłożony na serię | Obróbka skrawaniem dużych serii |
OGRANICZENIA PROCESU
Kiedy obróbka CNC nie jest właściwym procesem
Obróbka skrawaniem polega na usuwaniu metalu, a przy niektórych kształtach i ilościach jest to kosztowny sposób wykonania części. Wybór tej metody dla zamkniętej wnęki lub ścianki o grubości 3 mm jest błędem, który przełoży się na braki produkcyjne, a nie tylko na wyższą wycenę. Wczesne wskazanie takiego problemu oznacza dla nas utratę zlecenia, ale pozwala Państwu uniknąć nietrafionego zamówienia.
| Sytuacja | Dlaczego jest to niekorzystne | Co wybrać zamiast tego |
|---|---|---|
| Prosta geometria przy wielkościach produkcji typowych dla przemysłu motoryzacyjnego | Koszt programowania i oprzyrządowania zwraca się na długo przed końcem serii, a potem w koszcie każdej kolejnej sztuki dominuje czas pracy maszyny | Przejść na odlewanie, tłoczenie lub odlewanie ciśnieniowe, a następnie obrabiać skrawaniem tylko powierzchnie istotne dla działania części |
| Zamknięte wnęki wewnętrzne | Do zamkniętej wnęki narzędzie skrawające nie ma dostępu albo trzeba podzielić część i później ponownie ją połączyć | Odlać korpus albo zastosować druk 3D, jeśli pozwalają na to stop i warunki pracy |
| Duże części o ściankach cieńszych niż 3 mm | Cienkie przekroje uginają się pod obciążeniem podczas skrawania, przez co obróbka trwa długo, łatwo o braki produkcyjne, a mocowanie części jest kosztowne | Wykonanie z blachy lub formowanie, z obróbką skrawaniem ograniczoną do powierzchni współpracujących |
| Stopy niklu i tytanu w ilościach, przy których geometria pozwala na odlewanie | Obróbka skrawaniem tych stopów kosztuje wielokrotnie więcej niż obróbka stali, dlatego oprzyrządowanie do odlewania zwraca się szybciej niż w przypadku stali węglowej | Najpierw odlać, a potem obrobić skrawaniem na gotowo — wbrew intuicji przy drogich stopach odlewanie staje się opłacalne przy mniejszej ilości, a nie większej |
| Części z tworzyw sztucznych produkowane seryjnie | Obróbka skrawaniem części z tworzyw sztucznych po jednej sztuce musi konkurować z cyklem formowania liczonym w sekundach | Formowanie wtryskowe dla serii produkcyjnej; próbki z metalu i tworzywa obrabiane skrawaniem tylko do sprawdzenia projektu |
| Dane techniczne objęte kontrolą eksportu lub związane z obronnością | Udostępnienie danych technicznych objętych ograniczeniami podmiotowi zagranicznemu może wymagać zezwolenia, nawet jeśli plik nigdy nie opuszcza Państwa kraju | Najpierw samodzielnie ustalić obowiązujące wymogi, a jeśli dane podlegają ograniczeniom, zlecić prace dostawcy działającemu w Państwa jurysdykcji |
NARZĘDZIA DLA KLIENTÓW
Narzędzia inżynierskie i przewodniki doboru
01
Narzędzie doboru procesu technologicznego
Dobierz odpowiedni proces CNC na podstawie specyfikacji i geometrii części.
02
Lista stopów do doboru według warunków pracy
Dobierz optymalne gatunki materiałów do pracy w wysokiej temperaturze, środowisku korozyjnym i warunkach ciśnieniowych.
03
Narzędzie do planowania dokumentacji dla zastosowań ciśnieniowych
Ustal, jakie dokumenty kontroli i poziomy certyfikacji materiałowej są wymagane do potwierdzenia zgodności.
ROZPOCZNIJ PROJEKT
Poproś o wycenę obróbki CNC
Prosimy przesłać rysunek techniczny, gatunek materiału i wymaganą ilość. Pisemna oferta zawiera cenę, czas realizacji oraz pytania techniczne wymagające wyjaśnienia przed rozpoczęciem obróbki skrawaniem.
Po zawarciu umowy o zachowaniu poufności jej postanowienia regulują informacje i sposób ich przekazywania objęte tą umową. Przed przesłaniem rysunku technicznego mogą Państwo opisać część i jej warunki pracy, aby umożliwić wstępną ocenę przebiegu procesu technologicznego.
BAZA WIEDZY
Pytania i odpowiedzi dotyczące obróbki CNC
Stal nierdzewna gatunków 303, 304, 304L, 316, 316L i 321; stal węglowa gatunków 20#, 45# i Q235A; stale stopowe, w tym Q345D, 12CrMoV, 25CrMo i 42CrMo; stal łożyskowa GCr15; stopy na bazie niklu, w tym C276 i 904L; oraz stopy aluminium. Inne gatunki wyceniamy na zapytanie.
ISO 2768-m można stosować wyłącznie do wymiarów bez indywidualnie określonych tolerancji, jeśli zostało to wyraźnie wskazane w pisemnej ofercie; cechy z indywidualnymi tolerancjami i oznaczenia tolerancji geometrycznych analizujemy osobno. Cechy z indywidualnymi tolerancjami i oznaczenia tolerancji geometrycznych wyceniamy osobno.
Dopuszczalne gabaryty części potwierdzamy dla konkretnej maszyny podczas analizy rysunku technicznego, ponieważ wymiar graniczny różni się między stanowiskami toczenia, frezowania i obróbki 5-osiowej. Prosimy podać wymiary całkowite w zapytaniu.
Możemy ocenić możliwość wykonania części do zastosowań ciśnieniowych na podstawie rysunku technicznego, ale ta strona nie stwierdza, że stanowią one większość produkcji zakładu ani że Zhenling ma kwalifikacje do realizacji konkretnego zamówienia na urządzenie ciśnieniowe. Certyfikaty materiałowe i dokumenty identyfikacji wytopu dołączamy wyłącznie wtedy, gdy są wymagane w zamówieniu i potwierdzone w pisemnej ofercie. Zgodność gotowego urządzenia ciśnieniowego z dyrektywą 2014/68/EU ustala producent urządzenia wraz z jednostką notyfikowaną, a nie dostawca usług obróbki skrawaniem.
Decydują ilość, geometria i stop. Obróbka skrawaniem sprawdza się przy małych ilościach, wąskich tolerancjach i rysunkach technicznych, które nadal podlegają rewizji; odlewanie zyskuje przewagę, gdy wielkość serii pozwala odzyskać koszt oprzyrządowania; wytwarzanie przyrostowe sprawdza się przy geometrii wewnętrznej niedostępnej dla narzędzia skrawającego.
Koszt zależy od materiału, czasu pracy maszyny, przyrządów mocujących, zakresu kontroli i obróbki wykończeniowej zlecanej na zewnątrz. Prosimy przesłać rysunek techniczny i wymaganą ilość; pisemna oferta potwierdzi cenę oraz termin odpowiedzi dla przedstawionego zakresu.
Po analizie rysunku technicznego, ilości, przebiegu procesu technologicznego i zakresu kontroli pisemna oferta potwierdzi harmonogram wykonania prototypu, małej serii lub produkcji seryjnej.
Minimalną ilość oraz możliwość zamówienia jednej sztuki potwierdzamy w pisemnej ofercie.
Pracujemy na rysunkach technicznych 2D w formatach PDF, DWG lub DXF oraz modelach 3D w formatach STEP, IGES lub Parasolid X_T. Sam model wystarczy do orientacyjnej wyceny; do przygotowania wiążącej oferty potrzebny jest rysunek techniczny z wymiarami, ponieważ określa on tolerancje, wykończenie i stan materiału.
W przypadku zamówienia na obróbkę CNC wymagane raporty kontroli i dokumentację materiałową potwierdzamy na podstawie rysunku technicznego i pisemnej oferty. Każdy certyfikat dotyczący urządzeń ciśnieniowych musi wskazywać jego prawnego posiadacza, zakres i okres ważności.
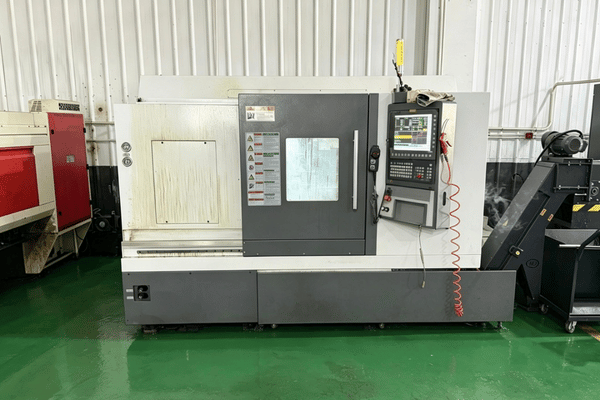
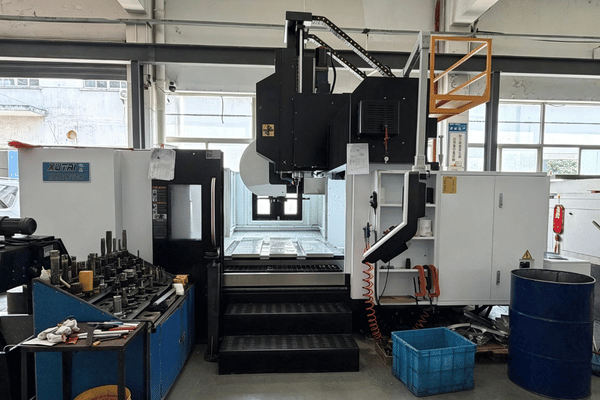
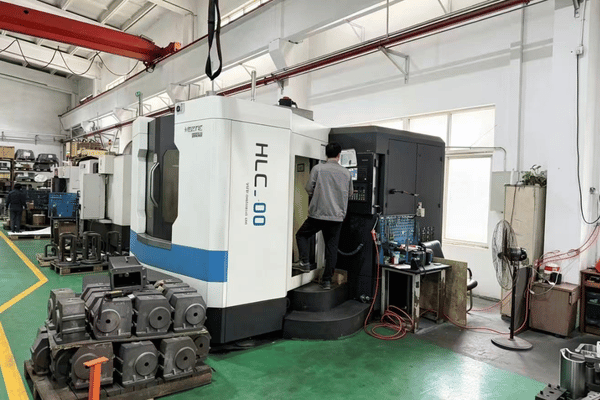
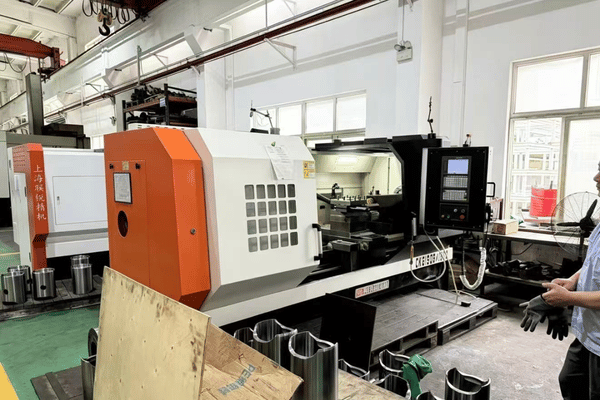
Informacje profilowe przekazane przez firmę opisują zakład w Jiashan z halą produkcyjną o powierzchni 6 000 m² na terenie o powierzchni 8 000 m². Dostępność maszyn, miejsce wykonywania poszczególnych procesów, odpowiedzialność zewnętrznych podwykonawców i zakres kontroli końcowej wymagają potwierdzenia dla konkretnego zamówienia; ta strona nie potwierdza własności maszyn ani kwalifikacji partnerów.
Metodę płatności, zaliczkę, termin zapłaty pozostałej kwoty, regułę Incoterm, miejsce przeznaczenia i odpowiedzialność za fracht potwierdzamy w pisemnej ofercie.
Na własny koszt poprawiamy lub wykonujemy ją ponownie według tych samych pisemnych kryteriów odbioru, które zastosowano podczas kontroli pierwszej sztuki, a wraz z częściami zamiennymi przekazujemy pisemną analizę przyczyny źródłowej.
Zapytania dotyczące danych objętych ograniczeniami wymagają oceny zgodności i mogą zostać odrzucone. Nadawca pozostaje odpowiedzialny za klasyfikację danych na potrzeby kontroli eksportu i uzyskanie wszelkich wymaganych zezwoleń; umowa o poufności nie znosi tego obowiązku.