Skontaktuj się z firmą Zhenling

Części CNC na zamówienie · Obróbka wykończeniowa powierzchni
Usługi piaskowania części CNC
Dostarczamy piaskowane części CNC, gdy projekt wykonania gotowego elementu według rysunku technicznego obejmuje usunięcie zgorzeliny, oczyszczenie powierzchni, przygotowanie pod powłokę lub nadanie kontrolowanej matowej faktury. Przed potwierdzeniem przebiegu obróbki wykończeniowej analizujemy materiał, stan wyjściowy, oczekiwany rezultat, powierzchnie wymagające ochrony i sposób odbioru. Zapytania dotyczące usług piaskowania powinny określać dostępne ścierniwo, materiał podłoża, niedopuszczalne zmiany, docelowy profil powierzchni i wymagania dotyczące późniejszego nakładania powłok. Możliwości wykonania i terminy należy traktować jako wstępne. Pisemne ustalenia powinny określać przeanalizowany przebieg procesu technologicznego, ograniczenia, dokumentację i założenia dotyczące części dopuszczonych do wydania.
- Stal, żeliwo i aluminium
- Standardowe ścierniwa: kulki szklane; tlenek aluminium lub elektrokorund; granat; ścierniwa z tworzyw sztucznych, gdy są odpowiednie; śrut stalowy lub grys stalowy wyłącznie do części żelaznych, jeśli nie obowiązuje zakaz zanieczyszczenia żelazem
- Analiza maskowania na podstawie rysunku technicznego
- Koordynacja obróbki skrawaniem i wykończenia
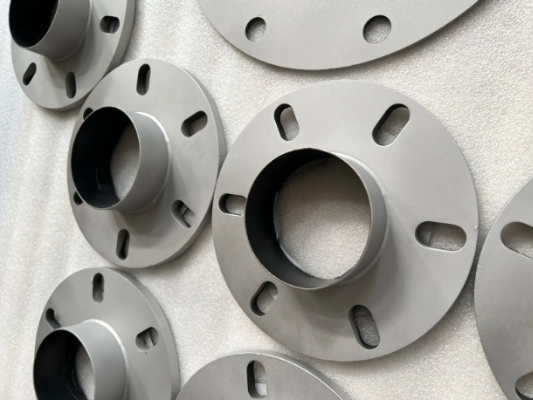
Zakres części
Elementy ze stali, żeliwa i aluminium obrabiane skrawaniem na zamówienie
Główne cele obróbki
Usunięcie zgorzeliny lub określonej warstwy, przygotowanie pod powłokę albo nadanie faktury
Ograniczanie ryzyka
Maskowanie gwintów, powierzchni pasowanych, baz odniesienia, otworów, powierzchni uszczelniających i oznaczeń
Podstawa wyceny
Rysunek techniczny, ilość, gabaryty części, stan wyjściowy powierzchni i oczekiwany rezultat
Podstawa odbioru
Pisemnie określone kryterium wizualne, zatwierdzona próbka, wzorzec porównawczy lub wskazana norma
Model dostawy
Obróbka skrawaniem i wymagania dotyczące wykończenia zarządzane jako jedno zlecenie na część wykonywaną na zamówienie
SPECYFIKACJA PROCESU
Możliwości piaskowania części CNC
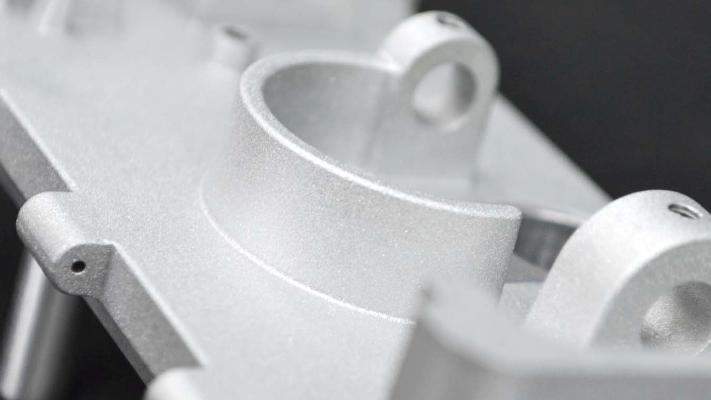
Obróbka strumieniowo-ścierna może czyścić metal intensywniej niż ręczne szlifowanie i dawać jednolity efekt wizualny, jeśli kontrolowane są parametry wejściowe i wzorzec odbioru. W przypadku gotowych części CNC proces wykończeniowy musi też chronić geometrię istotną dla działania części, której ogólna usługa czyszczenia przemysłowego może nie uznawać za krytyczną.
01
Usuwanie zgorzeliny i tlenków
Należy wskazać zgorzelinę walcowniczą, zgorzelinę po obróbce cieplnej, rdzę lub tlenki oraz określić ich położenie i nasilenie. Trzeba podać, czy celem jest całkowite usunięcie, przygotowanie do kontroli czy uzyskanie określonego stanu przed malowaniem lub nakładaniem powłok.
02
Nadawanie faktury
Wykończenie należy określić za pomocą reprezentatywnego zdjęcia, zatwierdzonej próbki lub wzorca porównawczego. Same określenia „gładka”, „szorstka”, „czysta” czy „jednolita” nie wyznaczają mierzalnej granicy odbioru.
03
Przygotowanie pod powłokę
Należy wskazać system powłokowy lub lakierowania proszkowego oraz wymagane przez niego przygotowanie powierzchni. W przypadku odpowiednich podłoży stalowych trzeba podać wymagany stopień przygotowania według wybranej normy.
04
Usuwanie określonej warstwy
Należy wskazać farbę, powłokę, zanieczyszczenie lub pozostałość przeznaczoną do usunięcia. Podczas analizy odróżniamy materiał usuwalny z powierzchni od cech metalu rodzimego, których nie wolno zmieniać.
Nasza specjalistyczna analiza potwierdza zakres usług obróbki strumieniowo-ściernej części CNC na podstawie rzeczywistego rysunku technicznego i stanu części, a nie samej nazwy usługi. Nie publikujemy uniwersalnych parametrów ciśnienia, doboru ścierniwa ani czasu cyklu, ponieważ każdy element wymaga osobnej analizy.
SPECYFIKACJA PROCESU
Materiały i wyjściowy stan powierzchni
Rodzaj materiału wpływa na oddziaływanie ścierniwa na część, dlatego stali, żeliwa i aluminium nie ocenia się według jednego ogólnego zestawu parametrów. Należy podać stop lub gatunek materiału, stan po obróbce cieplnej, stan spoin, wcześniejsze wykończenie, zanieczyszczenia oraz wszelkie powierzchnie, które mają pozostać w stanie po obróbce skrawaniem.
Opublikowana pozycja
Deklarowany przez nas zakres
Znaczenie dla analizy wykończenia
Stal węglowa
20# i 45#
Dla każdej powierzchni należy określić cel dotyczący zgorzeliny, rdzy, powłoki lub faktury.
Stal konstrukcyjna i stopowa
Q235A i Q345D
Należy wskazać stan wyjściowy i wymagania dotyczące późniejszego nakładania powłok.
Stale chromowo-molibdenowe i łożyskowe
12CrMoV, GCr15, 25CrMo i 42CrMo
Należy potwierdzić twardość, geometrię wymagającą ochrony i sposób odbioru.
Stal nierdzewna
303, 304, 304L, 316, 316L i 321
Należy przeanalizować kontrolę zanieczyszczeń i wymagany wygląd końcowy.
Standardowy przebieg realizacji usługi
Analiza obróbki CNC i wykończenia na podstawie rysunku technicznego
Pisemna oferta potwierdza proponowany przebieg procesu technologicznego i zakres odpowiedzialności.
Odpowiedzialność za obróbkę
Potwierdzana w pisemnej ofercie
Miejsce obróbki i odpowiedzialność za sprzęt określa się dla każdego zamówienia osobno.
W przypadku pracy w wysokiej temperaturze, środowisku korozyjnym lub pod ciśnieniem analizujemy wymagania dotyczące materiału i twardości w odniesieniu do warunków eksploatacji. Wybrane wykończenie musi być zgodne z podjętą decyzją materiałową.
Stal
Należy określić stopień skorodowania, zgorzelinę, wcześniejszą powłokę, przebarwienia cieplne oraz oczekiwany stan powierzchni po ich usunięciu. Jeśli ma zastosowanie stopień według ISO 8501-1, należy wpisać go na kontrolowanym rysunku technicznym lub w specyfikacji zakupowej.
Żeliwo
Należy wskazać naskórek odlewniczy, tlenki, zanieczyszczenia wniknięte w materiał, możliwe problemy z porowatością oraz powierzchnie obrabiane skrawaniem. Przed obróbką strumieniowo-ścierną trzeba zabezpieczyć powierzchnie uszczelniające i precyzyjne otwory.
Aluminium
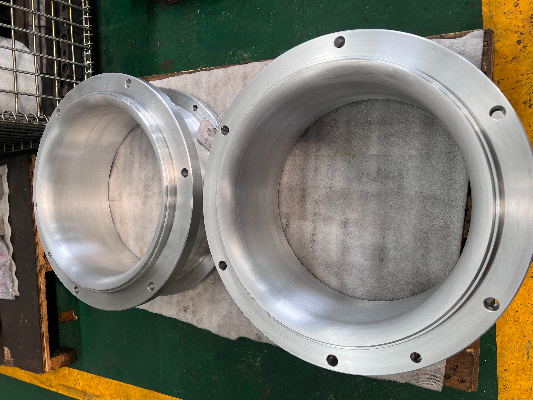
Aluminium wymaga analizy uwzględniającej wrażliwość podłoża, ponieważ zbyt intensywna obróbka może zmienić wygląd lub uszkodzić delikatną geometrię. O tym, jak pogodzić usuwanie warstwy z zachowaniem cech części, decyduje się po ustaleniu materiału, kształtu części, wymaganej faktury i powierzchni wymagających ochrony.
KONTROLA PROCESU
Ścierniwa i uzyskiwane efekty na powierzchni
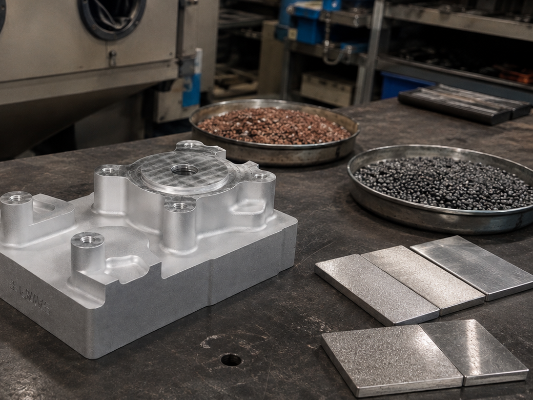
Standardowy zakres ścierniw stosowanych przez Zhenling obejmuje kulki szklane, tlenek aluminium lub elektrokorund, granat oraz ścierniwa z tworzyw sztucznych odpowiednie do danego zastosowania. Śrut stalowy i grys stalowy stosuje się wyłącznie do części żelaznych, jeśli nie obowiązuje zakaz zanieczyszczenia żelazem; piasek kwarcowy ani materiały zawierające wolną krystaliczną krzemionkę nie są domyślnymi ścierniwami. W przypadku stali nierdzewnej, aluminium, tytanu lub miedzi objętych zakazem zanieczyszczenia żelazem nie należy używać ścierniw na bazie żelaza; pisemna oferta potwierdza ścierniwo, docelowy stan powierzchni, obszary chronione i wymagania dotyczące późniejszego nakładania powłok.
Cel zamawiającego
Dane decydujące o przebiegu procesu
Kryteria odbioru do określenia
Usunięcie zgorzeliny lub rdzy
Materiał, początkowe nasilenie zmian, geometria, obszary wyłączone z usuwania
Dopuszczalne pozostałości, stopień oceny wizualnej lub zatwierdzony wzorzec
Przygotowanie pod powłokę
System powłokowy, wymagane przygotowanie powierzchni, czystość, terminy
Wskazana norma dla danego podłoża, specyfikacja powłoki lub uzgodniony wzorzec porównawczy
Uzyskanie matowego wykończenia
Materiał, początkowa chropowatość, oczekiwany wygląd, jednolitość w obrębie partii
Zatwierdzona próbka i granica powierzchni chronionych
Oczyszczenie przed kontrolą
Rodzaj zanieczyszczenia, metoda kontroli, obszary niedostępne
Co musi być widoczne i jakie czyszczenie ma nastąpić później
Schemat doboru efektu obróbki strumieniowo-ściernej: wrażliwość materiału → stan wyjściowy powierzchni → wymagany rezultat → cechy wymagające ochrony → wzorzec odbioru. Taka kolejność pomaga uniknąć częstego błędu polegającego na wyborze grysu lub piasku przed określeniem oczekiwanego rezultatu.
Otwórz schemat doboru efektu obróbki
PROCES I SPECYFIKACJA
Wymagania na rysunku technicznym, maskowanie i specyfikacja usługi
Gwinty, precyzyjne otwory, bazy odniesienia, gniazda łożysk, powierzchnie uszczelniające, powierzchnie współpracujące, oznaczenia identyfikacyjne i wymiary gotowego elementu mogą wymagać ochrony. Należy oznaczyć je na rysunku technicznym zamiast polegać na ogólnej uwadze typu „maskować obszary krytyczne”.
Wykaz cech wymagających ochrony
Każdej powierzchni, gwintowi, otworowi, powierzchni pasowanej lub oznaczeniu, które nie mogą być poddane działaniu strumienia ścierniwa, należy przypisać identyfikator. Trzeba też określić wymagany stan tych cech po obróbce wykończeniowej.
Określenie granicy obróbki
Należy wskazać granicę między powierzchnią poddaną obróbce strumieniowo-ściernej a powierzchnią pozostającą w stanie po obróbce skrawaniem. Jeśli wygląd lub montaż zależy od tej granicy, trzeba dodać zatwierdzony sposób przejścia między powierzchniami.
Kontrola po obróbce wykończeniowej
Należy wskazać wymiary, pasowania i obszary widoczne wymagające kontroli po obróbce wykończeniowej. Jeśli zamocowanie lub temperatura mogą wpływać na odczyt, trzeba określić warunki pomiaru.
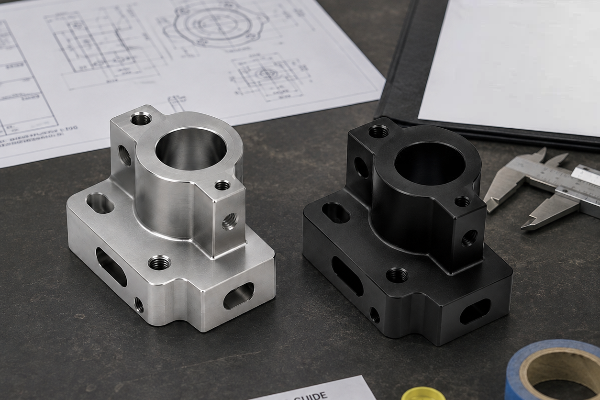
- Aktualna rewizja rysunku technicznego i numer części
- Gatunek materiału i wyjściowy stan powierzchni
- Cechy wymagające ochrony z wyraźnie określonymi granicami
- Docelowa faktura, zakres usuwania lub przygotowanie pod powłokę
- Zatwierdzona próbka, wzorzec porównawczy lub wskazana podstawa odbioru dla danego podłoża
- Wymagania dotyczące czystości, obchodzenia się z częściami, pakowania i identyfikowalności
WARUNKI HANDLOWE
Ceny i czasy realizacji
Koszt i termin piaskowania zależą od cech części, a nie tylko od jej wymiarów zewnętrznych. Wycena musi uwzględniać stopień zanieczyszczenia powierzchni wyjściowej, dostępny obszar, zakres maskowania, wielkość partii, sposób obchodzenia się z częściami, kontrolę, czyszczenie, pakowanie i następną operację.
Nasza oferta określa potwierdzony przebieg procesu technologicznego, objęte nią operacje, założenia handlowe, zakres kontroli i harmonogram. Terminy odpowiedzi i czasy realizacji produkcji potwierdzamy dopiero po analizie projektu.
Czynniki wpływające na cenę
- 01 Gabaryty i masa części oraz sposób obchodzenia się z nią
- 02 Ilość materiału do usunięcia i wymagane wykończenie
- 03 Liczba cech wymagających ochrony i złożoność maskowania
- 04 Wielkość partii, powtarzalność i zakres kontroli
Czynniki wpływające na harmonogram
- 01 Kompletność rysunku technicznego i kryteriów odbioru
- 02 Kolejność obróbki skrawaniem, spawania i obróbki cieplnej
- 03 Ocena zatwierdzonej próbki lub pierwszej sztuki
- 04 Czyszczenie, nakładanie powłok, kontrola i pakowanie po obróbce strumieniowo-ściernej
ZAPEWNIENIE JAKOŚCI
Kontrola jakości powierzchni
Rzetelny plan kontroli rozróżnia czystość, fakturę, stan cech wymagających ochrony i zgodność wymiarową. W przypadku odpowiednich podłoży stalowych, zarówno bez powłoki, jak i wcześniej powlekanych, norma ISO 8501-1:2007 podaje opisowe i fotograficzne stopnie skorodowania oraz przygotowania powierzchni, ale zamawiający musi jeszcze wskazać wymagany stopień i zakres kontroli.
Systemy oceny czystości powiązane z ISO i AMPP posługują się różnymi określeniami stopni. W zapytaniu ofertowym należy wskazać konkretny system, zamiast zakładać, że oznaczenia z odrębnych norm są równoważne. Nasz plan kontroli ma zapobiegać właśnie temu błędowi.
Zasada kontroli: ogólne określenia nie wskazują dowodów potrzebnych do odbioru, co grozi sporem o stan powierzchni. W Zhenling rozwiązujemy ten problem, wiążąc rysunek techniczny, zatwierdzoną próbkę i punkt kontroli z konkretnym wymaganiem, takim jak ISO 8501-1:2007, jeśli norma ta odpowiada zakresowi dotyczącemy stali.
01 Przed obróbką strumieniowo-ścierną
Należy odnotować materiał, wyjściowy stan powierzchni, rewizję rysunku technicznego i obszary wymagające ochrony. Jeśli stan różni się w obrębie partii, należy wskazać reprezentatywną część w najgorszym stanie.
02 Podczas zatwierdzania przebiegu procesu
Należy potwierdzić, co proces może usunąć, a co musi zachować. Przebieg procesu trzeba dostosować do późniejszego nakładania powłok, malowania, montażu lub kontroli.
03 Po obróbce strumieniowo-ściernej
Należy sprawdzić zgodność z uzgodnionym wzorcem wizualnym lub normą, granice maskowania, cechy wymagające ochrony i czystość. Gdy rysunek techniczny wymaga kontroli po obróbce wykończeniowej, trzeba zweryfikować wymiary.
04 Kontrola przekazania części
Oczyszczone części należy chronić przed zanieczyszczeniami i wilgocią, które mogłyby zakłócić następną operację. Jeśli ma to znaczenie dla systemu powłokowego, należy określić sposób pakowania i maksymalny czas do przekazania części.
ZASTOSOWANIA I MOŻLIWOŚCI
Analizowane części: gotowe części CNC i zastosowania przemysłowe
Standardowy zakres usług Zhenling obejmuje toczenie CNC, frezowanie, szlifowanie, wytaczanie, wycinanie elektroerozyjne drutem, wiercenie oraz obróbkę 3-osiową, 4-osiową i 5-osiową, lub zapewnia dostęp do tych procesów, a także do pomocniczych metod wytwarzania niestandardowych części na podstawie rysunków technicznych lub próbek klienta. Pisemna oferta potwierdza proponowany przebieg procesu technologicznego, odpowiedzialność za obróbkę i miejsce wykonania, bez deklarowania własności sprzętu ani konkretnej marki urządzeń.
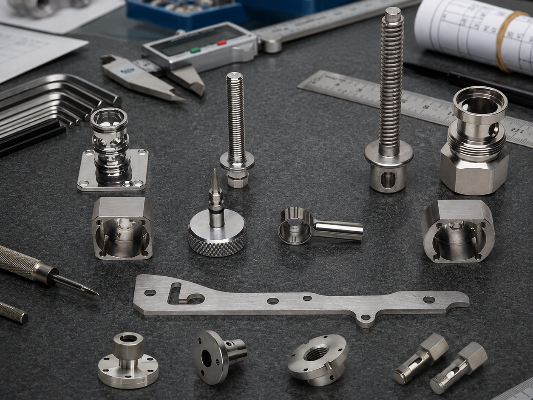
01 Elementy zbiorników ciśnieniowych
Kołnierze, korpusy zaworów, korki, elementy rur giętych i pokrewne części obrabiane skrawaniem, wykonywane na zamówienie, mogą wymagać czyszczenia lub przygotowania pod powłokę w ramach dostawy objętej kontrolą.
02 Urządzenia do separacji ropy i gazu
Analiza części obejmuje usuwanie zgorzeliny, przygotowanie powierzchni do oceny wizualnej i ochronę wskazanych cech przed montażem i kontrolą.
03 Części układów sterowania przepływem
Powierzchnie uszczelniające, powierzchnie pasowane, otwory i obszary z oznaczeniami identyfikacyjnymi należy oddzielić od powierzchni, którym nadaje się fakturę metodą strumieniowo-ścierną.
Analiza stanu powierzchni: prosimy przesłać reprezentatywne zdjęcie części i wskazać istotne powierzchnie. Na tej podstawie określamy, jakie dodatkowe informacje o powierzchni są potrzebne do wyceny, nie traktując zdjęcia jako specyfikacji liczbowej.
Poproś o analizę stanu powierzchni
OCENA PROCESU
Ograniczenia procesu i lepsze metody alternatywne
Bardziej intensywna obróbka strumieniowo-ścierna nie jest automatycznie lepsza dla gotowej części CNC. Właściwy jest proces o najmniejszym ryzyku, który zapewnia wymagane usunięcie warstwy lub przygotowanie powierzchni bez szkody dla materiału, geometrii, czystości czy następnej operacji. ISO 8504-2 opisuje metody czyszczenia strumieniowo-ściernego; ISO 11124 dotyczy ścierniw metalicznych; ISO 11126 dotyczy ścierniw niemetalicznych; ISO 8501-1 dotyczy stopni przygotowania powierzchni stali; a ISO 8503 dotyczy profilu powierzchni stali. Normy te określają wskazany kontekst techniczny i nie stanowią potwierdzenia certyfikacji Zhenling.
01 Zachowanie powierzchni obrobionej skrawaniem lub polerowanej
Jeśli wygląd, szczelność, kontakt z łożyskiem lub funkcja wymiarowa zależą od stanu powierzchni po obróbce skrawaniem, obróbka strumieniowo-ścierna może być niewłaściwym wyborem, o ile powierzchnia ta nie zostanie zabezpieczona. Gdy wymagane jest wykończenie kierunkowe lub niska chropowatość, odpowiedniejsze może być szlifowanie albo polerowanie.
02 Usuwanie rozpuszczalnych zanieczyszczeń
Obróbka ścierna nie zastępuje każdego etapu czyszczenia. W zależności od rodzaju zanieczyszczenia i następnej operacji przed obróbką strumieniowo-ścierną lub po niej może być potrzebne mycie części albo inna zatwierdzona metoda czyszczenia.
03 Obróbka delikatnej geometrii
Cienkie ścianki, ostre krawędzie, drobne gwinty, głębokie kanały i wrażliwe elementy aluminiowe wymagają osobnej analizy. W określonych przypadkach ryzyko może ograniczyć chemiczne usuwanie powłok, kontrolowane czyszczenie mechaniczne lub inny przebieg procesu technologicznego.
04 Zastosowanie innej przemysłowej metody przygotowania
Obróbka strumieniowo-ścierna grysem nie zawsze jest właściwą metodą przygotowania. W zależności od podłoża i wymaganego rezultatu możemy rozważyć obróbkę strumieniowo-ścierną na mokro, mycie części, kontrolowane czyszczenie mechaniczne, chemiczne usuwanie powłok lub inny odpowiedni przebieg procesu technologicznego.
MATERIAŁY TECHNICZNE
Narzędzia do oceny piaskowania
Ocena kompletności zapytania ofertowego dotyczącego piaskowania
Oceń gabaryty części, stan wyjściowy, wymagania na rysunku technicznym i kompletność specyfikacji.
Otwórz narzędzie
→
Schemat doboru efektu obróbki strumieniowo-ściernej
Zestaw wrażliwość materiału z wymaganym efektem na powierzchni i podstawą odbioru.
Otwórz narzędzie
→
Kalkulator złożoności maskowania
Oceń wymagania dotyczące ochrony gwintów, precyzyjnych otworów, baz odniesienia i powierzchni uszczelniających.
Otwórz narzędzie
→
Poproś o analizę rysunku technicznego pod kątem piaskowania
Poniższa lista kontrolna pomoże przygotować z ogólnego zapytania o piaskowanie zapytanie ofertowe dotyczące części CNC, które można poddać analizie. Nasza oferta potwierdza właściwy zakres produkcji i obróbki wykończeniowej.
[01]
Załącz
- Aktualne pliki 2D i dostępne pliki 3D
- Zdjęcia części pokazujące wyjściowy stan powierzchni
- Gatunek materiału i ilość
- Wymagany termin i miejsce dostawy
[02]
Wyraźnie oznacz
- Powierzchnie do obróbki strumieniowo-ściernej i powierzchnie wymagające ochrony
- Gwinty, powierzchnie pasowane, bazy odniesienia, powierzchnie uszczelniające i otwory
- Cel usuwania warstwy, nadawania faktury lub przygotowania pod powłokę
- Wymagania dotyczące odbioru i kontroli
BAZA WIEDZY
Najczęstsze pytania: usługi piaskowania
Należy przesłać aktualny rysunek techniczny oraz podać gatunek materiału, wyjściowy stan powierzchni, oczekiwany rezultat, cechy wymagające ochrony, ilość, gabaryty części, podstawę odbioru, następną operację i zakres dostawy. Zdjęcia pomagają, gdy trudno opisać stan wyjściowy.
Analizujemy wymagania dotyczące piaskowania w odniesieniu do gatunku materiału, jego stanu, geometrii, oczekiwanego rezultatu i cech wymagających ochrony. Standardowe ścierniwa mogą obejmować kulki szklane, tlenek aluminium lub elektrokorund, granat, ścierniwa z tworzyw sztucznych odpowiednie do danego zastosowania oraz śrut lub grys stalowy wyłącznie do części żelaznych, jeśli dopuszcza się zanieczyszczenie żelazem; piasek kwarcowy ani materiały zawierające wolną krystaliczną krzemionkę nie są domyślnymi ścierniwami.
Należy zacząć od określenia wymaganego rezultatu i materiału podłoża. Przed potwierdzeniem przebiegu procesu trzeba wskazać ewentualny zakaz zanieczyszczenia żelazem, przewidzieć maskowanie gwintów, powierzchni uszczelniających, łożyskowych i współpracujących, baz odniesienia oraz wymiarów krytycznych, a także przekazać do analizy rysunku technicznego lub próbki części z cienkimi ściankami, ostrymi krawędziami, precyzyjnymi powierzchniami, nieznanymi starymi powłokami albo podlegające szczególnym wymaganiom czystości.
Każda intensywna obróbka powierzchni może stwarzać ryzyko dla wrażliwych cech geometrycznych, dlatego cechy krytyczne należy zamaskować i wskazać do kontroli po obróbce wykończeniowej. Bez analizy rysunku technicznego nie udzielamy ogólnej gwarancji zachowania wymiarów.
Należy posłużyć się zatwierdzoną próbką, wzorcem porównawczym, reprezentatywnym zdjęciem z określonymi granicami oceny lub innym kontrolowanym wzorcem. Trzeba też wyznaczyć granicę między powierzchniami poddanymi obróbce strumieniowo-ściernej a powierzchniami pozostającymi w stanie po obróbce skrawaniem.
Żaden pojedynczy proces nie jest najlepszy dla każdego materiału, zanieczyszczenia, rodzaju geometrii i systemu powłokowego. Należy podać wymagania dotyczące powłoki, aby podczas analizy porównać cel usuwania warstwy, wymagany profil powierzchni, czystość i ryzyko dla podłoża.






