Kontaktieren Sie Zhenling

HDPE-CNC-Bearbeitung für Teile nach Kundenzeichnung
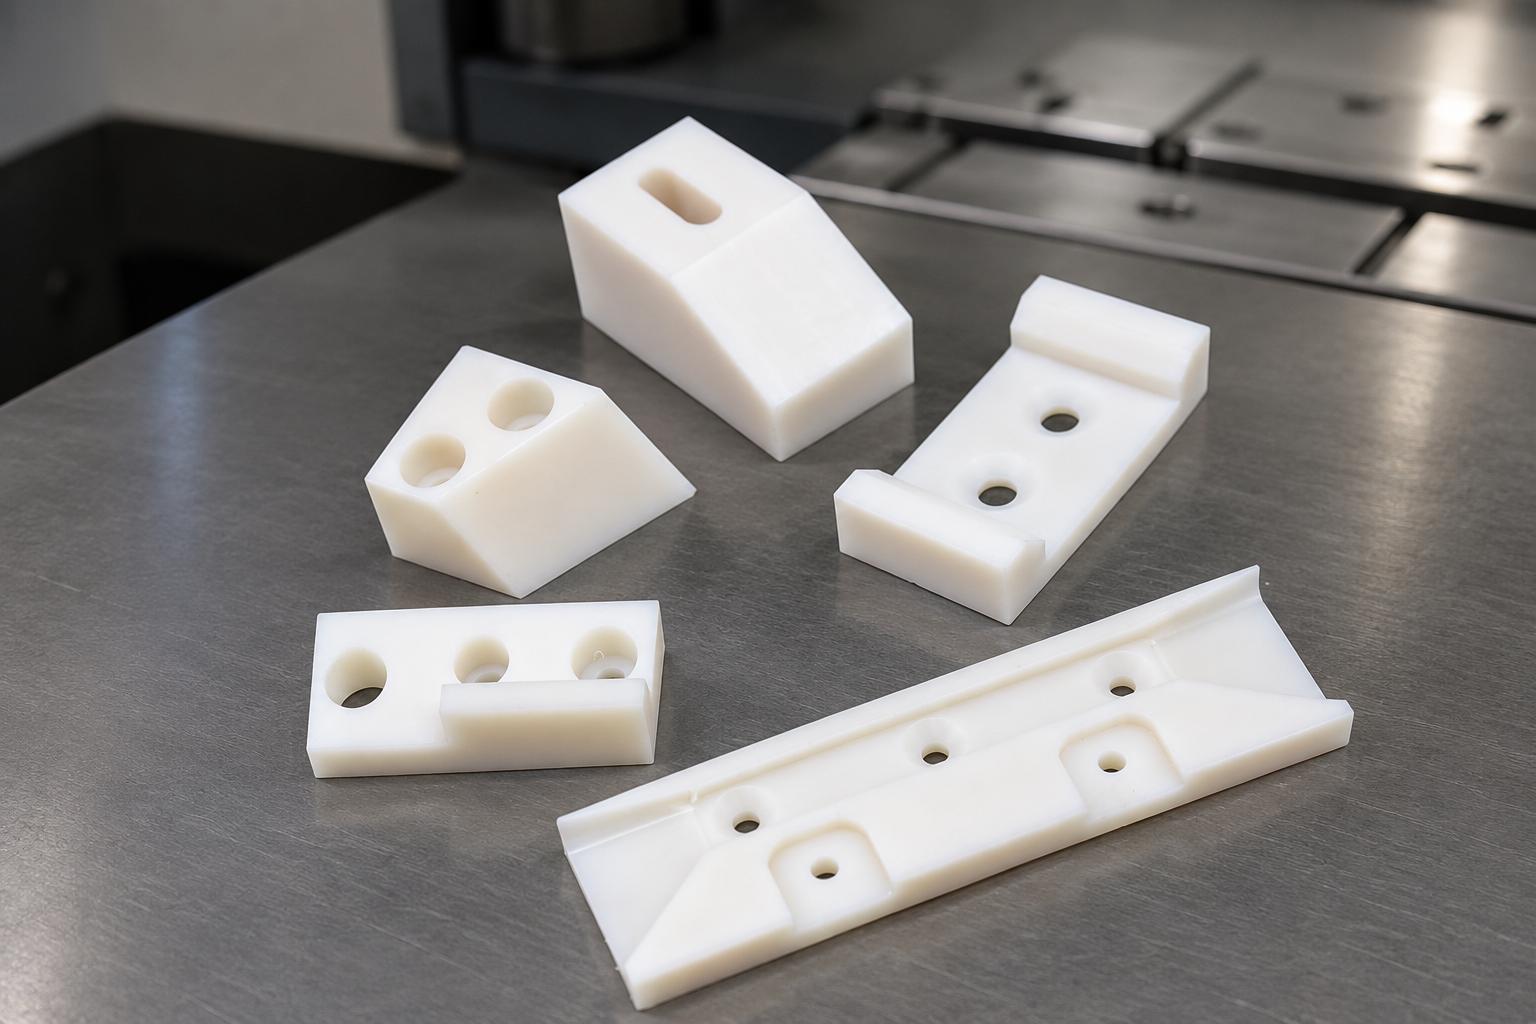
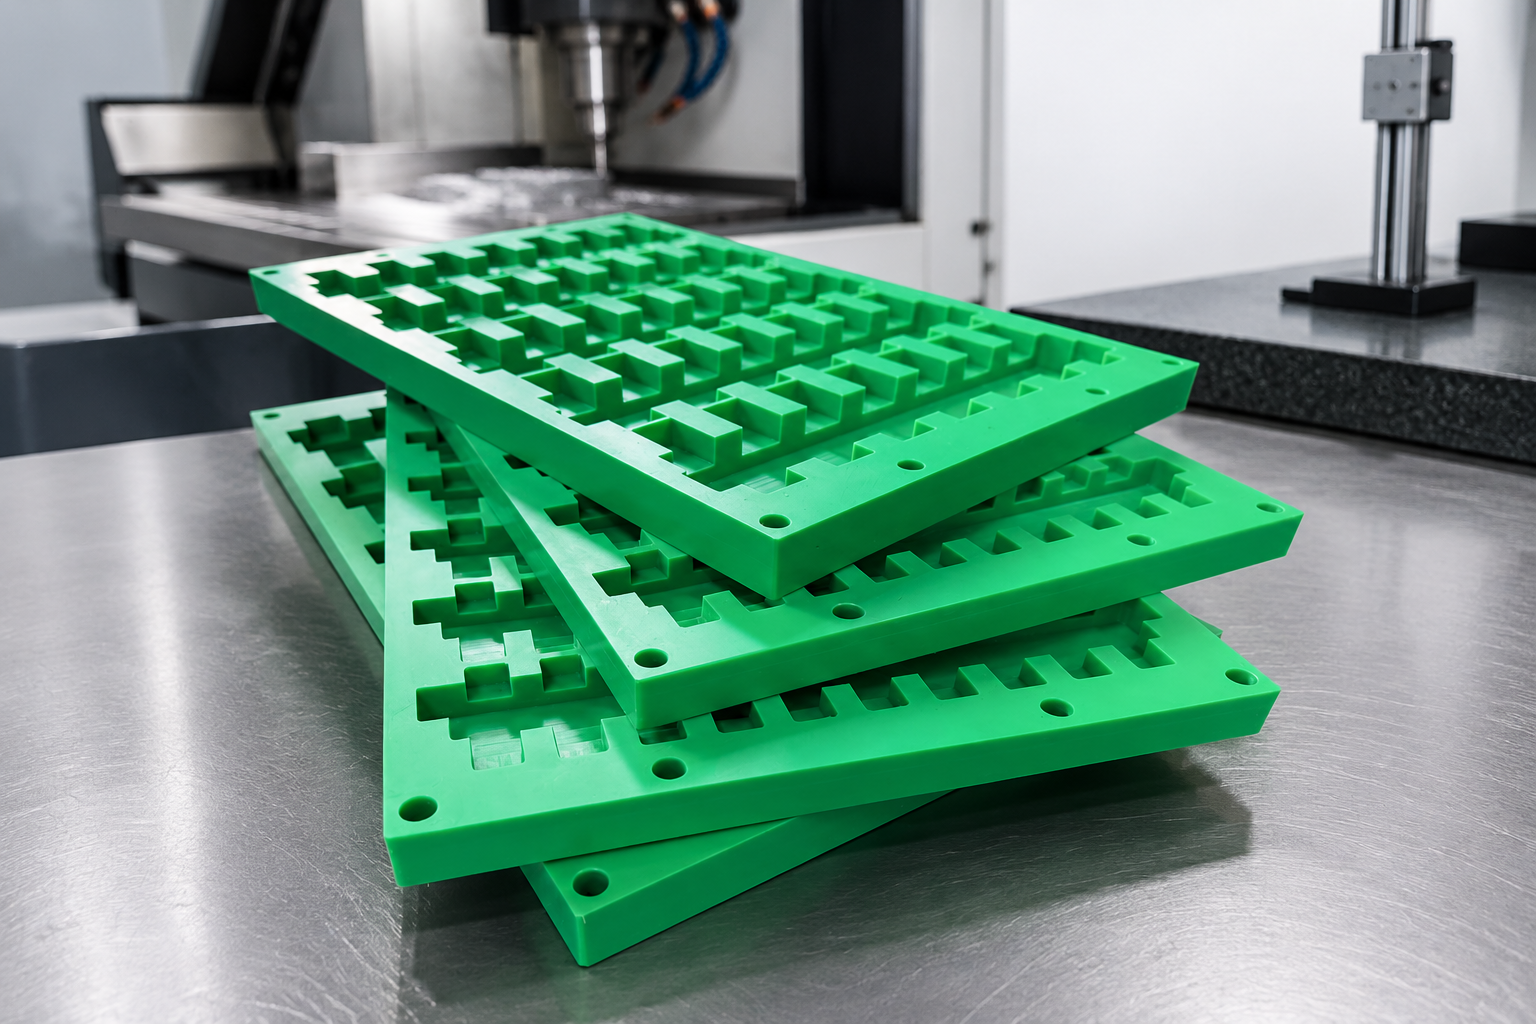
Die HDPE-CNC-Bearbeitung beginnt mit der technischen Zeichnung, dem ausgewählten Halbzeug aus hochdichtem Polyethylen und schriftlich festgelegten Abnahmebedingungen. Zhenling nimmt Aufträge zur HDPE-CNC-Bearbeitung kundenspezifischer Teile nach Kundenzeichnung an und prüft vor der Angebotserstellung Geometrie, Werkstückspannung, Toleranzen, Prüfumfang, Stückzahlen und Einsatzbedingungen. Anfragen zur HDPE-CNC-Bearbeitung sollten die Werkstoffsorte von HDPE oder UHMW-PE, die Halbzeugform, die Bauteilgeometrie, die Maßfunktion sowie Anforderungen an Oberflächenbeschaffenheit und Prüfung enthalten. Angaben zu Machbarkeit und Terminen gelten zunächst unter Vorbehalt. Die schriftlichen Bedingungen sollten den geprüften Fertigungsablauf, Grenzen, Nachweise und Annahmen zur Freigabe der Teile benennen.
Spezifikationen und Vertraulichkeit
- STEP, IGES, Parasolid, PDF, DWG und DXF werden akzeptiert
- Wenn eine Geheimhaltungsvereinbarung geschlossen wurde, regelt sie die von ihr erfassten Informationen und deren Übermittlung.
Servicestandards
01
Rückmeldung zum Angebot
Der Zeitpunkt steht im schriftlichen Angebot.
Technisch geprüft; offene Fragen zur Angebotsanfrage werden benannt.
02
Zeitplan für Prototypen
Der Zeitplan steht im schriftlichen Angebot.
Beginn und Umfang des Transports hängen vom Auftrag ab.
03
Zeitplan für Kleinserien
Der Zeitplan steht im schriftlichen Angebot.
Der Beginn hängt vom Auftrag ab.
04
Planung der Großserienfertigung
Der Zeitplan steht im schriftlichen Angebot.
Stückzahl und freigegebener Umfang bestimmen den Termin.
05
Bestellmenge
Die Mindestmenge wird im schriftlichen Angebot bestätigt.
Ob ein Einzelstück geprüft werden kann, hängt vom Auftrag ab.
06
Freigabeablauf
Zuerst ein Prototyp oder eine Mustercharge.
Die Fertigung wird nach der Genehmigung freigegeben.
Fertigungsabläufe der HDPE-CNC-Bearbeitung nach Bauteilgeometrie
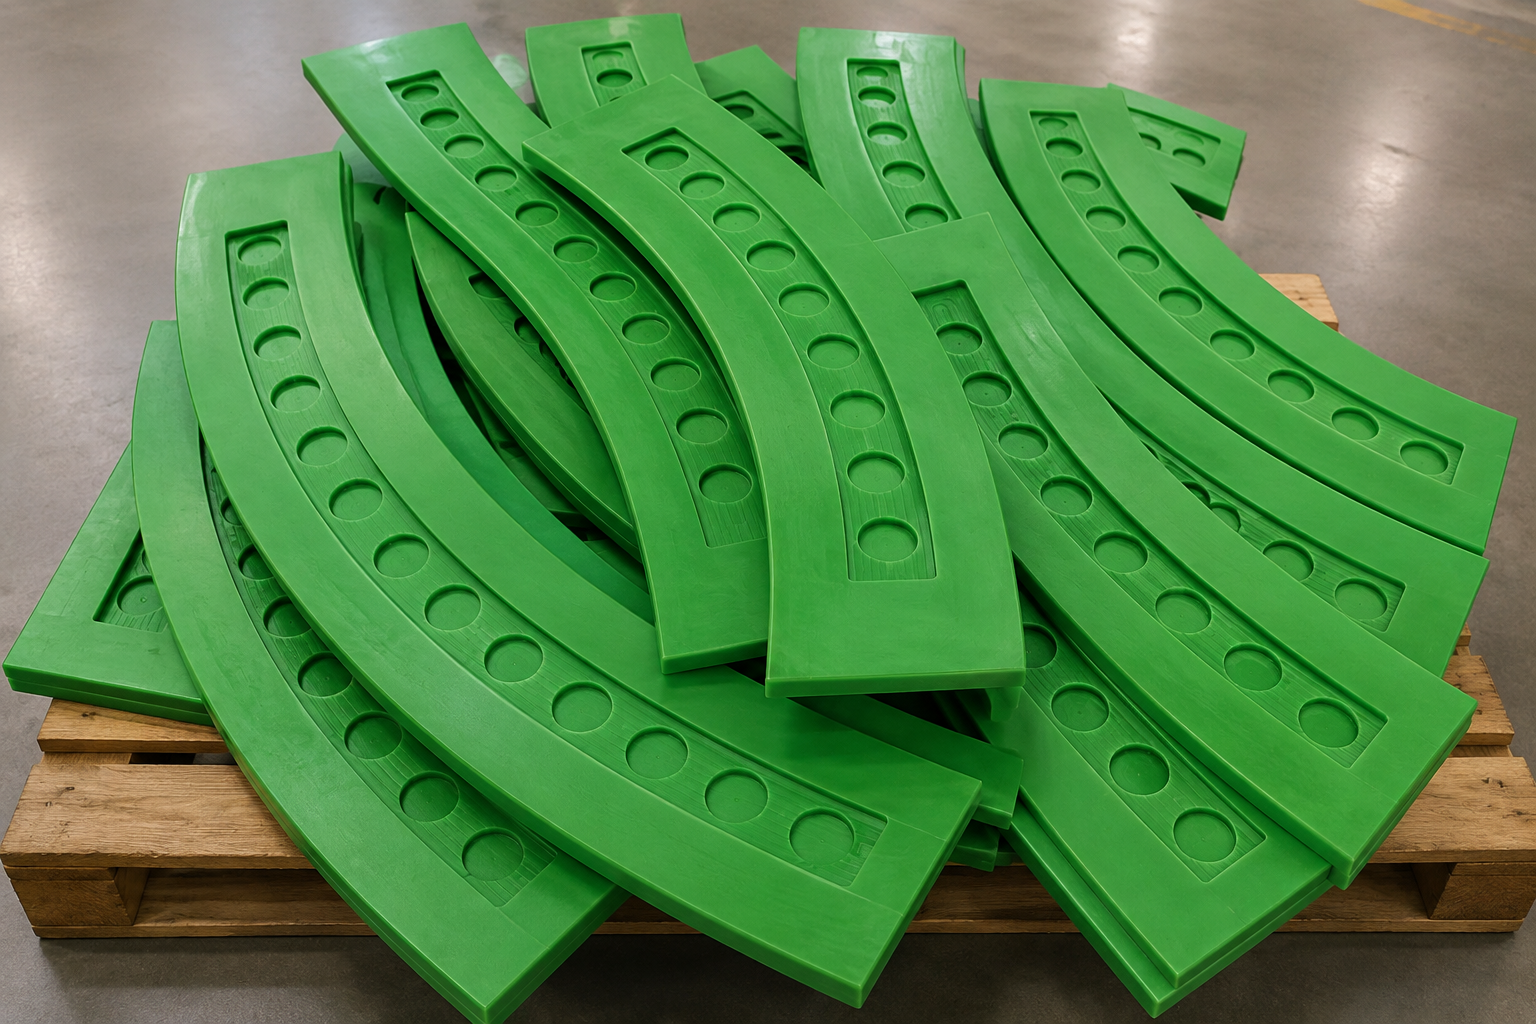
Bei unserer HDPE-Zerspanung legen wir den Fertigungsablauf für jedes Teil anhand seiner Geometrie fest, statt für alle Aufträge dasselbe Verfahren zuzusagen. Dabei prüfen wir, wie das Teil abgestützt wird, wo Werkstoff abgetragen wird, wie die Späne aus dem Schnittbereich gelangen und welche Geometrieelemente nach dem Lösen der Spannung für die Funktion entscheidend sind.
Prüfung der CNC-Kunststoffbearbeitung
Damit HDPE wiederholbar zu Kunststoffteilen bearbeitet werden kann, muss der Zerspanungsprozess Kunststoffhalbzeug, Werkzeuggeometrie und Prüfbedingungen aufeinander abstimmen. Käufer, die nach HDPE-CNC-Bearbeitung, HDPE-Fräsen oder Kunststoffbearbeitung suchen, benötigen dieselbe Sorgfalt; die konkrete Lösung richtet sich jedoch nach der technischen Zeichnung.
Identität des Kunststoffhalbzeugs
Werkstoffsorte, Hersteller, Farbe, Zusatzstoffe und Lieferform.
Geometrie des Kunststoffteils
Bezüge, große Flächen, Taschen, Wände, Bohrungen und funktionskritische Verbindungsstellen.
Werkstückspannung bei Kunststoffteilen
Positionierung und Abstützung, ohne das Bauteil gewaltsam plan zu spannen.
Schneidengeometrie für Kunststoffe
Schneidenform, scharfe Schneide und Auswahl des Schaftfräsers für einen sauberen Schnitt.
Wärmekontrolle bei Kunststoffen
Schnittstrategie zur Begrenzung lokaler Erweichung und thermischer Verformung.
Spankontrolle bei Kunststoffen
Spanabfuhr, die lange Späne von der bearbeiteten Dichtfläche fernhält.
Oberflächenbeschaffenheit von Kunststoffteilen
Funktionsflächen, Sichtflächen und zulässige Werkzeugspuren.
Prüfbedingungen für Kunststoffteile
Temperatur, Abstützung, Zeitpunkt, Methode und Entscheidungsregel.
Einsatzbedingungen des Kunststoffbauteils
Belastung, Temperatur, Chemikalienkontakt und erforderliche Nachweise zur Werkstoffsorte.
Übergabe nach der Kunststoffbearbeitung
Vorbereitung der Montage, Reinigung, Kennzeichnung und Verpackung.
Diese Prüfpunkte machen das Werkstoffverhalten zum Thema der Angebotsanfrage. Eine Tabelle mit Vorschüben und Schnittgeschwindigkeiten für HDPE-CNC-Bearbeitung ersetzt die Prüfung der technischen Zeichnung nicht, denn Halbzeugzustand, Werkzeuggeometrie, Steifigkeit der Aufspannung, Tiefe der Geometrieelemente und Spanabfuhr beeinflussen den praktikablen Schnittplan.
HDPE-Werkstoffauswahl und Angaben zu den Einsatzbedingungen
Die Werkstoffauswahl beeinflusst das Zerspanungsverhalten, die Maßstabilität und die Nachweise, die mit dem fertigen Auftrag benötigt werden. Unser Angebot bezieht sich auf die genaue HDPE-Werkstoffsorte oder eine vom Käufer genehmigte Alternative, nicht allein auf die Bezeichnung „Polyethylen“.
HDPE und UHMW-PE sind nicht austauschbar. Die Wahl der falschen Werkstoffsorte kann Steifigkeit, Verschleißverhalten, Maßverhalten und die für die Anwendung erforderlichen Nachweise verändern; deshalb gleicht Zhenling den vorgegebenen Kunststoff vor der Freigabe des Halbzeugs mit der Angebotsanfrage ab.
Eigenschaften hängen von der gewählten Werkstoffsorte ab
HDPE ist leicht und wird wegen seiner Schlagzähigkeit, geringen Feuchtigkeitsaufnahme und Beständigkeit in vielen korrosiven Umgebungen geschätzt. Zugfestigkeit, Steifigkeit, Temperaturbeständigkeit und chemische Verträglichkeit hängen dennoch von der genauen Werkstoffsorte und den Einsatzbedingungen ab; sie entstehen nicht durch die Zerspanung.
Identität des Halbzeugs
- Hersteller und Werkstoffsorte oder Handelsname.
- Naturfarben, schwarz oder in vorgegebener Farbe.
- Anforderung an Neuware oder Recyclinganteil.
- Platte, Stange, Block oder bereitgestellter Rohling.
- Zusatzstoffe wie UV-Stabilisatoren sowie antistatische oder flammhemmende Zusätze.
Angaben zu den Einsatzbedingungen
- Dauer- und Spitzenbelastung, Richtung und Dauer.
- Minimale, normale und maximale Einsatztemperatur.
- Art der Chemikalie, Konzentration und Kontaktzeit.
- Bedenken hinsichtlich Eigenspannungen sowie lokaler oder mehrachsiger Spannungen.
- Thermische Vorgeschichte des Halbzeugs und gegebenenfalls Validierungsnorm des Käufers.
Anforderungen an Oberflächen, Kanten und Montage
Die Oberflächenbeschaffenheit eines HDPE-Teils hängt vom Werkzeugzustand, der Schnittwärme, der Spanabfuhr, der Halbzeugoberfläche und den Abnahmevorgaben in der technischen Zeichnung ab. Wir prüfen das geforderte Ergebnis vor der Angebotserstellung; eine nachgelagerte Behandlung ist nur vorgesehen, wenn sie ausdrücklich zum Leistungsumfang gehört.
Sicht- und Funktionsflächen festlegen
DATENSTROM: AKTIV
- Werkzeugspuren im bearbeiteten Zustand zulässig oder zu begrenzen.
- Oberflächenstruktur des Halbzeugs bleibt erhalten oder wird entfernt.
- Kantenbruch, Fase und Eckenradius.
- Dicht-, Gleit- oder Lagerfläche.
Übergabezustand festlegen
DATENSTROM: BEREIT
- Vorbereitung für mechanische Befestigung oder Schweißen.
- Beschränkungen für Kennzeichnung und Rückverfolgbarkeit.
- Reinigungsverfahren und unzulässige Rückstände.
- Schutzverpackung für kritische Oberflächen.
NORM ISO 14253-1:2017
Wenn eine geometrische Spezifikation eine formale Gut-Schlecht-Entscheidung erfordert, liefert ISO 14253-1:2017 den Rahmen für die Konformitätsentscheidung; in der Angebotsanfrage müssen dennoch das Merkmal und das Messverfahren genannt werden.
PROZESSKONTROLLE
Klare Vorgaben zur Oberflächenbeschaffenheit verhindern, dass aus einer optischen Erwartung eine nicht angebotene Prüfanfrage wird. Sie geben dem Zerspanungsfachmann außerdem einen konkreten Grund, erneuten Spankontakt und Spannspuren zu vermeiden.
Abnahmebedingungen der Angebotsanfrage für HDPE-Teile
Eine Toleranz ohne festgelegte Messbedingungen ist bei einem Werkstoff, der auf Temperatur, Abstützung und Spannungsabbau reagiert, unvollständig. Ersetzen Sie im Arbeitsblatt jedes Beispiel durch den Wert aus der technischen Zeichnung und die Messbedingungen für Ihr Teil.
Ein mehrdeutiges Maß nahe der Toleranzgrenze birgt das Risiko einer Zurückweisung, weil Temperatur, Abstützung und Messunsicherheit das gemeldete Ergebnis verändern können. Zhenling klärt dieses Risiko durch schriftlich festgelegte Abnahmebedingungen; ISO 1:2022 und ISO 14253-1:2017 liefern den Rahmen für Referenztemperatur und Entscheidungsregel. Das Tempern von HDPE gilt nicht als allgemeingültige Lösung: Die Vorgeschichte des Halbzeugs und jede Wärmebehandlung gehören in die Prüfung der technischen Zeichnung.
Arbeitsblatt für Abnahmekriterien
10 KNOTEN AKTIV
OPTISCHER_SCAN // AKTIV
Temperatur- und Prüfbedingungen im Überblick
ISO 1:2022 liefert den Rahmen für die standardisierte Referenztemperatur. Eine Messung außerhalb dieser Bedingung ist nicht automatisch ungültig: Das Ergebnis kann korrigiert werden, wenn Ausdehnungskoeffizient, Temperaturen und Unsicherheitsbudget eine für die erforderliche Entscheidung geeignete Korrektur ermöglichen.
Präzisionsangaben in der technischen Zeichnung
Wenn ein Käufer Präzision oder enge Toleranzen verlangt, muss er das funktionsrelevante Geometrieelement und die Abnahmebedingungen benennen. Zhenling fertigt nach der zeichnungsspezifischen HDPE-Toleranzklasse, die bei der Angebotserstellung bestätigt wird; die Machbarkeit wird anhand des gewählten Halbzeugs und der Geometrie geprüft.
Wenn Toleranz, Abstützung, Temperatur und Entscheidungsregel getrennt betrachtet werden, können Lieferanten unterschiedliche Abnahmeanforderungen anbieten, obwohl auf der technischen Zeichnung dieselbe Nummer steht.
Grundsatz für die Abnahmebedingungen der Angebotsanfrage
Ersetzen Sie die Einträge im Arbeitsblatt durch die Werte Ihrer Angebotsanfrage. Zhenling bestätigt bei der Prüfung der technischen Zeichnung die Machbarkeit für jedes Geometrieelement einzeln.
Preise, Lieferzeiten und Vergleichbarkeit von Angeboten
Der Preis richtet sich nach Halbzeugauswahl, Materialausnutzung, Geometrie, Aufspannungen, kritischen Maßen, Prüfumfang, Stückzahl, Oberflächenbeschaffenheit und Verpackung. Im schriftlichen Angebot wird der Zeitpunkt der Rückmeldung bestätigt, sobald genügend Angaben vorliegen, um den vorgesehenen Umfang zu kalkulieren.
Kosten für die HDPE-Zerspanung lassen sich erst vergleichen, wenn die Leistungsumfänge vereinheitlicht sind. Die Falle liegt darin, vorher Stückpreise zu vergleichen; statt lediglich die Zeichnungsnummer zu wiederholen, gleicht Zhenling Werkstoff, Abnahmebedingungen, Dokumente und Freigabemenge mit der Angebotsanfrage ab. Wenn Sie jedes Maß enger tolerieren, steigen Prüf- und Fertigungszeit; besondere Kontrollen sollten sich daher nach der Funktion richten.
Kostenfaktor
Warum er das Angebot beeinflusst
Was der Käufer tun sollte
Werkstoffsorte und Halbzeugform
Das vorgegebene Halbzeug beeinflusst Verfügbarkeit, Materialausnutzung und Rückverfolgbarkeit.
Nennen Sie eine zugelassene Werkstoffsorte oder lassen Sie eine gleichwertige Alternative zur Prüfung zu.
Materialabtrag
Starker einseitiger Abtrag erhöht die Bearbeitungszeit und das Verformungsrisiko.
Stellen Sie das Modell bereit und kennzeichnen Sie Halbzeugoberflächen, die erhalten bleiben dürfen.
Kritische Geometrieelemente
Toleranzen für einzelne Geometrieelemente verändern den Fertigungs- und Prüfaufwand.
Beschränken Sie besondere Kontrollen auf funktionskritische Angaben.
Stückzahl und Freigabe
Der Aufwand für die Aufspannung verteilt sich bei Muster-, Pilot- und Fertigungslosen unterschiedlich.
Geben Sie alle Stückzahlstaffeln in einer Angebotsanfrage an.
Dokumente und Verpackung
Rückverfolgbarkeit, Messwerte und Oberflächenschutz erweitern den Leistungsumfang.
Führen Sie jedes erforderliche Dokument in der Bestellung auf.
Prototyp
7–15 Arbeitstage
Nach Freigabe der technischen Zeichnung, ohne internationalen Transport.
Kleinserie
15–30 Arbeitstage
Nach Freigabe der technischen Zeichnung für den freigegebenen Umfang.
Großserienauftrag
4–8 Wochen
Im Angebot geplant und bestätigt.
Checkliste zur Vergleichbarkeit von Angeboten
Vergleichen Sie Werkstoffhersteller und Werkstoffsorte, Zeichnungsstand, Stückzahlstaffeln, kritische Geometrieelemente, Abnahmebedingungen, Musterfreigabe, Dokumente, Verpackung und Lieferklausel. Wenn sich eine Angabe unterscheidet, sind die Stückpreise noch nicht vergleichbar.
Zwei Angebote zur HDPE-Zerspanung auf derselben Grundlage vergleichenZerspanung oder Formgebung
Bei der Zerspanung entfallen Formwerkzeuge, aber Aufspann- und Schnittkosten fallen für jedes Teil an; die Formgebung erfordert Investitionen in Werkzeuge und senkt die laufenden Kosten nur, wenn das konkrete Angebot dies belegt. Für kundenspezifische Geometrien gibt es keine allgemeingültige Stückzahl, ab der sich der Wechsel lohnt.
Den Umschlagpunkt anhand Ihrer eigenen Lieferantenangebote berechnenWir nehmen zunächst einen Prototyp oder eine Mustercharge an und geben die Fertigung nach der Genehmigung frei. Beschleunigte Termine werden für jedes Angebot gesondert festgelegt; die Machbarkeit wird bei der Prüfung der technischen Zeichnung bestätigt.
Zahlungsart, Anzahlung, Fälligkeit des Restbetrags sowie angeforderte Werkstoff- oder Prüfnachweise werden im schriftlichen Angebot und in der Bestellung bestätigt.
01
Den Änderungsstand festlegen.
2D-Zeichnung, 3D-Modell und Änderungshinweise abgleichen.
02
Den Werkstoff festlegen.
Werkstoffsorte, Herstelleranforderung, Farbe, Halbzeug und Dokumente erfassen.
03
Die Abnahme festlegen.
Bezüge, Messbedingungen, Messunsicherheit und Entscheidungsregel vereinbaren.
04
Das Muster freigeben.
Den genehmigten Umfang zerspanen und die vereinbarten Nachweise übermitteln.
05
Die Fertigung genehmigen.
Der Käufer dokumentiert die Abnahme oder Änderungen vor dem nächsten Los.
06
Den Übergabezustand bewahren.
Kritische Oberflächen geschützt verpacken und die vorgegebenen Nachweise mit der Bestellung versenden.
Prüfung der technischen Zeichnung und Bestellablauf
PROC.030
-
SCHRITT 01Dateien senden
Wir arbeiten mit 3D-Dateien in STEP, IGES oder Parasolid sowie mit technischen Zeichnungen in PDF, DWG oder DXF.
-
SCHRITT 02Werkstofffragen beantworten
Werkstoffsorte, Halbzeug, Farbe, Zusatzstoffe, Exposition und Rückverfolgbarkeit werden geprüft.
-
SCHRITT 03Abnahmebedingungen klären
Kritische Maße, Abstützung, Temperatur, Zeitpunkt und Nachweise werden schriftlich in den Leistungsumfang aufgenommen.
-
SCHRITT 04Angebot erhalten
Preis, Lieferzeiten, Mengen- und Freigabeablauf, Dokumente und Lieferklausel werden schriftlich mitgeteilt.
-
SCHRITT 05Muster freigeben
Die Freigabe des Prototyps oder Musters wird zum Prüfpunkt für die Fertigung.
-
SCHRITT 06Freigeben und versenden
Der genehmigte Änderungsstand und die Bestelldokumente begleiten die Auftragsübergabe.
Feld im Verzeichnis der Abnahmebedingungen
Begründung für die Aufnahme in die Angebotsanfrage
Feld im Verzeichnis der Abnahmebedingungen
Begründung für die Aufnahme in die Angebotsanfrage
Fertigungsbasis und Teile nach Kundenzeichnung
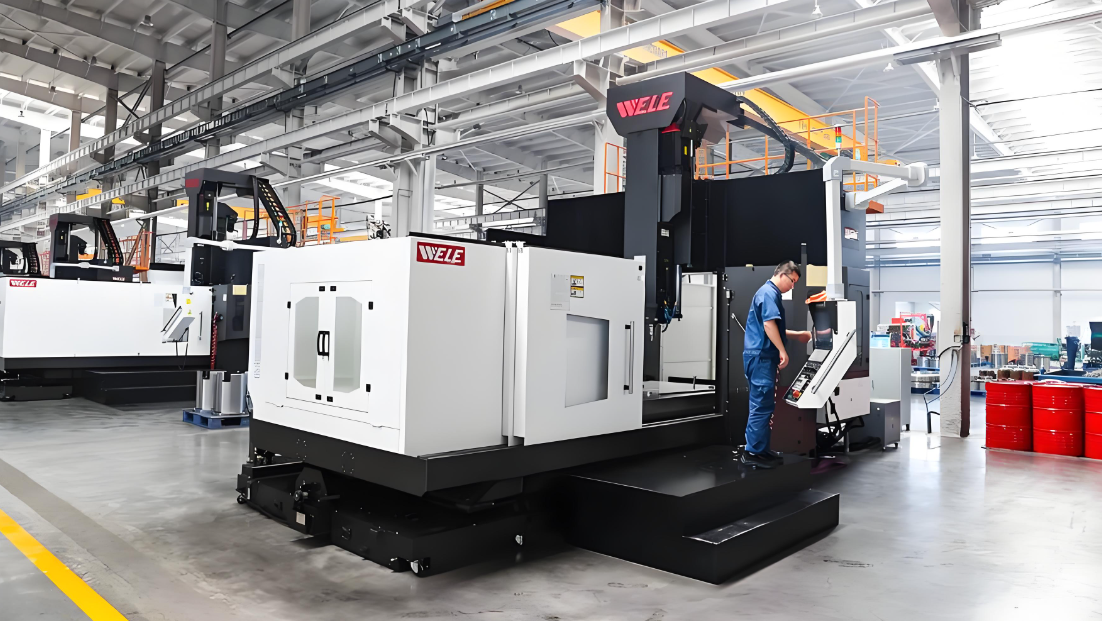
Zhenling ist seit 2006 in Jiashan, Zhejiang, als Fertigungsunternehmen für Teile nach Kundenzeichnung tätig. Der Fertigungsstandort umfasst 8.000 m², darunter eine 6.000 m² große Werkhalle für kundenspezifische Zerspanungsarbeiten.
Unternehmensgründung
Seit 2006
Fertigung nach Kundenzeichnung und nach bereitgestelltem Teil.
Fertigungsstandort Jiashan
8.000 m²
Fertigungsstandort in Zhejiang, China.
Werkhalle
6.000 m²
Allgemeine Fertigungskapazitäten für kundenspezifische Industrieaufträge.
HDPE-Werkzeuge für die Konstruktion und Beschaffung
01
Konfigurator für HDPE-Abnahmebedingungen
MODULFUNKTION
Legen Sie einen eindeutigen Abnahmezustand schriftlich fest. Definieren Sie Referenztemperaturen, Abstützbedingungen und Entscheidungsregeln verbindlich, um das Risiko uneindeutiger Ablehnungen auszuschließen.
02
Checkliste für vergleichbare HDPE-Angebote
MODULFUNKTION
Sorgen Sie dafür, dass Sie Angebote verschiedener Lieferanten auf gleicher Grundlage vergleichen. Prüfen Sie die Werkstoffsorten des Halbzeugs, die Messregeln für unverspannte Bauteile und die Annahmen zur thermischen Behandlung.
03
Kostenplaner zum Vergleich von Zerspanung und Spritzguss
MODULFUNKTION
Ermitteln Sie die Stückzahl, bei der sich die Kosten der beiden Verfahren für Ihre HDPE-Bauteile ausgleichen. Stellen Sie die Präzision der CNC-Bearbeitung den Werkzeugkosten des Spritzgusses gegenüber.
Häufige Fragen zur CNC-Bearbeitung von HDPE
Ja. Mit CNC-Fräsen und CNC-Drehen lassen sich kundenspezifische HDPE-Bauteile fertigen, doch ob einzelne Geometrieelemente umsetzbar sind, hängt vom Zustand des Halbzeugs, der Geometrie, der Werkstückspannung, der Spanabfuhr, der Wärmeausdehnung und dem Zustand bei der Messung ab. Zhenling bestätigt den Fertigungsablauf bei der Prüfung der technischen Zeichnung.
Innere Spannungen aus der Herstellung des Halbzeugs, ungleichmäßiger Werkstoffabtrag, Spannbackendruck, Zerspanungswärme und eine unausgewogene Schruppfolge können die Form des ausgespannten Bauteils beeinflussen, besonders wenn eine großflächige Platte unmittelbar nach dem Ausspannen gemessen wird. Erfassen Sie die Ebenheit im ausgespannten Zustand und teilen Sie dem Lieferanten mit, wie das Bauteil bei der Prüfung abgestützt wird.
Stumpfe Schneiden, Wärme und erneut erfasste Späne können die Oberflächenbeschaffenheit beeinträchtigen. In der Angebotsanfrage sollten funktionsrelevante oder sichtbare Dichtflächen benannt und das für die Abnahme geforderte Ergebnis festgelegt werden, statt eine Oberflächenbeschaffenheit wie bei Metall vorauszusetzen.
Nennen Sie Hersteller und Werkstoffsorte, Farbe, Vorgaben für Neuware oder Rezyklatanteil, Zusatzstoffe, Halbzeugform, Rückverfolgbarkeit und Belastungen im Einsatz. Wenn gesetzlich geregelter Kontakt relevant ist, geben Sie die genauen Bedingungen und die erforderlichen Nachweise an.
Geben Sie Wert, Bezug, Abstützung, Temperatur, Zeitspanne nach der Zerspanung, Messverfahren, Messunsicherheit und Entscheidungsregel für die Konformitätsbewertung an. ISO 1:2022 und ISO 14253-1:2017 bilden den dafür maßgeblichen Rahmen für Messungen.
Wir arbeiten mit 3D-Dateien im Format STEP, IGES oder Parasolid sowie mit technischen Zeichnungen im Format PDF, DWG oder DXF. Geben Sie Mengen, kritische Geometrieelemente, Werkstoffsorte, Beanspruchung im Einsatz, Abnahmezustand, Dokumente und Verpackung an.
Die Mindestmenge und die Verfügbarkeit von Prototypen oder Musterchargen werden im schriftlichen Angebot bestätigt. Eine Fertigungsfreigabe erfolgt gemäß dem vereinbarten Plan für Probeteile und Nachweise.
Nach Prüfung der technischen Zeichnung und der Menge bestätigt das schriftliche Angebot den jeweiligen Zeitplan für Prototypen, Kleinserien oder die Fertigung sowie den Startzeitpunkt, die Transportdauer und den Umfang etwaiger externer Bearbeitungsschritte.
Ein Werkstoffzertifikat, ein Maßprüfbericht oder eine Konformitätsbescheinigung liegt der Lieferung bei, wenn dies in der Bestellung festgelegt ist. Legen Sie die zu messenden Werte, das Berichtsformat und etwaige Prüfungen durch Dritte vor der Angebotserstellung fest.
Nein. Nach 21 CFR 177.1520 hängt die Verwendung von der Identität des Polymers, den Spezifikationen, den Zusatzstoffen, den Verwendungsbedingungen und den Grenzwerten für das fertige Erzeugnis ab. Der Käufer muss den vorgesehenen Kontakt und die für das fertige Erzeugnis erforderlichen Nachweise festlegen.
So wird aus Ihrer technischen Zeichnung ein vergleichbares HDPE-Angebot
Senden Sie die technische 2D-Zeichnung und das 3D-Modell sowie Angaben zu Werkstoffsorte, Mengenstaffeln, kritischen Maßen, Abnahmezustand, Betriebsbelastung, Temperatur, Umgebungsbedingungen, Dokumenten und Verpackung. Das schriftliche Angebot bestätigt den geprüften Leistungsumfang und den Zeitpunkt der Rückmeldung.
Dateipaket
- Modell im Format STEP, IGES oder Parasolid
- Technische Zeichnung im Format PDF, DWG oder DXF
- Aktueller Änderungsstand und Mengenstaffeln
Angaben zur Abnahme
- Kritische Geometrieelemente und Bezüge
- Temperatur, Abstützung und Entscheidungsregel
- Werkstoff, Beanspruchung im Einsatz und Dokumente
Wenn eine Geheimhaltungsvereinbarung geschlossen wurde, regelt sie den Umgang mit den erfassten Informationen und den Übermittlungsweg. Zahlungsbedingungen und Lieferumfang werden im schriftlichen Angebot bestätigt.
Referenzen und Quellen
- ISO 1:2022 — Standardreferenztemperatur für geometrische Eigenschaften und Maße.
- ISO 14253-1:2017 — Entscheidungsregeln zum Nachweis von Konformität oder Nichtkonformität.
- NIST — Unsicherheiten bei Maßmessungen unter von der Norm abweichenden Temperaturen.
- ASTM-Normenverzeichnis für Kunststoffe — D2990-17(2025), D1693-21 und verwandte Verfahren.
- 21 CFR 177.1520 — Olefinpolymere.






