Skontaktuj się z firmą Zhenling

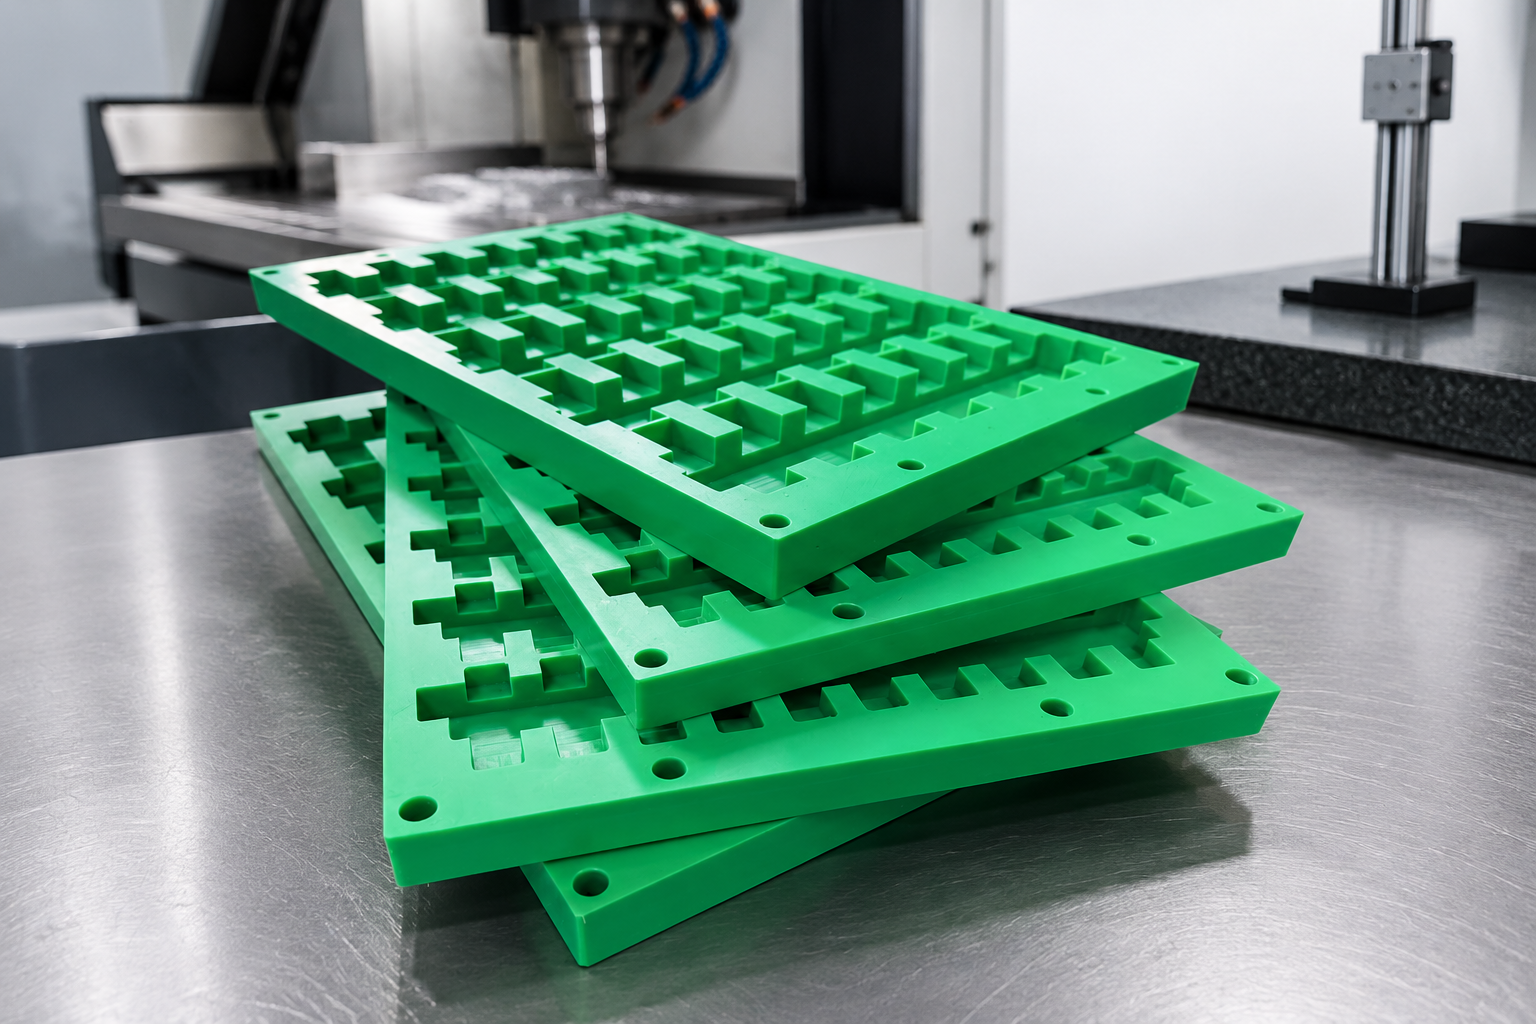
Usługi obróbki CNC HDPE – części na zamówienie według rysunku technicznego
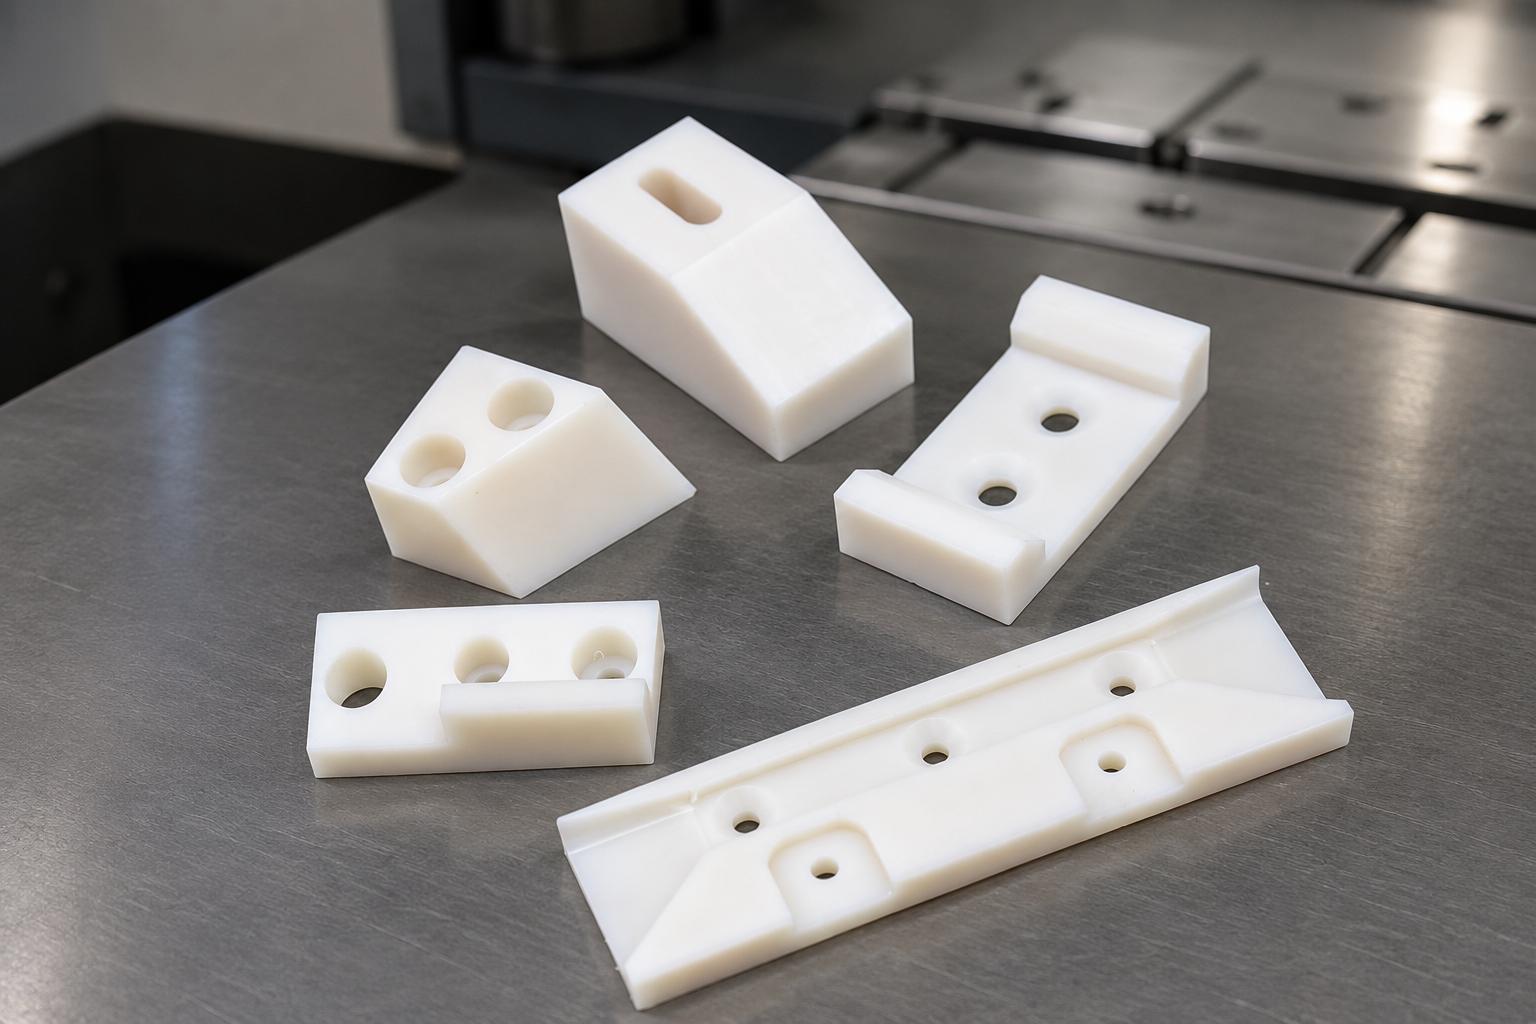
Obróbka CNC HDPE zaczyna się od rysunku technicznego, wybranego półfabrykatu z polietylenu wysokiej gęstości i pisemnie określonych warunków odbioru. Zhenling przyjmuje zamówienia na obróbkę CNC niestandardowych części z HDPE według rysunku technicznego, a przed przygotowaniem oferty analizuje geometrię, mocowanie przedmiotu obrabianego, tolerancje, zakres kontroli, ilości i warunki eksploatacji. Zapytania o obróbkę CNC HDPE powinny określać gatunek HDPE lub UHMW-PE, postać półfabrykatu, geometrię części, funkcję wymiarów oraz wymagania dotyczące wykończenia i kontroli. Możliwości wykonania i terminy należy traktować jako wstępne. Pisemne ustalenia powinny wskazywać przeanalizowany przebieg procesu technologicznego, ograniczenia, dokumentację i założenia dotyczące dopuszczenia części do produkcji.
Specyfikacje i bezpieczeństwo danych
- Akceptowane formaty: STEP, IGES, Parasolid, PDF, DWG i DXF
- Jeśli zawarto umowę o zachowaniu poufności, reguluje ona postępowanie z informacjami i sposób ich przekazywania w objętym nią zakresie.
Standardy obsługi
01
Odpowiedź na zapytanie ofertowe
Termin podany w pisemnej ofercie.
Po analizie inżynierskiej, ze wskazaniem kwestii wymagających wyjaśnienia w zapytaniu ofertowym.
02
Termin wykonania prototypu
Termin podany w pisemnej ofercie.
Moment rozpoczęcia i zakres transportu zależą od zamówienia.
03
Termin wykonania małej partii
Termin podany w pisemnej ofercie.
Moment rozpoczęcia zależy od zamówienia.
04
Planowanie produkcji wielkoseryjnej
Termin podany w pisemnej ofercie.
Zależy od ilości i zatwierdzonego zakresu.
05
Wielkość zamówienia
Minimalna ilość jest potwierdzana w pisemnej ofercie.
Możliwość wykonania pojedynczej sztuki do oceny zależy od zamówienia.
06
Tryb zatwierdzania produkcji
Najpierw prototyp lub partia próbna.
Zakres produkcji zostaje zatwierdzony po akceptacji.
Dobór procesu obróbki CNC HDPE według geometrii części
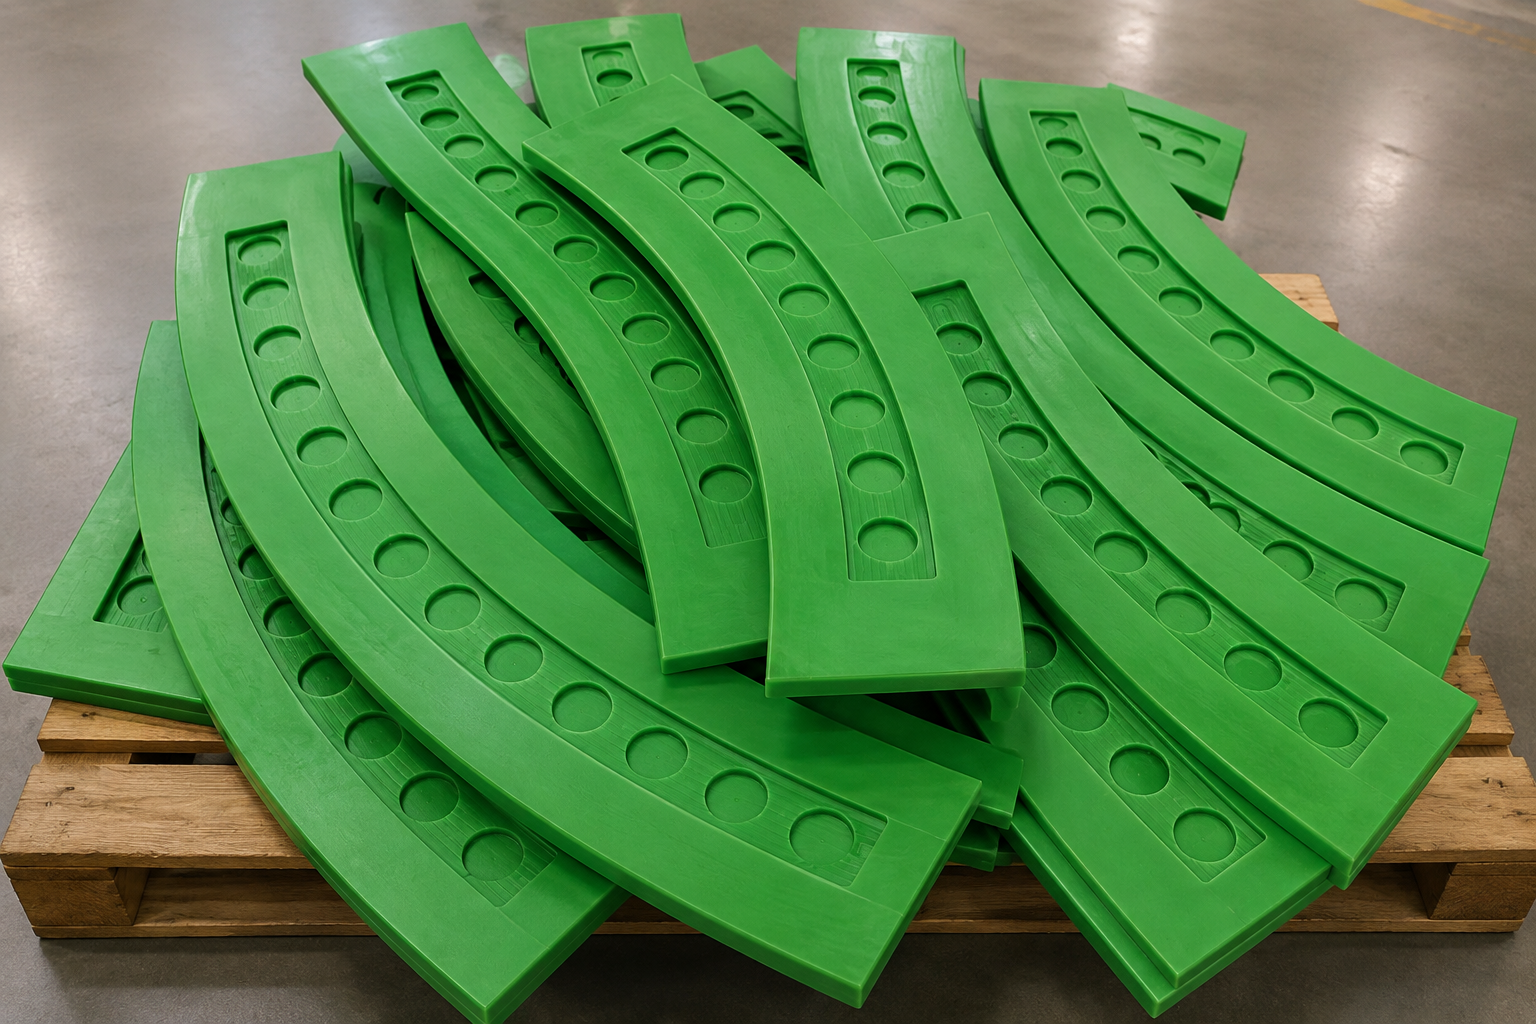
W ramach usług obróbki skrawaniem HDPE dobieramy przebieg procesu technologicznego do geometrii każdej części, zamiast zakładać jeden proces dla wszystkich zleceń. Analiza obejmuje sposób podparcia części, miejsca usuwania materiału, odprowadzanie wiórów ze strefy skrawania oraz cechy decydujące o działaniu części po zwolnieniu mocowania.
Analiza obróbki CNC tworzyw sztucznych
Aby wykonywać powtarzalne części z HDPE, proces obróbki skrawaniem musi uwzględniać półfabrykat z tworzywa, geometrię narzędzia i warunki kontroli. Nabywcy szukający obróbki CNC HDPE, frezowania HDPE lub usług obróbki skrawaniem tworzyw potrzebują takiej samej staranności, ale rozwiązanie zawsze zależy od konkretnego rysunku technicznego.
Identyfikacja półfabrykatu z tworzywa
Gatunek, producent, kolor, dodatki i dostarczona postać.
Geometria części z tworzywa
Bazy odniesienia, duże powierzchnie płaskie, kieszenie, ścianki, otwory i krytyczne powierzchnie współpracujące.
Mocowanie przedmiotu obrabianego z tworzywa
Ustalenie położenia i podparcie bez wymuszania płaskości komponentu.
Geometria narzędzia skrawającego do tworzywa
Kształt rowka wiórowego, ostra krawędź i dobór frezu trzpieniowego zapewniające czyste skrawanie.
Kontrola temperatury podczas obróbki tworzywa
Strategia obróbki skrawaniem ograniczająca miejscowe mięknięcie i odkształcenia termiczne.
Kontrola wiórów podczas obróbki tworzywa
Odprowadzanie długich wiórów z dala od wykończonej powierzchni czołowej.
Wykończenie powierzchni części z tworzywa
Powierzchnie funkcjonalne, powierzchnie widoczne i dopuszczalne ślady narzędzia.
Warunki kontroli części z tworzywa
Temperatura, podparcie, czas, metoda i reguła decyzyjna.
Warunki pracy komponentu z tworzywa
Obciążenie, temperatura, kontakt z chemikaliami i wymagane potwierdzenie gatunku materiału.
Przekazanie części z tworzywa do dalszej obróbki
Przygotowanie do montażu, czyszczenie, znakowanie i pakowanie.
Te punkty kontrolne pozwalają omówić zachowanie materiału w zapytaniu ofertowym. Tabela posuwów i prędkości dla obróbki CNC HDPE nie zastąpi analizy rysunku technicznego, ponieważ stan półfabrykatu, geometria narzędzia, sztywność ustawienia, głębokość obrabianych cech i odprowadzanie wiórów wpływają na możliwą strategię obróbki skrawaniem.
Dobór HDPE i dane o warunkach eksploatacji
Dobór materiału wpływa na jego zachowanie podczas obróbki skrawaniem, stabilność wymiarową i dokumentację wymaganą przy gotowym zamówieniu. Wyceniamy dokładnie określony gatunek HDPE albo zamiennik zatwierdzony przez nabywcę, a nie sam „polietylen”.
HDPE i UHMW-PE nie są materiałami zamiennymi. Wybór niewłaściwego gatunku może zmienić sztywność, odporność na zużycie, zachowanie wymiarowe i dokumentację wymaganą w danym zastosowaniu, dlatego Zhenling potwierdza wskazany polimer na podstawie zapytania ofertowego przed dopuszczeniem półfabrykatu do produkcji.
Właściwości zależą od wybranego gatunku
HDPE jest lekki i ceniony za odporność na uderzenia, małą chłonność wilgoci oraz odporność w wielu środowiskach korozyjnych. Wytrzymałość na rozciąganie, sztywność, odporność temperaturowa i zgodność chemiczna zależą jednak od konkretnego gatunku i warunków eksploatacji; operacja skrawania ich nie nadaje.
Identyfikacja półfabrykatu
- Producent i gatunek lub nazwa handlowa.
- Kolor naturalny, czarny lub określony w specyfikacji.
- Wymóg zastosowania materiału pierwotnego lub zawartości materiału z recyklingu.
- Płyta, pręt, blok lub dostarczony półfabrykat.
- Dodatki, takie jak pakiety stabilizujące UV, antystatyczne lub zmniejszające palność.
Dane o warunkach eksploatacji
- Obciążenie stałe i szczytowe, jego kierunek oraz czas trwania.
- Minimalna, normalna i maksymalna temperatura pracy.
- Rodzaj substancji chemicznej, jej stężenie i czas kontaktu.
- Ryzyko naprężeń szczątkowych, miejscowych lub wieloosiowych.
- Historia cieplna półfabrykatu i wszelkie normy walidacyjne wskazane przez nabywcę.
Wymagania dotyczące powierzchni, krawędzi i montażu
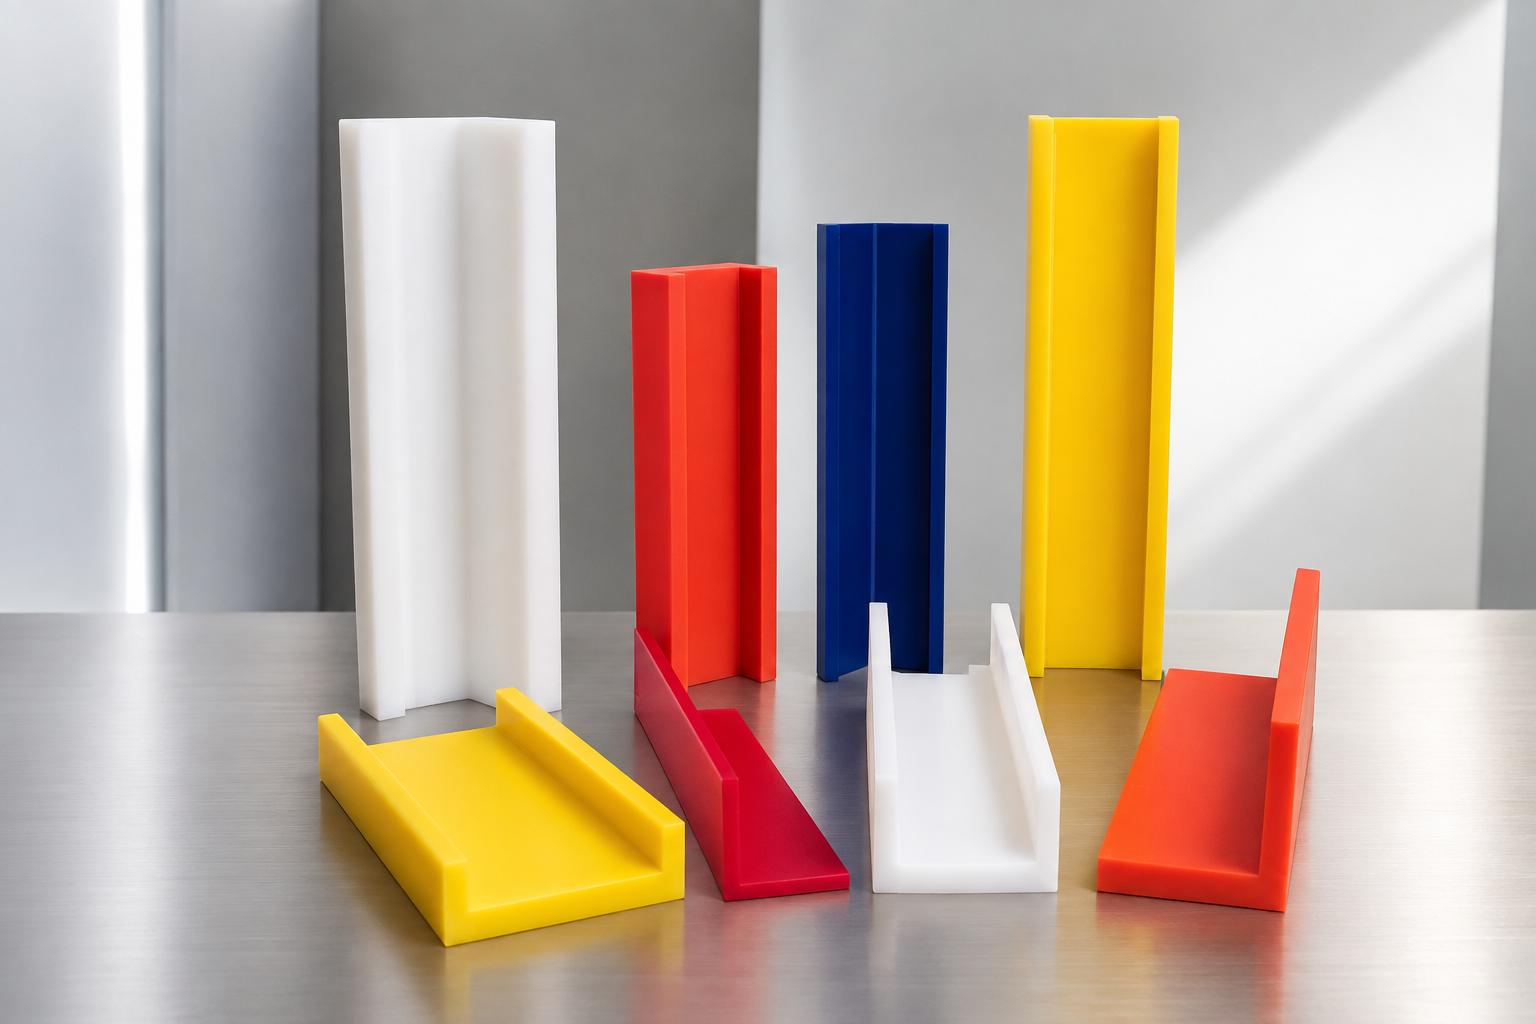
Wykończenie powierzchni części z HDPE zależy od stanu narzędzia, ciepła wytwarzanego podczas skrawania, odprowadzania wiórów, powierzchni półfabrykatu i kryteriów odbioru zapisanych na rysunku technicznym. Analizujemy wymagany efekt przed wyceną; obróbka dodatkowa jest uwzględniana tylko wtedy, gdy została wpisana do zakresu.
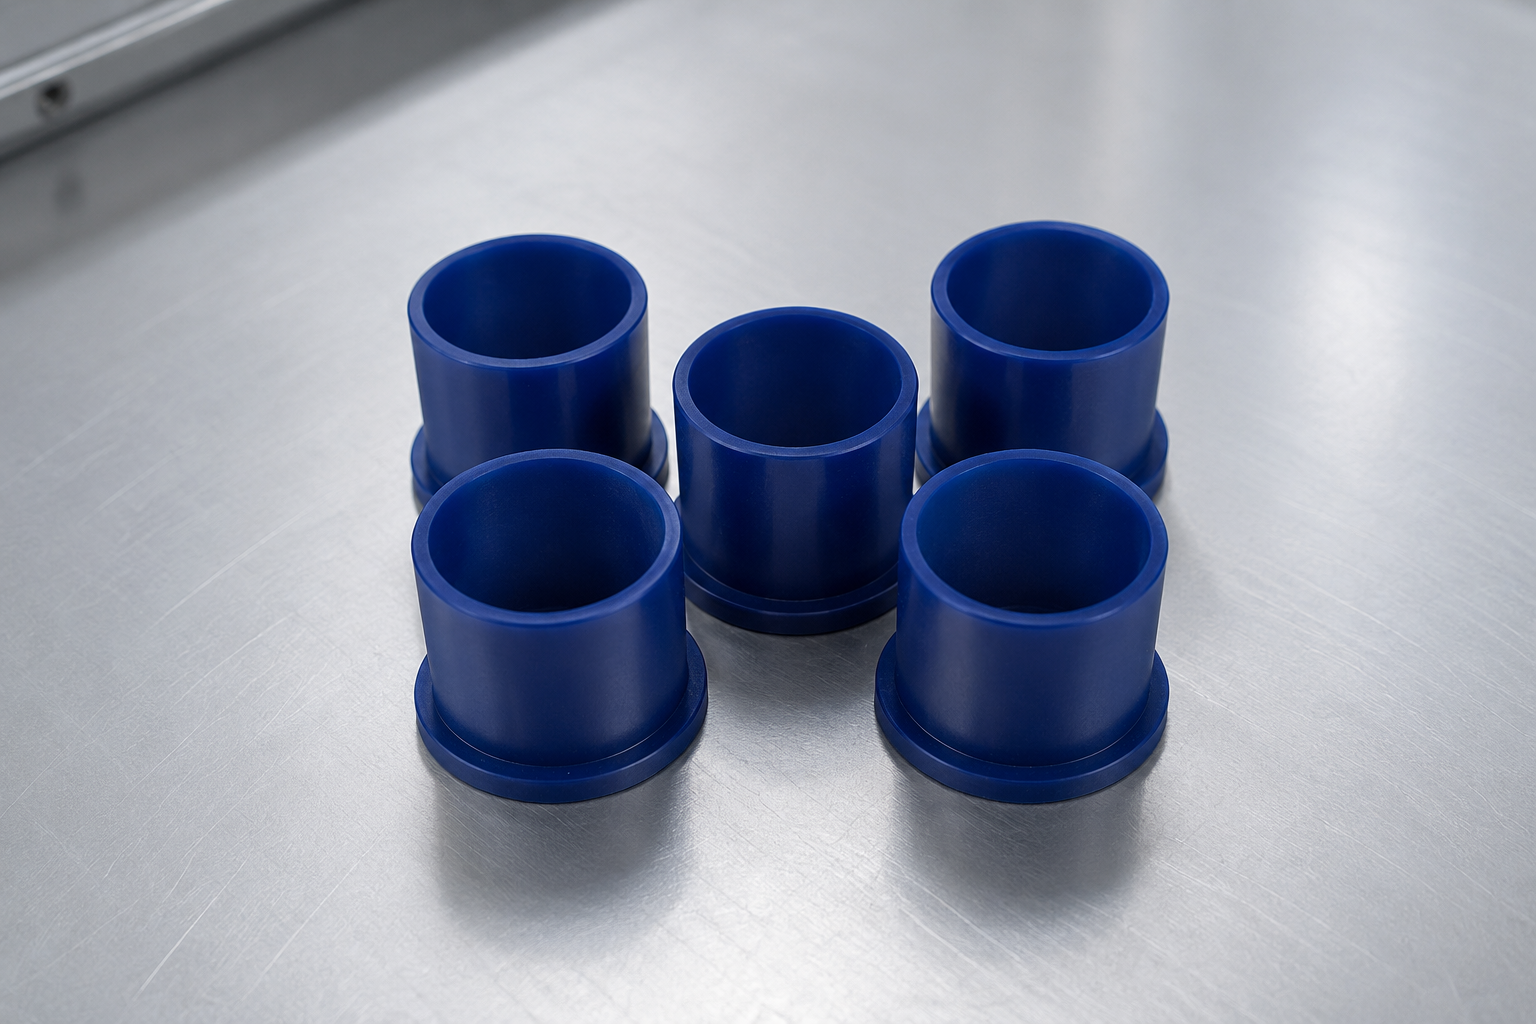
Określ powierzchnie widoczne i funkcjonalne
STRUMIEŃ DANYCH: AKTYWNY
- Ślady narzędzia po obróbce dopuszczone lub podlegające kontroli.
- Faktura powierzchni półfabrykatu zachowana lub usunięta.
- Stępienie krawędzi, faza i promień naroża.
- Powierzchnia uszczelniająca, ślizgowa lub łożyskowa.
Określ stan części przy przekazaniu
STRUMIEŃ DANYCH: GOTOWOŚĆ
- Przygotowanie do mocowania mechanicznego lub spawania.
- Ograniczenia dotyczące znakowania i identyfikowalności.
- Metoda czyszczenia i niedopuszczalne pozostałości.
- Pakowanie chroniące powierzchnie krytyczne.
NORMA ISO 14253-1:2017
Gdy specyfikacja geometryczna wymaga formalnej decyzji o spełnieniu lub niespełnieniu wymagań, ISO 14253-1:2017 określa ramy oceny zgodności; zapytanie ofertowe musi jednak nadal wskazywać daną cechę i metodę pomiaru.
KONTROLA PROCESU
Jednoznaczne określenie wykończenia zapobiega przekształceniu oczekiwań dotyczących wyglądu w niewyceniony wymóg kontroli. Daje też operatorowi obrabiarki określony powód do ograniczania ponownego skrawania przez wióry i śladów mocowania.
Warunki odbioru w zapytaniu ofertowym dla części z HDPE
Tolerancja bez określonych warunków pomiaru jest niepełna w przypadku materiału reagującego na temperaturę, podparcie i uwolnienie naprężeń. W arkuszu należy zastąpić każdy przykład wartością z rysunku technicznego i warunkami pomiaru danej części.
Niejednoznaczny wymiar bliski wartości granicznej stwarza ryzyko odrzucenia części, ponieważ temperatura, podparcie i niepewność pomiaru mogą zmienić podany wynik. Zhenling ogranicza to ryzyko przez pisemne ustalenie warunków odbioru; ISO 1:2022 i ISO 14253-1:2017 określają ramy dotyczące temperatury odniesienia i reguły decyzyjnej. Wyżarzanie HDPE nie jest traktowane jako uniwersalne rozwiązanie: historia półfabrykatu i ewentualna obróbka cieplna wymagają analizy rysunku technicznego.
Arkusz warunków odbioru
10 WĘZŁÓW AKTYWNYCH
SKAN_OPTYCZNY // AKTYWNY
Powiązanie temperatury z kontrolą
ISO 1:2022 określa ramy standardowej temperatury odniesienia. Pomiar wykonany w innych warunkach nie jest automatycznie nieważny: wynik można skorygować, jeśli współczynnik, temperatury i budżet niepewności pozwalają zastosować korektę do wymaganej decyzji.
Określenie precyzji na rysunku technicznym
Jeśli nabywca wymaga precyzji lub wąskich tolerancji, musi wskazać cechę funkcjonalną i warunki odbioru. Zhenling wykonuje części zgodnie z klasą tolerancji HDPE właściwą dla danego rysunku technicznego i potwierdzoną podczas wyceny, po sprawdzeniu możliwości wykonania względem wybranego półfabrykatu i geometrii.
Jeśli tolerancja, podparcie, temperatura i reguła decyzyjna nie są rozpatrywane łącznie, dwaj dostawcy mogą wyceniać różne warunki odbioru, nawet gdy numer rysunku technicznego jest taki sam.
Zasada określania warunków odbioru w zapytaniu ofertowym
Zastąp pozycje arkusza wartościami ze swojego zapytania ofertowego. Zhenling potwierdza możliwość wykonania każdej cechy podczas analizy rysunku technicznego.
Ceny, czasy realizacji i porównywalność ofert
Cena zależy od doboru półfabrykatu, wykorzystania materiału, geometrii, liczby ustawień, wymiarów krytycznych, zakresu kontroli, ilości, wykończenia i pakowania. Pisemna oferta określa termin odpowiedzi po otrzymaniu danych wystarczających do wyceny planowanego zakresu.
Koszty obróbki skrawaniem HDPE można porównywać dopiero po ujednoliceniu zakresu ofert. Pułapką jest porównywanie cen jednostkowych przed tym krokiem; w odróżnieniu od oferty zawierającej tylko numer rysunku technicznego Zhenling potwierdza na podstawie zapytania ofertowego materiał, warunki odbioru, dokumenty i zatwierdzoną ilość. Zaostrzenie tolerancji każdego wymiaru zwiększa czas potrzebny na kontrolę i obróbkę, dlatego szczególne wymagania powinny wynikać z funkcji części.
Czynnik kosztowy
Dlaczego wpływa na wycenę
Działanie nabywcy
Gatunek i postać półfabrykatu
Wskazany półfabrykat wpływa na dostępność, wykorzystanie materiału i identyfikowalność.
Wskaż zatwierdzony gatunek albo dopuść równoważny materiał do oceny.
Ilość usuwanego materiału
Usuwanie dużej ilości materiału z jednej strony wydłuża czas skrawania i zwiększa ryzyko odkształcenia.
Prześlij model i wskaż powierzchnie półfabrykatu, które mogą pozostać.
Cechy krytyczne
Tolerancja określona dla danej cechy wpływa na pracochłonność obróbki i kontroli.
Ogranicz szczególne wymagania do oznaczeń cech krytycznych dla funkcji części.
Ilość i zatwierdzanie produkcji
Koszt ustawienia rozkłada się inaczej na partie próbne, pilotażowe i produkcyjne.
Podaj wszystkie przedziały ilości w jednym zapytaniu ofertowym.
Dokumenty i pakowanie
Identyfikowalność, wyniki pomiarów i ochrona powierzchni poszerzają zakres zamówienia.
Wymień wszystkie wymagane dokumenty w zamówieniu zakupu.
Prototyp
7–15 dni roboczych
Od zatwierdzenia rysunku technicznego, bez międzynarodowego transportu.
Mała partia
15–30 dni roboczych
Od zatwierdzenia rysunku technicznego dla dopuszczonego zakresu.
Seria produkcyjna o dużym wolumenie
4–8 tygodni
Termin planowany i potwierdzany w ofercie.
Lista kontrolna porównywalności ofert
Porównaj producenta i gatunek materiału, rewizję rysunku technicznego, przedziały ilości, cechy krytyczne, warunki odbioru, zatwierdzenie próbki, dokumenty, pakowanie i warunki handlowe. Jeśli choć jedna pozycja jest różna, ceny jednostkowe nie są jeszcze porównywalne.
Porównaj 2 oferty obróbki skrawaniem HDPE na tych samych zasadachObróbka skrawaniem a formowanie
Obróbka skrawaniem pozwala uniknąć kosztu oprzyrządowania do formy, ale koszt ustawienia i skrawania przypada na każdą część; formowanie wymaga nakładów na oprzyrządowanie i obniża koszt powtarzalny tylko wtedy, gdy potwierdza to rzeczywista oferta. Nie ma uniwersalnego progu ilościowego dla niestandardowej geometrii.
Oblicz próg opłacalności na podstawie własnych ofert dostawcówNajpierw przyjmujemy zamówienie na prototyp lub partię próbną, a po zatwierdzeniu uruchamiamy produkcję. Możliwość przyspieszenia harmonogramu zależy od oferty, a wykonalność potwierdzamy podczas analizy rysunku technicznego.
Metoda płatności, zaliczka, termin zapłaty pozostałej kwoty oraz wymagane dokumenty dotyczące materiału lub kontroli są potwierdzane w pisemnej ofercie i zamówieniu zakupu.
01
Ustal rewizję.
Uzgodnij rysunek techniczny 2D, model 3D i uwagi dotyczące zmian.
02
Ustal materiał.
Zapisz gatunek, wymóg dotyczący producenta, kolor, półfabrykat i dokumenty.
03
Ustal warunki odbioru.
Uzgodnij bazy odniesienia, warunki pomiaru, niepewność i regułę decyzyjną.
04
Zatwierdź wykonanie próbki.
Wykonaj obróbkę skrawaniem w zatwierdzonym zakresie i przekaż uzgodnioną dokumentację.
05
Zatwierdź produkcję.
Przed wykonaniem kolejnej partii nabywca zapisuje akceptację lub zmiany.
06
Zabezpiecz przekazanie zamówienia.
Zabezpiecz powierzchnie krytyczne podczas pakowania i wyślij wymagane dokumenty wraz z zamówieniem.
Analiza rysunku technicznego i realizacja zamówienia
PROC.030
-
KROK 01Prześlij pliki
Pracujemy na plikach 3D w formatach STEP, IGES lub Parasolid oraz rysunkach technicznych PDF, DWG lub DXF.
-
KROK 02Odpowiedz na pytania dotyczące materiału
Analizujemy gatunek, półfabrykat, kolor, dodatki, warunki kontaktu z substancjami i identyfikowalność.
-
KROK 03Ustal warunki odbioru
W zakresie zapisujemy wymiary krytyczne, podparcie, temperaturę, czas i wymaganą dokumentację.
-
KROK 04Otrzymaj ofertę
Cenę, czasy realizacji, plan ilościowy, dokumenty i warunki handlowe przekazujemy na piśmie.
-
KROK 05Zatwierdź wykonanie próbki
Zatwierdzenie prototypu lub próbki stanowi punkt kontrolny przed produkcją.
-
KROK 06Zatwierdź produkcję i wysyłkę
Zatwierdzona rewizja i dokumenty zamówienia zakupu towarzyszą przekazaniu zamówienia.
Pole rejestru warunków odbioru
Uzasadnienie uwzględnienia w zapytaniu ofertowym
Pole rejestru warunków odbioru
Uzasadnienie uwzględnienia w zapytaniu ofertowym
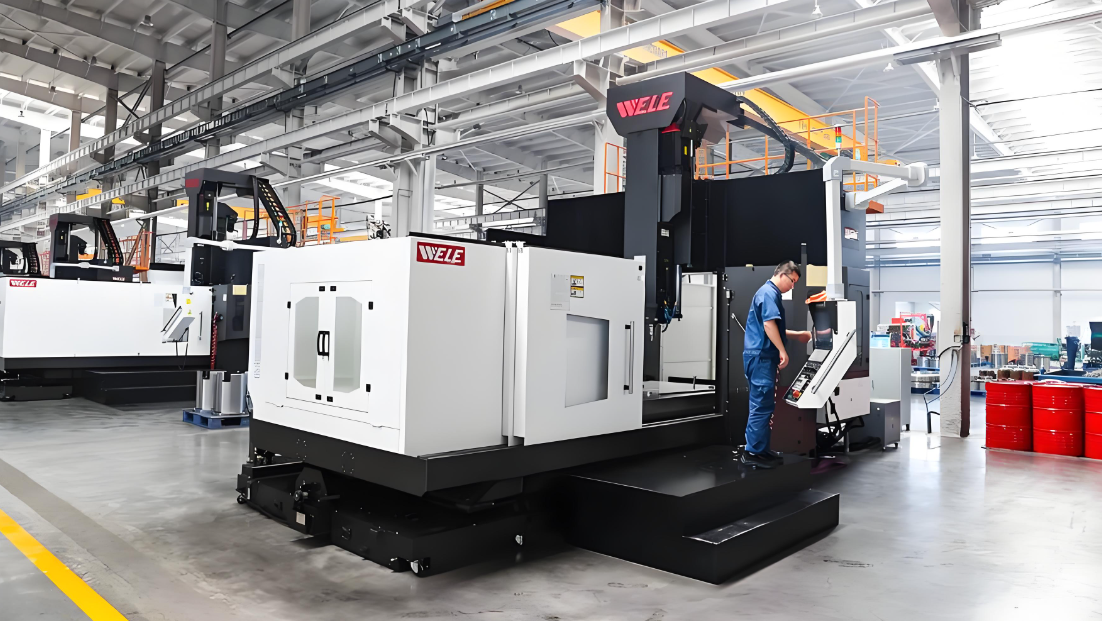
Zakład produkcyjny i części wykonywane według rysunku technicznego
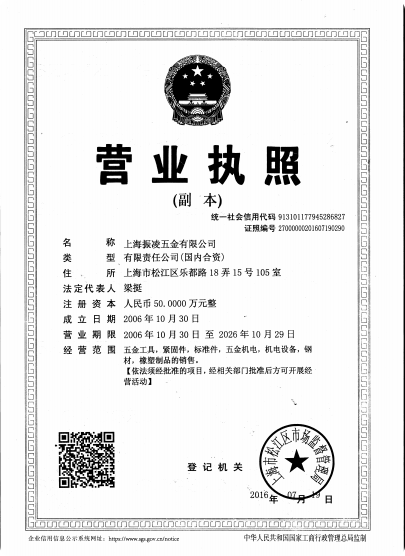
Zhenling prowadzi działalność produkcyjną na podstawie rysunków technicznych klientów od 2006 roku w powiecie Jiashan w prowincji Zhejiang. Zakład zajmuje 8 000 m², w tym halę produkcyjną o powierzchni 6 000 m², w której wykonywana jest niestandardowa obróbka skrawaniem.
Początki firmy
Od 2006 roku
Produkcja według rysunku technicznego i próbki.
Zakład w Jiashan
8 000 m²
Zakład produkcyjny w prowincji Zhejiang w Chinach.
Hala produkcyjna
6 000 m²
Zaplecze do obróbki skrawaniem niestandardowych części przemysłowych.
Narzędzia inżynierskie HDPE i zakupowe
01
Kreator warunków odbioru HDPE
FUNKCJA MODUŁU
Stan części wymagany przy odbiorze należy jednoznacznie opisać na piśmie. Trzeba określić temperatury odniesienia, sposób podparcia i reguły decyzyjne, aby wyeliminować ryzyko odrzucenia wynikające z niejednoznaczności.
02
Lista kontrolna porównywalności ofert na części z HDPE
FUNKCJA MODUŁU
Zapewnij porównywalność ofert dostawców. Sprawdź gatunki materiału wyjściowego, zasady pomiaru części w stanie swobodnym oraz założenia dotyczące obróbki cieplnej.
03
Kalkulator kosztów obróbki skrawaniem i formowania
FUNKCJA MODUŁU
Oblicz wielkość produkcji, przy której koszty wykonania konkretnych komponentów z HDPE się zrównują. Porównaj precyzję obróbki CNC z kosztami oprzyrządowania do formowania wtryskowego.
Najczęstsze pytania o obróbkę CNC HDPE
Tak. Frezowanie CNC i toczenie CNC pozwalają wytwarzać części z HDPE na zamówienie, ale możliwość wykonania poszczególnych cech zależy od stanu półfabrykatu, geometrii, mocowania przedmiotu obrabianego, odprowadzania wiórów, rozszerzalności cieplnej i stanu części podczas pomiaru. Zhenling potwierdza przebieg procesu technologicznego podczas analizy rysunku technicznego.
Naprężenia wewnętrzne powstałe podczas produkcji półfabrykatu, nierównomierne usuwanie materiału, nacisk szczęk, ciepło powstające podczas obróbki skrawaniem i niewyważona kolejność obróbki zgrubnej mogą wpływać na kształt części po zwolnieniu z mocowania, zwłaszcza gdy szeroką płytę mierzy się bezpośrednio po odpięciu. Należy odnotować płaskość części w stanie swobodnym i poinformować dostawcę, jak część będzie podparta podczas kontroli.
Stępione krawędzie skrawające, ciepło i ponowne skrawanie wiórów mogą pogorszyć wykończenie powierzchni. W zapytaniu ofertowym należy wskazać powierzchnie funkcjonalne lub widoczne i określić akceptowalny rezultat, zamiast zakładać wykończenie takie jak w przypadku metalu.
Należy podać producenta i gatunek materiału, kolor, wymagania dotyczące użycia materiału pierwotnego lub pochodzącego z recyklingu, dodatki, postać półfabrykatu, wymagania dotyczące identyfikowalności oraz narażenie podczas eksploatacji. Jeśli istotny jest kontakt objęty przepisami, trzeba podać dokładne warunki i wymagane dowody.
Należy podać wartość, bazę odniesienia, sposób podparcia, temperaturę, czas od zakończenia obróbki skrawaniem, metodę, niepewność pomiaru oraz regułę podejmowania decyzji o zgodności. ISO 1:2022 i ISO 14253-1:2017 stanowią odpowiednie ramy dla pomiarów.
Pracujemy na plikach 3D w formatach STEP, IGES lub Parasolid oraz rysunkach technicznych w formatach PDF, DWG lub DXF. Należy podać ilości, cechy krytyczne, gatunek materiału, warunki eksploatacji, stan części wymagany przy odbiorze, wymagane dokumenty i sposób pakowania.
Minimalna ilość zamówienia oraz możliwość wykonania prototypu lub partii próbnej są potwierdzane w pisemnej ofercie. Uruchomienie produkcji następuje zgodnie z uzgodnionym planem dotyczącym próbki i wymaganych dowodów.
Po analizie rysunku technicznego i ilości pisemna oferta potwierdza harmonogram wykonania prototypu, małej partii lub produkcji, moment rozpoczęcia realizacji, transport oraz zakres prac zlecanych na zewnątrz.
Certyfikat materiałowy, raport wymiarowy lub certyfikat zgodności jest dołączany do zamówienia, jeśli wskazano go w zamówieniu zakupu. Przed wyceną należy określić mierzone wartości, format raportu i ewentualną kontrolę przez stronę trzecią.
Nie. 21 CFR 177.1520 uzależnia zastosowanie od identyfikacji polimeru, specyfikacji, dodatków, warunków użytkowania i ograniczeń dotyczących gotowego wyrobu. Kupujący musi określić zamierzony rodzaj kontaktu oraz dowody wymagane dla gotowego wyrobu.
Od rysunku technicznego do porównywalnej oferty na części z HDPE
Należy przesłać rysunek techniczny 2D i model 3D, gatunek materiału, przedziały ilościowe, wymiary krytyczne, stan części wymagany przy odbiorze, obciążenie eksploatacyjne, temperaturę, narażenie, wymagane dokumenty i sposób pakowania. Pisemna oferta potwierdza przeanalizowany zakres i termin odpowiedzi.
Pakiet plików
- Model w formacie STEP, IGES lub Parasolid
- Rysunek techniczny w formacie PDF, DWG lub DXF
- Aktualna rewizja i przedziały ilościowe
Pakiet wymagań odbiorowych
- Cechy krytyczne i bazy odniesienia
- Temperatura, sposób podparcia i reguła decyzyjna
- Materiał, warunki eksploatacji i dokumenty
Jeśli zawarto umowę o zachowaniu poufności, reguluje ona postępowanie z objętymi nią informacjami i sposób ich przekazywania. Warunki płatności i zakres dostawy są potwierdzane w pisemnej ofercie.
Materiały referencyjne i źródła
- ISO 1:2022 — Znormalizowana temperatura odniesienia dla właściwości geometrycznych i wymiarowych.
- ISO 14253-1:2017 — Reguły decyzyjne dotyczące weryfikacji zgodności lub niezgodności.
- NIST — Niepewność pomiarów wymiarowych wykonywanych w niestandardowych temperaturach.
- Wykaz norm ASTM dotyczących tworzyw sztucznych — D2990-17(2025), D1693-21 i powiązane metody.
- 21 CFR 177.1520 — Polimery olefinowe.






