Skontaktuj się z firmą Zhenling

Usługi szybkiego prototypowania CNC według rysunku technicznego
Szybkie prototypowanie CNC funkcjonalnych części metalowych
Szybkie prototypowanie CNC uzasadnia swój koszt, gdy część musi przejść test, a nie tylko pokazać kształt. Zapytanie ofertowe powinno określać materiał, przebieg procesu technologicznego, kompletność rysunku technicznego, liczbę sztuk, termin graniczny liczony w dniach roboczych, zakres kontroli oraz wymagania dotyczące przekazania do realizacji kolejnych zamówień. Zapytania o szybkie prototypowanie CNC powinny zawierać informacje o materiale, przebiegu procesu technologicznego, kompletności rysunku technicznego, liczbie sztuk, terminie granicznym liczonym w dniach roboczych i zakresie kontroli. Harmonogram zależy od zatwierdzonych danych wejściowych. Przed uznaniem terminu za wiążący należy sprawdzić przebieg procesu technologicznego, ograniczenia, dokumentację z kontroli i wyłączenia z zakresu.
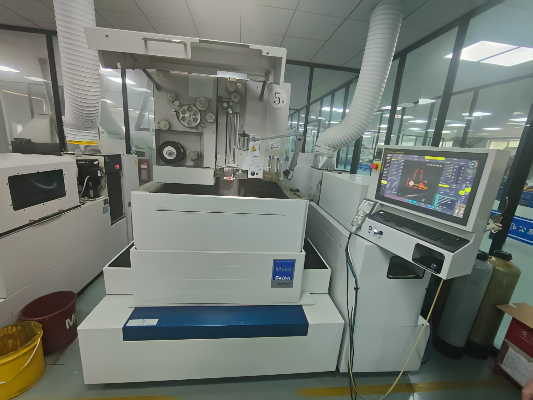
Kiedy prototyp CNC musi potwierdzić więcej niż kształt
Model kształtu wykonany metodą druku odpowiada na jedno pytanie: czy geometria pasuje do przewidzianej dla niej przestrzeni. Prototyp funkcjonalny musi odpowiedzieć na trudniejsze pytania: czy uszczelnienie zadziała, czy gwint przeniesie obciążenie, czy otwór pozostanie okrągły po zwolnieniu mocowania i czy ścianka odkształci się pod ciśnieniem.
SYSTEM I SPECYFIKACJE
Cztery cele badań wymagają czterech różnych prototypów
Tu najczęściej zaczynają się nieporozumienia przy wycenie: kupujący prosi o jeden prototyp, choć za tą prośbą kryją się cztery różne części. Aluminiowa część do sprawdzenia pasowania to co innego niż próbka do próby ciśnieniowej na rozerwanie wykonana ze stali nierdzewnej 316L, a ich jednakowa wycena prowadzi do opóźnień.
- W modelu kształtu można zastosować zamienny gatunek materiału; w prototypie funkcjonalnym nie, ponieważ badana właściwość zależy od materiału, a nie od kształtu.
- Sprawdzenie pasowania wymaga zachowania układu baz odniesienia z dokładnością do około ±0,1 mm dla cechy o wymiarze 6–30 mm w klasie dokładnej normy tolerancji ogólnych ISO 2768; model pokazowy tego nie wymaga.
- Próbka do badań obciążeniowych wymaga udokumentowania stanu dostarczonego materiału: twardość powyżej C58 i wytrzymałość powyżej 100 ksi oznaczają zupełnie inne zachowanie niż wyżarzony półfabrykat tego samego gatunku.
- Prototyp służący poznaniu procesu produkcyjnego celowo obrabia się skrawaniem tak, jak przebiegałaby produkcja, nawet gdy dla jednej sztuki istnieje szybsza metoda.
| Cel badania | Jakie warunki musi wytrzymać próbka | Co to zmienia w wykonaniu | Dokumentacja pozwalająca rozstrzygnąć kwestię |
|---|---|---|---|
| Kształt i gabaryty | Ocena wizualna i wymiarowa względem rysunku technicznego | Materiał można zastąpić innym; wykończenie ma wyłącznie znaczenie wizualne | Raport wymiarowy dla oznaczonych cech |
| Pasowanie i montaż | Współpraca części, łańcuch tolerancji i zazębienie elementów złącznych w rzeczywistym montażu | Decydujące stają się układ baz odniesienia i klasa gwintu | Sprawdzenie pasowania z częścią współpracującą, a nie z modelem |
| Działanie i obciążenie | Ciśnienie, moment obrotowy, zużycie, temperatura lub ruch w przewidzianych warunkach pracy | Nie można zastąpić innymi gatunku, stanu po obróbce cieplnej ani twardości | Zapis badania oraz certyfikat materiałowy dla użytego wytopu |
| Poznanie procesu produkcyjnego | Sam przebieg procesu technologicznego — dostęp narzędzia, mocowanie przedmiotu obrabianego, zadziory, odkształcenia | Prototyp jest obrabiany skrawaniem na maszynach klasy produkcyjnej | Uwagi o ustawieniu, obserwacje czasu cyklu i przyczyny braków |
Szybko nie zawsze znaczy dokładnie ani tanio
Dostawcy na tym rynku sami przyznają w swoich materiałach, że szybkie prototypowanie nie zawsze zapewnia dokładność wystarczającą do produkcji końcowej i nie zawsze jest tańsze po uwzględnieniu kolejnych zmian projektu. Lepiej powiedzieć to wprost, niż odkryć przy trzeciej rewizji.
Wbrew intuicji, lecz konsekwentnie
Czas rzadko traci się podczas obróbki skrawaniem. Ucieka on między niejednoznacznym rysunkiem technicznym, wiadomością z prośbą o wyjaśnienie, ponowną wyceną i kolejnym ustawieniem maszyny; dlatego opisany niżej etap doprecyzowania założeń skraca harmonogram bardziej niż modernizacja wrzeciona.
Nie wiadomo, który z czterech celów badań dotyczy Państwa części? Prosimy przesłać rysunek techniczny wraz z warunkami badania.
Poproś o weryfikację założeń prototypu →Zdefiniuj prototyp przed rozpoczęciem obróbki skrawaniem
Niejednoznaczność rysunków technicznych to w tej branży aż nazbyt częsty problem. Operatorzy opisują przypadki obróbki skrawaniem według nieaktualnej rewizji części o tym samym numerze, a zespoły projektowe, produkcyjne i kontroli spierają się o to, czego miało dotyczyć oznaczenie geometryczne.
Formularz definicji prototypu: dziesięć pól
Nasz formularz obejmuje dziesięć pól, które decydują o tym, czy obróbkę CNC prototypu można rzetelnie wycenić, czy trzeba opierać się na domysłach. Przesłanie wszystkich informacji razem to działanie, które przynosi kupującemu największą korzyść: eliminuje wymianę pytań i odpowiedzi pochłaniającą pierwszy tydzień większości harmonogramów prototypowania.
| Pozycja | Pole | Informacje od kupującego | Co potwierdza Zhenling Metal |
|---|---|---|---|
| 1 | Cel badania i decyzja | Co próbka ma potwierdzić i jaką decyzję umożliwić | Czy obróbka CNC w ogóle odpowiada temu celowi |
| 2 | Pliki i rewizja | Rysunek techniczny 2D, model 3D, oznaczenie rewizji i jednostki | Spójność modelu z rysunkiem technicznym oraz brakujące szczegóły |
| 3 | Materiał | Gatunek, stan dostarczonego materiału i dopuszczalne zamienniki | Dostępność, wpływ na obrabialność i czas realizacji |
| 4 | Cechy krytyczne | Wymiary decydujące, pasowania, gwinty i układ baz odniesienia | Dostęp narzędzia, mocowanie przedmiotu obrabianego i sposób pomiaru każdej cechy |
| 5 | Wymagany stopień zgodności | Zamierzone różnice względem części końcowej lub procesu | Które różnice wpływają na wnioski z badania |
| 6 | Pochodzenie próbki | Stan materiału lub partia, jeśli ma to znaczenie dla badania | Oznakowanie i zachowanie identyfikowalności podczas obróbki CNC |
| 7 | Powierzchnia i obróbka | Wykończenie, obróbka cieplna, nakładanie powłok galwanicznych i obszary o wymaganiach wizualnych | Naddatek na półfabrykacie, ryzyko odkształceń i dodatkowy czas |
| 8 | Liczba sztuk i terminy | Liczba sztuk, docelowy termin, miejsce dostawy i pakowanie | Wpływ ustawienia, obróbki skrawaniem, etapów zlecanych na zewnątrz i logistyki |
| 9 | Odbiór | Metoda pomiaru i kryterium przyjęcia lub odrzucenia | Dokumentacja, którą możemy dostarczyć w ramach tego zamówienia |
| 10 | Otwarte kwestie | Wszystkie nierozstrzygnięte kwestie oraz osoba zatwierdzająca | Pisemna lista kwestii pozostających otwartymi po weryfikacji |
Trzy statusy zamiast jednej odpowiedzi
Każde pole formularza wraca z jednym z trzech statusów, a ich rozróżnienie zapobiega ukryciu założeń w wycenie. W przeciwieństwie do jednej liczby podanej z pełną pewnością trzy statusy pokazują założenia, a kupujący, którzy wymagają tego rozróżnienia, rzadziej napotykają niespodzianki podczas kontroli.
Ustalone
Określone przez rysunek techniczny lub normę i możliwe do wyceny już teraz bez dalszej weryfikacji.
Wymaga weryfikacji
Zasadniczo możliwe do obróbki skrawaniem, lecz przed obiecaniem terminu trzeba sprawdzić dostęp narzędzia, mocowanie przedmiotu obrabianego lub metodę pomiaru.
Zależne od zamówienia
Zależy od dostępności gatunku materiału, kolejki do obróbki lub wymaganej dokumentacji, więc potwierdza się to dla danego zamówienia, zamiast podawać jako stałą informację.
Od czego naprawdę zacząć rozmowę o tolerancjach
Kupujący często zaczynają od pytania o najwęższą tolerancję CNC, jaką zakład może utrzymać, choć rozmowę należy zacząć z drugiej strony. O wyniku decydują dwie lub trzy cechy krytyczne: czy można do nich dotrzeć i wykonać je w jednym ustawieniu oraz jak będą mierzone; dla pozostałej części stosuje się klasę tolerancji ogólnych.
Stosowanie wąskich tolerancji wszędzie jest kosztowne
Dla cechy o wymiarze 30–120 mm tolerancja w ogólnej klasie dokładnej wynosi ±0,15 mm i większość cech prototypu mieści się w niej bez problemu. Wymaganie ±0,02 mm na całym rysunku technicznym pociąga za sobą rzeczywiste koszty: więcej ustawień, więcej kontroli, więcej braków i opóźnienie, którego nikt nie uwzględnił w budżecie.
Norma tolerancji ogólnych jest właśnie zastępowana
ISO 2768-1:1989 to norma tolerancji ogólnych, na którą nadal powołuje się większość tabliczek rysunkowych. Zastępujące ją ISO 2768, wydanie 2, znajduje się od 2 czerwca 2026 na etapie 60.00, w trakcie publikacji przez komitet ISO/TC 213. Rysunek techniczny zatwierdzany w tym kwartale powinien wskazywać, o które wydanie chodzi.
Dobierz proces wykonania prototypu CNC do geometrii, materiału i celu badania
Wybór przebiegu procesu technologicznego to decyzja produkcyjna, a nie wybór pozycji z menu. Geometria decyduje, na której maszynie część zostanie obrobiona najpierw, stan materiału określa ilość materiału możliwą do usunięcia w jednym przejściu, a cel badania rozstrzyga, które z tych decyzji można zmienić.
| Charakterystyka części | Prawdopodobny przebieg procesu technologicznego | Dlaczego ten przebieg procesu technologicznego | Kwestia do rozstrzygnięcia na początku |
|---|---|---|---|
| Korpus pryzmatyczny, kieszenie, powierzchnie czołowe, okręgi otworów na śruby | Frezarka CNC, 3-osiowa lub 4-osiowa | Płaska i prosta geometria często najszybciej powstaje na maszynie CNC o mniejszej liczbie osi | Głębokość kieszeni względem szerokości oraz zasięg narzędzia względem jego średnicy |
| Korpus obrotowy, otwory, gniazda zaworów, gwinty | Toczenie CNC, w razie potrzeby z narzędziami napędzanymi | Jedno zamocowanie w uchwycie utrzymuje współosiowość otworu i gniazda zaworu | Stosunek długości do średnicy powyżej 10:1 wymaga podparcia konikiem lub podtrzymką |
| Złożone kąty, kilka powierzchni odniesionych do jednej bazy odniesienia | Importowane 5-osiowe centrum obróbkowe | Jedno ustawienie pozwala zachować wspólny układ odniesienia dla wszystkich powierzchni | Czy geometria rzeczywiście na tym zyskuje, czy tylko wydłuża się czas programowania |
| Utwardzony półfabrykat, ostre naroża wewnętrzne, cienkie przekroje | Elektroerozyjne wycinanie drutowe CNC | Na część nie działa siła skrawania, więc cienkie ścianki się nie uginają | Stan powierzchni po obróbce skrawaniem oraz znaczenie warstwy przetopionej |
| Szlifowane gniazda zaworów, powierzchnie uszczelniające, czopy łożyskowe | Szlifowanie lub wytaczanie CNC po obróbce skrawaniem | Wykończenie i okrągłość powierzchni współpracującej wpływają na wynik badania | Naddatek pozostawiony przed obróbką cieplną na operację wykończeniową |
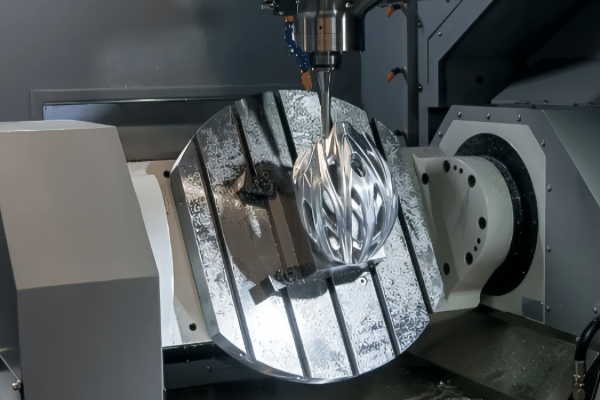
Te otwarte kwestie to zasady projektowania, a nie preferencje
University of Florida w swoich wytycznych projektowania części obrabianych skrawaniem z uwzględnieniem technologii wytwarzania odradza wytaczanie otworów o stosunku długości do średnicy powyżej 5:1, ponieważ ugięcie narzędzia pogarsza dokładność, a także stosowanie cienkich ścianek, żeber i głębokich kieszeni, które nie zachowują sztywności pod wpływem sił mocowania i skrawania. Jeśli po zwolnieniu mocowania część wraca do poprzedniego kształtu, powierzchnia obrobiona skrawaniem przestaje znajdować się we właściwym położeniu; dlatego zasięg i sztywność trzeba ustalić przed wyborem przebiegu procesu technologicznego.
Więcej osi nie zawsze oznacza szybszą lub dokładniejszą obróbkę
Zaprogramowanie zadania na maszynie pięcioosiowej może trwać dwa razy dłużej niż zaprogramowanie tej samej części na maszynie trzyosiowej, a przy częściach płaskich lub prostych trzy osie często nadal dają krótszy łączny czas pracy. Rzeczywista korzyść jest węższa, niż sugerują materiały marketingowe, i lepiej opisać ją precyzyjnie, niż ją wyolbrzymiać.
Przewaga dokładności wynikająca z jednego ustawienia nie bierze się z liczby osi. Wynika z zachowania jednego układu odniesienia podczas obróbki skrawaniem wszystkich kontrolowanych powierzchni, co eliminuje sumowanie się tolerancji, które w przeciwnym razie wprowadziłyby cztery ponowne mocowania.
Zestawiono na podstawie opublikowanych wytycznych dotyczących możliwości obróbki pięcioosiowej, pochodzących od producentów obrabiarek i z branżowych baz wiedzy, 2024–2025
Sam gatunek nie stanowi pełnej specyfikacji materiału
Gatunek mówi nam, jaki to stop. Nie określa stanu dostarczonego materiału, zakresu twardości, obróbki cieplnej następującej po obróbce CNC ani środowiska pracy, które część musi wytrzymać, a każdy z tych czynników zmienia przebieg procesu technologicznego, naddatek na półfabrykacie i harmonogram.
| Grupa materiałów | Obrabiane tutaj gatunki | Co decyduje o przebiegu procesu technologicznego |
|---|---|---|
| Stal węglowa | 20#, 45# | Łatwa w obróbce skrawaniem, lecz odkształcenia po obróbce cieplnej decydują o kolejności operacji wykończeniowych |
| Stal stopowa | Q235A, Q345D, 12CrMoV, 25CrMo, 42CrMo | Zakres twardości decyduje o tym, czy po obróbce CNC nastąpi szlifowanie lub wycinanie drutowe |
| Stal łożyskowa | GCr15 | Po hartowaniu gniazda zaworów i czopy wymagają szlifowania |
| Stal nierdzewna | 303, 304, 304L, 316, 316L, 321 | Ryzyko umocnienia zgniotowego i zacierania gwintów oraz pasowań |
| Stop na bazie niklu | C276, 904L i pokrewne gatunki | O czasie cyklu decydują przede wszystkim zużycie narzędzi i ograniczenia prędkości |
| Stop aluminium | Popularne gatunki aluminium do przeróbki plastycznej | Szybkie usuwanie materiału, lecz cienkie ścianki poniżej 1 mm nadal się uginają |
Zapytaj, jakie operacje zakład rzeczywiście wykona na części
Przy wyborze dostawcy należy ustalić, jakie operacje wykona on na części oraz które procesy zewnętrzne, dokumenty i czynności odbiorowe obejmuje oferta.
Kupujący prototypy powinni zapytać, jakie etapy obróbki skrawaniem, obróbki cieplnej, szlifowania i kontroli faktycznie zaplanowano dla części oraz kto odpowiada za każdy proces zewnętrzny.
Uwaga dotycząca weryfikacji procesu prototypowania
Gdzie rozchodzą się wymagania dla części metalowych i z tworzyw sztucznych
Kupujący często proszą jednego dostawcę o wspólną wycenę części metalowych i z tworzyw sztucznych, traktując je jako jedną pozycję. To błąd, który warto wychwycić wcześnie, ponieważ standardowa klasa tolerancji ogólnych jest dla nich różna, podobnie jak wymagana dokumentacja odbiorowa.
- Metale wycenia się zwykle według klasy dokładnej ISO 2768-f, a tworzywa sztuczne według klasy średniej, więc ta sama uwaga na rysunku technicznym oznacza dwie różne rzeczy.
- Chropowatość powierzchni metalu po obróbce skrawaniem wynosi około Ra 3,2 µm — to konkretna wartość odniesienia, którą kupujący może zmierzyć, zamiast polegać na deklaracji o precyzyjnej obróbce skrawaniem.
- Zhenling Metal jest producentem części metalowych. Zapytania obejmujące tworzywa sztuczne i metale są mile widziane, lecz zakres prac dotyczących tworzyw sztucznych potwierdza się dla każdego zamówienia, zamiast przedstawiać je jako zweryfikowaną możliwość produkcji we własnym zakładzie.
Szybkie prototypowanie CNC a wytwarzanie addytywne w badaniach funkcjonalnych
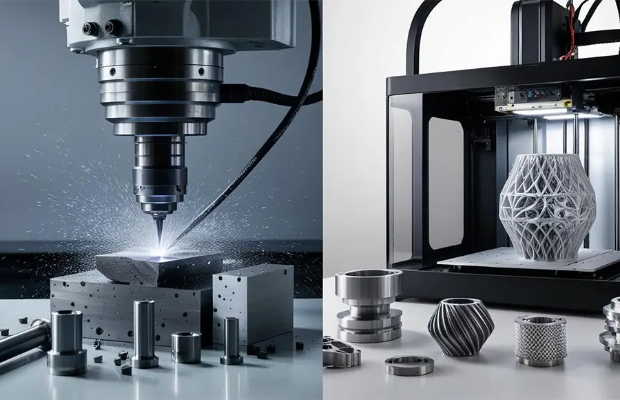
Porównanie to zwykle przeradza się w spór o przywiązanie do jednej metody, co nikomu nie pomaga. Lepiej potraktować je jako wybór przebiegu procesu technologicznego, który można uzasadnić dla konkretnej części, ponieważ rzetelna odpowiedź zależy od geometrii, stanu materiału i tego, co badanie ma wykazać.
Macierz wyboru między CNC a wytwarzaniem addytywnym, kryterium po kryterium
O przebiegu procesu technologicznego decyduje osiem kryteriów. Gdy dane kryterium przemawia za wytwarzaniem addytywnym, obróbka CNC jest droższym sposobem uzyskania tej samej wiedzy; gdy przemawia za obróbką skrawaniem, wydrukowana próbka odpowie na pytanie, którego badanie nie miało rozstrzygać.
| Kryterium | Przemawia za obróbką CNC | Przemawia za wytwarzaniem addytywnym |
|---|---|---|
| Stan materiału | Badanie zależy od właściwości materiału przerabianego plastycznie lub poddanego obróbce cieplnej | Badanie zależy od geometrii, a nie od zachowania materiału |
| Geometria wewnętrzna | Cechy fizycznie dostępne dla narzędzia | Kanały dopasowane do kształtu i struktury kratownicowe niedostępne dla narzędzia |
| Wymagania wymiarowe i dotyczące powierzchni | Kontrolowane pasowania, gwinty i powierzchnie uszczelniające | Wyłącznie ocena wizualna, ergonomiczna lub przestrzenna |
| Powtarzalność właściwości | Półfabrykat z certyfikatem i znanymi właściwościami po obróbce cieplnej | Właściwości zależne od orientacji są dopuszczalne |
| Zgodność przebiegu procesu technologicznego | Prototyp powinien odtwarzać proces produkcyjny | Proces produkcyjny i tak będzie inny |
| Częstotliwość zmian | Dwie lub trzy przemyślane rewizje | Codzienne zmiany geometrii podczas opracowywania koncepcji |
| Liczba sztuk i ustawienie | 10–20 sztuk na serię, prawdopodobne kolejne zamówienia | Pojedyncze modele, bez przewidywanych powtórzeń |
| Dokumentacja odbiorowa | Wymagane są certyfikaty i wyniki pomiarów | Formalny pakiet dokumentacji nie jest wymagany |
Co prasa branżowa mówi o granicy między metodami
Niezależny redaktor branżowy opisał tę granicę lepiej, niż mógłby to zrobić którykolwiek dostawca, a druga część jego wypowiedzi jest przez kupujących zbyt rzadko wykorzystywana.
„Wytwarzanie addytywne nigdy całkowicie nie zastąpi obróbki CNC.” … „wielu nadal podchodzi do prototypowania z myślą o produkcji. Nie wykonują prototypu naprędce metodą obróbki skrawaniem, która byłaby niepraktyczna w produkcji. Dzięki temu klienci dokładnie wiedzą, ile naprawdę będzie kosztować część produkcyjna, i unikają przykrych niespodzianek.”
— Derek Korn, Modern Machine Shop „Prototypowanie przez obróbkę skrawaniem zawsze będzie miało swoje miejsce”
Dwie metody, dwie uczciwe rekomendacje
Obie poniższe rekomendacje rzeczywiście padają z naszej strony, choć jedna z nich oznacza oddanie zlecenia komuś innemu. Dostawca, który nigdy nie poleca drugiej metody, sprzedaje moce produkcyjne, a nie fachową ocenę.
01 Najpierw wydrukuj, potem obrób skrawaniem
Geometria koncepcji nadal zmienia się co tydzień, nie bada się przenoszenia obciążeń i nie jest potrzebny certyfikat. Wydrukuj model, ustal gabaryty, a gdy geometria przestanie się zmieniać, wykonaj jedną próbkę z docelowego gatunku materiału metodą obróbki skrawaniem.
02 Obrób skrawaniem już teraz
Powierzchnia uszczelniająca, gwintowane połączenie ciśnieniowe, gniazdo łożyska lub ścianka obciążana podczas pracy. Obróbka skrawaniem półfabrykatu z certyfikatem to jedyny przebieg procesu technologicznego pozwalający odnieść wynik badania do części produkcyjnej.
NAJEDŹ, ABY ZOBACZYĆ DANE POMIAROWE
SZCZEGÓŁOWA ANALIZA KRYTERIUM 04
Powtarzalność właściwości to mierzalna część różnicy
W badaniu National Institute of Standards and Technology opublikowanym w Journal of Research oceniono zmienność i anizotropię właściwości mechanicznych austenitycznej stali nierdzewnej wytworzonej metodą addytywną, stosując jednoosiowe próby rozciągania i pomiary twardości. Gdy wniosek zależy od właściwości materiału, a nie od kształtu, ta zmienność przemawia za wykonaniem funkcjonalnej próbki z półfabrykatu o znanym stanie.
Żadna z metod nie znosi tego ograniczenia
Części wytwarzane warstwowo nadal wymagają późniejszej obróbki skrawaniem gwintów i powierzchni o kontrolowanych parametrach, a powierzchnie warstwowe często w ogóle nie spełniają wymagań dotyczących wykończenia. Wytwarzanie addytywne ograniczają również szybkość budowy, maksymalny wymiar części i lista materiałów obsługiwanych przez daną maszynę.
Przed kolejną rewizją skorzystaj z karty decyzji dotyczącej prototypu
Prototyp, który zmierzono, lecz nie udokumentowano, daje opinię, a nie wynik. Karta decyzji dotyczącej prototypu pozwala oprzeć dyskusję o kolejnej rewizji na tym, jaka próbka faktycznie powstała i w jakich warunkach została rzeczywiście przebadana.
| Pole | Co należy zapisać | Czemu to zapobiega |
|---|---|---|
| Cel badania i decyzja | Pytanie, na które miała odpowiedzieć ta próbka | Wyciąganiu wniosków wykraczających poza to, co badanie może potwierdzić |
| Pochodzenie próbki | Rewizja, gatunek, stan dostarczonego materiału, numer wytopu i ewentualna obróbka cieplna | Przenoszeniu wyniku z próbki o nieznanym pochodzeniu |
| Przebieg procesu technologicznego i różnice względem produkcji | Jaki przebieg procesu technologicznego zastosowano i czym różni się on od produkcji | Założeniu, że w produkcji da się odtworzyć ustawienie zastosowane wyłącznie przy prototypie |
| Środowisko badania | Temperatura, ciśnienie, medium, czas trwania, przyrząd mocujący | Milczącemu przenoszeniu wyników na trudniejsze warunki pracy |
| Cecha krytyczna | Konkretne cechy, od których zależy odbiór | Sporom o wymiar, którego nikt nie uzgodnił jako decydującego |
| Dokumentacja i podstawa pomiaru | Przyrząd, metoda i identyfikowalność pomiaru | Podejmowaniu decyzji na podstawie liczby bez potwierdzenia |
| Kryterium odbioru i ryzyko decyzji | Zasada stosowana przy granicy specyfikacji | Różnej interpretacji tego samego pomiaru przez dwie strony |
| Wynik i następne działanie | Wynik, odchylenie, poprawka i wynikająca z nich zmiana | Utracie informacji o przyczynie wprowadzenia rewizji |
NAJEDŹ, ABY PRZEJRZEĆ
Obróbka CNC usuwa oznaczenie wytopu: to rzeczywiste ryzyko dla identyfikowalności
To błąd, który zaskakuje kupujących urządzenia ciśnieniowe, a nie ma nic wspólnego z wymiarami. Obróbka skrawaniem prototypu z półfabrykatu z certyfikatem usuwa pierwotne oznaczenie wytopu; jeśli numer nie zostanie wcześniej przeniesiony i poświadczony, gotowa próbka wraca z idealnymi wymiarami, ale bez możliwości ustalenia jej pochodzenia.
Wskazywane jako częsta niezgodność
W praktyce wystawiania certyfikatów hutniczych nieprzeniesienie oznaczenia wytopu przed jego usunięciem podczas obróbki CNC opisuje się jako jedną z najczęstszych niezgodności dotyczących identyfikowalności stwierdzanych w zakładach produkcyjnych. Zgodnie z ASME B31.3 identyfikowalność materiału jest obowiązkowa dla komponentów ciśnieniowych, a zgodnie z NACE MR0175 / ISO 15156 identyfikowalność na poziomie wytopu jest obowiązkowa przy pracy w środowisku zawierającym siarkowodór.
Rodzaj certyfikatu wpływa na harmonogram, a nie jest jedynie szczegółem dokumentacji
Nabywcy często dowiadują się o wymogu przedstawienia certyfikatu dopiero po otrzymaniu wyceny i uznają wynikające z tego opóźnienie za opieszałość dostawcy. Ten kompromis można przewidzieć wcześniej, dlatego należy uwzględnić go w założeniach zamówienia, zamiast spierać się o niego trzy tygodnie później.
| Typ dokumentu według EN 10204 | Wyniki badań | Niezależne poświadczenie | Wpływ na harmonogram | Typowe zastosowanie |
|---|---|---|---|---|
| Deklaracja 2.1 | Nie podaje się | Nie | Brak | Wsporniki, zaciski, akcesoria niepracujące pod ciśnieniem |
| Sprawozdanie z badań 2.2 | Niespecyficzne | Nie | Brak | Stal konstrukcyjna ogólnego przeznaczenia |
| Świadectwo odbioru 3.1 | Rzeczywiste wartości dla dostarczonego wytopu | Wewnętrzna, niezależna od produkcji | Wydłuża czas o około 1–2 tygodnie | Przemysł naftowy i gazowy, energetyka, zakłady chemiczne |
| Świadectwo odbioru 3.2 | Rzeczywiste wartości dla dostarczonego wytopu | Tak, przez stronę trzecią | Wydłuża czas o około 2–4 tygodnie | Instalacje podmorskie, energetyka jądrowa, wysokie ciśnienie i wysoka temperatura |
Podstawę pomiaru trzeba określić, a nie tylko nazwać przyrząd
Gdy decyzja zależy od zmierzonej wartości, wynik musi mieć uzasadnienie, a nie być jedynie podany. Spójność pomiarowa i reguła decyzyjna stosowana przy granicy specyfikacji to odrębne kwestie; ich pomylenie sprawia, że dwie rozsądne strony wyciągają przeciwne wnioski z tego samego odczytu.
- Wytyczne NIST dotyczące spójności pomiarowej wyjaśniają, kiedy wynik ma uzasadnienie, a kiedy jest jedynie podaną wartością.
- Opracowanie NIST dotyczące reguł decyzyjnych omawia, jak pasma ochronne zmieniają to, kto ponosi ryzyko wyniku bliskiego wartości granicznej.
- Regułę decyzyjną należy uzgodnić przed pomiarem części, ponieważ po uzyskaniu wyniku wybór reguły wygląda już na spór o sam odczyt.
Kryterium akceptacji należy podać na etapie wyceny, a nie dopiero podczas kontroli.
Omów wymagania dotyczące kontroli prototypu →Wykorzystanie doświadczeń z zatwierdzonego prototypu w małoseryjnej obróbce CNC
Najwięcej wartości traci się przy przejściu od prototypu do produkcji, a przyczyny rzadko są techniczne. Zrywa się ciągłość między zatwierdzoną sztuką a następującą po niej serią: zmienia się zakład, ustawienie i partia materiału, a przyjętych założeń nikt nie zapisał. Pułapką jest traktowanie zatwierdzonej sztuki jako końca prac, zamiast jako pierwszego wpisu w planie kontroli produkcji.
Dostawcy odpowiedni do wykonania wczesnego prototypu mogą nie nadawać się do późniejszej produkcji w większej ilości. Gdy zmienia się program, trzeba ponownie ocenić przebieg procesu technologicznego, moce produkcyjne, plan kontroli i warunki handlowe.
Uwaga dotycząca przejścia od prototypu do produkcji
Dlaczego warto wykonać prototyp na maszynach produkcyjnych
Wykonanie prototypu na maszynach CNC klasy produkcyjnej pozwala przećwiczyć oprzyrządowanie, mocowanie przedmiotu obrabianego, programowanie i parametry skrawania, które zostaną użyte przy ponownym zamówieniu. Dlatego autor tego samego artykułu w prasie branżowej twierdzi, że ogranicza to potrzebę ponownego uczenia się procesu i pozwala nabywcy poznać rzeczywisty koszt części produkcyjnej, a nie tylko cenę pierwszej sztuki.
Produkcja małoseryjna wymaga konsekwencji w ustawianiu maszyn
Przy 10–20 sztukach w serii koszt stały ustawienia rozkłada się na niewiele części, więc konsekwentny sposób ustawiania ma większe znaczenie niż prędkość wrzeciona. Przebieg procesu technologicznego oparty na jednym niezawodnym przyrządzie mocującym generuje mniej kosztów pośrednich niż szybszy proces, który trzeba przygotowywać od nowa przy każdym zamówieniu.
Problemy przy przejściu do produkcji są udokumentowane
W analizie zamówień obronnych przeprowadzonej przez United States Government Accountability Office powtarzające się problemy z jakością produkcji powiązano z niestabilną konstrukcją, słabą kontrolą procesu i nieudanym przejściem do produkcji, a nie z samymi częściami. Ten schemat jest taki sam przy dziesięciu sztukach i przy dziesięciu tysiącach: to, czego nie zapisano, ginie przy przekazaniu prac.
Co można przenieść, a co trzeba ponownie potwierdzić
Rozdzielenie tych dwóch list przy przekazaniu prac zajmuje pięć minut i eliminuje większość sporów dotyczących ponownych zamówień. Każda pozycja w prawej kolumnie wskazuje, gdzie ponowne zamówienie może niepostrzeżenie odbiegać od zatwierdzonej sztuki.
| Przenoszone z zatwierdzonego prototypu | Do ponownego potwierdzenia przy kolejnym zamówieniu |
|---|---|
| Zatwierdzona rewizja rysunku i lista zaakceptowanych zmian | Czy wycofana rewizja nadal jest w obiegu |
| Gatunek, stan dostawy i lista zatwierdzonych zamienników | Nowy wytop, typ jego certyfikatu i oznakowanie |
| Uzgodnione cechy krytyczne i układ baz odniesienia | Częstotliwość kontroli całej partii, a nie tylko jednej sztuki |
| Przebieg procesu technologicznego, dobór oprzyrządowania i sposób ustawienia do obróbki CNC | Zużycie przyrządu mocującego, trwałość narzędzi i zmienność przy ponownym ustawieniu |
| Zatwierdzone odstępstwa wraz z pisemnym uzasadnieniem | Czy każde odstępstwo pozostaje dopuszczalne przy tej ilości |
| Sprawdzone pakowanie i postępowanie z przesyłką w miejscu docelowym | Dokumenty eksportowe dla nowej przesyłki i miejsca docelowego |
Określenie kosztu i czasu realizacji prototypu CNC przed wyceną
Na tym etapie dominują dwa problemy i żaden nie dotyczy wysokości ceny. Zapytania o niewielką liczbę sztuk o wysokich wymaganiach pozostają bez wyceny, a do części przypisuje się jednakowy katalogowy czas realizacji, który nigdy do nich nie pasował.
Brak odpowiedzi na zapytanie
Zapytania ofertowe dotyczące niewielkiej liczby sztuk o wysokich wymaganiach mogą zostać odrzucone bez podania ceny. Warto poprosić o wyraźne wskazanie przyczyny odmowy wyceny, aby móc skorygować ograniczenia dotyczące materiału, geometrii, kontroli lub ilości.
Jednakowe sześć tygodni na wszystko
Jednakowego czasu realizacji nie można porównywać dla różnych części. Pisemna oferta powinna określać dostępność materiału, przebieg procesu technologicznego, zakres kontroli, sposób liczenia dni roboczych i wyjątki.
Na koszt obróbki prototypu bardziej wpływa przygotowanie niż czas skrawania
Koszt wykonania pojedynczej sztuki lub serii 10–20 sztuk zależy znacznie bardziej od przygotowania niż od minut skrawania. Dlatego dwie części o podobnym wyglądzie otrzymują różne wyceny, a błyskawiczna wycena online nie odpowiada na pytanie, które naprawdę zadaje nabywca.
| Czynnik | Co na niego wpływa | Co można zrobić |
|---|---|---|
| Materiał i półfabrykat | Dostępność gatunku, wymiary pręta lub płyty, minimalna wielkość zakupu | W założeniach zamówienia wskazać dopuszczalny gatunek zamienny |
| Programowanie | Liczba cech geometrycznych, kąty złożone, strategia obróbki pięcioosiowej | Usunąć cechy, których próba nie wymaga |
| Mocowanie przedmiotu obrabianego | Liczba ustawień, przyrząd mocujący wykonany na zamówienie lub szczęki miękkie | Dopuścić powierzchnię bazową, którą można rzeczywiście zamocować w imadle |
| Czas obróbki skrawaniem | Ilość usuwanego materiału, zużycie narzędzi przy obróbce stopów niklu, przejścia wykończeniowe | Stosować wąską klasę tolerancji tylko do cech decydujących |
| Proces dodatkowy | Obróbka cieplna, szlifowanie, nakładanie powłok galwanicznych, spawanie | Potwierdzić, których etapów próba rzeczywiście wymaga |
| Kontrola i dokumentacja | Liczba mierzonych cech, typ certyfikatu, format raportu | Wcześnie określić kryterium akceptacji |
| Ilość i logistyka | Wielkość serii, pakowanie, miejsce docelowe, dokumenty eksportowe | Na etapie wyceny podać rzeczywiste miejsce docelowe |
Dlaczego błyskawiczna wycena nie odpowiada na pytanie o koszt produkcji
Automatyczna wycena części obrabianych skrawaniem jest opatentowaną technologią, a sam patent wskazuje jej ograniczenie. Zaznaczono w nim, że przy produkcji średnio- i wielkoseryjnej uzasadnione może być zaprojektowanie i wykonanie specjalnych przyrządów mocujących, a właśnie ta zmienna decyduje, czy koszt części produkcyjnej będzie akceptowalny. Problem polega na tym, że system analizujący wyłącznie geometrię w ogóle nie uwzględnia tej zmiennej.
Opisane w samym patencie dotyczącym wyceny
Patent ze Stanów Zjednoczonych US7840443B2, Automated quoting of CNC machined parts, opisuje metodę automatycznej wyceny oraz warunek dotyczący opłacalności przyrządów mocujących, który zmienia właściwą odpowiedź. Projektowanie przyrządów mocujących do budowy prototypów jest osobno objęte patentem US20070101568A1.
Czynniki wpływające na harmonogram, według siły oddziaływania
Na czas realizacji prototypu wpływa przede wszystkim oczekiwanie w kolejkach, a nie liczba godzin pracy wrzeciona. Każda z poniższych pozycji może przesunąć termin, mimo że nikt nie obrabia wtedy metalu, a o większości decydują informacje, które nabywca już posiada.
- Nierozstrzygnięte kwestie w założeniach zamówienia, które wstrzymują wycenę, zanim wstrzymają wykonanie.
- Zakup materiału, w tym minimalna wielkość zakupu pręta lub płyty z nietypowego gatunku.
- Typ certyfikatu: dokument EN 10204 typu 3.1 wydłuża czas o mniej więcej tydzień do dwóch, a typu 3.2 — o mniej więcej dwa do czterech tygodni.
- Etapy zlecane podwykonawcom, takie jak obróbka cieplna lub nakładanie powłok galwanicznych, które czekają w kolejce u innego wykonawcy.
- Zakres kontroli i format raportu, uzgodnione razem przed pomiarem części, a nie po uzyskaniu wyniku.
- Czas oczekiwania na zatwierdzenie po stronie nabywcy, który zwykle jest najdłuższy.
Procesy i możliwości
Metalowe prototypy według rysunku technicznego we współpracy z Zhenling Metal
Z informacji profilowych przekazanych przez firmę wynika, że zakład w Jiashan działa od 2006 roku. Przy zapytaniu ofertowym dotyczącym prototypu proponowany przebieg obróbki na maszynach, zasady kontroli materiału, plan kontroli i sposób przekazania danych do ponownego zamówienia trzeba potwierdzić na podstawie rzeczywistego rysunku technicznego i pisemnej oferty; ta strona nie deklaruje realizacji zamówień na urządzenia ciśnieniowe ani zgodności z wcześniejszymi realizacjami produkcyjnymi.
| Obszar możliwości | Dostępne wyposażenie | Znaczenie dla prototypu |
|---|---|---|
| Frezowanie | Liczne 3-osiowe i 4-osiowe centra obróbkowe oraz importowane 5-osiowe centra obróbkowe | Części o złożonych kątach można mocować w jednym układzie odniesienia |
| Toczenie | Tokarki CNC | Otwory, gniazda zaworów i gwinty obrabiane współosiowo w jednym zamocowaniu |
| Precyzyjna obróbka wykończeniowa | Szlifowanie CNC i wytaczanie CNC | Powierzchnie uszczelniające i czopy wykańczane po obróbce cieplnej |
| Obróbka bezkontaktowa | Elektroerozyjne wycinanie drutowe CNC | Utwardzony półfabrykat i cienkie przekroje obrabiane bez działania siły skrawania |
| Formowanie | Nożyce CNC, zwijarki do blach i prasy | Przebieg procesu formowania, wyposażenie, miejsce produkcji i odpowiedzialność za procesy zewnętrzne potwierdzane w ofercie |
| Łączenie | Urządzenia do spawania łukiem krytym i w osłonie gazu | Metoda łączenia, wykonawca, dokumenty potwierdzające kwalifikacje i zakres dostawy potwierdzane w ofercie |
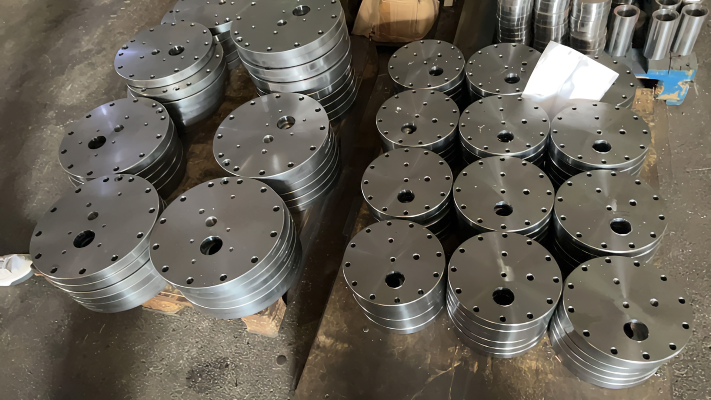
Przejście od zatwierdzonego prototypu do procesu produkcyjnego
Po zatwierdzeniu sztuki ten sam rysunek techniczny zwykle trafia do procesu już stosowanego w tym zakładzie: usług frezowania CNC w przypadku korpusów pryzmatycznych i części z płyt albo obróbki 5-osiowej CNC, gdy złożone kąty muszą pozostać w jednym układzie odniesienia. Określenie tego procesu, gdy prototyp jest jeszcze na maszynie, pozwala uniknąć wyceniania ponownego zamówienia od podstaw.
Dla każdego prototypu rysunek techniczny i pisemna oferta powinny określać sposób identyfikacji materiału, cechy krytyczne, zakres kontroli, uprawnienia do zatwierdzania odstępstw oraz dokumentację przekazania do produkcji wymaganą przed dopuszczeniem części.
Co potwierdzają certyfikaty, a czego nie
Ta strona nie przypisuje Zhenling uprawnień związanych z CE ani ASME, produkcji zbiorników ciśnieniowych ani określonego wolumenu eksportu. Jeśli wymagane są dokumenty potwierdzające kwalifikacje, należy sprawdzić ich prawnego właściciela, zakład, numer, zakres, ważność i znaczenie dla zamówienia prototypu.
Certyfikacja ASME dotyczy systemu
Program ASME Boiler and Pressure Vessel Certification Program certyfikuje system kontroli jakości producenta lub podmiotu prowadzącego montaż, a nie poszczególne wyroby. Powstał w 1916 roku, a obecnie obejmuje ponad 6 800 posiadaczy certyfikatów na całym świecie, z odrębnymi zakresami, w tym U i U2 dla zbiorników ciśnieniowych oraz PRT dla wytwarzania części. Państwa prototyp nadal wymaga osobno uzgodnionej dokumentacji potwierdzającej.
Jak określić zasady kontroli materiału i dokumentacji prototypu
Gdy znaczenie ma identyfikacja materiału lub identyfikowalność, w zapytaniu ofertowym należy określić oznaczenie wytopu lub partii, etap przenoszenia oznaczeń, wystawcę certyfikatu, cechy krytyczne i wymagany zapis z kontroli. Zasady te dotyczą konkretnego zamówienia i trzeba je potwierdzić przed rozpoczęciem prac; nie można ich wywodzić z historii produkcji innych wyrobów.
Przekazanie informacji technicznych
Rysunki techniczne, rewizje, jednostki i nierozstrzygnięte kwestie potwierdza się pisemnie przed zaplanowaniem pracy, a lista otwartych kwestii pozostaje dostępna po weryfikacji.
Ciągłość produkcji
Przed dopuszczeniem części należy potwierdzić, czy prototyp i ponowne zamówienie będą wykonywane według tego samego proponowanego przebiegu procesu technologicznego, sposobu mocowania i planu kontroli.
Koordynacja eksportu
Dla zamówienia prototypu trzeba potwierdzić miejsce docelowe oraz wymagania dotyczące pakowania, oznakowania i dokumentów przewozowych.
Materiały systemowe
Narzędzia do projektowania prototypów
OKREŚLENIE ZAKRESU PROJEKTU
Prześlij rysunek techniczny i cel próby do oceny
Proszę przesłać rysunek techniczny i model z oznaczeniem rewizji oraz jednostek, podać gatunek i stan materiału, ilość, cechy krytyczne, wymagane wykończenie i zakres kontroli, miejsce docelowe oraz to, co ma potwierdzić dana sztuka. Zakres prac i odpowiedź zostaną określone po sprawdzeniu tych plików.
Często zadawane pytania o szybkie wykonywanie prototypów CNC
Poniżej odpowiadamy na pytania zadawane przez nabywców przed przesłaniem plików, opierając się na tych samych danych co powyżej, a nie na ogólnym opisie prototypowania.
Mają Państwo pytanie, którego nie ma na liście?
Poproś o weryfikację założeń prototypu →
Proszę przesłać rysunek techniczny 2D i model 3D z podaną rewizją i jednostkami, a także gatunek materiału, ilość, docelowy termin i miejsce dostawy.
Dla metali, według klasy dokładnej normy ISO 2768 dotyczącej tolerancji ogólnych, zakres wynosi od około ±0,05 mm dla cech poniżej 3 mm do około ±0,5 mm przy 1 000–2 000 mm, a chropowatość powierzchni po obróbce skrawaniem wynosi około Ra 3,2 µm. Uzyskanie węższych tolerancji wymaga omówienia każdej cechy osobno pod kątem dostępu, mocowania przedmiotu obrabianego i metody pomiaru, zamiast podawania jednej ogólnej wartości. W odróżnieniu od wartości katalogowej taka rozmowa pozwala wskazać, które dwie lub trzy cechy są decydujące.
Największe znaczenie ma przygotowanie: programowanie, mocowanie przedmiotu obrabianego, zakup materiału, procesy dodatkowe, zakres kontroli i typ certyfikatu. Nierozstrzygnięte kwestie w założeniach zamówienia wstrzymują wycenę, zanim wstrzymają wykonanie, i dlatego kosztują najwięcej dni.
W przypadku części przenoszących obciążenia i pracujących pod ciśnieniem większość zapytań dotyczy stali węglowej, stali stopowej, stali łożyskowej, stali nierdzewnej, stopów na bazie niklu i stopów aluminium. Sam gatunek nie wystarcza — stan dostawy i ewentualna obróbka cieplna po obróbce skrawaniem zmieniają zarówno przebieg procesu technologicznego, jak i wnioski możliwe do wyciągnięcia z próby. Części utwardzane po obróbce skrawaniem zmieniają wymiary, dlatego obróbka wykończeniowa musi nastąpić po obróbce cieplnej; w przeciwnym razie tolerancja na rysunku technicznym nie będzie tolerancją dostarczonej części. Należy wskazać, którego z tych stanów rzeczywiście wymaga próba.
Obróbkę CNC należy wybrać, gdy próba zależy od właściwości materiału, kontrolowanych pasowań, gwintów, powierzchni uszczelniających lub certyfikatu. Druk warto wybrać, gdy geometria wciąż zmienia się co tydzień, a właściwości materiału nie są przedmiotem próby. Części budowane warstwowo również wymagają później obróbki skrawaniem w celu wykonania gwintów i powierzchni o kontrolowanych parametrach, więc te dwa procesy nie zawsze są alternatywami.
To obróbka skrawaniem wykonywana po to, by uzyskać odpowiedź na określone pytanie, a nie zrealizować zamówienie produkcyjne. Prototypy mogą różnić się od części produkcyjnej, lecz każdą różnicę trzeba udokumentować, inaczej wyników nie będzie można przenieść do produkcji.
Niektóre ustalenia można przenieść bezpośrednio — zatwierdzoną rewizję, zaakceptowany materiał i zamienniki, cechy krytyczne oraz sposób mocowania. Trwałość narzędzi w całej serii, częstotliwość kontroli, nowy wytop i jego certyfikat oraz dokumenty eksportowe trzeba ponownie potwierdzić. Jedna zaakceptowana sztuka dowodzi, że dany proces może się sprawdzić; sama nie potwierdza jednak jego zdolności dla całej partii, ponieważ pojedyncza część nic nie mówi o rozrzucie wyników dla stu sztuk. Dokumentację prototypu należy traktować jako punkt wyjścia do planu kontroli produkcji, a nie jego zakończenie; dzięki temu ponowne zamówienie nie staje się ponownymi negocjacjami.
Należy porównać, kto potwierdza rysunek techniczny, jak zapewniana jest identyfikacja materiału podczas obróbki CNC, jakie typy certyfikatów można wystawić i jakie dokumenty otrzymuje się wraz z częścią. Porównywanie ogólnych deklaracji o tolerancjach mówi bardzo niewiele, ponieważ każdy zakład podaje tę samą klasę ogólną.
Wyniki pomiarów wymiarowych uzgodnionych cech krytycznych, certyfikaty materiałowe określonego typu oraz zapis odstępstw i poprawek.






