Kontaktieren Sie Zhenling

Passivierung präzisionszerspanter Edelstahlteile
Auf unserer Seite zur Passivierung von Edelstahlteilen erfahren Teams aus Konstruktion, Qualitätssicherung und Einkauf, wie sich aus technischer Zeichnung, Werkstoffsorte, Oberflächenzustand und Prüfanforderungen ein prüfbarer Auftragsumfang ableiten lässt. Das freigegebene Angebot legt den verantwortlichen Bearbeiter sowie den auftragsbezogenen Umfang von Behandlung, Prüfung und Freigabe fest. Anfragen zur Passivierung sollten Angaben zu Legierung, Verunreinigungen, erforderlicher Reinigung oder Beizung, Prüfverfahren und Abnahmeanforderungen enthalten. Klären Sie zuerst die Risiken hinsichtlich Werkstoff, Geometrie und Messung. Preis und Termin sollten sich nach dem dokumentierten Fertigungsablauf richten, nicht nach einer Anlagenkategorie.
Technische Zeichnungen für ein Passivierungsangebot hochladen
Eingabeblatt für die Angebotsanfrage anfordern
- Seit 2006 Laut Unternehmensangaben Erfahrung in der kundenspezifischen Metallfertigung
- Nach Kundenzeichnung Koordination der Zerspanung und Fertigung von Sonderteilen
- Exportorientiert Laut Unternehmensangaben Erfahrung in der Betreuung internationaler Projekte
Verhindern, dass Verunreinigungen durch freies Eisen Edelstahlteile beeinträchtigen
Zerspanungswerkzeuge und gemeinsam genutzte Betriebsmittel können freies Eisen und andere Verunreinigungen auf Edelstahloberflächen übertragen; auch die gemeinsame Handhabung birgt dieses Risiko. Ein Bauteil kann sauber aussehen, obwohl reaktive Rückstände auf der Metalloberfläche verbleiben.
Checkliste für Passivierungsverfahren und Abnahme
Legen Sie in der Angebotsanfrage Verunreinigungsrisiko, Reinigungs- oder Beizablauf, Passivierungsspezifikation, Prüfverfahren, Abnahmekriterium, zu schützende Oberflächen, Prüfverantwortung und erforderliche Nachweise fest. Eine blanke zerspante Oberfläche belegt nicht, dass das Verunreinigungsrisiko beherrscht wird. Bitten Sie Zhenling, die technische Zeichnung und die bisherige Oberflächenbehandlung zu prüfen, damit konkrete Fragen zu Reinigung, Prüfung und Verpackung im Angebot geklärt werden können.
01
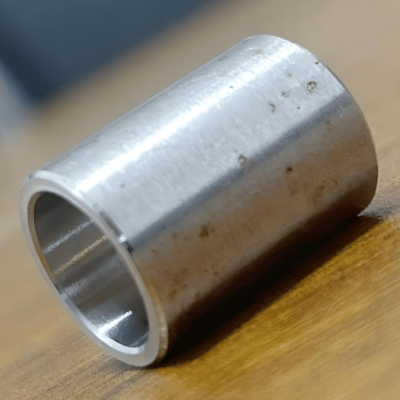
01 Kontakt mit Werkzeugen und Betriebsmitteln
Eisenhaltige Werkzeuge, Fertigungsrückstände oder gemeinsam genutzte Strahlmittel können nach der Zerspanung Eisenverunreinigungen einbringen. Bei der Prüfung des Leistungsumfangs fragt Zhenling daher, wie kritische Edelstahlteile vor der Behandlung zerspant, geschliffen, geschweißt und gehandhabt wurden.
02
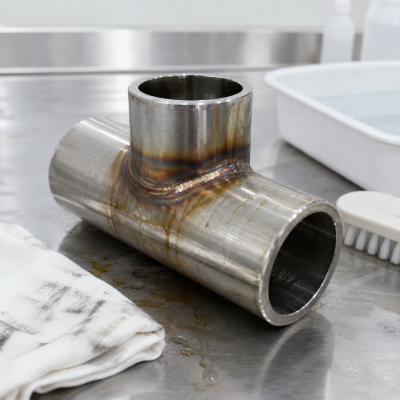
02 Öl, Oxide und Anlauffarben
Passivierung ersetzt nicht jede Reinigung oder Entzunderung. Bei Öl, Zunder, Schweißanlauffarben, Oxiden und sichtbarem Rost muss die Vorbehandlung geklärt werden, statt automatisch ein Säurebad vorzusehen.
03
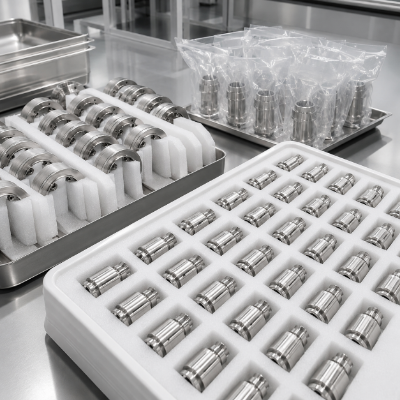
03 Handhabung nach der Behandlung
Bei Prüfung, gemeinsamer Handhabung oder Verpackung kann eine saubere Oberfläche erneut Verunreinigungen ausgesetzt werden. Wenn erneute Verunreinigung die Freigabe gefährden würde, sollte das Angebot Trennung, Trocknung, Kontaktwerkstoffe und Verpackungsnachweise festlegen.
Was eine Passivierung nachweisen kann – und was nicht
Passivierung ist ein chemisches Verfahren innerhalb der Oberflächenbearbeitung von Metallen und nicht das einzige Verfahren dafür. Bei Edelstahloberflächen entfernt sie freies Eisen und Oberflächenverunreinigungen; das allein belegt jedoch nicht, wie sich eine korrosionsbeständige Legierung im Einsatz verhält. Die Korrosionsbeständigkeit von Edelstahl hängt weiterhin von Werkstoff, Verarbeitung und Umgebung ab; die Behandlung allein belegt keine verbesserte Korrosionsbeständigkeit.
-
Passivierung von Edelstahl:bestätigen, dass der Fertigungsablauf Verunreinigungen und freies Eisen entfernen kann.
-
Chrom und die schützende Oxidschicht:eine Oxidschicht nicht als Prüfnachweis werten.
-
Chemische Reinigung und chemische Reaktivität:zwischen dem Entfernen von Verunreinigungen und dem gezielten Abtrag von Grundwerkstoff oder dicken Oxidschichten unterscheiden.
Hinweis zur Beleglage:
Der Leitfaden von Modern Machine Shop zur Passivierung erläutert die Übertragung von freiem Eisen bei der Zerspanung, die Reinigung vor der Passivierung und die Notwendigkeit, die Prüfung auf Legierung und Abnahmekriterien abzustimmen. Er bietet Hinweise zur Prozesskontrolle, belegt aber weder, dass Zhenling eine eigene Behandlungsanlage betreibt, noch dessen Prüfmöglichkeiten.
Den Passivierungsumfang von der Bauteilprüfung bis zur Verifizierung festlegen
Ein aussagekräftig definierter Passivierungsprozess verknüpft die Angaben des Käufers mit einer dokumentierten Freigabeentscheidung. Er sollte weder mit einer ungeprüft vorausgesetzten Chemikalie beginnen noch mit der unbelegten Aussage enden, das Bauteil sei „ordnungsgemäß passiviert“ worden.
Umfang der Zeichnungsprüfung und Abnahme
Ein kurzer Hinweis auf der technischen Zeichnung kann nicht alle Verfahrens- und Abnahmerisiken festlegen. Bitten Sie Zhenling um eine Prüfung des Leistungsumfangs für das präzisionszerspante Bauteil: Technische Zeichnung, Werkstoff, bisherige Oberflächenbehandlung, Spezifikation und Prüfnachweise müssen übereinstimmen, bevor das Angebot vollständig ist.
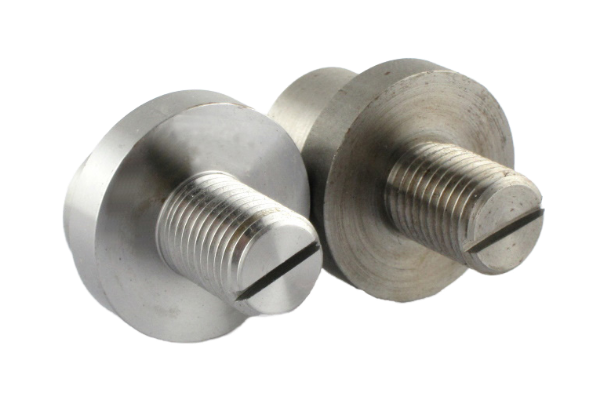
Schritt 1
Prüfen
Technische Zeichnung, Änderungsstand, Edelstahlsorte, Losgröße und Ausgangszustand
Schritt 2
Ermitteln
Öl, freies Eisen, Oxide, Anlauffarben, Zunder, Rost und zu schützende Oberflächen
Schritt 3
Vorbereiten
Erforderliche Reinigung, Entzunderung, Beizung oder andere Vorbehandlung klären
Schritt 4
Freigeben
Vom Käufer freigegebener oder zwischen Käufer und Lieferant vereinbarter Behandlungsablauf samt Grenzen
Schritt 5
Freigabe erteilen
Spülen, trocknen, prüfen, dokumentieren, verpacken und die Zuständigkeit für die Freigabe festlegen
Die Prüfung ist auftragsbezogen festzulegen
- Angaben des Käufers: Maßgebliches Dokument, Änderungsstand, Grundlage der anwendungsbezogenen Abnahme und etwaige Vorgaben für einen zugelassenen Bearbeiter.
- Zu bestätigende Entscheidung: Chemischer Passivierungsablauf, Reinigungsfolge, zu schützende Geometrieelemente, Prüfverfahren und Stichprobenplan.
- Aufzubewahrende Nachweise: Losidentität, Prozesszertifikat, Prüfbericht, Rückverfolgbarkeit, Entscheidung über Abweichungen und Freigabenachweis.
Den Fertigungsablauf nach Werkstoff und Oberflächenzustand festlegen
Die Bezeichnung einer Legierung allein definiert noch keine vollständige Passivierungsbehandlung. Werkstoffsorte, metallurgischer Zustand, bisherige Zerspanung, Schweißbereiche, kritische Maße und Einsatzbedingungen bestimmen mit, welche Fragen Konstruktion und Qualitätssicherung klären müssen.
Werkstoffsorte und Ausgangszustand
Das Wort „Edelstahl“ allein reicht für die Wahl des Fertigungsablaufs nicht aus. Bitten Sie Zhenling, Werkstoff und technische Zeichnung zu prüfen, damit im Angebot die genaue Werkstoffsorte, der Zustand, die Oberflächenbeschaffenheit, die Abnahmekriterien und noch offene Prüfanforderungen festgehalten werden.
| Angaben des Käufers | Risikofrage | Ergebnis der Ablaufprüfung | Anzufordernde Nachweise |
|---|---|---|---|
| Genaue Edelstahlsorte und Zustand | Ist der Grundwerkstoff vollständig identifiziert, einschließlich seines Status als Automatenstahl oder ausscheidungshärtbarer Stahl? | Anwendbare Spezifikation und zulässiges Verfahren bestätigen | Werkstoffzertifikat und Zeichnungsstand |
| Bisherige Zerspanung und Schleifbearbeitung | Könnten eisenhaltige Werkzeuge, gemeinsam genutzte Betriebsmittel oder die Handhabung freies Eisen übertragen haben? | Anforderungen an Reinigung und Trennung | Fertigungsablauf und Maßnahmen gegen Verunreinigung |
| Schweißnähte, Anlauffarben, Oxide oder Zunder | Reicht eine Passivierung für den festgestellten Oberflächenzustand allein aus? | Prüfung von Beizung, Entzunderung oder anderer Vorbehandlung | Umfang der Vorbehandlung und Prüfkriterien |
| Kritische Maße und Oberflächenbeschaffenheit | Könnte die Reinigung oder eine Veränderung der Oberfläche ein funktionsrelevantes Geometrieelement beeinträchtigen? | Zu schützende, unbehandelt zu lassende und zu prüfende Oberflächen | Markierte technische Zeichnung und Maßprüfbericht |
| Einsatzumgebung und Versagensart | Was müssen die Abnahmenachweise des Käufers tatsächlich belegen? | Auftragsbezogene Vorgaben zu Prüfung, Stichproben und Verpackung | Abnahmegrundlage und Freigabenachweis |
-
Genaue Werkstoffsorte angeben
Laut Unternehmensangaben verfügt Zhenling über Erfahrung in der Zerspanung der Edelstahlsorten 303, 304, 304L, 316, 316L und 321. Daraus ergibt sich keine allgemeingültige Liste von Passivierungsverfahren; die tatsächliche Werkstoffsorte und ihr Zustand müssen für den Auftrag weiterhin geprüft werden.
-
Auf Automatenstahl hinweisen
Bei gut zerspanbaren Werkstoffsorten können zusätzliche Maßnahmen für Reinigung, Badführung und Prüfung nötig sein, weil Zusammensetzung und bisherige Zerspanung das Oberflächenrisiko beeinflussen. Die technischen Hinweise von Carpenter Technology stützen es, dies als werkstoffspezifische Frage der Prozesskontrolle zu behandeln.
-
Grenzen der Tabelle zur Wahl des Ablaufs nach Oberflächenzustand
Die Tabelle führt für jedes Edelstahlbauteil und jeden Zustand der Edelstahllegierung zur nächsten Prüffrage; sie legt weder eine chemische Behandlung fest noch gibt sie eine Stahlsorte frei oder definiert ein anwendungsbezogenes Abnahmekriterium. ASTM A967/A967M-25 nimmt Entscheidungen zur Eignung für bestimmte Anwendungen ausdrücklich von ihrem Anwendungsbereich aus.
-
Wenn die Werkstoffsorte nicht vollständig angegeben ist
Ersetzen Sie die genaue Werkstoffsorte und ihren Zustand nicht durch „Edelstahl“. Lassen Sie die Entscheidung über den Fertigungsablauf offen, fordern Sie den Werkstoffnachweis an und halten Sie fest, ob das angebotene Verfahren bis zur endgültigen Werkstoffbestätigung unter Vorbehalt steht.
-
Wenn die bisherige Oberflächenbehandlung nicht vollständig bekannt ist
Führen Sie unbekannte Angaben zu Werkzeugbau, Schleifen, Strahlen, Wärmebehandlung, Schweißen und Lagerung als offene Punkte auf. So werden die Annahmen des Lieferanten zu Reinigung und Prüfung sichtbar, bevor aus dem Angebot ein Auftrag wird.
Zitronensäure, Salpetersäure, Beizen und Elektropolieren nach ihrem jeweiligen Zweck vergleichen
Diese Verfahren sind keine austauschbaren Bezeichnungen für dasselbe Ergebnis. Käufer sollten zuerst klären, ob noch freies Eisen, Oxide und Zunder entfernt oder die Oberfläche gezielt verändert werden soll.
Auswahl von Chemikalien und Verfahren
Die Bevorzugung einer Chemikalie ist nicht automatisch eine Vorgabe für die Anwendung. Bitten Sie Zhenling um eine Prüfung der technischen Zeichnung und Spezifikation, um das zulässige Verfahren mit Werkstoff, Oberflächenzustand, Maßrisiken, Leistungsumfang des Bearbeiters und Prüfnachweisen abzugleichen.
Was eine kontrollierte Legierungsstudie aussagen kann
Eine begutachtete Studie verglich Behandlungen mit Zitronen- und Salpetersäure für die Edelstähle 15-5PH und 17-4PH bei 49 °C über 60 oder 90 Minuten. Unter diesen Prüfbedingungen ergaben sich weitgehend ähnliche Eigenschaften der Passivschicht sowie sehr niedrige, vergleichbare Korrosionsraten; daraus ergibt sich kein allgemein bestes chemisches Verfahren für jede Werkstoffsorte.
Nachweise gelten nur für die untersuchten Bedingungen
Warum der Zweck des Verfahrens entscheidend bleibt
Die British Stainless Steel Association unterscheidet Reinigung, Beizen und Passivierung nach ihrem Zweck. Eine biomedizinische Studie an Proben aus 316L und 316LVM stellte außerdem fest, dass Elektropolieren unter den untersuchten Bedingungen das Ermüdungsverhalten veränderte, während das Verhalten bei statischer Belastung unverändert blieb; das spricht gegen eine allgemeingültige Rangfolge.
Zweck vor Präferenz
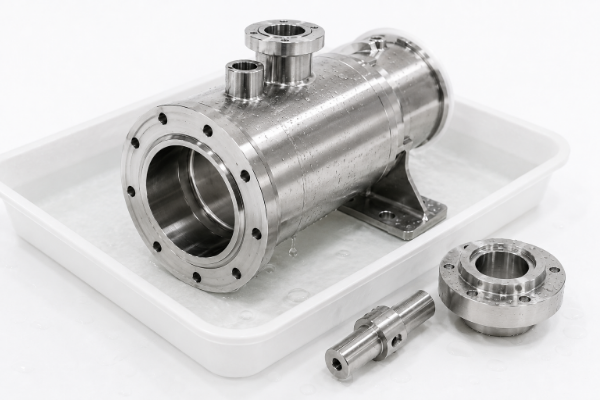
Zu prüfendes Verfahren
Offene Frage des Käufers
Vor der Auswahl erforderliche Nachweise
Nicht voraussetzen
Passivierung mit Zitronensäure
Ist ein Verfahren mit Zitronensäure für die genaue Legierung und den maßgeblichen Auftrag zulässig?
Freigabe gemäß Spezifikation, Leistungsumfang des verantwortlichen Bearbeiters und Prüfplan
Dass Zitronensäure generell besser, sicherer oder wirksamer ist
Passivierung mit Salpetersäure
Ist ein Verfahren mit Salpetersäure zulässig und gehören die Kontrollen am Fertigungsstandort des Bearbeiters zum freigegebenen Umfang?
Freigabe gemäß Spezifikation, Kontrollen des Bearbeiters und Zuständigkeit für die Freigabe
Dass Salpetersäure generell wirksamer oder vorgeschrieben ist
Beizen vor der Passivierung
Liegen Zunder, Oxide oder Schweißanlauffarben außerhalb eines Umfangs, der nur die Passivierung vorsieht?
Prüfung des Oberflächenzustands und festgelegte Grenze des Werkstoffabtrags
Dass Passivierung allein jede Art von Oxidbelag entfernt
Elektropolieren
Ist ein kontrollierter Oberflächenabtrag oder eine Änderung der Oberflächenbeschaffenheit Teil des Ziels?
Prüfung von Maßen, Oberflächenbeschaffenheit, Kanten und Funktionsflächen
Dass Elektropolieren eine Passivierung immer ersetzen kann
Regel für die Verfahrenswahl:
Geben Sie den genauen Werkstoff, den Ausgangszustand der Oberfläche, kritische Maße, die zulässige Spezifikation und das Abnahmeziel an. Anhand dieser Angaben organisiert Zhenling die Angebotsprüfung; der freigegebene Auftrag muss den verantwortlichen Bearbeiter und den vereinbarten Fertigungsablauf festlegen.
Kontrollen am Fertigungsstandort des Bearbeiters gehören zur Qualifizierung
Bei Behandlungen mit Salpeter- oder Zitronensäure können Maßnahmen zum Schutz der Beschäftigten, zur Lagerung von Chemikalien sowie für Spülung und Abwasser erforderlich sein, die vom tatsächlichen Bearbeiter und den örtlichen Vorschriften abhängen. Das allgemeine Profil eines Zerspanungsbetriebs ersetzt keine Nachweise über den freigegebenen Leistungsumfang des Behandlungsstandorts, seine Umweltkontrollen oder seine Freigabebefugnis.
Aufgaben für den Bearbeiter
- Verlangen Sie, dass im Angebot der verantwortliche Behandlungsstandort genannt wird.
- Geben Sie etwaige Anforderungen an einen vom Kunden zugelassenen oder akkreditierten Bearbeiter an.
- Verlangen Sie eine Mitteilung, bevor Bearbeiter, Fertigungsablauf oder Prüfverfahren geändert werden.
Verfahrensbezeichnungen sind Anlass für Fragen, kein Nachweis. Wer Angebote für chemische Passivierung vergleicht, sollte die Anforderungen auf konkrete Verfahren zur Passivierung von Edelstahl stützen, nicht auf pauschale Zusagen wie „hochwertige Passivierung“ oder „wirksame Passivierung“. Ob Salpeter- oder Zitronensäure, Elektropolieren, Passivierung vor Ort oder eine Alternative zur Passivierung infrage kommt, muss nach Zweck und Leistungsumfang des Bearbeiters beurteilt werden.
Auftragsbezogenes Nachweispaket für die Passivierung festlegen
Der Name der Spezifikation allein ist noch kein vollständiger Nachweisplan. Der Auftrag muss Dokumentenstand, zulässige Behandlung, Prüfverfahren, Stichproben, Abnahmekriterien, Aufzeichnungen und Freigabebefugnis miteinander verknüpfen.
Die ehrliche Einordnung:
Zhenling wird nicht behaupten, dass die bloße Nennung von ASTM A967 die Eignung für eine Anwendung belegt; diese Seite legt auch nicht nahe, dass eine Unternehmenszertifizierung für den verantwortlichen Bearbeiter oder das freigegebene Los gilt. Wer die Behandlung durchführt, welches Verfahren angewendet wird und wer die Freigabe verantwortet, bleiben bis zum Vorliegen der Auftragsnachweise Angaben, die im Angebot zu klären sind.
Abgleich von Spezifikation und Prüfung
| Auftragsangabe | Vom Käufer oder Konstrukteur festzulegen | Status im Angebot | Freigabenachweis |
|---|---|---|---|
| Maßgebliches Dokument | Genauer Änderungsstand der vom Käufer vorgegebenen ASTM A967, AMS 2700 oder Kundendokumentation | Zur Prüfung einreichen | Zertifikat verweist auf die vereinbarte Auftragsanforderung |
| Behandlungsablauf | Auftragsgemäß zulässiges Verfahren mit Zitronen- oder Salpetersäure oder ein anderes Verfahren samt etwaiger Vorbehandlung | Vor der Freigabe bestätigen | Verantwortlichen Bearbeiter und Fertigungsablauf benennen |
| Bestätigungsprüfung | Benanntes Verfahren, Eignungsgrenzen und Grundlage der anwendungsbezogenen Abnahme | Anwendbarkeit bestätigen | Prüfbericht mit Ergebnis und Entscheidung |
| Stichproben | Losdefinition, Stichprobenumfang, Häufigkeit und Regel für Wiederholungsprüfungen | Ausdrücklich im Angebot angeben | Rückverfolgbare Aufzeichnung zu Los und geprüften Teilen |
| Aufzeichnungen | Anforderungen an Zertifikat, Rohdaten, Aufbewahrung, Änderungen und Abweichungen | Ausdrücklich im Angebot angeben | Auftragsbezogenes Freigabepaket |
Mögliche Passivierungsnachweise
-
Identität
Technische Zeichnung, Änderungsstand, Werkstoffcharge, Los und Stückzahl
-
Verfahrensumfang
Verantwortlicher Bearbeiter, Fertigungsstandort, Behandlung und geschützte Bereiche
-
Prüfung
Verfahren, Stichprobe, Abnahmegrundlage, Ergebnis und Entscheidung
-
Rückverfolgbarkeit
Zertifikat verknüpft das freigegebene Los mit dem freigegebenen Auftrag
-
Verpackung
Trocknung, Kontaktwerkstoffe, Trennung und Schutz beim Export
-
Änderungskontrolle
Mitteilungspflichtige Änderungen an Bearbeiter, Fertigungsablauf, Prüfung oder Werkstoff
ASTM A967/A967M-25 richtig einordnen
Die geltende Ausgabe 2025 von ASTM A967/A967M-25 umfasst alternative chemische Behandlungen für Edelstahlteile und qualitative Prüfverfahren zur Bestätigung ihrer Wirksamkeit. Ihr Anwendungsbereich stellt ausdrücklich klar, dass sie keine Anleitung oder Empfehlung zur Eignung von Werkstoffsorte, Behandlung oder Abnahmekriterium für bestimmte Anwendungen geben soll.
- Kupfersulfatprüfung, Wasserlagerung, Einwirkung hoher Luftfeuchtigkeit oder ein anderes benanntes Prüfverfahren sind auftragsbezogen festzulegen und keine allgemeine Leistungsgarantie.
- Das Ergebnis einer qualitativen Bestätigungsprüfung bestimmt nicht die Korrosionslebensdauer unter den Einsatzbedingungen des Käufers.
- ASTM A380, ASTM A967 und AMS 2700 sollten weder in der Luft- und Raumfahrt noch in anderen Bereichen automatisch als gleichwertig gelten.
Drei Ebenen der Qualifizierung getrennt betrachten
A
Nachweise des Unternehmens Zhenling
Unterlagen zum Unternehmen, zur Prüfung technischer Zeichnungen, zu Werkstoffen, Zerspanung, Fertigung und Projektkoordination. In Unternehmensunterlagen genannte CE- oder ASME-Nachweise belegen ohne weitere Belege weder einen Passivierungsprozess noch ein freigegebenes Los.
B
Nachweise des verantwortlichen Bearbeiters
Der tatsächliche Fertigungsstandort, der freigegebene Behandlungsumfang, die Verantwortung für Badführung und Prüfung, die Grenzen der Prüfung sowie die Freigabenachweise müssen für den Auftrag festgelegt werden; sie lassen sich nicht aus einem Onlineprofil ableiten.
C
Freigabe des Kundenprojekts
Listen zugelassener Bearbeiter, Branchenanerkennungen oder projektspezifische Abnahmen, sofern der Käufer sie verlangt. Ein Zertifikat auf einer Ebene ersetzt nicht stillschweigend Nachweise, die auf einer anderen Ebene erforderlich sind.
Anwendungsrisiken bei Bauteilen zur Durchflussregelung und kundenspezifisch zerspanten Teilen beherrschen
Bei Passivierungsanwendungen unterscheiden sich Ausgangsoberflächen, Wege der Verunreinigung und Dokumentationsrisiken. Diese Anwendungskarten regen zur Prüfung an; sie enthalten weder Aussagen zur Korrosion oder Garantien zur Lebensdauer noch Verweise auf abgeschlossene Passivierungsprojekte von Zhenling.
Anwendungsspezifische Nachweise
Abnahmenachweise für ein Bauteil lassen sich nicht automatisch auf eine andere Anwendung übertragen. Bitten Sie Zhenling um Prüfung der technischen Zeichnung für die Präzisionszerspanung; dabei werden Ventile, Druckbehälterbauteile und kundenspezifische Teile jeweils mit ihren tatsächlichen Oberflächen sowie den Risiken bei Spezifikation, Prüfung und Freigabe abgeglichen.
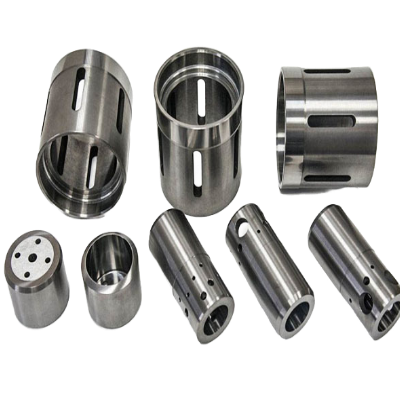
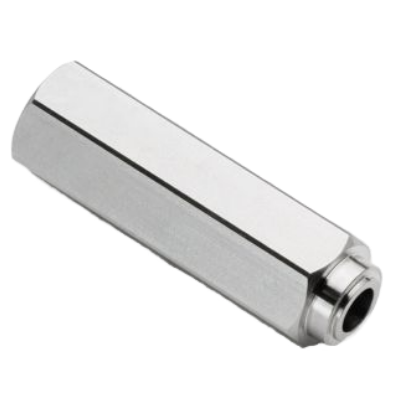
Bauteile zur Durchflussregelung
Bauteile zur Durchflussregelung
- Zu prüfendes Risiko Dichtflächen, Strömungskanäle, eingeschlossene Chemikalien und erneute Verunreinigung.
- Anzugebende Daten Medien, medienberührte Oberflächen, Oberflächenbeschaffenheit, Sauberkeit und unbehandelt zu lassende Bereiche.
- Anzufordernde Nachweise Fertigungsablauf, Prüfergebnis, Trocknung und schützende Verpackung.
Druckbehälterbauteile
Druckbehälterbauteile
- Zu prüfendes Risiko Schweißanlauffarben, Oxide, Werkstoffidentität und widersprüchliche Normvermerke.
- Anzugebende Daten Zustand der Schweißnähte, Zeichnungsstand, Rückverfolgbarkeit des Werkstoffs und Auftragsspezifikation.
- Anzufordernde Nachweise verantwortlicher Bearbeiter, Losfreigabe und vom Käufer verlangter Abnahmenachweis.
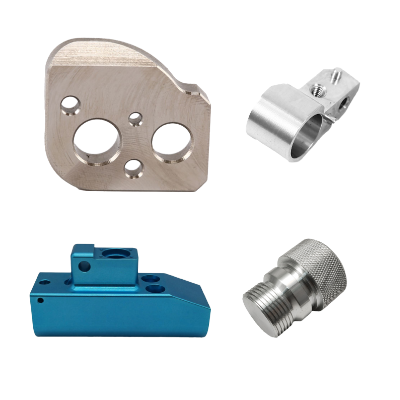
Kundenspezifisch zerspante Teile
Kundenspezifisch zerspante Teile
- Zu prüfendes Risiko Verunreinigungen durch Werkzeuge, Gewindebohrungen, schwer zugängliche Geometrieelemente und kritische Maße.
- Anzugebende Daten bisherige Zerspanung, Oberflächenbeschaffenheit, Toleranzen, Stückzahl und Losaufteilung.
- Anzufordernde Nachweise Schutz der Geometrieelemente, Prüfstatus, Trennung und Verpackungskontrollen.
Angaben zum Unternehmen belegen keinen Behandlungsprozess
Nach eigenen Angaben ist Zhenling ein 2006 gegründeter Hersteller kundenspezifischer Teile mit einem 8.000 m² großen Fertigungsstandort, einer 6.000 m² großen Werkhalle und Erfahrung in der Koordination zerspanter, geschweißter und montierter Industriebauteile. Diese Angaben stützen eine Fertigungsprüfung nach Kundenzeichnung; sie belegen weder Passivierungschemie, Behandlungskapazität, Akkreditierung des Bearbeiters noch die Erfüllung von Auftragsanforderungen.
- Fertigungsnachweise stützen die Prüfung von Bauteil und technischer Zeichnung.
- Nachweise des Bearbeiters stützen den Umfang von Behandlung und Prüfung.
- Nachweise des Kunden stützen die projektspezifische Genehmigung und Freigabe.
Ein freigegebenes Angebot sollte festhalten, wer die Behandlung ausführt, welcher Umfang genehmigt ist, wie das Los geprüft wird und wer es freigibt. Fragen Sie nach dieser Zuständigkeitskette, bevor Sie das allgemeine Fertigungsprofil eines Lieferanten als Nachweis werten.
Passivierungsangebote nach Umfang, Nachweisen und Lieferrisiko vergleichen
Ein niedriger Stückpreis kann fehlende Leistungen bei Reinigung, Prüfung, Aufzeichnungen, Verpackung oder Fracht verdecken. Nutzen Sie den Eingabebogen für die Angebotsanfrage, um jedem Passivierungsunternehmen denselben technischen und kaufmännischen Leistungsumfang vorzulegen, bevor Sie die Angebote vergleichen.
Vergleich des Angebotsumfangs
Vergleichen Sie Preise erst, wenn technische Zeichnung, Verfahrensgrenzen, Prüfnachweise und Lieferverantwortung auf derselben Grundlage stehen. Jedes Angebot zur Passivierung sollte die technische Zeichnung, die Grenzen der Metallpassivierung, den verantwortlichen Bearbeiter, die Prüfnachweise und die Lieferverantwortung benennen.
| Vergleichsmerkmal | Lieferant A | Lieferant B | Entscheidungsregel |
|---|---|---|---|
| Vorbehandlung enthalten | Umfang und Ausschlüsse dokumentieren | Umfang und Ausschlüsse dokumentieren | Nur gleiche Ausgangszustände der Oberfläche vergleichen |
| Prüfung und Stichproben | Verfahren und Losgrundlage benennen | Verfahren und Losgrundlage benennen | Eine unbestimmte Angabe „geprüft“ nicht akzeptieren |
| Aufzeichnungen und Rückverfolgbarkeit | Zu liefernde Unterlagen auflisten | Zu liefernde Unterlagen auflisten | Mit dem vom Käufer geforderten Freigabepaket abgleichen |
| Verpackung und Logistik | Zuständigkeit festlegen | Zuständigkeit festlegen | Schutz vor erneuter Verunreinigung und Handhabung beim Export einbeziehen |
| Bearbeiter und Änderungsmitteilung | Fertigungsstandort und Kontrollen benennen | Fertigungsstandort und Kontrollen benennen | Wechsel des Fertigungsablaufs oder Fertigungsstandorts ohne Freigabe verhindern |
Damit wird keine öffentliche Preis- oder Lieferzeitspanne angegeben.
Kosten und Lieferzeit der Passivierung hängen von Werkstoff, Bauteilgeometrie, Stückzahl, Ausgangsoberfläche, zulässigem Fertigungsablauf, Prüfungen, Dokumentation, Verpackung und Logistik ab. Laden Sie die technische Zeichnung hoch und geben Sie die Daten für die Angebotsanfrage an, damit Zhenling ein Angebot für den konkreten Leistungsumfang statt eines nicht vergleichbaren Richtpreises erstellen kann.
Warnsignal: „Standardverfahren“
Fragen Sie, welchen Dokumentenstand, welche Behandlung und welche Vorbehandlung diese Bezeichnung umfasst. Ohne Annahmen zu Werkstoff und Oberfläche beschreibt „Standard“ keinen vollständigen technischen Leistungsumfang.
Warnsignal: „geprüft“
Fragen Sie nach Verfahren, Stichprobengrundlage, Abnahmekriterium, Ergebnisformat und Entscheidungsregel. Ohne diese Angaben ermöglichen Aussagen zu Prüfungen keinen vergleichbaren Angebotsvergleich.
Warnsignal: „Lieferung inklusive“
Fragen Sie, an welcher Stelle die Verantwortung übergeht und ob Verpackung, Exportdokumente, Fracht, Feuchtigkeitsschutz und endgültige Freigabe enthalten sind. Ein kaufmännisch vollständiges Angebot hilft, Lieferrisiken zu beurteilen.
TECHNISCHE HILFSMITTEL FÜR DIE PASSIVIERUNG
Professionelle Hilfsmittel zur Berechnung, zum Vergleich des Leistungsumfangs und zur Abschätzung erforderlicher Nachweise bei der Oberflächenbearbeitung.
Aus einem unvollständigen Passivierungshinweis eine prüfbare Angebotsanfrage machen
Senden Sie die technische Zeichnung sowie Angaben zu Werkstoff, bisheriger Oberflächenbehandlung und Abnahmeanforderungen für eine anwendungsspezifische Angebotsprüfung.
Prüfung des Leistungsumfangs anfordernWelche Angaben werden für ein Passivierungsangebot benötigt?
Geben Sie technische Zeichnung und Änderungsstand, genaue Werkstoffsorte, Maße, Stückzahl, Ausgangsoberfläche, bisherige Bearbeitungsschritte, maßgebliche Anforderung, zulässiges Verfahren, Prüfung, Stichproben, Zertifikat, Rückverfolgbarkeit und gewünschten Liefertermin an. Kennzeichnen Sie kritische oder unbehandelt zu lassende Oberflächen und nennen Sie etwaige Vorgaben für einen zugelassenen Bearbeiter.
Muss ein Edelstahlteil nach Zerspanung oder Schweißen passiviert werden?
Nicht automatisch. Zerspanung und Schweißen können freies Eisen, Öl, Oxide oder Anlauffarben hinterlassen; ob Reinigung, Beizen, Passivierung oder ein anderes Verfahren erforderlich ist, hängt von Legierung, Oberflächenzustand, technischer Zeichnung und Einsatzanforderungen ab.
Wie wird zwischen Passivierung mit Zitronen- und Salpetersäure gewählt?
Die Auswahl sollte sich nach der genauen Legierung, der Spezifikation des Käufers, dem zulässigen Verfahren, dem Leistungsumfang des ausführenden Betriebs und dem Prüfplan richten. Kontrollierte Studien bieten keine Grundlage für die pauschale Aussage, dass eine bestimmte chemische Behandlung für jede Edelstahlsorte oder Anwendung am besten geeignet ist.
Worin unterscheiden sich Passivierung, Beizen und Elektropolieren?
Die Passivierung zielt auf reaktive Verunreinigungen der Oberfläche ab und unterstützt die Bildung einer passiven Oxidschicht, während beim Beizen Zunder und Oxide in einem separaten materialabtragenden Verfahren entfernt werden. Das Elektropolieren verändert die Metalloberfläche gezielt. Der erforderliche Fertigungsablauf kann mehrere kontrollierte Schritte umfassen; dies sollte jedoch nicht vorausgesetzt werden.
Kann die Passivierung Maße oder Oberflächenbeschaffenheit beeinflussen?
Ein reiner Passivierungsprozess dient nicht dazu, ein Geometrieelement spanend zu bearbeiten; Handhabung, Reinigung, Beizen, Elektropolieren und andere Fertigungsabläufe können jedoch unterschiedliche Auswirkungen auf Oberfläche und Maße haben. Kennzeichnen Sie kritische Maße, Anforderungen an die Oberflächenbeschaffenheit und zu schützende Oberflächen auf der technischen Zeichnung, damit sie geprüft werden können.
Kann sich ein Auftrag auf ASTM A967, ASTM A380 oder AMS 2700 beziehen?
Ja, ein Käufer kann das maßgebliche Dokument mit dem entsprechenden Änderungsstand einreichen, damit die Angebote verglichen werden können. Gehen Sie nicht davon aus, dass die Dokumente austauschbar sind oder dass die bloße Nennung einer Norm die Legierung, den Fertigungsablauf, die Prüfung, die Probenahme oder die Abnahmekriterien für die Anwendung festlegt.
Welche Prüfungen und Nachweise sollte ein Käufer anfordern?
Legen Sie ein anerkanntes Prüfverfahren fest, das dem maßgeblichen Auftrag entspricht und zum Bauteil sowie zu den Abnahmekriterien passt. Geben Sie Los, Probenanzahl, Darstellung der Ergebnisse, Zertifikat, Rückverfolgbarkeit, Wiederholungsprüfung, Entscheidung über die Verwendung und Zuständigkeit für die Freigabe an, statt nur einen allgemeinen Prüfbericht anzufordern.
Welche Faktoren beeinflussen Kosten und Lieferzeit einer Passivierung?
Werkstoff, Geometrie, Losgröße, Ausgangsoberfläche, Reinigung oder Vorbehandlung, zulässige Chemikalien, zu schützende Bereiche, Prüfung, Probenahme, Dokumentation, Verpackung, Qualifikation des ausführenden Betriebs und Logistik beeinflussen das Angebot. Ohne diese Angaben wären öffentlich genannte Festpreise und Lieferzeiten unzuverlässig.
Wie sollten fertige Bauteile verpackt werden, um das Risiko einer erneuten Verunreinigung zu verringern?
Die Auftragsanforderungen sollten je nach Bedarf Trocknung, saubere Kontaktmaterialien, getrennte Lagerung, Schutz von Hohlräumen oder Gewinden, Feuchtigkeitskontrolle und Exportverpackung festlegen. Die Verpackungsnachweise sollten zum Ausfallrisiko und zur Versandart passen und sich nicht auf eine nicht näher definierte „Standardverpackung“ stützen.
Erfolgt die Passivierung im eigenen Betrieb oder über einen freigegebenen Fertigungsablauf?
Der gesamte Leistungsumfang des Liefermodells von Zhenling ist für diese Seite öffentlich nicht bestätigt. Ein freigegebenes Angebot benennt den ausführenden Betrieb sowie den auftragsspezifischen Umfang der Behandlung, Prüfung und Freigabe, bevor der Käufer den Auftrag freigibt.






