Kontaktieren Sie Zhenling

Prozessprüfung anhand der technischen Zeichnung
Eignungsprüfung für kundenspezifische Bauteile beim Langdrehen
Am Anfang steht das Bauteil, nicht die Maschinenbezeichnung. Bevor Zhenling Metal einen Fertigungsablauf mit Langdrehen vorschlägt, prüft das Unternehmen Geometrie, Werkstoffzustand, kritische Geometrieelemente, Prüfanforderungen und Annahmen für die Angebotsanfrage bei kleinen, schlanken oder komplexen Drehteilen. Anfragen zum Langdrehen sollten Durchmesser, Verhältnis von Länge zu Durchmesser, Passung der Führungsbuchse, Geometrieelemente, Stückzahl und Prüfbedarf enthalten. Zuerst müssen Risiken bei Werkstoff, Geometrie und Messung geklärt werden. Preis und Termin sollten sich aus dem dokumentierten Fertigungsablauf ergeben, nicht aus einer Maschinenkategorie.
-
01
Belege vor Zahlen
Angaben zu Toleranz, Kapazität, Zykluszeit oder Einsparungen fließen nur dann in den Fertigungsablauf ein, wenn ihr Geltungsbereich überprüfbar ist.
-
02
Fertigungsablauf vor Preis
Das schriftliche Angebot nennt den angenommenen Fertigungsablauf, den Fertigungsstandort, externe Prozesse und die Voraussetzungen auf Kundenseite.
-
03
Methode vor Prüfbericht
Prüfnachweise werden dem Merkmal der technischen Zeichnung sowie Bezug, Methode, Häufigkeit und Abnahmeregel zugeordnet.
-
04
Vorprüfung vor Datenübertragung
Zunächst genügen nicht vertrauliche Angaben zur Bauteileignung; geschützte technische Dateien folgen über einen freigegebenen sicheren Übertragungsweg.
Bauteilmerkmale vor Aussagen zu Fertigungsmöglichkeiten
Langdrehen für kleine, schlanke und komplexe Bauteile
Beim Langdrehen führt der verschiebbare Spindelstock das Stangenmaterial durch eine Führungsbuchse, sodass nahe an der Abstützung zerspant werden kann. Diese Abstützung allein entscheidet jedoch nicht über den Fertigungsablauf; Halbzeugzustand, Passung der Führungsbuchse, Werkzeugzugang und Fertigungsanforderungen müssen gemeinsam betrachtet werden.
Die nüchterne Einschätzung
Langdrehen ist für ein kleines Bauteil nicht immer die richtige Wahl. Die Ingenieure von Zhenling vergleichen die technische Zeichnung, den Fertigungsablauf beim CNC-Drehen und den Prüfaufwand, bevor sie ein Verfahren empfehlen.
Eignungsprüfung anhand Ihrer technischen Zeichnung anfragen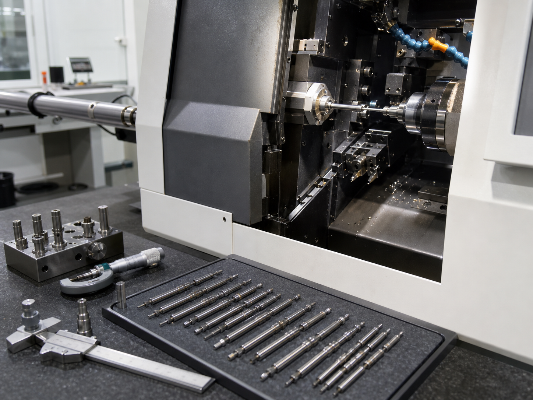
Schlanke Geometrie
- Im Verhältnis zum Durchmesser lange gedrehte Geometrieelemente
- Durchmesser oder Kegel mit hoher Empfindlichkeit gegenüber Durchbiegung
- Abstützkonzept frühzeitig prüfen
Kleine Geometrieelemente
- Feine Gewinde, Nuten oder Querbohrungen
- Geringe Abstände zwischen kritischen Geometrieelementen
- Gratkontrolle und Zugänglichkeit für die Messung
Kombination von Bearbeitungsschritten
- Drehen mit zusätzlichen Bohr- oder Fräsmerkmalen
- Mögliche nachgelagerte Zerspanung
- Abstechen und rückseitige Bearbeitung berücksichtigen
Wiederkehrender Bedarf
- Prototypen-, Überbrückungs- oder Fertigungsserie
- Aufspannaufwand bei den prognostizierten Stückzahlen
- Stabilität des Änderungsstands und Freigabeplan
Warum die Führungsbuchse keine Universallösung ist
Die Passung der Führungsbuchse und die Vorbereitung des Stangenmaterials beeinflussen Abstützung, Reibung und Prozesskonstanz. Ein langes Bauteil kann abschnittsweise bearbeitet werden, statt über seine gesamte Länge ungestützt zu bleiben. Faustregeln hängen vom jeweiligen Fall ab; deshalb nennt Zhenling auf dieser Seite keinen allgemeingültigen Grenzwert für das Verhältnis von Länge zu Durchmesser.
Langdrehen prüfen
- Prüfen Sie dieses Verfahren, wenn die Abstützung nahe am Schnitt, die Zusammenfassung von Geometrieelementen oder eine wiederholbare Fertigung mit Stangenzufuhr ein Problem aus der technischen Zeichnung lösen könnte.
- Kennzeichnen Sie die Geometrieelemente, die für die Verfahrenswahl entscheidend sind.
- Klären Sie die Zugänglichkeit für Werkzeuge und Prüfmethoden.
Anderen Fertigungsablauf vergleichen
- Konventionelles CNC-Drehen oder Drehfräsen kann die bessere Wahl sein, wenn Geometrie, Halbzeugform, Zugänglichkeit, Wirtschaftlichkeit der Aufspannung oder Maschinenverfügbarkeit dafür sprechen.
- Vergleichen Sie sämtliche Bearbeitungsschritte, nicht die Maschinennamen.
- Halten Sie die endgültige Entscheidung im schriftlichen Angebot fest.
Eignungsprüfung und Prozessplanung für Bauteile
Eine fundierte Prüfung für das CNC-Langdrehen verbindet die technische Zeichnung mit einem umsetzbaren Verfahren und einem überprüfbaren Ergebnis. Sind die Annahmen zu Halbzeug, Toleranz und Fertigungskontrolle nicht ausdrücklich festgehalten, können sich diese Risiken nach dem Kauf verlagern und wirtschaftliche Folgen haben.
Käuferfragen in Vorgaben für die Angebotsanfrage übersetzen
Käufer fragen, wie sie eine Anfrage für CNC-Dienstleistungen effizient zusammenstellen; die folgende Checkliste legt die erforderlichen technischen Nachweise fest. Käufer kleiner Stückzahlen schätzen einen klaren Verfahrensvergleich statt der pauschalen Zuordnung zu einer Langdrehmaschine. Anders als eine Maschinenliste leitet diese Prüfung aus nicht verifizierter Ausrüstung keine Aussage über Fertigungsmöglichkeiten ab.
Prüfung Ihrer technischen Zeichnung und Toleranzen anfragenGeometrieunterlagen
- Gelenkte 2D-Zeichnung und 3D-Modell
- Bezüge, Gewinde, Radien und Kantenzustände
- Funktionskritische Merkmale
Werkstoffangaben
- Werkstoffsorte und maßgebliche Spezifikation
- Form des Stangenmaterials, Zustand und Härte
- Anforderungen an Zertifikate oder Rückverfolgbarkeit
Kaufmännischer Bedarf
- Stückzahlen für Prototypen und Fertigung
- Prognose, Freigabe und Stand der Änderungen
- Wunschtermin und Lieferort
Maßanforderungen
- Kritische Toleranzen und Passungen
- Geometrische Vorgaben und Bezugskonzept
- Zugänglichkeit für Messungen und Abnahmeregel
Oberflächen- und Kantenzustand
- Rauheit, Beschichtung oder Passivierung
- Anforderungen an Entgratung und Sauberkeit
- Optisch relevante und funktionale Bereiche
Prüfaufzeichnungen
- Anforderung eines Erstmusters oder einer Probe
- Inhalt des Maßprüfberichts
- Werkstoff- und Prozessdokumentation
Senden Sie zunächst nur nicht vertrauliche Angaben für die Vorprüfung
Beginnen Sie mit den äußeren Bauteilmaßen, der Werkstofffamilie, einer Zusammenfassung der Geometrieelemente, dem Stückzahlbereich und dem Lieferort.
Nutzen Sie für kontrollierte, exportbeschränkte oder vertrauliche technische Daten einen freigegebenen sicheren Übertragungsweg. Klären Sie Vorgaben zu Vertraulichkeit, Speicherung und Zugriff, bevor Sie die vollständigen Konstruktionsunterlagen senden.
Entscheidungsmatrix zur Eignung fürs Langdrehen
| Hinweis aus der technischen Zeichnung | Langdrehen prüfen | Mit konventionellem Drehen vergleichen | Technische Klärung |
|---|---|---|---|
| Schlankes gedrehtes Geometrieelement | Eine Abstützung nahe an der Schnittstelle kann helfen. | Prüfen, ob die Spannung im Spannfutter und eine Abstützung durch den Reitstock ausreichen. | Tatsächliche Geometrie, Bezugskonzept und Halbzeugzustand angeben. |
| Mehrere axiale und radiale Geometrieelemente | Prüfen, ob sich Geometrieelemente in einem Fertigungsablauf zusammenfassen lassen. | Getrennte Dreh- und Frässchritte vergleichen. | Werkzeugzugang, rückseitige Bearbeitung und Gratgefahr prüfen. |
| Prototyp oder Kleinserie | Möglich, wenn Geometrie oder Kombination der Bearbeitungsschritte den Aufspannaufwand rechtfertigen. | Kann bei einem einfachen Bauteil den Aufspannaufwand verringern. | Bei unklarer Wirtschaftlichkeit für beide Verfahren ein Angebot erstellen. |
| Anspruchsvoller Werkstoffzustand | Auswirkungen auf Werkzeuge, Kühlung, Halbzeug und Prüfung untersuchen. | Steifigkeit, Zugänglichkeit und bewährte Prozessabläufe vergleichen. | Werkstoffsorte, Wärmebehandlung, Härte und Zertifizierung angeben. |
| Kritische geometrische Vorgabe | Das Merkmal den Prozess- und Prüfschritten zuordnen. | Prüfen, ob getrennte Bearbeitungsschritte die Zugänglichkeit verbessern. | Nachbildung der Bezüge und Abnahmeaufzeichnungen festlegen. |
| Schwankender Jahresbedarf | Aufspannaufwand für realistische Abrufmengen bewerten. | Flexible Terminplanung und verfügbare Maschinen vergleichen. | Verlässlichkeit der Bedarfsprognose und Mindestabrufmenge mitteilen. |
„Ein brauchbares Angebot legt den vorgeschlagenen Fertigungsablauf, offene Annahmen und den Prüfplan offen. Solange diese Punkte nicht bestätigt sind, muss die Antwort unter Vorbehalt stehen.“
Die Werkstoffbezeichnung ist erst der Anfang der Prüfung
Langgedrehte Bauteile: Werkstoffe und Anwendungseignung
Für das Langdrehen kommen unter anderem Stifte, Wellen, Buchsen, Gewindeteile, Verbindungselemente und kleine Ventilbauteile infrage. Werkstoffrisiken bleiben bestehen, weil Wärmebehandlung, Härte, Halbzeugzustand und Drehstrategie Verschleiß, Verformung und Prüfbedarf beeinflussen.
Entscheidung über die Werkstoffeignung
Eine bekannte Werkstoffsorte bedeutet noch nicht, dass das Langdrehen freigegeben ist. Die Ingenieure von Zhenling vergleichen für jede Anwendung die Anforderungen an Zustand, Oberfläche, Gratbildung und präzise Maßprüfung.
DATEN BEIM ÜBERFAHREN ANZEIGEN
Begriffe, mit denen Käufer die Geometrie beschreiben
Filigrane Bauteile und Präzisionsteile können einfache gedrehte Geometrieelemente oder tatsächlich komplexe Geometrien aufweisen. Auch bei komplexen und filigranen Komponenten müssen Zugänglichkeit, Abstützung und Messung für jedes Geometrieelement einzeln geprüft werden. Bezeichnungen ersetzen niemals die gelenkte technische Zeichnung.
Anwendungsangaben brauchen Belege
Der Einsatz im Automobilbereich oder in Medizinprodukten kann die Anforderungen an Dokumentation, Validierung und Änderungskontrolle verändern. Schneidwerkzeug, Kühlkonzept und Prüfmethode müssen zum angegebenen Werkstoffzustand passen. Anwendungsbezeichnungen belegen weder die Einhaltung regulatorischer Anforderungen noch eine Eignung für hochpräzise Fertigung.
Rotationssymmetrische Grundform
- Stifte und Positionierelemente
- Wellen und abgestufte Durchmesser
- Buchsen und Hülsen
Funktionale Details
- Gewinde, Nuten und Hinterschneidungen
- Querbohrungen, Abflachungen und Schlüsselflächen
- Geometrieelemente für Dichtung, Verbindung und Strömung
Anforderungen an nachgelagerte Schritte
- Beschichtung, Wärmebehandlung oder Passivierung
- Reinigung, Verpackung und Kennzeichnung
- Schnittstellen für Montage oder nachgelagerte Bearbeitungsschritte
Werkstofffamilien, die Zhenling prüfen kann
Eine Liste von Werkstoffsorten ist keine Eignungszusage
Wärmebehandlung, Härte und Gefüge können Schnittkräfte und Werkzeugstandzeit beeinflussen. Auch Kühlmethode, Werkzeugzugang, Spankontrolle und Anforderungen an die Oberfläche können den Fertigungsablauf beeinflussen. Werkstoffzertifikate ersetzen keine Prüfung der Fertigbarkeit und der Prüfanforderungen.
| Frage zum Werkstoff | Warum sie den Fertigungsablauf beeinflusst | Angaben für die Angebotsanfrage |
|---|---|---|
| In welchem Zustand wird der Werkstoff geliefert? | Härte und Zustand nach der Wärmebehandlung beeinflussen das Zerspanungsverhalten und die Prüfung. | Werkstoffspezifikation, Zustand und Härtebereich. |
| Unterliegt das Stangenmaterial festgelegten Vorgaben? | Durchmesser, Geradheit, Oberfläche und Vorbereitung können Abstützung und Zuführung beeinflussen. | Halbzeugform, Zustand ab Werk und etwaige Anforderungen an die Vorbereitung. |
| Welche Oberflächen sind funktional? | Werkzeugweg, Gratkontrolle und nachgelagerte Bearbeitung hängen von den Funktionsbereichen ab. | Hinweise auf der technischen Zeichnung sowie Angaben zu Rauheit, Beschichtung oder Passivierung. |
| Welche Nachweise sind erforderlich? | Rückverfolgbarkeit und Prüfumfang beeinflussen Beschaffung, Handhabung und Angebot. | Erwartungen an Werkstoffzertifikate, Prozesszertifikate und Berichte. |
Nach Geometrie entscheiden, nicht nach Bezeichnung
Langdrehen im Vergleich zum konventionellen CNC-Drehen
Langdrehen ist nicht bei jedem Bauteil automatisch präziser, schneller oder günstiger. Das Beschaffungsrisiko steigt, wenn Käufer eine Langdrehmaschine und eine konventionelle Drehmaschine anhand ihrer Bezeichnung vergleichen, statt Werkstoff, Aufspannung, nachgelagerte Bearbeitungsschritte, Prüfung und Abrufmenge gegenüberzustellen.
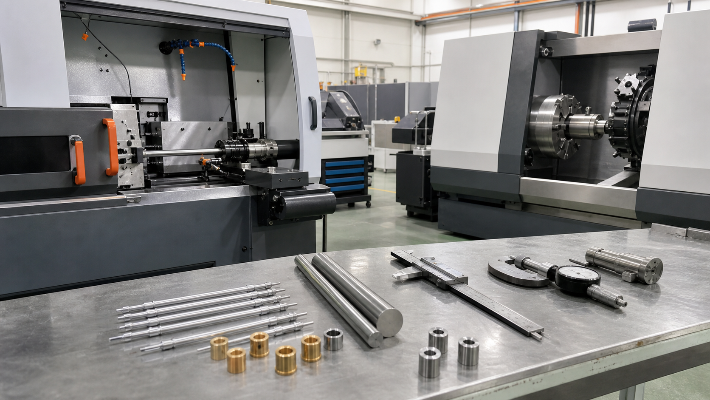
Drei Verfahrensfragen für Käufer
- Was ist der Unterschied zwischen CNC und Langdrehen?
- Was ist der Unterschied zwischen Langdrehen und Drehfräsen?
- Was ist der Unterschied zwischen einem Drehautomaten und einer Langdrehmaschine?
Ein bekanntes Verfahren ist nicht immer die beste Wahl;
lassen Sie Ihre technische Zeichnung und Toleranzen konkret vergleichen.
| Entscheidungsfaktor | Langdrehverfahren | Konventionelles CNC-Drehen | Frage für das Angebot |
|---|---|---|---|
| Werkstückabstützung | Die Abstützung durch eine Führungsbuchse nahe der Schnittzone kann den ungestützten Überhang verringern. | Spannfutter, Spannzange, Reitstock oder eine andere Abstützung werden passend zum Bauteil angeordnet. | Welches Geometrieelement ist empfindlich gegenüber Durchbiegung? |
| Abfolge der Bearbeitungsschritte | Drehen und geeignete Bearbeitungsschritte mit angetriebenen Werkzeugen lassen sich gegebenenfalls zusammenfassen. | Auf das Drehen können Fräsen, Bohren oder eine weitere Aufspannung folgen. | Welche Geometrieelemente erfordern tatsächlich eine gemeinsame Aufspannung? |
| Anforderungen an das Halbzeug | Wegen der Führungsbuchse und des Zuführkonzepts kann der Halbzeugzustand wichtig sein. | Die Vorbereitung des Halbzeugs richtet sich nach dem gewählten Spann- und Abstützkonzept. | Welche Form und Vorbereitung des Stangenmaterials sind im Angebot enthalten? |
| Wirtschaftlichkeit der Aufspannung | Der Aufwand für Werkzeuge, Führungsbuchse und Programmierung muss auf die Abrufmenge verteilt werden. | Eine einfachere Aufspannung kann sich für unkomplizierte Arbeiten oder geringe Stückzahlen eignen. | Welche Stückzahl und Bedarfsprognose rechtfertigen das jeweilige Verfahren? |
| Nachgelagerte Bearbeitung | Möglicherweise weniger Umspannvorgänge, wenn zugängliche Geometrieelemente kombiniert werden. | Getrennte Bearbeitungsschritte können Zugänglichkeit oder Flexibilität verbessern. | Welche nachgelagerten Schritte sind weiterhin im Preis enthalten? |
| Prüfkonzept | Die Lagebeziehungen zwischen Geometrieelementen können von einem zusammengefassten Prozess profitieren, müssen aber dennoch geprüft werden. | Mehrere Aufspannungen erfordern eine klare Übertragung der Bezüge und eine sorgfältige Prüfplanung. | Wie wird die Abnahme jedes kritischen Merkmals geprüft? |
Bei stabiler Rotationsgeometrie
Vergleichen Sie den vorgeschlagenen Fertigungsablauf mit dem CNC-Drehen von Zhenling für Bauteile nach Kundenzeichnung, wenn das Bauteil keine Abstützung durch eine Führungsbuchse nahe am Schnitt benötigt.
Bei Bearbeitung an mehreren Flächen
Prüfen Sie die 5-Achs-CNC-Bearbeitung für komplexe Metallteile, wenn schräge Flächen, schwer zugängliche Bereiche oder eine zusammengesetzte Geometrie die Aufspannung bestimmen.
Langdrehen kann eine Prüfung wert sein, wenn
- eine schlanke Geometrie eine Abstützung nahe am Schnitt erforderlich machen könnte.
- mehrere geeignete Geometrieelemente in einem Fertigungsablauf bearbeitet werden könnten.
- wiederholte Abrufe den Aufwand für Aufspannung und Kontrolle rechtfertigen.
- eine Fertigung mit Stangenzufuhr zum Halbzeugkonzept passt.
Konventionelles Drehen kann besser sein, wenn
- die Geometrie kurz, stabil und unkompliziert ist.
- Halbzeugform oder Zugänglichkeit der Geometrieelemente nicht zur vorgeschlagenen Aufspannung passen.
- ein flexibles Verfahren für geringe Stückzahlen den Vorbereitungsaufwand verringert.
- getrennte Bearbeitungsschritte einen klareren Prüfablauf ermöglichen.
Die Prüfung richtet sich nach der technischen Zeichnung
Von der Zeichnungsprüfung zur Qualitätsprüfung
Der Zeichnungsstand muss von der Angebotsanfrage bis zum Versand einheitlich bleiben. Ein abweichender Änderungsstand oder Bezug kann ansonsten einwandfreie Bauteile unbrauchbar machen; deshalb verknüpfen die Ingenieure von Zhenling Zerspanung, Prüfung und Dokumentenfreigabe mit der freigegebenen technischen Zeichnung.
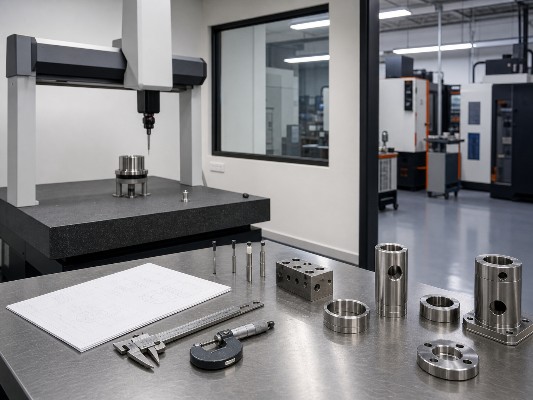
Qualitätsanforderungen in Abnahmenachweise übersetzen
Enge Toleranzen erfordern ein in der technischen Zeichnung festgelegtes Geometrieelement sowie Bezug, Methode und Abnahmeregel.
„Hohe Präzision“, „hohe Qualität“ und „gleichbleibende Qualität“ ersetzen keine auf die Aufgabe bezogenen Messnachweise. Präzisionsteile erfordern einen Prüfplan, der Messunsicherheit, Häufigkeit, Aufzeichnungen und Entscheidungsbefugnis festlegt.
-
01
Erfassung der Angebotsanfrage Zeichnungsstand, Stückzahl, Werkstoff und Liefergrundlage erfassen.
-
02
Prüfung des Fertigungsablaufs Fertigungsoptionen, Halbzeug, Sonderprozesse und offene Risiken vergleichen.
-
03
Prüfplan Kritischen Merkmalen Methoden, Prüfhäufigkeit und Aufzeichnungen zuordnen.
-
04
Freigabeentscheidung Klären, ob eine Probe, ein Erstmuster oder eine andere Freigabe erforderlich ist.
-
05
Endfreigabe Vereinbarte Dokumente, Verpackung, Kennzeichnung und Versandstatus prüfen.
Abgebildete Prüfausrüstung im bereitgestellten Ordner zum Langdrehen
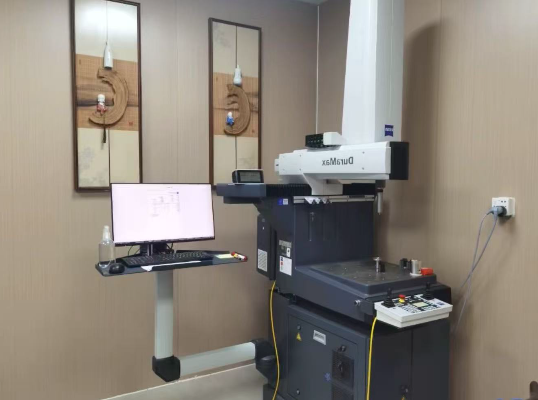
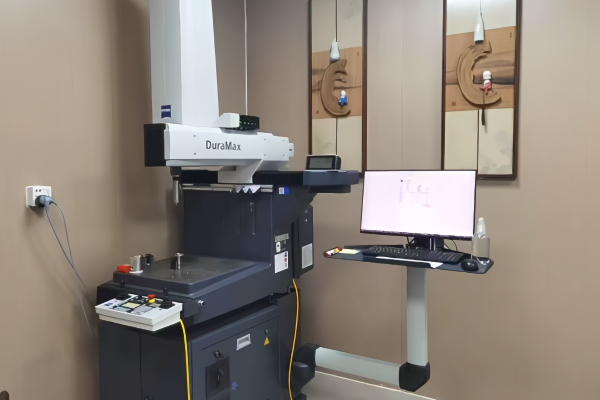
Koordinatenmesstechnik für die Prüfung, abgebildet in vom Nutzer bereitgestellten Unterlagen. Identität der Ausrüstung und Eignung für das jeweilige Projekt müssen bestätigt werden.
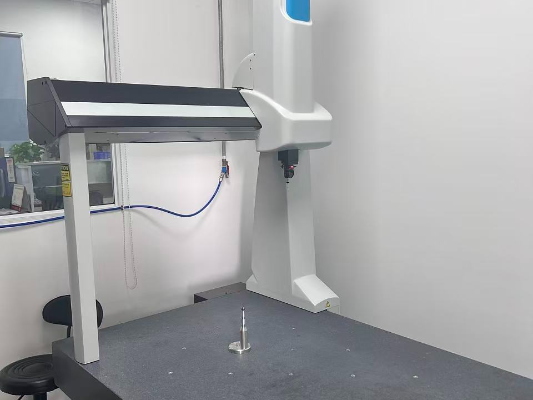
Im bereitgestellten Ordner abgebildete Prüftätigkeit. Das Bild allein belegt weder Kalibrierstatus noch Messunsicherheit oder Umfang des Berichts.
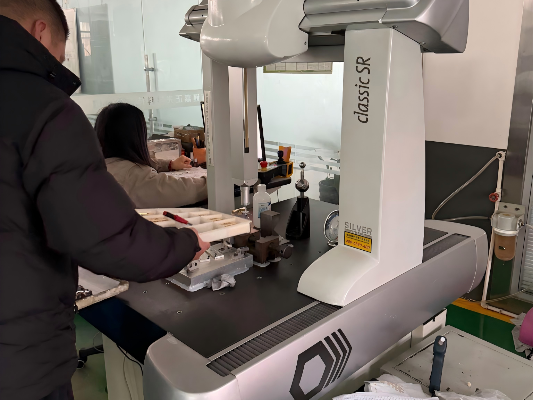
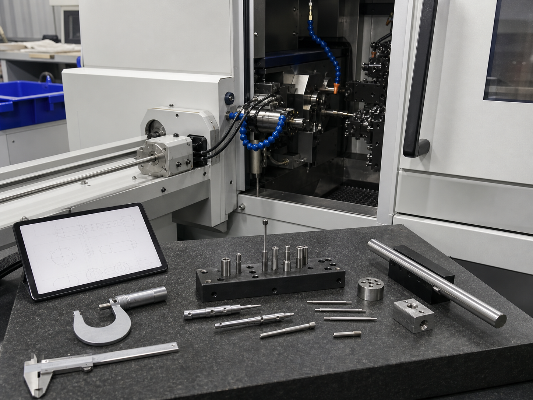
Zur Veranschaulichung abgebildeter Koordinatenmessaufbau. Die auf die technische Zeichnung bezogene Methode, Rückverfolgbarkeit und Abnahmekriterien müssen schriftlich festgehalten werden.
Prüfumfang vor Vertrauenszusage
ISO 10360-2 und Leitlinien des NIST zeigen, warum Geräteabnahme, Kalibrierbedingungen und aufgabenspezifische Messunsicherheit nicht gleichzusetzen sind.
Ein KMG-Bericht reicht nicht immer aus, wenn Methode, Bezug, Merkmal und Abnahmeregel nicht mit der Bestellanforderung übereinstimmen.
Was ein KMG-Bild nicht belegt
- Zur Abschätzung der aufgabenspezifischen Messunsicherheit werden sowohl Kalibrierdaten als auch Faktoren der jeweiligen Messung benötigt.
- ISO 10360-2 legt Abnahme- und Wiederholungsprüfungen für eine begrenzte Klasse kartesischer KMG mit taktilem Messtaster fest.
- Ein Bild zeigt nicht, dass die Ausrüstung jedes Geometrieelement, jede Toleranz oder jedes langgedrehte Bauteil eines Projekts prüfen kann.
Vor dem Angebot
- Liste kritischer Merkmale
- Auslegung der Bezüge und Abnahmekriterien
- Erforderliche Arten von Berichten und Zertifikaten
Vor der Fertigungsfreigabe
- Freigegebener Zeichnungsstand
- Entscheidung über Probe oder Erstmuster
- Befugnis zur Entscheidung über Nichtkonformitäten und Abweichungen
Vor dem Versand
- Vereinbarte Prüfaufzeichnungen
- Werkstoff- und Sonderprozessdokumente
- Prüfung von Kennzeichnung, Verpackung und Lieferort
Kein Festpreis ohne festgelegten Leistungsumfang
Langdrehen: Kosten, Lieferzeit und Anforderungen an die Angebotsanfrage
Ein seriöses Angebot für das Langdrehen beginnt nicht mit einem pauschalen öffentlichen Stückpreis. Das eigentliche Risiko liegt in unbemerkten Abweichungen beim Leistungsumfang: Werkstoff, Geometrie, Stückzahl, Prüfaufzeichnungen, nachgelagerte Bearbeitungsschritte und Lieferanforderungen beeinflussen Preis und Zeitplan.
Kaufmännische Grundlagen vor einer Preisangabe
- UC Davis Tech Foundry unterscheidet in ihren Hinweisen zu Projektkosten zwischen Werkstoffen, Aufspannung und Bearbeitung, Personalzeit und Maschinenzeit und unterstreicht damit die Bedeutung einer Kalkulation mit festgelegtem Leistungsumfang.
- Betriebe vergleichen ihre wiederkehrenden Ausgaben für externes Langdrehen mit den Kosten einer internen Fertigung; die Abwägung hängt jedoch von Fachwissen, Aufspannung, Auslastung und Verantwortung für die Prüfung ab.
- Die Ingenieure von Zhenling legen die Angebotsgrundlage offen, statt eine allgemeingültige Lieferzeit oder Einsparquote zu erfinden.
Nachweisstufe Bronze
Acht Kostentreiber, keine erfundenen Einsparversprechen
- Werkstoff und Halbzeugform
- Wärmebehandlung oder Härte
- Komplexität der Geometrieelemente
- Vorgaben für Toleranzen und Oberfläche
- Stückzahl und Abrufmuster
- Nachgelagerte Prozesse
- Prüfdokumentation
- Verpackung und Lieferort
Mindestangaben für die Angebotsanfrage
Hilfreiche erste technische Rückmeldung
- Gelenkte 2D-Zeichnung und vorhandenes 3D-Modell
- Werkstoffsorte, Spezifikation, Form und Zustand
- Stückzahlen für Prototypen, Bestellung und Bedarfsprognose
- Kritische Toleranzen, Passungen und geometrische Vorgaben
- Angaben zu Oberfläche, Kanten, Sauberkeit und Sonderprozessen
- Anforderungen an Prüfung, Zertifikate und Rückverfolgbarkeit
- Gewünschter Liefertermin, Lieferort und Verpackung
- Vorgeschlagener Fertigungsablauf und Angaben zur Art der Fertigung
- Offene Fragen zu Fertigbarkeit und Messung
- Annahmen zu Halbzeug und nachgelagerten Prozessen
- Empfehlung zu Probe oder Freigabe
- Im Angebot enthaltene und ausgeschlossene Leistungen sowie Grundlage der Gültigkeit
- Im Angebot enthaltene Prüfdokumente
- Zeitplanphasen und Voraussetzungen auf Kundenseite
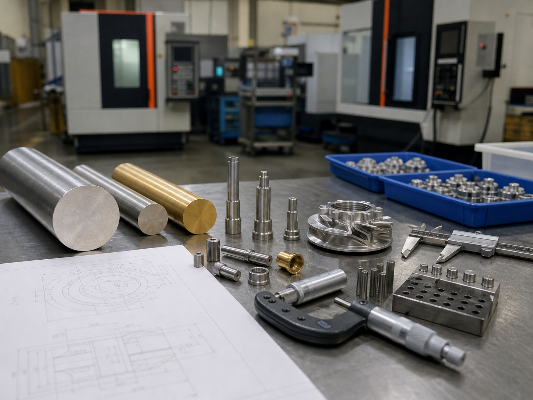
Die Lieferzeit ergibt sich aus einer Abfolge, nicht allein aus Maschinenstunden
Klären
Dateien, Werkstoff, Geometrieelemente und Abnahmeanforderungen klären.
Beschaffen
Halbzeug, Werkzeuge, Sonderprozesse und etwaige externe Anbieter bestätigen.
Freigeben
Probe oder Erstmuster bearbeiten, falls die Bestellung dies verlangt.
Fertigen
Den freigegebenen Fertigungsablauf unter Kontrolle des Änderungsstands und von Nichtkonformitäten durchführen.
Freigeben
Prüfung, Dokumentation, Verpackung und Übergabe an den Transport abschließen.
Checkliste für Käufer herunterladen
Nutzen Sie die druckbare Checkliste, um Konstruktion, Qualitätssicherung und Einkauf vor der Freigabe der Angebotsanfrage abzustimmen.
Fügen Sie nur nicht vertrauliche Informationen bei, bis der freigegebene Übertragungsweg bestätigt ist.
Werkzeuge für technische Planung und Prüfung
Bewerten Sie die Bauteilgeometrie, vergleichen Sie Fertigungsabläufe und definieren Sie Qualitätsanforderungen mit unseren strukturierten technischen Werkzeugen, bevor Sie ein Angebot anfordern.
WERKZEUG. 01
Checkliste zur Eignungsprüfung für das Langdrehen
Bewerten Sie Werkstoff, Geometrie und kritische Geometrieelemente, um die Eignung für das Langdrehen zu bestimmen.
Werkzeug öffnen
WERKZEUG. 02
Verfahrensvergleich: Langdrehen und konventionelles Drehen
Analysieren Sie Unterschiede bei Aufspannung, Abstützung und Abfolge der Bearbeitungsschritte, um das optimale Zerspanungsverfahren auszuwählen.
Werkzeug öffnen
WERKZEUG. 03
Planer für Prüfung und Dokumentation
Legen Sie erforderliche Dokumente, Stichprobenpläne und Messmethoden fest, um eine rückverfolgbare Qualität sicherzustellen.
Werkzeug öffnen
Machen Sie die nächste Entscheidung nachvollziehbar
Eignungsprüfung für das Langdrehen anfragen
Geben Sie eine nicht vertrauliche Zusammenfassung der Geometrie, die Werkstoffgruppe, die Stückzahl, kritische Geometrieelemente und den Bestimmungsort an. Zhenling Metal kann dann klären, welche Fragen vor einem Angebot für den Fertigungsablauf beim Langdrehen beantwortet werden müssen.
Antworten für den Einkauf
FAQ: Einkaufsfragen zum Langdrehen
Welche Bauteile eignen sich für das Langdrehen?
Schlanke gedrehte Geometrieelemente, kompakte komplexe Details und ein wiederkehrender Bedarf an Teilen aus Stangenmaterial kommen für eine Prüfung infrage. Entscheidend für den Fertigungsablauf bleiben die tatsächliche Geometrie, das Halbzeug, die Stückzahl und die Prüfanforderungen.
Wie unterscheidet sich das Langdrehen vom konventionellen CNC-Drehen?
Ein Langdrehautomat führt das Halbzeug durch eine Führungsbuchse und stützt es nahe der Schnittzone ab, während beim konventionellen Drehen eine andere Werkstückspannung und Abstützung zum Einsatz kommen. Ein geeigneterer Fertigungsablauf sichert die Geometrieelemente der technischen Zeichnung durch einen klaren Plan für Aufspannung, nachgelagerte Bearbeitungsschritte und Prüfung ab.
Welche Werkstoffe können für das Langdrehen geprüft werden?
Zhenling kann Kohlenstoffstahl, legierten Stahl, Wälzlagerstahl, Edelstahl, Aluminiumlegierungen und ausgewählte Nickelbasislegierungen oder korrosionsbeständige Legierungen für das Langdrehen prüfen. Werkstoffsorte, Wärmebehandlungszustand, Härte, Halbzeugform und erforderliche Nachweise entscheiden darüber, ob für einen bestimmten Fertigungsablauf ein Angebot erstellt werden kann.
Ist Langdrehen für Prototypen oder Kleinserien wirtschaftlich?
Das kann der Fall sein, insbesondere wenn die Bauteilgeometrie oder die Zusammenfassung von Bearbeitungsschritten den Aufwand für die Aufspannung ausgleicht; eine allgemein gültige Mindeststückzahl gibt es jedoch nicht. Ein Vergleich der Fertigungsabläufe sollte Vorbereitung, Halbzeug, nachgelagerte Arbeiten, Prüfung und den erwarteten Freigabeablauf berücksichtigen.
Für welche Toleranzen kann ein Angebot erstellt werden?
Für Toleranzen kann erst nach Prüfung der technischen Zeichnung, des Werkstoffs, der Beziehungen zwischen den Geometrieelementen, des Fertigungsablaufs und der Prüfmethode ein Angebot erstellt werden. Diese Seite nennt bewusst keinen Toleranzbereich für das Langdrehen bei Zhenling, da keine maschinenspezifischen Fähigkeitsnachweise zur Veröffentlichung freigegeben wurden.
Welche Dateien und Spezifikationen werden für ein Angebot benötigt?
Stellen Sie eine gelenkte technische 2D-Zeichnung, ein vorhandenes 3D-Modell, die Werkstoffspezifikation, den Werkstoffzustand, die Stückzahlen, kritische Merkmale, Oberflächen, erforderliche Dokumente, den Bestimmungsort und den Wunschtermin bereit. Beginnen Sie mit nicht vertraulichen Angaben für die Vorprüfung, falls Vertraulichkeits- oder Exportkontrollbeschränkungen gelten könnten.
Können Prüfberichte einbezogen werden?
Legen Sie den genauen Inhalt der Prüfberichte in der Angebotsanfrage und der Bestellung fest. Der angebotene Leistungsumfang sollte die Merkmale, die Methode, die Grundlage für Stichproben oder einen vollständigen Bericht, die eingesetzten Prüfmittel, Werkstoff- oder Prozesszertifikate, das Dokumentationsformat und die Anforderungen an die Aufbewahrung bestätigen.
Besitzt Zhenling eigene CNC-Langdrehautomaten?
Das verfügbare Ausgangsmaterial belegt nicht, dass Zhenling einen Langdrehautomaten besitzt; der Entwurf erhebt daher keine solche Behauptung. Lassen Sie im Angebot den Fertigungsstandort, den vorgesehenen Fertigungsablauf samt Maschinen sowie etwaige extern ausgeführte Prozesse benennen.
- Klären Sie, wer den Zeichnungsstand verwaltet.
- Benennen Sie die Verantwortlichen für Prüfung und Abweichungen.
- Halten Sie den Fertigungsstandort und die Grundlage für die Bestimmung des Ursprungslands fest.
- Verlangen Sie eine schriftliche Mitteilung, bevor der freigegebene Fertigungsablauf geändert wird.
Ist für das Langdrehen immer geschliffenes Stangenmaterial erforderlich?
Eine pauschale Aussage wäre nicht belastbar, da die Antwort von der Bauart der Führungsbuchse, der Maschinenkonfiguration, dem Zustand des Halbzeugs und den Bauteilanforderungen abhängt. In Ihrer Angebotsanfrage sollten die angebotene Halbzeugform, die zugrunde gelegte Geradheit, der Oberflächenzustand und etwaige Annahmen zur Vorbereitung angegeben sein.
- Fragen Sie, ob die vorgesehene Führungsbuchse das Stangenmaterial berührt.
- Klären Sie, wie Schwankungen des Halbzeugs beherrscht werden.
- Nehmen Sie maschinenspezifische Ausnahmen nicht in allgemeine Einkaufsregeln auf.
- Wägen Sie den zusätzlichen Aufwand für die Vorbereitung des Halbzeugs gegen den Nutzen des Verfahrens ab.






