Skontaktuj się z firmą Zhenling

Analiza procesu na podstawie rysunku technicznego
Ocena przydatności toczenia wzdłużnego CNC do produkcji komponentów na zamówienie
Punktem wyjścia jest część, a nie nazwa obrabiarki. Przed zaproponowaniem toczenia wzdłużnego CNC Zhenling Metal analizuje geometrię, stan materiału, cechy krytyczne, wymagania dotyczące kontroli oraz założenia zapytania ofertowego dla małych, smukłych lub skomplikowanych części toczonych. Zapytanie dotyczące toczenia wzdłużnego CNC powinno zawierać średnicę, stosunek długości do średnicy, dopasowanie tulei prowadzącej, cechy detalu, ilość oraz wymagania dotyczące kontroli. Najpierw należy rozstrzygnąć kwestie ryzyka związanego z materiałem, geometrią i pomiarami. Cena i termin powinny wynikać z udokumentowanego przebiegu procesu technologicznego, a nie z kategorii obrabiarki.
-
01
Najpierw dowody, potem liczby
Nie należy uwzględniać w przebiegu procesu tolerancji, zdolności produkcyjnych, czasu cyklu ani oszczędności, jeśli nie można zweryfikować zakresu tych danych.
-
02
Najpierw proces, potem cena
Pisemna oferta określa założony przebieg produkcji, miejsce wytwarzania, procesy zewnętrzne oraz kwestie zależne od nabywcy.
-
03
Najpierw metoda, potem raport
Wyniki kontroli są powiązane z cechą na rysunku technicznym, bazą odniesienia, metodą, częstotliwością oraz zasadą akceptacji.
-
04
Najpierw wstępna ocena, potem przekazanie danych
Najpierw przekazuje się niewrażliwe dane potrzebne do oceny detalu; chronione pliki techniczne trafiają zatwierdzonym, bezpiecznym kanałem.
Najpierw cechy detalu, potem deklaracje możliwości
Toczenie wzdłużne CNC małych, smukłych i złożonych części
W toczeniu wzdłużnym przesuwny wrzeciennik podaje pręt przez tuleję prowadzącą, co pozwala skrawać blisko punktu podparcia. Samo podparcie nie przesądza jednak o wyborze procesu; znaczenie mają również stan półfabrykatu, dopasowanie tulei, dostęp narzędzi i wymagania produkcyjne.
Uczciwa odpowiedź
Toczenie wzdłużne CNC nie zawsze jest właściwym wyborem dla małej części. Przed rekomendacją procesu inżynierowie Zhenling porównują rysunek techniczny, wariant toczenia CNC i zakres wymaganej kontroli.
Poproś o ocenę detalu na podstawie konkretnego rysunku technicznego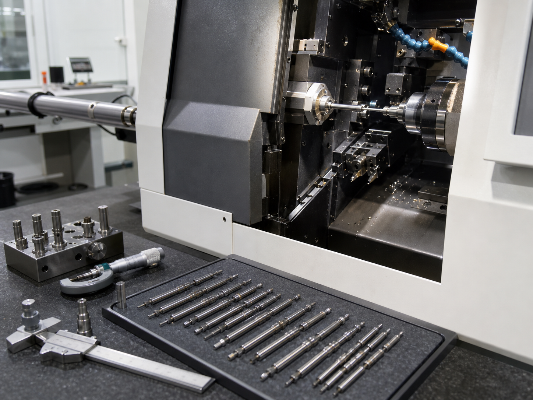
Smukła geometria
- Długie cechy toczone w stosunku do średnicy
- Średnice lub stożki wrażliwe na ugięcie
- Sposób podparcia wymaga wczesnej oceny
Drobne cechy
- Drobne gwinty, rowki lub otwory poprzeczne
- Małe odległości między cechami krytycznymi
- Kontrola zadziorów i dostęp do pomiaru
Zestaw operacji
- Toczenie oraz wiercenie lub frezowanie cech detalu
- Możliwa dodatkowa obróbka skrawaniem
- Kwestie związane z odcinaniem i obróbką od strony przeciwnej
Powtarzalność zamówień
- Seria prototypowa, pomostowa lub produkcyjna
- Nakład pracy na przygotowanie produkcji przy prognozowanych ilościach
- Stabilność rewizji i plan uruchamiania partii
Dlaczego tuleja prowadząca nie jest rozwiązaniem uniwersalnym
Dopasowanie tulei i przygotowanie pręta wpływają na podparcie, tarcie i stabilność procesu. Długi komponent można obrabiać krótszymi odcinkami zamiast na całej długości bez podparcia. Reguły orientacyjne zależą od sytuacji, dlatego Zhenling nie podaje na tej stronie uniwersalnej granicy stosunku długości do średnicy.
Ocena pod kątem toczenia wzdłużnego CNC
- Warto rozważyć ten proces, gdy podparcie blisko strefy skrawania, połączenie operacji lub powtarzalna produkcja z pręta mogą rozwiązać problem wskazany na rysunku technicznym.
- Wskaż cechy decydujące o wyborze procesu.
- Potwierdź dostęp narzędzi i metody kontroli.
Porównanie z innym procesem
- Konwencjonalne toczenie CNC lub obróbka tokarsko-frezarska mogą być lepszym wyborem, jeśli wskazują na to geometria, postać półfabrykatu, dostęp, koszty przygotowania produkcji lub dostępność obrabiarek.
- Porównuj wszystkie operacje, a nie nazwy obrabiarek.
- Ostateczną decyzję uwzględnij w pisemnej ofercie.
Ocena detalu i planowanie procesu
Rzetelna analiza toczenia wzdłużnego CNC łączy rysunek techniczny z wykonalnym procesem i wynikiem, który można zweryfikować. Jeśli założenia dotyczące półfabrykatu, tolerancji i nadzoru nad produkcją nie są wyraźnie określone, związane z nimi ryzyka mogą ujawnić się po zakupie i spowodować straty handlowe.
Potrzeby nabywców przełożone na wymagania zapytania ofertowego
Nabywcy pytają, jak sprawnie przygotować zapytanie o usługę CNC; poniższa lista określa potrzebne dane techniczne. Przy małych zamówieniach nabywcy cenią jasne porównanie procesów zamiast automatycznego wskazania tokarki wzdłużnej. W odróżnieniu od strony z wykazem obrabiarek ta analiza nie przedstawia niezweryfikowanego wyposażenia jako potwierdzenia możliwości produkcyjnych.
Poproś o analizę konkretnego rysunku technicznego i tolerancjiDokumentacja geometrii
- Nadzorowany rysunek techniczny 2D i model 3D
- Bazy odniesienia, gwinty, promienie i wymagania dotyczące krawędzi
- Cechy krytyczne dla działania
Określenie materiału
- Gatunek i obowiązująca specyfikacja
- Postać pręta, jego stan i twardość
- Wymagania dotyczące certyfikatów lub identyfikowalności
Zapotrzebowanie handlowe
- Ilości prototypowe i produkcyjne
- Prognoza, plan uruchamiania partii i status rewizji
- Docelowy termin i miejsce dostawy
Wymagania wymiarowe
- Tolerancje krytyczne i pasowania
- Wymagania geometryczne i układ baz odniesienia
- Dostęp do pomiaru i zasada akceptacji
Stan powierzchni i krawędzi
- Chropowatość, nakładanie powłok lub pasywacja
- Wymagania dotyczące usuwania zadziorów i czystości
- Strefy istotne dla wyglądu i działania
Zapisy z kontroli
- Zapotrzebowanie na pierwszą sztukę lub próbkę
- Zakres raportu wymiarowego
- Dokumentacja materiału i procesu
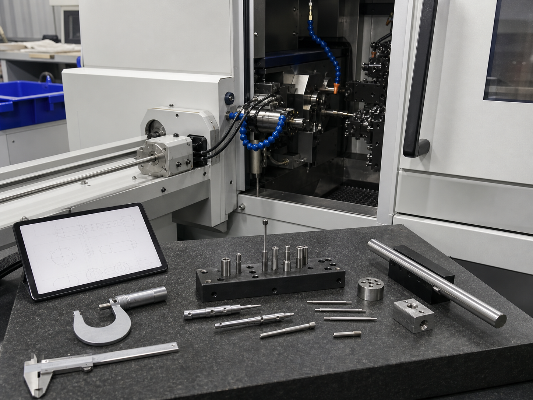
Na początku przekazuj tylko niewrażliwe dane do wstępnej oceny
Zacznij od gabarytów części, grupy materiałowej, opisu cech, zakresu ilości i miejsca dostawy.
Dane techniczne objęte nadzorem, ograniczeniami eksportowymi lub poufnością przekazuj zatwierdzonym, bezpiecznym kanałem. Przed wysłaniem pełnej dokumentacji projektu potwierdź zasady poufności, przechowywania i dostępu.
Macierz wyboru toczenia wzdłużnego CNC dla detalu
| Wskazówka z rysunku technicznego | Rozważ toczenie wzdłużne CNC | Porównaj z toczeniem konwencjonalnym | Kwestia do wyjaśnienia z inżynierem |
|---|---|---|---|
| Smukła cecha toczona | Podparcie blisko punktu skrawania może pomóc. | Sprawdź, czy wystarczy mocowanie w uchwycie i podparcie konikiem. | Podaj rzeczywistą geometrię, układ baz odniesienia i stan półfabrykatu. |
| Wiele cech osiowych i promieniowych | Sprawdź możliwość wykonania kilku cech w jednym przebiegu procesu technologicznego. | Porównaj z osobnymi operacjami toczenia i frezowania. | Potwierdź dostęp narzędzi, obróbkę od strony przeciwnej i ryzyko zadziorów. |
| Prototyp lub mała partia | Możliwe, jeśli geometria lub zestaw operacji uzasadnia przygotowanie produkcji. | Może ograniczyć nakład pracy na przygotowanie produkcji, jeśli część jest prosta. | Jeśli opłacalność jest niejasna, poproś o wycenę obu wariantów. |
| Materiał w stanie wymagającym szczególnej uwagi | Przeanalizuj konsekwencje dla oprzyrządowania, chłodzenia, półfabrykatu i kontroli. | Porównaj sztywność, dostęp i historię sprawdzonych procesów. | Podaj gatunek, obróbkę cieplną, twardość i wymagane certyfikaty. |
| Krytyczna tolerancja geometryczna | Przypisz daną cechę do etapów obróbki i kontroli. | Rozważ, czy osobne operacje poprawią dostęp. | Określ sposób odwzorowania baz odniesienia i wymagane zapisy potwierdzające akceptację. |
| Niestabilne roczne zapotrzebowanie | Oceń przygotowanie produkcji w odniesieniu do realistycznych partii. | Porównaj elastyczność planowania i dostępne obrabiarki. | Podaj wiarygodność prognozy i minimalną wielkość partii. |
„Przydatna oferta jasno przedstawia proponowany przebieg procesu technologicznego, nierozstrzygnięte założenia i plan weryfikacji. Jeśli tych kwestii nie potwierdzono, odpowiedź powinna pozostać warunkowa.”
Nazwa materiału to dopiero początek analizy
Części toczone wzdłużnie CNC: materiały i przydatność do zastosowania
Do części, które można rozważyć do toczenia wzdłużnego CNC, należą kołki, wałki, tuleje, elementy gwintowane, elementy złączne i drobne części zaworowe. Kwestie związane z materiałem pozostają istotne, ponieważ obróbka cieplna, twardość, stan półfabrykatu i sposób toczenia wpływają na zużycie, odkształcenia oraz potrzeby w zakresie kontroli.
Ocena przydatności materiału
Znany gatunek nie oznacza jeszcze zatwierdzonego procesu toczenia wzdłużnego CNC. Dla każdego zastosowania inżynierowie Zhenling analizują stan materiału, powierzchnię, zadziory oraz wymagania dotyczące precyzyjnej kontroli.
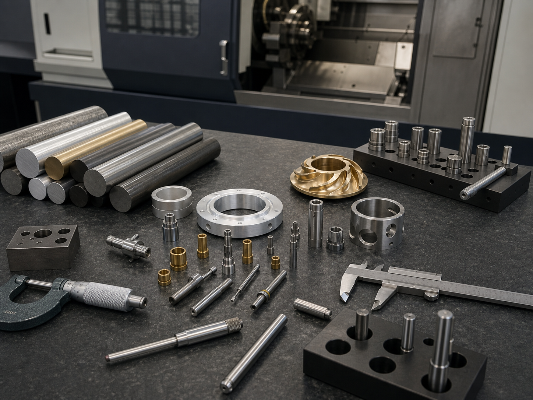
NAJEDŹ KURSOREM, ABY WYŚWIETLIĆ DANE
Jak nabywcy opisują geometrię
Skomplikowane i precyzyjne części mogą mieć proste cechy toczone albo rzeczywiście złożoną geometrię. Złożone i skomplikowane komponenty nadal wymagają analizy dostępu, podparcia i pomiaru każdej cechy. Same określenia nie zastąpią nadzorowanego rysunku technicznego.
Zastosowanie wymaga potwierdzenia danymi
Zastosowanie w motoryzacji lub wyrobach medycznych może zmienić oczekiwania dotyczące dokumentacji, walidacji i nadzoru nad zmianami. Narzędzie skrawające, plan chłodzenia i metoda kontroli muszą odpowiadać określonemu stanowi materiału. Sama nazwa zastosowania nie potwierdza zdolności do spełnienia wymogów prawnych ani możliwości obróbki o wysokiej precyzji.
Części o geometrii obrotowej
- Kołki i elementy ustalające
- Wałki i średnice stopniowane
- Tuleje i tulejki
Cechy funkcjonalne
- Gwinty, rowki i podcięcia
- Otwory poprzeczne, płaskie powierzchnie i miejsca pod klucz
- Cechy związane z uszczelnieniem, współpracą części i przepływem
Wymagania dotyczące dalszych etapów
- Nakładanie powłok, obróbka cieplna lub pasywacja
- Czyszczenie, pakowanie i identyfikacja
- Powierzchnie współpracujące przy montażu lub dalszych operacjach
Grupy materiałowe, które Zhenling może poddać analizie
Lista gatunków nie gwarantuje przydatności
Obróbka cieplna, twardość i mikrostruktura mogą wpływać na siły skrawania oraz trwałość narzędzi. Metoda chłodzenia, dostęp narzędzi, kontrola wiórów i wymagania dotyczące powierzchni również mogą wpływać na przebieg procesu technologicznego. Certyfikaty materiałowe nie zastąpią analizy wykonalności i kontroli.
| Pytanie o materiał | Dlaczego wpływa to na proces | Dane do zapytania ofertowego |
|---|---|---|
| W jakim stanie dostarczany jest materiał? | Twardość i stan po obróbce cieplnej wpływają na przebieg skrawania i weryfikację. | Specyfikacja materiału, jego stan i zakres twardości. |
| Czy parametry pręta podlegają kontroli? | Średnica, prostoliniowość, powierzchnia i przygotowanie mogą wpływać na podparcie i podawanie. | Postać półfabrykatu, stan materiału od producenta i ewentualne wymagania dotyczące przygotowania. |
| Które powierzchnie pełnią funkcję użytkową? | Ścieżka narzędzia, kontrola zadziorów i dalsza obróbka zależą od stref funkcjonalnych. | Uwagi na rysunku technicznym oraz oznaczenia chropowatości, powłok lub pasywacji. |
| Jakie zapisy są wymagane? | Zakres identyfikowalności i kontroli wpływa na zaopatrzenie, postępowanie z częściami i wycenę. | Wymagania dotyczące certyfikatu materiałowego, certyfikatu procesu i raportów. |
Wybieraj na podstawie geometrii, a nie nazwy procesu
Toczenie wzdłużne CNC a konwencjonalne toczenie CNC
Toczenie wzdłużne CNC nie jest automatycznie dokładniejsze, szybsze ani tańsze dla każdej części. Ryzyko zakupowe rośnie, gdy nabywcy porównują tokarkę wzdłużną z konwencjonalną tylko na podstawie nazwy, zamiast porównać materiał, przygotowanie produkcji, operacje dodatkowe, kontrolę i wielkość partii.
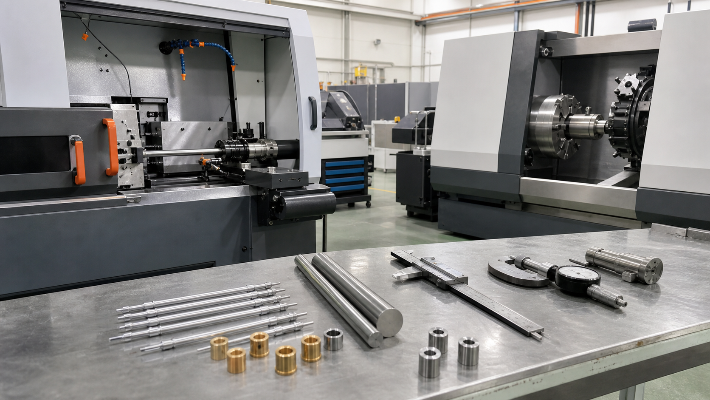
Trzy pytania pomocne przy porównaniu procesów
- Czym różni się toczenie wzdłużne od obróbki CNC?
- Czym różni się toczenie wzdłużne CNC od obróbki tokarsko-frezarskiej?
- Czym różni się automat tokarski od tokarki wzdłużnej?
Znany proces nie zawsze jest najlepszym wyborem;
poproś o porównanie na podstawie konkretnego rysunku technicznego i tolerancji.
| Kryterium wyboru | Toczenie wzdłużne CNC | Konwencjonalne toczenie CNC | Pytanie do wyceny |
|---|---|---|---|
| Podparcie przedmiotu obrabianego | Podparcie tuleją prowadzącą blisko strefy skrawania może zmniejszyć długość odcinka bez podparcia. | Uchwyt, tuleję zaciskową, konik lub inne podparcie dobiera się do części. | Która cecha jest wrażliwa na ugięcie? |
| Kolejność wykonywania cech | Toczenie i możliwe do wykonania narzędziami napędzanymi cechy można połączyć w jednym procesie. | Po toczeniu może nastąpić frezowanie, wiercenie lub kolejne zamocowanie. | Które cechy rzeczywiście wymagają wykonania w jednym zamocowaniu? |
| Wymagania dotyczące półfabrykatu | Tuleja prowadząca i sposób podawania mogą zwiększać znaczenie stanu półfabrykatu. | Przygotowanie półfabrykatu wynika z wybranego sposobu mocowania i podparcia. | Jaką postać pręta i jakie przygotowanie uwzględnia wycena? |
| Koszty przygotowania produkcji | Koszty przygotowania oprzyrządowania, tulei i programu trzeba rozłożyć na wielkość partii. | Prostsze przygotowanie produkcji może sprawdzić się przy nieskomplikowanych częściach lub małych ilościach. | Jaka ilość i prognoza uzasadniają każdy wariant? |
| Operacje dodatkowe | Połączenie dostępnych cech może ograniczyć liczbę przeniesień między operacjami. | Oddzielne operacje mogą poprawić dostęp lub elastyczność. | Które operacje dodatkowe pozostają w cenie? |
| Plan kontroli | Wykonanie kilku cech w jednym procesie może korzystnie wpłynąć na ich wzajemne położenie, ale nadal wymaga weryfikacji. | Wiele zamocowań wymaga jasnego planu przenoszenia baz odniesienia i kontroli. | Jak będzie potwierdzana zgodność każdej cechy krytycznej? |
Przy stabilnej geometrii obrotowej
Jeśli komponent nie wymaga podparcia tuleją prowadzącą blisko strefy skrawania, porównaj proponowany proces z usługą toczenia CNC części wykonywanych według rysunku technicznego przez Zhenling.
Gdy potrzebny jest dostęp z wielu stron
Rozważ 5-osiową obróbkę CNC złożonych części metalowych, jeśli o sposobie zamocowania decydują powierzchnie pod kątem, trudno dostępne miejsca lub złożona geometria.
Toczenie wzdłużne CNC warto rozważyć, gdy
- Smukła geometria sprawia, że istotne jest podparcie blisko strefy skrawania.
- Kilka cech można wykonać w jednym przebiegu procesu technologicznego.
- Powtarzające się partie uzasadniają przygotowanie produkcji i nakład pracy na nadzór.
- Produkcja z pręta odpowiada przyjętemu sposobowi zaopatrzenia w półfabrykat.
Toczenie konwencjonalne może być lepsze, gdy
- Część jest krótka, stabilna i ma prostą geometrię.
- Postać półfabrykatu lub dostęp do cech nie odpowiada proponowanemu zamocowaniu.
- Elastyczny proces dla małych ilości ogranicza nakład pracy na przygotowanie.
- Oddzielne operacje pozwalają prościej zaplanować kontrolę.
Weryfikacja według rysunku technicznego
Od analizy rysunku technicznego do kontroli
Od zapytania ofertowego po wysyłkę trzeba posługiwać się tą samą rewizją rysunku technicznego. Rozbieżność w rewizji lub bazach odniesienia może sprawić, że nawet poprawnie wykonana część nie będzie nadawać się do użycia, dlatego inżynierowie Zhenling wiążą obróbkę skrawaniem, kontrolę i wydanie dokumentacji z zatwierdzonym rysunkiem technicznym.
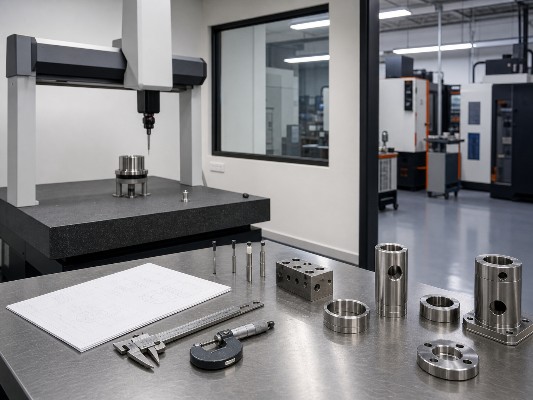
Przełóż wymagania jakościowe na dowody potwierdzające akceptację
Wąskie tolerancje wymagają wskazania cechy na rysunku technicznym, bazy odniesienia, metody i zasady akceptacji.
„Wysoka precyzja”, „wysoka jakość” i „stała jakość” nie zastępują wyników pomiarów odnoszących się do konkretnego zadania. Części precyzyjne wymagają planu, który określa niepewność pomiaru, częstotliwość pomiarów, zapisy oraz uprawnienia do decyzji o dalszym postępowaniu.
-
01
Przyjęcie zapytania ofertowego Zarejestruj rewizję rysunku technicznego, ilość, materiał i warunki dostawy.
-
02
Analiza przebiegu procesu technologicznego Porównaj warianty produkcji, półfabrykat, procesy specjalne i nierozstrzygnięte ryzyka.
-
03
Plan kontroli Przypisz cechom krytycznym metody, częstotliwość i zapisy.
-
04
Etap zatwierdzenia Potwierdź, czy wymagana jest próbka, pierwsza sztuka lub inna forma dopuszczenia do produkcji.
-
05
Zwolnienie końcowe Sprawdź uzgodnione dokumenty, pakowanie, oznaczenia i status wysyłki.
Wyposażenie do kontroli pokazane w dostarczonym folderze dotyczącym toczenia wzdłużnego CNC
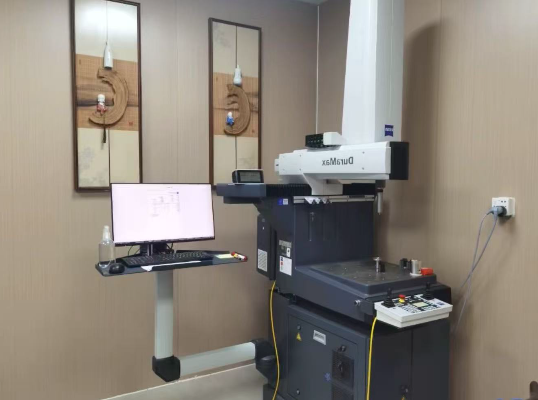
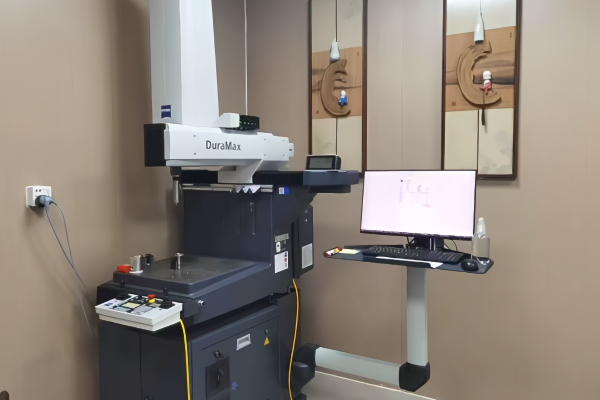
Wyposażenie do kontroli współrzędnościowej pokazane w materiałach dostarczonych przez użytkownika. Tożsamość urządzenia i zakres jego zastosowania w danym projekcie wymagają potwierdzenia.
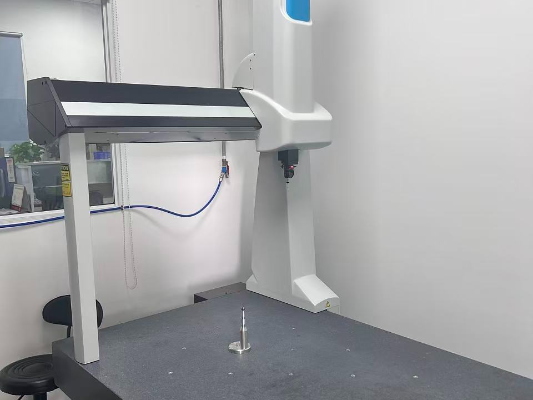
Czynności kontrolne pokazane w dostarczonym folderze. Samo zdjęcie nie potwierdza stanu wzorcowania, niepewności pomiaru ani zakresu raportu.
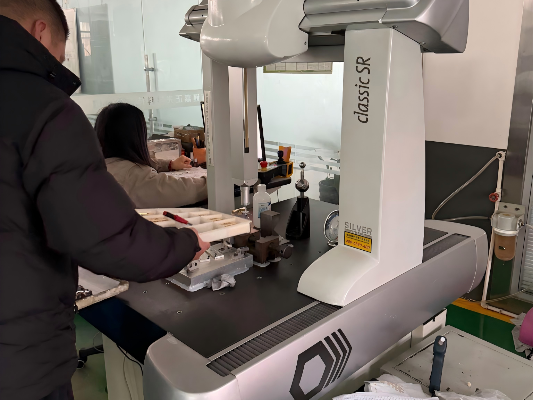
Stanowisko pomiarów współrzędnościowych pokazane jako kontekst. Metodę właściwą dla rysunku technicznego, identyfikowalność i kryteria akceptacji trzeba określić na piśmie.
Najpierw zakres metrologii, potem pewność wyniku
ISO 10360-2 oraz wytyczne NIST pokazują, dlaczego dopuszczenie wyposażenia, kontekst wzorcowania i niepewność właściwa dla danego pomiaru nie są zamienne.
Raport z maszyny współrzędnościowej nie zawsze wystarcza, jeśli metoda, baza odniesienia, cecha i zasada akceptacji nie odpowiadają wymaganiom zamówienia.
Czego nie dowodzi zdjęcie maszyny współrzędnościowej
- Do oszacowania niepewności właściwej dla danego pomiaru potrzebne są zarówno dane ze wzorcowania, jak i czynniki dotyczące konkretnego zadania pomiarowego.
- ISO 10360-2 określa badania odbiorcze i ponowne sprawdzenia dla ograniczonej klasy kartezjańskich maszyn współrzędnościowych ze stykowymi głowicami pomiarowymi.
- Zdjęcie nie pokazuje, czy wyposażenie pozwala sprawdzić każdą cechę, tolerancję lub część toczoną wzdłużnie CNC w danym projekcie.
Przed wyceną
- Lista cech krytycznych
- Interpretacja baz odniesienia i zasad akceptacji
- Wymagane rodzaje raportów i certyfikatów
Przed dopuszczeniem do produkcji
- Zatwierdzona rewizja rysunku technicznego
- Decyzja dotycząca próbki lub pierwszej sztuki
- Uprawnienia do decyzji w sprawie niezgodności i odstępstw
Przed wysyłką
- Uzgodniony zapis z kontroli
- Dokumenty dotyczące materiału i procesów specjalnych
- Kontrola oznaczeń, pakowania i miejsca dostawy
Bez ustalonego zakresu nie ma stałej ceny
Koszt i czas realizacji toczenia wzdłużnego CNC oraz wymagania do zapytania ofertowego
Rzetelna wycena toczenia wzdłużnego CNC nie zaczyna się od jednej publicznej ceny za część, odpowiedniej dla każdego zamówienia. Rzeczywiste ryzyko wiąże się z ukrytą rozbieżnością zakresu: materiał, geometria, ilość, zapisy z kontroli, operacje dodatkowe i wymagania dostawy wpływają zarówno na cenę, jak i harmonogram.
Realne warunki handlowe przed podaniem kwoty
- UC Davis Tech Foundry w swoich wytycznych dotyczących kosztów projektu rozdziela materiały, przygotowanie i przetwarzanie, czas pracy personelu oraz czas pracy maszyn, co podkreśla potrzebę wyceny dla określonego zakresu.
- Zakłady porównują powtarzające się wydatki na zlecane na zewnątrz toczenie wzdłużne CNC z kosztami własnej produkcji, ale wynik tego porównania zmienia się wraz z wiedzą techniczną, nakładem pracy na przygotowanie, wykorzystaniem maszyn i odpowiedzialnością za kontrolę.
- Inżynierowie Zhenling podają podstawę wyceny, zamiast wymyślać uniwersalny czas realizacji lub poziom oszczędności.
Brązowy poziom potwierdzenia danymi
Osiem czynników kosztowych, zero zmyślonych deklaracji oszczędności
- Materiał i postać półfabrykatu
- Obróbka cieplna lub twardość
- Złożoność cech
- Tolerancje i wymagania dotyczące powierzchni
- Ilość i sposób uruchamiania partii
- Procesy dodatkowe
- Dokumentacja kontroli
- Pakowanie i miejsce dostawy
Minimalny zestaw danych do zapytania ofertowego
Przydatna pierwsza odpowiedź inżynierska
- Nadzorowany rysunek techniczny 2D i dostępny model 3D
- Gatunek, specyfikacja, postać i stan materiału
- Ilości prototypowe, zamawiane i prognozowane
- Tolerancje krytyczne, pasowania i wymagania geometryczne
- Uwagi dotyczące powierzchni, krawędzi, czystości i procesów specjalnych
- Wymagania dotyczące kontroli, certyfikatów i identyfikowalności
- Docelowy termin dostawy, miejsce dostawy i pakowanie
- Proponowany przebieg procesu technologicznego i określenie sposobu produkcji
- Nierozstrzygnięte kwestie dotyczące wykonalności i pomiarów
- Założenia dotyczące półfabrykatu i procesów dodatkowych
- Zalecenie dotyczące próbki lub zatwierdzenia
- Zakres oferty, wyłączenia i podstawa okresu jej ważności
- Dokumenty kontroli ujęte w ofercie
- Etapy harmonogramu i kwestie zależne od nabywcy
Czas realizacji obejmuje kolejne etapy, a nie tylko godziny pracy obrabiarki
Wyjaśnienie wymagań
Wyjaśnij kwestie dotyczące plików, materiału, cech detalu i wymagań akceptacji.
Zaopatrzenie
Potwierdź dostępność półfabrykatu, oprzyrządowania, procesów specjalnych i ewentualnych dostawców zewnętrznych.
Zatwierdzenie
Jeśli wymaga tego zamówienie, wykonaj czynności związane z próbką lub pierwszą sztuką.
Produkcja
Realizuj zatwierdzony przebieg procesu technologicznego z nadzorem nad rewizją i niezgodnościami.
Zwolnienie do wysyłki
Zakończ kontrolę, przygotowanie dokumentacji, pakowanie i przekazanie do transportu.
Pobierz listę kontrolną dla nabywcy
Użyj listy kontrolnej do druku, aby uzgodnić wymagania między działami inżynierii, jakości i zakupów przed wysłaniem zapytania ofertowego.
Do czasu potwierdzenia zatwierdzonego kanału przekazywania danych załączaj tylko informacje niewrażliwe.
Narzędzia do planowania i analiz inżynierskich
Przed wyceną oceń geometrię części, porównaj procesy wytwarzania i określ wymagania jakościowe za pomocą naszych uporządkowanych narzędzi inżynierskich.
NARZĘDZIE. 01
Lista kontrolna przydatności toczenia wzdłużnego CNC do detalu
Oceń materiał, geometrię i cechy krytyczne, aby ustalić przydatność toczenia wzdłużnego CNC.
Otwórz narzędzie
NARZĘDZIE. 02
Porównanie toczenia wzdłużnego CNC z konwencjonalnym
Przeanalizuj różnice w przygotowaniu produkcji, podparciu i kolejności operacji, aby wybrać optymalny przebieg procesu technologicznego.
Otwórz narzędzie
NARZĘDZIE. 03
Planer kontroli i dokumentacji
Określ wymagane dokumenty, plany pobierania próbek i metody pomiarowe, aby zapewnić identyfikowalność jakości.
Otwórz narzędzie
Zadbaj o możliwość sprawdzenia podstaw kolejnej decyzji
Poproś o ocenę przydatności toczenia wzdłużnego CNC do detalu
Prosimy podać opis geometrii bez danych poufnych, grupę materiałową, ilość, cechy krytyczne i miejsce przeznaczenia. Zhenling Metal będzie wtedy mogła wskazać kwestie wymagające wyjaśnienia przed wyceną przebiegu procesu technologicznego obróbki na automatach tokarskich typu szwajcarskiego.
Odpowiedzi dla działów zakupów
FAQ: pytania dotyczące zamawiania obróbki na automatach tokarskich typu szwajcarskiego
Jakie części nadają się do obróbki na automatach tokarskich typu szwajcarskiego?
Warto rozważyć tę metodę w przypadku smukłych elementów toczonych, niewielkich części o złożonej geometrii i powtarzalnego zapotrzebowania na części wykonywane z pręta. O wyborze przebiegu procesu technologicznego decydują jednak geometria detalu, półfabrykat, ilość i wymagania dotyczące kontroli.
Czym obróbka na automatach tokarskich typu szwajcarskiego różni się od konwencjonalnego toczenia CNC?
Automat tokarski typu szwajcarskiego podaje półfabrykat przez tuleję prowadzącą i podpiera go blisko strefy skrawania, natomiast konwencjonalne toczenie wykorzystuje inny sposób mocowania przedmiotu obrabianego i jego podparcia. Lepszy przebieg procesu technologicznego pozwala kontrolować cechy określone na rysunku technicznym dzięki jasno określonemu planowi ustawienia maszyny, operacji dodatkowych i kontroli.
Jakie materiały można rozważyć do obróbki na automatach tokarskich typu szwajcarskiego?
Zhenling może rozważyć stal węglową, stal stopową, stal łożyskową, stal nierdzewną, stop aluminium oraz wybrane stopy na bazie niklu lub odporne na korozję. O możliwości wyceny określonego przebiegu procesu technologicznego decydują gatunek materiału, stan po obróbce cieplnej, twardość, postać półfabrykatu i wymagane dokumenty potwierdzające.
Czy obróbka na automatach tokarskich typu szwajcarskiego jest opłacalna przy prototypach lub małych partiach?
Może być opłacalna, zwłaszcza gdy geometria detalu lub połączenie operacji równoważy nakład pracy związany z przygotowaniem maszyny, ale nie ma jednej minimalnej ilości dla wszystkich zleceń. Porównanie przebiegów procesu technologicznego powinno uwzględniać przygotowanie, półfabrykat, operacje dodatkowe, kontrolę i przewidywany harmonogram uruchamiania kolejnych partii.
Jakie tolerancje można uwzględnić w wycenie?
Tolerancje można wycenić dopiero po analizie rysunku technicznego, materiału, wzajemnego położenia cech detalu, przebiegu procesu technologicznego i metody kontroli. Na tej stronie celowo nie podano zakresu tolerancji osiąganych przez Zhenling przy obróbce na automatach tokarskich typu szwajcarskiego, ponieważ nie zatwierdzono do publikacji danych potwierdzających możliwości konkretnych maszyn.
Jakie pliki i specyfikacje są potrzebne do wyceny?
Prosimy dostarczyć nadzorowany rysunek techniczny 2D, dostępny model 3D, specyfikację materiału, jego stan, ilości, cechy krytyczne, powierzchnie, wymagane dokumenty, miejsce przeznaczenia i oczekiwany termin. Jeśli mogą obowiązywać wymogi poufności lub ograniczenia kontroli eksportu, należy zacząć od danych do wstępnej oceny, które nie są poufne.
Czy można dołączyć raporty z kontroli?
Dokładną zawartość raportu należy określić w zapytaniu ofertowym i zamówieniu. Zakres oferty powinien potwierdzać kontrolowane cechy, metodę, zasady kontroli próbkowej lub sporządzania pełnego raportu, stosowane wyposażenie, certyfikaty materiałowe lub procesowe, format zapisów i wymagania dotyczące okresu ich przechowywania.
Czy Zhenling posiada własne urządzenia CNC typu szwajcarskiego?
Dostępne materiały źródłowe nie potwierdzają, że firma posiada automat tokarski typu szwajcarskiego, dlatego projekt tekstu nie zawiera takiego stwierdzenia. Należy poprosić o wskazanie w ofercie miejsca produkcji, proponowanego przebiegu procesu technologicznego i wyposażenia oraz wszelkich procesów realizowanych przez podmioty zewnętrzne.
- Prosimy potwierdzić, kto odpowiada za rewizję rysunku technicznego.
- Należy wskazać osobę odpowiedzialną za kontrolę i postępowanie z niezgodnościami.
- Należy udokumentować miejsce produkcji i podstawę ustalenia kraju pochodzenia.
- Należy wymagać pisemnego powiadomienia przed zmianą zatwierdzonego przebiegu procesu technologicznego.
Czy do obróbki na automatach tokarskich typu szwajcarskiego zawsze potrzebny jest szlifowany pręt?
Nie ma jednej odpowiedzi dla wszystkich przypadków, ponieważ zależy ona od konstrukcji tulei prowadzącej, konfiguracji maszyny, stanu półfabrykatu i wymagań dotyczących części. W zapytaniu ofertowym należy określić postać półfabrykatu przyjętą do wyceny, wymagania dotyczące prostoliniowości, stan powierzchni i założenia dotyczące przygotowania materiału.
- Należy zapytać, czy proponowana tuleja styka się z prętem.
- Trzeba potwierdzić, w jaki sposób będą kontrolowane różnice między półfabrykatami.
- Wyjątków dotyczących konkretnych maszyn nie należy wpisywać do ogólnych zasad zakupowych.
- Należy porównać koszt dodatkowego przygotowania półfabrykatu z korzyściami wynikającymi z procesu.






