Skontaktuj się z firmą Zhenling

Usługi obróbki CNC aluminium
Wycena po analizie inżynierskiej w ciągu 24–48 godzin roboczych
Zhenling wykonuje na podstawie rysunków klienta prototypy i części produkcyjne z aluminium. Przed wyceną analizujemy stop, stan materiału, geometrię, tolerancje, wykończenie, zakres kontroli i oczekiwany termin dostawy. Zapytania dotyczące obróbki CNC aluminium powinny zawierać informacje o stopie, stanie materiału, kompletności rysunku, geometrii, metodzie pomiaru i wymaganym terminie dostawy. Należy pisemnie potwierdzić przebieg procesu technologicznego i zakres pomiarów dla danego zamówienia. Nierozstrzygnięte założenia dotyczące dokumentacji lub harmonogramu powinny pozostać wyraźnie wskazane.
Prosimy przesłać model STEP, IGES lub Parasolid wraz z aktualnym rysunkiem PDF, DWG lub DXF. W przypadku kompletnego zapytania ofertowego standardowy termin odpowiedzi Zhenling wynosi 24–48 godzin roboczych. Pisemna oferta potwierdza możliwość wykonania, przebieg procesu technologicznego, zakres prac, otwarte kwestie i harmonogram konkretnego zamówienia.
DLA KAŻDEGO ZAPYTANIA OFERTOWEGO
Standardowy termin odpowiedzi na kompletne zapytanie ofertowe
7–15 dni
Orientacyjny czas wykonania prototypu: 7–15 dni roboczych od zatwierdzenia rysunku
ISO 2768-m
Wyłącznie gdy nie podano indywidualnej tolerancji i wyraźnie wskazano tę normę w ofercie
3D + 2D
STEP, IGES, X_T, PDF, DWG i DXF
Od analizy rysunku po części aluminiowe przygotowane do kontroli
Przydatna oferta łączy wymagania rysunku z przebiegiem procesu technologicznego. Przed potwierdzeniem ceny i terminu analizujemy powierzchnie funkcjonalne, relacje między bazami odniesienia, dostęp narzędzi, mocowanie przedmiotu obrabianego, obróbkę wykończeniową i kontrolę.
Co obejmuje odpowiedź: ofertę powiązaną z aktualną rewizją rysunku, wykaz uwzględnionych operacji, potwierdzony czas realizacji, wymagane protokoły kontroli oraz kwestie, które trzeba wyjaśnić przed rozpoczęciem produkcji.
Należy oznaczyć powierzchnie uszczelniające, pasowania łożysk, układy otworów współpracujących części, gwinty, powierzchnie o wymaganym wyglądzie oraz wszelkie cechy mogące uniemożliwić montaż. Na tej podstawie planujemy ustawienia i dobieramy praktyczną metodę pomiaru.
Mapa cech i procesów do zapytania ofertowego
Kwestia do wyjaśnienia
Jak mocowanie i kolejność usuwania materiału ograniczą odkształcenia?
Wymagane potwierdzenie
Plan ustawień i punkt kontroli określony dla zamówienia
Kwestia do wyjaśnienia
Czy zapewniono wystarczający dostęp, sztywność i odprowadzanie wiórów?
Wymagane potwierdzenie
Analiza dostępu narzędzia i wykonalna metoda kontroli
Kwestia do wyjaśnienia
Które ustawienie pozwoli zachować relację między cechami funkcjonalnymi?
Wymagane potwierdzenie
Interpretacja baz odniesienia i kolejność pomiarów
Kwestia do wyjaśnienia
Jaka kolejność operacji odpowiada wielkości, głębokości i położeniu otworu?
Wymagane potwierdzenie
Opis procesu i wskazana metoda pomiaru
Kwestia do wyjaśnienia
Która powierzchnia ma pierwszeństwo przy ograniczeniach związanych z manipulowaniem częścią lub jej mocowaniem?
Wymagane potwierdzenie
Oznaczony rysunek i uzgodnione kryteria odbioru
Możliwości obróbki aluminium i zdjęcia rzeczywistych części
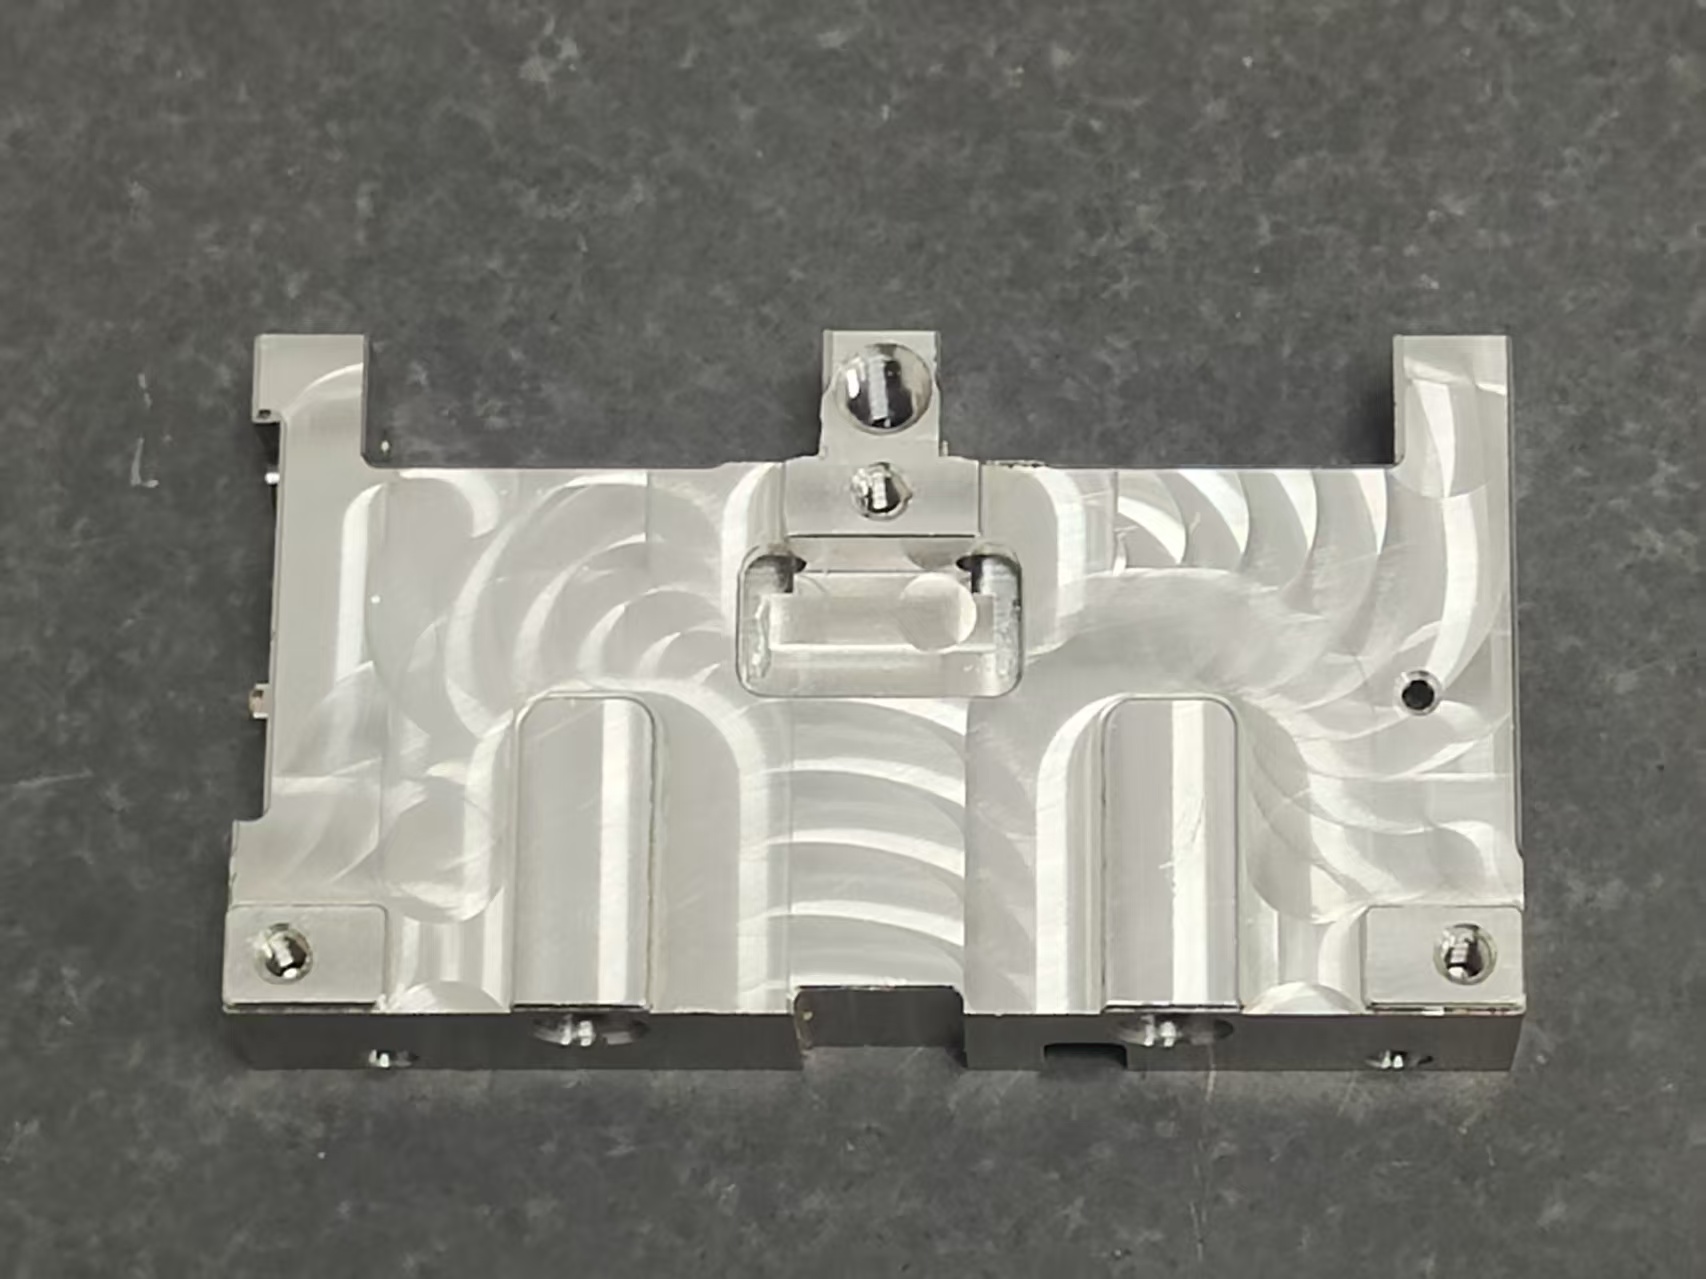
Łączymy frezowanie CNC w 3, 4 i 5 osiach z toczeniem CNC, wierceniem, wytaczaniem, szlifowaniem i elektrodrążeniem drutowym. Przebieg procesu technologicznego dobieramy na podstawie geometrii części, układu baz odniesienia, tolerancji, ilości i wymagań dotyczących obróbki wykończeniowej.
Zakres procesów
Frezowanie obejmuje części pryzmatyczne, kieszenie, układy otworów i cechy na wielu powierzchniach. Toczenie służy do obróbki geometrii obrotowej. Elektrodrążenie drutowe i szlifowanie dodajemy, gdy rysunek wymaga cechy lub wykończenia, których uzyskanie w podstawowym ustawieniu jest niepraktyczne.
Prosimy przesłać model wraz z rysunkiem. W ofercie wskażemy główny przebieg procesu obróbki skrawaniem, operacje dodatkowe, odpowiedzialność za obróbkę wykończeniową i zakres kontroli.
01
Frezowanie CNC i dostęp wieloosiowy
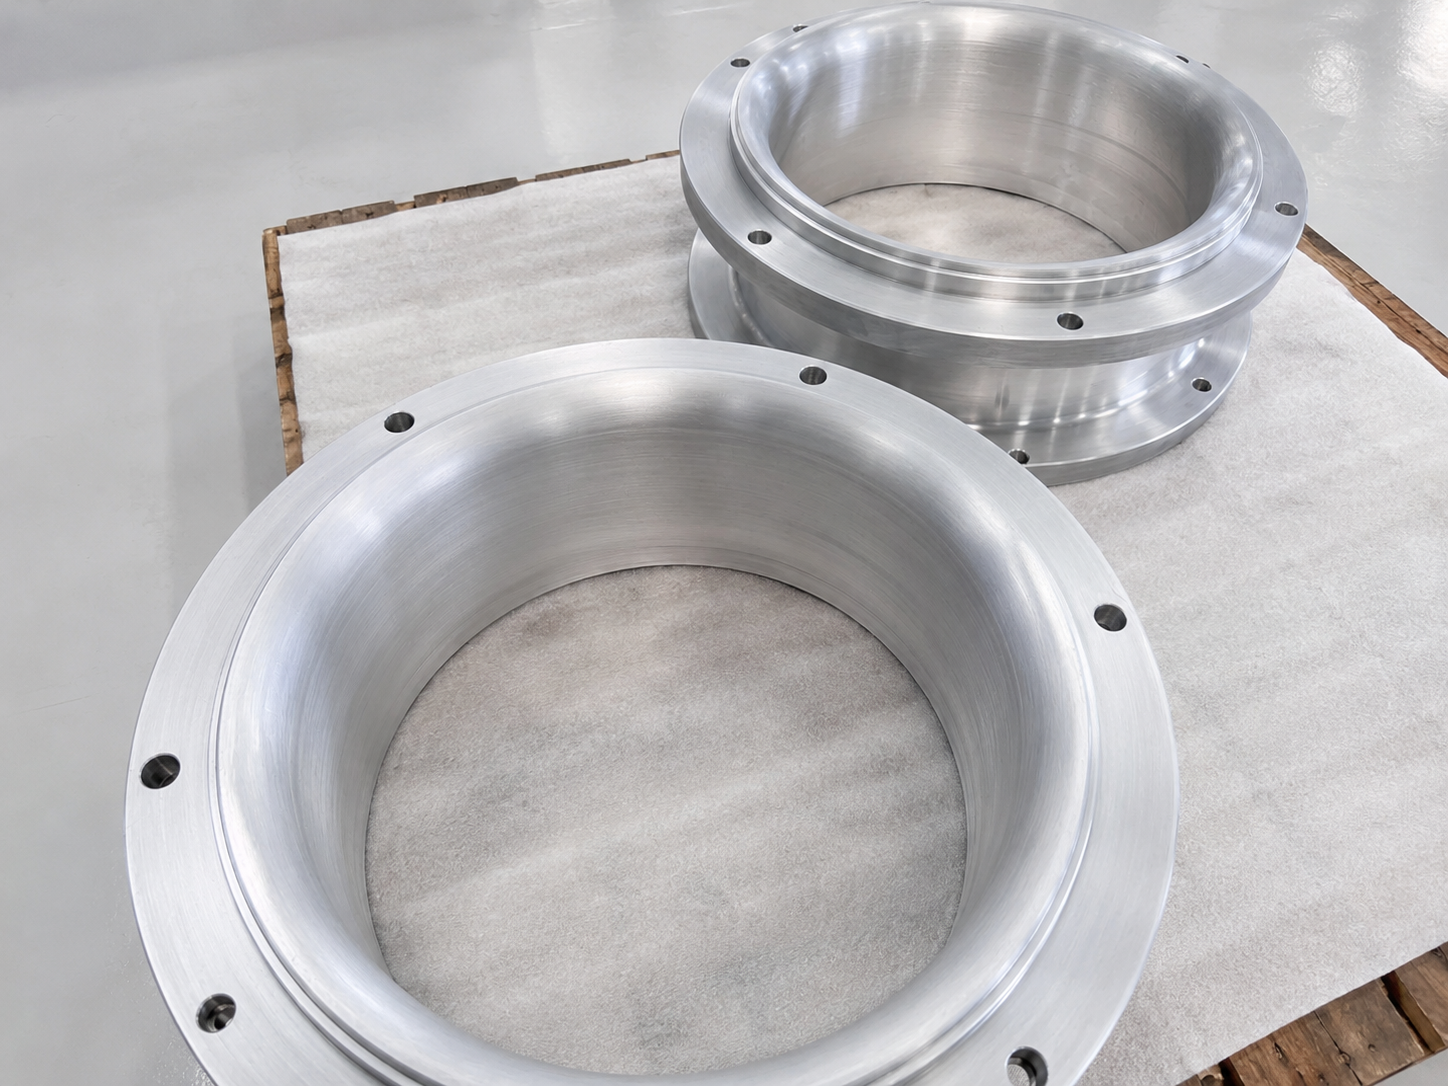
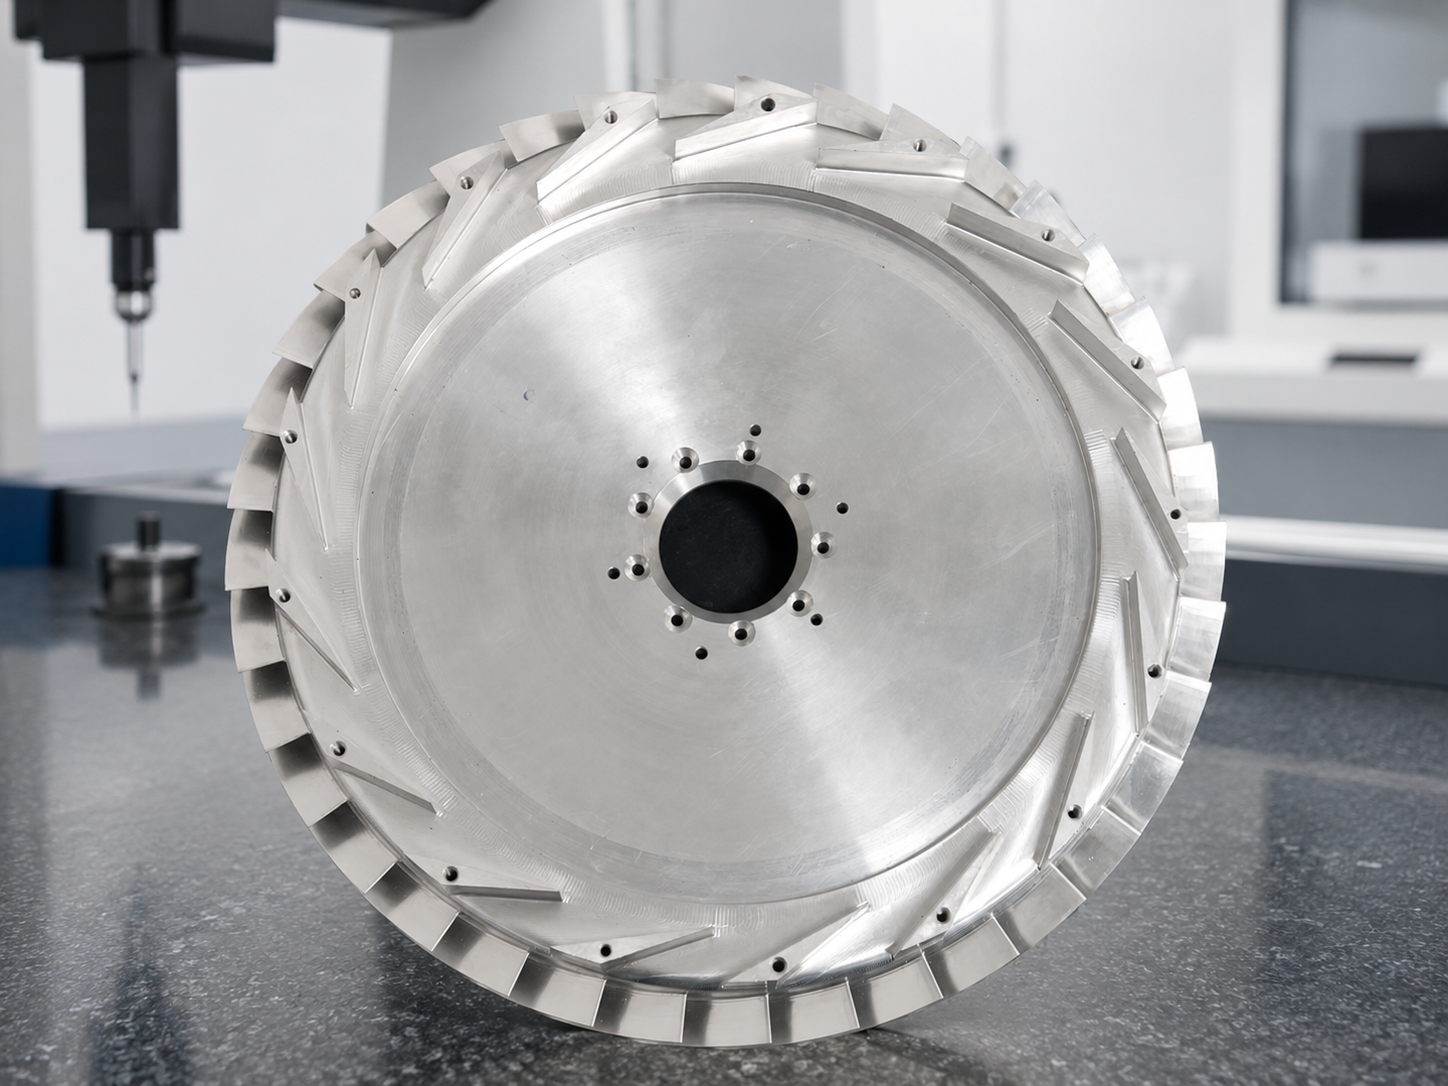
Części pryzmatyczne, kieszenie, układy otworów, cechy pod kątem i relacje między wieloma powierzchniami wykonujemy przez frezowanie w 3, 4 lub 5 osiach. Dostęp wieloosiowy wykorzystujemy, gdy pozwala ograniczyć liczbę ustawień lub zachować powiązane cechy w jednym układzie współrzędnych.
OPTYMALIZACJA
MNIEJ USTAWIEŃ
WYPOSAŻENIE
5-OSIOWE CNC
02
Toczenie CNC i geometria obrotowa
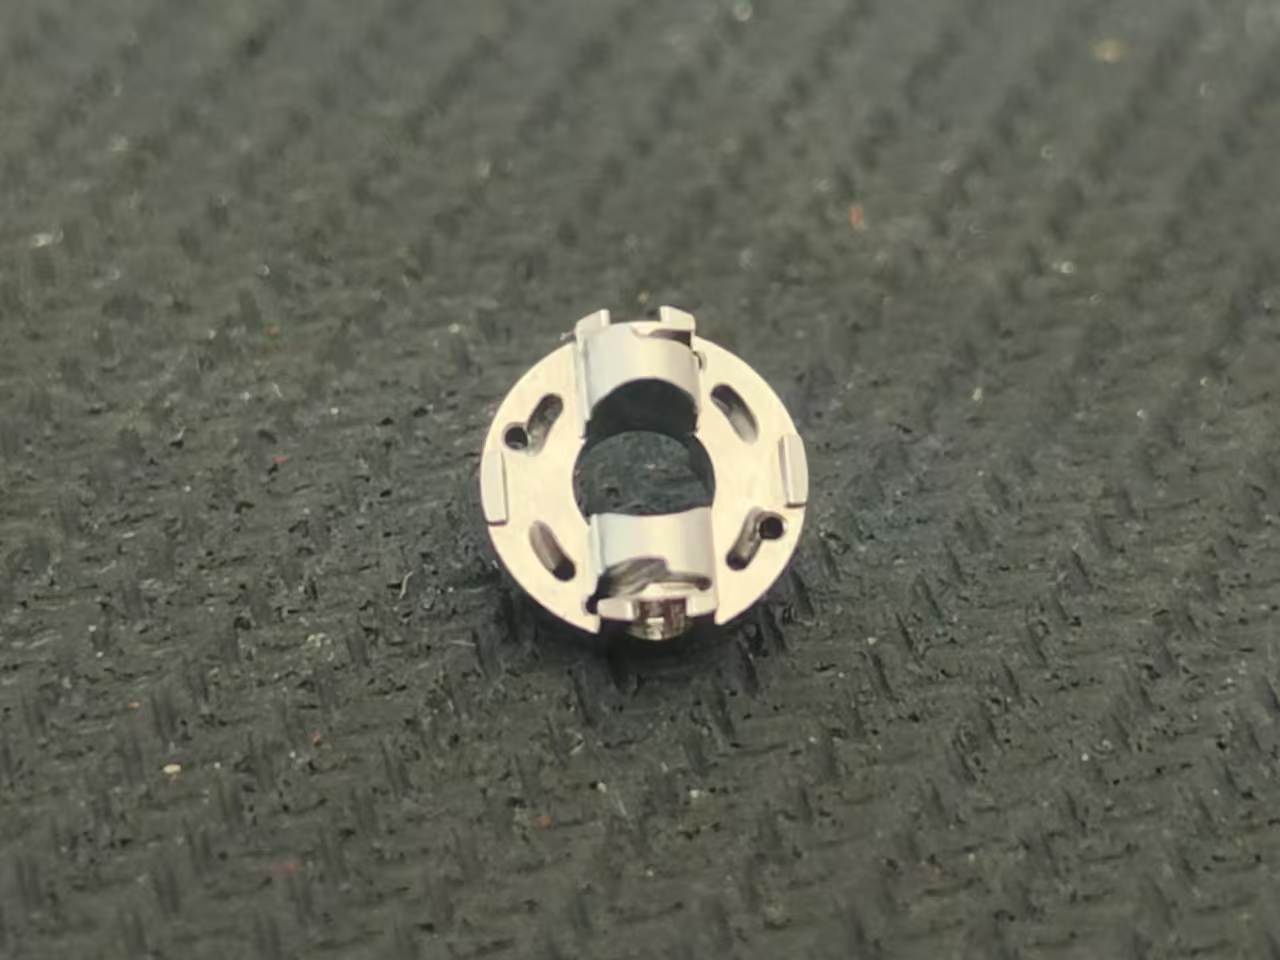
Części obrotowe wykonujemy przez toczenie CNC lub w procesie łączącym toczenie z frezowaniem. Oferta wskazuje otwory poprzeczne, frezowane płaszczyzny, rowki i relacje między bazami odniesienia, które wymagają dodatkowego ustawienia.
PROCES
TOCZENIE I FREZOWANIE
WYMAGANIE
OZNACZENIE BAZY ODNIESIENIA
03
Elektrodrążenie drutowe, szlifowanie i operacje dodatkowe
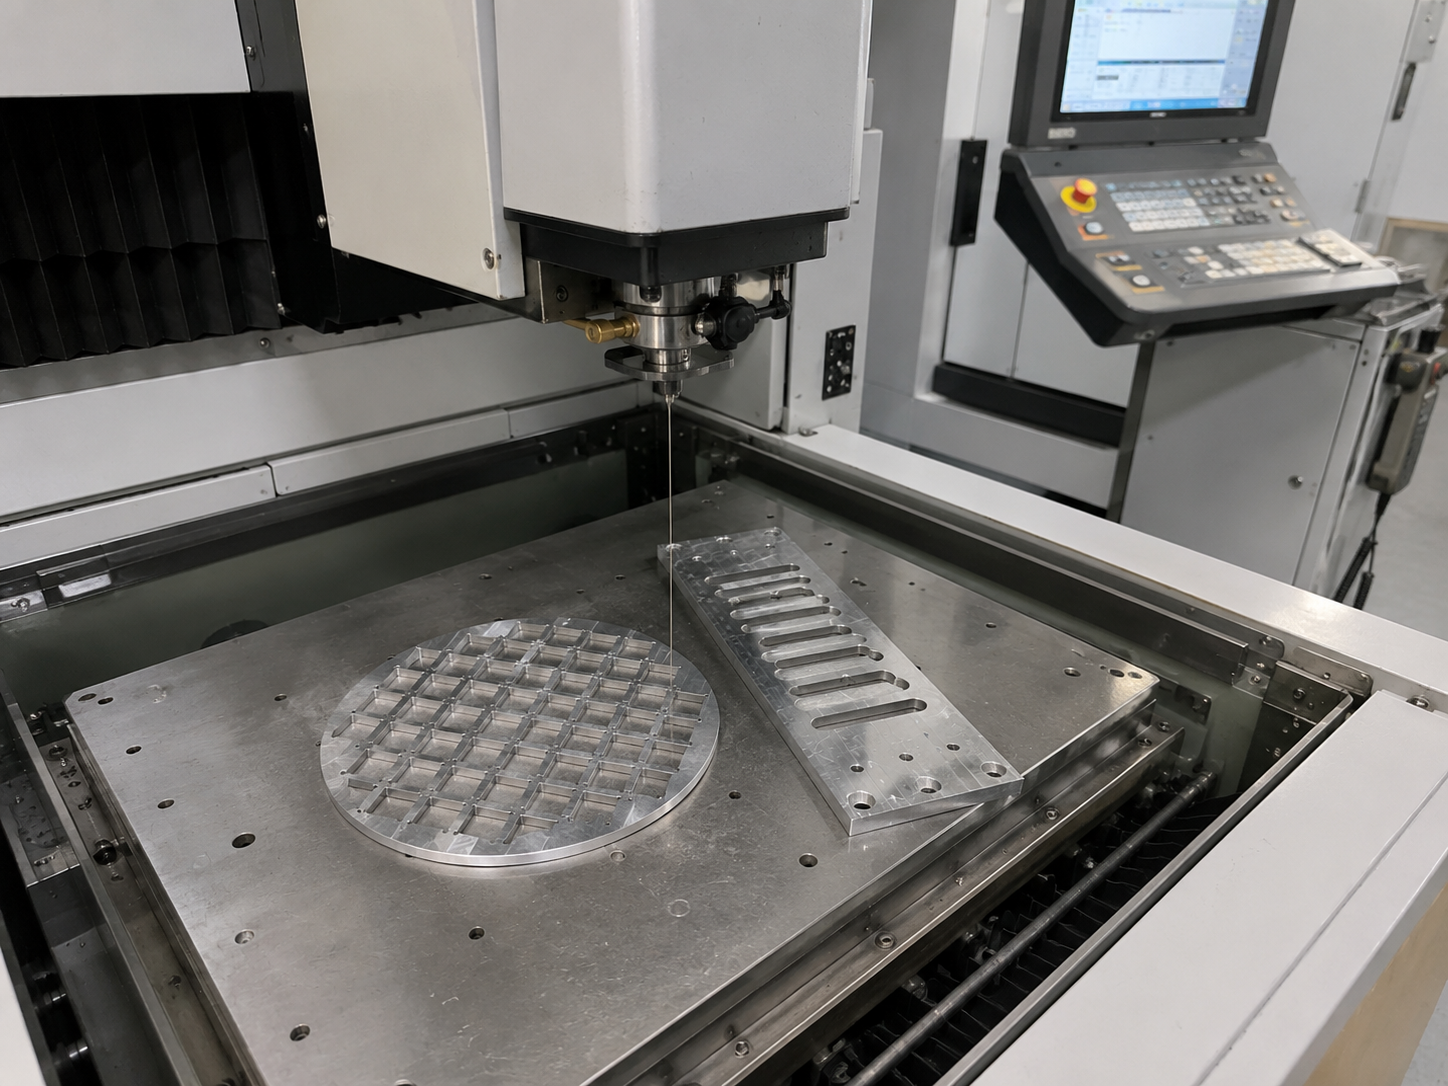
Elektrodrążenie drutowe umożliwia wykonanie wąskich profili i cech przelotowych trudno dostępnych metodami konwencjonalnymi. Szlifowanie, wiercenie i wytaczanie dodajemy, gdy rysunek wymaga uzyskania określonej geometrii lub stanu powierzchni.
ZASTOSOWANIE
ZŁOŻONA GEOMETRIA
STATUS
ZGODNIE Z RYSUNKIEM
04
Koordynowana obróbka wykończeniowa powierzchni
Zhenling wykonuje lub koordynuje standardowe anodowanie, nakładanie powłok galwanicznych, pasywację i malowanie proszkowe. Pisemna oferta wskazuje proponowany podział odpowiedzialności za proces, maskowanie, wymagania dotyczące wyglądu, dokumentację i zakres końcowego dopuszczenia części; nie stanowi to deklaracji posiadania certyfikatu ani uprawnień prawnych przez konkretnego wykonawcę.
OBRÓBKA WYKOŃCZENIOWA
ODPOWIEDZIALNOŚĆ ZA PROCES — POTWIERDZONA W OFERCIE
KONTROLA KOŃCOWA
ODPOWIEDZIALNOŚĆ ZA KOŃCOWE DOPUSZCZENIE — POTWIERDZONA W OFERCIE
05
Dobierz proces do rysunku
Prosimy podać model, rysunek, ilość, dokładne oznaczenie stopu i stanu materiału, wymagania dotyczące obróbki wykończeniowej oraz cechy krytyczne. Na tej podstawie przedstawimy przebieg procesu technologicznego i wycenę konkretnej części zamiast ogólnej listy maszyn.
WYMAGANE DANE
MODEL I RYSUNEK
WYNIK
OFERTA NA USŁUGĘ
Gatunki aluminium i wykończenia uwzględniane w wycenie
Wycenę części z aluminium 6061, 7075, 5052 i 2024 opieramy na dokładnym oznaczeniu stopu, stanie materiału i postaci wyrobu podanych na rysunku. Należy dodać obowiązującą specyfikację, zasady dopuszczania zamienników i wymagania dotyczące certyfikatu.
OZNACZENIE MATERIAŁU
ISO 209:2024 określa dopuszczalny skład chemiczny wyrobów z aluminium do przeróbki plastycznej oraz wlewków przeznaczonych do takiej przeróbki.
01 Pięć danych do potwierdzenia
01
Stop
Dokładne zarejestrowane oznaczenie.
02
Stan materiału
Wymagany stan.
03
Postać wyrobu
Płyta, pręt lub profil wyciskany.
04
Specyfikacja
Norma wskazana na rysunku lub w zamówieniu.
05
Identyfikowalność
Zakres certyfikatu i identyfikowalności partii.
02 Popularne gatunki aluminium
GATUNEK
PRIORYTET NABYWCY
UWZGLĘDNIJ W ZAPYTANIU OFERTOWYM
6061
Typowe komponenty obrabiane skrawaniem
Stan materiału, postać wyrobu, wykończenie i certyfikat
7075
Części funkcjonalne o wysokiej wytrzymałości
Stan materiału, ochrona powierzchni i krytyczne bazy odniesienia
5052
Części, w których istotne są postać wyrobu i odporność na korozję
Stan materiału, postać wyrobu i cechy wymagające obróbki skrawaniem
2024
Części, w których istotne są wytrzymałość i odporność zmęczeniowa
Stan materiału, ochrona powierzchni i dokumentacja partii
03 Koordynowana obróbka wykończeniowa powierzchni
Zhenling wykonuje lub koordynuje standardowe usługi obróbki wykończeniowej; odpowiedzialność za proces, dokumentację i zakres końcowego dopuszczenia części potwierdza oferta, bez deklarowania kwalifikacji konkretnego wykonawcy.
Anodowanie
Należy określić rodzaj, kolor, maskowanie i wymagania dotyczące grubości.
Malowanie proszkowe
Należy określić system powłokowy, kolor, fakturę i powierzchnie wymagające ochrony.
Nakładanie powłok galwanicznych
Należy określić osadzany metal, przeznaczenie powłoki, grubość i maskowanie.
Po obróbce skrawaniem
Należy oznaczyć wymagania dotyczące chropowatości, krawędzi i wyglądu.
Dokumentacja obróbki wykończeniowej
Należy dodać wymagania dotyczące certyfikatu i kontroli końcowej.
DOBÓR MATERIAŁU
O doborze stopu powinny decydować obciążenia eksploatacyjne, środowisko pracy, wykończenie i postać wyrobu.
Potrzebna analiza materiału i wykończenia?
Prosimy przesłać rysunek i specyfikację zakupową, aby potwierdzić wymagania w ofercie.
Sprawdź oznaczenie materiałuObróbka CNC a ciśnieniowe odlewanie aluminium
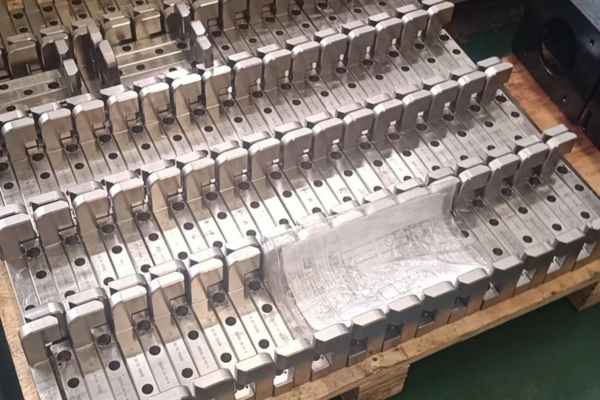
Obróbka CNC jest zwykle szybszym rozwiązaniem dla prototypów, małych ilości i projektów, które mogą się zmienić. Ciśnieniowe odlewanie warto rozważyć, gdy projekt jest stabilny, a powtarzalny wolumen może uzasadnić koszt oprzyrządowania, opracowania procesu i kwalifikacji.
O wyborze procesu nie decyduje sama ilość. Należy porównać geometrię, postać stopu, cechy krytyczne, dodatkową obróbkę skrawaniem, kontrolę i koszt przyszłych rewizji.
NORMA DOTYCZĄCA ODLEWÓWISO 8062-3:2023 określa tolerancje wymiarowe i geometryczne oraz naddatki na obróbkę skrawaniem odlewów.
PROJEKT
Wybierz CNC, gdy dalsze rewizje są prawdopodobne
Program i przyrządy mocujące można zaktualizować bez wymiany dedykowanej formy odlewniczej.
GEOMETRIA
Policz cechy, które nadal wymagają obróbki skrawaniem
Odlew może nadal wymagać obróbki skrawaniem baz odniesienia, otworów, powierzchni uszczelniających i gwintów oraz zastosowania przyrządów do kontroli.
WOLUMEN
Rozważ odlewanie przy stabilnym, powtarzalnym zapotrzebowaniu
Należy porównać koszty oprzyrządowania, opracowania procesu, kwalifikacji, braków i zapasów oraz wiarygodność prognoz.
MATERIAŁ
Uzgodnij dobór stopu i procesu z działem technicznym
Oznaczenia stopów do przeróbki plastycznej i stopów odlewniczych nie są zamienne w zamówieniach.
Analiza rozbieżności między wycenami
Co wpływa na koszt, czas realizacji i dokładność wyceny
Cena i harmonogram różnią się, gdy dostawcy wyceniają różne zakresy materiału, geometrii, obróbki wykończeniowej, kontroli i dostawy.
Oferta wyraźnie określa rewizje rysunków, materiał i ilość, uwzględnione procesy, dokumentację i zakres kontroli, wymagane wykończenie oraz potwierdzony harmonogram produkcji.
Dla wymiarów ogólnych domyślnie stosuje się ISO 2768-m, gdy rysunek nie podaje indywidualnej tolerancji. Wymiary o węższych tolerancjach, wymagania geometryczne i pasowania krytyczne analizuje się osobno dla każdej cechy.
Prosimy przesłać aktualne pliki do analizy inżynierskiej. Pisemne warunki potwierdzą termin odpowiedzi, moment rozpoczęcia realizacji po zatwierdzeniu rysunku i harmonogram wykonania prototypu dla danego zamówienia.
Podstawowe terminy wyceny, tolerancje i czasy realizacji
| Dane zamówienia lub etap realizacji | Standardowy punkt odniesienia Zhenling | Co potwierdza ostateczny zakres |
|---|---|---|
| Odpowiedź na zapytanie ofertowe | 24–48 godzin roboczych dla kompletnego zapytania ofertowego | Model, rysunek, ilość, materiał, wykończenie i miejsce dostawy |
| Czas realizacji prototypu | 7–15 dni roboczych od zatwierdzenia rysunku | Ostateczny harmonogram potwierdzony w ofercie |
| Czas realizacji małej serii | 10–20 dni roboczych od zatwierdzenia rysunku | Ilość, ustawienia, obróbka wykończeniowa i kontrola; ostateczny harmonogram w ofercie |
| Czas realizacji produkcji seryjnej | 15–30 dni roboczych od zatwierdzenia rysunku | Ilość, przebieg procesu technologicznego i zakres kontroli; ostateczny harmonogram w ofercie |
| Tolerancja ogólna | ISO 2768-m | Wyłącznie gdy nie podano indywidualnej tolerancji i wyraźnie wskazano tę normę w ofercie |
| Formaty plików 3D | 3 formaty | STEP, IGES i Parasolid X_T |
| Formaty plików 2D | 3 formaty | PDF, DWG i DXF |
| Dostęp narzędzia w obróbce CNC | 3-, 4- i 5-osiowy | Dobierany na podstawie geometrii i planu ustawień |
Mapa 7 danych wpływających na rozbieżności w wycenie aluminium
01
Aktualna dokumentacja
Aktualna rewizja rysunku, model trójwymiarowy, jednostki i zasada rozstrzygania rozbieżności między plikami.
02
Materiał
Dokładne oznaczenie stopu, stan materiału, postać wyrobu, specyfikacja, dopuszczalne zamienniki i zakres certyfikatu.
03
Planowane ilości
Prototyp, ilość w zamówieniu produkcyjnym, przewidywane zamówienia powtarzalne i prawdopodobieństwo dalszych rewizji.
04
Geometria krytyczna
Relacje między bazami odniesienia, cienkie ścianki, głębokie kieszenie, małe otwory, gwinty, wymagania dotyczące krawędzi i powierzchnie wymagające ochrony.
05
Wymagania dotyczące powierzchni
Wymagana chropowatość lub wygląd, maskowanie, specyfikacja obróbki wykończeniowej, wymagania dotyczące koloru i oczekiwania wobec zatwierdzonego wykonawcy procesu.
06
Dokumentacja kontroli
Cechy krytyczne, metoda, próbkowanie, format raportu, wymagania dotyczące pierwszej sztuki i okres przechowywania dokumentacji.
07
Zakres dostawy
Warunki Incoterm, miejsce dostawy, pakowanie, etykiety, certyfikaty, dane do faktury, dane dotyczące pochodzenia i wymagany termin dostawy.
Przewodnik po analizie rozbieżności między wycenami
Ujednolić zakres przed wyborem
Należy rozłożyć ofertę na siedem obszarów danych, a następnie porównać, co uwzględniono, wyłączono, przyjęto jako założenie i pozostawiono do potwierdzenia przez nabywcę.
Każdego dostawcę należy poprosić o wskazanie wyłączeń, nierozstrzygniętych założeń, procesów zlecanych podwykonawcom i informacji wymaganych od nabywcy. Trudno ocenić drogą ofertę, gdy zakres materiału, kontroli i obróbki wykończeniowej zestawiono w niej inaczej niż w pozostałych.
Koszt rośnie z konkretnych przyczyn, nie od samych nazw
Cienkie ścianki mogą wymagać zmiany sposobu mocowania przedmiotu obrabianego i kolejności usuwania materiału, a głębokie kieszenie mogą wpłynąć na wysięg narzędzia i odprowadzanie wiórów.
Ścisłe relacje wymiarowe między wieloma powierzchniami mogą wymagać dodatkowych ustawień lub staranniejszego przeniesienia baz odniesienia. Kontrola, obróbka wykończeniowa, maskowanie, certyfikaty materiałowe, pakowanie i zlecane na zewnątrz procesy specjalne również mogą zmienić zakres zamówienia, dlatego bez rysunku żadna z tych pozycji nie uzasadnia podania uniwersalnej ceny.
Nieustalone kwestie wpływają na czas realizacji
Deklarowany harmonogram jest niepewny, gdy nadal nie ustalono dostępności materiału, zatwierdzenia rewizji, zakresu obróbki wykończeniowej, raportowania wyników kontroli lub dokumentów importowych.
Należy wcześnie rozstrzygnąć te kwestie i wskazać, od której daty liczy się termin po zatwierdzeniu. Zhenling powinno potwierdzić czas realizacji danego zamówienia w ofercie, zamiast opierać się na ogólnej deklaracji terminu.
Mity o najniższym posuwie i najwęższej tolerancji
Niższy posuw nie zawsze jest bezpieczniejszym wyborem przy obróbce skrawaniem, a węższa tolerancja nie musi poprawiać działania części.
Oba te wybory mogą powodować nagrzewanie, tarcie, konieczność dodatkowej kontroli lub zbędne koszty, gdy nie wynikają z rzeczywistych wymagań.
Stosuj te same siedem obszarów danych u każdego dostawcy
Dzięki temu rozmowa o cenie niestandardowej obróbki skrawaniem aluminium staje się porównaniem zakresów ofert.
Poproś Zhenling o przedstawienie nierozstrzygniętych założeń wraz z ofertą.
Kontrola i dokumentacja zamówienia
Podstawą kontroli jest rysunek. Należy oznaczyć wymiary krytyczne i relacje geometryczne, wskazać układ baz odniesienia oraz określić sposób próbkowania i format raportu wymagany do odbioru.
PODSTAWA POMIARÓW
Polityka NIST dotycząca spójności pomiarowej wyjaśnia, dlaczego wynik pomiaru wymaga udokumentowanego łańcucha wzorcowań i niepewności odpowiedniej do podejmowanej decyzji.
Na życzenie oferta może obejmować raport wymiarowy, dokumentację pierwszej sztuki, certyfikat materiałowy i certyfikat obróbki wykończeniowej. Wymagania dotyczące tych dokumentów należy podać przed rozpoczęciem produkcji, aby uwzględnić je w wycenie i harmonogramie części.
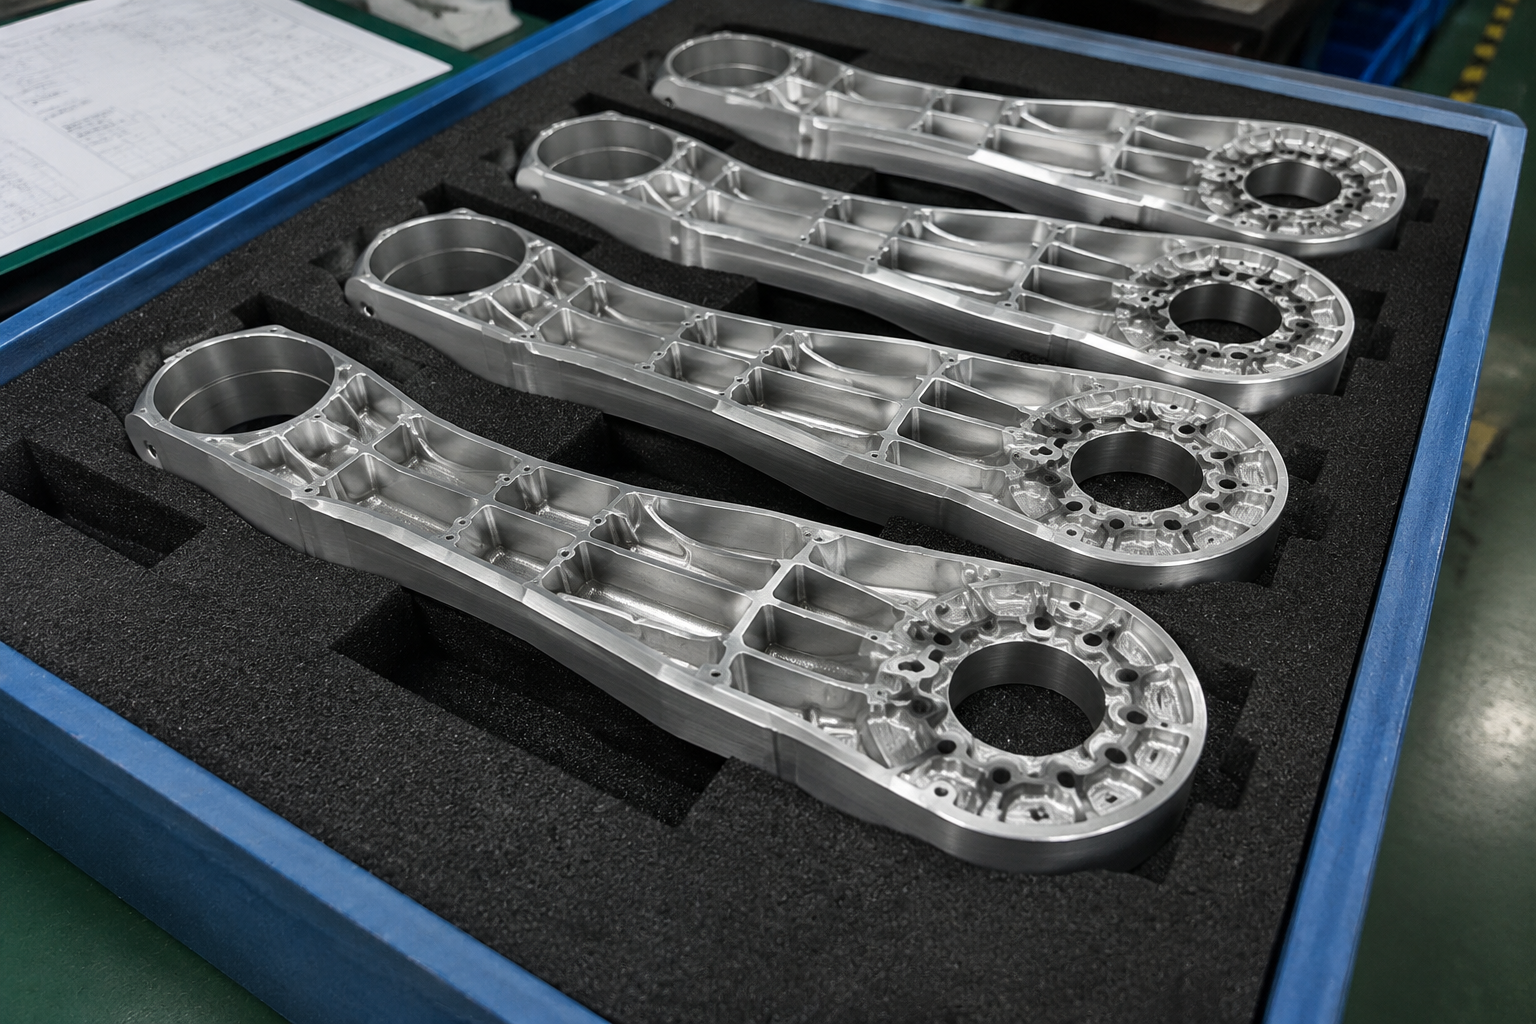
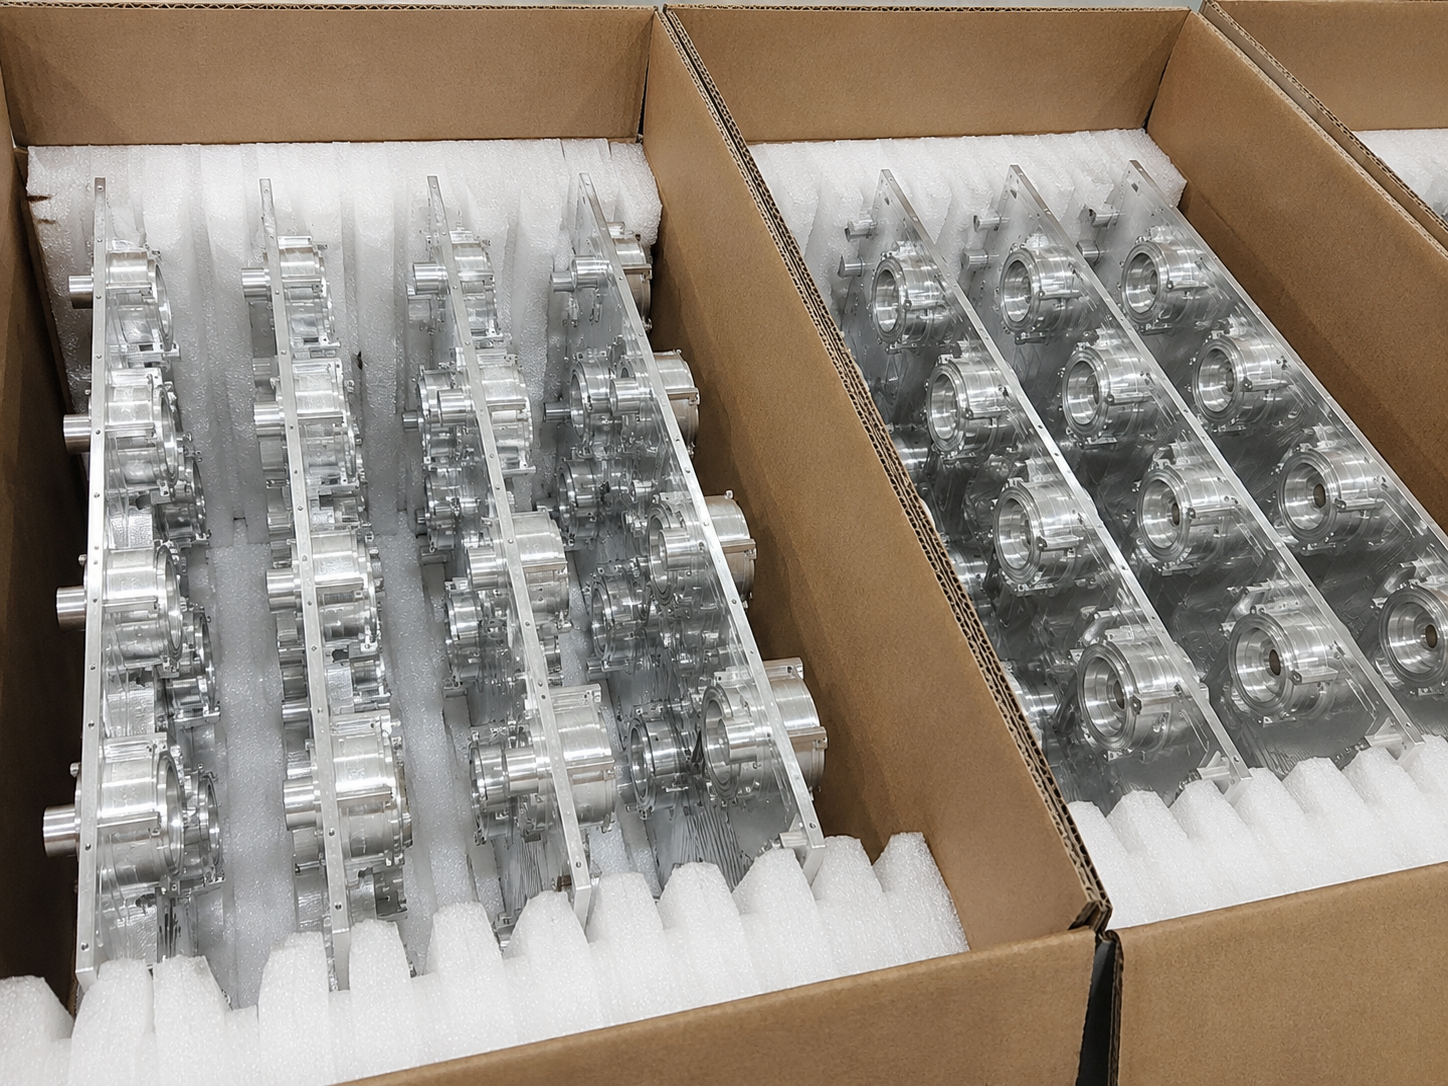
Aluminiowe ramiona po OBRÓBCE CNC umieszczone w opakowaniu prototypów; taca i wkładka piankowa chronią części.
Metody kontroli, liczebność próbek i zawartość raportów będą wynikać bezpośrednio z wymagań zakupowych klienta i zapisów rysunku.
1. Określ kontrolowaną cechę
Należy oznaczyć wymiary i relacje geometryczne wpływające na pasowanie lub odbiór. Nie należy zakładać, że każdy wymiar na rysunku wymaga tej samej metody lub szczegółowości raportowania.
2. Określ metodę
Należy ustalić, jak wyznaczona zostanie dana cecha względem układu baz odniesienia i jakie wyposażenie pomiarowe będzie odpowiednie. Metoda powinna odpowiadać cechom elementu, dostępowi do niego i niepewności wymaganej do podjęcia decyzji.
3. Określ dokument
Należy ustalić, czy zamówienie wymaga raportu wymiarowego, dokumentacji pierwszej sztuki, certyfikatu materiałowego, certyfikatu obróbki wykończeniowej lub innego dokumentu. Trzeba też określić wymagania dotyczące próbkowania i przechowywania dokumentacji.
Lista kontrolna dokumentacji zamówienia
Każdy wymagany dokument należy uwzględnić w zapytaniu ofertowym i zamówieniu. Oferta powinna potwierdzać, kto dostarcza dany dokument, jaki format jest wymagany i na jakim etapie zatwierdza go nabywca.
WYMAGANE DANE
Cechy krytyczne, interpretacja baz odniesienia, próbkowanie i format raportu
WYMAGANY REZULTAT
Wyniki pomiarów wymiarowych uzgodnionych cech dla danego zamówienia
WYMAGANE DANE
Stop, stan materiału, postać wyrobu, obowiązująca specyfikacja i zakres identyfikowalności
WYMAGANY REZULTAT
Dokument materiałowy powiązany z zakupionym półfabrykatem lub partią
WYMAGANE DANE
Specyfikacja wykończenia, maskowanie, kolor, grubość i zakres certyfikatu
WYMAGANY REZULTAT
Na życzenie dokumentacja obróbki wykończeniowej dla koordynowanej operacji dodatkowej
WYMAGANE DANE
Szablon, wykaz cech, tryb zatwierdzania i termin przekazania
WYMAGANY REZULTAT
Uzgodniona dokumentacja pierwszej sztuki przed zwolnieniem produkcji
WYMAGANE DANE
Numer części, rewizja, ilość w opakowaniu, zabezpieczenie i format etykiety
WYMAGANY REZULTAT
Części zabezpieczone i oznaczone na potrzeby odbioru oraz obsługi przy linii produkcyjnej
WYMAGANE DANE
Warunki Incoterm, miejsce dostawy, dane do faktury, pola specyfikacji pakowej i wymagany termin
WYMAGANY REZULTAT
Dokumenty wysyłkowe odpowiadające warunkom dostawy podanym w ofercie
UWAGA DO ZAMÓWIENIA: za klasyfikację importową, rozliczenie należności celnych i zgłoszenie celne odpowiadają importer oraz jego uprawniony przedstawiciel celny. Należy sprawdzić aktualne przepisy dotyczące konkretnej przesyłki.
Jak ocenić dostawcę usług obróbki CNC aluminium
Każdego dostawcę należy ocenić w sześciu obszarach: tożsamość prawna, nadzór nad rysunkami, kontrola materiału, dopasowanie procesu, kontrola jakości i dostawa. Do każdego zapytania ofertowego należy dołączyć te same wymagania, aby ceny i zakresy były porównywalne.
Należy potwierdzić podmiot prawny, adres zakładu, osobę odpowiedzialną za ofertę i odbiorcę zamówienia.
Należy odnotować rewizje modelu i rysunku, zasadę rozstrzygania rozbieżności oraz tryb zatwierdzania późniejszych zmian.
Należy potwierdzić stop, stan materiału, dopuszczalne zamienniki, certyfikaty i odpowiedzialność za obróbkę wykończeniową zlecaną na zewnątrz.
Należy poprosić o proponowany przebieg procesu technologicznego, analizę trudnych cech, założenia dotyczące ustawień i potwierdzony harmonogram.
Należy uzgodnić cechy krytyczne, metodę pomiaru, próbkowanie, raporty i uprawnienia do podejmowania decyzji w sprawie niezgodności.
Należy potwierdzić warunki Incoterm, pakowanie, etykiety, dokumenty wysyłkowe, osobę odpowiedzialną za opóźnienia i terminy eskalacji.
DZIAŁ TECHNICZNY
Sprawdza materiał, dostęp narzędzi, bazy odniesienia i przebieg procesu technologicznego.
DZIAŁ JAKOŚCI
Sprawdza metody, próbkowanie, dokumentację i nadzór nad niezgodnościami.
DZIAŁ ZAKUPÓW
Sprawdza zakres oferty, dokumenty dostawy i tryb eskalacji problemów.