Kontaktieren Sie Zhenling

Fertigung nach Kundenzeichnung seit 2006
CNC-Frässervice für präzise zerspante Bauteile
Senden Sie Zhenling die maßgebliche technische Zeichnung sowie Angaben zu Werkstoffzustand, Stückzahl und Abnahmeanforderungen. Vor der Angebotserstellung für kundenspezifische Teile aus Stahl, Edelstahl, Sonderlegierungen und Aluminium prüfen wir die Geometrie und den Fertigungsablauf. Anfragen zum CNC-Frässervice sollten Angaben zum Achsenkonzept, zum Zustand des Halbzeugs, zu aufspannungsabhängiger Geometrie, Bezügen, Prüfplan und Zeichnungsstand enthalten. Halten Sie im Angebot für das freigegebene Bauteil den vorgeschlagenen Fertigungsablauf, das Messverfahren, die Lieferleistungen, Ausschlüsse, Preisgrundlage und den Zeitplan sowie alle noch offenen Annahmen zur Fertigung oder Abnahme fest.
Dieser CNC-Frässervice ist innerhalb der kundenspezifischen CNC-Bearbeitungsleistungen von Zhenling der Fertigungsablauf für prismatische Präzisions- und andere Metallteile. Präzision ergibt sich aus dem geprüften Zusammenspiel von funktionsrelevanten Geometrieelementen, vereinbarten Grenzwerten und einer Prüfentscheidung und lässt sich nicht durch einen pauschalen Zahlenwert für alle kundenspezifischen CNC-Teile ausdrücken.
Angebot für kundenspezifische Teile anfordern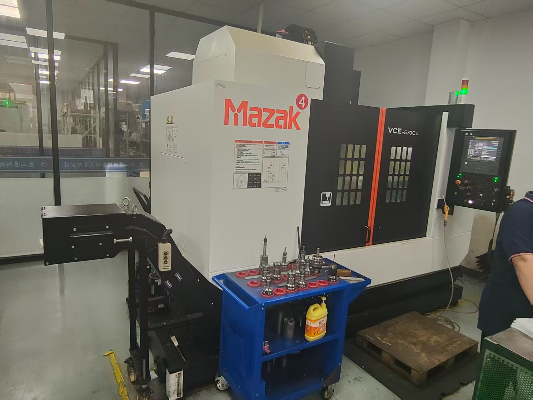
Risiken bei Aufspannung und Toleranzen vor dem Fräsen reduzieren
Ein kostspieliger Fehler bei der präzisen CNC-Bearbeitung liegt selten daran, dass „die Maschine das Metall nicht zerspanen konnte“. Häufiger sind ein unerkannter Konflikt beim Werkzeugzugang, eine unnötig enge Toleranz, ein über mehrere Aufspannungen übertragener Bezug oder eine Prüfanforderung, die erst nach der Fertigung der CNC-Teile aufgetaucht ist.
Einordnung der Produktdefinition: ASME Y14.5 bietet eine Sprache für Maße, Toleranzen und Beziehungen zwischen Bezügen. Die Norm belegt weder die Toleranzfähigkeit eines Lieferanten noch erlaubt sie die pauschale Festlegung eines Grenzwerts.
- Risiko bei der Produktdefinition: Aus der 2D-Zeichnung, dem 3D-Modell, der Bauteilvorlage und der Einkaufsspezifikation geht nicht hervor, welche Quelle maßgeblich ist.
- Risiko beim Werkzeugzugang: Eine Tasche, Anschlussöffnung, Schulter oder ein zusammengesetzter Winkel ist mit einem stabilen Schneidwerkzeug und ausreichendem Freiraum für den Werkzeughalter nicht erreichbar.
- Aufspannungsrisiko: Kritische Geometrieelemente werden in verschiedenen Spannvorrichtungen bearbeitet, wodurch das Risiko einer fehlerhaften Bezugsübertragung steigt.
- Werkstoffrisiko: Härte, Wärmebehandlungszustand, Kaltverfestigung oder das Verhalten dünner Wände verändern den Zerspanungsprozess.
- Abnahmerisiko: Die Bestellung verlangt eine „Prüfung“, ohne Geometrieelemente, Verfahren, Häufigkeit oder Regeln für Annahme und Zurückweisung festzulegen.
Für Einkäufer sind technische Zeichnungen, Termine und nachprüfbare Prüfergebnisse wichtiger als das Alter der Maschinen. Gute CNC-Arbeit berücksichtigt dabei den praktischen Zielkonflikt: Der Prüfumfang muss funktionsrelevante Risiken abdecken, ohne bei einem einfachen Geometrieelement mit großzügiger Toleranz unnötigen Aufwand zu verursachen.
Sehen Sie ein Risiko bei der Aufspannung oder Maßhaltigkeit?
Risikoprüfung anhand Ihrer technischen Zeichnung anfordern
Bei den funktionsrelevanten Geometrieelementen des Bauteils beginnen
Bei unserer Konstruktionsprüfung für die CNC-Bearbeitung unterscheiden wir funktionsrelevante Merkmale von pauschalen Vorgaben. Eine Dichtfläche, ein Lagersitz, die Lagebeziehung zwischen Anschlussöffnungen oder ein Befestigungsbild verlangt mehr Aufmerksamkeit als eine unkritische Oberfläche, für die lediglich eine Allgemeintoleranz gilt.
Flansche
Prüfen Sie die Beschaffenheit der Dichtfläche, die Lagebeziehungen im Lochkreis, die Ausrichtung der Bohrung, die Dicke sowie etwaige Anforderungen an Dichtheit oder Druckgrenzen, bevor Sie sich für einen reinen Fräsprozess oder einen kombinierten Fertigungsablauf entscheiden.
Ventilgehäuse
Erfassen Sie Anschlussöffnungen, innere Übergänge, Dichtflächen und Bezugsbeziehungen über alle Bearbeitungsrichtungen hinweg, damit die Bearbeitung mehrerer Dichtflächen keine vermeidbaren Risiken bei der Bezugsübertragung schafft.
Verschlussstopfen und Anschlussstücke
Prüfen Sie Gewinde, Schultern, Dichtgeometrie und Werkstoffzustand gemeinsam; auch ein rotationssymmetrischer Rohling kann gefräste Schlüsselflächen, Nuten oder Querbohrungen benötigen.
Sonderteile
Entscheiden Sie anhand der vorherrschenden Geometrie und der Abnahmeanforderungen, ob Fräsen, Drehen, Ausbohren, Schleifen oder ein kombinierter Fertigungsprozess geeignet ist.
Sind Sie unsicher, ob sich die Geometrie fertigen lässt?
Technische Bauteilzeichnung zur Machbarkeitsprüfung senden
Fräsen, Drehen oder Mehrachsenbearbeitung nach der vorherrschenden Geometrie wählen
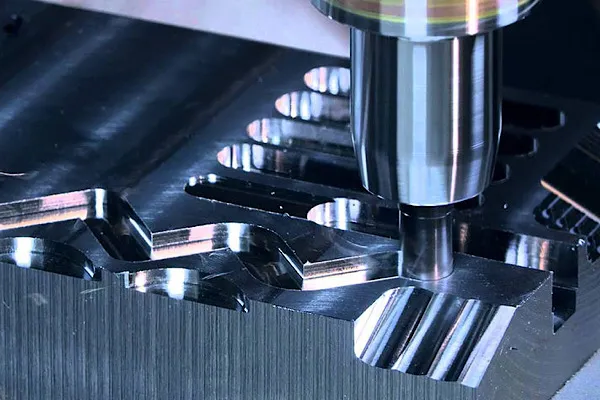
CNC-Fräsen eignet sich, wenn Dichtflächen, Taschen, Nuten, Bohrungen oder Konturen das Bauteil prägen. CNC-Fräsen und Drehen können Teil desselben Fertigungsablaufs sein, wenn die kritische Geometrie prismatische und rotationssymmetrische Geometrieelemente verbindet; für bestimmte Querbohrungen, Schlüsselflächen oder Nuten kommt auch CNC-Drehen mit angetriebenen Werkzeugen infrage.
Einordnung der Fertigungsablaufprüfung: Die Arbeiten von NIST zur digitalen Fertigung verknüpfen Informationen aus Konstruktion, Fertigung und Messung. Sie stützen einen kontrollierten Datenfluss, enthalten aber keine allgemeingültige Empfehlung für eine bestimmte Achsenzahl oder Maschinenart.
| Vorherrschende Geometrie | Anfänglicher Fertigungsablauf | Fragen zur Wahl des Fertigungsablaufs |
|---|---|---|
| Dichtflächen, Taschen, Nuten, Bohrungen und polygonale Konturen | 3-Achs-Bearbeitung oder indexiertes Fräsen | Erreicht das Schneidwerkzeug das Geometrieelement bei ausreichender Steifigkeit, Spanabfuhr und Freiraum für den Werkzeughalter? |
| Durchmesser, Schultern, Bohrungen und konzentrische Geometrieelemente | CNC-Drehen | Welche Geometrieelemente müssen koaxial bleiben, und sind außerdem Querbohrungen, Schlüsselflächen oder Passfedernuten erforderlich? |
| Rotationssymmetrische und prismatische Geometrieelemente in einem Bauteil | Fräsen und Drehen, Drehfräsen oder kontrollierte Übergabe | Welcher Bezug muss beim Wechsel der Maschine oder Spannvorrichtung erhalten bleiben? |
| Zusammengesetzte Dichtflächen, schräge Bohrungen und schwer zugängliche Geometrieelemente | 4-Achs-CNC-Bearbeitung, indexierte 5-Achs-Fräsverfahren oder simultane 5-Achs-Bearbeitung | Erfordert die Geometrie eine kontinuierliche Werkzeugausrichtung oder lediglich weniger indexierte Aufspannungen? |
Das Risiko besteht darin, die Maschinenkategorie festzulegen, bevor die Fragen zu Bezügen und Zugänglichkeit geklärt sind. Da ASME Y14.5 Maße und geometrische Anforderungen als Sprache zur Beschreibung der Konstruktionsabsicht behandelt, legt Zhenling der Fertigungsablaufprüfung die maßgebliche technische Zeichnung zugrunde, statt die Achsenzahl allein als Nachweis anzusehen.
Vergleichen Sie Fräs-, Dreh- und Mehrachsenverfahren?
Prüfung des Fertigungsablaufs anhand Ihrer technischen Zeichnung anfordern
Technische Grenze
Eine höhere Achsenzahl ist kein Qualitätsmerkmal. Einfache Teile lassen sich auf einer unkomplizierten CNC-Maschine unter Umständen berechenbarer fertigen, während bei komplexen Geometrien der Mehrachsenzugang sinnvoll sein kann, weil er Übergaben reduziert oder kürzere, steifere Werkzeuge ermöglicht.
Warum „5 Achsen“ allein keine Antwort sind
Mit komplexeren Bewegungen und Zugangswegen steigen auch die Anforderungen an Programmierung, Simulation, Werkstückspannung und Prüfung. Sachlich ist: Der Zugang zu mehreren Dichtflächen kann helfen, während Vorteile bei Taktzeit und Kosten weiterhin vom Bauteil abhängen und nicht allein von der Maschinenkategorie.
-
01
Wählen Sie den einfachsten Fertigungsablauf, der die erforderlichen Bezugsbeziehungen erhält.
-
02
Setzen Sie indexierte oder simultane Bewegungen ein, wenn Zugänglichkeit, Werkzeugausrichtung oder weniger Aufspannungen einen messbaren technischen Nutzen bringen.
-
03
Lassen Sie Bauteile mit überwiegend rotationssymmetrischer Geometrie für einen CNC-Drehservice nach Kundenzeichnung prüfen.
-
04
Lassen Sie zusammengesetzte Winkel und Zugangsprobleme bei mehreren Dichtflächen für eine 5-Achs-CNC-Bearbeitung prüfen, wenn weniger Übergaben die Bezugsbeziehungen erhalten können.
Werkstoffe für die CNC-Bearbeitung nach den Einsatzbedingungen auswählen
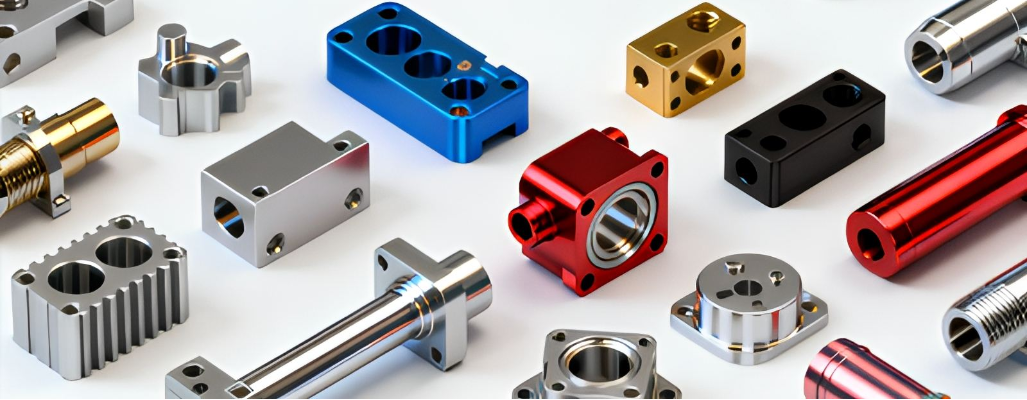
Werkstoffe für die CNC-Bearbeitung sollten nach den Einsatzbedingungen ausgewählt werden, nicht danach, welche Werkstoffe ein CNC-Betrieb bereits zerspant hat. Korrosion, Temperatur, Druckbelastung, Härte, Verschleiß, nachfolgendes Schweißen und Oberflächenbeschaffenheit können die Wahl des Halbzeugs und die Prozessplanung beeinflussen.
Einordnung der Werkstoffdaten:
Die Arbeiten von NIST zur digitalen Fertigung
unterstützen die Durchgängigkeit von Produktdefinitions- und Fertigungsdaten. Sie belegen weder die Eignung eines Werkstoffs noch die Verfügbarkeit des Halbzeugs oder die Leistungsfähigkeit eines Lieferanten für einen konkreten Auftrag.
| Werkstoffgruppe | Von Zhenling angegebene repräsentative Werkstoffsorten | Fragen für die Angebotsanfrage zum vorgesehenen Verfahren |
|---|---|---|
| Kohlenstoffstahl und legierter Stahl | 20#, 45#, Q235A, Q345D, 12CrMoV, GCr15, 25CrMo, 42CrMo | Geben Sie Liefer- und Wärmebehandlungszustand, Härteanforderung, Korrosionsschutz, mögliche Verzüge und das erforderliche Maß an Rückverfolgbarkeit an. |
| Edelstahl | 303, 304, 304L, 316, 316L, 321 | Benennen Sie das korrosive Medium, Passivierung oder andere Oberflächenbearbeitung, Oberflächenzustand, Schweißbeanspruchung und Geometrieelemente, bei denen Kaltverfestigung problematisch sein kann. |
| Hochleistungs- und korrosionsbeständige Legierungen | C276, 904L und nickelbasierte Legierungen für chemische Anwendungen | Klären Sie die genaue Spezifikation, die Produktform, den Bedarf an Zertifikaten, die Härte, das thermische Verhalten und ob Ersatzwerkstoffe ausgeschlossen sind. |
| Aluminiumlegierung | Mehrere Gruppen von Aluminiumlegierungen; die genaue Werkstoffsorte hängt von der technischen Zeichnung ab | Legen Sie den Wärmebehandlungszustand, mögliche Anforderungen an die Faserrichtung, die Sichtoberfläche, das Aufmaß für das Eloxieren und das Verzugsrisiko dünner Wände fest. |
Regel für Werkstoffersatz
Akzeptieren Sie „gleichwertig“ nicht als informelle Entscheidung in der Fertigung, wenn chemische Zusammensetzung, mechanische Eigenschaften, Korrosion oder normative Pflichten relevant sind. Halten Sie zulässige Alternativen und den Freigabeweg in der Einkaufsspezifikation fest.
Zerspanbarkeit und Eignung für den Einsatz getrennt beurteilen
Eine Werkstoffsorte kann gut zerspanbar und dennoch für die Einsatzumgebung ungeeignet sein – oder technisch geeignet, wegen Wärmeentwicklung, Verschleiß oder schwieriger Spankontrolle aber hohe Bearbeitungskosten verursachen. Jede durch CNC-Bearbeitung erzeugte Oberfläche, die abdichtet, gleitet oder beschichtet wird, braucht eigene Anforderungen an die Oberflächenbeschaffenheit; Grundlage für die Freigabe bleibt die Funktionsspezifikation des Kunden.
01
Geben Sie Werkstoffsorte, maßgebliche Norm, Produktform und Werkstoffzustand an.
02
Benennen Sie die Anforderungen an Härte, Wärmebehandlung, Korrosion und Temperatur.
03
Legen Sie vor der Angebotserstellung fest, welche Werkstoffzertifikate und welche Rückverfolgbarkeit der Chargen Sie erwarten.
04
Legen Sie Aufmaße für die Oberflächenbearbeitung fest, wenn Eloxieren, Beschichten, galvanische Behandlung oder Passivieren die Endmaße beeinflusst.
Vergleichen Sie Legierungen für schwierige Einsatzbedingungen?
Werkstoff- und Toleranzprüfung anfordern
Von einer kontrollierten Produktdefinition zu geprüften Fertigungsteilen
Wenn technische Zeichnung und Modell unterschiedliche Änderungsstände haben, kann der Widerspruch bis zur Erstmusterprüfung oder Montage unentdeckt bleiben, weil dem CNC-Bearbeitungsprozess keine einheitliche maßgebliche Definition mehr zugrunde liegt. Die Arbeiten von NIST zur digitalen Fertigung verknüpfen CAD, CNC-Fertigung und Messung, während ISO 14253-1 zeigt, warum auch für die spätere Abnahmeentscheidung eine festgelegte Grundlage nötig ist. Keine der beiden Quellen belegt ein projektspezifisches Ergebnis.
01
Entgegennehmen. Reichen Sie die 2D-Zeichnung, das 3D-Modell oder eine Bauteilvorlage sowie Änderungsstand, Maßeinheiten, Stückzahl und Einkaufsanforderungen ein.
02
Maßgebliche Grundlage festlegen. Klären Sie, welche Datei gilt, wenn sich technische Zeichnung, Modell, Bauteilvorlage oder Anmerkungen widersprechen.
03
Prüfen. Prüfen Sie Geometrie, Bezüge, geometrische Anforderungen, Werkstoffzustand, Oberflächenanforderungen und Prüfumfang.
04
Fertigungsablauf festlegen. Wählen Sie Maschinen, Aufspannungen, Spannvorrichtungen und Werkzeuge aus und dokumentieren Sie Fragen, die vor der Freigabe geklärt sein müssen.
05
Erstes Ergebnis prüfen. Prüfen Sie das erste Teil oder die erste Charge anhand der vereinbarten Merkmale und Entscheidungsgrundlage.
06
Änderungen kontrollieren. Halten Sie den freigegebenen Änderungsstand, die Prozessanweisungen und den Prüfplan für die wiederholte Fertigung aufeinander abgestimmt.
07
Nachweise liefern. Liefern Sie die Fertigungsteile zusammen mit den vereinbarten Werkstoff-, Prüf-, Kennzeichnungs- und Rückverfolgbarkeitsunterlagen.
Prototypen und wiederholte Fertigung erfordern unterschiedliche Kontrollen
Prototypen und Fertigungsteile erfordern unterschiedliche Kontrollen: Ein Prototyp macht Konstruktions- und Zugangsprobleme sichtbar, während für einen Folgeauftrag eine stabile Spannvorrichtung, dokumentierte Änderungsstände und eine festgelegte Prüfhäufigkeit nötig sind. Anders als bei eilig beschafften Teilen, bei denen nur die Geschwindigkeit zählt, müssen bei der wiederholten Fertigung der freigegebene Fertigungsablauf und die Abnahmegrundlage erhalten bleiben.
Prototypenfräsen
Klären Sie vorrangig Konstruktionsfragen, die Zugänglichkeit der Geometrieelemente und das Werkstoffverhalten und dokumentieren Sie Abweichungen oder Änderungen an der technischen Zeichnung eindeutig.
CNC-Bearbeitung in kleinen Stückzahlen
Stimmen Sie wiederverwendbare Werkstückspannung und Prüfumfang auf die Stückzahl ab, ohne davon auszugehen, dass eine eigens angefertigte Fertigungsspannvorrichtung immer wirtschaftlich ist.
Wiederholte Fertigung
Legen Sie den maßgeblichen Änderungsstand, den freigegebenen Fertigungsablauf, die kritischen Geometrieelemente und die erforderlichen Nachweise fest, bevor Sie ein früher gefertigtes Teil als aktuelle Vorgabe heranziehen.
Gesamtkosten des CNC-Fräsens fundiert vergleichen
Die Kosten der CNC-Bearbeitung hängen vom gesamten Fertigungsablauf ab, nicht allein von der Maschinenlaufzeit. Wissenschaftliche Arbeiten unterscheiden die eigentliche Metallzerspanung von unproduktiven Zeiten sowie Handhabungs- und Rüstzeiten; wegen des Zielkonflikts zwischen Geschwindigkeit und Unsicherheit eignet sich dieser Ansatz jedoch zum Vergleich und nicht als genaue Preisformel für die Zerspanung.
Einordnung des Kostenmodells: Veröffentlichte Forschung zu Bearbeitungszeiten unterscheidet produktive und unproduktive Zeit, während die Arbeiten von NIST zur Datenkontinuität kontrollierte Eingangsdaten unterstützen. Keine der beiden Quellen nennt Preise oder Lieferzeiten von Zhenling.
| Kostenfaktor | Warum er den Fertigungsablauf beeinflusst | Was Angebote vergleichbar macht |
|---|---|---|
| Werkstoff und Zustand | Preis des Halbzeugs, Härte, Werkzeugverschleiß, Wärmeentwicklung und Verzug unterscheiden sich je nach Werkstoffsorte und Zustand. | Genaue Werkstoffsorte, Produktform, Zustand, Regel für Werkstoffersatz und Zertifikatsanforderung |
| Geometrie und Aufspannung | Zugänglichkeit, Übergaben, komplexe Spannvorrichtungen und Werkzeuge mit großer Auskraglänge erhöhen Aufwand und Risiko außerhalb der eigentlichen Zerspanung. | Aktuelles Modell, technische Zeichnung, Bezugskonzept und benannte funktionsrelevante Geometrieelemente |
| Toleranz und Oberflächenbeschaffenheit | Kritische Grenzwerte können andere Bearbeitungsfolgen, Schritte der Oberflächenbearbeitung und Messverfahren erfordern. | Funktionsrelevante Toleranzen, getrennt von pauschalen oder optischen Anforderungen |
| Stückzahl und Fertigungsphase | Die Kosten für Programmierung und Aufspannung verteilen sich bei einem Prototyp, einer ersten Charge und einem Folgeauftrag unterschiedlich. | Stückzahl der Prototypen, Stückzahl der Erstbestellung und realistischer Folgebedarf |
| Prüfung und Unterlagen | 100%ige Prüfung, Stichproben, Werkstoffberichte und besondere Aufzeichnungen beanspruchen unterschiedlich viele Ressourcen. | Benannte Merkmale, Prüfhäufigkeit, Entscheidungsregel und Berichtsformat |
| Externe Prozessschritte | Wärmebehandlung, Beschichtung, galvanische Behandlung oder Spezialprüfungen bringen zusätzliche Übergaben und Abhängigkeiten bei den Maßen mit sich. | Geltende Spezifikationen, Abdeckungen, Aufmaße und Vorgaben zu freigegebenen Bezugsquellen |
Warum ein veröffentlichter Preis oder eine feste Lieferzeit irreführend wäre
Nacharbeit kann einen Preisvorteil aus dem Angebot zunichtemachen, selbst wenn das Ersatzteil kostenlos ist, denn verlorene Zeit und zusätzlicher Logistikaufwand lassen sich nicht rückgängig machen. Ein Sofortangebot oder Onlineangebot mag schnell vorliegen, doch auch ein vergleichbares Angebot für CNC-Leistungen braucht eine maßgebliche Produktdefinition.
-
01
Fragen Sie, ob das Angebot die Erstmusterprüfung, Spezialwerkzeuge und Prüfunterlagen umfasst.
-
02
Klären Sie, ob Werkstoff, Wärmebehandlung, Beschichtung, Verpackung und Fracht zum angebotenen Leistungsumfang gehören.
-
03
Vergleichen Sie Ausschlüsse und Annahmen, nicht nur den Gesamtpreis.
-
04
Fordern Sie eine Lieferzeitschätzung erst an, wenn die technischen Fragen und externen Prozessschritte geklärt sind.
Prüfen Sie die Nachweise für Ihre CNC-gefrästen Teile
Einkäufer, die Präzisionszerspanung beauftragen, bevorzugen Lieferanten, die kritische Geometrieelemente, Messverfahren und Abweichungen frühzeitig ansprechen. Auch bei Leistungen der Präzisions-CNC-Bearbeitung ist eine vereinbarte Entscheidungsgrundlage nötig; ISO 14253-1 behandelt Konformitätsentscheidungen nahe an Grenzwerten und die Messunsicherheit, doch ein allgemeiner Bericht belegt kein vollständiges Prüfsystem.
Einordnung der Abnahme:
ISO 14253-1 behandelt Konformitätsentscheidungen nahe an Spezifikationsgrenzen, und das
Handbuch von NIST/SEMATECH erläutert den Rahmen der Abnahmeprüfung anhand von Stichproben. Der Auftrag muss dennoch Merkmale, Verfahren und Entscheidungsregel festlegen.
| Nachweis | Was er belegen kann | Was noch vereinbart werden muss |
|---|---|---|
| Werkstoffzertifikat | Werkstoffidentität und dokumentierte Eigenschaften im Geltungsbereich des Zertifikats | Erforderliche Norm, Zuordnung zur Charge, Verantwortung für die Prüfung und etwaige unabhängige Prüfung |
| Maßprüfbericht | Dokumentierte Ergebnisse für benannte Merkmale | Messverfahren, Prüfhäufigkeit, Eignung der Messmittel und Entscheidungsregel |
| Erstmusterprotokoll | Erste Prüfung anhand eines vereinbarten Merkmalssatzes | Ob das Protokoll die Fertigung freigibt und wie spätere Prozessänderungen behandelt werden |
| Stichprobenprotokoll | Entscheidung über eine Charge nach einem festgelegten Stichprobenplan | Definition der Charge, Stichprobenumfang, Annahmezahl und geltende Norm |
| Protokoll der 100%igen Prüfung | Ergebnisse für jedes festgelegte Merkmal oder jedes Bauteil innerhalb des vereinbarten Umfangs | Welche Merkmale vollständig geprüft werden und wie Ergebnisse nahe an Grenzwerten behandelt werden |
| Dokumentation von Änderungsstand und Rückverfolgbarkeit | Verknüpfung von Auftrag, Werkstoff und Prozess mit dem Änderungsstand der Produktdefinition | Aufbewahrungsfrist, Format der Kennzeichnung und Zugriff für den Kunden |
Legen Sie die Nachweise vor Fertigungsbeginn fest.
Bauteilspezifische Prüfung des Prüfumfangs anfordern
Stichproben sind eine Entscheidung, kein Synonym für Qualität
NIST beschreibt Abnahmeprüfungen anhand von Stichproben als Mittelweg zwischen keiner Prüfung und einer 100%igen Prüfung, insbesondere wenn eine vollständige Prüfung zerstörend, teuer oder zeitaufwendig ist. In Ihrer Bestellung sollte daher stehen, ob kritische Merkmale zu 100 % geprüft werden oder einem dokumentierten Stichprobenplan unterliegen.
Nachweisstand dieser Seite
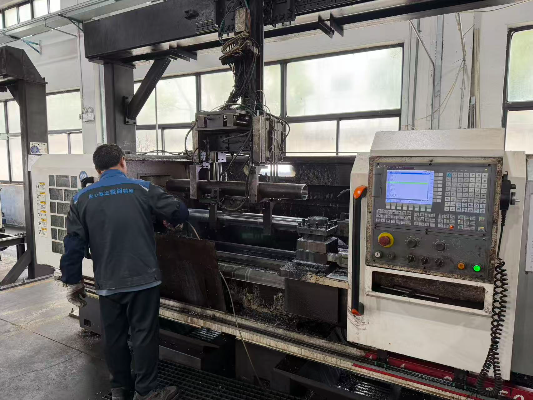
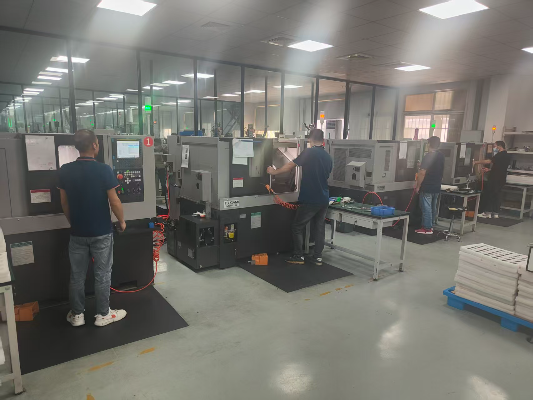
Wir unterscheiden nachgewiesene Fakten, vom Unternehmen bereitgestellte Angaben zu seinen Fähigkeiten und Ergebnisse, die von der technischen Zeichnung abhängen. So wird verhindert, dass ein Werksfoto oder eine allgemeine Aussage zu Zertifikaten als Beleg für eine bestimmte Prozessfähigkeit oder ein konkretes Abnahmeergebnis gilt.
| Aussage | Status | Verwendung |
|---|---|---|
| Shanghai Zhenling Hardware Co., Ltd. wurde 2006 gegründet | Verifiziert | Durch den geprüften Gewerberegistereintrag belegt |
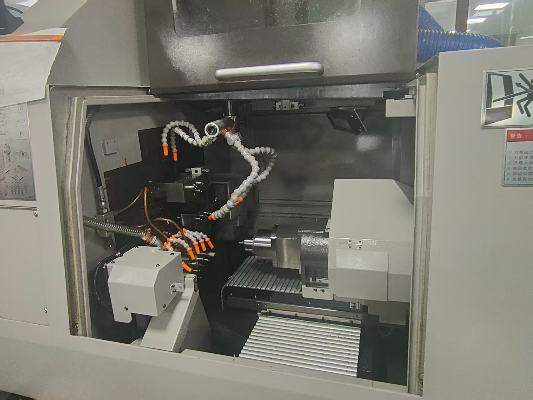
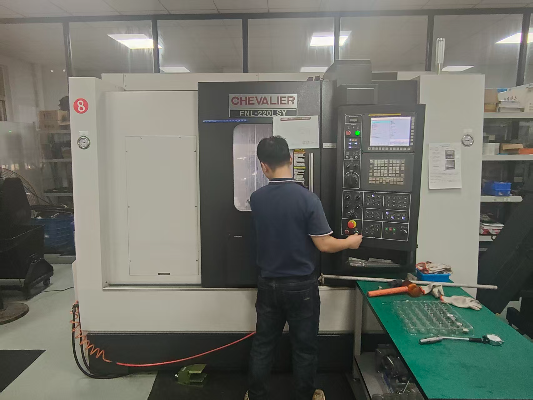
| Fertigungsstandort in Jiashan und angegebene CNC-Maschinenkategorien | Angabe des Unternehmens | Durch Unternehmensangaben und geprüfte Maschinenfotos gestützt; daraus wird kein allgemeingültiger Leistungswert abgeleitet |
| Auf dieser Seite aufgeführte Werkstoffsorten | Angabe des Unternehmens | Als Auswahl für die Prüfung verwenden, vorbehaltlich der Projektspezifikation und der Bestätigung der Halbzeugverfügbarkeit |
| Maßgrenzen, Rauheit, Kapazität, Lieferzeit und Prüfdokumentation | Von der technischen Zeichnung abhängig | Im Rahmen der Angebots- und Auftragsprüfung bestätigen |
| Geltungsbereich von CE oder ASME für ein bestimmtes gefrästes Bauteil | Von den Dokumenten abhängig | Fordern Sie das einschlägige aktuelle Zertifikat samt Geltungsbereich an, bevor Sie sich darauf stützen |
Gegründet 2006
Gewerberegistereintrag geprüft
Direkt vom Hersteller
Vom Unternehmen beschriebener Fertigungsstandort in Jiashan
3 / 4 / 5 Achsen
Maschinenkategorien, keine allgemeingültige Aussage zur Leistungsfähigkeit
Angebotsumfang
Projektergebnisse hängen von der technischen Zeichnung und dem Abnahmeumfang ab
Realistische Anwendungsfälle vor der Auftragsfreigabe prüfen
Die folgenden Anwendungen der CNC-Bearbeitung sind Beispiele für die technische Prüfung von Bauteilgruppen, die Zhenling nach eigenen Angaben fertigt; es handelt sich nicht um veröffentlichte Kundenfallstudien. Sie zeigen, wie bei kundenspezifischen Fertigungsleistungen technische Fragen geklärt werden sollten, ohne ein Messergebnis aus einem nicht benannten Projekt zu behaupten.
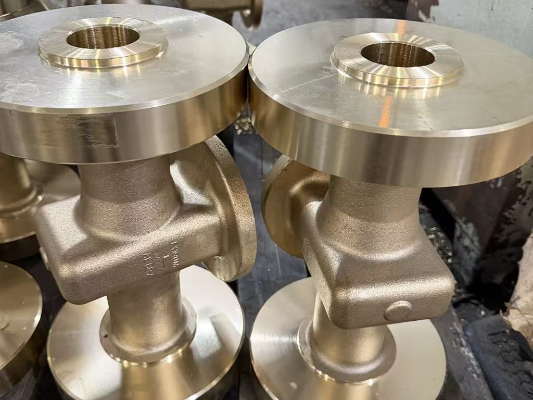
Ventilgehäuse mit mehreren Dichtflächen
Ventilgehäuse mit mehreren Dichtflächen
Der Käufer muss sicherstellen, dass die Lagebeziehungen der Anschlussöffnungen, die Dichtflächen und das Bezugskonzept über mehrere Bearbeitungsrichtungen hinweg erhalten bleiben. Die Prüfung sollte indexierten Mehrachsenzugang mit wiederholten Aufspannungen vergleichen und anschließend festlegen, wie die für Montage oder Dichtheit relevanten Beziehungen geprüft werden.
- HauptrisikoBezugsübertragung
- EntscheidungsgrundlageÜbersicht über den Zugang zu Geometrieelementen und Prüfplan
- ZielkonfliktEinfachere Spannvorrichtungen gegenüber weniger Aufspannungen
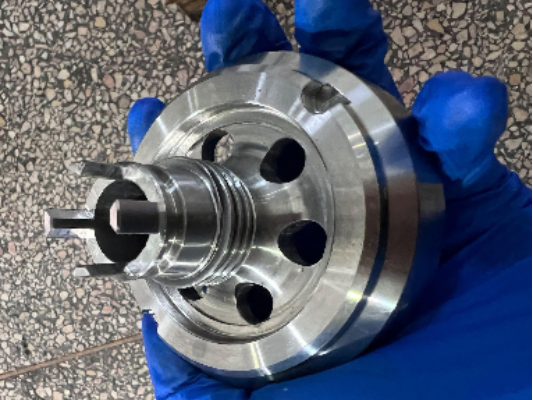
Flansch mit zusätzlichen Geometrieelementen
Flansch mit zusätzlichen Geometrieelementen
Das Bauteil verbindet rotationssymmetrische Geometrie mit einem Schraubenbild, einer Nut, einer Schlüsselfläche oder einem schrägen Geometrieelement. Ein kombinierter Dreh- und Fräsprozess kann koaxiale Geometrieelemente besser erhalten, als sämtliche Arbeitsschritte auf eine Maschinenart zu beschränken.
- HauptrisikoLagebeziehung zwischen Dichtfläche, Bohrung und Lochbild
- EntscheidungsgrundlageMaßgebliche Bezüge und Bearbeitungsfolge
- ZielkonfliktKontrollierte Übergabe gegenüber einem komplexen Fertigungsablauf auf einer einzigen Maschine
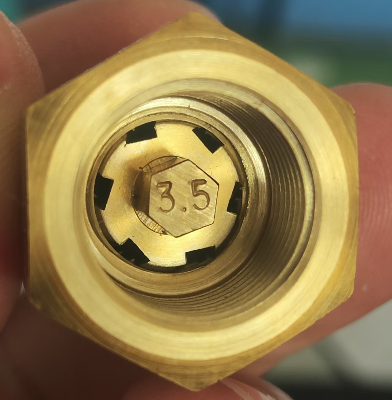
Verschlussstopfen aus Legierung / Bauteil zur Durchflussregelung
Verschlussstopfen aus Legierung / Bauteil zur Durchflussregelung
Werkstoffzustand, Dichtfläche, Gewinde, Bohrung und korrosive Einsatzumgebung beeinflussen einander. Deshalb sollte die Angebotsanfrage die Werkstoffspezifikation und das Aufmaß für die Oberflächenbearbeitung mit der abschließenden Messung und den Unterlagen zur Rückverfolgbarkeit verknüpfen.
- HauptrisikoUnstimmigkeit zwischen Werkstoff und Oberfläche
- EntscheidungsgrundlageWerkstoffanforderungen und Abnahmemerkmale
- ZielkonfliktPrüfumfang gegenüber funktionaler Kritikalität
Eine Angebotsanfrage für kundenspezifische CNC-Bearbeitung vorbereiten, die Ingenieure kalkulieren können
Eine entscheidungsreife Angebotsanfrage beseitigt das Risiko unterschiedlicher Annahmen der Lieferanten. Da Abnahmekriterien, Zeichnungsstand und Werkstoffumfang den Fertigungsablauf verändern können, benötigt Zhenling diese Angaben, bevor das Unternehmen seine Dienstleistungen für die Präzisions-CNC-Bearbeitung seriös anbieten kann.
Hintergrund für die Angebotsanfrage: ASME Y14.5 unterstützt eine eindeutige Beschreibung des Produkts. Bei zugangsbeschränkten technischen Daten bietet U.S. EAR Part 734 eine Orientierung zum Geltungsbereich, jedoch keine Rechtsberatung oder automatische Aussage zur Genehmigungspflicht.
| Angaben des Käufers | Technische Prüfung | Erwartetes Ergebnis |
|---|---|---|
| Maßgebliche Datei, technische 2D-Zeichnung, 3D-Modell, Änderungsstand und Maßeinheiten | Widersprüche, fehlende Maße, Geometrie und Bezugssystem klären | Liste offener Fragen und vorläufiger Fertigungsablauf |
| Werkstoffsorte, Halbzeugform, Werkstoffzustand und Rückverfolgbarkeit | Zerspanbarkeit, Verzug, mögliche Werkstoffalternativen und Dokumentationsbedarf prüfen | Bestätigter Werkstoffumfang und festgelegter Umfang der Zertifikate |
| Geometrische Anforderungen, allgemeine Maßangaben und Oberflächenbeschaffenheit | Funktionale Grenzwerte mit Aufspannung, Zerspanung und Messung abgleichen | Plan für kritische Merkmale und deren Prüfung |
| Stückzahlen für Prototyp, Erstauftrag und Folgeaufträge | Aufwand für Programmierung, Spannvorrichtungen, Chargen und Prüfung bewerten | Annahmen zu Fertigung und Angebot für die jeweilige Phase |
| Abnahmeregel und Prüfhäufigkeit | 100 %-Prüfung, Stichproben, Entscheidungen bei grenznahen Messwerten und Berichtsformat prüfen | Darstellung dessen, was die Nachweise belegen können und was nicht |
| Wärmebehandlung, Beschichtung, galvanische Beschichtung oder Passivierung | Maßzugaben, Maskierung, Handhabung und Reihenfolge externer Bearbeitungsschritte prüfen | Abnahmekriterien vor und nach der Bearbeitung |
| Anforderungen an Kennzeichnung, Verpackung und Versand | Anforderungen an Rückverfolgbarkeit und Oberflächenschutz prüfen | Checkliste für Lieferung und Dokumentation |
RFQ-Register von der technischen Zeichnung bis zur Prüfung
Nutzen Sie bei der Beauftragung eines Herstellers für CNC-Frästeile das RFQ-Register von der technischen Zeichnung bis zur Prüfung anstelle eines allgemeinen Formulars. Es macht den Zielkonflikt zwischen Maschinengeschwindigkeit und technischer Klarheit sichtbar, bevor der Auftrag freigegeben wird.
01
Aktuelle CAD-Datei und technische Zeichnung mit einem eindeutig gekennzeichneten maßgeblichen Änderungsstand
02
Maßeinheiten, Bezugssystem, geometrische Anforderungen, allgemeine Maßangaben und Anforderungen an die Oberflächenbeschaffenheit
03
Werkstoffsorte, Werkstoffzustand, Wärmebehandlung und zulässige Werkstoffalternativen
04
Stückzahlen für Prototypen und Fertigung, einschließlich eines realistischen Bedarfs bei Folgeaufträgen
05
Kritische Merkmale und ihre funktionale Bedeutung
06
Prüfhäufigkeit, Entscheidungsregel, Werkstoffdokumentation und Anforderungen an die Rückverfolgbarkeit
07
Spezifikationen für externe Bearbeitungsschritte, Maskierung, optische Grenzwerte und Maßzugaben
08
Verpackung, Kennzeichnung, Bestimmungsort und angestrebter Lieferzeitraum
Leistungsumfang
Fräsen ist ein spanendes Fertigungsverfahren, bei dem Metall kontrolliert abgetragen wird, doch diese Definition allein sagt noch nichts über die Eignung des Verfahrens aus. Diese Seite ist keine allgemeine Online-Plattform für CNC-Bearbeitungsangebote, Blechfertigung oder 3D-Druckangebote für Kunststoff- und Metallteile. Sie behandelt die Prüfung anhand technischer Zeichnungen.
Technische Entscheidungshilfen für die CNC-Bearbeitung
Nutzen Sie unsere strukturierten Entscheidungshilfen, um Risiken bei der Aufspannung zu bewerten, Fertigungsabläufe zu vergleichen und den Prüfumfang vor der Angebotserstellung und Fertigungsfreigabe festzulegen.
01
Entscheidungshilfe für Aufspannrisiken beim Fräsen
Zum Erkunden Mauszeiger darüber bewegen
Entscheidungshilfe für Aufspannrisiken beim Fräsen
Bewerten Sie die Zugänglichkeit der Geometrieelemente, die Anzahl der Aufspannungen, die Steifigkeit des Bauteils und das Werkstoffverhalten, um den optimalen Fertigungsablauf für das 3-, 4- oder 5-Achs-Fräsen zu bestimmen.
Tool öffnen02
Vergleich der Fertigungsabläufe für Fräsen und Drehen
Zum Erkunden Mauszeiger darüber bewegen
Vergleich der Fertigungsabläufe für Fräsen und Drehen
Vergleichen Sie produktive und unproduktive Einflussgrößen bei der Bearbeitung prismatischer und rotationssymmetrischer Teile, um die gesamten CNC-Kosten besser einzuordnen.
Tool öffnen03
Planungshilfe für den Prüfumfang
Zum Erkunden Mauszeiger darüber bewegen
Planungshilfe für den Prüfumfang
Legen Sie kritische Merkmale, Messverfahren und Anforderungen an Abnahmenachweise fest, bevor Sie die Fertigung freigeben.
Tool öffnenVon Ihrer technischen Zeichnung zum prüfbaren Angebot
Zhenling nutzt die von Ihnen bereitgestellten maßgeblichen Dateien, Angaben zu Werkstoffzustand und Spezifikation, Stückzahl und Abnahmekriterien, um zu bestimmen, welche Fragen vor der Fertigung kundenspezifischer Frästeile geklärt werden müssen.
Stellen Sie die maßgebliche technische 2D-Zeichnung und das verfügbare CAD-Modell bereit, zusammen mit Änderungsstand, Maßeinheiten, Werkstoff und Werkstoffzustand, Stückzahl, Oberflächenanforderungen, kritischen Geometrieelementen, Prüfumfang und externen Bearbeitungsschritten. Geben Sie an, welche Quelle maßgeblich ist, falls technische Zeichnung, Modell, Referenzteil oder Einkaufsspezifikation einander widersprechen.
Wählen Sie 3-Achs-, 4-Achs- oder 5-Achs-CNC-Fräsen nach Zugänglichkeit der Geometrieelemente, Anzahl der Aufspannungen, Beziehungen zwischen den Bezügen, Steifigkeit und Fertigungsphase aus. Die 3-Achs-Bearbeitung eignet sich für zugängliche Geometrieelemente, beim 4-Achs-Fräsen werden durch indexierte Bewegung weitere Dichtflächen zugänglich, und eine kontinuierliche 5-Achs-Ausrichtung ist gerechtfertigt, wenn die erforderliche Geometrie aufgrund der Zugänglichkeit oder Ausrichtung sonst nicht hergestellt werden kann.
Eine pauschale Toleranz, die für jedes Bauteil, jeden Werkstoff, jede Größe und jedes Geometrieelement gilt, lässt sich nicht seriös angeben. Zhenling prüft die technische Zeichnung, das Bezugssystem, den Werkstoffzustand, den Aufspannplan, das Messverfahren und das Prüfintervall, bevor eine Bearbeitungstoleranz bestätigt wird.
Das Unternehmen verfügt über Erfahrung mit Kohlenstoff- und legierten Stählen, Edelstählen einschließlich 303, 304, 304L, 316, 316L, 321 und 904L, C276 und Nickelbasislegierungen für Anwendungen in der chemischen Industrie sowie Aluminiumlegierungen. Die konkrete Werkstoffsorte, der Zustand, die Härte, die Korrosionsbeanspruchung und die Anforderungen an Zertifikate müssen dennoch für jedes Projekt geprüft werden.
Geometrie, Werkstoff, Stückzahl und Prüfanforderungen beeinflussen die Kosten für Halbzeug, Programmierung, Aufspannung, Bearbeitungszeit, Werkzeugverschleiß, Spannvorrichtungen, Prüfung und externe Bearbeitungsschritte. Angebote lassen sich besser vergleichen, wenn alle Anbieter denselben Änderungsstand, Werkstoffzustand, dieselbe Stückzahl und dieselben Abnahmekriterien erhalten.
Zhenling kann technische Zeichnungen oder Referenzteile zur Prüfung einer kundenspezifischen Fertigung entgegennehmen. Ein nützliches Ergebnis sind eine Liste offener Fragen und vorläufige Entscheidungen zum Fertigungsablauf; die endgültige Fertigbarkeit, der Preis und die Lieferzeit hängen von der tatsächlichen Produktdefinition und dem Auftragsumfang ab.
CNC-Fräsen eignet sich für Prototypen, Kleinserien und wiederkehrende Aufträge, doch jede Phase erfordert andere Kontrollen. Ein Prototyp dient dazu, Annahmen zu Konstruktion und Zugänglichkeit zu prüfen, während die Fertigung bei Folgeaufträgen stabile Spannvorrichtungen, die Verwaltung von Änderungsständen, eine festgelegte Prüfhäufigkeit und ein definiertes Nachweispaket erfordert.
Der Umfang der verfügbaren Dokumente wird für jedes Projekt vereinbart und im Angebot sowie in der Bestellung aufgeführt. Fordern Sie das für den Auftrag benötigte konkrete Werkstoffzertifikat, den Maßprüfbericht, den Erstmusterprüfbericht, den Umfang der Stichproben- oder 100 %-Prüfung, den Rückverfolgbarkeitsbericht und die spezifischen Prüfergebnisse an.
Drehen kann eine schnelle Option sein, wenn koaxiale Beziehungen wichtig sind, etwa bei Durchmessern und Bohrungen, während Fräsen bei Teilen mit komplexen Konturen und Dichtflächen wichtig wird. Beide Verfahren lassen sich dann kombinieren, um komplexere Profile herzustellen.
Fragen Sie, wie Zhenling bei der Teilefertigung mit kritischen Geometrieelementen, Aufspannungen, Werkstoffspezifikationen, Bemaßungssystemen, Abnahmekriterien und Abweichungen umgeht. Diese Nachweise helfen einzuschätzen, wie gründlich die Prüfung erfolgt und inwieweit sich ein Käufer auf die Fertigungs- und Prüfdaten des Unternehmens verlassen kann. Das Alter der Maschinen oder eine allgemeine Maschinenliste belegen für sich genommen nicht die Kompetenz als Lieferant von Fertigungsteilen.