Kontaktieren Sie Zhenling

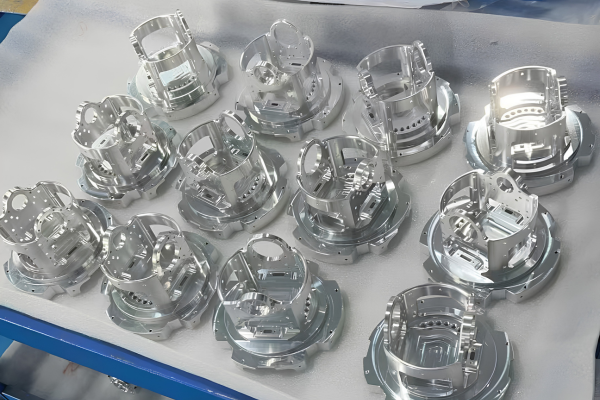
Metallbearbeitung nach Kundenzeichnung
CNC-Bearbeitung von Bronze für kundenspezifische Industriebauteile
Bei der CNC-Bearbeitung von Bronze nach Kundenzeichnung sind 5 Angaben entscheidend: die genaue Legierung, der Rohling, die funktionsrelevante Geometrie, die Abnahmegrenzen und die für Ihren Auftrag erforderlichen Nachweise. Zhenling prüft diese Angaben, bevor für kundenspezifische Bronzebauteile Drehen, Fräsen, Ausdrehen, Schleifen oder eine Mehrachsbearbeitung vorgesehen wird. Anfragen zur CNC-Bearbeitung von Bronze sollten Werkstoffsorte, Zustand des Halbzeugs, Lagerbeanspruchung oder Korrosionsbelastung, kritische Maße, Oberflächenbeschaffenheit und Prüfpunkte enthalten. Prüfen Sie den vorgeschlagenen Fertigungsablauf, noch offene Grenzwerte und erforderliche Unterlagen, bevor Sie Preis, Termin oder Fertigungsmöglichkeit für den konkreten Auftrag zugrunde legen, und unterscheiden Sie bestätigte Angaben von ungeklärten kaufmännischen oder prüftechnischen Annahmen.
01Seit 2006Unternehmensgeschichte
028.000 m²Fertigungsstandort Jiashan
036.000 m²Angegebene Betriebsfläche
043- / 4- / 5-AchsBearbeitung auf entsprechenden Zentren möglich
Zeichnungsprüfung Leistungsumfang vor Zusage klären
Chargennachweise Mit dem Bestellumfang festgelegt
Was bei der ersten Prüfung zu klären ist
01
Werkstoffnorm, UNS-Nummer oder Werkstoffsorte, Zustand und zulässige Ausgangsform.
02
Kritische Maße, Lage der Bezüge zueinander, Oberflächenbeschaffenheit, Gewinde und passende Geometrieelemente.
03
Stückzahl, Plan für Muster oder Erstmuster, Prüfumfang, Oberflächenbearbeitung, Verpackung und Bestimmungsort.
01 / 03
Geltungsbereich der Quelle
Die Bronzelegierung auf Belastung, Korrosion und Zerspanungsrisiko abstimmen
Anforderungen der U.S. EPA an Trinkwasserinstallationen
Vom Bestimmungsland abhängige Vorgabe; keine Regel zur Legierungsauswahl.
„Bronze“ ist keine vollständige Werkstoffangabe, und es gibt keine allgemein beste Bronze für die Zerspanung. Lagerbronze, Phosphorbronze, Aluminiumbronze, Siliziumbronze und andere Kupferlegierungen unterscheiden sich hinsichtlich Zusammensetzung, Halbzeugherstellung, Verschleißfestigkeit, Korrosionsbeständigkeit, Reibungsverhalten, Wärmebehandlung und Zerspanbarkeit. Wenn die technische Zeichnung stattdessen eine Werkzeugstahlsorte vorgibt, prüfen Sie den Leistungsumfang der CNC-Bearbeitung von Werkzeugstahl, bevor Sie diesen Fertigungsablauf für Bronze als anwendbar ansehen.
Entscheidungshilfe: Bronzelegierung, Bauteil und Nachweise
- 01Verwendungszweck, Medium, Belastung, Temperatur, Druck und Zielmarkt.
- 02Werkstoffnorm, Werkstoffsorte oder UNS-Nummer laut technischer Zeichnung sowie Regeln für Ersatzwerkstoffe.
- 03Sandguss, Schleuderguss oder Strangguss, umgeformtes Halbzeug und Lieferzustand.
- 04Geometrie, Bezugssystem, Bearbeitungszugabe, Prozessfolge und Spannvorrichtung.
- 05Prüfverfahren, Prüfumfang, Messunsicherheit und Abnahmeregel.
- 06Unterlagen zu Werkstoff, Prozess, Erstmuster und Chargenfreigabe.
Die Daten der Copper Development Association nennen für die bleihaltige Zinnbronze C92300 unter anderem Lager, Buchsen, Zahnräder, Pumpenteile, Laufräder, Ventilgehäuse und Hydraulikanlagen und ordnen unterschiedlichen Gussformen unterschiedliche ASTM-Spezifikationen zu. Ein verbreiteter Irrtum ist, dass ein solches Legierungsprofil die technische Zeichnung oder die Berechnung für den vorgesehenen Einsatz ersetzen könne.
Szenario 01 — Einsatz als Lager oder Buchse
Erforderliche Angaben
Was in die Angebotsanfrage gehört
Belastung, Drehzahl, Wellenwerkstoff, Schmierung, Passung, Betriebstemperatur
Auswirkungen auf die Zerspanung
Warum sich dadurch die CNC-Bearbeitung ändert
Bohrungszustand, Wandstabilität, Zerspanungsverhalten der Bronze und Strategie für die Oberflächenbeschaffenheit hängen von der konkreten Legierung und dem Rohling ab
Grenzen der Nachweisbarkeit
Nachweise zu Legierung und Halbzeug
Die Bezeichnung einer Werkstofffamilie belegt keine Verschleißlebensdauer
Szenario 02 — Einsatz in Pumpen oder Ventilen
Erforderliche Angaben
Was in die Angebotsanfrage gehört
Chemische Zusammensetzung des Mediums, Druck, Temperatur, Korrosionszuschlag, regulatorischer Zielmarkt
Auswirkungen auf die Zerspanung
Warum sich dadurch die CNC-Bearbeitung ändert
Werkstoffidentität, drucktragende Geometrie, Gusszustand und Prüfumfang beeinflussen den Fertigungsablauf
Grenzen der Nachweisbarkeit
Risiken bei Bauteil und Geometrieelementen
Ein Foto belegt keine Druckdichtheit
Szenario 03 — Zahnrad oder Verschleißteil
Erforderliche Angaben
Was in die Angebotsanfrage gehört
Belastungsrichtung, Werkstoff des Gegenstücks, Verzahnungsdaten, Schmierung, Härteanforderung
Auswirkungen auf die Zerspanung
Warum sich dadurch die CNC-Bearbeitung ändert
Werkzeugstandzeit, Verzahnungsbearbeitung, Bezugskontrolle und Verzugrisiko müssen gemeinsam geprüft werden
Grenzen der Nachweisbarkeit
Prüfentscheidung
Zerspanbarkeit garantiert keine Lebensdauer im Einsatz
Szenario 04 — Eingeschränkter Verwendungszweck
Erforderliche Angaben
Was in die Angebotsanfrage gehört
Bestimmungsort, Kontaktmedium, geltende Produktvorschrift, für die Zertifizierung zuständige Stelle
Auswirkungen auf die Zerspanung
Warum sich dadurch die CNC-Bearbeitung ändert
Anforderungen an Zusammensetzung und Unterlagen können die zulässigen Werkstoffquellen einschränken
Grenzen der Nachweisbarkeit
Entscheidung zur Angebotsanfrage
Unternehmensnachweise qualifizieren nicht jedes Bauteil
ASTM B148-24 gilt für die aufgeführten Sandgussteile aus Aluminiumbronze und legt fest, dass die mechanischen Eigenschaften an separat gegossenen Probestäben bestimmt werden. Das zeigt, warum eine Werkstoffnorm, das Ergebnis einer Probestabprüfung und die Maßabnahme des fertigen Bauteils unterschiedliche Nachweise sind.
Anforderungen für Trinkwasser gelten unter bestimmten Voraussetzungen
Für die betreffenden Trinkwasserrohre, Armaturen und Installationsgegenstände in den USA definiert die EPA „bleifrei“ als gewichteten Durchschnitt von 0,25 % Blei über die benetzten Oberflächen und nennt Ausnahmen für Nichttrinkwasseranwendungen sowie bestimmte Produkte. Geben Sie Bestimmungsort, Kontaktmedium und geltende Vorschrift an, bevor Sie nach der Eignung einer Bronzelegierung fragen.
Prüfung der Zerspanung Anforderungen zur Prüfung der Zerspanung senden
Fertigungsabläufe nach Bauteilfamilie
Kundenspezifische CNC-Bearbeitung von Bronze für Pumpen, Ventile, Zahnräder und Lagerbauteile
Geltungsbereich der Quelle
Geltungsbereich der U.S. EPA für betroffene Produkte und Ausnahmen
Nur relevant, wenn das Bauteil in den USA für eine erfasste Trinkwasseranwendung eingesetzt wird.
Fragen Sie, ob die vorgesehene Familie von Bronzebauteilen, die ausfallkritischen Geometrieelemente, der Zustand des Rohlings, der Zerspanungsprozess und die Freigabenachweise zusammen einen ausführbaren Auftrag ergeben, statt lediglich zu fragen, ob ein Betrieb „Bronzeteile“ fertigen kann.
Die Bauteilfamilie bestimmt den Fertigungsablauf mit
Eine verbreitete Annahme lautet, dass für industrielle Anwendungen ein einziger Prozess universell einsetzbar sei; das ist nicht der Fall. Zerspante Bronzebuchsen, aus Gussrohlingen gefertigte Bronzeteile und Zahnräder aus Phosphorbronze können unterschiedliche Entscheidungen zu Halbzeug, Bezügen und Prüfung erfordern; die Auswahl von CNC-Maschine und Spannvorrichtung richtet sich daher nach der freigegebenen technischen Zeichnung, dem Lieferzustand und den Freigabeanforderungen.
S1 — Ventil- und Pumpengehäuse
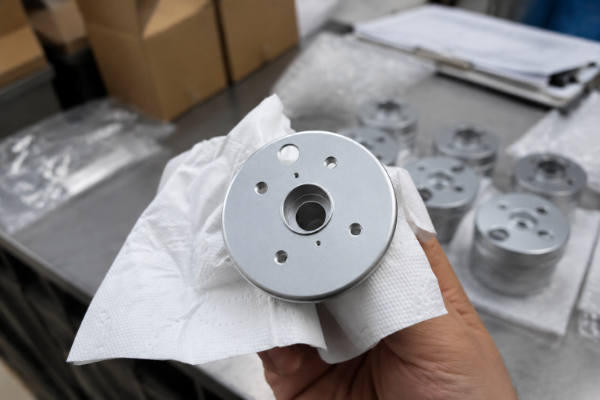
Prüfen Sie die Bezüge am Ventilgehäuse, Bohrungen, Flanschdichtflächen, Lochkreise, Anschlussöffnungen, Wandzustand sowie etwaige Anforderungen an Druckfestigkeit oder Dichtheit.
Das Foto belegt nur die sichtbare Geometrie und den Bearbeitungsstand.
S2 — Laufräder und rotierende Teile
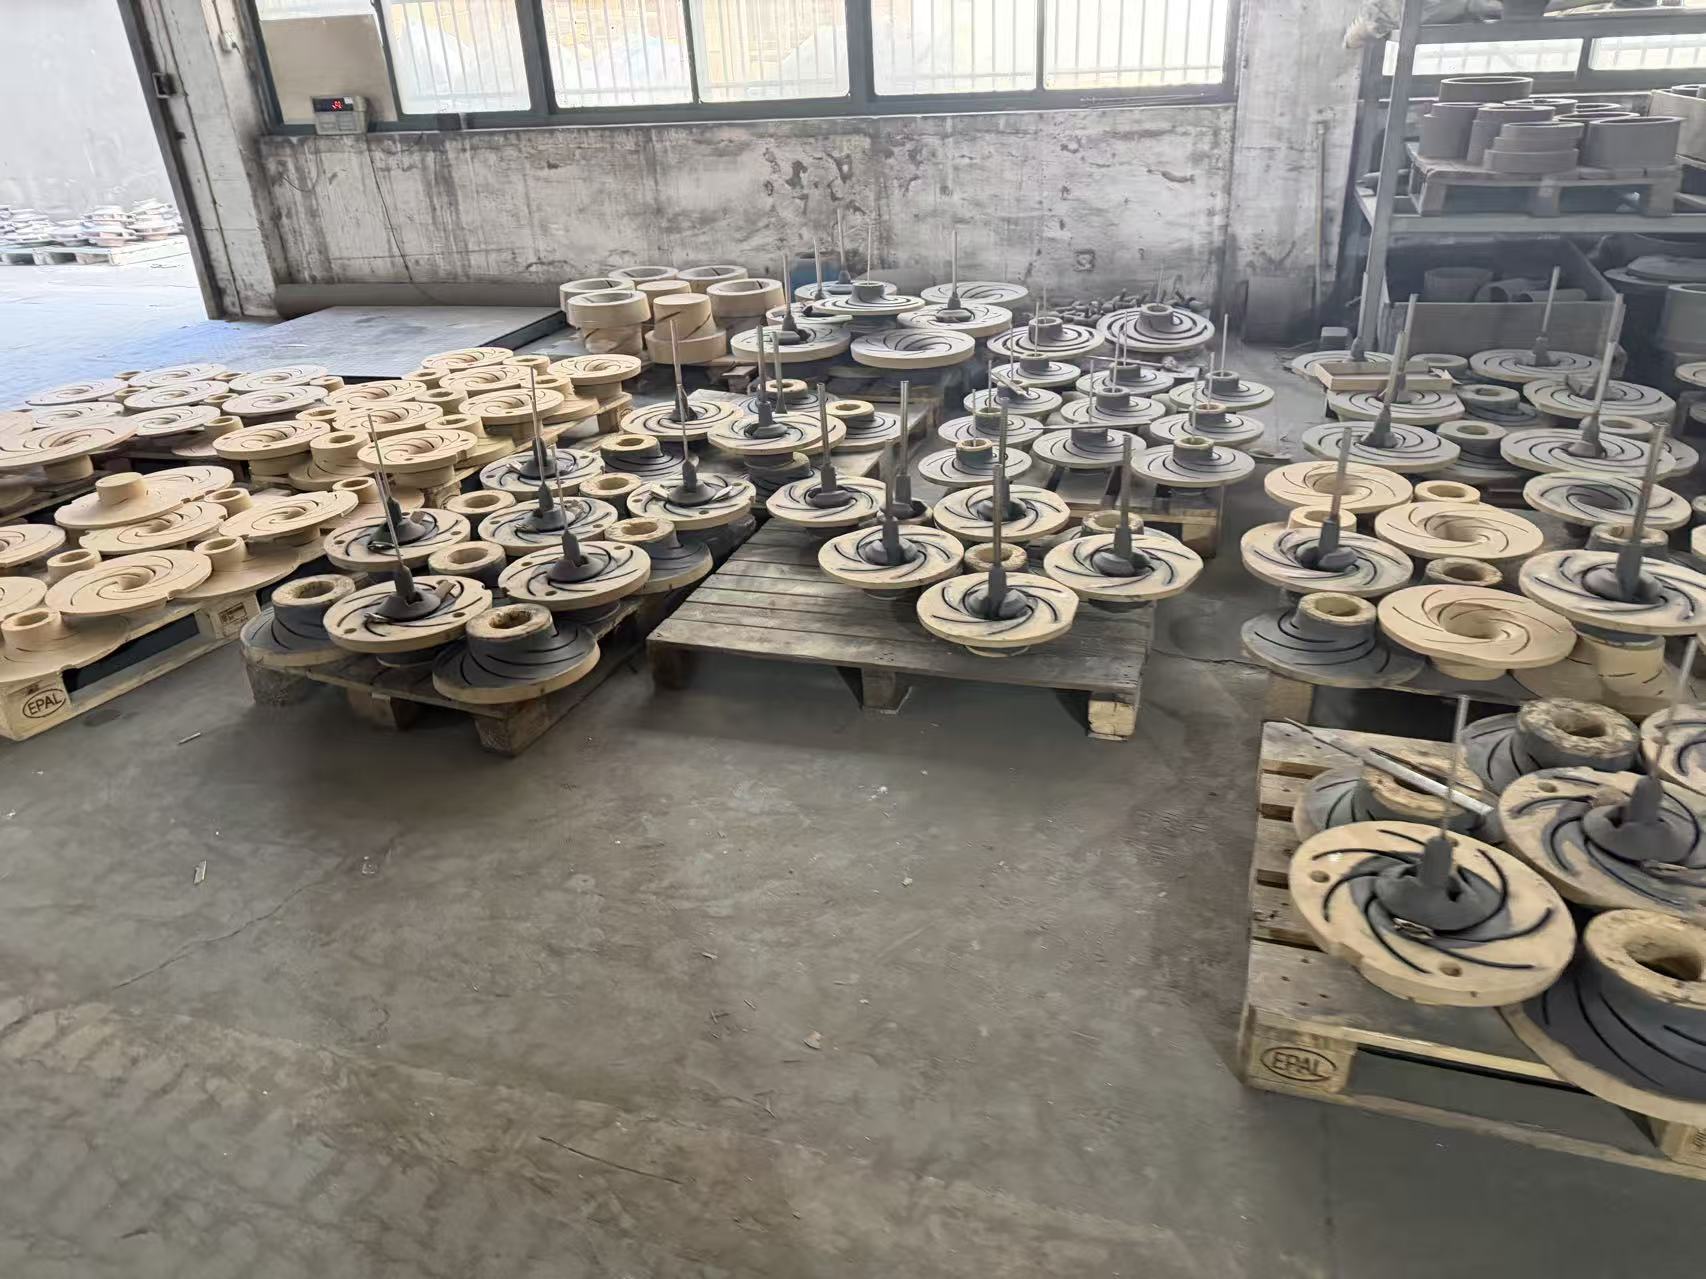
BeispielbildLegen Sie Nabe, Bohrung, Schaufelspiel, Konzentrizität, für die Auswuchtung relevante Geometrieelemente, Übertragung der Bezüge und zulässiges Entfernen von Gussresten fest.
Das Foto belegt weder Legierung noch Auswuchtgüte oder Toleranz.
S3 — Zahnräder und Naben
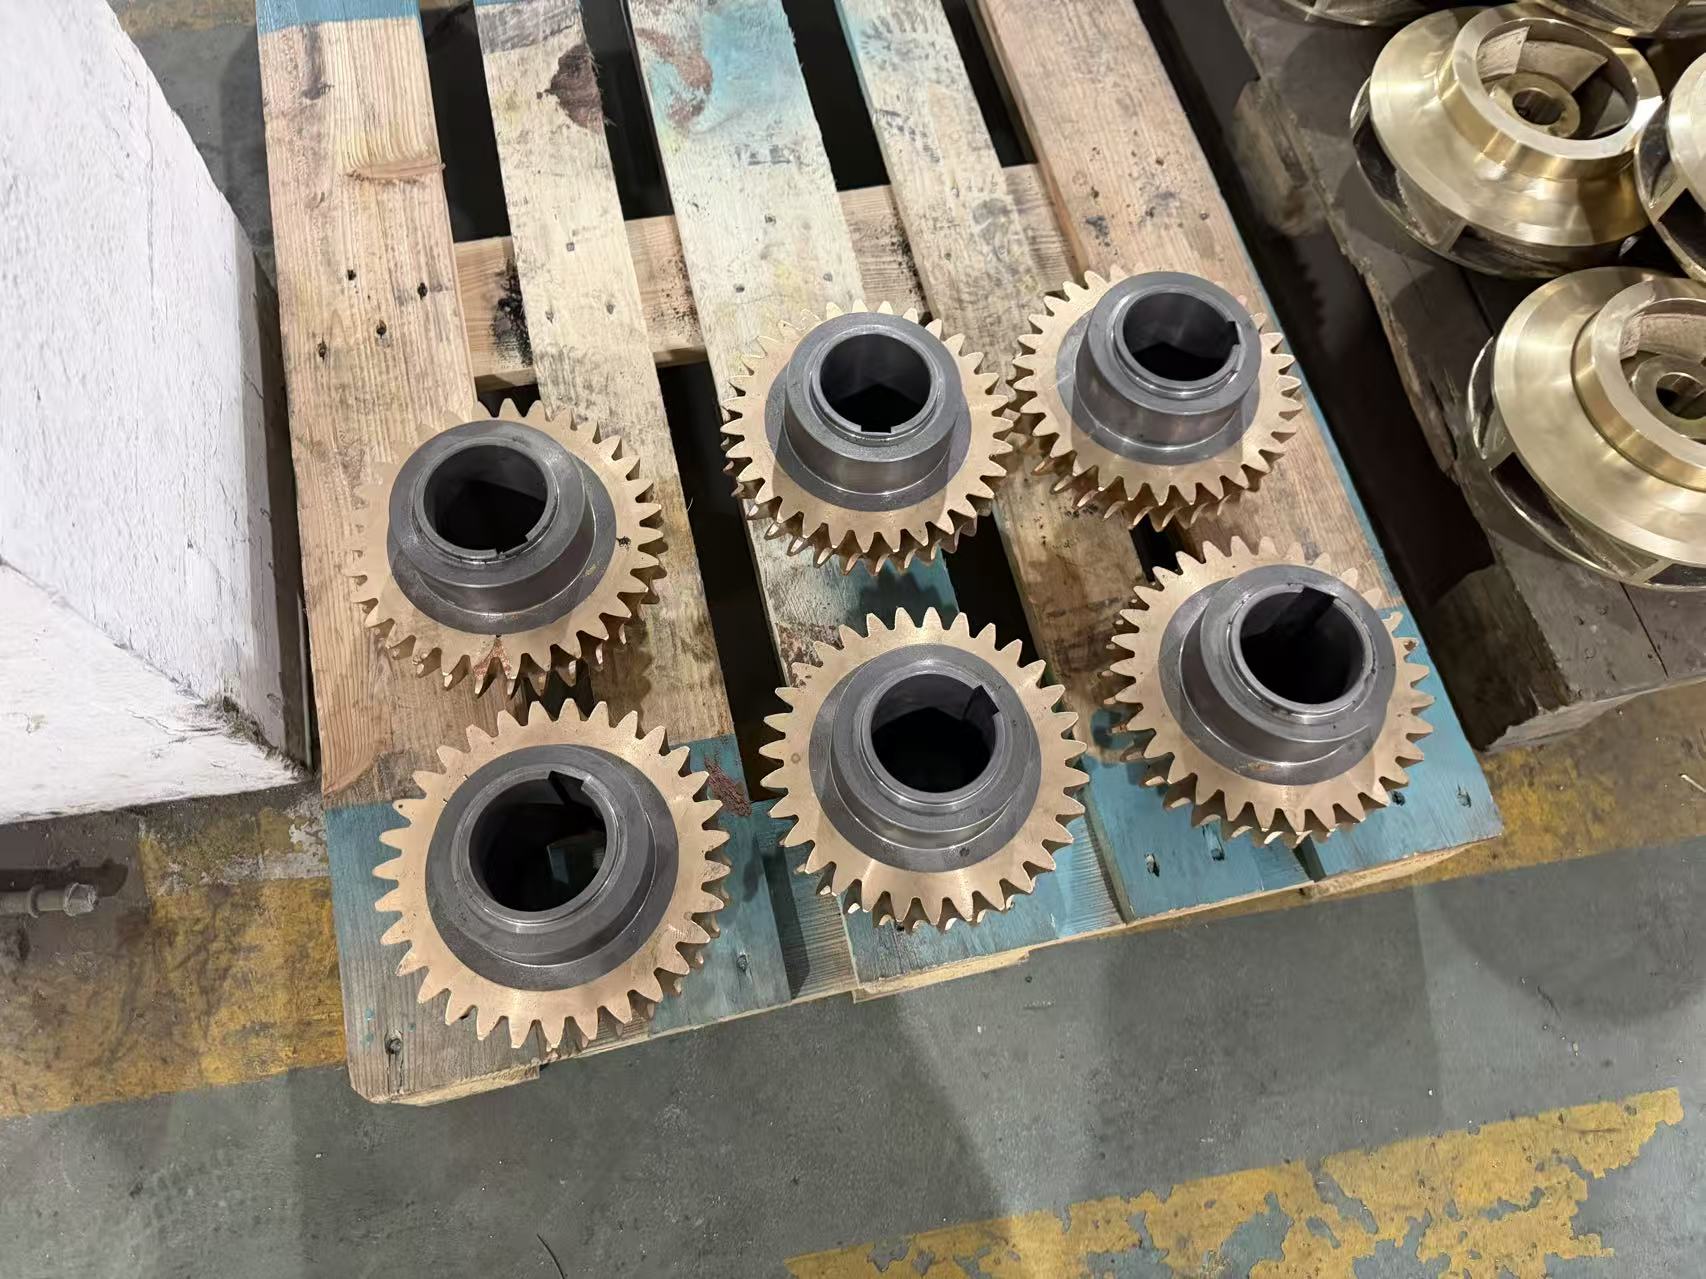
BeispielbildÜbermitteln Sie Zahngeometrie, Nabenpassung, Passfedernut, Gegenstück, Werkstoffpaarung, Schmierung und Anforderungen an die Prüfung.
Das Foto belegt weder Verzahnungsgenauigkeit noch Verschleißverhalten.
| Bauteilfamilie | Ausfallkritische Geometrieelemente | Zu prüfender CNC-Fertigungsablauf | Anzufordernde Nachweise |
|---|---|---|---|
| Buchsen und Lager aus Bronze | Bohrungsmaß, Rundheit, Wandverformung, Passung, Schmierelemente | Drehen, Ausdrehen, Schrupp- und Schlichtfolge, Prüfung im gespannten oder ungespannten Zustand | Werkstoffidentität, Bohrungsprüfbericht, Prüfzustand, Nachweis der Oberflächenbeschaffenheit |
| Pumpenteile und Laufräder | Lage der Nabe zu den Schaufeln, Konzentrizität, Zugang zu Strömungskanälen, Gusszugabe | Drehen, Ausdrehen, CNC-Fräsen, Antasten, gezielte Mehrachsbearbeitung schwer zugänglicher Bereiche | Bezugsplan, gemessene Geometrieelemente, gegebenenfalls Umfang der Auswucht- oder Funktionsprüfung |
| Ventilgehäuse und Flansche | Lage der Dichtflächen zueinander, Lochkreis, Ausrichtung der Anschlussöffnungen, Dichtungsmerkmale | Drehen oder Fräsen, Ausdrehen, Bohren, Gewindeschneiden, Entgraten | Kritische Maße sowie gesondert festgelegte Oberflächen-, Innen- oder Druckprüfungen |
| Zahnräder, Wellen, Naben und Verschleißteile | Verzahnungsdaten, Rundlaufabweichung, Passung, Passfedernut, Passflächen | Drehen, Fräsen, Fertigungsablauf für Verzahnungsmerkmale, Schleifen, sofern vorgegeben und machbar | Bericht zu Geometrieelementen, Werkstoffdokument, bei Bestellung Härte- oder Prozessnachweis |
Valve World beschreibt sandgegossene Nickel-Aluminiumbronze für komplexe Pumpengehäuse, Laufräder und Ventilgehäuse sowie den Einsatz von Schleuderguss für Ringe und Buchsen. Das ist ein Branchenbeispiel eines Dritten und kein Beleg dafür, dass jedes fotografierte Bauteil aus dieser Legierung stammt oder so gefertigt wurde.
Zeichnungsprüfung Bauteilfamilie und technische Zeichnung senden
Komplexe Bronzegeometrien durch Drehen, Fräsen, Ausdrehen und 5-Achs-Bearbeitung fertigen
Eine verlässliche Aussage bezieht sich auf den konkreten Fertigungsablauf
Zhenling plant anhand der Angaben in der technischen Zeichnung einen vorläufigen Ablauf für CNC-Drehen oder 5-Achs-Bearbeitung, denn eine Maschinenliste allein klärt das Risiko bei der Werkstückspannung nicht. Senden Sie für ein Ventilgehäuse, Laufrad, Zahnrad oder eine Buchse die freigegebene technische Zeichnung und die kritische Toleranz, damit Zugänglichkeit, Schnittkräfte, Oberflächenbearbeitung und Prüfung vor Bestätigung der Angebotsanfrage bewertet werden können.
GELTUNGSBEREICH DER QUELLE
NIST-Forschung zu Informationen in der Produktfertigung
Sie stützt den geregelten Informationsaustausch, schreibt aber keinen Fertigungsablauf für die Zerspanung vor. Manche Werkstoffsorten lassen sich hervorragend zerspanen; bei anderen können unter bestimmten Bedingungen Werkzeugverschleiß, Oberflächenschäden sowie Probleme durch Späne, Wärme oder Kaltverfestigung auftreten. Welche Schwierigkeiten tatsächlich entstehen, hängt von Legierung, Zustand, Geometrie, Bearbeitungszugabe, Schnittgeschwindigkeit, Vorschub, Kühlmittelkonzept und angestrebter Oberflächenbeschaffenheit ab.
Parameter für den vorläufigen CNC-Fertigungsablauf [ Details bei Berührung anzeigen ]
Gesichteter Beitrag bei Practical Machinist zum Drehen und Ausdrehen von Bronzebuchsen
Lange oder tiefe Bohrung
Frage zum Fertigungsablauf
Lässt sich das Geometrieelement abstützen, erreichen, kühlen und messen?
Zu prüfendes Risiko
Durchbiegung der Bohrstange, Spanabfuhr, Werkzeugverschleiß, Konizität
Nicht voraussetzen
Ein Durchmesser belegt die Maßhaltigkeit der gesamten Bohrung
Dünne oder geschlitzte Wand
Frage zum Fertigungsablauf
Wann sollte das Bauteil geschlitzt, gespannt, entspannt und fertig zerspant werden?
Zu prüfendes Risiko
Formänderung und Abweichung zwischen Prüfzuständen
Nicht voraussetzen
Maschinengenauigkeit verhindert Werkstoffverformung
Endkonturnaher Gussrohling
Frage zum Fertigungsablauf
Wie groß sind die schwankende Bearbeitungszugabe und die Zugabe für Bezugsflächen?
Zu prüfendes Risiko
Schnittunterbrechungen, Luftschnitte, örtliche Fehler, Lageverschiebung
Nicht voraussetzen
Das CAD-Nennmodell entspricht dem angelieferten Rohling
Komplexe Laufrad- oder Ventilgeometrie
Frage zum Fertigungsablauf
Welche Oberflächen bestimmen den Fertigungsablauf, und welche erfordern mehrachsigen Zugang?
Zu prüfendes Risiko
Störkonturen der Spannvorrichtung, aufsummierte Aufspannfehler, unzugängliche Prüfstellen
Nicht voraussetzen
Die Möglichkeit zur 5-Achs-Bearbeitung allein belegt die Machbarkeit
Das Bauteil vom Bronzerohling bis zur fertigen Geometrie kontrollieren
SYS.REF: NIST-Forschung zum Informationsaustausch über den Produktlebenszyklus
Stützt die Erhaltung von Fertigungsinformationen, aber nicht die Prozessfolge auf dieser Seite.
Die Kontrollkette vom Guss bis zur Prüfung legt Zuständigkeiten fest, bevor Metall zerspant wird. Der damit verbundene Aufwand bedeutet eine bewusste Prüfung zu Beginn, denn ein unklarer Prüfzustand kann später Nacharbeit, Ablehnung oder einen irreführenden Maßvergleich verursachen.
So setzt Zhenling die Kontrollkette um
Zhenling plant die Übergabe an die CNC-Fertigung anhand der freigegebenen technischen Zeichnung, der Werkstoffidentität, der Bezugslogik, des Verhaltens beim Schruppen, der Schlichtfolge und des vereinbarten Prüfzustands. Senden Sie die technische Zeichnung für das Ventil, die Buchse oder ein anderes Bauteil sowie Einbaubedingungen, kritische Geometrieelemente und etwaige erforderliche Prüfungen oder Zertifikate, damit das Team ein Prozessrisiko erkennen kann, bevor die kundenspezifische Angebotsanfrage freigegeben wird.
Technische Zeichnung und Prüfzustand senden
Schritt 01
Technische Zeichnung
Änderungsstand, maßgebliches Modell, Maße, Hinweise und Rangfolge der Abnahmekriterien
Schritt 02
Werkstoff
Werkstoffsorte, Norm, Zustand, Herstellungsweg des Rohlings sowie Schmelz- oder Chargenidentität
Schritt 03
Bezüge
Ausgangsbezüge, Zugabe zum Entfernen von Gussresten und Gussschwankungen
Schritt 04
Schruppen
Materialabtrag, Reaktion auf Spannungen und Zwischenzustand
Schritt 05
Schlichten
Bearbeitungsfolge der Geometrieelemente, Schneidwerkzeuge, Kühlmittel und Oberflächenbeschaffenheit
Schritt 06
Prüfungen
Mit dem freigegebenen Änderungsstand verknüpfte Zwischenmessungen
Schritt 07
Übergabe
Entgraten, reinigen, schützen, dokumentieren, verpacken und freigeben
Prozessunklarheiten klären
Klar definierte Grenzen verringern Konflikte nach der Zerspanung.
Fragen zur Änderungskontrolle
- Welche Datei ist maßgeblich, wenn Modell und technische Zeichnung voneinander abweichen?
- Wer genehmigt Abweichungen bei Werkstoff, Rohling, Prozess oder Messung?
- Welche Änderungen erfordern ein neues Muster oder Erstmuster?
- Wie werden genehmigte Annahmen in die Serienfertigung übernommen?
Fragen zu externen Prozessen
- Sind Wärmebehandlung, Beschichtung, galvanische Beschichtung, Prüfung oder Auswuchten erforderlich?
- Wer ist für die Lieferantenfreigabe und die Prüfung der Zertifikate zuständig?
- Werden Maße vor und nach dem Prozess getrennt kontrolliert?
- Welcher Schutz und welche Verpackung folgen auf den letzten Arbeitsgang?
Den Endzustand festlegen
Geschlitzte Buchsen können sich nach dem Trennen verformen; deshalb sollte die Angebotsanfrage Schruppen, Schlitzen, erneutes Zusammenfügen, Fertigausdrehen, Spann- und Prüfzustand festlegen, statt nur ein Nennmaß zu nennen.
Prozesspläne sind keine Zertifikate
Diese Kette erläutert Kontrollpunkte und Zuständigkeiten. Sie besagt nicht, dass ein bestimmter Sonderprozess, ein Laborverfahren, ein Berichtsformat oder eine Zertifizierung enthalten ist, bevor Zhenling den Auftragsumfang bestätigt hat.
Geltungsbereich der Quelle | NIST-Glossar zur messtechnischen Rückführbarkeit
Nachweise für Muster, Erstmuster und Chargenfreigabe prüfen
Definiert die Grenzen der Kalibrierkette; für die Abnahme sind weiterhin ein vereinbartes Verfahren und eine vereinbarte Messunsicherheit nötig.
Ein Muster belegt nur, was an diesem Muster unter den angegebenen Bedingungen gemessen, beobachtet oder geprüft wurde. Die verbreitete Annahme, dass ein abgenommenes Muster automatisch jede Charge abdeckt, schafft ein Freigaberisiko, wenn Änderungsstand, Werkstoffidentität, kritische Merkmale, Prüfverfahren, Abnahmeregel und Chargenunterlagen nicht gemeinsam weitergeführt werden.
Auftragsumfang für Bronzebauteile
Ein Fehler ist, ein Werkstoffzertifikat als Freigabezertifikat für das fertige Bauteil zu behandeln, denn beide Dokumente beantworten unterschiedliche Fragen beim Einkauf und gegenüber dem Lieferanten. Zhenling prüft kundenspezifische CNC-Bauteile nur im Umfang der Angebotsanfrage; fordern Sie daher vor Auftragsfreigabe die Liste der Geometrieelemente, das Verfahren, den Prüfumfang und das Berichtsformat an.
NIST-Glossar: Ein aktueller Eintrag im NIST-Glossar definiert messtechnische Rückführbarkeit als Beziehung eines Messergebnisses zu einer Referenz über eine dokumentierte, ununterbrochene Kalibrierkette, wobei jede Kalibrierung zur Messunsicherheit beiträgt. Bei einer engen Toleranz muss die Angebotsanfrage dennoch ein für das Geometrieelement und die Abnahmeentscheidung geeignetes Verfahren und eine geeignete Messunsicherheit festlegen.
Das erforderliche Nachweispaket festlegen
01 Muster
- Annahmen zu Werkstoff und Rohling bestätigen
- Fragen zu Geometrie und Fertigung klären
- Abweichungen vor der Freigabe dokumentieren
02 Erstmuster
- Vereinbarte Merkmale am freigegebenen Änderungsstand messen
- Verfahren, Bedingungen und Zuständigkeit für die Ergebnisse festlegen
- Nichtkonformitäten vor der Chargenfreigabe klären
03 Charge
- Freigegebene Kontrollmaßnahmen weiterführen
- Den vertraglich vereinbarten Prüfumfang oder Stichprobenplan anwenden
- Berichte der freigegebenen Charge oder dem Auftrag zuordnen
Angaben für eine Angebotsanfrage zu Bronzebauteilen
- Änderungsstand von technischer Zeichnung und Modell
- Werkstoffnorm und genaue Werkstoffsorte
- Herstellungsweg des Rohlings und Lieferzustand
- Vom Kunden beigestelltes oder vom Lieferanten beschafftes Halbzeug
- Bauteilabmessungen und Stückzahl
- Bezüge und kritische Toleranzen
- Oberflächenbeschaffenheit und Kantenanforderungen
- Unterlagen und Sonderprozesse
- Plan für Muster, Erstmuster und Chargen
- Verpackung und Bestimmungsort
- Erforderlicher Lieferzeitraum
- Angebotsdatum, Gültigkeit und Grundlage des Werkstoffpreises
Ein begutachtetes allgemeines Kostenmodell für die Zerspanung berücksichtigt unter anderem Werkstoffanforderungen, Fertigungsstrategie, Komplexität, Stückzahl, Toleranz, technische Zeichnungen, Programmierung, Aufspannung und Oberflächenbearbeitung und nennt auch Schätzfehler.12 Seine Zahlen sind keine Vergleichswerte für Zhenling; sie zeigen, weshalb ein Angebot definierte Eingaben und einen Gültigkeitsrahmen braucht.
| Angebotsgrundlage | Angebot A | Angebot B | Nur vergleichbar, wenn |
|---|---|---|---|
| Werkstoff | Benannte Legierung; Stangenmaterial aus Strangguss | Bronze ohne nähere Angabe; Auswahl durch den Lieferanten | Werkstoffsorte, Norm, Form, Zuständigkeit für die Beschaffung und Preisstichtag übereinstimmen |
| Prüfung | 10 benannte Merkmale mit Bericht | Abschließende betriebliche Prüfung | Liste der Geometrieelemente, Prüfumfang, Verfahren und Berichtsinhalt übereinstimmen |
| Stückzahl | 1 Muster + 49 Fertigungsteile | 50 Teile in einer Freigabe | Aufspannung, Freigabe vor Fortsetzung, Chargengröße und Freigabeplan übereinstimmen |
| Lieferung | Zerspant, geschützt, für den Export verpackt | Ab Werk nach der Zerspanung | Externe Prozesse, Verpackung, Incoterm, Bestimmungsort und Lieferzeitraum übereinstimmen |
Kapazitäten von Zhenling für die Zerspanung von Bronze: Maschinen, Fertigungsstandort und Unterstützung beim Export
Geltungsbereich der Quelle
Leitfaden von ASME zu Zertifizierung und Akkreditierung
Dient der unabhängigen Prüfung des Geltungsbereichs; belegt nicht den aktuellen Zertifikatsstatus von Zhenling.
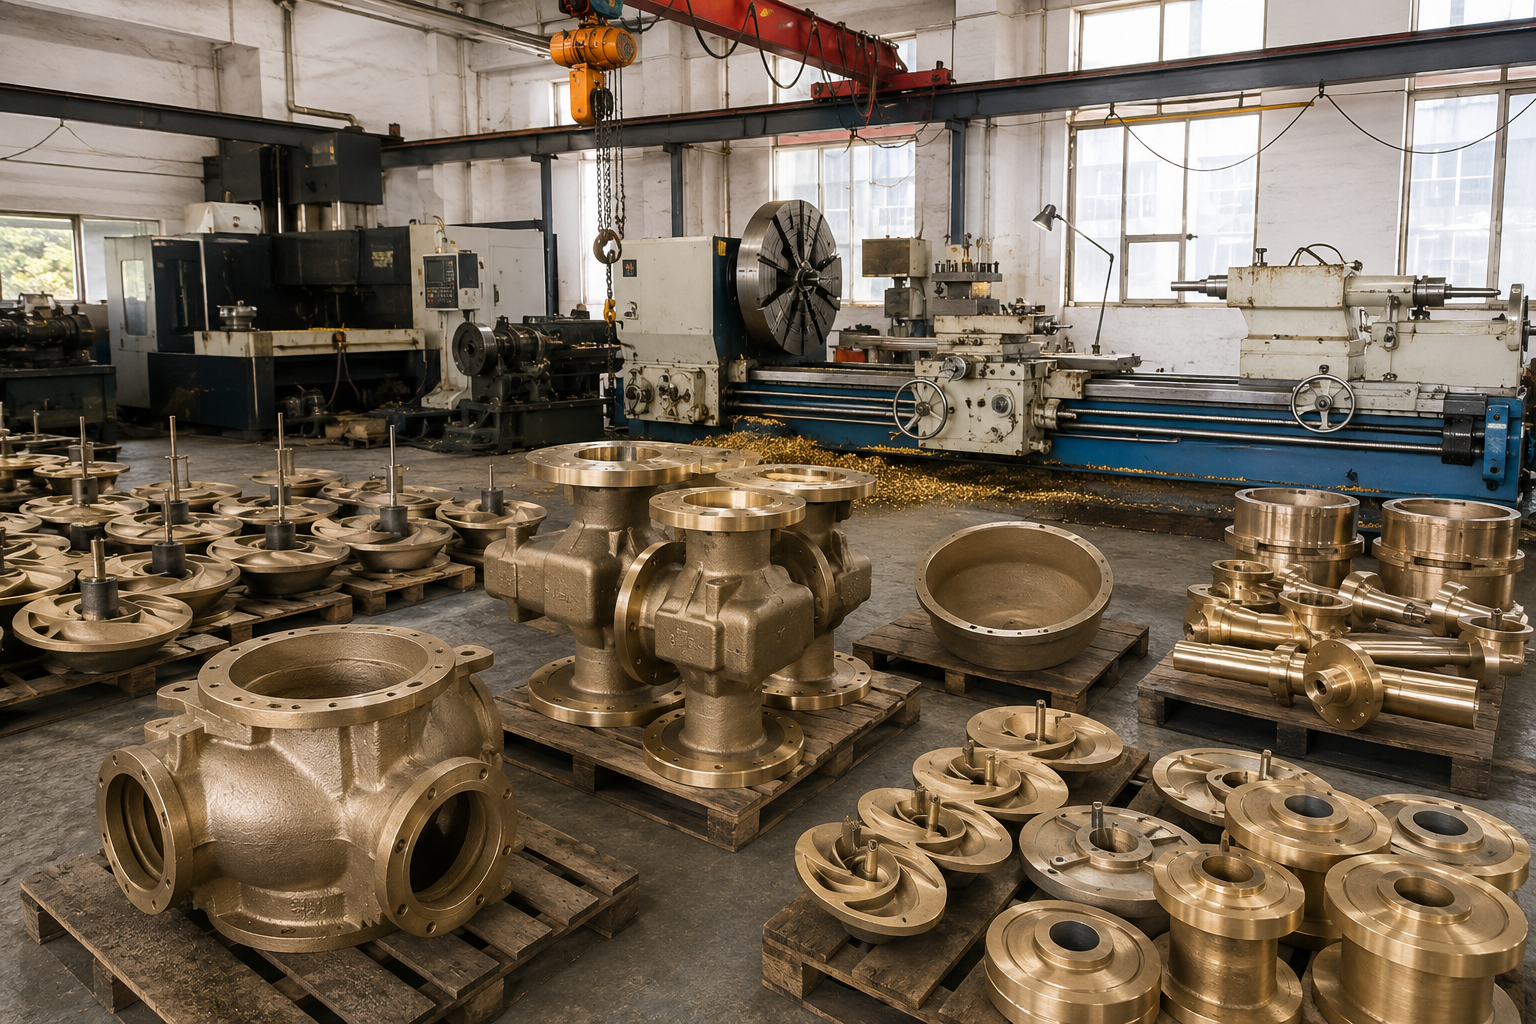
Shanghai Zhenling Hardware Co., Ltd. wurde 2006 gegründet und betreibt eine Fertigungsstätte im Kreis Jiashan in Zhejiang. Laut dem vom Kunden bereitgestellten Unternehmensprofil umfasst der Fertigungsstandort 8.000 m² und die Produktionshalle 6.000 m²; Teams für das Inlandsgeschäft und den Export betreuen kundenspezifische, nicht standardisierte Metallteile.
Verifizierte Bearbeitungsverfahren
CNC-Drehen CNC-Fräsen CNC-Schleifen CNC-Ausdrehen Drahterodieren Radialbohren 3-Achs-Bearbeitung 4-Achs-Bearbeitung Importierte 5-Achs-Bearbeitungszentren Exportkoordination
01
Übergabe an die Fertigung
Reichen Sie die freigegebene technische Zeichnung, den Werkstoff, die Stückzahl, die kritischen Geometrieelemente und den vorgesehenen Einsatz ein. Das Team kann dann offene Fragen und einen vorläufigen Fertigungsablauf ermitteln.
02
Eignung für die Fertigung
Die Eignung der Maschinen wird anhand der tatsächlichen Bauteilabmessungen, der Zugänglichkeit, des Bezugskonzepts, der Werkstückspannung und der Bearbeitungsfolge geprüft. Längere Maschinenlisten sind nicht immer aussagekräftigere Nachweise.
03
Export und Zertifikate
Bei jedem erforderlichen Zertifikat müssen der rechtmäßige Inhaber, der Fertigungsstandort, die Nummer, der Geltungsbereich und die Gültigkeit geprüft werden. Zielland, Exportdokumente und Geltung für den jeweiligen Auftrag werden gesondert schriftlich bestätigt.
Technische Hilfsmittel für die CNC-Bearbeitung von Bronze
Hilfsmittel für den Fertigungsablauf
Entscheidungshilfe für Nachweise zu Bauteilen aus Bronzelegierungen
FAQ: Fragen, die Käufer vor der Freigabe eines Auftrags zur Zerspanung von Bronze stellen
Geltungsbereich der zuständigen Stelle
Messbereich des NIST
Stützt die Antwort zur Rückverfolgbarkeit; belegt für sich genommen weder eine Werkstofffreigabe noch die Fertigbarkeit.
Klären Sie zuerst Funktion, Belastung, Medium, Temperatur, Gegenwerkstoffe, Schmierung, Zielmarkt und geltende Normen. Zhenling kann eine benannte Werkstoffsorte prüfen oder helfen, fehlende Angaben zu ermitteln; die Werkstofffreigabe bleibt jedoch Sache der zuständigen qualifizierten Fachstelle des Käufers.
Eine pauschale Zahl für jede Legierung, Größe, jedes Geometrieelement, jeden Rohling und jeden Prüfzustand wäre nicht seriös. Senden Sie für die Prüfung der einzelnen Geometrieelemente die technische Zeichnung, das Bezugskonzept, die kritischen Merkmale, die geforderte Oberflächenbeschaffenheit, die Einbaubedingungen mit den Gegenbauteilen, die Stückzahl und die erforderlichen Messnachweise.
Beide Möglichkeiten können geprüft werden, wenn die Angebotsanfrage Zustand, Bearbeitungszugabe, Werkstoffidentität, Prüfung, Zuständigkeit für das Ausschussrisiko und Vorgaben für die Nachbearbeitung festlegt.
Das hängt von den genauen Werkstoffsorten, dem Zustand, der Geometrie und dem Einsatz ab. Vergleichen Sie Korrosion, Verschleiß, Reibung, Festigkeit, Fertigbarkeit, die Einhaltung geltender Vorgaben und die Beschaffungsmöglichkeiten, nicht die Farbe.
Der Verschleiß der Schneidplatten hängt von Legierung, Zustand, Bearbeitungsschritt, Schnitttiefe, Schnittgeschwindigkeit, Vorschub, Kühlschmierstoff, Werkzeuggeometrie und beobachtetem Verschleiß ab. Prüfen Sie diese Angaben, bevor Sie den Prozess ändern; ein Forenbericht dient nicht als Nachweis dafür, dass ein Auftrag gefertigt werden kann.
Die Bestellunterlagen müssen den geforderten Zustand festlegen, da Schlitzen, Einspannen und die Belastung bei der Montage die Form verändern können.
Eine erste Abstimmung ist möglich, für ein verbindliches Angebot fehlen jedoch noch Angaben zur Abnahme: wer den Änderungsstand freigibt, die Bezüge, Toleranzen, Gewinde, Oberflächenbeschaffenheit, Hinweise und Prüfanforderungen. Wenn das Modell maßgeblich ist, geben Sie an, wie Produkt- und Fertigungsinformationen sowie Abnahmekriterien übermittelt werden.
Sie werden anhand des Werkstoffs und des Preisstands, der Verfügbarkeit von Rohlingen, der Geometrie, der Aufspannungen, der Stückzahl, der Toleranzen, der Prüfung, extern vergebener Bearbeitungsschritte, der Dokumentation, der Verpackung, des Bestimmungsorts und ausstehender Freigaben geprüft. Senden Sie die Angaben aus der Anfragekarte für Bronzebauteile, damit sich konkurrierende Angebote auf derselben Grundlage vergleichen lassen.






