Kontaktieren Sie Zhenling

Von DD · Aktualisiert August 2026
CNC-Bearbeitung oder 3D-Druck: Bei diesem Vergleich gibt es keinen eindeutigen Sieger. CNC-Bearbeitung bietet sich häufig bei gut zugänglichen Geometrieelementen, kontrollierten Schnittstellen und wiederholbarer Fertigung aus qualifiziertem Halbzeug an, während sich mit 3D-Druck integrierte oder geschlossene Geometrien und Iterationen mit geringem Aufwand realisieren lassen. 3D-Druck und CNC-Bearbeitung fertigen Bauteile mit unterschiedlichen Verfahren; bei einem hybriden Fertigungsablauf lässt sich eine endkonturnahe Geometrie drucken und anschließend an Bezügen, Bohrungen, Dichtflächen oder Schnittstellen spanend bearbeiten. Entscheidend ist, welches Verfahren das abnahmefähige Bauteil liefert – nicht der Maschinenzyklus.
Die öffentlichen Unternehmensinformationen von Zhenling belegen ausschließlich die Prüfung von CNC-Zeichnungen und Bauteilen; sie weisen keine 3D-Druckkapazitäten nach. CNC-Bearbeitung und 3D-Druck werden hier als Beschaffungsoptionen verglichen, nicht als zwei Dienstleistungen von Zhenling.
CNC-Bearbeitung und 3D-Druck beruhen auf gegensätzlichen Materialflüssen
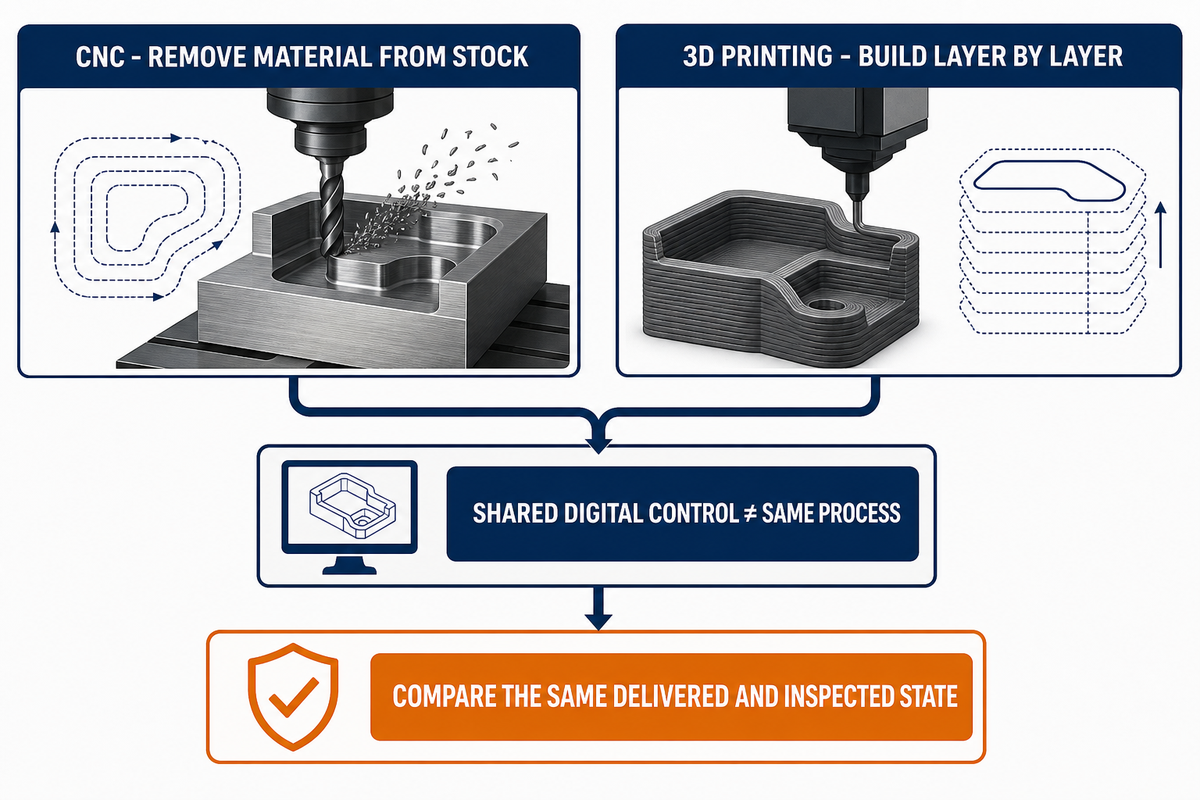
Bei der CNC-Bearbeitung wird Material von einem massiven Block oder einer anderen Halbzeugform abgetragen. Als subtraktives Verfahren steuert die CNC-Bearbeitung die Werkzeuge so, dass die benötigte Geometrie entsteht. Beim 3D-Druck wird ein Bauteil Schicht für Schicht ausgehend von einem 3D-Modell und dem Ausgangsmaterial aufgebaut. Eine gemeinsame digitale Steuerung macht daraus nicht dasselbe Fertigungsverfahren.
Die Technologien des 3D-Drucks umfassen sehr unterschiedliche Fertigungsabläufe. Ein FDM-3D-Drucker, eine Maschine auf Harzbasis, ein Polymer-Pulverbett-System und eine Metall-3D-Druckmaschine verwenden unterschiedliche Ausgangsmaterialien, Wärmeverläufe, Stützstrukturen, Sicherheitsmaßnahmen, Nachbearbeitungsschritte und Prüfverfahren. Auch die 3D-Druckverfahren führen zu unterschiedlichen 3D-Druckwerkstoffen und Werkstoffeigenschaften. Bei der CNC-Bearbeitung unterscheiden sich die Verfahren nach Drehen, Fräsen, Schleifen, Funkenerosion, Maschinenkonfiguration, Werkstückspannung und Werkzeugzugang. Der offizielle Terminologieeintrag zu ISO/ASTM 52900 benennt die Verfahrensfamilien der additiven Fertigung; er macht keine Zusagen zu Toleranzen, Lieferzeiten oder Preisen.
Bei einem Vergleich von 3D-Druck und CNC-Bearbeitung zählen Bauteilkomplexität und Gestaltungsfreiheit erst, wenn das Verfahren feststeht. Auch die Kurzform CNC oder 3D-Druck verschleiert diese Einschränkung. Mit 3D-Druck lassen sich komplexe Bauteile fertigen, deren kritische Flächen jedoch unbearbeitet bleiben können; eine Drehmaschine kann dagegen eine zugängliche rotationssymmetrische Form direkt bearbeiten. Spritzgießen ist ein eigenständiges Verfahren und keine Abkürzung für eines der beiden Verfahren.
Entscheidungsregel: Vergleichen Sie denselben freigegebenen Zeichnungsstand im selben Liefer- und Prüfzustand. Wenn ein Angebot nur den Zustand „wie gedruckt“ umfasst, das andere aber Oberflächenbearbeitung und Nachweise für die Abnahme einschließt, beziehen sich die Preise nicht auf dasselbe Produkt.
Die 9-zeilige Engpassübersicht zu Abstützung, Halbzeug und Oberfläche
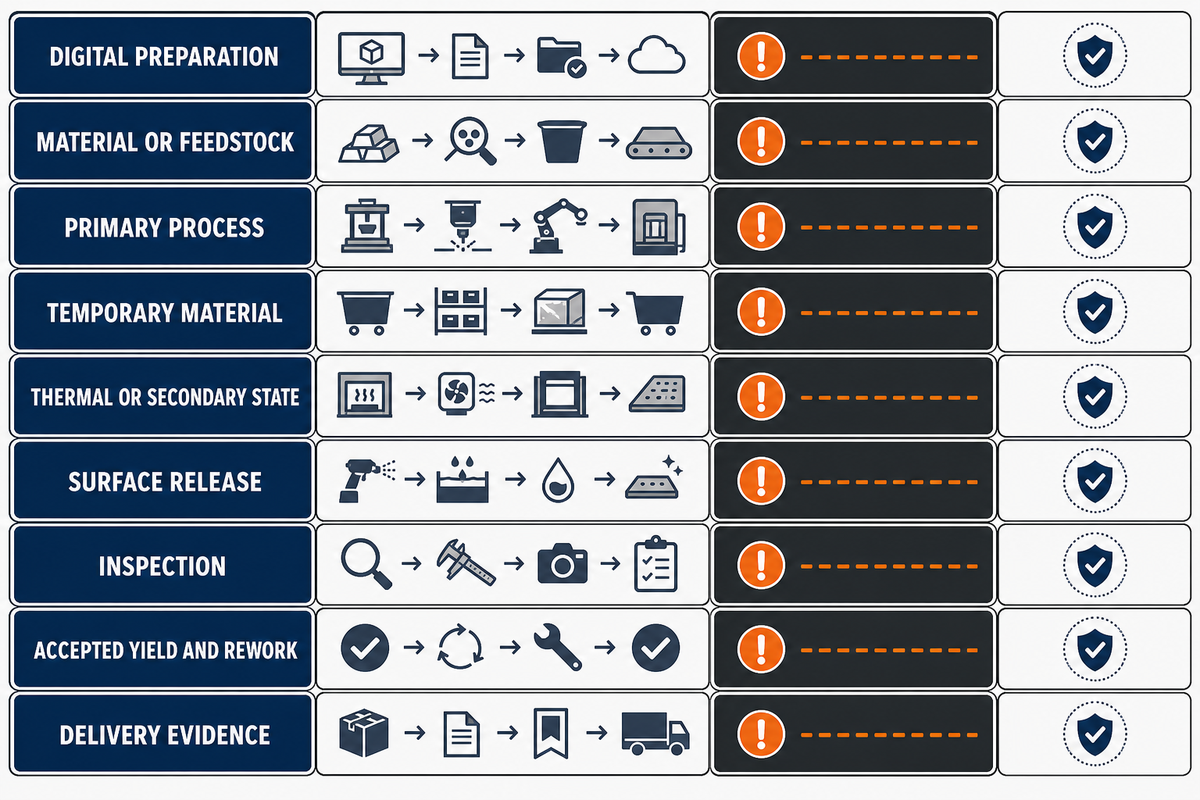
Die Maschinenzeit ist nur eine Zeile im Fertigungsablauf für das gelieferte Bauteil. Die Engpassübersicht zu Abstützung, Halbzeug und Oberfläche zeigt die erste noch ungeklärte Abhängigkeit in jedem Fertigungsablauf. Diese Zeile kann Termin, Kosten oder Abnahme bestimmen, selbst wenn die Hauptmaschine schnell arbeitet.
| Engpassart | CNC-Fertigungsablauf | 3D-Druck-Fertigungsablauf | Frage an den Käufer | Verantwortlicher für das Risiko | Einschränkung |
|---|---|---|---|---|---|
| Digitale Vorbereitung | Werkzeugwege, Aufspannungen, Spannvorrichtungen | Bauteilausrichtung, Stützstrukturen, Slicing | Welcher Zeichnungsstand und welche Annahmen sind freigegeben? | Fertigungsplaner | Eine gültige Datei ist kein qualifiziertes Verfahren |
| Werkstoff oder Ausgangsmaterial | Halbzeugform, Zustand, Zertifikat | Zustand von Pulver, Draht, Filament oder Harz | Ist der Werkstoffzustand verfügbar und rückverfolgbar? | Werkstofflieferant | Ähnliche Werkstofffamilien belegen keine Gleichwertigkeit |
| Hauptverfahren | Zugängliche Geometrie spanend bearbeiten | Ausgewählte Geometrie aufbauen | In welchem Zustand verlässt das Bauteil die Maschine? | Maschinenlieferant | Ein abgeschlossener Zyklus bedeutet nicht, dass das Bauteil abnahmefähig ist |
| Temporäres Material | Spannvorrichtungen, Stege oder Opferhalbzeug | Stützstrukturen, eingeschlossenes Ausgangsmaterial, Bauplattform | Wie wird temporäres Material entfernt? | Verfahrenslieferant | Beim Entfernen können sich Oberfläche oder Bezug verändern |
| Thermischer oder nachbearbeiteter Zustand | Spannungsarmglühen oder Beschichtung nach Vorgabe | Aushärten, Sintern, Wärmebehandlung, Infiltration | Welche Arbeitsgänge sind vor der Messung erforderlich? | Qualifizierter Bearbeiter | Eine allgemeine Prozessfolge lässt sich möglicherweise nicht übertragen |
| Oberflächenfreigabe | Schlichtschnitt, Schleifen, Polieren, Beschichten | Stützstrukturen entfernen, strahlen, spanend bearbeiten, polieren | Welche Oberflächen dienen als Kontakt-, Dicht-, Gleit- oder Bezugsflächen? | Verantwortlicher für die Oberflächenbearbeitung | Das Aussehen belegt keine Funktion |
| Prüfung | Plan für zugängliche Geometrieelemente und Bezüge | Plan für Außen- und Innenprüfung | Lässt sich jedes kritische Merkmal erkennen? | Prüfverantwortlicher | Eine schriftliche Vorgabe macht ein Geometrieelement nicht messbar |
| Abnahmefähige Ausbeute und Nacharbeit | Freigegebene Aufspannungen und Nacharbeitsablauf | Entscheidung über den Bauzustand und Nacharbeitsablauf | Welcher Nenner liegt den Kosten je abnahmefähigem Bauteil zugrunde? | Qualitätsverantwortlicher | Die gefertigte Stückzahl kann von der abgenommenen Stückzahl abweichen |
| Liefernachweise | Werkstoff- und Prüfprotokolle | Protokolle zu Bau, Werkstoff, Nachbearbeitung und Prüfung | Welcher Nachweis liegt jeder Charge bei? | Vertragsverantwortlicher | Fehlende Rückverfolgbarkeit kann die Freigabe verhindern |
Gehen Sie die Übersicht von oben nach unten durch. Kennzeichnen Sie jede Zeile mit „definiert“, „vom Lieferanten zu bestätigen“ oder „ungeklärt“. Die erste ungeklärte Zeile ist der aktuelle Engpass. Wer nicht verfügbares qualifiziertes Halbzeug für die CNC-Bearbeitung oder ein unbewährtes Verfahren zur Innenprüfung beim additiven Fertigungsablauf entdeckt, erfährt mehr als aus einem Vergleich der reinen Zykluszeiten.
Werkstoffe nach Fertigungsablauf, Zustand und Ausrichtung vergleichen
Nachweise zur Werkstoffsorte lassen sich nicht vom Fertigungsablauf trennen, mit dem das Prüfergebnis erzielt wurde. Bei einem spanend bearbeiteten Bauteil sind der benannte Werkstoff, die Produktform, der Lieferzustand, die Wärmebehandlung, der Materialabtrag und die Prüfrichtung zu dokumentieren. Bei einem gedruckten Bauteil sind die 3D-Druckwerkstoffe, die 3D-Druckverfahren, die Bauausrichtung, der Wärmeverlauf, die Nachbearbeitung und die Prüfrichtung zu dokumentieren.
Eine begutachtete Übersichtsarbeit zur Anisotropie additiv gefertigter Metalle stellt den Zusammenhang zwischen Richtungsabhängigkeit und Werkstoff, Baurichtung, Wärmeverlauf, Scanstrategie, Fehlern und Wärmebehandlung her. Diese Erkenntnisse gelten für den untersuchten Bereich der additiven Metallfertigung; sie ermöglichen weder einen Vergleich gedruckter Werkstoffe mit Halbzeug noch Aussagen zu Werkstoffeigenschaften bei der CNC-Bearbeitung. Bei der Zerspanung sollten Sie sich auf das aktuelle Halbzeugzertifikat und Nachweise zur Produktform stützen, statt Isotropie vorauszusetzen.
Die Checkliste für Nachweise zur Werkstoffauswahl erläutert, wie sich Werkstofffamilie, Werkstoffsorte, Produktform, Zustand, Zertifikat und Regeln für Ersatzwerkstoffe vor der Freigabe eines Zerspanungsablaufs getrennt betrachten lassen. Nehmen Sie Ausgangsmaterial, Bauausrichtung und Zustand nach der Nachbearbeitung hinzu, sobald ein Kandidat aus der additiven Fertigung in den Vergleich einbezogen wird.
Lassen Sie die Geometrie entscheiden, wo sich welches Verfahren bewährt
Geometrie ist kein Werbespruch für ein Verfahren. Sie umfasst Geometrieelemente mit Anforderungen an Zugänglichkeit, Abstützung, Entfernung, Oberflächenbearbeitung und Messung. Mit 3D-Druck lassen sich geschlossene Kanäle, integrierte Baugruppen oder komplexe Bauteile fertigen, die sich nur schwer aus einem massiven Block spanend herstellen lassen. Die CNC-Bearbeitung ermöglicht den direkten Zugang zu offenen Flächen, Bohrungen, Gewinden, Dichtflächen und Bezügen für Werkzeuge und Taster. Diesen Vorteil bietet die Zerspanung nur bei kontrolliertem Zugang und kontrollierter Werkstückspannung.
| Geometriebedingung | Möglicher Verfahrensvorteil | Ausschließende Frage | Nachweis für die Abnahme |
|---|---|---|---|
| Geschlossener Kanal | Additive Fertigung ohne herkömmlichen Werkzeugweg | Lassen sich Ausgangsmaterial, Stützstrukturen, Oberflächenbeschaffenheit und Innenzustand prüfen? | Qualifiziertes Verfahren für die Innenprüfung und Sauberkeitsvorgabe |
| Integrierte Baugruppe | Weniger Einzelteile oder Verbindungsstellen | Entsteht durch die Integration ein nicht prüfbarer oder nicht reparierbarer Bereich? | Systemanforderung, Prüfablauf, Instandhaltungsentscheidung |
| Offene Bohrung oder offenes Gewinde | Direkter Zugang für Zerspanung und Messung | Ist die Werkstückspannung stabil und der Werkzeugweg zugänglich? | Geometrieelement, Bezug, Werkzeugzustand, Messgerät oder Verfahren |
| Dicht- oder Bezugsfläche | Kontrollierte Oberflächenbearbeitung ausgehend von einem festgelegten Bezug | Bleibt nach den vorgelagerten Arbeitsgängen genügend stabiles Aufmaß? | Oberflächendefinition, Bezugssystem, gemessener Zustand |
| Große endkonturnahe Form | Additiv gefertigter Vorformling mit lokaler Zerspanung kann den Materialabtrag verringern | Lässt sich der Vorformling zuverlässig positionieren, abstützen und übergeben? | Aufmaßübersicht, Übergabebezüge, Spannvorrichtung und Rückverfolgbarkeitsnachweis |
Tun
- Teilen Sie das CAD-Modell in abnahmekritische Geometrieelemente auf
- Prüfen Sie den Zugang für Werkzeuge, Stützstrukturen, deren Entfernung und Prüfung
- Sehen Sie für unterschiedliche Geometrieelemente unterschiedliche Fertigungsabläufe vor
Vermeiden
- Eine Entscheidung allein anhand der Gesamtkomplexität der Form treffen
- Annehmen, dass die Integration automatisch zu Einsparungen im System führt
- Ein internes Geometrieelement ohne Nachweisverfahren freigeben
Toleranzen und Oberflächenbeschaffenheit erfordern einen Abnahmeplan
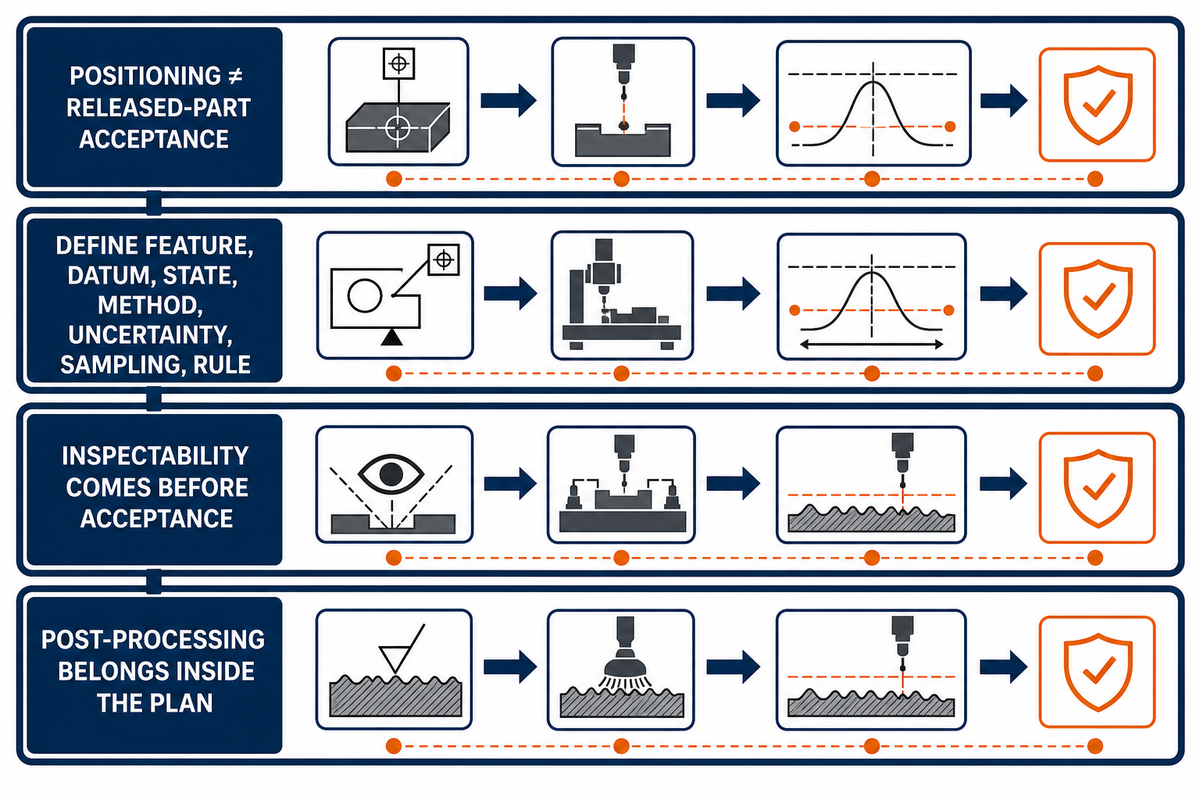
Hohe Präzision, Genauigkeit beim 3D-Druck, Positioniergenauigkeit der Maschine und Abnahme des freigegebenen Bauteils sind keine austauschbaren Aussagen. Eine aussagekräftige Toleranzangabe benennt das Geometrieelement, den Bezug, den Werkstoff- und Verfahrenszustand, das Messverfahren, die Messunsicherheit, die Stichprobenregel und die Abnahmeregel. Eine aussagekräftige Angabe zur Oberfläche benennt deren Definition und den Zustand, in dem sie gemessen wird.
Das Messprogramm des NIST zur additiven Fertigung benennt Prozessschwankungen, Bauteilgenauigkeit, Oberflächenqualität, gleichbleibende Werkstoffeigenschaften und Qualifizierungsverfahren als fortbestehende Herausforderungen. Die separate NIST-Veröffentlichung zur Prüfung eingebetteter additiv gefertigter Metallmerkmale erläutert, warum bestimmte innere Geometrien und Fehler von außen nicht zugänglich sind. Sie untersucht die messtechnische Röntgen-Computertomografie als Verfahren unter bestimmten Bedingungen, nicht als universelle Lösung.
Die Prüfbarkeit kommt vor der Abnahme. Für ein internes Merkmal ist ein Prüfverfahren erforderlich, das es für den jeweiligen Werkstoff, die Wanddicke, die Geometrie und die Messunsicherheit zuverlässig erfassen kann; ein schriftlicher Grenzwert allein macht es nicht messbar.
Die Nachbearbeitung gehört in diesen Plan. Jessica Pompili schreibt in Additive Manufacturing Media: „Bauteile, die aus einem 3D-Drucker kommen, weisen oft sichtbare Schichtlinien, überschüssiges Pulver, Spuren von Stützstrukturen und raue Innenflächen auf.“ Der Überblick zur Oberflächenbearbeitung des Artikels ist hilfreich, um mögliche Verfahren einzugrenzen. Die Wahl des endgültigen Verfahrens hängt jedoch weiterhin von Werkstoff, Verfahren, Geometrie, zugänglicher Oberfläche und Abnahmedefinition ab.
Für die Anforderungen an technische Zeichnungen, Bezüge, Messzustände und Entscheidungen nahe an Grenzwerten bei der Zerspanung lesen Sie die Präzisionsplanung auf Ebene der Geometrieelemente. Keiner der beiden Leitfäden liefert eine allgemeine Toleranztabelle, denn Zahlen ohne zugehörige Nachweise verleiten zu falschen Vergleichen.
Kosten je abnahmefähigem Bauteil statt Maschinenpreis vergleichen
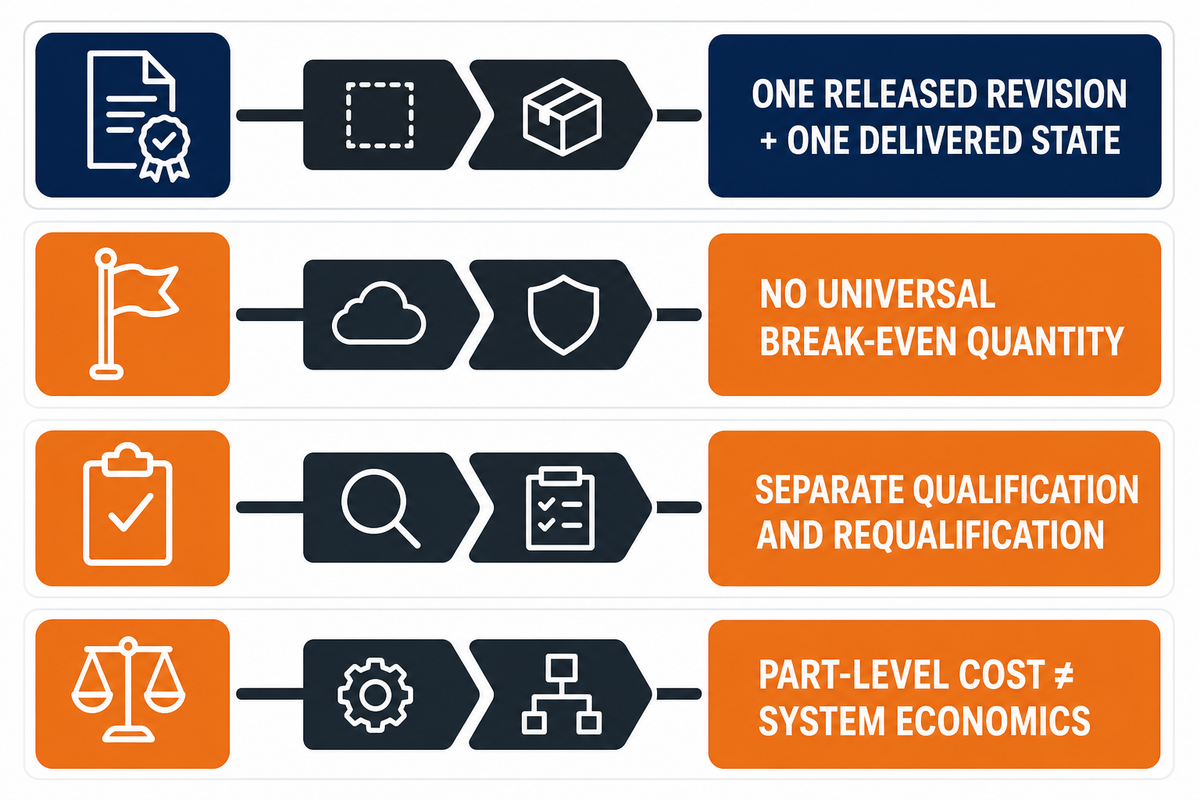
Ein fairer Kostenvergleich geht von einem freigegebenen Zeichnungsstand und einem definierten Lieferzustand aus. Vergleichen Sie Werkstoff, Fertigungsmenge, Aufspannkosten, Bearbeitung, Verluste durch Stützstrukturen oder Materialabtrag, Nachbearbeitungsschritte, Oberflächenbearbeitung, Prüfung, abnahmefähige Ausbeute, Nacharbeit, Verpackung, Logistik und Käuferzuschläge auf einheitlicher Grundlage. Eine höhere Fertigungsmenge macht die Teile bei keinem der beiden Verfahren automatisch kostengünstiger; entscheidend ist die gesamte Kette bis zum abnahmefähigen Bauteil.
Eine Übersichtsarbeit zu den Kosten der additiven Fertigung stellte fest, dass veröffentlichte Kostenmodelle unterschiedliche Bauteile, Maschinen, Auslastungen, Werkstoffe und Annahmen zur Bauteilanordnung zugrunde legen. Auch die 2025 veröffentlichte Open-Access-Studie mit aktivitätsbasierter Kostenrechnung macht die Kosten des Laser-Pulverbett-Schmelzens von Prozesskette, Bauteilgeometrie, Fertigungsrate und Nachbearbeitung abhängig. Keine der beiden Quellen belegt eine allgemeingültige Stückzahl, ab der eines der Verfahren günstiger wird.
Bei regulierten oder sicherheitskritischen Anwendungen sollten Sie die einmaligen Kosten für die Qualifizierung, die Kontrolle von Prozessänderungen und eine mögliche erneute Qualifizierung getrennt von den wiederkehrenden Kosten je abnahmefähigem Bauteil erfassen. Das Qualifizierungsprogramm des NIST für additive Fertigung beschreibt mehrere Qualifizierungswege und Auslöser für eine erneute Qualifizierung. Qualifizierung ist damit eine Entscheidungsgrenze und kein versteckter Prozentsatz, der in den Maschinenkosten untergeht.
Trennen Sie die Kosten auf Bauteilebene von der Wirtschaftlichkeit des Gesamtsystems. Integration, Lagerbestand, Transport, Ersatzteilbestand und das Risiko von Betriebsunterbrechungen sind Faktoren auf Käuferseite und keine automatischen Einsparungen. Bei der CNC-Bearbeitung kann mehr Halbzeug abgetragen werden; durch die Integration können Prüfung und Reparatur schwieriger werden.
Wann die beste Lösung lautet: erst drucken, dann spanend bearbeiten
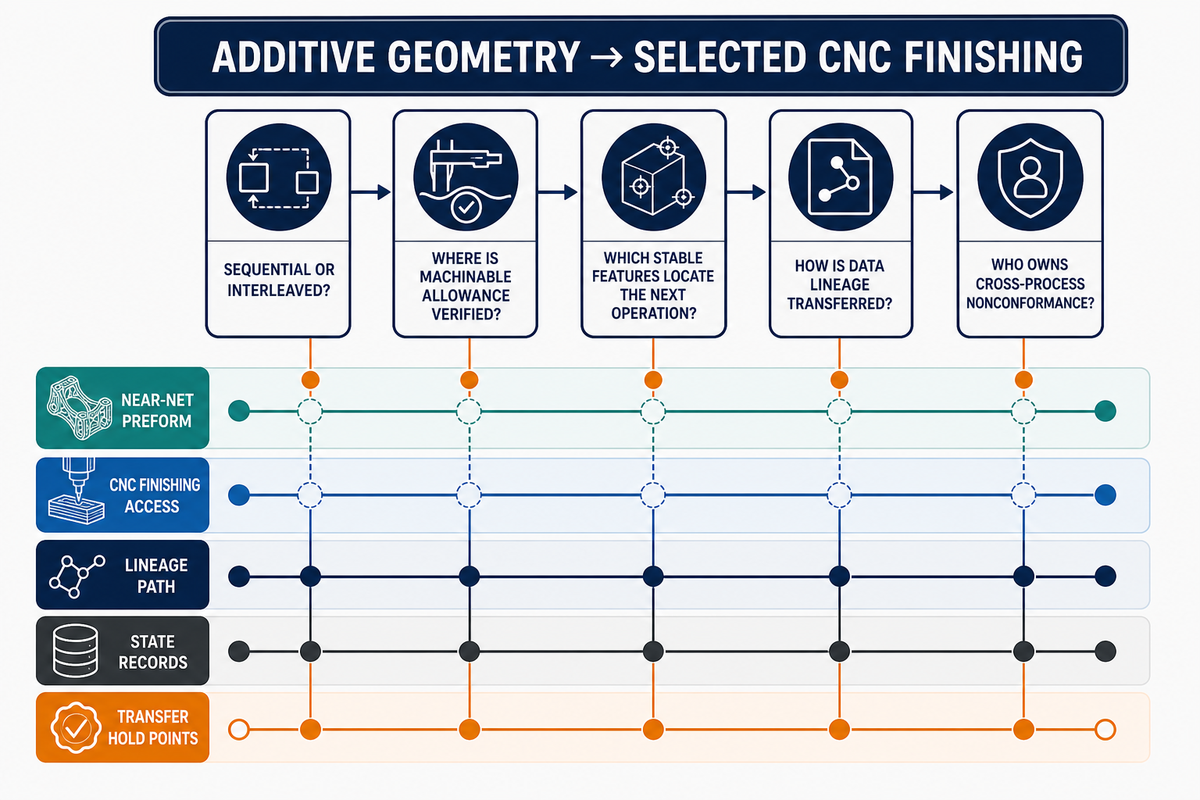
Ein hybrider Fertigungsablauf kann den 3D-Druck für Geometrien oder endkonturnahe Vorformlinge nutzen und anschließend ausgewählte Flächen für Werkzeugzugang, Bezugskontrolle, Kontakt, Abdichtung oder direkte Messung mit CNC-Bearbeitung fertigstellen. Ein Metall-AM-Fallbeispiel des Oak Ridge National Laboratory beschreibt den Materialauftrag, die geometrische Analyse und die Schlichtbearbeitung. Es belegt diese bedingte Prozessfolge, nicht einen allgemeinen Produktivitätsvorteil.
Hybrid bedeutet nicht immer: „Den gesamten Aufbau fertigstellen und dann einmal übergeben.“ Eine begutachtete Übersichtsarbeit zur hybriden Fertigung unterscheidet zwischen aufeinanderfolgenden Abläufen und verzahnten Zyklen aus Materialauftrag, Messung und Zerspanung. Durch die Verzahnung kann der Zugang zu einem Geometrieelement erhalten bleiben, das später eingeschlossen wäre. Zugleich werden der Zeitpunkt der Arbeitsgänge, die Ausrichtung, die Kontaminationskontrolle, die Wiederherstellung der Bezüge und die Dokumentation des Prozesszustands wichtiger.
| Feld | Freigabefrage | Verantwortlicher für den Nachweis |
|---|---|---|
| Änderungsstand | Welcher CAD-, Zeichnungs- und Fertigungsablauf-Änderungsstand ist maßgeblich? | Käufer |
| Aufbau des Fertigungsablaufs und zeitliche Abfolge | Aufeinanderfolgende Übergabe oder verzahnter Materialauftrag und Zerspanung? | Verantwortlicher für die Integration des Fertigungsablaufs |
| Bauausrichtung | Wie wird die Ausrichtung dokumentiert und übergeben? | Lieferant der additiven Fertigung |
| Gedruckter und thermischer Zustand | Im Bauzustand, spannungsarmgeglüht, wärmebehandelt oder in einem anderen angegebenen Zustand? | Lieferanten für additive Fertigung und Wärmebehandlung |
| Opferaufmaß | Wo ist das zerspanbare Aufmaß definiert und geprüft? | Gemeinsamer Verantwortlicher für den Fertigungsablauf |
| Positionierbezüge | Welche stabilen Geometrieelemente legen die nächste Operation fest? | Zerspanungsplaner |
| Kritische Oberflächen | Welche Oberflächen müssen zugänglich, geschützt oder bearbeitet bleiben? | Verantwortlicher für die technische Zeichnung |
| Spannvorrichtung | Wie wird ein unregelmäßiger Vorformling abgestützt, ohne Verformungen zu verdecken? | Zerspanungslieferant |
| Messung und Erfassungsgrenze | Kann das Verfahren jedes freigegebene Merkmal erfassen? | Prüfverantwortlicher |
| Maschinen- und Verfahrenszustand | Welcher Zustand muss bei der Freigabe kontrolliert bleiben? | Jeder Verfahrenslieferant |
| Wiederkehrende Prozessfähigkeit | Welche laufenden Nachweise stützen Folgeaufträge? | Qualitätsverantwortlicher |
| Datenrückverfolgbarkeit | Lässt sich jedes Ergebnis Bau, Wärmebehandlung, Maschine, Charge und Änderungsstand zuordnen? | Verantwortlicher für die Integration des Fertigungsablaufs |
| Verantwortlicher für Abweichungen | Wer untersucht und entscheidet über eine verfahrensübergreifende Abweichung? | Vertragsverantwortlicher |
Die Karte begleitet das Bauteil. Fehlendes Aufmaß, unzureichende Bezüge oder eine unterbrochene Datenrückverfolgbarkeit können Oberflächenbearbeitung und Freigabe verhindern. Der öffentliche Leistungsumfang von Zhenling weist keine Verantwortung für die additive Fertigung oder deren vorgelagerte Nachweise aus.
Drei Käuferszenarien statt eines allgemeingültigen Siegers
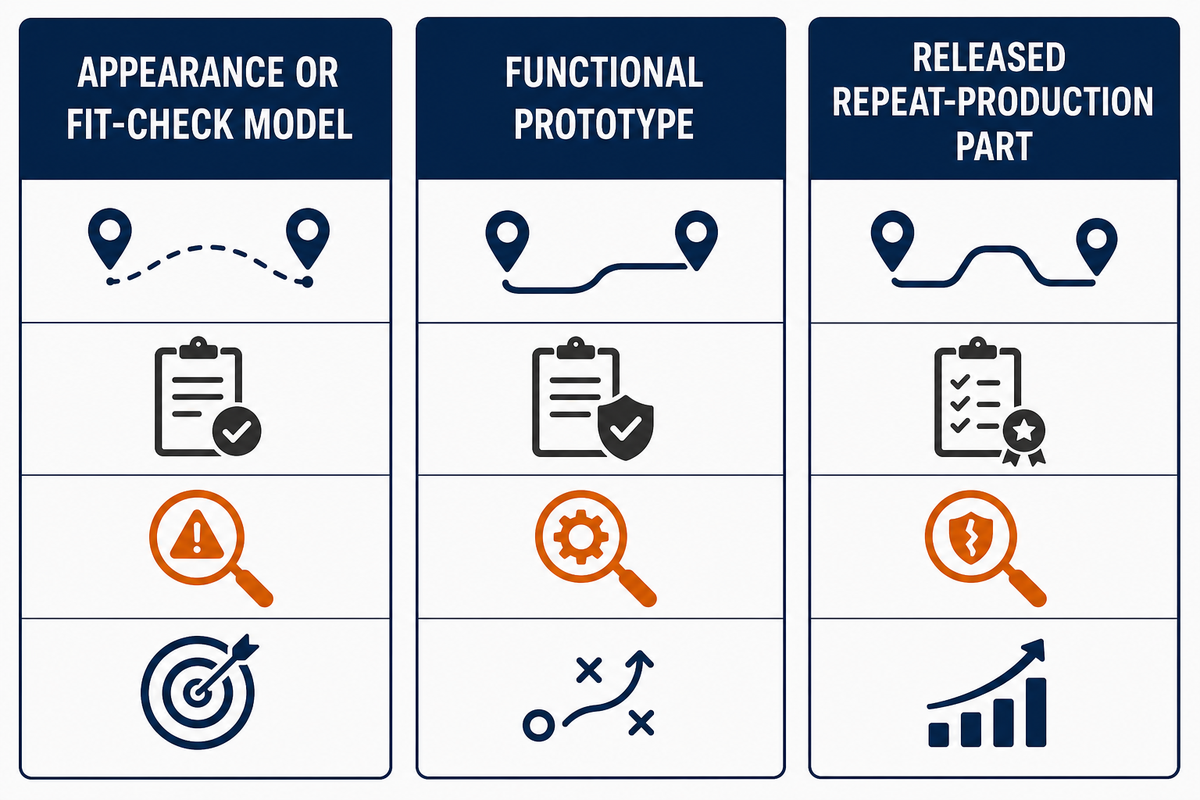
Dieselbe Geometrie kann je nach Verwendungszweck einen anderen Fertigungsablauf erfordern. Für Prototypen und Endprodukte sind nicht dieselben Werkstoffnachweise, Maßnachweise oder Änderungslenkungen erforderlich. Auch Kunststoffteile benötigen verfahrensspezifische Werkstoff- und Abnahmenachweise. Der Leistungsumfang von Zhenling für das CNC-Prototyping betrifft ausschließlich die CNC-Bearbeitung.
| Szenario | Mögliche Eignung des Fertigungsablaufs | Erforderliche Nachweise | Verdeckter Fehler | Nächster Schritt des Käufers |
|---|---|---|---|---|
| Modell zur Prüfung von Aussehen oder Passform | Drucken kann schnelle Änderungen an der Geometrie ermöglichen; einfache Zerspanung kann für Formen geeignet sein, die Halbzeug ähneln | Festgelegter nicht funktionaler Verwendungszweck, Bauraum, Schnittstellen und erwartete Oberflächenbeschaffenheit | Das Aussehen des Prototyps wird mit einer Freigabe des Werkstoffs oder der Eignung für den späteren Einsatz verwechselt | Legen Sie fest, was das Modell nachweisen darf |
| Funktionsprototyp | Wählen Sie den Fertigungsablauf, der die benannten Belastungen, Schnittstellen, Werkstoffzustände und Ausfallkriterien abbilden kann | Werkstoff- und Prozessgrenzen, Messplan, Lastfall und Ausfallregel | Ein bequemer Ersatz verändert den geprüften Wirkmechanismus | Listen Sie auf, welche Fertigungsbedingungen abgebildet werden müssen |
| Freigegebenes Bauteil für die wiederholte Fertigung | CNC, additive Fertigung oder Hybridverfahren erst nach Kontrolle der verfahrensspezifischen Nachweise | Änderungsstand, Qualifizierung, Chargenprotokolle, Stichproben, Änderungslenkung und abnahmefähige Ausbeute | Ein validiertes Muster wird als Nachweis für eine dauerhaft fähige Fertigung behandelt | Legen Sie wiederkehrende Nachweise und Auslöser für eine erneute Qualifizierung fest |
Was Sie für ein verfahrensspezifisches Angebot übermitteln sollten
Übermitteln Sie beiden Lieferanten dieselben freigegebenen Unterlagen: Zeichnung und CAD-Änderungsstand, Werkstoffzustand, Stückzahl, kritische Geometrieelemente, endgültiger Oberflächenzustand, Nachbearbeitung, Prüfung, Zertifikat, Liefercharge und Anforderungen an alternative Fertigungsabläufe. Geben Sie Lieferzustand, Umfang der Berichterstattung und ungeklärte Annahmen an und benennen Sie die Verantwortlichen für jede Prozessübergabe.
- Änderungsstand und Verwendungszweck: Geben Sie an, ob es um einen Prototyp, eine Validierung oder die freigegebene Serienfertigung geht.
- Werkstoffgrenzen: Benennen Sie Werkstoff, Produktform oder Zustand des Ausgangsmaterials, Zertifikate und zulässige Ersatzwerkstoffe.
- Prioritäten bei Geometrieelementen: Kennzeichnen Sie Bezüge, Schnittstellen, Bohrungen, Gewinde, Kanäle, Dichtflächen und sichtbare Bereiche.
- Lieferzustand: Legen Sie das Entfernen von Stützstrukturen, thermische Verfahren, Zerspanung, Beschichtung, Reinigung und Verpackung fest.
- Abnahme: Geben Sie Prüfverfahren, Stichproben, Prüfberichte, Erfassungsanforderungen und den Ablauf bei Abweichungen an.
- Unterscheiden Sie bei Terminplan und Stückzahl zwischen Entwicklungsteilen, Qualifizierungschargen und wiederkehrenden Chargen.
Mit diesen Unterlagen beginnt die Lieferantenprüfung; sie belegen nicht, dass ein Lieferant eines der beiden Verfahren ausführen, qualifizieren oder prüfen kann. Die Fähigkeiten können sich je nach Maschine, Prozesszustand, Zugang zu Geometrieelementen, Werkstoffcharge, Stückzahl und Abnahmekriterien ändern. Verlangen Sie ausdrückliche Angaben zu Ausnahmen und ungeklärten Annahmen, bevor Sie die Antwort als vergleichbares Angebot behandeln.
Wenn ein Verfahren mit Metallpulver erwogen wird, bitten Sie den Lieferanten für die additive Fertigung – nicht Zhenling – um Nachweise zu den Anlagenkontrollen für den benannten Werkstoff und das Verfahren. Die aktuellen NIOSH-Leitlinien zur additiven Fertigung weisen darauf hin, dass die Gefahren je nach Technologie, Werkstoffen und Arbeitsumgebung variieren. Dies dient der Prüfung des Anlagenrisikos und ist kein Leistungsvergleich.
Für die CNC-Bearbeitung allein können Sie die Unterlagen zur Prüfung Ihrer freigegebenen technischen Zeichnung für die CNC-Fertigung einreichen. Auf dieser kommerziellen Seite geht es um CNC-Fähigkeiten und eine mögliche Angebotsanfrage; sie stellt kein Angebot für additive Fertigung dar.
Häufig gestellte Fragen
Sind 3D-Drucker im Grunde CNC-Maschinen?
Moderne 3D-Drucker verwenden digitale Koordinaten, um Material aufzutragen; bei der CNC-Bearbeitung wird es mithilfe von Werkzeugwegen abgetragen. Die gemeinsame Computersteuerung macht daraus nicht dasselbe Verfahren.
Der 3D-Druck ist ein additives Fertigungsverfahren, während eine CNC-Maschine üblicherweise Material mit Schneidwerkzeugen abträgt. Viele 3D-Drucker unterscheiden sich außerdem nach Ausgangsmaterial, Stützstrukturen, Wärmeverlauf, Nachbearbeitung und Prüfablauf. Vergleichen Sie das gelieferte Geometrieelement und die zugehörigen Nachweise, statt sich am Begriff „computergesteuert“ zu orientieren. Die Nachweise für die Fertigungsabläufe unterscheiden sich weiterhin.
Ist CNC-Bearbeitung schwieriger als 3D-Druck?
CNC-Bearbeitung ist oft anspruchsvoller, wenn Werkstückspannung und Werkzeugzugang entscheidend sind. Beim 3D-Druck bestimmen dagegen meist Stützstrukturen, Wärmeverlauf oder deren Entfernung, ob das Bauteil abnahmefähig ist.
CNC-Bearbeitung erfordert in der Regel Entscheidungen zu Programmierung, Spanabfuhr, Werkzeugzustand und Übergaben zwischen Aufspannungen. Bei industriellem 3D-Druck kommen Bauausrichtung, Handhabung des Ausgangsmaterials, Entfernen der Stützstrukturen und Nachbearbeitung hinzu. Beide Verfahren können bei einem Konzeptmodell einfach, bei einem freigegebenen Bauteil mit kritischen Maßen, internen Geometrieelementen oder Werkstoffnachweisen jedoch anspruchsvoll sein. Maßgeblich ist die Abnahme.
Was ist das größte Problem beim 3D-Druck?
Die entscheidenden Unterschiede zeigen sich nach dem Druck: Stützstrukturen, thermische Verfahren, Oberflächenbearbeitung, Reinigung und Prüfung können darüber bestimmen, ob das gelieferte Bauteil gemäß seiner freigegebenen Spezifikation abgenommen werden kann.
Ein wiederkehrendes Beschaffungsrisiko besteht darin, die gedruckte Form mit dem fertigen, abnahmefähigen Bauteil gleichzusetzen. Benennen Sie additives Verfahren, Werkstoff, Geometrieelement und Lieferzustand, bevor Sie beurteilen, ob dieses Risiko zutrifft. Die Prüfbarkeit interner Geometrieelemente und die Änderungslenkung beim Lieferanten können eigenständige Freigabeprobleme darstellen. Die gedruckte Form allein belegt weder den abnahmefähigen Zustand noch Prozessstabilität oder wiederholbare Prozessfähigkeit.
Warum Material auftragen und anschließend mit CNC abtragen?
Nutzen Sie additive Fertigung für ausgewählte Geometrien und bearbeiten Sie anschließend die kontrollierten Schnittstellen spanend. Die CNC-Bearbeitung fertigt die für die Freigabe benötigten Bezüge, Bohrungen, Dichtflächen oder Kontaktflächen.
Bei einem hybriden Fertigungsablauf können eine endkonturnahe Form, ein innerer Kanal, ein Reparaturbereich oder eine integrierte Geometrie aufgebaut und anschließend kontrollierte Geometrieelemente spanend bearbeitet werden. Der Ablauf funktioniert nur, wenn Aufmaß, Druckzustand, Zeitpunkt der Arbeitsgänge, Werkstückspannung, Messung und Datenverantwortung vor der Freigabe festgelegt werden. Der Lieferant für die additive Fertigung sichert einen stabilen Werkstoffzustand, kennzeichnet Positionierelemente und übergibt Bau- und Wärmeprotokolle. Der Zerspanungslieferant bestätigt Werkzeugzugang, Abstützung, Wiederherstellung der Bezüge und Prüfung. Der Käufer oder Verantwortliche für die Integration des Fertigungsablaufs legt fest, wer über Abweichungen entscheidet, und ordnet jedes Ergebnis dem richtigen Änderungsstand, der Werkstoffcharge, dem Bauvorgang, dem Wärmebehandlungszustand und dem Zerspanungsarbeitsgang zu.
Wird der 3D-Druck die CNC-Bearbeitung überflüssig machen?
CNC-Bearbeitung bleibt dort sinnvoll, wo kontrollierte Schnittstellen, zugängliche Bezüge, direkte Messung oder bewährtes Halbzeug dauerhaft am besten zum freigegebenen Bauteil und seinen Nachweisanforderungen passen.
CNC eignet sich nur dann besser, wenn das benannte Geometrieelement und der Abnahmeablauf diese Schlussfolgerung stützen. „CNC-Bearbeitung ist besser“ ist keine allgemeingültige Regel.
Entscheiden Sie nach dem abnahmefähigen Zustand, nicht nach der Verfahrensbezeichnung
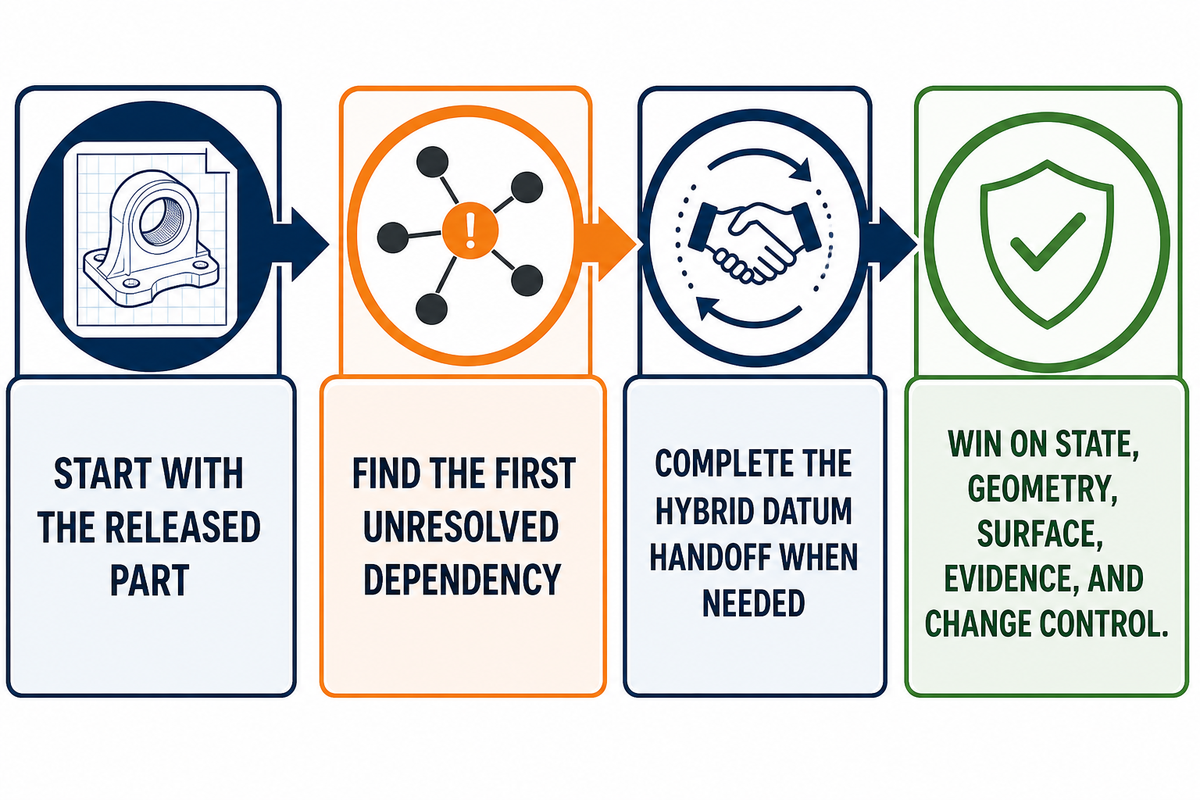
Bei CNC-Bearbeitung versus 3D-Druck geht es nicht um einen Wettbewerb zwischen zwei Maschinenbroschüren. Beginnen Sie mit dem freigegebenen Bauteil, gliedern Sie es in abnahmekritische Geometrieelemente und verwenden Sie die Engpasskarte „Abstützung–Halbzeug–Oberfläche“, um die erste ungeklärte Abhängigkeit zu ermitteln. Wenn ein hybrider Fertigungsablauf weiterhin infrage kommt, füllen Sie die Karte zur Übergabe des Bezugs bei hybrider Fertigung aus, bevor einer der Lieferanten die Arbeit freigibt.
Der geeignete Fertigungsablauf liefert den erforderlichen Zustand, die Geometrie, die Oberfläche, die Nachweise und die Änderungssteuerung zu vertretbaren Gesamtkosten und innerhalb des akzeptablen Zeitplans. Dabei kann es sich um CNC-Bearbeitung, additive Fertigung oder eine kontrollierte Kombination handeln.
So wurde dieser Vergleich erstellt
Der Vergleich stützt sich auf öffentliche Quellen von NIST, NIOSH, ISO, Laboren, aus begutachteter Fachliteratur, der Fachpresse und von Zhenling. Es wurden keine vertraulichen Ergebnisse, allgemeingültigen Toleranzen, wirtschaftlichen Losgrößen oder Fähigkeiten der additiven Fertigung erfunden. Jede Aussage ist auf den jeweils zitierten Prozess, Werkstoff, Zeitpunkt und ausdrücklich genannten Verantwortungsbereich beschränkt.
Literatur und Quellen
- Terminologie der additiven Fertigung nach ISO/ASTM 52900 International Organization for Standardization
- Spezifikationen und Toleranzen in der additiven Fertigung National Institute of Standards and Technology
- Messtechnik für das Programm zur additiven Fertigung National Institute of Standards and Technology
- Prüfung eingebetteter interner Geometrieelemente mittels metrologischer XCT National Institute of Standards and Technology
- Qualifizierung von Werkstoffen, Prozessen und Bauteilen für die additive Fertigung National Institute of Standards and Technology
- Fallbeispiel: großformatige additive Metallfertigung und anschließende Zerspanung Oak Ridge National Laboratory
- Ein Überblick über die Kosten der additiven Fertigung Begutachtete Open-Access-Fachliteratur
- Prozesskostenrechnung für die additive Fertigung mittels Laser-Pulverbettverfahren npj Advanced Manufacturing
- Anisotropie in additiv gefertigten Metallen Begutachtete Open-Access-Fachliteratur
- Überblick über die hybride additive und subtraktive Fertigung Machines
- 3D-Druck (additive Fertigung): Gefahren variieren je nach Technologie, Werkstoff und Umgebung National Institute for Occupational Safety and Health
- Optionen zur Oberflächenbearbeitung 3D-gedruckter Bauteile Additive Manufacturing Media