
Kontaktieren Sie Zhenling

Probleme bei der Edelstahl-CNC-Bearbeitung systematisch beheben
Aktualisiert: 28. August 2026
Edelstahl-CNC-Bearbeitung ist der kontrollierte Einsatz von Drehen, Fräsen, Bohren, Gewindeschneiden und verwandten Verfahren, um definierte Geometrieelemente in Edelstahlwerkstücken herzustellen. Vorhersagbare Ergebnisse entstehen, wenn der Schnitt als System und nicht als Nachschlagetabelle betrachtet wird. Werkstoffsorte und Zustand sind wichtig, ebenso aber Schneidenzustand, Eingriff, Wärmefluss, Spanabfuhr, Kühlmittelzugang, Werkstückspannung und der Zustand, in dem ein fertiges Geometrieelement gemessen wird.
Dieser Leitfaden behandelt die Frage, warum sich Edelstahl so verhält, welche Anzeichen bei einem nachlassenden Schnitt zu prüfen sind und wie eine technische Zeichnung vermessen werden kann, ohne den Kontext zu verlieren. Geht es um Fertigungsmöglichkeiten, die Eignung eines Projekts oder eine Fertigungsprüfung, nutzen Sie die separate Seite zum CNC-Bearbeitungsservice für Edelstahl. So erhält jede Seite eine klare Aufgabe.
Kurzantwort
Bei stabiler Edelstahlbearbeitung schneidet die Schneide kontinuierlich, werden Späne abgeführt, bevor sie erneut geschnitten werden, gelangt Kühlmittel in die aktive Zone, bleibt die Durchbiegung begrenzt und wird das Werkstück in einem definierten Temperatur- und Spannungszustand geprüft. Tritt ein Symptom auf, ändern Sie erst dann eine Ursachenklasse, wenn Sie Anzeichen an Span, Schneide, Geräusch, Belastung, Werkstückzustand und Messprotokoll erfasst haben.
| Frage | Zuerst zu erfassende Anzeichen | Warum das wichtig ist |
|---|---|---|
| Schneidet die Schneide oder reibt sie? | Spanform, Schneidenbild, Eingriffsverlauf, Spindellasttrend | Niedrigere Schnittwerte können das Reiben verschlimmern, statt es zu beheben |
| Wird die Wärme mit dem Span abgeführt? | Spanfarbe, Temperaturverlauf am Werkzeug, Kühlmittelweg, Spanabfuhr | Wärme und Adhäsion können die Schneide verändern, bevor ein Fehler am Werkstück sichtbar wird |
| Bleibt das Maß nach dem Lösen erhalten? | Temperatur, Spannzustand, Reihenfolge des Materialabtrags, Bezug und Messmethode | Messwerte ohne Angaben zum Werkstückzustand lassen den Mechanismus nicht erkennen |
So sieht ein aussagekräftiges Versuchsprotokoll aus
Das folgende Beispiel mit 10 Zeilen zeigt ein Protokollformat und keine empfohlenen Bearbeitungsparameter. Die bewusst beispielhaften Werte veranschaulichen, wie drei Beobachtungen eine Tendenz und den jeweiligen Zustand erkennen lassen. Ersetzen Sie alle Zahlen durch Messwerte des tatsächlichen Geometrieelements, Messgeräts, der Maschine und des Versuchs. Übernehmen Sie diese Werte niemals in ein Programm.
Auch ein Beobachtungsintervall von 5 min gehört ins Protokoll und nicht ins CNC-Programm. Ebenso ist ein Eintrag von 0,01 mm nur ein beobachteter Wert, bis Geometrieelement, Bezug, Messgerät und Werkstückzustand dokumentiert sind.
| Belegklasse | Beobachtung 1 | Beobachtung 2 | Beobachtung 3 |
|---|---|---|---|
| Werkstücktemperatur | 22 °C | 25 °C | 28 °C |
| Werkzeugüberstand | 35 mm | 42 mm | 55 mm |
| Gemessene Rundlaufabweichung | 0,008 mm | 0,012 mm | 0,020 mm |
| Verbleibende Wandstärke | 3,0 mm | 2,0 mm | 1,5 mm |
| Spindellastanzeige | 34% | 41% | 52% |
| Kühlmitteldruck in der Leitung | 20 bar | 35 bar | 45 bar |
| Zeit nach dem Lösen | 2 min | 15 min | 30 min |
| Beispielhaftes Profil-Ergebnis | 0,8 μm | 1,1 μm | 1,6 μm |
| Beobachtete Spanlänge | 12 mm | 35 mm | 80 mm |
| Beispielhaftes Schwingungsprotokoll | 1,8 mm/s | 3,2 mm/s | 5,0 mm/s |
Warum sich Edelstahl unter dem Werkzeug anders verhält
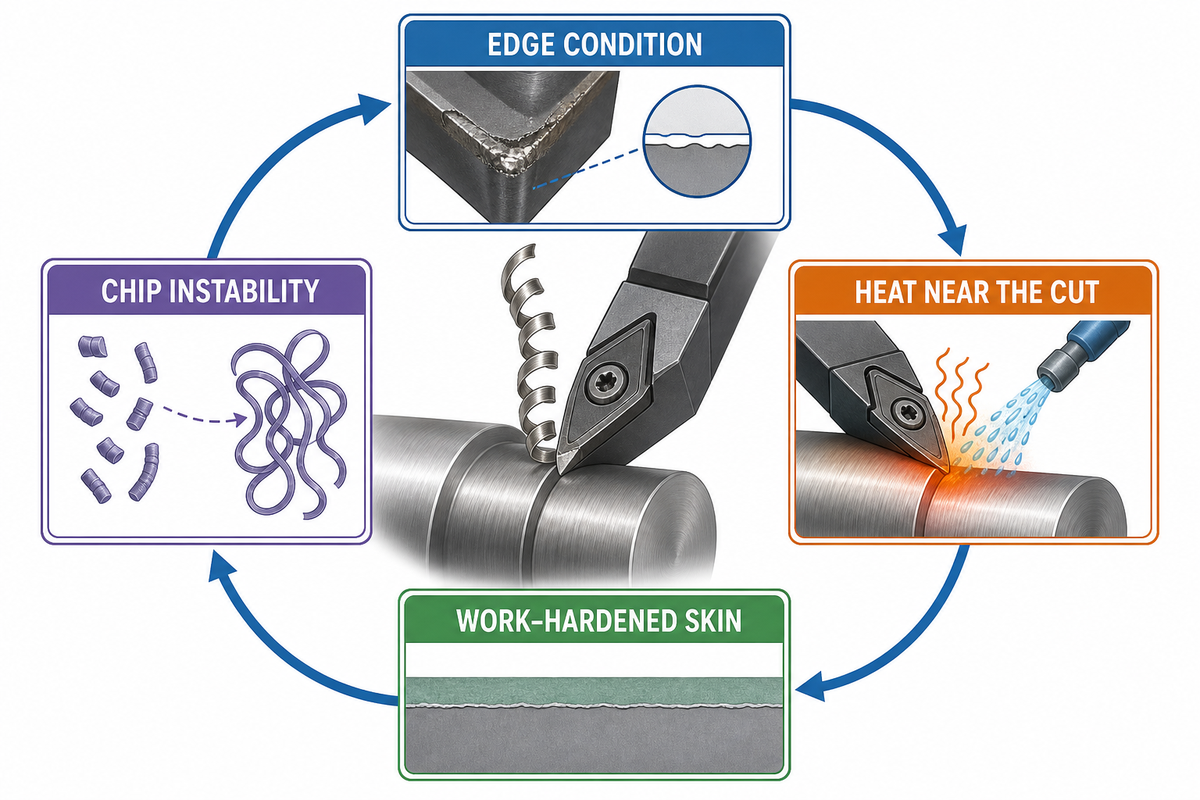
Edelstahl ist nicht wegen einer einzelnen Eigenschaft schwierig zu bearbeiten. Geringe Wärmeleitfähigkeit bei vielen Werkstoffsorten, Kaltverfestigung, duktiles Spanverhalten, Adhäsion an der Schneide und vergleichsweise hohe Schnittkräfte können sich gegenseitig verstärken. In der Praxis entsteht eine Rückkopplung: Ein instabiler Schnitt verändert die Oberfläche, die der nächste Schneideneingriff bearbeiten muss.
Rückkopplung zwischen Wärme, Kaltverfestigung und Span
- Durch Verschleiß, Verweilen, unzureichenden Eingriff oder Durchbiegung verliert die Schneide ihre saubere Scherwirkung.
- Mehr Energie verbleibt in der Nähe der Schneide und der Werkstückoberfläche, statt in einem kontrollierten Span abgeführt zu werden.
- Adhäsion, Aufbauschneide oder eine kaltverfestigte Randschicht erhöhen die Belastung beim nächsten Eingriff.
- Die veränderte Schneide und Oberfläche stören die Spanbildung und führen zu zusätzlicher Wärme und Instabilität.
Dieser Ablauf mit 4 Schritten fasst Hinweise von Herstellern, Verbänden und Fachpublikationen redaktionell zusammen. Er dient als Diagnosemodell und behauptet nicht, dass jeder misslungene Schnitt immer derselben Abfolge folgt.
Die Bearbeitungshinweise des Herstellers von Outokumpu behandeln Werkstoffeigenschaften, Schnittgeschwindigkeit, Vorschub, Werkzeugwahl, Kühlung und Spansteuerung ausdrücklich als zusammenhängende Faktoren. Da Outokumpu ein Stahlhersteller ist, werden produktspezifische Aussagen hier als solche gekennzeichnet. Sie sind weder unabhängig bestätigt noch als Einstellwerte übertragbar.
Die unmittelbare Frage im Prozess lautet daher nicht: „Wie hart ist diese Werkstoffsorte?“ Sie lautet: „Was hat sich beim Schnitt verändert?“ Eine blank geriebene Oberfläche, ein dunklerer Span, steigende Belastung, ein verändertes Geräusch und eine verschlissene Schneide sind unterschiedliche Anzeichen. Gemeinsam betrachtet sind sie aussagekräftiger als eine isolierte Anpassung eines Parameters.
Wichtigste Erkenntnis
Betrachten Sie die Härte als einen Einflussfaktor. Entscheidend ist, ob das gesamte Zerspanungssystem weiterhin wiederholbar Späne erzeugt, ohne zu reiben, Späne erneut zu schneiden, thermisch abzudriften oder instabil belastet zu werden.
Wie Werkstofffamilie, Zustand und Bearbeitung die Entscheidung beeinflussen
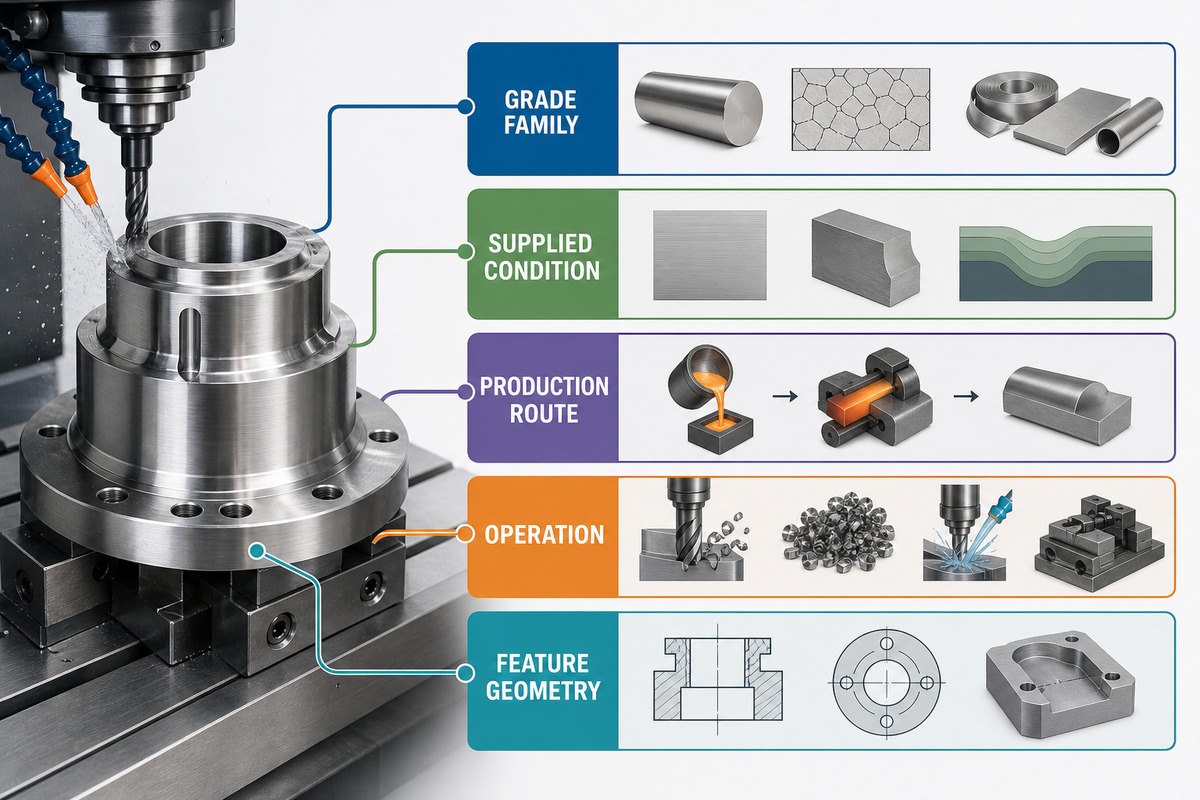
In der Praxis grenzt der Blick auf das Gesamtsystem die nächste Frage ein: Die Werkstoffbezeichnung allein bestimmt keine Bearbeitungsstrategie. Austenitische, ferritische, martensitische und Duplex-Edelstähle sowie ausscheidungshärtende Edelstähle unterscheiden sich hinsichtlich Verfestigungsmechanismus, Wärmeverhalten, Duktilität und Lieferzustand. Innerhalb einer Familie können Produktform, Wärmebehandlung, Automatenbearbeitung und Bearbeitungsvorgang beeinflussen, wie das Werkzeug beansprucht wird. Als Referenz für das Lieferprogramm können Sie sich Edelstahlwerkstoffe von TiAlloy ansehen. Fragen Sie vor der Planung eines Zerspanungsversuchs nach der genauen Werkstoffsorte, Produktform und dem Zustand.
| Frage zum Werkstoff | Was sich dadurch ändern kann | Welche Angaben mit der Antwort dokumentiert werden müssen |
|---|---|---|
| Werkstofffamilie | Neigung zur Kaltverfestigung, Duktilität, Wärmeverhalten, Festigkeit | Genaue Werkstoffsorte, Produktform, Lieferzustand |
| Automatenbearbeitungsvariante | Spanbrechverhalten und Schneidenverhalten | Herstellerbezeichnung sowie Prüfung möglicher Zielkonflikte bei Korrosionsbeständigkeit oder Anwendung |
| Wärmebehandlung | Festigkeit, Gefüge, Reaktion auf Schnittkräfte | Zustand bei der Bearbeitung, nicht nur die endgültige Werkstoffangabe |
| Fertigungsablauf | Gefüge und lokale Werkstoffhistorie | Umgeformter, gegossener, additiv gefertigter, geglühter, ausgelagerter oder unbearbeiteter Zustand |
| Bearbeitungsvorgang | Eingriff, Spanraum, Wärmeweg, Werkzeugsteifigkeit | Drehen, Fräsen, Bohren, Gewindeschneiden, Nuten und Geometrie des Werkstücks |
Werkstoff- und Anwendungsangaben in konkrete Prozessdaten übersetzen
Suchergebnisse vermischen oft Angaben zu Werkstoff, Geometrie, Anwendung und Beschaffung. Beginnen Sie mit dem Werkstoff. Edelstahl ist eine Stahllegierung, deren Chromgehalt zur Korrosionsbeständigkeit beiträgt. Die Bezeichnung sagt jedoch nicht aus, wie sich eine Charge bearbeiten lässt. Austenitischer Edelstahl umfasst bekannte Bezeichnungen wie Edelstahl 304, während 201, 303 und 430 für andere Zusammensetzungen oder Werkstofffamilien stehen. Angaben wie gute Korrosionsbeständigkeit, ausgezeichnete Korrosionsbeständigkeit, überlegene Korrosionsbeständigkeit, Hitzebeständigkeit, hohe Festigkeit, Umformbarkeit und Oxidationsbeständigkeit beschreiben Auswahlkriterien. Sie belegen weder die Zerspanbarkeit noch eine geeignete Schnittstrategie.
Legen Sie als Nächstes Geometrie und Bearbeitungsvorgang fest. CNC-Fräsen mit einem Hartmetall-Schaftfräser erzeugt einen anderen Eingriff als das Bohren eines tiefen Lochs oder das Drehen zylindrischer Stahlteile. Blech, ein dicker Block, eine dünne Wand und ein zylindrisches Geometrieelement leiten Kräfte und Wärme auf unterschiedliche Weise ab. Der Vergleich mit Werkzeugstahl kann die Anforderungen an die Schneide verdeutlichen, doch Werkzeugstahl und Edelstahllegierungen sind keine austauschbaren Werkstückkategorien. Jede Empfehlung zu Schnittgeschwindigkeit und Vorschub muss das tatsächlich verwendete Werkzeug, die Aufnahme, den Eingriff, den Kühlmittelweg, den Maschinenzustand und den Werkstoffzustand angeben. Wenn das Ausgangshalbzeug ein Rohr ist, bietet das Stahlrohrsortiment von BalingSteel eine Referenz für die Produktpalette. Prüfen Sie die gelieferten Maße und den Zustand anhand der technischen Zeichnung.
Ordnen Sie Anwendungsangaben schließlich richtig ein. Bei Prototypen, in der Luft- und Raumfahrt, der Automobilindustrie und beim Formenbau können unterschiedliche Dokumentation, Schneidenzustände, Sauberkeitsanforderungen oder enge Toleranzen gelten. Keine dieser Angaben diagnostiziert jedoch den Schnitt. „Präzisions-CNC“, „Stahlbearbeitung“, „Oberflächenbeschaffenheit“, „Haltbarkeit“, „Stahlteile“, „Edelstahlteile“, „bearbeiteter Edelstahl“ und „bearbeitete Edelstahlteile“ sind gleichermaßen weit gefasste Begriffe. Eine hilfreiche Zerspanungstechnik übersetzt jede Angabe in ein Geometrieelement, eine Funktion, einen Werkstoffzustand, mögliche Fehlerfolgen und messbare Abnahmekriterien.
| Suchbegriffe | Welche technische Frage dabei offenbleibt |
|---|---|
| „gängiger Edelstahl“, „Edelstahlsorten“, „Edelstahl 201“, „Edelstahl 430“, „316 Edelstahl“ und „304 ist am weitesten verbreitet“ | Welche genaue Bezeichnung, Produktform, welcher Zustand und welches Zertifikat gelten? |
| „Korrosionsbeständigkeit und Umformbarkeit“, „Korrosion und Oxidation“, „korrosionsbeständig“ und „hart und weich“ | Welche Eigenschaft, Prüfbedingung, Einsatzumgebung und Abnahmemethode sind gemeint? |
| „Edelstahlbearbeitung“, „Präzisions-CNC-Bearbeitung“, „Arbeiten mit Edelstahl“ und „schwer zerspanbar“ | Welcher Bearbeitungsvorgang, Eingriff, welche Schneide, Aufnahme, welcher Kühlmittelweg und Werkstoffzustand führten zu der Beobachtung? |
| „Stahl fräsen“, „Fräsen und Drehen“, „Löcher in Stahl“, „zylindrische Teile“ und „scharfe Innenecken“ | Welche Geometrie des Geometrieelements, Zugänglichkeit, Steifigkeit, Spanraum und welcher Schneidenzustand bestimmen den Schnitt? |
| „CNC-Bearbeitungsprojekte“, „Bearbeitungsbedarf“, „Fertigungswerkstoffe“ und „Metall und Kunststoff“ | Welche Funktionsanforderung gehört in die technische Zeichnung oder das Prozessprotokoll? |
| „bearbeitete Teile“, „kundenspezifische Teile“, „Metallteile“ und „Stahlkomponenten“ | Welches Geometrieelement, welcher Bezug, welche Toleranz, Oberfläche und welcher Zustand des freigegebenen Werkstücks werden geprüft? |
| „präzisionsbearbeiteter Edelstahl“, „beliebte Wahl für CNC“, „gebrauchter Edelstahl“ und „Kohlenstoffstähle“ | Ist der Begriff ein Beleg, eine Vergleichsangabe oder lediglich eine allgemeine Suchabkürzung? |
Fragen zur Verfügbarkeit in der Fertigung und zur Projekteignung, die über diesen Leitfaden hinausgehen, behandelt die separate Seite zum Edelstahlbearbeitungsservice.
Warum Aussagen zur Zerspanbarkeit von 304 und 316 Prozesskontext brauchen
Ohne Prozesskontext gibt es keine Antwort, die direkt in einen Einstellwert für die Fertigung übernommen werden sollte. Eine Vergleichstabelle eines kommerziellen Werkstoffhändlers weist 304 und 316 dieselbe referenzbasierte Zerspanbarkeitsbewertung zu, nennt jedoch unterschiedliche Richtwerte für die Schnittgeschwindigkeit. Dieser scheinbare Widerspruch ist die entscheidende Lehre: Grundlage der Bewertung, Werkzeugsystem, Zustand und Bearbeitungsvorgang müssen zusammen mit dem Zahlenwert angegeben werden.
Auch der Fertigungsablauf lässt sich nicht einfach in eine Rangfolge bringen. In einer begrenzten NIST-Studie zum Fräsen von 17-4 zeigten die untersuchten umgeformten und additiv gefertigten Zustände nur geringe Unterschiede bei den Schnittkoeffizienten, während das Glühen eine stärkere Wirkung hatte. Das Ergebnis gilt für die geprüften Zustände und zeigt, warum „additiv gefertigt oder umgeformt“ eine zustandsspezifische Prüfung nicht ersetzen kann.
Wichtigste Erkenntnis
Nutzen Sie die Werkstofffamilie, um die richtigen Fragen zu stellen, nicht um sie zu überspringen. Dokumentieren Sie die genaue Werkstoffbezeichnung, Produktform, den Zustand, Fertigungsablauf, Bearbeitungsvorgang und das Geometrieelement, bevor Sie Aussagen zur Zerspanbarkeit vergleichen.
Ein stabiles Zerspanungssystem aus Werkzeug, Spanlast, Wärme, Kühlmittel und Werkstückspannung aufbauen
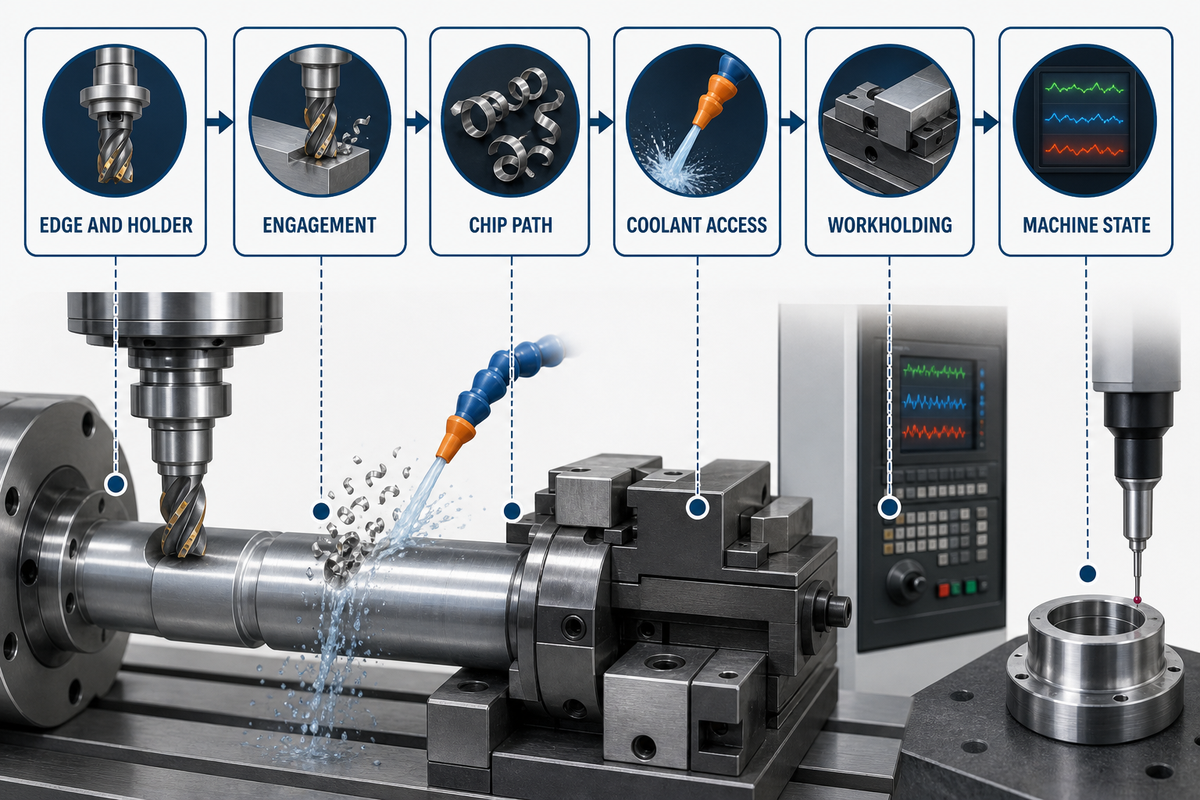
Die Werkstoffdokumentation bildet den Ausgangspunkt für einen stabilen Prozess: Die Schneide soll unter wiederholbaren Bedingungen schneiden, während Wärme, Späne und Kräfte kontrolliert aus dem Eingriff abgeführt werden. Aussagekräftig ist weder „Schnittgeschwindigkeit“ noch „Kühlmittel“ für sich allein. Entscheidend ist die gesamte Kette von Spindel und Aufnahme über Schneide, Werkstück, Spannvorrichtung und Spanraum bis hin zur Kühlmittelzufuhr und Messung.
| Kontrollpunkt | Anzeichen für Stabilität | Typische irreführende Abkürzung |
|---|---|---|
| Schneide und Aufnahme | Gleichmäßiges Verschleißbild, kurzer Überstand, kontrollierte Rundlaufabweichung | Jeden Schneidenausfall auf „zu hohe Schnittgeschwindigkeit“ zurückführen |
| Eingriff | Kontinuierliche Spanbildung ohne Verweilen oder wiederholtes leichtes Reiben | Den Vorschub so weit senken, bis die Schneide nicht mehr sauber schneidet |
| Spanweg | Späne verlassen das Geometrieelement, ohne erneut geschnitten zu werden oder sich anzusammeln | Die Spanabfuhr nur bei geöffneter Maschinentür beurteilen |
| Kühlmittelzugang | Der Kühlmittelstrahl erreicht die aktive Schneide während des gesamten Eingriffs | Annehmen, ein größeres Kühlmittelvolumen helfe, obwohl die Geometrie die Zufuhr behindert |
| Werkstückspannung | Wiederholbare Abstützung mit ausreichender Spannung, aber ohne vermeidbaren Verzug | Die Spannkraft erhöhen, ohne die Bewegung des gelösten Werkstücks zu prüfen |
| Maschinenzustand | Wärme- und Belastungsverläufe sind über den gemessenen Zyklus wiederholbar | Ein kaltes erstes Werkstück mit einer stabilisierten Fertigungsfolge vergleichen |
Warum „mehr Kühlmittel verwenden“ fehlschlagen kann
Die Kühlmittelwirkung hängt von Zugang und Kontinuität ab. Schultern, rotierende Spanansammlungen, bewegliche Düsen, tiefe Geometrieelemente und Luftbarrieren können verhindern, dass ein sichtbarer Strahl die Schneide erreicht. Ein Fachbeitrag von CTE aus dem Jahr 2017 mit Zitaten mehrerer Werkzeughalterhersteller veranschaulicht, warum die Geometrie der Zufuhr neben Durchfluss oder Druck wichtig ist. Prüfen Sie, wohin die Flüssigkeit während des tatsächlichen Eingriffs gelangt, bevor Sie Konzentration oder Volumen ändern.
Warum „langsamer bearbeiten“ fehlschlagen kann
Eine niedrigere Schnittgeschwindigkeit kann die Wärmeentwicklung in einem stabilen Prozess verringern. In einem anderen Prozess kann sie mit Verweilen, Reiben, Aufbauschneide oder instabiler Spanbildung einhergehen. Die allgemeinen Bearbeitungsgrundsätze der BSSA betonen, dass die Schneide im Schnitt bleiben und Verweilen vermieden werden sollte. Prüfen Sie Schneide, Spanungsdicke, Eingriff, Steifigkeit und Verschleiß, bevor Sie die Schnittgeschwindigkeit als Ursache ansehen.
Wichtigste Erkenntnis
Ändern Sie jeweils nur eine Ursachenklasse. Wenn sich Schneide, Eingriff, Spanweg, Kühlmittelzugang, Spannung und Maschinenzustand gleichzeitig ändern, liefert der nächste Versuch kaum Erkenntnisse.
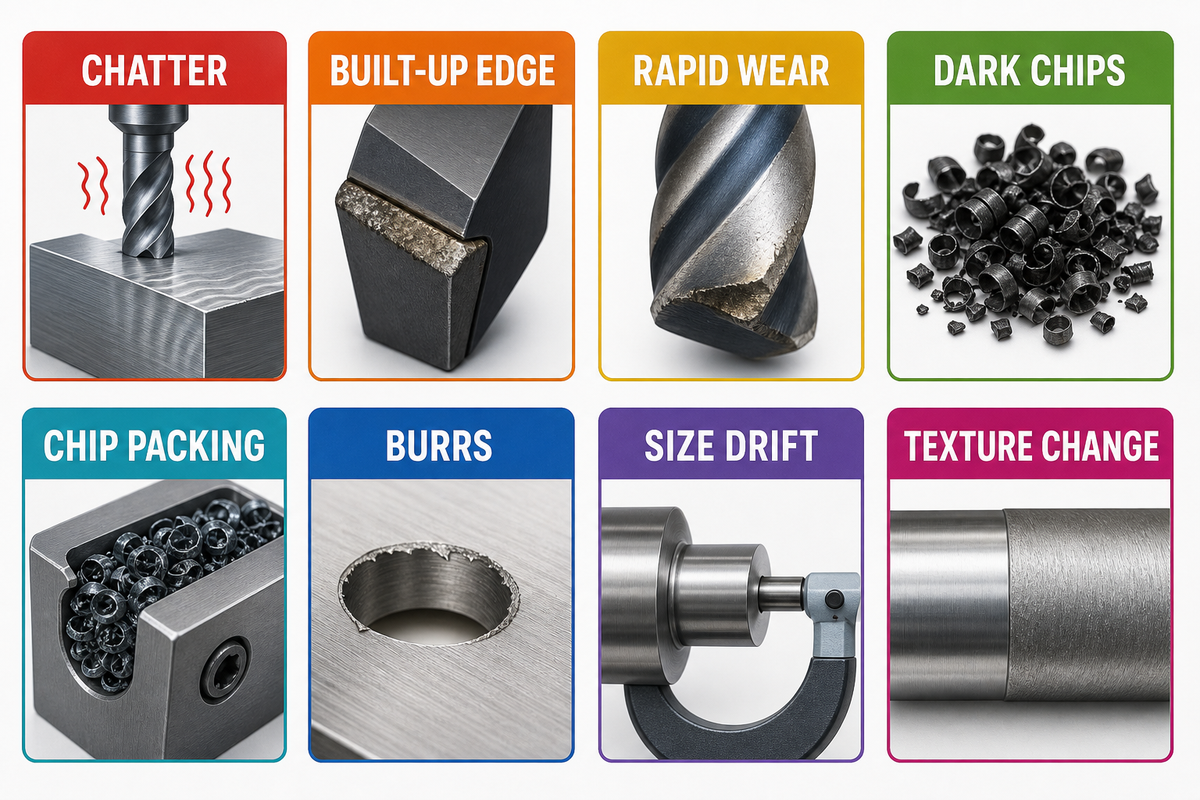
Acht Fehlersignale und was als Nächstes zu prüfen ist
Sichtbare Symptome sind noch keine Diagnose. Rattern, Grate, dunkle Späne, Aufbauschneide, schneller Verschleiß, Maßdrift, schlechte Oberflächenstruktur und Spanansammlungen können jeweils mehrere Ursachen haben. Am schnellsten und sichersten ist es, zuerst die Anzeichen festzuhalten, die betroffene Ursachenklasse einzugrenzen und anschließend eine kontrollierte Änderung vorzunehmen, mit der sich eine Hypothese widerlegen lässt.
Diagnosematrix mit acht Signalen zur Edelstahlbearbeitung
Die folgende Matrix bündelt Hinweise aus dem Messkontext des NIST, von BSSA und CTE, aus begutachteten Zerspanungsstudien und aus der praktischen Beschreibung von Problemen. Sie leitet aus einem einzelnen Symptom keine garantierte Korrekturmaßnahme ab.
| Signal | Mögliche Ursachenklassen | Vor einer Parameteränderung prüfen |
|---|---|---|
| 1. Rattern oder veränderter Klang | Werkzeugüberstand, Abstützung, Rundlaufabweichung, Verschleiß, unterbrochener Eingriff, vorheriger Schnitt mit Kaltverfestigung | Hinweise auf Werkzeug- und Werkstückfrequenzen, Spuren an der Aufnahme, Schneidenbild, vom vorherigen Schnitt verbliebenes Material |
| 2. Aufbauschneide | Adhäsion, Schneidentemperatur, Geometrie, instabiler Spanfluss, verschlissene Beschichtung oder Schneide | Aufgelagertes Material, Spanunterseite, Verschleißstelle, Kontaktpunkt des Kühlmittels |
| 3. Kerb- oder schneller Freiflächenverschleiß | Kaltverfestigte Eintrittslinie, Zunder, erneut geschnittene Späne, Temperaturwechsel, örtliche Unterbrechung | Verschleißstelle im Verhältnis zur Eingriffstiefe, Zustand beim Ein- und Austritt, Spanweg, Kontinuität der Kühlmittelzufuhr |
| 4. Dunkle oder uneinheitliche Späne | Wärmekonzentration, wechselnder Eingriff, behinderte Spanabfuhr, Verschleiß der Schneide | Spanfolge an verschiedenen Positionen des Geometrieelements, Belastungstrend, Schneidenzustand, Kühlmittelzugang |
| 5. Lange Späne oder Spanansammlungen | Unpassende Spanbrechergeometrie, zu wenig Spanraum, Tiefe des Geometrieelements, Duktilität, Zufuhrichtung | Wo der Span hängen bleibt, ob er erneut geschnitten wird, Spanraum oder Spanbrecherbelastung des Werkzeugs, Austrittsweg |
| 6. Grate oder beschädigte Kanten | Schneidenverschleiß, Abstützung am Austritt, Durchbiegung, duktiles Umlegen des Materials, Kreuzbohrung | Richtung und Lage des Grats, örtliche Anforderungen an die Kante, Austrittsgeometrie, Werkzeugzustand |
| 7. Maß- oder Formdrift | Werkzeugdurchbiegung, Temperaturzustand, Spannung, Verschleiß, Bezugsverschiebung, Abbau von Eigenspannungen | Werkstücktemperatur, Spann- und Lösezustand, Verlauf der Werkzeugkorrekturen, Bezug und Messmethode |
| 8. Änderung von Rauheit oder Welligkeit | Rattern, Aufbauschneide, Vorschubmarkierungen, Messrichtung, Abweichung bei Filter oder Grenzwellenlänge | Profilrichtung, Auswertungseinstellungen, Schneidenbild, Schwingung und Werkstückzustand |
Eine Aufbauschneide ist ein Signal, aber nicht automatisch ein Ausschussgrund. In einer kontrollierten Nassdrehstudie mit AISI 304 hing das Ergebnis von der Stabilität der Aufbauschneide ab: Instabile Fragmente beschädigten die Oberfläche, während eine dünne oder stabile Adhäsionsschicht unter den Prüfbedingungen die Reibung verringern oder die Oberfläche schützen konnte. Der Versuch verwendete 60 m/min, 0,1 mm/rev und eine Schnitttiefe von 0,5 mm. Diese Werte beschreiben das Experiment und sind keine Empfehlungen. Betrachten Sie dieses an bestimmte Bedingungen gebundene Ergebnis als Gegenbeispiel und nicht als Richtwert.
Die Matrix berücksichtigt bewusst auch den örtlichen Schneidenzustand. Eine Dichtfläche kann Maß- und Rauheitsanforderungen erfüllen, während an einer Querbohrung, einem Austritt an einer dünnen Wand, einer Dichtkante oder einem scharfen Geometrieelement ein funktionsrelevanter Grat verbleibt. Wenn die Funktion von der Kante abhängt, müssen für die Gratabnahme Lage, Richtung, Grenzzustand und Prüfverfahren separat festgelegt werden.
Halten Sie bei Versuchen eine Disziplin mit 3 Schritten ein: Sichern Sie die bisherigen Beobachtungen, formulieren Sie eine widerlegbare Ursache und ändern Sie eine steuerbare Ursachenklasse. „Schneide ersetzen und alle anderen Variablen beibehalten“ bringt mehr Erkenntnisse, als Werkzeug, Schnittgeschwindigkeit, Vorschub, Kühlmittel und Spannung gleichzeitig zu ändern. Bleibt das Symptom bestehen, sind die Daten zur widerlegten Hypothese trotzdem nützlich.
Wichtigste Erkenntnis
Korrigieren Sie nicht die Bezeichnung, sondern den Mechanismus. „Rattern“, „Grat“ und „Maßdrift“ benennen Beobachtungen. Die Anzeichen müssen weiterhin zwischen Schneide, Eingriff, Span, Wärme, Abstützung, Werkstoffzustand und Messung unterscheiden.
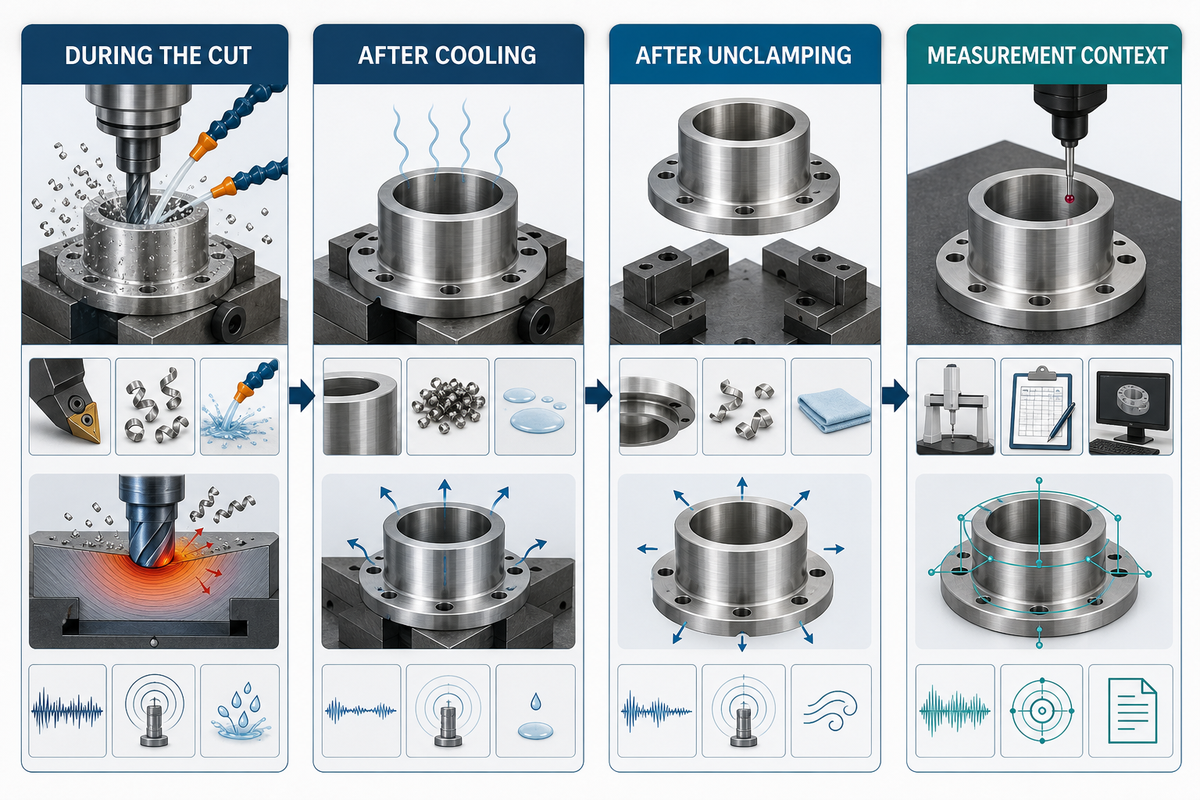
Warum sich Maße nach der Bearbeitung, dem Abkühlen oder dem Ausspannen verändern
Maßänderungen können durch elastische Durchbiegung beim Zerspanen, Wärmeausdehnung, Spannung in der Spannvorrichtung, geänderten Bezug oder geänderte Messmethode, Werkzeugverschleiß oder Umverteilung von Eigenspannungen entstehen. Zeitpunkt und Werkstückzustand helfen zunächst, die Ursache einzugrenzen. Im warmen und gespannten Zustand gemessene Werte sind nicht dieselben Anzeichen wie Messwerte desselben Geometrieelements nach dem Abkühlen und Ausspannen.
„Nur Messergebnisse sind rückverfolgbar.“
Wenn ein Messgerät eine Auflösung von 0,001 mm hat, führen Sie das Versuchsprotokoll in derselben Einheit. Der Wert beschreibt das Messsystem, legt aber keine zulässige Bearbeitungstoleranz fest.
| Wann die Änderung auftritt | Erste Hypothesen | Zu sichernde Anzeichen |
|---|---|---|
| Während des Schnitts | Durchbiegung von Werkzeug oder Werkstück, instabile Belastung, Abstützung | Belastungstrend, Position im Werkzeugweg, Messung während der Bearbeitung, Abstützplan |
| Nach dem Abkühlen des Werkstücks | Temperaturzustand, Stabilisierung der Maschine, Messumgebung | Temperatur von Werkstück und Umgebung, verstrichene Zeit, Position in der Fertigungsfolge |
| Nach dem Ausspannen | Spannung in der Spannvorrichtung, elastische Rückstellung, Umverteilung von Eigenspannungen | Spannplan, Messung im gelösten Zustand, Symmetrie des Materialabtrags |
| Zwischen Prüfenden oder Messgeräten | Bezug, Ausrichtung, Messmethode, Filter, Messunsicherheit, Berichterstattung | Definition des Messmerkmals, Aufspannung, Zustand des Messgeräts, Ergebnis und Messunsicherheit |
Bei dünnen Wänden oder stark asymmetrischem Materialabtrag sollte der Abbau von Eigenspannungen früh berücksichtigt werden. Allein eine Maßänderung beweist ihn jedoch nicht. Eine in einem frei zugänglichen Archiv veröffentlichte Drehstudie zu AISI 304 ermittelte bearbeitungsabhängige Eigenspannungen und erörtert Maßänderungen. Die Werte gelten für die geprüften Proben und Bedingungen. Dieser Leitfaden nutzt die Grenzen des Mechanismus und nicht die berichteten Spannungen als übertragbare Vorhersage.
Führen Sie ein Protokoll mit 5 Angaben: Geometrieelement und Bezug, Werkstücktemperatur, Spannungszustand, Messmethode und Zeitpunkt innerhalb der Fertigungsfolge. Wenn Verzug möglich ist, ergänzen Sie den Verlauf des Materialabtrags. Dadurch werden nicht alle Messungen vergleichbar, aber ein Team verwechselt nicht unterschiedliche physische Zustände mit ein und demselben Ergebnis.
Wichtigste Erkenntnis
Bevor Sie den Bearbeitungsprozess ändern, vergewissern Sie sich, dass sich die verglichenen Zahlen auf dasselbe Geometrieelement, denselben Bezug, dieselbe Temperatur, denselben Spannungszustand, dieselbe Messmethode und denselben Zeitpunkt in der Fertigungsfolge beziehen.
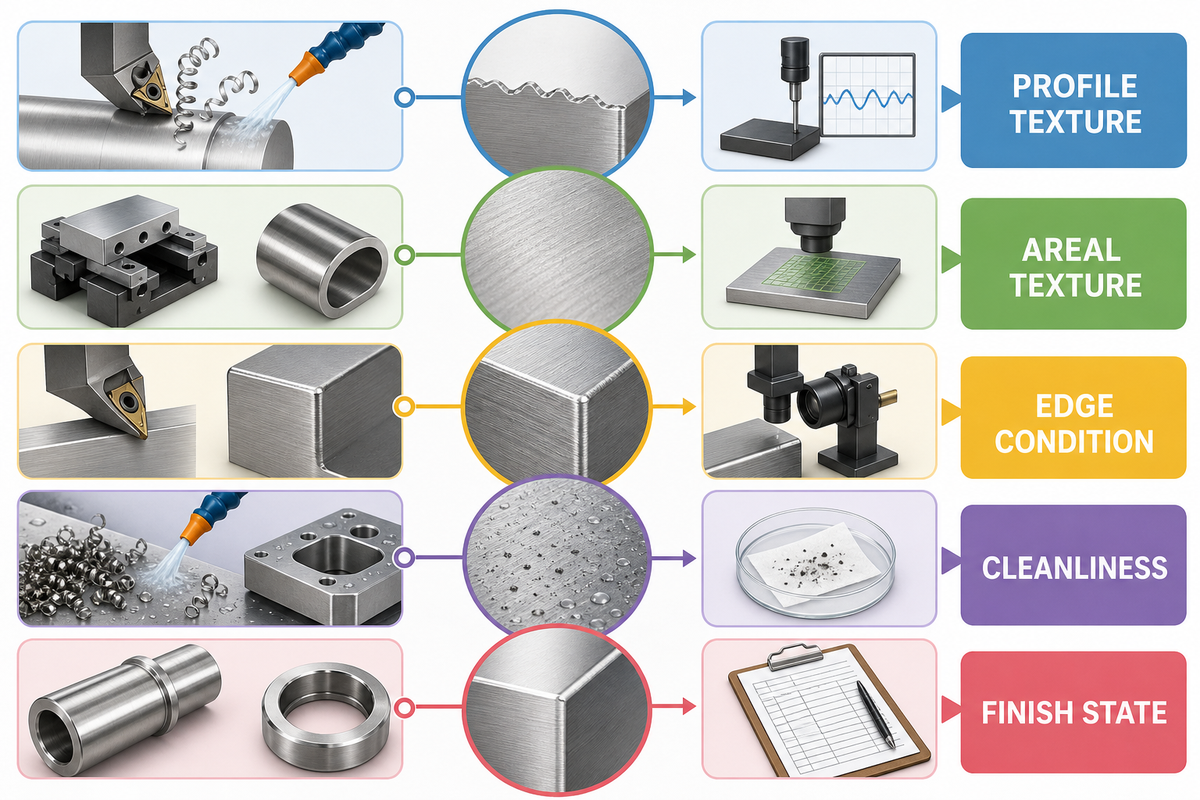
Oberflächenintegrität: mehr als nur ein Rauheitswert
Der Vergleich im gleichen Zustand gilt nicht nur für Maße, sondern auch für die Oberfläche: Ra ist ein nützlicher Profilparameter, aber kein Zertifikat für die gesamte Oberfläche. Für fertige Edelstahlteile können auch Anforderungen an Welligkeit, flächenhafte Struktur, örtliche Fehler, Grate, veränderte Härte, Eigenspannungen, Sauberkeit, Eisenverunreinigungen und Passivierungsabnahme gelten. Aus technischer Zeichnung und Prüfplan muss hervorgehen, welche Frage mit welcher Messung beantwortet wird.
Bei metastabilem austenitischem Werkstoff muss der Prüfplan gegebenenfalls auch eine Phasencharakterisierung umfassen. Weder Ra noch Härte allein belegen, ob sich der Phasenanteil durch die Bearbeitung verändert hat. Ergänzen Sie diese Prüfung daher nur, wenn der Lieferzustand und das Funktionsrisiko diesen Unterschied relevant machen.
Profilstruktur ist nicht dasselbe wie flächenhafte Struktur
Der Katalog der ISO beschreibt ISO 21920-2:2021 als Norm für die Oberflächenbeschaffenheit nach dem Profilverfahren. Die veröffentlichte ISO 25178-2:2021 behandelt dagegen flächenhafte Parameter. Diese Anwendungsbereiche sind nicht austauschbar. Wenn Vergleichbarkeit wichtig ist, dokumentieren Sie Messrichtung, Filter oder Grenzwellenlänge, Mess- und Auswertelänge, Gerätezustand, Messstelle auf der Oberfläche und Bauteilzustand.
| Abnahmekriterium | Welche Frage wird damit beantwortet? | Beispiel für die Dokumentation |
|---|---|---|
| Geometrie | Sind Maß, Form oder Lage zulässig? | Geometrieelement, Bezug, Verfahren, Einspannung und Temperatur |
| Profiltextur | Was ergibt eine definierte Linienmessung? | Parameter, Richtung, Filter/Grenzwellenlänge, Auswertelänge |
| Flächentextur | Was ergibt die Messung einer definierten Oberfläche? | Flächenparameter, Messfläche, Verfahren, Verarbeitungseinstellungen |
| Kantenzustand | Sind Grate, Kantenverrundungen oder Anforderungen an scharfe Kanten festgelegt? | Lage und Richtung des Geometrieelements, Grenzwert und Prüfverfahren |
| Oberflächen- und Randzonenzustand | Hat die Zerspanung Härte, Spannung oder Gefüge verändert? | Prüfverfahren, Messstelle, Tiefe und Zustand |
| Sauberkeit und Passivierung | Sind die Anforderungen an Verunreinigungen oder Behandlung erfüllt? | Festgelegte Praxis, gewähltes Verfahren, Prüfung und Abnahmekriterien des Käufers |
Rauheit belegt keine Korrosionsbeständigkeit
Der aktuelle Anwendungsbereich von ASTM A380/A380M-25 umfasst Reinigung, Entzunderung und Passivierung, wenn Verunreinigungen die normale Korrosionsbeständigkeit beeinträchtigen können. Die Auswahl der Verfahren richtet sich nach den Einsatzanforderungen und der Vereinbarung zwischen Käufer und Lieferant. Ein Rauheitsergebnis oder die visuelle Beurteilung der Oberfläche belegt daher weder Sauberkeit noch einen Zustand ohne freies Eisen oder die Abnahme der Passivierung. Hier geht es um die Übergabe der Anforderungen, nicht um ein Passivierungsverfahren.
Bei funktional wichtigen Oberflächen sollte die Übergabe von der Zeichnung zur Messung mindestens 7 Angaben enthalten: Geometrieelement/Messstelle, maßgebliche Ausgabe, Parameter, Richtung oder Messfläche, Filter- und Längeneinstellungen, Bauteilzustand und Abnahmeverfahren. Führen Sie Anforderungen an Sauberkeit oder Passivierung separat auf, statt sie unter „gute Oberflächenbeschaffenheit“ zusammenzufassen.
Wichtigste Erkenntnis
Klären Sie, wovor eine Oberflächenanforderung schützen soll: Geometrie, Textur, Kantenfunktion, Randzonenzustand, Sauberkeit oder Vorbereitung für den Korrosionseinsatz. Ein einzelner Messwert kann nicht alle 6 Ebenen abdecken.
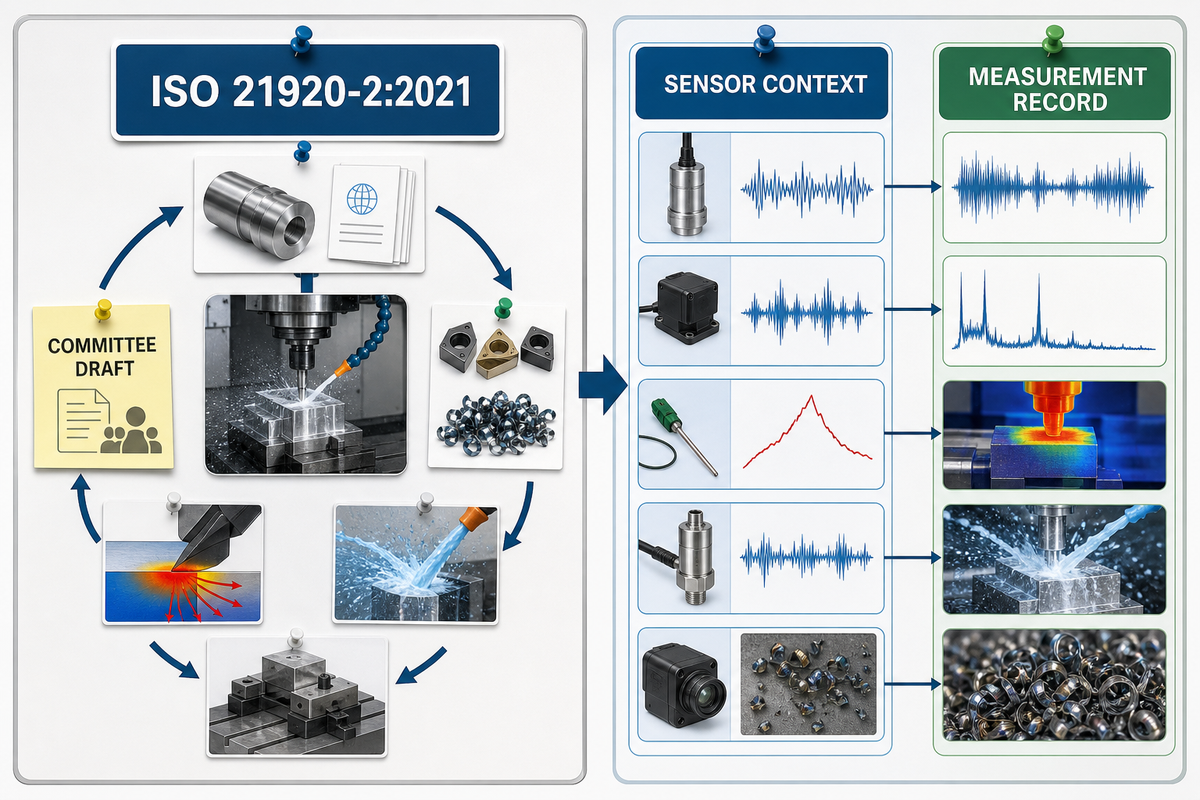
Was Sie 2026 prüfen sollten: Normenstatus und vernetzte Messtechnik
Unabhängig davon muss der aktuelle Dokumentenstatus separat geprüft werden. Die praktische Änderung für 2026 ist keine neue allgemeingültige Regel für die Zerspanung von Edelstahl, sondern eine Prüfpflicht. Die ISO führt die aktuelle Ausgabe zur Profiltextur als veröffentlicht, während eine zweite Ausgabe noch in Entwicklung ist. Zugleich kann vernetzte Messtechnik mehr Prozesssignale zusammenführen; ihr Nutzen hängt jedoch weiterhin vom Kontext und der Interoperabilität ab.
Entwurfsstatus, kein geltender Ersatz
Stand 28. August 2026 ist ISO 21920-2:2021 weiterhin die veröffentlichte Ausgabe. Die ISO führt ISO/CD 21920-2 Edition 2 als in Entwicklung befindlichen Ausschussentwurf, der sie ersetzen soll. Schreiben Sie nicht „gemäß der Ausgabe 2026“, sofern eine veröffentlichte Ausgabe und die Projektdokumente diese Aussage nicht tatsächlich stützen.
Die Anwendungsfälle zur maschinennahen Messung des NIST bieten einen tragfähigen Informationsrahmen, belegen aber nicht, dass jede Fertigung im Jahr 2026 über einen digitalen Datenstrang verfügt. Ein geprüfter CTE-Beispielfall aus dem Jahr 2014 kombinierte Daten der Steuerung sowie zur Schnittkraft und Temperatur, um Rattern und Werkzeugverschleiß zu überwachen, und wies zugleich auf die damaligen Grenzen der Interoperabilität hin. Alter und Einschränkung sind relevant: Sensoren können zusätzliche Nachweise liefern, aber keine undefinierte Messgröße oder fehlerhafte Datenübergabe beheben.
- Norm und Ausgabe auf der Zeichnung oder im Prüfplan angeben.
- Veröffentlichte Anforderungen klar von der Kenntnisnahme von Ausschussentwürfen trennen.
- Messgröße, Bezug oder Koordinatenkontext, Bauteilzustand und Verfahren festlegen.
- Rohdaten oder rückverfolgbare Prozesssignale nur dann aufbewahren, wenn Quelle und Zeitpunkt identifizierbar bleiben.
- Überwachung als Entscheidungsgrundlage nutzen, nicht als automatischen Konformitätsnachweis.
Wichtigste Erkenntnis
Prüfen Sie bei Projekten für 2026 die veröffentlichte Ausgabe und den Datenkontext. Entwürfe sind zu beobachten, Sensorsignale sind Messbeobachtungen; für sich genommen ergibt keines von beiden eine abschließende Abnahmeentscheidung.
Häufig gestellte Fragen
Diese Grenzen der Verifizierung bilden den Rahmen für die folgenden wiederkehrenden Fragen zur Zerspanung.
Woran erkennt man zuerst, dass ein Edelstahlwerkzeug reibt statt zu schneiden?
Kein einzelnes Symptom beweist, dass das Werkzeug reibt. Steigende Belastung, Hitze ohne entsprechend großen Span, verschmiertes Material, veränderte Geräusche oder schneller Schneidenverschleiß sollten eine gemeinsame Prüfung von Spanungsdicke, Eingriff, Schneidenzustand, Rundlaufabweichung und Verweilzeit auslösen. Vergleichen Sie das aktuelle Span- und Belastungsmuster mit einem bekannten stabilen Zeitabschnitt, bevor Sie Drehzahl oder Vorschub ändern. Die Diagnose wird aussagekräftiger, wenn sich mehrere Signale gemeinsam verändern, und weniger belastbar, wenn sie sich allein auf Geräusche oder das Aussehen der Oberfläche stützt.
Warum verfestigt sich Edelstahl bei der Zerspanung?
Kunststoffverformung in der Nähe der Schneidzone kann die lokale Festigkeit erhöhen. Verweilzeit, Reiben, eine verschlissene Schneide, instabiler Eingriff oder wiederholte leichte Schnitte können dazu führen, dass die nächste Bearbeitung auf eine veränderte Oberfläche trifft. Untersuchen Sie den Schneidvorgang, statt „Kaltverfestigung“ als vollständige Ursachenanalyse zu behandeln. Prüfen Sie Spanbildung, Schneidenverschleiß, Geräusche und Belastung gemeinsam, denn eine veränderte Oberfläche kann auch durch Verformung, Wärmekonzentration oder wiederholtes Nachschneiden entstehen und muss nicht auf eine einzelne Einstellung zurückgehen.
Wie kann eine Fertigung Werkzeugverschleiß von einer Bauteilbewegung unterscheiden?
Verfolgen Sie dasselbe Geometrieelement während des Schneidzyklus, nach dem Lösen der Spannvorrichtung, während der Abkühlzeit und bei einer Wiederholungsmessung. Werkzeugverschleiß hängt oft mit dem Schneidenverlauf, der Belastung, der Spanform und der Position im Fertigungslauf zusammen. Bauteilbewegungen hängen dagegen mit Einspannung, Temperatur, Reihenfolge des Materialabtrags, Abstützung und verstrichener Zeit zusammen. Ändern Sie jeweils nur eine Ursachenklasse und dokumentieren Sie bei jedem Ergebnis den Bauteilzustand. Ein einzelnes Endmaß nach dem Zyklus kann diese Ursachen nicht auseinanderhalten.
Bedeutet ein niedrigerer Ra-Wert eine bessere Edelstahloberfläche?
Nein. Ein niedrigerer Ra-Wert gibt ein einzelnes, definiertes Profilergebnis wieder; er belegt weder die Flächentextur noch den Kantenzustand, die Sauberkeit, die Passivierung oder das Korrosionsverhalten. Prüfen Sie Parameter, Richtung, Filter, Auswertelänge, Messstelle auf der Oberfläche und Bauteilzustand, bevor Sie zwei Ergebnisse vergleichen. Verwenden Sie den Wert anschließend nur für die angegebene Messgröße.
Was sollte dokumentiert werden, wenn sich ein Edelstahlbauteil nach dem Ausspannen in seinen Maßen verändert?
Dokumentieren Sie Geometrieelement und Bezug, Temperatur, Spann- und Lösungszustand, Messverfahren, verstrichene Zeit, Reihenfolge des Materialabtrags, Abstützplan und Verlauf der Werkzeugkorrekturen. Diese Angaben helfen, thermische, elastische, einspannungsbedingte, verschleißbedingte, verfahrensbedingte und eigenspannungsbedingte Ursachen zu unterscheiden, bevor das Team den Zerspanungsprozess ändert.
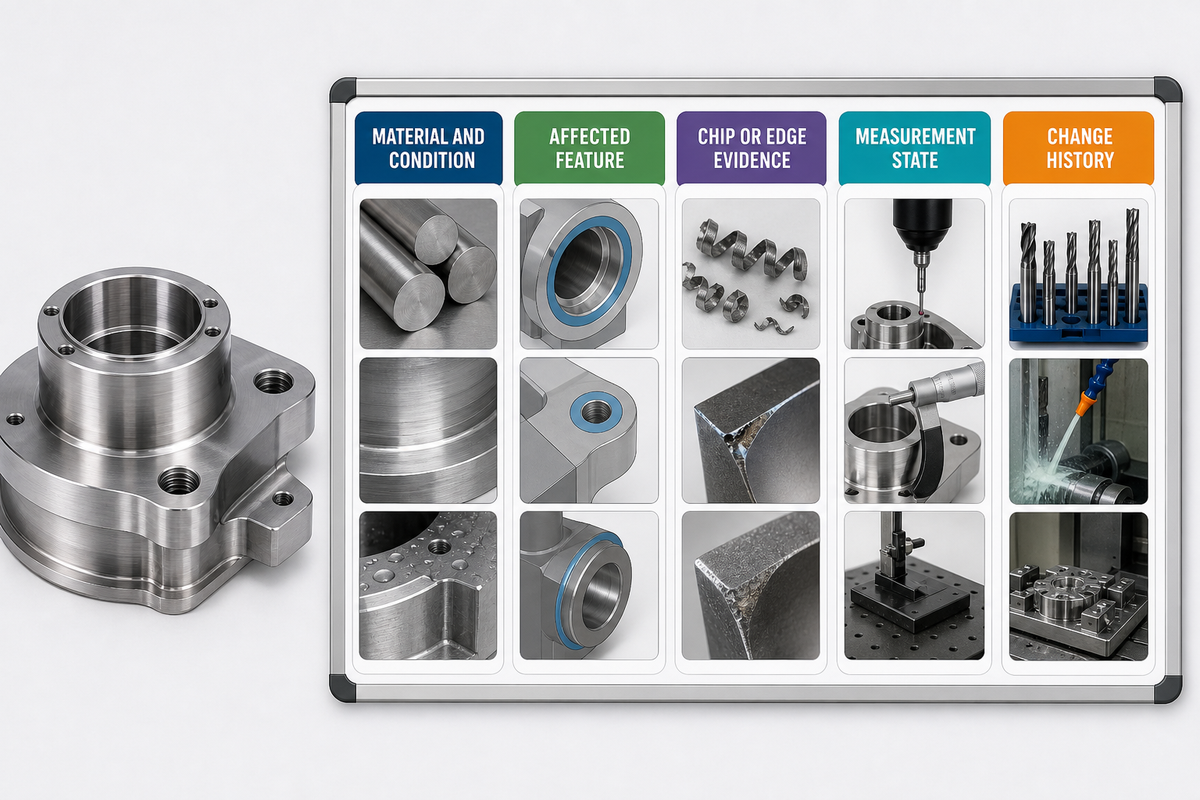
Vom Symptom zur Fertigungsprüfung
Halten Sie die Werkstoffbezeichnung und den Werkstoffzustand, die technische Zeichnung, das betroffene Geometrieelement, Hinweise zu Span oder Schneide, den Messzustand und die Änderungshistorie bereit. Diese Angaben bieten dem Fertigungsteam von Zhenling Metal einen besseren Ausgangspunkt als die Frage nach einer allgemeingültigen Drehzahl oder einem universellen Vorschub. Vor dem Öffnen des Blocksy-Kontaktformulars können Sie auch den separaten Leistungsumfang der Fertigung prüfen.
Besprechen Sie ein Problem bei der Zerspanung von EdelstahlLiteratur und Quellen
- NIST, Anwendungsfälle zur maschinennahen Messung und Informationen zu Zerspanungsprozessen
- NIST, Metrologische Rückführbarkeit
- ISO, Anwendungsbereich und Status von ISO 21920-2:2021 zur Profiltextur
- ISO, Status des Ausschussentwurfs ISO/CD 21920-2 Edition 2
- ISO, Anwendungsbereich von ISO 25178-2:2021 zur Flächentextur
- ASTM International, Anwendungsbereich von A380/A380M-25 zu Reinigung, Verunreinigungen und Passivierung
- NIST, Kraftmodellierung für die hybride Fertigung
- Repositorium der Universität Balıkesir, Studie zu Eigenspannungen bei der Zerspanung von AISI 304
- British Stainless Steel Association, Allgemeine Grundsätze zur Zerspanung von Edelstahl
- Cutting Tool Engineering, Zerspanung von Edelstahl
- Cutting Tool Engineering, Ratterüberwachung mit Steuerungs- und Sensordaten
Dieser Artikel ist ein evidenzbasierter redaktioneller Leitfaden von Zhenling Metal. Er ersetzt weder ein Werkstoffzertifikat noch eine lizenzierte Norm, eine Prüfung der technischen Zeichnung, einen kontrollierten Probeschnitt oder einen anwendungsspezifischen Prüfplan.






