
Kontaktieren Sie Zhenling

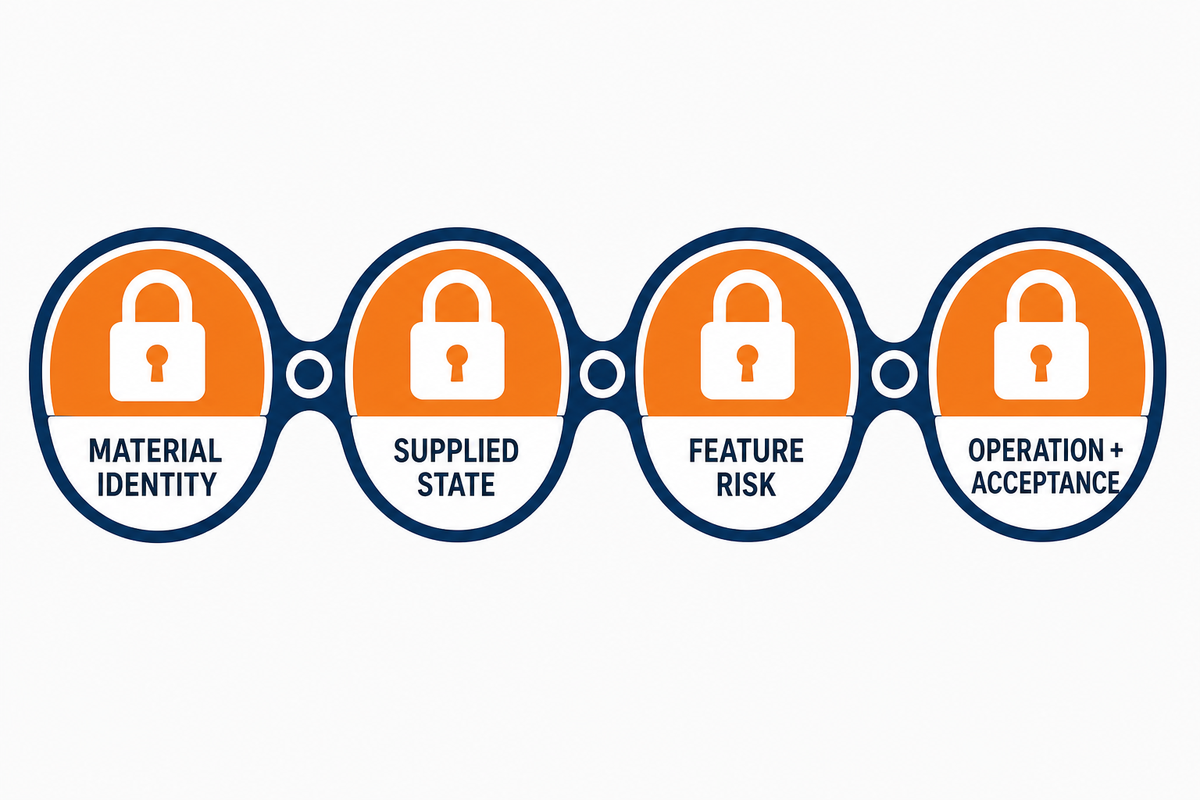
Die Bearbeitung von Legierungsstahl beginnt mit der technischen Zeichnung: Zuerst werden vier Grundlagen verbindlich festgelegt: die maßgebliche Werkstoffidentität, Liefer- und metallurgischer Zustand, Risiken der Geometrieelemente sowie Arbeitsgang und Abnahmekriterien. Erst danach werden Werkzeuge ausgewählt, ein qualifiziertes Ausgangsfenster festgelegt und ein kontrollierter Schnitt durchgeführt. Anschließend wird anhand von Wärmeentwicklung, Spänen, Schneidenverschleiß und Prüfergebnissen nachjustiert.
Aktualisiert: August 2026
Kurzfassung
- Werkstoffspezifikation, Zustand, Härtenachweis und mögliche Grenzen beim Normenvergleich bestätigen.
- Fertigungsablauf für Wärmebehandlung und Endbearbeitung festlegen, bevor das Halbzeug freigegeben wird.
- Jedes Geometrieelement einem Arbeitsgang zuordnen und dann quellenbasierte Schnittdaten einzeln variieren.
- Werkstückspannung, Bewegungsrisiko, Oberflächenbearbeitung und Prüfung für jedes kritische Geometrieelement festlegen.
Ein geläufiger Werkstoffsortenname ist noch kein Schnittplan. Die Zerspanbarkeit hängt vom Werkstoff und seiner Mikrostruktur, den Einschlüssen, der Härte, dem Arbeitsgang, dem Werkzeugsystem, der Geometrie und den Schnittbedingungen ab. Das wird in einer begutachteten Übersichtsarbeit zur Zerspanbarkeit und einer begutachteten Übersichtsarbeit zu Einschlüssen in Stahl und Zerspanbarkeit erläutert. Dieser Leitfaden macht aus diesen Variablen eine Planungsmethode, die von der technischen Zeichnung ausgeht; er ist keine allgemeingültige Parametertabelle.
Dieser Leitfaden behandelt Legierungsstahl als Werkstückfamilie. Edelstahl ist eine andere Stahlsorte und erfordert eigene, auf Werkstoff und Zustand abgestimmte Schnittdaten.
Ist Legierungsstahl zerspanbar? Vier Grundlagen verbindlich festlegen
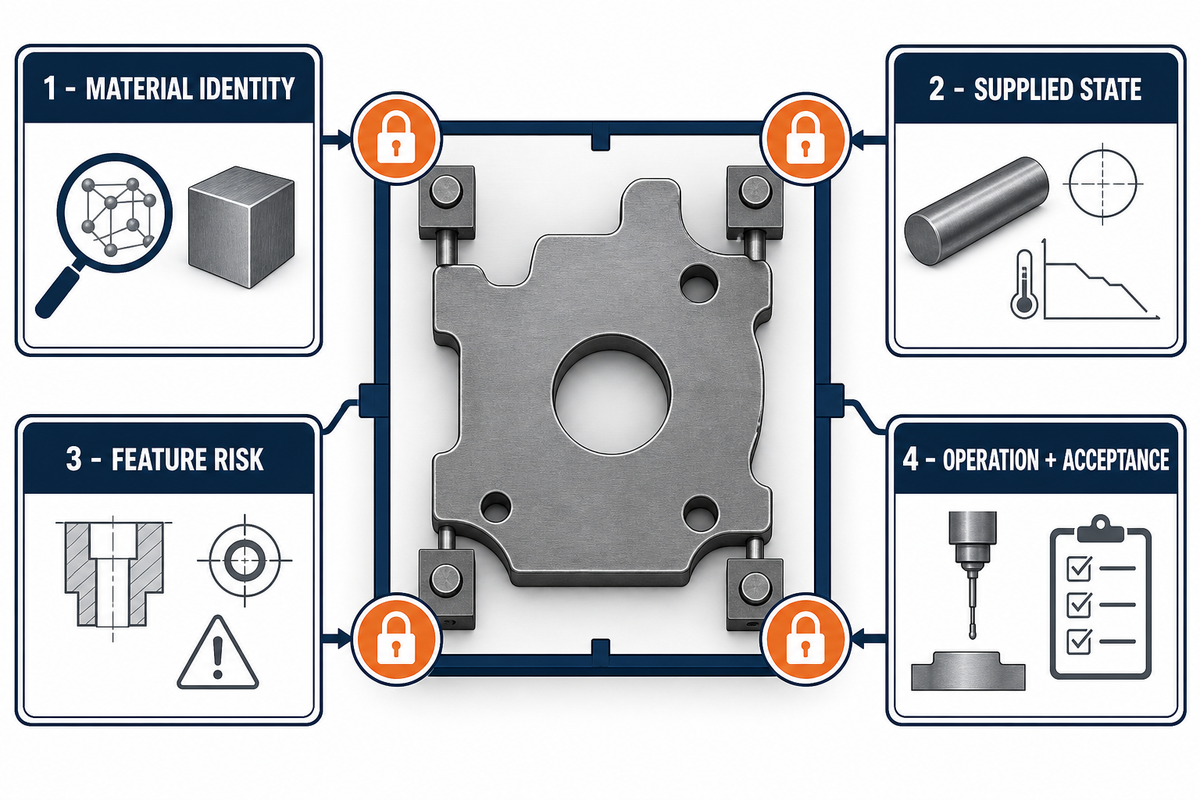
Ja, Legierungsstahl ist zerspanbar, doch die Werkstofffamilie allein lässt keine eindeutigen Rückschlüsse auf das Schnittverhalten zu. Zwei Bauteile, die als „Legierungsstahl“ bezeichnet werden, können sich unterschiedlich verhalten, weil Normen, Lieferzustände, Wärmebehandlung, Härte, Mikrostruktur, Einschlüsse, Querschnitte und Geometrieelemente voneinander abweichen. Eine begutachtete Übersichtsarbeit zu Einschlüssen in Stahl und Zerspanbarkeit zeigt, weshalb die Zusammensetzung allein nicht ausreicht.
Wenden Sie die 4-Block-Freigaberegel an, bevor Sie über Fräser oder Schnittwerte sprechen. Geben Sie die Planung erst frei, wenn Werkstoffidentität, Lieferzustand, Risiken der Geometrieelemente sowie Arbeitsgang und Abnahme dokumentiert sind. Fehlt ein Block, bleibt er offen, statt ihn durch eine geläufige Werkstattregel zu ersetzen.
| Festzulegender Block | Vor der Planung dokumentieren | Einfluss auf den Fertigungsablauf |
|---|---|---|
| 1. Werkstoffidentität | Werkstoffsorte, maßgebliche Norm, Produktform, Rückverfolgbarkeit von Wärmebehandlung/Charge | Ein Handelsname oder eine Werkstoffnummer allein kann eine abweichende Spezifikationsgrundlage verbergen. |
| 2. Lieferzustand | Lieferzustand, vorherige Behandlung, gemessene Härte und, falls relevant, Nachweis der Mikrostruktur | Geglühtes, normalisiertes, vergütetes, randschichtbehandeltes und durchgehärtetes Halbzeug stellt jeweils andere Anforderungen an die Zerspanung. |
| 3. Risiken der Geometrieelemente | Dünne Wände, tiefe Bohrungen, unterbrochene Schnitte, große Auskragung, kritische Radien, Funktionsflächen | Die Geometrie bestimmt Zugänglichkeit, Durchbiegung, Spanabfuhr, Wärmekonzentration und Bewegungsrisiko. |
| 4. Arbeitsgang und Abnahme | Maschine, Verfahren, Werkzeug, Eingriff, Kühlschmierstoff, Werkstückspannung, Bezüge, Toleranzen, Prüfung und Anforderungen im Einsatz | Erkenntnisse aus dem Drehen lassen sich nicht ohne Weiteres auf andere Arbeitsgänge übertragen. Maßhaltigkeit allein belegt zudem nicht die Eignung für sicherheitskritische Anwendungen. |
Schritt 1: Werkstoffsorte, Norm, Zustand und Härte bestätigen
Betrachten Sie folgende Werkstoffangabe als unvollständig: „4140 alloy steel“. Eine für Einkauf und Fertigung ausreichende Beschreibung nennt in der Regel die maßgebliche Norm, Produktform, Lieferzustand, vorherige oder geplante Wärmebehandlung, Härteanforderung und Messgrundlage sowie Anforderungen an die Rückverfolgbarkeit.
Auch der Anwendungsbereich einer Norm ist festgelegt. ISO 683-2:2016 umfasst beispielsweise Vergütungsstähle in festgelegten Produktformen und Zuständen. Der Verweis auf dieses Dokument ist jedoch nicht gleichbedeutend mit der Angabe einer AISI/SAE-Werkstoffsorte und belegt auch keine Austauschbarkeit.
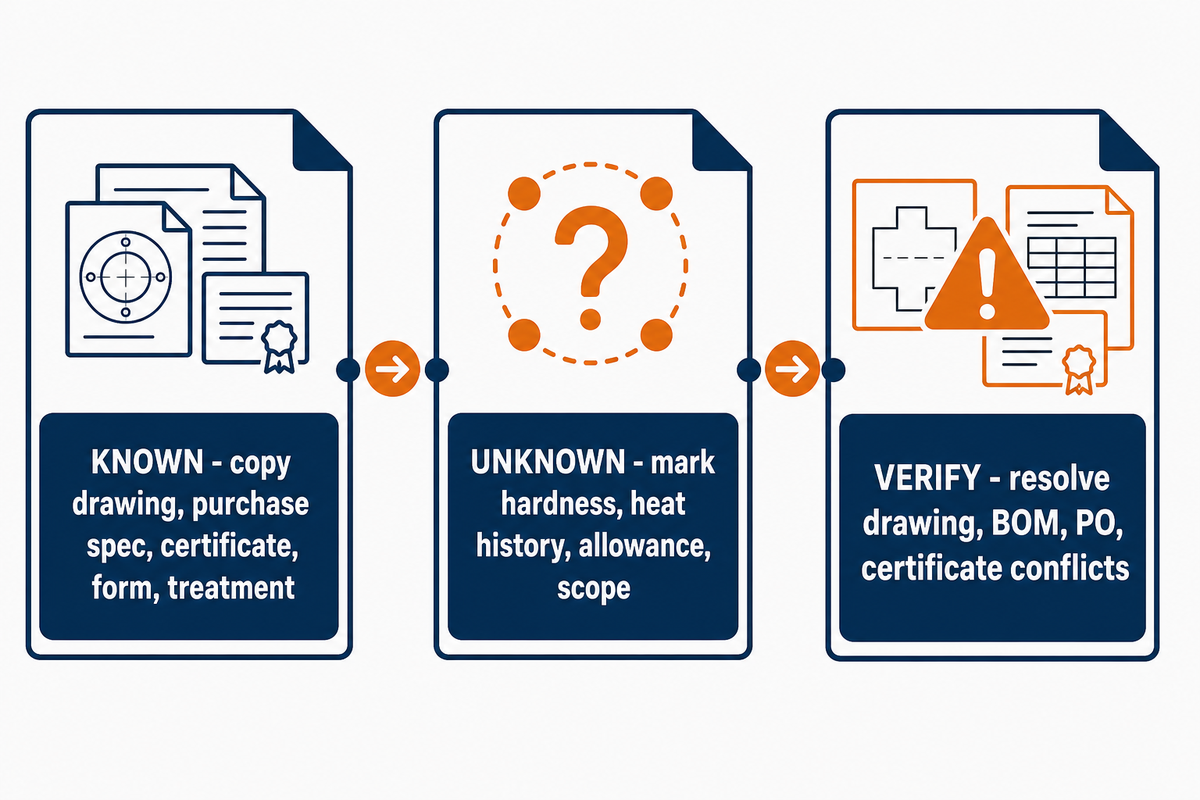
Bekannt / unbekannt / zu prüfen
- Bekannt: Angaben zu technischer Zeichnung, Bestellspezifikation, Zertifikat, Produktform und Wärmebehandlung wortgetreu übernehmen.
- Unbekannt: Fehlende Angaben zu Härte, Wärmebehandlung, Aufmaß oder Zertifizierungsumfang offen kennzeichnen.
- Zu prüfen: Widersprüche zwischen technischer Zeichnung, Stückliste, Bestellung und Zertifikat vor der Programmierung klären.
Die gemessene Härte ist wichtig, beschreibt aber nicht den gesamten metallurgischen Zustand. Kohlenstoffgehalt und Legierungselemente wie Chrom, Molybdän und Nickel beeinflussen Härtbarkeit und Duktilität. Diese Beurteilung lässt sich nicht von Kohlenstoffstahl wie 1018, Gusseisen, Werkzeugstählen, Edelstahllegierungen oder Aluminiumlegierungen übernehmen. Diese verschiedenen Stahlsorten sowie andere Metalle und Legierungen unterscheiden sich hinsichtlich Legierungszusammensetzung, mechanischer Eigenschaften, Korrosionsbeständigkeit, Verschleißfestigkeit, Schlagzähigkeit, Ermüdungsfestigkeit sowie Festigkeit und Zähigkeit. Auch bei Eisenwerkstoffen sind die Grenzwerte für Phosphor und Schwefel relevant; eine geläufige Stahlbezeichnung ist daher kein vollständiges Zertifikat.
Die Zerspanung von Stahlbauteilen lässt sich nicht anhand einer pauschalen Werkstoffangabe planen: Suchbegriffe wie „alloy steel 4140“ und „metal alloys“ bezeichnen ein Thema, aber keine eindeutige Einkaufsdefinition. In der Luft- und Raumfahrt sowie bei Druckgeräten gehören die verwendeten Legierungen, Anforderungen an Festigkeit und Beständigkeit, Vorgaben für Kühlschmierstoffe und anwendungsspezifische Einflussgrößen in die Prüfung des Fertigungsablaufs. Das gilt auch, wenn die Suche nach spanend bearbeitbarem Automatenstahl erfolgt: Das Spanungsverhalten erlaubt keinen Austausch des in der technischen Zeichnung festgelegten Werkstoffs.
Dokumentieren Sie das Härteprüfverfahren und die Entnahmestelle der Proben. Nach Querschnittsprüfungen an drei Stangen berichtete eine 2026 veröffentlichte Studie zum Hartdrehen von 42CrMo4 über 35 ± 1 HRC im ausgewählten Durchmesserbereich von 38–68 mm. Die Autoren schlossen kleinere Durchmesser nach der Beobachtung einer abnehmenden Härtegleichmäßigkeit von den Zerspanungsversuchen aus; diese Auswahl der Proben belegt kein allgemeingültiges Gesetz zur Abhängigkeit von der Querschnittsgröße. Sie zeigt jedoch, warum ein einzelner Härtewert Unterschiede je nach Querschnitt verschleiern kann.
Schritt 2: 4140, 4340 und 42CrMo vergleichen, ohne Gleichwertigkeit vorauszusetzen
Geben Sie 4140, 4340 und 42CrMo nicht dieselbe Spezifikation oder Parametertabelle, nur weil sie für ähnliche Anwendungen infrage kommen. Vergleichen Sie jeden Werkstoff anhand der maßgeblichen Norm, Produktform, Zustand, Härte, Zertifikatsanforderungen, Geometrie und endgültigen Einsatzdefinition.
| Bezeichnung | Nützliche Frage für die Planung | Nicht ableiten | Noch erforderliche Nachweise |
|---|---|---|---|
| 4140 | Welche AISI/SAE-, ASTM-, AMS- oder sonstige Anforderung ist maßgeblich und welcher Zustand gilt? | Ein Härtewert, eine chemische Zusammensetzung oder ein Schnittbereich für alle Produkte. | Zertifikat, Zustand, Härte, Angaben zu Geometrieelementen und Abnahme. |
| 4340 | Ergeben der festgelegte Zustand und die Querschnittsgröße die geforderten Werkstoffeigenschaften? | Ein Fertigungsablauf für 4140 lässt sich unverändert übernehmen. | Dieselben Angaben erfassen und bei entsprechendem Risiko anschließend einen qualifizierten Versuch durchführen. |
| 42CrMo | Welche nationale Norm oder Kundennorm legt die Bezeichnung fest? | Automatische Gleichwertigkeit mit 4140 oder 42CrMo4. | Genaue Spezifikation, Ausgabe, Zustand, Zertifikat und Genehmigung für die Substitution. |
In der Fachliteratur werden zwei Werkstoffbezeichnungen mitunter als Gegenstücke oder sogar als gleichwertig innerhalb eines definierten Versuchs bezeichnet. In der zitierten Studie aus dem Jahr 2026 beschreiben die Autoren warmgewalzten 42CrMo4 nach EN 10083-3 im Kontext des untersuchten Werkstoffs als gleichwertig mit AISI 4140 nach ASTM A29. Diese Formulierung begründet keine uneingeschränkte Austauschbarkeit bei Bestellungen.
Vergleiche können ähnliche Bereiche der chemischen Zusammensetzung oder geläufige Anwendungen aufzeigen. Ein Ersatz setzt dennoch die maßgebliche Norm samt Ausgabe, Produktform, Lieferzustand, Anforderungen an Zusammensetzung und mechanische Eigenschaften, Maße, Prüfung und Zertifizierung sowie die Zustimmung der zuständigen Stelle voraus. Der Anwendungsbereich von ISO 683-2:2016 zeigt beispielhaft, weshalb Produktform und Lieferzustand stets zur Werkstoffbezeichnung gehören. Ist die festgelegte Werkstoffsorte unklar, prüfen Sie zunächst umfassendere Werkstoffoptionen für die Zerspanung, bevor Sie den Fertigungsablauf eingrenzen.
Lässt sich Legierungsstahl 4140 gut bearbeiten?
Die Zerspanbarkeit hängt vom Zustand und Arbeitsgang ab. Geglühtes 4140 lässt sich ganz anders bearbeiten als vorvergütetes oder hartgedrehtes Halbzeug. Auch unterscheidet sich ein stabiler Außendrehvorgang von einer tiefen Bohrung oder einem dünnwandigen Geometrieelement. Werkstoff des Werkzeugs, Beschichtung, Schneidkantenausführung, Eingriff, Kühlschmierstoffzufuhr, Steifigkeit und geforderte Oberflächenbeschaffenheit spielen ebenfalls eine Rolle. Bezeichnen Sie 4140 als bedingt zerspanbar und klären Sie Zustand und Geometrieelement, bevor Sie es als leicht oder schwer zerspanbar einstufen.
Schritt 3: Ablauf Schruppen–Wärmebehandeln–Schlichten vor der Bearbeitung festlegen
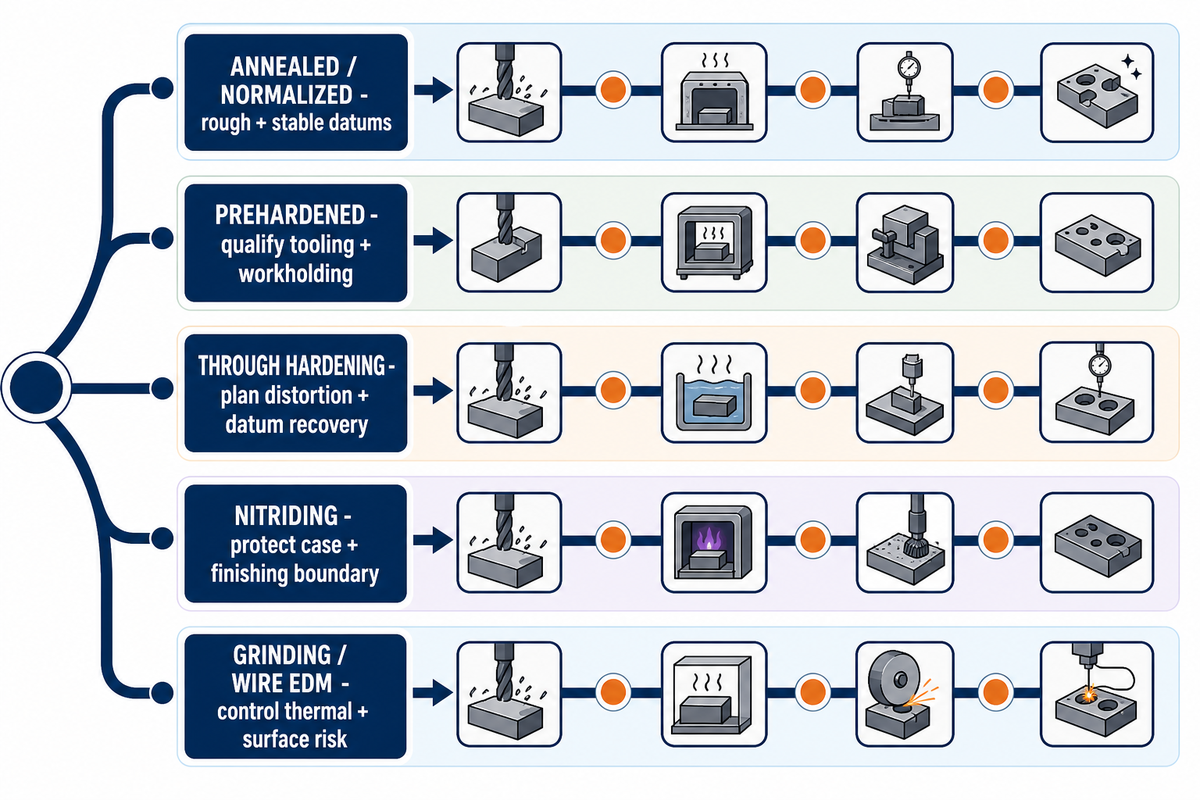
Legen Sie die Ablaufkarte Schruppen–Wärmebehandeln–Schlichten fest, bevor Material abgetragen wird. Planen Sie Bezüge, Schruppfolge, zu schützende Geometrieelemente, Wärmebehandlungszustand, Bewegungsrisiko, Schlichtaufmaß, Endbearbeitung und Prüfphase. Ein veröffentlichter Fertigungsablauf für Zahnräder aus AISI 9310 ist ein an bestimmte Bedingungen gebundenes Beispiel für Schruppen, Wärmebehandlung, Schleifen, Schlichtbearbeitung und Prüfung – keine allgemeingültige Reihenfolge.
Ablaufplan
- Bearbeitung im geglühten oder normalisierten Zustand: Schruppen und stabile Bezüge herstellen; ein zeichnungsspezifisches Aufmaß für Bewegungen bei der Wärmebehandlung und die Endbearbeitung vorsehen.
- Bearbeitung vorvergüteten Halbzeugs: Werkzeuge und Werkstückspannung auf die tatsächliche Härte und den Eingriff am Geometrieelement abstimmen und qualifizieren.
- Durchhärten nach dem Schruppen: Risiken durch Verzug, Wiederherstellung der Bezüge sowie anschließendes Drehen oder Schleifen vor der Wärmebehandlung festlegen.
- Nitrieren oder andere Oberflächenbehandlung: Anforderungen an die Randschicht schützen und festlegen, welche Oberflächen anschließend bearbeitet werden dürfen.
- Schleifen oder Drahterodieren: Diese Verfahren einsetzen, wenn Zugänglichkeit, Härte, Oberflächenbeschaffenheit oder Geometrie es rechtfertigen; eigene Risiken durch Wärme und Oberflächenzustand kontrollieren.
Es gibt kein pauschales Aufmaß, das für jedes Bauteil passt. Querschnittsänderungen, Längen-Durchmesser-Verhältnis, Eigenspannungen im Halbzeug, Wärmebehandlungszyklus, Abschreckintensität, Abstützung und Endtoleranz beeinflussen Aufmaß und Reihenfolge. Auch ist Schruppen–Wärmebehandeln–Schlichten nicht immer der richtige Ablauf: Manche Nitrierverfahren erfolgen nach der Endbearbeitung und erfordern keine weitere Zerspanung. Bei anderen Abläufen ist ein gezieltes Aufmaß für die Hartbearbeitung erforderlich.
Schritt 4: Drehen, Fräsen, Bohren, Schleifen oder Erodieren auf die Geometrie abstimmen
Wählen Sie den Arbeitsgang für jedes Geometrieelement einzeln. Ob Stangenmaterial, Schmiede- oder Plattenhalbzeug, unterbrochener Eingriff, Werkzeugauskragung, Wandstärke, Bohrungstiefe, Spanabfuhr, Zugänglichkeit der Bezüge, Härte und geforderte Oberflächenbeschaffenheit sind wichtiger als die pauschale Aussage, das Bauteil sei „CNC-bearbeitet“. Hohe Schnittkräfte können Durchbiegung oder Anforderungen an die Spannvorrichtung erhöhen. Die Zerspanungsstrategie muss daher auch die Werkstückabstützung berücksichtigen, nicht nur die Werkzeugwahl.
| Geometrieelement oder Anforderung | Mögliches Verfahren | Zu beachtende Einschränkung | Nächste Prüfung |
|---|---|---|---|
| Wellendurchmesser und Dichtflächen | Drehen | Schlankheit, unterbrochene Absätze, Rundlaufabweichung, Spannkraft | Abstützung, Reihenfolge der Bezüge, Wendeplatten-Schnittdaten für den tatsächlichen Stahlzustand |
| Taschen, Abflachungen und indexierte Flächen | Fräsen | Stoßbelastung beim Eintauchen, radialer Eingriff, dünne Böden, Werkzeugauskragung | Werkzeugweg, Abstützung der Spannvorrichtung, frässpezifische Werkzeugdaten |
| Tiefe oder sich kreuzende Bohrungen | Bohren, Ausspindeln oder Reiben | Spanstau, Verlaufen, Kühlschmierstoffzugang, Austrittsgrat | Vorbohrstrategie, Spanabfuhr und Prüfung der Bohrung |
| Gehärteter Bezug oder enge Endoberfläche | Schlichtdrehen oder Schleifen | Wärmeschäden und verborgene Veränderungen der Oberflächenintegrität | Spezifikation von Schleifscheibe oder Werkzeug, Abrichten, Wärmekontrolle, vorgeschriebene zerstörungsfreie Prüfung |
| Harte Kontur, enge Kontur oder schwer zugängliche Kontur | Drahterodieren | Elektrisch leitfähiges Werkstück, Anforderungen an Startbohrung/Zugang, Randschicht, Spannungsabbau | Elektrische Leitfähigkeit, Anforderungen an die Oberfläche, Plan für Nachschnitte und Prüfung |
| Außen- oder Innengewinde | Gewindedrehen, Gewindefräsen oder Gewindebohren | Werkzeugauslauf, Gewindegrund, Grat und Bewegungen nach der Wärmebehandlung | Gewindenorm, Lehrenplan, Reihenfolge der Wärmebehandlung |
| Dünner Steg mit Querbohrungen | Indexiertes Fräsen und Bohren | Spannverzug, Austrittsgrat, unterbrochener Eingriff | Abstützzustand, Reihenfolge der Werkzeugwege, Prüfung des ausgespannten Bauteils |
| Enge, gehärtete Bohrung oder Ventilsitz | Schlichtausspindeln, Honen oder Schleifen | Zugänglichkeit, Wärmeschäden, Form und Oberflächenfunktion | Verfahrensversuch und Nachweis der in der technischen Zeichnung festgelegten Form/Oberflächenbeschaffenheit |
Beim CNC-Drehen auf einer Drehmaschine oder beim CNC-Fräsen müssen Werkzeug, Eingriffsbedingungen, Zerspanungsweg und Schnitttiefe zum Werkstoff passen. Hartmetall kann sich für einen stabilen Schnitt eignen, während Abrasion, gehärtete Werkstoffe oder unterbrochene Belastung den Werkzeugverschleiß beschleunigen und die Bearbeitung eines Geometrieelements erschweren können. Maschinenbediener sollten jeweils nur eine Variable ändern und die Schnittgeschwindigkeit in surface feet per minute dokumentieren. Die Empfehlungen eines Werkzeugherstellers zum Drehen unterschiedlicher Werkstoffe sind im angegebenen Kontext hilfreich, sollten aber nicht unverändert auf das Fräsen oder Bohren übertragen werden. Das Beispiel von Seco als Werkzeughersteller nennt Schnellarbeitsstahlfräser als Zerspanungswerkzeug für bestimmte Werkstoffe und Maschinenbedingungen, nicht als Werkstoffsorte für ein Werkstück aus legiertem Stahl oder als universelle Wahl. Ebenso gilt: Für die Funkenerosion ist ein elektrisch leitfähiges Werkstück erforderlich. Dabei können eine eigene Umschmelzschicht, eine Wärmeeinflusszone und Eigenspannungen entstehen. Ziehen Sie den Überblick von Zhenling zu kundenspezifischen Zerspanungsverfahren erst heran, wenn die Geometriemerkmale festlegen, welches Ergebnis jeder Arbeitsgang erzielen muss.
Schritt 5: Ausgangsfenster festlegen, Wärme, Späne und Schneidenverschleiß beurteilen
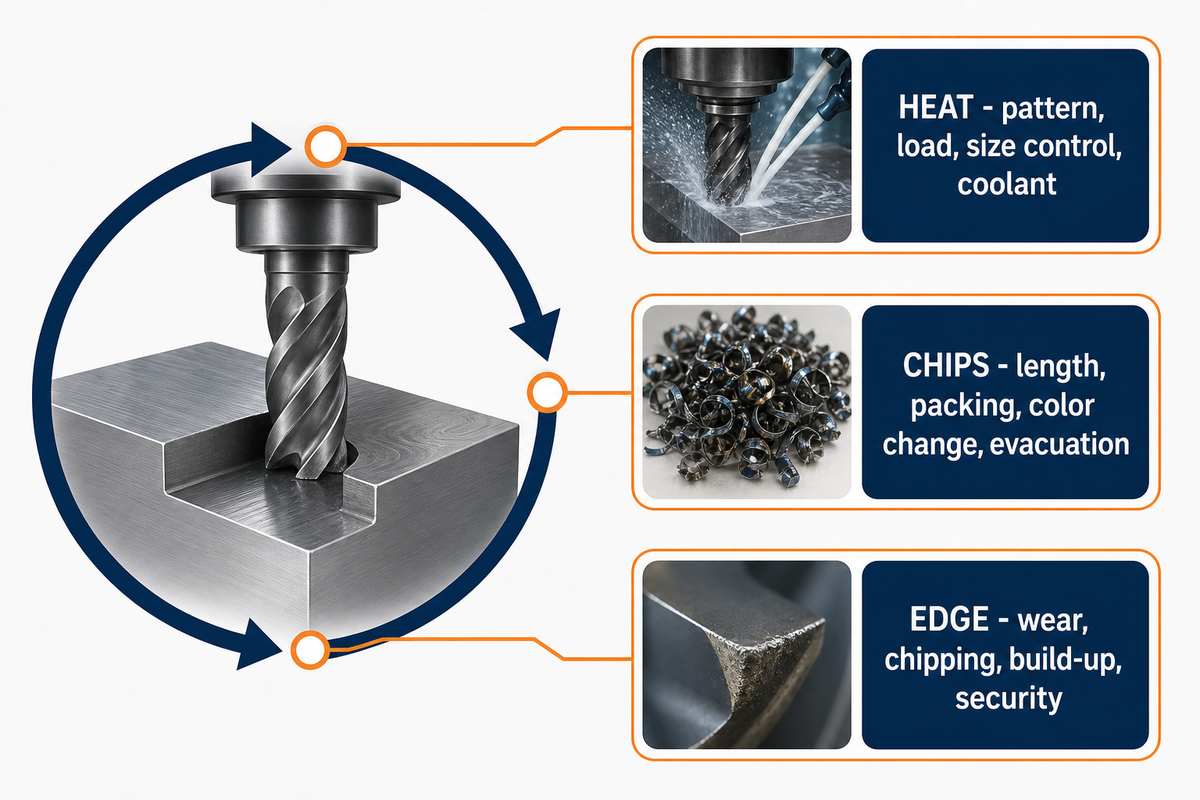
Ein Ausgangswert für Schnittgeschwindigkeit oder Vorschub muss zu Werkstoffsorte, Zustand, Härte, Arbeitsgang, Werkzeugwerkstoff, Beschichtung, Schneidengeometrie, Eingriff, Kühlschmierstoff, Maschinenleistung und Steifigkeit passen. Beginnen Sie mit Daten für genau diese Kombination, berechnen Sie Drehzahl und Vorschub korrekt und führen Sie dann einen kontrollierten ersten Schnitt aus.
Methode für das Ausgangsfenster
- Dokumentieren und qualifizieren: Werkstoff, Härte, Arbeitsgang, Werkzeug, Eingriff, Kühlschmierstoff und Ausgangsbereich samt Quelle festhalten.
- Prüfen und bearbeiten: Steifigkeit, Rundlauf, Abstützung, Kühlschmierstoffzufuhr und Spanabfuhr bestätigen, bevor das erste kontrollierte Ergebnis dokumentiert wird.
- Eine Variable ändern: Belastung, Span, Schneide, Maß und Oberflächenbeschaffenheit dokumentieren, bevor die nächste Anpassung erfolgt.
Ein Hartdrehversuch mit AISI 4140 aus dem Jahr 2023 veranschaulicht, weshalb Zahlen stets im jeweiligen Kontext betrachtet werden müssen. In den 27 Trockenversuchen kamen ein Werkstück mit Ø110 mm × 600 mm und eine spezifizierte beschichtete Wendeschneidplatte mit 0,8 mm Eckenradius zum Einsatz. Die veröffentlichte Versuchsmatrix umfasst 90–150 m/min, 0,18–0,36 mm/rev und Schnitttiefen von 0,2–0,6 mm; dies sind Versuchsgrenzen, keine Empfehlungen. Detaillierte Angaben zu Wärmebehandlung und Härte aus der Studie sind nicht als Zielwerte übertragbar. Prüfen Sie für den konkreten Auftrag das Werkstoffzertifikat, den Wärmebehandlungsnachweis und den gemessenen Zustand.
| Veröffentlichte Versuchskategorie | Wert in metrischen Einheiten | Arithmetischer Gegenwert | Geltungsbereich |
|---|---|---|---|
| Schnittgeschwindigkeit 1 | 90 m/min | 295 sfm | Nur im Versuch |
| Schnittgeschwindigkeit 2 | 120 m/min | 394 sfm | Nur im Versuch |
| Schnittgeschwindigkeit 3 | 150 m/min | 492 sfm | Nur im Versuch |
| Vorschub 1 | 0,18 mm/rev | 0.0071 in/rev | Nur im Versuch |
| Vorschub 2 | 0,27 mm/rev | 0.0106 in/rev | Nur im Versuch |
| Vorschub 3 | 0,36 mm/rev | 0.0142 in/rev | Nur im Versuch |
| Schnitttiefe 1 | 0,2 mm | 0.0079 in | Nur im Versuch |
| Schnitttiefe 2 | 0,4 mm | 0.0157 in | Nur im Versuch |
| Schnitttiefe 3 | 0,6 mm | 0.0236 in | Nur im Versuch |
Beispielrechnung zur Drehzahl
Für einen angenommenen Drehdurchmesser von 50 mm, wobei die Versuchsstufe von 120 m/min aus der Studie nur als Rechengröße dient:
rpm = (1.000 × 120) ÷ (π × 50) ≈ 764 rpm
Diese Berechnung ist keine Empfehlung für 764 rpm bei einem anderen Bauteil. Stimmen Sie zunächst Werkstoffsorte, angegebene Wärmebehandlung, Hartdrehverfahren, Wendeschneidplatte, Trockenbearbeitung, Eingriff, Maschine und Abnahmekriterien aufeinander ab. Andernfalls greifen Sie auf qualifizierte Daten für den konkreten Auftrag zurück.
Regel für den ersten Schnitt mit 3 Prüfkanälen
Wärme: Achten Sie auf veränderte Wärmeentwicklung, steigende Belastung, Verlust der Maßkontrolle oder eine unzureichende Kühlschmierstoffzufuhr – nicht nur auf die Farbe.
Späne: Länge, Segmentierung, Spanaufstau, Farbänderung und Abfuhr beobachten und prüfen, ob der Span Werkstück oder Werkzeug trifft.
Schneide: Freiflächenverschleiß, Kolkverschleiß, Ausbrüche, Aufbauschneiden, Kerbverschleiß und Schneidkantensicherheit in geplanten Abständen prüfen.
Die Beobachtung der Wärme kann Prozessänderungen aufzeigen. Die Farbe gewöhnlicher Späne oder eine sauber wirkende Schneide belegt jedoch weder die Temperatur noch die Unversehrtheit des Werkstoffinneren. Diese Beurteilung dient der Prozesskontrolle und ist keine metallurgische Abnahmeprüfung.
Trennen Sie die Leistung des Kühlschmierstoffs vom Schutz der Beschäftigten. Die Leitlinien von NIOSH zu Kühlschmierstoffen nennen Einatmen und Hautkontakt als Expositionswege. Außerdem können sich in gebrauchten wasserbasierten Flüssigkeiten Verunreinigungen aus dem Prozess oder Mikroorganismen ansammeln. Beachten Sie die Sicherheitsinformationen des Produkts und die geltenden Maßnahmen am Arbeitsplatz für Pflege der Flüssigkeit, Aerosole, Spritzer, Handhabung und Belüftung. Dieser Leitfaden ist keine standortspezifische Expositionsbewertung.
Schritt 6: Werkstückspannung, Verzugsausgleich, Oberflächenbeschaffenheit und Prüfung planen
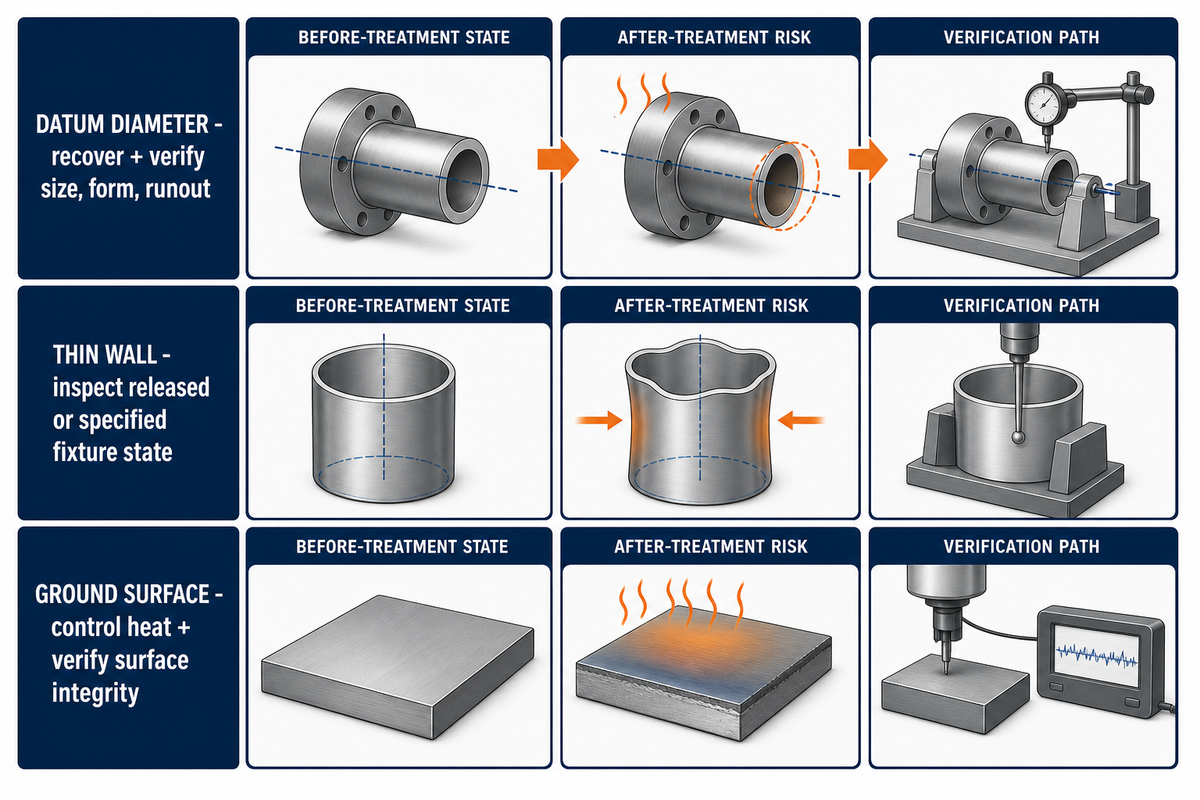
Ordnen Sie jedes kritische Maß und jede kritische Oberfläche dem Zustand bei der Aufspannung, der Wärmebehandlungsphase, dem Fertigungsablauf für die Endbearbeitung, dem Bezug, der Messmethode und dem erforderlichen Nachweis zu. Ein angenommenes Grenzmaß von ±0,01 mm lässt sich erst beurteilen, wenn Bezug, Messmethode und Temperaturzustand definiert sind. Dünne Wände können sich beim Spannen durchbiegen; lange Wellen können sich durch den Abbau von Eigenspannungen verformen; eine Wärmebehandlung kann die Form verändern; bei der Endbearbeitung kann eine maßhaltige Oberfläche entstehen, deren funktionale Beschaffenheit dennoch nicht stimmt.
| Kritisches Merkmal | Vor der Wärmebehandlung | Nach der Wärmebehandlung | Prüfung durch |
|---|---|---|---|
| Bezugsdurchmesser | Abstützung herstellen und geplantes Schlichtaufmaß vorsehen | Endgültigen Bezug wiederherstellen, ohne Bewegungen zu kaschieren | In der technischen Zeichnung festgelegte Maß-, Form- und Rundlaufprüfung |
| Dünne Wand | Aufmaß und Spannkraft ausgleichen | Im gelösten oder spezifizierten Spannvorrichtungszustand messen | Festgelegte Abstützung und Temperaturbedingungen |
| Funktionale geschliffene Oberfläche | Geometrie schützen und ein begründetes Aufmaß vorsehen | Schleifwärme und Abrichten kontrollieren | Maß/Oberflächenbeschaffenheit sowie vorgeschriebene Prüfung der Oberflächenintegrität |
Legen Sie neben der Methode auch den Zustand bei der Messung fest. Die NIST-Leitlinien zur Präzisionslängenmessung beziehen Maße auf 20 °C. Bei Stahl kann eine Temperaturunsicherheit von 0,1 °C etwa 1,15 µm pro Meter entsprechen. Ist dieser Einfluss für die Toleranzen relevant, lassen Sie das Bauteil temperieren und legen Sie die Prüftemperatur fest, statt ein warmes Bauteil mit einem temperierten zu vergleichen.
Eine Übersichtsarbeit zur Oberflächenintegrität zerspanter Werkstücke unterscheidet die Oberflächentopografie von Veränderungen wie Eigenspannungen, Mikrohärte und Veränderungen der Mikrostruktur. Bei kritischen Anforderungen an die Ermüdungsfestigkeit oder eine andere Funktion reichen die arithmetische Rauheit und Maßhaltigkeit allein daher möglicherweise nicht aus, wenn der Zustand unterhalb der Oberfläche entscheidend ist.
Schäden durch Schleifen oder Drahterodieren können verborgen bleiben, obwohl die Oberfläche sauber aussieht. Deshalb müssen Prozesswärme und die betroffene Randschicht gesondert kontrolliert werden.
Der Vorbehalt ist konkret: In einer Studie über Schleifbrand aus dem Jahr 2022 untersuchten Sorsa und Mitautoren 42 Brandstellen in durchgehärtetem L6-Stahl. Sie berichteten, dass unterhalb einer druckbeanspruchten Oberfläche Zugeigenspannungen auftreten können. In ihrer Hintergrunddarstellung weisen sie außerdem darauf hin, dass ein Anlassschleifbrand nicht unbedingt sichtbar ist. Daraus ergibt sich keine allgemeingültige Prüfmethode. In der technischen Zeichnung, im Regelwerk oder im Qualitätsplan muss festgelegt sein, ob Eigenspannungen, weiße Schicht, Mikrohärte, Mikrostruktur, zerstörungsfreie Prüfung oder andere Nachweise erforderlich sind.
Fehlerbehebung bei der Zerspanung von Legierungsstahl: Symptom und nächste Prüfung
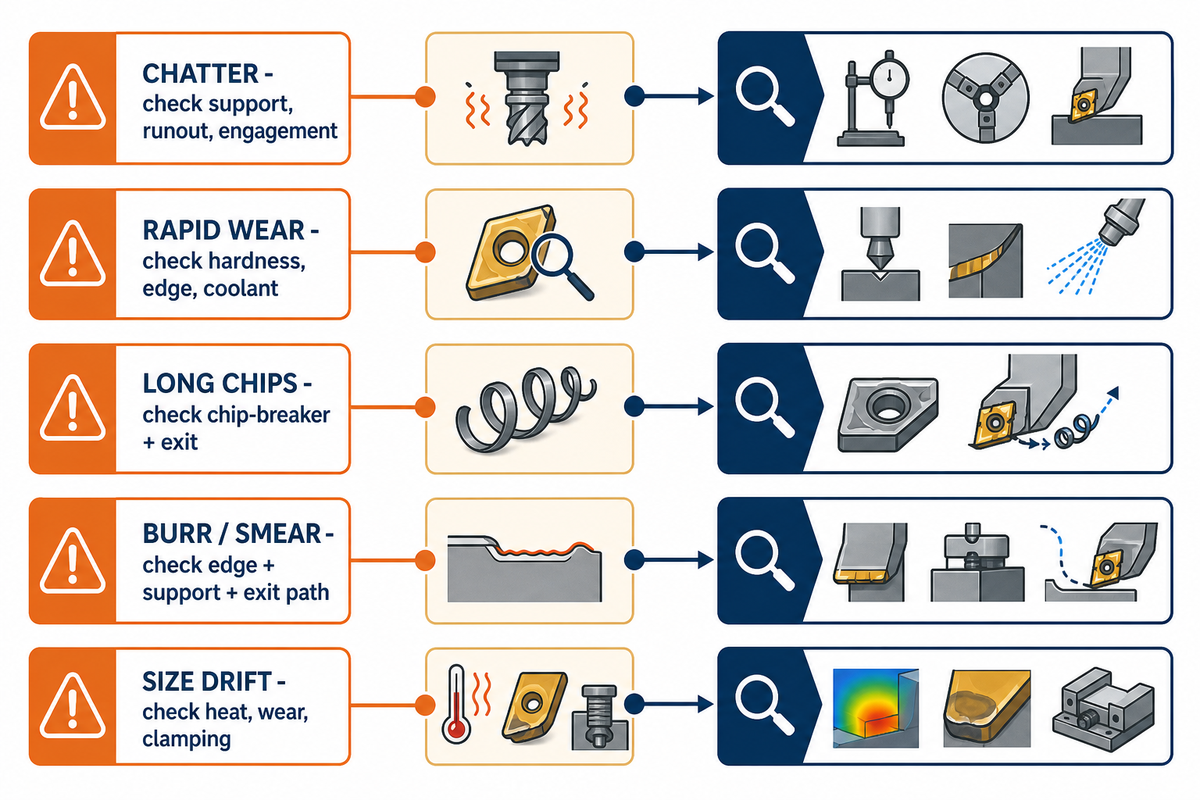
Beheben Sie Fehler anhand des beobachteten Signals und bewahren Sie den ursprünglichen Ausgangszustand. Wenn Schnittgeschwindigkeit, Vorschub, Schnitttiefe, Kühlschmierstoff, Werkzeuggeometrie und Spannung gleichzeitig geändert werden, kann die eigentliche Ursache verborgen bleiben. Die begutachtete Übersichtsarbeit zur Zerspanbarkeit dokumentiert das Zusammenspiel von Stahlzustand und Schnittbedingungen. Deshalb beginnt die Tabelle mit Beobachtungen statt mit einer pauschalen Korrektur.
| Symptom | Mögliche Ursache | Erste Prüfung | Nächster Nachweis |
|---|---|---|---|
| Rattern oder sich wiederholende Markierungen | Geringe dynamische Steifigkeit, zu große Auskragung, instabiler Eingriff | Halter, Abstützung, Rundlauf, Spannung und Eingriff | Verlauf von Geräusch und Belastung, gemessene Oberflächenbeschaffenheit, kontrollierte Änderung einer Variable |
| Schneller Freiflächen- oder Kerbverschleiß | Wärme, abrasiver Zustand, kaltverfestigte Randzone, ungeeignete Schneidkantenausführung | Tatsächliche Härte, Wärmebehandlung, Schneidenposition und Kühlschmierstoffzufuhr | Schneide in festgelegten Zeitabständen fotografieren; Werkzeugherstellerdaten für den genauen Arbeitsgang heranziehen |
| Lange oder aufgestaute Späne | Ungeeigneter Spanbrecher, unpassender Vorschub/Eingriff, mangelhafte Spanabfuhr | Einsatzbereich des Spanbrechers und Spanabfuhr | Spanproben nach einer qualifizierten Anpassung |
| Grat oder verschmierte Kante | Stumpfe Schneide, fehlende Abstützung, ungeeigneter Werkzeugauslauf | Zustand der Schneide und Richtung des Werkzeugauslaufs | Gratposition im Verhältnis zu Werkzeugweg und Werkstückabstützung |
| Maßabweichung oder Glättung durch Überreiben | Wärmeausdehnung, Durchbiegung, Schneidenverschleiß, unzureichender Schneideneingriff | Temperatur von Werkstück und Werkzeug, Verschleißintervall und Spannzustand | Maßverlauf über die Zeit bei festgelegter Prüftemperatur |
Tun
- Werkstoffzustand erneut bestätigen.
- Beobachtetes Symptom einzeln untersuchen.
- Ausgangszustand bewahren und in einem geplanten Abstand prüfen.
Nicht tun
- Schnittwerttabelle fürs Drehen nicht auf das Fräsen übertragen.
- Eine sauber wirkende Oberfläche nicht als metallurgisch einwandfrei einstufen.
Arbeitsblatt vor der Zerspanung: Was vor dem CNC-Start bekannt sein muss
Ein ausgefülltes Arbeitsblatt ist hilfreicher als ein spekulativer Marktausblick, wenn es darum geht, einen fundierten Plan für ein Bauteil zu erstellen. Die Recherche für diesen Leitfaden ergab keine ausreichend belegten aktuellen Nachfrage- oder Normenentwicklungen, die einen Prognoseabschnitt rechtfertigen würden. Daher tritt dieses praxisgerechte Eingabeblatt für Käufer an dessen Stelle. Die Abfrage der maßgeblichen Norm, Ausgabe, Produktform und des Lieferzustands orientiert sich an dem klar abgegrenzten Geltungsbereich, der im offiziellen Datensatz zu ISO 683-2:2016 dargestellt ist.
Arbeitsblatt vor der Zerspanung
- Zeichnungsnummer und Änderungsstand
- Maßgebliche Werkstoffnorm und Ausgabe
- Genaue Werkstoffsorte und Produktform
- Schmelze/Charge und Zertifikatsanforderung
- Lieferzustand und vorherige Behandlung
- Erforderliche Behandlung und Härtebasis
- Halbzeugabmessungen und Stückzahl
- Kritische Bezüge und Funktionsflächen
- Dünne Wandungen, tiefe Bohrungen, unterbrochene Schnitte und Werkzeugreichweite
- Ablauf: Schruppen, behandeln, fertigbearbeiten
- Abschließendes Verfahren für jedes kritische Geometrieelement
- Anforderungen an die Oberflächenintegrität, falls zutreffend
- Prüfverfahren, Art des Prüfprotokolls und gegebenenfalls festgelegte Prüftemperatur – zum Beispiel 20 °C gemäß der zitierten NIST-Leitlinie
- Anwendbarer Regelwerkscode, Einsatzbedingungen und Kundenfreigaben
Das Arbeitsblatt klärt weder Preis und Mindestbestellmenge noch Lieferzeit, Lieferantenfreigabe oder Umfang des Zertifikats. Das sind kaufmännische und projektspezifische Fragen, die geklärt werden, sobald die vier Eckpunkte ausreichend genau festgelegt sind.
Wichtigste Erkenntnis
Legen Sie vier Eingaben fest, bevor Sie einen Schnittwert auswählen: Werkstoffidentität, Lieferzustand, Risiko durch die Geometrie sowie Arbeitsgang und Abnahmekriterien.
Wann allgemeine Hinweise enden und die Prüfung anhand der Zeichnung beginnt
Allgemeine Hinweise reichen nicht mehr aus, sobald die nächste Entscheidung von der Zeichnung, Spezifikation, dem tatsächlichen Werkstoffzustand, dem Risiko durch die Geometrie, der Stückzahl, dem Behandlungsablauf oder den Abnahmenachweisen abhängt. Dann sollte statt einer Schätzung anhand einer allgemeinen Tabelle eine kontrollierte Machbarkeitsprüfung erfolgen.
Nach Angaben von Zhenling umfasst die Werkstofferfahrung 25CrMo, 42CrMo, 12CrMoV, GCr15, Q235A und Q345D. Zhenling gibt außerdem CNC-Drehen, Fräsen, Schleifen, Ausspindeln, Bohren, Drahterodieren und Bearbeitungszentren mit 3, 4 und 5 Achsen sowie eine 6.000 m² große Werkstatt auf einem 8.000 m² großen Fertigungsstandort an.
Zhenling gibt Erfahrung mit Druckbehälter-, Öl- und Gasabscheidungs- sowie Fluidregelungskomponenten an. Diese Angaben beschreiben den von Zhenling bereitgestellten Unternehmenskontext und keine unabhängig geprüften Leistungsdaten; sie begründen keine zugesicherte Toleranz, Lieferzeit, Eignung für eine Anwendung oder Druckfreigabe. Weitere Informationen finden Sie über Zhenling.
Die Zerspanbarkeit und Maßprüfung belegen weder die Konformität mit einem Druckregelwerk noch die Eignung für Hochdruck, hohe Temperaturen, Korrosion, Ermüdung oder andere sicherheitskritische Einsatzbedingungen. Die Übersicht zur zerstörungsfreien Prüfung von ASME grenzt formelle Prüfungen von gewöhnlichen Maß- und Sichtprüfungen innerhalb eines umfassenderen Konformitätsverfahrens ab.
Der Kunde oder die zuständige technische Stelle muss das anwendbare Regelwerk, die Auslegungsbedingungen, die Werkstoffspezifikation, Prüfungen, Tests, Freigaben und Abnahmeprotokolle festlegen. Wenn diese Angaben vorliegen, prüfen Sie ein Bauteil aus legiertem Stahl anhand der Zeichnung oder übermitteln Sie die Projektangaben.
Häufig gestellte Fragen
Lässt sich legierter Stahl zerspanen?
Ja, aber die Zerspanbarkeit hängt vom jeweiligen Zustand ab und ist keine dauerhaft gültige Kennzahl für die gesamte Werkstofffamilie. Werkstoffsorte und chemische Zusammensetzung, Mikrostruktur, Lieferhärte, Bauteilgeometrie, Werkzeugwerkstoff, Steifigkeit, Kühlschmierstoff und Abnahmeziel beeinflussen das nutzbare Prozessfenster. Das zeigen auch die untersuchten Einflussgrößen in einer begutachteten Übersicht zur Zerspanbarkeit von Stahl. Prüfen Sie vor der Wahl eines Ausgangswerts die vier Eckpunkte: Werkstoffidentität, Lieferzustand, Risiko durch die Geometrie sowie Arbeitsgang und Abnahmekriterien. Halten Sie diese Angaben als Grundlage für Produktionsvergleiche und die Fehlersuche fest.
Lässt sich Legierungsstahl 4140 gut bearbeiten?
Das hängt davon ab, ob das Halbzeug geglüht, normalgeglüht, vorvergütet oder gehärtet ist, und außerdem vom Arbeitsgang und der Geometrie. Die Angabe 4140 reicht ohne die maßgebliche Spezifikation, den Lieferzustand und eine gemessene Härte nicht aus. Verwenden Sie Werkzeugherstellerdaten für den tatsächlichen Zustand, führen Sie einen kontrollierten ersten Schnitt aus und bewahren Sie die Angaben zum Zertifikatszustand sowie das Härteprotokoll auf, damit sich spätere Standzeitvergleiche auf dieselbe Werkstoffbasis beziehen.
Welche legierte Stahlsorte lässt sich am besten zerspanen?
Eine Sorte ist nicht grundsätzlich die beste. Die Zerspanbarkeit muss gegen Festigkeit, Zähigkeit, Ermüdungsfestigkeit, Verschleiß, Schweißbarkeit, Korrosionsverhalten, Reaktion auf die Behandlung und Einsatzanforderungen abgewogen werden. Eine Automatenstahlsorte kann zwar gut spanbar sein, für eine kritische Anwendung aber ungeeignet. Wählen Sie den Werkstoff zunächst nach maßgeblicher Spezifikation und Funktion aus. Planen Sie anschließend den Prozess anhand der tatsächlichen Produktform, des Lieferzustands, der Härte, der Geometrie und der erforderlichen Nachweise.
Sollte legierter Stahl vor oder nach der Wärmebehandlung zerspant werden?
Häufig sowohl davor als auch danach. Schruppen Sie zuerst, wenn das Zerspanvolumen und die spätere Härte es nahelegen, schützen Sie die Bezüge und lassen Sie ein anhand der Zeichnung festgelegtes Aufmaß stehen. Fertigbearbeiten Sie anschließend die Funktionsgeometrien, deren Kontrolle nach der Behandlung erforderlich ist. Die Zerspanung im vorvergüteten Zustand, das Nitrieren nach der Fertigbearbeitung und die Hartbearbeitung sind Gegenbeispiele. Dokumentieren Sie daher den Fertigungsablauf, statt eine feste Reihenfolge vorauszusetzen.
Kann dieselbe Schnittgeschwindigkeitstabelle für 4140 und 4340 verwendet werden?
Nur als erste Orientierung, wenn Spezifikation, Produktform, Lieferzustand, Härte, Arbeitsgang, Werkzeug, Beschichtung, Eingriff, Kühlschmierstoff und Maschinenbedingungen übereinstimmen. Ändert sich eine dieser Eingaben, greifen Sie wieder auf werkstoffsorten- und arbeitsgangspezifische Werkzeugherstellerdaten zurück und führen Sie einen weiteren dokumentierten Versuch durch. Übertragen Sie ein Ergebnis für 4140 nicht auf 4340, nur weil beide legierte Stähle sind oder ähnliche Anwendungen haben.
Referenzen und Quellen
- Begutachtete Übersicht zu Einflussfaktoren auf die Zerspanbarkeit von Stahl
- Begutachtete Übersicht zu nichtmetallischen Einschlüssen und der Zerspanbarkeit von Stahl
- Geltungsbereich von ISO 683-2:2016
- Versuch zum Hartdrehen von AISI 4140
- Werkstoffspezifische Richtlinien zum Drehen von Sandvik Coromant
- Studie von 2026 zur Härteverteilung und zum Hartdrehen von 42CrMo4
- Abgrenzung des EDM-Verfahrens durch Open University
- NIOSH-Leitlinie zur Sicherheit von Kühlschmierstoffen
- NIST-Leitlinie zur präzisen Maßmesstechnik
- Begutachtete Übersicht zur Integrität zerspanter Oberflächen
- Studie von Sorsa et al. zu Schleifbrand und Eigenspannungen
- Übersicht zur zerstörungsfreien Prüfung von ASME
Redaktioneller Geltungsbereich: Dies ist eine Einführung in die Prozessplanung und keine Genehmigung eines Werkstoffersatzes, keine universellen Schnittdaten, keine Prüfspezifikation und keine Entscheidung zur Konformität mit einem Druckregelwerk. Der Unternehmenskontext ist als Information gekennzeichnet, die von Zhenling bereitgestellt wurde.






