
Skontaktuj się z firmą Zhenling

Obróbka stali stopowej zaczyna się od rysunku technicznego: najpierw należy ustalić cztery dane: właściwą identyfikację materiału, stan dostawy i stan metalurgiczny, ryzyko związane z cechami detalu oraz operację wraz z kryteriami odbioru. Dopiero potem dobiera się narzędzia, ustala zweryfikowany zakres początkowy, wykonuje kontrolowane skrawanie i wprowadza korekty na podstawie ciepła, wiórów, zużycia krawędzi i wyników kontroli.
Aktualizacja: sierpień 2026
W skrócie
- Potwierdź specyfikację materiału, stan, dane dotyczące twardości oraz ewentualne rozbieżności między normami.
- Wybierz przebieg obróbki cieplnej i wykończeniowej przed zwolnieniem półfabrykatu do produkcji.
- Przypisz każdą cechę do operacji, a następnie testuj źródłowe, zweryfikowane parametry skrawania, zmieniając jedną zmienną naraz.
- Dla każdej krytycznej cechy uwzględnij mocowanie przedmiotu obrabianego, ryzyko przemieszczenia, wykończenie i kontrolę.
Znajoma nazwa gatunku nie jest planem skrawania. Skrawalność zależy od materiału i jego mikrostruktury, wtrąceń, twardości, operacji, układu narzędziowego, geometrii oraz warunków skrawania, jak omówiono w recenzowanym przeglądzie skrawalności i recenzowanym przeglądzie wpływu wtrąceń w stali na skrawalność. Ten poradnik przekłada te zmienne na metodę planowania opartą na rysunku technicznym; nie jest uniwersalną tabelą parametrów.
W tym poradniku stal stopowa oznacza rodzinę materiałów obrabianych. Stal nierdzewna jest innym rodzajem stali i wymaga własnych parametrów skrawania, dobranych do materiału i jego stanu.
Czy stal stopową można obrabiać skrawaniem? Zacznij od 4 ustalonych danych
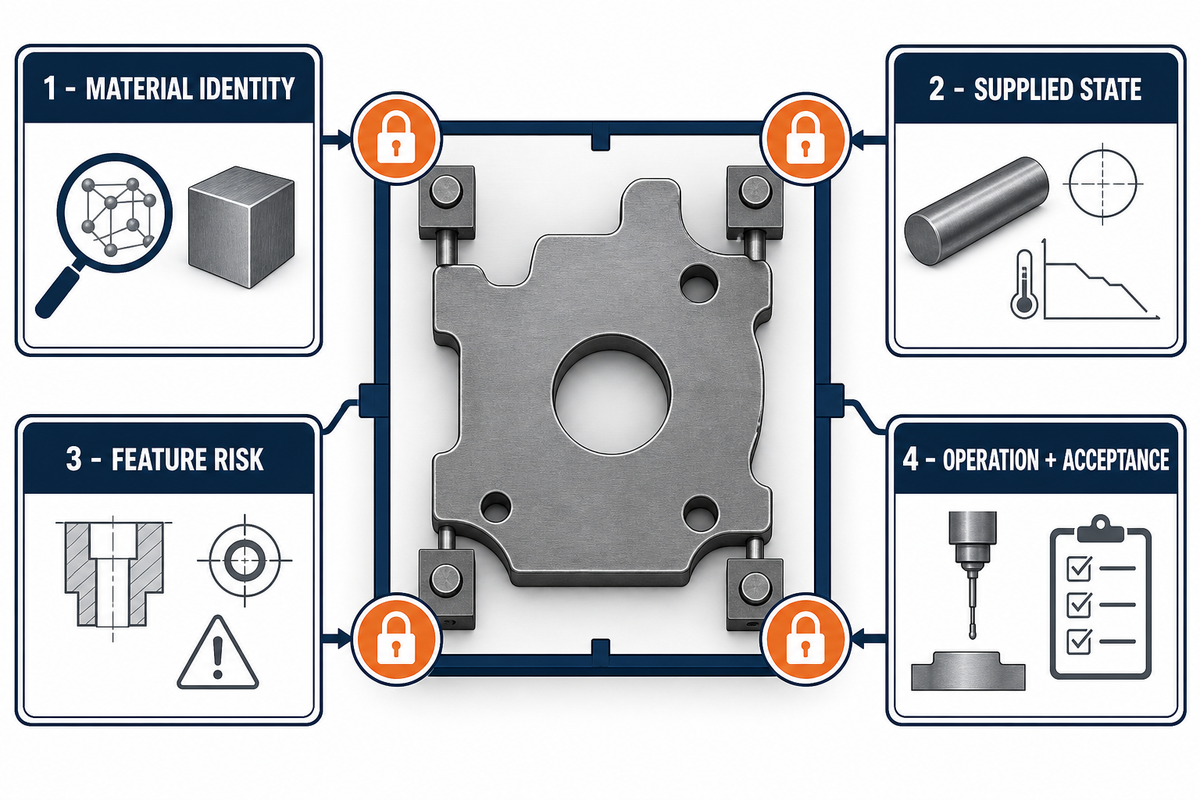
Tak, stal stopową można obrabiać skrawaniem, ale sama nazwa grupy nie pozwala przewidzieć jej zachowania podczas skrawania. Dwa detale opisane jako „stal stopowa” mogą zachowywać się inaczej ze względu na różne normy, stany dostawy, historię obróbki cieplnej, poziomy twardości, mikrostrukturę, wtrącenia, wielkość przekroju i cechy detalu; recenzowany przegląd wpływu wtrąceń w stali na skrawalność pokazuje, dlaczego sam skład chemiczny nie wystarcza.
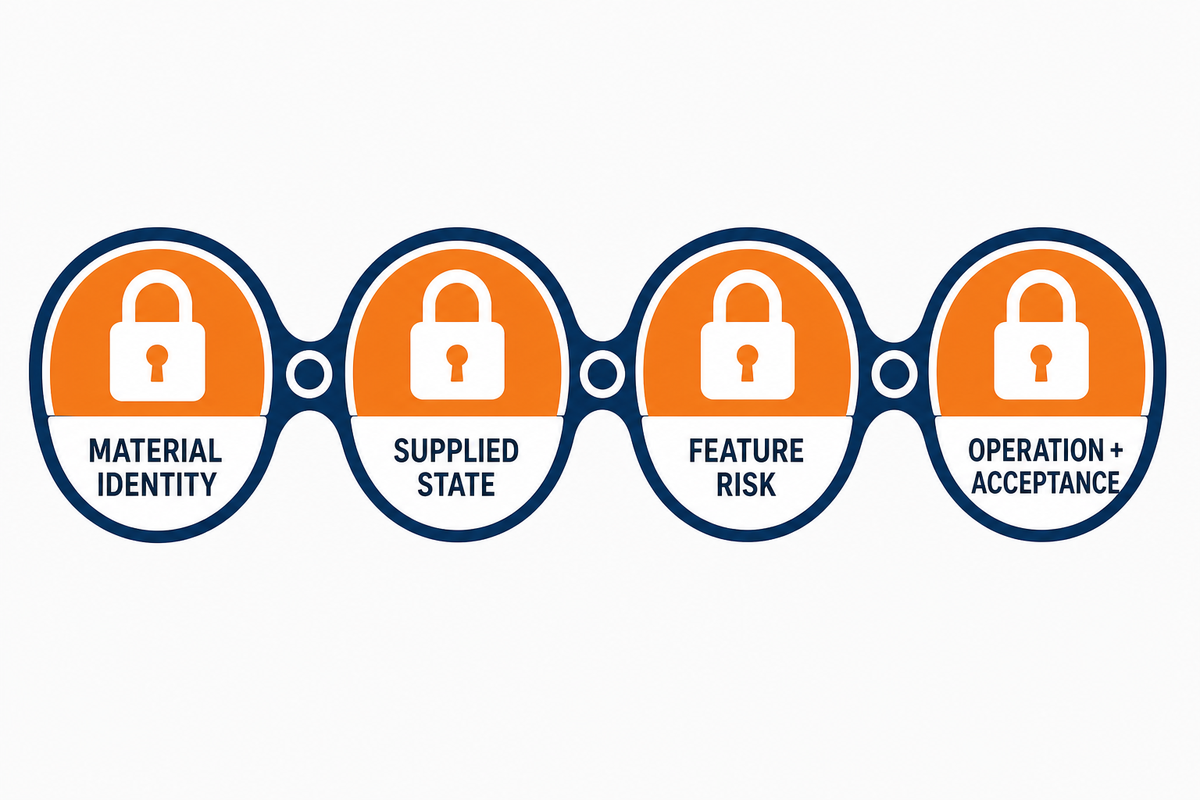
Przed omówieniem frezu lub parametrów skrawania zastosuj zasadę zwolnienia 4 bloków. Planowanie można zatwierdzić dopiero po zapisaniu danych o identyfikacji materiału, stanie dostawy, ryzyku związanym z cechami detalu oraz operacji i kryteriach odbioru; jeśli brakuje któregoś bloku, pozostaw go otwartym zamiast zastępować go znaną regułą warsztatową.
| Blok | Dane do zapisania przed planowaniem | Wpływ na przebieg procesu |
|---|---|---|
| 1. Identyfikacja materiału | Gatunek, właściwa norma, postać wyrobu, identyfikowalność obróbki cieplnej i partii | Sama nazwa handlowa lub numer gatunku może ukrywać inną podstawę specyfikacji. |
| 2. Stan dostawy | Stan dostawy, wcześniejsza obróbka cieplna, zmierzona twardość, w razie potrzeby dane o mikrostrukturze | Półfabrykaty wyżarzone, normalizowane, ulepszane cieplnie, nawęglane lub hartowane na wskroś stawiają różne wyzwania podczas skrawania. |
| 3. Ryzyko związane z cechami detalu | Cienkie ścianki, głębokie otwory, skrawanie przerywane, duży wysięg, krytyczne promienie, powierzchnie funkcjonalne | Geometria decyduje o dostępie, ugięciu, odprowadzaniu wiórów, koncentracji ciepła i ryzyku przemieszczenia. |
| 4. Operacja i kryteria odbioru | Obrabiarka, proces, narzędzie, zaangażowanie ostrza, chłodziwo, mocowanie przedmiotu obrabianego, bazy odniesienia, tolerancje, kontrola i wymagania eksploatacyjne | Wyników toczenia nie można automatycznie przenosić na inne operacje, a zgodność wymiarowa sama w sobie nie potwierdza przydatności do zastosowań krytycznych dla bezpieczeństwa. |
Krok 1: Potwierdź gatunek, normę, stan i twardość
Uznaj taki zapis materiału za niekompletny: „stal stopowa 4140”. Specyfikacja zakupu i procesu powinna zwykle obejmować właściwą normę, postać wyrobu, stan dostawy, wcześniejszą lub planowaną obróbkę cieplną, wymagania dotyczące twardości i podstawę jej pomiaru oraz wymaganą identyfikowalność.
Norma ma też określony zakres. Na przykład ISO 683-2:2016 obejmuje stale stopowe do ulepszania cieplnego w określonych postaciach wyrobu i stanach; powołanie się na ten dokument nie jest równoznaczne ze wskazaniem gatunku AISI/SAE ani z potwierdzeniem zamienności.
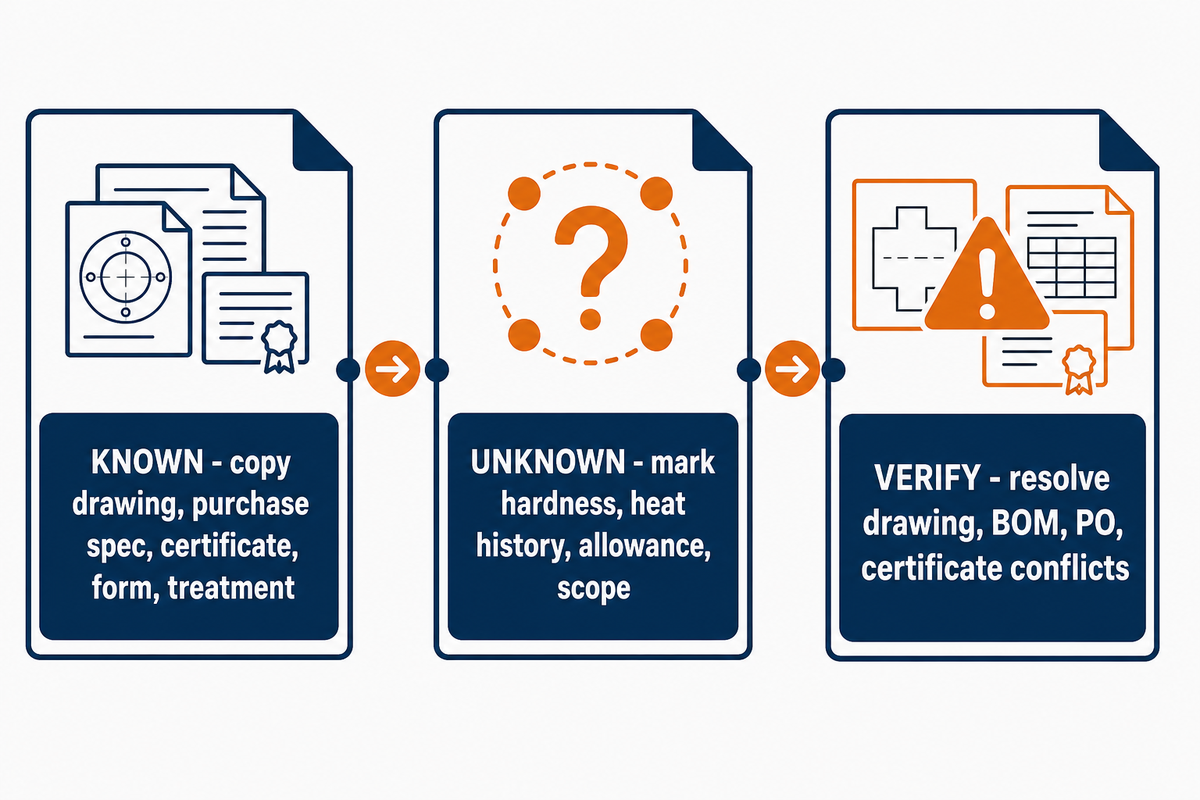
Znane / nieznane / do weryfikacji
- Znane: przepisz dokładne brzmienie rysunku, specyfikacji zakupu, certyfikatu, postaci wyrobu i informacji o obróbce cieplnej.
- Nieznane: jawnie oznacz brak danych o twardości, historii obróbki cieplnej, naddatku na obróbkę lub zakresie certyfikacji.
- Do weryfikacji: przed programowaniem wyjaśnij rozbieżności między rysunkiem, wykazem materiałów, zamówieniem zakupu i certyfikatem.
Pomiar twardości jest ważny, ale nie opisuje całego stanu metalurgicznego. Zawartość węgla oraz pierwiastki stopowe, takie jak chrom, molibden i nikiel, wpływają na hartowność i ciągliwość. Tej decyzji nie można opierać na danych dla stali węglowej, takiej jak 1018, żeliwa, stali narzędziowej, stali nierdzewnej ani stopów aluminium; te różne rodzaje stali, metali i stopów mogą różnić się składem stopowym, właściwościami mechanicznymi, odpornością na korozję, ścieranie i uderzenia, wytrzymałością zmęczeniową, a także wytrzymałością i ciągliwością. Nawet wśród materiałów żelaznych znaczenie mają limity zawartości fosforu i siarki, dlatego popularna nazwa stali nie zastępuje pełnego certyfikatu.
Planowanie obróbki stali stopowej nie może zaczynać się od ogólnego określenia materiału jako stali: hasła takie jak „stal stopowa 4140” czy „stopy metali” wskazują temat, a nie definicję materiału do zakupu. W przemyśle lotniczym i urządzeniach ciśnieniowych przegląd przebiegu procesu powinien uwzględniać zastosowane stopy, wymagania dotyczące wytrzymałości i odporności, kontrolę chłodziwa oraz czynniki związane z konkretnym zastosowaniem. Ta zasada dotyczy także wyszukiwań dotyczących gatunków stali łatwoskrawalnej; sposób tworzenia wiórów nie uprawnia do zastąpienia stopu określonego na rysunku.
Zapisz metodę badania twardości i miejsce pobrania próbki. Po badaniu przekroju trzech prętów autorzy badania toczenia na twardo z 2026 r. dotyczącego 42CrMo4 odnotowali twardość 35 ± 1 HRC w wybranym zakresie średnic 38–68 mm. Po stwierdzeniu braku równomiernej twardości autorzy wykluczyli mniejsze średnice z prób skrawania; decyzja dotycząca próbkowania nie ustanawia ogólnej zależności od wielkości przekroju. Pokazuje jednak, że pojedyncza wartość twardości może ukrywać różnice zależne od przekroju.
Krok 2: Porównaj 4140, 4340 i 42CrMo bez zakładania równoważności
Nie przypisuj 4140, 4340 i 42CrMo jednej specyfikacji ani jednej karcie parametrów tylko dlatego, że mają podobne zastosowania. Każdy gatunek należy porównać z uwzględnieniem właściwej normy, postaci wyrobu, stanu, twardości, wymagań dotyczących certyfikatu, geometrii i końcowych warunków eksploatacji.
| Oznaczenie | Przydatne pytanie na etapie planowania | Czego nie zakładać | Jakich danych nadal potrzeba |
|---|---|---|---|
| 4140 | Która norma AISI/SAE, ASTM, AMS lub inna ma zastosowanie i jaki stan materiału określa? | Jednej twardości, składu chemicznego lub zakresu parametrów skrawania dla wszystkich wyrobów. | Certyfikatu, stanu, twardości, cech detalu i danych o kryteriach odbioru. |
| 4340 | Czy określony stan i wielkość przekroju zapewniają wymagane właściwości? | Niezmienności procesu dla 4140. | Te same wymagane dane, a następnie kwalifikowana próba, jeśli uzasadnia to ryzyko. |
| 42CrMo | Która norma krajowa lub specyfikacja klienta określa to oznaczenie? | Automatycznej równoważności z 4140 lub 42CrMo4. | Dokładnej specyfikacji i jej wydania, stanu materiału, certyfikatu oraz zgody na zamianę. |
Literatura techniczna może określać dwa oznaczenia jako odpowiedniki, a nawet jako równoważne w ramach konkretnego badania. W cytowanym badaniu z 2026 r. autorzy opisują walcowaną na gorąco stal 42CrMo4 zgodną z EN 10083-3 jako równoważną stali AISI 4140 zgodnej z ASTM A29 w kontekście badanego materiału. Takie sformułowanie nie ustanawia bezwarunkowej zamienności w zamówieniach.
Porównania mogą wskazywać podobne zakresy składu chemicznego lub typowe zastosowania, ale zamiana nadal wymaga sprawdzenia właściwej normy i jej wydania, postaci wyrobu, stanu dostawy, wymagań dotyczących składu chemicznego i właściwości mechanicznych, wymiarów, kontroli, certyfikacji oraz wymaganej zgody. Oficjalny zakres ISO 683-2:2016 pokazuje, dlaczego postać wyrobu i stan dostawy pozostają powiązane z oznaczeniem. Jeśli określony gatunek jest niepewny, przed wyborem przebiegu procesu przeanalizuj szerszy zakres materiałów do obróbki skrawaniem.
Czy stal stopowa 4140 jest łatwa w obróbce skrawaniem?
Skrawalność zależy od stanu materiału i operacji. Wyżarzaną stal 4140 można obrabiać zupełnie inaczej niż materiał wstępnie utwardzony lub przeznaczony do toczenia na twardo, a stabilne toczenie zewnętrzne różni się od obróbki głębokiego otworu lub cienkościennego elementu. Znaczenie mają też materiał narzędzia, powłoka, przygotowanie krawędzi, zaangażowanie ostrza, doprowadzenie chłodziwa, sztywność i wymagane wykończenie. Stal 4140 należy określać jako skrawalną pod pewnymi warunkami, a przed uznaniem jej za łatwą lub trudną w obróbce trzeba ustalić stan materiału i cechy detalu.
Krok 3: Wybierz przebieg zgrubianie–obróbka cieplna–wykańczanie przed skrawaniem
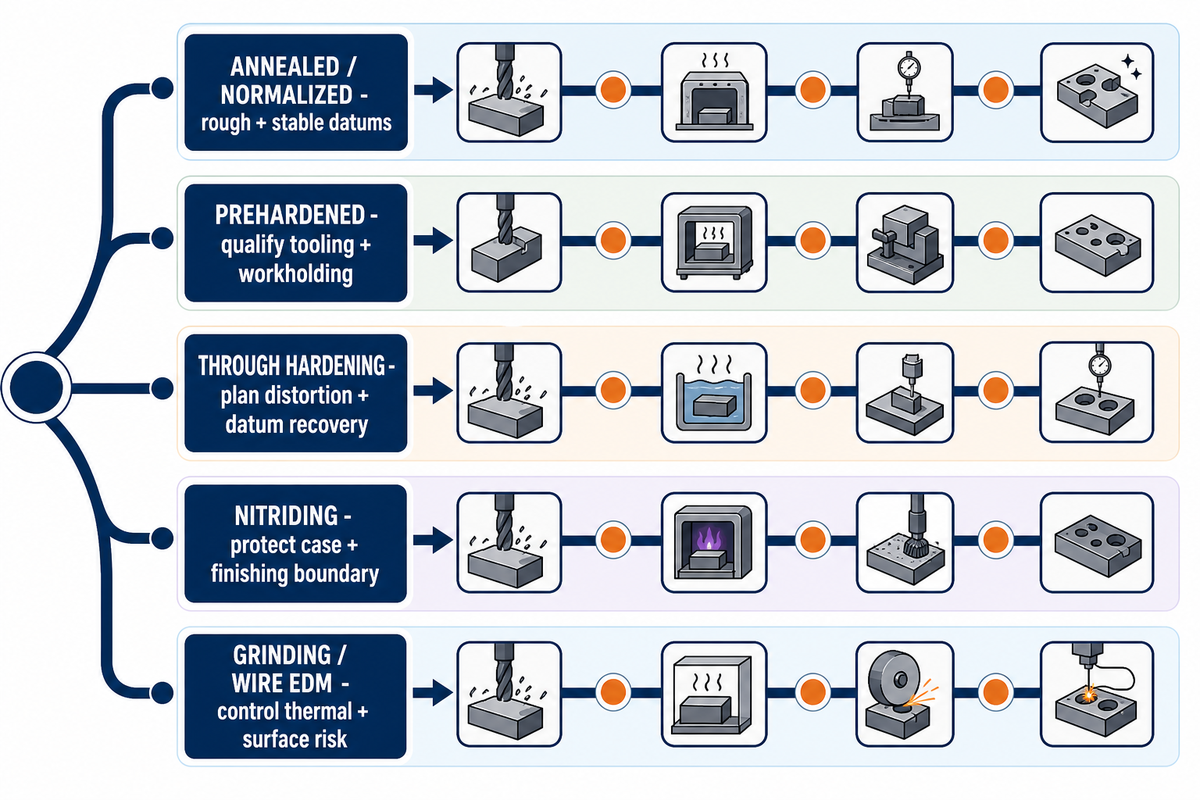
Przed usunięciem materiału opracuj mapę przebiegu zgrubianie–obróbka cieplna–wykańczanie. Określ bazy odniesienia, kolejność obróbki zgrubnej, cechy wymagające ochrony, stan po obróbce cieplnej, ryzyko przemieszczenia, naddatek na wykończenie, końcowy proces i etap kontroli. Opublikowany przebieg obróbki koła zębatego ze stali AISI 9310 to przykład dla konkretnego stanu materiału: obróbka zgrubna, obróbka cieplna, szlifowanie, obróbka wykańczająca i kontrola — a nie uniwersalna kolejność.
Mapa przebiegu procesu
- Obróbka skrawaniem w stanie wyżarzonym lub normalizowanym: wykonaj obróbkę zgrubną i ustal stabilne bazy odniesienia; pozostaw naddatek określony na rysunku, uwzględniający przemieszczenia podczas obróbki cieplnej i wykańczania.
- Obróbka półfabrykatu wstępnie utwardzonego: dobierz narzędzia i mocowanie do rzeczywistej twardości oraz zaangażowania ostrza przy obróbce danej cechy.
- Hartowanie na wskroś po obróbce zgrubnej: przed obróbką cieplną określ ryzyko odkształcenia, sposób odtworzenia baz oraz końcowe toczenie lub szlifowanie.
- Azotowanie lub inna obróbka powierzchniowa: uwzględnij wymagania dotyczące warstwy wierzchniej i zdecyduj, które powierzchnie można wykańczać po obróbce.
- Szlifowanie lub elektrodrążenie drutowe: stosuj, gdy uzasadniają to dostęp, twardość, wykończenie lub geometria; kontroluj odrębne zagrożenia cieplne i powierzchniowe tych procesów.
Nie ma jednej, ustalonej wartości naddatku odpowiedniej dla każdego detalu. Zmiany przekroju, stosunek długości do średnicy, naprężenia własne w półfabrykacie, cykl obróbki cieplnej, intensywność hartowania, sposób podparcia i końcowa tolerancja wpływają na naddatek oraz kolejność operacji. Przebieg zgrubianie–obróbka cieplna–wykańczanie również nie jest uniwersalny: niektóre procesy azotowania wykonuje się po końcowej obróbce skrawaniem i mogą nie wymagać obróbki po azotowaniu, podczas gdy inne wymagają celowego naddatku na obróbkę twardego materiału.
Krok 4: Dobierz toczenie, frezowanie, wiercenie, szlifowanie lub elektrodrążenie do geometrii
Dobieraj operację osobno do każdej cechy. Większe znaczenie niż ogólne stwierdzenie, że detal jest „obrabiany CNC”, mają rodzaj półfabrykatu — pręt, odkuwka lub blacha — przerywane zaangażowanie ostrza, wysięg narzędzia, grubość ścianki, głębokość otworu, wyjście wiórów, dostęp do baz odniesienia, twardość i wymagania dotyczące końcowej powierzchni. Duże siły skrawania mogą zwiększać ugięcie lub wymagania dotyczące mocowania, dlatego strategia obróbki powinna uwzględniać podparcie przedmiotu, a nie tylko dobór narzędzia.
| Cecha lub wymaganie | Możliwy proces | Ograniczenie do uwzględnienia | Kolejna weryfikacja |
|---|---|---|---|
| Średnice wałów i powierzchnie czołowe | Toczenie | Smukłość, przerywane barki, bicie, siła mocowania w uchwycie | Podparcie, kolejność bazowania, parametry płytki skrawającej dla rzeczywistego stanu stali |
| Kieszenie, płaszczyzny i powierzchnie obrabiane przy indeksowaniu | Frezowanie | Uderzenie przy wejściu, zaangażowanie promieniowe, cienkie dna, wysięg narzędzia | Tor narzędzia, podparcie mocowania, parametry narzędzia właściwe dla frezowania |
| Głębokie lub przecinające się otwory | Wiercenie, wytaczanie lub rozwiercanie | Gromadzenie się wiórów, odchylenie wiertła, dostęp chłodziwa, zadzior przy wyjściu | Strategia wiercenia otworu wstępnego, odprowadzanie wiórów i kontrola otworu |
| Hartowana baza odniesienia lub powierzchnia o wąskiej tolerancji końcowej | Toczenie wykańczające lub szlifowanie | Uszkodzenia cieplne i ukryte zmiany integralności powierzchni | Specyfikacja ściernicy lub narzędzia, obciąganie, kontrola cieplna, wymagane badania nieniszczące |
| Twardy kontur, wąski lub trudno dostępny | Elektrodrążenie drutowe | Przewodzący przedmiot obrabiany, wymagany otwór startowy lub dostęp, warstwa przetopiona, uwalnianie naprężeń | Przewodność elektryczna, wymagania dotyczące powierzchni, plan przejść wykańczających i kontrola |
| Gwint zewnętrzny lub wewnętrzny | Toczenie, frezowanie lub gwintowanie gwintu | Wyjście narzędzia, kształt dna gwintu, zadziory i przemieszczenia po obróbce cieplnej | Norma gwintu, plan sprawdzianów, kolejność obróbki cieplnej |
| Cienki mostek z otworami poprzecznymi | Frezowanie i wiercenie przy indeksowaniu | Odkształcenie wskutek zacisku, zadzior przy przebiciu, przerywane zaangażowanie ostrza | Stan podparcia, kolejność ścieżek narzędzia, kontrola zwolnionego detalu |
| Wąski hartowany otwór lub gniazdo zaworu | Wytaczanie wykańczające, honowanie lub szlifowanie | Dostęp, uszkodzenia cieplne, kształt i funkcja powierzchni | Próba procesu i potwierdzenie kształtu oraz wykończenia określonych na rysunku |
Przy toczeniu CNC na tokarce lub frezowaniu CNC dobierz właściwe narzędzie do obrabianego materiału, zaangażowania ostrza, toru usuwania metalu i głębokości skrawania. Węglik spiekany może sprawdzić się przy stabilnym skrawaniu, natomiast ścieranie, materiały utwardzone lub przerywane obciążenie mogą przyspieszać zużycie narzędzia i utrudniać obróbkę danej cechy; operatorzy obrabiarek powinni zmieniać jedną zmienną naraz i zapisywać prędkość skrawania w stopach na minutę. Zalecenia producenta narzędzi dotyczące toczenia różnych materiałów są przydatne w określonym kontekście, ale nie należy przenosić ich bez zmian na frezowanie ani wiercenie. Przykład producenta narzędzi Seco przedstawia frezy ze stali szybkotnącej jako jedną z opcji dla określonych materiałów obrabianych i warunków pracy obrabiarki, a nie jako gatunek stali stopowej na przedmiot obrabiany ani wybór uniwersalny. Podobnie elektrodrążenie wymaga przewodzącego elektrycznie przedmiotu obrabianego i może powodować powstanie warstwy przetopionej, strefy wpływu ciepła oraz naprężeń własnych. Z omówieniem niestandardowych procesów obróbki firmy Zhenling warto zapoznać się dopiero po sporządzeniu mapy cech wskazującej, co ma zapewnić każda operacja.
Krok 5: Ustal początkowy zakres parametrów, a następnie obserwuj ciepło, wióry i zużycie krawędzi
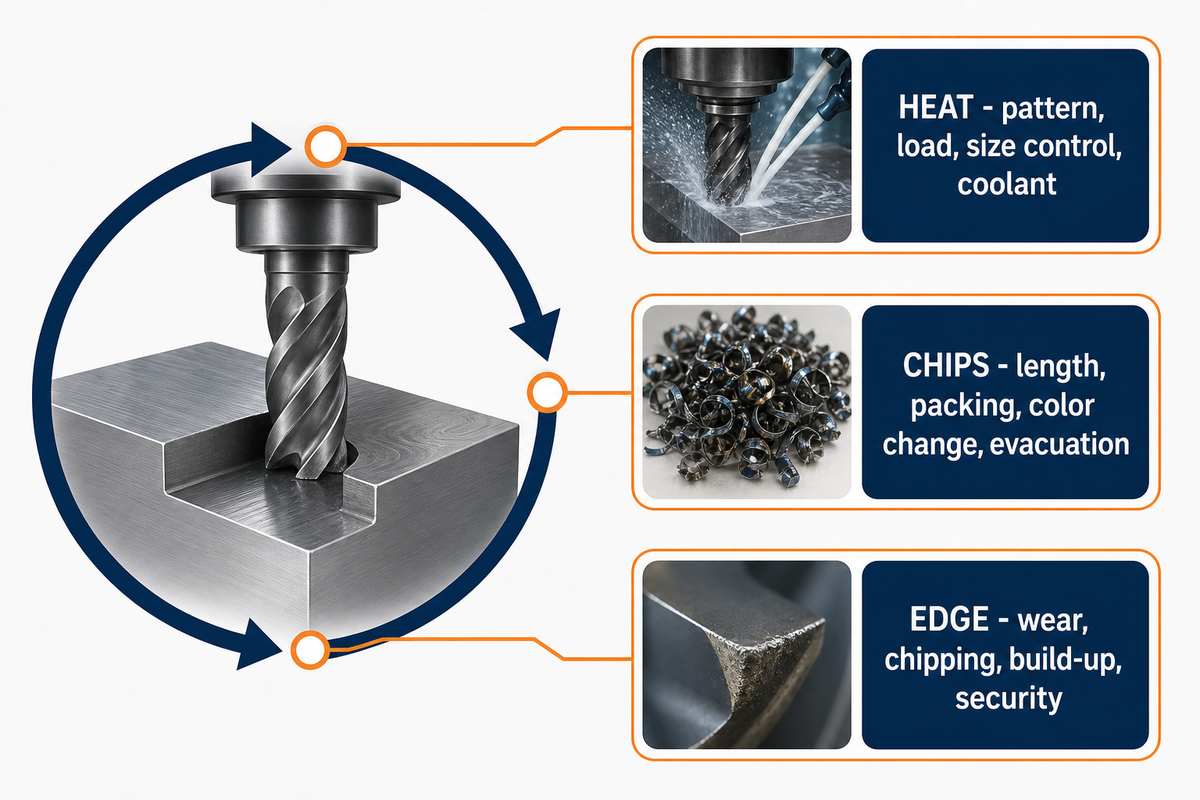
Początkowa prędkość skrawania lub posuw musi być dobrana do gatunku, stanu materiału, twardości, operacji, materiału narzędzia, powłoki, geometrii krawędzi, zaangażowania ostrza, chłodziwa, mocy obrabiarki i sztywności układu. Zacznij od danych podanych dla takiego zestawu warunków, poprawnie oblicz prędkość obrotową wrzeciona i posuw, a następnie wykonaj pierwsze kontrolowane skrawanie.
Metoda ustalania początkowego zakresu parametrów
- Zapisz i zweryfikuj: podaj materiał, twardość, operację, narzędzie, zaangażowanie ostrza, chłodziwo i źródłowy zakres parametrów.
- Sprawdź i wykonaj skrawanie: przed zapisaniem pierwszego kontrolowanego wyniku sprawdź sztywność, bicie, podparcie, doprowadzenie chłodziwa i wyjście wiórów.
- Zmieniaj jedną zmienną naraz: przed kolejną korektą zapisz dane o obciążeniu, wiórach, krawędzi, wymiarach i wykończeniu.
Eksperyment z toczeniem na twardo stali AISI 4140 z 2023 r. pokazuje, dlaczego liczb nie należy oddzielać od kontekstu. W 27 próbach na sucho użyto przedmiotu o wymiarach Ø110 mm × 600 mm i określonej płytki z powłoką o promieniu naroża 0,8 mm. W opublikowanej macierzy badawczej uwzględniono zakresy 90–150 m/min, 0,18–0,36 mm/obr. i głębokości 0,2–0,6 mm; są to granice eksperymentu, a nie zalecenia. Szczegółowych danych dotyczących obróbki cieplnej i twardości z tej publikacji nie można traktować jako wartości docelowych dla innych zastosowań; należy zweryfikować rzeczywisty certyfikat materiału, zapis obróbki cieplnej i zmierzony stan materiału.
| Kategoria opublikowanych warunków badania | Wartość metryczna | Przeliczenie arytmetyczne | Zakres zastosowania |
|---|---|---|---|
| Prędkość 1 | 90 m/min | 295 sfm | Tylko w eksperymencie |
| Prędkość 2 | 120 m/min | 394 sfm | Tylko w eksperymencie |
| Prędkość 3 | 150 m/min | 492 sfm | Tylko w eksperymencie |
| Posuw 1 | 0,18 mm/obr. | 0.0071 in/obr. | Tylko w eksperymencie |
| Posuw 2 | 0,27 mm/obr. | 0.0106 in/obr. | Tylko w eksperymencie |
| Posuw 3 | 0,36 mm/obr. | 0.0142 in/obr. | Tylko w eksperymencie |
| Głębokość 1 | 0,2 mm | 0.0079 in | Tylko w eksperymencie |
| Głębokość 2 | 0,4 mm | 0.0157 in | Tylko w eksperymencie |
| Głębokość 3 | 0,6 mm | 0.0236 in | Tylko w eksperymencie |
Przykładowe obliczenie prędkości obrotowej wrzeciona
Dla hipotetycznej średnicy toczenia 50 mm, przyjmując poziom 120 m/min z badania wyłącznie jako wartość do obliczeń:
obr./min = (1 000 × 120) ÷ (π × 50) ≈ 764 obr./min
To obliczenie nie stanowi zalecenia, by dla innego detalu stosować 764 obr./min. Najpierw należy dopasować gatunek, opisywany stan po obróbce cieplnej, operację toczenia na twardo, płytkę, warunki na sucho, zaangażowanie ostrza, obrabiarkę i wymagania odbiorowe albo ponownie skorzystać ze zweryfikowanych danych dla konkretnego zadania.
Zasada kontroli pierwszego skrawania w 3 kanałach
Ciepło: obserwuj zmiany rozkładu ciepła, wzrost obciążenia, utratę kontroli wymiarów lub problemy z doprowadzeniem chłodziwa, a nie tylko kolor.
Wióry: zwróć uwagę na ich długość, segmentację, gromadzenie, zmianę koloru, odprowadzanie i to, czy uderzają w przedmiot obrabiany lub narzędzie.
Krawędź: w zaplanowanych odstępach kontroluj zużycie powierzchni przyłożenia i natarcia, wykruszenia, narost, zużycie karbowe oraz stabilność krawędzi.
Obserwacja cieplna może ujawnić zmianę procesu, ale zwykły kolor wiórów ani czysty wygląd krawędzi nie potwierdzają temperatury lub integralności warstwy podpowierzchniowej. Taka ocena służy do kontroli procesu, a nie do odbioru metalurgicznego.
Skuteczność chłodziwa należy oceniać odrębnie od ochrony pracowników. Wytyczne NIOSH dotyczące chłodziw obróbkowych wskazują drogi narażenia przez wdychanie i kontakt ze skórą oraz możliwość gromadzenia się zanieczyszczeń procesowych i rozwoju drobnoustrojów w używanych chłodziwach wodnych. Konserwację chłodziwa, mgłę, rozpryski, przenoszenie i wentylację należy uwzględnić zgodnie z informacjami o bezpieczeństwie produktu i obowiązującymi środkami ochrony w miejscu pracy; ten poradnik nie zastępuje oceny narażenia dla konkretnego zakładu.
Krok 6: Zaplanuj mocowanie, naddatek na odkształcenia, wykończenie powierzchni i kontrolę
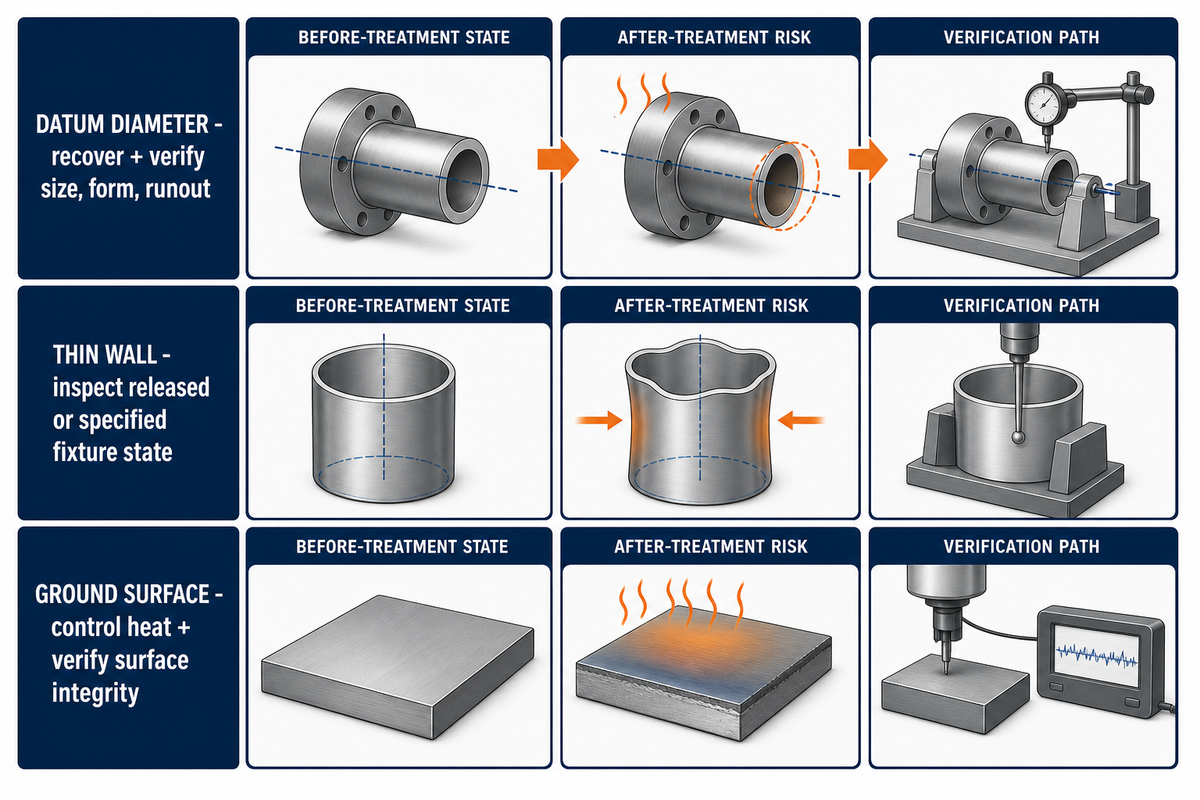
Każdy krytyczny wymiar lub powierzchnię powiąż ze stanem mocowania, etapem obróbki cieplnej, przebiegiem wykańczania, bazą odniesienia, metodą pomiaru i wymaganym zapisem. Hipotetyczna tolerancja ±0,01 mm ma znaczenie dopiero po określeniu bazy, metody pomiaru i stanu cieplnego. Cienkie ścianki mogą uginać się pod wpływem siły mocowania; długie wały mogą przemieszczać się po uwolnieniu naprężeń własnych; obróbka cieplna może zmienić kształt, a wykańczanie może zapewnić wymagany wymiar bez uzyskania wymaganej funkcjonalności powierzchni.
| Element krytyczny | Przed obróbką cieplną | Po obróbce cieplnej | Metoda weryfikacji |
|---|---|---|---|
| Średnica bazy odniesienia | Zapewnij podparcie i pozostaw zaplanowany naddatek na wykończenie | Odtwórz końcową bazę odniesienia bez maskowania przemieszczeń | Metoda pomiaru wymiaru, kształtu i bicia określona na rysunku |
| Cienka ścianka | Zrównoważ naddatek i siłę mocowania | Wykonaj pomiar po zwolnieniu mocowania lub w określonym stanie zamocowania | Określony stan zamocowania i warunki temperaturowe |
| Funkcjonalna powierzchnia szlifowana | Chroń geometrię i pozostaw uzasadniony naddatek | Kontroluj ciepło szlifowania i obciąganie ściernicy | Wymiar i wykończenie oraz wymagane badanie integralności powierzchni |
Oprócz metody określ również stan pomiaru. Wytyczne NIST dotyczące precyzyjnych pomiarów długości odnoszą wymiary do 20 °C i wskazują, że niepewność temperatury wynosząca 0,1 °C dla stali może odpowiadać około 1,15 µm na metr. Gdy taki wpływ ma znaczenie dla tolerancji, ustabilizuj temperaturę detalu i określ temperaturę kontroli, zamiast porównywać ciepły detal z ustabilizowanym.
Przegląd integralności powierzchni po obróbce skrawaniem odróżnia topografię powierzchni od takich zmian, jak naprężenia własne, mikrotwardość i zmiany mikrostruktury. Chropowatość arytmetyczna i zgodność wymiarowa mogą więc nie wystarczyć, gdy zmęczenie lub inne wymagania funkcjonalne czynią stan warstwy podpowierzchniowej krytycznym.
Uszkodzenia po szlifowaniu lub elektrodrążeniu drutowym mogą pozostać niewidoczne, nawet jeśli powierzchnia wygląda na czystą, dlatego ciepło procesu i strefa oddziaływania wymagają odrębnej kontroli.
Konkretne zastrzeżenie: w badaniu przypaleń szlifierskich z 2022 r. Sorsa i współautorzy przeanalizowali 42 miejsca przypaleń w hartowanej na wskroś stali L6 i stwierdzili, że pod powierzchnią ściskaną mogą występować rozciągające naprężenia własne; w części wprowadzającej zauważają również, że przypalenie odpuszczające nie musi być widoczne. Nie określa to uniwersalnej metody kontroli. Rysunek, norma lub plan jakości muszą wskazywać, czy wymagane są dane dotyczące naprężeń własnych, warstwy białej, mikrotwardości, mikrostruktury, badań nieniszczących lub innych kryteriów.
Diagnostyka problemów przy obróbce stali stopowej: od objawu do kolejnej kontroli
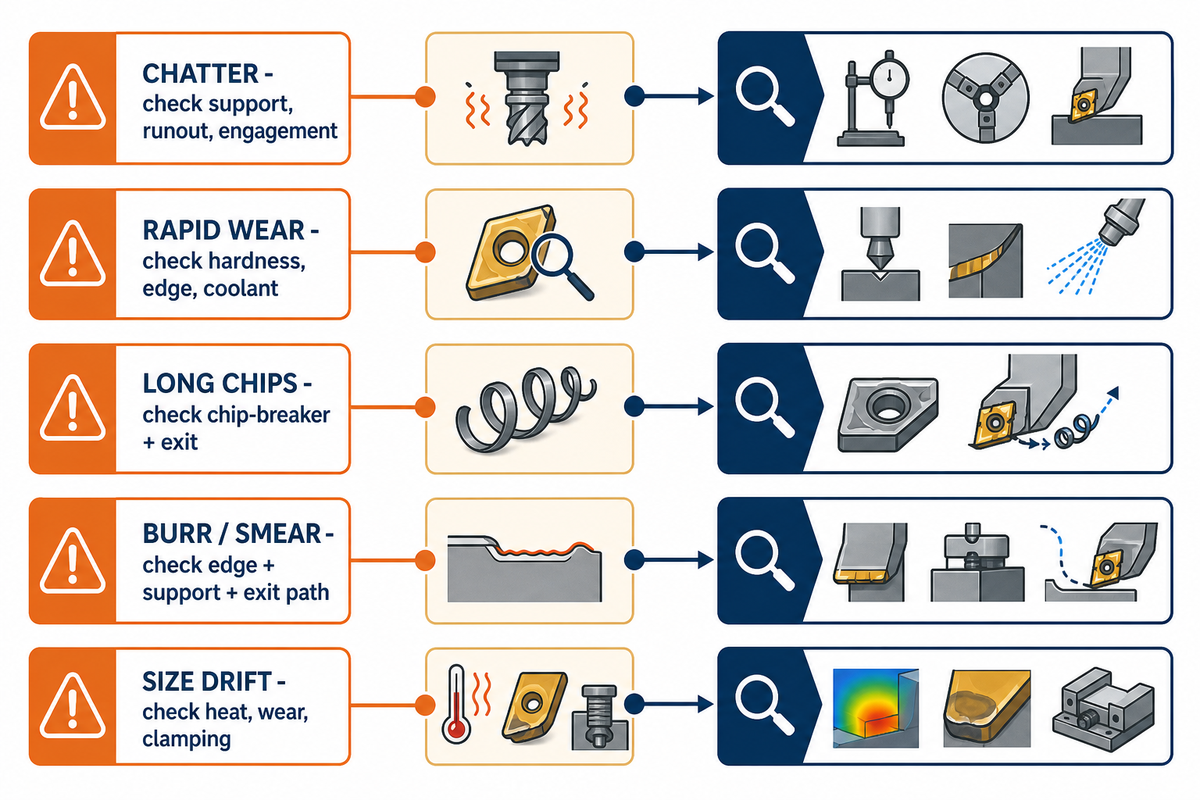
Przy diagnozowaniu problemu oprzyj się na zaobserwowanym sygnale i zachowaj pierwotne wartości bazowe. Jednoczesna zmiana prędkości, posuwu, głębokości, chłodziwa, geometrii narzędzia i mocowania może ukryć rzeczywisty mechanizm. Wzajemne oddziaływanie stanu stali i warunków skrawania opisane w tym recenzowanym przeglądzie skrawalności wyjaśnia, dlaczego tabela zaczyna się od danych, a nie od uniwersalnych korekt.
| Objaw | Możliwa przyczyna | Pierwsza kontrola | Kolejne dane |
|---|---|---|---|
| Drgania lub powtarzające się ślady | Niska sztywność dynamiczna, nadmierny wysięg, niestabilne zaangażowanie ostrza | Oprawka, podparcie, bicie, mocowanie i zaangażowanie ostrza | Zmiana dźwięku i obciążenia, zmierzone wykończenie, kontrolowana zmiana parametru |
| Szybkie zużycie powierzchni przyłożenia lub zużycie karbowe | Ciepło, ścierny stan materiału, granica warstwy umocnionej zgniotem, niewłaściwe zastosowanie krawędzi | Rzeczywista twardość, obróbka cieplna, położenie krawędzi i doprowadzenie chłodziwa | Zdjęcia krawędzi w określonych odstępach czasu i dane producenta narzędzi dla dokładnie tej operacji |
| Długie wióry lub gromadzenie się wiórów | Niedopasowany łamacz wióra, nieodpowiedni posuw lub zaangażowanie, słabe odprowadzanie wiórów | Zakres zastosowania łamacza wióra i wyjście wiórów | Próbki wiórów po jednej zweryfikowanej korekcie |
| Zadzior lub rozmazana krawędź | Stępiona krawędź, utrata podparcia, niewłaściwy kierunek wyjścia | Stan krawędzi i kierunek wyjścia narzędzia | Położenie zadzioru naniesione na mapę toru narzędzia i podparcia przedmiotu |
| Zmiana wymiaru lub wygładzanie powierzchni przez nacisk | Rozszerzalność cieplna, ugięcie, zużycie krawędzi, niewystarczające skrawanie | Temperatura detalu i narzędzia, okres zużywania oraz stan mocowania | Zapis zmian wymiaru w czasie przy określonej temperaturze kontroli |
Rób
- Ponownie potwierdź stan materiału.
- Wyodrębnij zaobserwowany objaw.
- Zachowaj wartości bazowe i wykonuj kontrolę w zaplanowanych odstępach.
Nie rób
- Nie stosuj tabeli parametrów toczenia do frezowania.
- Nie uznawaj czystego wyglądu powierzchni za dowód jej prawidłowego stanu metalurgicznego.
Arkusz przed obróbką: co trzeba wiedzieć przed uruchomieniem CNC
Wypełniony arkusz danych jest bardziej przydatny niż spekulacje na temat perspektyw rynkowych, gdy celem jest opracowanie rzetelnego planu wykonania części. W ramach badań do tego poradnika nie znaleziono wystarczająco potwierdzonych informacji o bieżącym popycie ani zmianach w normach, które uzasadniałyby prognozę, dlatego zastępuje ją gotowy do wykorzystania przez kupujących arkusz danych wejściowych. Wymóg podania normy nadrzędnej, jej wydania, postaci produktu i stanu materiału wynika z zakresu określonego w oficjalnym opisie ISO 683-2:2016.
Arkusz danych przed obróbką skrawaniem
- Numer rysunku i rewizja
- Obowiązująca norma materiałowa i jej wydanie
- Dokładny gatunek i postać produktu
- Wymagania dotyczące wytopu/partii i certyfikatu
- Stan dostawy i wcześniejsza obróbka
- Wymagana obróbka i podstawa określenia twardości
- Wymiary półfabrykatu i ilość
- Krytyczne bazy odniesienia i powierzchnie funkcjonalne
- Cienkie ścianki, głębokie otwory, przerwy w skrawaniu i dostęp narzędzia
- Sekwencja: obróbka zgrubna–obróbka cieplna–wykończenie
- Końcowy proces dla każdej krytycznej cechy
- Wymagania dotyczące integralności powierzchni, jeśli mają zastosowanie
- Metoda kontroli, rodzaj zapisu oraz określona temperatura kontroli, jeśli ma zastosowanie — na przykład 20 °C zgodnie z przywołanymi wytycznymi NIST
- Obowiązujący kodeks, warunki eksploatacji i zatwierdzenia klienta
Arkusz nie określa ceny, minimalnej wielkości zamówienia, czasu realizacji, zatwierdzenia dostawcy ani zakresu certyfikatu. Są to kwestie handlowe i zależne od projektu, które można rozpatrywać po wystarczającym zdefiniowaniu czterech kluczowych założeń.
Najważniejszy wniosek
Przed wyborem parametrów skrawania należy ustalić cztery kwestie: tożsamość materiału, jego stan w chwili dostawy, ryzyko związane z cechami detalu oraz operację wraz z kryteriami akceptacji.
Kiedy kończą się ogólne wytyczne, a zaczyna analiza konkretnego rysunku
Ogólne wytyczne przestają wystarczać, gdy kolejna decyzja zależy od rysunku, specyfikacji, rzeczywistego stanu materiału, ryzyka związanego z cechami detalu, ilości, przebiegu obróbki lub wymaganych dowodów akceptacji. W takiej sytuacji należy przejść od poradnika edukacyjnego do kontrolowanej oceny wykonalności, zamiast zgadywać na podstawie ogólnej tabeli.
Według informacji przekazanych przez Zhenling, doświadczenie firmy w zakresie materiałów obejmuje gatunki 25CrMo, 42CrMo, 12CrMoV, GCr15, Q235A i Q345D. Zhenling informuje również o toczeniu CNC, frezowaniu, szlifowaniu, wytaczaniu, wierceniu, obróbce elektroerozyjnej drutem oraz centrach obróbkowych 3-, 4- i 5-osiowych, a także o warsztacie o powierzchni 6 000 m² na terenie o powierzchni 8 000 m².
Zhenling informuje o doświadczeniu w zakresie komponentów do zbiorników ciśnieniowych, separacji ropy i gazu oraz sterowania przepływem płynów. Są to informacje o firmie przekazane przez nią samą, a nie niezależnie zweryfikowane dane dotyczące jej możliwości; nie stanowią gwarancji tolerancji, czasu realizacji, przydatności do danego zastosowania ani dopuszczenia do pracy pod ciśnieniem. Więcej informacji o Zhenling.
Wykonalność obróbki skrawaniem i kontrola wymiarów nie potwierdzają zgodności z kodeksem dotyczącym urządzeń ciśnieniowych ani przydatności do pracy pod wysokim ciśnieniem, w wysokiej temperaturze, w warunkach korozji, zmęczenia materiału lub innych zastosowań krytycznych dla bezpieczeństwa. Przegląd badań nieniszczących ASME rozróżnia formalne badania od standardowej kontroli wymiarowej i wizualnej w ramach szerszej procedury oceny zgodności.
Klient lub właściwy organ inżynieryjny musi określić obowiązujący kodeks, warunki projektowe, specyfikację materiałową, badania, testy, zatwierdzenia i wymaganą dokumentację akceptacyjną. Jeśli te dane są gotowe, sprawdź część ze stali stopowej według jej rysunku lub przekaż dane dotyczące projektu.
Najczęściej zadawane pytania
Czy stal stopową można obrabiać skrawaniem?
Tak, ale skrawalność zależy od stanu materiału i nie jest stałą cechą całej grupy stali stopowych. Na użyteczny zakres parametrów procesu wpływają gatunek i skład chemiczny, mikrostruktura, twardość w stanie dostawy, geometria cech detalu, materiał narzędzia, sztywność układu, chłodziwo oraz kryteria akceptacji, co pokazują zmienne omówione w recenzowanym przeglądzie skrawalności stali. Przed wyborem parametrów początkowych należy zweryfikować cztery kluczowe założenia: tożsamość materiału, jego stan w chwili dostawy, ryzyko związane z cechami detalu oraz operację wraz z kryteriami akceptacji. Zapis tych danych należy zachować jako punkt odniesienia do porównań produkcyjnych i rozwiązywania problemów.
Czy stal stopowa 4140 jest łatwa w obróbce skrawaniem?
Zależy to od tego, czy półfabrykat jest wyżarzony, normalizowany, wstępnie utwardzony czy zahartowany, a także od operacji i geometrii. Samo oznaczenie 4140, bez wskazania obowiązującej specyfikacji, stanu materiału i zmierzonej twardości, nie wystarcza. Należy korzystać z danych producenta narzędzi dla rzeczywistego stanu materiału, wykonać kontrolowane skrawanie próbne oraz zachować zapis stanu podanego w certyfikacie i pomiaru twardości, aby późniejsze porównania trwałości narzędzi dotyczyły tego samego materiału.
Jaki gatunek stali stopowej najlepiej nadaje się do obróbki skrawaniem?
Nie ma jednego uniwersalnie najlepszego gatunku. Skrawalność trzeba równoważyć z wytrzymałością, udarnością, odpornością zmęczeniową i na zużycie, spawalnością, odpornością na korozję, reakcją na obróbkę cieplną oraz wymaganiami eksploatacyjnymi. Gatunek o podwyższonej skrawalności może zapewniać dobre łamanie wiórów, a jednocześnie nie nadawać się do zastosowania krytycznego. Najpierw należy dobrać materiał zgodnie z obowiązującą specyfikacją i jego funkcją, a następnie zaplanować proces z uwzględnieniem rzeczywistej postaci produktu, stanu materiału, twardości, geometrii i wymaganych dowodów.
Czy stal stopową należy obrabiać przed obróbką cieplną czy po niej?
Często wykonuje się obróbkę na obu etapach. Zgrubne usuwanie materiału przed obróbką cieplną jest uzasadnione, gdy przemawia za tym ilość materiału do usunięcia i późniejsza twardość; należy przy tym chronić bazy odniesienia i pozostawić naddatek określony na podstawie rysunku. Następnie wykańcza się cechy funkcjonalne wymagające kontroli po obróbce cieplnej. Przykładami odmiennych rozwiązań są obróbka materiału wstępnie utwardzonego, azotowanie po zakończeniu obróbki skrawaniem i wykańczająca obróbka materiału utwardzonego, dlatego przebieg procesu należy udokumentować zamiast zakładać jedną sekwencję.
Czy można stosować jedną tabelę prędkości skrawania dla gatunków 4140 i 4340?
Wyłącznie jako punkt odniesienia przy założeniu, że specyfikacja, postać produktu, stan materiału, twardość, operacja, narzędzie, powłoka, zaangażowanie ostrza, chłodziwo i założenia dotyczące obrabiarki są takie same. Jeśli zmieni się choć jeden parametr, należy ponownie skorzystać z danych producenta narzędzi dla danego gatunku i operacji oraz przeprowadzić kolejną udokumentowaną próbę. Nie należy przenosić wyników dla 4140 na 4340 tylko dlatego, że oba gatunki są stalami stopowymi lub mają zbliżone zastosowania.
Źródła i materiały źródłowe
- Recenzowany przegląd czynników wpływających na skrawalność stali
- Recenzowany przegląd wtrąceń niemetalicznych i skrawalności stali
- Strona z zakresem normy ISO 683-2:2016
- Badanie toczenia na twardo stali AISI 4140
- Wytyczne Sandvik Coromant dotyczące toczenia konkretnych materiałów
- Badanie z 2026 r. rozkładu twardości 42CrMo4 i toczenia na twardo
- Open University: ograniczenia procesu EDM
- Wytyczne NIOSH dotyczące bezpieczeństwa płynów do obróbki metali
- Wytyczne NIST dotyczące precyzyjnych pomiarów wymiarów
- Recenzowany przegląd integralności obrabianej powierzchni
- Badanie Sorsy i współautorów dotyczące przypaleń szlifierskich i naprężeń własnych
- Przegląd badań nieniszczących ASME
Zakres redakcyjny: Materiał ma charakter edukacyjny i dotyczy planowania procesu; nie zastępuje zatwierdzenia zamiany materiału, uniwersalnych danych skrawania, specyfikacji kontroli ani decyzji dotyczącej kodeksu ciśnieniowego. Informacje o firmie oznaczono jako przekazane przez Zhenling.






