Skontaktuj się z firmą Zhenling

Aktualizacja: sierpień 2026
Obróbka CNC stali węglowej jest przewidywalna tylko wtedy, gdy określono oznaczenie materiału, stan dostawy, geometrię cech, warunki skrawania i metodę kontroli. W tym poradniku pokazano, jak na podstawie tych danych opracować wstępny proces, ocenić informacje uzyskane podczas skrawania i nie dopuścić do tego, by ogólna reguła przerodziła się w kosztowne założenie.
Bezpośrednia odpowiedź: stal węglową można obrabiać skrawaniem, ale sama nazwa grupy materiału nie wyznacza procesu. Należy ustalić specyfikację i stan materiału, obliczyć parametry na podstawie wiarygodnych danych, a następnie sprawdzić wióry, obciążenie, wykończenie, temperaturę i wymiary przed zatwierdzeniem ustawień.
Podstawowe dane do planowania procesu
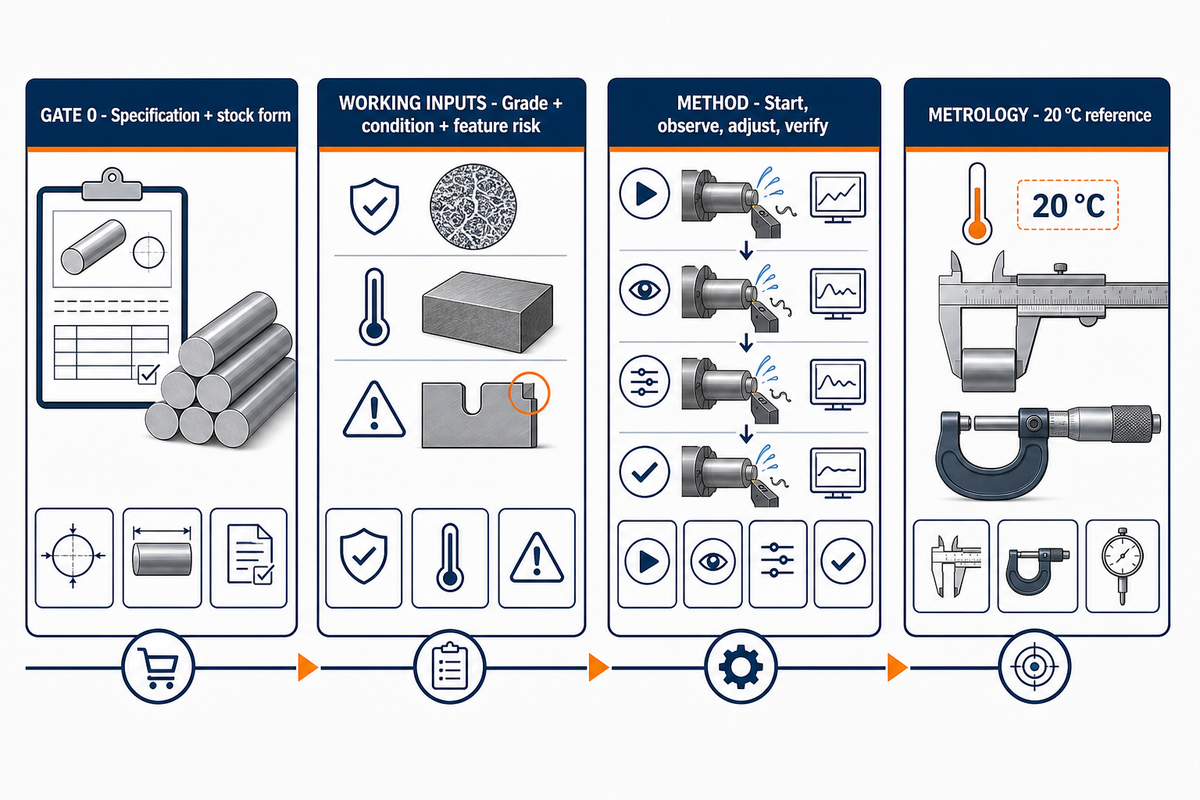
Bramka 0
Specyfikacja, postać półfabrykatu, wymagania zakupowe
Specyfikacja, postać półfabrykatu, wymagania zakupowe
Trzy kluczowe dane wejściowe
Gatunek, stan materiału, ryzyko związane z cechą
Gatunek, stan materiału, ryzyko związane z cechą
Metoda doboru parametrów
Rozpocznij, obserwuj, koryguj, weryfikuj
Rozpocznij, obserwuj, koryguj, weryfikuj
Temperatura odniesienia pomiaru
20 °C dla pomiarów wymiarów
20 °C dla pomiarów wymiarów
Najważniejsze informacje
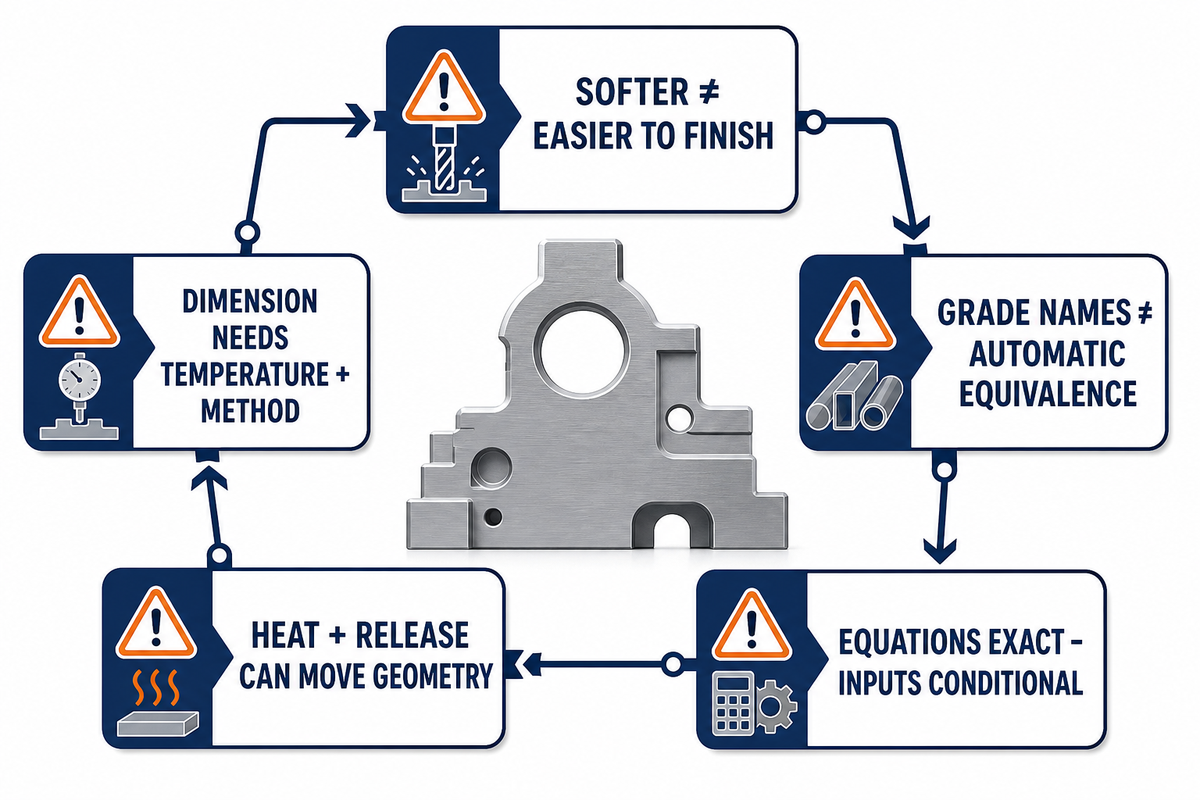
- Stal o nominalnie mniejszej twardości nie zawsze łatwiej wykończyć.
- A36, 1018, 1045, 20# i 45# nie są automatycznie równoważne.
- Równania prędkości skrawania i posuwu służą do obliczeń; ich dane wejściowe zależą od warunków.
- Obróbka cieplna i zwolnienie mocowania mogą zmienić zarówno twardość, jak i geometrię.
- Wymiar zmierzony bez informacji o temperaturze i metodzie pomiaru jest niepełny.
Czy stal węglowa nadaje się do obróbki skrawaniem? Co naprawdę o tym decyduje
Stal węglową można obrabiać skrawaniem, ale pojedyncze określenie skrawalności nie pozwala przewidzieć zachowania każdego gatunku, partii, stanu materiału i operacji. Zawartość węgla, mikrostruktura, wtrącenia, twardość, postać produktu, zazębienie narzędzia, sztywność układu i wymagane wykończenie mogą sprawić, że to samo zlecenie przejdzie od rutynowego skrawania do niestabilnego zużycia lub poszarpanej powierzchni.
Należy zacząć od definicji materiału. Norma ASTM A108-24 obejmuje wykańczane na zimno pręty ze stali węglowej i stopowej, dostarczane w odcinkach prostych lub w kręgach, i uwzględnia dodatkowe wymagania określone przez nabywcę. Norma ASTM A29/A29M-23 również wskazuje, że zamówienie i specyfikacja danego produktu są nadrzędnymi danymi wejściowymi.
| Dane wejściowe | Dlaczego wpływa to na skrawanie | Dane do uzyskania |
|---|---|---|
| Specyfikacja i postać produktu | Określa, co faktycznie wynika z oznaczenia gatunku | Rysunek techniczny, zamówienie, certyfikat hutniczy |
| Twardość i stan materiału | Wpływ na siły skrawania, zużycie, ciepło i zachowanie wiórów | Wymaganie dotyczące stanu materiału i potwierdzona twardość |
| Mikrostruktura i wtrącenia | Może zmieniać ścieranie i zachowanie narostu na krawędzi skrawającej | Dokumentacja partii lub dane z próbnego skrawania |
| Geometria cechy | Wpływa na zazębienie, ugięcie, przepływ ciepła i ryzyko związane z bazą odniesienia | Rysunek techniczny, plan mocowania, mapa usuwania materiału |
Konsekwencje na hali: „łatwo się skrawa” i „łatwo utrzymuje wymiary i wykończenie” to dwie różne kwestie. Nawet usuwanie materiału przy umiarkowanej mocy może powodować powstawanie długich wiórów, narostu na krawędzi skrawającej, zadziorów lub zmian wykończenia w miarę obciążania krawędzi.
Stale niskowęglowa, średniowęglowa i wysokowęglowa nie są jednym typem danych wejściowych do obróbki skrawaniem
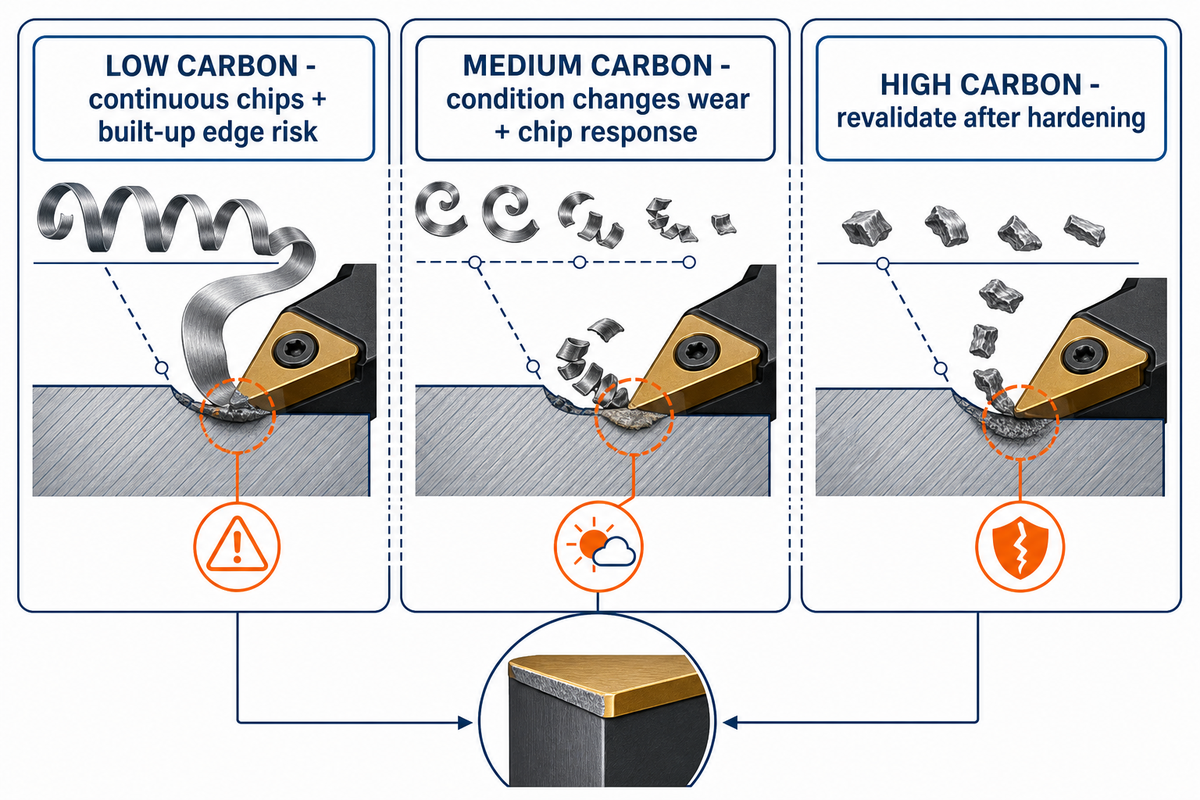
Określenia „niskowęglowa”, „średniowęglowa” i „wysokowęglowa” opisują szerokie grupy składu, a nie gotowe instrukcje obróbki. Wraz ze zmianą zawartości węgla i stanu po obróbce cieplnej mogą zmieniać się wytrzymałość, twardość, ciągliwość, tworzenie wiórów, obciążenie krawędzi skrawającej i ryzyko problemów z wykończeniem — i to w różnych kierunkach. Nazwa grupy powinna więc skłaniać do zadawania pytań, a nie do ustalania sztywnego rankingu.
Przedmioty obrabiane ze stali niskowęglowej mogą być na tyle ciągliwe, że tworzą się wióry ciągłe i narost na krawędzi skrawającej. Stowarzyszenie Precision Machined Products Association wiąże skrawalność prętów stalowych z umocnieniem przez zgniot, obróbką cieplną i składem chemicznym, a nie tylko z zawartością węgla. Stany stali średniowęglowej o większej twardości mogą zwiększać ryzyko zużycia narzędzia, a jednocześnie dawać łatwiejsze do opanowania wióry w konkretnym układzie. Po hartowaniu materiał wysokowęglowy może należeć do innej klasy ryzyka, ale jego rzeczywiste zachowanie nadal zależy od mikrostruktury, materiału narzędzia, zazębienia i przerywanego skrawania.
Czym różni się stal niskowęglowa od średniowęglowej w obróbce skrawaniem?
Stal niskowęglowa na ogół zachowuje większą ciągliwość, co może utrudniać łamanie wiórów i kontrolę powierzchni, nawet gdy siły skrawania wydają się możliwe do opanowania. Stal średniowęglowa może zapewniać inny kompromis między tworzeniem wiórów, wytrzymałością i zużyciem, zwłaszcza po normalizowaniu lub obróbce cieplnej. Żadnej z tych grup nie należy przypisywać prędkości skrawania, posuwu ani oczekiwanej jakości wykończenia, dopóki nie są znane gatunek, stan materiału, twardość i operacja.
Granica w pobliżu składu eutektoidalnego nie jest parametrem warsztatowym. Norma ASTM A1033-18(2023) określa zawartość węgla 0,8% dla stali węglowej eutektoidalnej w zakresie swojej praktyki i zaznacza, że pierwiastki stopowe wpływają na tę wartość. To przypomnienie, by przy planowaniu precyzyjnej obróbki stosować definicje norm wyłącznie w określonym dla nich zakresie.
Częsty błąd: traktowanie zawartości węgla jako jedynego kryterium oceny. Niezależnie od tego, czy wyszukiwanie dotyczy obróbki skrawaniem stali miękkiej czy obróbki skrawaniem stali wysokowęglowej, dostarczona mikrostruktura i geometria cechy decydują o tym, czy kolejnym problemem będzie kontrola wiórów, zużycie, ugięcie czy ruch cieplny.
1018, 1045 i A36: macierz doboru gatunku i stanu materiału
Stale SAE 1018, SAE 1045 i ASTM A36 należy porównywać na podstawie obowiązującej specyfikacji, postaci produktu, stanu dostawy, twardości i wymagań funkcjonalnych. A36 jest specyfikacją produktu konstrukcyjnego, natomiast 1018 i 1045 to powszechnie znane oznaczenia gatunków; w przypadku detalu obrabianego skrawaniem żaden z tych materiałów nie zastępuje automatycznie pozostałych na podstawie samego rysunku.
| Wymaganie na rysunku | Przydatna wstępna interpretacja | Zweryfikować przed skrawaniem | Nie zastępuje |
|---|---|---|---|
| 1018 | Skrótowe oznaczenie gatunku stali niskowęglowej | Norma, postać, stan po walcowaniu na zimno/gorąco, twardość | Pełna specyfikacja zakupowa |
| 1045 | Skrótowe oznaczenie gatunku stali średniowęglowej | Obróbka, zakres twardości, postać półfabrykatu | Gwarantowana klasa skrawalności |
| A36 | Kształtowniki, blachy lub pręty objęte zakresem ASTM | Postać produktu i wymagania dodatkowe | Samo oznaczenie SAE 1018 |
| 20# / 45# | Doświadczenia materiałowe zgłaszane przez firmę | Obowiązująca norma krajowa i certyfikat | Automatyczne uznanie 1018 i 1045 za równoważne |
Zakres normy ASTM A36/A36M-19 obejmuje kształtowniki, blachy i pręty o jakości konstrukcyjnej; norma stanowi, że wymagania dodatkowe mają zastosowanie, jeśli zostały określone w zamówieniu. Dlatego w zestawieniu materiałów należy wskazać nierozstrzygnięte wymagania zakupowe, zamiast ogłaszać zwycięzcę.
Który gatunek stali węglowej ma najlepszą skrawalność?
Nie ma jednego gatunku, który „skrawa się najlepiej”. Składy ułatwiające skrawanie mogą poprawiać kontrolę wiórów, a jednocześnie kolidować z wymaganiami dotyczącymi spawania lub odporności na korozję. Znane gatunki niskowęglowe mogą wymagać umiarkowanych sił skrawania, a mimo to dawać nierówne wykończenie w podatnym układzie. Materiał należy dobrać na podstawie pełnej specyfikacji funkcjonalnej, obejmującej wytrzymałość na rozciąganie, trwałość i wymagany stan o wysokiej wytrzymałości, a następnie dostosować precyzyjny proces do zweryfikowanego półfabrykatu.
Scenariusz doboru materiału: kupujący prosi o A36 lub 1018 do toczenia wału, ponieważ obie stale wydają się niskowęglowe. Rysunek wymaga również stabilnego gniazda łożyska i późniejszego spawania. Przed zatwierdzeniem zamiennika należy ustalić specyfikację produktu, stan materiału, wymagania spawalnicze, certyfikat i średnicę krytyczną dla wykończenia; wybór tańszego oznaczenia nie wystarczy.
Kompas doboru procesu na podstawie 5 danych: od specyfikacji do ryzyka związanego z cechą
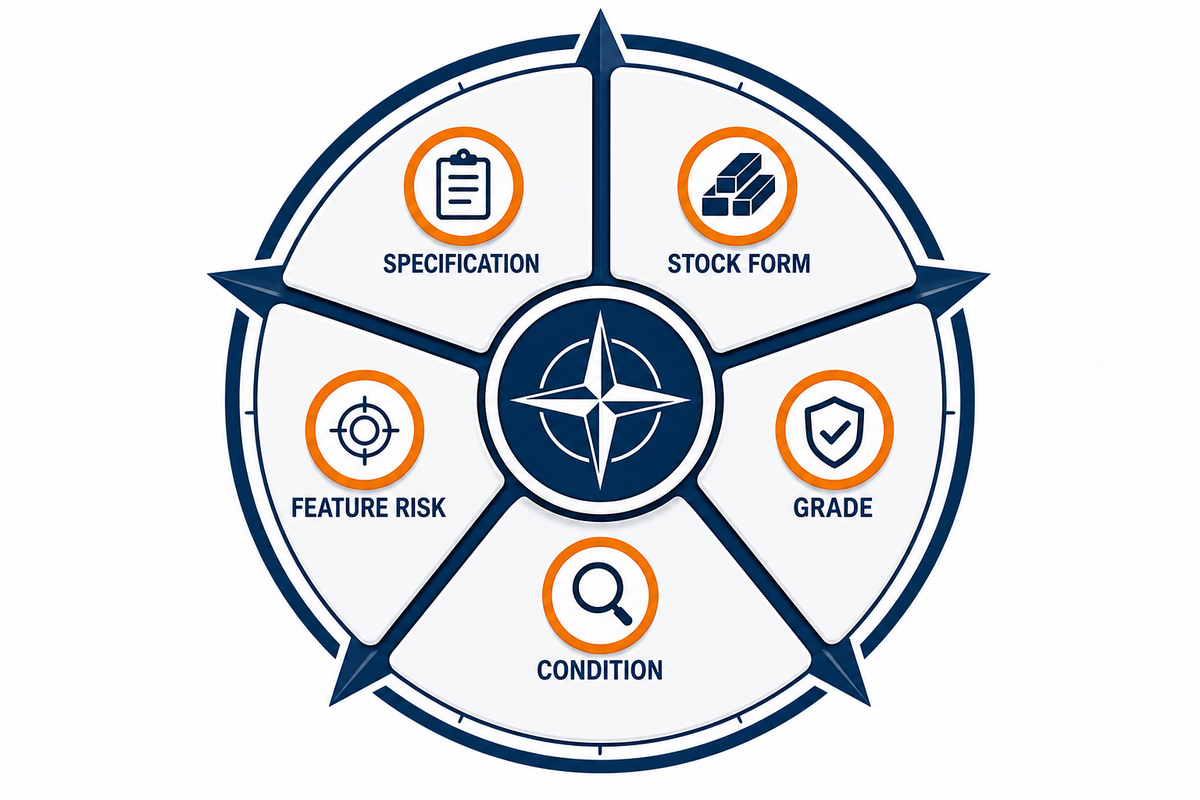
Kompas doboru procesu na podstawie 5 danych wejściowych zaczyna od obowiązującej specyfikacji i postaci półfabrykatu, a następnie uwzględnia gatunek, stan materiału i ryzyko związane z cechą. Te pięć danych tworzy minimalny model doboru procesu pod kątem podparcia, zazębienia, kolejności operacji, przeniesienia bazy odniesienia i planowania kontroli.
Najważniejszy wniosek
Przejść bramkę 0 dla specyfikacji i postaci półfabrykatu, a następnie użyć kompasu doboru danych wejściowych, aby wybrać możliwy do sprawdzenia punkt wyjścia procesu — bez obiecywania rezultatu.
| Wiersz decyzyjny | Pytanie | Jeśli kwestia pozostaje nierozstrzygnięta | Ograniczenia / nie stosować do |
|---|---|---|---|
| 1. Specyfikacja | Która norma ma zastosowanie? | Wstrzymać zamianę materiału | Zatwierdzenie wyłącznie na podstawie oznaczenia gatunku |
| 2. Postać półfabrykatu | Pręt, blacha, kształtownik czy odkuwka? | Potwierdzić postać produktu i przebieg procesu technologicznego | Założenia dotyczące różnych postaci materiału |
| 3. Gatunek | Jakie wymagania dotyczące składu chemicznego lub właściwości? | Ustalić wymagania certyfikatu | Równoważność między normami |
| 4. Stan dostawy | Walcowana na gorąco, wykańczana na zimno czy normalizowana? | Utrzymać parametry | Dane uśrednione dla grupy |
| 5. Twardość | Wymagany i rzeczywisty zakres? | Zmierzyć lub udokumentować | Materiał po obróbce bez weryfikacji |
| 6. Dane z partii | Czy zmieniła się zawartość wtrąceń lub tempo zużycia? | Przeprowadzić kontrolowaną próbę | Założenie, że skład chemiczny mówi wszystko |
| 7. Cienka cecha | Czy zwolnienie mocowania lub ciepło zmieni detal? | Zaplanować etapowe usuwanie materiału | Wykończenie w jednym przejściu |
| 8. Skrawanie przerywane | Czy zazębienie zmienia się cyklicznie? | Ponownie ocenić wytrzymałość krawędzi skrawającej | Założenia o skrawaniu ciągłym |
| 9. Przeniesienie bazy odniesienia | Czy detal będzie ponownie mocowany? | Określić punkty weryfikacji | Pewność po jednym zamocowaniu |
| 10. Kontrola | W jakiej temperaturze i stanie? | Ujednolicić metodę | Porównanie bez uwzględnienia stanu materiału |
Dane z poszczególnych partii należy traktować oddzielnie od deklaracji. W 2025 r. w artykule w czasopiśmie Wear porównano dwie partie mikrostopowej stali C38 o zbliżonym nominalnym składzie chemicznym i stwierdzono różnice w zużyciu narzędzi; partia o gorszej skrawalności miała mniej ferrytu, większą twardość i więcej ściernych azotków.
Uzupełniająca weryfikacja: kompas doboru danych wejściowych wyznacza kierunek pierwszej oceny procesu, ale nie stanowi pełnego modelu materiału. Należy oddzielnie uwzględnić identyfikację wytopu, zmierzoną twardość, proporcje ferrytu i perlitu, zawartość wtrąceń oraz wyniki prób zużycia. Nie należy ukrywać niepewności dotyczącej partii pod ogólnym określeniem „stan materiału”.
Użyj kompasu doboru danych wejściowych dwukrotnie: najpierw podczas planowania próby, a następnie, gdy wióry, zużycie, wykończenie lub wyniki kontroli odbiegają od oczekiwanego zachowania. Rozbieżność traktuj jako sygnał do ponownego sprawdzenia danych wejściowych, a nie jako powód, by na siłę utrzymywać pierwotne założenie.
Jak ustalać prędkość skrawania i posuw, nie traktując tabeli jak obietnicy
Prędkość skrawania i posuw należy ustalać, oddzielając obliczenia ze wzoru od doboru danych wejściowych. Na podstawie zadeklarowanych wartości poradniki pozwalają dokładnie obliczyć prędkość obrotową wrzeciona i posuw stołu, ale nie wyznaczą bezpiecznej wartości początkowej bez znajomości gatunku, twardości, narzędzia, powłoki, zazębienia, planu chłodzenia, sztywności, ograniczeń maszyny i ryzyka związanego z obrabianą cechą.
Opublikowane modele pokazują, dlaczego wartości muszą być podawane wraz z danymi wejściowymi. W artykule ASME o toczeniu wyprowadzono zależności sił skrawania na podstawie określonych wartości posuwu, głębokości skrawania, promienia naroża i parametrów stali. W odrębnym badaniu frezowania na sucho stali EN8 podano narzędzie o średnicy 10 mm i plan 36 prób przed porównaniem wyników. Żadne z tych badań nie czyni podanych wartości uniwersalnymi; oba pokazują minimalny zakres kontekstu potrzebny do ponownego ich wykorzystania.
Zależności dla frezowania w układzie metrycznym
n = (vc × 1000) ÷ (π × D)
vf = fz × z × n
W tych zależnościach n oznacza prędkość obrotową wrzeciona w rpm, vc oznacza prędkość skrawania w m/min, D oznacza efektywną średnicę skrawania w mm, vf oznacza posuw stołu w mm/min, fz oznacza posuw na ostrze w mm/tooth, a z oznacza efektywną liczbę ostrzy. W zestawieniu wzorów firmy Sandvik podkreślono również znaczenie efektywnej średnicy i zazębienia.
Przykład obliczeń, nie zalecenie parametrów skrawania: załóżmy, że inżynier niezależnie zatwierdził hipotetyczną prędkość skrawania 100 m/min, efektywną średnicę 10 mm, cztery efektywne ostrza i posuw 0,05 mm/tooth. Obliczenie daje n = (100 × 1000) ÷ (π × 10) ≈ 3 183 rpm, a następnie vf = 0,05 × 4 × 3 183 ≈ 637 mm/min.
Te liczby potwierdzają wyłącznie poprawność obliczeń. Przed skrawaniem należy sprawdzić, czy 3 183 rpm i 637 mm/min odpowiadają rzeczywistej płytce lub frezowi trzpieniowemu, stanowi przedmiotu obrabianego, zazębieniu promieniowemu i osiowemu, oprawce, momentowi obrotowemu maszyny, strategii chłodzenia, mocowaniu przedmiotu obrabianego i obrabianej cesze. Zmiana efektywnej średnicy zmienia prędkość obrotową wrzeciona, nawet jeśli nominalny korpus narzędzia pozostaje bez zmian.
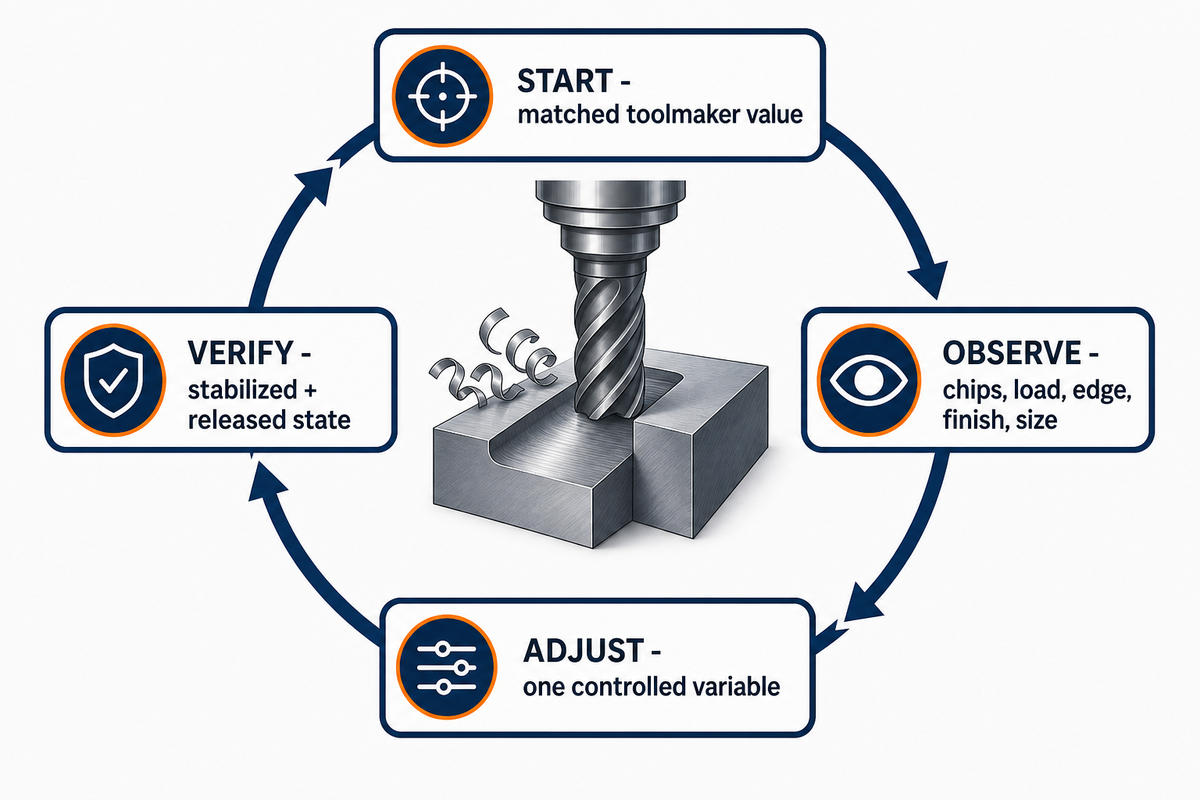
Cykl doboru parametrów skrawania: rozpocznij, obserwuj, koryguj, weryfikuj
- Rozpocznij: użyj wartości producenta narzędzia dla grupy materiałowej, twardości, geometrii i operacji odpowiadających danemu układowi.
- Obserwuj: zapisuj postać wiórów, dźwięk, obciążenie wrzeciona, stan krawędzi skrawającej, zmiany temperatury, zadziory, wykończenie i wymiary.
- Koryguj: zmieniaj jedną kontrolowaną zmienną w odpowiedzi na konkretny objaw.
- Weryfikacja: ponowić kontrolę po stabilizacji termicznej oraz po każdym zwolnieniu mocowania lub przeniesieniu bazy odniesienia.
Przy nowym zleceniu pierwsza powierzchnia może wyglądać dobrze, podczas gdy obciążenie wrzeciona rośnie przy kolejnych detalach. Przeniesienie początkowej wartości z tabeli bez zmian przesłania ten sygnał. Zamiast tego przed kolejną korektą należy sprawdzić krawędź skrawającą, porównać wióry, skontrolować doprowadzenie chłodziwa i ponownie ocenić sposób zazębienia.
Przygotować dokumentację próby umożliwiającą jej odtworzenie na kolejnej zmianie
Przydatna dokumentacja próby oddziela zadeklarowane dane wejściowe od zaobserwowanych wyników. Należy zapisać specyfikację materiału, oznaczenie wytopu lub partii, postać produktu, stan określony w certyfikacie, zmierzoną twardość, maszynę i oprawkę, oznaczenie narzędzia, przygotowanie krawędzi, powłokę oraz stan zużycia płytki lub frezu. Następnie należy podać prędkość skrawania w m/min, prędkość obrotową wrzeciona w rpm, posuw w mm/min, posuw na ostrze w mm/tooth, głębokość skrawania w mm, zazębienie promieniowe w mm lub %, zazębienie osiowe w mm, stężenie chłodziwa w %, temperaturę detalu w °C i dokładny moment kontroli narzędzia. Przykładowo wcześniejsze hipotetyczne obliczenie można zapisać jako 100 m/min, 3 183 rpm, 637 mm/min, 0,05 mm/tooth, efektywna średnica 10 mm, zazębienie osiowe 1 mm, cztery efektywne ostrza i 23 °C, jeśli taka była zmierzona temperatura detalu; wartości te nadal są przykładem obliczeń, a nie zaleceniem parametrów początkowych. W wynikach należy uwzględnić postać wiórów, przebieg obciążenia wrzeciona, obserwacje dotyczące dźwięku lub drgań, położenie zadziorów, metodę pomiaru tekstury powierzchni, wymiary krytyczne, przyrząd pomiarowy, stan bazy odniesienia oraz informację, czy detal był zamocowany, zwolniony, ciepły czy ustabilizowany termicznie. Jedna próba nie staje się przez to uniwersalną recepturą. Dokumentacja zapewnia identyfikowalność danych, dzięki której można porównać kolejną partię, krawędź narzędzia, cechę lub kontrolowaną zmianę parametru, nie myląc pamięci z danymi procesu.
Oprzyrządowanie i kontrola wiórów przy toczeniu i frezowaniu
Oprzyrządowanie i kontrolę wiórów przy obróbce skrawaniem stali węglowej należy dobierać do operacji i zaobserwowanego rodzaju problemu, a nie tylko do grupy materiału. Przy toczeniu potrzebne są stabilne formowanie i odprowadzanie wiórów; frezowanie wiąże się dodatkowo z cyklicznym zazębieniem i ponownym skrawaniem wiórów. Geometria krawędzi, łamacz wióra, promień naroża, powłoka, chłodziwo i mocowanie przedmiotu obrabianego muszą działać jako jeden układ.
Toczenie: oceniaj jednocześnie wiór i krawędź skrawającą
Długie wióry mogą wskazywać na niewystarczające łamanie wióra, ale właściwa reakcja może obejmować zmianę posuwu, głębokości skrawania, geometrii łamacza wióra, kąta przystawienia lub średnicy przedmiotu obrabianego. Narost na krawędzi skrawającej może pogorszyć wykończenie i zmienić efektywną krawędź skrawającą, a większy promień naroża może zwiększyć siłę promieniową działającą na smukły wał.
Frezowanie: kontrola zazębienia i ponownego skrawania wiórów
Podczas frezowania CNC krawędź skrawająca cyklicznie wchodzi w materiał i z niego wychodzi. Nadmierne zazębienie promieniowe, niewłaściwe odprowadzanie wiórów, bicie lub mało sztywny układ mogą sprawić, że nawet rozsądnie obliczone parametry spowodują drgania, ponowne skrawanie wiórów albo nierównomierne zużycie. Przed przypisaniem problemu zawartości węgla należy sprawdzić rzeczywiste zazębienie i efektywną średnicę frezu.
Sandvik w macierzy rozwiązywania problemów z toczeniem wskazuje różne działania w przypadku długich wiórów, trudności z łamaniem wiórów, zadziorów, drgań, zużycia powierzchni przyłożenia, zużycia karbowego, zużycia kraterowego, odkształcenia plastycznego, narostu na ostrzu, pęknięć cieplnych i wykruszeń ostrza. Takie rozróżnienie łatwiej uzasadnić niż zalecenie „zwiększyć prędkość” jako uniwersalne rozwiązanie.
Uczestnicy dyskusji na forum Practical Machinist wskazali różne możliwe przyczyny złego wykończenia stali 1018, w tym geometrię krawędzi, promień naroża, sztywność, głębokość skrawania, prędkość, posuw i chłodziwo. Rozbieżność między ich opiniami jest cenną wskazówką: żadna pojedyncza wartość z forum nie stanowi uniwersalnego zalecenia.
Zasady bezpieczeństwa dotyczące chłodziwa: wybór i doprowadzanie chłodziwa wpływają na skrawanie, ale mgła z płynów obróbkowych, kontakt ze skórą i rozpryski to również kwestie narażenia zawodowego. Wytyczne NIOSH wskazują na zagrożenia dla układu oddechowego i skóry. Należy stosować aktualną kartę charakterystyki, obudowę maszyny, wentylację, zasady konserwacji i zakładowy program kontroli narażenia; ten poradnik nie zaleca uniwersalnego płynu ani nie udziela porad medycznych.
Obróbka cieplna, twardość i odkształcenia: zaplanuj kolejność przed wykończeniem
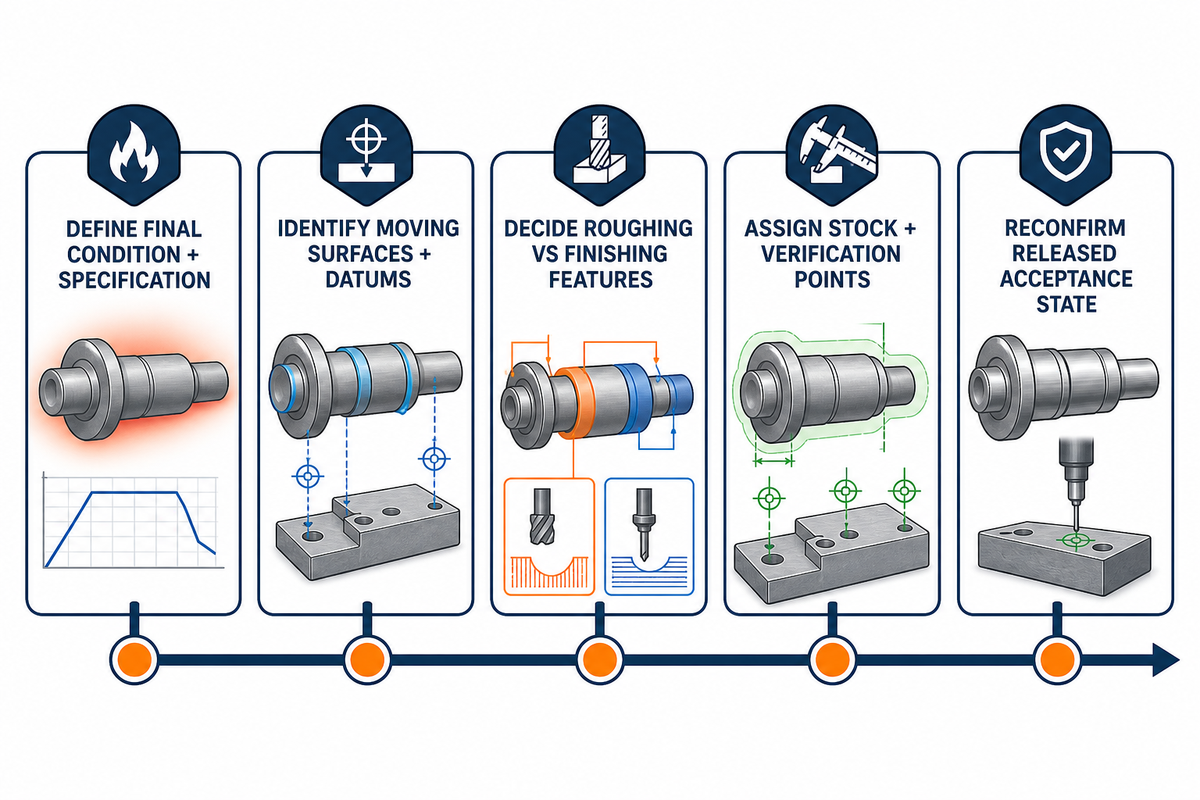
Obróbka cieplna może zmieniać twardość, mikrostrukturę, naprężenia własne i geometrię. Dlatego obróbkę zgrubną, obróbkę cieplną lub odprężanie, naddatek na wykończenie, końcową obróbkę skrawaniem i kontrolę należy zaplanować jako jeden przebieg procesu technologicznego. Nie ma uniwersalnego naddatku ani kolejności operacji, które sprawdzałyby się dla wszystkich gatunków stali węglowej, grubości przekrojów, metod hartowania, geometrii cech i obowiązujących specyfikacji. W ten sposób decyzje dotyczące narzędzi i chłodziwa opisane wyżej zostają powiązane z pozostałymi etapami procesu produkcyjnego.
Norma ASTM A1033-18(2023) wykorzystuje dylatometrię wysokiej szybkości do ilościowego określenia zmian wymiarów podczas przemian fazowych w podeutektoidalnych stalach węglowych i niskostopowych. Jej deklarowanym celem jest dostarczenie danych do przewidywania mikrostruktur, właściwości i odkształceń; wskazano przy tym wrażliwość wyników na skład chemiczny i wielkość ziarna austenitu.
Badanie eksperymentalne Purdue University obejmowało hartowanie cylindrów ze stali AISI 1080 w wodzie i dwóch płynach na bazie polimerów oraz pomiar temperatury, naprężeń własnych i rozkładu twardości. Ponieważ geometria i sposób hartowania stanowią część danych, wyniku nie można przekształcić w uniwersalną wartość naddatku.
- Określić wymagany końcowy stan materiału i obowiązującą specyfikację obróbki cieplnej.
- Zidentyfikować powierzchnie i bazy odniesienia, które mogą się przemieścić po usunięciu naddatku, zwolnieniu zacisków lub uwolnieniu naprężeń.
- Ustalić, które cechy należy zgrubnie obrobić przed obróbką cieplną, a które pozostawić do wykończenia.
- Określić naddatek na wykończenie i punkty weryfikacji na podstawie danych dotyczących konkretnego rysunku, a nie wartości domyślnych z poradnika.
- Przed odbiorem ponownie sprawdzić twardość, stan bazy odniesienia, stan powierzchni i temperaturę podczas kontroli.
Jeśli umowa przywołuje odprężanie, istotny jest zakres wymagań. Norma AMS2759/11B, zrewidowana w lipcu 2025 r., określa wymagania dotyczące odprężania cieplnego części wykonanych z wyszczególnionych grup stali, w tym stali węglowych i niskostopowych, w połączeniu z AMS2759. Nie jest to ogólna receptura obróbki cieplnej ani norma przewidywania odkształceń.
„Zastosowanie stali narzędziowej wyższej jakości nie zawsze jest rozwiązaniem”.
Przykłady Hedricka dotyczą stali narzędziowej, szlifowania i elektroerozji drutowej, dlatego podane temperatury i środki zaradcze nie odnoszą się do tego poradnika. Można przenieść tylko węższy wniosek: wizualnie akceptowalna powierzchnia może skrywać uszkodzenia termiczne lub naprężeniowe powstałe podczas procesu, dlatego kolejność operacji i weryfikacja są częścią jakości.
Scenariusz dotyczący kolejności operacji: cienki pierścień zostaje obrobiony zgrubnie do wymiaru bliskiego końcowemu, poddany obróbce cieplnej, a następnie zwolniony ze sztywnego przyrządu. Jeśli zmieni się okrągłość, zwiększenie naddatku na wykończenie nie przywróci brakującego materiału ani nie wyznaczy ponownie bazy odniesienia. Dlatego przed rozpoczęciem produkcji należy określić naddatek przed obróbką cieplną, kontrolę bez zamocowania, ostateczne ustalenie bazy odniesienia i termin odbioru.
Wykończenie powierzchni i stabilność wymiarowa wymagają cyklu weryfikacji
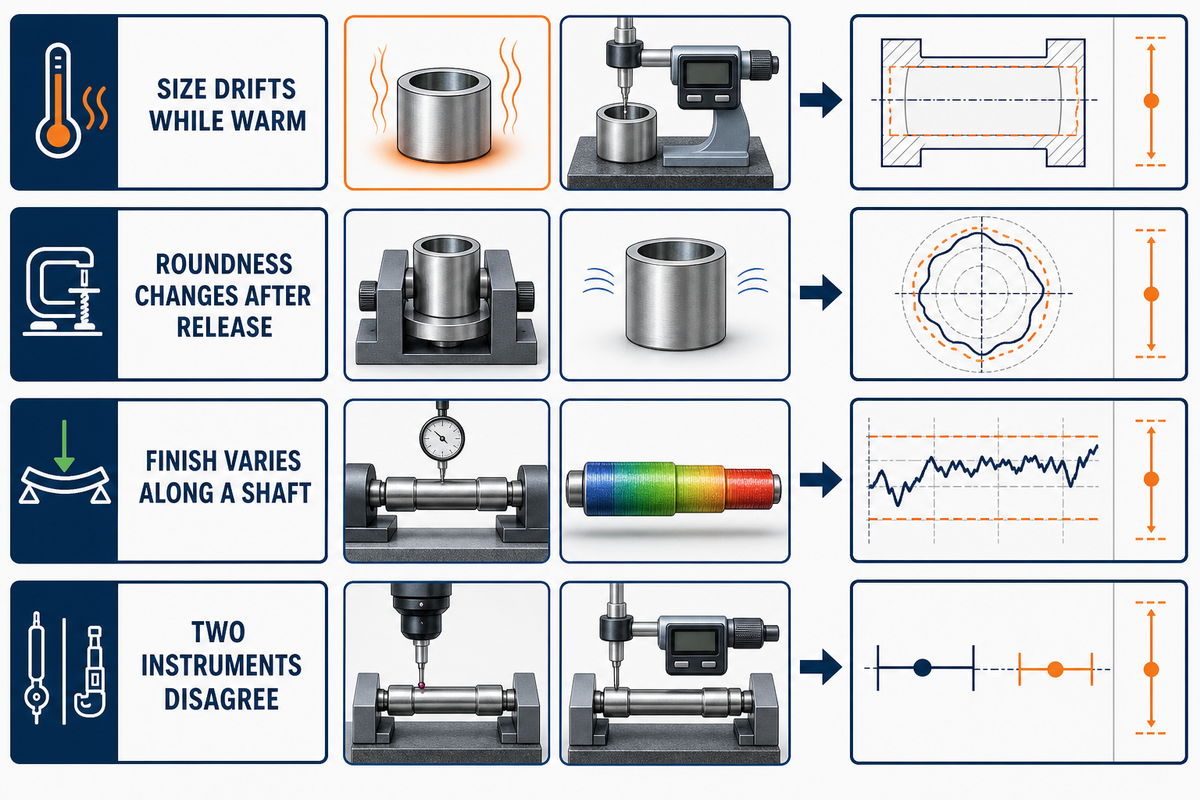
Wykończenie powierzchni i stabilność wymiarowa to weryfikowane wyniki, a nie odrębne możliwości maszyny. Przed zatwierdzeniem wymagania na podstawie pomiaru trzeba uwzględnić stan narzędzia, ciepło, sztywność, równomierność usuwania materiału, zadziory, przenoszenie bazy odniesienia, zwolnienie mocowania, równowagę cieplną, temperaturę odniesienia, możliwości przyrządu i metodę odbioru — wszystkie dla tego samego stanu detalu.
Engineering Metrology Toolbox NIST przyjmuje 20 °C jako temperaturę odniesienia dla pomiarów wymiarów. W podanym przykładzie stalowy wzorzec płytkowy o długości 100 mm i temperaturze 23 °C wymaga korekty termicznej wynoszącej około 3,5 µm (135 µin); niepewność współczynnika rozszerzalności dodaje około 0,3 µm (12 µin).
Należy rozdzielić cztery warstwy dowodów: specyfikację powierzchni na rysunku, zgłoszone parametry pomiaru, kalibrację lub weryfikację przyrządu oraz identyfikowalność wraz z niepewnością. Norma ISO 25178-700:2022 dotyczy kalibracji, regulacji i weryfikacji przyrządów do pomiaru topografii powierzchni. Określa wymagania dla przyrządu; nie zastępuje kryterium odbioru z rysunku ani nie dowodzi, że zmierzona powierzchnia jest odpowiednia do danego zastosowania.
| Zaobserwowany wynik | Sprawdzany mechanizm | Dane weryfikacyjne |
|---|---|---|
| Wymiary zmieniają się, gdy detal jest ciepły | Temperatura detalu/przyrządu | Zapis ustabilizowanej temperatury |
| Okrągłość zmienia się po zwolnieniu mocowania | Naprężenia od mocowania lub nierównomierny naddatek | Kontrola w stanie zamocowanym i swobodnym |
| Wykończenie zmienia się wzdłuż wału | Ugięcie, obciążenie krawędzi skrawającej, narost na krawędzi skrawającej | Zestawienie narzędzi i wykończenia według położenia |
| Dwa przyrządy dają różne wyniki | Metoda, siła, rozdzielczość, baza odniesienia | Ocena systemu pomiarowego |
Aktualny sygnał o zmianach w normach
Norma ISO/CD 21920-3 Edition 2 rozpoczęła konsultacje na etapie projektu komitetowego w czerwcu 2026 r. w sprawie operatorów specyfikacji profilu tekstury powierzchni i ma zastąpić ISO 21920-3:2021. Prace nad nią nadal trwają, dlatego przed zastosowaniem należy sprawdzić wydanie obowiązujące w dniu określonym w umowie, zamiast traktować projekt jak opublikowane wytyczne zastępujące normę.
Scenariusz metrologiczny: wał po toczeniu wykazuje nadwymiar, ale po ustabilizowaniu temperatury zbliża się do wymiaru nominalnego. Najpierw należy sprawdzić, czy kontrolowano temperaturę detalu i przyrządu, warunki odniesienia, bazę odniesienia i niepewność pomiaru, zamiast od razu korygować narzędzie. Korekta zastosowana do błędu wynikającego z temperatury może sprawić, że wymiar schłodzonego detalu będzie nieprawidłowy.
Rozwiązywanie problemów przy obróbce skrawaniem stali węglowej: od objawu do korekty
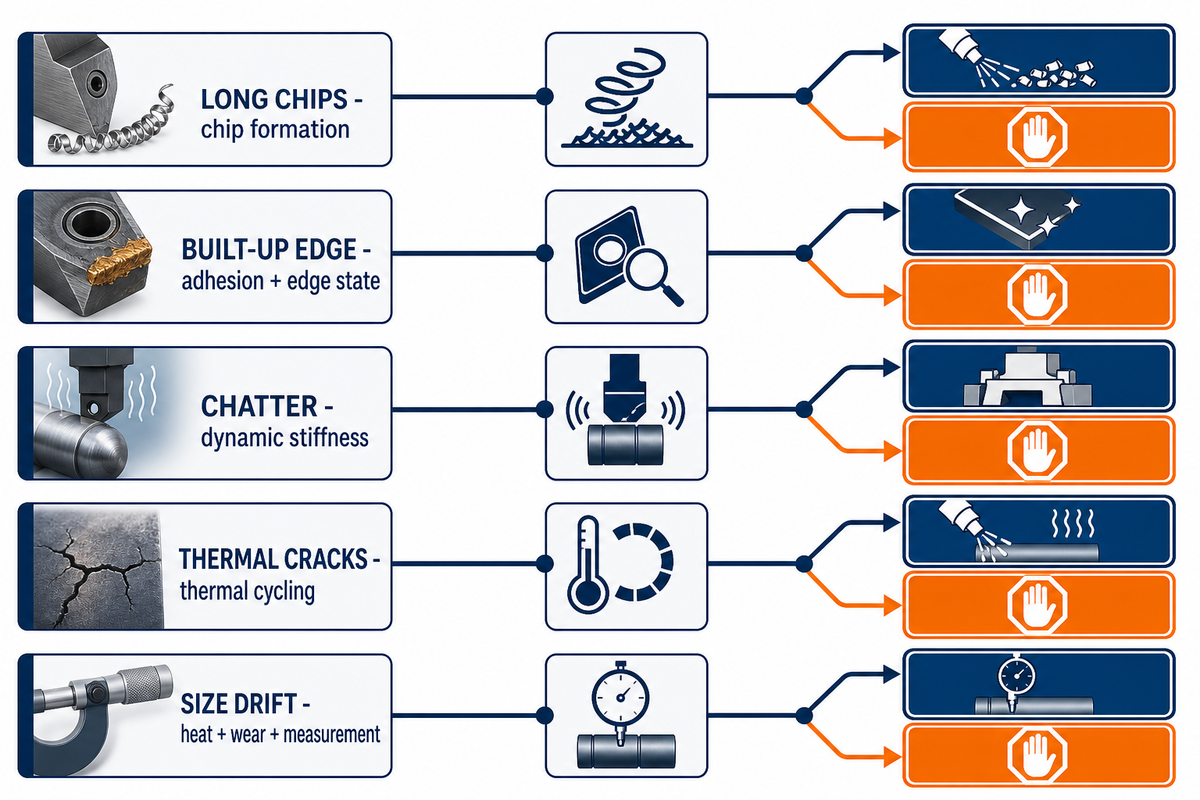
Diagnostykę problemów przy obróbce skrawaniem stali węglowej należy rozpocząć od widocznego objawu, a następnie rozdzielić możliwe przyczyny związane z materiałem, narzędziem, zaangażowaniem narzędzia, sztywnością, ciepłem, odprowadzaniem wiórów i pomiarem. Należy zmienić jedną kontrolowaną zmienną, sprawdzić wynik i wstrzymać pracę, jeśli nie ma pewności co do stanu materiału, baz odniesienia lub obowiązujących wymagań, zamiast korygować parametry przy nieznanych danych wejściowych.
| Objaw | Prawdopodobna grupa przyczyn | Pierwsza kontrola | Możliwa kontrolowana korekta | Ograniczenia / warunek wstrzymania pracy |
|---|---|---|---|---|
| Długie wióry | Tworzenie wiórów | Posuw, głębokość, łamacz wióra | Korygować w zakresie zalecanym przez producenta narzędzia | Wstrzymać pracę, jeśli nie można bezpiecznie kontrolować wiórów |
| Narzędziowy narost na ostrzu | Przywieranie materiału / stan ostrza | Ostrze, prędkość, doprowadzanie chłodziwa | Zmienić jeden parametr i ponownie skontrolować | Nie maskować problemu polerowaniem |
| Drgania samowzbudne | Sztywność dynamiczna | Wysięg, podparcie, zaangażowanie narzędzia | Skrócić wysięg lub zmienić zaangażowanie narzędzia | Wstrzymać pracę, jeśli detal się odkształca |
| Nawarstwianie się zadziorów | Zużycie ostrza / wyjście z materiału | Stan narzędzia i podparcie przy wyjściu | Wymienić ostrze lub zmienić przebieg procesu technologicznego | Nie zmieniać kryteriów odbioru |
| Szybkie zużycie powierzchni przyłożenia | Ścieranie / obciążenie cieplne | Partia, twardość, prędkość | Ponownie zweryfikować gatunek i warunki obróbki | Wstrzymać pracę, jeśli zmiana między partiami pozostaje niewyjaśniona |
| Wykruszanie się ostrza | Uderzenia / zbyt słabe ostrze | Przerwy w skrawaniu i bicie | Ponownie ocenić geometrię lub sposób wejścia narzędzia | Wstrzymać pracę, zanim uszkodzenie się rozprzestrzeni |
| Pęknięcia cieplne | Cykle cieplne | Stałość doprowadzania chłodziwa | Ustabilizować strategię zarządzania ciepłem | Nie zmieniać bez zastanowienia między różnymi trybami |
| Stożkowatość | Odkształcenie / niewspółosiowość | Podparcie i siła skrawania | Zmniejszyć siłę skrawania lub poprawić podparcie | Wstrzymać pracę, jeśli położenie bazy odniesienia jest niestabilne |
| Zmiana wymiaru | Ciepło / zużycie / pomiar | Temperatura i tendencja zużycia ostrza | Korygować wyłącznie potwierdzoną przyczynę | Wstrzymać pracę, jeśli niepewność przekracza dopuszczalny margines |
| Przemieszczenie po zwolnieniu mocowania | Naprężenia własne / naprężenia od mocowania | Geometria bez mocowania | Ponownie zaplanować kolejność operacji i półfabrykat | Nie korygować przesunięciem obrobionego detalu po zwolnieniu mocowania |
Należy
- Przed zmianą parametru określić objaw.
- Zmieniać jedną kontrolowaną zmienną.
- Rejestrować jednocześnie wióry, zużycie, obciążenie, wykończenie powierzchni i wymiary.
Nie należy
- Kopiować pojedynczej wartości z forum.
- Korygować parametry bez znajomości twardości lub stanu partii.
- Ukrywać wad skrawania przez polerowanie.
Kiedy nie wprowadzać kolejnych korekt: wstrzymać pracę, jeśli nie ustalono certyfikatu materiału, rzeczywistej twardości, przebiegu obróbki cieplnej, stanu baz odniesienia, wymagań dotyczących cechy lub systemu pomiarowego. Kolejne zmiany parametrów zwiększają liczbę zmiennych, ale nie zastępują brakujących dowodów wiedzą o procesie.
Kiedy kończy się poradnik, a zaczyna analiza konkretnego rysunku
Ogólny poradnik przestaje wystarczać, gdy odpowiedź zależy od rysunku technicznego, certyfikatu materiału, końcowej twardości, przebiegu obróbki cieplnej, strategii bazowania, metody kontroli, cechy krytycznej lub warunków eksploatacji. Wymagania dotyczące ciśnienia, temperatury, korozji, spawania, zmęczenia i identyfikowalności wymagają analizy inżynierskiej dla konkretnego projektu oraz zastosowania właściwej ścieżki kontraktowej lub normowej.
- Gatunek lub norma krajowa są niejednoznaczne.
- Proponowany zamiennik należy do innej postaci produktu lub podlega innej normie.
- Określono twardość, ale nie zweryfikowano stanu materiału przy dostawie.
- Cienka ścianka, pierścień, długi wał, głęboka wnęka lub cecha przerywana mogą ulec przemieszczeniu albo odkształceniu.
- Obróbka cieplna, spawanie, nakładanie powłok lub galwanizacja odbywają się po obróbce skrawaniem.
- Odbiór tekstury powierzchni lub tolerancji zależy od wskazanego wydania normy.
- Detal pracuje pod ciśnieniem, w podwyższonej temperaturze, środowisku korozyjnym lub w warunkach istotnych dla bezpieczeństwa.
Shanghai Zhenling Hardware informuje o doświadczeniu w obróbce skrawaniem stali węglowych 20# i 45# oraz o dostępności procesów toczenia, frezowania, szlifowania, wytaczania, wiercenia, cięcia drutem i obróbki wieloosiowej. Są to informacje przekazane przez firmę na potrzeby analizy detali ze stali węglowej, a nie niezależne dane porównawcze dotyczące precyzji, trwałości narzędzi, twardości, certyfikacji ani parametrów pracy pod ciśnieniem.
Terminologia wyszukiwania i dostawców: oddzielaj nazwy od dowodów dotyczących procesu
Określenia dostawców, takie jak obróbka precyzyjna, obróbka pięcioosiowa, części na zamówienie lub zaawansowane wyposażenie, opisują kategorię, a nie warunki skrawania. Należy odnieść je do obowiązującej specyfikacji, postaci produktu, stanu dostawy, certyfikatu, twardości, geometrii i stanu kontroli. Sama lista wyposażenia nie potwierdza tolerancji, wykończenia powierzchni, trwałości narzędzi ani okna parametrów procesu.
Gdy te dane projektowe będą gotowe, należy przejść do analizy konkretnego rysunku detalu ze stali węglowej. Hasło „usługa obróbki CNC” oraz wyszukiwania dotyczące usług obróbki stali węglowej, szybkiej obróbki CNC, natychmiastowej wyceny obróbki lub „poproś o wycenę” należą do strony handlowej; ten poradnik celowo nie powiela jej treści o możliwościach dostawcy, cenach, czasie realizacji ani pozyskiwaniu klientów. Artykuł ogranicza się do porównania gatunków, skrawalności, oprzyrządowania i kontroli wiórów, odkształceń, pomiarów oraz diagnostyki problemów; nie jest stroną poświęconą wyborowi dostawcy.
Najczęściej zadawane pytania
Czy po obróbce skrawaniem można wykończyć lub pokryć powłoką komponenty ze stali węglowej?
Krótka odpowiedź
Tak, jeśli gatunek, przygotowanie powierzchni, system powłokowy i wymagania końcowe są ze sobą zgodne. Należy uwzględnić grubość powłoki, maskowanie, stan krawędzi i kontrolę po procesie. Gwinty, otwory, powierzchnie uszczelniające i bazy odniesienia mogą wymagać zabezpieczenia lub odtworzenia. Wszelkie wymagane czyszczenie, wygrzewanie lub weryfikację należy uwzględnić w zatwierdzonym przebiegu procesu, a detal odbierać w określonym stanie po wykończeniu, a nie bezpośrednio po obróbce na maszynie. Przed produkcją należy sprawdzić właściwą specyfikację obróbki wykończeniowej.
Czy podczas skrawania stali konieczne jest stosowanie chłodziwa?
Krótka odpowiedź
Nie w każdej operacji. O tym, czy odpowiednia będzie obróbka na sucho, z minimalną ilością chłodziwa czy z zalewaniem, decydują zalecenia producenta narzędzia, materiał i powłoka narzędzia, prędkość, zaangażowanie narzędzia, odprowadzanie wiórów, wykończenie powierzchni i strategia zarządzania ciepłem. Jeśli stosuje się chłodziwo, jego doprowadzanie musi być stałe; przerywane chłodzenie może nasilać niektóre problemy. Należy też przestrzegać aktualnej karty charakterystyki oraz zakładowych zasad dotyczących mgły, kontaktu ze skórą, porządku i konserwacji chłodziwa. Trzeba potwierdzić zgodność z powłokami, uszczelnieniami i wymaganiami późniejszego czyszczenia.
Jakich narzędzi używa się do skrawania stali na maszynie CNC?
Krótka odpowiedź
Typowe narzędzia to płytki tokarskie z węglików spiekanych, frezy trzpieniowe pełne lub składane, wiertła, narzędzia do wytaczania, rozwiertaki, narzędzia do gwintowania i ściernice. Właściwy materiał narzędzia, powłoka, geometria, łamacz wióra, przygotowanie ostrza i oprawka zależą od gatunku, twardości, przerw w skrawaniu, cechy detalu i sztywności maszyny. Narzędzie należy dobrać zgodnie z zalecanym przez producenta zakresem dla danego materiału i operacji, a następnie zweryfikować wióry, zużycie, obciążenie, wykończenie powierzchni i wymiary. Przy cienkich lub przerywanych cechach o wyborze może decydować sztywność oprawki i jej wysięg.
Czy stal można obrabiać CNC?
Krótka odpowiedź
Tak. Toczenie CNC, frezowanie, wiercenie, wytaczanie, szlifowanie i pokrewne procesy pozwalają obrabiać skrawaniem wiele gatunków stali. Możliwy przebieg procesu zależy od stanu materiału, twardości, geometrii cechy, oprzyrządowania, możliwości maszyny i wymagań dotyczących kontroli.
Czy stal A36 obrabia się tak samo jak 1018?
Krótka odpowiedź
Nie należy zakładać automatycznej równoważności. ASTM A36 to specyfikacja produktu konstrukcyjnego, a 1018 to popularne oznaczenie gatunku, które nadal wymaga wskazania obowiązującej normy i stanu dostawy. Przed zatwierdzeniem zamiennika lub ponownym użyciem parametrów należy porównać certyfikat, postać produktu, twardość, wymagania dotyczące cechy, przebieg spawania i wyniki prób. Nawet jeśli oba półfabrykaty można skutecznie obrabiać skrawaniem, stan partii, wielkość przekroju, historia wytopu, zgorzelina i geometria cechy mogą wpływać na tworzenie wiórów, powstawanie zadziorów, wykończenie powierzchni i zużycie narzędzia. Zatwierdzoną specyfikację i decyzję o zamienniku należy przechowywać oddzielnie od ustawień obróbki.
Co należy zmienić, gdy stal węglowa jest utwardzona?
Krótka odpowiedź
Należy ponownie zweryfikować cały przebieg procesu: rzeczywistą twardość, mikrostrukturę, materiał i geometrię narzędzia, zaangażowanie narzędzia, sztywność maszyny, wydzielanie ciepła, naddatek półfabrykatu, proces wykończeniowy i stan kontroli. Nie należy stosować tabel dla stanu wyżarzonego do materiału utwardzonego. Trzeba ustalić, czy twardość jest wymaganiem rysunku technicznego, wartością z certyfikatu czy wynikiem pomiaru, i zapisać zastosowaną metodę. Należy ponownie sprawdzić grupę materiałową narzędzia, przygotowanie ostrza, łamacz wióra, powłokę, prędkość, posuw, głębokość, strategię chłodzenia i dopuszczalne zużycie. Jeśli obróbka cieplna odbywa się między zgrubną a wykańczającą obróbką skrawaniem, należy zaplanować usuwanie naddatku etapami, ponownie ustalić bazy odniesienia i skontrolować cienkie lub wrażliwe cechy w stanie po zwolnieniu mocowania i ustabilizowaniu temperatury. Przy skrawaniu przerywanym należy upewnić się, że wytrzymałość ostrza i strategia wejścia narzędzia odpowiadają powtarzającym się uderzeniom, a nie założeniom dla skrawania ciągłego. Pracę należy wstrzymać, jeśli specyfikacja obróbki cieplnej, stan warstwy wierzchniej lub rdzenia albo pozostały naddatek nie pozwalają wykonać cechy końcowej. Zmienioną próbę należy zapisać, aby kolejną partię można było porównać na podstawie danych, a nie pamięci.
Uwaga dotycząca przejrzystości: W tym poradniku rozróżniono normy oficjalne, recenzowane badania naukowe lub prace uniwersyteckie, zalecenia producentów narzędzi, informacje z prasy branżowej, doświadczenia z forów, pochodzenie patentów i informacje przekazane przez firmę. Obliczenia demonstracyjne są wyraźnie oznaczone i nie stanowią zaleceń dotyczących parametrów początkowych.
Dodatkowe źródła wykorzystane w bieżącej analizie
- Trzy kluczowe czynniki pozwalające zrozumieć skrawalność stali węglowej i stopowej — Precision Machined Products Association
- Zależności siły skrawania przy toczeniu — materiały z konferencji ASME PVP
- Badanie eksperymentalne frezowania na sucho stali EN8 — pełny artykuł w NCBI
- Płyny obróbkowe — National Institute for Occupational Safety and Health
- ISO 25178-700:2022 — International Organization for Standardization
Bibliografia i źródła
- ASTM A108-24 — ASTM International
- ASTM A29/A29M-23 — ASTM International
- ASTM A36/A36M-19 — ASTM International
- Zmienność mikrostruktury między partiami a zużycie narzędzia w stali C38 — Chalmers University / Wear
- ASTM A1033-18(2023) — ASTM International
- Symulacja hartowania i indukcyjnej obróbki cieplnej z weryfikacją eksperymentalną — Purdue University
- AMS2759/11B: odprężanie części stalowych — SAE International
- Wskazówki dotyczące szlifowania i obróbki elektroerozyjnej drutem stali narzędziowej — The Fabricator
- FAQ dotyczące metrologii inżynierskiej — National Institute of Standards and Technology
- Dokument projektu ISO/CD 21920-3, wydanie 2 — International Organization for Standardization
- Dokument patentu US4061494A — wykaz cesjonariusza Nippon Steel w Google Patents