Kontaktieren Sie Zhenling

CNC-Bearbeitung für kundenspezifische und nicht standardisierte Zerspanungsteile
- Zeitpunkt der Angebotserstellung nach technischer Prüfung der Anfrage bestätigt
- Zeitplan für Prototypen im Angebot bestätigt
- Allgemeine Toleranzklasse ISO 2768-m
- STEP, IGES, X_T, DWG, DXF und PDF werden angenommen
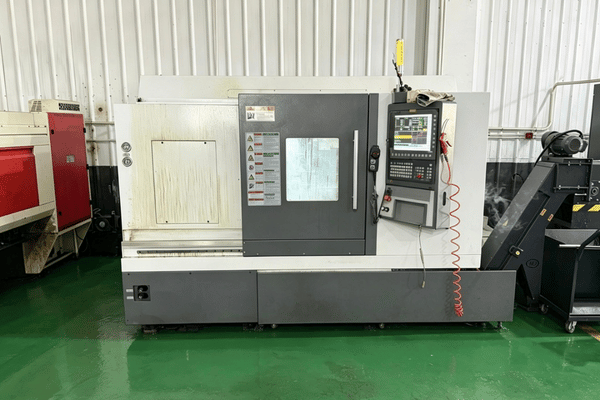
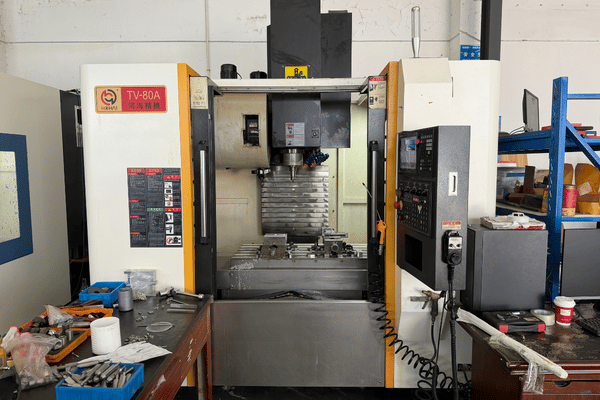
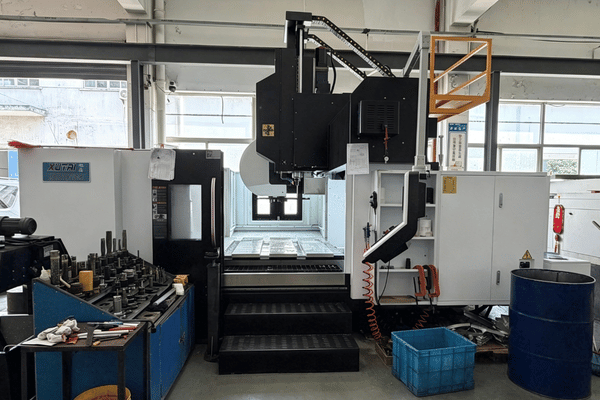
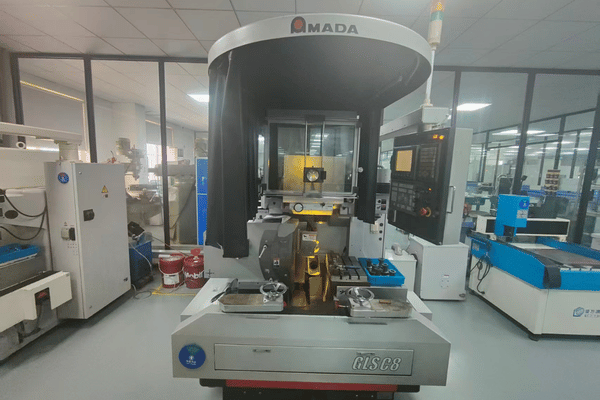
Laut den vom Unternehmen bereitgestellten Angaben ist ein Werk in Jiashan seit 2006 in Betrieb. Bei einer Anfrage zur CNC-Bearbeitung entscheiden technische Zeichnung, Werkstoff, Menge, Fertigungsablauf, Prüfanforderungen und Lieferbedingungen darüber, ob ein Lieferant geeignet ist; diese Seite behauptet weder Erfahrung mit Kunden aus dem Druckgerätebereich noch eine garantierte Antwort der technischen Abteilung. Anfragen zur CNC-Bearbeitung sollten den Zeichnungsstand, den Werkstoff, die Menge, kritische Maße, die Prüfdokumentation und die vereinbarten Lieferbedingungen enthalten. Angaben zu Fertigungsmöglichkeiten und Terminen sind vorläufig. Die schriftlichen Bedingungen sollten den geprüften Fertigungsablauf, seine Grenzen, die Aufzeichnungen und die Annahmen zur Freigabe der Bauteile benennen.
Zeit bis zum Angebot
Der Zeitpunkt der Angebotsantwort wird nach technischer Prüfung der eingereichten Anfrage bestätigt.
Lieferzeiten
Die Zeitpläne für Prototypen und Kleinserien werden nach Prüfung der technischen Zeichnung und der Menge im schriftlichen Angebot bestätigt.
Bestellmenge
Die Mindestmenge und die Annahme von Einzelstücken werden im schriftlichen Angebot bestätigt.
Allgemeintoleranzen
ISO 2768-m darf nur für Maße ohne einzeln angegebene Toleranz verwendet werden, wenn das schriftliche Angebot dies ausdrücklich vorsieht; einzeln tolerierte Geometrieelemente und geometrische Angaben werden jeweils separat geprüft.
Auftragsspezifische Dokumentation
Prüfberichte und Werkstoffdokumentation können beigefügt werden, wenn sie in der technischen Zeichnung und im schriftlichen Angebot festgelegt sind.
Handels- und Zahlungsbedingungen
Zahlungsart, Anzahlung, Fälligkeit des Restbetrags, Incoterm, Bestimmungsort und Zuständigkeit für die Fracht werden im schriftlichen Angebot bestätigt.
VERFAHREN & FERTIGUNGSMÖGLICHKEITEN
CNC-Bearbeitung: Verfahren, Maschinen und Fertigungslinien
Alle unsere Aufträge beruhen auf einer technischen Zeichnung, nicht auf einem Katalog. Wir fertigen Bauteile nach Kundenzeichnung mittels CNC-Bearbeitung; das Fertigungsverfahren richtet sich nach Geometrie, Toleranz und Menge und nicht danach, welche CNC-Maschine gerade frei ist.
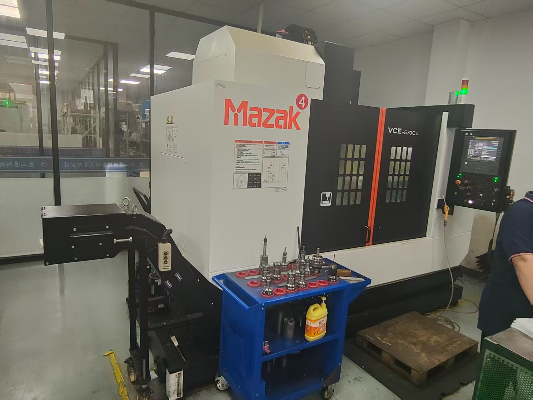
01
CNC-Fräsen
Prismatische Gehäuse, Flansche, Platten, Verteilerblöcke und Ventilgehäuse mit Taschen. Drei- und vierachsige Bearbeitungszentren decken den Großteil dieser Arbeiten ab.
CNC-Frässervice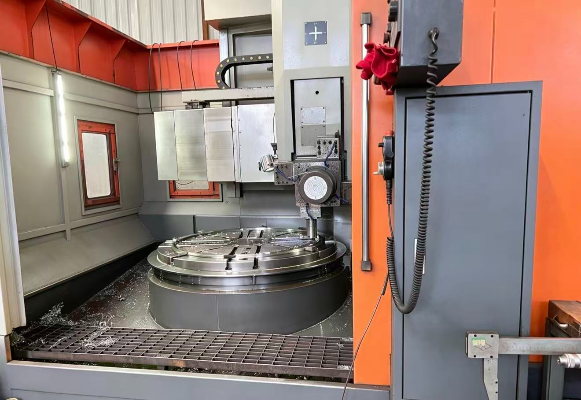
02
CNC-Drehen
Wellen, Walzen, Stopfen, Buchsen, Hülsen und Ventilgehäuse mit Gewinde bis hin zu großen Durchmessern. Wo die technische Zeichnung es zulässt, werden Drehen und Fräsen in einer Aufspannung kombiniert.
CNC-Drehservice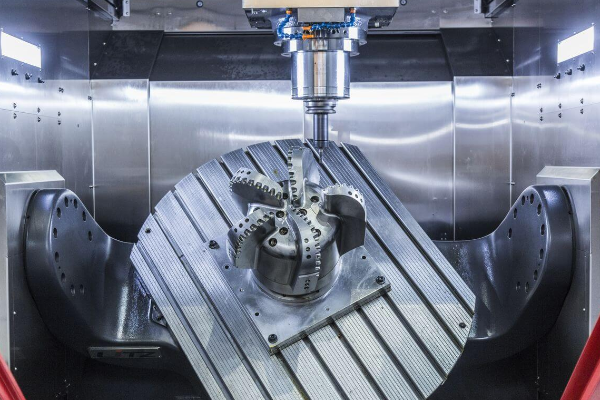
03
5-Achs-Bearbeitung
Schräg zueinander stehende Dichtflächen, Konturen wie bei Laufrädern und Bauteile, für die sonst vier separate Spannvorrichtungen nötig wären. Diese Arbeiten laufen auf importierten 5-Achs-Bearbeitungszentren.
5-Achs-CNC-Bearbeitung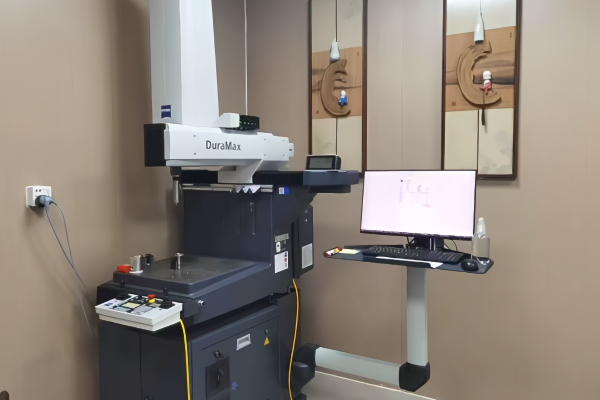
04
Langdrehen
Schlanke Drehteile, bei denen die Durchbiegung wegen des Verhältnisses von Länge zu Durchmesser das entscheidende Problem ist. Eine Führungsbuchse stützt das Werkstück nahe am Schneidwerkzeug ab.
Langdrehen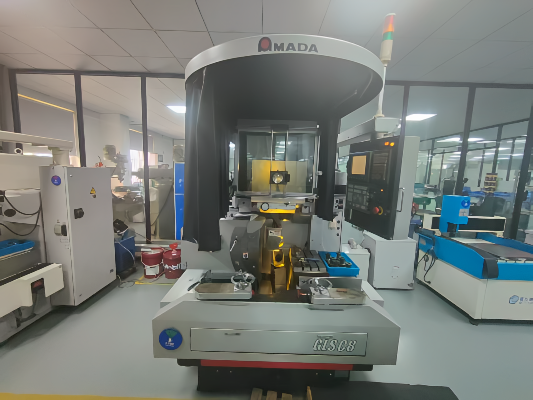
05
CNC-Präzisionsbearbeitung
Dichtflächen, Lagersitze und über Bezüge definierte Geometrieelemente mit engen Toleranzen in der technischen Zeichnung. Präzisionszerspanung bedeutet hier, dass das Prüfverfahren vor dem ersten Schnitt vereinbart wird, nicht erst danach.
CNC-Präzisionsbearbeitung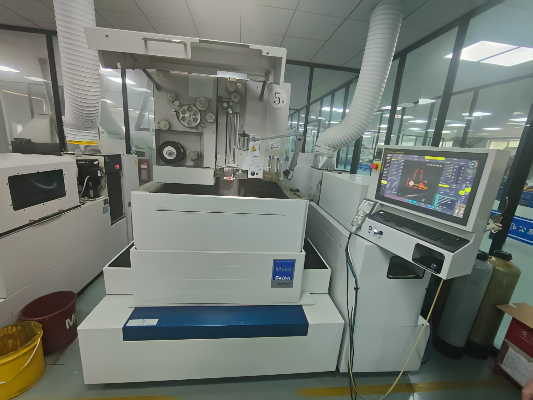
06
Schnelles CNC-Prototyping
Ein schneller Prototypenlauf, bevor die Konstruktion feststeht, mit derselben Ausrüstung und demselben Prüfablauf wie in der Serienfertigung.
Schnelles CNC-Prototyping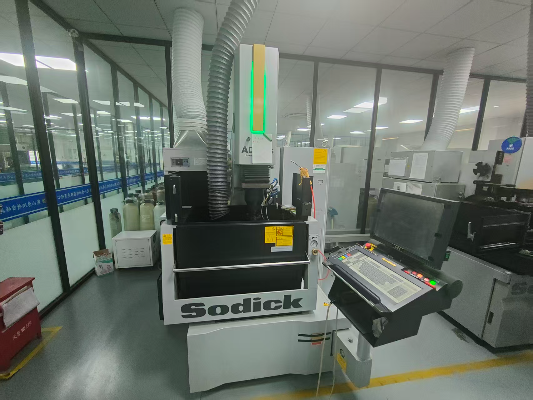
07
CNC-Mikrobearbeitung
Kleine Geometrieelemente, dünne Stege und flache Bohrungen, bei denen Spanabfuhr und Mindestspanungsdicke darüber entscheiden, ob das Werkzeug schneidet oder reibt.
CNC-Mikrobearbeitung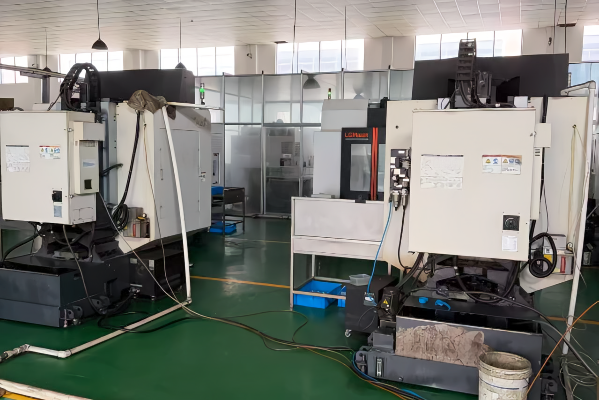
08
CNC-Bearbeitung großer Stückzahlen
Wiederholfertigung nach einem festgelegten Zeichnungsstand, geplant anhand einer freigegebenen Bedarfsprognose, damit sich Spannvorrichtungen und Werkzeuge über den Fertigungslauf amortisieren.
CNC-Bearbeitung großer Stückzahlen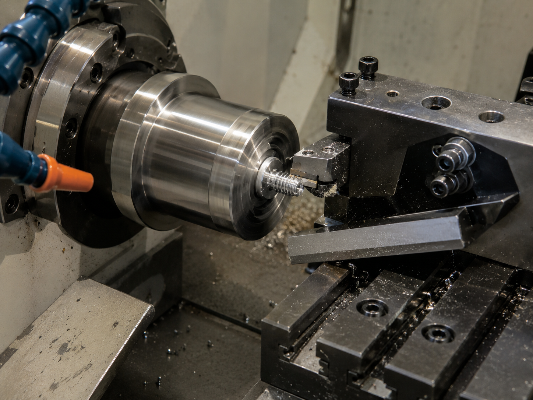
09
CNC-Bearbeitung kleiner Stückzahlen
Überbrückungsmengen zwischen einem Prototyp und einem verbindlichen Fertigungsauftrag. Für kleine Stückzahlen gilt derselbe Prüfablauf wie für einen vollständigen Fertigungslauf.
CNC-Bearbeitung kleiner Stückzahlen
BEARBEITBARE WERKSTOFFE
Werkstoffe, die wir zerspanen
Die Auswahl der Werkstoffsorte für ein drucktragendes oder prozesstechnisches Bauteil richtet sich nach den Vorgaben der konstruktionsverantwortlichen Stelle und den Betriebsbedingungen. Die folgenden Legierungen sind mögliche Werkstofffamilien, keine Aussage über verfügbares Halbzeug; genaue Werkstoffsorte, Form, Zustand, Verfügbarkeit und Rückverfolgbarkeit werden im schriftlichen Angebot bestätigt.
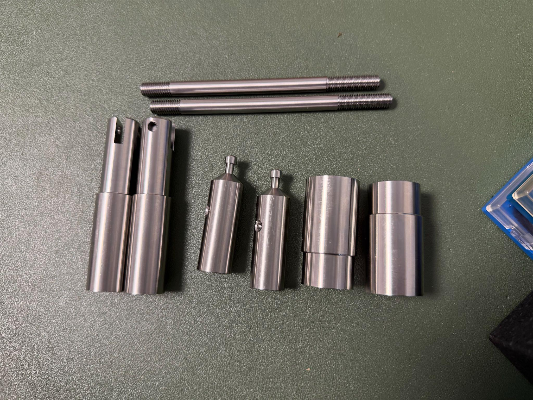
Edelstahl
303, 304, 304L, 316, 316L und 321 für korrosive Betriebsbedingungen, hygienische Oberflächen und drucktragende Bauteile.
Edelstahl zerspanen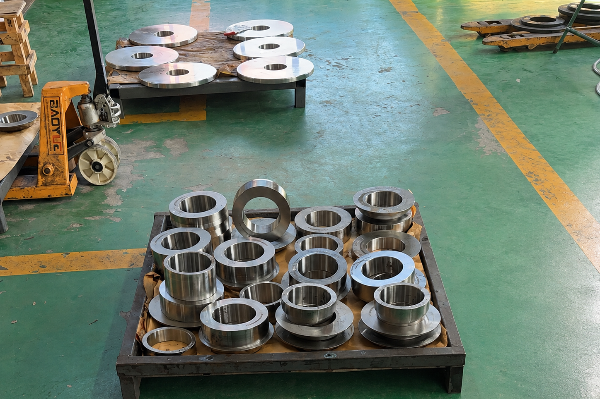
Legierter Stahl und Wälzlagerstahl
Q345D, 12CrMoV, 25CrMo, 42CrMo und GCr15 für Festigkeit, erhöhte Temperaturen und verschleißbeanspruchte Oberflächen.
Legierten Stahl zerspanen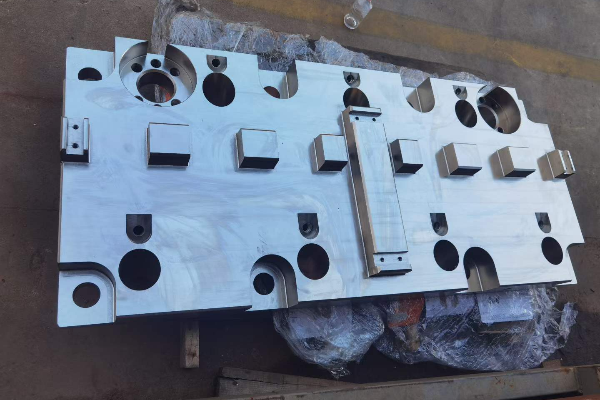
Kohlenstoffstahl
20#, 45# und Q235A für tragende Konstruktionen und allgemeine Druckanwendungen, bei denen Korrosion durch Beschichtung oder Auskleidung beherrscht wird.
Kohlenstoffstahl zerspanen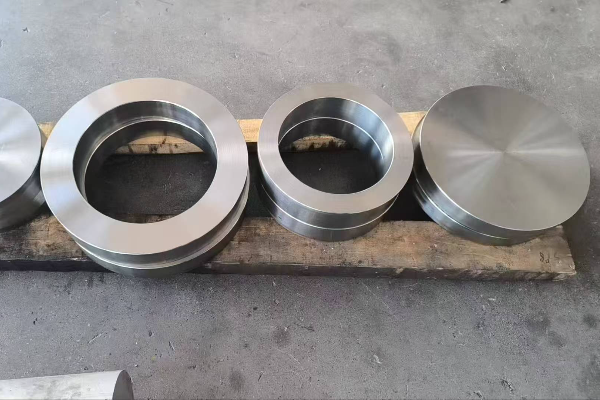
Nickelbasislegierungen
C276, 904L und verwandte nickelbasierte Werkstoffsorten für reduzierende Säuren, chloridhaltige Medien und Sauergasbedingungen.
Nickellegierungen zerspanen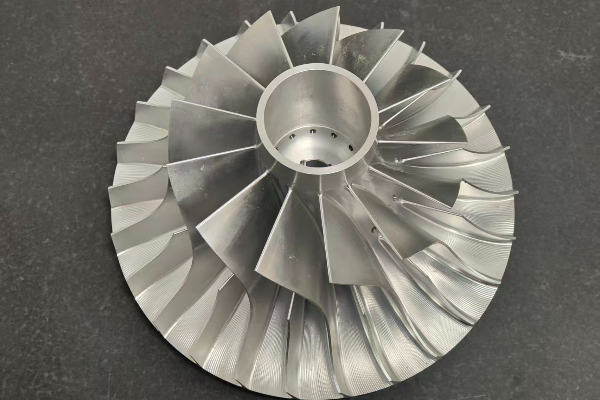
Aluminiumlegierungen
Aluminium-Werkstoffsorten für leichte Halterungen, Abdeckungen und Instrumentengehäuse, bei deren Konstruktion das Verhältnis von Festigkeit zu Gewicht ausschlaggebend ist.
CNC-Bearbeitung von Aluminium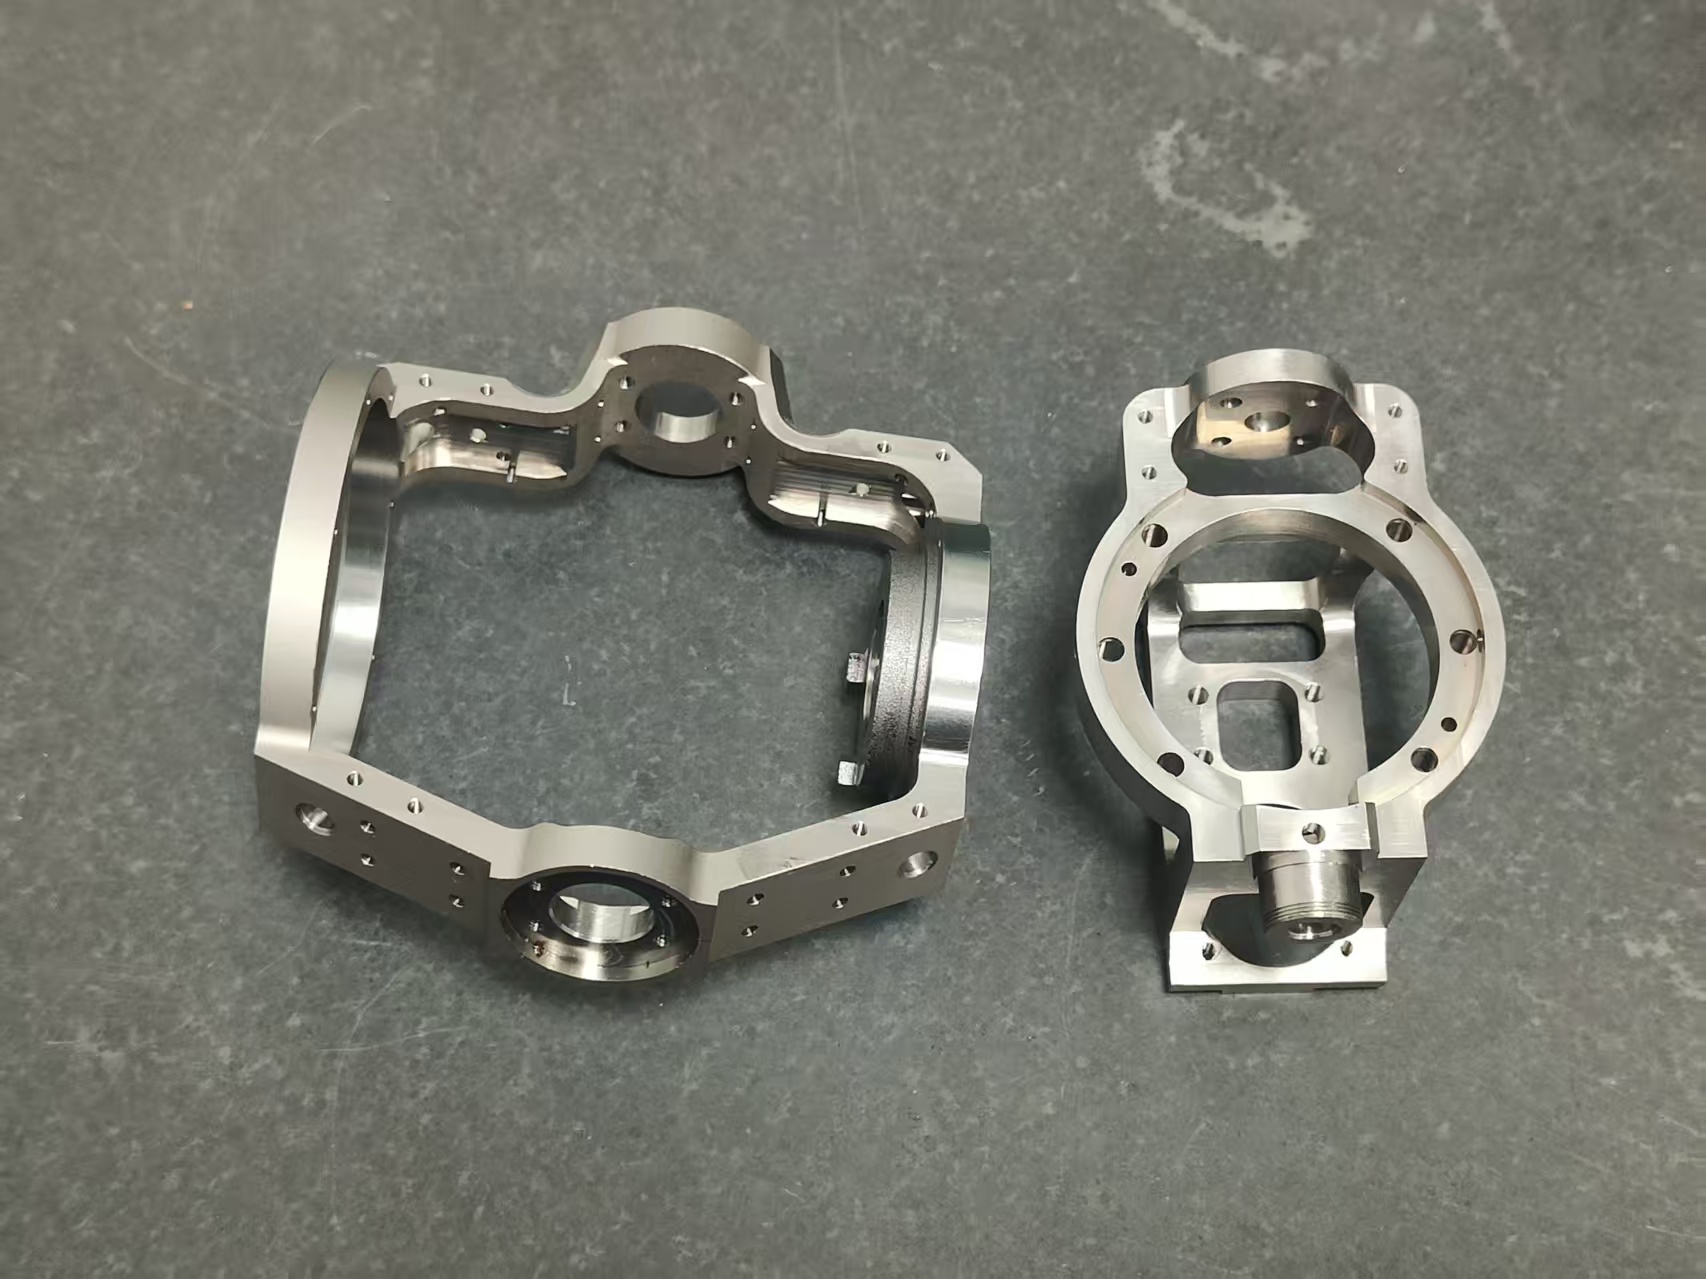
Werkstoffauswahl für hohe Temperaturen, korrosive Medien und hohen Druck
| Betriebsbedingung | Was die Werkstoffsorte tatsächlich bestimmt | Werkstoffsorten, die wir dafür zerspanen | Was Ihre technische Zeichnung angeben muss |
|---|---|---|---|
| Erhöhte Temperatur, Kriechbereich | Zulässige Spannung bei Auslegungstemperatur und Beständigkeit gegen Anlassversprödung | 12CrMoV, 25CrMo, 42CrMo | Auslegungstemperatur, Auslegungsdruck und die für den Behälter geltenden Vorschriften |
| Allgemeine industrielle Korrosion | Gleichmäßige Korrosionsrate im konkreten Medium statt einer allgemeinen Rangfolge | 304L, dann 316L, wenn Molybdän erforderlich ist | Medium, Konzentration, Temperatur und ob das strömende Medium belüftet ist |
| Chloridhaltige Medien und Meeresumgebungen | Beständigkeit gegen Loch- und Spaltkorrosion, die mit steigendem Molybdän- und Stickstoffgehalt zunimmt | 316L und 904L, wenn 316L keine ausreichende Reserve bietet | Chloridkonzentration und maximale Metalltemperatur |
| Risiko chloridinduzierter Spannungsrisskorrosion | Zusammenwirken von Zugspannung, einer Metalltemperatur über etwa 50 °C und einer wässrigen Chloridphase | Nickelreiche Werkstoffsorten; Legierungen mit mindestens 45 % Nickel sind praktisch immun | Betriebstemperatur, Zustand hinsichtlich Eigenspannungen und ob das Bauteil geschweißt ist |
| Reduzierende Säuren, Salzsäure und Flusssäure | Beständigkeit gegen reduzierende Medien, für die herkömmlicher austenitischer Edelstahl nicht infrage kommt | C276 und verwandte Nickelbasislegierungen | Säure, Konzentration, Temperatur und Vorhandensein oxidierender Verunreinigungen |
| Verschleiß und Wälzkontakt | Durchhärtung und Oberflächenbeschaffenheit der belasteten Dichtfläche | Wälzlagerstahl GCr15, 42CrMo im vergüteten Zustand | Erforderliche Härte, Härtetiefe und lasttragende Oberfläche |
Zwei Spezifikationen gehören in diese Tabelle und nicht ins Kleingedruckte. Die Auswahl der Werkstoffsorte dient hier als technische Orientierung bei der Wahl des Halbzeugs für die Zerspanung; sie ist keine Konformitätsbewertung, und für die Werkstoffauswahl des fertigen Druckgeräts sind der Gerätehersteller oder die benannte Stelle gemäß Richtlinie 2014/68/EU zuständig. Wir bestimmen die Werkstoffsorte anhand Ihrer definierten Betriebsbedingungen im Einzelfall; diese Tabelle ersetzt keine korrosionstechnische Bewertung Ihres Prozesses.
VERFAHREN / NACHBEARBEITUNG
Oberflächenbearbeitung und Nachbearbeitung
Die schriftlichen Bedingungen müssen die Standorte für Zerspanung, Oberflächenbearbeitung und Prüfung, etwaige externe Bearbeiter, erforderliche Aufzeichnungen und die für die abschließende Freigabe vor dem Versand zuständige Partei benennen.
| Oberflächenbearbeitung | Wofür sie dient | Geeigneter Grundwerkstoff | Ort der Ausführung |
|---|---|---|---|
| Passivieren | Entfernt freies Eisen, das nach der Zerspanung zurückgeblieben ist, und stellt die chromreiche Schutzschicht wieder her; ein chemisches Verfahren, das die Rauheit unverändert lässt | Nur Edelstahl | Standardleistung von Zhenling, selbst erbracht oder koordiniert; die Zuständigkeit für die Bearbeitung wird im Angebot bestätigt |
| Eloxieren | Erzeugt eine fest mit dem Grundwerkstoff verbundene Oxidschicht für Korrosions- und Verschleißbeständigkeit | Aluminium und Titan; nicht auf Edelstahl anwendbar | Standardleistung von Zhenling, selbst erbracht oder koordiniert; die Zuständigkeit für die Bearbeitung wird im Angebot bestätigt |
| Pulverbeschichten | Dicke pigmentierte Schutzschicht gegen Witterungseinflüsse und Beanspruchung bei der Handhabung | Kohlenstoffstahl und Aluminium | Standardleistung von Zhenling, selbst erbracht oder koordiniert; die Zuständigkeit für die Bearbeitung wird im Angebot bestätigt |
| Galvanisieren | Abgeschiedene Metallschicht für Korrosionsschutz, elektrische Leitfähigkeit oder Maßaufbau | Kohlenstoffstahl und legierter Stahl | Standardleistung von Zhenling, selbst erbracht oder koordiniert; die Zuständigkeit für die Bearbeitung wird im Angebot bestätigt |
| Bürsten | Oberflächenbeschaffenheit mit gerichteter Schliffstruktur, festgelegt durch Schliffrichtung und einen visuellen Abnahmestandard statt allein durch einen Ra-Wert | Edelstahl und Aluminium | Im Angebot bestätigt |
| Mechanisches Polieren | Verbessert die optische und funktionale Oberfläche von Dichtflächen und hygienischen Bauteilen | Edelstahl, legierter Stahl | Ausführungsstandort wird im jeweiligen Angebot bestätigt |
| Entgraten und Kantenbrechen | Entfernt Grate aus der Zerspanung und bricht scharfe Kanten vor der Prüfung | Alle Werkstoffsorten, die wir zerspanen | Ausführungsstandort wird im jeweiligen Angebot bestätigt |
Zwei häufig verwechselte Oberflächenbehandlungen
Passivieren und Eloxieren sind nicht austauschbar. Passivieren ist eine chemische Behandlung, die die Oberflächenrauheit nicht verändert; Eloxieren wird bei Aluminium und Titan angewendet, nicht bei Edelstahl.
Sofern Ihre technische Zeichnung keine Oberflächenbearbeitung vorgibt, werden die Bauteile mit gebrochenen Kanten im zerspanten Zustand versandt; eine Oberflächenbehandlung erfolgt nur, wenn sie schriftlich angeboten wurde. Die vollständige Übersicht finden Sie unter Oberflächenbearbeitung.
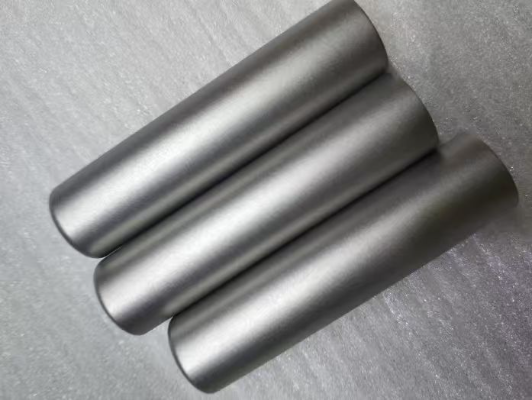
Toleranzen, Oberflächenzustand und Standardlieferzeiten
ISO 2768-1 regelt eine Sache: Längen- und Winkelmaße, für die in der technischen Zeichnung keine Einzeltoleranz angegeben ist. Sie enthält keine Vorgaben zur geometrischen Kontrolle, zu kritischen Geometrieelementen oder zur Messunsicherheit eines angegebenen Messwerts. Deshalb bieten wir diese Punkte separat an, statt sie in einer einzigen Toleranzklasse zusammenzufassen.
| Spezifikation | Was wir einhalten |
|---|---|
| Allgemeine Toleranzklasse | Als allgemeine Toleranzklasse halten wir ISO 2768-m ein; engere Toleranzen gelten dort, wo die technische Zeichnung sie vorgibt |
| Allgemeine geometrische Spezifikation | ISO 22081, die ISO 2768-2 im Jahr 2021 zurückgezogen und ersetzt hat |
| Einzeln tolerierte Geometrieelemente | Jedes Geometrieelement wird anhand Ihrer technischen Zeichnung einzeln angeboten; geometrische Angaben werden nach ISO 1101 ausgelegt und das Messverfahren vor der Zerspanung vereinbart |
| Zeit bis zum Angebot | Der Zeitpunkt der Angebotsantwort wird nach technischer Prüfung der eingereichten Anfrage bestätigt |
| Lieferzeit für Prototypen | Zeitplan für Prototypen wird nach Prüfung der technischen Zeichnung im schriftlichen Angebot bestätigt |
| Lieferzeit für Kleinserien | Zeitplan für Kleinserien wird nach Prüfung der Menge im schriftlichen Angebot bestätigt |
| Lieferzeit für die Fertigung | Zeitplan für die Fertigung wird im schriftlichen Angebot bestätigt |
| Werkstoffzertifizierung | Wenn für den Auftrag festgelegt: das entsprechende Werkstoffdokument nach EN 10204 vom benannten Aussteller, mit Zuordnung zu Schmelze oder Los und vereinbartem Umfang |
| Mitgelieferte Prüfdokumentation | Ein Maßprüfbericht zur technischen Zeichnung, wenn im schriftlichen Angebot festgelegt |
| Mindestbestellmenge | Die Mindestmenge und die Annahme von Einzelstücken werden im schriftlichen Angebot bestätigt |
| Eilaufträge | Eine beschleunigte Terminplanung ist auf Anfrage möglich. Die Machbarkeit wird bei der Prüfung der technischen Zeichnung bestätigt |
QUALITÄT & KONFORMITÄT
Qualitätskontrolle, Prüfung und Dokumentation
Bei einem nach Kundenzeichnung gefertigten Bauteil zeigt sich hohe Qualität in einer lückenlosen Folge von Aufzeichnungen, nicht in einem Werbespruch. Zu jedem Auftrag gehören eine eindeutige Werkstoffidentität, eigene Messergebnisse und eigene Unterlagen; für ein Einzelstück gilt derselbe Ablauf wie für eine Fertigungscharge.
So wird jeder Auftrag geprüft
1
Eingehendes Halbzeug wird anhand des Werkszertifikats identifiziert. Bevor die Zerspanung die ursprüngliche Kennzeichnung entfernt, wird die Schmelzennummer unter Aufsicht der Qualitätskontrolle auf eine neue Oberfläche übertragen.
2
Vor der weiteren Bearbeitung des restlichen Auftrags wird das Erstmuster anhand Ihrer technischen Zeichnung geprüft; jedes dort angegebene Merkmal wird gemessen und dokumentiert.
3
Prüfungen während der Fertigung erfassen die Geometrieelemente, die sich im Verlauf ändern können: Bohrungsmaße, Dichtflächen, Gewindeflankendurchmesser und über Bezüge definierte Positionen.
4
Die abschließende Maßprüfung erfolgt am fertigen Bauteil, nachdem es von einer etwaigen Oberflächenbearbeitung bei einem Partnerbetrieb zu uns zurückgekehrt ist.
5
Die Aufzeichnungen werden zusammengestellt und zusammen mit der Sendung freigegeben; sie sind dem Zeichnungsstand zugeordnet, anhand dessen gemessen wurde.
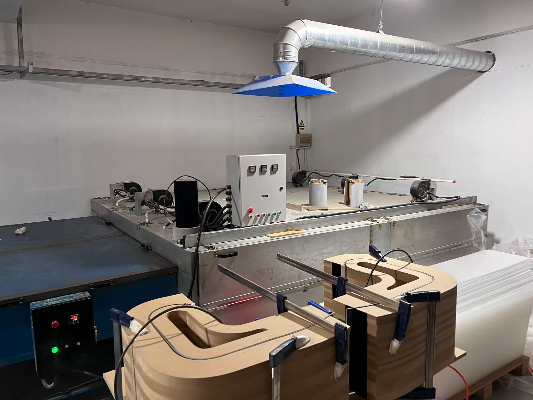
Wenn die Identität der Schmelze oder des Loses erforderlich ist, muss der Auftrag vor dem Entfernen der ursprünglichen Kennzeichnung durch die Zerspanung festlegen, wann die Kennzeichnung übertragen wird, wer die Übertragung bezeugt oder prüft und welche Aufzeichnungen verknüpft werden.
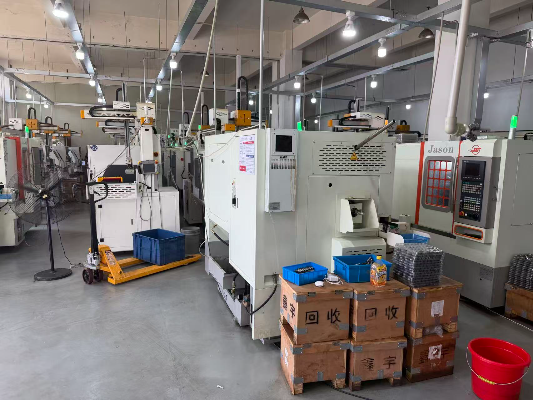
Prüfausrüstung
- Die auftragsspezifische Prüfausrüstung muss anhand von Modell oder Messverfahren, nutzbarem Messbereich, Kalibrierstatus und Messunsicherheit bestätigt werden.
- Handmessmittel während der Fertigung: Mikrometer, Innenmessgeräte, Höhenmessgeräte, Gewindelehren und Oberflächenrauheitsmessgeräte.
Wir geben an, welche Ausrüstung eingesetzt wird und was sie misst. Kalibrierbereich, Messunsicherheit und nachgewiesene Prozessfähigkeit sind eigenständige Eignungsnachweise. Wenn Ihre Spezifikation sie verlangt, werden sie projektspezifisch vereinbart und nicht allein aus der Ausrüstungsliste abgeleitet.
Anforderungen an die Prüfung von Zertifikaten
Jeder CE- oder ASME-bezogene Nachweis, der zur Lieferantenqualifizierung herangezogen wird, muss den rechtlichen Inhaber, den Fertigungsstandort, die Nummer, den Geltungsbereich und die Gültigkeit ausweisen. Ein Nachweis für Druckgeräte macht ein einzelnes zerspantes Bauteil nicht zu einem zertifizierten Druckgerät.
Was ein Zertifikat abdeckt – und was nicht
Die CE-Kennzeichnung nach Richtlinie 2014/68/EU bezieht sich auf bestimmte Druckgeräte oder einen bestimmten Typ; ein ASME-Zertifikat dokumentiert Zertifikatstyp, Nummer, Geltungsbereich, Datum der Zulassung und Anschrift des Werks.
Die 3 Nachweisebenen für druckbelastete Bauteile
| Ebene | Was sie nachweist | Wer sie bereitstellt |
|---|---|---|
| Werkstoffnachweis | Dass das Metall Ihres Bauteils die in der technischen Zeichnung geforderte Werkstoffsorte und Schmelze aufweist, belegt durch gemessene chemische Zusammensetzung und mechanische Kennwerte | Der benannte Aussteller des Werkstoffdokuments, wenn für den Auftrag EN 10204 3.1 festgelegt ist |
| Kennzeichnung und Rückverfolgbarkeit der Zerspanung | Dass die nachgewiesene Schmelze vom Wareneingang über die Zerspanung bis zur Endprüfung dem Bauteil zugeordnet blieb, einschließlich der Übertragung von Kennzeichnungen | Wir, in den Auftragsunterlagen |
| Konformität des fertigen Druckgeräts | Dass der fertige Behälter oder die fertige Baugruppe die Anforderungen der zutreffenden Kategorie nach Richtlinie 2014/68/EU erfüllt, einschließlich einer etwa erforderlichen besonderen Werkstoffbegutachtung | Der Gerätehersteller zusammen mit der benannten Stelle, nicht der Zerspanungsbetrieb |
Einkäufer fragen einen Zerspanungsbetrieb regelmäßig nach der dritten Ebene. Die ersten beiden liefern wir vollständig; für die dritte ist derjenige zuständig, der die fertige Anlage in Verkehr bringt.
Wenn ein Bauteil außerhalb der Zeichnungsvorgaben liegt
Wir bearbeiten das Bauteil auf unsere Kosten nach oder fertigen es neu, wobei dieselben schriftlichen Abnahmekriterien wie bei der Erstmusterprüfung gelten und Sie eine schriftliche Ursachenanalyse erhalten. Muster und Erstteile bieten wir bereits ab einem Stück an; sie werden genauso geprüft und dokumentiert wie Serienteile, sodass ein abgenommenes Erstteil als verlässliche Referenz dient und keine bloße Gefälligkeit ist.
FERTIGUNGSABLAUF UND QUALITÄTSSYSTEM
Von der technischen Zeichnung bis zum gelieferten Bauteil
1
Senden Sie uns Ihre Dateien
Wir arbeiten mit technischen 2D-Zeichnungen in PDF, DWG oder DXF und 3D-Modellen in STEP, IGES oder Parasolid X_T. Für den Einstieg reicht eine CAD-Datei; die technische Zeichnung legt Toleranzen und Oberflächenbeschaffenheit fest.
2
Prüfung der technischen Zeichnung
Ein Fertigungsingenieur prüft die technische Zeichnung auf Zerspanbarkeit, Spannmöglichkeiten und Zugänglichkeit für die Prüfung. Er weist Sie auf Vorgaben hin, die Kosten verursachen, ohne die Funktion zu verbessern.
3
Schriftliches Angebot
Preis, Lieferzeit, Werkstoffsorte, Umfang der Oberflächenbearbeitung und die zu liefernden Prüfnachweise stehen gemeinsam im Angebot. So können Sie den Leistungsumfang mit anderen Angeboten vergleichen.
4
Erstmuster
Das erste Bauteil wird zerspant und anhand aller Merkmale der technischen Zeichnung vermessen, bevor die übrigen Teile des Auftrags gefertigt werden.
5
Fertigung und Verantwortung für das Ergebnis
Weicht ein Merkmal im Fertigungsverlauf ab, halten wir die Arbeit an, korrigieren es und messen auf unsere Kosten erneut, statt die Teile zu versenden und später darüber zu streiten.
6
Verpackung und Versand
Die Bauteile werden gegen Transportschäden verpackt und zusammen mit dem Prüfbericht und dem Werkstoffzertifikat für die Schmelze freigegeben, aus der sie gefertigt wurden.
Was die einzelnen Dokumente eindeutig zuordnen
| Dokument | Was es miteinander verknüpft |
|---|---|
| Zuordnung der Teilenummer | Das vermessene Bauteil, den Zeichnungsstand, die darin berücksichtigte technische Änderung und den Fertigungsauftrag, nach dem es hergestellt wurde |
| Zuordnung der Produktdaten | Rohmaterial, etwaige Sonderverfahren wie Wärmebehandlung oder galvanische Beschichtung und Funktionsprüfungen, jeweils mit der zugehörigen Spezifikationsnummer |
| Zuordnung der Merkmale | Jedes Merkmal der technischen Zeichnung oder des Modells, einzeln einem Messergebnis zugeordnet |
| Teilweise Wiederholungsprüfung | Ein geändertes Geometrieelement, erneut in derselben 3-teiligen Struktur dokumentiert, mit neuer Berichtsnummer und Datum der Unterschrift |
Die 3-teilige Struktur oben folgt dem Aufbau, nach dem SAE AS9102 einen Erstmusterprüfbericht gliedert. Durch die getrennte Zuordnung von Bauteil-, Produkt- und Merkmalsdaten kann auch jemand den Bericht prüfen, der bei der Prüfung nicht dabei war. Wir übernehmen diese Struktur zur Ordnung der Nachweise; damit beanspruchen wir keine Zulassung nach einem Qualitätsmanagementsystem für die Luft- und Raumfahrt.
Hinweis zu kontrollierten technischen Daten
Wird eine Geheimhaltungsvereinbarung geschlossen, regelt sie die darin erfassten Informationen. Anfragen zu kontrollierten Daten erfordern eine Prüfung der Vorschrifteneinhaltung und können abgelehnt werden; eine Geheimhaltungsvereinbarung ersetzt weder eine exportkontrollrechtliche Genehmigung noch die Verantwortung des Absenders für die Einhaltung der Vorschriften.
Konstruktionshinweise zur Kostensenkung
| Geometrieelement | Was Sie festlegen sollten | Warum das Kosten spart |
|---|---|---|
| Innenradien | Den größten Radius, den die Baugruppe zulässt | Ein größerer Radius ermöglicht einen größeren, steiferen Fräser und einen schnelleren Bearbeitungsgang |
| Taschentiefe | Eine Tiefe von höchstens etwa dem 4-Fachen der Taschenbreite | Tiefere Taschen erfordern lange, schlanke Werkzeuge und einen geringeren Vorschub |
| Wandstärke | Dünne Wände nur dort, wo die Funktion sie erfordert | Dünne Wände geben unter der Schnittkraft nach und erfordern zusätzliche Schlichtdurchgänge |
| Toleranzangaben | Enge Toleranzbereiche nur für funktionsrelevante Geometrieelemente | Jedes enger tolerierte Geometrieelement erhöht sowohl die Bearbeitungs- als auch die Prüfzeit |
| Angaben zur Oberflächenbeschaffenheit | Rauheitswerte für jede Fläche statt einer pauschalen Vorgabe | Eine pauschal geforderte feine Oberflächenbeschaffenheit führt dazu, dass die Kosten für die aufwendigste Oberfläche auf das gesamte Bauteil angesetzt werden |
| Bezugssystem | Bezüge, die zur Verwendung des Bauteils und zu seinen Spannmöglichkeiten passen | Ein praktikables Bezugssystem macht eine Prüfvorrichtung im Angebot entbehrlich |
LEISTUNGSÜBERBLICK
Mögliche Bauteilfamilien und Branchen für die Angebotsprüfung
Laut den vom Unternehmen bereitgestellten Profilangaben besteht der Betrieb seit 2006 und umfasst breite Kategorien von Maschinen und Bauteilen. Daraus lässt sich keine CNC-Fertigungskapazität für einen bestimmten Auftrag ableiten; jede Bauteilfamilie, jeder Werkstoff, jede Stückzahl, jeder Fertigungsablauf sowie Prüfplan und Lieferanforderungen werden anhand der technischen Zeichnung und des schriftlichen Angebots geprüft.
Flansche und Stutzen
Bei Anfragen zu Flanschen, Stutzen oder Verstärkungsblechen sollten Sie Dichtflächen, Werkstoffnachweise, Verantwortung für die Druckauslegung, Schweißschnittstellen und Abnahmedokumente festlegen.
Rollen und Wellen
Bei Anfragen zu Rollen, Wellen oder Lagerzapfen sollten Sie Werkstoffzustand, Lagersitze, Beziehungen zwischen den Bezügen, Rundlaufabweichung, Oberflächenbeschaffenheit und Prüfmethode festlegen.
Ventilgehäuse und Ventilsitze
Bei Anfragen zu Ventilgehäusen, Ventilsitzen, Ventildeckeln oder Spindeln sollten Sie Legierung, Medien, drucktragende Grenze, Dichtflächen, Prüfung und Verantwortung für die Einhaltung gesetzlicher Anforderungen festlegen.
Gebogene Rohre und Rohrbaugruppen
Bei Anfragen zu Rohren, Rohrbögen oder Rohrbaugruppen müssen der Umfang der Umform- und Schweißarbeiten, die zerspanten Anschlussflächen, die Verfahrensqualifizierung, die Prüfung und die Verantwortung bei der Übergabe angegeben werden.
Stopfen und Verschlüsse
Bei Anfragen zu Stopfen, Kappen oder Gewindeverschlüssen sollten Sie Gewindenorm und Toleranzklasse, Dichtflächen, Werkstoffzustand, Prüfung und Abnahmeverfahren festlegen.
Komplette Baugruppen
Bei Anfragen zu Baugruppen müssen beigestellte Komponenten, Umfang der Schweiß- oder Fügeverfahren, Schnittstellentoleranzen, Baugruppenprüfung, Funktionsprüfung und die für die Freigabe verantwortliche Stelle angegeben werden.
Mögliche Branchen und Bauteilfamilien zur Prüfung
Anfragen zu druckbelasteten Bauteilen
Bei Mantel- oder Bodenbauteilen, Stutzen, Flanschen und Einbauten muss der Käufer die Verantwortung für die Behälterauslegung, Werkstoffnachweise, den Umfang der Zerspanung, die Schnittstelle zum Behälterbauer und die Freigabeunterlagen festlegen.
Öl- und Gasabscheidung
Einbauten für Abscheider, Rollen, Verschleißteile und zerspante Gehäuse für Prozessströme, bei denen Chloridgehalt und Temperatur die Werkstoffsorte bestimmen.
Fluidregelung
Ventil- und Pumpenbauteile, bei denen Dichtflächen, Konzentrizität und Oberflächenzustand darüber entscheiden, ob die Baugruppe dicht hält.
Luft- und Raumfahrt sowie Medizintechnik
Für Arbeiten in diesen Branchen gelten die jeweiligen Anforderungen an technische Zeichnungen und Dokumentation. Weitere Informationen finden Sie unter CNC-Bearbeitung für die Luft- und Raumfahrt und CNC-Bearbeitung für die Medizintechnik.
Welches Fertigungsverfahren passt zu Ihrem Bauteil?
| Erforderliche Präzision | Stückzahl | Bauteilgröße und Geometrie | Fertigungsverfahren |
|---|---|---|---|
| Allgemeine Toleranzklasse | 1–20 Stück | Prismatisches Gehäuse mit Geometrieelementen auf 2 oder 3 Flächen | CNC-Fräsen |
| Allgemeine Toleranzklasse | Beliebig | Rotationssymmetrisches Bauteil, Länge unter etwa dem 6-Fachen des Durchmessers | CNC-Drehen |
| Allgemeine Toleranzklasse | Beliebig | Schlankes Drehteil, Länge über etwa dem 8-Fachen des Durchmessers | Langdrehen |
| Enge Toleranzbereiche für mehrere Geometrieelemente | Beliebig | Dichtflächen, Lagersitze, bezugsabhängige Positionen | Präzisions-CNC-Bearbeitung |
| Beliebig | Beliebig | Mehrfach geneigte Winkel oder konturierte Flächen, die sonst 4 oder mehr Aufspannungen erfordern würden | 5-Achs-Bearbeitung |
| Beliebig | 1–10 Stück, Konstruktion noch nicht freigegeben | Form- und Passungsprüfung vor der Freigabe | Schnelle CNC-Prototypenfertigung |
| Kleine Geometrieelemente mit hoher Präzision | Beliebig | Geometrieelemente unter etwa 1 mm, dünne Stege, flache Bohrungen | Mikro-CNC-Bearbeitung |
| Beliebig | Überbrückungsstückzahlen vor der Fertigungsfreigabe | Freigegebene technische Zeichnung, wiederholte Aufspannung | Zerspanung in Kleinserie |
| Beliebig | Freigegebene Jahresprognose | Freigegebene technische Zeichnung, über die Stückzahl amortisierte Spannvorrichtungen | Zerspanung in Großserie |
VERFAHRENSGRENZEN
Wann CNC-Bearbeitung nicht das richtige Verfahren ist
Bei der Zerspanung wird Metall abgetragen. Für manche Formen und Stückzahlen ist das ein teurer Weg zum fertigen Bauteil. Für einen geschlossenen Hohlraum oder eine Wandstärke von 3 mm ist dieses Verfahren die falsche Wahl; das Ergebnis zeigt sich eher als Ausschuss denn als höherer Angebotspreis. Wenn wir das frühzeitig sagen, kostet es uns ein Angebot und erspart Ihnen eine Bestellung.
| Situation | Warum das für Sie nachteilig ist | Was stattdessen sinnvoll ist |
|---|---|---|
| Einfache Geometrie bei Stückzahlen im Automobilmaßstab | Programmierung und Spannvorrichtungen sind lange vor Ende des Fertigungslaufs amortisiert; danach bestimmt die Maschinenzeit die Kosten jedes weiteren Bauteils | Auf Gießen, Stanzen oder Druckgießen umstellen und anschließend nur die Funktionsflächen zerspanen |
| Geschlossene innere Hohlräume | Ein geschlossener Hohlraum ist für den Fräser entweder nicht erreichbar oder zwingt dazu, das Bauteil zu teilen und wieder zu fügen | Das Ventilgehäuse gießen oder 3D-Druck einsetzen, sofern Legierung und Einsatzbedingungen dies zulassen |
| Große Bauteile mit Wandstärken unter 3 mm | Dünne Bereiche geben unter der Schnittkraft nach; dadurch dauert die Bearbeitung länger, das Ausschussrisiko steigt und die Werkstückspannung wird teuer | Blechbearbeitung oder Umformung, mit Zerspanung nur an den Schnittstellen |
| Nickel- und Titanlegierungen in Stückzahlen, bei denen die Geometrie Gießen zulässt | Die Zerspanung dieser Legierungen kostet ein Mehrfaches der Zerspanung von Stahl; deshalb amortisiert sich das Werkzeug für ein Gussteil früher als bei Kohlenstoffstahl | Gießen und anschließend fertig zerspanen – überraschend ist, dass sich Gießen bei teuren Legierungen schon bei geringeren Stückzahlen lohnt, nicht erst bei höheren |
| Kunststoffteile in großen Stückzahlen | Die Zerspanung einzelner Kunststoffteile steht einem Formgebungszyklus gegenüber, der in Sekunden gemessen wird | Spritzgießen für die Serienfertigung; zerspante Metall- und Kunststoffmuster nur zur Prüfung der Konstruktion |
| Exportkontrollierte oder verteidigungsbezogene technische Daten | Die Weitergabe kontrollierter technischer Daten an eine ausländische Partei kann eine Genehmigung erfordern, selbst wenn die Datei Ihr Land nie verlässt | Klären Sie zunächst selbst die geltenden Vorschriften; wenn die Daten kontrolliert sind, vergeben Sie den Auftrag an einen Lieferanten innerhalb Ihres eigenen Rechtsraums |
WERKZEUGE FÜR KUNDEN
Planungshilfen und Auswahlleitfäden für die Fertigung
01
Zuordnung zur Fertigungslinie
Ermitteln Sie anhand der Bauteilspezifikationen und Geometrie das passende CNC-Fertigungsverfahren.
02
Legierungsauswahl nach Einsatzbedingungen
Wählen Sie geeignete Werkstoffsorten für hohe Temperaturen, korrosive Medien und druckbelastete Anwendungen aus.
03
Planungshilfe für Nachweise bei druckbelasteten Bauteilen
Ermitteln Sie, welche Prüfunterlagen und Ebenen der Werkstoffzertifizierung für die Einhaltung der Anforderungen erforderlich sind.
PROJEKT ANFRAGEN
Angebot für CNC-Bearbeitung anfordern
Senden Sie uns die technische Zeichnung, die Werkstoffsorte und die Stückzahl. Im schriftlichen Angebot stehen Preis, Lieferzeit und alle technischen Fragen, die vor dem ersten Schnitt geklärt werden müssen.
Wird eine Geheimhaltungsvereinbarung geschlossen, regelt sie die darin erfassten Informationen und Übermittlungswege. Bevor Sie eine technische Zeichnung senden, können Sie für eine vorläufige Prüfung des Fertigungsablaufs das Bauteil und seine Einsatzbedingungen beschreiben.
WISSENSDATENBANK
Häufige Fragen zur CNC-Bearbeitung
Edelstahl in den Sorten 303, 304, 304L, 316, 316L und 321; Kohlenstoffstahl in 20#, 45# und Q235A; legierte Stähle einschließlich Q345D, 12CrMoV, 25CrMo und 42CrMo; Wälzlagerstahl GCr15; Nickelbasislegierungen einschließlich C276 und 904L; sowie Aluminiumlegierungen. Weitere Werkstoffsorten bieten wir auf Anfrage an.
ISO 2768-m darf nur für Maße ohne einzeln angegebene Toleranz verwendet werden, wenn dies im schriftlichen Angebot ausdrücklich festgelegt ist; einzeln tolerierte Geometrieelemente und geometrische Angaben prüfen wir Merkmal für Merkmal. Einzeln tolerierte Geometrieelemente und geometrische Angaben kalkulieren wir Merkmal für Merkmal.
Die maximalen Bauteilmaße bestätigen wir bei der Prüfung der technischen Zeichnung anhand der vorgesehenen Maschine, da sich die begrenzenden Maße beim Drehen, Fräsen und bei der 5-Achs-Bearbeitung unterscheiden. Geben Sie in Ihrer Anfrage die Außenmaße an.
Bauteile für druckbelastete Anwendungen können anhand einer technischen Zeichnung geprüft werden; diese Seite behauptet jedoch weder, dass sie den Großteil der Fertigung des Werks ausmachen, noch, dass Zhenling für einen bestimmten Druckgeräteauftrag qualifiziert ist. Werkstoffzertifikate und Unterlagen zur Schmelzenkennzeichnung sind nur enthalten, wenn sie für den Auftrag festgelegt und im schriftlichen Angebot bestätigt wurden. Die Konformität des fertigen Druckgeräts nach Richtlinie 2014/68/EU wird vom Gerätehersteller zusammen mit einer benannten Stelle festgestellt, nicht vom Zerspanungsbetrieb.
Stückzahl, Geometrie und Legierung geben den Ausschlag. Die Zerspanung ist bei kleinen Stückzahlen, engen Toleranzen und technischen Zeichnungen mit noch offenem Änderungsstand im Vorteil; Gießen lohnt sich, sobald die Stückzahl die Werkzeugkosten deckt; additive Fertigung eignet sich für innere Geometrien, die ein Schneidwerkzeug nicht erreichen kann.
Die Kosten hängen von Werkstoff, Maschinenzeit, Werkstückspannung, Prüfumfang und extern vergebener Oberflächenbearbeitung ab. Senden Sie uns die technische Zeichnung und die Stückzahl; das schriftliche Angebot bestätigt den Preis und die Antwortzeit für den angefragten Leistungsumfang.
Nach Prüfung der technischen Zeichnung, Stückzahl, des Fertigungsablaufs und des Prüfumfangs bestätigt das schriftliche Angebot den Zeitplan für Prototypen, Kleinserien oder die Fertigung.
Die Mindestmenge und die Annahme von Einzelstücken werden im schriftlichen Angebot bestätigt.
Wir arbeiten mit technischen 2D-Zeichnungen in PDF, DWG oder DXF und 3D-Modellen in STEP, IGES oder Parasolid X_T. Für eine grobe Preisindikation reicht ein Modell; für ein verbindliches Angebot benötigen wir eine bemaßte technische Zeichnung, denn darauf sind Toleranzen, Oberflächenbeschaffenheit und Werkstoffzustand angegeben.
Bei einem CNC-Auftrag werden die angeforderten Prüfberichte und Werkstoffunterlagen anhand der technischen Zeichnung und des schriftlichen Angebots bestätigt. Jede Zertifizierung für Druckgeräte muss ihren rechtlichen Inhaber, ihren Geltungsbereich und ihre Gültigkeit ausweisen.
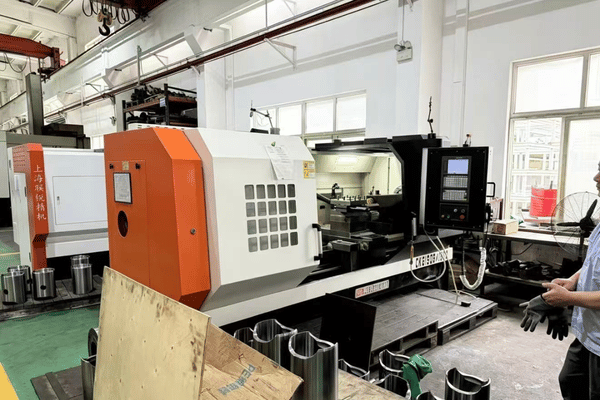
Laut den vom Unternehmen bereitgestellten Profilangaben gibt es in Jiashan einen Fertigungsbetrieb mit einer 6.000 m² großen Werkhalle auf einem 8.000 m² großen Fertigungsstandort. Maschinenverfügbarkeit, Ort der Fertigung, Verantwortung externer Bearbeiter und Umfang der Endprüfung müssen für den jeweiligen Auftrag bestätigt werden; diese Seite belegt weder das Eigentum an den Anlagen noch die Qualifikation von Partnern.
Zahlungsart, Anzahlung, Fälligkeit des Restbetrags, Incoterm, Bestimmungsort und Zuständigkeit für die Fracht werden im schriftlichen Angebot bestätigt.
Wir arbeiten es auf unsere Kosten nach oder fertigen es neu, gemessen an denselben schriftlichen Abnahmekriterien wie bei der Erstmusterprüfung, und senden Ihnen mit den Ersatzteilen eine schriftliche Ursachenanalyse.
Anfragen zu kontrollierten Daten erfordern eine Prüfung der Vorschrifteneinhaltung und können abgelehnt werden. Der Absender bleibt für die exportkontrollrechtliche Einstufung und alle erforderlichen Genehmigungen verantwortlich; eine Geheimhaltungsvereinbarung entbindet ihn nicht von dieser Pflicht.






