Kontaktieren Sie Zhenling

Werkstoffe für die CNC-Bearbeitung
Werkstoffe für die CNC-Bearbeitung kundenspezifischer Bauteile bei Zhenling
Wir bearbeiten Werkstoffe aus 22 Familien und mehr als 30 Werkstoffsorten nach Ihrer technischen Zeichnung oder 3D-Datei. Senden Sie uns die Datei: Ein Fertigungsingenieur erstellt innerhalb von 48 Stunden ein Angebot und nennt gegebenenfalls alternative Werkstoffe, die Kosten oder Lieferzeit senken. Mit den Tabellen unten können Sie Ihre Auswahl auf 2 oder 3 Kandidaten eingrenzen, bevor Sie etwas einsenden.
- Angebot innerhalb von 48 Stunden, von einem Ingenieur geprüft
- Prototypen in 7 bis 15 Arbeitstagen
- Maße ohne Toleranzangabe nach ISO 2768-m
- STEP, IGES, X_T, DWG, DXF und bemaßte PDF-Dateien werden akzeptiert
- Bearbeitungszeit für Angebote
- Innerhalb von 48 Stunden, von einem Ingenieur geprüft
- Lieferzeit für Prototypen
- 7 bis 15 Arbeitstage nach Freigabe der technischen Zeichnung
- Lieferzeit für Kleinserien
- 15 bis 20 Arbeitstage nach Freigabe der technischen Zeichnung
- Lieferzeit für die Fertigung
- 20 bis 30 Arbeitstage, mit Ihrem Angebot bestätigt
- Mindestbestellmenge
- Keine Mindestbestellmenge — auch Einzelstücke sind möglich
- Maße ohne Toleranzangabe
- ISO 2768-m, sofern Ihre technische Zeichnung nichts anderes vorgibt
- Maße ohne Toleranzangabe
- ISO 2768-m, sofern Ihre technische Zeichnung nichts anderes vorgibt
Wir behandeln Ihre technischen Zeichnungen vertraulich und unterzeichnen auf Wunsch eine gegenseitige Geheimhaltungsvereinbarung, bevor wir eine Datei öffnen.
Unsere Möglichkeiten in der CNC-Bearbeitung
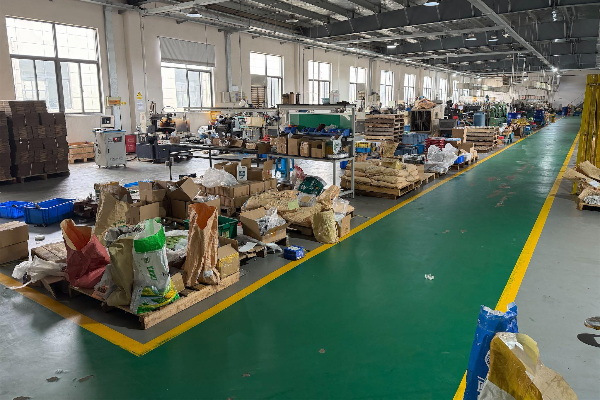
Jede CNC-Maschine in unserer Fertigung wird nach Ihrer technischen Zeichnung eingerichtet, nicht nach einer Katalogartikelnummer. Deshalb umfasst unsere Werkstoffliste 22 Familien und mehr als 30 Werkstoffsorten: Welche Aufträge wir annehmen, bestimmen unsere Zerspanungsverfahren, nicht ein festes Produktsortiment. Zuschnitt, Zerspanung, Schweißen und Bauteilfertigung finden in einer 6.000 m² großen Werkhalle an einem 8.000 m² großen Fertigungsstandort statt, den wir seit 2006 betreiben.
Fräsen und Drehen
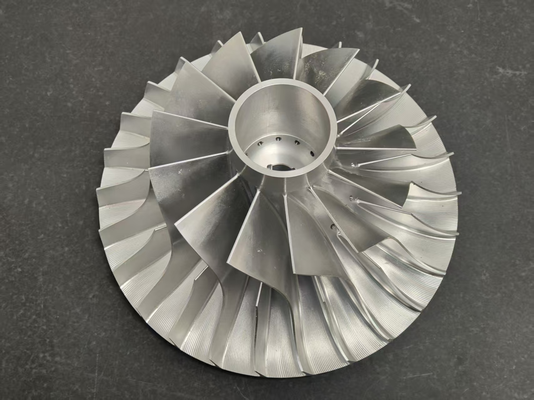
3-Achs- und 4-Achs-Bearbeitungszentren fertigen prismatische Maschinenteile, Platten und Gehäuse. Importierte 5-Achs-Bearbeitungszentren übernehmen Bauteile mit mehreren zu bearbeitenden Dichtflächen und Konturen.
Drahterodieren und Schleifen
Drahterodieren erzeugt gehärtete Profile und enge Innenecken, die ein Fräswerkzeug nicht erreicht. Flach- und Rundschleifen bearbeiten Geometrieelemente fertig, deren Toleranzen für die Montage maßgeblich sind.
Blech- und Plattenbearbeitung
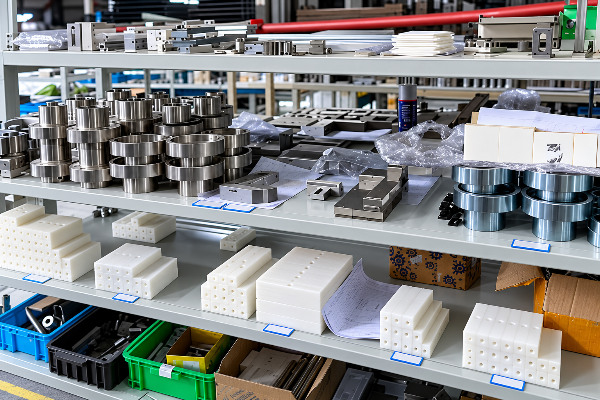
CNC-Scheren, Blechwalzen und Pressen formen Platten im selben Gebäude zu Mänteln und Halterungen. Zuschnitt, Walzen und Zerspanung unter einem Dach ersparen die Übergabe zwischen Lieferanten.
Schweißen und Montage
Lincoln-Unterpulverschweißen, Verfahren 12, und Schutzgasschweißen verbinden Baugruppen vor der abschließenden Zerspanung, sodass die Dichtflächen erst nach dem Schweißverzug bearbeitet werden.
Werkstoffauswahl für CNC-gefertigte Bauteile
Die Werkstoffauswahl für die CNC-Bearbeitung erfolgt in 3 Schritten: Legen Sie fest, was das Bauteil leisten muss, schließen Sie ungeeignete Werkstofffamilien aus und vergleichen Sie die übrigen anhand ihrer Kennwerte. Die Auswahlhilfe unten übernimmt die ersten 2 Schritte, die Eignungstabelle den dritten. Für welche Werkstoffsorte Sie sich auch entscheiden: Wir kaufen den Werkstoff nach der Spezifikation Ihrer technischen Zeichnung ein und liefern das Werkszertifikat mit den fertigen Bauteilen.
Auswahlhilfe für Legierungsfamilien
Gehen Sie von der Aufgabe des Bauteils aus, nicht vom Namen der Werkstofffamilie. Diese Liste ist nach Einsatzanforderungen geordnet statt alphabetisch nach verfügbarem Halbzeug. Die dritte Spalte ist für die Kostenentscheidung besonders wichtig: Sie zeigt, was Sie ausschließen sollten und warum.
| Was das Bauteil leisten muss | Geeignete Ausgangswerkstoffe | Ausschließen — und warum |
|---|---|---|
| Innendruck aufnehmen | 1045 (45#), 4140 (42CrMo), Edelstahl 304 / 316L | Aufgeschwefelte Automatenstähle. Sulfide tragen bei Raumtemperatur nicht zur Festigkeit bei und wirken als Kerben, sodass Risse entlang der Sulfidzeilen durch das Stangenmaterial laufen. |
| Den Fluidstrom in einem Ventilgehäuse regeln | Edelstahl 304 / 316L, Bronze C93200, Messing | Magnesium, das an feuchten Verbindungsstellen mit einem anderen Metall durch Kontaktkorrosion versagt. |
| Chemischem Angriff standhalten | 316L, Alloy C276, 904L, PTFE, Polypropylen | POM, das Lösungsmitteln und Kraftstoffen gut widersteht, aber von starken Säuren angegriffen wird. |
| Bei hohen Temperaturen arbeiten | Alloy 718 (980 °C), PEEK (330 °C), PAI (260 °C) | Jeden Kunststoff oberhalb seiner zulässigen Temperatur: Bei ABS liegt die Grenze bei 80 °C und bei Nylon 6 bei 90 °C. |
| Verschleiß widerstehen | Werkzeugstahl D2 mit 62 HRC, vergüteter 4140, PAI, POM | Weiche Aluminiumlegierungen bei Gleitkontakt — mit 93 HB hält die Lauffläche nicht stand. |
| Gewicht sparen | Aluminiumlegierung 6061-T6, Magnesium AZ31B, PEEK | Edelstahl, sofern die Korrosionsanforderungen ihn nicht tatsächlich erfordern. |
| Strom oder Wärme leiten | Elektrolytkupfer C11000, eingestuft mit 100 % IACS | Messing und Bronze, deren Legierungszusätze die Leitfähigkeit zugunsten einer besseren Zerspanbarkeit verringern. |
| Elektrisch isolieren | PEEK, PEI, PTFE, Acrylglas | Jedes Metall sowie Nylon in feuchten Räumen — bei Sättigung nimmt es 7,0 % Wasser auf. |
| Mit Lebensmitteln oder Trinkwasser in Berührung kommen | Edelstahl 304 / 316L, HDPE, Polypropylen | Automatenmessing C36000 (2,5–3,7 % Blei) und Bronze C93200 (6–8 % Blei). |
| Ohne Schmierung gleiten | PTFE, POM, PA66, Lagerbronze C93200 | Acrylglas, das bei 4,0 % Dehnung bricht, statt sich plastisch zu verformen. |
| Optisch klar bleiben | Acrylglas (PMMA), Polycarbonat | Polycarbonat bei Kontakt mit Lösungsmitteln — unter Last entstehen dabei Spannungsrisse. |
„Bei einem drucktragenden Bauteil bieten wir ausschließlich die in der technischen Zeichnung genannte Werkstoffsorte an. Ein aufgeschwefelter Ersatzwerkstoff lässt sich schneller zerspanen und besteht dieselbe Maßprüfung, reißt im Betrieb aber entlang der Sulfidzeilen.“
Zhenling Fertigungstechnik — feste Regel für drucktragende Bauteile
Bei Baugruppen aus unterschiedlichen Werkstoffen bestimmt die Wärmeausdehnung die Toleranz
Die Spalte zur Wärmeausdehnung erstreckt sich über beide Hälften der Tabelle; die große Spanne spricht gegen eine pauschale Toleranz. Kohlenstoffstahl dehnt sich um 12 µm/m·K aus, PTFE um 120 und HDPE um 130. Ein Kunststoffbauteil in dieser Baugruppe verändert seine Länge je Grad um das 10- bis 11-Fache des Stahls, mit dem es verschraubt ist.
Ein Kennwert für Nylon ist ohne Angabe des Feuchtezustands unbrauchbar
Bei ungefülltem Nylon 6 sinkt die gemessene Zugfestigkeit vom trockenen zum feuchtigkeitskonditionierten Zustand von 74 MPa auf 35 MPa und der Elastizitätsmodul von 2,7 GPa auf 1,1 GPa. Bei Nylon 66 zeigt sich derselbe Effekt: Die Zugfestigkeit fällt von 86 MPa auf 60 MPa und der Elastizitätsmodul von 3,3 GPa auf 1,6 GPa.
Allein durch die Umgebungsfeuchte verliert PA6 damit 53 % und PA66 30 % seiner Festigkeit.
PA6 nimmt bei Sättigung 7,0 % Wasser auf und PA66 8,5 %; für ein Bauteil in einem feuchten Raum ist deshalb der konditionierte Wert maßgeblich.
22 Werkstoffe, die wir bearbeiten
Bei 2 der folgenden Kunststoffe bleibt eine Frage zur Werkstoffsorte offen, die diese Tabelle nicht klärt: Bei PTFE geht es um ungefüllte, glasgefüllte und kohlegefüllte Varianten, bei POM um Copolymer und Homopolymer. Beide haben eine eigene Seite — CNC-Bearbeitung von PTFE und Teflon sowie POM- und Delrin-Werkstoffsorten für die Zerspanung — und die Kennwerte der folgenden Karten gelten für ungefülltes PTFE sowie für POM ohne Unterscheidung zwischen Copolymer und Homopolymer.
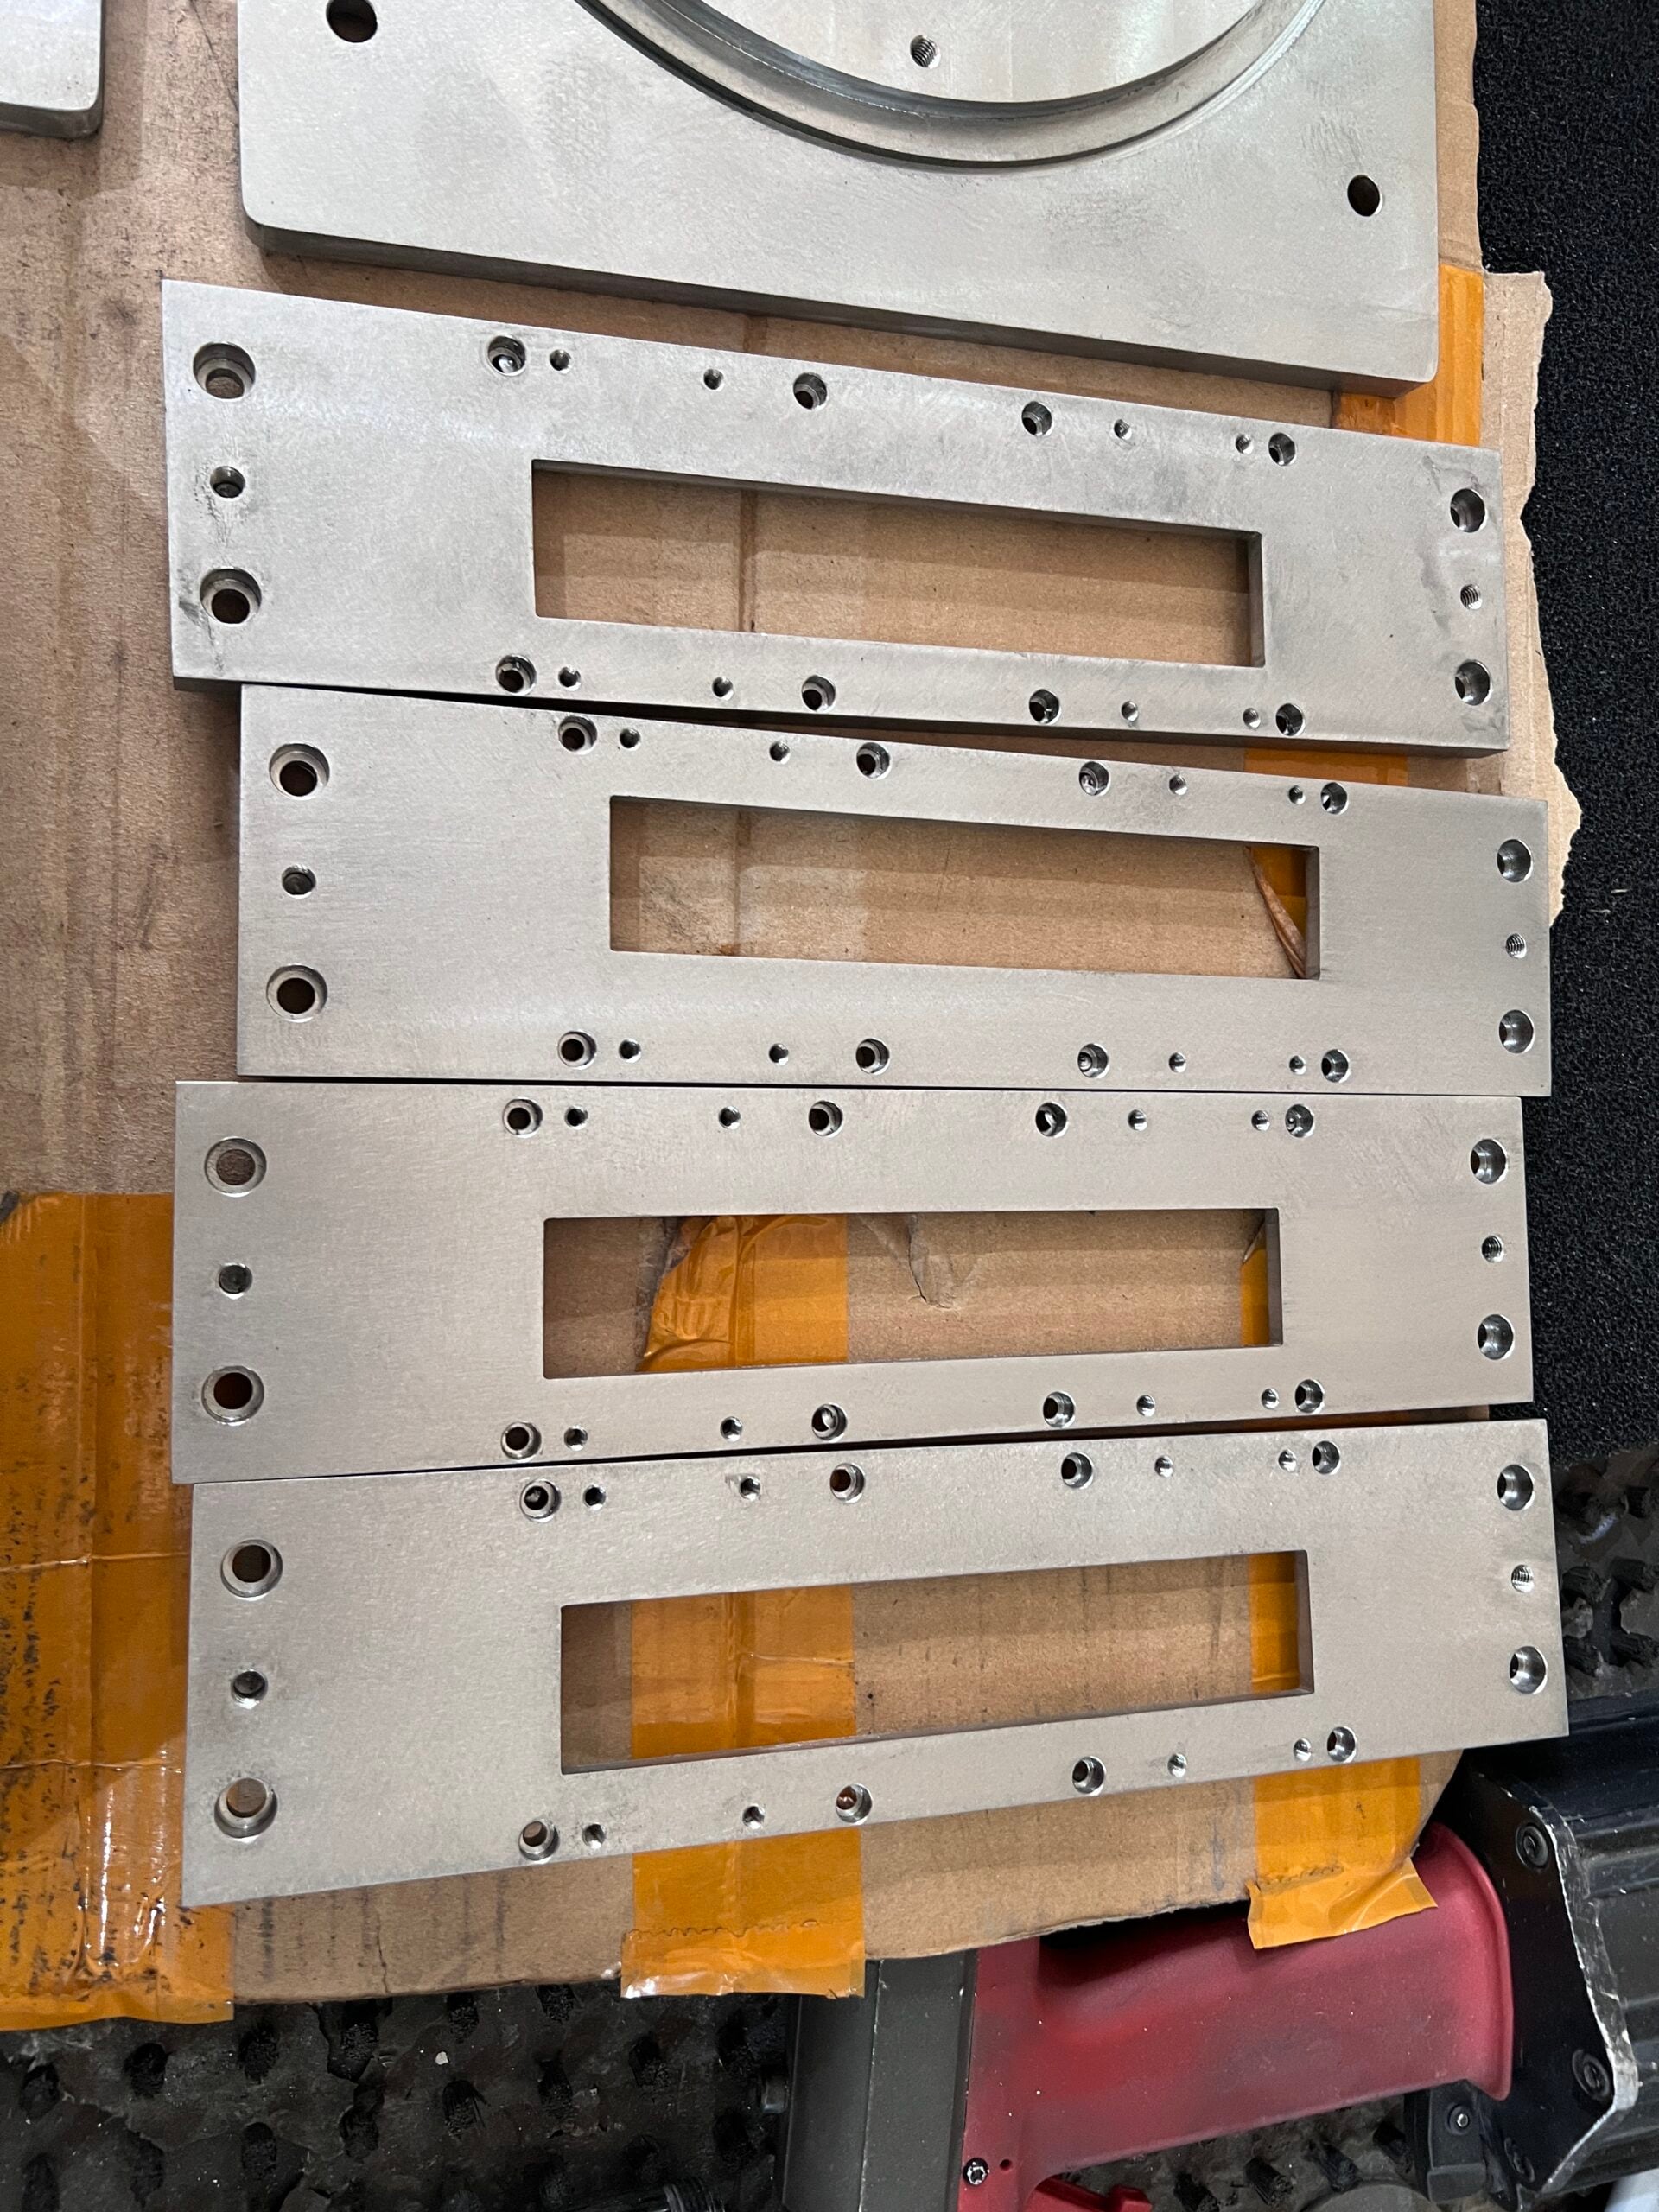
CNC-Bearbeitung von Aluminium
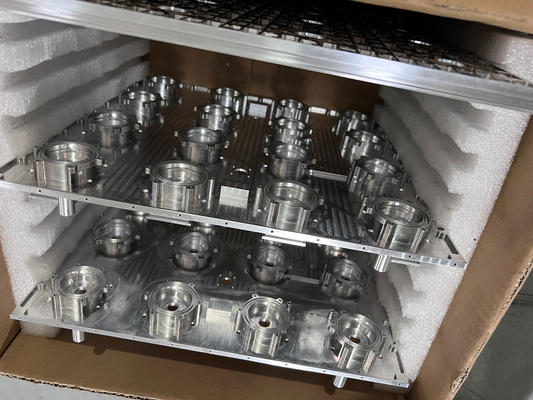
6061-T6 · 6082 · 7075-T6 · 5052 · ADC12Aluminiumlegierungen lassen sich schneller zerspanen als alle anderen Metalle auf dieser Seite: Ihre Zerspanbarkeit liegt bei 270 % des Referenzwerts für Automatenstahl. Die Bearbeitungszeit ist daher selten der wichtigste Kostenfaktor. Die hohe Geschwindigkeit spart Maschinenstunden, bietet aber keine hohe Härte: Mit 93 HB hält die Oberfläche einem Gleitkontakt nicht stand.
Kennwerte: Aluminium — 6061-T6
Zerspanbarkeit270 %
Härte93 HB
Zugfestigkeit310 MPa
Max. Temperatur170 °C
Wärmeausdehnung:24 µm/m·K
Korrosion:Selbstpassivierende Oxidschicht
Anwendungen:Gehäuse, Halterungen, Kühlkörper
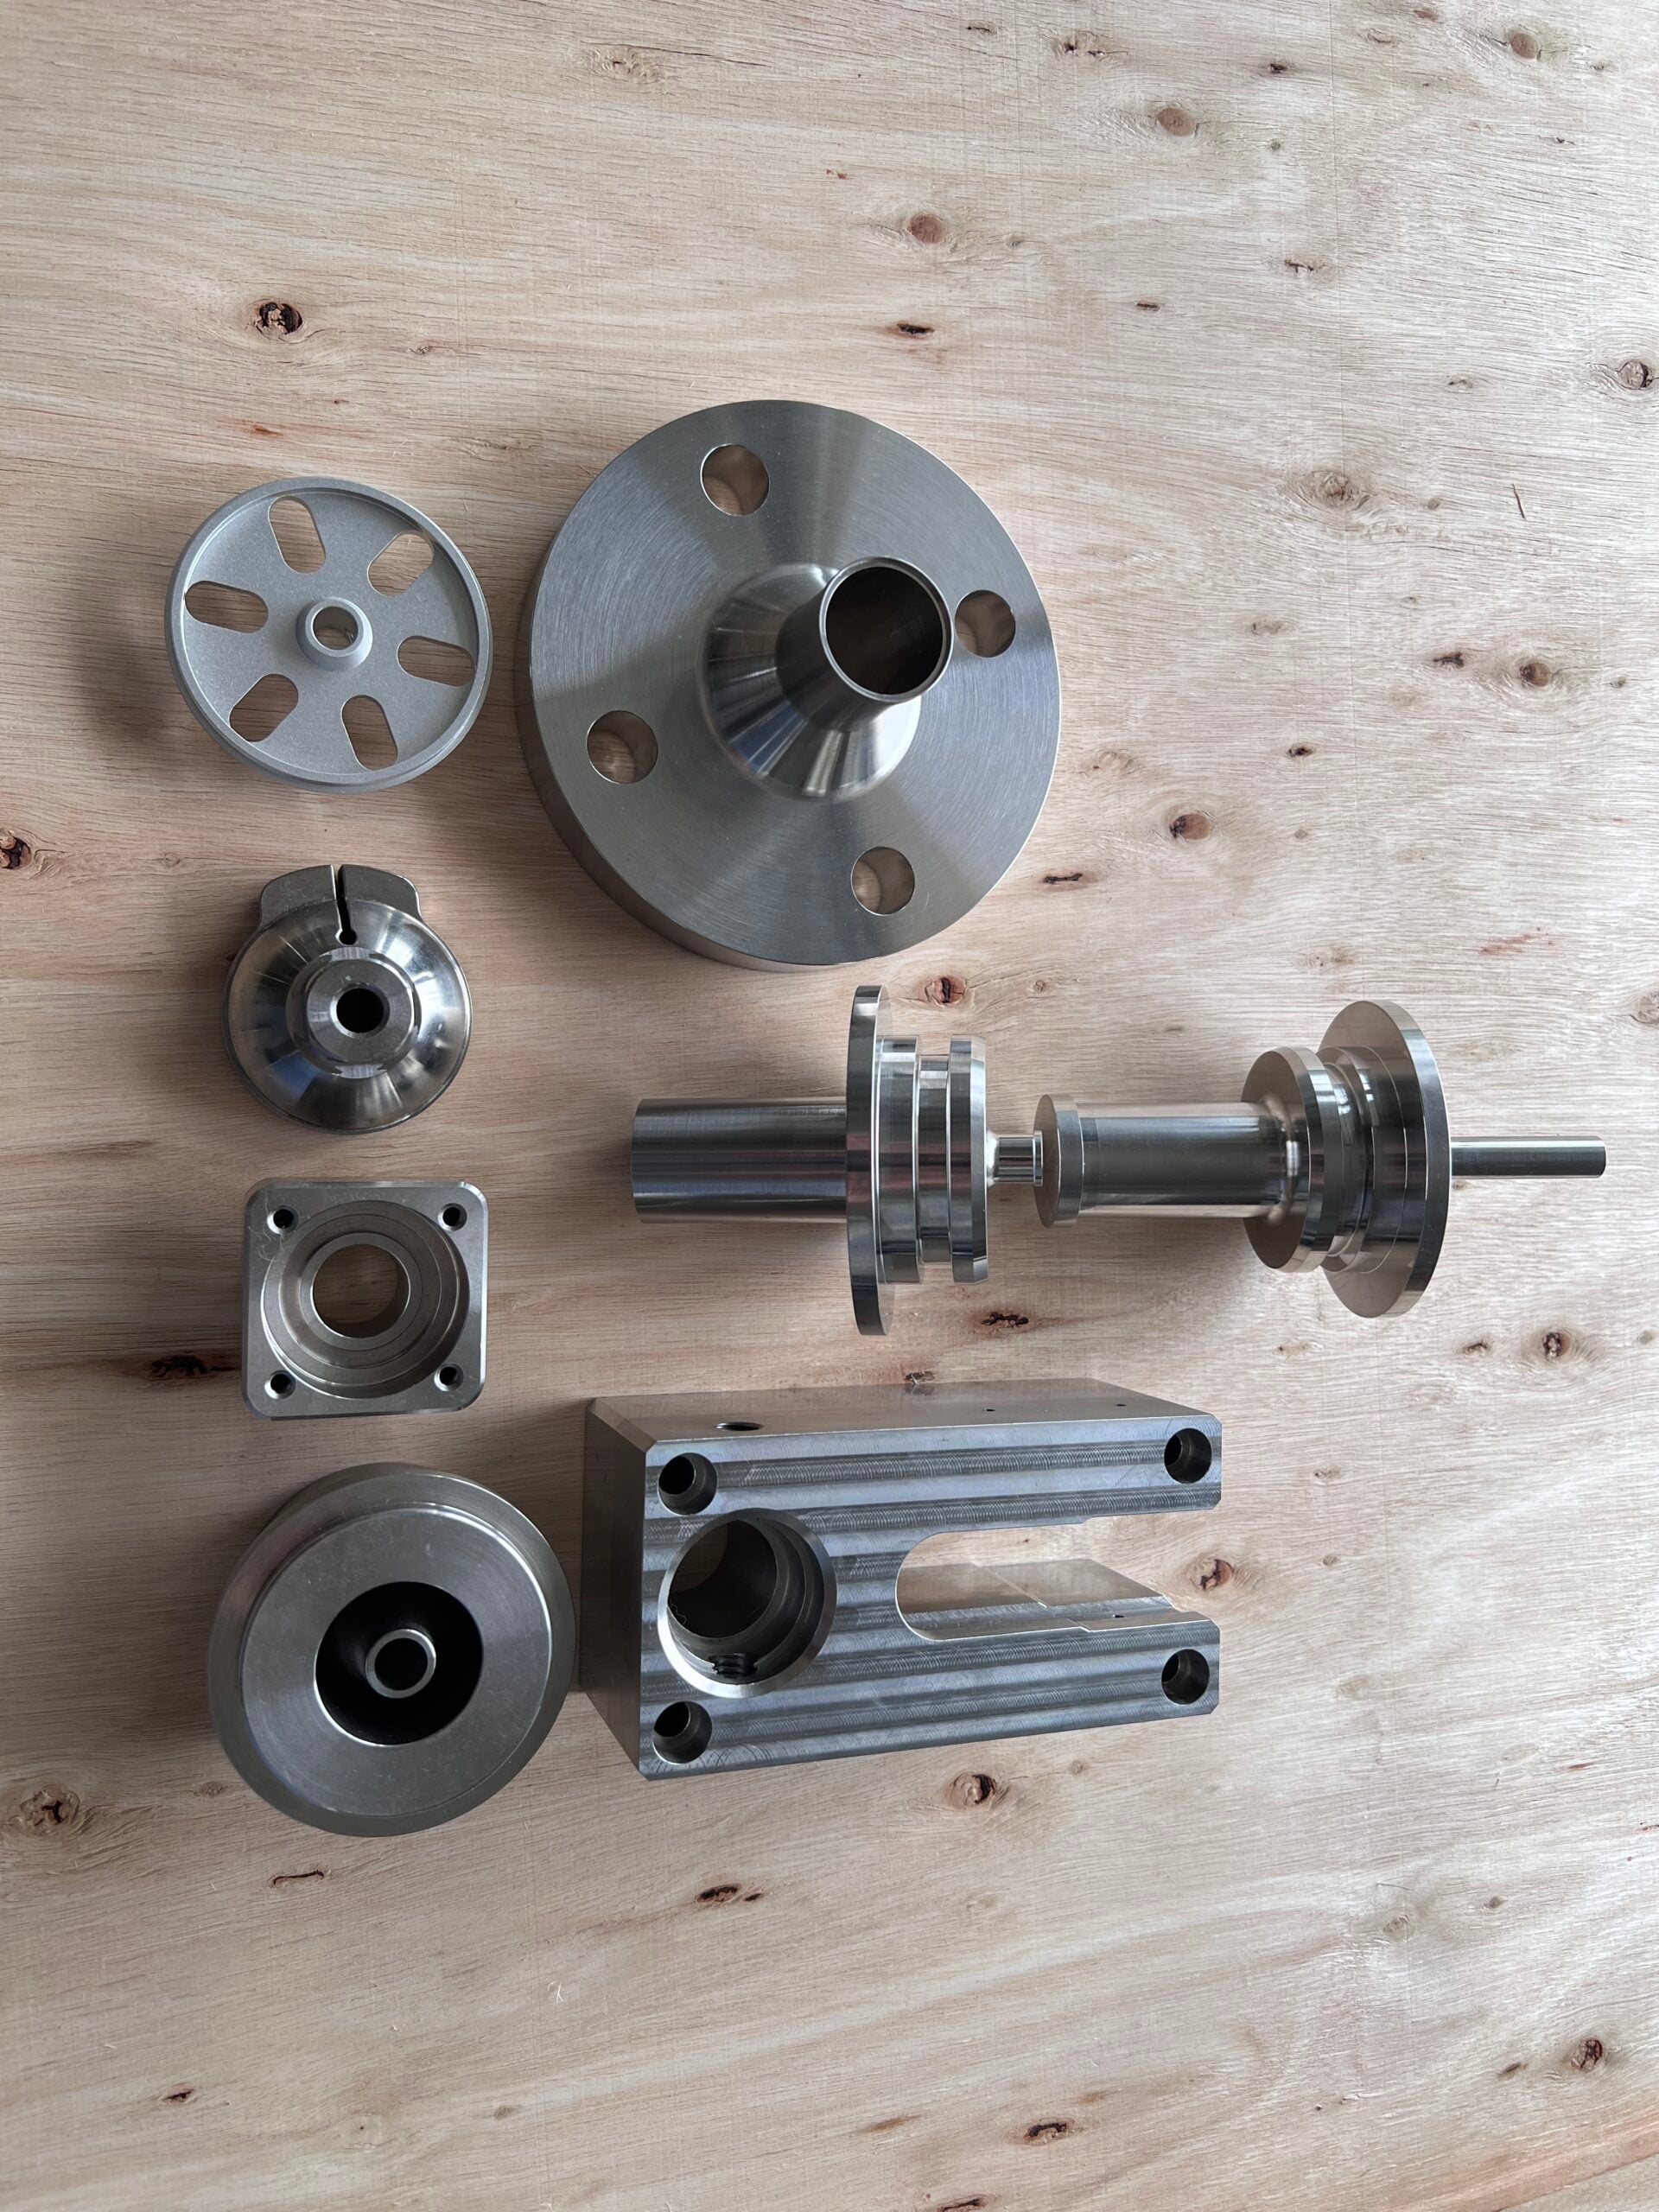
CNC-Bearbeitung von Edelstahl
303 · 304 · 304L · 316 · 316L · 321Austenitischer Edelstahl weist an der Oberfläche eine 0,003 bis 0,005 in tiefe, kaltverfestigte Schicht auf; das Innere kann nur halb so hart sein wie die Oberfläche, an der die Zerspanung stattfindet. Bei einer Zerspanbarkeit von 43 % für 304 hilft ein ausreichend tiefer Schnitt unter diese Schicht, nicht eine höhere Schnittgeschwindigkeit.
Kennwerte: Edelstahl — AISI 304, umgeformt
Zerspanbarkeit43 %
Härte170–360 HB
Zugfestigkeit580–1180 MPa
Max. Temperatur710 °C
Wärmeausdehnung:17 µm/m·K
Korrosion:Passivschicht; PREN 20
Anwendungen:Ventilgehäuse, Bauteile mit Lebensmittelkontakt
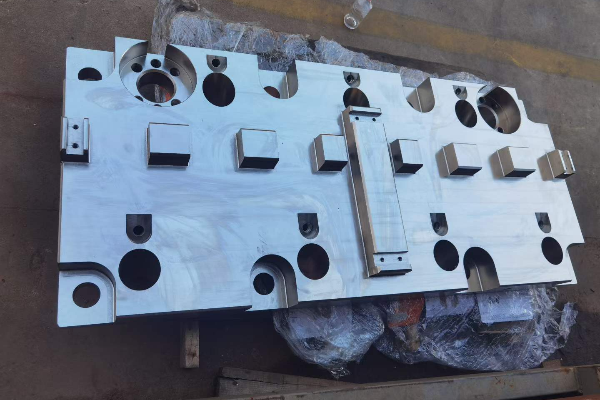
CNC-Bearbeitung von Kohlenstoffstahl
20# · 45# (1045) · Q235A · Q345DKohlenstoffstahl ist der übliche Werkstoff für drucktragende und tragende Maschinenteile; bei 1045 liegt die Zugfestigkeit bei 620 bis 680 MPa. Da er selbst nicht korrosionsbeständig ist, muss die technische Zeichnung eine galvanische Beschichtung, Lackierung oder geölte Oberflächenbeschaffenheit vorgeben.
Kennwerte: Kohlenstoffstahl — 1045 (45#)
Zerspanbarkeit65 %
Härte180–190 HB
Zugfestigkeit620–680 MPa
Max. Temperatur400 °C
Wärmeausdehnung:12 µm/m·K
Korrosion:Rostet ohne Schutz; benötigt eine Beschichtung
Anwendungen:Wellen, Bolzen, Druckbehälter
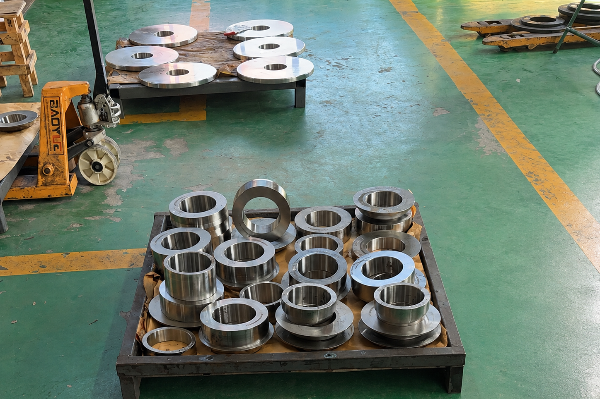
CNC-Bearbeitung von legiertem Stahl
42CrMo (4140) · 25CrMo · 12CrMoV · GCr15Vergüteter 4140 erreicht bei 310 HB eine Zugfestigkeit von 1080 MPa und bietet damit hohe Festigkeit ohne den Preis eines Werkzeugstahls. Sein Kohlenstoffgehalt liegt nach ASTM A29/A29M zwischen 0,38 und 0,43 %, sodass 2 normgerechte Stangen aus unterschiedlichen Schmelzen auf dieselbe Wärmebehandlung unterschiedlich reagieren können.
Kennwerte: legierter Stahl — 4140
Zerspanbarkeit61 %
Härte310 HB
Zugfestigkeit1080 MPa
Max. Temperatur420 °C
Wärmeausdehnung:13 µm/m·K
Korrosion:Rostet ohne Schutz; benötigt eine Beschichtung
Anwendungen:Hochbelastete Wellen, Kupplungen
CNC-Bearbeitung von Werkzeugstahl
D2 · SKD11 · H13Gehärteter D2 erreicht 62 HRC und 2000 MPa Zugfestigkeit — die höchste Kombination aus Härte und Festigkeit in der Tabelle. Bei 27 % Zerspanbarkeit wird er im weichen Zustand bearbeitet, anschließend gehärtet und durch Schleifen oder Drahterodieren fertigbearbeitet.
Kennwerte: Werkzeugstahl — D2
Zerspanbarkeit27 %
Härte62 HRC
Zugfestigkeit2000 MPa
Max. Temperatur—
Wärmeausdehnung:11 µm/m·K
Korrosion:Rostet ohne Schutz; nach dem Schleifen ölen
Anwendungen:Matrizen, Stempel, Verschleißeinsätze
CNC-Bearbeitung von Titan
Werkstoffsorte 2 · Werkstoffsorte 5 (Ti-6Al-4V)Werkstoffsorte 5 bietet 1000 bis 1190 MPa Zugfestigkeit bei rund 60 % der Dichte von Stahl und ist gegenüber Meerwasser und Chloriden beständig. Bei 20 % Zerspanbarkeit bestimmen eher die Maschinenstunden als der Metallpreis die Kosten.
Kennwerte: Titan — Werkstoffsorte 5
Zerspanbarkeit20 %
Härte33 HRC
Zugfestigkeit1000–1190 MPa
Max. Temperatur330 °C
Wärmeausdehnung:8,9 µm/m·K
Korrosion:Sehr beständig gegen Meerwasser und Chloride
Anwendungen:Verbindungselemente für die Luft- und Raumfahrt, Bauteile für Medizinprodukte
CNC-Bearbeitung von Inconel und Nickellegierungen
Alloy 718 · C276 · 904LAlloy 718 behält bis 980 °C eine nutzbare Festigkeit — mit großem Abstand die höchste Einsatztemperatur in der Tabelle. Mit 10 % Zerspanbarkeit ist es das am langsamsten zu bearbeitende Metall in dieser Auswahl; die Werkzeugkosten werden im Angebot berücksichtigt.
Kennwerte: Nickellegierung — 718
Zerspanbarkeit10 %
Härte40 HRC
Zugfestigkeit930–1530 MPa
Max. Temperatur980 °C
Wärmeausdehnung:13 µm/m·K
Korrosion:Beständig gegen oxidierende und reduzierende Säuren
Anwendungen:Bauteile für Heißgasbereiche, Werkzeuge für Bohrlochanwendungen
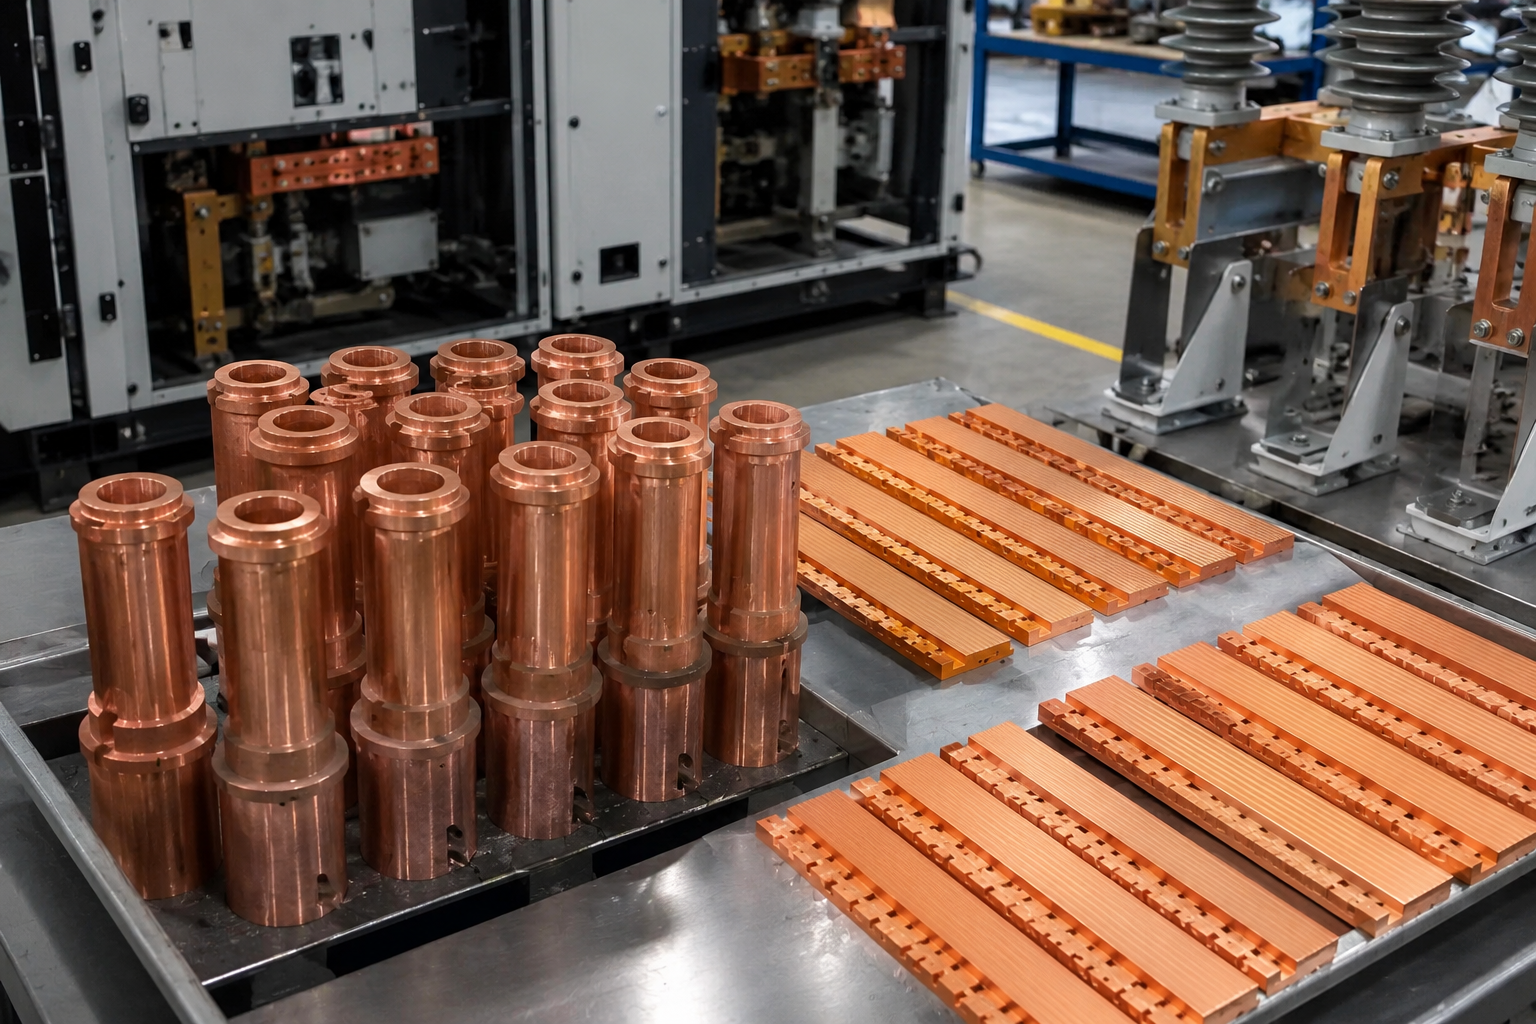
CNC-Bearbeitung von Kupfer
Elektrolytkupfer C11000 · C10100C11000 ist mit 100 % IACS eingestuft und dient als Referenz für alle anderen elektrischen Leiter. Bei der Zerspanung neigt es zum Schmieren; ein Zerspanbarkeitskennwert ist dafür nicht veröffentlicht. Deshalb bestimmen Geometrie und Anforderungen an die Oberflächenbeschaffenheit die Kosten.
Kennwerte: Kupfer — C11000
Zerspanbarkeit—
Härte37–94 HRF
Zugfestigkeit220–410 MPa
Max. Temperatur200 °C
Wärmeausdehnung:17 µm/m·K
Korrosion:Bildet an Luft eine Patina; für Ammoniak ungeeignet
Anwendungen:Stromschienen, Elektroden, Wärmeleiter
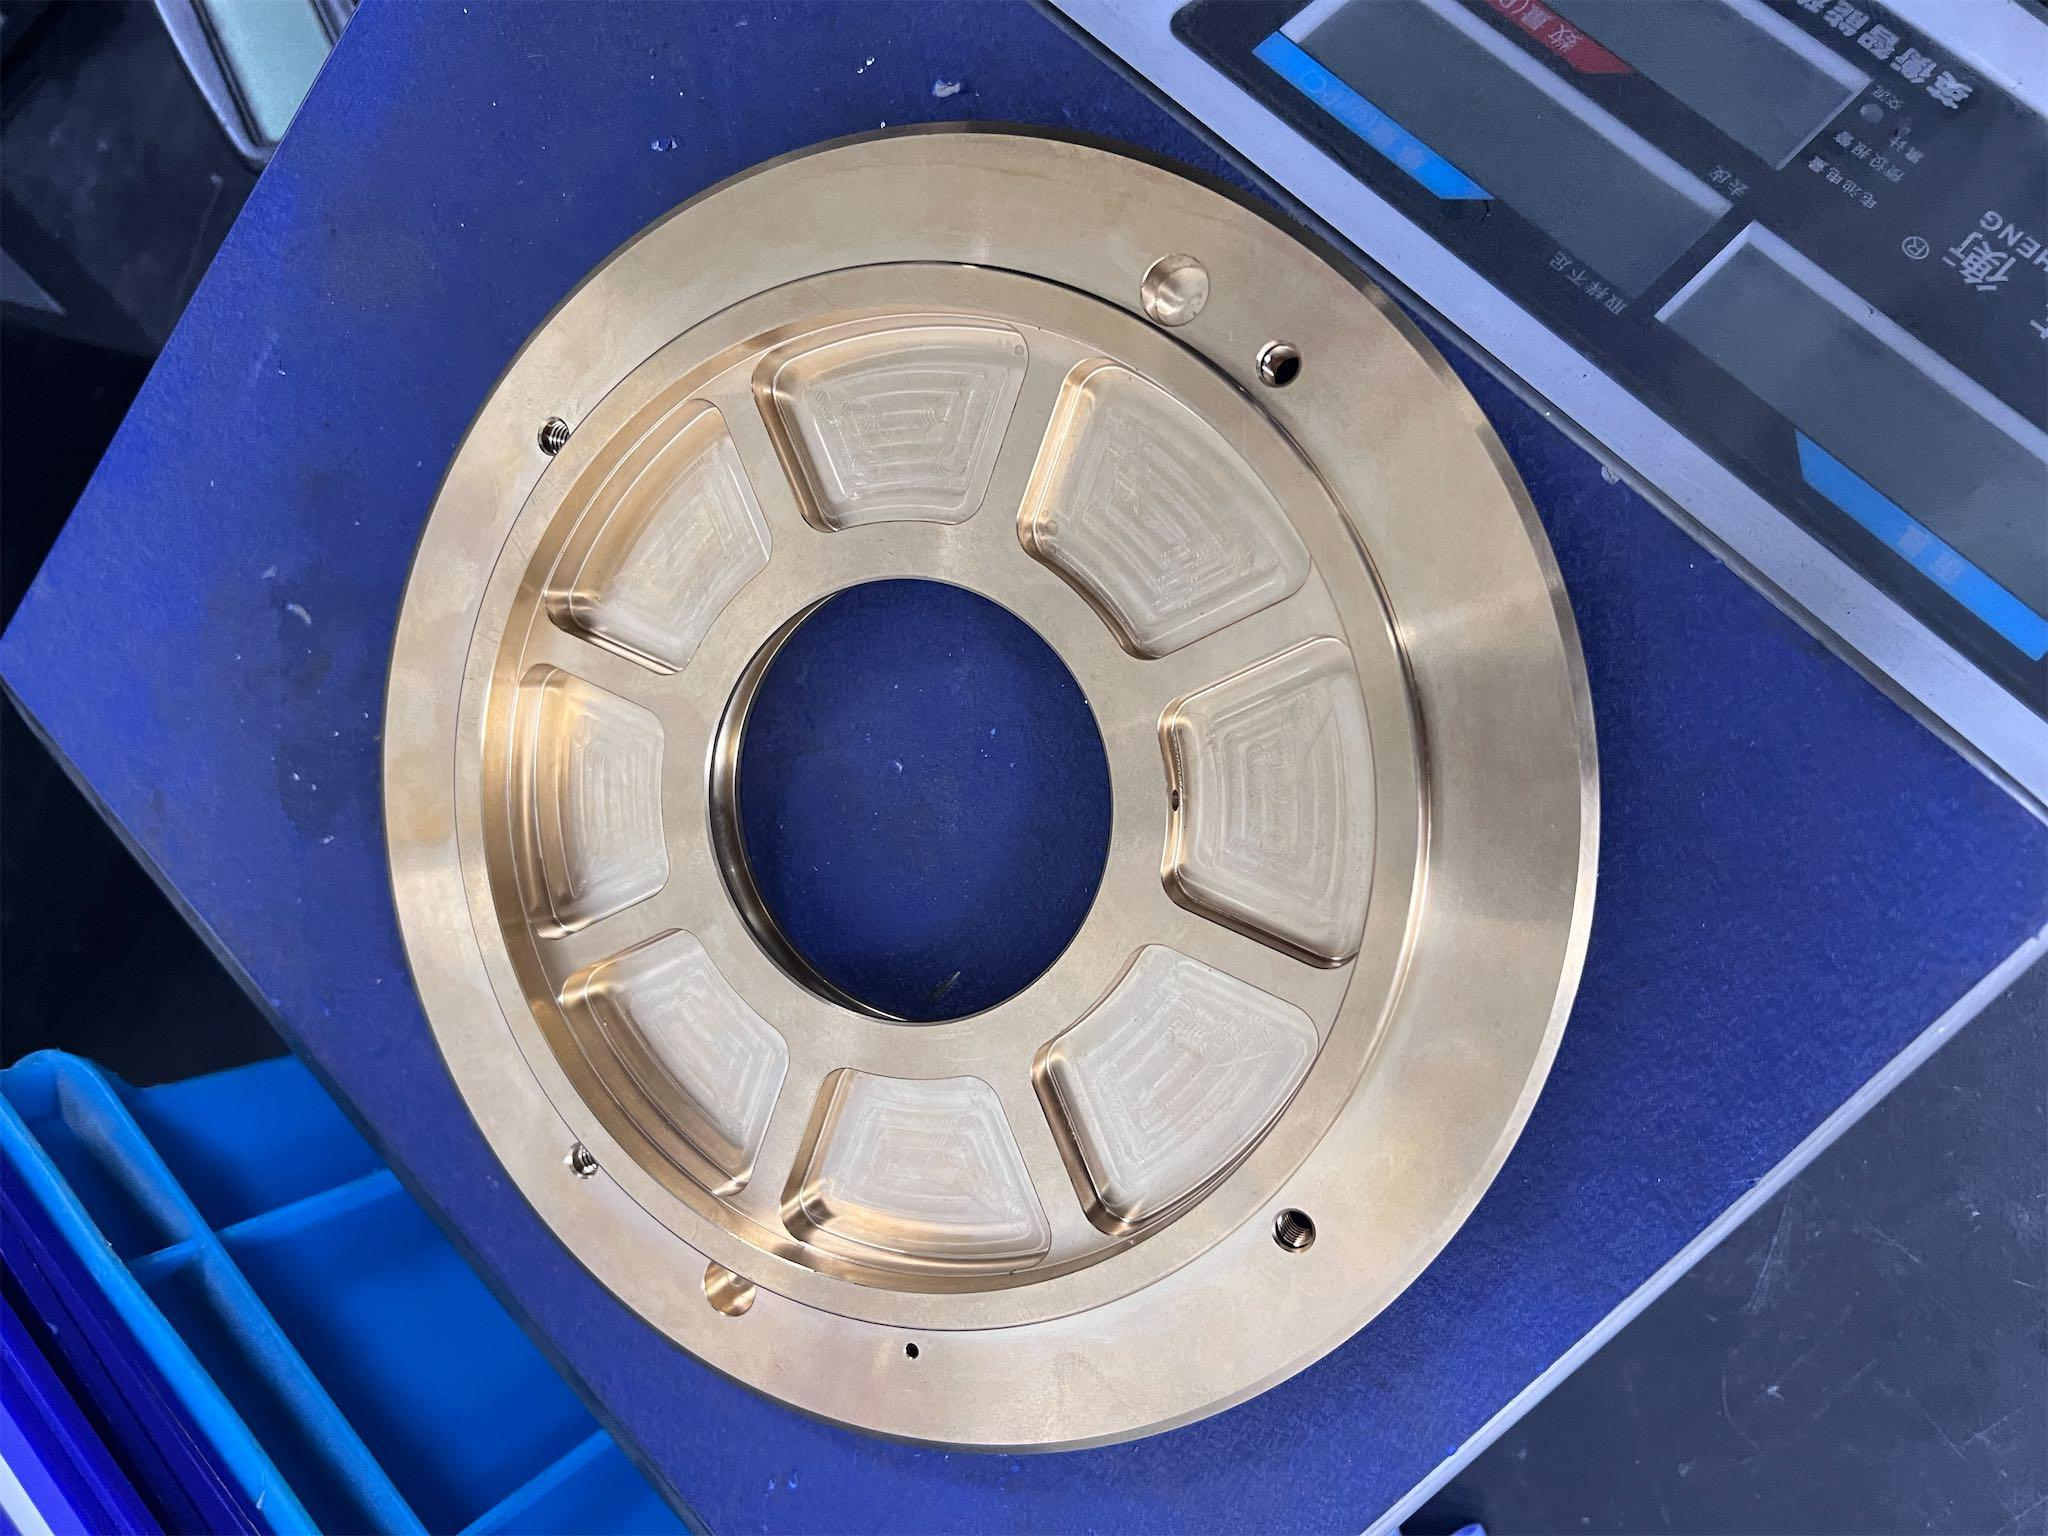
CNC-Bearbeitung von Messing
C36000 · C37700 · H62Automatenmessing C36000 erreicht einen Zerspanbarkeitswert von 170 % und liegt damit hier nur hinter Aluminium; Gewinde erhalten bereits bei der Zerspanung saubere Konturen. Es enthält 2,5 bis 3,7 % Blei und ist deshalb für den Kontakt mit Lebensmitteln und Trinkwasser ausgeschlossen.
Kennwerte: Messing — C36000
Zerspanbarkeit170 %
Härte—
Zugfestigkeit330–530 MPa
Max. Temperatur120 °C
Wärmeausdehnung:21 µm/m·K
Korrosion:Entzinkt in stehendem Wasser
Anwendungen:Anschlussstücke ohne Lebensmittelkontakt
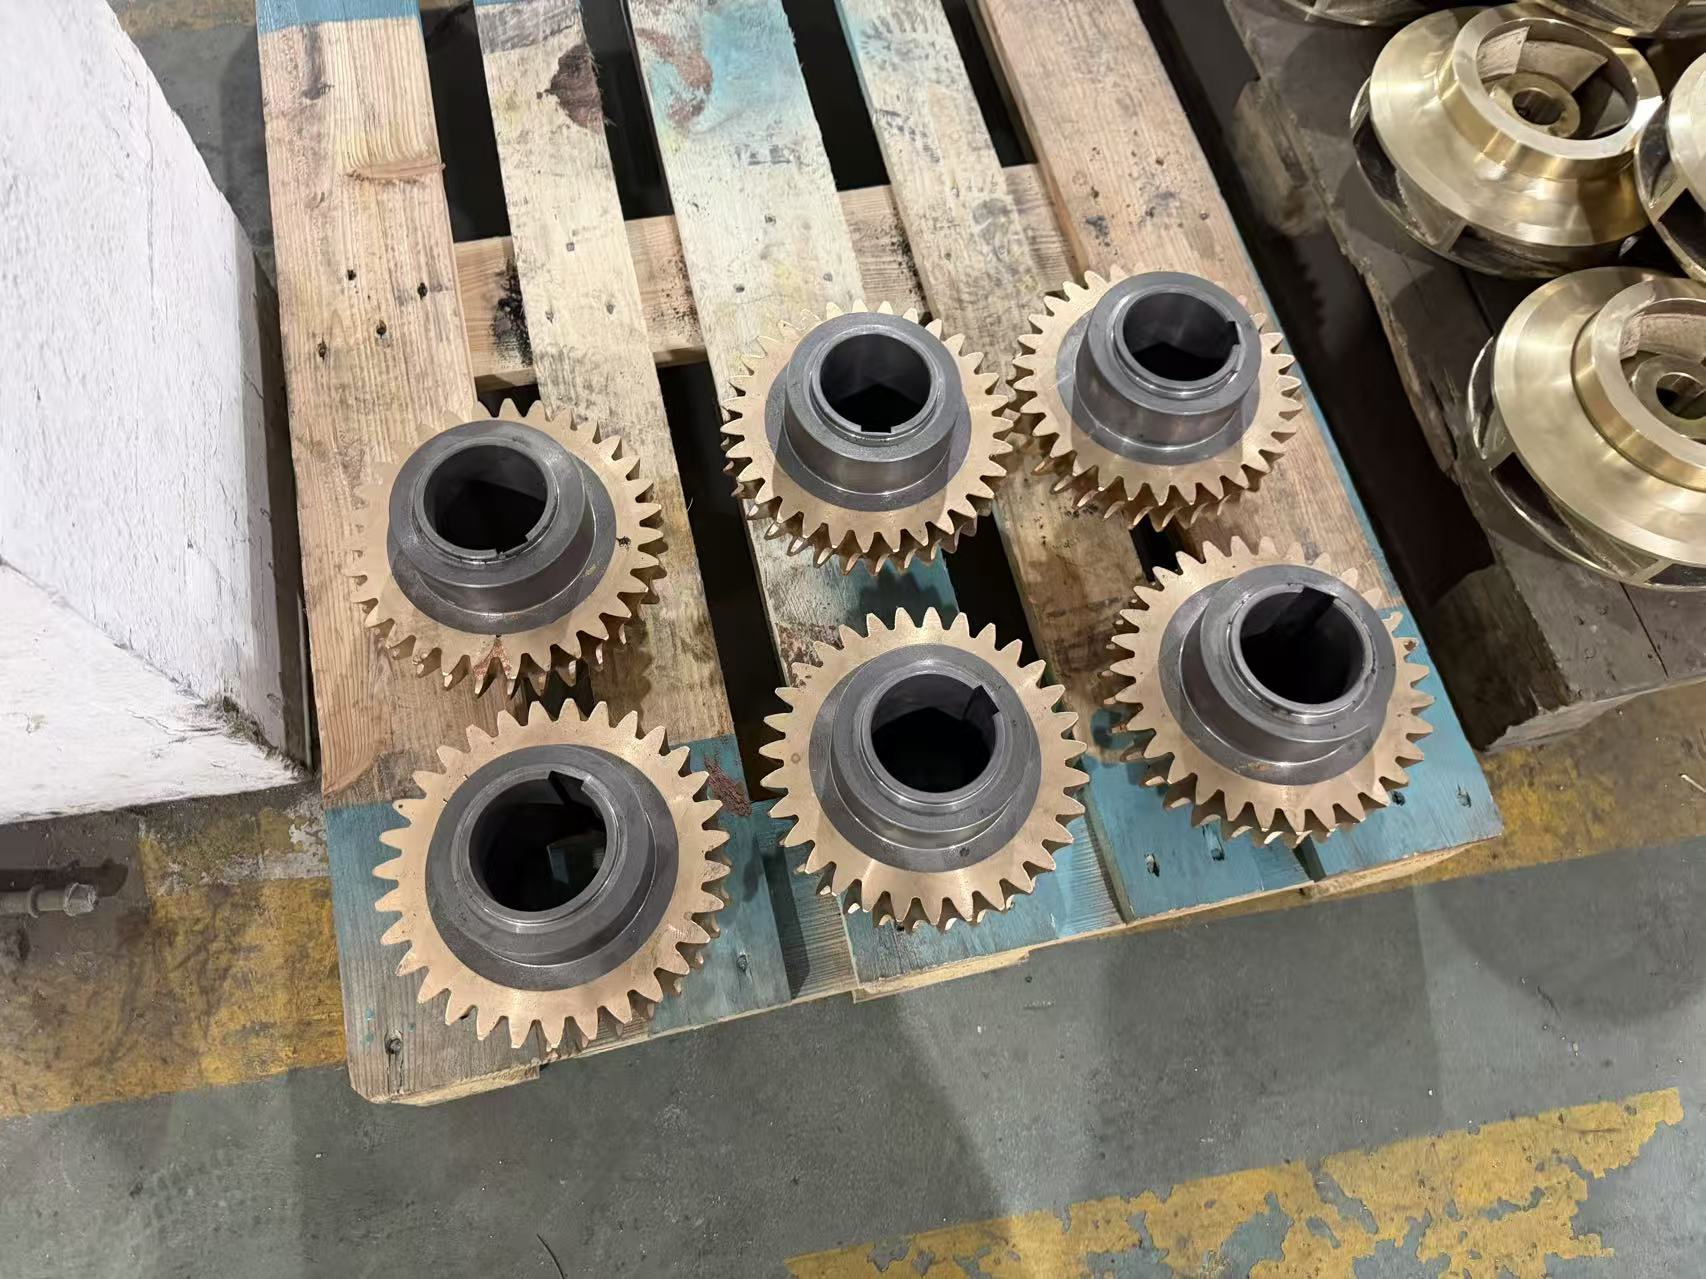
CNC-Bearbeitung von Bronze
C93200 (SAE 660) · C51000Lagerbronze C93200 wird für Gleitlager und Buchsen spezifiziert, weil sie an einer Stahlwelle läuft, ohne festzufressen. Mit 6 bis 8 % Blei unterliegt sie demselben Ausschluss für Lebensmittelkontakt wie Automatenmessing.
Kennwerte: Bronze — C93200
Zerspanbarkeit—
Härte65 HRB
Zugfestigkeit240 MPa
Max. Temperatur160 °C
Wärmeausdehnung:18 µm/m·K
Korrosion:Beständig im maritimen Einsatz
Anwendungen:Gleitlager, Buchsen, Anlaufscheiben
CNC-Bearbeitung von Magnesium
AZ31B · AZ91DAZ31B ist mit 1,7 g/cm³ das leichteste Konstruktionsmetall dieser Auswahl und hat etwa zwei Drittel der Dichte von Aluminium. Mit 26 µm/m·K weist es unter den Metallen der Tabelle die höchste Wärmeausdehnung auf; an feuchten Verbindungsstellen mit einem anderen Metall tritt Kontaktkorrosion auf.
Kennwerte: Magnesium — AZ31B
Zerspanbarkeit—
Härte—
Zugfestigkeit240–270 MPa
Max. Temperatur150 °C
Wärmeausdehnung:26 µm/m·K
Korrosion:Risiko der Kontaktkorrosion an jeder Verbindung mit einem anderen Metall
Anwendungen:Leichte Gehäuse, tragbare Geräte
CNC-Bearbeitung von PEEK
Ungefüllt · mit 30 % Glasfaser-Füllstoff · mit 30 % Kohlefaser-FüllstoffUngefülltes PEEK ist bis 330 °C einsetzbar und nimmt bei Sättigung nur 0,5 % Wasser auf. Deshalb eignet es sich, wenn ein Kunststoffbauteil seine Maße halten muss. Sein Preis liegt mit großem Abstand über dem der anderen Kunststoffe dieser Auswahl; prüfen Sie daher vor der Spezifikation, ob der Einsatz tatsächlich 330 °C erfordert.
Kennwerte: PEEK — ungefüllt
Zugfestigkeit97 MPa
Bruchdehnung43 %
Max. Temperatur330 °C
Wasseraufnahme0,5 % bei Sättigung
Wärmeausdehnung:52 µm/m·K
Chemikalien:Beständig gegen die meisten Chemikalien; Ausnahme: konzentrierte Schwefelsäure
Anwendungen:Dichtungen, Lager, Halbleiterbauteile
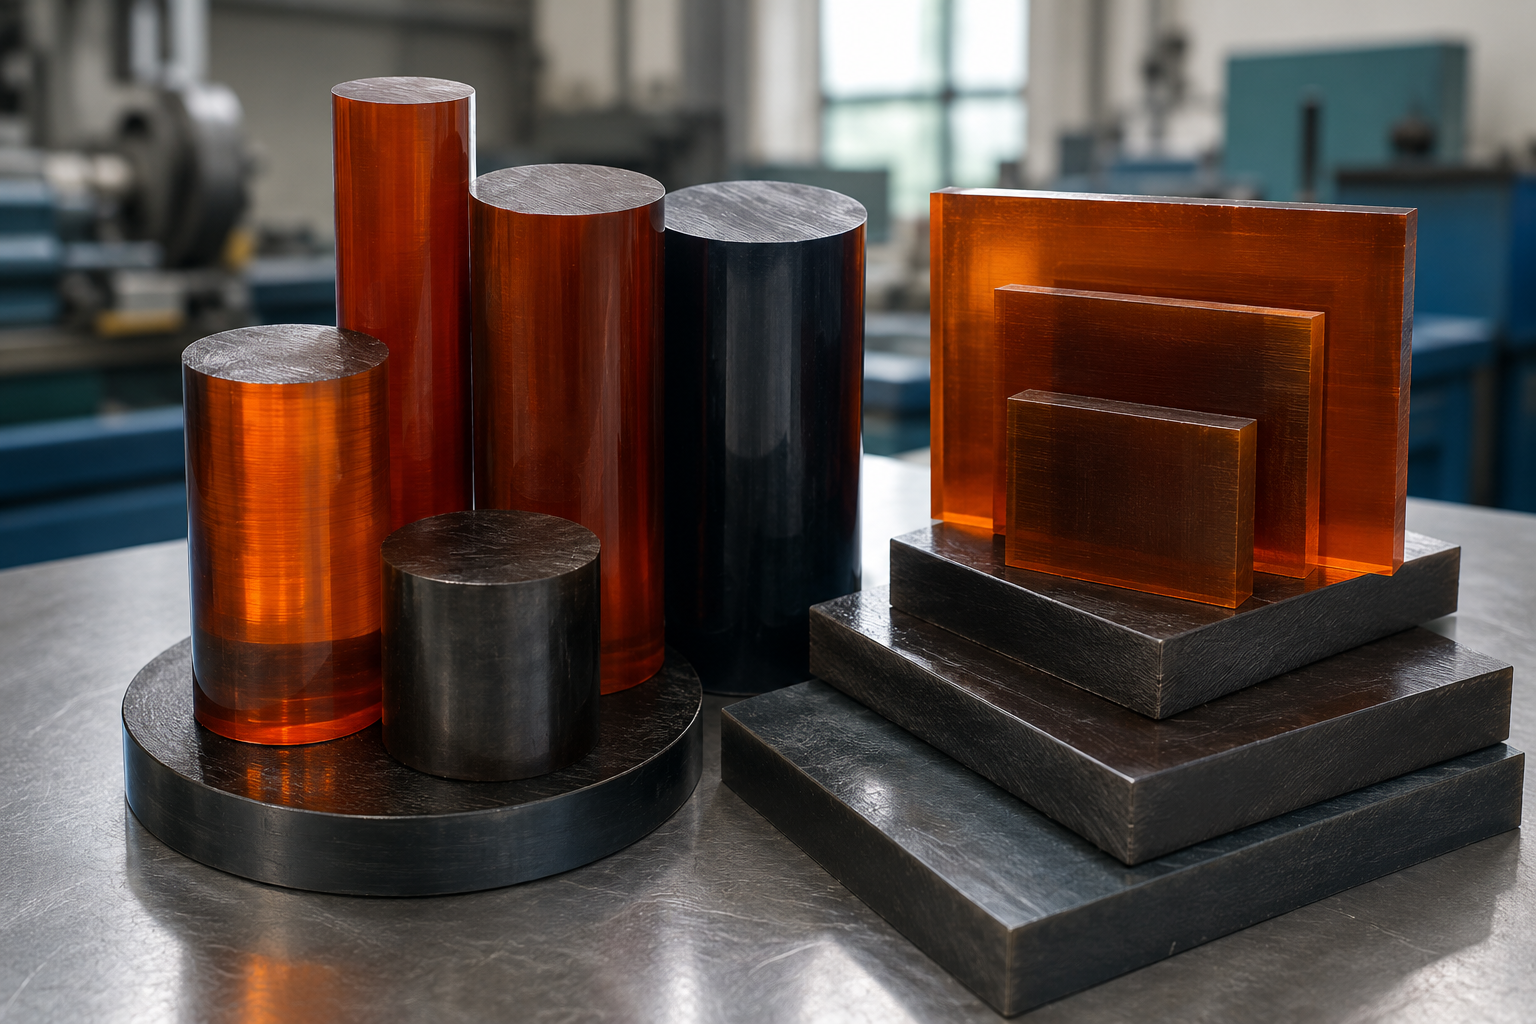
CNC-Bearbeitung von PEI (Ultem)
Ungefüllt · mit 30 % Glasfaser-FüllstoffPEI erreicht 110 MPa Zugfestigkeit, ist bis 170 °C einsetzbar und zeigt ein gut berechenbares Maßverhalten. Bei Sättigung nimmt es 1,3 % Wasser auf. Maßkritische Bauteile sollten daher aus konditioniertem Halbzeug bearbeitet werden, nicht aus Halbzeug, das direkt aus einem feuchten Regal kommt.
Kennwerte: PEI — ungefüllt
Zugfestigkeit110 MPa
Bruchdehnung34 %
Max. Temperatur170 °C
Wasseraufnahme1,3 % bei Sättigung
Wärmeausdehnung:53 µm/m·K
Chemikalien:Beständig gegen verdünnte Säuren und Kohlenwasserstoffe
Anwendungen:Elektrische Isolatoren, sterilisierbare Spannvorrichtungen
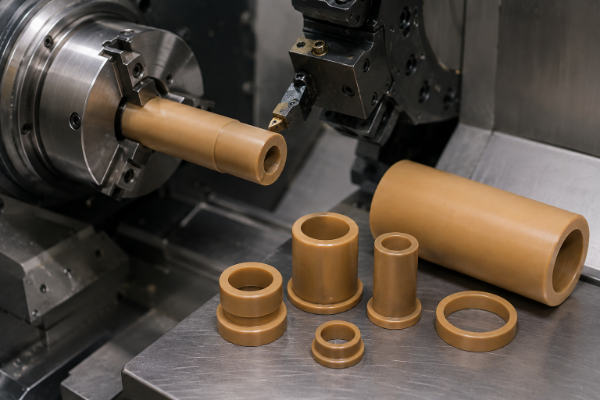
CNC-Bearbeitung von PAI (Torlon)
Ungefüllt · Lager- und verschleißfeste WerkstoffsortenPAI ist mit 150 MPa der festeste Kunststoff der Tabelle und weist mit 34 µm/m·K die geringste Wärmeausdehnung auf. Seine Wasseraufnahme bei Sättigung ist mit 1,7 % die höchste der 3 Hochleistungskunststoffe; bei PEI sind es 1,3 %, bei PEEK 0,5 %. Wenn Maßstabilität Vorrang hat, ist PAI daher kein Ersatz für PEEK.
Kennwerte: PAI — ungefüllt
Zugfestigkeit150 MPa
Bruchdehnung12 %
Max. Temperatur260 °C
Wasseraufnahme1,7 % bei Sättigung
Wärmeausdehnung:34 µm/m·K
Chemikalien:Beständig gegen die meisten Chemikalien; starke Basen sind die Grenze
Anwendungen:Anlaufscheiben, Verschleißringe, hochbelastete Buchsen
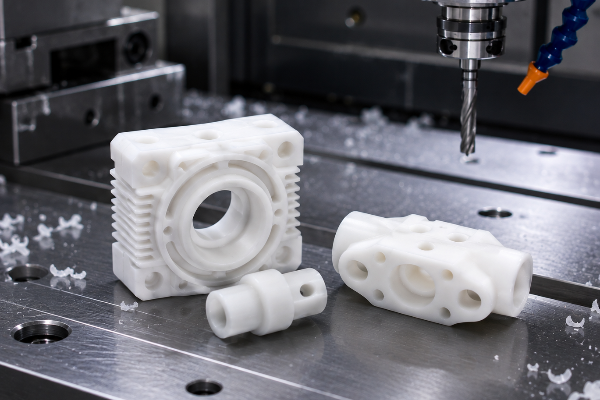
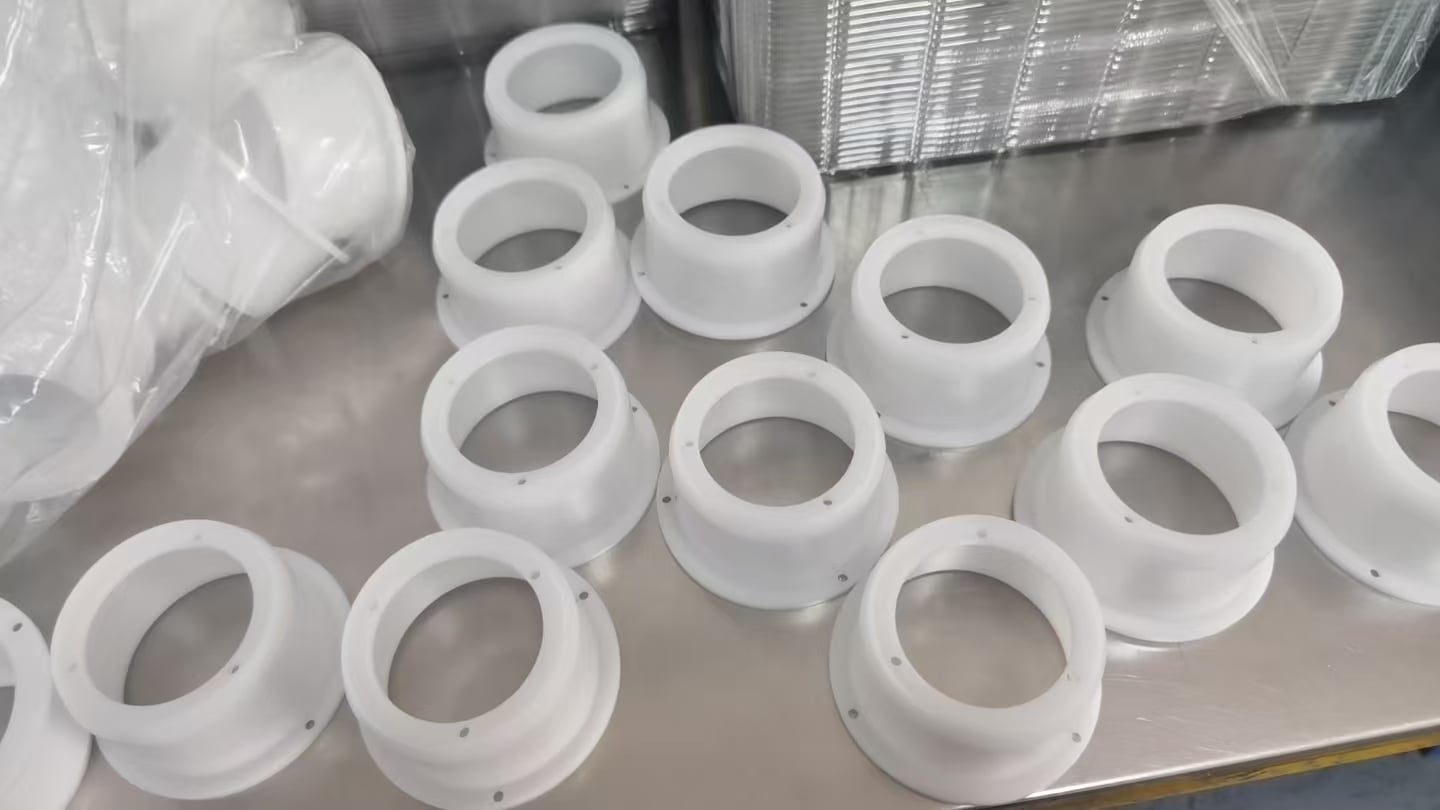
CNC-Bearbeitung von POM / Polyacetal
POM-C-Copolymer · POM-H-Homopolymer (Delrin)POM ist der übliche zerspante Kunststoff für Zahnräder und Präzisionsteile in Mechanismen: 61 MPa Zugfestigkeit, 65 % Bruchdehnung und 0,21 % Wasseraufnahme nach 24 Stunden. Es widersteht Lösungsmitteln und Kraftstoffen, wird aber von starken Säuren angegriffen.
Kennwerte: POM-C-Polyacetal — ungefüllt
Zugfestigkeit61 MPa
Bruchdehnung65 %
Max. Temperatur100 °C
Wasseraufnahme0,21 % (24h)
Wärmeausdehnung:85 µm/m·K
Chemikalien:Beständig gegen Lösungsmittel und Kraftstoffe; starke Säuren greifen es an
Anwendungen:Zahnräder, Präzisionsteile in Mechanismen, Fluidtechnik
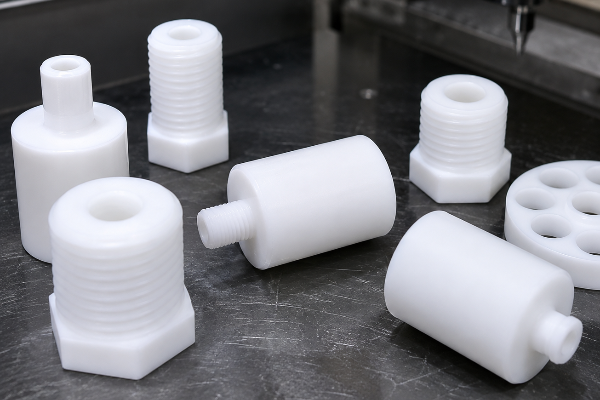
CNC-Bearbeitung von PTFE
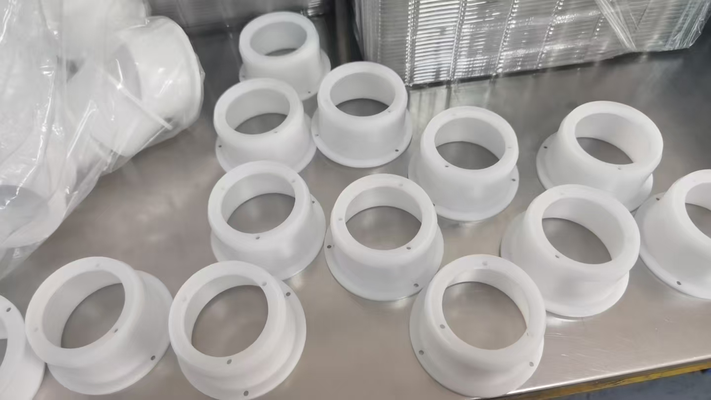
Ungefüllt · mit Glasfaser-Füllstoff · mit Kohlefaser-FüllstoffPTFE widersteht nahezu allen Industriechemikalien und hat mit 0,0093 % die geringste Wasseraufnahme dieser Auswahl. Mit 120 µm/m·K dehnt es sich je Grad jedoch 10-mal so stark aus wie Kohlenstoffstahl; in jeder Baugruppe aus unterschiedlichen Werkstoffen müssen die Toleranzen deshalb gesondert festgelegt werden.
Kennwerte: PTFE — ungefüllt
Zugfestigkeit25 MPa
Bruchdehnung300 %
Max. Temperatur270 °C
Wasseraufnahme0,0093 % (24h)
Wärmeausdehnung:120 µm/m·K
Chemikalien:Beständig gegen nahezu alle Industriechemikalien
Anwendungen:Dichtungen, Flachdichtungen, reibungsarme Gleitpads
CNC-Bearbeitung von Nylon
PA6 · PA66 · gegossenes NylonNylon ist für Buchsen, Rollen und Verschleißplatten zäh und kostengünstig; trockenes, ungefülltes PA6 erreicht 74 MPa. Im feuchtigkeitskonditionierten Zustand misst derselbe Werkstoff 35 MPa. Ohne Angabe des Feuchtezustands ist der Kennwert daher nicht aussagekräftig.
Kennwerte: Nylon PA6 — trocken
Zugfestigkeit74 MPa
Bruchdehnung67 %
Max. Temperatur90 °C
Wasseraufnahme7,0 % bei Sättigung
Wärmeausdehnung:84 µm/m·K
Chemikalien:Beständig gegen Kohlenwasserstoffe und Basen
Anwendungen:Buchsen, Rollen, Verschleißplatten
CNC-Bearbeitung von Polycarbonat
Ungefüllt · mit Glasfaser-FüllstoffPolycarbonat ist mit 110 % Bruchdehnung und einem Kerbschlagzähigkeitswert nach Izod von 440 J/m der zäheste Kunststoff der Tabelle; deshalb wird es für Schutzabdeckungen und Schaugläser verwendet. Lösungsmittel greifen es an, und bei Kontakt mit ihnen entstehen unter Last Spannungsrisse.
Kennwerte: Polycarbonat — ungefüllt
Zugfestigkeit66 MPa
Bruchdehnung110 %
Max. Temperatur120 °C
Wasseraufnahme—
Wärmeausdehnung:69 µm/m·K
Chemikalien:Lösungsmittel greifen es an; unter Last entstehen Spannungsrisse
Anwendungen:Schutzabdeckungen, Schaugläser, stoßfeste Abdeckungen
CNC-Bearbeitung von Acrylglas (PMMA)
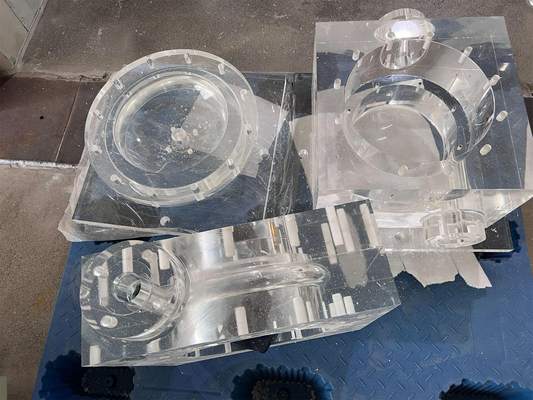
Gegossen · extrudiertAcrylglas ist optisch klarer als Polycarbonat und behält eine polierte Kante besser bei. Es bricht bei 4,0 % Dehnung — dem niedrigsten Wert der Tabelle. Deshalb entscheiden Spannkraft und Spannvorrichtung darüber, ob das Bauteil die Zerspanung übersteht.
Kennwerte: Acrylglas PMMA
Zugfestigkeit71 MPa
Bruchdehnung4,0 %
Max. Temperatur—
Wasseraufnahme—
Wärmeausdehnung:76 µm/m·K
Chemikalien:Lösungsmittel und Alkohole greifen es an
Anwendungen:Sichtfenster, Lichtleiter, Displaybauteile
CNC-Bearbeitung von HDPE
Ungefüllt · UHMW-PEHDPE widersteht vielen Säuren und Basen und ist ein gängiger Werkstoff für Tanks, Auskleidungen und Bauteile mit Lebensmittelkontakt. Mit 24 MPa ist es der schwächste Werkstoff der Tabelle und weist mit 130 µm/m·K die höchste Wärmeausdehnung auf.
Kennwerte: HDPE — ungefüllt
Zugfestigkeit24 MPa
Bruchdehnung100 %
Max. Temperatur90 °C
Wasseraufnahme—
Wärmeausdehnung:130 µm/m·K
Chemikalien:Beständig gegen viele Säuren und Basen
Anwendungen:Tanks, Auskleidungen, Bauteile mit Lebensmittelkontakt
CNC-Bearbeitung von Polypropylen
Homopolymer · CopolymerPolypropylen nimmt bei Sättigung 0,010 % Wasser auf und widersteht Säuren, Basen und den meisten Lösungsmitteln. Daher eignet es sich für Chemikalientanks und Spannvorrichtungen im Labor. Mit 0,91 g/cm³ ist es der einzige Werkstoff auf dieser Seite, der schwimmt.
Kennwerte: Polypropylen — ungefüllt
Zugfestigkeit36 MPa
Bruchdehnung80 %
Max. Temperatur120 °C
Wasseraufnahme0,010 % bei Sättigung
Wärmeausdehnung:90 µm/m·K
Chemikalien:Beständig gegen Säuren, Basen und die meisten Lösungsmittel
Anwendungen:Chemikalientanks, Spannvorrichtungen im Labor
CNC-Bearbeitung von ABS
Ungefüllt · schlagzäh · wärmebeständigABS lässt sich sauber zerspanen, gut lackieren und verkleben und ist deshalb eine übliche Wahl für Gehäuse und Spannvorrichtungen. Seine Einsatzgrenze liegt bei 80 °C — der niedrigsten Temperatur in der Tabelle — und chlorierte Lösungsmittel greifen es an.
Kennwerte: ABS — ungefüllt
Zugfestigkeit41 MPa
Bruchdehnung20 %
Max. Temperatur80 °C
Wasseraufnahme0,7 % bei Sättigung
Wärmeausdehnung:95 µm/m·K
Chemikalien:Ketone, Ester und chlorierte Lösungsmittel greifen es an
Anwendungen:Gehäuse, Spannvorrichtungen, Innenverkleidungen
Technische Zeichnung einsenden und Angebot anfordern
Grenzen Sie die 22 Werkstoffsorten anhand Ihrer Anforderungen ein: Der CNC-Werkstofffilter für die Vorauswahl nutzt dieselbe Tabelle für Einsatztemperatur, Mindestzugfestigkeit, Korrosionsanforderungen und Lebensmittelkontakt. Er nennt jede ausgeschlossene Werkstoffsorte und den Grund dafür.
Sie haben noch keine technische Zeichnung? Senden Sie ein Foto des Musterteils oder eine Handskizze. Wir teilen Ihnen mit, welche Werkstoffe geeignet sind und welche Maße Sie noch erfassen müssen, bevor ein Angebot möglich ist.
Ein anderer Werkstoff
Wenn Ihr benötigter CNC-Werkstoff nicht unter den 22 oben aufgeführt ist, senden Sie uns die Werkstoffsorte zusammen mit Ihrer technischen Zeichnung. Wir bestätigen Verfügbarkeit und Preis im Angebot. Der Werkstoff wird nach Ihrer Spezifikation eingekauft; das Werkszertifikat liefern wir mit den Bauteilen.
Oberflächenbeschaffenheit zerspanter Bauteile
Die Oberflächenbeschaffenheit ist zuerst eine Frage der Maße und erst dann der Optik: Galvanische Beschichtungen und Eloxalschichten erhöhen die Dicke an jeder beschichteten Fläche. Nach MIL-A-8625 beträgt der Maßzuwachs an jeder beschichteten Oberfläche die Hälfte der Schichtdicke; bei einer Harteloxalschicht von 50 µm müssen daher vor dem Eloxieren 25 µm pro Oberfläche abgetragen werden. Geben Sie die Oberflächenbearbeitung auf der technischen Zeichnung an, damit das Aufmaß bei der Zerspanung berücksichtigt wird und nicht erst bei der Prüfung auffällt.
| Verfahren zur Oberflächenbearbeitung | Normangabe | Auswirkung auf die Maße | Ausführung |
|---|---|---|---|
| Wie bearbeitet | Angabe zur Oberflächenstruktur nach ISO 1302 | Ra 3,2 µm (126 µin), Kanten entgratet | Im eigenen Betrieb |
| Glasperlenstrahlen | Angabe auf der technischen Zeichnung | Gleichmäßig matt, Ra 1,6–3,2 µm (63–126 µin) | Im eigenen Betrieb |
| Eloxieren, Typ II | MIL-A-8625 Typ II | 1,8–25 µm (0,00007–0,001 in) pro Oberfläche | Partnerbetrieb |
| Harteloxieren, Typ III | MIL-A-8625 Typ III | 12,7–114 µm (0,0005–0,0045 in) pro Oberfläche; 50 µm (0.002 in) Nennwert, wenn die technische Zeichnung keine Angabe enthält | Partnerbetrieb |
| Verzinken | ASTM B633 | Mindestwert je Beanspruchungsklasse: SC1 5 µm, SC2 8 µm, SC3 13 µm, SC4 25 µm | Partnerbetrieb |
| Chemisch Vernickeln | ASTM B733 | Mindestwert je Beanspruchungsklasse: SC1 5 µm, SC2 13 µm, SC3 25 µm, SC4 75 µm | Partnerbetrieb |
| Passivieren | ASTM A967 | Keine messbare Maßänderung | Partnerbetrieb |
| Brünieren | MIL-DTL-13924 | Unter 2,5 µm (0.0001 in) | Partnerbetrieb |
| Wärmebehandlung | Gemäß Spezifikation auf der technischen Zeichnung | Härte vor Wiederaufnahme der Zerspanung geprüft | Partnerbetrieb |
Toleranzen und Anforderungen an die technische Zeichnung
Ihre technische Zeichnung hat Vorrang vor allen Standardangaben auf dieser Seite. Wo sie keine Vorgabe enthält, gilt der folgende Standard; wo sie eine Vorgabe enthält, fertigen wir danach.
Spezifikation
Was wir einhalten
Allgemeintoleranzen
ISO 2768-1 Klasse m für Längen- und Winkelmaße ohne einzelne Toleranzangaben, sofern Ihre technische Zeichnung nichts anderes vorgibt
Geometrische Toleranzen
Wie auf Ihrer technischen Zeichnung angegeben. ISO 2768-2 wurde zurückgezogen und durch ISO 22081:2021 ersetzt; Form und Lage sind daher durch die obige Angabe der Klasse m nicht abgedeckt
Angebotsfrist einschließlich Machbarkeitsprüfung
48 Stunden, von einem Ingenieur geprüft
Lieferzeit für Prototypen
7 bis 15 Arbeitstage nach Freigabe der technischen Zeichnung
Lieferzeit für Kleinserien
15 bis 20 Arbeitstage nach Freigabe der technischen Zeichnung
Lieferzeit für die Fertigung
20 bis 30 Arbeitstage, mit Ihrem Angebot bestätigt
Mindestbestellmenge
Keine Mindestbestellmenge — auch Einzelstücke sind möglich
Erstmuster
Für jede neue Teilenummer; den Messbericht erhalten Sie zur Freigabe, bevor der Rest der Charge bearbeitet wird
Mitgelieferte Prüfdokumente
Ein Maßprüfbericht mit den Messwerten sowie das Werkszertifikat für den gelieferten Werkstoff
Akzeptierte Dateien
STEP, STP, IGES, IGS, X_T, DWG, DXF und bemaßte technische Zeichnungen als PDF
Maximale Bauteilgröße
Wird anhand Ihrer technischen Zeichnung im Rahmen des Angebots innerhalb von 48 Stunden bestätigt. Wir veröffentlichen keine Angaben zum maximalen Bearbeitungsraum
Größe und Geometrie prüfen
Die Machbarkeit beurteilen wir anhand Ihrer Datei statt anhand einer veröffentlichten Tabelle zu den maximalen Bearbeitungsmaßen. Mit den folgenden 4 Angaben können wir sie in einem Durchgang beurteilen:
- Gesamtabmessungen des größten Teils und Gewicht des schwersten Teils
- Tiefste Bohrung oder Tasche mit Durchmesser beziehungsweise Breite
- Geometrieelemente auf mehreren Flächen, die eine Fünfachs-Aufspannung erfordern würden
- Kritische Maße mit den zugehörigen Toleranzen und Bezügen
Technische Zeichnung einsenden und Angebot anfordern
Sie möchten noch nicht bestellen? Senden Sie uns eine vorhandene technische Zeichnung und bitten Sie schriftlich um eine Einschätzung zur Fertigbarkeit und zu Werkstoffalternativen – ohne Angebot und ohne anschließende Kontaktaufnahme.
Nur Rückmeldung zur technischen Zeichnung anfordern
Preise und Lieferzeiten
Der Preis hängt von Werkstoff, Bauteilgeometrie, Toleranzbereich, Stückzahl und Oberflächenbearbeitung ab. Für die Fertigung nach Kundenzeichnung gibt es keine Preisliste; Ihren Preis erhalten Sie in einem schriftlichen Angebot.
Möglichkeiten zur Kostensenkung
Jeden der folgenden Faktoren können Sie in der technischen Zeichnung beeinflussen. Die dritte Spalte zeigt, wie Sie dabei vorgehen und welche Kompromisse damit verbunden sind.
| Einflussfaktor | Auswirkung | So nutzen Sie ihn |
|---|---|---|
| Werkstoffsorte innerhalb einer Werkstofffamilie | Ein Schwefelgehalt von 0,015 % gegenüber 0,025 % innerhalb derselben Spezifikation einer Werkstoffsorte kann die Zerspanbarkeit um mehr als 100 % verändern – und damit die benötigten Maschinenstunden | Wenn die Einsatzbedingungen es zulassen, lassen Sie die Werkstoffsorte im Angebot festlegen, statt sie auf der technischen Zeichnung vorzugeben. Für drucktragende, geschweißte oder gehärtete Teile kommt dies nicht infrage |
| Zerspanbarkeit der Werkstofffamilie | Die Übersicht reicht von 270 % für 6061-T6 bis zu 10 % für Alloy 718 – ein 27-facher Unterschied bei der Zerspanbarkeit, noch bevor die Geometrie berücksichtigt wird | Prüfen Sie, ob die Anforderungen an Korrosionsbeständigkeit oder Einsatztemperatur die schneller zerspanbare Werkstofffamilie tatsächlich ausschließen |
| Toleranzbereich | Enge Toleranzbereiche erfordern an jedem betroffenen Geometrieelement zusätzliche Bearbeitungsschritte und prozessbegleitende Messungen und erhöhen das Ausschussrisiko | Geben Sie Einzeltoleranzen nur für Geometrieelemente vor, die zusammenpassen oder abdichten müssen; für die übrigen genügt ISO 2768-1 Klasse m. Eine unnötig enge Tolerierung verteuert das Teil, ohne seine Funktion zu verbessern |
| Oberflächenbeschaffenheit | Galvanische Beschichtung und Eloxieren erhöhen durch die Bearbeitung im Partnerbetrieb Kosten und Lieferzeit; zudem muss der Schichtauftrag bei der Zerspanung berücksichtigt werden | Geben Sie eine Oberflächenbearbeitung nur dort vor, wo sie eine Funktion erfüllt. Die Oberfläche wie bearbeitet mit Ra 3,2 µm verursacht keine Zusatzkosten |
| Stückzahl | Aufspannung, Spannvorrichtungen und Erstmuster verursachen einmalige Kosten, die sich auf die Charge verteilen | Bitten Sie im Angebot um eine Preisstaffel, bevor Sie eine Bestellung in mehrere Abrufe aufteilen |
| Tiefe Taschen und dünne Wände | Werkzeuge mit großer Auskragung erfordern langsamere Schnittbedingungen; dünne Wände brauchen geringe Zustellungen und zusätzliche Spannvorrichtungen | Vergrößern Sie einen Eckenradius oder fügen Sie einen Freistich hinzu, wo die Funktion es zulässt |
Beziffern Sie den Einfluss der Zerspanbarkeit: Mit dem Vergleichsrechner für Bearbeitungszeiten können Sie die Schnittzeit von 2 Werkstoffsorten anhand desselben Zerspanbarkeitsindex vergleichen, die Rüstzeit auf die Charge umlegen und die erforderlichen Maschinenstunden je Werkstoffsorte ermitteln.
Lieferzeiten nach Auftragsphase
Vergleichen Sie die gesamte Lieferzeit bis zum Eintreffen der Teile, nicht nur die Fertigungszeit. Wenn Fracht und Wartezeit hinzukommen, kann der niedrigere Stückpreis eines langsameren Betriebs bereits aufgebraucht sein.
01
Prototyp
7 bis 15 Arbeitstage
Einzelteile bis zur Freigabe des Erstmusters
02
Kleinserie
15 bis 20 Arbeitstage
Erneute Aufspannung mit dem freigegebenen Erstmuster als Referenz
03
Serienfertigung
20 bis 30 Arbeitstage
Geplanter Fertigungslauf, mit Ihrem Angebot bestätigt
Qualität, Prüfung und Dokumente
Hinter der Frage „Können Sie die Toleranz einhalten?“ steht eigentlich die Frage „Können Sie belegen, dass Sie sie eingehalten haben?“. Jeder Bestellung liegen beim Versand 2 Dokumente bei; ein drittes, der Erstmusterprüfbericht, erreicht Sie, bevor der Rest der Charge bearbeitet wird. Alles in diesem Abschnitt sind Dokumente, die Sie erhalten, statt bloßer Zusicherungen, denen Sie vertrauen müssen.
So prüfen wir jeden Auftrag
-
SCHRITT.01
Der Wareneingang des Werkstoffs wird mit der auf Ihrer technischen Zeichnung angegebenen Werkstoffsorte und Spezifikation abgeglichen; das Werkszertifikat wird dem Auftrag zugeordnet.
-
SCHRITT.02
Für jede neue Teilenummer führen wir eine Erstmusterprüfung durch und senden Ihnen den Messbericht zur Freigabe, bevor der Rest der Charge bearbeitet wird.
-
SCHRITT.03
Bei prozessbegleitenden Prüfungen kontrollieren wir die in Ihrer technischen Zeichnung als kritisch gekennzeichneten Geometrieelemente anhand der dort definierten Bezüge.
-
SCHRITT.04
Nach der Bearbeitung im Partnerbetrieb werden die Teile zurückgenommen und vor dem Versand anhand Ihrer technischen Zeichnung geprüft.
-
SCHRITT.05
Mit den Teilen versenden wir einen Maßprüfbericht mit den Messwerten sowie das Werkszertifikat für den gelieferten Werkstoff.
DATA.SPEC
Prüfung nach EN 10204
Der unbemerkte Austausch gegen eine günstigere Werkstoffsorte ist das Risiko, das Einkäufer bei der Auslandsfertigung am meisten fürchten. Das Werkszertifikat schafft Klarheit, weil es den tatsächlich gekauften Werkstoff nennt und nicht nur den angebotenen. Nach EN 10204 bestätigt das Werk ein Zertifikat des Typs 3.1 selbst; für Typ 3.2 ist die Bestätigung durch einen unabhängigen Prüfer erforderlich. Deshalb muss 3.2 bereits in der Anfrage stehen und nicht erst in einer E-Mail nach dem Werkstoffkauf.
DATA.SPEC
ISO 2768-1 Klasse m
Die Abnahme erfolgt anhand Ihrer technischen Zeichnung und, für jedes Maß ohne dort angegebene Toleranz, anhand von ISO 2768-1 Klasse m. Ein Teil außerhalb dieser Grenzen wird nach denselben schriftlich festgelegten Kriterien wie bei der Erstmusterprüfung nachgearbeitet oder neu gefertigt.
Was Sie mit Ihrer Bestellung erhalten
- Maßprüfbericht mit den Messwerten im Abgleich mit Ihrer technischen Zeichnung
- Werkszertifikat für den gelieferten Werkstoff
- Von Ihnen bereits freigegebener Erstmusterprüfbericht für jede neue Teilenummer
Von der technischen Zeichnung bis zum Versand
Vom Eingang der Datei bis zum Versand sind es 6 Schritte. Das Angebot innerhalb von 48 Stunden erhalten Sie in Schritt 3; Schritt 5 beginnt erst, nachdem Sie den Erstmusterprüfbericht mit den Messwerten freigegeben haben.
-
Auf Wunsch zuerst die Vertraulichkeitsvereinbarung unterzeichnen
auf Anfrage unterzeichnen wir eine gegenseitige Vertraulichkeitsvereinbarung, bevor wir eine Datei öffnen.
-
Datei senden
STEP, STP, IGES, IGS, X_T, DWG, DXF und bemaßte technische Zeichnungen als PDF; eine Konvertierung Ihrerseits ist nicht erforderlich.
-
Technische Prüfung
ein Fertigungsingenieur prüft die Machbarkeit von Größe und Geometrie, weist auf Probleme bei der Fertigbarkeit hin und schlägt Werkstoffalternativen vor – im Rahmen des Angebots innerhalb von 48 Stunden.
-
Schriftliches Angebot
Preis, Lieferzeit und Fertigungsablauf für die Oberflächenbearbeitung, einzeln aufgeführt, damit Sie die Auswirkungen der jeweiligen Einflussfaktoren erkennen.
-
Zerspanung und Erstmuster
den Erstmusterprüfbericht mit den Messwerten erhalten Sie zur Freigabe, bevor der Rest der Charge bearbeitet wird.
-
Prüfung, Dokumente und Versand
die Teile werden mit Maßprüfbericht und Werkszertifikat versandt, FOB, EXW oder DDP.
SECURE_NDA
Sie haben Bedenken wegen der technischen Zeichnung? Fordern Sie zuerst die Vertraulichkeitsvereinbarung an und senden Sie nichts, bevor sie unterzeichnet ist.
Zuerst Vertraulichkeitsvereinbarung anfordernFertigungskapazität und Exporterfahrung
Unser Betrieb ist auf drucktragende Bauteile ausgerichtet: Seit 2006 fertigen wir jährlich 10.000 oder mehr Druckbehälter und Komponenten; 80 % davon werden aus China exportiert. Deshalb führt die Entscheidungshilfe Sulfideinschlüsse gleich in der ersten Zeile vor der Schnittgeschwindigkeit auf: Bei einem drucktragenden Bauteil kann der Wechsel zu einer besser zerspanbaren Werkstoffsorte besonders großen Schaden anrichten.
Sie sind unsicher, ob die Stückzahl zu uns passt? Senden Sie uns die Jahresmenge und das Gewicht des fertigen Teils. Wir teilen Ihnen mit, ob die Menge in unsere Fertigungsplanung passt und wie sie sich auf den Stückpreis auswirkt.
Stückzahl anfragenWann Zhenling nicht der richtige Anbieter ist
4 Arten von Aufträgen, die wir ablehnen, und geeignete Alternativen dafür.
Warum wir ablehnen
Unsere Produktzertifizierungen decken nur Verfahren für EU CE und US ASME ab. Wir verfügen weder über ISO 13485 für Medizinprodukte noch über AS9100D für Flughardware der Luft- und Raumfahrt oder IATF 16949 für Serienteile der Automobilindustrie.
An wen Sie sich stattdessen wenden können
Beauftragen Sie einen nach dem betreffenden System zertifizierten Betrieb mit der Baugruppe und senden Sie uns die nicht kritischen zerspanten Komponenten darin.
Warum wir ablehnen
Halbzeug in Implantatqualität, biokompatible Verarbeitung und Prüfungen nach USP Class VI oder ISO 10993 gehören nicht zu unserem Leistungsspektrum.
An wen Sie sich stattdessen wenden können
Beauftragen Sie einen Lohnfertiger für Medizinprodukte, der die gesamte Prozesskette abdeckt, und wenden Sie sich für Teile von Instrumenten und Spannvorrichtungen ohne Implantatkontakt an uns.
Warum wir ablehnen
Wir zerspanen nach Spezifikation; wir sind kein Büro für Industriedesign und können die Geometrie nicht für Sie entwickeln.
An wen Sie sich stattdessen wenden können
Senden Sie uns ein Foto oder eine Handskizze, damit wir Ihnen sagen können, welche Maße erfasst werden müssen, oder lassen Sie das Teil zunächst scannen.
Warum wir ablehnen
Wir veröffentlichen keine Verfahrwege unserer Maschinen; auf dieser Seite finden Sie daher keine Werte, mit denen Sie Ihr Teil abgleichen können.
An wen Sie sich stattdessen wenden können
Senden Sie die Datei. Die Machbarkeit von Größe und Geometrie beurteilen wir im Rahmen des Angebots innerhalb von 48 Stunden statt erst nach der Bestellung.
Technische Rechner für Werkstoffe in der CNC-Bearbeitung
-
Filtern Sie Werkstoffe nach mechanischen Eigenschaften, thermischem Verhalten und Wirtschaftlichkeit, um die optimale Legierung für Ihr Projekt zu finden.
-
Vergleichen Sie die Bearbeitungszeiten verschiedener Legierungen und Kunststoffe, um die Fertigungseffizienz abzuschätzen und die Fertigungskosten zu optimieren.
-
Berechnen Sie präzise Bearbeitungsaufmaße anhand der gewünschten endgültigen Oberflächenbeschaffenheit und der Vorgaben zur Wärmebehandlung.
Senden Sie Ihre technische Zeichnung oder ein Bauteil
Ein Fertigungsingenieur prüft die Datei und erstellt innerhalb von 48 Stunden ein Angebot mit kostenlosen Hinweisen zur Fertigbarkeit und zu Werkstoffalternativen.
Zuerst Vertraulichkeitsvereinbarung anfordern
Technische Zeichnungen behandeln wir vertraulich; auf Anfrage unterzeichnen wir eine gegenseitige Vertraulichkeitsvereinbarung, bevor wir eine Datei öffnen.
Keine Mindestbestellmenge – auch Einzelteile sind möglich.
01
Welche Toleranzen halten Sie bei CNC-bearbeiteten Teilen ein?
Wenn Ihre technische Zeichnung eine Toleranz vorgibt, fertigen wir danach; für Maße ohne Toleranzangabe gilt ISO 2768-1 Klasse m, die Längen- und Winkelmaße ohne einzelne Toleranzangaben abdeckt. Die Geometrie ist getrennt von den Maßen zu betrachten: ISO 2768-2 wurde zurückgezogen und durch ISO 22081:2021 ersetzt, sodass ein Vermerk „ISO 2768-mK“ für den geometrischen Teil nicht mehr auf eine gültige Norm verweist. Geben Sie Ebenheit, Rechtwinkligkeit und Bohrungsposition als geometrische Toleranzen nach ISO 1101 mit definierten Bezügen an; wir prüfen nach den Vorgaben Ihrer technischen Zeichnung.
02
Wie lange dauert die CNC-Bearbeitung eines Auftrags normalerweise?
Prototypen versenden wir innerhalb von 7 bis 15 Arbeitstagen nach Freigabe der technischen Zeichnung, Kleinserien innerhalb von 15 bis 20 Arbeitstagen; für Serienfertigung planen wir 20 bis 30 Arbeitstage ein und bestätigen die Frist im Angebot. Die Lieferzeit beginnt mit der Freigabe der technischen Zeichnung und umfasst weder die Oberflächenbearbeitung im Partnerbetrieb noch den Transport.
03
Können Sie Eilaufträge oder eine beschleunigte Lieferung übernehmen?
Eine beschleunigte Terminplanung ist auf Anfrage möglich und wird im Angebot bepreist. Ob sie machbar ist, klären wir bei der Prüfung der technischen Zeichnung, da dies von der aktuellen Maschinenbelegung abhängt.
04
Welche Prüfdokumente erhalte ich zu den Teilen?
Für jede neue Teilenummer führen wir eine Erstmusterprüfung durch und senden Ihnen den Messbericht zur Freigabe, bevor der Rest der Charge bearbeitet wird. Jeder Lieferung liegen ein Maßprüfbericht mit den Messwerten und das Werkszertifikat für den gelieferten Werkstoff bei.
05
Nach welchen Zertifizierungen arbeiten Sie?
Unsere Produktzertifizierungen decken Verfahren für EU CE und US ASME ab; jeder Bestellung liegen ein Maßprüfbericht und das Werkszertifikat für den gelieferten Werkstoff bei. Wir verfügen nicht über ISO 13485, AS9100D oder IATF 16949; ein Teil für ein Medizin-, Luft- und Raumfahrt- oder Automobilprogramm, das eines dieser Systeme vorschreibt, gehört daher zu einem entsprechend zertifizierten Betrieb. Darauf weisen wir bei der Prüfung der technischen Zeichnung hin und nicht erst nach der Bestellung, denn ein Zertifizierungsumfang lässt sich einem Auftrag nicht nachträglich hinzufügen.
06
Gibt es eine Mindestbestellmenge?
Es gibt keine Mindestbestellmenge; wir nehmen auch Einzelteile an und liefern für eine Einzelanfertigung dieselben Erstmusterprüfdokumente wie für eine Charge.
07
Sollten Sie eine Vertraulichkeitsvereinbarung unterzeichnen, bevor ich meine technische Zeichnung sende?
Auf Anfrage unterzeichnen wir eine gegenseitige Vertraulichkeitsvereinbarung, bevor wir eine Datei öffnen; sprechen Sie dies daher gleich in Ihrer ersten Nachricht an und nicht erst nach dem Versand der technischen Zeichnung.
08
Können Sie kundenspezifische Teile anhand von CAD-Dateien oder technischen Zeichnungen fertigen?
Ja – wir arbeiten mit STEP, STP, IGES, IGS, X_T, DWG, DXF und bemaßten technischen Zeichnungen als PDF; eine Konvertierung Ihrerseits ist nicht erforderlich. Für ein Angebot genügt auch ein bemaßtes PDF, sofern es die kritischen Maße, Toleranzen und Bezüge enthält.
09
Woher weiß ich, dass der Werkstoff meiner Vorgabe entspricht?
Wir kaufen den Werkstoff gemäß der auf Ihrer technischen Zeichnung angegebenen Werkstoffsorte und Spezifikation ein; das Werkszertifikat für diesen Einkauf wird mit den Teilen versandt. Wenn Sie einen bestimmten Zertifikatstyp benötigen, geben Sie ihn auf der technischen Zeichnung an, damit er im Angebot berücksichtigt wird, statt stillschweigend vorausgesetzt zu werden.
10
Welchen Werkstoff soll ich wählen, wenn ich mir nicht sicher bin?
Gehen Sie die Entscheidungshilfe oben anhand der Anforderungen an das Teil durch – zuerst Belastung, dann Einsatztemperatur, danach chemische Belastung und schließlich Kosten – und vergleichen Sie die 2 oder 3 Werkstoffsorten, die in der Eignungsübersicht übrig bleiben. Wenn 2 Werkstoffsorten die Anforderungen gleichermaßen erfüllen, entscheidet meist die Zerspanbarkeit und nicht der Halbzeugpreis, denn bei kleinen und mittleren Chargen wiegen die Maschinenstunden schwerer als der Kilopreis des Stangenmaterials. Wenn die Entscheidung weiterhin knapp ist, senden Sie die technische Zeichnung; bei der technischen Prüfung erhalten Sie eine Empfehlung und einen Vergleich der Kosten der infrage kommenden Werkstoffe.






