Kontaktieren Sie Zhenling

CNC-Teile nach Kundenzeichnung · Oberflächenbearbeitung
Sandstrahlen für CNC-Teile
Wir liefern sandgestrahlte CNC-Teile, wenn Zunderentfernung, Oberflächenreinigung, Beschichtungsvorbereitung oder eine definierte matte Textur zu einem Projekt von der technischen Zeichnung bis zum fertigen Bauteil gehört. Bevor wir den Ablauf der Oberflächenbearbeitung bestätigen, prüfen wir Werkstoff, Ausgangszustand, gewünschtes Ergebnis, zu schützende Geometrieelemente und Abnahmemethode. Anfragen zu Sandstrahlarbeiten sollten verfügbare Strahlmittel, Grundwerkstoff, unzulässige Zustände, angestrebtes Oberflächenprofil und Anforderungen an die anschließende Beschichtung enthalten. Angaben zu Machbarkeit und Terminen sind zunächst vorläufig. Die schriftlichen Bedingungen sollten den geprüften Fertigungsablauf, Grenzen, Aufzeichnungen und Annahmen für die Freigabe der Teile festhalten.
- Stahl, Gusseisen und Aluminium
- Standardstrahlmittel: Glasperlen; Aluminiumoxid oder Schmelzkorund; Granat; geeignete Kunststoffstrahlmittel; Stahlkugeln oder Stahlguss nur für eisenhaltige Teile ohne Verbot einer Eisenverunreinigung
- Prüfung der Abdeckung anhand der technischen Zeichnung
- Abstimmung von Zerspanung und Oberflächenbearbeitung
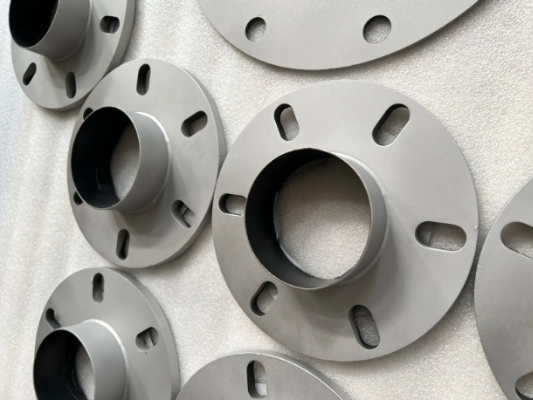
Teilespektrum
Zerspante Bauteile nach Kundenzeichnung aus Stahl, Gusseisen und Aluminium
Hauptziele
Zunder entfernen, eine definierte Schicht abtragen, für die Beschichtung vorbereiten oder eine Textur erzeugen
Risikokontrollen
Gewinde, Passungen, Bezüge, Bohrungen, Dichtflächen und Kennzeichnungen abdecken
Grundlage für das Angebot
Technische Zeichnung, Stückzahl, Bauteilabmessungen, Ausgangsoberfläche und gewünschtes Ergebnis
Abnahmegrundlage
Schriftlich festgelegte Sichtgrenze, freigegebenes Muster, Vergleichsmuster oder benannte Norm
Liefermodell
Anforderungen an Zerspanung und Oberflächenbearbeitung als gemeinsames Paket für Teile nach Kundenzeichnung koordiniert
PROZESSSPEZIFIKATIONEN
Möglichkeiten beim Sandstrahlen von CNC-Teilen
Strahlen kann Metall gründlicher reinigen als manuelles Schleifen und ein einheitliches Erscheinungsbild erzeugen, wenn Eingangsbedingungen und Abnahmereferenz festgelegt sind. Bei fertigen CNC-Teilen muss die Oberflächenbearbeitung zudem funktionale Geometrie schützen, die bei einem allgemeinen Reinigungsauftrag möglicherweise nicht als kritisch gilt.
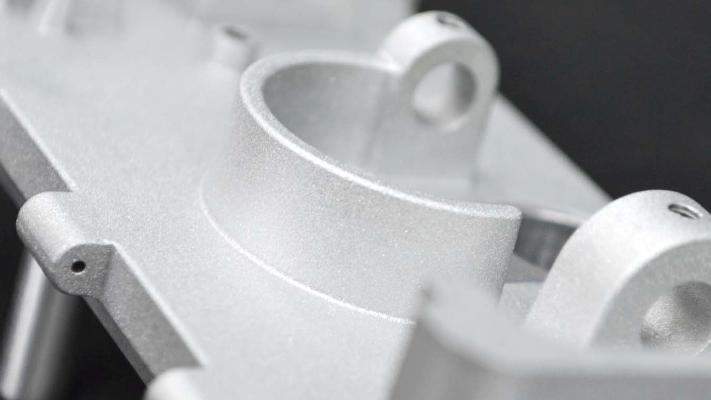
01
Zunder und Oxide entfernen
Geben Sie Walzzunder, Wärmebehandlungszunder, Rost oder Oxide mit Lage und Ausprägung an. Legen Sie fest, ob eine vollständige Entfernung, die Vorbereitung für eine Prüfung oder ein definierter Zustand vor dem Lackieren oder Beschichten angestrebt wird.
02
Textur erzeugen
Definieren Sie die Oberflächenbeschaffenheit anhand eines repräsentativen Bildes, eines freigegebenen Musters oder eines Vergleichsmusters. Begriffe wie glatt, rau, sauber oder gleichmäßig legen allein keine messbare Abnahmegrenze fest.
03
Beschichtung vorbereiten
Nennen Sie das Beschichtungs- oder Pulverbeschichtungssystem und die dafür erforderliche Oberflächenvorbereitung. Geben Sie bei geeigneten Stahlgrundwerkstoffen den erforderlichen Vorbereitungsgrad nach der ausgewählten Norm an.
04
Definierte Schicht entfernen
Zeigen Sie, welcher Lack, welche Beschichtung, Verunreinigung oder welcher Rückstand entfernt werden muss. Bei unserer Prüfung unterscheiden wir abtragbares Oberflächenmaterial von Geometrieelementen des Grundmetalls, die unverändert bleiben müssen.
Ob Strahlarbeiten für CNC-Teile geeignet sind, klären wir anhand der tatsächlichen technischen Zeichnung und des Bauteilzustands, nicht allein anhand der Leistungsbezeichnung. Allgemeingültige Vorgaben für Druck, Strahlmittel oder Zyklus veröffentlichen wir nicht, da jedes Bauteil einzeln geprüft werden muss.
PROZESSSPEZIFIKATIONEN
Werkstoffe und Ausgangszustand der Oberflächen
Der Werkstoff bestimmt mit, wie ein Strahlmittel auf das Teil wirkt; Stahl, Gusseisen und Aluminium werden daher nicht nach einer einheitlichen Standardeinstellung beurteilt. Geben Sie Legierung oder Werkstoffsorte, Wärmebehandlungszustand, Schweißzustand, bisherige Oberflächenbeschaffenheit, Verunreinigungen und alle Dichtflächen an, die im zerspanten Zustand bleiben müssen.
Veröffentlichte Angabe
Unser angegebenes Leistungsspektrum
Bedeutung für die Prüfung der Oberflächenbearbeitung
Kohlenstoffstahl
20# und 45#
Geben Sie für jede Oberfläche an, ob Zunder, Rost oder Beschichtungen entfernt oder eine Textur erzeugt werden soll.
Bau- und legierter Stahl
Q235A und Q345D
Geben Sie den Ausgangszustand und die Anforderungen an die anschließende Beschichtung an.
Chrom-Molybdän- und Wälzlagerstähle
12CrMoV, GCr15, 25CrMo und 42CrMo
Klären Sie Härte, zu schützende Geometrie und Abnahmemethode.
Edelstahl
303, 304, 304L, 316, 316L und 321
Prüfen Sie die Vermeidung von Verunreinigungen und das gewünschte Enderscheinungsbild.
Standardmäßiger Fertigungsablauf
Prüfung von CNC-Bearbeitung und Oberflächenbearbeitung anhand der technischen Zeichnung
Das schriftliche Angebot bestätigt den vorgeschlagenen Fertigungsablauf und die Zuständigkeit.
Zuständigkeit für die Bearbeitung
Im schriftlichen Angebot bestätigt
Fertigungsstandort und Zuständigkeit für die Anlagen werden für jeden Auftrag gesondert festgelegt.
Für Anwendungen bei hohen Temperaturen, in korrosiver Umgebung oder unter Druck prüfen wir die Anforderungen an Werkstoff und Härte anhand der Betriebsbedingungen. Die gewählte Oberflächenbeschaffenheit muss mit dieser Werkstoffentscheidung vereinbar sein.
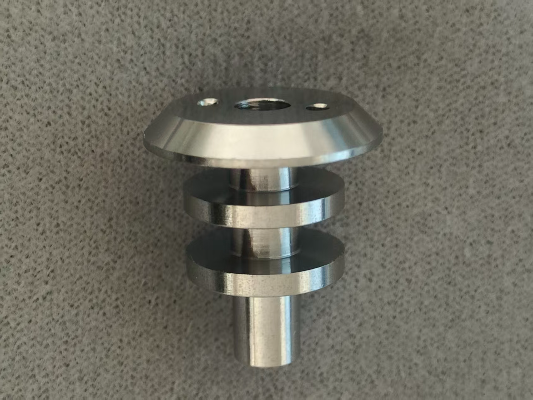
Stahl
Legen Sie Rostgrad, Zunder, vorhandene Beschichtung, Anlassfarben und den nach dem Entfernen erwarteten Oberflächenzustand fest. Wenn ein Grad nach ISO 8501-1 gilt, tragen Sie ihn in die freigegebene technische Zeichnung oder Einkaufsspezifikation ein.
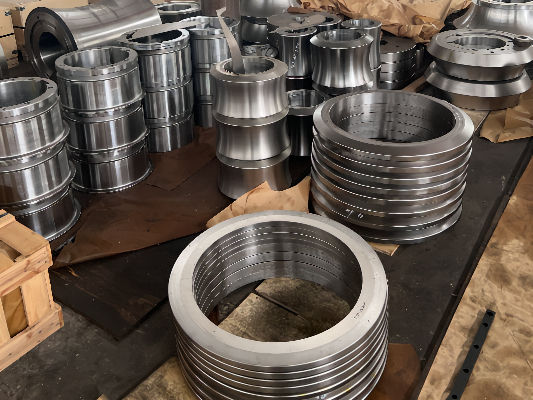
Gusseisen
Erfassen Sie Gusshaut, Oxide, eingebettete Verunreinigungen, mögliche Porosität und zerspante Dichtflächen. Schützen Sie Dichtflächen und Präzisionsbohrungen vor dem Strahlen.
Aluminium
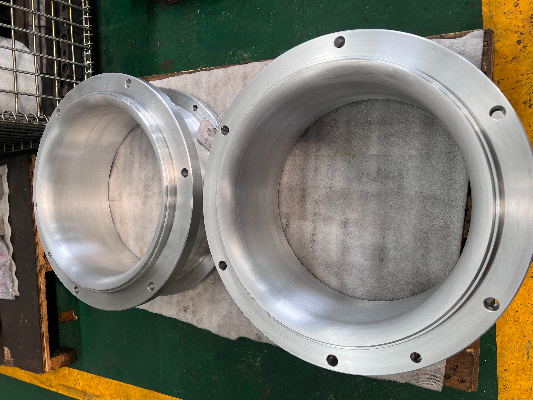
Bei Aluminium muss die Prüfung den Grundwerkstoff berücksichtigen, da eine zu aggressive Behandlung das Erscheinungsbild verändern oder empfindliche Geometrie beschädigen kann. Wie sich Abtrag und Erhalt vereinbaren lassen, klären wir, sobald Werkstoff, Bauteilform, gewünschte Textur und zu schützende Geometrieelemente bekannt sind.
PROZESSKONTROLLE
Strahlmittel und Oberflächenergebnisse
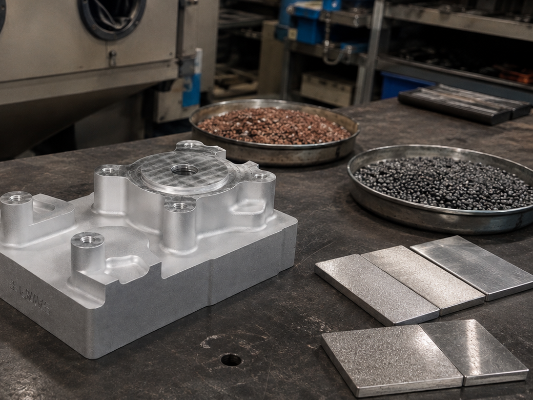
Zum Standardumfang der Strahlmittel von Zhenling gehören Glasperlen, Aluminiumoxid oder Schmelzkorund, Granat und für die Anwendung geeignete Kunststoffstrahlmittel. Stahlkugeln oder Stahlguss kommen nur bei eisenhaltigen Teilen infrage, bei denen eine Eisenverunreinigung nicht verboten ist; freies kristallines Siliziumdioxid und Quarzsand sind keine Standardstrahlmittel. Bei Edelstahl, Aluminium, Titan oder Kupfer mit einem Verbot von Eisenverunreinigungen dürfen keine eisenhaltigen Strahlmittel eingesetzt werden; das schriftliche Angebot bestätigt Strahlmittel, Zieloberfläche, zu schützende Bereiche und Anforderungen an die anschließende Beschichtung.
Ziel des Käufers
Angaben, die den Fertigungsablauf bestimmen
Festzulegende Abnahme
Zunder oder Rost entfernen
Werkstoff, Ausprägung des Ausgangszustands, Geometrie, vom Abtrag ausgenommene Bereiche
Zulässige Rückstände, Sichtgrad oder freigegebene Referenz
Für die Beschichtung vorbereiten
Beschichtungssystem, erforderliche Oberflächenvorbereitung, Sauberkeit, Zeitvorgaben
Benannte Norm für den jeweiligen Grundwerkstoff, Beschichtungsspezifikation oder vereinbartes Vergleichsmuster
Eine matte Oberflächenbeschaffenheit erzeugen
Werkstoff, Ausgangsrauheit, gewünschtes Erscheinungsbild, Gleichmäßigkeit innerhalb der Charge
Freigegebenes Muster und Grenze zu geschützten Dichtflächen
Vor der Prüfung reinigen
Art der Verunreinigung, Prüfmethode, unzugängliche Bereiche
Was sichtbar sein muss und welche Reinigung anschließend erfolgt
Übersicht zur Steuerung des Strahlergebnisses: Gehen Sie von der Empfindlichkeit des Werkstoffs über die Ausgangsoberfläche und das gewünschte Ergebnis zu den zu schützenden Geometrieelementen und der Abnahmereferenz über. Diese Reihenfolge hilft, den häufigen Fehler zu vermeiden, zuerst Strahlmittel oder Sand auszuwählen und erst danach das Ergebnis festzulegen.
Übersicht zur Steuerung des Strahlergebnisses öffnen
PROZESS UND SPEZIFIKATIONEN
Vorgaben der technischen Zeichnung, Abdeckung und Leistungsspezifikationen
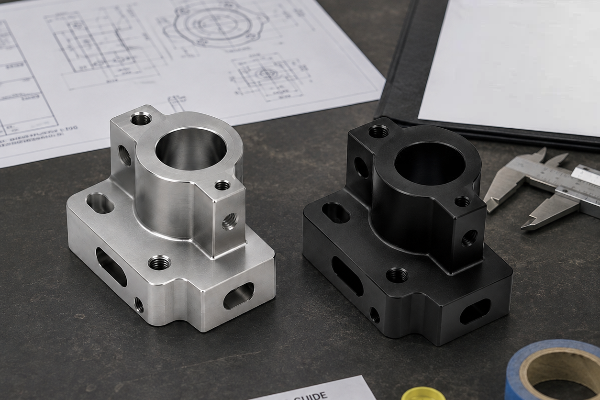
Gewinde, Präzisionsbohrungen, Bezüge, Lagersitze, Dichtflächen, Passflächen, Kennzeichnungen und Endmaße müssen unter Umständen geschützt werden. Kennzeichnen Sie diese auf der technischen Zeichnung, statt sich auf einen allgemeinen Hinweis wie „kritische Bereiche abdecken“ zu verlassen.
Verzeichnis der zu schützenden Geometrieelemente
Geben Sie jeder Dichtfläche, jedem Gewinde, jeder Bohrung, Passung und Kennzeichnung, die vom Strahlmittel nicht getroffen werden darf, eine Kennung. Legen Sie den erforderlichen Zustand nach der Oberflächenbearbeitung fest.
Abgrenzung der Bereiche
Zeigen Sie, wo die gestrahlte Oberfläche endet und die zerspante Oberfläche beginnt. Legen Sie einen freigegebenen Kantenübergang fest, wenn das Erscheinungsbild oder die Montage von dieser Grenze abhängt.
Prüfung nach der Oberflächenbearbeitung
Legen Sie fest, welche Maße, Passungen und sichtbaren Bereiche nach der Oberflächenbearbeitung geprüft werden müssen. Geben Sie die Messbedingungen an, wenn Einspannung oder Temperatur das Messergebnis beeinflussen können.
- Aktueller Zeichnungsstand und Teilenummer
- Werkstoffsorte und Ausgangszustand der Oberfläche
- Zu schützende Geometrieelemente mit klaren Grenzen
- Zieltextur, Abtragsgrad oder Beschichtungsvorbereitung
- Freigegebenes Muster, Vergleichsmuster oder benannte Abnahmereferenz für den jeweiligen Grundwerkstoff
- Anforderungen an Sauberkeit, Handhabung, Verpackung und Rückverfolgbarkeit
KAUFMÄNNISCHE ANGABEN
Preise und Lieferzeiten
Kosten und Liefertermin beim Sandstrahlen hängen vom Bauteil ab, nicht nur von seinen Außenmaßen. Ein Angebot muss Ausprägung des Ausgangszustands, zugängliche Fläche, Aufwand für die Abdeckung, Stückzahl je Charge, Handhabung, Prüfung, Reinigung, Verpackung und den nächsten Arbeitsschritt berücksichtigen.
Unser Angebot nennt den bestätigten Fertigungsablauf, enthaltene Arbeitsschritte, kaufmännische Annahmen, Prüfumfang und Zeitplan. Antwortzeiten und Fertigungsdurchlaufzeiten bestätigen wir erst nach Prüfung des Projekts.
Preisfaktoren
- 01 Bauteilabmessungen, Gewicht und Handhabungsmethode
- 02 Umfang des Abtrags und erforderliche Oberflächenbeschaffenheit
- 03 Anzahl zu schützender Geometrieelemente und Aufwand für die Abdeckung
- 04 Chargengröße, Wiederholbarkeit und Prüfumfang
Faktoren für die Terminplanung
- 01 Vollständigkeit der technischen Zeichnung und Abnahmekriterien
- 02 Abfolge von Zerspanung, Schweißen und Wärmebehandlung
- 03 Prüfung eines freigegebenen Musters oder Erstteils
- 04 Reinigung, Beschichtung, Prüfung und Verpackung nach dem Strahlen
QUALITÄTSSICHERUNG
Qualitätskontrolle der Oberfläche
Ein fundierter Prüfplan behandelt Sauberkeit, Textur, Zustand geschützter Geometrieelemente und maßliche Abnahme getrennt. Für geeignete unbeschichtete oder zuvor beschichtete Stahlgrundwerkstoffe enthält ISO 8501-1:2007 schriftliche und fotografische Rost- und Vorbereitungsgrade; der Käufer muss den erforderlichen Grad und Prüfumfang dennoch angeben.
Die Sauberkeitssysteme nach ISO und mit Bezug zu AMPP verwenden unterschiedliche Bezeichnungen für ihre Grade. Nennen Sie in der Angebotsanfrage das genaue System, statt anzunehmen, dass Bezeichnungen aus verschiedenen Normen austauschbar sind. Diesen Fehler soll unser Prüfplan verhindern.
Prüfregel: Allgemeine Begriffe können zu Streit über die Oberfläche führen, weil sie die für die Abnahme erforderlichen Nachweise nicht festlegen. Bei Zhenling schließen wir diese Lücke, indem wir technische Zeichnung, freigegebenes Muster und Prüfpunkt einer benannten Anforderung wie ISO 8501-1:2007 zuordnen, sofern die Norm für den Stahlbereich geeignet ist.
01 Vor dem Strahlen
Dokumentieren Sie Werkstoff, Ausgangsoberfläche, Zeichnungsstand und zu schützende Bereiche. Wenn der Zustand innerhalb einer Charge variiert, bestimmen Sie das repräsentative Teil mit dem ungünstigsten Zustand.
02 Bei der Freigabe des Fertigungsablaufs
Bestätigen Sie, was das Verfahren entfernen darf und was es erhalten muss. Stimmen Sie den Fertigungsablauf auf die anschließende Beschichtung, Lackierung, Montage oder Prüfung ab.
03 Nach dem Strahlen
Prüfen Sie die vereinbarte visuelle Referenz oder Normreferenz, die Grenzen der Abdeckung, die zu schützenden Geometrieelemente und die Sauberkeit. Führen Sie eine Maßprüfung durch, wenn die technische Zeichnung sie nach der Oberflächenbearbeitung vorschreibt.
04 Kontrolle bei der Übergabe
Halten Sie gereinigte Teile von Verunreinigungen und Feuchtigkeit fern, die den nächsten Arbeitsschritt beeinträchtigen können. Verpackung und maximale Übergabezeit sollten angegeben werden, wenn sie für das Beschichtungssystem relevant sind.
ANWENDUNGEN UND MÖGLICHKEITEN
Bauteile, die wir prüfen: fertig bearbeitete CNC-Teile und industrielle Anwendungen
Das Standardleistungsspektrum von Zhenling umfasst oder ermöglicht CNC-Drehen, Fräsen, Schleifen, Ausdrehen, Drahterodieren, Bohren sowie 3-Achs-, 4-Achs- und 5-Achs-Bearbeitung. Hinzu kommen ergänzende Fertigungsabläufe für Sonderteile nach Kundenzeichnung oder Muster. Das schriftliche Angebot bestätigt den vorgeschlagenen Fertigungsablauf, die Zuständigkeit für die Bearbeitung und den Fertigungsstandort, ohne Eigentum an Anlagen oder eine bestimmte Anlagenmarke zu behaupten.
01 Druckbehälterkomponenten
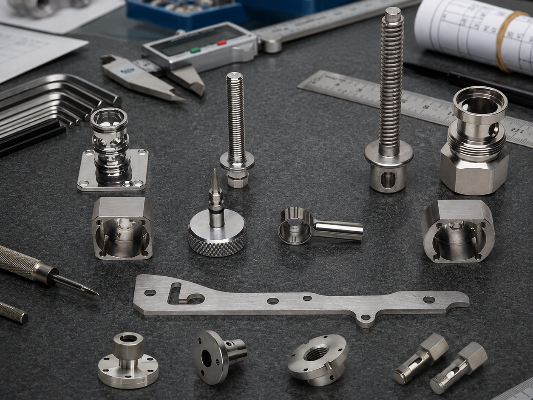
Flansche, Ventilgehäuse, Stopfen, Komponenten für gebogene Rohre und verwandte zerspante Teile nach Kundenzeichnung können innerhalb eines geregelten Lieferpakets eine Reinigung oder Beschichtungsvorbereitung erfordern.
02 Anlagen zur Öl-Gas-Trennung
Unsere Bauteilprüfung umfasst Zunderentfernung, Vorbereitung für die Sichtprüfung und den Schutz von Geometrieelementen vor Montage und Prüfung.
03 Bauteile zur Durchflussregelung
Dichtflächen, Passungen, Bohrungen und Kennzeichnungsbereiche müssen von allen Oberflächen abgegrenzt werden, die eine gestrahlte Textur erhalten.
Prüfung des Oberflächenzustands: Senden Sie ein repräsentatives Bauteilfoto und kennzeichnen Sie die relevanten Oberflächen. Anhand dieser Unterlagen führen wir die zusätzlichen Oberflächenangaben auf, die wir für ein Angebot benötigen, ohne das Foto als zahlenmäßige Spezifikation zu behandeln.
Prüfung des Oberflächenzustands anfragen
VERFAHRENSBEWERTUNG
Verfahrensgrenzen und bessere Alternativen
Aggressiveres Strahlen ist für ein fertig bearbeitetes CNC-Teil nicht automatisch besser. Richtig ist das Verfahren mit dem geringsten Risiko, das den erforderlichen Abtrag oder Vorbereitungszustand erzielt, ohne Werkstoff, Geometrie, Sauberkeit oder den nächsten Arbeitsschritt zu beeinträchtigen. ISO 8504-2 beschreibt Strahlreinigungsverfahren; ISO 11124 behandelt metallische Strahlmittel; ISO 11126 behandelt nichtmetallische Strahlmittel; ISO 8501-1 behandelt Vorbereitungsgrade für Stahloberflächen; und ISO 8503 behandelt das Oberflächenprofil von Stahl. Diese Referenzen beschreiben den angegebenen technischen Rahmen und begründen keine Zertifizierung von Zhenling.
01 Eine zerspante oder polierte Oberfläche erhalten
Wenn Erscheinungsbild, Dichtwirkung, Lagerkontakt oder Maßfunktion von der zerspanten Oberfläche abhängen, kann Strahlen die falsche Wahl sein, sofern diese Dichtfläche nicht geschützt wird. Schleifen oder Polieren kann geeigneter sein, wenn eine gerichtete Oberflächenstruktur oder eine geringe Rauheit erforderlich ist.
02 Lösliche Verunreinigungen entfernen
Strahlbehandlung ersetzt nicht jeden Reinigungsschritt. Je nach Verunreinigung und nächstem Arbeitsschritt kann vor oder nach dem Strahlen eine Teilereinigung oder ein anderes freigegebenes Reinigungsverfahren nötig sein.
03 Filigrane Geometrie bearbeiten
Dünne Wände, scharfe Kanten, feine Gewinde, tiefe Kanäle und empfindliche Geometrieelemente aus Aluminium müssen gesondert geprüft werden. Chemisches Entlacken, kontrollierte mechanische Reinigung oder ein anderer Fertigungsablauf können das Risiko im Einzelfall verringern.
04 Ein anderes industrielles Vorbereitungsverfahren einsetzen
Strahlen mit kantigem Strahlmittel ist nicht immer das richtige Vorbereitungsverfahren. Je nach Grundwerkstoff und gewünschtem Ergebnis prüfen wir gegebenenfalls Nassstrahlen, Teilereinigung, kontrollierte mechanische Reinigung, chemisches Entlacken oder einen anderen geeigneten Fertigungsablauf.
HILFSMITTEL FÜR DIE TECHNISCHE PLANUNG
Hilfsmittel zur Bewertung von Sandstrahlarbeiten
Vollständigkeitsbewertung für Angebotsanfragen zum Sandstrahlen
Bewerten Sie Bauteilabmessungen, Ausgangszustand, Vorgaben der technischen Zeichnung und Vollständigkeit der Spezifikation.
Hilfsmittel öffnen
→
Übersicht zur Steuerung des Strahlergebnisses
Ordnen Sie der Empfindlichkeit des Werkstoffs die gewünschten Oberflächenergebnisse und Abnahmereferenzen zu.
Hilfsmittel öffnen
→
Schätzung des Abdeckaufwands
Bewerten Sie den Schutzbedarf für Gewinde, Präzisionsbohrungen, Bezüge und Dichtflächen.
Hilfsmittel öffnen
→
Prüfung Ihrer technischen Zeichnung für Sandstrahlarbeiten anfragen
Mit der folgenden Checkliste machen Sie aus einer allgemeinen Anfrage zum Sandstrahlen eine prüffähige Angebotsanfrage für CNC-Teile. Unser Angebot bestätigt den jeweiligen Umfang von Fertigung und Oberflächenbearbeitung.
[01]
Beifügen
- Aktuelle 2D-Dateien und verfügbare 3D-Dateien
- Bauteilfotos, die die Ausgangsoberfläche zeigen
- Werkstoffsorte und Stückzahl
- Wunschtermin und Zielort
[02]
Deutlich kennzeichnen
- Zu strahlende und zu schützende Oberflächen
- Gewinde, Passungen, Bezüge, Dichtflächen und Bohrungen
- Ziel für Abtrag, Textur oder Beschichtungsvorbereitung
- Anforderungen an Abnahme und Prüfung
WISSENSDATENBANK
Häufige Fragen zu Sandstrahlarbeiten
Senden Sie die aktuelle technische Zeichnung, Werkstoffsorte, Ausgangsoberfläche, das gewünschte Ergebnis, zu schützende Geometrieelemente, Stückzahl, Bauteilabmessungen, Abnahmegrundlage, den nächsten Arbeitsschritt und Lieferumfang. Fotos helfen, wenn sich der Ausgangszustand schwer beschreiben lässt.
Wir prüfen die Anforderungen an das Sandstrahlen anhand von Werkstoffsorte, Zustand, Geometrie, gewünschtem Ergebnis und zu schützenden Geometrieelementen. Als Standardstrahlmittel kommen Glasperlen, Aluminiumoxid oder Schmelzkorund, Granat, für die Anwendung geeignete Kunststoffstrahlmittel sowie Stahlkugeln oder Stahlguss ausschließlich für eisenhaltige Teile infrage, sofern eine Eisenverunreinigung zulässig ist; freies kristallines Siliziumdioxid und Quarzsand sind keine Standardstrahlmittel.
Gehen Sie vom gewünschten Ergebnis und dem Grundwerkstoff aus. Klären Sie vor der Bestätigung des Fertigungsablaufs, ob Eisenverunreinigungen verboten sind, decken Sie Gewinde, Dichtflächen, Lager- oder Passflächen, Bezüge und maßkritische Geometrieelemente ab und reichen Sie dünne Wände, scharfe Kanten, Präzisionsflächen, unbekannte Altbeschichtungen oder Anwendungen mit geregelten Sauberkeitsanforderungen zur Prüfung anhand der technischen Zeichnung oder eines Musters ein.
Jede aggressive Oberflächenbehandlung kann an empfindlicher Geometrie Risiken mit sich bringen. Deshalb sollten kritische Geometrieelemente abgedeckt und für eine Prüfung nach der Oberflächenbearbeitung gekennzeichnet werden. Eine pauschale Maßgarantie geben wir ohne Prüfung der technischen Zeichnung nicht.
Verwenden Sie ein freigegebenes Muster, ein Vergleichsmuster, ein repräsentatives Foto mit festgelegten Grenzen oder eine andere kontrollierte Referenz. Legen Sie auch die Grenze zwischen gestrahlten und zerspanten Oberflächen fest.
Kein einzelnes Verfahren ist für jeden Werkstoff, jede Verunreinigung, Geometrie und jedes Beschichtungssystem am besten geeignet. Geben Sie die Anforderungen der Beschichtung an, damit bei der Prüfung Abtragsziel, erforderliches Profil, Sauberkeit und Risiko für den Grundwerkstoff verglichen werden können.






