Kontaktieren Sie Zhenling

Bauteilfertigung nach Kundenzeichnung
CNC-Bearbeitung für Medizintechnik
CNC-Bearbeitung für Medizintechnik nach Ihrer freigegebenen technischen Zeichnung
Unser Service für präzise CNC-Bearbeitung beginnt mit einer technischen Prüfung des Bauteils, der Werkstoffangabe, der kritischen Geometrieelemente, der Prüfanforderungen und des Lieferziels. Bei Anfragen zu medizinischen Bauteilen umfasst das reguläre Leistungsspektrum von Zhenling nach technischer Zeichnung gefertigte, nicht fertiggestellte Komponenten mit üblichen CNC-Fertigungsabläufen und den vom Kunden bestätigten kaufmännischen Eckdaten; Werkstoffsorte, technische Zeichnung, Oberflächenbeschaffenheit, Sauberkeit, Prüfung und Abnahme durch den Käufer werden auftragsspezifisch im schriftlichen Angebot bestätigt. Anfragen zur CNC-Bearbeitung für Medizintechnik sollten den Umfang der nicht fertiggestellten Gerätekomponenten, den Werkstoff, die technische Zeichnung, die Oberflächenbeschaffenheit, die Sauberkeitsanforderungen und die Abnahmeunterlagen des Käufers enthalten. Klären Sie zuerst Risiken bei Werkstoff, Geometrie und Messung. Preis und Termin sollten sich nach dem dokumentierten Fertigungsablauf richten, nicht nach einer Maschinenkategorie.
Grenzen des Leistungsumfangs
Wir fertigen nicht fertiggestellte Komponenten nach Ihren freigegebenen technischen Zeichnungen; medizinische Geräte entwickeln oder geben wir nicht frei. Die Gerätehersteller bleiben für die Lieferantenqualifizierung, regulatorische Anforderungen, nachgelagerte Reinigung, Sterilisation, Montage und Freigabe des fertigen Produkts verantwortlich.
Was wir vor der Angebotserstellung prüfen
- Geometrie Geometrieelemente, Zugänglichkeit, Bezugskonzept
- Werkstoff Werkstoffsorte und Halbzeugform
- Qualität Kritische Maße und Prüfungen
- Lieferung Ziel für Prototyp oder Fertigung
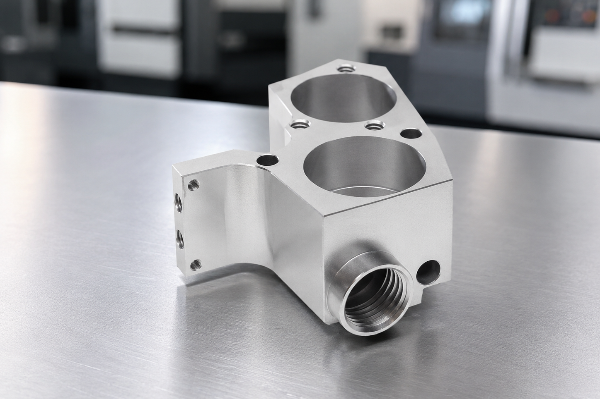
So arbeiten wir, bevor Sie die technische Zeichnung senden
Anhand der folgenden Zusagen kann Ihr Einkaufsteam vor der Offenlegung detaillierter Dateien beurteilen, ob unser Zerspanungsservice zum Projekt passt. Machbarkeit, Preis und endgültiger Fertigungsprozess hängen weiterhin von der freigegebenen technischen Zeichnung ab.
-
Innerhalb von 12 Stunden
Von einem Ingenieur geprüftes Angebot an Werktagen nach Eingang einer vollständigen Anfrage.
-
3–5 Tage
Prototypen nach Freigabe der technischen Zeichnung; Oberflächenbearbeitung und Versand werden im Angebot bestätigt.
-
7–15 Tage
Fertigungsläufe nach Freigabe der technischen Zeichnung, bestätigt in Ihrem Angebot.
-
Mindestmenge laut Angebot
Auch Einzelstücke werden auf Machbarkeit und Preis geprüft.
Verfahren passend zum Bauteil statt zur Bezeichnung
Anfragen zu medizinischen Bauteilen erfordern eine Prüfung des Fertigungsprozesses und der Qualifizierung anhand der technischen Zeichnung. Mögliche Fertigungsabläufe umfassen Drehen, Fräsen, Schleifen, Ausdrehen, Drahterodieren, Bohren oder Mehrachsenbearbeitung; die tatsächlichen Maschinen, der Fertigungsstandort und die Verfügbarkeit müssen jedoch für den jeweiligen Auftrag bestätigt werden. Für Maße ohne einzeln angegebene Toleranz gelten die freigegebene technische Zeichnung und die vom Käufer vorgegebene Norm, keine standortweit einheitliche Vorgabe.
So richten wir unsere CNC-Bearbeitung für Medizintechnik an einer freigegebenen technischen Zeichnung aus
Innerhalb unseres beschriebenen Leistungsumfangs bedeutet CNC-Bearbeitung für medizinische Geräte die präzise Zerspanung nicht fertiggestellter Teile nach einer freigegebenen technischen Zeichnung. Die Verantwortung für die Entwicklung medizinischer Geräte, die regulatorische Freigabe und das fertige Produkt geht dadurch nicht auf unser Fertigungsunternehmen über.
- Präzisionszerspanung: Drehen, Fräsen, Schleifen, Ausdrehen und Drahterodieren werden passend zu den Geometrieelementen gewählt.
- 5-Achs-CNC-Bearbeitung: kommt in Betracht, wenn komplexe Teile unterschiedliche Bearbeitungszugänge oder ein stabileres Bezugskonzept erfordern.
- Angaben für das Zerspanungsprojekt: Werkstoff, Toleranz, Oberflächenbeschaffenheit, Prüfung, Menge und Änderungsstand bestimmen den geprüften Fertigungsablauf.
- Grenzen unseres Leistungsumfangs als Zerspanungspartner: Komponenten für medizinische Geräte bleiben nicht fertiggestellte Teile, bis die nachgelagerten Kontrollen des Käufers abgeschlossen sind.
[PRC-01]
CNC-Drehen
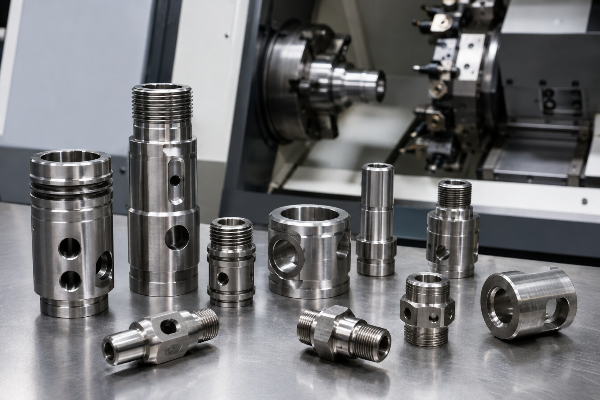
Konzentrische Ventilgehäuse, Gewindegeometrien, Hülsen, Stopfen, Anschlussstücke und rotationssymmetrische Maschinenteile prüfen wir für die Drehbearbeitung. Frässchritte können hinzukommen, wenn die technische Zeichnung Abflachungen, Anschlussöffnungen, Nuten oder Querbohrungen kombiniert.
[PRC-02]
CNC-Fräsen
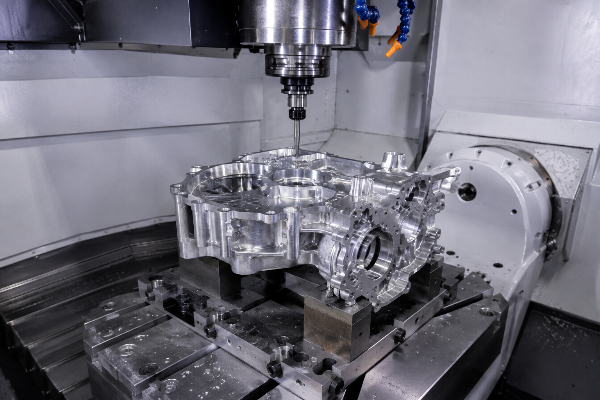
Gehäuse, Halterungen, Verteilerblöcke, Platten, Spannvorrichtungen und konturierte Geometrien können auf einer Fräsmaschine oder einem Mehrachsen-Bearbeitungszentrum gefertigt werden. Die Zugänglichkeit der Geometrieelemente und das Bezugskonzept entscheiden, ob ein Fertigungsablauf mit 3, 4 oder 5 Achsen das Risiko durch Umspannen senkt.
[PRC-03]
Nachgelagerte Zerspanung
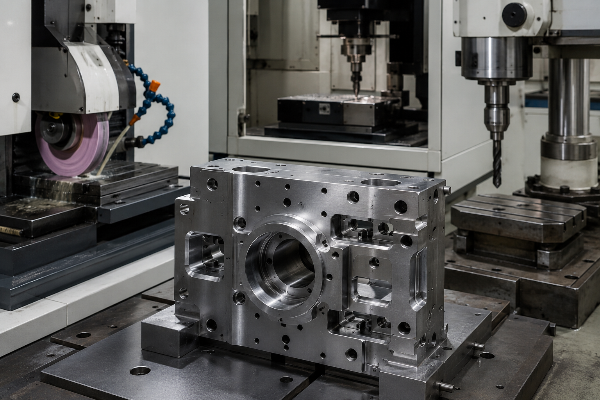
Schleifen, Ausdrehen, Drahterodieren und Radialbohren kommen in Betracht, wenn die technische Zeichnung eine dafür geeignete Geometrie vorgibt. Der Fertigungsablauf wird vor der Angebotserstellung festgelegt, damit ein nachgelagerter Arbeitsschritt nicht erst nach der ersten Aufspannung erkannt wird.
Entscheidungen zu Prototypen und schneller Prototypenfertigung
- Passform, Zugänglichkeit und Bezugskonzept vor der Fertigungsfreigabe bestätigen
- Funktionskritische Geometrieelemente von optischen Anforderungen trennen
- Für Modell, technische Zeichnung und Angebot denselben Änderungsstand verwenden
Typische Bauteilformen für die Prüfung
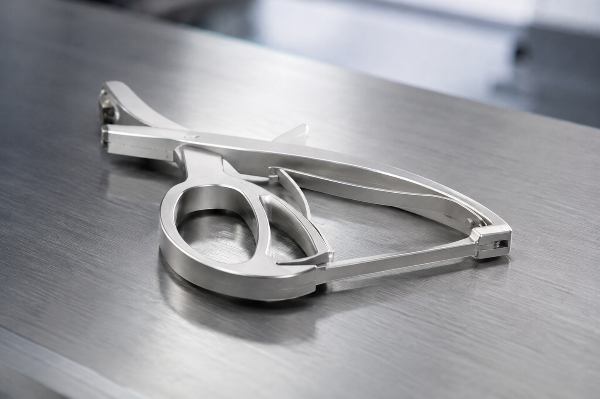
- Gehäuse, Halterungen, Verteilerblöcke, Spannvorrichtungen, Anschlussstücke, Hülsen und Stopfen
- Für Diagnosegeräte spezifizierte Komponenten nach Kundenzeichnung
- Präzise Geometrie eines medizinischen Bauteils, das ein nicht fertiggestelltes Teil bleibt
Edelstahlsorten, die wir bei Anfragen berücksichtigen können
Bei nicht fertiggestellten Komponenten für medizinische Geräte umfasst unser bestätigter Leistungsumfang die Edelstahlsorten 303, 304, 304L, 316, 316L und 321. Für Zhenling entsteht ein Präzisionsrisiko, wenn im CNC-Bearbeitungsprozess eine Ersatzsorte eingesetzt wird; anders als bei einem reinen Werkstoffangebot bleibt bei unserer Prüfung die freigegebene Werkstoffsorte maßgeblich. Die Werkstoffwahl liegt weiterhin bei der für die Konstruktion zuständigen Stelle, während ISO 2768-m nur für Metallmaße ohne einzeln angegebene Toleranz gilt und niemals eine Angabe der Werkstoffsorte ersetzt.
„Die falsche Werkstoffsorte kann Sie mehr kosten als Maschinenzeit, weil sie für die vorgesehene Einsatzumgebung ungeeignet sein kann. Diese Angabe bestätigen wir, bevor wir den Fertigungsablauf festlegen.“
Hinweis zur Prüfung medizinischer Werkstoffe
303
Die Werkstoffsorte 303 berücksichtigen wir, wenn die freigegebene Spezifikation gute Zerspanbarkeit verlangt und die Sorte für die Einsatzumgebung des Bauteils geeignet ist. Maßgeblich bleibt die technische Zeichnung.
304 und 304L
Bauteilform, Verfügbarkeit des Halbzeugs, Zugänglichkeit für die Zerspanung und Angaben zur Oberflächenbeschaffenheit werden geprüft, bevor der Fertigungsprozess festgelegt wird. Die kohlenstoffarme Werkstoffsorte muss bei Bedarf ausdrücklich angegeben sein.
316, 316L und 321
Für diese Legierungssorten können wir ein Angebot erstellen, wenn sie in der freigegebenen technischen Zeichnung stehen und die geforderte Geometrie zu unserem Maschinenablauf passt. In unserem Fertigungsablauf wird eine Edelstahlsorte ohne schriftlich geregelte Änderung der technischen Zeichnung nicht durch eine andere ersetzt.
Oberflächenbeschaffenheit nach der Zerspanung gemäß technischer Zeichnung
Für die Rauheit nach der Zerspanung sind die technische Zeichnung und das schriftliche Angebot maßgeblich; einen allgemeingültigen Ra-Wert geben wir nicht an. Eine schlechte Oberflächenbeschaffenheit kann zum Anlass für einen Lieferantenwechsel werden, wenn die Abnahmekriterien nicht eindeutig festgelegt sind.
Warum die Lage der Oberfläche wichtig ist
Eine pauschale Vorgabe zur Oberflächenbeschaffenheit kann die Bearbeitungszeit für Oberflächen verlängern, die weder Dichtheit noch Bewegung, Reinigung oder Montage beeinflussen. Bei unserer Prüfung klären wir, welche Dichtflächen die Funktion bestimmen, damit sich die CNC-Bearbeitung auf die Stellen konzentriert, an denen die Kontrolle das Ergebnis beeinflusst.
Was in die Anfrage gehört
- Ra-Wert und die Oberflächen, für die er gilt
- Anforderung an die Bearbeitungsrichtung oder Oberflächenstruktur, falls funktionsrelevant
- Zu schützende Kanten, berührungsfreie Bereiche und optische Abnahmekriterien
Zuerst die Allgemeintoleranz,
kritische Geometrieelemente ausdrücklich festlegen
Für Maße ohne einzeln angegebene Toleranz, Fasen, Bezugsangaben und geometrische Vorgaben gelten die freigegebene technische Zeichnung und die vom Käufer vorgegebene Norm. Das schriftliche Angebot bestätigt, welche Regel für Allgemeintoleranzen gegebenenfalls für den Auftrag gilt.
SYS-CHK // 01
„Unsere erste Frage lautet nicht, wie eng die Maschine jedes Maß einhalten kann. Wir fragen, welches Geometrieelement Passform, Ausrichtung, Dichtheit, Bewegung oder Montage bestimmt.“
Technische Parameter
| Angabe in Anfrage oder Fertigungsauftrag | Unsere veröffentlichten Eckdaten | Was die endgültige Anforderung bestimmt |
|---|---|---|
| Antwort auf die Angebotsanfrage | Innerhalb von 12 Stunden an Werktagen | Ausreichende Angaben zu technischer Zeichnung und Projekt |
| Lieferzeit für Prototypen | 3–5 Tage nach Freigabe der technischen Zeichnung | Angebotener Fertigungsablauf |
| Lieferzeit für die Fertigung | 7–15 Tage nach Freigabe der technischen Zeichnung | Angebotener Fertigungsablauf |
| Achsklassen | Vorgeschlagener Mehrachsen-Fertigungsablauf und tatsächliche Maschinen werden je Auftrag bestätigt | Geometrie, Zugänglichkeit und Bezugskonzept |
| Bestätigte Edelstahlsorten | 303 / 304 / 304L / 316 / 316L / 321 | Freigegebene Werkstoffangabe |
| Metallmaße ohne einzeln angegebene Toleranz | ISO 2768-m nur bei ausdrücklicher Anwendung | Keine Einzeltoleranz in der technischen Zeichnung; das schriftliche Angebot legt die Anwendung ausdrücklich fest |
| Oberfläche nach der Zerspanung | Ra 3,2 µm als Angebotsgrundlage für geeignete Geometrieelemente | Maßgeblich sind die zeichnungsspezifischen Anforderungen an Oberflächenbeschaffenheit und Abnahme |
| Auftragserfassung | Mindestmenge wird je Angebot bestätigt | Machbarkeit nach technischer Zeichnung und angebotener Fertigungsablauf |
Statt pauschal enge Toleranzen zu versprechen, prüfen wir das freigegebene Geometrieelement und seine Funktion. Überall die engste Toleranz vorzusehen ist die falsche Antwort, wenn der zusätzliche Prüf- und Maschinenaufwand die Passform nicht absichert; eine Norm ersetzt keine Lieferantenqualifizierung.
WARNUNG
Eine aus der Luft- und Raumfahrt vertraute Konvention für technische Zeichnungen ersetzt in einem Programm für medizinische Geräte keine Lieferantenqualifizierung.
„Eine Abweichung von 0,1 mm kann je nach Konstruktion funktionsrelevant oder belanglos sein …“
Was wir vorab für Angebot und Lieferzeit prüfen
Der Preis wird nicht allein aus dem Bauteilvolumen berechnet. Bei Prototypen ist eine verspätete Lieferung ebenso wichtig wie die nominelle Leistungsfähigkeit der Maschine; deshalb berücksichtigen wir Zugänglichkeit, Aufspannungen, Halbzeug, Toleranzen, Prüfplanung, Menge und den Reifegrad des Änderungsstands im Fertigungsablauf.
Mit einer Bewertung der Anfrageunterlagen erkennen Sie, welche fehlenden Angaben voraussichtlich weitere Rückfragen auslösen.
Anfrageunterlagen bewerten →01
Geometrie und Aufspannungen
Tiefe Taschen, dünne Wände, große Auskragungen, Querbohrungen und mehrere Bezugsausrichtungen können Risiken bei Aufspannung oder Werkzeugzugang erhöhen. Bei unserer Prüfung suchen wir einen Fertigungsablauf, der die kritischen Beziehungen wahrt, statt nur Geometrieelemente zu zählen.
02
Werkstoff und Oberflächenbeschaffenheit
Werkstoffsorte, Halbzeugform, Zerspanungsvolumen, Lage der Oberflächenanforderung und geschützte Oberflächen beeinflussen sowohl die Bearbeitung als auch die Handhabung. Eine eindeutige Angabe verhindert, dass eine Annahme zur Optik unnötige Kosten verursacht.
03
Umfang der Prüfung
Kritische Maße, erwarteter Stichprobenumfang, Messverfahren und angeforderte Nachweise sollten vor der Zerspanung feststehen. So können wir den Qualitätsplan als Teil des Fertigungsprozesses kalkulieren.
Übergabematrix für kritische Qualitätsmerkmale
Die technische Zeichnung wird in eine überprüfbare Kette übertragen: Geometrieelement, Funktion, zu vermeidender Fehler, Kontrolle bei der Zerspanung und vereinbarte Prüfung. So bleibt „Präzision“ kein vages Versprechen, und die Fertigung erhält einen konkreten Kontrollpunkt. ISO 2768-m liefert lediglich die allgemeine Grundlage für Metallmaße ohne einzeln angegebene Toleranz; kritische Geometrieelemente bleiben ausdrücklich durch die technische Zeichnung geregelt.
| Angabe in der technischen Zeichnung | Risiko bei Unklarheit | Unsere Prüfmaßnahme | Nachweis für die Freigabe |
|---|---|---|---|
| Bezugsstruktur | Geometrieelemente beziehen sich auf den falschen Ursprung | Bezüge für Aufspannung und Prüfung zuordnen | Vereinbarte Auslegung der Bezüge |
| Angaben zu Gewinden und Kanten | Übersehenes Gewinde oder zu große Fase | Jede Angabe im Arbeitsplan berücksichtigen | Prüfpunkt für das einzelne Geometrieelement |
| Lage der Oberflächenanforderung | Funktionsrelevante Dichtfläche wird falsch behandelt | Funktionsrelevante und optisch relevante Oberflächen trennen | Freigegebene Übersicht der Oberflächenanforderungen |
| Kritisches Maß | Allgemeintoleranz verdeckt ein Montagerisiko | Bearbeitung und Prüfung gezielt darauf ausrichten | Vereinbartes Prüfverfahren |
| Eindeutiger Änderungsstand | Modell, PDF und Bestellung stimmen nicht überein | Einen einheitlichen freigegebenen Änderungsstand bestätigen | Angebot und Auftragsunterlagen stimmen überein |
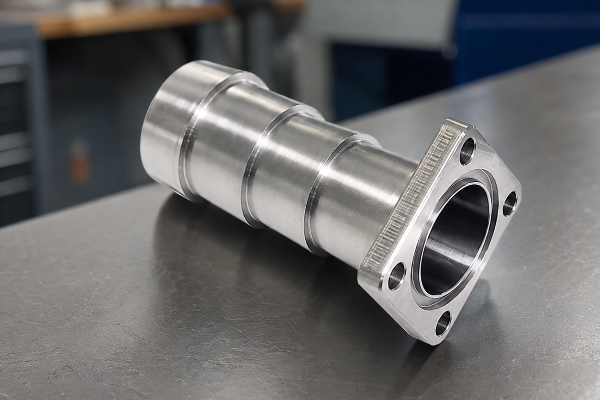
Zuverlässigkeit entsteht durch die korrekte Übertragung, nicht durch Adjektive
Für Teams, die Komponenten medizinischer Geräte fertigen, liegt die teuerste Unklarheit oft zwischen der Konstruktionsabsicht und der Arbeitsanweisung in der Fertigung. Fehlende Gewinde an einem Prototyp können ein ansonsten geeignetes Bauteil unbrauchbar machen; deshalb klären wir jede kritische Angabe vor dem ersten Schnitt.
Der Umfang der Nachweise wird vor Arbeitsbeginn festgelegt
Prüfverfahren, erwarteter Stichprobenumfang und angeforderte Unterlagen werden vereinbart, bevor wir Halbzeug für den Auftrag einsetzen. Bei der Endprüfung richten wir uns nach der freigegebenen technischen Zeichnung und dem vereinbarten Prüfplan.
Erstellen Sie für Ihre nächste Beschaffungsprüfung eine Matrix für jedes einzelne Geometrieelement.
Tool für die CTQ-Übergabematrix öffnen →So arbeiten wir: In sechs Schritten von der technischen Zeichnung zur Fertigung
Für Anfragen akzeptieren wir STEP-, IGES-, PDF- und DXF-Dateien. Wird eine Geheimhaltungsvereinbarung geschlossen, regelt sie die Informationen und den Übertragungsweg, die von ihr erfasst sind.
01 //
Eingang der Anfrage
Beim Eingang erfassen wir den Änderungsstand des Bauteils, die Menge, den Werkstoff, die Oberflächenbeschaffenheit, das Lieferziel und die erforderlichen Dateien.
02 //
Technische Prüfung
Wir prüfen die Zugänglichkeit der Geometrieelemente, das Bezugskonzept, Toleranzen, Werkstoff, Prüferwartungen und widersprüchliche Angaben.
03 //
Fertigungsablauf und Angebot
Zuerst legen wir die Maschinenfolge fest; anschließend nennt unser technisch geprüftes Angebot den geltenden Zeitrahmen.
04 //
Freigabe der technischen Zeichnung
Vor der Terminplanung werden bei der Freigabe Modell, technische Zeichnung, Änderungsstand und geklärte Anforderungen aufeinander abgestimmt.
05 //
Zerspanung und Prüfungen
Die Zerspanung folgt dem vereinbarten Fertigungsablauf; die in der Übergabematrix erfassten Geometrieelemente werden kontrolliert.
06 //
Endprüfung
Bei unserer Endprüfung vergleichen wir das fertige Bauteil mit der freigegebenen technischen Zeichnung und dem für den Auftrag vereinbarten Prüfumfang.
SYS.DATA
| Konstruktionsentscheidung | Typische Auswirkung auf die Anfrage | Prüffrage |
|---|---|---|
| Enge Toleranzen für jedes Geometrieelement | Mehr Prüf- und Steuerungsaufwand ohne entsprechenden funktionalen Nutzen | Welche Beziehungen bestimmen Passform oder Leistung? |
| Eine optische Vorgabe für alle Dichtflächen | Zusätzliche Oberflächenbearbeitung oder erhöhte Beanspruchung durch Handhabung | Welche Oberflächen sind tatsächlich sichtbar oder funktionsrelevant? |
| Mehrere Dateistände | Risiko von Abweichungen zwischen Angebot und Fertigung | Welcher Änderungsstand ist für die Fertigung freigegeben? |
| Nicht ausdrücklich angegebene Anforderungen an Gewinde oder Kanten | Späte Rückfragen oder zurückgewiesene Geometrieelemente | Sind Gewindetoleranzklasse, Tiefe, Fase und Angaben zum Kantenbrechen ausdrücklich festgelegt? |
So arbeiten wir mit den Fertigungskapazitäten hinter unserer Prüfung
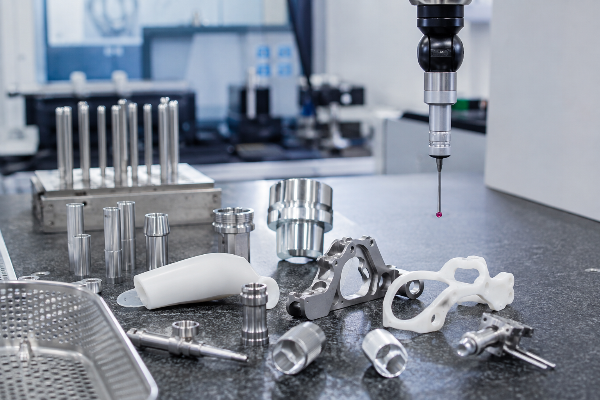
Unsere 2006 gegründete Fabrik in Jiashan verfügt über einen 8.000 m² großen Fertigungsstandort mit einer 6.000 m² großen Werkhalle. Zhenling unterstützt die Fertigung kundenspezifischer Präzisionsbauteile aus Metall von der Prüfung der technischen Zeichnung bis zur Zerspanung im Rahmen der angegebenen Maschinen- und Edelstahlkapazitäten.
-
Kapazitäten für Drehen und Fräsen
Rotationssymmetrische, prismatische und kombinierte Bauteile können Drehen oder eine Bearbeitung auf einem Bearbeitungszentrum erfordern; tatsächliche Maschinen, Fertigungsstandort und Verfügbarkeit werden je Auftrag bestätigt.
-
Mehrachsige Bearbeitungszugänge
Unsere Maschinenklassen mit 3, 4 und importierten 5 Achsen bieten Optionen, wenn Geometrie und Bezugsbeziehungen ein Umspannen riskant machen.
-
Ergänzende Verfahren
Schleifen, Ausdrehen, Drahterodieren und Radialbohren erweitern die Fertigungsabläufe, die wir für ein Bauteil nach Kundenzeichnung prüfen können.
-
Qualitativer Nutzen
Wir verbinden unsere Prüfung der technischen Zeichnung mit keiner unbelegten prozentualen Einsparung. Der wirtschaftliche Nutzen ist einfacher: weniger Rückfragen zur Auslegung, früher erkennbare Risiken und ein Angebot auf Grundlage des vorgesehenen Fertigungsablaufs.
Tools für die CNC-Bearbeitung medizinischer Bauteile
Checkliste für Anfragen zu medizinischen Bauteilen
Prüfen Sie vor dem Versand Ihrer Anfrage systematisch alle kritischen Spezifikationen, die Konformität der Werkstoffe und die Toleranzen.
Tool für die Übergabe kritischer Qualitätsmerkmale
Definieren und übertragen Sie wesentliche CTQ-Parameter genau, um die Maßhaltigkeit über den gesamten Fertigungszyklus zu gewährleisten.
Planer für Lieferzeiten bei der CNC-Bearbeitung medizinischer Bauteile
Berechnen Sie Fertigungstermine genau unter Berücksichtigung von Werkstoffbeschaffung, Präzisionszerspanung und nachgelagerter Oberflächenbearbeitung.
Beginnen Sie mit dem freigegebenen Dateisatz
Technische Zeichnung prüfen lassen, bevor Annahmen an die Maschine gelangen
Teilen Sie uns den Änderungsstand, die Menge, die Edelstahlsorte, Angaben zur Oberflächenbeschaffenheit, kritische Geometrieelemente und das Lieferziel mit. Nach unserer Prüfung erhalten Sie innerhalb des veröffentlichten Zeitrahmens ein technisch geprüftes Angebot.
Wie verhindern Sie übersehene Gewinde oder falsche Kantenausführungen?
Jede Angabe zu Gewinde, Tiefe, Fase, Kantenbrechen und geschützter Kante wird in unseren Arbeits- und Prüfplan übernommen. Der Prozess beginnt mit eindeutigen Angaben und einem einzigen freigegebenen Änderungsstand; anschließend verknüpft die Übergabematrix für kritische Qualitätsmerkmale bei jedem kritischen Geometrieelement das Fehlerrisiko, die Kontrolle bei der Zerspanung und die vereinbarte Prüfung.
Was sollte ich angeben, um Überraschungen bei der Oberflächenbeschaffenheit zu vermeiden?
Geben Sie den Ra-Wert an, kennzeichnen Sie die betroffenen Oberflächen und unterscheiden Sie zwischen funktionalen Abnahmekriterien und optischen Wünschen.
Welche Dateien kann ich für ein Angebot senden?
Wir arbeiten mit STEP-, IGES-, PDF- und DXF-Dateien. Senden Sie das 3D-Modell und die kontrollierte 2D-Zeichnung gemeinsam, wenn Maße, Gewinde, Angaben zur Oberflächenbeschaffenheit oder geometrische Vorgaben im Modell nicht vollständig enthalten sind, und nennen Sie in der Anfrage den freigegebenen Änderungsstand.
Können Sie eine Geheimhaltungsvereinbarung unterzeichnen, bevor ich die detaillierte technische Zeichnung sende?
Die Bedingungen der Geheimhaltungsvereinbarung und der geschützte Übertragungsumfang müssen schriftlich vereinbart sein, bevor die erfassten Dateien ausgetauscht werden.
Welche Toleranz gilt, wenn für ein Metallmaß in meiner technischen Zeichnung keine Toleranz angegeben ist?
Für Maße ohne einzeln angegebene Toleranz, Bezugsanforderungen und geometrische Vorgaben gelten die freigegebene technische Zeichnung und die vom Käufer vorgegebene Norm; das schriftliche Angebot bestätigt jede gegebenenfalls geltende Regel für Allgemeintoleranzen.
Welche Vorgabe gilt bei Ihnen für die Oberfläche nach der Zerspanung?
Für die Rauheit nach der Zerspanung sind die freigegebene technische Zeichnung und das schriftliche Angebot maßgeblich; einen allgemeingültigen Ra-Wert geben wir nicht an.
Wie schnell erstellen Sie Angebote und bearbeiten Bauteile?
Nach Prüfung der technischen Zeichnung, der Menge, der Oberflächenbearbeitung, der Prüfanforderungen und des Versands bestätigt das schriftliche Angebot die Antwortzeit sowie den geltenden Zeitplan für Prototypen oder die Fertigung.
Gibt es bei Ihnen eine Mindestbestellmenge?
Die Mindestmenge und die Möglichkeit, Einzelstücke zu prüfen, werden im schriftlichen Angebot bestätigt.
Wer legt die Anforderungen an das fertige medizinische Gerät fest?
Der Hersteller des fertigen Geräts ist für Konstruktion, Lieferantenqualifizierung, regulatorische Pflichten und die Anforderungen an die endgültige Freigabe verantwortlich. Unser Angebot umfasst die nicht fertiggestellten, nach Kundenzeichnung gefertigten Komponenten gemäß der freigegebenen technischen Zeichnung und den vereinbarten Bestellanforderungen; nachgelagerte Reinigung, Sterilisation, Montage und Freigabe des fertigen Produkts verbleiben im kontrollierten System dieses Herstellers.