Skontaktuj się z firmą Zhenling

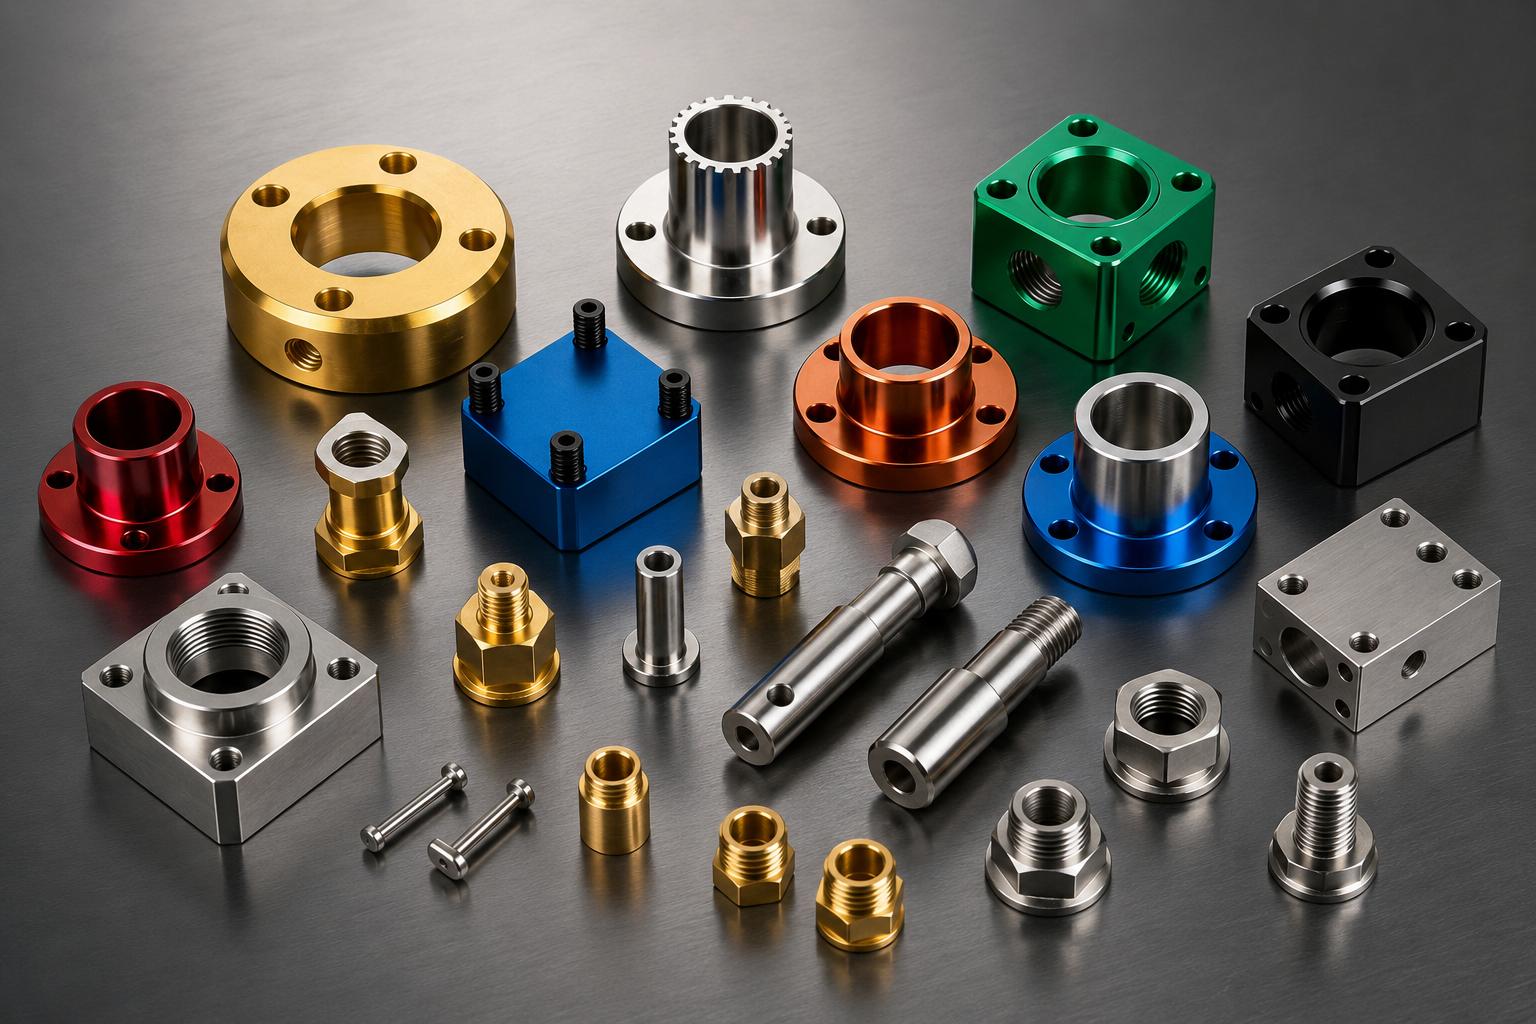
Zakres usług
Komponenty wykonywane na zamówienie według rysunków technicznych i specyfikacji zatwierdzonych przez zamawiającego.
Zakres tematyczny strony
Części do urządzeń energetycznych według rysunków technicznych
Obróbka skrawaniem dla energetyki
Obróbka CNC dla energetyki według rysunków technicznych części mechanicznych
Ta strona dotyczy analizy zapytań ofertowych dotyczących metalowych części wykonywanych według rysunków technicznych, które mogą być stosowane w branży naftowo-gazowej, energetyce, energetyce wiatrowej i słonecznej oraz powiązanych systemach przemysłowych; nie potwierdza historii projektów ani kwalifikacji Zhenling w tych sektorach. Zapytanie dotyczące obróbki CNC dla energetyki powinno zawierać informacje o materiale, warunkach korozyjnych, ciśnieniu lub obciążeniach zmęczeniowych, wymiarach krytycznych, planie kontroli oraz kryteriach odbioru określonych na rysunku technicznym. Przebieg procesu technologicznego dla konkretnego zamówienia oraz zakres pomiarów należy potwierdzić na piśmie. Nierozstrzygnięte założenia dotyczące dokumentacji lub harmonogramu powinny pozostać wyraźnie wskazane.
- Frezowanie i toczenie CNC
- Strategia doboru liczby osi i dostępność maszyn potwierdzane dla danego rysunku technicznego
- Stal stopowa, stal nierdzewna i stopy specjalne
- Zakład w Jiashan
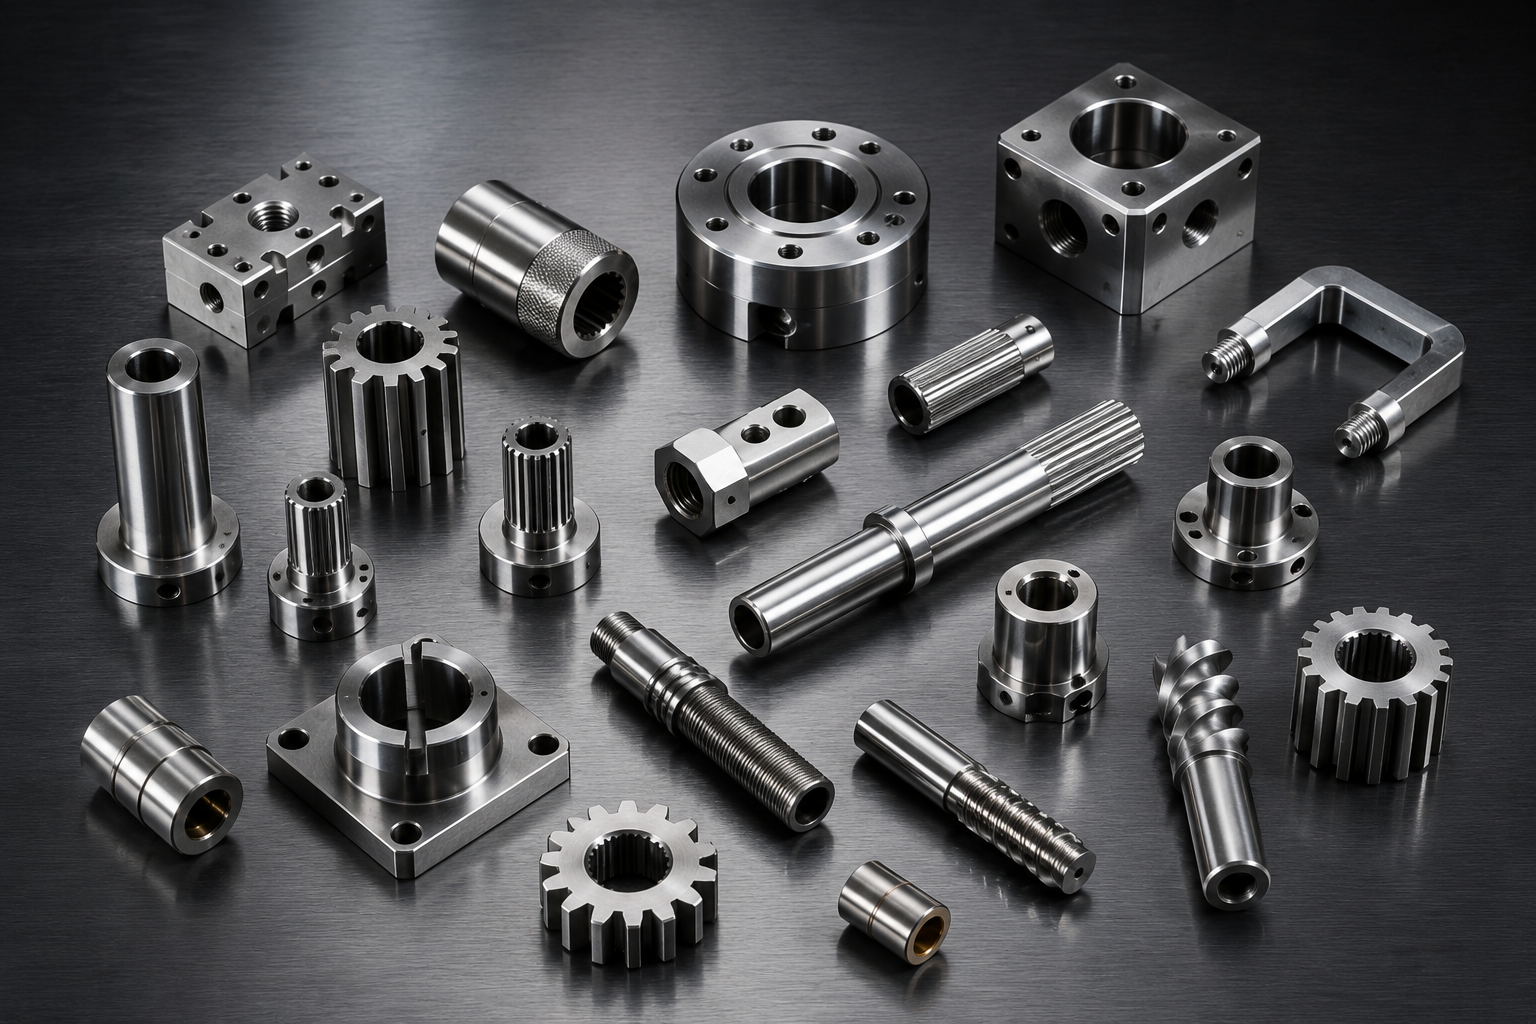
Części według rysunków technicznych w skrócie
Sam plik STEP nie zawiera wszystkich tolerancji ani wymagań odbiorowych. Aby zapytania ofertowe były porównywalne, do modelu należy dołączyć zatwierdzony rysunek techniczny 2D, dokładne specyfikacje, stan materiału, ilość, zakres kontroli i miejsce dostawy.2
01
Rodziny części
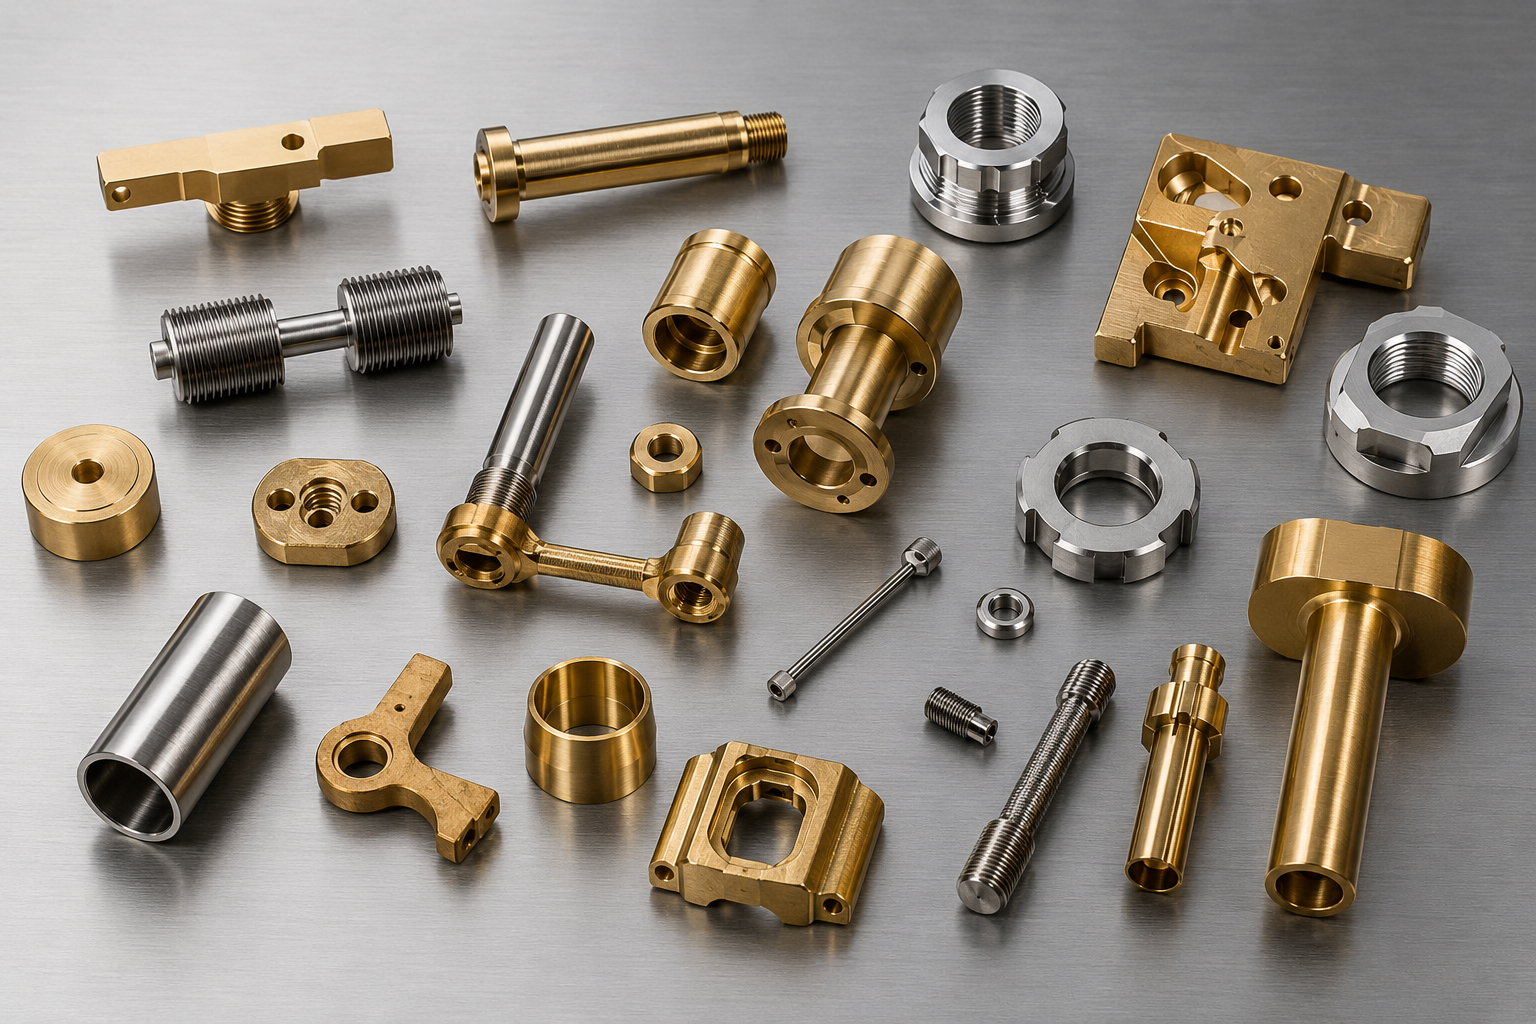
Kołnierze, rolki, wały, obudowy, korpusy zaworów, korki, części precyzyjne i części o złożonej geometrii
02
Przebiegi procesów technologicznych
Toczenie CNC, frezowanie CNC, szlifowanie, wytaczanie, wiercenie i elektrodrążenie drutowe
03
Analiza materiałów
Stale węglowe, stopowe i łożyskowe; stale nierdzewne; stopy niklu; stopy aluminium
04
Nadzór nad rysunkiem technicznym
Rewizja, bazy odniesienia, tolerancje geometryczne, wymagania dotyczące precyzji, gwinty, powierzchnie i powierzchnie współpracujące
05
Zakres handlowy
Cena i termin ustalone w pisemnej ofercie dla określonej części
06
Dla kogo jest ta oferta
Inżynierowie oraz zespoły ds. jakości i zakupów porównujące dostawców niestandardowej obróbki CNC dla energetyki
Przebiegi obróbki złożonych elementów metalowych
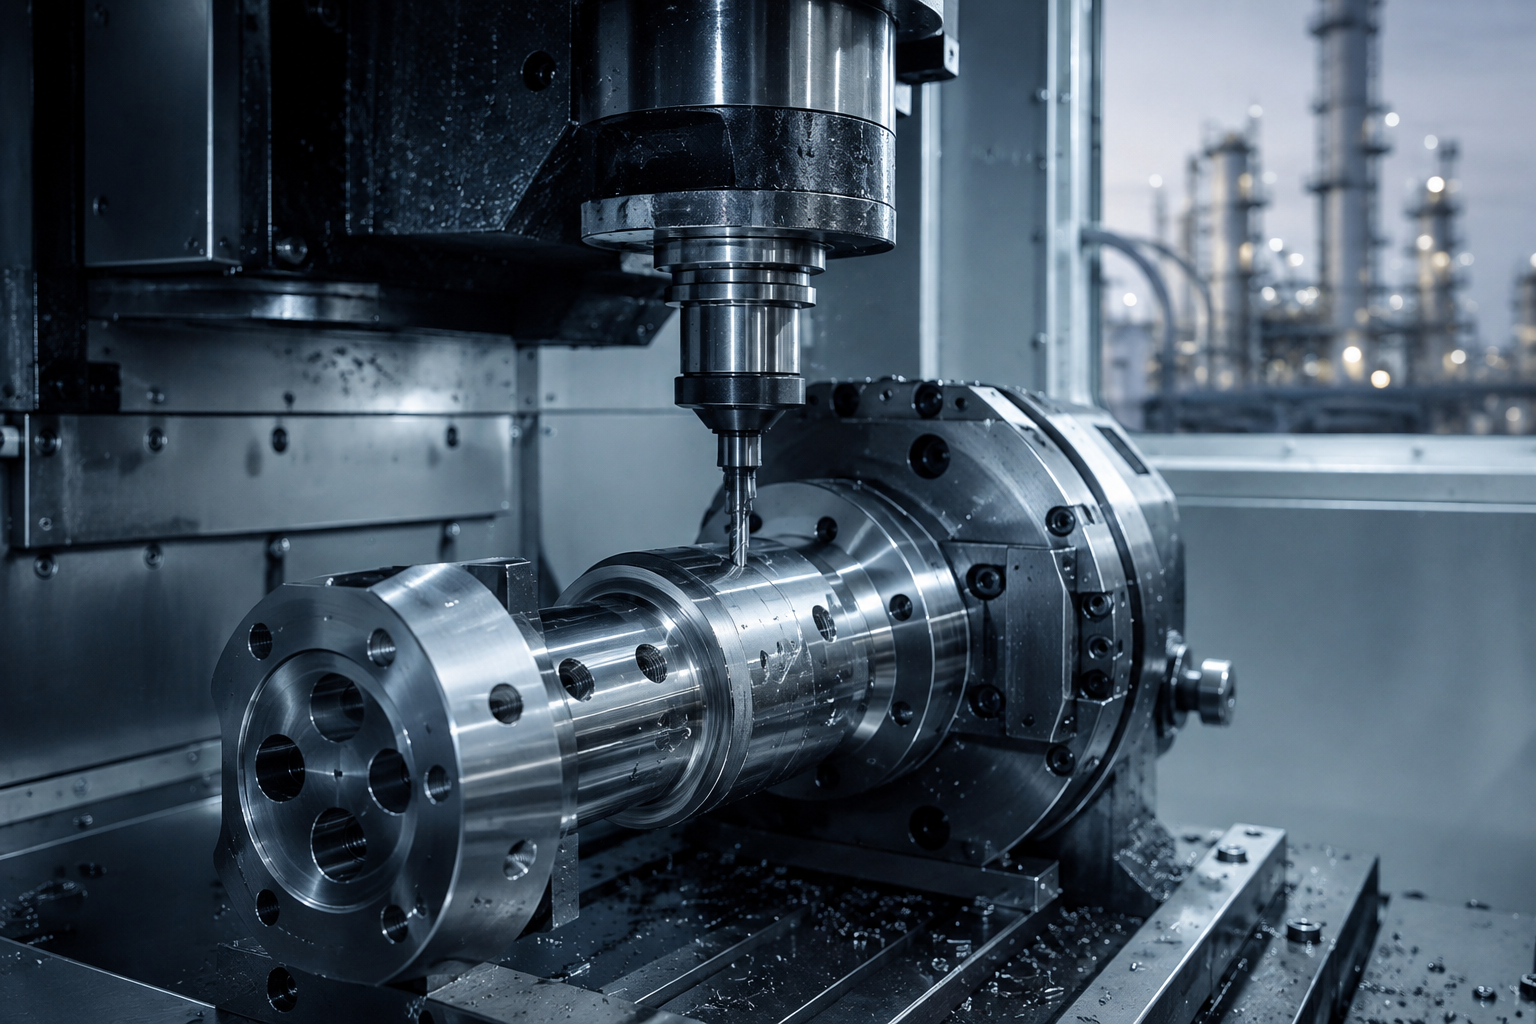
Proponowany przebieg procesu technologicznego może obejmować toczenie, frezowanie, szlifowanie, wytaczanie, wiercenie, elektrodrążenie drutowe lub obróbkę wieloosiową. Na podstawie rysunku technicznego należy potwierdzić dostępność maszyn, dostęp do obrabianych elementów, powiązania między bazami odniesienia, mocowanie przedmiotu obrabianego, zachowanie materiału podczas obróbki, ustawienie oraz metodę kontroli.
Należy posługiwać się tą samą rewizją, stanem materiału i kryteriami odbioru, które będą podstawą dopuszczenia części.
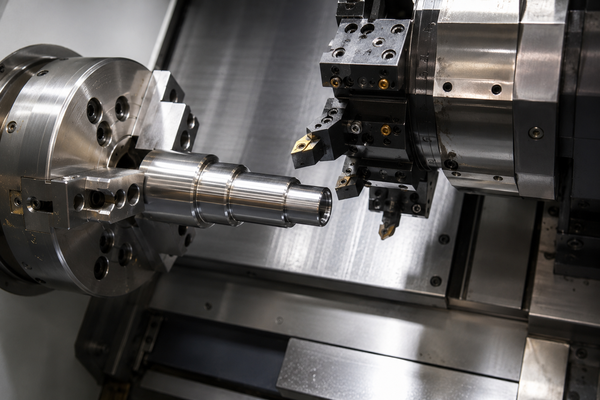
OP.01 / Proces
Geometria obrotowa
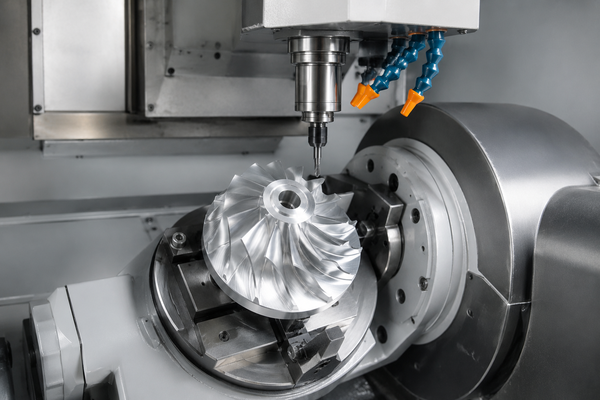
OP.02 / Proces
Geometria frezowana
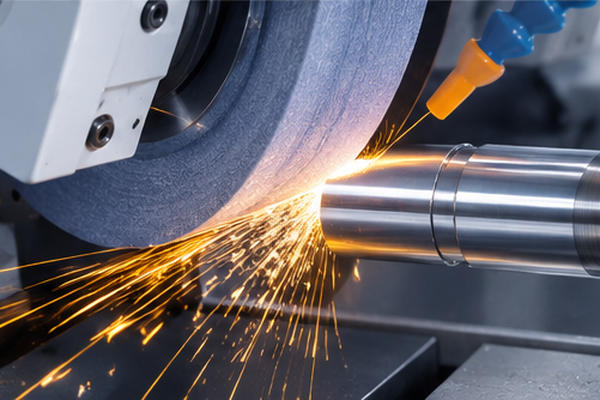
OP.03 / Proces
Procesy pomocnicze
Rodziny materiałów a warunki eksploatacji
Zapytanie ofertowe wymaga dokładnego oznaczenia materiału, które określa postać półfabrykatu, stan po obróbce cieplnej, twardość i wymagania dotyczące kontroli. „Stal nierdzewna” i „stal stopowa” nie są zamiennymi specyfikacjami; błędne oznaczenie stwarza ryzyko związane z obróbką skrawaniem, zanim narzędzie dotknie części.
Przesuń, aby przeglądać materiały
MAT_01
Stale węglowe, stopowe i łożyskowe
Doświadczenie Zhenling
20#, 45#, Q235A, Q345D, 12CrMoV, GCr15, 25CrMo i 42CrMo
Dane od zamawiającego
Dokładny gatunek, postać wyrobu, obróbka cieplna, twardość, powierzchnie krytyczne oraz informacje o wysokim ciśnieniu lub zużyciu
MAT_02
Stale nierdzewne
Doświadczenie Zhenling
303, 304, 304L, 316, 316L i 321
Dane od zamawiającego
Gatunek i stan materiału, medium korozyjne, temperatura, czystość, wykończenie i wymagania dotyczące kontroli
MAT_03
Stopy niklu i stopy specjalne
Doświadczenie Zhenling
C276, 904L i stopy na bazie niklu do zastosowań chemicznych
Dane od zamawiającego
Specyfikacja wybrana przez zamawiającego, graniczne warunki eksploatacji, postać półfabrykatu, wymagana identyfikacja i dokumentacja odbiorowa
MAT_04
Stopy aluminium
Doświadczenie Zhenling
Różne rodziny stopów aluminium
Dane od zamawiającego
Dokładny gatunek, stan umocnienia, wymagania dotyczące powierzchni, geometria krytyczna i stan przy dostawie
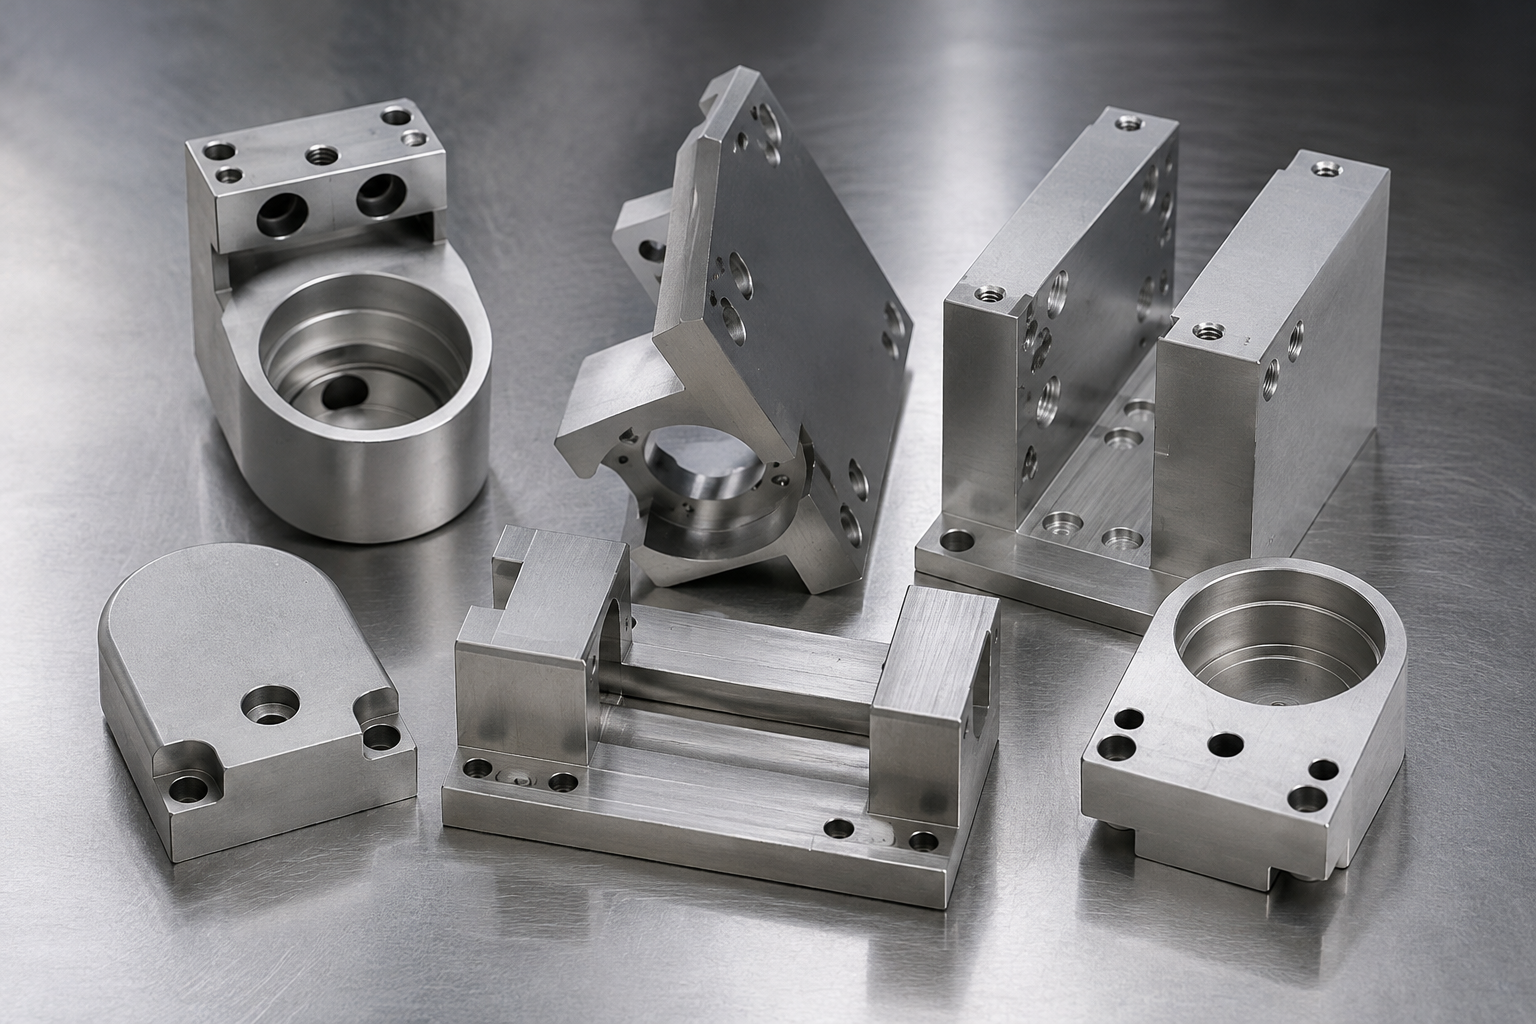
Wymagania dotyczące stanu i wykończenia powierzchni
Opis wymagań dotyczących powierzchni powinien określać obszar funkcjonalny, parametr pomiarowy, wartość graniczną i kryterium odbioru. ISO 21920-1:2021 określa sposób oznaczania struktury geometrycznej powierzchni na podstawie profilu w dokumentacji technicznej wyrobu.8 Zapis, który nie rozróżnia powierzchni uszczelniającej, pasowania łożyska, krawędzi przygotowanej do spawania i powierzchni dekoracyjnej, jest niejednoznaczny, ponieważ każda z nich wiąże się z innym zakresem produkcji i kontroli.
SEC_01 Powierzchnie funkcjonalne
- Wskaż powierzchnie uszczelniające, łożyskowe, pasowane i ustalające.
- Powiąż wymaganie z układem baz odniesienia i metodą kontroli.
- Określ, czy późniejsze nakładanie powłok, spawanie lub montaż zmieniają wymagany stan.
SEC_02 Stan przy dostawie
- Określ wymagania dotyczące zadziorów i stępienia krawędzi.
- Określ wymagania dotyczące czystości, oznakowania, ochrony przed korozją i pakowania.
- Wskaż powierzchnie, które należy chronić przed uszkodzeniem podczas przenoszenia.
Uwaga dotycząca systemu: Niejasna specyfikacja powierzchni może opóźnić kontrolę, spowodować niedopasowanie podczas montażu lub wymagać poprawek. Zakres zamówienia obejmuje wyłącznie wymagania dotyczące obróbki skrawaniem i stanu przy dostawie potwierdzone w pisemnej ofercie.
Parametry tolerancji i wyceny
Niejasne oznaczenia tolerancji mogą sprawiać, że oferty wydają się porównywalne, choć wymagany zakres kontroli jest różny. ISO 1101:2017 zapewnia wspólny sposób zapisu wymagań geometrycznych, natomiast rysunek techniczny 2D nadal określa bazy odniesienia, wartości graniczne i kryteria odbioru.2 Ryzyko rozbieżności przy odbiorze powstaje wtedy, gdy symbole, układ baz odniesienia i metoda pomiaru nie opisują tej samej cechy; Zhenling analizuje te powiązania przed przygotowaniem oferty.
Założona w 2006 roku
Firma z wieloletnim doświadczeniem w produkcji części metalowych według rysunków technicznych
Zakład o powierzchni 8 000 m²
Informacje o zakładzie przekazane przez Zhenling
Hala produkcyjna o powierzchni 6 000 m²
Informacje o wydzielonej powierzchni produkcyjnej przekazane przez Zhenling
3-osiowe centra obróbcze
Elementy pryzmatyczne i planowanie ustawień pod kontrolą
4-osiowe centra obróbcze
Dostęp z osią obrotową do powiązanych powierzchni i powtarzalne pozycjonowanie kątowe
Importowane 5-osiowe centra obróbcze
Dostęp do wielu powierzchni części o złożonej geometrii przy rzadszym przekładaniu przedmiotu
6 wymienionych grup maszyn CNC
Elektrodrążenie drutowe, toczenie, frezowanie, szlifowanie, wytaczanie i wiercenie promieniowe
Definicja na rysunku technicznym
Określ wymiary, bazy odniesienia, wymagania geometryczne, normy dotyczące gwintów, strukturę powierzchni oraz pierwszeństwo rewizji modelu i rysunku technicznego. Brakującego kryterium odbioru nie zastępuje się domyślną tolerancją.
Definicja pomiarów
Określ kontrolowane cechy, metodę, zasady pobierania próbek i wymagane oznaczenie dokumentacji. Spójność pomiarowa dotyczy wyniku pomiaru i udokumentowanego łańcucha wzorcowań; samo posiadanie urządzenia jej nie potwierdza.3
Lista kontrolna danych do rysunku technicznego i kontroli
Sprawdź, czy zapytanie ofertowe zawiera identyfikatory, zapisy tolerancji, punkty kontroli i wymaganą dokumentację potrzebne do ustalenia wspólnego zakresu wyceny.
Koszt obróbki CNC dla energetyki ustala się na podstawie specyfikacji określonego zakresu, a nie publicznego cennika. Na koszt wpływają materiał i jego stan, geometria, liczba ustawień, tolerancje i kontrola, ilość, operacje powiązane, pakowanie oraz miejsce dostawy.
Czynnik wpływający na wycenę
Materiał i postać wyjściowa
Dlaczego wpływa na zakres
Dostępność, gabaryty półfabrykatu i ilość usuwanego materiału wpływają na czas pracy maszyny oraz ryzyko związane z przebiegiem procesu technologicznego.
Dane ułatwiające porównanie ofert
Dokładny gatunek i stan materiału oraz proponowany kęs lub półfabrykat zbliżony do kształtu gotowej części
Geometria i strategia ustawień
Głębokie elementy, powiązane bazy odniesienia i ograniczony dostęp mogą wymagać większej liczby operacji lub obróbki wieloosiowej.
Zatwierdzony model, rysunek techniczny 2D i lista cech krytycznych
Wąskie tolerancje i kontrola
Wymagania odbiorowe wpływają na planowanie procesu, metodę pomiaru i dokumentację.
Wartości graniczne dla poszczególnych cech, metoda, zasady pobierania próbek i nazwy dokumentów
Ilość i powtarzalne zamówienia
Udział kosztów ustawienia, strategia doboru przyrządów mocujących i opłacalność postaci wyjściowej zmieniają się zależnie od charakteru zamówienia.
Wielkość bieżącej partii i prognozowane zapotrzebowanie
Zakres dostawy
Zabezpieczenie, oznakowanie, procesy pomocnicze i miejsce dostawy wpływają na termin oraz cenę.
Standard pakowania, miejsce dostawy i oczekiwany termin
Najtańsza oferta nie zawsze oznacza najmniejsze ryzyko zakupowe. Niska cena jednostkowa może ostatecznie oznaczać wyższy koszt, jeśli wycena nie obejmowała kontroli, wymaganej dokumentacji, zabezpieczenia lub ustawień do obróbki skrawaniem.
Pisemna oferta: po otrzymaniu zatwierdzonych danych przedstawiamy na piśmie wyceniony zakres produkcji, cenę, termin i obowiązujące warunki.
Zakres kontroli i wymagana dokumentacja
Jeżeli zamawiający oczekuje raportu z kontroli przy wysyłce, musi o niego poprosić przed przygotowaniem oferty. Kontrolowane cechy i wymagane dokumenty muszą odpowiadać numerowi części, rewizji rysunku technicznego i kryteriom odbioru wpisanym do zakresu zamówienia.
Wskaż cechy krytyczne
Zaznacz wymiary, wymagania geometryczne, gwinty, powierzchnie i powierzchnie współpracujące decydujące o dopuszczeniu części.
Określ metodę i etap kontroli
Rozróżnij kontrolę w trakcie procesu, odbiór końcowy i ewentualny punkt kontroli w obecności zamawiającego.
Określ zasady pobierania próbek i identyfikację dokumentacji
Określ zasady pobierania próbek i powiąż każdy wymagany dokument z częścią, rewizją, partią lub wytopem materiału.
Zachowaj te same identyfikatory na dalszych etapach
Zadbaj o zgodność zapytania ofertowego, oferty, zamówienia zakupu i dokumentacji dopuszczenia.
Odbiór wymiarowy
Sprawdzamy, czy określone tolerancje, układ baz odniesienia i metoda kontroli tworzą wykonalną podstawę odbioru. Obróbka korpusu zaworu w wielu operacjach pokazuje, dlaczego zachowanie spójności ustawień i baz odniesienia ma znaczenie dla zgodności geometrycznej.4
Wymagana dokumentacja
Należy wskazać dokładnie, jakich dokumentów dotyczących wymiarów, pierwszej sztuki lub materiału wymaga plan jakości, a także kto ma je wystawić i jakie oznaczenia mają zawierać. Pisemna oferta potwierdza, co obejmuje zakres.
Określ zakres kontroliOd analizy rysunku technicznego do wycenionego zakresu produkcji
Spójny zestaw wymagań pozwala wszystkim członkom Państwa zespołów inżynieryjnych, zakupowych i jakościowych analizować tę samą wersję części.
Prześlij komplet wymagań
Dołącz model, rewizję rysunku technicznego, dokładne oznaczenie materiału, ilość, uwagi dotyczące warunków eksploatacji i oczekiwany termin.
Przeanalizuj przebieg obróbki
Sprawdź dostęp do obrabianych elementów, spójność baz odniesienia, mocowanie przedmiotu obrabianego, powierzchnie krytyczne i operacje pomocnicze.
Wyjaśnij braki przed wyceną
Przed ustaleniem zakresu wyjaśnij tolerancje, wykończenie, kontrolę, wymaganą dokumentację, pakowanie i miejsce dostawy.
Przedstaw pisemną ofertę
Powiąż cenę, termin i obowiązujące warunki z przeanalizowanymi danymi.
Zatwierdź wymagania zamówienia
Przenieś przyjętą rewizję i wymagania do obróbki skrawaniem, kontroli i dopuszczenia części.
Potwierdź zakres wysyłki
Zapewnij pakowanie, identyfikatory i wymaganą dokumentację zgodnie z zamówieniem.
Mapa wymagań dotyczących części dla energetyki
Powiąż informacje o ciśnieniu, korozji, temperaturze i zużyciu z rodziną części, danymi na rysunku technicznym oraz zakresem analizy. Mapa służy do przekazania wymagań w zapytaniu ofertowym; nie jest narzędziem doboru materiału ani zatwierdzania projektu.
Utwórz mapę wymagańZasoby zakładu Zhenling i doświadczenie w pokrewnych zastosowaniach
Firma Shanghai Zhenling Hardware Co., Ltd. została założona w 2006 roku, co oznacza 20 lat kalendarzowych działalności do 2026 roku. Jej zakład w Jiashan zajmuje 8 000 m², w tym halę produkcyjną o powierzchni 6 000 m², w której wytwarza się części metalowe według rysunków technicznych.
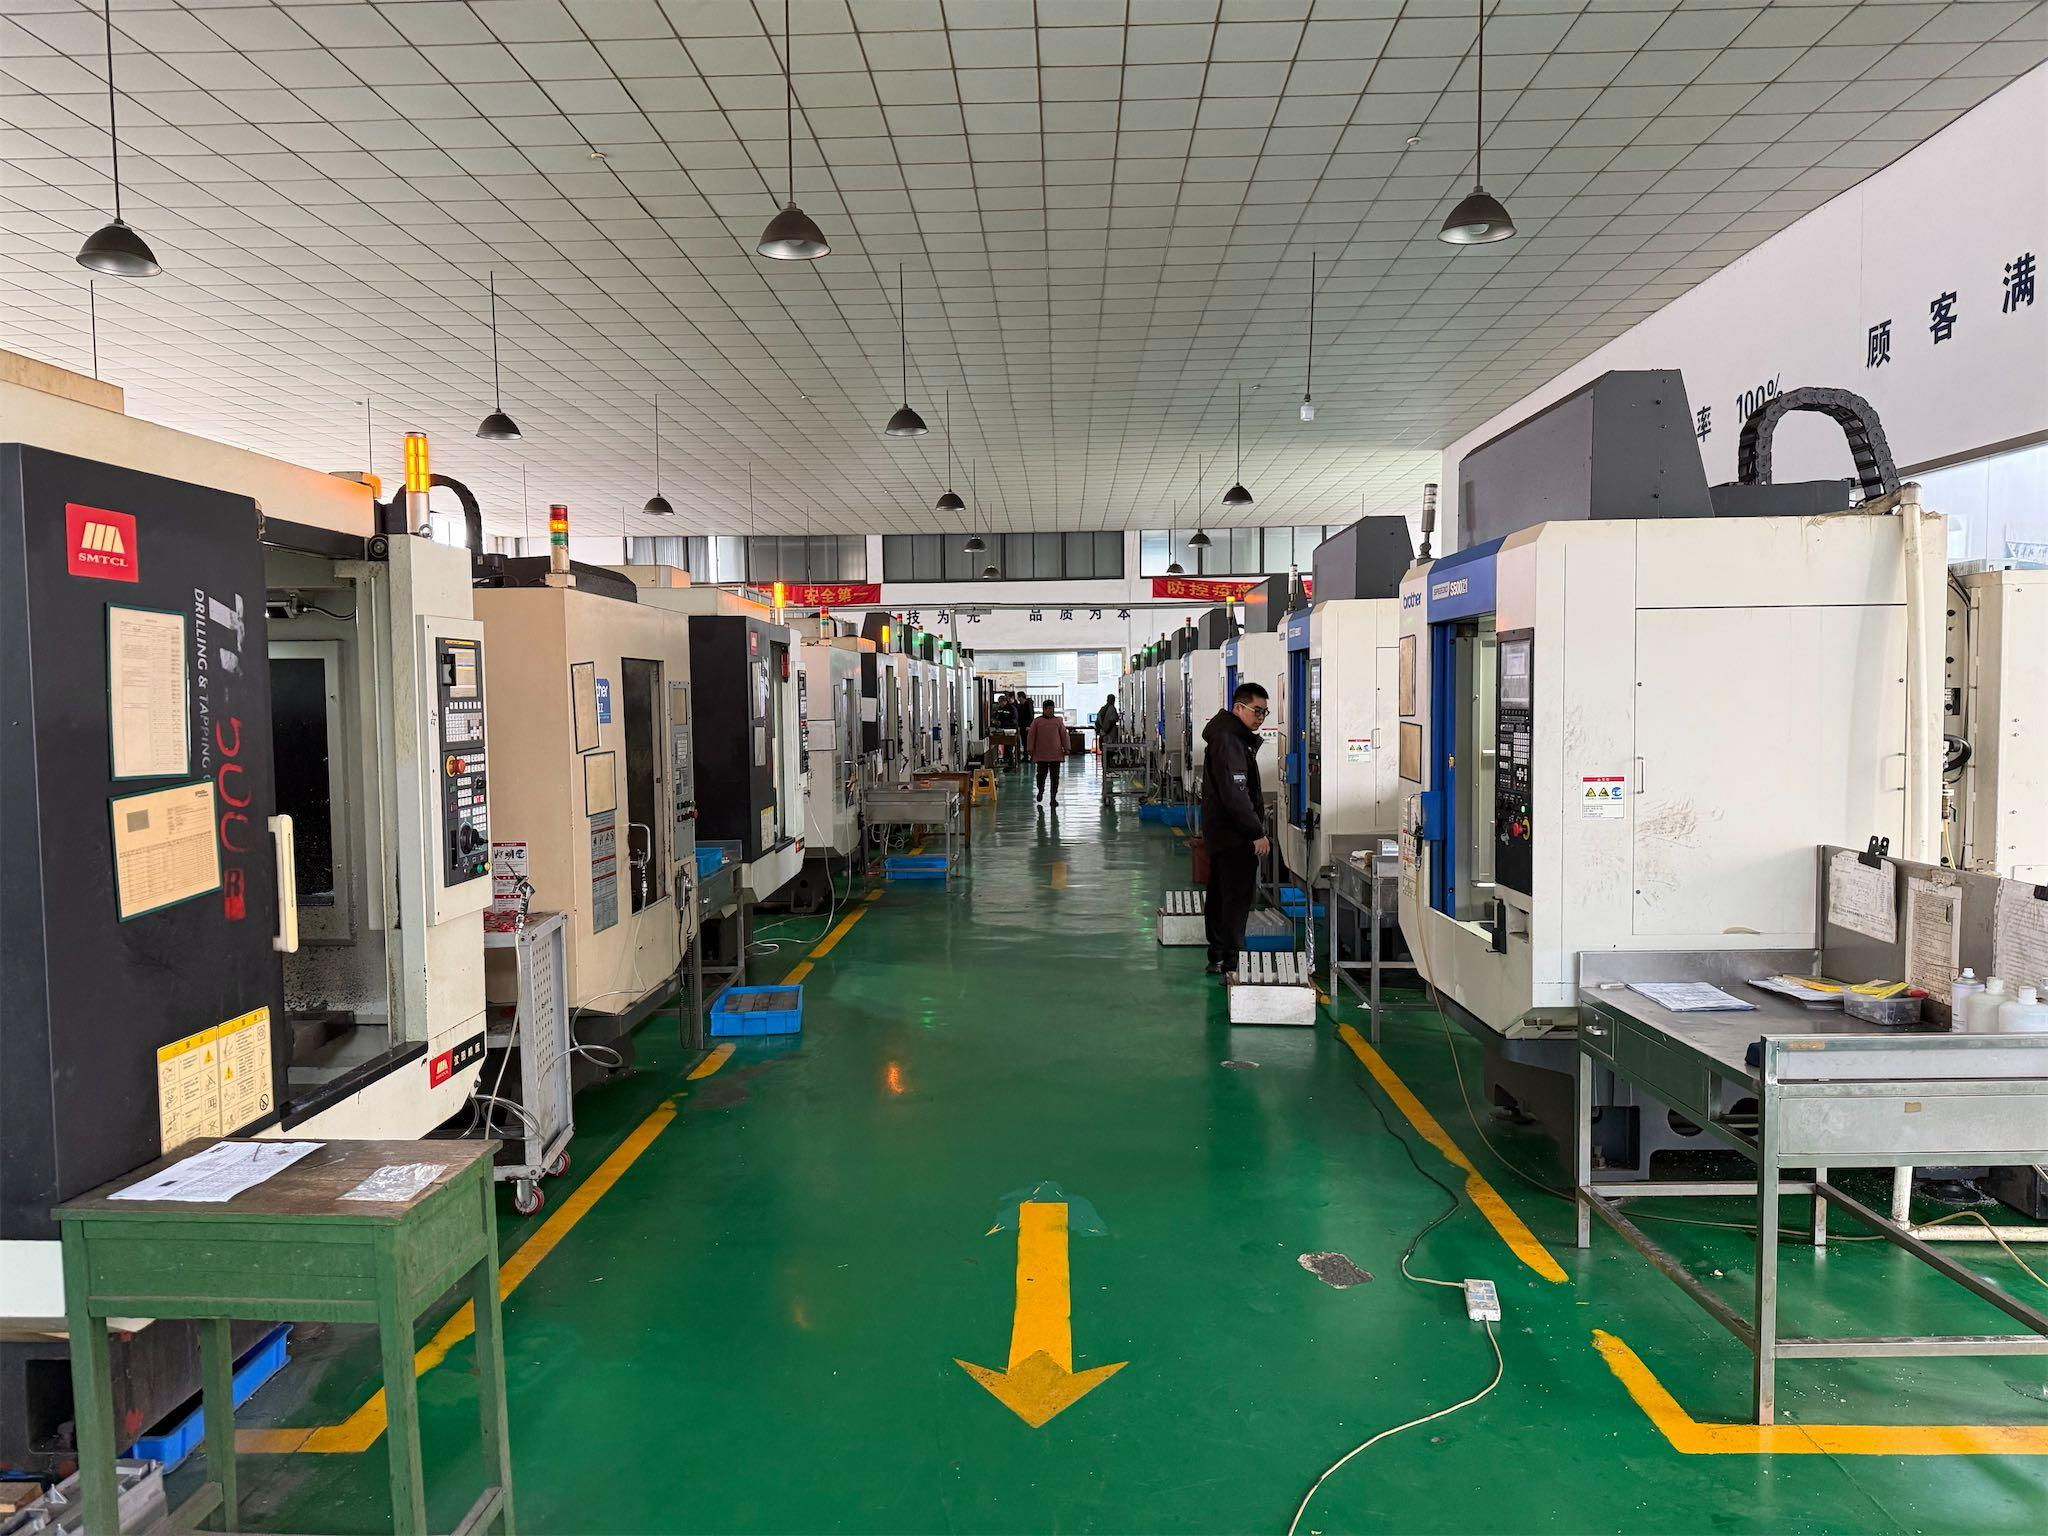
Przykładowe rzędy maszyn CNC; nie potwierdza się ich właściciela ani lokalizacji.
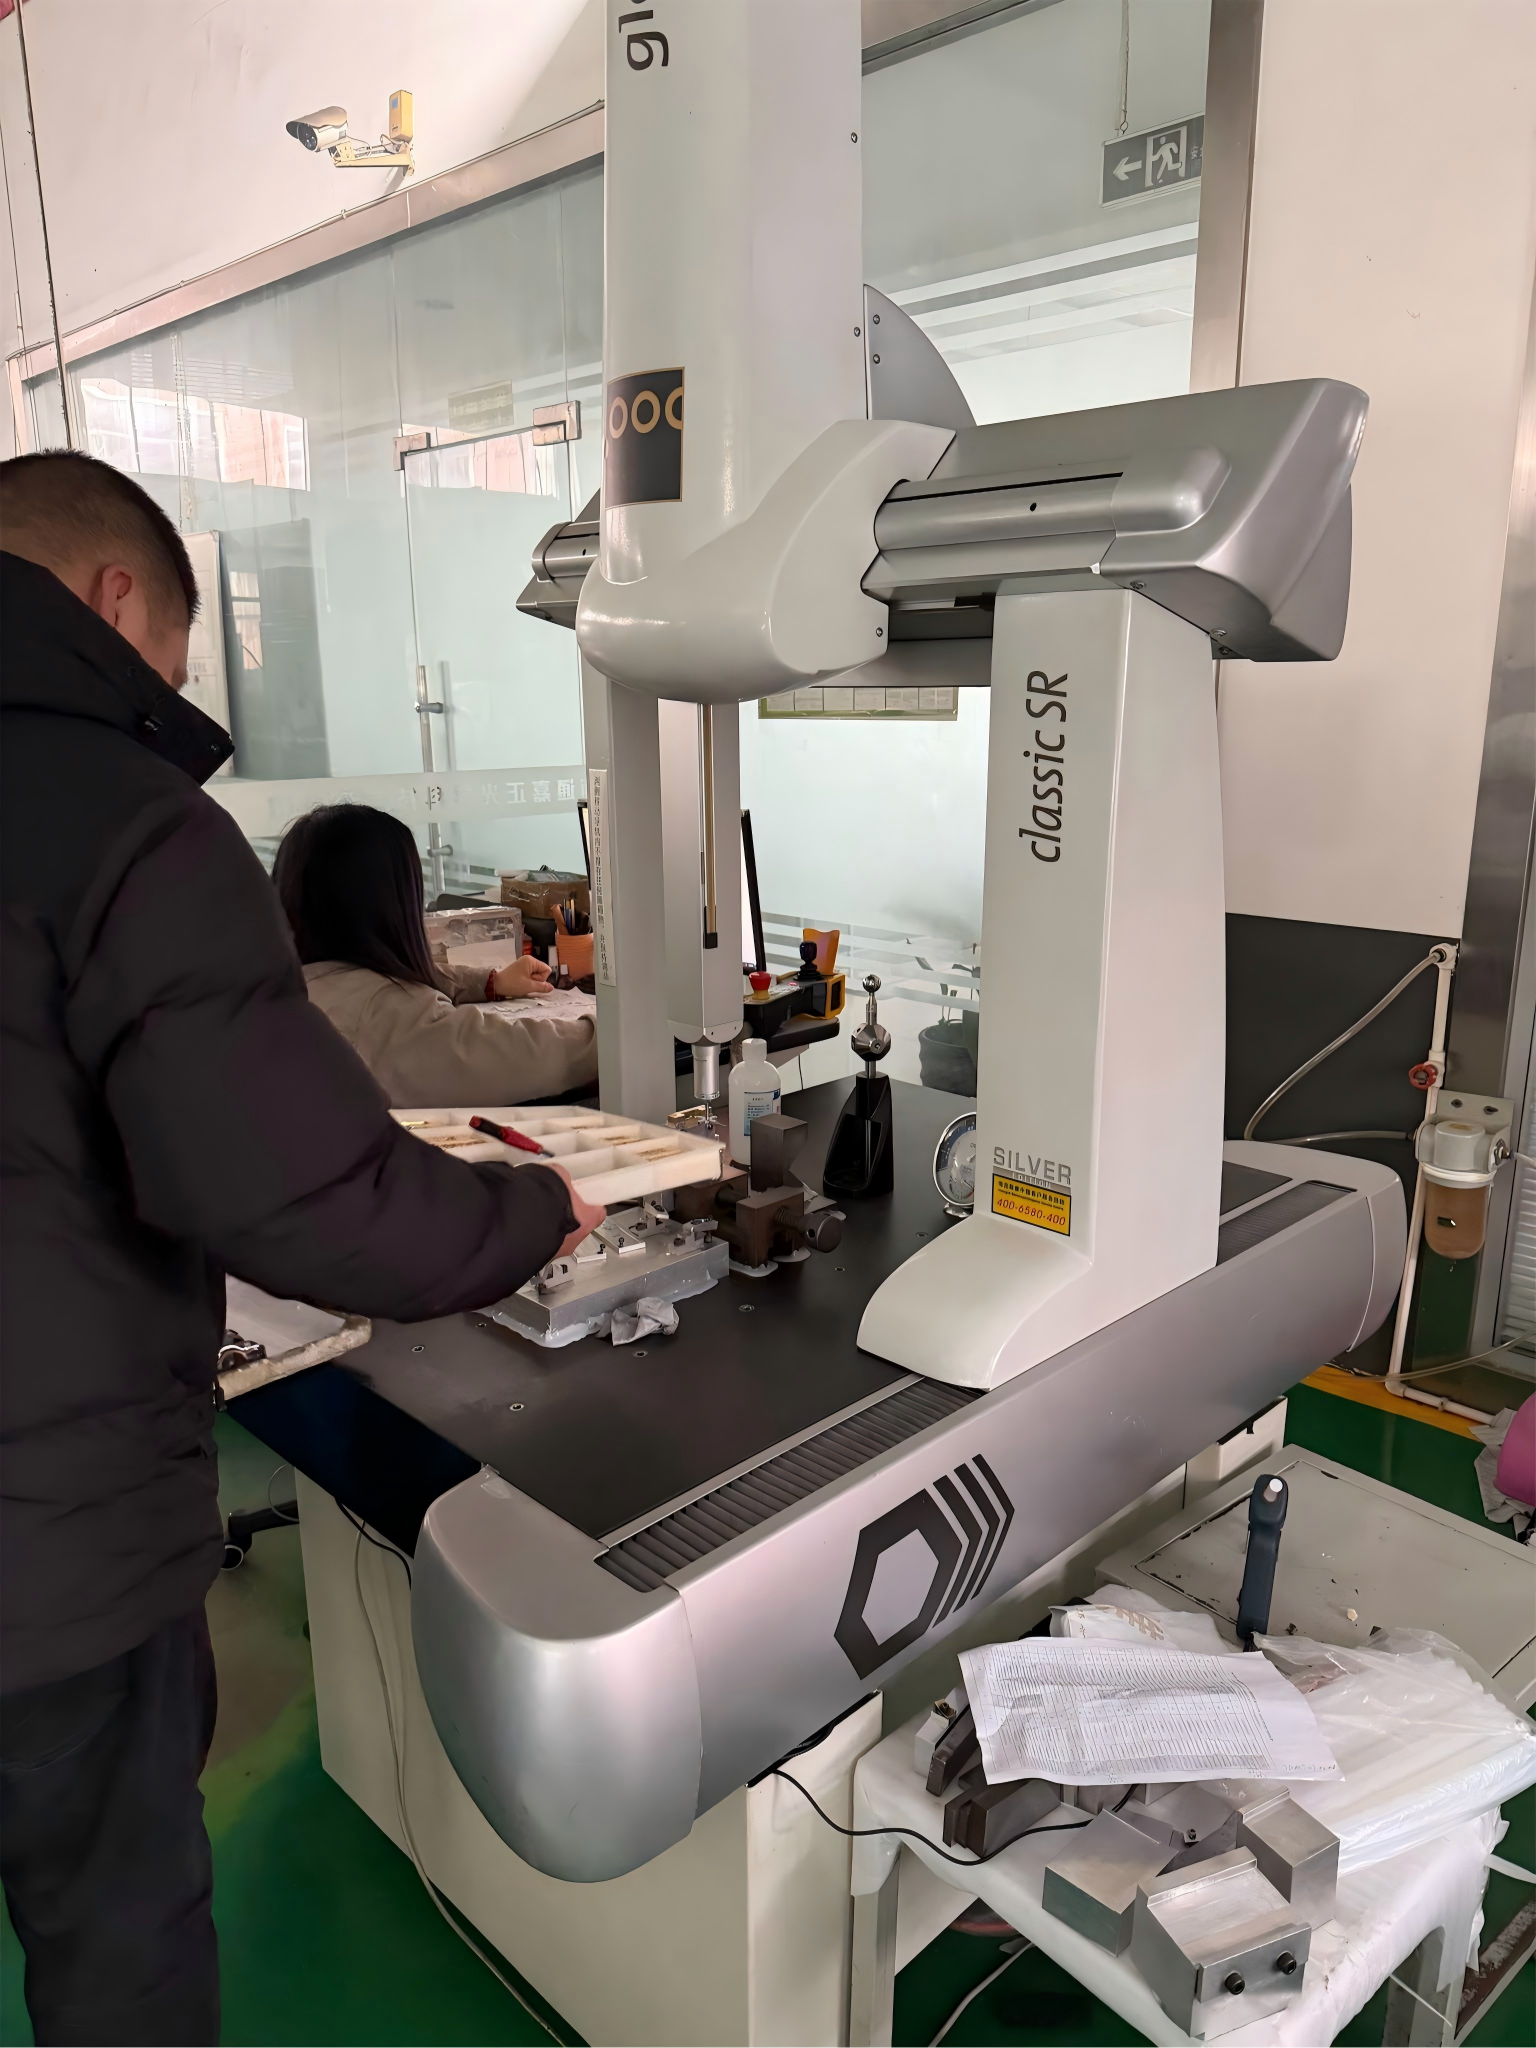
Przykładowe zdjęcie urządzenia metrologicznego; nie potwierdza się właściciela ani lokalizacji urządzenia.
/// ZASOBY PRODUKCYJNE
Proponowany przebieg procesu technologicznego może obejmować toczenie, frezowanie, szlifowanie, wytaczanie, wiercenie, elektrodrążenie drutowe lub obróbkę wieloosiową; dostępność i sposób ustawienia potwierdza się na podstawie rysunku technicznego.
Jeżeli potrzebne jest cięcie nożycowe, walcowanie, prasowanie lub spawanie, oferta musi określać proponowaną kategorię urządzeń, procedurę, dowody kwalifikacji i odpowiedzialność za kontrolę.
W zapytaniach dotyczących ciśnienia, separacji lub sterowania przepływem cieczy należy określić odpowiedzialność za projekt, dokumentację materiałową, warunki korozyjne lub obciążenia zmęczeniowe, kontrolę oraz dokumentację dopuszczenia. Ta strona nie zawiera twierdzeń o historii projektów Zhenling.
Dłuższa lista maszyn nie musi dowodzić, że dostawca spełni Państwa wymagania odbiorowe dla energetyki. Trwałość, powtarzalność i niezawodność zależą od zgodności rysunku technicznego, przebiegu procesu technologicznego, stanu materiału i planu kontroli, a nie od samej listy maszyn. Podobnie samo posiadanie sprzętu metrologicznego nie potwierdza spójności pomiarowej wyniku.
Przełóż deklarowane możliwości na zapytanie ofertowe, które można zweryfikować: przed porównaniem dostawców sprawdź dane na rysunku technicznym i wymagania dotyczące kontroli.
Przygotuj zapytanie ofertowe
Kiedy obróbka CNC nie jest rozwiązaniem o najmniejszym ryzyku
Obróbka CNC zapewnia elastyczność przy wykonywaniu prototypów, części o złożonej geometrii i powierzchni współpracujących objętych szczególnymi wymaganiami, ale nie zawsze jest najlepszym rozwiązaniem wyjściowym dla każdej ilości lub geometrii. Przy wyborze trzeba rozważyć nakłady na oprzyrządowanie, ilość usuwanego materiału, zmienność surowego półfabrykatu i powierzchnie wymagające wykończenia na maszynie CNC.
/// ANALIZA PRZEBIEGU PROCESU TECHNOLOGICZNEGO 01
Dlaczego to rozwiązanie bywa niekorzystne
Dodatkowa obróbka skrawaniem, większa ilość wiórów i dłuższy cykl mogą sprawić, że wraz ze wzrostem powtarzalnego zapotrzebowania kęs przestanie być właściwym wyborem.
Jaką alternatywę rozważyć
Porównaj kontrolowaną odkuwkę, odlew lub inny półfabrykat zbliżony do kształtu gotowej części przy tym samym zakresie wykończenia.
/// ANALIZA PRZEBIEGU PROCESU TECHNOLOGICZNEGO 02
Dlaczego to rozwiązanie bywa niekorzystne
Niski koszt oprzyrządowania do obróbki kęsa mogą przewyższyć powtarzające się koszty materiału i obróbki skrawaniem.
Jaką alternatywę rozważyć
Przeanalizuj nakłady na oprzyrządowanie, naddatek obróbkowy, bazy odniesienia półfabrykatu i powtarzalność jego postaci.
/// ANALIZA PRZEBIEGU PROCESU TECHNOLOGICZNEGO 03
Dlaczego to rozwiązanie bywa niekorzystne
Zmienność półfabrykatu zbliżonego do kształtu gotowej części może utrudnić jego ustawienie, jeśli naddatek obróbkowy i przeniesienie baz odniesienia nie są jasno określone.
Jaką alternatywę rozważyć
Pozostań przy kęsie albo określ bazy odniesienia półfabrykatu i naddatek obróbkowy przed porównaniem przebiegów procesów technologicznych.
/// ANALIZA PRZEBIEGU PROCESU TECHNOLOGICZNEGO 04
Dlaczego to rozwiązanie bywa niekorzystne
Łopatka lub komponent turbiny może wymagać specjalistycznej wiedzy o procesie wykraczającej poza standardowe frezowanie CNC.
Jaką alternatywę rozważyć
Przed wyborem dostawcy potwierdź pełny przebieg procesu technologicznego, materiał, walidację i wymagania branżowe.
Porównanie obróbki kęsa i półfabrykatu zbliżonego do kształtu gotowej części
Porównaj czynniki wpływające na wybór przebiegu procesu technologicznego: wielkość produkcji, możliwe postacie wyjściowe, ilość usuwanego materiału, oprzyrządowanie, zmienność półfabrykatu, bazy odniesienia i powierzchnie krytyczne. Nie stosuje się uniwersalnej wielkości produkcji, przy której opłacalność obu rozwiązań się zrównuje.
Narzędzia inżynierskie
TOOL_01
Mapa wymagań dotyczących części dla energetyki
Powiąż warunki eksploatacji z polami dotyczącymi rysunku technicznego i materiału, aby sprawdzić zgodność obróbki skrawaniem dla energetyki z wymaganiami.
Otwórz mapę wymagańTOOL_02
Porównanie obróbki kęsa i półfabrykatu zbliżonego do kształtu gotowej części
Oceń warianty doboru materiału wyjściowego pod kątem czasu realizacji obróbki skrawaniem, kosztu i integralności strukturalnej.
Rozpocznij analizę przebiegu procesu technologicznegoTOOL_03
Lista kontrolna danych do rysunku technicznego i kontroli
Przed dopuszczeniem do produkcji sprawdź parametry tolerancji geometrycznych, stanu powierzchni i badań nieniszczących.
Otwórz listę kontrolną
Baza wiedzy
Pytania i odpowiedzi dotyczące rysunków technicznych i zastosowań
01
Jak oblicza się koszt obróbki CNC dla energetyki?
Koszt zależy od dokładnego gatunku i postaci wyjściowej materiału, geometrii, przebiegu ustawień, tolerancji i zakresu kontroli, ilości, operacji pomocniczych, pakowania oraz miejsca dostawy. Prześlij te dane, aby otrzymać pisemną ofertę Zhenling.
02
Czy ta strona dotyczy efektywności energetycznej maszyn CNC?
Nie. Ta strona dotyczy części do urządzeń energetycznych obrabianych skrawaniem według rysunków technicznych. Materiał, warunki korozyjne, ciśnienie lub obciążenia zmęczeniowe oraz wymagania dotyczące kontroli i odbioru potwierdza się dla konkretnego zamówienia.
03
Co powinien zawierać plik PDF lub komplet rysunków technicznych do obróbki CNC dla energetyki?
Należy dołączyć zatwierdzony rysunek techniczny 2D lub plik PDF, rewizję modelu, dokładny gatunek i stan materiału, ilość, bazy odniesienia, wymagania geometryczne, oznaczenia powierzchni i krawędzi, uwagi dotyczące warunków eksploatacji, punkty kontroli, wymaganą dokumentację, wymagania dotyczące pakowania i miejsce dostawy.
04
Czy Zhenling może obrabiać części do urządzeń naftowo-gazowych?
Zapytania dotyczące branży naftowo-gazowej, ciśnienia, separacji lub sterowania przepływem cieczy wymagają analizy zatwierdzonego rysunku technicznego, materiału, odpowiedzialności za projekt, warunków korozyjnych i obciążeń zmęczeniowych, kontroli, dokumentacji dopuszczenia oraz dowodów kwalifikacji określonych przez zamawiającego dla danego projektu. Ta strona nie zawiera twierdzeń o historii projektów Zhenling.
05
Czy Zhenling może produkować części do urządzeń wytwarzających energię i wykorzystujących odnawialne źródła energii?
Analizujemy zapytania dotyczące wałów, rolek, kołnierzy, obudów i mechanicznych powierzchni współpracujących wykonywanych według rysunków technicznych do urządzeń wytwarzających energię, w tym wiatrową, słoneczną i z innych źródeł odnawialnych. Łopatki turbin, komponenty turbin wiatrowych i części klasyfikowane jako istotne dla bezpieczeństwa wymagają odrębnej analizy przebiegu procesu technologicznego i kwalifikacji dla konkretnego projektu.
06
Czy ISO 29001 ma zastosowanie do każdej części dla energetyki?
Nie. ISO 29001:2020 wprowadza branżowe wymagania dotyczące zarządzania jakością dla dostawców z sektora naftowego, petrochemicznego i gazowego; kwestię jej zastosowania należy określić w wymaganiach zakupowych zamawiającego.
07
Jak analizuje się wąskie tolerancje?
Łącznie analizujemy wartość graniczną dla danej cechy, układ baz odniesienia, wymagania geometryczne, stan materiału, przebieg ustawień i metodę kontroli. Kryteria odbioru określa rysunek techniczny; ogólne stwierdzenie o „wysokiej precyzji” nie zastępuje dokładnych specyfikacji.
08
Czy model STEP zastępuje rysunek techniczny 2D?
Nie, jeśli rysunek techniczny 2D zawiera wymagania dotyczące tolerancji, baz odniesienia, gwintów, powierzchni, kontroli lub dokumentacji. Należy dostarczyć oba pliki, gdy model określa geometrię, a rysunek techniczny kryteria odbioru.
09
Jakie materiały może przeanalizować Zhenling?
Deklarowane przez nas doświadczenie w obróbce obejmuje stale węglowe, stopowe i łożyskowe; stale nierdzewne 303, 304, 304L, 316, 316L i 321; C276, 904L i stopy na bazie niklu; a także rodziny stopów aluminium. Zamawiający podaje dokładny gatunek i warunki eksploatacji.
10
Co jest potrzebne do rozpoczęcia wyceny?
Prześlij zatwierdzony rysunek techniczny lub rewizję modelu, gatunek i stan materiału, ilość, krytyczne wymagania odbiorowe, wymaganą dokumentację, miejsce dostawy i oczekiwany termin. Następnie Zhenling określi na piśmie zakres produkcji, cenę, termin i obowiązujące warunki.






