Kontaktieren Sie Zhenling

Metallbauteile nach Kundenzeichnung
Glasperlstrahlen für Metallteile nach Maß
- Aufträge nach Zeichnung oder Muster
- Prüfung der Bearbeitungszonen vor der Angebotserstellung
- Kritische Oberflächen schriftlich im Leistungsumfang erfasst
- Gemeinsame Prüfung der Anforderungen an Zerspanung und Oberflächenbeschaffenheit
Zhenling bietet Glasperlstrahlen für Metallbauteile nach Kundenzeichnung oder Muster an. Senden Sie uns Angaben zu Werkstoff, Menge, markierten Bearbeitungszonen, zu schützenden Geometrieelementen und gewünschtem Erscheinungsbild; daraus erstellen wir einen schriftlich definierten Angebotsumfang, denn „matte Oberfläche“ allein ist keine vollständige Spezifikation. Anfragen zum Glasperlstrahlen sollten Werkstoff, Strahlmittel, angestrebtes Erscheinungsbild oder Rauheitsziel, Abdeckungen, anschließende Oberflächenbearbeitung und Abnahmemuster enthalten. Bestätigen Sie den auftragsspezifischen Fertigungsablauf und den Umfang der Messungen schriftlich. Halten Sie offene Annahmen zu Dokumentation oder Terminplanung fest.
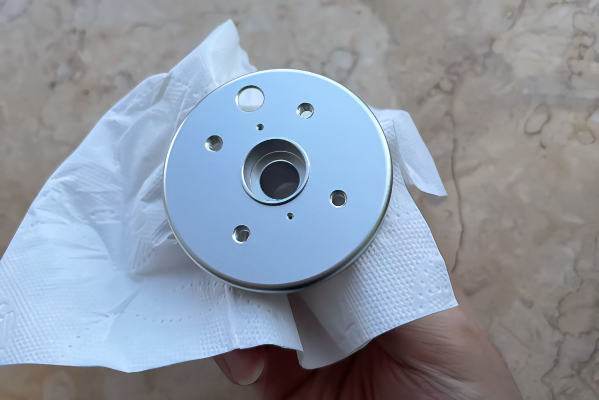
Geprüfte Bauteile und Umfang des Glasperlstrahlens
Prüfen Sie das Glasperlstrahlen anhand des eingereichten Bauteils statt als allgemeines Verfahren. Die Angebotsanfrage sollte Zweck, geschützte Bereiche, Ausschlüsse, geltende Norm, Ausgangszustand und erforderliche Dokumente benennen.
Tool zur Ursachenanalyse von Abweichungen beim Glasperlstrahlen öffnen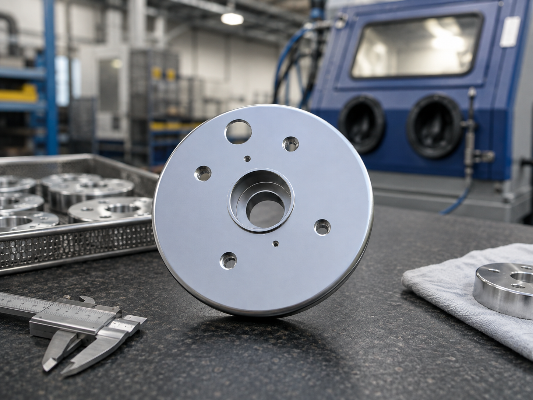
Gefräste und prismatische Bauteile
Bei Platten, Gehäusen, Halterungen, Taschen, Ansätzen und bearbeiteten Flächen werden sichtbare Übergänge, Vertiefungen, Bezüge und Passungen nach dem Strahlen geprüft.
Gedrehte und rotationssymmetrische Bauteile
Bei Wellen, Hülsen, Flanschen, Nuten, Bohrungen und Absätzen werden Dichtflächen, Lagerpassungen, Gewinde und konzentrische Anschlussflächen geprüft.
Gefertigte und geschweißte Bauteile
Schweißverfärbungen, Oxide, angeglichene Bereiche und unterschiedliche Oberflächenzustände werden vor der Freigabe des Strahlverfahrens vom optischen Oberflächenziel getrennt betrachtet.
Was im Angebot festgelegt werden sollte
- Zeichnungsstand, Legierung und Werkstoffzustand.
- Vollständige, teilweise oder örtlich angeglichene Abdeckung durch Glasperlstrahlen.
- Sichtflächen, Übergangszonen und geschützte Geometrieelemente.
- Freigegebenes Muster, Foto oder schriftliche Oberflächenreferenz.
- Reinigung, Prüfung, nachfolgende Behandlung und Verpackung.
SPEZIFIKATIONEN
Prüfung von Werkstoffen und Bauteilgruppen
Die kundenspezifische Zerspanung des Unternehmens umfasst Kohlenstoff-, legierte und Wälzlagerstähle; die Edelstahlsorten 303, 304, 304L, 316, 316L und 321; sowie C276, 904L, nickelbasierte Legierungen und Aluminiumlegierungen. Bei der Werkstoffprüfung für das Glasperlstrahlen sind diese Werkstoffgruppen nicht austauschbar; deshalb werden in der Angebotsanfrage der Werkstoff, die eingehende Oberfläche und das nach dem Strahlen geforderte Ergebnis zusammen angegeben. Bei Edelstahlaufträgen werden Erscheinungsbild und Sauberkeit getrennt abgenommen.
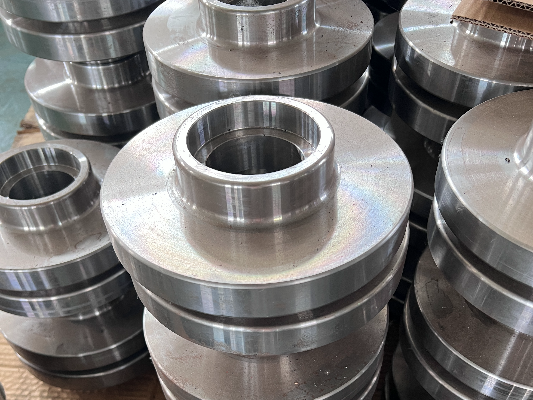
Kohlenstoff-, legierte und Wälzlagerstähle
- Legierung und Wärmebehandlungszustand angeben.
- Rost, Oxide, Zunder, Schweißspuren oder Bearbeitungsspuren kennzeichnen.
- Reinigungsziel und Ziel der optischen Oberflächenbeschaffenheit getrennt festlegen.
- Anschließende Beschichtung oder Korrosionsschutzbehandlung angeben.
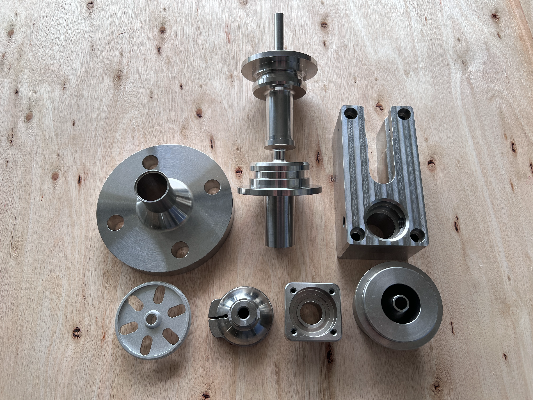
Edelstahl
- 303, 304, 304L, 316, 316L, 321 oder die Werkstoffsorte laut Zeichnung angeben.
- Sichtflächen, hygienisch relevante und korrosionsempfindliche Flächen kennzeichnen.
- Bedenken hinsichtlich freiem Eisen, zurückgebliebenem Strahlmittel oder Rückständen getrennt festlegen.
- Angeben, ob nach dem Glasperlstrahlen eine Reinigung oder Passivierung erfolgt.
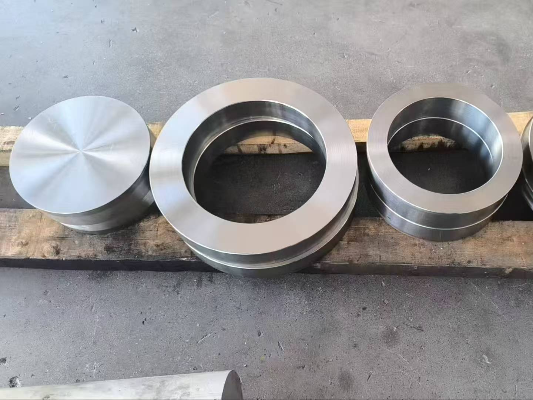
C276, 904L und nickelbasierte Legierungen
- Legierungsangabe und Zeichnungsstand zusammen dokumentieren.
- Kritische Oberflächen und Einschränkungen hinsichtlich Verunreinigungen markieren.
- Anforderungen an die abschließende Sauberkeit und Verpackung festlegen.
- Änderungen am Strahlmittel oder Fertigungsablauf vorab im Rahmen der Angebotsprüfung klären.
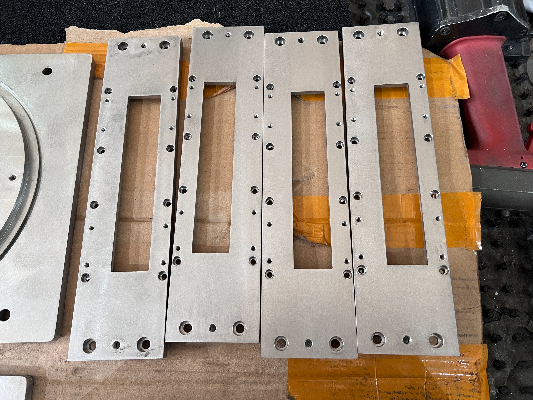
Aluminium und Aluminiumlegierungen
- Legierung, Zustand und Ausgangszustand angeben.
- Dünne Wände, scharfe Kanten und optisch relevante Übergänge kennzeichnen.
- Die matte oder seidenmatte Oberflächenbeschaffenheit anhand einer Referenz festlegen.
- Angeben, ob anschließend Eloxieren, Beschichten oder ein anderes Verfahren der Oberflächenbearbeitung erfolgt.
Verfahren der Oberflächenbearbeitung durch Glasperlstrahlen nach Auftragsziel
Glasperlstrahlen kann unterschiedliche Zwecke erfüllen; deshalb sind Strahlmittel und Prüfkriterien nicht beliebig austauschbar. Die Verfahrensbezeichnung allein beschreibt das fertige Ergebnis nicht; das schriftliche Angebot sollte die erforderliche Reinigungswirkung, das Erscheinungsbild, den Oberflächenzustand und das Abnahmeverfahren festlegen.5
| Auftragsziel | Erforderliche Angaben | Festlegung im Angebot |
|---|---|---|
| Gleichmäßige matte Oberflächenbeschaffenheit | Markierte Sichtflächen und eine eindeutig bezeichnete optische Referenz. | Bearbeitungsumfang, Übergangszonen, Betrachtungsbedingungen und zulässige Abweichungen. |
| Seidenmatte Oberflächenbeschaffenheit | Referenzmuster oder kontrollierte Aufnahme sowie Legierung und Ausgangstextur. | Angestrebtes Erscheinungsbild, Strahlmittelgruppe und Rangfolge der Referenzen. |
| Angleichen von Bearbeitungsspuren | In der Zeichnung markierte Bereiche und Spuren, die verdeckt bleiben müssen oder zulässig sind. | Ob Glasperlstrahlen allein die gewünschte gleichmäßige Oberflächenbeschaffenheit erzielen kann. |
| Oberflächenvorbereitung | Anforderungen an nachfolgende Beschichtung, Reinigung und Haftung. | Verfahrensfolge, Übergabe hinsichtlich Sauberkeit und Zuständigkeiten zwischen den Arbeitsgängen. |
| Entfernung von Oxiden, Flecken oder leichtem Rost | Fotos des Ausgangszustands und des geforderten Endzustands. | Ob Strahlen mit abrasivem Strahlmittel geeignet ist oder ein anderes Abtragsverfahren erforderlich ist. |
| Selektive örtliche Oberflächenbearbeitung | Zeichnung der Bearbeitungszonen, Abdeckgrenzen und angrenzende kritische Geometrieelemente. | Abdeckverfahren, Sichtbarkeit der Übergänge und Prüfungen nach der Bearbeitung. |
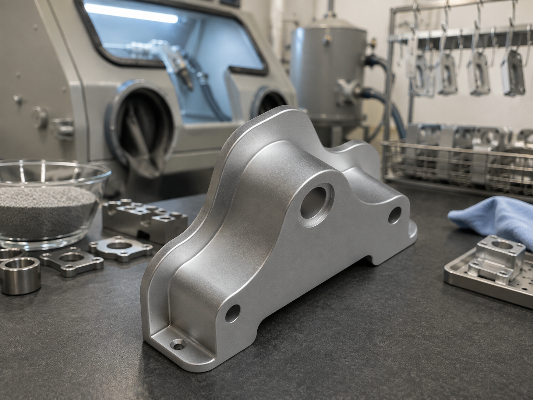
Glasperlen sind eine Verfahrenswahl, keine vollständige Spezifikation
Glasperlen können ein optisch glatteres Ergebnis ermöglichen als kantige abrasive Strahlmittel; Sandstrahlen, Strahlen mit kantigem Strahlmittel oder Stahlkugeln können dagegen ein anderes Abtrags- oder Aufprallverhalten bewirken. Auch beim Glasperlstrahlen müssen das Ziel einer glatten Oberflächenbeschaffenheit, gesonderte Anforderungen an Verfestigung oder Reinigung, der Bauteilwerkstoff und der nachfolgende Arbeitsgang im Leistungsumfang festgelegt werden.
Spezifikation von Zeichnung und Abnahme der Oberflächenbeschaffenheit
Legen Sie Erscheinungsbild, Oberflächentextur, Sauberkeit und Schutz kritischer Geometrieelemente in der Spezifikation getrennt fest. Werden diese Anforderungen zusammengefasst, können Fertigung und Prüfung unterschiedliche Ergebnisse bewerten. Das schriftliche Angebot muss die für Bearbeitung und Prüfung zuständigen Parteien sowie die vom Käufer freigegebenen Abnahmewerte benennen.
| Angabe in der Angebotsanfrage | Beispiel einer Käuferangabe | Festlegung im Angebot |
|---|---|---|
| Zeichnungsstand | Beispiel Rev 03 | Für Modell, Zeichnung und Markierung der Oberflächenbereiche denselben freigegebenen Änderungsstand verwenden. |
| Kennzeichnung der Bearbeitungszonen | Beispiel F1 vollständige Fläche; F2 örtlich angeglichen | Jede behandelte Fläche und jede Übergangsgrenze markieren. |
| Geschütztes Gewinde | Beispiel M6 × 1, vor dem Strahlen verschließen | Ausschluss, Abdeckung und Prüfung nach der Bearbeitung festlegen. |
| Kritische Passung | Beispiel Ø25.00 ±0,02 mm | Den Bezug angeben und festlegen, ob die Prüfung nach dem Strahlen erfolgt. |
| Anforderung an die Oberflächentextur | Beispiel Ra 1,6 µm (63 µin) | Durch den geforderten Parameter, die Messrichtung, die Messstelle und die Messgrundlage ersetzen. |
| Optische Referenz | Beispiel Muster B-01, Fläche A | Kennung der Referenz, Fläche, Ausrichtung und zulässige Abweichungen festlegen. |
| Prüfstellen | Beispiel 3 Stellen auf jeder F1-Fläche | Erforderlichen Prüfbericht und Abnahmeregel festlegen. |
| Chargenstichprobe | Beispiel 5 Teile je freigegebener Charge | Durch die für den Auftrag geltende Stichprobenmenge und die für die Freigabe zuständige Person ersetzen. |
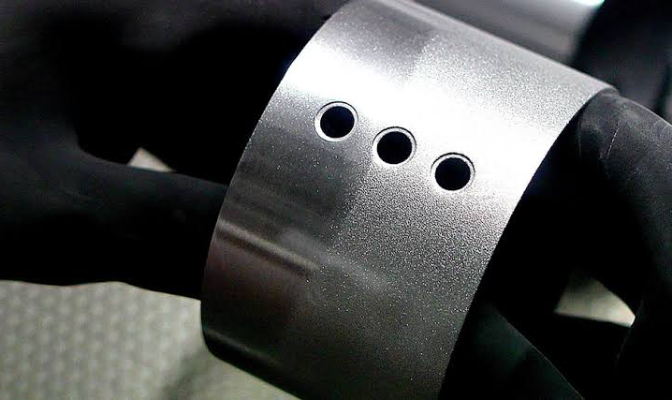
Abnahme des Erscheinungsbilds
Verwenden Sie eine eindeutig bezeichnete Referenz und legen Sie Fläche, Beleuchtung, Betrachtungswinkel, Abstand, Ausrichtung und zulässige Abweichungen fest. Ein Foto hilft, das Ziel zu verorten, legt für sich genommen aber keine Rauheit fest.
Quantitative Oberflächentextur
Benennen Sie Parameter, Geräteklasse, Messrichtung, Filter oder Grenzwellenlänge, Auswertelänge und Entscheidungsregel. Daten zur Oberflächentextur und das optische Ergebnis des Glasperlstrahlens beantworten unterschiedliche Fragen bei der Abnahme.
Einstufung der Flächen nach direkter Erreichbarkeit durch das Strahlmittel
Stufen Sie jede Fläche vor der Kalkulation des Fertigungsablaufs als offen, abgewinkelt, vertieft oder geschützt ein. Anders als eine pauschale Vorgabe für das gesamte Bauteil verknüpft diese Einstufung Zugänglichkeit, Sichtbarkeit der Übergänge und Prüfung nach dem Strahlen mit einem markierten Geometrieelement; daraus entsteht ein Umfang der Oberflächenbearbeitung, den Fertigung und Qualitätssicherung gemeinsam freigeben können.
Angebotsumfang, Kostentreiber und Fertigungstermin
Die Kosten des Glasperlstrahlens hängen von Geometrie, Oberfläche, Ausgangszustand, Oberflächenziel, Abdeckungen, Menge, Prüfung, nachfolgenden Verfahren und Verpackung ab. Das schriftliche Angebot nennt die Preisgrundlage und den Zeitplan, sobald diese Angaben einen gemeinsamen Leistungsumfang festlegen.
| Kostenfaktor | Warum er den Leistungsumfang beeinflusst | Angabe des Käufers |
|---|---|---|
| Geometrie und Zugänglichkeit | Offene Flächen, Vertiefungen, Bohrungen und Übergänge erfordern unterschiedliche Handhabung und Prüfung der Strahlabdeckung. | Senden Sie die 3D-Geometrie oder markierte Ansichten. |
| Eingehende Oberfläche | Bearbeitungsspuren, Schweißzustand, Oxide, Rost und alte Beschichtungen verändern den Ausgangszustand. | Fügen Sie Fotos des aktuellen Zustands bei. |
| Oberflächenreferenz | Ein freigegebenes Muster verringert Unklarheiten bei Begriffen wie matt, seidenmatt und gleichmäßig. | Benennen Sie die Referenz und die maßgebliche Fläche. |
| Abdeckung und Schutz | Gewinde, Passungen, Dichtungen, Bezüge und innere Kanäle erhöhen den Aufwand für Vorbereitung und Prüfung. | Markieren Sie jedes zu schützende Geometrieelement in der Zeichnung. |
| Prüfung und Freigabe | Optischer Vergleich, Rauheitsmessung, Sauberkeitsprüfung und Maßprüfung sind getrennte Arbeitsschritte. | Listen Sie die Nachweise auf, die der Lieferung beiliegen oder für die Chargenfreigabe vorliegen müssen. |
| Menge und Arbeitsfolge | Die Freigabe der Referenz, wiederholte Fertigung, nachfolgende Beschichtung und Logistik beeinflussen die Terminplanung. | Geben Sie Mengenstaffeln, Bestimmungsort und Wunschtermin an. |
Festgelegter Leistungsumfang
Behandelte Zonen, geschützte Geometrieelemente und die Oberflächenreferenz werden im Angebot schriftlich festgehalten.
Festgelegte Zuständigkeit
Das Angebot benennt den verantwortlichen Fertigungsablauf und die bei der Übergabe erforderlichen Nachweise.
Festgelegter Zeitplan
Annahmen zu Fertigung und Transport werden getrennt, damit der Wunschtermin auf dem freigegebenen Leistungsumfang beruht.
SYSTEMABLAUF
Musterfreigabe und Chargenabnahme
Die Qualitätsprüfung beginnt, wenn Oberflächenreferenz und kritische Geometrieelemente dem freigegebenen Auftrag zugeordnet sind. Erscheinungsbild, Textur, Sauberkeit und Maßhaltigkeit werden weiterhin getrennt geprüft; kein Prüfergebnis ersetzt ein anderes.
Auftragsdaten festlegen, indem Zeichnungsstand, Werkstoff, Menge und Markierung der Bearbeitungszonen abgeglichen werden.
Oberflächenreferenz festlegen, indem das freigegebene Muster, Bild oder der schriftlich definierte Abnahmezustand dokumentiert wird.
Geschützte Geometrieelemente festlegen, indem Gewinde, Passungen, Dichtungen, Bezüge, Kanten und Kanäle in den Verfahrensumfang aufgenommen werden.
Erstteil freigeben oder das vereinbarte Muster anhand der schriftlich festgelegten Anforderungen an Erscheinungsbild und Messung prüfen.
Chargenänderungen steuern, indem die Kennung der Referenz, Änderungen an Strahlmittel oder Fertigungsablauf, die Reinigung und die Freigabe von Abweichungen dokumentiert werden.
Übergabe absichern, indem Sichtflächen und kritische Flächen so verpackt werden, dass sie vor Handhabungsschäden und Verunreinigungen geschützt sind.
Sauberkeit von Edelstahl
Eine sauber aussehende Edelstahloberfläche belegt nicht, dass sie frei von freiem Eisen, Ölfilm, zurückgebliebenem Strahlmittel oder inneren Rückständen ist. Dafür sind zusätzliche Nachweise erforderlich; wenn Korrosionsbeständigkeit oder eine nachfolgende Passivierung wichtig sind, nehmen Sie diesen Reinigungs- und Prüfablauf in den Auftrag auf, statt allein das Erscheinungsbild abzunehmen.
SYSTEM UND RESSOURCEN
Von uns gefertigte Bauteile und unser Fertigungsstandort
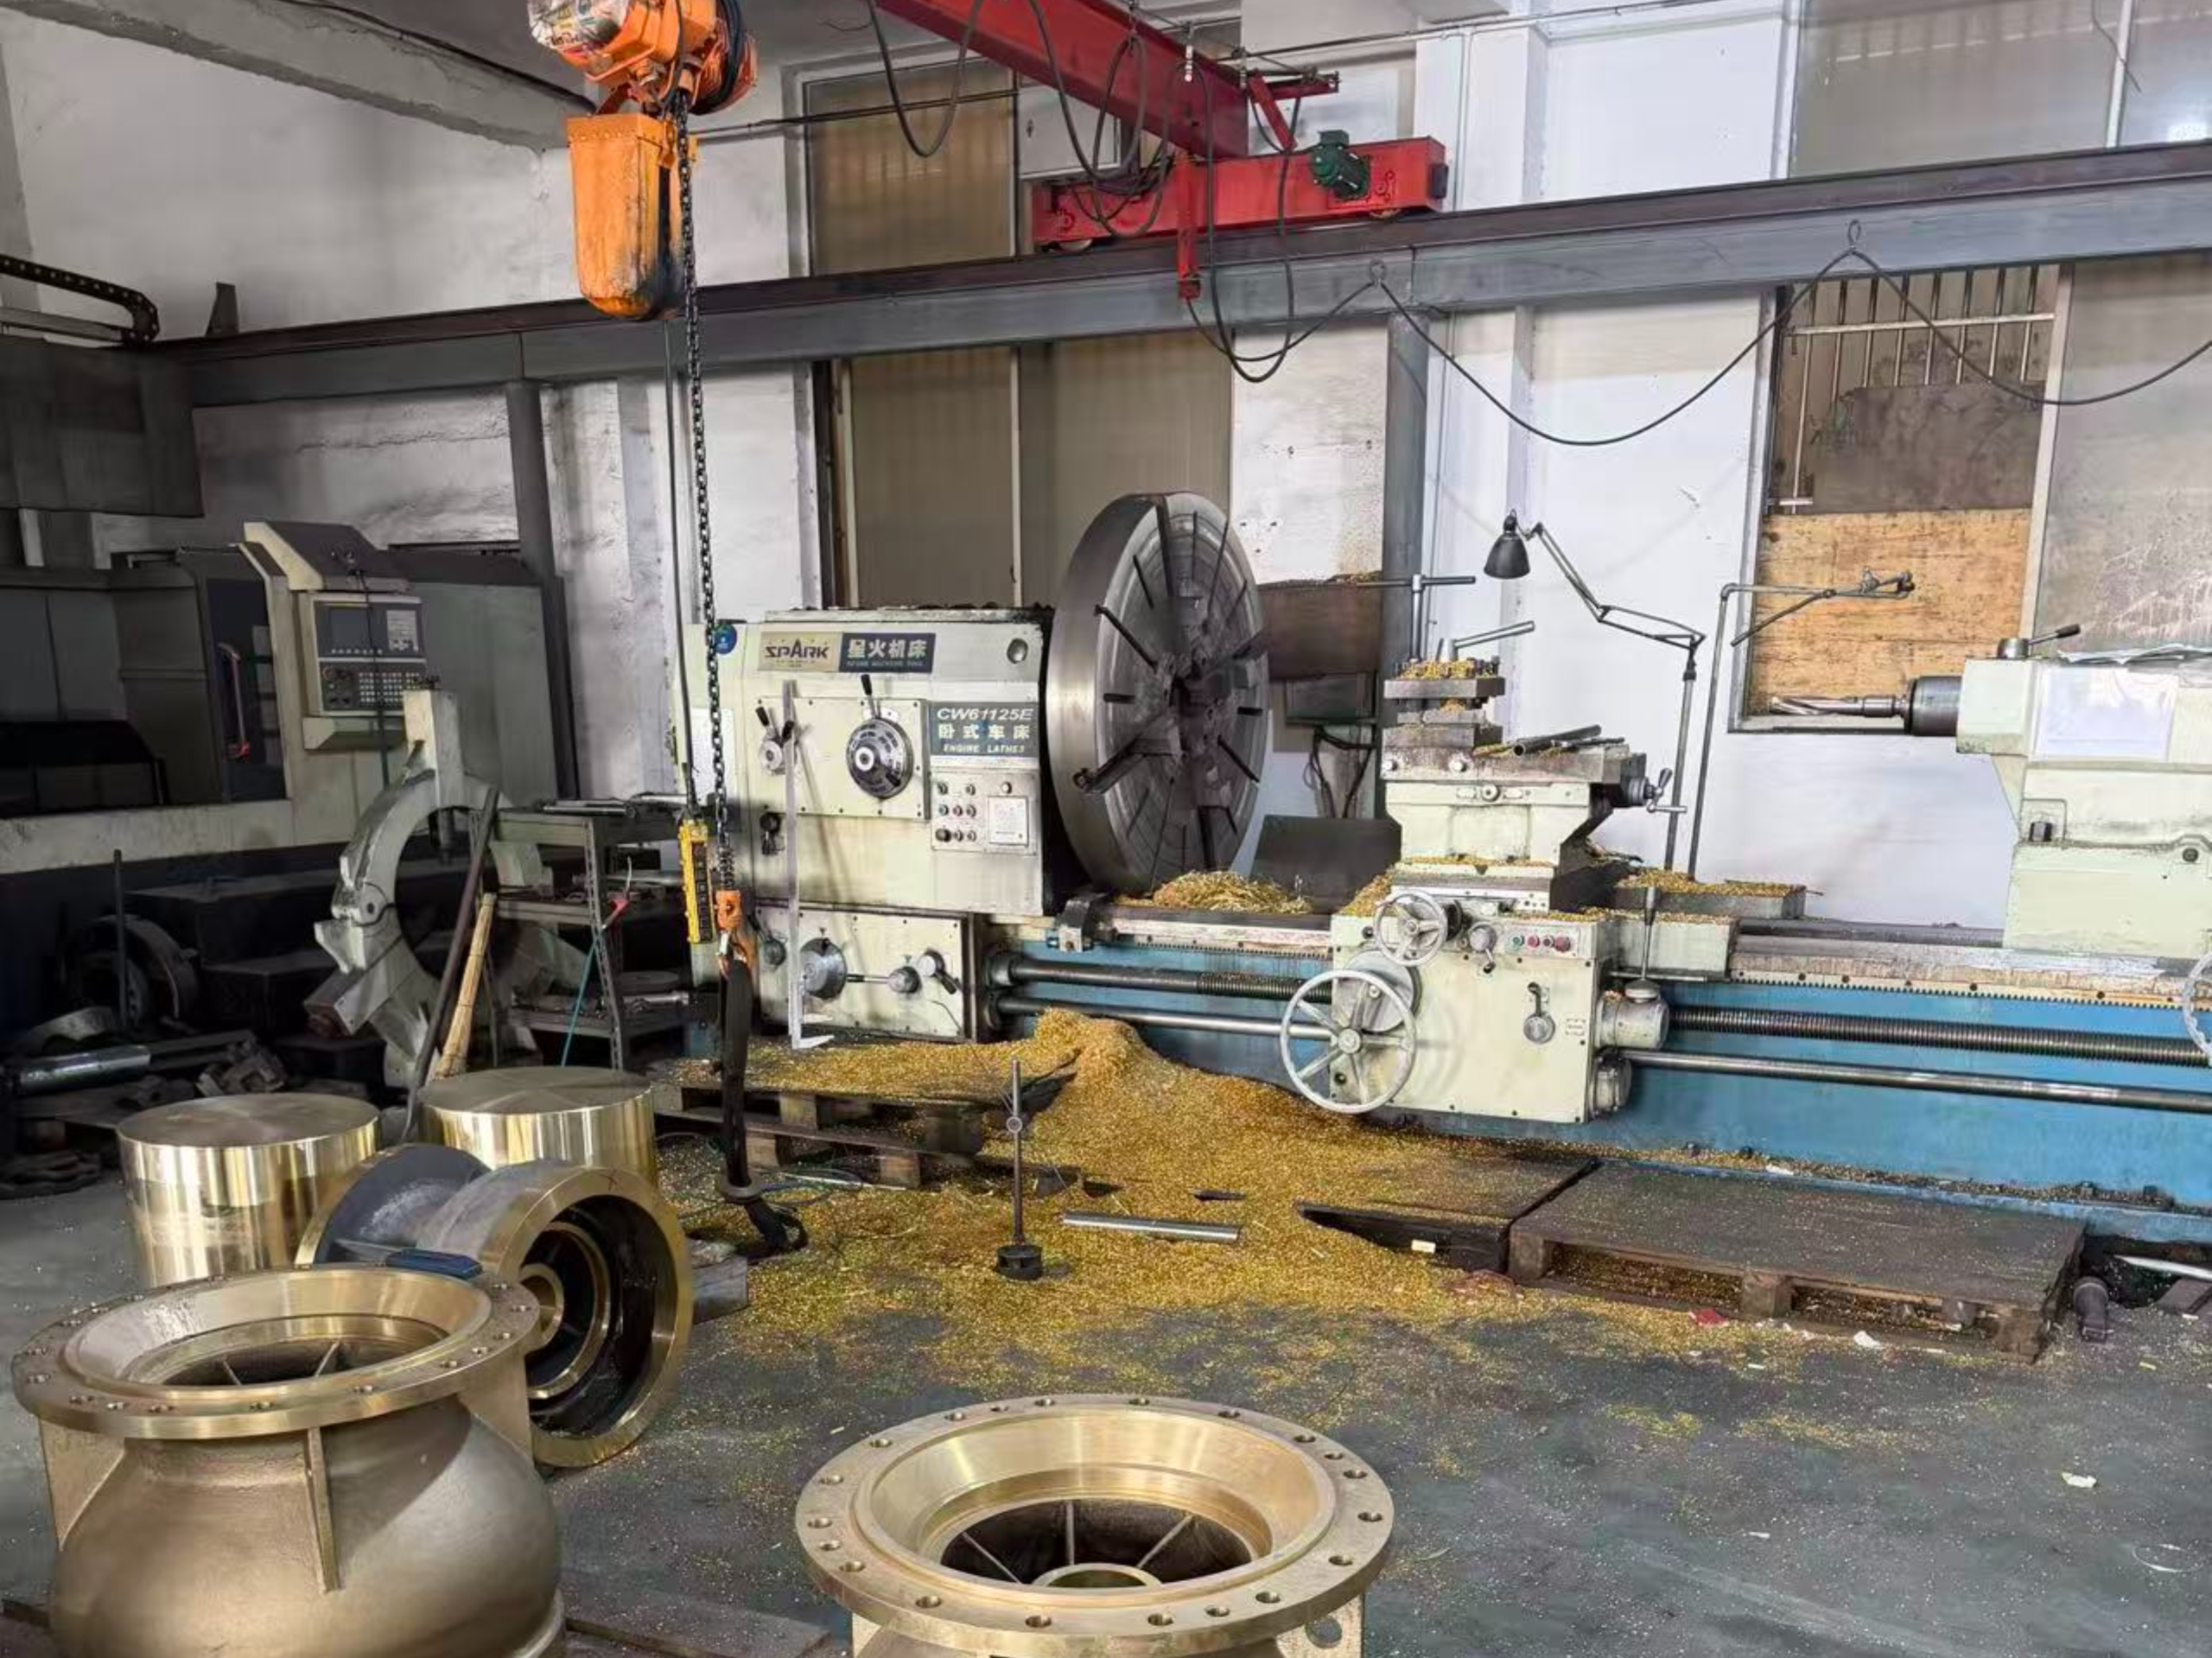
Zhenling wurde 2006 in Jiashan, Zhejiang, als Hersteller für die Fertigung nach Kundenzeichnung oder Muster gegründet. Der 8.000 Quadratmeter große Fertigungsstandort umfasst eine 6.000 Quadratmeter große Werkhalle für spanend bearbeitete Sonderbauteile.
Unternehmensgründung
Gegründet 2006Kundenspezifische Fertigung nach Kundenzeichnung oder Muster.
Fertigungsstandort
8.000 m²Jiashan, Zhejiang, China.
Werkhalle
6.000 m²Zerspanung von Sonderbauteilen.
Zum weiteren Maschinenpark gehören CNC-Drehmaschinen sowie Fräs-, Schleif-, Bohr- und Drahterodiermaschinen und Bearbeitungszentren mit 3, 4 und 5 Achsen. So kann die Anforderung an die Oberflächenbeschaffenheit zusammen mit dem spanend bearbeiteten Bauteil anhand derselben Zeichnung und desselben Auftrags geprüft werden.
Alternative Verfahren der Oberflächenbearbeitung
Glasperlstrahlen eignet sich nicht für Anforderungen an eine gerichtete Oberflächenstruktur, reflektierende Oberflächen, eine anwendungsspezifische Unterstützung der Beschichtung oder Materialabtrag. Das geeignete Verfahren der Oberflächenbearbeitung sollte sich sowohl nach der Nutzung der betreffenden Fläche als auch nach dem nächsten Arbeitsgang richten.
| Gefordertes Ergebnis | Warum Glasperlstrahlen dem entgegenstehen kann | Zu prüfendes Verfahren |
|---|---|---|
| Gerichtete dekorative Schliffstruktur | Glasperlgestrahlte Oberflächen haben keine bevorzugte Richtung und erzeugen keine definierten Bürstlinien. | Bürsten oder ein definiertes Bandschleifverfahren. |
| Reflektierendes oder glänzendes Erscheinungsbild | Eine matte Oberflächenbeschaffenheit verringert Blendung, statt die Reflexion zu erhöhen. | Polieren mit festgelegtem optischem Ziel. |
| Starker Zunder oder hoher Abtrag | Glasperlstrahlen kann für die erforderliche Abtragsrate zu schonend sein. | Strahlen mit kantigem Strahlmittel, Prüfung des Sandstrahlens oder ein anderes Reinigungsverfahren. |
| Maßlich empfindliche Kanten | Aufprall und örtlicher Materialabtrag können scharfe Kanten, Radien oder dünne Geometrieelemente verändern. | Schützen Sie das Geometrieelement, ändern Sie den Fertigungsablauf oder bearbeiten Sie die Oberfläche vor der abschließenden Zerspanung. |
| Aluminiumfarbe und Korrosionsschutzschicht | Glasperlstrahlen allein erzeugt keine anodische Beschichtung. | Stimmen Sie das Glasperlstrahlen mit dem Eloxieren ab. |
| Anforderung an die Korrosionsbeständigkeit von Edelstahl | Das Erscheinungsbild allein belegt weder Sauberkeit noch Korrosionsbeständigkeit. | Legen Sie Nachweise für Reinigung und Passivierung getrennt fest. |
Werkzeuge zur gezielten Kontrolle der Oberfläche
Nutzen Sie spezielle Hilfsmittel, um Ursachen optischer Abweichungen einzugrenzen, die Erreichbarkeit der Flächen für das Strahlmittel einzustufen und Änderungen an Chargen im gesamten Ablauf der Oberflächenbearbeitung zu steuern.
01
Ursachenanalyse von Abweichungen beim Glasperlstrahlen
Grenzen Sie die Ursachen optischer Unterschiede zwischen gestrahlten Bauteilen ein und bestimmen Sie sie.
Tool öffnen
02
Einstufung der Flächen nach direkter Erreichbarkeit durch das Strahlmittel
Ordnen Sie offene, abgewinkelte und vertiefte Flächen zu, um die Sichtbarkeit von Übergängen mit den Anforderungen an die Prüfung nach dem Strahlen zu verknüpfen.
Tool öffnen
03
Prüfpunkt für Änderungen an Strahlmittel und Charge
Legen Sie Prozessgrößen verbindlich fest und schaffen Sie eine strikt definierte, direkt übernehmbare Übergabegrundlage für Einkauf, Qualitätssicherung und Fertigung.
Tool öffnen
ANGEBOTSSPEZIFIKATION
Aus der Anforderung an die Oberflächenbeschaffenheit ein vergleichbares Angebot machen
Stellen Sie die Angaben in einer gemeinsamen Angebotsanfrage zusammen, damit Technik, Qualitätssicherung und Einkauf denselben Leistungsumfang prüfen. Das schriftliche Angebot sollte Bearbeitungsflächen, geschützte Geometrieelemente, den verantwortlichen Fertigungsablauf, Abnahmenachweise, Preisgrundlage und Zeitplan benennen.
Zeichnung und Oberflächenreferenz senden
Ist die Oberflächenbeschaffenheit noch nicht vollständig definiert, senden Sie das Bauteil mit markierten Bereichen sowie dem gewünschten optischen oder funktionalen Ergebnis. Halten Sie jede noch ausstehende Entscheidung bei der Angebotsprüfung als offenen Punkt fest.
Bauteilunterlagen
- Zeichnungsstand oder physisches Muster
- Werkstoffsorte und Zustand
- Mengenstaffeln, Bestimmungsort und Wunschtermin
Unterlagen zur Oberflächenbearbeitung
- Markierte Strahlzonen und geschützte Geometrieelemente
- Freigegebenes Muster, Foto oder schriftlich festgelegtes Ziel
- Prüfung, nachfolgende Behandlung und Verpackung
Häufige Fragen zum Glasperlstrahlen
Senden Sie Zeichnung oder Muster, Legierung und Zustand, Menge, Bearbeitungszonen, geschützte Geometrieelemente, Oberflächenreferenz, nachfolgenden Arbeitsgang, Bestimmungsort und Wunschtermin. Ein Foto mit markierten Bereichen hilft, wenn die Oberflächenanforderung noch ausgearbeitet wird.
Zhenling prüft Anforderungen an das Glasperlstrahlen für Metallbauteile nach Kundenzeichnung, darunter gefräste, gedrehte und aus mehreren Teilen gefertigte Geometrien. Im Angebot werden Zugänglichkeit, kritische Oberflächen, Ziel der Oberflächenbearbeitung und Abnahme für das jeweilige Bauteil geklärt.
Bauteile aus Edelstahl und Aluminium können beide geprüft werden, einschließlich der im Werkstoffabschnitt aufgeführten Edelstahl- und Aluminiumsorten. Beim Glasperlstrahlen von Edelstahl benötigen Sauberkeit, geschützte Geometrieelemente und das nächste Verfahren der Oberflächenbearbeitung jeweils eigene Abnahmekriterien.
Markieren Sie diese Bereiche für den Ausschluss, die Abdeckung, das Verschließen oder die Prüfung nach der Bearbeitung. Geometrie und geforderter Endzustand bestimmen die geeignete Schutzmaßnahme; kennzeichnen Sie deshalb Gewinde, Passungen, Dichtungen, Bezüge, Kanten und Kanäle vor der Angebotserstellung.
Verwenden Sie ein eindeutig bezeichnetes Muster oder eine kontrollierte Aufnahme, markieren Sie die betreffenden Flächen und geben Sie Betrachtungsbedingungen und zulässige Abweichungen an. Ist die Rauheit relevant, ergänzen Sie Parameter, Messstelle, Richtung und Messverfahren, statt sich allein auf die Beschreibung des Erscheinungsbilds zu verlassen.
Verfahren mit Glasperlen, kantigen abrasiven Strahlmitteln, Sand oder Stahlkugeln unterscheiden sich in Form, Abtragswirkung und Aufprallverhalten. Die Wahl des Glasperlstrahlens richtet sich nach Werkstoff, erforderlichem Abtrag, Oberflächenbeschaffenheit und nachfolgendem Arbeitsgang, nicht allein nach der Verfahrensbezeichnung.
Unter bestimmten Verfahrensbedingungen sind örtlicher Materialabtrag, Kantenverrundung und Veränderungen empfindlicher Geometrieelemente möglich. Schützen oder prüfen Sie kritische Radien, Passungen, Dichtungen, Gewinde, Bezüge und dünne Bereiche gemäß dem freigegebenen Leistungsumfang.
Geometrie, Oberfläche, Ausgangszustand, angestrebte Oberflächenbeschaffenheit, Strahlmittel, Abdeckungen, Menge, Prüfung, nachfolgende Beschichtung, Verpackung und Logistik bestimmen das Angebot. Senden Sie Mengenstaffeln und Wunschtermin, damit Preis und Termin auf demselben Leistungsumfang beruhen.
Bewahren Sie Zeichnungsstand, Markierung der Bearbeitungszonen, Kennung der Referenz, freigegebenes Muster und Auslöser für eine Änderungsprüfung zusammen mit dem Auftrag auf. Der Prüfpunkt für Änderungen an Strahlmittel und Charge erfasst, wann eine Änderung die Freigabe durch den Käufer erfordert.