Contacter Zhenling Company

Services d’usinage CNC du HDPE pour pièces fabriquées sur plan
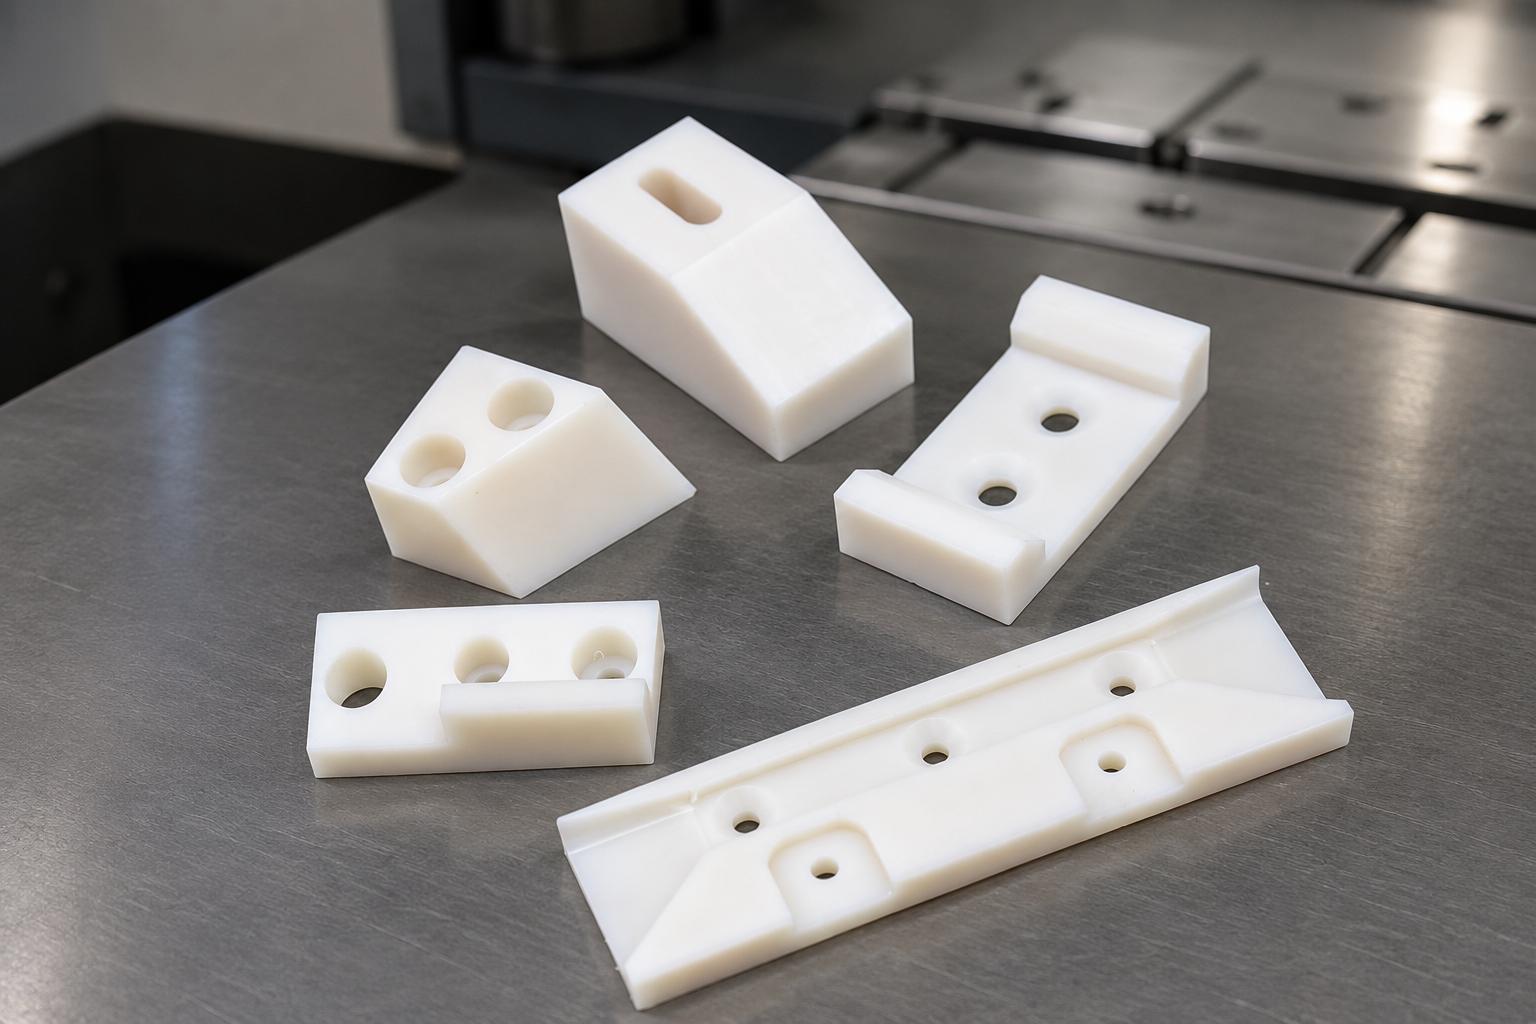
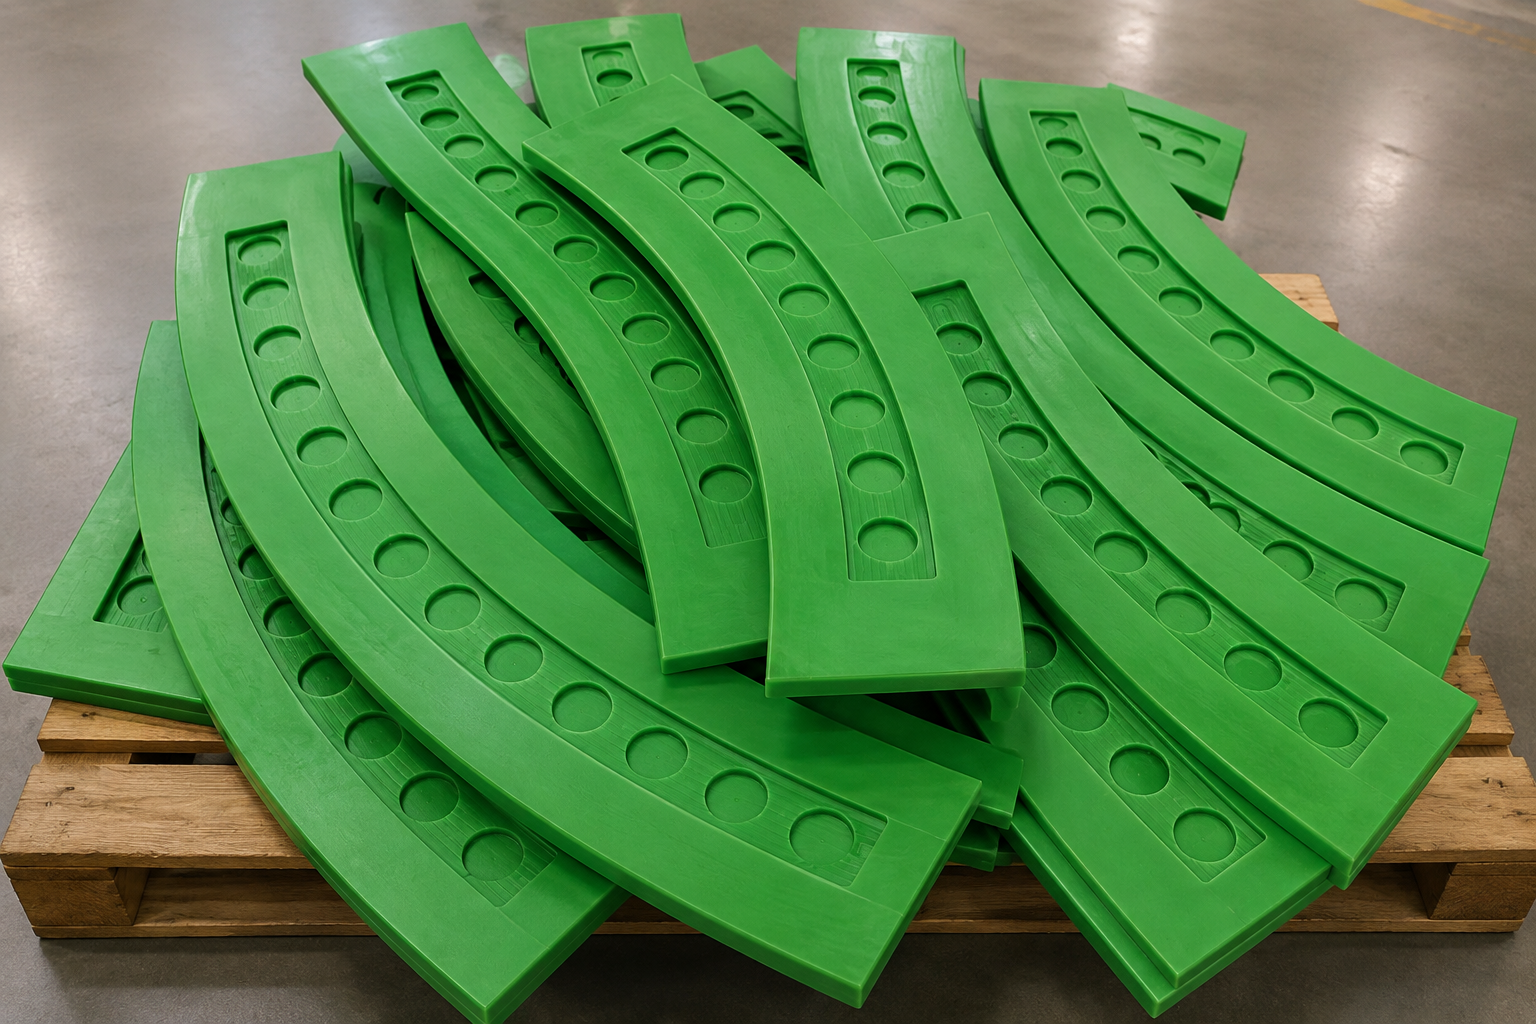
L’usinage CNC du HDPE commence par le plan, le brut de polyéthylène haute densité choisi et des conditions d’acceptation écrites. Zhenling accepte les commandes d’usinage CNC du HDPE pour des pièces sur mesure fabriquées sur plan, puis examine la géométrie, le maintien de la pièce, les tolérances, le périmètre du contrôle, les quantités et les conditions d’utilisation avant d’établir un devis. Toute demande d’usinage CNC du HDPE doit préciser le grade de HDPE ou d’UHMW-PE, la forme du brut, la géométrie de la pièce, la fonction des dimensions, la finition et les besoins de contrôle. Les capacités et les délais restent provisoires. Les conditions écrites doivent préciser la gamme de fabrication examinée, ses limites, les documents à fournir et les hypothèses retenues pour les pièces autorisées à être produites.
Spécifications et confidentialité
- Fichiers STEP, IGES, Parasolid, PDF, DWG et DXF acceptés
- Si un accord de confidentialité est signé, il régit les informations et les modalités de transfert couvertes par cet accord.
Conditions de service
01
Réponse à la demande de devis
Délai indiqué dans le devis écrit.
Demande examinée par un ingénieur, avec les points à préciser dans la demande de devis.
02
Délai pour les prototypes
Délai indiqué dans le devis écrit.
Le point de départ et la prise en compte du transport dépendent de la commande.
03
Délai pour les petites séries
Délai indiqué dans le devis écrit.
Le point de départ dépend de la commande.
04
Planification de la production en grande série
Délai indiqué dans le devis écrit.
La quantité et le périmètre autorisé déterminent le délai.
05
Quantité commandée
La quantité minimale est confirmée dans le devis écrit.
La possibilité d’étudier une pièce unique dépend de la commande.
06
Étapes d’autorisation de la production
Prototype ou lot d’échantillons d’abord.
Le périmètre de production est autorisé après approbation.
Gammes d’usinage CNC du HDPE selon la géométrie des pièces
Pour nos services d’usinage du HDPE, la gamme de fabrication est définie selon la géométrie de chaque pièce, sans promettre un procédé unique pour tous les projets d’usinage. Cet examen porte sur l’appui de la pièce, les zones d’enlèvement de matière, l’évacuation des copeaux et les éléments géométriques qui déterminent sa fonction après desserrage.
Analyse de l’usinage CNC des plastiques
Pour usiner le HDPE de façon reproductible, le procédé doit tenir compte du brut plastique, de la géométrie de l’outil et des conditions de contrôle. Les acheteurs qui recherchent l’usinage CNC du HDPE, le fraisage du HDPE ou des services d’usinage des plastiques ont besoin de la même rigueur, mais la réponse reste propre à chaque plan.
Identification du brut plastique
Grade, fabricant, couleur, additifs et forme fournie.
Géométrie de la pièce plastique
Références spécifiées, grandes faces, poches, parois, alésages et interfaces critiques.
Maintien de la pièce plastique
Positionnement et appui sans forcer le composant à rester plat.
Géométrie de l’outil de coupe pour plastique
Profil des goujures, arête affûtée et choix de la fraise en bout pour une coupe nette.
Maîtrise de l’échauffement du plastique
Stratégie de coupe limitant le ramollissement local et les déformations thermiques.
Gestion des copeaux de plastique
Évacuation qui éloigne les copeaux filamenteux de la face finie.
Finition de surface du plastique
Faces fonctionnelles, faces d’aspect et traces d’outil autorisées.
Conditions de contrôle de la pièce plastique
Température, appui, délai, méthode et règle de décision.
Conditions d’utilisation du composant plastique
Charge, température, exposition chimique et justificatifs requis pour le grade.
Préparation de la pièce plastique pour l’étape suivante
Préparation à l’assemblage, nettoyage, marquage et emballage.
Ces points de contrôle permettent de discuter du comportement du matériau dans la demande de devis. Un tableau d’avances et de vitesses pour l’usinage CNC du HDPE ne remplace pas l’analyse du plan : l’état du brut, la géométrie de l’outil, la rigidité du montage, la profondeur des éléments géométriques et l’évacuation des copeaux modifient les paramètres de coupe utilisables.
Choix du matériau HDPE et données sur les conditions d’utilisation
Le choix du matériau modifie son comportement à l’usinage, sa stabilité dimensionnelle et les justificatifs nécessaires pour la commande terminée. Notre devis porte sur le grade exact de HDPE ou sur une alternative approuvée par l’acheteur, pas seulement sur la désignation « polyéthylène ».
Le HDPE et l’UHMW-PE ne sont pas interchangeables. Choisir le mauvais grade peut modifier la rigidité, le comportement à l’usure, la réponse dimensionnelle et les justificatifs requis pour l’application ; Zhenling vérifie donc le polymère spécifié dans la demande de devis avant d’autoriser l’utilisation du brut.
Les propriétés dépendent du grade choisi
Le HDPE est léger et apprécié pour sa résistance aux chocs, sa faible absorption d’humidité et sa résistance dans de nombreux milieux corrosifs. La résistance à la traction, la rigidité, la tenue en température et la compatibilité chimique dépendent néanmoins du grade exact et des conditions d’utilisation ; l’opération de coupe ne leur confère pas ces propriétés.
Identification du brut
- Fabricant et grade ou nom commercial.
- Couleur naturelle, noire ou spécifiée.
- Exigence concernant une matière vierge ou à contenu recyclé.
- Plaque, barre, bloc ou ébauche fournie.
- Additifs tels que des agents anti-UV, antistatiques ou ignifuges.
Données sur les conditions d’utilisation
- Charge permanente et maximale, direction et durée.
- Températures minimale, normale et maximale en service.
- Nature du produit chimique, concentration et durée de contact.
- Points de vigilance concernant les contraintes internes résiduelles, locales ou multiaxiales.
- Historique thermique du brut et toute norme de validation imposée par l’acheteur.
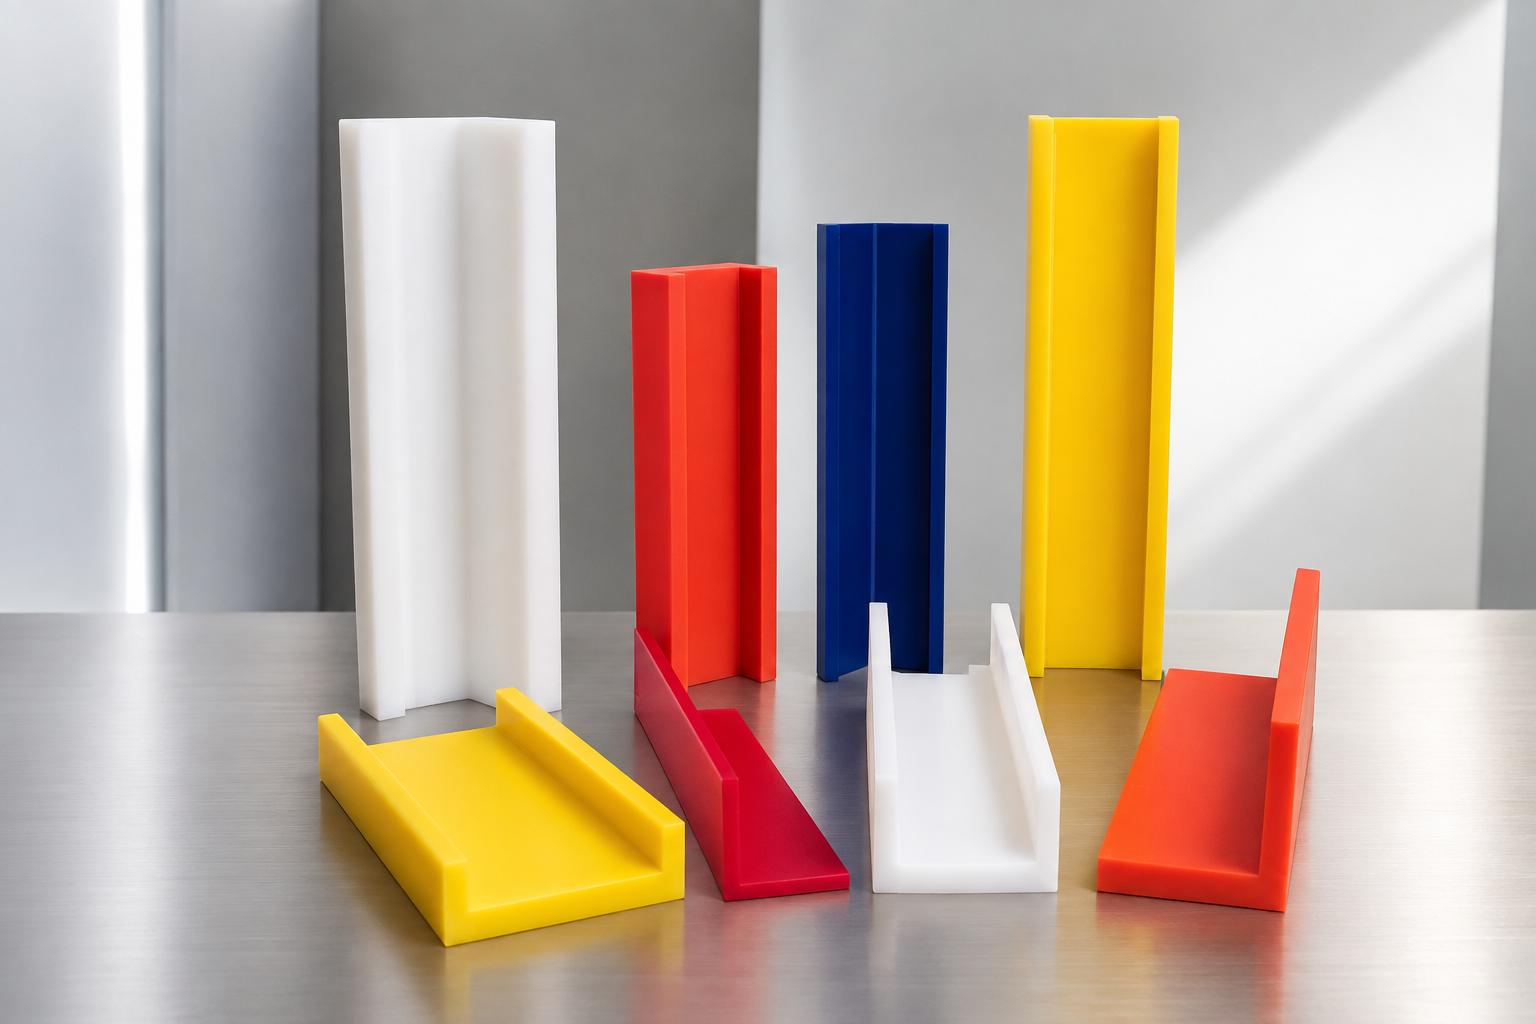
Exigences relatives aux surfaces, aux arêtes et à l’assemblage
La finition de surface d’une pièce en HDPE dépend de l’état de l’outil, de l’échauffement à la coupe, de l’évacuation des copeaux, de la surface du brut et des critères d’acceptation inscrits sur le plan. Nous examinons le résultat demandé avant de chiffrer ; aucun traitement complémentaire n’est présumé s’il ne figure pas dans le périmètre convenu.
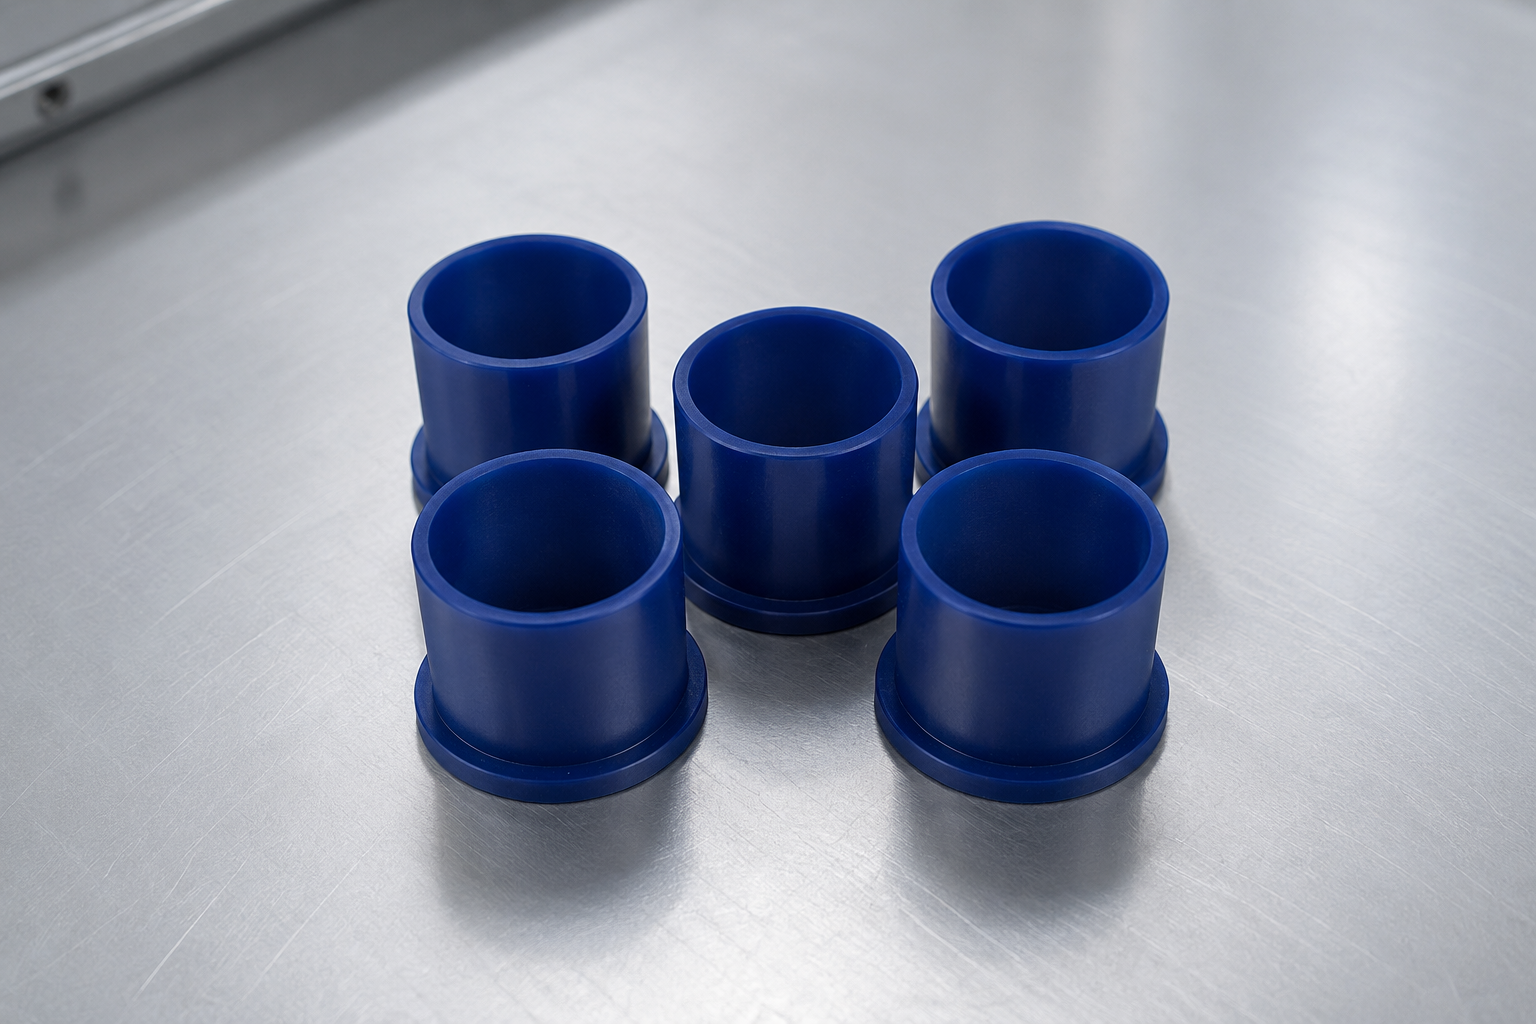
Définir les surfaces visibles et fonctionnelles
FLUX DE DONNÉES : ACTIF
- Traces d’outil après usinage autorisées ou encadrées.
- Texture du brut conservée ou supprimée.
- Arête cassée, chanfrein et rayon d’angle.
- Interface d’étanchéité, de glissement ou de palier.
Définir l’état de la pièce à la livraison
FLUX DE DONNÉES : EN ATTENTE
- Préparation pour fixation mécanique ou soudage.
- Restrictions relatives au marquage et à la traçabilité.
- Méthode de nettoyage et résidus interdits.
- Emballage protecteur des surfaces critiques.
NORME ISO 14253-1:2017
Pour une spécification géométrique nécessitant une décision formelle de conformité, l’ISO 14253-1:2017 fournit le cadre de décision ; la demande de devis doit néanmoins préciser la caractéristique concernée et la méthode de mesure.
MAÎTRISE DU PROCÉDÉ
Des critères de finition clairs évitent qu’une attente esthétique ne devienne une exigence de contrôle absente du devis. Ils donnent aussi à l’opérateur une raison précise de maîtriser le repassage des copeaux sur la surface et les marques de bridage.
Conditions d’acceptation de la demande de devis pour les pièces en HDPE
Une tolérance est incomplète si les conditions de mesure ne sont pas définies pour un matériau sensible à la température, à l’appui et à la libération des contraintes internes. Utilisez la fiche pour remplacer chaque exemple par la valeur du plan et les conditions de mesure de votre pièce.
Une dimension ambiguë proche de la limite présente un risque de rejet, car la température, l’appui et l’incertitude de mesure peuvent modifier le résultat indiqué. Zhenling traite ce risque en définissant des conditions d’acceptation écrites ; l’ISO 1:2022 et l’ISO 14253-1:2017 fournissent le cadre relatif à la température de référence et à la règle de décision. Le recuit du HDPE n’est pas présumé résoudre tous les cas : l’historique du brut et tout traitement thermique doivent être examinés lors de l’analyse du plan.
Fiche des critères d’acceptation
10 POINTS ACTIFS
BALAYAGE OPTIQUE // ACTIF
Correspondance entre température et contrôle
L’ISO 1:2022 définit le cadre de référence pour la température standard. Une mesure effectuée à une autre température n’est pas automatiquement invalide : le résultat peut être corrigé si le coefficient, les températures et le budget d’incertitude permettent une correction adaptée à la décision requise.
Précision des indications sur le plan
Une demande de précision ou de tolérances serrées doit désigner l’élément géométrique fonctionnel et les conditions d’acceptation. Zhenling applique la classe de tolérance du HDPE propre au plan, confirmée lors du devis, après avoir vérifié sa faisabilité au regard du brut et de la géométrie choisis.
Si la tolérance, l’appui, la température et la règle de décision sont traités séparément, deux fournisseurs peuvent chiffrer des critères d’acceptation différents alors même que le numéro du plan est identique.
Principe des conditions d’acceptation de la demande de devis
Remplacez les valeurs de la fiche par celles de votre demande de devis. Zhenling confirme la faisabilité pour chaque élément géométrique lors de l’analyse du plan.
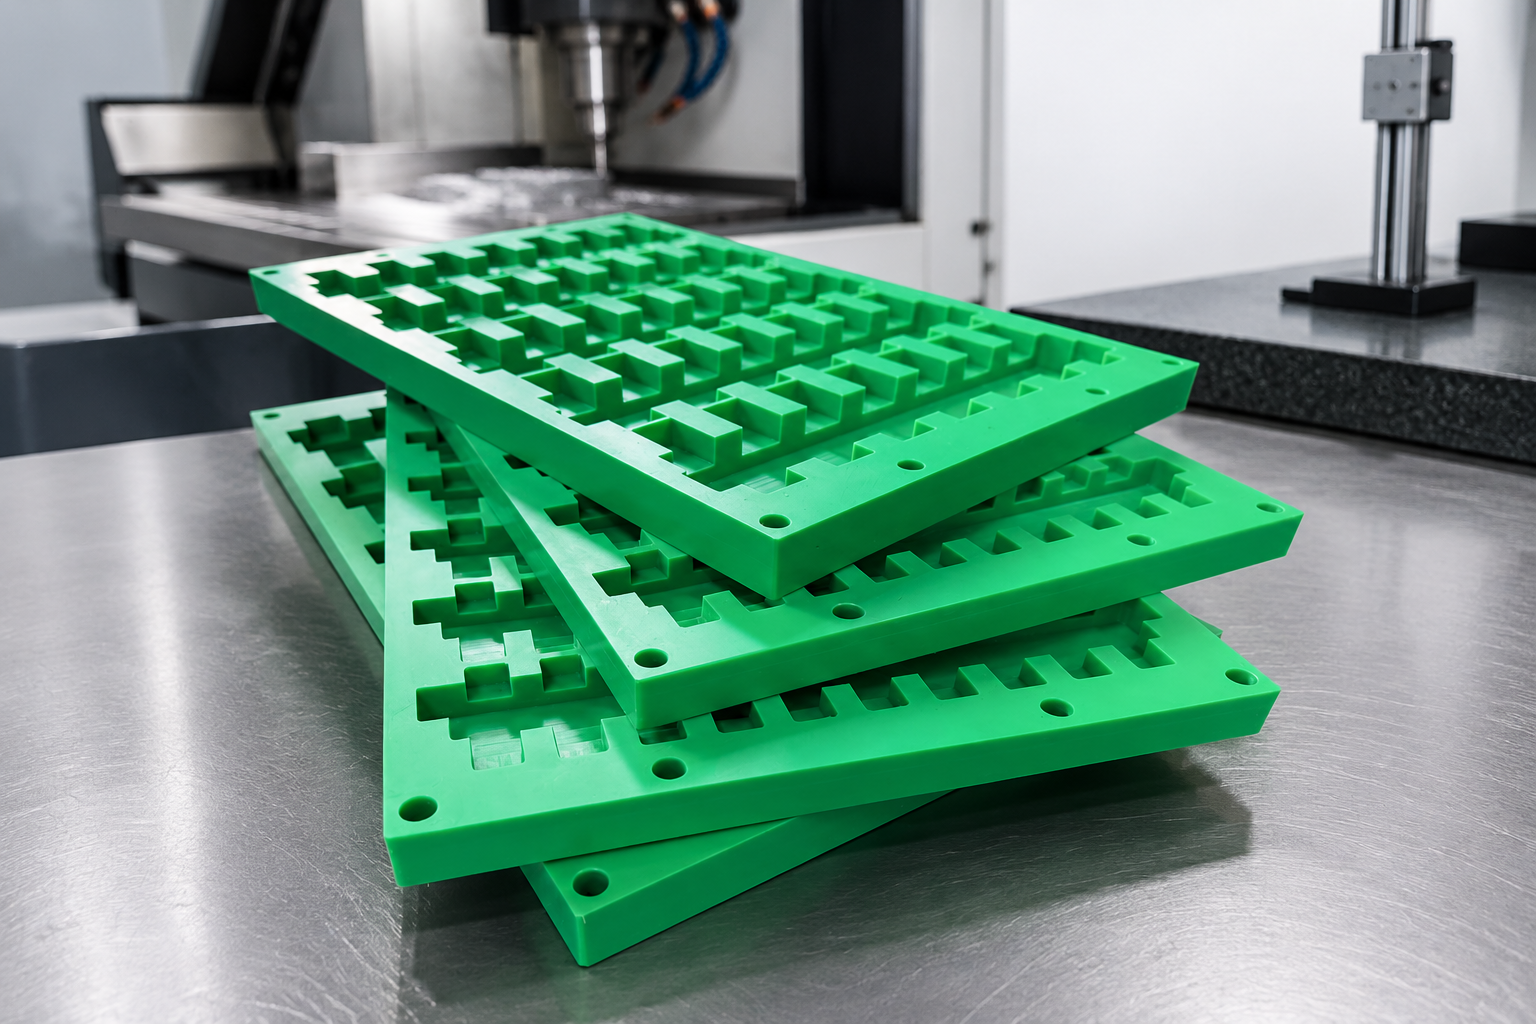
Prix, délais et comparabilité des devis
Le prix dépend du choix du brut, du rendement matière, de la géométrie, des montages, des dimensions critiques, du périmètre du contrôle, de la quantité, de la finition et de l’emballage. Le devis écrit confirme le délai de réponse une fois réunies les informations nécessaires pour chiffrer le périmètre prévu.
Le coût de l’usinage du HDPE n’est comparable entre fournisseurs qu’après harmonisation du périmètre. Comparer les prix unitaires avant cette étape est un piège ; au lieu de reprendre uniquement le numéro du plan dans le devis, Zhenling vérifie le matériau, les conditions d’acceptation, les documents et la quantité autorisée au regard de la demande de devis. Resserrer toutes les tolérances dimensionnelles augmente le temps consacré au contrôle et à l’usinage ; les exigences particulières doivent donc correspondre à la fonction.
Facteur de coût
Son effet sur le devis
Action de l’acheteur
Grade et forme du brut
Le brut spécifié modifie la disponibilité, le rendement matière et la traçabilité.
Indiquez un grade approuvé ou autorisez l’étude d’un équivalent.
Enlèvement de matière
Un enlèvement important sur une seule face augmente le temps de coupe et le risque de déformation.
Fournissez le modèle et indiquez les surfaces brutes qui peuvent être conservées.
Éléments géométriques critiques
La tolérance de chaque élément géométrique influe sur le travail d’usinage et de contrôle.
Réservez les contrôles particuliers aux indications critiques pour la fonction.
Quantité et autorisation de production
Les coûts de mise en place se répartissent différemment entre lots d’échantillons, lots pilotes et lots de production.
Indiquez toutes les tranches de quantité dans une seule demande de devis.
Documents et emballage
La traçabilité, les valeurs mesurées et la protection des surfaces ajoutent des prestations au périmètre.
Énumérez tous les documents requis dans le bon de commande.
Prototype
7–15 jours ouvrés
Après approbation du plan, hors transport international.
Petite série
15–30 jours ouvrés
Après approbation du plan pour le périmètre autorisé.
Production en grande série
4–8 semaines
Planifiée et confirmée dans le devis.
Liste de vérification pour comparer les devis
Comparez le fabricant et le grade du matériau, l’indice de révision du plan, les tranches de quantité, les éléments géométriques critiques, les conditions d’acceptation, l’autorisation de l’échantillon, les documents, l’emballage et les conditions commerciales. Si un seul de ces points diffère, les prix unitaires ne sont pas encore comparables.
Comparer deux devis d’usinage du HDPE sur une même baseUsinage ou moulage
L’usinage évite l’outillage de moulage, mais chaque pièce supporte des coûts de préparation et de coupe ; le moulage nécessite un investissement en outillage et ne réduit le coût récurrent que si les devis réels le confirment. Il n’existe aucun volume de bascule universel pour les géométries sur mesure.
Calculer le volume de bascule à partir de vos devis fournisseursNous acceptons de commencer par un prototype ou un lot d’échantillons et lançons la production après approbation. Un délai accéléré dépend du devis, et la faisabilité est confirmée lors de l’analyse du plan.
Le mode de paiement, l’acompte, la date de règlement du solde et les documents demandés sur le matériau ou le contrôle sont confirmés dans le devis écrit et le bon de commande.
01
Valider l’indice de révision.
Faire correspondre le plan 2D, le modèle 3D et les notes de modification.
02
Valider le matériau.
Consigner le grade, le fabricant exigé, la couleur, le brut et les documents.
03
Valider les conditions d’acceptation.
Convenir des références spécifiées, des conditions de mesure, de l’incertitude et de la règle de décision.
04
Autoriser la fabrication de l’échantillon.
Usiner selon le périmètre approuvé et fournir les justificatifs convenus.
05
Approuver la production.
L’acheteur consigne son acceptation ou les modifications avant le lot suivant.
06
Préserver la qualité jusqu’à la livraison.
Protéger les surfaces critiques dans l’emballage et expédier les documents spécifiés avec la commande.
Analyse du plan et traitement de la commande
PROC.030
-
ÉTAPE 01Envoyer les fichiers
Nous travaillons à partir de fichiers 3D STEP, IGES ou Parasolid, accompagnés de plans PDF, DWG ou DXF.
-
ÉTAPE 02Répondre aux questions sur le matériau
Le grade, le brut, la couleur, les additifs, l’exposition et la traçabilité sont examinés.
-
ÉTAPE 03Définir les conditions d’acceptation
Les dimensions critiques, l’appui, la température, le délai et les justificatifs sont consignés dans le périmètre convenu.
-
ÉTAPE 04Recevoir le devis
Le prix, les délais, les quantités par étape, les documents et les conditions commerciales sont communiqués par écrit.
-
ÉTAPE 05Autoriser la fabrication d’un échantillon
L’approbation du prototype ou de l’échantillon sert de point de validation avant la production.
-
ÉTAPE 06Autoriser la production et expédier
L’indice de révision approuvé et les documents du bon de commande accompagnent la livraison de la commande.
Champ du registre des conditions d’acceptation
Raison de son inclusion dans la demande de devis
Champ du registre des conditions d’acceptation
Raison de son inclusion dans la demande de devis
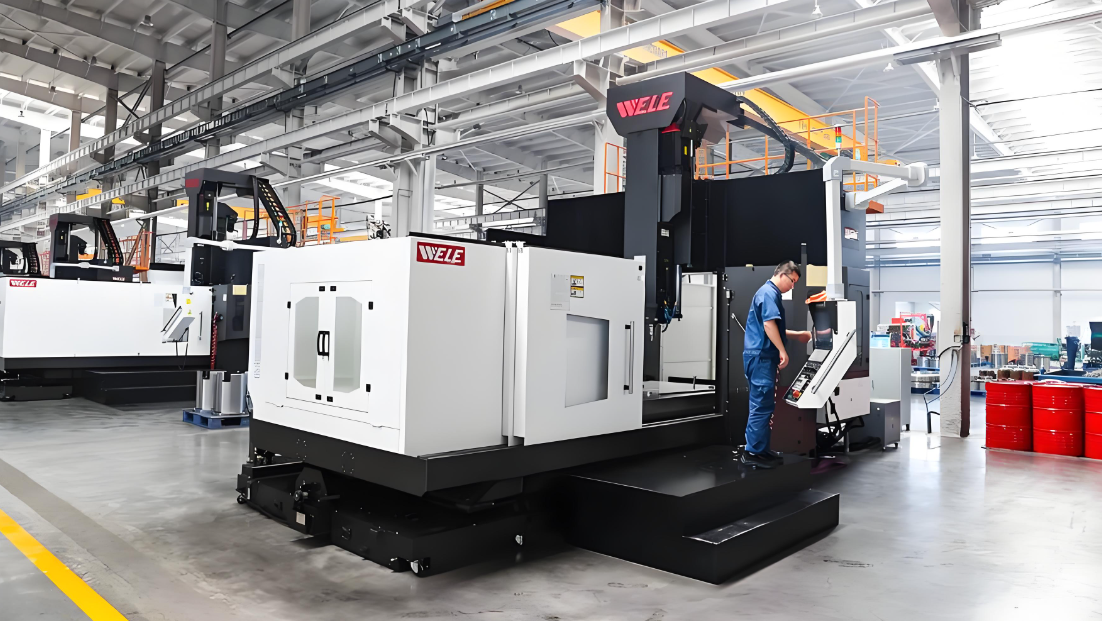
Site de production et pièces fabriquées sur plan
Zhenling exerce une activité de fabrication sur plan depuis 2006 dans le district de Jiashan, au Zhejiang. Son site de production couvre 8 000 m², dont un atelier de 6 000 m² destiné notamment aux travaux d’usinage sur mesure.
Création de l’entreprise
Depuis 2006
Fabrication sur plan et sur échantillon.
Site de production de Jiashan
8 000 m²
Site de production au Zhejiang, en Chine.
Atelier
6 000 m²
Moyens d’usinage polyvalents pour les projets industriels sur mesure.
Outils d’ingénierie du HDPE et d’achat
01
Outil de définition des conditions d’acceptation du HDPE
FONCTION DU MODULE
Définissez par écrit des conditions d’acceptation définitives. Fixez les températures de référence, les conditions d’appui et les règles de décision afin d’éliminer tout risque de rejet fondé sur des critères ambigus.
02
Liste de contrôle pour comparer les devis d’usinage du HDPE
FONCTION DU MODULE
Comparez les fournisseurs sur des bases équivalentes. Vérifiez les grades de matière première, les règles de mesure sans bridage et les hypothèses relatives au traitement thermique.
03
Outil de comparaison des coûts d’usinage et de moulage
FONCTION DU MODULE
Calculez le volume de production à partir duquel le moulage devient rentable pour vos pièces en HDPE. Comparez la précision de l’usinage CNC aux coûts d’outillage du moulage par injection.
Questions fréquentes sur l’usinage CNC du HDPE
Oui. Le fraisage CNC et le tournage CNC permettent de fabriquer des pièces sur mesure en HDPE, mais la faisabilité des éléments géométriques dépend de l’état du brut, de la géométrie, du maintien de la pièce, de l’évacuation des copeaux, de la dilatation thermique et des conditions de mesure. Zhenling confirme la gamme de fabrication lors de l’examen du plan.
Les contraintes internes issues de la fabrication du brut, un enlèvement de matière irrégulier, la pression des mors, la chaleur de coupe et une séquence d’ébauche déséquilibrée peuvent tous modifier la forme de la pièce après débridage, surtout lorsqu’une grande plaque est mesurée immédiatement après cette opération. Consignez la planéité de la pièce après débridage et indiquez au fournisseur comment elle est mise en appui pendant le contrôle.
Des arêtes de coupe émoussées, la chaleur et la recoupe des copeaux peuvent dégrader la finition de surface. La demande de devis doit préciser les faces fonctionnelles ou visibles et définir le résultat acceptable, sans présumer que la finition sera semblable à celle d’un métal.
Indiquez le fabricant et le grade, la couleur, les exigences relatives à la matière vierge ou à la teneur en matière recyclée, les additifs, la forme du brut, la traçabilité et les conditions d’utilisation. Si le contact est soumis à une réglementation, précisez les conditions exactes et les justificatifs requis.
Indiquez la valeur, la référence spécifiée, les conditions d’appui, la température, le délai après usinage, la méthode, l’incertitude et la règle de décision relative à la conformité. ISO 1:2022 et ISO 14253-1:2017 fournissent le cadre de mesure applicable.
Nous travaillons à partir de fichiers 3D STEP, IGES ou Parasolid, accompagnés de plans PDF, DWG ou DXF. Indiquez les quantités, les éléments géométriques critiques, le grade, les conditions d’utilisation, les conditions d’acceptation, les documents et l’emballage.
La quantité minimale et la disponibilité de prototypes ou de lots d’échantillons sont confirmées dans le devis écrit. Le lancement de la production intervient après validation de l’échantillon et du plan convenu pour les justificatifs.
Après examen du plan et des quantités, le devis écrit confirme le calendrier applicable aux prototypes, aux petites séries ou à la production, ainsi que la date de départ du délai, le transport et les éventuelles opérations externes comprises.
Un certificat matière, un rapport dimensionnel ou un certificat de conformité accompagne la commande lorsque le bon de commande le prévoit. Définissez les valeurs à mesurer, le format du rapport et tout contrôle par un tiers avant l’établissement du devis.
Non. La norme 21 CFR 177.1520 subordonne l’utilisation à l’identité du polymère, aux spécifications, aux additifs, aux conditions d’utilisation et aux limites applicables au produit fini. L’acheteur doit définir le contact prévu et les justificatifs requis pour l’article fini.
Obtenez des devis HDPE comparables à partir de votre plan
Envoyez le plan 2D et le modèle 3D, le grade du matériau, les tranches de quantité, les dimensions critiques, les conditions d’acceptation, la charge en service, la température, les conditions d’exposition, les documents et les exigences d’emballage. Le devis écrit confirme le périmètre examiné et le délai de réponse.
Dossier de fichiers
- Modèle STEP, IGES ou Parasolid
- Plan PDF, DWG ou DXF
- Indice de révision en vigueur et tranches de quantité
Dossier d’acceptation
- Éléments géométriques critiques et références spécifiées
- Température, conditions d’appui et règle de décision
- Matériau, conditions d’utilisation et documents
Si un accord de confidentialité est signé, il régit les informations couvertes et leurs modalités de transmission. Les conditions de paiement et le périmètre de livraison sont confirmés dans le devis écrit.
Références et sources
- ISO 1:2022 — Température normale de référence pour les propriétés géométriques et dimensionnelles.
- ISO 14253-1:2017 — Règles de décision pour vérifier la conformité ou la non-conformité.
- NIST — Incertitudes des mesures dimensionnelles effectuées à des températures non normalisées.
- Index des normes ASTM relatives aux plastiques — D2990-17(2025), D1693-21 et méthodes connexes.
- 21 CFR 177.1520 — Polymères d’oléfines.