Kontaktieren Sie Zhenling

Schnelles CNC-Prototyping nach Kundenzeichnung
Schnelles CNC-Prototyping für funktionsfähige Metallteile
Schnelles CNC-Prototyping lohnt sich, wenn das Bauteil eine Prüfung bestehen muss, und nicht bloß seine Form zeigen soll. Die Angebotsanfrage sollte Werkstoff, Fertigungsablauf, Vollständigkeit der technischen Zeichnung, Stückzahl, Annahmeschluss an Arbeitstagen, Prüfumfang und etwaige Anforderungen für die Übergabe an Folgeaufträge festlegen. Anfragen zum schnellen CNC-Prototyping sollten Angaben zu Werkstoff, Fertigungsablauf, Vollständigkeit der technischen Zeichnung, Stückzahl, Annahmeschluss an Arbeitstagen und Prüfumfang enthalten. Der Zeitplan hängt von den freigegebenen Angaben ab. Prüfen Sie Fertigungsablauf, Grenzen, Prüfnachweise und Ausschlüsse, bevor Sie einen Termin als verbindlich ansehen.
Wenn ein CNC-Prototyp mehr als die Form nachweisen muss
Ein gedrucktes Formmodell beantwortet eine Frage: Passt die Geometrie in den dafür vorgesehenen Bauraum? Ein funktionsfähiger Prototyp muss schwierigere Fragen beantworten: Schließt die Dichtung, trägt das Gewinde, bleibt die Bohrung nach dem Lösen der Spannung rund und gibt die Wand unter Druck nach?
SYSTEM & SPEZIFIKATIONEN
Vier Prüfziele erfordern vier unterschiedliche Prototypen
Hier entstehen besonders häufig Missverständnisse bei Angeboten: Ein Käufer fragt nach einem Prototyp, meint damit aber eines von vier unterschiedlichen Bauteilen. Ein Aluminiumteil zur Passungsprüfung ist ein anderes Bauteil als ein Prüfkörper für die Berstdruckprüfung aus Edelstahl 316L. Beide gleich zu kalkulieren, führt zu Terminverzug.
- Bei Formmodellen ist eine andere Werkstoffsorte vertretbar; bei einem funktionsfähigen Bauteil nicht, denn die geprüfte Eigenschaft hängt vom Werkstoff ab, nicht von der Form.
- Bei Passungsprüfungen muss das Bezugssystem für ein Geometrieelement von 6–30 mm nach der feinen Klasse der allgemeinen Toleranznorm ISO 2768 auf etwa ±0,1 mm eingehalten werden; bei einem rein optischen Modell ist das nicht nötig.
- Für ein Bauteil zur Belastungsprüfung muss der Lieferzustand dokumentiert sein: Härte über C58 und Festigkeit über 100 ksi verhalten sich ganz anders als geglühtes Halbzeug derselben Werkstoffsorte.
- Ein Prototyp zur Erprobung der Fertigung wird bewusst so zerspant, wie es später in der Fertigung vorgesehen ist, selbst wenn sich ein Einzelstück schneller herstellen ließe.
| Prüfziel | Welche Beanspruchung das Bauteil aushalten muss | Was sich dadurch bei der Fertigung ändert | Welcher Nachweis die Frage klärt |
|---|---|---|---|
| Form und Bauraum | Sicht- und Maßprüfung anhand der technischen Zeichnung | Ein anderer Werkstoff ist möglich; die Oberflächenbeschaffenheit dient nur der Optik | Messbericht zu den gekennzeichneten Geometrieelementen |
| Passung und Montage | Passung, Toleranzkette und Eingriff der Verbindungselemente in der tatsächlichen Baugruppe | Bezugssystem und Gewindetoleranzklasse werden maßgeblich | Passungsprüfung am Gegenstück statt am Modell |
| Funktion und Belastung | Druck, Drehmoment, Verschleiß, Wärme oder Bewegung unter den vorgesehenen Betriebsbedingungen | Werkstoffsorte, Wärmebehandlungszustand und Härte dürfen nicht ausgetauscht werden | Prüfprotokoll und Werkstoffzertifikat für die verwendete Schmelze |
| Erprobung der Fertigung | Der Fertigungsablauf selbst: Zugänglichkeit, Werkstückspannung, Gratbildung und Verzug | Der Prototyp wird auf Maschinen der Fertigungsklasse zerspant | Aufspannungsnotizen, Beobachtungen zur Zykluszeit und Ausschussursachen |
Schnell bedeutet nicht immer genau und auch nicht immer günstig
Auch Anbieter in diesem Markt räumen in ihren eigenen Texten ein: Schnelles Prototyping ist für die spätere Fertigung nicht immer genau genug und unter Berücksichtigung der Konstruktionsänderungen nicht immer günstiger. Das sollte man offen sagen, statt es erst beim dritten Änderungsstand festzustellen.
Überraschend, aber immer wieder zu beobachten
Beim Zerspanen geht selten die meiste Zeit verloren. Sie verstreicht in der Schleife aus unklarer technischer Zeichnung, Rückfrage per E-Mail, neuem Angebot und zweiter Aufspannung. Deshalb spart eine klare Definition vorab mehr Zeit als eine schnellere Spindel.
Sie wissen nicht, welches der vier Prüfziele für Ihr Bauteil maßgeblich ist? Senden Sie uns die technische Zeichnung zusammen mit Ihren Prüfbedingungen.
Prüfung der Prototypdefinition anfragen →Den Prototyp vor Beginn der Zerspanung definieren
Unklare technische Zeichnungen sind in dieser Branche ein allzu häufiges Problem. Zerspaner berichten, dass sie nach einem veralteten Änderungsstand derselben Teilenummer fertigen, während sich Konstruktion, Fertigung und Prüfung darüber streiten, was eine geometrische Angabe eigentlich festlegen sollte.
Kurzbrief zur Prototypdefinition: zehn Angaben
Unser Kurzbrief umfasst zehn Angaben, die darüber entscheiden, ob sich die CNC-Bearbeitung eines Prototyps seriös kalkulieren lässt oder ob Annahmen nötig sind. Alle Angaben zusammen einzureichen, ist für Käufer der wirksamste Schritt: So entfällt die Rückfrageschleife, die bei den meisten Prototypen den ersten Teil des Zeitplans beansprucht.
| Punkt | Angabe | Vom Käufer bereitzustellen | Zhenling Metal bestätigt |
|---|---|---|---|
| 1 | Prüfziel und Entscheidung | Was dieses Bauteil nachweisen muss und welche Entscheidung davon abhängt | Ob CNC-Bearbeitung für dieses Ziel überhaupt geeignet ist |
| 2 | Dateien und Änderungsstand | 2D-Zeichnung, 3D-Modell, Änderungsstand und Maßeinheiten | Übereinstimmung von Modell und technischer Zeichnung sowie fehlende Angaben |
| 3 | Werkstoff | Werkstoffsorte, Lieferzustand und alle Alternativen, die Sie akzeptieren | Verfügbarkeit, Einfluss auf die Zerspanbarkeit und Auswirkungen auf die Lieferzeit |
| 4 | Kritische Geometrieelemente | Maßgebliche Maße, Passungen, Gewinde und das Bezugssystem | Werkzeugzugänglichkeit, Werkstückspannung und das Messverfahren für jedes Geometrieelement |
| 5 | Erforderliche Übereinstimmung | Bewusste Abweichungen vom endgültigen Bauteil oder Fertigungsprozess | Welche Abweichungen die Aussagekraft der Prüfung verändern |
| 6 | Herkunft des Prüfteils | Werkstoffzustand oder Charge, soweit für die Prüfung relevant | Kennzeichnung und Sicherung der Rückverfolgbarkeit während der CNC-Bearbeitung |
| 7 | Oberfläche und Behandlung | Oberflächenbeschaffenheit, Wärmebehandlung, galvanische Beschichtung und sichtbare Bereiche | Bearbeitungsaufmaß am Halbzeug, Verzugsrisiko und zusätzlicher Zeitbedarf |
| 8 | Stückzahl und Termine | Stückzahl, Wunschtermin, Bestimmungsort und Verpackung | Auswirkungen von Aufspannung, Zerspanung, externen Arbeitsschritten und Logistik |
| 9 | Abnahme | Messverfahren und Regel für die Entscheidung über Bestehen oder Nichtbestehen | Nachweise, die wir im Rahmen dieses Auftrags bereitstellen können |
| 10 | Offene Fragen | Alles, was noch ungeklärt ist, und wer die Freigabe erteilt | Eine schriftliche Liste der nach der Prüfung offenen Punkte |
Drei Statusangaben statt einer Antwort
Jede Zeile des Kurzbriefs erhält eine von drei Statusangaben. Diese Trennung verhindert, dass im Angebot unausgesprochene Annahmen stecken. Im Gegensatz zu einer einzigen selbstsicher genannten Zahl machen drei Statusangaben die Annahmen sichtbar; Käufer, die auf dieser Unterscheidung bestehen, erleben bei der Prüfung weniger Überraschungen.
Geklärt
Durch die technische Zeichnung oder die Norm festgelegt und ohne weitere Prüfung bereits kalkulierbar.
Prüfung erforderlich
Grundsätzlich zerspanbar, aber Zugänglichkeit, Werkstückspannung oder Messverfahren müssen geprüft werden, bevor ein Termin zugesagt wird.
Auftragsabhängig
Hängt von der Verfügbarkeit der Werkstoffsorte, der Warteschlange für Behandlungen oder den geforderten Nachweisen ab und wird deshalb je Auftrag bestätigt, statt allgemein angegeben zu werden.
Worüber bei Toleranzen tatsächlich gesprochen werden sollte
Käufer fragen oft zuerst nach der engsten CNC-Toleranz, die ein Betrieb einhalten kann, und beginnen damit am falschen Ende. Über das Ergebnis entscheiden zwei oder drei maßgebliche Geometrieelemente: ob sie in einer Aufspannung zugänglich und stabil zu bearbeiten sind und wie sie gemessen werden. Für den Rest des Bauteils gilt die allgemeine Toleranzklasse.
Überall die enge Toleranzklasse anzusetzen, ist teuer
Für ein Geometrieelement von 30–120 mm gilt nach der allgemeinen feinen Klasse eine Toleranz von ±0,15 mm; die meisten Geometrieelemente eines Prototyps liegen problemlos darin. Wird stattdessen für die gesamte technische Zeichnung ±0,02 mm verlangt, hat das spürbare Folgen: mehr Aufspannungen, mehr Prüfaufwand, mehr Ausschuss und eine Verzögerung, die niemand einkalkuliert hat.
Die allgemeine Toleranzklasse wird gerade ersetzt
ISO 2768-1:1989 ist die allgemeine Toleranzklasse, auf die sich die meisten Schriftfelder noch beziehen. Ihr Nachfolger, ISO 2768 Ausgabe 2, befindet sich seit dem 2. Juni 2026 unter ISO/TC 213 in Stufe 60.00 und steht vor der Veröffentlichung. Eine in diesem Quartal festgeschriebene technische Zeichnung sollte angeben, welche Ausgabe gemeint ist.
Den Fertigungsablauf für den CNC-Prototyp auf Geometrie, Werkstoff und Prüfziel abstimmen
Die Wahl des Fertigungsablaufs ist eine Entscheidung über den Fertigungsprozess, keine Auswahl aus einer Liste. Die Geometrie bestimmt, welche Spindel das Bauteil zuerst bearbeitet, der Werkstoffzustand bestimmt, wie viel pro Durchgang abgetragen werden kann, und das Prüfziel bestimmt, welche dieser Entscheidungen geändert werden dürfen.
| Bauteilausführung | Voraussichtlicher Fertigungsablauf | Warum dieser Fertigungsablauf | Vorab zu klärende Frage |
|---|---|---|---|
| Prismatisches Ventilgehäuse, Taschen, Dichtflächen, Lochkreise | CNC-Fräse mit 3 oder 4 Achsen | Flache und einfache Geometrien lassen sich auf einer CNC-Maschine mit weniger Achsen oft am schnellsten bearbeiten | Taschentiefe im Verhältnis zur Breite und Werkzeugauskragung im Verhältnis zum Werkzeugdurchmesser |
| Rotationssymmetrisches Ventilgehäuse, Bohrungen, Ventilsitze, Gewinde | CNC-Drehen, bei Bedarf mit angetriebenen Werkzeugen | Eine Aufspannung im Spannfutter erhält die Konzentrizität von Bohrung und Ventilsitz | Bei einem Verhältnis von Länge zu Durchmesser über 10:1 sind Reitstock oder Lünette zur Abstützung nötig |
| Zusammengesetzte Winkel, mehrere Dichtflächen mit demselben Bezug | Importiertes 5-Achs-Bearbeitungszentrum | Eine einzige Aufspannung erhält dasselbe Bezugssystem für alle Dichtflächen | Ob die Geometrie tatsächlich davon profitiert oder nur mehr Programmierzeit erfordert |
| Gehärtetes Halbzeug, scharfe Innenecken, dünne Querschnitte | CNC-Drahterodieren | Keine Schnittkraft am Bauteil, sodass dünne Wände nicht ausweichen | Oberflächenzustand nach dem Schneiden und Bedeutung einer Wiedererstarrungsschicht |
| Geschliffene Ventilsitze, Dichtflächen und Lagerzapfen | CNC-Schleifen oder Ausdrehen nach der Zerspanung | Oberflächenbeschaffenheit und Rundheit der Kontaktfläche bestimmen das Prüfergebnis | Aufmaß für die Oberflächenbearbeitung vor der Wärmebehandlung |
Diese offenen Fragen betreffen Konstruktionsregeln, keine Vorlieben
Die Hinweise der University of Florida zur fertigungsgerechten Konstruktion zerspanter Bauteile warnen vor ausgebohrten Löchern mit einem Verhältnis von Länge zu Durchmesser über 5:1, bei denen die Werkzeugabdrängung die Genauigkeit beeinträchtigt, sowie vor dünnen Wänden, Stegen und tiefen Taschen, die unter Spann- und Schnittkräften nicht steif bleiben. Wenn ein Bauteil nach dem Lösen der Spannung zurückfedert, liegt die bearbeitete Oberfläche nicht mehr an der vorgesehenen Position. Deshalb müssen Werkzeugreichweite und Steifigkeit geklärt sein, bevor der Fertigungsablauf festgelegt wird.
Mehr Achsen sind nicht immer schneller oder genauer
Die Programmierung eines Auftrags für 5 Achsen kann doppelt so lange dauern wie die Programmierung desselben Bauteils für 3 Achsen. Bei flachen oder einfachen Bauteilen sind 3 Achsen oft auch bei der Gesamtzeit im Vorteil. Der tatsächliche Vorteil ist enger begrenzt, als die Werbung nahelegt; ihn präzise zu beschreiben, ist hilfreicher, als ihn zu übertreiben.
Der Genauigkeitsvorteil einer einzigen Aufspannung ergibt sich nicht aus der Anzahl der Achsen. Er entsteht, weil beim Bearbeiten aller maßgeblichen Dichtflächen dasselbe Bezugssystem erhalten bleibt. So entfällt die Toleranzkette, die durch 4 erneute Spannvorgänge entstünde.
Zusammengeführt aus veröffentlichten Hinweisen zur Leistungsfähigkeit von 5-Achs-Maschinen von Werkzeugmaschinenherstellern und Fachportalen zur Fertigung, 2024–2025
Die Werkstoffsorte allein ist keine Werkstoffspezifikation
Die Werkstoffsorte sagt uns, um welche Legierung es sich handelt. Sie sagt nichts über den Lieferzustand, den Härtebereich, die Wärmebehandlung nach der CNC-Bearbeitung oder die Betriebsumgebung aus, die das Bauteil aushalten muss. Jeder dieser Faktoren verändert den Fertigungsablauf, das Aufmaß am Halbzeug und den Zeitplan.
| Werkstoffgruppe | Hier zerspante Werkstoffsorten | Was den Fertigungsablauf bestimmt |
|---|---|---|
| Kohlenstoffstahl | 20#, 45# | Gut zerspanbar, aber der Verzug nach der Wärmebehandlung bestimmt die Reihenfolge der Oberflächenbearbeitung |
| Legierter Stahl | Q235A, Q345D, 12CrMoV, 25CrMo, 42CrMo | Der Härtebereich entscheidet, ob nach der CNC-Bearbeitung geschliffen oder drahterodiert wird |
| Wälzlagerstahl | GCr15 | Im gehärteten Zustand müssen Ventilsitze und Lagerzapfen geschliffen werden |
| Edelstahl | 303, 304, 304L, 316, 316L, 321 | Risiko von Kaltverfestigung und Fressen an Gewinden und Passungen |
| Nickelbasislegierung | C276, 904L und verwandte Werkstoffsorten | Werkzeugverschleiß und begrenzte Schnittgeschwindigkeiten bestimmen die Zykluszeit |
| Aluminiumlegierung | Gängige Knetlegierungen aus Aluminium | Schneller Abtrag, aber dünne Wände unter 1 mm weichen trotzdem aus |
Fragen Sie, welche Arbeiten der Betrieb tatsächlich am Bauteil ausführt
Für die Beschaffung zählt, welche Arbeiten der Lieferant am Bauteil ausführt und welche externen Prozesse, Dokumentationen und Abnahmeschritte enthalten sind.
Käufer von Prototypen sollten fragen, welche Schritte der Zerspanung, Wärmebehandlung, des Schleifens und der Prüfung für das Bauteil tatsächlich vorgesehen sind und wer für die jeweiligen externen Prozesse verantwortlich ist.
Hinweis zur Prüfung des Prototypenprozesses
Wo sich Metall- und Kunststoffteile unterscheiden
Käufer bitten häufig einen einzigen Lieferanten um ein gemeinsames Angebot für Metall- und Kunststoffteile, die dann meist als eine Position behandelt werden. Diesen Fehler sollte man früh erkennen, denn für beide gelten unterschiedliche allgemeine Toleranzklassen und entsprechend unterschiedliche Abnahmenachweise.
- Metalle werden üblicherweise nach der feinen Klasse ISO 2768-f angeboten, Kunststoffe nach der mittleren Klasse. Derselbe Vermerk in der technischen Zeichnung bedeutet daher zweierlei.
- Die Oberflächenbeschaffenheit von Metall direkt nach der Zerspanung liegt bei etwa Ra 3,2 µm. Das ist ein messbarer Ausgangswert für Käufer statt einer bloßen Behauptung zur Präzisionszerspanung.
- Zhenling Metal ist ein Hersteller von Metallteilen. Anfragen, die Kunststoff- und Metallteile kombinieren, sind willkommen; der Umfang für Kunststoffteile wird jedoch je Auftrag bestätigt und nicht als nachgewiesene Fertigung im eigenen Haus dargestellt.
Schnelles CNC-Prototyping und additive Fertigung im Vergleich für Funktionsprüfungen
Diese Gegenüberstellung wird meist als Frage der Treue zu einem Verfahren diskutiert, was niemandem hilft. Betrachten Sie sie stattdessen als Entscheidung über den Fertigungsablauf für jedes Bauteil. Eine belastbare Antwort hängt von Geometrie, Werkstoffzustand und der Fragestellung der Prüfung ab.
Entscheidungsmatrix für CNC-Bearbeitung oder additive Fertigung, Kriterium für Kriterium
Acht Kriterien bestimmen den Fertigungsablauf. Spricht ein Kriterium für additive Fertigung, ist CNC-Bearbeitung der teurere Weg zur gleichen Erkenntnis. Spricht es für Zerspanung, beantwortet ein gedrucktes Bauteil eine andere Frage als die, um die es bei der Prüfung geht.
| Kriterium | Spricht für CNC-Bearbeitung | Spricht für additive Fertigung |
|---|---|---|
| Werkstoffzustand | Die Prüfung hängt von den Eigenschaften eines gewalzten, geschmiedeten oder wärmebehandelten Werkstoffs ab | Die Prüfung hängt von der Geometrie ab, nicht vom Werkstoffverhalten |
| Innengeometrie | Geometrieelemente, die ein Werkzeug physisch erreichen kann | Konturfolgende Kanäle und Gitterstrukturen, die kein Werkzeug erreichen kann |
| Anforderungen an Maße und Oberfläche | Definierte Passungen, Gewinde und Dichtflächen | Nur Sicht-, Ergonomie- oder Bauraumprüfung |
| Konstanz der Werkstoffeigenschaften | Zertifiziertes Halbzeug mit bekanntem Verhalten bei Erwärmung | Von der Baurichtung abhängige Eigenschaften sind akzeptabel |
| Übereinstimmung mit dem Fertigungsablauf | Der Prototyp soll den späteren Fertigungsablauf erproben | Der spätere Fertigungsablauf ist ohnehin anders |
| Häufigkeit von Änderungen | Zwei oder drei sorgfältig geplante Änderungsstände | Tägliche Geometrieänderungen in der Konzeptphase |
| Stückzahl und Aufspannung | 10–20 Stück pro Durchlauf, Folgeaufträge wahrscheinlich | Einmalige Formen ohne erwartete Wiederholung |
| Abnahmenachweise | Zertifikate und Messwerte sind erforderlich | Kein formelles Nachweispaket erforderlich |
Was die Fachpresse über die Grenze zwischen den Verfahren sagt
Ein unabhängiger Fachredakteur hat die Grenze besser beschrieben, als es ein Lieferant könnte. Gerade den zweiten Teil der Passage beachten Käufer zu selten.
„Die additive Fertigung wird die CNC-Bearbeitung niemals vollständig ersetzen.“ … „Viele gehen beim Prototyping weiterhin von der späteren Fertigung aus. Sie fertigen einen Prototyp nicht kurzerhand mit einem Bearbeitungsverfahren, das für die Fertigung ungeeignet wäre. So wissen Kunden genau, was das spätere Fertigungsteil tatsächlich kosten wird, und erleben keine unangenehmen Überraschungen.“
— Derek Korn, Modern Machine Shop Prototyping Via Machining Will Always Have Its Place
Zwei Wege, zwei ehrliche Empfehlungen
Beides sind Empfehlungen, die dieser Betrieb tatsächlich ausspricht, auch wenn eine davon den Auftrag anderswohin lenkt. Ein Lieferant, der nie das andere Verfahren empfiehlt, verkauft Kapazität statt fachlicher Einschätzung.
01 Erst drucken, dann zerspanen
Die Geometrie des Konzepts ändert sich noch wöchentlich, es wird kein Lastpfad geprüft und ein Zertifikat ist nicht nötig. Drucken Sie die Form, legen Sie den Bauraum fest und zerspanen Sie danach ein Bauteil aus der tatsächlichen Werkstoffsorte, sobald die Geometrie feststeht.
02 Jetzt zerspanen
Eine Dichtfläche, eine druckbelastete Gewindeverbindung, ein Lagersitz oder eine unter Last stehende Wandstärke. Nur die Zerspanung von zertifiziertem Halbzeug ermöglicht es, das Prüfergebnis auf das spätere Fertigungsteil zu übertragen.
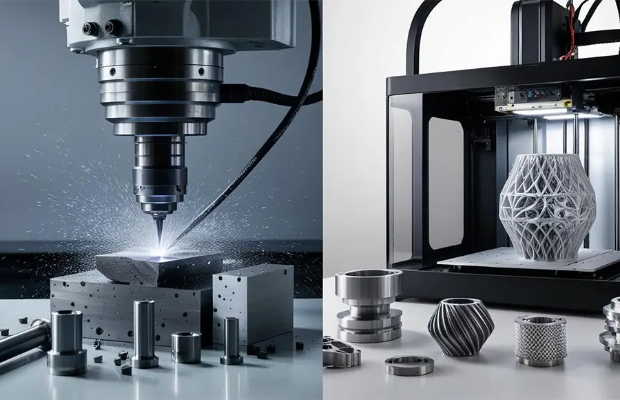
FÜR MESSBARE DATEN MIT DER MAUS DARÜBERFAHREN
KRITERIUM 04 IM DETAIL
Die Konstanz der Werkstoffeigenschaften ist der messbare Teil des Unterschieds
Eine im Journal of Research veröffentlichte Studie des National Institute of Standards and Technology untersuchte anhand einachsiger Zug- und Härteprüfungen die Streuung und Anisotropie der mechanischen Eigenschaften eines additiv gefertigten austenitischen Edelstahls. Wenn eine Schlussfolgerung von den Werkstoffeigenschaften und nicht von der Form abhängt, ist diese Streuung der Grund, ein funktionsfähiges Bauteil aus Halbzeug mit bekanntem Zustand zu zerspanen.
Keines der beiden Verfahren hebt diese Grenze auf
Schichtweise gefertigte Bauteile müssen für Gewinde und maßgebliche Dichtflächen anschließend zerspant werden; zudem erfüllen ihre Oberflächen häufig die Anforderungen an die Oberflächenbeschaffenheit nicht. Auch die additive Fertigung ist durch die Baugeschwindigkeit, die maximale Bauteilgröße und die Werkstoffe begrenzt, die eine bestimmte Maschine verarbeiten kann.
Vor dem nächsten Änderungsstand die Entscheidung zum Prototyp dokumentieren
Ein Prototyp, dessen Messwerte nicht dokumentiert werden, liefert eine Meinung statt eines Ergebnisses. Die Dokumentation der Prototypentscheidung sorgt dafür, dass beim nächsten Änderungsstand das tatsächliche Bauteil und seine tatsächlichen Prüfbedingungen als Grundlage dienen.
| Angabe | Was dokumentiert wird | Was dadurch verhindert wird |
|---|---|---|
| Prüfziel und Entscheidung | Die Frage, die dieses Bauteil beantworten sollte | Schlussfolgerungen, die über die Aussagekraft der Prüfung hinausgehen |
| Herkunft des Prüfteils | Änderungsstand, Werkstoffsorte, Lieferzustand, Schmelzennummer und etwaige Wärmebehandlung | Übertragung eines Ergebnisses von einem Bauteil unbekannter Herkunft |
| Fertigungsablauf und Abweichung vom Serienprozess | Welcher Fertigungsablauf verwendet wurde und wo er von der späteren Fertigung abweicht | Die Annahme, dass sich eine nur für den Prototyp verwendete Aufspannung in der späteren Fertigung wiederholen lässt |
| Prüfumgebung | Temperatur, Druck, Medium, Dauer, Spannvorrichtung | Stillschweigende Übertragung auf härtere Betriebsbedingungen |
| Kritisches Merkmal | Die konkreten Geometrieelemente, von denen die Abnahme abhängt | Streit über ein Maß, das niemand zuvor als maßgeblich festgelegt hat |
| Nachweise und Messgrundlage | Messgerät, Verfahren und Rückverfolgbarkeit der Messung | Eine Entscheidung auf Grundlage eines nicht belegten Zahlenwerts |
| Abnahmeregel und Entscheidungsrisiko | Die am Grenzwert der Spezifikation angewandte Regel | Unterschiedliche Auslegung desselben Messwerts durch zwei Parteien |
| Ergebnis und nächster Schritt | Ergebnis, Abweichung, Nacharbeit und die dadurch ausgelöste Änderung | Verlust des Grundes für einen Änderungsstand |
ZUM PRÜFEN MIT DER MAUS DARÜBERFAHREN
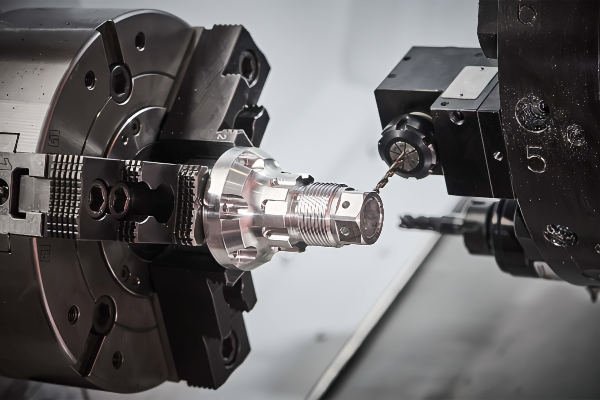
Bei der CNC-Bearbeitung geht die Schmelzenkennzeichnung verloren: Das ist das eigentliche Risiko für die Rückverfolgbarkeit
Dieser Fehler trifft Käufer von Druckgeräten und hat nichts mit den Maßen zu tun. Wenn ein Prototyp aus zertifiziertem Halbzeug zerspant wird, geht die ursprüngliche Schmelzenkennzeichnung verloren. Wird die Nummer nicht zuvor unter Zeugen übertragen, ist das fertige Bauteil maßlich einwandfrei, seine Herkunft aber nicht mehr belegbar.
Als häufige Nichtkonformität benannt
In der Praxis mit Werkszertifikaten gilt das Versäumnis, die Schmelzenkennzeichnung vor ihrem Verlust durch CNC-Bearbeitung zu übertragen, als eine der häufigsten Nichtkonformitäten bei der Rückverfolgbarkeit in Fertigungsbetrieben. Nach ASME B31.3 ist die Rückverfolgbarkeit des Werkstoffs für drucktragende Bauteile vorgeschrieben; nach NACE MR0175 / ISO 15156 gilt für den Einsatz in Sauergas eine Rückverfolgbarkeit bis zur Schmelze.
Die Art des Zertifikats beeinflusst den Zeitplan und ist keine bloße Formalität
Einkäufer stellen die Zertifikatsanforderung regelmäßig erst nach dem Angebot fest und halten die Verzögerung für Langsamkeit des Lieferanten. Der damit verbundene Zeitaufwand ist im Voraus erkennbar und gehört in die Anfrage, statt 3 Wochen später zum Streitpunkt zu werden.
| Typ nach EN 10204 | Prüfergebnisse | Unabhängige Prüfbezeugung | Auswirkung auf den Zeitplan | Typische Anwendung |
|---|---|---|---|---|
| Erklärung 2.1 | Keine angegeben | Nein | Keine | Abstützungen, Klemmen, Zubehör ohne Druckbeanspruchung |
| Werksbericht 2.2 | Nicht spezifisch | Nein | Keine | Allgemeiner Baustahl |
| Abnahmeprüfzeugnis 3.1 | Istwerte der gelieferten Schmelze | Betriebsintern, unabhängig von der Fertigung | Verlängert die Lieferzeit um etwa 1–2 Wochen | Öl- und Gasindustrie, Energieerzeugung, Chemieanlagen |
| Abnahmeprüfzeugnis 3.2 | Istwerte der gelieferten Schmelze | Ja, durch Dritte | Verlängert die Lieferzeit um etwa 2–4 Wochen | Unterwasseranwendungen, Kerntechnik, hoher Druck und hohe Temperaturen |
Für Messungen zählt die festgelegte Grundlage, nicht die Bezeichnung des Messgeräts
Wenn eine Entscheidung von einem Messwert abhängt, muss dieser Wert belegbar sein und darf nicht nur berichtet werden. Metrologische Rückverfolgbarkeit und die an einer Spezifikationsgrenze angewandte Entscheidungsregel sind unterschiedliche Dinge; wer sie verwechselt, riskiert, dass 2 vernünftige Parteien aus demselben Messwert zu entgegengesetzten Schlussfolgerungen gelangen.
- Die NIST-Leitlinien zur metrologischen Rückverfolgbarkeit erläutern, wann ein Ergebnis belegbar ist und nicht nur berichtet wird.
- Die NIST-Arbeiten zu Entscheidungsregeln behandeln, wie Schutzabstände beeinflussen, wer das Risiko eines grenzwertigen Messergebnisses trägt.
- Vereinbaren Sie die Entscheidungsregel, bevor das Bauteil gemessen wird, denn sobald ein Messwert vorliegt, wirkt die Wahl der Regel wie ein Streit über den Messwert selbst.
Legen Sie Ihre Abnahmeregel schon bei der Angebotsanfrage fest, nicht erst bei der Prüfung.
Prüfanforderungen für Prototypen besprechen →Erkenntnisse aus der Prototypenfreigabe in die CNC-Kleinserienfertigung übernehmen
Beim Übergang vom Prototyp zur Fertigung geht der größte Teil des Nutzens verloren, und die Gründe sind selten technischer Natur. Es fehlt an Kontinuität zwischen dem Bauteil und der anschließenden Fertigung: ein anderer Betrieb, eine andere Aufspannung, eine andere Charge und Annahmen, die niemand dokumentiert hat. Der Fehler besteht darin, ein freigegebenes Bauteil als Endpunkt zu betrachten statt als ersten Eintrag im Produktionslenkungsplan.
Lieferanten, die für einen frühen Prototyp geeignet sind, eignen sich möglicherweise nicht für eine spätere Fertigungsmenge. Prüfen Sie Fertigungsablauf, Kapazität, Prüfplan und kaufmännische Bedingungen erneut, wenn sich das Projekt ändert.
Hinweis zur Prüfung beim Übergang vom Prototyp zur Fertigung
Warum Prototypen auf Produktionsmaschinen gefertigt werden sollten
Wird ein Prototyp auf CNC-Maschinen der Produktionsklasse gefertigt, lassen sich Werkzeugbau, Werkstückspannung, Programmierung und Schnittdaten erproben, die auch beim Folgeauftrag zum Einsatz kommen. Deshalb argumentiert derselbe Fachpressebeitrag, dass dies erneute Einarbeitung minimiert und dem Käufer die tatsächlichen Kosten des Serienteils zeigt statt eines Preises, der nur für das Erstteil gilt.
Kleinserienfertigung erfordert sorgfältig geplante Aufspannungen
Bei 10–20 Stück pro Fertigungslauf verteilen sich die Fixkosten einer Aufspannung auf wenige Teile, sodass eine sorgfältig geplante Aufspannung wichtiger ist als die Spindeldrehzahl. Ein Fertigungsablauf mit einer zuverlässigen Spannvorrichtung verursacht weniger Aufwand als ein schnellerer Ablauf, der für jeden Auftrag neu aufgebaut werden muss.
Der Übergang selbst ist eine dokumentierte Fehlerquelle
Eine Untersuchung des United States Government Accountability Office zur Beschaffung von Verteidigungsgütern führte wiederkehrende Qualitätsprobleme in der Fertigung auf instabile Konstruktionen, unzureichende Prozesskontrollen und einen mangelhaften Übergang in die Fertigung zurück, nicht auf die Bauteile selbst. Das Muster ist bei zehn Teilen dasselbe wie bei zehntausend Teilen: Was nie schriftlich festgehalten wurde, geht bei der Übergabe verloren.
Was übernommen wird und was erneut bestätigt werden muss
Diese 2 Listen bei der Übergabe zu trennen, dauert 5 Minuten und verhindert die meisten Streitigkeiten bei Folgeaufträgen. Jeder Punkt in der rechten Spalte kann dazu führen, dass ein Folgeauftrag unbemerkt vom freigegebenen Bauteil abweicht.
| Wird vom freigegebenen Prototyp übernommen | Muss für den Folgeauftrag erneut bestätigt werden |
|---|---|
| Festgeschriebener Zeichnungsstand und freigegebene Änderungsliste | Ob noch ein überholter Änderungsstand im Umlauf ist |
| Werkstoffsorte, Lieferzustand und Liste der freigegebenen Ersatzwerkstoffe | Die neue Schmelze, ihr Zertifikatstyp und ihre Kennzeichnung |
| Die vereinbarten kritischen Merkmale und das Bezugssystem | Prüfhäufigkeit innerhalb einer Charge statt Prüfung nur eines Bauteils |
| Fertigungsablauf, Werkzeugkonzept und Aufspannungsstrategie für die CNC-Bearbeitung | Verschleiß der Spannvorrichtung, Werkzeugstandzeit und Abweichungen bei wiederholter Aufspannung |
| Freigegebene Abweichungen mit schriftlicher Begründung | Ob jede Abweichung auch bei der vorgesehenen Stückzahl akzeptabel ist |
| Bewährte Verpackung und Handhabung am Bestimmungsort | Exportdokumente für die neue Sendung und den neuen Bestimmungsort |
Kosten und Lieferzeit für CNC-Prototypen vor der Angebotsanfrage eingrenzen
In dieser Phase treten vor allem 2 Probleme auf, und keines davon betrifft die Preishöhe. Anspruchsvolle Anfragen für geringe Stückzahlen bleiben ohne Angebot, und pauschale Kataloglieferzeiten werden Bauteilen zugeordnet, für die sie nie gepasst haben.
Stillschweigende Ablehnung
Anfragen für kleine Stückzahlen mit hohen Anforderungen werden möglicherweise ohne Preisangabe abgelehnt. Fragen Sie ausdrücklich nach dem Grund für das ausbleibende Angebot, damit sich Einschränkungen bei Werkstoff, Geometrie, Prüfung oder Stückzahl beheben lassen.
Pauschal 6 Wochen für alles
Pauschale Lieferzeitangaben sind für unterschiedliche Bauteile nicht vergleichbar. Das schriftliche Angebot sollte die Werkstoffverfügbarkeit, den Fertigungsablauf, den Prüfumfang, die Berechnung nach Arbeitstagen und Ausnahmen angeben.
Die Vorbereitung bestimmt die Kosten der Prototypenzerspanung stärker als die Bearbeitungszeit
Bei einem Einzelstück oder einem Fertigungslauf mit 10–20 Stück hängen die Kosten weit stärker von der Vorbereitung als von den Minuten am Werkzeug ab. Deshalb erhalten 2 optisch ähnliche Bauteile unterschiedliche Angebote, und deshalb beantwortet ein sofortiges Onlineangebot nicht die Frage, die ein Käufer wirklich stellt.
| Einflussfaktor | Wovon er abhängt | Was Sie beeinflussen können |
|---|---|---|
| Werkstoff und Halbzeug | Verfügbarkeit der Werkstoffsorte, Abmessungen des Stangen- oder Plattenmaterials, Mindestabnahmemenge | Nennen Sie in der Anfrage eine akzeptable alternative Werkstoffsorte |
| Programmierung | Anzahl der Geometrieelemente, zusammengesetzte Winkel, Strategie für die 5-Achs-Bearbeitung | Entfernen Sie Geometrieelemente, die für den Test nicht benötigt werden |
| Werkstückspannung | Anzahl der Aufspannungen, kundenspezifische Spannvorrichtung oder weiche Spannbacken | Sehen Sie eine Bezugsfläche vor, die sich tatsächlich im Schraubstock spannen lässt |
| Bearbeitungszeit | Zerspanvolumen, Werkzeugverschleiß bei Nickellegierungen, Schlichtschnitte | Wenden Sie die enge Toleranzklasse nur auf die maßgeblichen Geometrieelemente an |
| Nachgelagerter Prozess | Wärmebehandlung, Schleifen, galvanische Beschichtung, Schweißen | Klären Sie, welche Schritte der Test tatsächlich erfordert |
| Prüfung und Dokumentation | Anzahl der zu messenden Geometrieelemente, Zertifikatstyp, Berichtsformat | Legen Sie die Abnahmeregel frühzeitig fest |
| Stückzahl und Logistik | Losgröße, Verpackung, Bestimmungsort, Exportdokumente | Nennen Sie den tatsächlichen Bestimmungsort schon bei der Angebotsanfrage |
Warum ein Sofortangebot die Kostenfrage für die spätere Fertigung nicht beantworten kann
Die automatisierte Angebotserstellung für zerspante Bauteile ist eine patentierte Technologie, und das Patent selbst räumt ihre Grenze ein. Es hält fest, dass sich bei mittleren und großen Stückzahlen die Konstruktion und Fertigung kundenspezifischer Spannvorrichtungen lohnen kann – genau die Variable, von der abhängt, ob das Serienteil wirtschaftlich ist. Ein System, das nur die Geometrie sieht, kann diese Variable jedoch überhaupt nicht erfassen.
Schon in den Unterlagen zur Angebotstechnologie dokumentiert
Das Patent US7840443B2 aus den Vereinigten Staaten, Automatisierte Angebotserstellung für CNC-bearbeitete Bauteile, beschreibt die automatisierte Preiskalkulation und die Wirtschaftlichkeit von Spannvorrichtungen als Bedingung, die das richtige Ergebnis verändert. Die Konstruktion von Spannvorrichtungen für Prototypen ist gesondert in US20070101568A1 behandelt.
Einflussfaktoren auf die Lieferzeit, nach ihrer Wirkung geordnet
Die Lieferzeit für Prototypen besteht überwiegend aus Wartezeit, nicht aus Maschinenstunden. Jeder der folgenden Punkte kann den Termin verschieben, ohne dass Metall zerspant wird; die meisten hängen von Informationen ab, die dem Käufer bereits vorliegen.
- Offene Fragen in der Anfrage, die zunächst das Angebot und erst danach den Auftrag aufhalten.
- Werkstoffbeschaffung einschließlich der Mindestabnahmemenge für Stangen- oder Plattenmaterial einer ungewöhnlichen Werkstoffsorte.
- Zertifikatstyp: Nach EN 10204 verlängert Typ 3.1 die Lieferzeit um etwa 1 bis 2 Wochen, Typ 3.2 um etwa 2 bis 4 Wochen.
- Extern vergebene Schritte wie Wärmebehandlung oder galvanische Beschichtung, die in der Warteschlange eines anderen Betriebs liegen.
- Prüfumfang und Berichtsformat, die gemeinsam vor der Messung des Bauteils vereinbart werden sollten und nicht erst, nachdem ein Messwert vorliegt.
- Die Dauer Ihrer Freigabe, die meist die längste einzelne Wartezeit ausmacht.
Verfahren und Fertigungsmöglichkeiten
Metallprototypen nach Kundenzeichnung mit Zhenling Metal fertigen
Nach Angaben im Unternehmensprofil ist der Betrieb seit 2006 an einem Fertigungsstandort in Jiashan tätig. Für eine Prototypenanfrage müssen der vorgesehene Maschinenablauf, die Werkstoffkontrollen, der Prüfplan und die Übergabe an Folgeaufträge anhand der tatsächlichen technischen Zeichnung und des schriftlichen Angebots bestätigt werden; diese Seite behauptet weder Kundenaufträge für Druckgeräte noch eine passende Fertigungshistorie.
| Fertigungsbereich | Vorhandene Anlagen | Bedeutung für einen Prototyp |
|---|---|---|
| Fräsen | Mehrere 3-Achs- und 4-Achs-Bearbeitungszentren sowie importierte 5-Achs-Bearbeitungszentren | Bauteile mit zusammengesetzten Winkeln können in einem Bezugssystem aufgespannt bleiben |
| Drehen | CNC-Drehmaschinen | Bohrungen, Ventilsitze und Gewinde werden in einer Aufspannung konzentrisch bearbeitet |
| Präzise Endbearbeitung | CNC-Schleifen und CNC-Ausbohren | Dichtflächen und Lagerzapfen werden nach der Wärmebehandlung fertigbearbeitet |
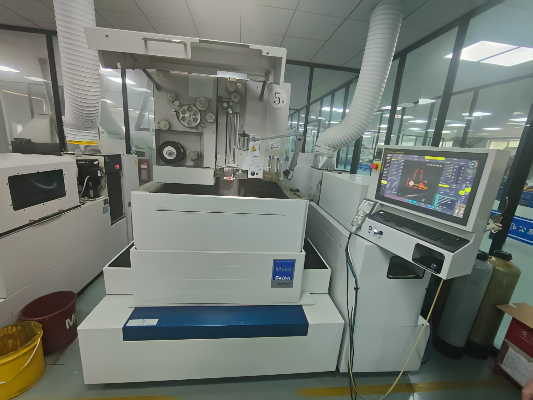
| Berührungslose Bearbeitung | CNC-Drahterodieren | Gehärtetes Halbzeug und dünne Bereiche werden ohne Schnittkraft bearbeitet |
| Umformen | CNC-Scheren, Blechwalzen und Pressen | Umformablauf, Anlagen, Fertigungsstandort und Zuständigkeit für externe Bearbeitung werden im Angebot bestätigt |
| Fügen | Anlagen zum Unterpulver- und Schutzgasschweißen | Fügeverfahren, ausführender Betrieb, Qualifikationsnachweise und Lieferumfang werden im Angebot bestätigt |
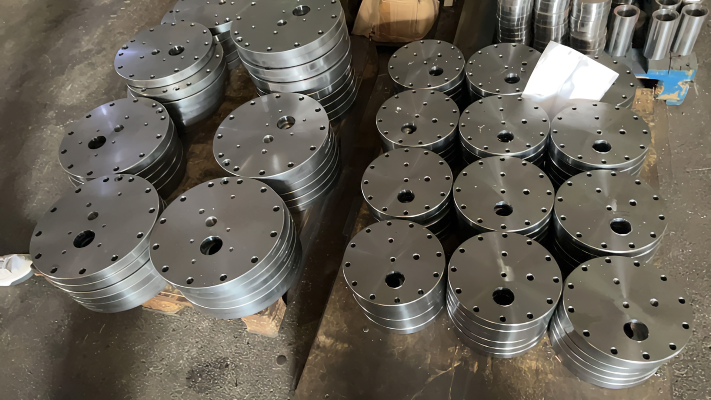
Wo der freigegebene Prototyp in den Fertigungsablauf übergeht
Nach der Freigabe des Bauteils wird dieselbe technische Zeichnung normalerweise einem Fertigungsablauf zugeordnet, den dieser Betrieb bereits einsetzt: CNC-Fräsdienstleistungen für prismatische Ventilgehäuse und Plattenarbeiten oder 5-Achs-CNC-Bearbeitung, wenn zusammengesetzte Winkel in einem Bezugssystem bleiben müssen. Wird dieser Fertigungsablauf benannt, während der Prototyp noch auf der Maschine ist, muss der Folgeauftrag nicht von Grund auf neu kalkuliert werden.
Für jeden Prototyp sollten die technische Zeichnung und das schriftliche Angebot festlegen, wie der Werkstoff identifiziert wird, welche Geometrieelemente kritisch sind, was geprüft wird, wer Abweichungen genehmigen darf und welche Unterlagen für die Übergabe an die Fertigung vor der Freigabe erforderlich sind.
Was die Zertifikate aussagen und was nicht
Diese Seite behauptet für Zhenling weder eine CE- oder ASME-bezogene Qualifikation noch die Fertigung von Druckbehältern oder ein bestimmtes Exportvolumen. Wenn Qualifikationsnachweise erforderlich sind, prüfen Sie den rechtlichen Inhaber, den Fertigungsstandort, die Nummer, den Geltungsbereich, die Gültigkeit und die Relevanz für den Prototypenauftrag.
Eine ASME-Zertifizierung bescheinigt ein System
Das ASME Boiler and Pressure Vessel Certification Program zertifiziert das Qualitätskontrollsystem eines Herstellers oder Montagebetriebs, nicht einzelne Bauteile. Es begann 1916 und umfasst heute weltweit mehr als 6.800 Zertifikatsinhaber; die getrennten Geltungsbereiche umfassen unter anderem U und U2 für Druckbehälter sowie PRT für die Teilefertigung. Für Ihren Prototyp sind weiterhin gesondert vereinbarte Nachweise erforderlich.
Werkstoff- und Dokumentationskontrollen für einen Prototyp festlegen
Wenn die Werkstoffidentität oder Rückverfolgbarkeit wichtig ist, legen Sie in der Angebotsanfrage die Schmelzen- oder Chargenreferenz, den Zeitpunkt der Kennzeichnungsübertragung, den Aussteller des Zertifikats, die kritischen Geometrieelemente und das erforderliche Prüfprotokoll fest. Diese Kontrollen gelten für den konkreten Auftrag und müssen vor Arbeitsbeginn bestätigt werden; sie lassen sich nicht aus der Historie eines anderen Produkts ableiten.
Technische Übergabe
Technische Zeichnungen, Änderungsstände, Maßeinheiten und offene Fragen werden vor der Terminplanung des Auftrags schriftlich bestätigt; die Liste offener Punkte bleibt auch nach der Prüfung einsehbar.
Kontinuität in der Fertigung
Klären Sie vor der Freigabe, ob für den Prototyp und den Folgeauftrag derselbe vorgesehene Fertigungsablauf, dieselbe Spannstrategie und derselbe Prüfplan gelten.
Exportabwicklung
Bestimmungsort, Verpackung, Kennzeichnung und Anforderungen an die Versanddokumente müssen für den Prototypenauftrag bestätigt werden.
Hilfsmittel zum Fertigungsprozess
Werkzeuge für die Prototypenentwicklung
PROJEKTUMFANG FESTLEGEN
Technische Zeichnung und Testziel zur Prüfung einsenden
Senden Sie die technische Zeichnung und das Modell mit Änderungsstand und Maßeinheiten sowie Angaben zu Werkstoffsorte und Zustand, Stückzahl, kritischen Geometrieelementen, Oberflächenbeschaffenheit und Prüfanforderungen, Bestimmungsort und dem Nachweis, den das Bauteil erbringen soll. Umfang und Antwort ergeben sich aus der Prüfung dieser Unterlagen.
Häufige Fragen zur schnellen CNC-Prototypenfertigung
Hier finden Sie Antworten auf die Fragen, die Käufer vor dem Versand ihrer Unterlagen stellen – gestützt auf dieselben Nachweise wie oben und nicht auf allgemeine Aussagen zur Prototypenfertigung.
Haben Sie noch eine Frage, die hier nicht beantwortet wird?
Prüfung der Prototypendefinition anfragen →
Senden Sie eine 2D-Zeichnung und ein 3D-Modell mit angegebenem Änderungsstand und Maßeinheiten sowie Werkstoffsorte, Stückzahl, Wunschtermin und Bestimmungsort.
Nach der feinen Klasse der allgemeinen Toleranznorm ISO 2768 für Metalle reicht der Toleranzbereich von etwa ±0,05 mm bei Geometrieelementen unter 3 mm bis etwa ±0,5 mm bei 1.000–2.000 mm; die Oberflächenbeschaffenheit nach der Bearbeitung liegt bei etwa Ra 3,2 µm. Engere Toleranzen müssen für jedes Geometrieelement anhand der Zugänglichkeit, der Werkstückspannung und des Messverfahrens besprochen werden; eine pauschale Kennzahl reicht dafür nicht. Anders als ein Katalogwert benennt dieses Gespräch, welche 2 oder 3 Geometrieelemente maßgeblich sind.
Entscheidend ist die Vorbereitung: Programmierung, Werkstückspannung, Werkstoffbeschaffung, nachgelagerte Prozesse, Prüfumfang und Zertifikatstyp. Offene Fragen in der Anfrage halten zunächst das Angebot auf statt den Auftrag und kosten deshalb die meisten Tage.
Bei tragenden und druckbeanspruchten Bauteilen decken Kohlenstoffstahl, legierter Stahl, Wälzlagerstahl, Edelstahl, Nickelbasislegierungen und Aluminiumlegierungen die meisten Anfragen ab. Die Werkstoffsorte allein reicht nicht aus – der Lieferzustand und eine mögliche Wärmebehandlung nach der Zerspanung verändern sowohl den Fertigungsablauf als auch die Aussagekraft des Tests. Nach der Zerspanung gehärtete Bauteile verziehen sich; deshalb muss die Oberflächenbearbeitung auf die Wärmebehandlung folgen, sonst entspricht die Toleranz am gelieferten Bauteil nicht der Toleranz in der technischen Zeichnung. Geben Sie an, welcher dieser Zustände für den Test tatsächlich erforderlich ist.
Wählen Sie die CNC-Bearbeitung, wenn es bei der Prüfung auf das Werkstoffverhalten, definierte Passungen, Gewinde, Dichtflächen oder ein Zertifikat ankommt. Wählen Sie die additive Fertigung, wenn sich die Geometrie noch wöchentlich ändert und keine Werkstoffeigenschaft geprüft wird. Schichtweise gefertigte Bauteile müssen für Gewinde und kontrollierte Dichtflächen anschließend ebenfalls zerspant werden; die beiden Fertigungsabläufe sind daher nicht immer Alternativen.
Sie dient dazu, eine Frage zu beantworten, statt einen Auftrag über Serienteile zu erfüllen. Prototypen dürfen vom Serienteil abweichen; jede Abweichung muss dokumentiert werden, sonst lassen sich die Ergebnisse nicht übertragen.
Ein Teil lässt sich direkt übernehmen: der festgeschriebene Zeichnungsstand, der freigegebene Werkstoff und seine Ersatzwerkstoffe, die kritischen Merkmale und die Spannstrategie. Werkzeugstandzeit über einen Fertigungslauf, Prüfhäufigkeit, die neue Schmelze und ihr Zertifikat sowie Exportdokumente müssen erneut bestätigt werden. Ein erfolgreich geprüftes Bauteil belegt, dass der Fertigungsablauf funktionieren kann; es belegt für sich genommen keine Prozessfähigkeit über eine Charge hinweg, denn ein einzelnes Bauteil sagt nichts über die Streuung von 100 Stück aus. Betrachten Sie die Prototypendokumentation als Ausgangspunkt des Produktionslenkungsplans statt als dessen Abschluss; dann wird der Folgeauftrag nicht erneut zum Verhandlungsgegenstand.
Vergleichen Sie, wer die technische Zeichnung bestätigt, wie die Werkstoffidentität während der CNC-Bearbeitung gesichert wird, welche Zertifikatstypen ausgestellt werden können und welche Nachweise mit dem Bauteil geliefert werden. Pauschale Angaben zu Toleranzen zu vergleichen, sagt Ihnen fast nichts, denn jeder Betrieb nennt dieselbe allgemeine Klasse.
Maßergebnisse für die vereinbarten kritischen Merkmale, Werkstoffzertifikate des von Ihnen angegebenen Typs sowie eine Dokumentation von Abweichungen und Nacharbeit.