Skontaktuj się z firmą Zhenling

Obróbka CNC PAI (Torlon) według rysunku technicznego klienta
Przed ustaleniem planu obróbki Zhenling analizuje gatunek materiału, rodzaj napełniacza, postać półfabrykatu, cechy krytyczne, stan wymiarowy, liczbę sztuk oraz dokumentację z kontroli. To praktyczna droga do wykonania części z Torlonu zgodnych z rysunkiem technicznym, a nie ogólna obietnica obróbki tworzyw sztucznych. Zapytanie o obróbkę CNC PAI Torlon powinno zawierać gatunek materiału, temperaturę i obciążenia podczas pracy, geometrię istotną dla stabilności wymiarowej, wymagania dotyczące wykończenia i kontroli. Uzgodniony dla zamówienia przebieg procesu technologicznego oraz zakres pomiarów należy potwierdzić na piśmie. Nierozstrzygnięte założenia dotyczące dokumentacji lub harmonogramu należy wyraźnie wskazać.
Obróbka CNC PAI sprawdza się przy produkcji niewielkich serii komponentów według rysunku technicznego, gdy potrzebne są właściwości cieplne, wytrzymałościowe, tribologiczne lub elektryczne wysokosprawnego tworzywa termoplastycznego. Wynik nadal zależy od dokładnego gatunku, stanu półfabrykatu, geometrii, kolejności operacji i warunków pomiaru.
Co wyróżnia podejście Zhenling
Na podstawie rysunku technicznego oddzielamy wymagania od założeń. Każda wycena wskazuje kwestie wymagające potwierdzenia przed zakupem materiału, programowaniem, obróbką skrawaniem, kontrolą, przygotowaniem dokumentacji i pakowaniem do eksportu.
Działamy od 2006 roku Historia firmy
Zakład o powierzchni 8 000 m² Fabryka w Jiashan
3-, 4- i 5-osiowe Centra obróbcze wymienione w profilu firmy
Od rysunku technicznego do wysyłki Proces produkcji na zamówienie
Obróbka CNC PAI części do trudnych warunków pracy według rysunku technicznego
Torlon® to nazwa handlowa Syensqo dla rodziny poliimidoamidów stosowanych tam, gdzie zwykłe tworzywa konstrukcyjne mogą nie zapewniać wymaganego połączenia wytrzymałości mechanicznej, odporności na temperaturę i zużycie, niskiego tarcia, odporności chemicznej lub właściwości elektrycznych.
Kluczowa decyzja zakupowa
Ryzyko dla kupującego pojawia się wtedy, gdy materiał wybiera się po nazwie, zanim pozna się przyczynę potencjalnej awarii: obciążenie, temperatura, medium, tarcie i geometria mogą zmienić właściwy wybór. Zamiast ograniczać się do ogólnej oferty usług, inżynierowie CNC Zhenling zaczynają od rysunku technicznego i zapytania ofertowego, aby uwarunkowania wyboru były jasne. Aby otrzymać indywidualną wycenę inżynierską, załącz rysunek techniczny.
01
Zacznij od funkcji części
Łożysko, tuleja, uszczelnienie, płytka ślizgowa, gniazdo zaworu, izolator elektryczny i element prowadzący obciążają materiał na różne sposoby. Analiza powinna obejmować ciśnienie, prędkość, kontakt z płynem, materiał współpracujący, temperaturę i cykl pracy.
02
Dobierz gatunek do rodzaju ryzyka
Gatunki bez napełniacza i gatunki wzmacniane mają różne właściwości. Na wybór mogą wpływać wytrzymałość na ściskanie, zachowanie przy zginaniu, współczynnik tarcia, pełzanie, zawartość ściernego napełniacza, rozszerzalność cieplna i reakcja na wilgoć.
03
Zatwierdź wymagany zestaw dokumentów
Kontrola wymiarów, raport z pierwszej sztuki, certyfikat materiałowy i identyfikowalność partii to odrębne wymagania. W zamówieniu należy określić, które dokumenty mają być dostarczone wraz z częściami obrabianymi skrawaniem.
Sama nazwa materiału nie określa gotowego komponentu. Zakres zlecenia wyznaczają łącznie rysunek techniczny, warunki pracy, specyfikacja materiałowa, plan procesu i dokumenty potwierdzające spełnienie kryteriów odbioru.
Na stronie Torlon PAI Syensqo wymieniono półfabrykaty do obróbki skrawaniem oraz grupy zastosowań obejmujące łożyska, uszczelnienia, zawory, części sprężarek, tuleje i podkładki oporowe. Są to możliwe zastosowania, a nie dowód, że każdy kształt części lub każde warunki pracy będą odpowiednie.
Jak ocenić ofertę usługi
Kupujący szukający usługi obróbki Torlonu napotykają częste ryzyko: ogólna strona dostawcy może wymieniać polimer, lecz nie rozstrzygać kwestii gatunku, stanu materiału ani dokumentów wymaganych do odbioru. Zhenling opiera analizę zapytania na dokumentacji ofertowej i rysunku technicznym klienta, ponieważ to one określają wymagania dotyczące części. Przed uznaniem jakiejkolwiek specyfikacji ze strony internetowej za zobowiązanie dotyczące projektu należy poprosić o analizę rysunku technicznego.
Wybór gatunku PAI, napełniacza, specyfikacji i postaci półfabrykatu
„Torlon” nie jest pełnym oznaczeniem materiału. Wycena powinna określać gatunek lub rozważany gatunek, rodzaj wzmocnienia, obowiązującą specyfikację i jej rewizję, postać półfabrykatu, wymagany certyfikat oraz stan materiału u dostawcy.
Opisy właściwości muszą mieć sprawdzone źródło. Hasła marketingowe, takie jak wysoka wytrzymałość czy ponadprzeciętna wytrzymałość i sztywność, nie stanowią podstawy do zatwierdzenia gatunku; właściwości mechaniczne należy zweryfikować w aktualnych danych dostawcy materiału dla konkretnego produktu i jego stanu. Działy zakupów zamawiające tworzywa do obróbki CNC powinny wskazać PAI jako konkretny materiał, a nie ogólną nazwę rodziny tworzyw. W programach lotniczych i motoryzacyjnych należy dołączyć właściwy rysunek techniczny, specyfikację, rewizję, wymagania klienta i ograniczenia dotyczące zamienników.
Gatunek i napełniacz
Gatunek Torlon PAI bez napełniacza lub w odmianie naturalnej zachowuje się inaczej niż gatunek odporny na zużycie, zawierający grafit lub PTFE. Wzmocnienie wpływa na sztywność, zużycie, rozszerzalność cieplną, przebieg obróbki skrawaniem i sposób kontroli.
Dokładny gatunek wskazany przez producenta, zasady dopuszczania zamienników oraz informację, czy zamiana wymaga pisemnej zgody.
Specyfikacja
ASTM D5204-22 klasyfikuje materiały PAI, lecz punkt 1.4 zakresu normy wskazuje, że oznaczenie nie służy do doboru materiału.
Normę, rewizję, oznaczenie w odpowiedniej pozycji, oznaczenia dodatkowe oraz wszelkie wymagania dotyczące właściwości lub badań podane na rysunku technicznym.
Postać półfabrykatu
Pręt, płyta, rura, formowany półfabrykat i inne postacie materiału wiążą się z różnymi wymaganiami dotyczącymi ilości usuwanego materiału, dostępu narzędzia, orientacji struktury i naddatku obróbkowego.
Wymaganą postać materiału, ograniczenia dotyczące półfabrykatu, certyfikat, zasady identyfikacji partii oraz informację, czy dopuszcza się materiał dostarczony przez klienta.
Stan materiału
Wilgoć, przebieg utwardzania, naprężenia szczątkowe, przechowywanie i stabilizacja mogą wpływać na wynik pomiaru wymiarów.
Stan materiału u dostawcy, wymaganą kolejność operacji, ograniczenia dotyczące przechowywania oraz stan, w którym ma odbyć się kontrola końcowa.
Warunki pracy
Wysoka temperatura, kontakt z płynem, obciążenie, prędkość, funkcja elektryczna i materiał współpracujący decydują o tym, czy PAI jest właściwym polimerem.
Warunki pracy ciągłej i szczytowej, media, obciążenie, rodzaj ruchu, oczekiwaną trwałość oraz rodzaj uszkodzenia, któremu trzeba zapobiec.
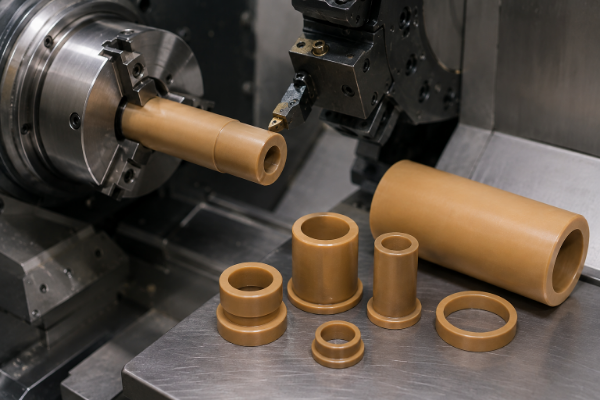
Syensqo opisuje 4203L jako gatunek bez napełniacza, o wysokiej udarności i dobrych właściwościach elektrycznych. Oznaczenie 4203 lub 4203L nadal wymaga wskazania dostawcy półfabrykatu, jego postaci, certyfikatu i stanu.
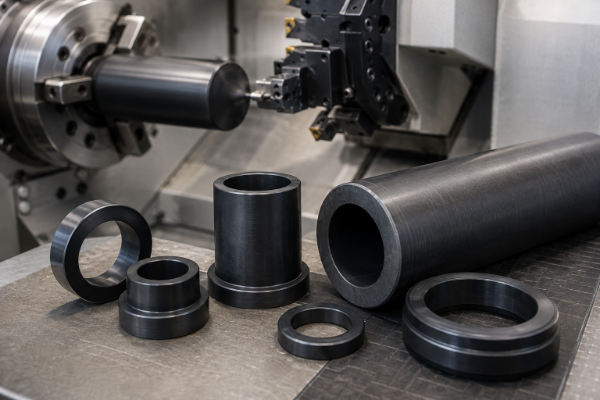
Drake określa Torlon 4301 jako uniwersalny gatunek odporny na zużycie, z napełniaczem grafitowym i PTFE, oraz przypisuje swoje półfabrykaty do ASTM D5204 PAI022L15 i AMS 3670/3B. To przyporządkowanie jest informacją od dostawcy, a nie automatycznym zatwierdzeniem do danego projektu.
Zabezpiecz wymiary krytyczne, określając warunki pomiaru
Sama wąska tolerancja nie wystarczy, jeśli rysunek techniczny nie wskazuje wymiarów krytycznych, ich powiązania z bazami odniesienia oraz stanu materiału i warunków otoczenia podczas pomiaru odbiorowego.
Kluczowa decyzja dotycząca precyzji
Kupujący może spotkać się z negatywnym wynikiem kontroli, jeśli nieokreślone warunki wilgotności lub temperatury powodują rozbieżność pomiarów. Ogólna tabela tolerancji ukrywa to ryzyko, dlatego analiza wymagań precyzyjnej obróbki CNC w Zhenling łączy bazę odniesienia, cechę krytyczną, warunki i wymagane dokumenty. Prześlij rysunek techniczny i zapytanie ofertowe, aby uzyskać wycenę uwzględniającą konkretne cechy części.
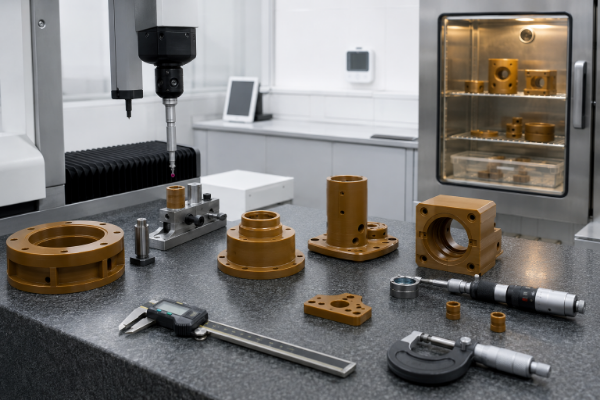
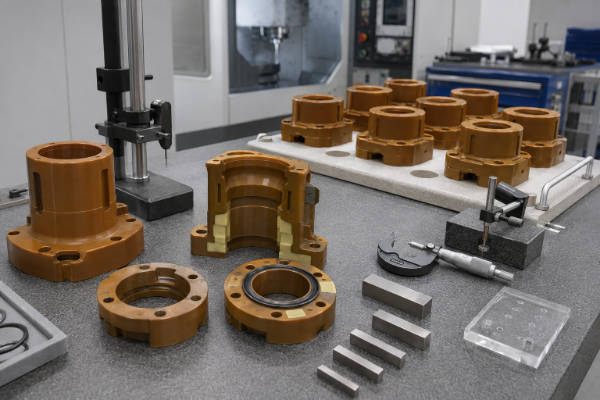
Uwzględnij wpływ wilgoci
Ensinger podaje, że PAI wchłania wilgoć, co może powodować zmiany wymiarów. Nie wynika z tego jeden uniwersalny cykl kondycjonowania. Jest to kwestia, którą muszą rozstrzygnąć właściciel rysunku technicznego i dostawca usług obróbki skrawaniem.
Czy część jest odbierana w stanie dostawy, czy w stanie dostawy po określonym etapie kondycjonowania?
Jakie założenia dotyczące temperatury i wilgotności obowiązują podczas kontroli?
Czy warunki pracy będą różnić się od warunków kontroli?
Która cecha jest najbardziej wrażliwa: pasowanie, otwór, ścianka, płaskość, położenie czy właściwość uszczelnienia?
Dobierz dokładność do funkcji części
Przypisanie najwęższej tolerancji każdej cesze może wydłużyć czas obróbki, zwiększyć liczbę wymian narzędzi i zamocowań, nakład pracy związany z kontrolą temperatury oraz koszt kontroli, a przy tym nie poprawić działania części.
- Oznacz wymiary krytyczne dla jakości i ich powiązania z bazami odniesienia.
- Oddziel powierzchnie funkcjonalne od geometrii związanej z luzem lub wyglądem.
- Określ wymagania dotyczące wykończenia powierzchni, jeśli ma ono znaczenie dla uszczelnienia, tarcia, montażu lub zużycia.
- Przed rozpoczęciem produkcji określ format raportu i plan pobierania próbek.
Nie podajemy tu uniwersalnej tolerancji
Zhenling potwierdza tolerancję dla projektu dopiero po analizie dokładnego gatunku PAI, wymiarów półfabrykatu, geometrii, dostępu do obrabianych cech, grubości ścianek, liczby sztuk, kolejności operacji i warunków pomiaru. Prześlij rysunek techniczny, aby uzyskać odpowiedź dotyczącą poszczególnych cech części.
Kontrola warunków pomiaru
Stabilność wymiarowa może okazać się niewystarczająca, gdy warunki kontroli i pracy są różne. Przyczyną bywa nieokreślone założenie dotyczące wilgotności lub temperatury, a nie zwykły błąd obrabiarki. Zhenling wykorzystuje zapytanie ofertowe do ujawnienia tego ryzyka; przed przypisaniem wąskiej tolerancji poproś o analizę rysunku technicznego na poziomie poszczególnych cech.
Jak planujemy obróbkę skrawaniem PAI
Powtarzalny wynik wymaga przygotowania jeszcze przed uruchomieniem frezarki, tokarki, wiertarki, szlifierki lub obrabiarki 5-osiowej. Plan pracy musi łączyć stan materiału, zamocowania, dostęp narzędzia, ryzyko odkształceń, zgodność chłodziwa z materiałem, kontrolę i dokumenty wymagane przed wydaniem części.
Kluczowa decyzja dotycząca planu pracy
Ryzyko procesu rośnie, gdy obróbkę skrawaniem, stabilizację i kontrolę planuje się osobno na podstawie domysłów, ponieważ jedna operacja może przemieścić lub odsłonić cechę zależną od innej. Inżynierowie CNC Zhenling opracowują plan pracy według specyfikacji klienta, zamiast kopiować parametry skrawania; Zhenling nie deklaruje uniwersalnego cyklu. Prześlij rysunek techniczny i dane półfabrykatu, aby otrzymać wycenę inżynierską.
KROK 1
Analiza rysunku technicznego
Potwierdź rewizję, pierwszeństwo modelu CAD lub rysunku technicznego, bazy odniesienia, wymiary krytyczne, wykończenie, krawędzie, gwinty i uwagi dotyczące kontroli.
KROK 2
Analiza materiału
Przed zakupem potwierdź gatunek, napełniacz, specyfikację, postać półfabrykatu, certyfikat, wymagania dotyczące partii i stan materiału.
KROK 3
Analiza procesu
Zaplanuj mocowanie przedmiotu obrabianego, kolejność obróbki zgrubnej i wykończeniowej, dostęp narzędzi, wpływ ściernego napełniacza, dopływ ciepła oraz ewentualny etap stabilizacji, jeśli okaże się potrzebny.
KROK 4
Plan kontroli
Określ, kiedy część będzie mierzona, które cechy zostaną sprawdzone, jakie przyrządy są odpowiednie i jaki raport ma towarzyszyć wysyłce.
KROK 5
Zwolnienie i pakowanie
Sprawdź rewizję, liczbę sztuk, oznaczenia identyfikacyjne, dokumenty, zabezpieczenie krawędzi, czystość, pakowanie i instrukcje eksportowe.
Oprzyrządowanie i ciepło zależą od projektu
Dobór narzędzi z węglików spiekanych lub innych narzędzi skrawających, posuwów, prędkości, chłodziwa albo obróbki na sucho, odprowadzania wiórów i kryteriów wymiany narzędzi zależy od gatunku, napełniacza, geometrii i zweryfikowanych danych dostawcy. Gatunki z napełniaczem mogą działać ściernie; plan procesu musi uwzględniać zużycie narzędzi bez kopiowania parametrów konkurencji.
Wyżarzanie i dodatkowe utwardzanie zależą od warunków
Wyżarzanie po obróbce skrawaniem, odprężanie lub ponowne utwardzanie mogą być istotne przy niektórych stanach półfabrykatu i wymaganiach eksploatacyjnych. Zhenling nie stosuje ogólnego cyklu zaczerpniętego ze strony internetowej. Uzgodnioną kolejność operacji muszą wyznaczać wymagany gatunek, dokumentacja dostawcy półfabrykatu, grubość przekroju, rysunek techniczny i wymagania końcowego zastosowania.
Granice planowania procesu
Trzeba jasno wskazać, że obróbka skrawaniem poliimidoamidu wymaga planu dla konkretnego projektu, podczas gdy publiczna strona może jedynie określić zakres analizy. Zhenling nie deklaruje uniwersalnych parametrów skrawania ani dodatkowego utwardzania. Prześlij rysunek techniczny, dokumentację półfabrykatu i wymagania dotyczące kontroli, aby poprosić o analizę inżynierską.
Strona Ensinger poświęcona obróbce skrawaniem PAI potwierdza zasadność planowania na podstawie konstrukcji części i tolerancji. CDC/NIOSH wskazuje również, że obróbka polimerów może wytwarzać pył, dlatego kontrola zapylenia i utrzymanie czystości należą do planowania procesu. Źródło to nie potwierdza żadnych konkretnych środków stosowanych przez Zhenling ani wyników pomiarów narażenia.
Co wpływa na cenę i czas realizacji obróbki PAI
Ceny obróbki CNC PAI nie da się ustalić na podstawie samej nazwy materiału. Przydatna wycena przekłada wymagania rysunku technicznego na czynniki kosztowe i sposoby ograniczania ryzyka.
Ustalenie zakresu wyceny
Ryzyko przekroczenia budżetu pojawia się wtedy, gdy dostawca musi zgadywać gatunek, tolerancję, zakres kontroli lub wielkość kolejnych zamówień, ponieważ ukryte założenia prowadzą później do ponownej wyceny albo opóźnienia. Zamiast podawać od razu ogólną kwotę, Zhenling uwzględnia uwarunkowania wyboru i wyłączenia w analizie zapytania ofertowego dotyczącego precyzyjnej obróbki CNC. Dołącz do rysunku technicznego liczbę prototypów i planowaną wielkość produkcji, aby otrzymać indywidualną wycenę.
Materiał
Gatunek, napełniacz, postać półfabrykatu, jego wymiary, certyfikat, dostępność u dostawcy, materiał dostarczony przez klienta i zasady identyfikacji partii.
Geometria
Gabaryty części, ilość usuwanego materiału, cienkie ścianki, głębokie cechy, małe otwory, gwinty, dostęp narzędzi, podcięcia i liczba ustawień części.
Dokładność
Tolerancja krytyczna, tolerancje geometryczne GD&T, wykończenie powierzchni, warunki pomiaru, metoda kontroli, pobieranie próbek, raport i zakres kontroli pierwszej sztuki.
Program
Liczba prototypów, wielkość produkcji, prognoza ponownych zamówień, stopień dopracowania projektu, operacje dodatkowe, pakowanie, miejsce dostawy i wymagany termin.
Decyzje, które mogą ograniczyć zbędne koszty
- Stosuj wąskie tolerancje tylko dla cech krytycznych dla działania części.
- Prześlij razem obowiązującą wersję rysunku technicznego i model 3D.
- Przed zakupem materiału ustal jego gatunek, postać półfabrykatu i wymagania dotyczące certyfikatu.
- Określ wymagane dokumenty z kontroli przed wyceną, a nie po obróbce skrawaniem.
- Podaj do wyceny zarówno liczbę prototypów, jak i przewidywaną wielkość produkcji.
Nie deklaruje się oszczędności kosztowych ani okresu zwrotu z inwestycji. Każdy wynik zależy od szczegółów danego projektu.
Niezależny przykład, a nie realizacja Zhenling
Metoda produkcji może zmienić się wraz z wielkością serii
W opisanym przez PlasticsToday w 2014 roku przypadku małe łożyska przenoszące obciążenia wykonano metodą obróbki skrawaniem z płyty PAI do zastosowania w protezie stopy. Producent rozważał formowanie wtryskowe przy większej skali produkcji.
Decyzja zależna od wielkości serii
Wniosek z tego konkretnego przypadku jest przydatny: nie należy zakładać, że obróbka skrawaniem zawsze zapewnia najniższy koszt. O lepszym rozwiązaniu decydują geometria, status kwalifikacji, nakłady na oprzyrządowanie, ryzyko zmian konstrukcyjnych i wielkość kolejnych serii.
Kluczowe kwestie przed wyceną
Cena obróbki CNC PAI może być nietrafna, jeśli kupujący prosi o kwotę przed określeniem gatunku, geometrii, tolerancji, wymaganych dokumentów i wielkości serii. Czynniki te wyjaśniają, dlaczego dwa pozornie podobne zapytania ofertowe mogą wymagać różnych planów pracy. Zhenling analizuje obowiązującą wersję rysunku technicznego i założenia programu; prześlij liczbę prototypów oraz sztuk przewidzianych w kolejnych seriach, aby otrzymać indywidualną wycenę.
Wybierz obróbkę skrawaniem, gdy liczą się elastyczność i kontrola rysunku technicznego
PAI nie zawsze jest najlepszym polimerem
Ensinger wskazuje, że PEEK może być lepszym wyborem, jeśli główną kwestią jest stabilność wymiarowa związana z wilgocią. Zastąpienie materiału nadal wymaga zgody właściciela projektu oraz pełnej analizy wymagań dotyczących temperatury, obciążenia, zużycia, właściwości chemicznych i elektrycznych oraz zgodności z wymaganiami.
Ocena metody produkcji
Obróbka skrawaniem nie zawsze jest właściwą metodą produkcji, a PAI nie zawsze jest właściwym polimerem. Wybór zależy od stopnia dopracowania projektu, wielkości serii, nakładów na oprzyrządowanie, ryzyka związanego z wilgocią i wymagań funkcjonalnych. Prześlij zapytanie ofertowe, aby Zhenling mogło ocenić możliwość obróbki skrawaniem bez sugerowania, że zatwierdza materiał.
Ocena zamiany polimeru na metal
Jeśli właściciel projektu rozważa również wykonanie części z metalu, przed rozpoczęciem prac nad obróbką CNC tytanu lub stali nierdzewnej należy porównać te same wymagania dotyczące obciążenia, temperatury, mediów, masy, zużycia, tolerancji i walidacji.
Części z Torlonu na zamówienie, które możemy ocenić na podstawie rysunku technicznego
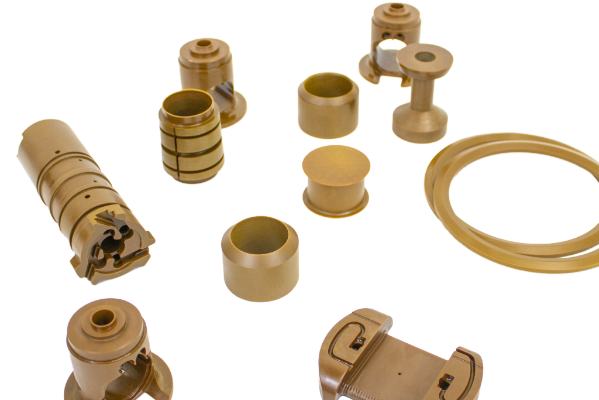
Poniższe grupy części to potencjalne zastosowania do analizy inżynierskiej, a nie stwierdzenie, że jeden gatunek nadaje się do wszystkich zastosowań lub że Zhenling wyprodukowało którąkolwiek z tych części.
Ocena zastosowania
Ryzyko związane z zastosowaniem pozostaje ukryte, gdy łożysko, uszczelnienie, zawór lub izolator sprowadza się do nazwy katalogowej, ponieważ każdy rodzaj uszkodzenia obciąża polimer inaczej. Inżynierowie CNC Zhenling analizują łącznie rysunek techniczny, warunki pracy i kryteria odbioru, zamiast opierać się na ogólnej liście części. Dołącz zapytanie dotyczące części na zamówienie, aby otrzymać wycenę produkcji według rysunku technicznego.
Łożyska i tuleje
Analiza obejmuje obciążenie, prędkość, powierzchnię współpracującą, smarowanie, zużycie, luz i temperaturę.
Uszczelnienia i gniazda zaworów
Znaczenie mają media, ciśnienie, temperatura, wykończenie powierzchni, odkształcenia i kryteria dopuszczalnego przecieku.
Pierścienie i płytki ślizgowe
Tarcie, powierzchnia współpracująca, zanieczyszczenia, stan krawędzi i wybór gatunku odpornego na zużycie są ze sobą powiązane.
Komponenty elektryczne
Napięcie, droga upływu, temperatura, obciążenie mechaniczne i dane dotyczące dokładnego gatunku wymagają potwierdzenia przez właściciela projektu.
Komponenty sprężarek
Planowanie zależy od płynu, ciśnienia, zmian temperatury, ruchu i kryteriów odbioru wymiarowego.
Podkładki oporowe
Należy określić obciążaną powierzchnię, grubość, płaskość, zużycie, wykończenie i materiał współpracujący.
Prowadnice i izolatory
Łącznie analizuje się geometrię, mocowanie, oddziaływanie temperatury, funkcję dielektryczną i stan powierzchni.
Geometria na zamówienie
Prześlij rysunek techniczny 2D i model 3D dla cech wymagających frezowania, toczenia, wytaczania, wiercenia, szlifowania lub obróbki wieloosiowej.
Dlaczego kupujący powierzają Zhenling złożone rysunki techniczne
Kluczowa decyzja przy wyborze dostawcy
Ryzykiem dla kupującego jest uznanie liczby obrabiarek za dowód możliwości wykonania części, ponieważ sprzęt, materiał, geometria, nadzór nad procesem i kontrola muszą działać jako jeden system. Zamiast składać ogólne deklaracje o fabryce, Zhenling ocenia możliwości precyzyjnej obróbki CNC dla konkretnego projektu i nie deklaruje tolerancji, której wcześniej nie przeanalizowano. Prześlij rysunek techniczny i zapytanie ofertowe, aby uzyskać odpowiedź dotyczącą możliwości wykonania części.
Ugruntowane zaplecze produkcyjne
Shanghai Zhenling Hardware Co., Ltd. powstała w 2006 roku. Z profilu firmy wynika, że jej zakład w Jiashan zajmuje 8 000 m², w tym hala produkcyjna 6 000 m², i realizuje zamówienia krajowe oraz eksportowe.
Urządzenia do różnych procesów obróbki
W profilu firmy Zhenling wymieniono urządzenia do toczenia CNC, frezowania, szlifowania, wytaczania, wiercenia promieniowego i obróbki elektroerozyjnej drutowej, a także liczne centra 3-osiowe i 4-osiowe oraz importowane centra obróbcze 5-osiowe.
Proces produkcji według rysunku technicznego
Szerszy model produkcji na zamówienie w Zhenling opiera się na rysunkach technicznych lub próbkach dostarczonych przez klienta. W przypadku PAI przed podjęciem zobowiązania rysunek zestawia się z wymaganiami dotyczącymi materiału, jego stanu, kontroli, dokumentacji i wysyłki.
Ta lista maszyn przedstawia ogólne możliwości zakładu. Nie dowodzi, że każda część z PAI wymaga obróbki 5-osiowej, że każdą cechę geometryczną da się wykonać ani że określona tolerancja jest gwarantowana. Rozstrzyga się to podczas oceny projektu.
Co przesłać, aby otrzymać przydatną wycenę obróbki skrawaniem PAI
Niekompletne zapytanie ofertowe zwiększa ryzyko po stronie dostawcy: brak danych o rewizji rysunku, materiale, ilości lub kontroli wymusza przyjęcie założeń i może opóźnić dopuszczenie wyrobu. W Zhenling zapytanie trafia do oceny technicznej CNC, podczas której sprawdza się komplet rysunków i specyfikacji, a nie tylko dane kontaktowe z formularza. Aby poprosić o indywidualną wycenę, proszę przesłać poniższe 10 informacji.
Projekt i materiał
- Nadzorowany rysunek techniczny w formacie PDF z aktualną rewizją.
- Model STEP lub inny uzgodniony model 3D.
- Dokładny gatunek PAI, rodzaj napełniacza, zasady dopuszczania odpowiedników innych marek oraz obowiązująca specyfikacja.
- Postać półfabrykatu, certyfikat materiałowy, partia oraz wymagania dotyczące materiału powierzonego przez klienta.
- Liczba prototypów, wielkość serii produkcyjnej, roczna prognoza zapotrzebowania i plan ponawiania zamówień.
Funkcja i kryteria odbioru
- Temperatury pracy, obciążenie, prędkości, media, wymagania elektryczne i materiał elementu współpracującego.
- Cechy krytyczne, układ baz odniesienia, pasowania, wykończenie, krawędzie, gwinty i kryteria dotyczące wyglądu.
- Stan materiału i warunki otoczenia wymagane podczas pomiaru końcowego.
- Wymagania dotyczące raportu z kontroli, pierwszej sztuki, certyfikatu, oznakowania i identyfikowalności.
- Wymagany termin dostawy, miejsce przeznaczenia oraz instrukcje dotyczące pakowania i dokumentów importowych.
Niekompletne zapytanie ofertowe może opóźnić pozyskanie materiału, programowanie, planowanie kontroli i dostawę, ponieważ dostawca musi przyjąć założenia lub ponownie opracować wycenę. Zhenling korzysta z listy 10 informacji, aby wyeliminować te niejasności. Proszę przesłać rysunek techniczny i specyfikacje, aby otrzymać wycenę z wyszczególnionymi założeniami.
Narzędzia inżynierskie do obróbki skrawaniem PAI
Prześlij rysunek techniczny przed ostatecznym wyborem gatunku, procesu i ceny
Zhenling przeanalizuje oznaczenie materiału, cechy krytyczne, postać półfabrykatu, ryzyka związane z procesem, wymagane wyniki kontroli, ilość i informacje dotyczące dostawy. Otrzymają Państwo odpowiedź dotyczącą konkretnego projektu, bez niepopartych danymi obietnic ze strony internetowej.
Jaką tolerancję może utrzymać Zhenling podczas obróbki części z PAI?
Nie ma jednej odpowiedzi, którą można by odpowiedzialnie podać dla wszystkich części. Osiągalna tolerancja zależy od dokładnego gatunku i napełniacza, wielkości i stanu półfabrykatu, geometrii, grubości ścianek, sposobu wyznaczenia baz odniesienia, dostępu do obrabianych cech, kolejności operacji, ilości, metody kontroli oraz warunków pomiaru.
Zamówienia na części z Torlon 4301 wymagają oceny podparcia przedmiotu obrabianego, zużycia narzędzi, zadziorów, stożkowatości i możliwości utrzymania wymaganych cech. Proszę zaznaczyć cechy krytyczne na rysunku technicznym i przesłać specyfikację materiału, aby uzyskać odpowiedź dotyczącą poszczególnych cech; wpis na forum nie stanowi dowodu możliwości produkcyjnych.
Czy można wycenić część, jeśli na rysunku technicznym podano jedynie „Torlon”?
Zhenling może rozpocząć analizę w celu wyjaśnienia wymagań, ale samo określenie „Torlon” nie jest specyfikacją materiału wystarczającą do rozpoczęcia produkcji. Zapytanie ofertowe powinno określać gatunek lub rozważany gatunek, napełniacz, obowiązującą normę i jej rewizję, postać półfabrykatu, wymagany certyfikat, zasady dopuszczania zamienników oraz środowisko pracy. ASTM D5204 jest systemem klasyfikacji i wyraźnie wskazuje, że nie służy do doboru materiału do konkretnego zastosowania.
Czy części z PAI obrabiane skrawaniem wymagają wyżarzania lub dotwardzania?
W przypadku niektórych gatunków, stanów półfabrykatu, wielkości usuwanego materiału, geometrii i wymagań eksploatacyjnych uzasadnione może być odprężanie, wyżarzanie, ponowne utwardzanie lub doprowadzenie materiału do określonego stanu. Rysunek techniczny i dokumentacja materiałowa muszą określać ewentualne moczenie w wodzie lub kondycjonowanie przed końcową obróbką skrawaniem i kontrolą. Należy uwzględnić wymagania dla określonego gatunku, dokumentację dostawcy półfabrykatu, historię utwardzania, grubość przekroju, wymiary krytyczne, środowisko pracy i wymagania właściciela projektu, a następnie zapisać uzgodnioną kolejność działań w wycenie lub planie kontroli.
Czy Torlon 4301 to zawsze najlepszy gatunek na łożysko lub część narażoną na zużycie?
Nie. Zatwierdzenie gatunku nadal zależy od aktualnych danych producenta, obciążenia, prędkości, powierzchni współpracującej, smarowania, temperatury, narażenia na substancje chemiczne, udarów, geometrii i wymagań wymiarowych.
Co wpływa na zmianę wyceny obróbki CNC PAI?
Główne czynniki to dostępność gatunku i półfabrykatu, wielkość półfabrykatu, ilość usuwanego materiału, dostęp do obrabianych cech, liczba zamocowań, cienkie przekroje, tolerancje krytyczne, wykończenie powierzchni, gwinty, ewentualna stabilizacja, wymagane wyniki kontroli, operacje dodatkowe, ilość, stopień dopracowania rewizji rysunku, pakowanie i miejsce przeznaczenia. Jeśli to możliwe, proszę podać jednocześnie liczbę prototypów i wielkość serii produkcyjnej, aby można było ocenić przebieg procesu technologicznego dla obu etapów.
Czy Zhenling może wykonać prototypy i produkować kolejne serie?
W profilu firmy Zhenling wymieniono wyposażenie do toczenia CNC, frezowania, szlifowania, wytaczania, wiercenia i cięcia drutem oraz centra obróbcze 3- i 4-osiowe i importowane centra 5-osiowe. Przejście od prototypu konkretnej części z PAI do produkcji kolejnych serii zależy od zatwierdzenia rysunku technicznego, dostępności materiału, walidacji procesu, wyników kontroli, mocy produkcyjnych i oceny warunków handlowych.






