Kontaktieren Sie Zhenling

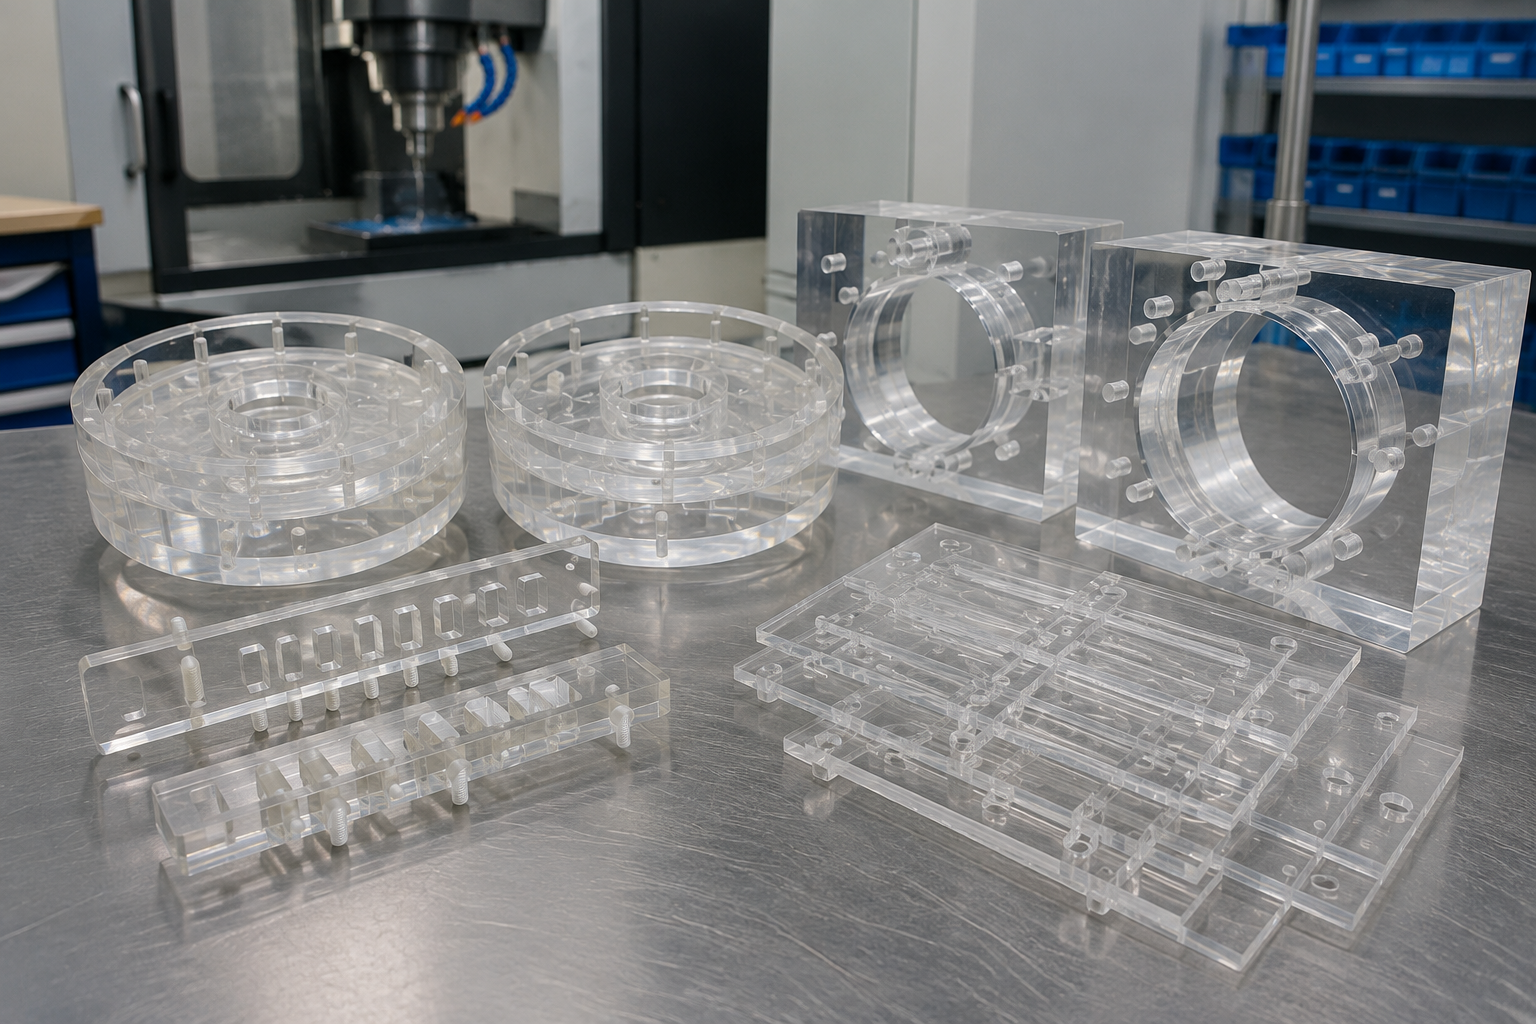
CNC-Bearbeitung von Acrylglas (PMMA) für individuelle Industriebauteile
Bei der CNC-Bearbeitung von Acrylglas scheitern Aufträge aus 3 Gründen, und die Leistungsfähigkeit der Maschine gehört selten dazu. Die Werkstoffsorte der Platte wurde nie festgelegt, die Toleranz nie an eine Temperatur gebunden, und die Anforderung an die optische Klarheit kam erst, nachdem das Acrylglas bereits auf Kontur geschnitten war. Jedes dieser Probleme beginnt bei der technischen Zeichnung und führt 4 Wochen später zu Ausschuss. Anfragen zur CNC-Bearbeitung von Acrylglas (PMMA) sollten die Sorte der gegossenen oder extrudierten Platte, die Dicke, optische Flächen, die Kantenbeschaffenheit, den Schutz bei der Handhabung und die Anforderungen an die Prüfung nennen. Der Preis ist nicht das einzige Ergebnis. Bitten Sie darum, dass das Angebot den vorgesehenen Fertigungsablauf, die Grenzen der Machbarkeit, die Nachweise und die Annahmen zum Zeitplan nennt.
In unserem Werk in Jiashan fertigen wir PMMA-Bauteile nach Kundenzeichnung. Unsere dokumentierten Fertigungsnachweise betreffen Metall, nicht Acrylglas, und diese Seite legt genau dar, welche Erfahrungen sich übertragen lassen und was für Ihren Auftrag erst nachgewiesen werden muss — bevor Sie Dateien senden und nicht erst, wenn das Erstteil durchfällt.
Auf einen Blick — 6 Antworten, die Einkäufer vor dem Versand ihrer Dateien brauchen
-
Angebot nach technischer Zeichnung
Bei Sonderanfertigungen branchenüblich: Der Preis richtet sich nach Werkstoff, Geometrie, Stückzahl und Lieferzeit statt nach einer festen Preisliste. Den Preis für Ihr Bauteil erhalten Sie in einem schriftlichen Angebot.
-
3–10 Werktage für Prototypen
Branchenübliche Lieferzeiten für die Zerspanung: 3–10 Werktage für Prototypen, etwa 1–3 Wochen für Kleinserien und 3–6+ Wochen für Fertigungsserien. Die Versandzeit kommt hinzu.
-
Auch Einzelteile möglich
Einzelstückaufträge sind bei kundenspezifischen CNC-Dienstleistungen üblich, und die meisten Anbieter setzen für bearbeitete Bauteile keine feste Mindestbestellmenge fest.
-
±0,1 mm, branchenüblich
Bei zerspantem PMMA sind für allgemeine Geometrieelemente etwa ±0,1 mm branchenüblich. Engere Toleranzbereiche werden bei der Prüfung der technischen Zeichnung für jedes Geometrieelement einzeln und bezogen auf eine angegebene Messtemperatur beurteilt; für Zhenling gelten sie erst, wenn sie in einem schriftlichen Angebot stehen.
-
Angebot in etwa 24 Stunden
Branchenübliche Bearbeitungszeiten für Anfragen reichen von sofortigen automatisierten Angeboten bis zu Angeboten für zeichnungsbasierte Aufträge, die nach technischer Prüfung innerhalb von etwa 24 Stunden zurückkommen.
-
Erstteilprüfung verfügbar
Erstteilprüfberichte sind branchenweit eine übliche Option, deren Umfang je Auftrag festgelegt wird. Kosten für Musterteile und deren mögliche Anrechnung werden bei der Anfrage geklärt.
Als branchenüblich gekennzeichnete Angaben beschreiben die gängige Praxis bei Anbietern kundenspezifischer Zerspanung und helfen Ihnen, Angebote auf Plausibilität zu prüfen. Für Zhenling sind sie erst verbindlich, wenn sie im schriftlichen Angebot für Ihr Bauteil stehen.
Kann Zhenling mein Acrylglasbauteil bearbeiten?
Der Fertigungsablauf ergibt sich aus der technischen Zeichnung, nicht aus dem Namen des Werkstoffs. Eine flache Platte mit Lochkreisen, ein gedrehter Ansatz für einen Lichtleiter und ein Gehäuse mit zusammengesetzten Winkeln erfordern 3 unterschiedliche Aufspannungen, selbst wenn alle aus derselben Acrylglasplatte geschnitten werden.
Bei der Zerspanung von Acrylglas kommt es vor allem darauf an, Wärme und Spannungen zu beherrschen. Eine CNC-Maschine trägt den Werkstoff schneller ab, als PMMA die dabei entstehende Wärme ableiten kann; deshalb entscheiden Werkzeug, Vorschub und Spanabfuhr darüber, ob ein sauberes oder ein angeschmolzenes Acrylglasbauteil entsteht. Begutachtete Studien zum Fräsen von PMMA zeigen, dass Spindeldrehzahl, Vorschub und Schnitttiefe die Bearbeitungstemperatur, Oberflächenrauheit und Spanform messbar beeinflussen.7
ABB.01PMMA_OPTICAL_INSPECT
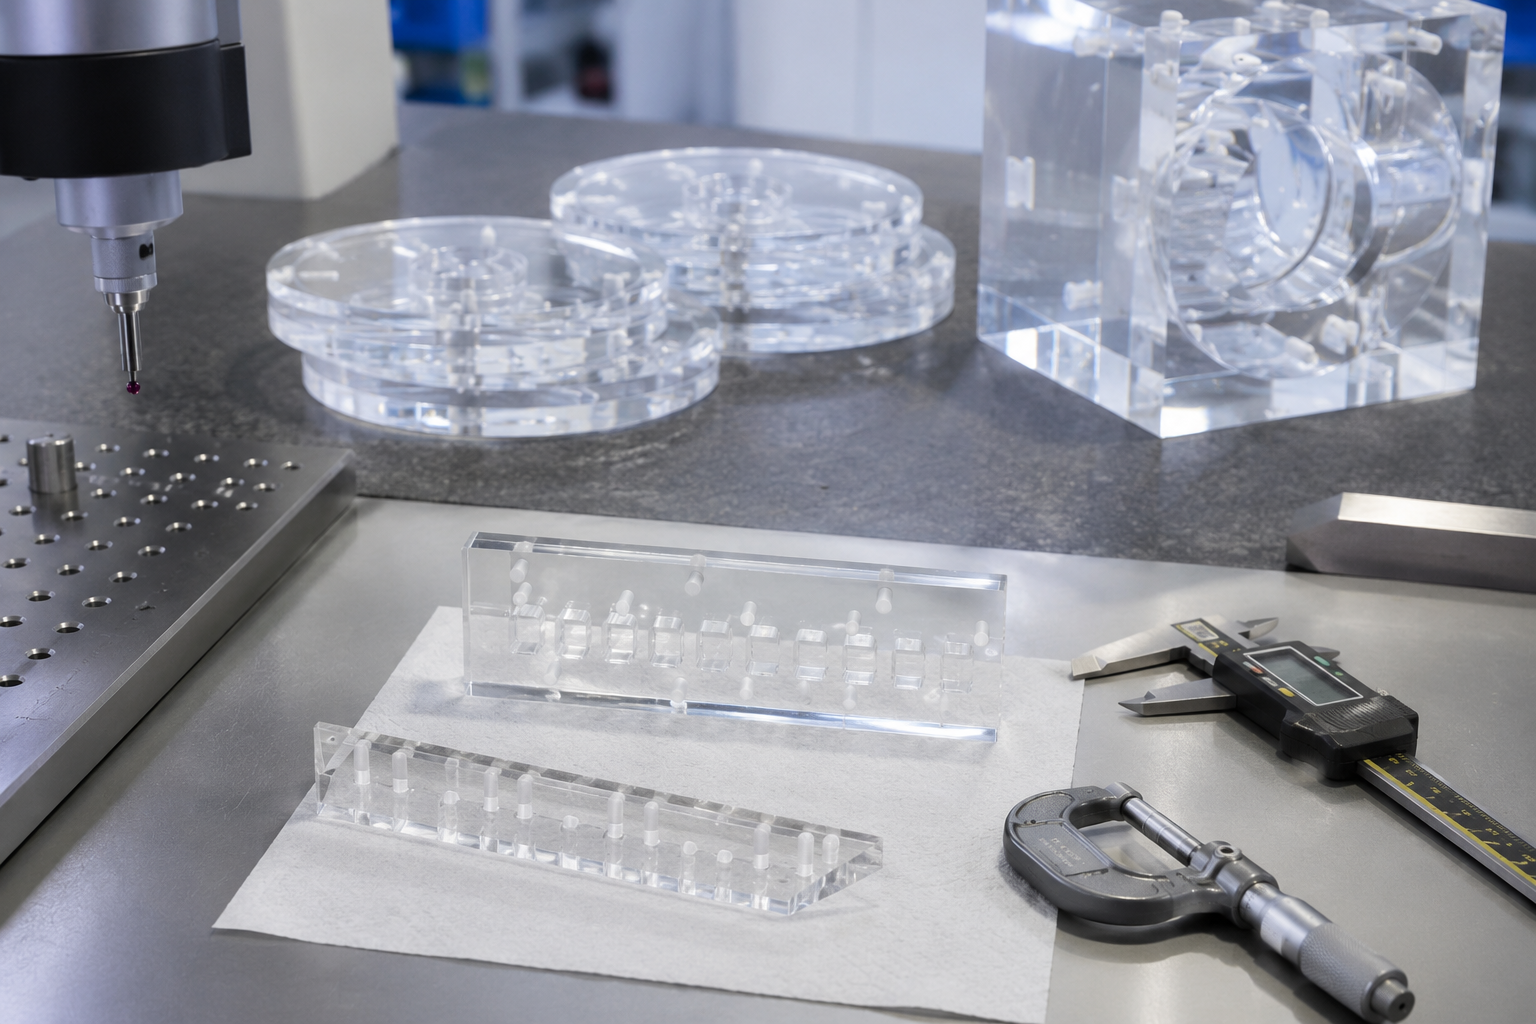
Bearbeitungsverfahren im Werk Jiashan
Im Einsatz
CNC-Fräsen
CNC-Drehen
CNC-Ausdrehen
CNC-Schleifen
Drahterodieren
Radialbohren
3/4-Achs-Bearbeitungszentren
5-Achs-Bearbeitungszentren
Diese Maschinen sind tatsächlich vorhanden und gehören uns. Allein daraus ergibt sich jedoch keine Zusage für eine bestimmte Toleranz Ihres Bauteils. Für den Nachweis der Prozessfähigkeit braucht es eine definierte Spezifikation, einen stabilen Prozess und Messdaten zum betreffenden Geometrieelement.
Die mögliche Bauteilgröße hängt von den Verfahrwegen und der Aufspannung der vorgesehenen Maschine ab; nennen Sie daher die Außenmaße, die dickste Stelle und die Losgröße. Bei der Prüfung der technischen Zeichnung wird festgelegt, welches Bearbeitungszentrum und welche Aufspannung zum Bauteil passen; die Mindestmenge wird im schriftlichen Angebot bestätigt.
MATERIALSELECTOR.EXE
Entscheidungsmatrix für Halbzeug
Fast jeder Leitfaden zum Fräsen von Acrylglas empfiehlt dasselbe: immer gegossenes Material angeben. Für Kantenqualität, Lösemittelverklebung und Beständigkeit gegen Spannungsrisse stimmt das. Bei der einen Größe, die Ingenieure tatsächlich in technischen Zeichnungen bemaßen, ist es umgekehrt.
Gegossene Acrylglasplatten≈ ±10 %
Extrudiert≈ ±5 %
Spezifikationsregel
Extrudiert, wenn die Dicke im Lieferzustand funktionsrelevant ist
Gegossene AcrylglasplattenUnter 1 %
Extrudiert1–3 %
Spezifikationsregel
Gegossen, bei allen Bauteilen über 6 mm, durch die hindurchgesehen wird
Gegossene Acrylglasplatten90–92 %
Extrudiert88–91 %
Spezifikationsregel
Gegossen, für Lichtleiter und Linsen
Gegossene AcrylglasplattenLässt sich mit optisch klarer Klebefuge verbinden
ExtrudiertNeigt zu Spannungsrissen an der Klebefuge
Spezifikationsregel
Gegossen, ausnahmslos für geklebte Baugruppen
Gegossene AcrylglasplattenEinzelne Späne, geringere Neigung zum Verkleben
ExtrudiertWeicher, neigt eher zum Schmelzen und zum erneuten Anhaften am Werkzeug
Spezifikationsregel
Gegossen, für tiefe Taschen und lange Schnitte
Gegossene AcrylglasplattenHöherer Preisbereich
Extrudiert20–40 % günstiger
Spezifikationsregel
Extrudiert, für lackierte, laminierte oder verdeckte Bauteile
Beim Wasserstrahlschneiden zeigen Untersuchungen zur Schnittfugenqualität, dass die entstehende Kante vom gewählten Abrasivmittel und den Betriebsbedingungen abhängt, nicht allein vom Verfahren.9
Betrachten Sie ±10 % und ±5 % als typische veröffentlichte Plattenwerte, nicht als Abnahmegrenzen. Verbindlich festlegen lässt sich in einer Bestellung die Toleranzklasse der maßgeblichen Plattennorm2 zusammen mit dem Datenblatt des jeweiligen Herstellers; nennen Sie daher beides, statt einen allgemeinen Vergleich in die Spezifikation zu übernehmen.
Der Zielkonflikt lautet also: Gegossenes Material ist bei allem im Vorteil, durch das man hindurchsieht; extrudiertes bei der messbaren Dicke und beim Preis. Die Werkstoffsorte zu nennen reicht für eine vollständige Werkstoffspezifikation nicht aus — ASTM D4802 unterscheidet zwischen zellgegossenem und kontinuierlich hergestelltem Material und legt optische Abnahmegrenzen für die Platte selbst fest.1
Matrix der Fertigungsverfahren
Wann die CNC-Bearbeitung von Acrylglas das richtige Verfahren ist — und wann nicht.
Geeignete DickeVon 3 mm bis zum massiven Block
3D-GeometrieelementeTaschen, Bohrungen, Gewinde, zusammengesetzte Winkel
Thermischer EinflussLokale Wärme am Schnitt, durch Vorschub und Spanabfuhr begrenzt
Stattdessen wählen, wenn …—
Geeignete DickeDünne Platten, ungefähr bis 12 mm
3D-GeometrieelementeNur 2-dimensionale Konturen
Thermischer EinflussWärmebeeinflusste Kante mit Eigenspannungen
Stattdessen wählen, wenn …Ihr Bauteil eine dünne Kontur aus gegossener Platte mit sichtbarer Kante und ohne Bohrungen oder Taschen ist
Geeignete DickeVon dünner Platte bis zu dickem Plattenmaterial
3D-Geometrieelemente2D-Konturen, begrenzter Innenkantenradius
Thermischer EinflussKeine Wärmeeinbringung
Stattdessen wählen, wenn …Das Bauteil dick und wärmeempfindlich ist und die Kante verdeckt oder nachbearbeitet wird
Geeignete DickeFür den Materialfluss ausgelegte Wanddicken
3D-GeometrieelementeIn die Form integrierte Geometrieelemente, Hinterschneidungen nur mit Schiebern
Thermischer EinflussJedes Bauteil weist eine Schmelzhistorie auf
Stattdessen wählen, wenn …Die Konstruktion feststeht und die Jahresmenge die Investition in den Werkzeugbau rechtfertigt
Fräsen ist für ein Acrylglasbauteil nicht immer die richtige Lösung, und einem Anbieter, der das nie sagt, sollte man auch in den passenden Fällen nicht vertrauen. Veröffentlichte Forschung zum CO2-Laserschneiden weist bei PMMA eine messbare wärmebeeinflusste Zone nach, deren Ausdehnung von Laserleistung und Schnittgeschwindigkeit abhängt.6
Typische Acrylglasbauteile und ihre Einsatzbereiche
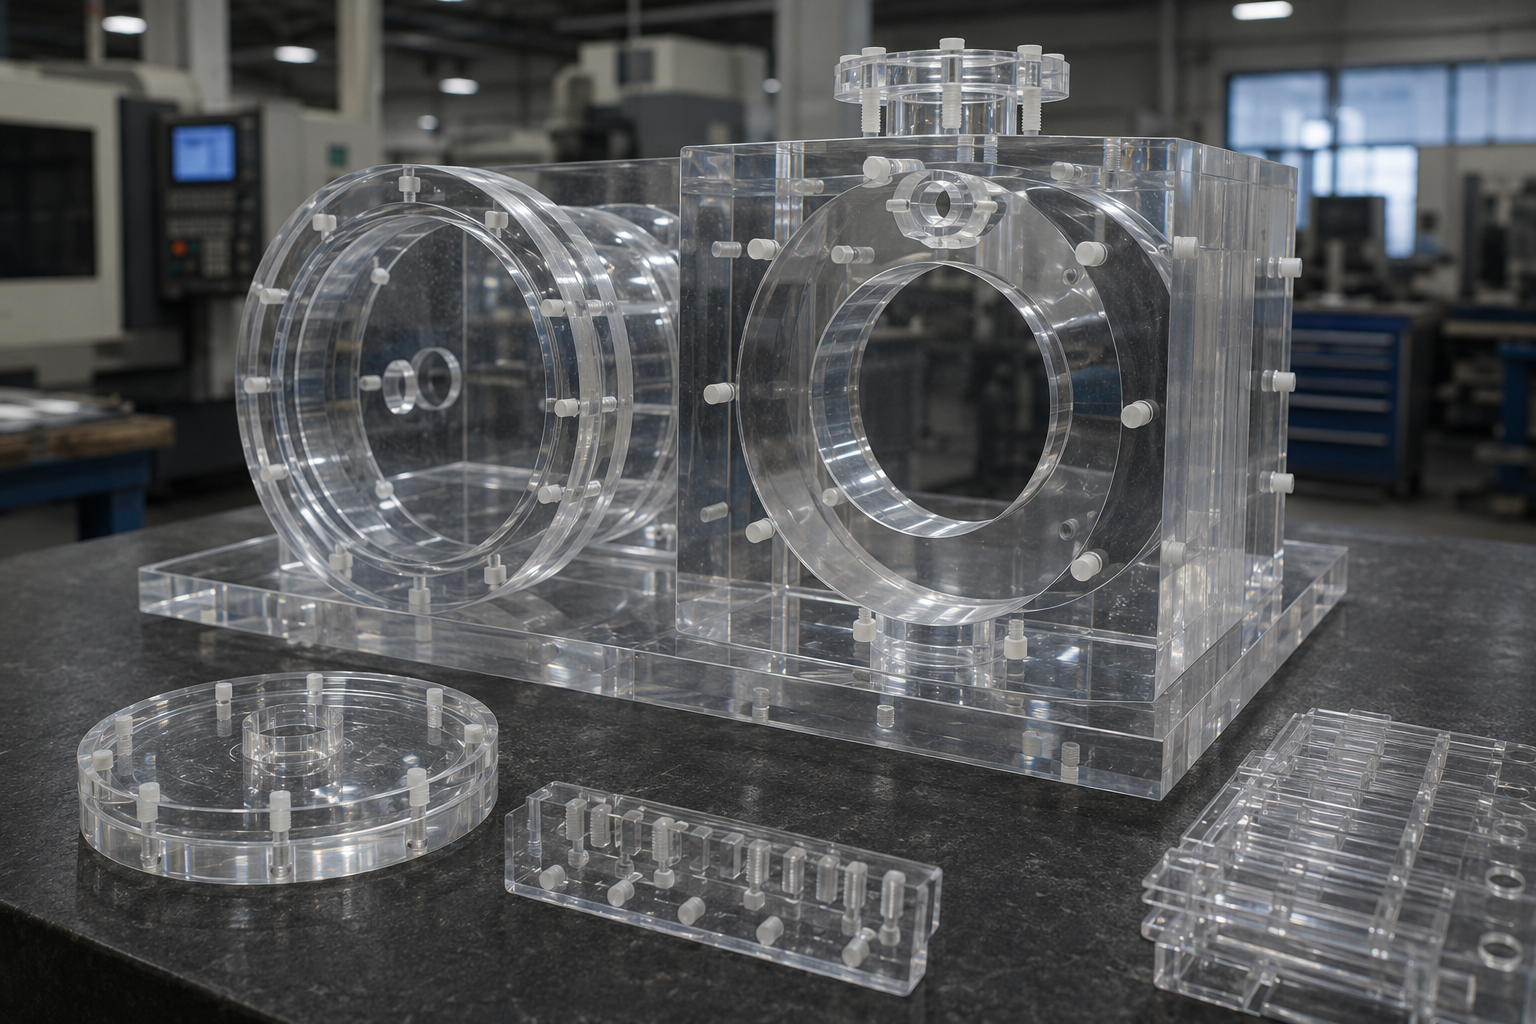
Optische Fenster und Schaugläser, Maschinenschutzscheiben und Sicherheitsplatten, Lichtleiter und Lampenabdeckungen, Instrumententafeln und Blenden, Laborgehäuse sowie Verteilerblöcke mit Bohrungen. Polymethylmethacrylat — PMMA, als Acrylglas verkauft — wird in der Beschilderung, Beleuchtung, bei Fahrzeuglinsen und Sichtfenstern als leichte Alternative zu Glas eingesetzt.
Acrylglas bietet eine höhere optische Klarheit, Oberflächenhärte und UV-Beständigkeit als Polycarbonat. Polycarbonat ist wesentlich schlagzäher und daher der sicherere Thermoplast, wenn das Bauteil Stöße aufnehmen muss; für Schutzvorrichtungen und Verglasungen, die getroffen werden können, ist deshalb die CNC-Bearbeitung von Polycarbonat der richtige Fertigungsablauf. Wenn die Schlagzähigkeit ausschlaggebend ist, empfehlen wir Polycarbonat, statt den Auftrag für Acrylglas zu beanspruchen.
Stufen der optischen Klarheit — was jeder Polierschritt tatsächlich bringt
Sie sind nicht sicher, ob Ihre technische Zeichnung gegossenes oder extrudiertes Halbzeug vorgeben sollte? Öffnen Sie die Auswahlhilfe für gegossenes und extrudiertes Material → oder prüfen Sie mit der Verfahrensauswahl Fräsen gegenüber Laser- und Wasserstrahlschneiden — oder senden Sie uns die Bauteilfunktion, und wir empfehlen Ihnen schriftlich gegossenes oder extrudiertes Material.
Was kostet es, und was beeinflusst den Preis?
Kundenspezifische CNC-Bearbeitung wird üblicherweise nach technischer Zeichnung angeboten. Branchenweit hängt der Preis von Werkstoff, Geometrie, Stückzahl und Lieferzeit ab statt von einer festen Preisliste, und führende Dienstleister nehmen auch Aufträge für ein einzelnes Bauteil an. Den genauen Preis für Ihr Bauteil erhalten Sie in einem schriftlichen Angebot von Zhenling.
Wir veröffentlichen weder eine Einsparungsquote noch eine Amortisationsdauer für die Zerspanung von Acrylglas, weil uns Kundendaten zu den Kosten fehlen, die solche Zahlen belegen würden. Kostenmuster unterscheiden sich je nach Geometrie und Stückzahl zu stark, als dass Ihnen eine einzige Zahl helfen würde.
Einflussfaktoren auf den Angebotspreis
— was den Preis für Acrylglas tatsächlich verändert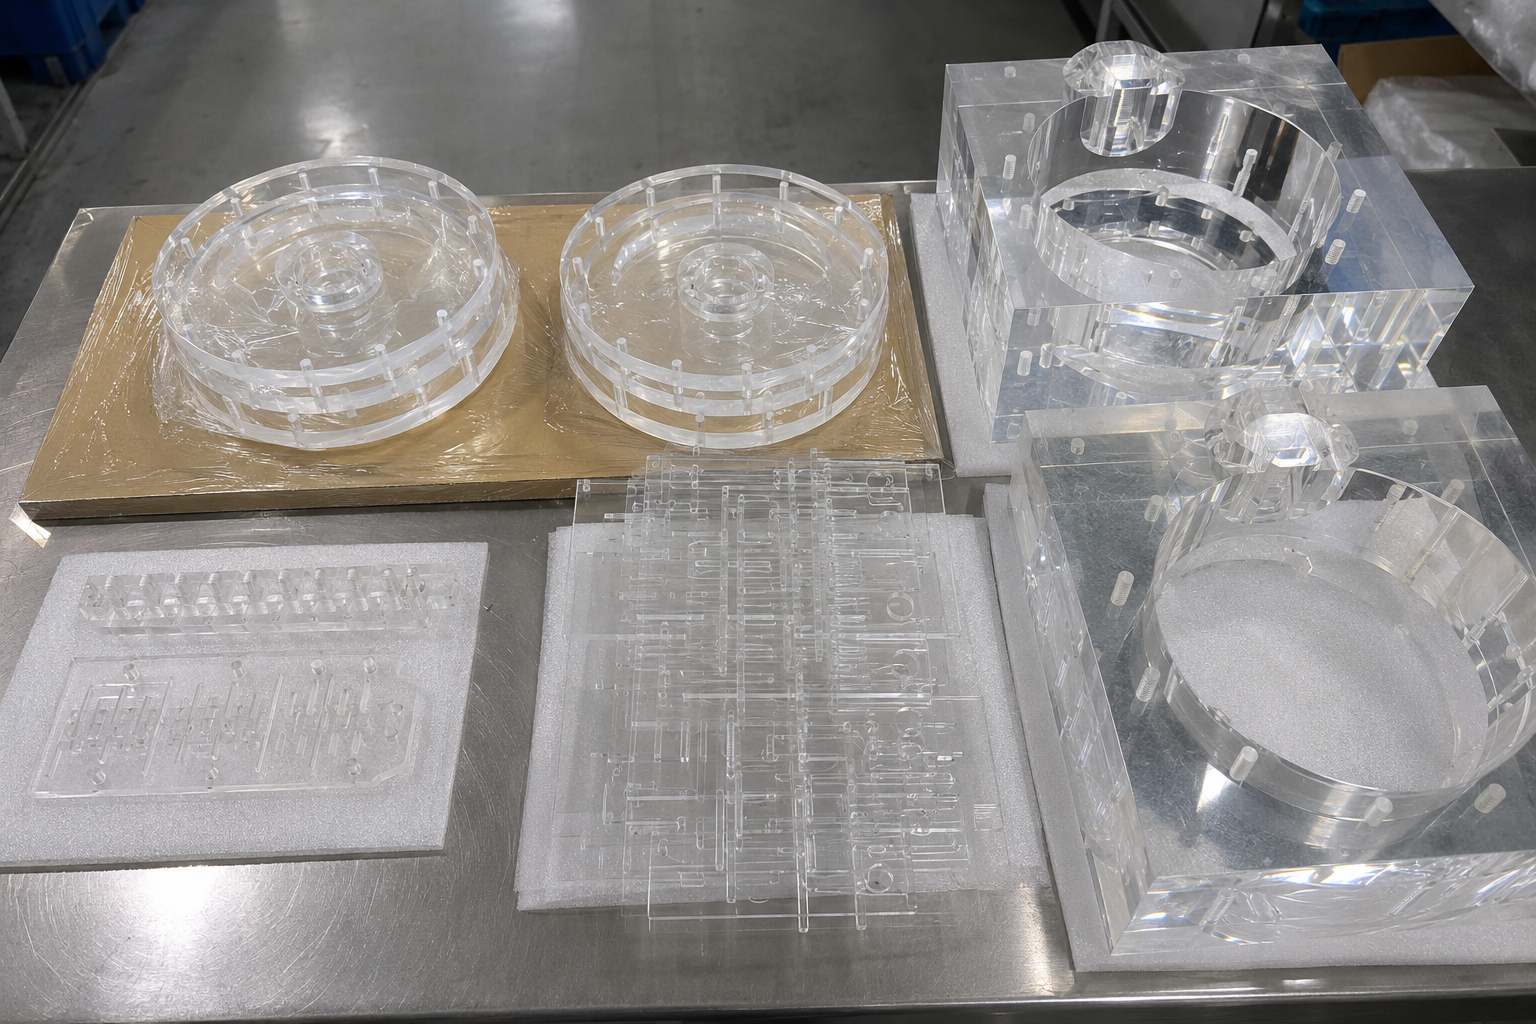
Halbzeugsorte und Fertigungsablauf
Was den Preis verändert
Gegossen oder extrudiert, Markenqualität oder Standardware, Plattenausnutzung beim Verschachteln
Was Sie in Ihrer Anfrage angeben sollten
Spezifikation, Kategorie, Werkstoffsorte und wer das Halbzeug beschafft
Anzahl tolerierter Maße
Was den Preis verändert
Wie viele Maße gekennzeichnet sind, nicht wie eng die strengste Toleranz ist
Was Sie in Ihrer Anfrage angeben sollten
Eine allgemeine Toleranz und eine kurze Liste funktionskritischer Maße
Anzahl der Aufspannungen
Was den Preis verändert
Jede Übertragung eines Bezugs erhöht das Positionsrisiko und die Maschinenzeit
Was Sie in Ihrer Anfrage angeben sollten
Bezugssystem und Angabe, welche Geometrieelemente in derselben Aufspannung bearbeitet werden müssen
Umfang der Oberflächenbearbeitung
Was den Preis verändert
Im Bearbeitungszustand oder gestrahlt, geschliffen, flamm- oder dampfpoliert
Was Sie in Ihrer Anfrage angeben sollten
Welche Flächen und Kanten betroffen sind und woran die Abnahme gemessen wird
Umfang der Prüfung
Was den Preis verändert
Stichprobenprüfung oder 100 %-Prüfung gekennzeichneter Geometrieelemente sowie Berichtsformat
Was Sie in Ihrer Anfrage angeben sollten
Liste der Geometrieelemente, Verfahren, Prüfumfang und Berichtsinhalt
Spannungsarmglühen
Was den Preis verändert
Ob zwischen den Bearbeitungsschritten ein Glühzyklus freigegeben ist
Was Sie in Ihrer Anfrage angeben sollten
Ob Maßstabilität über Wochen erforderlich ist
Pauschal enge Toleranzen können den Prüfumfang und den Preis erhöhen. Kennzeichnen Sie Funktionsmaße, Bezüge und Abnahmeverfahren, damit das schriftliche Angebot den erforderlichen Prüfumfang und die kaufmännische Grundlage ausweisen kann.
Warum 2 Angebote für dasselbe Modell um den Faktor 3 auseinanderliegen
Die Angabe „6 mm starkes, transparentes Acrylglas“ reicht aus, um einen Preis zu erhalten. Sie reicht jedoch nicht aus, damit das Acrylteil beim nächsten Mal genauso ausfällt. Zwei Lieferanten können dieselbe technische Zeichnung lesen und dennoch sehr unterschiedliche Preise nennen, und ein Angebot unterhalb der Rohmaterialkosten deutet meist auf eine falsch verstandene Spezifikation hin und nicht auf ein günstigeres Fertigungsverfahren.
Checkliste für eine vollständige Anfrage zur CNC-Bearbeitung von PMMA
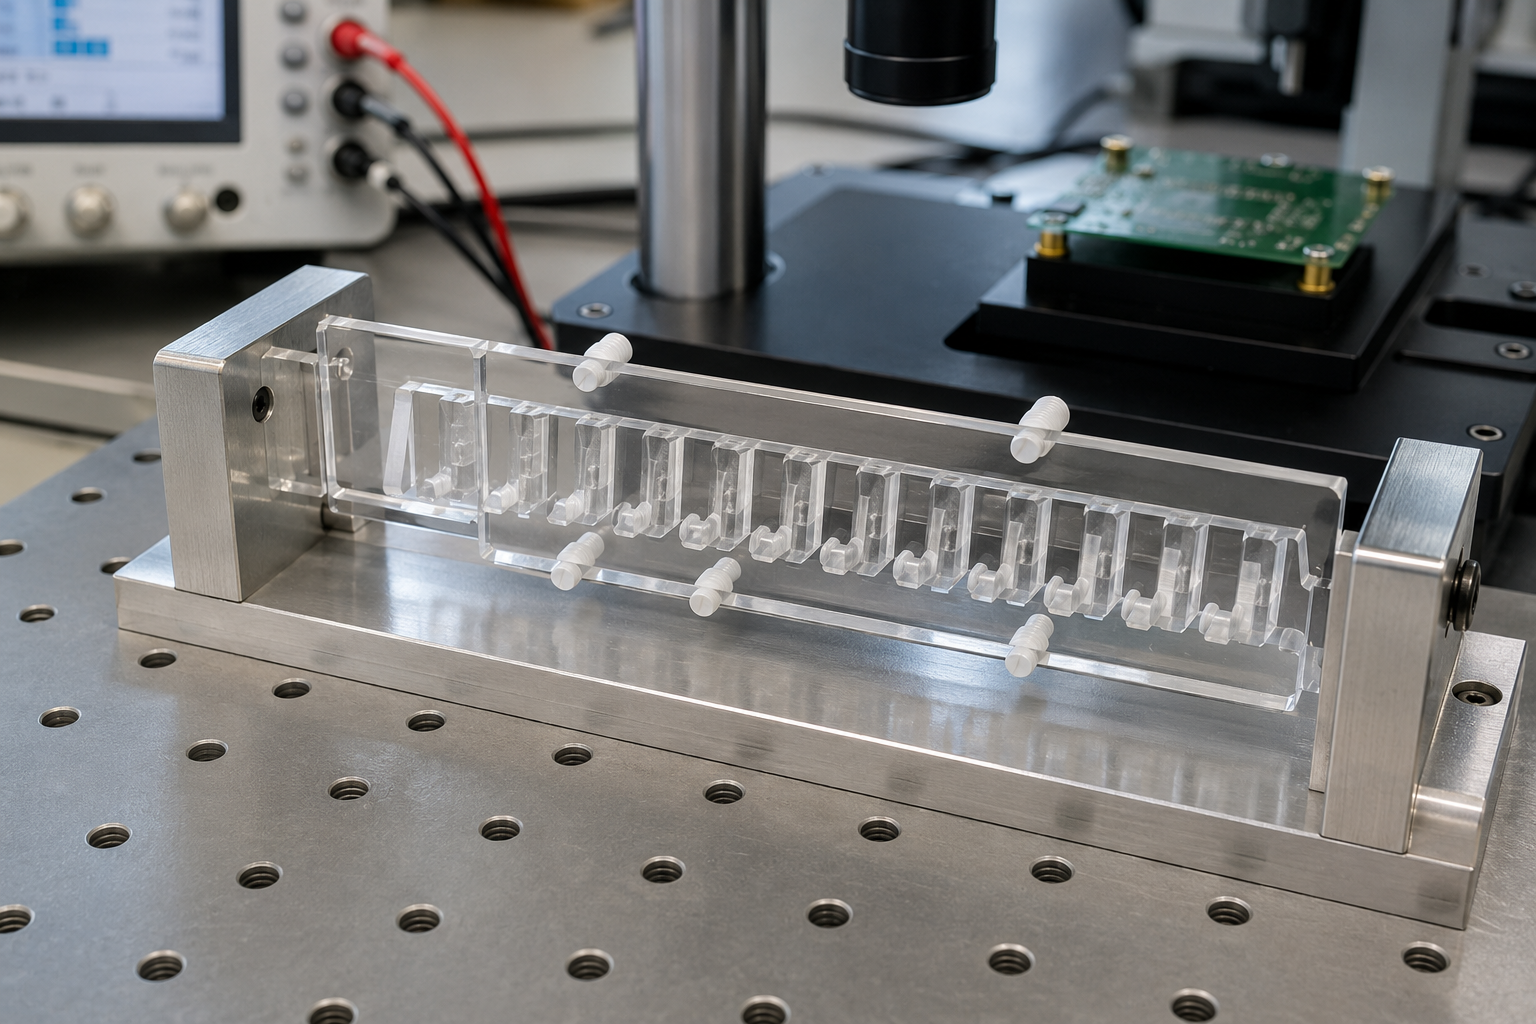
Das günstigste Angebot ist nicht unbedingt die beste kaufmännische Vergleichsgrundlage, denn im Umfang können Unterschiede bei Werkstoffidentität, abzutragendem Halbzeug, Aufspannungen, Entgraten, Prüfung, Oberflächenbeschaffenheit, Verpackung oder Zielort verborgen sein. Mit der folgenden Matrix macht Zhenling aus einer technischen Zeichnung eine vergleichbare Anfrage, statt einen unbelegten Preis für die CNC-Bearbeitung von PMMA zu versprechen.
Käufer stellt bereit
Freigegebene 2D- und 3D-Dateien, Änderungsstand und Zweck des Referenzteils
Zhenling bestätigt
Lesbare Geometrie, Widersprüche und offene Fragen
Auswirkung auf das Angebot
Klarheit über den Leistungsumfang und Zeit für die technische Prüfung
Käufer stellt bereit
Bauteilfunktion und vom Käufer geforderte ASTM-, ASME- oder andere Spezifikation
Zhenling bestätigt
Anwendbarer Umfang und Verantwortung des Lieferanten
Auswirkung auf das Angebot
Aufwand für Konformität und Nachweise
Käufer stellt bereit
Genaue UNS-Kennung oder Werkstoffsorte, Lieferform sowie Zustand oder Härte
Zhenling bestätigt
Verfügbarkeit, zulässige Bezugsquelle und Regeln für Ersatzwerkstoffe
Auswirkung auf das Angebot
Rohmaterial, Ausbeute und Risiko
Käufer stellt bereit
Vorgabe für Leitfähigkeit oder spezifischen Widerstand und kritische Kontaktstellen
Zhenling bestätigt
Messbare Anforderung und Format des Nachweises
Auswirkung auf das Angebot
Werkstoff- und Prüfabschnitt im Fertigungsablauf
Käufer stellt bereit
Bezüge, Maße, Toleranzen, Passungen, Gewinde und empfindliche Kanten
Zhenling bestätigt
Fertigungs- und Prüfablauf
Auswirkung auf das Angebot
Aufspannungen, Werkzeugzugänglichkeit, Prüfung und Risiko der Nacharbeit
Käufer stellt bereit
Oberflächenbeschaffenheit, galvanische Beschichtung, Reinigung, Abdeckung sowie Kontakt- und Sichtflächen
Zhenling bestätigt
Bezugsquelle, Abfolge und Schutzkonzept
Auswirkung auf das Angebot
Annahmen zu externer Bearbeitung, Handhabung und Lieferzeit
Käufer stellt bereit
Anforderungen an Werkstoffnachweise, Maßprüfungen, Erstteil- und Endprüfung sowie Kennzeichnung
Zhenling bestätigt
Verfügbarkeit, Verfahren, Stichprobenumfang und Format
Auswirkung auf das Angebot
Umfang der Qualitätsdokumentation
Käufer stellt bereit
Prototyp, Losgröße und realistische Prognose für Folgeaufträge
Zhenling bestätigt
Aufspannung und Fertigungsablauf
Auswirkung auf das Angebot
Verteilung der Aufspannkosten und Stückkosten
Käufer stellt bereit
Oberflächenschutz, Zwischenlagen, Kennzeichnung, Zielort und Anforderungen des Importeurs
Zhenling bestätigt
Verpackungsverfahren und Annahmen zur Logistik
Auswirkung auf das Angebot
Handhabung, Fracht und Dokumentation
Käufer stellt bereit
Erforderlicher Ankunftszeitpunkt und Meilensteine für die Freigabe
Zhenling bestätigt
Realisierbarer Zeitplan nach Klärung aller offenen Punkte
Auswirkung auf das Angebot
Kapazität, externe Bearbeitungsschritte und Versandoptionen
Engpassübersicht für vergleichbare PMMA-Angebote
MAT-01
Werkstoff
Werkstoffsorte, Lieferform, Zustand, Verfügbarkeit und Leitfähigkeit können das Angebot bestimmen, noch bevor die Maschine ausgewählt ist.
GEO-02
Geometrie
Tiefe Hohlräume, dünne Bereiche, mehrere Bearbeitungsrichtungen und schwieriges Entgraten können zusätzliche Aufspannungen und Risiken bei der Handhabung verursachen.
ACC-03
Abnahme
Kritische Toleranzen, Stichprobenumfang, Berichtsformat und Anforderungen an das Erstteil können den Prüfplan verändern.
SUR-04
Oberfläche
Reinigung, galvanische Beschichtung, Schutz von Kontaktflächen, Vorgaben für das Erscheinungsbild und Verpackung können bei der Übergabe ausschlaggebend sein.
DEL-05
Lieferung
Stückzahl, Zeitpunkt der Freigabe, externe Bearbeitungsschritte, Zielort und Zuständigkeit für Dokumente können die kaufmännische Abwicklung verändern.
Wer trägt das Risiko, wenn etwas schiefgeht?
Bei einem Zerspanungsauftrag wird das Risiko anhand der schriftlich festgelegten Abnahmekriterien verteilt, nicht nach Kulanz. Vor Fertigungsbeginn sollte die Bestellung die gekennzeichneten Geometrieelemente, das Messverfahren, die Temperatur für die Abnahme, den Prüfumfang, die Entscheidungsregel und die Zuständigkeit für Ausschuss nennen, falls sich beigestelltes Halbzeug anders verhält als beschrieben. Die Freigabe des Erstteils ist der Haltepunkt: Das Los wird erst freigegeben, wenn diese Parameter akzeptiert sind. Bitten Sie alle Anbieter, deren Angebote Sie vergleichen, einschließlich uns, diese Liste vor der Angebotserstellung schriftlich festzuhalten.
Die vereinbarte Incoterm-Klausel ist eine Risikoentscheidung und nicht nur eine Frage der Frachtkosten. Nach den Incoterms-Regeln, die üblicherweise für den Export bearbeiteter Bauteile gelten, gehen die Waren bei EXW am Werkstor, bei FOB im Verladehafen und bei DDP erst mit der Lieferung an Ihre Tür in Ihren Risikobereich über; deshalb bestimmt die im Angebot genannte Klausel, wer während des Transports das Risiko für Verlust, Beschädigung und Zoll trägt.
Die teuerste Beanstandung bei Acrylglas betrifft oft ein Bauteil, das die Maßprüfung bestanden hat. Die Maße stimmen, die Teile werden versandt und kommen zurück, weil die Sichtfläche unter der Beleuchtung des Kunden trüb wirkt. Bei der Zerspanung ist nichts falsch gelaufen; die Oberflächenbeschaffenheit war nie festgelegt worden.
Thermische Maßabweichung — eine Toleranz ohne Temperatur ist kein Abnahmekriterium
Veröffentlichte Werte für die lineare Wärmeausdehnung von PMMA liegen etwa bei 0,07 mm pro Meter und °C und damit ungefähr beim 6-Fachen von Stahl. Nutzen Sie diesen Wert als Größenordnung für die Planung und prüfen Sie bei grenzwertigen Maßen das Datenblatt des Herstellers. Deshalb ist eine Angabe von ±0,01 mm ohne Bezugstemperatur, ohne Aussage zur Korrektur und ohne Unsicherheitsbudget eine Werbeaussage statt eines Abnahmekriteriums.
| Länge des Geometrieelements | ΔT = 2 °C | ΔT = 5 °C | ΔT = 10 °C |
|---|---|---|---|
| 50 mm | 0,007 mm | 0,018 mm | 0,035 mm |
| 100 mm | 0,014 mm | 0,035 mm | 0,070 mm |
| 300 mm | 0,042 mm | 0,105 mm | 0,210 mm |
| 500 mm | 0,070 mm | 0,175 mm | 0,350 mm |
Die internationale Bezugstemperatur für Maßmessungen beträgt 20 °C. Eine Toleranzangabe für „das Bauteil“ ist kein Abnahmekriterium; eine Toleranzangabe für 3 benannte Maße bei einer festgelegten Temperatur schon.
Vom Kunden beigestelltes Halbzeug
Das ist Routine, sobald die Anfrage den Zustand des beigestellten Materials, das verfügbare Aufmaß, die Werkstoffidentität, die Erwartungen an die Prüfung und die Zuständigkeit für Ausschuss festlegt, falls sich das Halbzeug anders verhält als beschrieben. Bei nicht näher beschriebenem, vom Kunden beigestelltem Material beginnen die Streitigkeiten.
Eigenspannungen im Zeitverlauf
Nennen Sie die Wanddicke und die über die Zeit benötigte Maßstabilität; dann wird das Spannungsarmglühen zu einem geplanten Arbeitsschritt statt zu einem späteren Gesprächsthema.
Verunreinigung durch Eisenpartikel
Bei einem transparenten Bauteil müssen Kunststoffspäne getrennt von Metallspänen gehandhabt werden, weil Verunreinigungen sonst erst bei Ihrer Wareneingangsprüfung statt bei unserer auffallen.
Die Zerspanung kann die Plattentoleranz an einer unbearbeiteten Fläche nicht korrigieren
Die Dicke gegossener PMMA-Platten weicht um etwa ±10 % ab, bei extrudierten Platten um etwa ±5 %; wenn die Dicke im Lieferzustand funktionsrelevant ist, muss dies beim Einkauf entschieden werden, nicht bei der Zerspanung.
2 kaufmännische Bedingungen gehören in dieselbe E-Mail wie die technische Zeichnung
Bei Exportaufträgen für Zerspanung aus China sind branchenweit Anzahlungen von 30–50 % üblich; der Restbetrag wird per T/T vor dem Versand beglichen. Das ist die Praxis vergleichbarer Anbieter und keine Bedingung von Zhenling; die Bedingungen für Ihren Auftrag werden im Angebot festgelegt. Anbieter, die Zerspanung für den Export anbieten, unterzeichnen auf Anfrage üblicherweise Geheimhaltungsvereinbarungen auf der Vorlage einer der beiden Parteien; sprechen Sie dies daher an, bevor Dateien zur Prüfung geöffnet werden.
Was kann Zhenling tatsächlich belegen?
Die öffentlich dokumentierten Arbeiten von Zhenling betreffen Metall: Kohlenstoff- und legierte Stähle, Edelstahlsorten, Nickellegierungen und Aluminium, nach Kundenzeichnung gefertigt für Druckbehälter, Öl-Gas-Trennung und Fluidsteuerung. Käufer, die uns für Acrylglasbauteile prüfen, haben Anspruch darauf zu erfahren, wie viel sich davon übertragen lässt; deshalb zeigen wir es hier in einer Übersicht mit 3 Spalten statt in einem Werbesatz.
ÜBERSICHT ÜBERTRAGBARER FÄHIGKEITEN
Alle Punkte in der dritten Spalte werden bei der Prüfung der technischen Zeichnung geklärt und vor dem ersten Schnitt im Angebot festgehalten; anhand des Erstmusters nehmen Sie diese festgelegten Parameter vor der Chargenfreigabe an oder lehnen sie ab. Das ist der branchenübliche Ablauf, wenn ein Fertigungsbetrieb erstmals mit einem Werkstoff arbeitet.
Laut den vom Unternehmen bereitgestellten Profildaten ist es seit 2006 an einem 8.000 m² großen Fertigungsstandort in Jiashan mit einer 6.000 m² großen Werkhalle tätig. Diese Angaben belegen weder Erfahrung mit PMMA noch ein bestimmtes Exportvolumen oder die Fähigkeit, ein angefragtes Bauteil zu fertigen; Werkstoffsorte, Vorgeschichte des Halbzeugs, Fertigungsablauf, Stabilitätsrisiken und Prüfung müssen für den jeweiligen Auftrag bewertet werden.
Eine Pauschaltoleranz ohne Angaben zur Temperatur oder zur funktionalen Passung reicht für die Bewertung des PMMA-Fertigungsprozesses nicht aus. Kennzeichnen Sie die Maße an Fügestellen und Dichtflächen, damit Spannvorrichtung, Schnittfolge, Konditionierung und Prüfung für den Auftrag bewertet werden können.
Was die einzelnen Nachweisdokumente belegen können und was nicht
DOC-01
Werkstoffzertifikat oder Chargennachweis
Belegt
Identität und Werte, die das Dokument ausdrücklich abdeckt
Ersetzt nicht
Maße oder Oberflächenzustand des fertigen Bauteils
DOC-02
Maßprüfbericht
Belegt
Unter den angegebenen Bedingungen gemessene Merkmale, bewertet anhand dokumentierter Rückverfolgbarkeit und der üblichen Praxis zur Bezugstemperatur
Ersetzt nicht
Nicht gemessene Geometrieelemente oder eine Abnahme ohne Messunsicherheitsbudget
DOC-03
Erstmuster
Belegt
Vereinbarte Merkmale gemäß dem freigegebenen Zeichnungsstand
Ersetzt nicht
Für sich genommen keine Kontrolle von Charge zu Charge
DOC-04
Chargenaufzeichnungen
Belegt
Durchgängige Anwendung der freigegebenen Kontrollen für die freigegebene Charge
Ersetzt nicht
Alles, was außerhalb der vertraglich vereinbarten Prüfumfangsregelung liegt
Käufer betrachten einen Maßprüfbericht häufig als Beleg dafür, dass eine Toleranz eingehalten wurde. Er belegt, dass ein Messwert erfasst wurde. Ob dieser Wert eine Abnahmeentscheidung trägt, hängt vom Messgerät, seinem Kalibrierstatus und dem Messunsicherheitsbudget des Ergebnisses sowie von einer vorab vereinbarten Entscheidungsregel ab, über die nicht erst im Nachhinein gestritten wird.
Tools für die CNC-Bearbeitung von Acrylglas (PMMA)
APP_01
Auswahlhilfe: gegossenes oder extrudiertes PMMA
APP_02
Rechner für die thermische Maßänderung von PMMA
APP_03
Auswahlhilfe für den Fertigungsablauf
APP_04
Vollständigkeitsprüfung für Anfragen zu Acrylglas
FAQ: Was Käufer vor der Freigabe eines Auftrags zur PMMA-Zerspanung fragen
Eine einzige seriöse Zahl gibt es nicht, denn sie hängt von der Größe des Geometrieelements, dem Zustand des Halbzeugs, der Anzahl der Aufspannungen und den Messbedingungen ab. Bei zerspantem PMMA sind für allgemeine Geometrieelemente branchenüblich etwa ±0,1 mm erreichbar; bei einzeln gekennzeichneten Maßen sind engere Toleranzen möglich. Schicken Sie die technische Zeichnung mit markierten Funktionsmaßen und geben Sie die Messtemperatur an.
Gegossenes Acrylglas eignet sich für optische Klarheit, das Verkleben mit Lösungsmitteln, Thermoformen und dicke Bereiche, durch die man hindurchsehen soll. Extrudiertes Acrylglas kommt infrage, wenn die gelieferte Plattendicke ein Funktionsmaß ist, das Bauteil verdeckt, lackiert oder laminiert wird oder der Querschnitt dünn ist und die Kosten eine Rolle spielen. Bei 6 mm liegen die Werkstoffkosten für extrudierte Platten pro Quadratmeter zudem 20–40 % niedriger.
Nicht allein durch Zerspanung. Auf einer gefrästen Dichtfläche bleiben Werkzeugspuren zurück, die im Durchlicht als Schlieren erscheinen und sich durch keine Vorschubgeschwindigkeit vollständig vermeiden lassen. Optische Klarheit lässt sich anschließend durch stufenweises Nassschleifen, Flammpolieren oder Dampfpolieren wiederherstellen; jedes Verfahren hat eigene Kosten, erfordert ein eigenes Maßaufmaß und hat Grenzen bei der Werkstoffverträglichkeit. Polieren sollte als Oberflächenbearbeitung ausdrücklich spezifiziert und nicht stillschweigend vorausgesetzt werden.
Acrylglas bietet höhere optische Klarheit, Oberflächenhärte und UV-Beständigkeit. Polycarbonat ist wesentlich schlagfester und die sicherere Wahl, wenn das Bauteil einen Stoß aufnehmen muss. Acrylglas reagiert zudem empfindlicher auf Lösungsmittel und Reinigungschemikalien, was bei Gehäusen für Labore und Anwendungen mit Lebensmittelkontakt relevant ist.
Ja. Plexiglas und Perspex sind Handelsnamen für denselben thermoplastischen Kunststoff, PMMA; bei der Zerspanung von Plexiglas, Perspex und PMMA handelt es sich also um dieselbe Arbeit. Auf einer technischen Zeichnung zählen jedoch die Spezifikation, die Kategorie, die Werkstoffsorte und der Lieferzustand statt des Handelsnamens, denn darauf kann eine Bestellung den Lieferanten verpflichten.
Ja, sobald in der Anfrage der Lieferzustand, das verfügbare Bearbeitungsaufmaß, die Werkstoffidentität, die erwarteten Prüfungen und die Zuständigkeit für das Ausschussrisiko festgelegt sind, falls sich das Halbzeug anders verhält als beschrieben. Vom Kunden bereitgestellter Werkstoff ist üblich; Streit entsteht, wenn Angaben zu diesem Werkstoff fehlen.
Die in der Bestellung festgelegten Nachweise, die vor Beginn der Fertigung benannt werden müssen. Fragen Sie bereits bei der Anfrage nach der Liste der zu prüfenden Geometrieelemente, der Prüfmethode, dem Prüfumfang und dem Berichtsformat, damit konkurrierende Angebote tatsächlich vergleichbar sind.