Skontaktuj się z firmą Zhenling

Zaplanuj wymagania dotyczące niklowania bezprądowego metalowych części na zamówienie
Niklowanie bezprądowe daje najlepsze rezultaty, gdy rysunek techniczny zawiera więcej niż samą nazwę wykończenia. Przed ustaleniem naddatków po obróbce skrawaniem lub wyborem zewnętrznego wykonawcy należy ująć materiał podłoża, środowisko pracy, cechy krytyczne, maskowanie, badania i wymaganą dokumentację w wymaganiach możliwych do weryfikacji, aby uniknąć poprawek. Zapytanie o niklowanie bezprądowe powinno określać materiał podłoża, grubość powłoki, maskowanie, wymiary krytyczne, obróbkę cieplną i odpowiedzialność za kontrolę. Cena nie jest jedynym wynikiem wyceny. W ofercie warto zażądać wskazania proponowanego przebiegu procesu technologicznego, granic możliwości wykonawczych, wymaganej dokumentacji i założeń dotyczących terminów.
Omów wymagania dotyczące obróbki skrawaniem przed niklowaniem u zewnętrznego wykonawcy
Pobierz arkusz przeglądu rysunku technicznego do niklowania bezprądowego
Zhenling omawia wyłącznie dane wejściowe dotyczące obróbki skrawaniem. Przydatność powłoki, wybór procesu, zatwierdzenie i kontrolę musi potwierdzić faktyczny wykonawca niklowania.
- Zakres Ni-P Wyłącznie nikiel-fosfor
- Przegląd rysunku technicznego Uzgodnione grubości i wymiary
- 3 poziomy dokumentacji Zamówienie, badania i potwierdzenie od wykonawcy
- Podstawowy model kosztów Ryzyka zakresu bez wymyślonych oszczędności
- Niezależna weryfikacja Decyzje o niklowaniu należą do faktycznego wykonawcy
Zacznij od mechanizmu uszkodzenia, a nie od ogólnej zalety przy złożonej geometrii
Kąpiel chemiczna może osadzać warstwę stopu niklu z fosforem w reakcji autokatalitycznej, bez zewnętrznego prądu elektrycznego. Proces ten może pokrywać elementy o złożonej geometrii bez przepływu prądu stosowanego przy galwanicznym niklowaniu, ale nie dowodzi, że każdy narożnik otrzyma powłokę o tej samej grubości.
Zacznij od części, a nie od hasła o wykończeniu
W przypadku zaworu, wału lub innego precyzyjnie obrabianego skrawaniem komponentu układu przepływowego Zhenling może przeanalizować naddatki na obróbkę skrawaniem i powierzchnie krytyczne. Rola firmy kończy się na uporządkowaniu danych z rysunku technicznego potrzebnych do rozmowy z faktycznym wykonawcą niklowania.
Narażenie na korozję
Należy określić środowisko, temperaturę, cykl czyszczenia i przewidywany mechanizm uszkodzenia. Odporność na korozję zależy od materiału podłoża, osadu, grubości, porowatości i zastosowanej obróbki po nałożeniu powłoki.
Charakter zużycia
Należy opisać, czy kontakt wiąże się z poślizgiem, adhezją, ścieraniem, zużyciem frettingowym czy uderzeniami. Większa twardość nie zawsze oznacza lepszą odporność na zużycie przy innej metodzie badania lub konfiguracji styku.
Geometria o utrudnionym dostępie
Nie ma bezwarunkowej gwarancji równomiernej grubości powłoki w otworach nieprzelotowych ani innych trudno dostępnych przestrzeniach wewnętrznych. Przepływ roztworu, uwięzione ciecze lub gazy oraz położenie przyrządów mocujących i maskowania mogą wpływać i będą wpływać na pokrycie powłoką.
Rzeczywiste ograniczenia „równomiernej powłoki”
ASTM B733-22 wskazuje, że uzyskanie stosunkowo równomiernej powłoki na częściach o nieregularnych kształtach zależy od dość swobodnego przepływu roztworu niklującego po powierzchniach. Dostęp fizyczny nadal ma znaczenie: faktyczny wykonawca musi ocenić przestrzenie wewnętrzne, ślepe kieszenie i mocowanie, ponieważ osadzanie wymaga kontaktu aktywnego roztworu z powierzchnią katalityczną.
- Należy zapytać, gdzie w pobliżu podłoża mogą gromadzić się pęcherzyki wodoru lub roztwór o zmniejszonym stężeniu składników aktywnych.
- Należy wskazać otwory lub kanały wymagające szczególnej uwagi pod względem przepływu roztworu, odpowietrzania albo obracania części.
- Należy zapytać, czy minimalna grubość osadu jest wymagana wewnątrz kanału, czy tylko w łatwo dostępnych obszarach o krytycznych funkcjach.
W przypadku zaworów, wałów, walców, kołnierzy i innych komponentów układów przepływowych należy zacząć od mechanizmu uszkodzenia i powierzchni krytycznych, zamiast zakładać przydatność niklowania bezprądowego. Te dane pozwalają uzgodnić naddatki na obróbkę skrawaniem i wymagania trwałości, zanim wykonawca określi sprawdzalne wymagania dotyczące wykończenia.
Określ wymagane właściwości za pomocą listy kontrolnej zapytania ofertowego o niklowanie bezprądowe
Samo określenie kategorii zawartości fosforu nie przesądza o właściwościach gotowego osadu. Skład, stężenie jonów niklu, środek redukujący, pH, temperatura, mieszanie, szybkość osadzania, wiek kąpieli, stan podłoża i obróbka cieplna mogą wpływać na twardość, trwałość, ochronę przed korozją oraz inne właściwości osadu.
Pytanie o wymagane właściwości
Dane do przekazania
Dokumentacja lub parametr do potwierdzenia
Co musi być odporne na korozję?
Medium, stężenie, temperatura, czyszczenie i charakter narażenia
Rodzaj osadu, podstawa określenia grubości i odpowiednia metoda badania
Jaki rodzaj zużycia występuje?
Para współpracujących powierzchni, obciążenie, ruch, smarowanie i zanieczyszczenia
Wymagania dotyczące twardości lub zużycia powiązane z określoną metodą
Czy właściwości magnetyczne lub elektryczne mają znaczenie?
Ograniczenie funkcjonalne i miejsce styku w montażu
Skład oraz podstawa badania przewodności lub właściwości magnetycznych
Co następuje po cyklu niklowania?
Obróbka cieplna, szlifowanie, klejenie, montaż lub sterylizacja
Zatwierdzona kolejność operacji i wymiary przed niklowaniem oraz po nim
Które powierzchnie są krytyczne?
Pasowania, gwinty, otwory, uszczelnienia, styki i układ baz odniesienia
Maskowanie, miejsca kontaktu z zawieszką, miejsca pomiaru i pobieranie próbek
To nie jest lista dostępnych produktów
Kategorie o niskiej, średniej i wysokiej zawartości fosforu służą wstępnemu planowaniu i nie stanowią oferty produktów Zhenling. Dokumentacja faktycznego wykonawcy będzie zależeć od dostępnego składu kąpieli, stabilności procesu, obowiązującej specyfikacji, przebiegu obróbki cieplnej i wyników badań.
Przygotuj dane dotyczące podłoża i wykończenia
Zweryfikowane źródła techniczne pokazują również, że najtwardszy osad niklu bezprądowego nie zawsze jest najlepszym wyborem przy danym mechanizmie zużycia. Dlatego użyteczny wykaz wymagań zaczyna się od problemu eksploatacyjnego i badania odbiorczego, a dopiero potem od pytania o osad niklowo-fosforowy proponowany przez wykonawcę.
Zastąp przymiotniki sprawdzalnymi kryteriami odbioru
- Zamiast „Wysoka odporność na korozję” należy podać środowisko, czas narażenia, kryteria badania i podstawę odbioru.
- Zamiast „Wysoka odporność na zużycie” należy określić parę współpracujących powierzchni, ruch, obciążenie i smarowanie.
- Do wymogu „Równomierna grubość” należy dodać miejsce badania oraz zatwierdzony zakres lub wymagane minimum.
- Do wymogu „Dobra przyczepność” należy dodać sposób przygotowania powierzchni, badanie i kryterium odbioru, które ma zastosowanie.
„Nasz przegląd wymagań dotyczących obróbki skrawaniem zaczyna się od powierzchni wskazanych na rysunku technicznym, które muszą zachować funkcję po obróbce wykończeniowej. Decyzje o powłoce należą do zatwierdzonego wykonawcy, ale naddatków, baz odniesienia i maskowania nie należy odkładać do czasu ukończenia części.”
Sprawdź materiał podłoża, stan powierzchni i geometrię przed niklowaniem
Ryzyko słabej przyczepności wynika już z materiału bazowego i jego rzeczywistego stanu, a nie dopiero z oznaczenia wykończenia. Stale węglowe i stopowe, stale nierdzewne, stopy aluminium, stopy miedzi i inne materiały mogą wymagać od zatwierdzonego wykonawcy różnych decyzji dotyczących czyszczenia, aktywacji i przygotowania wstępnego.
Stan materiału
Przed określeniem przygotowania wstępnego przez wykonawcę należy zapisać gatunek, stan materiału i wcześniejszą obróbkę cieplną.
Stan powierzchni
Należy wskazać ślady obróbki skrawaniem, obróbkę elektroerozyjną, tlenki, spoiny, porowatość i naprawy, zamiast traktować podłoże jako jednorodne.
Ograniczenia geometryczne
Należy wskazać otwory nieprzelotowe, kanały wewnętrzne, gwinty, uszczelnienia i miejsca kontaktu z zawieszką wymagające wyraźnej oceny.
Aluminium wymaga pytań dotyczących konkretnego stopu
Przy niklowaniu bezprądowym aluminium należy przekazać zatwierdzonemu wykonawcy informacje o stopie i stanie utwardzenia, zawartości krzemu i miedzi, sposobie wytworzenia materiału — odlewanym lub przerabianym plastycznie — stanie powierzchni oraz wymaganym wyglądzie. Ponieważ aluminium szybko się utlenia, wykonawca musi dobrać i kontrolować czyszczenie, trawienie kwasowe, cynkanowanie lub inną sekwencję aktywacji w granicach zatwierdzonych parametrów. Jeśli na rysunku technicznym nadal rozważa się różne sposoby wykończenia, przed ostatecznym określeniem powłoki należy przeanalizować wymagania dotyczące anodowania komponentów aluminiowych.
- Nie należy zakładać, że standardowe lub dwukrotne cynkanowanie nadaje się do wszystkich rodzajów aluminium.
- Nie należy uznawać stwierdzenia „niklowanie aluminium” za dowód przyczepności.
- Należy wskazać wszystkie obszary powierzchni aluminiowych wymagające przewodności elektrycznej, lutowności, odporności na korozję lub dobrego wyglądu.
- Przed rozpoczęciem planowania przygotowania wstępnego należy poinformować wykonawcę o wkładkach, różnych materiałach, naprawach spawalniczych i zamkniętych kanałach.
Stal o wysokiej wytrzymałości i niestandardowe powierzchnie wymagają dodatkowej oceny
Warstwa tlenków po obróbce elektroerozyjnej, powierzchnie chropowate lub z naprężeniami oraz obszary porowate mogą pogorszyć jakość skądinąd prawidłowego osadu. NASA JSC PRC-5007 pokazuje, dlaczego niektóre prace ze stalą o wysokiej wytrzymałości wymagają kontrolowanego prowadzenia dokumentacji i wygrzewania, lecz podane tam wartości liczbowe dotyczą sprzętu JSC i nie powinny być przenoszone do niezwiązanego z nim wymagania bez udziału zatwierdzającego inżyniera i wykonawcy.
Wymagania dotyczące powierzchni krytycznych
Te oznaczenia służą uzyskaniu informacji od wykonawcy; nie przesądzają o przydatności niklowania. Należy wskazać obszary bez powłoki, gwinty, otwory, gniazda łożysk, powierzchnie uszczelniające, styki elektryczne, spoiny, ostre krawędzie i możliwe punkty zawieszenia.
Do wskazania miejsc pomiaru, maskowania lub kontaktu z zawieszką należy użyć konkretnego symbolu albo oznaczenia.
Należy określić układ baz odniesienia wymagany do montażu po zakończeniu nakładania powłoki.
Należy wskazać warunki sprzyjające uwięzieniu pozostałości środków czyszczących lub wody, zwłaszcza przy zamkniętych otworach i we wnękach.
Podaj na rysunku technicznym grubość powłoki, wymiary krytyczne i maskowanie
Po nałożeniu powłoki gwinty, otwory oraz pasowania łożysk i uszczelnień mogą się znacznie zmienić, dlatego oznaczenie „niklować” nie wystarczy, jeśli grubość nominalna lub minimalna, miejsce jej określenia i dane o tolerancjach podlegają różnym wymaganiom.
Kupujący popełniają błąd, zakładając, że samo podanie grubości chroni pasowanie. Ryzyko wynika z możliwej rozbieżności między wymiarem przed niklowaniem, sposobem określenia grubości powłoki, miejscem pomiaru i kolejnością operacji wykończeniowych; wartość nominalna nie zawsze określa minimum ani dopuszczalny zakres.
Zabezpiecz funkcję wału o wąskiej tolerancji przed zatwierdzeniem do produkcji
Powtarzalne ustalenie wymiarów do obróbki skrawaniem przed niklowaniem wymaga określenia przez kupującego zależności między łożyskiem, uszczelnieniem i bazami odniesienia. Jasny zakres wymagań ma większe znaczenie niż niepoparta dowodami obietnica idealnej tolerancji po nałożeniu powłoki. Na przykład przy gotowej średnicy zewnętrznej 25,00 mm i grubości 10 µm na każdej powierzchni nominalna średnica przed niklowaniem wynosi 24,98 mm, przed uwzględnieniem tolerancji.
- Numer i rewizja rysunku technicznego
- Gatunek i stan materiału podłoża
- Naddatek na obróbkę skrawaniem i układ baz odniesienia
- Ograniczenia chropowatości lub przygotowania powierzchni
Przed niklowaniem
- Wymagana grubość osadu i miejsca krytyczne
- Strefy bez powłoki, maskowanie oraz miejsca zawieszenia i kontaktu
- Kanały o utrudnionym dostępie i cyrkulacja roztworu
- Obróbka cieplna lub obróbka wykończeniowa po niklowaniu
Podczas przeglądu u wykonawcy
- Metoda pomiaru i pobieranie próbek
- Kryteria wyglądu i przyczepności
- Wymiary krytyczne po niklowaniu
- Certyfikat, raport i identyfikowalność partii
Przy odbiorze
Należy wskazać średnice współpracujące z łożyskami i uszczelnieniami oraz średnice montażowe, które muszą zachować funkcję po nałożeniu powłoki.
Powierzchnie pasowane
Należy określić, czy szlifowanie lub polerowanie odbywa się przed niklowaniem czy po nim oraz kto odpowiada za uzyskany wymiar.
Kolejność operacji wykończeniowych
Należy określić miejsca pomiaru grubości powłoki i wymiarów, zamiast polegać na ogólnym oznaczeniu.
Miejsca kontroli odbiorczej
Zarówno miejsca krytyczne na komponencie, jak i cała wymagana dokumentacja wykonawcy muszą być wskazane na rysunkach technicznych, a nie jedynie domniemane. ASTM B733 rzeczywiście określa między innymi grubości, wymagania dotyczące przyczepności, wyglądu i porowatości, ale to kupujący wybiera parametry, wymagane badania i ewentualne dodatkowe wymagania dla danego zamówienia.
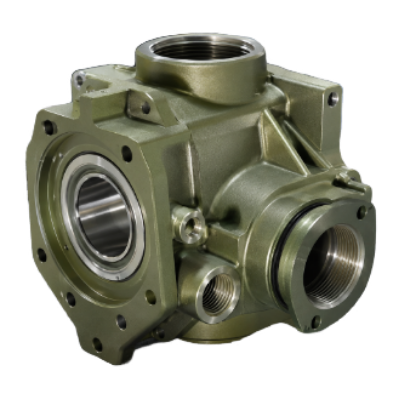
Wartości nominalna, minimalna i zakres nie są zamienne
Wartość nominalna może wyznaczać pożądany środek zakresu procesu, wartość minimalna — ochronę funkcjonalną, a zakres — kontrolę pasowania. Rysunek techniczny i zamówienie powinny również określać, czy pomiary wykonuje się miejscowo, jako średnią, czy na próbce kontrolnej.
Arkusz przeglądu rysunku technicznego do niklowania bezprądowego
Arkusz do pobrania obejmuje rewizję, materiał podłoża, wymagania dotyczące osadu, podstawę wymiarowania, cechy krytyczne, maskowanie, miejsca zawieszenia, kontrolę, obróbkę cieplną, dokumentację, ilość, podział na partie, pakowanie i docelowy termin dostawy. Pomaga przygotować rozmowę; nie stanowi zatwierdzenia konstrukcji ani procesu niklowania.
Niklowanie bezprądowe a galwaniczne: wybór według geometrii i funkcji
W procesach galwanicznym i bezprądowym osad powstaje w różny sposób. Przy niklowaniu galwanicznym prąd elektryczny przepływa między anodami niklowymi a częścią, więc gęstość prądu i geometria wpływają na miejsca narastania metalicznego niklu. Niklowanie bezprądowe wykorzystuje roztwór zawierający sól niklu i środek redukujący, który podtrzymuje osadzanie autokatalityczne.
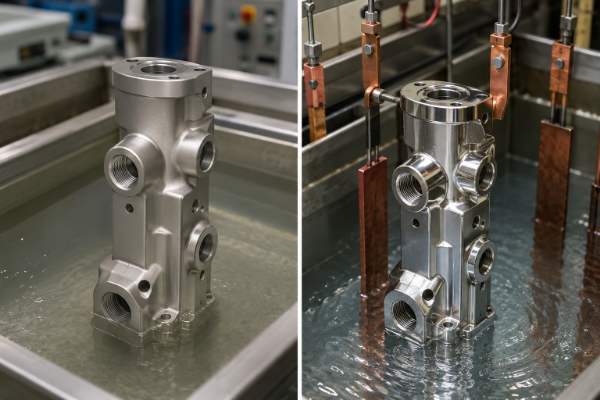
Kryterium wyboru
Niklowanie bezprądowe
Niklowanie galwaniczne
Mechanizm osadzania
Redukcja chemiczna na powierzchni katalitycznej
Zewnętrzny prąd elektryczny i obwód anoda–katoda
Skład osadu
W zakresie tej strony: zwykle stop niklu z fosforem
Głównie nikiel; rodzaj kąpieli i dodatki wybłyszczające wpływają na wykończenie
Pytanie o geometrię
Czy świeży roztwór niklujący może przepływać przy każdej powierzchni, która wymaga pokrycia?
Jak rozkłada się gęstość prądu na krawędziach, we wgłębieniach i w obszarach osłoniętych?
Pytanie o wymiary
Gdzie określa się i mierzy grubość powłoki?
Gdzie obszary o dużej i małej gęstości prądu mogą zmienić grubość osadzanego niklu?
Pytanie o właściwości
Jaki skład, jaka obróbka cieplna i jakie badanie potwierdzają wymagane właściwości?
Czy priorytetem jest czystość, plastyczność, wygląd czy rozkład grubości osadu?
Osoba odpowiedzialna za wybór
Odpowiedzialny inżynier i faktyczny wykonawca, na podstawie wymagań danego zamówienia
Kompromis, który należy uwzględnić przy zakupie
Niklowanie bezprądowe nie jest „lepsze” dla każdej części, a galwaniczne nie jest „tańsze” przy każdym pełnym zakresie prac. Metodę niklowania należy dobrać do funkcji, geometrii, materiału, kontroli i wymaganej dokumentacji. Wykonawcę należy poprosić o wyjaśnienie ograniczeń proponowanego rozwiązania.
01
Jeśli o wyborze decyduje czysty nikiel, plastyczność lub dekoracyjne, błyszczące wykończenie niklowe, na tej podstawie należy ocenić niklowanie galwaniczne.
02
Jeśli o wyborze decydują geometria i stop niklu z fosforem, należy ocenić niklowanie bezprądowe z uwzględnieniem ograniczeń przepływu roztworu i kontroli kąpieli.
03
Jeśli powłoka wielowarstwowa obejmuje chromowanie, złocenie, srebrzenie lub cynowanie, należy określić wymagania dla każdej warstwy i każdej granicy między warstwami osobno.
Oddziel zakres obróbki skrawaniem od zakresu niklowania u zewnętrznego wykonawcy
Przy pracach wieloetapowych niejasny podział odpowiedzialności za obróbkę skrawaniem i niklowanie sprzyja sporom o poprawki. Zatwierdzenie rysunku technicznego i wykonawcy, kontrola wymiarów, transport oraz decyzje dotyczące niezgodności mogą należeć do różnych organizacji. Mówiąc wprost, potrzebne jest udokumentowane przekazanie części między etapami, a nie domniemana usługa obejmująca wszystko.
Materiał
Należy ustalić, kto dostarcza materiał i certyfikaty.
Obróbka skrawaniem
Należy przypisać odpowiedzialność za cechy detalu, naddatki, bazy odniesienia i dane dotyczące przygotowania powierzchni.
Zatwierdzenie niklowania
Należy wskazać faktycznego wykonawcę i osobę uprawnioną do zatwierdzenia.
Weryfikacja
Należy przypisać odpowiedzialność za maskowanie, wymiary krytyczne, badania i raporty.
Przekazanie
Należy określić pakowanie, transport, identyfikację partii i kontrolę zmian.
Niezgodność
Należy określić, kto odpowiada za wstrzymanie, decyzję o dalszym postępowaniu, poprawki i zwolnienie.
Co Zhenling może omówić
Zhenling Metal wykonuje metalowe części na zamówienie na podstawie rysunków technicznych i próbek: toczenie CNC, frezowanie CNC komponentów na zamówienie, szlifowanie, wytaczanie, cięcie elektroerozyjne drutem, spawanie i montaż. Profil firmy podaje, że działalność rozpoczęto w 2006 roku, i opisuje zakład w Jiashan o powierzchni 8 000 m², w tym halę produkcyjną o powierzchni 6 000 m². Wymienia również doświadczenie w pracy ze stalami węglowymi, stopowymi i nierdzewnymi, stopami na bazie niklu oraz stopami aluminium.
Czego nie potwierdzają publicznie dostępne informacje
Informacje o obróbce skrawaniem nie oznaczają, że firma dysponuje własną kąpielą niklującą, kontroluje zakład niklowania, ma zatwierdzone składy kąpieli i procesy niklowania bezprądowego, możliwości kontroli lub zapewnia identyfikowalność u wykonawcy. Zhenling nie będzie zakładać żadnej z tych rzeczy bez pisemnego potwierdzenia odnoszącego się do konkretnego zakresu.
- Zhenling nie kontroluje zawartości fosforu ani nie zatwierdza kąpieli chemicznej.
- Zhenling nie certyfikuje przyczepności, twardości, grubości osadu ani odporności na korozję.
- Zhenling nie zastępuje klienta ani wykonawcy w podejmowaniu decyzji o zwolnieniu części.
Omów wymagania dotyczące obróbki skrawaniem przed niklowaniem u zewnętrznego wykonawcy
Zhenling omawia wyłącznie dane wejściowe dotyczące obróbki skrawaniem. Przydatność powłoki, wybór procesu, zatwierdzenie i kontrolę musi potwierdzić faktyczny wykonawca niklowania.
Poproś faktycznego wykonawcę niklowania o dokumentację
Powołanie się na normę bez wskazania jej rewizji lub zakresu może sugerować zgodność, której nie wykazano. ASTM B733, ISO 4527 i specyfikacje przemysłu lotniczego mogą stawiać różne wymagania; samo wskazanie jednej z nich nie gwarantuje, że część, wykonawca lub raport odpowiada zamierzonemu zakresowi.
SPRAWDZONO
ASTM B733-22
Sprawdzono aktualny zakres; zachowano ograniczenie dotyczące cyrkulacji
ZWERYFIKOWANO
ISO 4527:2003
Zakres dotyczący niklu z fosforem; status normy sprawdzono w lipcu 2026
OBJĘTO KONTROLĄ
Kontekst NASA JSC
Wymagania dotyczące rysunku technicznego i kontroli ryzyka, a nie powszechny certyfikat
WYMAGANE
Faktyczny wykonawca
Kwalifikacja i zakres badań muszą być udokumentowane
| Poziom dokumentacji | O co poprosić | Czego sama w sobie nie dowodzi |
|---|---|---|
| Zgodność z zamówieniem i rysunkiem technicznym | Rewizja, materiał podłoża, wymagania dotyczące osadu, partia i dokumentacja odbioru | Kwalifikacja procesu w całej organizacji |
| Wyniki określonych badań | Grubość, przyczepność, twardość, odporność na korozję, wygląd lub inne wyniki wymagane w zamówieniu | Każda niezbadana właściwość ani przyszła partia |
| Kwalifikacja wykonawcy | Certyfikat, akredytacja, zatwierdzenie przez klienta i dokładny zakres ich obowiązywania | Automatyczna zgodność z tym rysunkiem technicznym i jego rewizją |
Lista kontrolna dokumentacji wykonawcy
- Faktyczny zakład wykonujący proces oraz zatwierdzona specyfikacja i jej rewizja
- Identyfikacja partii, kontrola zmian i treść certyfikatu
- Potwierdzenie wymiarów krytycznych, maskowania i miejsc kontaktu z zawieszką
- Metoda badania, miejsce badania, pobieranie próbek i kryteria odbioru
- Dokumentacja obróbki cieplnej, jeśli wymaga jej zamówienie
- Pakowanie, transport i postępowanie z niezgodnościami
Recenzowane badanie osadów o niskiej zawartości fosforu pokazuje, jak warunki procesu i skład kąpieli mogą wpływać na zmierzone wyniki zużycia i korozji. Ograniczenie to ma znaczenie: kontrolowany wynik laboratoryjny nie potwierdza właściwości w produkcji bez dokumentacji procesu odnoszącej się do danego zamówienia.
W przypadku stali podatnych na oddziaływanie wodoru należy ustalić, kto zatwierdza próg wytrzymałości materiału, kiedy rozpoczyna się wymagane wygrzewanie, jak rejestruje się temperaturę i czas oraz jaka dokumentacja kalibracji pieca ma zastosowanie. Wygrzewanie może zmniejszyć ryzyko związane z wodorem w ramach zatwierdzonej procedury, ale nie daje gwarancji usunięcia wszystkich uszkodzeń wodorowych.
Zadbaj o porównywalność ofert niklowania zewnętrznego, zanim porównasz ceny
Porównanie ofert traci sens, gdy różnią się zakresy dotyczące grubości, maskowania, kontroli, poprawek, pakowania i logistyki.
Jeden z wymienionych z nazwiska dyrektorów technicznych w branży niklowania również ostrzega, że sama cena chemikaliów pomija uzysk, żywotność kąpieli, ryzyko braków, wydajność i wsparcie serwisowe.
Najpierw zakres, potem cena
Brak publicznie dostępnych danych, które można uogólnić i które potwierdzałyby uniwersalny koszt niklowania bezprądowego, procent oszczędności lub okres zwrotu. W przypadku części objętych ścisłą kontrolą lub większym ryzykiem należy porównywać oferty faktycznych wykonawców na podstawie tego samego rysunku technicznego oraz jasno określonych wymagań, dokumentacji i podziału odpowiedzialności. Zakup o niższym ryzyku może uzasadniać prostsze porównanie, pod warunkiem wyraźnego wskazania jego podstawy i wyłączeń.
Pytaj o wyłączenia, a także o zakres wliczony w cenę
W przypadku części o większym ryzyku lub objętej ścisłą kontrolą porównywalne zapytanie określa, kto dostarcza próbki, kto nakłada i usuwa maskowanie, czy cena obejmuje szlifowanie po niklowaniu, kto mierzy cechy krytyczne oraz czy w cenie uwzględniono transport i opakowanie ochronne. Określa także sposób postępowania, gdy wykonawca proponuje odstępstwo lub nie może spełnić wymagania dotyczącego konkretnego miejsca.
Ujednolić te dane stosownie do poziomu ryzyka
- Materiał podłoża, stan przy odbiorze i podstawa obliczenia powierzchni
- Wymagania dotyczące niklu z fosforem, grubość osadu i miejsca krytyczne
- Maskowanie, miejsca kontaktu z zawieszką, ślepe przestrzenie i przygotowanie próbek
- Kontrola, raporty, podział na partie i identyfikowalność
- Obróbka po niklowaniu, pakowanie, warunki transportu i docelowy termin dostawy
- Ograniczenia poprawek, odrzucenie części, niezgodności i zatwierdzanie zmian
3 scenariusze planowania, a nie studia przypadków klientów
Przykłady pokazują, jak lista kontrolna zmienia się w zależności od geometrii. Nie przedstawiają projektów niklowania realizowanych przez Zhenling, wyników pomiarów ani obietnic.
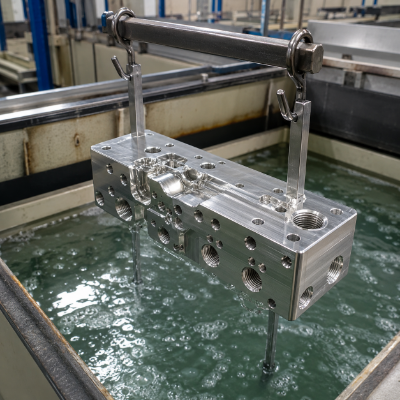
Korpus zaworu
Ryzyko stanowi utrudniona cyrkulacja w kanałach wewnętrznych i przy powierzchniach uszczelniających. Zapytanie ofertowe powinno wskazywać kanały, strefy bez powłoki, wymiary powierzchni uszczelniających i miejsca pomiaru grubości osadu.
Wał o wąskiej tolerancji
Ryzyko polega na rozbieżności między średnicą przed niklowaniem, przyrostem wymiaru wskutek osadzania niklu i końcowym pasowaniem łożyska. Rysunek techniczny powinien określać podstawę wymiarowania, kolejność szlifowania i miejsce kontroli odbiorczej.
Kolektor aluminiowy
Ryzyko wynika z traktowania stopu, warstwy tlenków, porowatości i przygotowania powierzchni w sposób ogólny. Wykonawca potrzebuje danych o gatunku i stanie aluminium, geometrii wewnętrznej, powierzchniach o wymaganym wyglądzie i wymaganej dokumentacji przyczepności.
Do Zhenling należy przesłać rysunek techniczny, dane materiałowe, informacje o cechach krytycznych oraz pytania dotyczące obróbki skrawaniem. Arkusze pomogą przekazać faktycznemu wykonawcy wymagania dotyczące niklowania, wymaganej dokumentacji i warunków handlowych.
Zhenling omawia wyłącznie dane wejściowe dotyczące obróbki skrawaniem. Przydatność powłoki, wybór procesu, zatwierdzenie i kontrolę musi potwierdzić faktyczny wykonawca niklowania.
Najczęściej zadawane pytania
Nie ma jednej wartości odpowiedniej dla każdej części. Należy określić warunki eksploatacji, materiał podłoża, wymiary krytyczne i miejsce pomiaru, a następnie uzyskać od wykonawcy potwierdzenie sposobu określania grubości i możliwego rozkładu powłoki.
Przy planowaniu trzeba uwzględnić przygotowanie wstępne właściwe dla podłoża, kontrolę kąpieli i zawartości fosforu, utrudnioną cyrkulację, przyrost wymiarów, maskowanie, miejsca kontaktu z zawieszką oraz ewentualne działania ograniczające ryzyko związane z wodorem w przypadku podatnych stali. Kontrola, raporty i specjalne postępowanie z częściami również mogą poszerzyć zakres prac. Znaczenie tych czynników zależy od podłoża, geometrii, warunków eksploatacji i planu odbioru.
Aluminium można niklować w ramach kwalifikowanych procesów, ale znaczenie mają stop, stan utwardzenia, warstwa tlenków, stan powierzchni i zatwierdzone przygotowanie wstępne. Część powinien ocenić faktyczny wykonawca niklowania.
Nie automatycznie. Swobodny przepływ kąpieli, odpowietrzenie, mocowanie detalu i jego ułożenie wymagają oceny wykonawcy procesu.
Nie ma jednej zawartości fosforu, która sprawdza się najlepiej w każdych warunkach. Jej wpływ zależy od przygotowania podłoża, kontroli kąpieli, grubości powłoki, obróbki cieplnej, porowatości oraz rzeczywistego mechanizmu korozji lub zużycia. Należy poprosić wykonawcę procesu o powiązanie proponowanego stopu niklowo-fosforowego z konkretnym badaniem i kryterium odbioru określonym w zamówieniu.
Żadna z tych metod nie jest lepsza w każdych warunkach. Należy porównać mechanizm osadzania, geometrię detalu, wygląd, właściwości powłoki i wymagania dotyczące kontroli.
Należy dołączyć aktualny rysunek techniczny z oznaczeniem rewizji oraz określić materiał podłoża i jego stan przy dostawie, wymagania dotyczące powłoki, sposób określania jej grubości, obszary maskowania i mocowania na zawieszkach, wymiary krytyczne, badania oraz zasady pobierania próbek. Trzeba też określić zawartość certyfikatu, podział na partie, obróbkę po nałożeniu powłoki, pakowanie, zasady rozliczania kosztów transportu i oczekiwany termin dostawy. Należy wskazać, kto zatwierdza odstępstwa, poprawki oraz sposób postępowania z wyrobami niezgodnymi.
Nie. Zhenling może jedynie omówić kwestie związane z obróbką skrawaniem przed niklowaniem wykonywanym przez firmę zewnętrzną. Ocena przydatności, wybór i zatwierdzenie procesu, kontrola oraz raporty pozostają w gestii wykonawcy niklowania i osoby odpowiedzialnej po stronie klienta.