Skontaktuj się z firmą Zhenling

Pasywacja precyzyjnych części ze stali nierdzewnej obrabianych skrawaniem
Nasza strona poświęcona pasywacji stali nierdzewnej pomaga zespołom inżynieryjnym, kontroli jakości i zakupów przełożyć rysunek techniczny, gatunek materiału, stan powierzchni oraz wymagania dotyczące weryfikacji na zakres zamówienia, który można ocenić. Zatwierdzona oferta określa odpowiedzialnego wykonawcę procesu oraz zakres obróbki, weryfikacji i dopuszczenia do wydania dla danego zamówienia. Zapytania o usługi pasywacji powinny zawierać informacje o stopie, rodzaju zanieczyszczeń, potrzebie czyszczenia lub trawienia, metodzie weryfikacji i wymaganiach odbiorowych. Najpierw należy rozstrzygnąć kwestie związane z materiałem, geometrią i pomiarami. Cena i termin powinny wynikać z udokumentowanego przebiegu procesu technologicznego, a nie z kategorii urządzeń.
- Od 2006 roku Doświadczenie w produkcji niestandardowych wyrobów metalowych według informacji firmy
- Na podstawie rysunku technicznego Koordynacja niestandardowej obróbki skrawaniem i produkcji
- Orientacja na eksport Doświadczenie we wspieraniu projektów międzynarodowych według informacji firmy
Zapobiegaj zanieczyszczeniu wolnym żelazem, które może pogorszyć stan części ze stali nierdzewnej
Narzędzia do obróbki skrawaniem i środki używane na różnych stanowiskach mogą przenosić wolne żelazo oraz zanieczyszczenia na powierzchnię stali nierdzewnej; wspólne operacje przenoszenia części stwarzają podobne ryzyko. Część może wyglądać na czystą, choć na powierzchni metalu pozostają reaktywne pozostałości.
Lista kontrolna procesu pasywacji i kryteriów odbioru
W zapytaniu ofertowym należy określić ryzyko zanieczyszczenia, przebieg czyszczenia lub trawienia, specyfikację pasywacji, metodę weryfikacji, kryterium odbioru, powierzchnie wymagające ochrony, podmiot odpowiedzialny za badania oraz wymagane dokumenty. Jasna powierzchnia po obróbce skrawaniem nie dowodzi, że ryzyko zanieczyszczenia jest pod kontrolą. Warto zlecić Zhenling analizę rysunku technicznego i historii obróbki powierzchni, aby ustalić konkretne kwestie dotyczące czyszczenia, badań i pakowania, które powinny znaleźć się w ofercie.
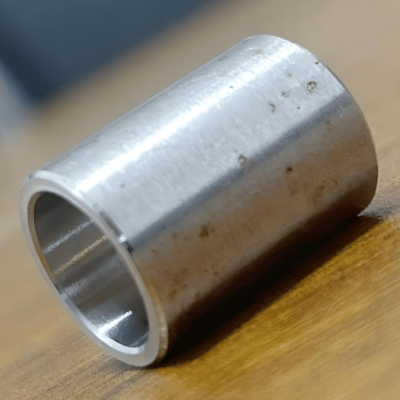
01
01 Kontakt z narzędziami i środkami używanymi w zakładzie
Narzędzia ze stali, odpady produkcyjne lub ścierniwo używane także do innych materiałów mogą po obróbce skrawaniem wprowadzić zanieczyszczenia żelazem. Dlatego podczas analizy zakresu Zhenling pyta, jak przed pasywacją skrawano, szlifowano, spawano i przenoszono krytyczne części ze stali nierdzewnej.
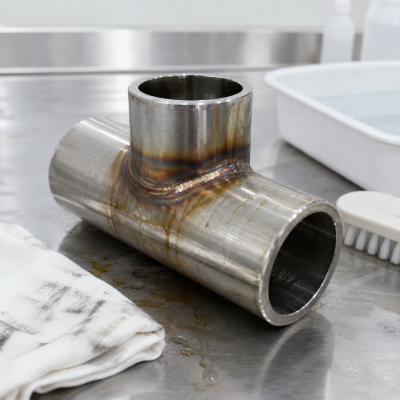
02
02 Olej, tlenki i przebarwienia cieplne
Pasywacja nie zastępuje wszystkich czynności związanych z czyszczeniem lub usuwaniem zgorzeliny. Obecność oleju, zgorzeliny, przebarwień cieplnych po spawaniu, tlenków lub widocznej rdzy wymaga rozważenia obróbki wstępnej, a nie automatycznego założenia, że wystarczy kąpiel kwasowa.
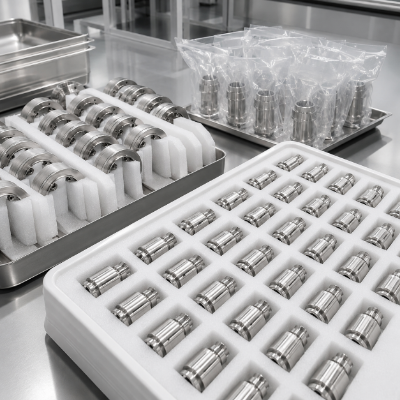
03
03 Postępowanie po obróbce
Czysta powierzchnia może zostać ponownie narażona na zanieczyszczenie podczas kontroli, zbiorczego przenoszenia lub pakowania. Jeśli ponowne zanieczyszczenie stwarza ryzyko przy dopuszczeniu partii do wydania, oferta powinna określać zasady separacji, suszenia, materiały stykające się z częściami oraz dokumentację dotyczącą pakowania.
Co pasywacja może potwierdzić, a czego nie
Pasywacja jest procesem chemicznym i jedną z technik stosowanych w szerszym zakresie obróbki wykończeniowej metalu, a nie jedynym procesem wykończeniowym. Na powierzchniach stali nierdzewnej pasywacja usuwa wolne żelazo i zanieczyszczenia powierzchniowe, ale samo to nie dowodzi, jak stop odporny na korozję sprawdzi się w użytkowaniu. Odporność stali nierdzewnej na korozję nadal zależy od materiału, obróbki i środowiska; sam zabieg nie dowodzi poprawy odporności na korozję.
-
Pasywacja stali nierdzewnej:potwierdź, że wybrany przebieg procesu pozwala usunąć zanieczyszczenia i wolne żelazo.
-
Chrom i ochronna warstwa tlenkowa:nie traktuj warstwy tlenkowej jako dowodu przeprowadzenia badania.
-
Czyszczenie chemiczne i reaktywność chemiczna:odróżniaj usuwanie zanieczyszczeń od celowego usuwania materiału rodzimego lub grubej warstwy tlenków.
Uwaga dotycząca źródeł:
Wskazówki Modern Machine Shop dotyczące pasywacji wyjaśniają, jak podczas obróbki skrawaniem przenosi się wolne żelazo, dlaczego przed pasywacją potrzebne jest czyszczenie i czemu metodę weryfikacji należy dostosować do stopu oraz kryteriów odbioru. Są to wskazówki dotyczące kontroli procesu, a nie dowód, że Zhenling posiada linię do pasywacji lub może przeprowadzać badania.
Kontroluj zakres pasywacji od analizy części po weryfikację
Zakres procesu pasywacji ma sens wtedy, gdy łączy dane od nabywcy z udokumentowaną decyzją o dopuszczeniu do wydania. Nie powinien zaczynać się od założenia dotyczącego składu kąpieli ani kończyć nieprecyzyjnym stwierdzeniem, że część została „prawidłowo spasywowana”.
Zakres rysunku technicznego i kryteriów odbioru
Krótka uwaga na rysunku technicznym nie określa wszystkich zagrożeń związanych z procesem i odbiorem. Warto zlecić Zhenling analizę zakresu dla precyzyjnie obrabianej części, ponieważ przed ukończeniem wyceny rysunek, materiał, historia powierzchni, specyfikacja i dokumentacja badań muszą być ze sobą spójne.
Krok 1
Przeanalizuj
Rysunek techniczny, rewizja, gatunek stali nierdzewnej, wielkość partii i stan początkowy
Krok 2
Zidentyfikuj
Olej, wolne żelazo, tlenki, przebarwienia cieplne, zgorzelina, rdza i powierzchnie wymagające ochrony
Krok 3
Przygotuj
Czyszczenie, usuwanie zgorzeliny, trawienie lub inną obróbkę wstępną wymagającą potwierdzenia
Krok 4
Zatwierdź
Przebieg procesu technologicznego i jego ograniczenia zatwierdzone przez nabywcę lub uzgodnione między nabywcą a dostawcą
Krok 5
Dopuść do wydania
Płukanie, suszenie, weryfikacja, dokumentowanie, pakowanie i wskazanie podmiotu odpowiedzialnego za dopuszczenie do wydania
Sposób weryfikacji trzeba określić dla danego zamówienia
- Dane od nabywcy: Dokument nadrzędny, rewizja, podstawa odbioru dla danego zastosowania oraz wszelkie wymagania dotyczące zatwierdzonego wykonawcy procesu.
- Decyzje wymagające potwierdzenia: Przebieg pasywacji chemicznej, kolejność czyszczenia, cechy wymagające ochrony, badanie weryfikacyjne i plan pobierania próbek.
- Dokumentacja do zachowania: Identyfikacja partii, certyfikat procesu, raport z badań, dane zapewniające identyfikowalność, sposób postępowania z niezgodnościami i zapis o dopuszczeniu do wydania.
Dobierz przebieg procesu do materiału i stanu powierzchni części
Sama nazwa stopu nie określa pełnego zakresu pasywacji. Gatunek, stan metalurgiczny, historia obróbki skrawaniem, obszary spawane, wymiary krytyczne i warunki eksploatacji wpływają na kwestie, które muszą rozstrzygnąć zespoły inżynieryjne i kontroli jakości.
Gatunek i stan początkowy
Samo słowo „nierdzewna” nie wystarcza do wyboru przebiegu procesu. Warto zlecić Zhenling analizę materiału i rysunku technicznego, aby w ofercie wskazać dokładny gatunek, stan materiału, wykończenie powierzchni, kryteria odbioru oraz wszelkie nierozstrzygnięte wymagania dotyczące badań.
| Dane od nabywcy | Pytanie o ryzyko | Wynik analizy przebiegu procesu | Wymagana dokumentacja |
|---|---|---|---|
| Dokładny gatunek i stan stali nierdzewnej | Czy materiał rodzimy został w pełni zidentyfikowany, w tym jego podatność na obróbkę skrawaniem lub stan utwardzenia wydzieleniowego? | Obowiązująca specyfikacja i dopuszczalna metoda wymagają potwierdzenia | Certyfikat materiałowy i rewizja rysunku technicznego |
| Historia obróbki skrawaniem i szlifowania | Czy narzędzia ze stali, środki używane także do innych materiałów lub sposób przenoszenia części mogły spowodować przeniesienie wolnego żelaza? | Wymagania dotyczące czyszczenia i separacji | Przebieg procesu technologicznego i kontrola zanieczyszczeń |
| Spoina, przebarwienia cieplne, tlenki lub zgorzelina | Czy przy zaobserwowanym stanie powierzchni sama pasywacja wystarczy? | Analiza potrzeby trawienia, usuwania zgorzeliny lub obróbki wstępnej | Zakres obróbki wstępnej i kryteria kontroli |
| Wymiary krytyczne i wykończenie powierzchni | Czy czyszczenie lub zmiana powierzchni może wpłynąć na cechę funkcjonalną? | Powierzchnie chronione, niewymagające obróbki i podlegające kontroli | Rysunek techniczny z oznaczeniami i raport wymiarowy |
| Środowisko eksploatacji i mechanizm uszkodzenia | Co dokładnie musi wykazać dokumentacja odbiorowa wymagana przez nabywcę? | Wymagania dotyczące badań, pobierania próbek i pakowania dla danego zamówienia | Podstawa odbioru i zapis o dopuszczeniu do wydania |
-
Podaj dokładny gatunek
Według informacji firmy Zhenling ma doświadczenie w obróbce skrawaniem stali nierdzewnych gatunków 303, 304, 304L, 316, 316L i 321. Nie jest to uniwersalna lista metod pasywacji; rzeczywisty gatunek i stan materiału nadal wymagają analizy dla danego zamówienia.
-
Zaznacz materiał łatwy w obróbce skrawaniem
Gatunki łatwe w obróbce skrawaniem mogą wymagać dodatkowej uwagi przy czyszczeniu, doborze kąpieli i weryfikacji, ponieważ skład i historia obróbki skrawaniem wpływają na ryzyko dotyczące powierzchni. Wytyczne techniczne Carpenter Technology potwierdzają, że jest to kwestia kontroli właściwa dla danego materiału.
-
Zakres zastosowania tabeli doboru procesu według stanu powierzchni
Ta tabela wskazuje kolejne pytanie do analizy dla każdego komponentu ze stali nierdzewnej i stanu jej stopu; nie wybiera składu kąpieli, nie zatwierdza gatunku stali ani nie określa kryterium odbioru dla konkretnego zastosowania. ASTM A967/A967M-25 wyraźnie wyłącza ze swojego zakresu decyzje o przydatności do konkretnych zastosowań.
-
Gdy dane o gatunku są niepełne
Nie zastępuj dokładnego gatunku i stanu materiału określeniem „stal nierdzewna”. Wstrzymaj decyzję o przebiegu procesu, poproś o dokumentację materiałową i wskaż, czy oferowana metoda pozostaje warunkowa do czasu ostatecznego potwierdzenia materiału.
-
Gdy historia powierzchni jest niepełna
Wymień nieznane informacje o oprzyrządowaniu, szlifowaniu, obróbce strumieniowo-ściernej, obróbce cieplnej, spawaniu i przechowywaniu jako kwestie do wyjaśnienia. Dzięki temu założenia dostawcy dotyczące czyszczenia i kontroli są widoczne, zanim oferta stanie się zamówieniem zakupu.
Porównaj pasywację kwasem cytrynowym i azotowym, trawienie oraz elektropolerowanie według ich celu
Nie są to różne nazwy tego samego rezultatu. Nabywca powinien najpierw ustalić, czy nierozstrzygnięta potrzeba dotyczy usunięcia wolnego żelaza, tlenków i zgorzeliny, czy celowej zmiany powierzchni.
Dobór środków chemicznych i procesu
Preferencja dotycząca środków chemicznych nie staje się automatycznie wymaganiem dla danego zastosowania. Warto zlecić Zhenling analizę rysunku technicznego i specyfikacji, aby porównać dopuszczalny przebieg procesu z materiałem, stanem powierzchni, ryzykiem wymiarowym, zakresem prac wykonawcy procesu i dokumentacją badań.
Czego można się dowiedzieć z kontrolowanego badania stopów
W recenzowanym badaniu porównano obróbkę kwasem cytrynowym i azotowym stali nierdzewnych 15-5PH oraz 17-4PH w temperaturze 49°C przez 60 lub 90 minut. W tych warunkach stwierdzono zasadniczo podobne właściwości warstwy pasywnej oraz bardzo niskie i zbliżone szybkości korozji, a nie uniwersalną przewagę jednej metody dla każdego gatunku.
Wyniki ograniczone do badanych warunków
Dlaczego cel procesu nadal ma znaczenie
British Stainless Steel Association rozróżnia czyszczenie, trawienie i pasywację według ich celu. W badaniu biomedycznym próbek 316L i 316LVM stwierdzono również, że w badanych warunkach elektropolerowanie zmieniło właściwości zmęczeniowe, podczas gdy właściwości statyczne pozostały bez zmian. Przemawia to przeciwko uniwersalnemu szeregowaniu tych procesów.
Najpierw cel, potem preferowana metoda
Przebieg procesu do analizy
Nierozstrzygnięte pytanie nabywcy
Dokumentacja potrzebna przed wyborem
Nie zakładaj
Pasywacja kwasem cytrynowym
Czy pasywacja kwasem cytrynowym jest dopuszczona dla danego stopu i obowiązujących wymagań zamówienia?
Zatwierdzenie w specyfikacji, zakres prac odpowiedzialnego wykonawcy procesu i plan weryfikacji
Że kwas cytrynowy jest zawsze lepszy, bezpieczniejszy lub skuteczniejszy
Pasywacja kwasem azotowym
Czy pasywacja kwasem azotowym jest dopuszczona i czy środki kontroli w zakładzie wykonawcy mieszczą się w zatwierdzonym zakresie?
Zatwierdzenie w specyfikacji, środki kontroli stosowane przez wykonawcę procesu i odpowiedzialność za dopuszczenie do wydania
Że kwas azotowy jest zawsze silniejszy lub wymagany
Trawienie przed pasywacją
Czy zgorzelina, tlenki lub przebarwienia cieplne po spawaniu wykraczają poza zakres samej pasywacji?
Kontrola stanu powierzchni i określony zakres usuwania materiału
Że sama pasywacja usuwa tlenki niezależnie od ich stanu
Elektropolerowanie
Czy celem jest kontrolowane usunięcie warstwy powierzchniowej lub zmiana wykończenia powierzchni?
Analiza wymiarów, wykończenia, krawędzi i powierzchni funkcjonalnych
Że elektropolerowanie zawsze może zastąpić pasywację
Zasada doboru przebiegu procesu:
Podaj dokładny materiał, początkowy stan powierzchni, wymiary krytyczne, dopuszczalną specyfikację i cel odbioru. Na tej podstawie Zhenling zorganizuje analizę oferty, a zatwierdzone zamówienie określi odpowiedzialnego wykonawcę procesu i zaakceptowany przebieg procesu technologicznego.
Kontrole w zakładzie wykonawcy należy uwzględnić przy jego kwalifikacji
Obróbka kwasem azotowym lub cytrynowym może wymagać kontroli narażenia pracowników, przechowywania chemikaliów, płukania i ścieków, zależnie od rzeczywistego wykonawcy procesu i właściwych przepisów. Ogólny profil zakładu obróbki skrawaniem nie zastępuje dokumentacji potwierdzającej zatwierdzony zakres prac w miejscu obróbki, środki ochrony środowiska ani uprawnienia do dopuszczenia wyrobów do wydania.
Kwestie do ustalenia z wykonawcą procesu
- Poproś o wskazanie w ofercie zakładu odpowiedzialnego za obróbkę.
- Podaj wszelkie wymagania dotyczące wykonawcy zatwierdzonego przez klienta lub akredytacji.
- Wymagaj powiadomienia przed zmianą wykonawcy procesu, przebiegu procesu lub metody weryfikacji.
Nazwy procesów traktuj jako punkt wyjścia do pytań, a nie jako dowód. Nabywcy porównujący usługi pasywacji chemicznej powinni opierać wymagania na dokładnie określonych procesach pasywacji stali nierdzewnej, a nie na ogólnych obietnicach „wysokiej jakości pasywacji” czy „skutecznej pasywacji”. Kwas azotowy lub cytrynowy, elektropolerowanie, pasywację na miejscu bądź metodę alternatywną wobec pasywacji należy ocenić według celu i zakresu prac wykonawcy procesu.
Określ pakiet dokumentacji pasywacji dla danego zamówienia
Sama nazwa specyfikacji nie stanowi pełnego planu dokumentowania wyników. Zamówienie musi powiązać rewizję dokumentu, dopuszczoną obróbkę, metodę weryfikacji, pobieranie próbek, kryteria odbioru, zapisy i uprawnienia do dopuszczenia do wydania.
Uczciwe ujęcie:
Zhenling nie twierdzi, że samo wskazanie ASTM A967 potwierdza przydatność do danego zastosowania, a ta strona nie sugeruje, że certyfikaty firmy obejmują odpowiedzialnego wykonawcę procesu lub partię dopuszczoną do wydania. Tożsamość wykonawcy procesu, metoda i odpowiedzialność za dopuszczenie do wydania pozostają kwestiami ustalanymi na etapie oferty, dopóki nie zostaną przedstawione dokumenty dotyczące zamówienia.
Powiązanie specyfikacji z badaniami
| Pozycja zamówienia | Co musi określić nabywca lub inżynier | Status w ofercie | Dokumentacja dopuszczenia do wydania |
|---|---|---|---|
| Dokument nadrzędny | Dokładna rewizja wskazanej przez nabywcę normy ASTM A967, AMS 2700 lub dokumentu klienta | Przedłożyć do analizy | Certyfikat odnosi się do zaakceptowanych wymagań zamówienia |
| Przebieg obróbki | Dopuszczona w zamówieniu metoda z użyciem kwasu cytrynowego, azotowego lub inna metoda oraz ewentualna obróbka wstępna | Potwierdzić przed zatwierdzeniem | Wskazano odpowiedzialnego wykonawcę procesu i przebieg procesu |
| Badanie weryfikacyjne | Określona metoda, ograniczenia jej stosowania i podstawa odbioru dla danego zastosowania | Potwierdzić możliwość zastosowania | Raport z badań zawierający wynik i sposób postępowania |
| Pobieranie próbek | Definicja partii, liczba próbek, częstotliwość i zasady ponownego badania | Wyraźnie uwzględnić w ofercie | Zapis umożliwiający identyfikowalność partii i pobranych z niej części |
| Dokumentacja | Wymagania dotyczące certyfikatu, surowych wyników, przechowywania dokumentacji, zmian i niezgodności | Wyraźnie uwzględnić w ofercie | Pakiet dokumentacji dopuszczenia do wydania dla danego zamówienia |
Wykaz dokumentacji pasywacji
-
Identyfikacja
Rysunek techniczny, rewizja, wytop materiału, partia i ilość
-
Zakres procesu
Odpowiedzialny wykonawca procesu, zakład, obróbka i obszary chronione
-
Weryfikacja
Metoda, próbka, podstawa odbioru, wynik i sposób postępowania
-
Identyfikowalność
Certyfikat wiąże partię dopuszczoną do wydania z zatwierdzonym zamówieniem
-
Pakowanie
Suszenie, materiały stykające się z częściami, separacja i zabezpieczenie na czas eksportu
-
Kontrola zmian
Zmiany wykonawcy procesu, przebiegu procesu, badania lub materiału wymagające powiadomienia
Jak czytać normę ASTM A967/A967M-25
Aktualne wydanie normy ASTM A967/A967M-25 z 2025 roku obejmuje alternatywne obróbki chemiczne części ze stali nierdzewnej oraz jakościowe metody weryfikacji ich skuteczności. W jej zakresie wyraźnie zaznaczono, że nie ma ona służyć jako wytyczne ani zalecenie dotyczące przydatności gatunku, obróbki czy kryterium odbioru do konkretnych zastosowań.
- Badanie siarczanem miedzi, zanurzenie w wodzie, ekspozycję na wysoką wilgotność lub inną określoną metodę weryfikacji należy ustalić dla danego zamówienia, a nie traktować jako ogólną gwarancję właściwości użytkowych.
- Jakościowy wynik potwierdzenia nie określa trwałości korozyjnej w środowisku eksploatacji nabywcy.
- Norm ASTM A380, ASTM A967 i AMS 2700 nie należy automatycznie uznawać za równoważne w przemyśle lotniczym ani w innych zastosowaniach.
Rozróżnij trzy poziomy kwalifikacji
A
Dokumentacja dotycząca firmy Zhenling
Dokumentacja firmy, analizy rysunków technicznych, materiałów, obróbki skrawaniem, produkcji i koordynacji projektów. Uprawnienia CE lub ASME wymienione w materiałach firmy nie stanowią bez dodatkowych dokumentów rozstrzygającego dowodu dotyczącego procesu pasywacji ani partii dopuszczonej do wydania.
B
Dokumentacja odpowiedzialnego wykonawcy procesu
W zamówieniu trzeba określić rzeczywisty zakład, zatwierdzony zakres obróbki, odpowiedzialność za kąpiel i kontrolę, ograniczenia weryfikacji oraz zapisy dotyczące dopuszczenia do wydania, zamiast wywodzić je z profilu internetowego.
C
Zatwierdzenie projektu przez klienta
Listy zatwierdzonych wykonawców procesów, uznanie branżowe lub odbiór właściwy dla projektu, jeśli wymagają tego warunki nabywcy. Certyfikat dotyczący jednego poziomu nie zastępuje bez wyraźnej podstawy dokumentacji wymaganej na innym poziomie.
Ogranicz ryzyko zastosowania części do sterowania przepływem i niestandardowych części obrabianych skrawaniem
Różne zastosowania pasywacji wiążą się z odmiennym początkowym stanem powierzchni, drogami powstawania zanieczyszczeń i ryzykiem dotyczącym dokumentacji. Poniższe zestawienia pomagają przeprowadzić analizę; nie zawierają twierdzeń o odporności na korozję, gwarancji trwałości ani odniesień do zrealizowanych przez Zhenling projektów pasywacji.
Dokumentacja właściwa dla zastosowania
Dokumentacji odbiorowej dotyczącej jednego komponentu nie można automatycznie odnosić do innego zastosowania. Warto zlecić Zhenling analizę rysunku technicznego pod kątem precyzyjnej obróbki skrawaniem; pozwoli ona powiązać każdy zawór, element zbiornika ciśnieniowego lub część niestandardową z rzeczywistymi powierzchniami, specyfikacją, badaniami i ryzykiem przy dopuszczeniu do wydania.
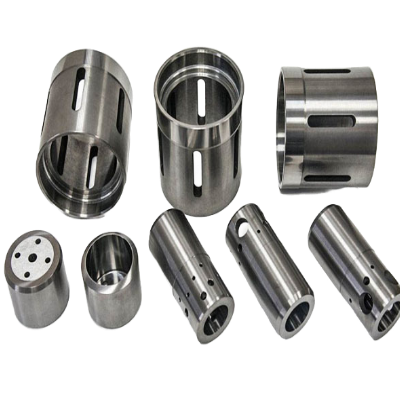
Części układów sterowania przepływem
Części układów sterowania przepływem
- Ryzyka do analizy powierzchnie uszczelniające, kanały przepływowe, pozostałości chemikaliów w zagłębieniach i ponowne zanieczyszczenie.
- Dane do przekazania medium robocze, powierzchnie mające z nim kontakt, wykończenie, wymagania dotyczące czystości i strefy niewymagające obróbki.
- Wymagana dokumentacja przebieg procesu, wynik weryfikacji, suszenie i pakowanie zabezpieczające.
Elementy zbiorników ciśnieniowych
Elementy zbiorników ciśnieniowych
- Ryzyka do analizy przebarwienia cieplne po spawaniu, tlenki, identyfikacja materiału i sprzeczne uwagi dotyczące norm.
- Dane do przekazania stan spoin, rewizja rysunku technicznego, dane zapewniające identyfikowalność materiału i specyfikacja zamówienia.
- Wymagana dokumentacja odpowiedzialny wykonawca procesu, dopuszczenie partii do wydania i wymagany przez nabywcę zapis odbiorowy.
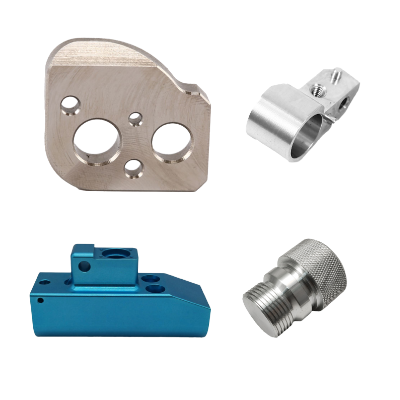
Niestandardowe części obrabiane skrawaniem
Niestandardowe części obrabiane skrawaniem
- Ryzyka do analizy zanieczyszczenia od narzędzi, otwory gwintowane, ślepe otwory i wymiary krytyczne.
- Dane do przekazania historia obróbki skrawaniem, wykończenie powierzchni, tolerancje, ilość i podział na partie.
- Wymagana dokumentacja ochrona cech części, status kontroli, separacja i nadzór nad pakowaniem.
Informacje o firmie nie stanowią dowodu dotyczącego procesu
Według informacji przekazanych przez firmę Zhenling jest producentem części na zamówienie działającym od 2006 roku, dysponuje zakładem o powierzchni 8 000 m² i halą produkcyjną o powierzchni 6 000 m² oraz ma doświadczenie w koordynowaniu produkcji przemysłowych komponentów obrabianych skrawaniem, spawanych i montowanych. Fakty te uzasadniają analizę produkcji na podstawie rysunku technicznego; nie dowodzą jednak stosowania określonych środków chemicznych do pasywacji, zdolności produkcyjnych w tym zakresie, akredytacji wykonawcy procesu ani zgodności konkretnego zamówienia z wymaganiami.
- Dokumentacja produkcyjna stanowi podstawę analizy części i rysunku technicznego.
- Dokumentacja wykonawcy procesu potwierdza zakres obróbki i weryfikacji.
- Dokumentacja klienta potwierdza zatwierdzenie i dopuszczenie do wydania właściwe dla projektu.
Zatwierdzona oferta powinna określać, kto wykonuje obróbkę, jaki zakres został dopuszczony, jak weryfikowana jest partia i kto dopuszcza ją do wydania. Przed uznaniem ogólnego doświadczenia produkcyjnego dostawcy za dowód warto poprosić o wskazanie tego podziału odpowiedzialności.
Porównuj oferty pasywacji według zakresu, dokumentacji i ryzyka dostawy
Niska cena jednostkowa może ukrywać brak czyszczenia, badań, dokumentacji, pakowania lub wskazania odpowiedzialności za transport. Użyj formularza danych do zapytania ofertowego, aby przed porównaniem ofert przekazać każdej firmie świadczącej usługi pasywacji ten sam zakres techniczny i handlowy.
Porównanie zakresów ofert
Porównuj ceny dopiero po ujednoliceniu rysunku technicznego, zakresu procesu, dokumentacji badań i odpowiedzialności za dostawę. Każda oferta usługi pasywacji powinna wskazywać rysunek techniczny, zakres usług pasywacji metalu, odpowiedzialnego wykonawcę procesu, dokumentację badań i odpowiedzialność za dostawę.
| Pozycja do porównania ofert | Dostawca A | Dostawca B | Zasada oceny |
|---|---|---|---|
| Uwzględniona obróbka wstępna | Zapisz zakres i wyłączenia | Zapisz zakres i wyłączenia | Porównuj oferty dla takich samych stanów początkowych powierzchni |
| Weryfikacja i pobieranie próbek | Określ metodę i zasady dotyczące partii | Określ metodę i zasady dotyczące partii | Odrzuć nieokreślone stwierdzenie „zbadano” |
| Dokumentacja i identyfikowalność | Wymień dokumenty do dostarczenia | Wymień dokumenty do dostarczenia | Dostosuj pakiet dokumentacji do wymagań nabywcy dotyczących dopuszczenia do wydania |
| Pakowanie i logistyka | Określ odpowiedzialność | Określ odpowiedzialność | Uwzględnij ponowne zanieczyszczenie i sposób postępowania przy eksporcie |
| Wykonawca procesu i powiadamianie o zmianach | Wskaż zakład i stosowane środki kontroli | Wskaż zakład i stosowane środki kontroli | Zapobiegaj niezatwierdzonej zmianie przebiegu procesu lub zakładu |
Nie podaje się publicznie żadnego przedziału cen ani czasu realizacji.
Koszt i termin pasywacji zależą od materiału, geometrii części, ilości, początkowego stanu powierzchni, dopuszczonego przebiegu procesu, badań, dokumentacji, pakowania i logistyki. Prześlij rysunek techniczny i dane do zapytania ofertowego, aby Zhenling mogło przygotować wycenę dla określonego zakresu zamiast ogólnej ceny, której nie da się porównać z innymi ofertami.
Sygnał ostrzegawczy: „standardowy proces”
Zapytaj, jaką rewizję dokumentu oraz jaką obróbkę i obróbkę wstępną obejmuje to określenie. Samo określenie „standardowy” bez założeń dotyczących materiału i powierzchni nie definiuje pełnego zakresu technicznego.
Sygnał ostrzegawczy: „zbadano”
Zapytaj o metodę, zasady pobierania próbek, kryterium odbioru, format wyników i sposób postępowania. Wzmianka o badaniach bez tych danych nie pozwala porównywać ofert na tych samych zasadach.
Sygnał ostrzegawczy: „dostawa w cenie”
Zapytaj, w którym momencie zmienia się odpowiedzialność oraz czy oferta obejmuje pakowanie, dokumenty eksportowe, transport, ochronę przed wilgocią i końcowe dopuszczenie do wydania. Kompletność warunków handlowych wpływa na ryzyko dostawy.
NARZĘDZIA INŻYNIERYJNE DO PLANOWANIA PASYWACJI
Profesjonalne narzędzia do obliczeń, porównywania zakresów i szacowania wymaganej dokumentacji przy projektowaniu wykończenia powierzchni.
Zamień niepełną uwagę o pasywacji w zapytanie ofertowe, które można ocenić
Prześlij rysunek techniczny, dane materiałowe, historię powierzchni i wymagania odbiorowe do analizy oferty dla danego zastosowania.
Zleć analizę zakresuJakie informacje są potrzebne do wyceny pasywacji?
Przekaż rysunek techniczny i jego rewizję, dokładny gatunek materiału, wymiary, ilość, początkowy stan powierzchni, wcześniejsze operacje, obowiązujące wymagania, dopuszczoną metodę, wymagania dotyczące badań, pobierania próbek, certyfikatu i identyfikowalności oraz docelowy termin dostawy. Wskaż powierzchnie krytyczne lub niewymagające obróbki oraz wszelkie wymagania dotyczące zatwierdzonego wykonawcy procesu.
Czy obróbka skrawaniem lub spawanie oznacza, że część ze stali nierdzewnej wymaga pasywacji?
Nie zawsze. Obróbka skrawaniem i spawanie mogą pozostawić wolne żelazo, olej, tlenki lub przebarwienia cieplne; wybór czyszczenia, trawienia, pasywacji lub innego przebiegu procesu zależy od stopu, stanu powierzchni, rysunku technicznego i wymagań eksploatacyjnych.
Jak wybiera się między pasywacją kwasem cytrynowym a azotowym?
Wybór powinien uwzględniać dokładny rodzaj stopu, specyfikację nabywcy, dopuszczoną metodę, zakres prac wykonawcy procesu oraz plan weryfikacji. Badania prowadzone w kontrolowanych warunkach nie uzasadniają ogólnego twierdzenia, że jedna metoda chemiczna jest najlepsza dla każdego gatunku stali nierdzewnej i każdego zastosowania.
Czym różnią się pasywacja, trawienie i polerowanie elektrolityczne?
Pasywacja ma na celu usunięcie reaktywnych zanieczyszczeń powierzchni i sprzyja powstawaniu pasywnej warstwy tlenkowej, natomiast trawienie usuwa zgorzelinę i tlenki w osobnym procesie, w którym ubywa materiału. Polerowanie elektrolityczne aktywnie zmienia powierzchnię metalu. Wymagany przebieg procesu technologicznego może obejmować kilka kontrolowanych etapów, ale nie należy tego zakładać z góry.
Czy pasywacja może wpłynąć na wymiary lub wykończenie powierzchni?
Procesu obejmującego wyłącznie pasywację nie wybiera się do wykonania cechy geometrycznej metodą obróbki skrawaniem, ale przemieszczanie części, czyszczenie, trawienie, polerowanie elektrolityczne i inne procesy mogą w różny sposób wpływać na powierzchnię i wymiary. Na rysunku technicznym należy wskazać do weryfikacji wymiary krytyczne, wymagania dotyczące wykończenia oraz powierzchnie wymagające ochrony.
Czy w zamówieniu można powołać się na ASTM A967, ASTM A380 lub AMS 2700?
Tak, nabywca może przekazać odpowiedni dokument wraz z jego rewizją do porównania ofert. Nie należy zakładać, że dokumenty te są zamienne ani że samo wskazanie normy określa stop, przebieg procesu technologicznego, badania, zasady pobierania próbek lub kryteria odbioru dla danego zastosowania.
Jakich badań weryfikacyjnych i dokumentacji powinien wymagać nabywca?
Należy określić akceptowaną metodę zgodną z wymaganiami zamówienia oraz odpowiednią dla części i przyjętych kryteriów odbioru. Zamiast prosić jedynie o ogólny raport z badań, należy określić partię, liczbę próbek, sposób przedstawienia wyników, certyfikat, identyfikowalność, ponowne badanie, sposób postępowania z wynikami oraz odpowiedzialność za dopuszczenie wyrobów.
Jakie czynniki wpływają na koszt pasywacji i czas realizacji?
Na wycenę wpływają materiał, geometria, wielkość partii, początkowy stan powierzchni, czyszczenie lub obróbka wstępna, dopuszczone środki chemiczne, obszary wymagające ochrony, badania, pobieranie próbek, dokumentacja, pakowanie, kwalifikacja wykonawcy procesu oraz logistyka. Bez tych danych publiczne podawanie stałych wartości byłoby niewiarygodne.
Jak pakować gotowe części, aby ograniczyć ryzyko ponownego zanieczyszczenia?
Wymagania zamówienia powinny w razie potrzeby określać suszenie, czyste materiały mające kontakt z częściami, oddzielanie części, zabezpieczenie wnęk lub gwintów, kontrolę wilgoci oraz opakowanie eksportowe. Dokumentacja potwierdzająca pakowanie powinna odpowiadać ryzyku wystąpienia wad i sposobowi dostawy, zamiast opierać się na nieokreślonym “standardowym opakowaniu”.
Czy pasywację wykonuje się we własnym zakładzie, czy w ramach zatwierdzonego przebiegu procesu technologicznego?
Szeroki zakres modelu realizacji zamówień przez Zhenling nie został publicznie potwierdzony na potrzeby tej strony. Zatwierdzona oferta wskaże wykonawcę odpowiedzialnego za proces oraz zakres obróbki, weryfikacji i dopuszczenia wyrobów określony dla danego zamówienia, zanim nabywca zatwierdzi zamówienie.