Entre em contato com a Zhenling

Usinagem de metais sob medida
Serviços de usinagem CNC de bronze para peças industriais sob medida
A usinagem CNC de bronze segue uma sequência definida pelo desenho técnico que conecta 5 pontos: a liga metálica exata, a peça bruta inicial, a geometria funcional, os limites de aceitação e os comprovantes exigidos pelo pedido. A Zhenling analisa essa sequência antes de definir torneamento, fresamento, mandrilamento, retificação ou usinagem multieixos para componentes de bronze sob medida. As consultas sobre usinagem CNC de bronze devem incluir o grau da liga, a condição do material bruto, a exposição do mancal ou à corrosão, as dimensões críticas, o acabamento e os pontos de inspeção. Analise a sequência de operações proposta, os limites ainda indefinidos e os registros exigidos antes de considerar preço, prazo ou capacidade válidos para o pedido em questão, distinguindo os dados confirmados das premissas comerciais ou de inspeção ainda não resolvidas.
01Desde 2006Histórico de operação da empresa
028.000 m²Unidade fabril de Jiashan
036.000 m²Área fabril informada
043 / 4 / 5 eixosOpções de usinagem em centros disponíveis
Análise do desenho técnico Escopo definido antes de confirmar a capacidade
Comprovantes do lote Definidos no escopo da compra
O que a análise inicial deve definir
01
Norma do material, designação UNS ou grau do material, condição e forma inicial permitida.
02
Dimensões críticas, relações entre referências geométricas, acabamento superficial, roscas e características geométricas de acoplamento.
03
Quantidade, plano de amostra ou da primeira peça produzida, abrangência da inspeção, acabamento, embalagem e destino.
01 / 03
Escopo das fontes técnicas
Relacione a liga de bronze à carga, à corrosão e ao risco de usinagem
Requisitos da U.S. EPA para instalações de água potável
Limite específico do mercado de destino; não é uma regra de seleção de ligas.
“Bronze” não é uma especificação completa do material, e não existe um bronze universalmente melhor para usinagem. Bronze para mancais, bronze fosforoso, bronze-alumínio, bronze-silício e outras ligas de cobre diferem em composição, forma de fornecimento do material bruto, resistência ao desgaste, resistência à corrosão, comportamento de baixo atrito, tratamento térmico e usinabilidade. Se o desenho técnico especificar um grau de aço-ferramenta, analise o escopo de usinagem CNC desse aço antes de considerar aplicável esta sequência de operações para bronze.
Mapa de decisão: liga de bronze, peça e comprovação
- 01Aplicação final, fluido, carga, temperatura, pressão e mercado de destino.
- 02Norma do material no desenho técnico, grau ou número UNS e regra de substituição.
- 03Fundição em areia, centrífuga ou contínua, material trabalhado mecanicamente e condição de fornecimento.
- 04Geometria, esquema de referências geométricas, sobremetal, sequência de operações e dispositivos de fixação.
- 05Método e abrangência da inspeção, incerteza e regra de aceitação.
- 06Registros de material, processo, primeira peça produzida e liberação do lote.
Os dados da Copper Development Association indicam o bronze-estanho com chumbo C92300 para mancais, buchas, engrenagens, peças de bombas, rotores, corpos de válvula e equipamentos hidráulicos, e associam diferentes formas de fundição a diferentes especificações ASTM. Um equívoco comum é achar que esse perfil de liga pode substituir o desenho técnico do comprador ou os cálculos da aplicação.
Cenário 01 — Aplicação em mancal ou bucha
Requisitos dos parâmetros
O que incluir na solicitação de cotação
Carga, velocidade, material do eixo, lubrificação, ajuste, temperatura de operação
Impacto na usinagem
Por que isso altera a usinagem CNC
A condição do furo, a estabilidade da parede, o comportamento do bronze durante o corte e a estratégia de acabamento dependem da liga e da peça bruta reais
Limite da validação
Comprovação da liga e do material bruto
O nome da família da liga não comprova a vida útil contra desgaste
Cenário 02 — Aplicação em bomba ou válvula
Requisitos dos parâmetros
O que incluir na solicitação de cotação
Composição química do fluido, pressão, temperatura, margem para corrosão, mercado sujeito a regulamentação
Impacto na usinagem
Por que isso altera a usinagem CNC
A identificação do material, a geometria das partes que contêm a pressão, a condição da peça fundida e o escopo dos ensaios afetam a sequência de operações
Limite da validação
Risco relativo à peça e às características geométricas
Uma foto não comprova a integridade sob pressão
Cenário 03 — Engrenagem ou componente sujeito a desgaste
Requisitos dos parâmetros
O que incluir na solicitação de cotação
Direção da carga, material da peça acoplada, dados dos dentes, lubrificação, requisito de dureza
Impacto na usinagem
Por que isso altera a usinagem CNC
A vida útil da ferramenta, o corte dos dentes, o controle das referências geométricas e o risco de deformação devem ser analisados em conjunto
Limite da validação
Decisão de inspeção
A usinabilidade não garante a vida útil em serviço
Cenário 04 — Aplicação final com restrições
Requisitos dos parâmetros
O que incluir na solicitação de cotação
Destino, meio de contato, regra aplicável ao produto, responsável pela certificação
Impacto na usinagem
Por que isso altera a usinagem CNC
A composição e o escopo da documentação podem restringir as fontes de material aceitáveis
Limite da validação
Decisão sobre a solicitação de cotação
As credenciais da empresa não qualificam todas as peças
A ASTM B148-24 abrange as peças fundidas em areia de bronze-alumínio indicadas e estabelece que as propriedades mecânicas são determinadas em corpos de prova fundidos separadamente. Isso mostra por que uma norma de material, o resultado de um corpo de prova e a aceitação dimensional da peça acabada são comprovações distintas.
O escopo para água potável depende da aplicação
Para tubos, conexões e dispositivos de água potável abrangidos nos Estados Unidos, a EPA define “sem chumbo” como uma média ponderada de 0,25% de chumbo nas superfícies em contato com a água e lista exceções para aplicações sem água potável e produtos específicos. Informe o destino, o meio de contato e a regra aplicável antes de perguntar se uma liga de bronze é aceitável.
Análise da usinagem Envie os requisitos para análise da usinagem
Sequências de operações por família de peças
Usinagem CNC de bronze sob medida para bombas, válvulas, engrenagens e componentes de mancais
Escopo da fonte técnica
Escopo dos produtos abrangidos e das exceções da U.S. EPA
Relevante apenas quando o componente é usado em sistemas de água potável abrangidos nos Estados Unidos.
Pergunte se a família de peças de bronze proposta, as características geométricas críticas em caso de falha, a condição da peça bruta, o processo de usinagem e os comprovantes de liberação compõem um pedido viável, em vez de perguntar apenas se a fábrica consegue produzir “peças de bronze”.
A família da peça altera a sequência de operações
É comum supor que as aplicações industriais permitam usar um único processo para tudo; não permitem. Buchas usinadas em bronze, peças de bronze usinadas a partir de peças brutas fundidas e engrenagens de bronze fosforoso podem exigir decisões diferentes sobre material bruto, referências geométricas e inspeção; por isso, a escolha da máquina CNC e do dispositivo de fixação segue o desenho técnico controlado, a condição de fornecimento e os requisitos de liberação.
S1 — Corpos de válvulas e bombas
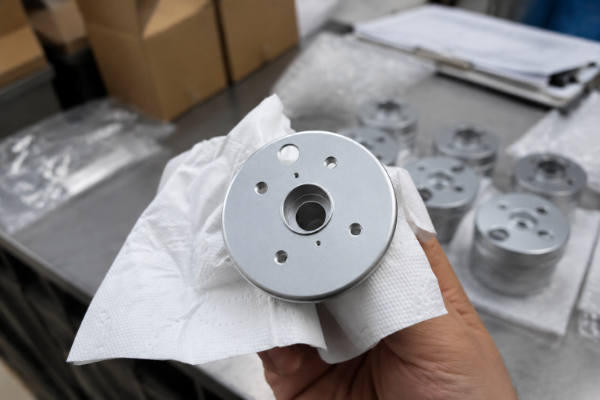
Analise as referências geométricas do corpo, os furos, as faces de vedação dos flanges, os círculos de furação, os orifícios ou conexões de entrada/saída, a condição das paredes e qualquer requisito de pressão ou estanqueidade.
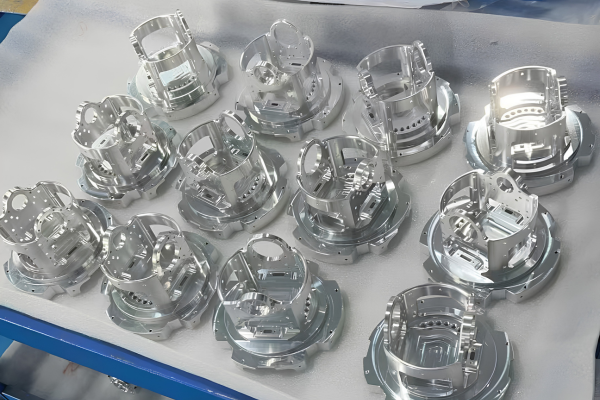
A foto comprova apenas a geometria visível e o estágio da usinagem.
S2 — Rotores e peças rotativas
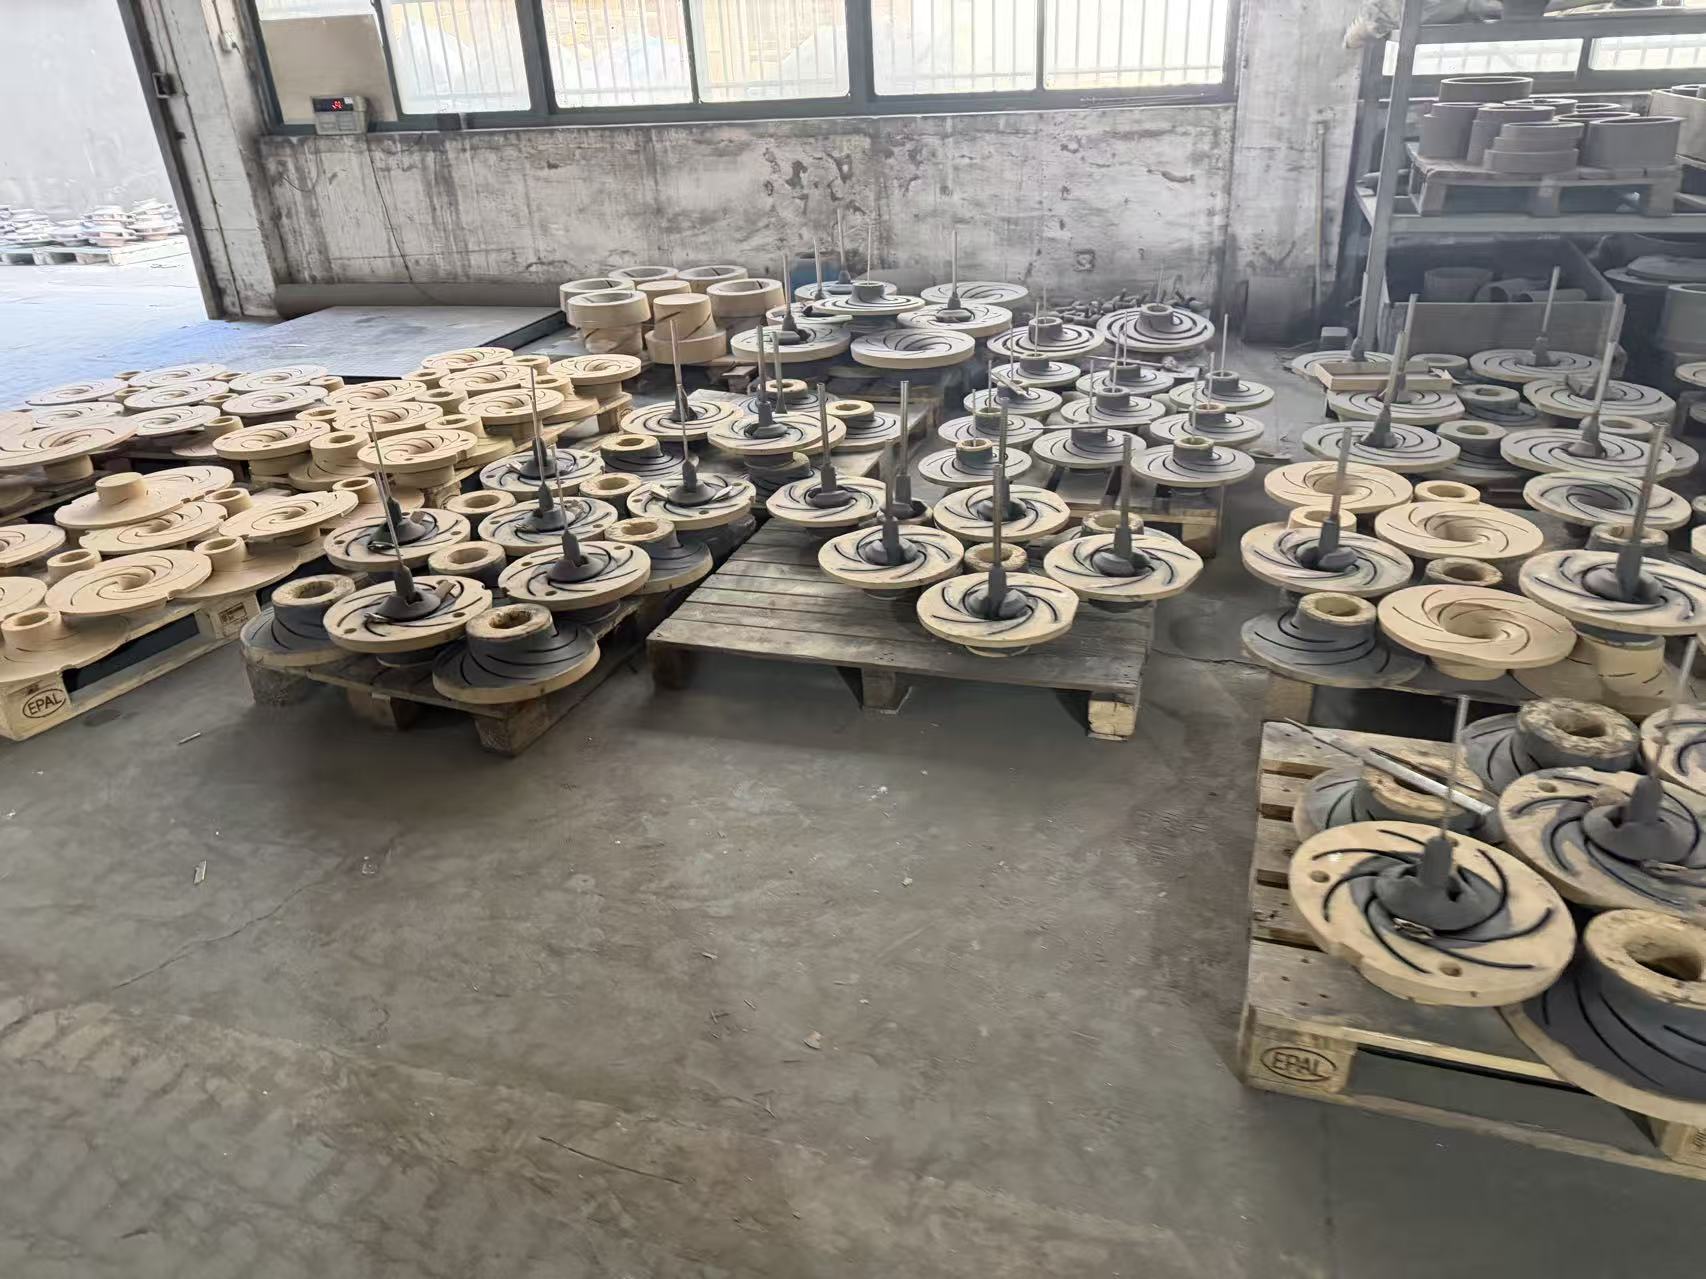
Imagem ilustrativaDefina o cubo, o furo, a folga das pás, a concentricidade, as características geométricas relevantes para o balanceamento, a transferência das referências geométricas e a remoção permitida de material da peça fundida.
A foto não comprova a liga, o grau de balanceamento nem a tolerância.
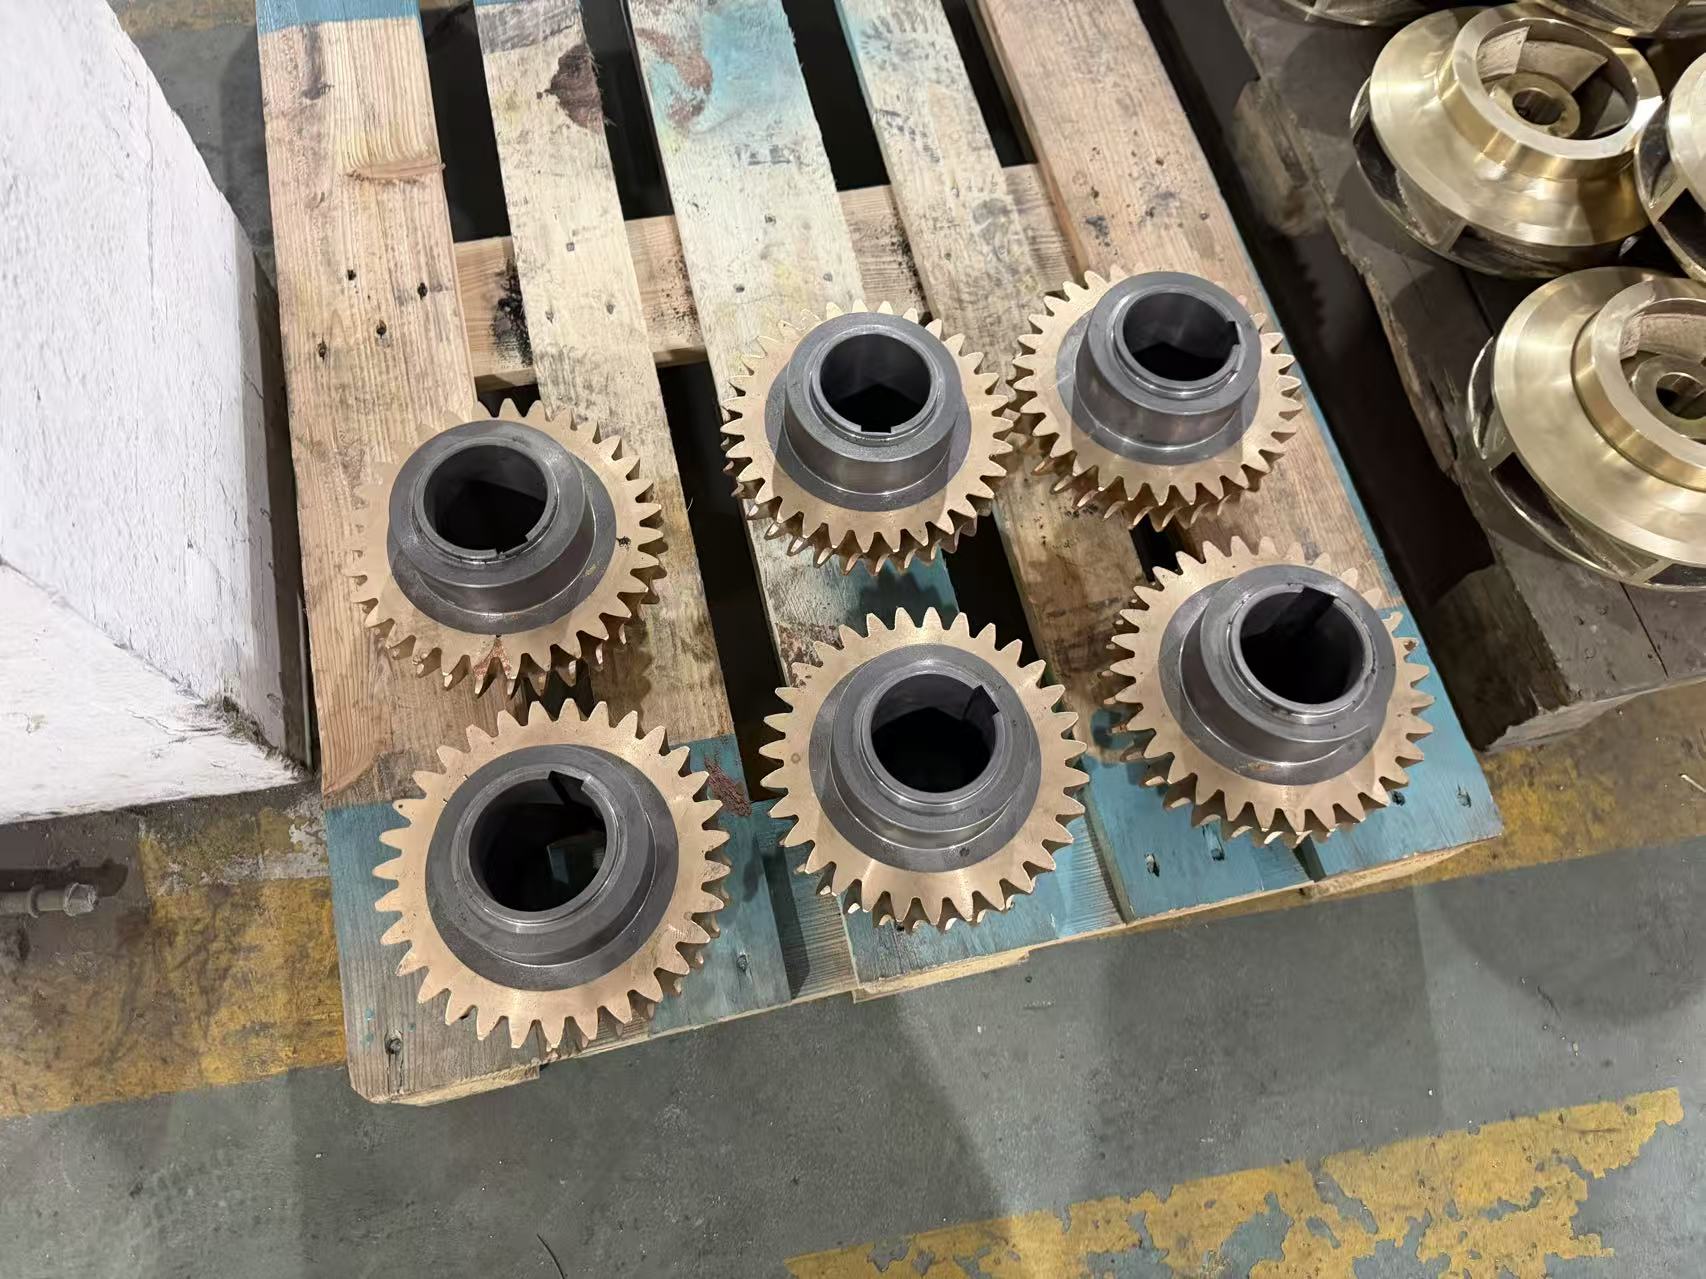
S3 — Engrenagens e cubos
Imagem ilustrativaInforme a geometria dos dentes, o ajuste do cubo, o rasgo de chaveta, a peça acoplada, a combinação de materiais, a lubrificação e os requisitos esperados de inspeção.
A foto não comprova a precisão dos dentes nem o desempenho contra desgaste.
| Família de peças | Características geométricas críticas em caso de falha | Provável sequência de operações CNC a analisar | Comprovantes a solicitar |
|---|---|---|---|
| Buchas e mancais de bronze | Diâmetro do furo, circularidade, deformação da parede, ajuste, características geométricas de lubrificação | Torneamento, mandrilamento, sequência de desbaste e acabamento, análise da peça sob fixação ou em estado livre | Identificação do material, relatório do furo, condição de inspeção, registro do acabamento |
| Peças de bombas e rotores | Relação entre cubo e pás, concentricidade, acesso às passagens, sobremetal da peça fundida | Torneamento, mandrilamento, fresamento CNC, medição por apalpador, acesso multieixos quando necessário | Plano de referências geométricas, características geométricas medidas, escopo aplicável de balanceamento ou verificação funcional |
| Corpos de válvula e flanges | Relação entre faces de vedação, círculo de furação, alinhamento dos orifícios ou conexões de entrada/saída, características geométricas de vedação | Torneamento ou fresamento, mandrilamento, furação, rosqueamento, rebarbação | Dimensões críticas e ensaios de superfície, internos ou de pressão definidos separadamente |
| Engrenagens, eixos, cubos e peças sujeitas a desgaste | Dados dos dentes, batimento, ajuste, rasgo de chaveta, superfícies de acoplamento | Torneamento, fresamento, sequência de operações para as características geométricas da engrenagem e retificação quando especificada e viável | Relatório das características geométricas, documento do material e registro de dureza ou do processo quando solicitados |
A Valve World descreve o bronze-alumínio-níquel fundido em areia para carcaças complexas de bombas, rotores e corpos de válvula, enquanto a fundição centrífuga é usada para anéis e buchas. Trata-se de um exemplo de terceiros do setor, não de uma comprovação de que todas as peças fotografadas usam essa liga ou essa sequência de operações.
Análise do desenho técnico Envie a família da peça e o desenho técnico
Planeje a usinagem de geometrias complexas de bronze com torneamento, fresamento, mandrilamento e usinagem de 5 eixos
A descrição fiel depende da sequência de operações
A Zhenling desenvolve uma sequência provisória de operações de torneamento CNC ou usinagem de 5 eixos com base nas informações do desenho técnico, pois uma lista de máquinas, por si só, não resolve o risco relacionado à fixação da peça. Para um corpo de válvula, rotor, engrenagem ou bucha, envie o desenho técnico controlado e a tolerância crítica para que o acesso, as forças de corte, o acabamento e a inspeção sejam analisados antes da confirmação da solicitação de cotação.
ESCOPO DA FONTE TÉCNICA
Pesquisa do NIST sobre informações de fabricação de produtos
Apoia a troca controlada de informações; não prescreve uma sequência de operações de usinagem. Alguns graus apresentam excelente usinabilidade; outros trazem riscos de desgaste da ferramenta, danos à superfície, problemas com cavacos ou calor, ou encruamento em determinadas condições. Os desafios reais variam conforme a liga, a condição, a geometria, o sobremetal, a velocidade de corte, o avanço, o plano de refrigeração e o acabamento superficial pretendido.
Parâmetros provisórios da sequência de operações CNC [ Passe o cursor para ver os detalhes ]
Discussão analisada no Practical Machinist sobre torneamento e mandrilamento de buchas de bronze
Furo longo ou profundo
Questão sobre a sequência de operações
É possível apoiar, acessar, refrigerar e medir essa característica geométrica?
Risco a verificar
Deflexão da barra, evacuação dos cavacos, desgaste da ferramenta, conicidade
Não presuma
Que um único diâmetro comprove todo o furo
Parede fina ou seccionada
Questão sobre a sequência de operações
Em que momentos a peça deve ser seccionada, fixada, liberada da fixação e receber a usinagem de acabamento?
Risco a verificar
Deformação da peça e divergência na condição de inspeção
Não presuma
Que a precisão da máquina impeça a deformação do material
Peça bruta fundida próxima da forma final
Questão sobre a sequência de operações
Quanto sobremetal variável e material para estabelecer referências geométricas estão disponíveis?
Risco a verificar
Cortes interrompidos, deslocamentos sem corte, defeitos locais, mudança de posição
Não presuma
Que o modelo CAD nominal corresponda à peça bruta recebida
Geometria complexa de rotor ou válvula
Questão sobre a sequência de operações
Quais superfícies definem a sequência de operações e quais exigem acesso multieixos?
Risco a verificar
Interferência do dispositivo de fixação, acúmulo de erros de preparação da máquina, impossibilidade de acesso para inspeção
Não presuma
Que a capacidade de usinagem de 5 eixos, por si só, comprove a viabilidade
Controle a peça da peça bruta de bronze à geometria final
SYS.REF: Pesquisa do NIST sobre troca de informações ao longo do ciclo de vida
Apoia a preservação das informações de fabricação; não estabelece a sequência de operações desta página.
A sequência de controle da fundição à inspeção define as responsabilidades antes do início do corte. Essa escolha exige tempo de análise antecipada, pois uma condição de inspeção ambígua pode gerar retrabalho, rejeição ou uma comparação dimensional incorreta posteriormente.
Como a Zhenling aplica a sequência de controle
A Zhenling planeja a transição para a produção CNC com base no desenho técnico liberado, na identificação do material, na lógica das referências geométricas, na resposta ao desbaste, na sequência de acabamento e na condição de inspeção acordada. Envie o desenho técnico da válvula, bucha ou outra peça, a condição de acoplamento, as características geométricas críticas e qualquer ensaio ou certificado exigido para que a equipe identifique riscos do processo antes de emitir uma solicitação de cotação sob medida.
Envie o desenho técnico e a condição de inspeção
Etapa 01
Desenho técnico
Revisão, autoridade do modelo, dimensões, notas e hierarquia dos critérios de aceitação
Etapa 02
Material
Grau do material, norma, condição, forma de produção da peça bruta, identificação da corrida ou do lote
Etapa 03
Referências geométricas
Referências iniciais, sobremetal para remoção de irregularidades e variação da peça fundida
Etapa 04
Desbaste
Remoção de material bruto, resposta às tensões e condição intermediária
Etapa 05
Acabamento
Sequência das características geométricas, ferramentas de corte, fluido de corte e acabamento superficial
Etapa 06
Verificações
Medições durante o processo vinculadas à revisão controlada
Etapa 07
Transferência
Rebarbar, limpar, proteger, documentar, embalar e liberar
Resolução das ambiguidades do processo
A definição clara dos limites reduz conflitos após a usinagem.
Perguntas sobre controle de alterações
- Qual arquivo prevalece quando o modelo e o desenho técnico divergem?
- Quem aprova um desvio de material, peça bruta, processo ou medição?
- Quais alterações exigem uma nova amostra ou primeira peça produzida?
- Como as premissas aprovadas são mantidas na produção recorrente?
Perguntas sobre processos externos
- São necessários tratamento térmico, revestimento, galvanização, ensaios ou balanceamento?
- Quem é responsável pela aprovação do fornecedor e pela análise dos certificados?
- As dimensões antes e depois do processo são controladas separadamente?
- Que proteção e embalagem são aplicadas após a operação final?
Definição da condição final
Buchas seccionadas podem se deformar após a separação; por isso, a solicitação de cotação deve definir as condições de desbaste, seccionamento, remontagem, mandrilamento de acabamento, fixação e inspeção, em vez de informar apenas uma dimensão nominal.
Planos de processo não são certificados
Essa sequência explica os pontos de controle e as responsabilidades. Ela não afirma que determinado processo especial, método de laboratório, formato de relatório ou certificação esteja incluído antes que a Zhenling confirme o escopo do pedido.
Escopo da fonte técnica | Glossário do NIST sobre rastreabilidade metrológica
Verifique os comprovantes da amostra, da primeira peça produzida e da liberação do lote
Define os limites da cadeia de calibração; a aceitação ainda exige um método e uma incerteza acordados.
Uma amostra comprova apenas o que foi medido, observado ou ensaiado nela, nas condições informadas. Presumir que uma amostra aceita controla automaticamente todos os lotes cria um risco na liberação, a menos que a revisão, a identificação do material, as características críticas, o método de verificação, a regra de aceitação e os registros do lote sejam mantidos em conjunto.
Escopo do pedido de peças de bronze
Um erro é tratar o certificado do material como certificado de liberação da peça acabada, pois esses documentos respondem a perguntas diferentes do comprador e do fornecedor. A Zhenling inspeciona peças CNC sob medida apenas conforme o escopo da solicitação de cotação; portanto, peça a lista de características geométricas, o método, a abrangência e o formato do relatório antes de liberar o pedido.
Glossário do NIST: Uma entrada atual do glossário do NIST define a rastreabilidade metrológica como a relação de um resultado de medição com uma referência por meio de uma cadeia de calibração documentada e ininterrupta, na qual cada calibração contribui para a incerteza de medição. Para uma tolerância estreita, a solicitação de cotação ainda precisa especificar um método e uma incerteza adequados à característica geométrica e à decisão de aceitação.
Defina o conjunto de comprovantes exigidos
01 Amostra
- Confirme as premissas sobre o material e a peça bruta
- Resolva as dúvidas sobre geometria e fabricação
- Registre os desvios antes da aprovação
02 Primeira peça produzida
- Meça as características acordadas na revisão liberada
- Identifique os métodos, as condições e o responsável pelos resultados
- Resolva as não conformidades antes da liberação do lote
03 Lote
- Mantenha os controles aprovados
- Aplique a abrangência ou a regra de amostragem contratada
- Vincule os relatórios ao lote ou pedido liberado
Ficha de escopo da solicitação de cotação de peças de bronze
- Revisão do desenho técnico e do modelo
- Norma do material e grau exato
- Forma de produção da peça bruta e condição de fornecimento
- Material bruto fornecido pelo cliente ou adquirido pelo fornecedor
- Dimensões máximas da peça e quantidade
- Referências geométricas e tolerâncias críticas
- Acabamento superficial e requisitos das bordas
- Documentos e processos especiais
- Plano para amostra, primeira peça produzida e lote
- Embalagem e destino
- Prazo de entrega exigido
- Data e validade da cotação e base do preço do material
Um modelo genérico de custo de usinagem, revisado por pares, usa dados como requisitos do material, estratégia, complexidade, quantidade, tolerância, desenhos técnicos, programação, preparação da máquina e acabamento, e também informa o erro da estimativa.12 Seus números não são referências de preços da Zhenling; eles mostram por que uma cotação precisa de dados definidos e um prazo de validade.
| Dado da cotação | Proposta A | Proposta B | Comparável apenas quando |
|---|---|---|---|
| Material | Liga especificada; barra fundida continuamente | Bronze genérico; escolha do fornecedor | Grau do material, norma, forma, responsabilidade pela aquisição e data de referência são os mesmos |
| Inspeção | 10 características especificadas, com relatório | Inspeção final na fábrica | Lista de características geométricas, abrangência, método e conteúdo do relatório são os mesmos |
| Quantidade | 1 amostra + 49 peças de produção | 50 peças em uma única liberação | Preparação da máquina, pausa para aprovação, tamanho do lote e plano de liberação são os mesmos |
| Entrega | Usinado, protegido e embalado para exportação | Na fábrica após a usinagem | Processos externos, embalagem, Incoterm, destino e prazo são os mesmos |
Capacidade da Zhenling para usinagem de bronze: equipamentos, fábrica e suporte à exportação
Escopo da fonte técnica
Orientações da ASME sobre certificação e acreditação
Permite verificar o escopo de forma independente; não comprova a situação atual dos certificados da Zhenling.
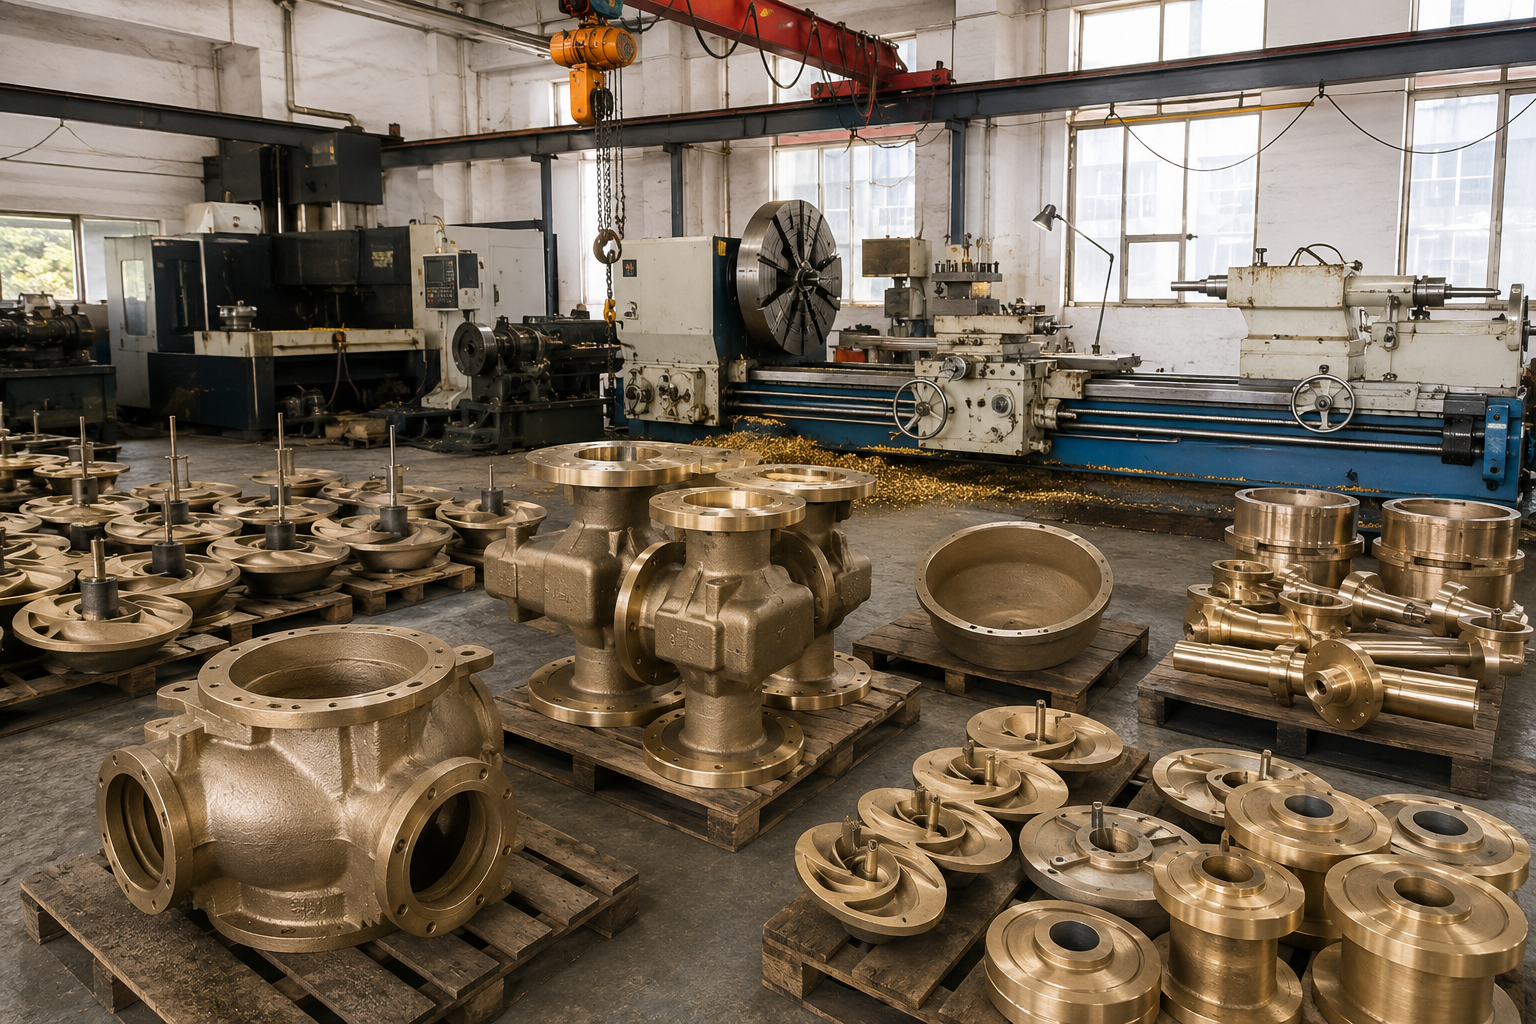
Shanghai Zhenling Hardware Co., Ltd. foi fundada em 2006 e mantém uma unidade fabril no condado de Jiashan, em Zhejiang. Segundo o perfil fornecido pelo cliente, a unidade ocupa 8.000 m², tem uma fábrica de 6.000 m² e conta com equipes comerciais para o mercado interno e a exportação de peças metálicas sob medida e não padronizadas.
Etapas de fabricação verificadas
Torneamento CNC Fresamento CNC Retificação CNC Mandrilamento CNC Eletroerosão a fio Furação radial Usinagem em 3 eixos Usinagem em 4 eixos Centros de usinagem importados de 5 eixos Coordenação de exportações
01
Repasse das informações à engenharia
Envie o desenho técnico com revisão controlada, o material, a quantidade, as características geométricas críticas e as condições de uso previstas. A equipe poderá então identificar as dúvidas pendentes e uma sequência de operações preliminar.
02
Adequação à fabricação
A adequação dos equipamentos é avaliada conforme as dimensões reais da peça, o acesso às áreas de usinagem, a estratégia de referências geométricas, a fixação da peça e a sequência de operações. Listas maiores de máquinas nem sempre são provas melhores.
03
Exportação e credenciais
Toda credencial exigida deve ser verificada quanto ao titular legal, à unidade fabril, ao número, ao escopo e à validade. O destino, os documentos de exportação e a aplicabilidade ao pedido são confirmados separadamente por escrito.
ferramentas de engenharia para usinagem CNC de bronze
ferramenta de definição da sequência de operações
mapa de decisão para comprovação de peças de liga de bronze
ferramenta de avaliação
ferramenta para comparar itens de comprovação relativos ao bronze
Perguntas frequentes dos compradores antes de liberar um pedido de usinagem de bronze
escopo da autoridade técnica
Escopo de medição do NIST
Dá suporte à resposta sobre rastreabilidade; por si só, não comprova a aprovação da liga metálica nem sua viabilidade de fabricação.
Comece pela função, carga, fluido, temperatura, materiais em contato, lubrificação, mercado de destino e eventuais normas aplicáveis. A Zhenling pode analisar um grau de material especificado ou ajudar a identificar as informações que faltam, mas a aprovação do material cabe à autoridade técnica qualificada do comprador.
Não há um valor único que possa ser indicado com responsabilidade para todas as ligas, dimensões, características geométricas, peças brutas e condições de inspeção. Envie o desenho técnico, o esquema de referências geométricas, as características críticas, o acabamento superficial, as condições de acoplamento, a quantidade e as evidências de medição exigidas para uma análise de cada característica geométrica.
As duas opções podem ser avaliadas quando a solicitação de cotação define a condição do material, o sobremetal, a identificação, a inspeção, a responsabilidade pelo risco de refugo e o critério para remoção de irregularidades por usinagem.
Isso depende dos graus específicos dos materiais, de sua condição, da geometria e das condições de uso. Compare corrosão, desgaste, atrito, resistência, facilidade de fabricação, atendimento aos requisitos e forma de fornecimento, não a cor.
O desgaste das pastilhas depende da liga metálica, da condição do material, da operação, da profundidade de corte, da velocidade de corte, do avanço, do fluido de corte, da geometria da ferramenta e do desgaste observado. Confirme esses dados antes de mudar o processo; nenhum relato em fórum é usado como prova da capacidade de atender a um pedido.
A especificação de compra deve indicar a condição exigida, pois a divisão da bucha, a fixação e a carga aplicada na montagem podem alterar sua forma.
É possível fazer uma análise preliminar, mas uma cotação com base em documentos controlados exige as informações de aceitação que faltam: autoridade responsável pela revisão, referências geométricas, tolerâncias, roscas, acabamento, notas e requisitos de inspeção. Se o modelo for a referência oficial, informe como são comunicadas as informações de fabricação do produto e os critérios de aceitação.
Eles são avaliados com base no material e na data de referência do preço, na disponibilidade da peça bruta, na geometria, nas preparações da máquina, na quantidade, nas tolerâncias, na inspeção, nos processos externos, na documentação, na embalagem, no destino e nas etapas pendentes de aprovação. Envie os dados do cartão de escopo da solicitação de cotação para bronze para que as propostas concorrentes possam ser comparadas nas mesmas condições.