Kontaktieren Sie Zhenling

Zuletzt aktualisiert: Oktober 2026
Welcher Anbieter für Drahterodieren am besten passt, hängt von der technischen Zeichnung ab: Zhenling Metal kommt für Anfragen zu kombinierten Bearbeitungsverfahren infrage, KLH für automatisierte Wiederholaufträge, Cer-Mac für Geometrieelemente aus hoch nickelhaltigen Legierungen und Microtec für miniaturisierte drahterodierte Teile. XACT eignet sich für zusätzliche Fertigungsanfragen, während Wire Cut Company separate Angaben zu Fähigkeiten bei dicken Querschnitten und konischen Schnitten veröffentlicht.
Ein Fertigungsbetrieb mit der kleinsten beworbenen Toleranz kann für Ihr Teil trotzdem die falsche Wahl sein. Auch der Zugang des Drahts, die Halbzeugdicke, die Prüfung und die Lieferroute spielen eine Rolle. Dieser Bericht analysiert 20 Dienstleistungsunternehmen und erläutert, wie sich Angebote aus den USA und China auf eine vergleichbare Grundlage bringen lassen, ohne vorwegzunehmen, welcher Standort den besseren Preis bietet.
Schnellauswahl für verschiedene Drahterodieraufträge
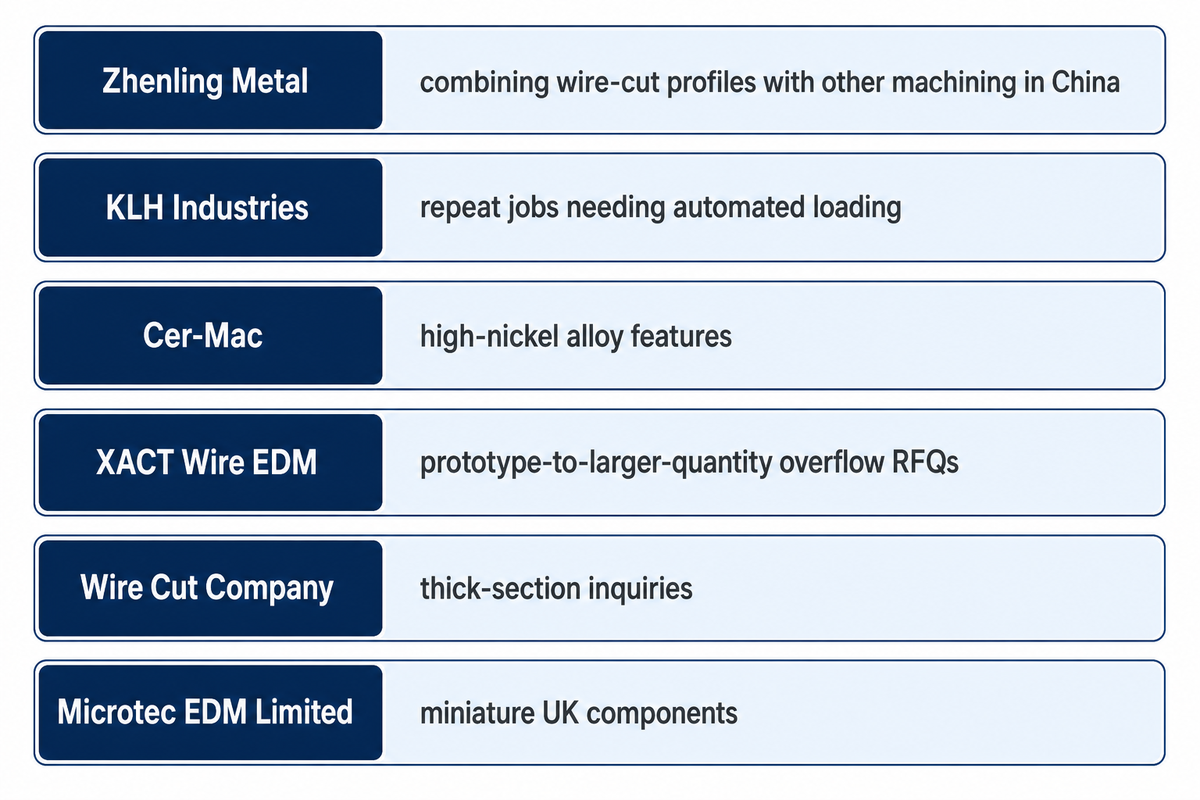
Beginnen Sie mit dem anspruchsvollsten Geometrieelement Ihres Auftrags. Diese Empfehlungen ordnen veröffentlichte Fähigkeiten konkreten Beschaffungssituationen zu; sie sind weder Auszeichnungen noch eine Bewertung der allgemeinen Unternehmensqualität.
- Am besten für die Kombination von drahterodierten Profilen mit anderen Bearbeitungsverfahren in China geeignet: Zhenling Metal mit Prüfung der technischen Zeichnung und auftragsbezogener schriftlicher Abnahme.
- Am besten für wiederkehrende Aufträge mit automatisierter Beladung geeignet: KLH Industries, dessen Drahterodierdienste redundante Automatisierungszellen umfassen.
- Am besten für Geometrieelemente aus hoch nickelhaltigen Legierungen geeignet: Cer-Mac, das ausdrücklich Arbeiten an Inconel 718 aufführt.
- Am besten für zusätzliche Fertigungsanfragen vom Prototyp bis zu größeren Stückzahlen geeignet: XACT Wire EDM mit einem eigenen Maschinenpark für Funkenerosion und Maßprüfung.
- Am besten für Anfragen zu dicken Querschnitten geeignet: Wire Cut Company mit separat angegebenen Grenzen für Schnittdicke und Konizität.
- Am besten für miniaturisierte Bauteile im Vereinigten Königreich geeignet: Microtec EDM Limited mit 20-Mikrometer-Draht und taktiler/optischer Messung.
Offenlegung: Dieser Leitfaden wird von Zhenling Metal veröffentlicht. Wir führen uns selbst an erster Stelle auf, weil dies unsere Website ist, nicht weil wir behaupten, Marktführer zu sein. Die anderen 19 Hersteller sind danach gruppiert, wofür sie sich am besten eignen; innerhalb der Gruppen ist die Reihenfolge beliebig.
So haben wir diese Anbieter für Drahterodieren ausgewählt
Die Angaben wurden im Oktober 2026 mit den offiziellen Seiten zu Unternehmen, Dienstleistungen, Ausrüstung, Unternehmensgeschichte und Qualität sowie weiteren öffentlichen Quellen abgeglichen. Voraussetzung für die Aufnahme war ein Nachweis tatsächlicher Drahterodierdienste bei einem identifizierbaren Fertigungsunternehmen. Verkäufer von Maschinen allein, Verzeichnisse, Beschaffungsplattformen und Vermittler ohne eigene dokumentierte Zerspanung wurden ausgeschlossen. Die in diesem Bericht aufgeführten Unternehmen haben Standorte in den Vereinigten Staaten, China, dem Vereinigten Königreich und Deutschland.
Die Zahlen dienen der Navigation. Die Anbieter für Drahterodieren werden anhand der von den Unternehmen veröffentlichten Fähigkeiten verglichen, einschließlich der jeweiligen Einheiten und Bedingungen, nicht anhand eines Punktesystems. Ein Maschinenhersteller kann aufgenommen werden, wenn er zusätzlich eine dokumentierte Auftragsfertigungsabteilung betreibt, wie bes. Betriebsstätten und eingetragene Firmensitze werden getrennt von ausgewiesenen Hauptsitzen angegeben. Datumsangaben zur Dienstleistungshistorie werden außerdem von Gründungsdaten unterschieden.
20 Anbieter für Drahterodieren im Vergleich
Wählen Sie anhand der Tabelle einige Unternehmen für eine eingehendere Prüfung Ihrer technischen Zeichnung aus. Die Datumsspalte zeigt, was die Quelle als Gründungsjahr, gemeldete Eröffnung oder angegebene Fertigungs- beziehungsweise Dienstleistungshistorie belegt. „Nicht öffentlich angegeben“ bedeutet, dass ein Gründungsjahr fehlt. Die Stärken und Grenzen beschreiben die veröffentlichte Bearbeitungsfolge, nicht die garantierte Leistung für jede technische Zeichnung.
| Nein. | Unternehmensname | Hauptsitz | Gegründet / veröffentlichte Unternehmensgeschichte | Am besten geeignet für | Kurzvorstellung | Hauptleistungen | Wichtigste Vorteile | Mögliche Nachteile | Offizielle Website |
|---|---|---|---|---|---|---|---|---|---|
| 1 | Zhenling Metal | Jiashan, Zhejiang, China; Betriebsstandort | 2006 | Anfragen zu kombinierten Bearbeitungsverfahren in China | Auf technische Zeichnungen ausgerichteter Metallbearbeitungsbetrieb | Drahterodieren, Drehen, Fräsen, Schleifen | Kombinierte Verfahren; Erstmusterfreigabe vor Fertigungslosen | Der Überseetransport eignet sich schlecht für dringende Ersatzteile | https://zhenlingmetal.com/ |
| 2 | Petersen Precision | Redwood City und Roseville, Kalifornien, USA; Betriebsstandorte | 1966 | Flache zweidimensionale Serienteile | Hersteller für Serienfertigung sowie Werkzeug- und Formenbau | Drahterodieren, Schleifen, Feinschneiden, Läppen | Mehrfachschnitte mit hoher Präzision; bei Bedarf mannlose Fertigung | Die veröffentlichte Bearbeitungsfolge konzentriert sich auf flaches Halbzeug und 2-D-Formen | https://www.petersenprecision.com/capabilities/wire-edm |
| 3 | KLH Industries | Germantown, Wisconsin, USA; Unternehmenssitz | 1987 | Automatisierte wiederkehrende Funkenerosionsaufträge | Präzisionszulieferer mit Ursprung im Drahterodieren | Drahterodieren, Schnellloch-Erodieren, CNC-Bearbeitung | Redundante Automatisierung; feine Drahtgeometrieelemente | Oberflächenbeschaffenheit von 2 Ra-Mikrozoll erfordert mehrere Durchgänge | https://www.klhindustries.com/services/edm-machining/wire-edm |
| 4 | Owens Industries | Oak Creek, Wisconsin, USA; Betriebsstandort | 1944 | Kleine und mittelgroße Teile mit unterschiedlichen Geometrieelementen | Präzisionsbetrieb mit hoher Variantenvielfalt | Drahterodieren, Mehrachsenfräsen, Drehen | Integrierte Zerspanung; programmierbare Prüfausrüstung | Die veröffentlichte Standarddurchlaufzeit für Funkenerosion beträgt je nach Auslastung 12 Wochen | https://www.owensind.com/ |
| 5 | United Centerless Grinding & Thread Rolling | East Hartford, Connecticut, USA; Betriebsstandort | 1960; gemeldete Eröffnung | Funkenerosion mit Spannvorrichtungen und Schleifen | Dienstleistungsbetrieb für Schleifen und Funkenerosion | Drahterodieren, Senkerodieren, Erodierbohren, Schleifen | Spezielle Spannvorrichtungen; drei Funkenerosionsverfahren | Dokumentierte Grenzen für Dicke und Konizität: 16 in und 20 Grad | https://www.unitedcenterlessgrinding.net/wire-edm |
| 6 | Maroney Company | Northridge, Kalifornien, USA; Betriebsstandort | 1955 | Programmierbare Funkenerosion mit Drehachse | Unternehmen für Präzisionsbearbeitung und Funkenerosion | Mehrachsiges Draht- und Senkerodieren | Drehbewegung; ergänzende Kavitätenbearbeitung | Für Sackhohlräume ist das Senkerodieren erforderlich | https://maroneycompany.com/services/electrical-discharge-machining/ |
| 7 | Ephrata Precision Parts | Denver, Pennsylvania, USA; Betriebsstandort | 1972; Fertigungshistorie | Teile, für die mehrere Funkenerosionsverfahren nötig sind | Hersteller kundenspezifischer Präzisionsteile | Draht-, Senk- und Bohrlocherodieren | Linearachsenmaschinen mit vier Achsen; Unterstützung für Kavitäten und Bohrungen | Für die AQ325L-Gruppe ist eine Dicke von 8.8 in angegeben; für größere Dicken sind andere Modelle erforderlich | https://www.ephrataprecision.com/ |
| 8 | The Wire Shop | Mentor, Ohio, USA; Betriebsstandort | Nicht öffentlich angegeben | Werkzeugbau mit Wasserstrahlvorbereitung im eigenen Betrieb | Betrieb für kundenspezifische Funkenerosion und Zerspanung | Drahterodieren, 3-Achs-Bearbeitung, Wasserstrahlschneiden, Schleifen | Wasserstrahlschneiden im eigenen Betrieb; sechs Drahtmaschinen mit vier Achsen | Die veröffentlichte maximale Dicke beim Drahtschneiden beträgt 15 3/4 in | https://thewireshop.com/ |
| 9 | Cer-Mac | Telford, Pennsylvania, USA; Betriebsstandort | 1969 | Inconel 718 und Teile aus hoch nickelhaltigen Werkstoffen | Dienstleistungsunternehmen für Präzisionsbearbeitung | Drahterodieren, RAM-Erodieren, Fräsen, Drehen | Spezialisierung auf hohe Nickelanteile; detaillierte Geometriegrenzen | Die Konizitätsangabe von 15 Grad gilt bei einer Dicke von 10.25 in | https://www.cermac.com/wire-edm/ |
| 10 | XACT Wire EDM | Waukesha, Wisconsin, USA; Hauptsitz; Cary, Illinois, zweiter Standort | 1984 | Zusätzliche Drahterodier-Anfragen | Spezialisierter Auftragsfertiger für Drahterodieren | Drahterodieren, Kleinstloch-Erodieren, Prototypenfertigung | Mehr als 45 Funkenerosionsmaschinen; KMG, SPC und optische Prüfung | Bei der Drahtgeometrie sind gerade Verbindungen zwischen den oberen und unteren Profilen erforderlich | https://www.xactedm.com/wire-edm/ |
| 11 | Adron Tool Corp. | Sussex, Wisconsin, USA; Betriebsstandort | Nicht öffentlich angegeben | Schwere Werkstücke und Funkenerosion für die Serienfertigung | Spezialisierter Auftragsfertiger für Funkenerosion in der Serienfertigung | Draht-, Senk- und Kleinstloch-Erodieren | 74 Drahterodiermaschinen; angegebene Handhabung schwerer Werkstücke | Die veröffentlichte Angabe zur Werkstückhandhabung reicht bis 10.000 lb | https://www.adron.com/ |
| 12 | Wire Cut Company | Buena Park, Kalifornien, USA; Betriebsstandort | 1978 | Dicke Querschnitte mit Unterstützung durch Zerspanung | Funkenerosionsbetrieb mit Schleifen und Fräsen | Draht-, Senk- und Mikroerosion; Schleifen | Leistungsumfang für dicke Schnitte; CAD/CAM-Konstruktionsunterstützung | Bei 30 Grad Konizität gilt eine maximale Dicke von 15 in; zusätzlich wird eine separate Schnittdicke von 48 in angegeben | https://wirecutcompany.com/wire_EDM.html |
| 13 | EDM Intelligent Solutions | Bartlett, Illinois, USA; Betriebsstandort | Nicht öffentlich angegeben | Mikrogeometrieelemente mit Maßmesstechnik | Spezialist für Funkenerosion und Mikrofertigung | Feindraht-Erodieren, Mikrofräsen, Schleifen, 3-D-Messung | 20 µm Draht; Maß- und Rauheitsprüfung | Beim Stapeln ist eine kompatible Geometrie der Blechteile erforderlich | https://www.edmdept.com/manufacturing-services-full-details/wire-edm/ |
| 14 | South Shore Manufacturing | Hanson, Massachusetts, USA; Betriebsstandort | 1985; Dienstleistungshistorie im Drahterodieren | Beschaffung von Medizinprodukten | Unternehmen für Präzisionsbearbeitung mit Drahterodieren | Drahterodieren und Präzisionsbearbeitung | Angegeben: ISO 13485:2016; CAD/CAM und Reverse Engineering | Der größte veröffentlichte Drahterodier-Arbeitsraum beträgt 33 × 20 × 16 in | https://www.southshoremanufacturing.com/ |
| 15 | Rogers Wire EDM Service | Arvada, Colorado, USA; Betriebsstandort | 1992; Dienstleistungshistorie in Colorado | Unterstützung bei der Zerspanung im Raum Colorado | Auftragsfertiger für Drahterodieren | Drahterodieren, vertikales Fräsen, CNC-Erodierbohren | Fräsen zur Vorbereitung; separate Maschine für Startbohrungen | Bei jeder aufgeführten Drahtmaschine beträgt die maximale Werkstückhöhe 15.75 in | https://www.rogerswireedm.com/ |
| 16 | T and G Engineering | West Byfleet, Surrey, Vereinigtes Königreich; Betriebsstandort | 1975 | Komplexe Teile mit ergänzender Zerspanung | Zulieferer für Präzisionsbearbeitung im Unterauftrag | Draht-/Funkenerosion, 5-Achs-Bearbeitung, Drehen, Schleifen | Breites Spektrum an Bearbeitungsverfahren; angegebene Agie/Charmilles-Drahterodiermaschinen | Prozessgrenze: Für Drahterodieren muss das Halbzeug elektrisch leitfähig sein | https://www.tgengineering.co.uk/wire-erosion/ |
| 17 | Cheshire Wire Erosion | Sandbach, Cheshire, Vereinigtes Königreich; eingetragener Firmensitz | 1995 | Teile aus Legierungen mit mehreren Funkenerosionsverfahren | Familiengeführtes Unternehmen für Funkenerosion im Unterauftrag | Draht-, Senk- und Kleinstloch-Erodieren | Drei Bearbeitungsfolgen für Funkenerosion; angegebene Vertraulichkeitsrichtlinie | Der größte XY-Verfahrweg und der größte Z-Verfahrweg gehören zu unterschiedlichen Maschinen | https://www.cheshirewireerosion.co.uk/ |
| 18 | Microtec EDM Limited | Shoeburyness, Essex, Vereinigtes Königreich; Betriebsstandort | 2001 | Rückverfolgbare Miniaturaufträge vom Prototyp bis zum Fertigungslos | Spezialist für Draht- und Funkenerosion | Mikroerosion, Draht-/Senkerodieren, Werkzeugbau, Prüfung | 20-Mikrometer-Draht; Prüfung mit Messtaster und optischem KMG | Einige zusätzliche Prüfungen und Dokumentationen kosten extra | https://microtecedm.co.uk/ |
| 19 | Werkzeugtechnik Schmitz | Troisdorf, Deutschland; Betriebsstandort | Nicht öffentlich angegeben | Auftragsarbeiten im Werkzeug- und Formenbau | Auftragsfertiger für Funkenerosion | Draht-, Senk- und Startlocherodieren | Drei Erodierverfahren; CAD/CAM-Integration | Bei einfachen Formen in hohen Stückzahlen können die Stückkosten des Drahterodierens ungünstig sein | https://www.werkzeugtechnik-schmitz.de/drahterodieren-lohnfertigung |
| 20 | bes Funkenerosion | Fluorn-Winzeln, Deutschland; Betriebsstandort | 1983 | Hohe oder schwere Funkenerosionsteile im Unterauftrag | Maschinenhersteller mit Auftragsfertigungsabteilungen | Draht-/Senkerodieren, Erodierbohren, Fräsen | Veröffentlichte Grenzen für Größe und Gewicht; Elektrodenfertigung im eigenen Betrieb | Drahtdurchmesser ab 0,15 mm; Schnitthöhe bis 800 mm | https://bes-edm.de/lohnfertigung/ |
Auf technische Zeichnungen ausgerichtete und integrierte Fertigungsbetriebe
Diese Unternehmen bieten Fertigungsdienstleistungen an, darunter Drahterodieren neben anderen Verfahren. Das ist relevant, wenn für ein Teil vor dem drahterodierten Geometrieelement ein Durchmesser gedreht, eine Tasche gefräst oder ein Bezug geschliffen werden muss. Der umfassendere Leistungsumfang der CNC-Bearbeitung hilft bei der Entscheidung, welche Arbeitsgänge in einen Bestellauftrag gehören.
1. Zhenling Metal: Am besten für Anfragen zu kombinierten Bearbeitungsverfahren in China geeignet
Betriebsstandort: Jiashan, Zhejiang, China; vom Unternehmen beschriebene Werkstatt · Gegründet: 2006 · Typ: Präzisionsbearbeitungsbetrieb nach technischer Zeichnung
Offizielle Website: https://zhenlingmetal.com/
Hauptdienstleistungen und Leistungsumfang: Drahterodieren, CNC-Drehen, Fräsen, Schleifen, Ausdrehen und Radialbohren; laut Unternehmensangaben 3-, 4- und importierte 5-Achs-Bearbeitungszentren · Auftragsgrundlage: Mindestmenge, Annahme von Einzelstücken, Terminplan, Toleranzen und Prüfung vorbehaltlich eines schriftlichen Angebots
Zhenling führt in seinem veröffentlichten Ausrüstungsprofil Drahterodieren mit Drehen, Fräsen und Schleifen zusammen. Das ist ein sinnvoller Ausgangspunkt für Metallteile, deren kritische Geometrieelemente mehr als ein Verfahren erfordern. Das Unternehmen beschreibt eine Erstmusterfreigabe vor der Losfertigung, sodass bei der Prüfung der technischen Zeichnung das freigegebene Teil festgelegt werden kann, bevor die Wiederholfertigung beginnt. Laut Website erfolgt die Zerspanung in der eigenen Werkstatt in Jiashan; der Anfrageumfang für Ausrüstungsteile aus Metall umfasst gehärtete Profile und Geometrieelemente, die mit rotierenden Werkzeugen nicht zugänglich sind, ohne eine Eignung für die Halbleiterindustrie zu behaupten. Dringende Ersatzteile, die innerhalb weniger Tage benötigt werden, passen schlecht, da der internationale Transport zusätzlich zur Bearbeitungszeit Zeit kostet.
2. Petersen Precision: Am besten für flache zweidimensionale Serienteile geeignet
Betriebsstandorte: Redwood City und Roseville, Kalifornien, USA · Gegründet: 1966 · Typ: Hersteller von Präzisionsteilen sowie für den Werkzeug- und Formenbau
Offizielle Website: https://www.petersenprecision.com/capabilities/wire-edm
Hauptdienstleistungen: Drahterodieren, Feinschneiden, Schleifen, Läppen und CNC-Bearbeitung · Veröffentlichte Fähigkeiten: flaches Halbzeug mit einer Dicke von 5 in oder mehr; Innenradien bis hinunter zu R 0.008 in · Qualität: laut Unternehmen ISO 9001
Petersen gibt an, dass Mehrfachschnitte zur Fertigung kundenspezifischer zweidimensionaler Metallteile Toleranzen von besser als ±0.0001 in erreichen können. Damit erhalten Käufer einen konkreten Prozessparameter, den sie mit der Präzisionsangabe verknüpfen können. Der mannlose Betrieb ermöglicht bei Bedarf eine 24/7-Fertigung, und die EDM-Abteilung kann für größere Aufträge Maschinen aus dem Werkzeug- und Formenbau auf die Fertigung von Kundenteilen umstellen. Diese Fertigungsorganisation macht Petersen interessant, wenn wiederkehrende Flachprofile Kapazität zusammen mit verwandten Oberflächenbearbeitungs- oder Werkzeugbauarbeiten erfordern und nicht nur ein einzelner Prototyp gefertigt werden soll. Das veröffentlichte Angebot konzentriert sich auf Flachmaterial und 2-D-Formen; ein allgemeiner Bearbeitungsweg für das Drahterodieren dreidimensionaler Freiformen ist damit nicht belegt.
3. KLH Industries: Am besten für automatisierte wiederkehrende Funkenerosionsaufträge geeignet
Unternehmenssitz: Germantown, Wisconsin, USA · Gegründet: 1987 als Drahterodierbetrieb · Typ: Zulieferer für Präzisionsbearbeitung
Offizielle Website: https://www.klhindustries.com/services/edm-machining/wire-edm
Hauptdienstleistungen: Drahterodieren, Schnelllocherodieren und CNC-Bearbeitung · Veröffentlichte Fähigkeiten: Toleranz von ±0.0001 in; angegebener Arbeitsraum von 24 × 16 × 14 in; 30 Grad Konizität · Qualität: laut KLH Nadcap-Akkreditierung für nichtkonventionelle Bearbeitung einschließlich Draht- und Schnelllocherodieren
Zwei separate, redundant ausgelegte Automatisierungszellen ermöglichen KLH die Unterstützung wiederkehrender Fertigungsaufträge mit automatischer Beladung und 24/7-Betrieb. Das ist ein konkreter Vorteil, wenn die Maschinenüberwachung andernfalls den Auftrag einschränken würde. KLH gibt außerdem Draht mit 0.0012 in an, der einen Radius von 0.0010 in erzeugt. Dadurch ist die Fähigkeit zur Fertigung feiner Geometrieelemente für Konstrukteure aussagekräftiger als eine allgemeine Angabe zur Präzision. Laut Website sind auch größere Projekte außerhalb des angegebenen Arbeitsbereichs möglich; dieser Bereich dient daher als veröffentlichter Richtwert und ist keine absolute Obergrenze des Fertigungsbetriebs. Die angegebene Oberflächenbeschaffenheit von 2 Ra microinch erfordert mehrere Durchgänge. Ein Angebot für diese Oberflächenbeschaffenheit muss die zusätzliche Bearbeitungsfolge berücksichtigen.
4. Owens Industries: Am besten für kleine und mittelgroße Teile mit unterschiedlichen Geometrieelementen geeignet
Betriebsstandort: Oak Creek, Wisconsin, USA · Veröffentlichte Fertigungshistorie: seit 1944 · Typ: Präzisionsbearbeitungsbetrieb mit hoher Variantenvielfalt
Offizielle Website: https://www.owensind.com/
Hauptdienstleistungen: 3-, 4- und 5-Achs-Fräsen, Drahterodieren, Drehen, Mikrobearbeitung und Oberflächenbearbeitung · Veröffentlichte Angaben zur Funkenerosion: 0.002 in Feindraht und 0.0005 in Positioniergenauigkeit · Qualität: laut Website ISO 9001:2015 und AS9100
Owens vereint Fräsen, Drehen und Funkenerosion in einem Dienstleistungsangebot für kleine bis mittelgroße Teile. Das eignet sich für Bauteile mit Geometrieelementen für rotierende Werkzeuge und drahterodierten Details. Laut Unternehmen ergänzen programmierbare Prüfgeräte aus der Schweiz und Deutschland diese Bearbeitungsmöglichkeiten um einen Messablauf. Auf der Seite zu Funkenerosion wird auch 5-Achs-Drahterodieren mit einem vollständig integrierten, untertauchbaren Indexierer beschrieben. Beim Vergleich mit 5-Achs-Schnittverfahren sollten Käufer die Unterschiede zwischen Bewegung und Verfahren berücksichtigen. Eine veröffentlichte Standarddurchlaufzeit von 12 Wochen für Funkenerosion, abhängig von der Auslastung, macht den Betrieb zu einem ungeeigneten Ausgangspunkt für dringende Ersatzteilaufträge.
5. United Centerless Grinding & Thread Rolling: Am besten für Funkenerosion mit Spannvorrichtungen und Schleifen geeignet
Betriebsstandort: East Hartford, Connecticut, USA · Gemeldete Eröffnung: 1960 · Typ: Dienstleistungsbetrieb für Präzisionsschleifen und Funkenerosion
Offizielle Website: https://www.unitedcenterlessgrinding.net/wire-edm
Hauptdienstleistungen: Draht- und Senkerodieren, Erodierbohren und Präzisionsschleifen · Ausrüstung: zwei AgieCharmilles CUT 200 Sp; Verfahrwege von 23,6 × 15,7 × 16.5 in, abweichend von den Werkstückmaßen 41,3 × 32,3 × 16.3 in · Qualität: laut Website AS9100D und ISO 9001:2015
Spezielle Spannvorrichtungen und mehrere Aufspannungen ermöglichen United die Bearbeitung von Geometrieelementen in verschiedenen Richtungen. Das ist praktisch für Teile, die sich nicht mit einer einzigen Drahtausrichtung fertigstellen lassen. United bietet Draht-, Senk- und Bohrlocherodieren im selben Betrieb an; Schleifen ist für ergänzende Präzisionsoberflächen verfügbar. In einem Unternehmensporträt von The Gateway vom Februar 2020 wird berichtet, dass United 1960 in Hartford eröffnet wurde. Das Datum bezieht sich auf die gemeldete Geschäftseröffnung; auf der aktuellen Dienstleistungsseite werden Drahterodiertoleranzen von ±0.0002 in angegeben. Teile mit einer Schnittdicke über den veröffentlichten 16 in oder einer Konizität über 20 Grad liegen außerhalb der dokumentierten Bearbeitungsfolge für Draht.
6. Maroney Company: Am besten für programmierbare Funkenerosion mit Drehachse geeignet
Betriebsstandort: Northridge, Kalifornien, USA · Gegründet: 1955 · Typ: Unternehmen für Präzisionsbearbeitung und Funkenerosion
Offizielle Website: https://maroneycompany.com/services/electrical-discharge-machining/
Hauptdienstleistungen: mehrachsiges CNC-Senkerodieren und Drahterodieren mit programmierbaren Drehachsen · Ausrüstungshighlight: Charmilles FI440CC mit servogesteuerter Drehachse · Qualität: laut Unternehmen AS9100D und ISO 9001:2015; DDTC-/ITAR-Registrierung separat aufgeführt
Programmierbare Drehachsen, darunter die unternehmenseigene Bezeichnung „Turn While Burn“, ermöglichen Maroney eine Bearbeitung, bei der sich das Werkstück während des Vorgangs bewegt, statt für ein festes Drahtprofil stillzustehen. Mehrere Senkerodiermaschinen ergänzen das Angebot um die Herstellung von Kavitäten. Damit lassen sich Teile mit unterschiedlichen Arten von Geometrieelementen für beide Funkenerosionsverfahren prüfen. Das passt, wenn eine technische Zeichnung Bewegung während der Bearbeitung erfordert und der Prozessvorschlag des Zulieferers erläutern muss, wie jedes Geometrieelement hergestellt wird. Ein Sackhohlraum wird in diesem Angebot mit dem Senkerodieren und einer Formelektrode gefertigt; das beschriebene Drahterodieren ist für durchgehende Schnitte vorgesehen.
7. Ephrata Precision Parts: Am besten für die Kombination aus Draht-, Kavitäten- und Bohrlocherodieren geeignet
Betriebsstandort: Denver, Pennsylvania, USA · Veröffentlichte Fertigungshistorie: seit 1972 · Typ: Hersteller kundenspezifischer Präzisionsteile
Offizielle Website: https://www.ephrataprecision.com/
Hauptdienstleistungen: Drahterodieren, Senkerodieren und Erodierbohren · Ausrüstung: vier Sodick AQ325L mit angegebenen Maßen von 9,8 × 13,7 × 8.8 in sowie AQ750L-, VL400Q- und VL600Q-Modelle · Qualitätszertifizierung: im geprüften Unternehmensmaterial nicht öffentlich angegeben
Ephrata führt Vierachsmaschinen von Sodick mit Glasmaßstäben, Linearmotoren und Optionen für feine Drähte auf. Damit erhält das Präzisionsangebot für Funkenerosion eine konkrete Ausstattungsgrundlage. Senkerodieren und Erodierbohren ergänzen den Drahtservice und sind hilfreich, wenn ein Bauteil ein durchgehendes Profil, eine Kavität oder eine Bohrung für den Zugang kombiniert. Die allgemeinere Tätigkeit des Unternehmens als Hersteller kundenspezifischer Teile macht es für Käufer relevant, die mehrere Funkenerosionsvorgänge in einem Fertigungsplan statt als voneinander getrennte Bestellungen berücksichtigen lassen wollen. Für die vier AQ325L-Maschinen ist eine Werkstückdicke von 8.8 in angegeben; höhere Werkstücke erfordern ein anderes aufgeführtes Modell. Es sollte nicht davon ausgegangen werden, dass die Vierergruppe dafür geeignet ist.
8. The Wire Shop: Am besten für den Werkzeugbau mit Wasserstrahlvorbereitung im eigenen Betrieb geeignet
Betriebsstandort: Mentor, Ohio, USA · Gegründet: nicht öffentlich angegeben · Typ: Auf Drahterodieren und verwandte Verfahren spezialisierter Fertigungsbetrieb
Offizielle Website: https://thewireshop.com/
Hauptdienstleistungen: Drahterodieren, 3-Achs-CNC-Bearbeitung, Wasserstrahlschneiden und Schleifen · Ausrüstungsumfang: sechs Drahterodiermaschinen mit Vierachsenschnitt, unter Wasser und außerhalb des Wasserbads · Qualitätszertifizierung: im geprüften Unternehmensmaterial nicht öffentlich angegeben
Das Wasserstrahlschneiden im eigenen Betrieb bietet The Wire Shop einen Arbeitsgang zur Vorbereitung von Rohlingen vor der detaillierteren Funkenerosion oder Zerspanung und ist damit für Werkzeugbauaufträge nützlich. Laut Unternehmen ermöglichen sechs Drahtmaschinen Vierachsenschnitte unter Wasser und außerhalb des Wasserbads. Das Unternehmen beschreibt den Weg von CAD bis zum fertigen Produkt als vollständig intern; eine Anfrage zu einem Gesenk oder einer Form kann daher die Vorbereitung des Halbzeugs und die anschließende Präzisionsbearbeitung gemeinsam berücksichtigen. Auf der Seite zum Drahterodieren wird eine maximale Werkstückdicke von 15 3/4 in angegeben. Höhere Querschnitte überschreiten diese veröffentlichte Schnittkapazität unabhängig vom separaten Wasserstrahlangebot.
9. Cer-Mac: Am besten für Bauteile aus Inconel 718 und hoch nickelhaltigen Legierungen geeignet
Betriebsstandort: Telford, Pennsylvania, USA · Gegründet: 1969 · Typ: Dienstleistungsunternehmen für Präzisionsbearbeitung
Offizielle Website: https://www.cermac.com/wire-edm/
Hauptdienstleistungen: Drahterodieren, RAM-Erodieren, Drehen, Fräsen, Läppen und Schleifen · Veröffentlichte Fähigkeiten: ±0.00015 in für kleine komplexe Formen; Arbeitsraum von 41,3 × 32,3 × 12 in; 3.307 lb; 0.004 in Draht und 0.003 in Radius · Qualität: laut Cer-Mac nach ISO 9001:2015 durch ABS-QE zertifiziert; ITAR-Registrierung separat angegeben
Cer-Mac nennt Inconel 718 und weitere hoch nickelhaltige Legierungen ausdrücklich als Spezialgebiet. Für Käufer anspruchsvoller Halbzeuge ist das ein relevanterer Ausgangspunkt als eine undifferenzierte Werkstoffliste. Veröffentlichte Angaben zu Draht, Radius, Arbeitsraum und Konizität erleichtern es, das Drahterodierangebot vor einer Anfrage nach detaillierten Bearbeitungslösungen mit einer technischen Zeichnung abzugleichen. Die Kombination mit Drehen und Schleifen ist nützlich, wenn dasselbe Bauteil zylindrische oder oberflächenbearbeitete Bezugsflächen aufweist, wie in der allgemeinen Übersicht zum Drehverfahren erläutert. Die Angabe einer Konizität von 15 Grad gilt bei einer Dicke von 10.25 in; dieser Winkel lässt sich nicht von der Dickenbedingung trennen.
Spezialisierte Drahterodierbetriebe
Ein Anbieter für Drahterodieren kann eine bestehende Fertigungslinie ergänzen. Maschinenkapazität sowie die Bearbeitung feiner Geometrieelemente und deren Prüfung können wichtiger sein als eine lange Liste nicht zusammenhängender Verfahren. Vergleichen Sie die Drahterodierkapazitäten, die Ihren Engpass beheben, und prüfen Sie anschließend die Auftragsbedingungen hinter den Werbeversprechen.
10. XACT Wire EDM: Ideal für Angebotsanfragen zu zusätzlicher Fertigungskapazität
Hauptsitz: Waukesha, Wisconsin, USA; zweiter Standort in Cary, Illinois · Gegründet: 1984 · Typ: spezialisierter Lohnfertiger für Drahterodieren
Offizielle Website: https://www.xactedm.com/wire-edm/
Hauptleistungen: Drahterodieren, Kleinstloch-Erodieren, Prototypenfertigung, Reverse Engineering und Laserbeschriftung · Veröffentlichter Leistungsumfang: Toleranzen von ±0.0001 in, Teile bis zu 16 in Dicke und Vier-Achs-Konturen · Qualität: laut XACT ISO 9001:2015
XACT führt über 45 EDM-Maschinen und einen Dreischichtbetrieb auf und bietet damit einen eigenen Kapazitätspool für Hersteller, die zusätzliche EDM-Lohnfertigung suchen. KMG-Messungen, statistische Prozessregelung und Videovermessung unterstützen die Fertigung; die Messung wird zusammen mit dem Schneidprozess betrachtet. Das Unternehmen bietet seine Leistungen landesweit an und lädt für Drahterodieraufträge von 1 bis 100K+ Teilen zur Angebotsanfrage ein. Das ist die angegebene Spanne für Anfragen; die tatsächliche Auftragskapazität und Terminplanung werden im Angebot festgelegt. Beim beschriebenen Drahtverfahren müssen die oberen und unteren Konturen geradlinig miteinander verbunden sein. Beliebige kugelförmige oder schraubenförmige Formen passen daher nicht zu dieser Geometrie.
11. Adron Tool Corp.: Ideal für schwere Werkstücke und die EDM-Serienfertigung
Betriebsstandort: Sussex, Wisconsin, USA · Gegründet: nicht öffentlich bekannt gegeben · Typ: Lohnfertigungsbetrieb für Drahterodieren und Senkerodieren in der Serienfertigung
Offizielle Website: https://www.adron.com/
Hauptleistungen: Drahterodieren in der Serienfertigung, konventionelles Senkerodieren und Kleinstlochbohren · Ausstattung: vom Unternehmen aufgeführt: 74 Hochgeschwindigkeits-Drahterodiermaschinen und acht CNC-Senkerodiermaschinen · Qualität: auf der Website aufgeführt: Nadcap, ISO 9001:2015 und AS9100; ITAR-Registrierung wird separat angegeben
Adron bündelt Drahterodieren, Senkerodieren und Kleinstloch-Erodieren und kann so bei einer Fertigungsanfrage sowohl durchgehende Konturen als auch ergänzende Geometrieelemente berücksichtigen. Der veröffentlichte Pool von 74 Drahterodiermaschinen und die Handhabung von Werkstücken bis zu 10.000 lb sind konkrete Gründe, den Betrieb für schwere EDM-Teile in Betracht zu ziehen. Auf der Seite „About“ werden innerhalb der Ausstattungsbeschreibung separat mehr als 55 Mitsubishi-Drahterodiermaschinen genannt. Diese gehören zur genannten Maschinenzahl und kommen nicht zusätzlich dazu. Ein Werkstück über der angegebenen Handhabungsgrenze von 10.000 lb liegt außerhalb des dokumentierten Angebots, auch wenn seine Geometrie ansonsten für die Drahterosion geeignet wäre.
12. Wire Cut Company: Ideal für dicke Querschnitte mit CAD/CAM-Unterstützung
Betriebsstandort: Buena Park, California, USA · Gegründet: 1978; Gründung als Kapitalgesellschaft laut Angabe 1981 · Typ: EDM-Betrieb mit Unterstützung durch Schleifen und Zerspanung
Offizielle Website: https://wirecutcompany.com/wire_EDM.html
Hauptleistungen: Draht-, Senkerodieren und Mikro-EDM, Lochbohren, Schleifen und vertikales Fräsen · Veröffentlichte Toleranz: ±0.0002 in · Qualitätsinformationen: Die Website verlinkt auf Dokumente zu AS9100/ISO 9001 und NADCAP-EDM-Zertifikate mit den Dateinamen 2014/2015.
Wire Cut Company gibt separat Schnitte bis zu 48 in Dicke und 30-Grad-Schrägen bis zu 15 in Dicke an. Damit stehen Käufern dicker Querschnitte zwei aussagekräftige Angaben zur Maschinenkapazität zur Verfügung. Umfassende CAD/CAM-Konstruktionsunterstützung ergänzt die Drahterodierleistungen; für verwandte Bearbeitungen stehen eine Schleifabteilung und ein vertikales Bearbeitungszentrum bereit. Diese Kombination ist eine Überlegung wert, wenn ein großes Werkstück sowohl ein EDM-Profil als auch konventionell herstellbare Geometrieelemente benötigt und ein gemeinsamer Prozessplan deren Zusammenspiel berücksichtigt. Die Angabe von 48 in für die Schnittdicke erweitert die Bewertung für 30-Grad-Schrägen nicht über 15 in Dicke hinaus. Ein dickes Werkstück mit Schrägen lässt sich daher nicht allein anhand des größeren Werts auswählen.
13. EDM Intelligent Solutions: Ideal für Mikrogeometrieelemente mit integrierter Messtechnik
Betriebsstandort: Bartlett, Illinois, USA · Gegründet: nicht öffentlich bekannt gegeben · Typ: Anbieter für Präzisions-EDM und Mikrofertigung
Offizielle Website: https://www.edmdept.com/manufacturing-services-full-details/wire-edm/
Hauptleistungen: Draht- und Feindraht-EDM, Senkerodieren, Mikrofräsen, Präzisionsschleifen und 3D-Messung · Veröffentlichte Angaben: Fünf-Achs-EDM, fertige Bohrungen mit 30 µm und Geometrieelemente mit einem Aspektverhältnis von bis zu 38:1 · Qualität: Das Unternehmen gibt Registrierungen nach AS9100D und ISO 9001:2015 an; die ITAR-Registrierung wird separat aufgeführt.
EDM Intelligent Solutions beschreibt einen Mikro-Drahterodierprozess mit Drähten bis hinunter zu 20 µm und gibt für diesen Service Feindrahttoleranzen von 1 µm und darunter an. Dreidimensionale Messungen und Rauheitsmessungen ergänzen das Zerspanungsangebot und bieten bei Miniatur-Drahterodierteilen neben dem Schneidprozess auch einen Prüfprozess. Die Kombination aus Mikrofräsen und Präzisions-Funkenerosion eignet sich, wenn der Zugang zu den Geometrieelementen und deren Messung an demselben kleinen Bauteil gleichermaßen anspruchsvoll sind. Der Produktivitätsvorteil gestapelter Bleche gilt nur, wenn die Bauteilgeometrie gleichzeitiges Schneiden ermöglicht. Eine Stapelung sollte daher nicht bei jedem Angebot für Mikroteile vorausgesetzt werden.
14. South Shore Manufacturing: Ideal für die Beschaffung von Medizinbauteilen
Betriebsstandort: Hanson, Massachusetts, USA · Veröffentlichte Erfahrung mit Drahterodieren: seit 1985, damals unter dem Namen Jack’s Machine Company · Typ: Unternehmen für Präzisions-Drahterodieren
Offizielle Website: https://www.southshoremanufacturing.com/
Hauptleistungen: Drahterodieren und Präzisionszerspanung · Veröffentlichte Kapazitäten: Toleranzen bis zu ±0.0001 in; Oberflächenbeschaffenheiten bis zu 8 microinches · Qualität: laut Website AS9100D, ISO 9001:2015 und ISO 13485:2016; ITAR-Registrierung und Waffenlizenzen werden separat aufgeführt
South Shore führt ISO 13485:2016 ausdrücklich neben den übrigen Qualitätszertifizierungen auf und bietet damit Käufern von Medizinbauteilen einen passenden Ausgangspunkt zur Bewertung des Qualitätsmanagementsystems. CAD/CAM und Reverse Engineering ergänzen die mannlose Zerspanung und unterstützen Anfragen, bei denen ein Fertigungsprozess auf Grundlage der bereitgestellten Konstruktionsdaten entwickelt werden muss. Die Servicespezifikation umfasst Prototypen, kleine und große Stückzahlen sowie Abrufaufträge. Damit ist der Betrieb sowohl für die Erstentwicklung als auch für geplante Freigaben relevant. Der größte veröffentlichte Arbeitsraum für Drahterodieren beträgt 33 × 20 × 16 in. Für ein Bauteil, das diesen Arbeitsraum überschreitet, ist ein anderer dokumentierter Maschinenprozess erforderlich.
15. Rogers Wire EDM Service: Ideal für EDM in Colorado mit zusätzlicher Zerspanung
Betriebsstandort: Arvada, Colorado, USA · Veröffentlichte Unternehmensgeschichte: seit 1992 in Colorado tätig · Typ: Lohnfertigungsbetrieb für Funkenerosion mit Draht
Offizielle Website: https://www.rogerswireedm.com/
Hauptleistungen: Drahterodieren, vertikales Fräsen und CNC-EDM-Bohren · Ausstattung: AgieCharmilles CUT P550 Pro und CUT 300 mit jeweils 21,6 × 13.77 in Verfahrweg; HAAS VM2-Fräsmaschine · Qualitätszertifizierung: in den geprüften Unternehmensmaterialien nicht öffentlich bekannt gegeben
Rogers führt vertikales Fräsen neben dem Drahterodieren auf. So kann der Betrieb Halbzeug und ergänzende Geometrieelemente vorbereiten, bevor das Präzisions-Drahterodieren beginnt. Eine separate CNC-EDM-Bohrmaschine unterstützt das Herstellen von Startlöchern. Das ist wichtig, wenn der Draht in ein Innenprofil eingeführt werden muss, statt an einer Außenkante zu beginnen. Für Käufer, die EDM-Leistungen nahe einem Fertigungsstandort in Colorado suchen, bietet diese Kombination eine lokale Anfragemöglichkeit mit genau benannter Ausstattung und klar angegebenen Maschinenmaßen. Beide aufgeführten Drahterodiermaschinen haben eine maximale Werkstückhöhe von 15.75 in. Höhere Werkstücke liegen damit außerhalb der dokumentierten Drahterodierkapazität.
Internationale Betriebe für grenzüberschreitende Angebotsanfragen
Die nachfolgend vorgestellten deutschen und britischen Betriebe dokumentieren Kapazitäten für Drahterodieren und Mikrogeometrieelemente und können in einen globalen Vergleich einbezogen werden. Der Standort allein belegt keinen Preisvorteil. Vergleichen Sie ihre Fertigungsleistungen anhand derselben technischen Zeichnung und Abnahmeanforderungen wie bei Angeboten aus den USA und China.
16. T and G Engineering: Ideal für Drahterodieren mit ergänzender Zerspanung
Betriebsstandort: West Byfleet, Surrey, Vereinigtes Königreich · Gegründet: 1975 · Typ: Zulieferer für Präzisionszerspanung im Unterauftrag
Offizielle Website: https://www.tgengineering.co.uk/wire-erosion/
Hauptleistungen: Drahterodieren, Funkenerosion, 5-Achs-Zerspanung, Fräsen, Drehen, Schleifen und 3D-CAD-Konstruktion · Ausstattung: Agie Cut 2000, Cut 3000S, AGIE P800 WEDM, Charmilles 440 CC und zwei Drill-20-Schnelllochbohrmaschinen · Qualität: laut Website ISO 9001:2015
T and G kombiniert Drahterodieren mit Fünf-Achs-Zerspanung, Drehen und Schleifen und bietet damit mehrere ergänzende Fertigungsprozesse für komplexe Bauteile oder Baugruppen. Die genannten Agie- und Charmilles-Drahterodiermaschinen bilden eine konkrete Ausstattungsgrundlage für dieses Angebot; die beiden Schnelllochbohrmaschinen unterstützen das Herstellen von Zugangsbohrungen. Käufer, die ein Bauteil mit drahterodierten und mit rotierenden Werkzeugen hergestellten Geometrieelementen entwickeln, können deshalb den gesamten Bearbeitungsablauf anfragen, einschließlich der Vorbereitung von Bezügen und der anschließenden Oberflächenbearbeitung. Voraussetzung für den Prozess ist die elektrische Leitfähigkeit: Nichtleitendes Halbzeug erfordert ein anderes Zerspanungsverfahren. Das ist eine allgemeine Voraussetzung für das Drahterodieren und keine Einschränkung, die nur für diesen Anbieter gilt.
17. Cheshire Wire Erosion: Ideal für Legierungsteile mit mehreren EDM-Verfahren
Eingetragener Sitz: Sandbach, Cheshire, Vereinigtes Königreich, laut Companies House · Gegründet: 1995 · Typ: familiengeführtes EDM-Unternehmen für Lohnfertigung
Offizielle Website: https://www.cheshirewireerosion.co.uk/
Hauptleistungen: Drahterodieren, Senkerodieren und Kleinstloch-EDM · Maschinenverfahrwege: Sodick AQ900L, 900 × 600 × 400 mm; AG600LH, 600 × 400 × 500 mm · Qualität: Das Unternehmen gibt ISO 9001 an.
Cheshire führt drei ergänzende EDM-Verfahren auf. So können Anfragen zu Legierungsbauteilen Drahterodierprofile, Kavitäten und kleine Bohrungen innerhalb des Leistungsumfangs abdecken. Eine angegebene Vertraulichkeitsrichtlinie beschreibt den Umgang mit Kundenaufträgen und ist nützlich, wenn kontrollierte Konstruktionsdaten für ein Lohnfertigungsangebot übermittelt werden. Die Seite „About“ beschreibt 15 Werkstattmaschinen, die sieben Tage pro Woche im Einsatz sind; die veröffentlichte Maschinenliste weist für einzelne Drahterodiermaschinen unterschiedliche Verfahrwege aus. Der größte XY-Verfahrweg und der höchste Z-Verfahrweg gehören zu unterschiedlichen Modellen. Die Angaben lassen sich daher nicht zu einem gemeinsamen Bearbeitungsraum von 900 × 600 × 500 mm kombinieren.
18. Microtec EDM Limited: Ideal für rückverfolgbare Miniaturbauteile
Betriebsstandort: Shoeburyness, Essex, Vereinigtes Königreich · Gegründet: 2001 · Typ: Spezialist für Drahterodieren und Funkenerosion
Offizielle Website: https://microtecedm.co.uk/
Hauptleistungen: Draht- und Senkerodieren, Mikro-EDM, Lohnzerspanung, Werkzeugbau und Prüfung · Besondere Ausstattung: GF-Cut-1000-Mikrodrahterodiermaschinen und eine Sarix-Mikroerosionsmaschine · Qualität: laut Website ISO 9001:2015 und Produktrückverfolgbarkeit
Microtec gibt an, dass seine Mikro-EDM-Maschinen 20-Mikron-Draht verwenden und Toleranzen unter 3 Mikron einhalten. Damit sind Miniaturgeometrieelemente ein konkreter Grund, den Service in Betracht zu ziehen. Eine Hexagon-Tast-KMG und ein optisches Nikon-KMG ergänzen die Prüfung der Zerspanung und ermöglichen unterschiedliche Messverfahren für kleine Präzisionsbauteile. Die Fertigung von Prototypen bis zur Serie und die Produktrückverfolgbarkeit verbinden diese technischen Kapazitäten mit einem typischen Beschaffungsszenario, bei dem auf ein erstes kleines Fertigungslos Folgeaufträge folgen können. Einige zusätzliche Prüf- und Dokumentationsleistungen werden extra berechnet. Ein umfangreicheres Berichtspaket erweitert daher den Leistungsumfang über den Grundpreis für das Bauteil hinaus.
19. Werkzeugtechnik Schmitz: Ideal für Lohnarbeiten an Werkzeugen und Formen
Betriebsstandort: Troisdorf, Deutschland · Gegründet: nicht öffentlich bekannt gegeben · Typ: Anbieter für EDM-Lohnfertigung
Offizielle Website: https://www.werkzeugtechnik-schmitz.de/drahterodieren-lohnfertigung
Hauptleistungen: Drahterodieren, Senkerodieren und Startlocherodieren im Lohnauftrag für Werkzeug- und Formanwendungen · Messtechnik: taktiles Wenzel-KMG und optische Keyence-Systeme · Qualität: DIN ISO 9001; die Qualitätsseite gibt eine Zertifizierung seit 1999 an
Schmitz bietet Draht-, Senkerodieren und Startlocherodieren an und deckt damit für Werkzeug- und Formenbau drei verwandte Funkenerosionsverfahren innerhalb des veröffentlichten Leistungsumfangs ab. Unternehmensangaben beschreiben eine CAD/CAM-Integration, sodass Konstruktionsdaten und Erodierprozess als zusammenhängende Auftragsphasen besprochen werden. Taktile und optische Messungen ergänzen diesen Ablauf um Prüfoptionen. Auf der Qualitätsseite werden Wenzel- und Keyence-Systeme genannt, ohne aus der Messgenauigkeit eine Zerspanungstoleranz abzuleiten. Bei einfachen Formen und größeren Stückzahlen nennt das Unternehmen in seiner Beschreibung des Drahterodierens langsameren Materialabtrag und höhere Stückkosten als Nachteile. Solche Aufträge sind für dieses Verfahren daher weniger interessant.
20. bes Funkenerosion: Ideal für hohe oder schwere EDM-Lohnfertigungsteile
Betriebsstandort: Fluorn-Winzeln, Deutschland · Gegründet: 1983 · Typ: EDM-Maschinenhersteller mit eigenen Lohnfertigungsabteilungen
Offizielle Website: https://bes-edm.de/lohnfertigung/
Hauptleistungen: Drahterodieren, Senkerodieren, EDM-Bohren, Fräsen und Elektrodenfertigung · Angaben zum Drahterodieren: Werkstück 1000 × 1300 × 800 mm, 3000 kg; Achsverfahrwege 800/600/800 mm; Sodick ALC 800 GH unter den aufgeführten Maschinen · Qualitätszertifizierung: in den geprüften Unternehmensmaterialien nicht öffentlich bekannt gegeben
bes gibt Werkstückmaße, Achsverfahrwege und Gewichtsgrenzen separat an. Damit können Käufer schwerer Teile eine technische Zeichnung vor der Anfrage anhand konkreter Angaben prüfen. Die eigene Elektrodenfertigung unterstützt ergänzende Senkerodierarbeiten; das Lohnfertigungsangebot umfasst somit mehr als das Drahterodieren eines großen Querschnitts. Das Unternehmen datiert seine EDM-Lohnfertigung auf 1983 und die Maschinenfertigung auf 2000. Trotz des zusätzlichen Anlagenverkaufs ist seine Lohnfertigungsabteilung daher für diese Liste relevant. Drahtdurchmesser beginnen bei 0,15 mm, und die maximale Schnitthöhe beträgt 800 mm. Feinere Drähte oder höhere Werkstücke liegen außerhalb des dokumentierten Drahterodierangebots.
So wählen Sie einen Drahterodierbetrieb aus
Ein geeigneter EDM-Anbieter verbindet die technische Zeichnung mit einem Zerspanungsprozess und einem Abnahmeplan. Wer lediglich „Präzisions-Drahterodierleistungen“ einkauft, ohne diese Einzelheiten festzulegen, lässt die entscheidende Frage offen: Wer fertigt welches Geometrieelement, unter welchen Bedingungen, und wie wird das fertige Teil abgenommen?
Wie wähle ich das passende Unternehmen für Drahterodieren für mein Projekt aus?
Wählen Sie einen Betrieb, dessen dokumentierter Bearbeitungsablauf zu Werkstoff, Geometrie der Geometrieelemente und geforderter Prüfung passt. Vergleichen Sie anschließend sein schriftliches Angebot mit Angeboten anderer Anbieter, denen Sie dieselben Anforderungen übermittelt haben. Unterscheiden Sie zwischen Maschinenpositioniergenauigkeit und angebotener Bauteiltoleranz. Eine aussagekräftige Antwort benennt den Maschinenprozess, kritische Bezüge, Anforderungen an die Oberfläche, Erstmusternachweise und die Zuständigkeit für externe Bearbeitungsschritte.
Eine große Zahl an Drahterodiermaschinen hilft nur, wenn geeignete Maschinen für Ihren Auftrag verfügbar sind. Ein erfahrenes Drahterodierteam sollte den Prozess für Ihre detaillierte technische Zeichnung erklären können, insbesondere, wie eine dünne Wand beim Materialabtrag abgestützt bleibt. Prüfen Sie vor der Bestellung den Geltungsbereich und die aktuellen Laufzeiten der Zertifikate für die angegebene juristische Person und den Standort, besonders wenn eine Seite auf ältere Dokumente verweist. Prozessakkreditierung, Qualitätsmanagement-Zertifizierung und Handelsregistrierung beantworten unterschiedliche Fragen.
Prüfung der Drahterodierbarkeit
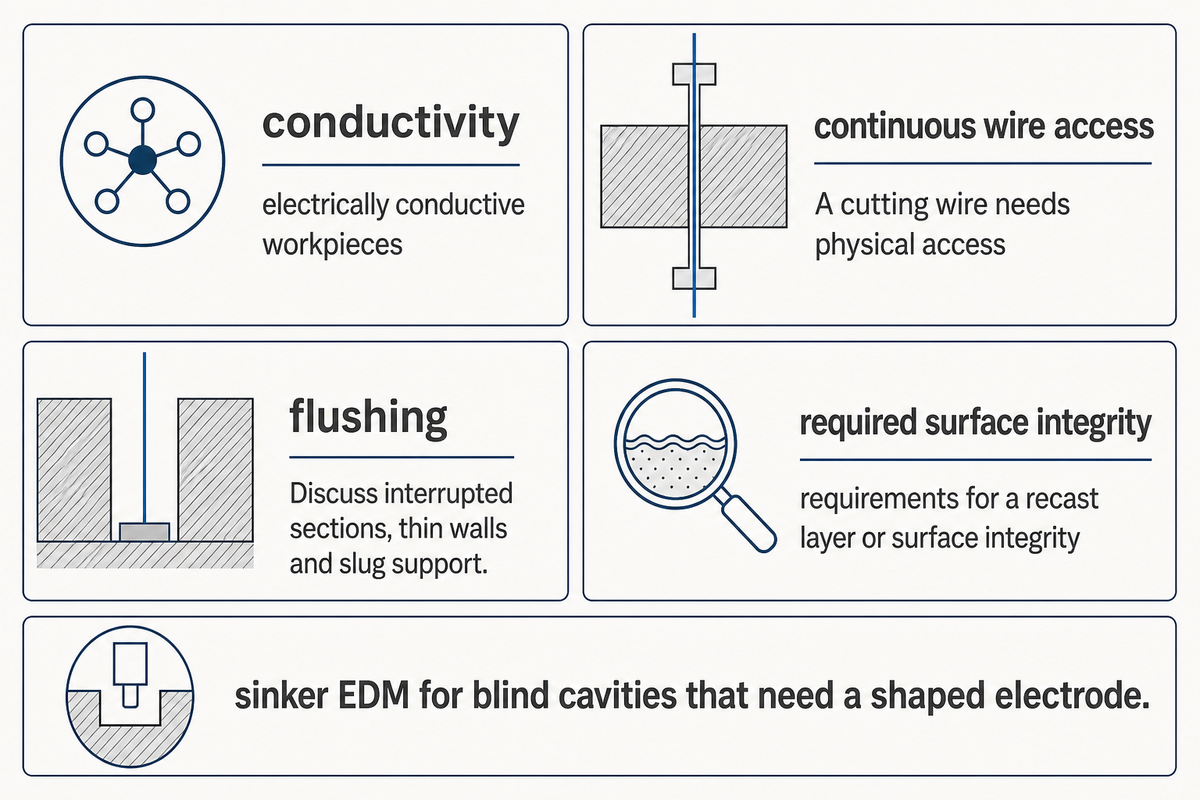
Die Prüfung der Drahterodierbarkeit bewertet Leitfähigkeit, durchgängigen Drahtzugang, Spülung und geforderte Oberflächenintegrität, bevor der Käufer einen Anbieter auswählt.
Mit den folgenden acht Prüfpunkten können Sie entscheiden, ob Sie mit der technischen Zeichnung wie vorliegend fortfahren, sie überarbeiten oder ein anderes Verfahren wählen:
- Werkstoff und Endzustand festlegen. Geben Sie die genaue Werkstoffsorte, Halbzeugform und den Wärmebehandlungszustand an. Eine allgemeine Angabe zu Stahl ersetzt keinen spezifizierten gehärteten Werkzeugstahl, und Anforderungen an die Bearbeitung von Edelstahl können sich je nach Werkstoffsorte und Endzustand unterscheiden.
- Drahtpfad nachverfolgen. Kennzeichnen Sie durchgehende Geometrieelemente, Einfahrkanten, Startlöcher und Bereiche, in denen Führungen oder Spannvorrichtungen stören könnten. Der Schneiddraht benötigt neben physischem Zugang auch elektrisch leitfähiges Halbzeug.
- Eine Maschine passend auswählen. Berücksichtigen Sie Maße und Gewicht der Werkstücke sowie Verfahrweg, Schräge und Dicke. Mehrere Maschinen mit unterschiedlichen Stärken ergeben zusammen keinen größeren Arbeitsraum.
- Maßprüfung festlegen. Definieren Sie Bezüge, kritische Maße und den Prüfzustand. Die Positioniergenauigkeit der Drahterodiermaschine wird nicht automatisch zur garantierten technischen Toleranz des fertigen Bauteils.
- Geben Sie die geforderte Oberflächenrauheit mit Einheit sowie etwaige Anforderungen an eine Randschicht oder Oberflächenintegrität an. Fragen Sie nach der vorgeschlagenen Schnittfolge, dem Prüfverfahren, dem Bericht und dem zuständigen Labor oder Fertigungsbetrieb.
- Spülung und Werkstückspannung klären. Besprechen Sie unterbrochene Querschnitte, dünne Wände und die Abstützung von Butzen. Materialabtrag kann innere Spannungen im Halbzeug freisetzen, auch wenn beim Schneiden nur geringe mechanische Kräfte wirken.
- Den vollständigen Bearbeitungsablauf festlegen. Bestimmen Sie, wer die Vorbereitung, Wärmebehandlung, das Schleifen und die Oberflächenbearbeitung übernimmt. Wenn die Fertigung von Teilen aus legiertem Stahl externe Prozesse umfasst, weisen Sie jedem Prozess einen Verantwortlichen und einen Abnahmepunkt zu.
- Prüfung und Zeitpunkt der Freigabe festlegen. Vereinbaren Sie Erstmusterberichte, Werkstoffnachweise, Stichproben, Rückverfolgbarkeit und den Zeitpunkt, zu dem die Wiederholfertigung beginnen kann. Berücksichtigen Sie dies im Preis und Terminplan.
Was kann mit Drahterodieren geschnitten werden?
Beim Funkenerodieren mit Draht werden elektrisch leitfähige Werkstücke entlang eines Pfads geschnitten, dem der Draht physisch folgen kann. Gehärtete Stähle und andere Legierungen können leitfähig sein, doch die Leitfähigkeit allein belegt noch nicht, dass sich ein Auftrag eignet. Weitere Faktoren sind der Endzustand des Werkstoffs, seine Dicke, der Zugang für den Draht, die Art der Spülung und die Abnahmeanforderungen an die Oberflächenintegrität.
Bei der Funkenerosion wird Material durch kontrollierte Entladungen zwischen Elektrode und Werkstück abgetragen. Deshalb verursacht die Härte nicht dieselben Werkzeugbelastungen wie bei der konventionellen Zerspanung. Das bedeutet jedoch nicht, dass jeder leitfähige Werkstoff gleichermaßen einfach zu bearbeiten ist. Ein schmales Innenprofil benötigt einen Einfahrweg; ein fragiler Restquerschnitt muss abgestützt werden. Die Feindrahtbearbeitung, auch Mikrodrahterodieren genannt, ermöglicht kleinere Geometrieelemente, benötigt aber weiterhin geeigneten Zugang und Spülung. Bei Titanteilen sollten die werkstoffspezifischen Anforderungen der technischen Zeichnung außerdem den geforderten Oberflächenzustand nach dem Schneiden festlegen. Beschreiben Sie Geometrieelement und Abnahmeanforderung, bevor Sie das Bearbeitungsverfahren auswählen.
Wann sollte ich Drahterodieren statt Fräsen oder Senkerodieren wählen?
Wählen Sie Drahterodieren für eine geeignete durchgehende Kontur, wenn ein rotierendes Werkzeug die geforderte Geometrie oder den erforderlichen Werkstoffzustand nicht effizient herstellen kann. Fräsen eignet sich für zugängliche Taschen und größeren Materialabtrag; Senkerodieren für nicht durchgehende Kavitäten, die eine geformte Elektrode erfordern. Entscheidend sind der Zugang zu den Geometrieelementen und die Abnahmeanforderungen, nicht eine allgemeine Vorliebe für eine Technologie.
Ein schmaler Schlitz in gehärtetem Halbzeug kann für EDM sprechen; eine offene Tasche mit großzügigem Werkzeugzugang lässt sich möglicherweise besser durch Fräsen zugänglicher Geometrieelemente herstellen. Drahterodieren und Senkerodieren unterscheiden sich außerdem bei Werkzeug- und Zugangsanforderungen. Die Angabe „EDM“ allein beschreibt daher keinen vollständigen Bearbeitungsprozess. Bei konventionellen Zerspanungsverfahren wirken mechanische Schnittkräfte; bei der Funkenerosion wird Material durch örtlich begrenzte Entladungen abgetragen. Geringe mechanische Kräfte schließen thermische Oberflächeneffekte nicht aus, und bei keinem der Verfahren ist eine Bewegung des Werkstücks nach dem Materialabtrag ausgeschlossen. Bei einem Bauteil mit unterschiedlichen Geometrieelementen kann eine geplante Reihenfolge aus Fräsen, Wärmebehandlung, Drahterodieren und Oberflächenbearbeitung sinnvoll sein.
Festhalten
- Den freigegebenen Zeichnungsstand beifügen.
- Bedingungen für Schräge und Dicke gemeinsam betrachten.
- Geforderte Prüfergebnisse benennen.
Vermeiden Sie
- Separate Maschinen zu einer einzigen Kapazitätsangabe zusammenfassen.
- Prüfgenauigkeit mit Zerspanungstoleranz gleichsetzen.
- Annehmen, dass alle Schritte der Oberflächenbearbeitung enthalten sind.
Angebote für Drahterodieren aus den USA und China vergleichen
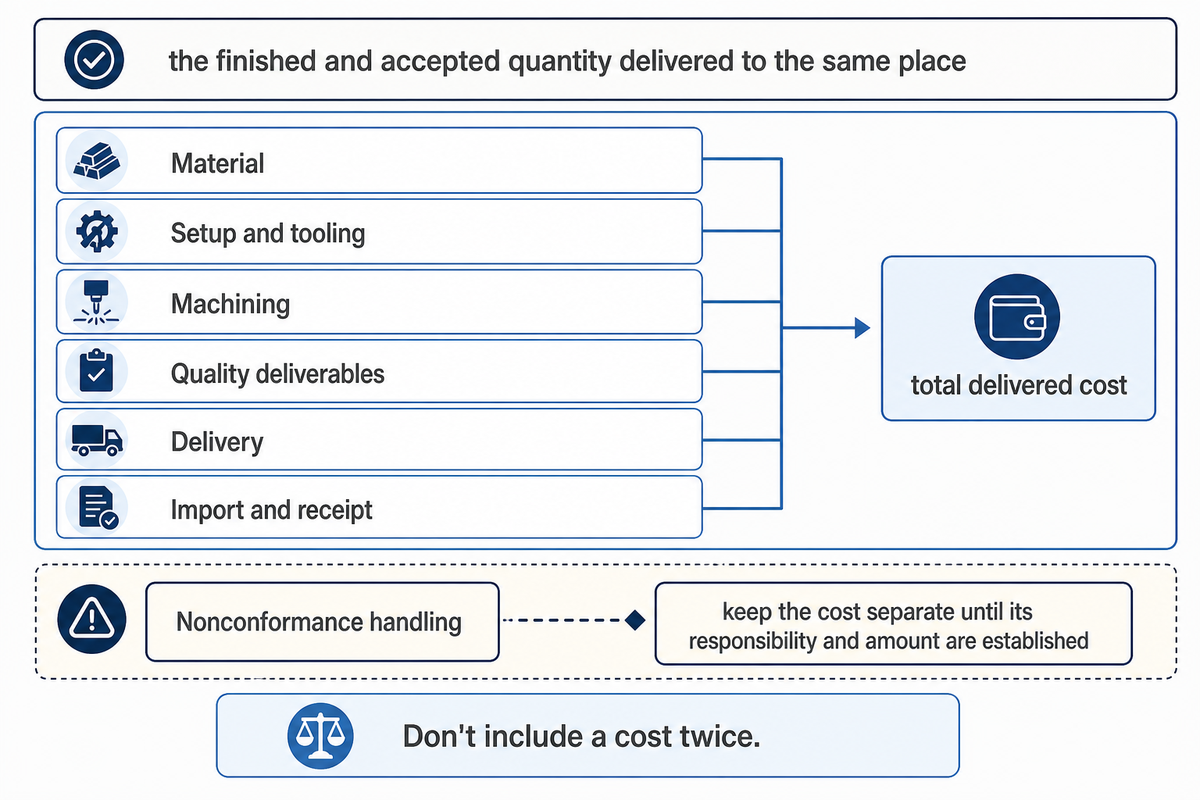
Bei einem vollständigen Auftrag sollten Sie China in Betracht ziehen, wenn Fertigungs- und Lieferweg funktionieren. Für kurze Nachschubzyklen oder eine Übergabe innerhalb der USA sollten Sie einen US-amerikanischen Betrieb erwägen. Daraus lässt sich kein Kostenvorteil ableiten. Vergleichen Sie die Kosten für die gelieferte und abgenommene Fertigmenge am selben Ort.
Senden Sie jedem Betrieb denselben Zeichnungsstand, dieselbe Werkstoffsorte und denselben Endzustand sowie dieselben Angaben zu Stückzahl, Maßtoleranzen, Oberflächenanforderungen und Prüfumfang. Geben Sie Lieferadresse, Verpackung und Zuständigkeit für beigestelltes Material an. Bei einem Auftrag für ein Bauteil aus Kohlenstoffstahl gehören beispielsweise der Halbzeugzustand und der Korrosionsschutz in beide Anfragen. Bleiben diese Angaben offen, können Sie Angebote für unterschiedliche Produkte erhalten.
Ist Drahterodieren teuer?
Wenn mehrere Schlichtdurchgänge, Drahterodieren mit Feindraht, eine schwierige Spülung oder lange Schnitte erforderlich sind, sollten Sie das Drahterodieren für ein verfahrensbezogenes Angebot in Betracht ziehen, da es mehr kosten kann als ein vergleichbares alternatives Verfahren. Damit lässt sich auch eine technische Zeichnung fertigungsgerecht umsetzen, wenn bei der konventionellen Zerspanung eine andere Geometrie oder ein aufwendiger Werkzeugbau erforderlich wäre. Bewerten Sie das angebotene Verfahren anhand des Geometrieelements, nicht anhand der Stundensätze.
Die Kosten für die EDM-Bearbeitung sollten Rüsten, Schnittbedingungen und den Umfang der Prüfung berücksichtigen. Ein niedriger Stückpreis umfasst möglicherweise weder das Erstmuster noch die Werkstoffvorbereitung, die bei einem anderen Fertigungsbetrieb enthalten sein kann. Fragen Sie bei wiederkehrenden Aufträgen nach denselben Mengenstaffeln und Freigabeterminen. Trennen Sie einmalige Kosten für Engineering oder Spannvorrichtungen von wiederkehrenden Kosten und klären Sie, ob das Angebot eine oder mehrere Lieferungen vorsieht.
Erstellen Sie den Vergleich anhand der tatsächlichen schriftlichen Einzelpositionen der Anbieter. Die folgenden Kategorien verhindern, dass ein niedriger Zerspanungspreis höhere Gesamtkosten bei Lieferung verdeckt:
- Werkstoff: Halbzeug, Vorbereitung, Handhabung des beigestellten Werkstoffs und etwaige Ausschusszuschläge.
- Rüsten und Werkzeugbau: Programmierung, Spannvorrichtungen und Elektroden (falls verwendet). Klären Sie außerdem, ob diese Kosten wiederholt anfallen.
- Zerspanung: Vereinbarte Schnitte und Schlichtdurchgänge sowie nachgelagertes Drehen, Fräsen oder Schleifen.
- Qualitätsnachweise: Prüfung, Werkstoffdokumente, Erstmusterprüfberichte und etwaige externe Prüfungen der Oberflächenintegrität.
- Lieferung: Verpackung, Fracht, Versicherung und die gemäß den angebotenen Lieferbedingungen den jeweiligen Parteien zugewiesenen Kosten.
- Einfuhr und Wareneingang: Anwendbare Zölle und Steuern, Zollabfertigung sowie Wareneingangsprüfung, berechnet anhand aktueller Angaben zur tatsächlichen Sendung.
- Umgang mit Abweichungen: Welche Kosten fallen für den Umgang mit Abweichungen an? Wer trägt die Verantwortung für Nacharbeit? Ersatzteile? Rückfracht? Erneute Prüfung?
Die Gesamtkosten bei Lieferung umfassen die Fertigungskosten sowie die vom Käufer getragenen Liefer-, Einfuhr- und Wareneingangskosten für die vereinbarte Sendung. Berücksichtigen Sie keine Kosten doppelt. Falls ein Kostenrisiko im Zusammenhang mit Abweichungen besteht, sollten Sie Kosten und Verantwortung berücksichtigen, diese aber getrennt ausweisen, bis Verantwortung und Höhe feststehen. Die Kosten je abgenommenem Teil ergeben sich aus den tatsächlichen Gesamtkosten abzüglich Gutschriften, geteilt durch die Anzahl der abgenommenen Teile. Vor Wareneingang ist jede angenommene Anzahl abgenommener Teile eine Schätzung.
Für die Lieferzeit gelten ähnliche Überlegungen. Unterscheiden Sie zwischen Zeichnungsfreigabe, Werkstoffverfügbarkeit, Zerspanung, externer Bearbeitung, Prüfung, Versand und Transport. Eine Zusage zur Fertigstellung der Zerspanung gibt keinen Aufschluss darüber, wann die Teile an Ihrem Wareneingang eintreffen. Vereinbaren Sie den Kommunikationsweg bei einem abgelehnten Erstmuster und den Zeitpunkt der Losfreigabe, besonders wenn Zeitzonenunterschiede oder internationaler Versand Korrekturschleifen verlängern.
Angebot aus den USA
- Verwenden Sie die freigegebene technische Zeichnung und den Abnahmeumfang.
- Kalkulieren Sie die Lieferung bis zum angegebenen Empfangsort.
- Legen Sie die Verantwortung für Erstmuster und Nacharbeit fest.
Exportangebot aus China
- Verwenden Sie dieselbe technische Zeichnung und denselben Abnahmeumfang.
- Kalkulieren Sie die gesamte Sendung bis zu diesem Empfangsort.
- Legen Sie dieselben Pflichten für Erstmuster und Nacharbeit fest.
Häufige Fragen zu Drahterodier-Anbietern
Kann ich für mein Fertigungsprojekt kundenspezifische Drahterodier-Dienstleistungen anfragen?
Ja; definieren Sie zuerst das Geometrieelement und den Abnahmeumfang.
Senden Sie mit Ihrer Anfrage zum kundenspezifischen Drahterodieren die freigegebene technische Zeichnung, den Werkstoffzustand, die Menge und den erforderlichen Prüfumfang. Fügen Sie ein Modell bei, wenn es die Geometrie besser erklärt, und geben Sie an, welches Dokument für die Maße maßgeblich ist. Ein Anbieter für EDM-Bearbeitung sollte Ihnen einen Vorschlag zur Bearbeitungsfolge und ein kaufmännisches Angebot auf Grundlage dieser Anforderungen vorlegen. Die Erstmusterfreigabe kann das abgenommene Teil vor einem Wiederholungsauftrag festlegen; etwaige Konstruktionsänderungen müssen ausdrücklich freigegeben werden.
Kann die Funkenerosion harte Metalle bearbeiten?
Die Härte allein schließt die Funkenerosion nicht aus.
Gehärtete, elektrisch leitfähige Metalle eignen sich, weil die Funkenerosion Werkstoff durch Entladungen abträgt, statt mit einer Schneide in das Halbzeug zu drücken. Die gewählte Bearbeitungsfolge muss dennoch zur Werkstoffsorte, zum Zustand und zur Geometrie passen. Bei einem Bauteil aus gehärtetem Werkzeugstahl können außerdem Anforderungen an die Umschmelzschicht, die Oberflächenrauheit oder die Maßabnahme gelten, die den Plan für Oberflächenbearbeitung und Prüfung beeinflussen. Die Werkstoffhärte ist daher nur ein Aspekt der Machbarkeit.
Worin besteht der Unterschied zwischen Drahterodieren und Senkerodieren?
Die Elektrodengeometrie bestimmt, welche Geometrieelemente zugänglich sind.
Beim Drahterodieren erzeugt ein bewegter, dünner Draht ein Profil entlang eines zugänglichen Schnittpfads durch das Werkstück. Beim Senkerodieren erzeugt eine geformte Elektrode Geometrieelemente wie Sackhohlräume. Ein Anbieter für Draht- und Senkerodieren kann für verschiedene Geometrieelemente desselben Teils unterschiedliche Bearbeitungsfolgen vorschlagen. Elektrodenvorbereitung, Rüstvorgänge und Prüfung gehören jedoch weiterhin ins Angebot. Eine Kleinlochbohrung kann den erforderlichen Eintritt für einen innenliegenden Drahterodierschnitt schaffen.
Welche Oberflächenbeschaffenheit (Ra) kann ich beim Drahterodieren von Werkzeugstahl realistisch erwarten?
Lassen Sie sich einen werkstückspezifischen Vorschlag zur Oberflächenbeschaffenheit mit eindeutigen Einheiten geben.
Der Ra-Wert hängt vom Werkstoff, der Bearbeitungsfolge und den Schlichtdurchgängen ab. KLH bezieht die veröffentlichte Angabe von 2 Ra Mikroinch auf mehrere Durchgänge; dieser Wert ist keine allgemeingültige Garantie für Werkzeugstahl. Geben Sie die geforderte Oberflächenbeschaffenheit und das Messverfahren im Auftrag an.
Welcher Anbieter für Drahterodieren eignet sich am besten für meine technische Zeichnung?
Das entscheidende Geometrieelement sollte die Vorauswahl bestimmen.
Am besten eignet sich der EDM-Anbieter, der eine machbare Bearbeitungsfolge für Ihr kritisches Geometrieelement erläutern und die geforderten Mess- und Lieferpflichten übernehmen kann. Für Miniaturdetails sollten Sie den Leistungsumfang für Feindraht von EDM Intelligent Solutions und Microtec vergleichen. Bei großen Werkstückquerschnitten sollten Sie die Bedingungen für Kegelschnitte von Wire Cut Company sowie die getrennten Grenzwerte von bes für Werkstück, Verfahrweg und Höhe prüfen. Bei einem gebündelten Auftrag aus China kann Zhenlings Zeichnungsprüfung Drahterodiermerkmale zusammen mit anderen Zerspanungsarbeiten berücksichtigen. Ein Anbieter mit Präzisionsdrahterodieren kann trotzdem ungeeignet sein, wenn seine vorgeschlagene Bearbeitungsfolge das schwierigste Geometrieelement, eine Prüfanforderung oder eine Lieferpflicht offenlässt. Beginnen Sie mit einigen vergleichbaren Kandidaten und prüfen Sie ihre schriftlichen Antworten anhand desselben Anfragepakets.
Wer betreibt den größten EDM-Fertigungsbetrieb?
Es gibt keine einheitliche Größenkennzahl, anhand derer sich hier ein eindeutiger Spitzenreiter bestimmen lässt.
„Größter EDM-Fertigungsbetrieb“ kann sich auf die Anzahl der Maschinen, die Hallenfläche, die Mitarbeiterzahl oder die verfügbare Fertigungskapazität beziehen. Bei gemischten EDM-Maschinenparks muss zudem eine einheitliche Zählweise gelten. Dieser Leitfaden vergleicht die veröffentlichte Eignung für bestimmte Anwendungen und vergibt daher keinen solchen Titel.
Eine Vorauswahl anhand der technischen Zeichnung erstellen
Wählen Sie Anbieter passend zum schwierigen Geometrieelement aus und senden Sie jedem eine freigegebene Anfrage. Geben Sie Zeichnungsstand, Werkstoffzustand, Menge, Oberflächenbeschaffenheit und Prüfumfang an. Nennen Sie auch den Bestimmungsort. Bitten Sie den Fertigungsbetrieb, das vorgeschlagene Verfahren und etwaige Ausschlüsse schriftlich festzuhalten. So können Sie abgenommene Teile und Gesamtkosten bei Lieferung vergleichen, statt sich an Maschinenslogans zu orientieren.
Für eine Anfrage bei Zhenling stellen Sie das vollständige Zeichnungspaket bereit und nutzen den oben verlinkten Leistungsumfang. Mindestmenge, Abnahme einzelner Teile, Lieferzeit, Toleranzen und Prüfung werden im schriftlichen Angebot festgelegt. Eine Anfrage für mehrere Zerspanungsoperationen ist zielführender, wenn sie angibt, welche Flächen gedreht, gefräst, geschliffen oder drahterodiert werden und wie die Abnahme des Teils erfolgt.
Wichtigste Erkenntnis
Eine hilfreiche Vorauswahl für das Drahterodieren ordnet jeder technischen Zeichnung einen machbaren Schnittpfad, eine festgelegte Prüfung und ein vollständiges Lieferangebot zu. Unternehmensgröße und Land bilden den Kontext; für den Einkauf ist die vorgeschlagene werkstückspezifische Bearbeitungsfolge entscheidend.
Referenzen und Quellen
Angaben zu Fähigkeiten und Unternehmensgeschichte beruhen auf den veröffentlichten Seiten zu Dienstleistungen, Ausrüstung, Geschichte und Qualität der Unternehmen; ihre offiziellen Anschriften sind im Vergleich und in den Unternehmensprofilen als Klartext aufgeführt. Verweise auf öffentliche Register und Veröffentlichungen zu konkreten Angaben zur Geschichte oder Anschrift finden Sie unten.
- Companies House: Cheshire Wire Erosion Limited, eingetragener Sitz und Gründungsnachweis; der eingetragene Sitz ist nicht als Standort der Zerspanung ausgewiesen.
- The Gateway: United Centerless Grinding & Thread Rolling, Unternehmensporträt vom Februar 2020, in dem die Eröffnung im Jahr 1960 erwähnt wird.