Kontaktieren Sie Zhenling

Wie Einkäufer industrielle Metallbeschichtungen spezifizieren und abnehmen

Industrielle Lackierarbeiten lassen sich leichter vergleichen, wenn der Einkäufer vor der Angebotsanfrage Einsatzbedingungen, Vorbehandlung, Beschichtungssystem, Prüfnachweise und Freigabekriterien festlegt. Dieser Artikel richtet sich an Teams aus Engineering, Qualitätssicherung und Einkauf, die eine kontrollierte Übergabe an den Beschichtungsbetrieb benötigen – kein allgemeiner Lackkatalog und keine doppelte Leistungsseite.
Festlegen, welchen Belastungen die Beschichtung standhalten muss
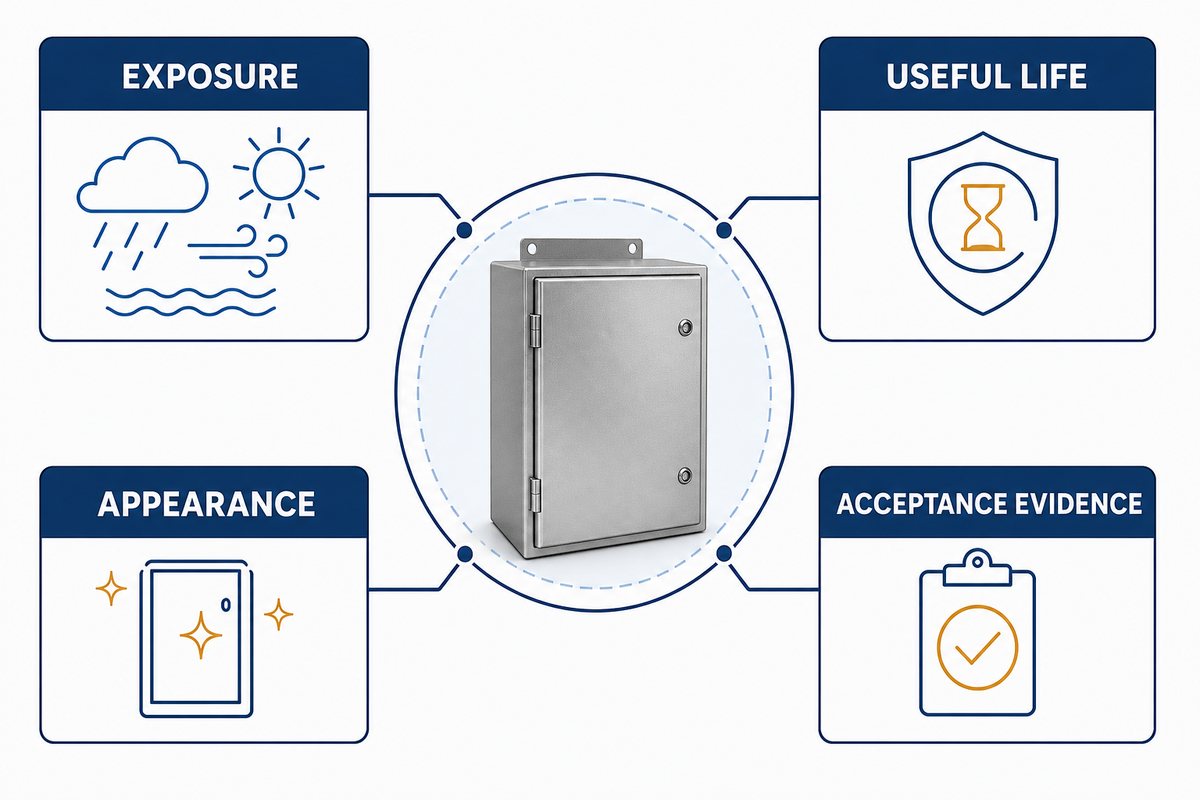
Die Auswahl einer Schutzbeschichtung ist eine Systementscheidung: Untergrund, Beanspruchung, Vorbehandlung, Auftrag, Aushärtung und Instandhaltung gehören zusammen. Ein schwarzer Decklack auf einem geschützten Innenraumwinkel bedeutet nicht automatisch denselben Lieferumfang oder dasselbe Risikoprofil wie ein schwarzer Decklack auf einer geschweißten Rahmenbaugruppe, die Witterung, Reinigung mit Wasser oder gelegentlichem Chemikalienkontakt ausgesetzt ist – insbesondere wenn der Korrosionsschutz von Stahlkonstruktionen zu den Einsatzanforderungen gehört.
Unterscheiden Sie zwischen bekannten Anforderungen und noch offenen Punkten. Geben Sie das Grundmetall an und ob es mit Zunder, Rost, Verzinkung, Kühlschmierstoff, Altanstrich, Schweißspritzern oder scharfen Kanten angeliefert wird. Ermitteln Sie zunächst, womit das fertige Produkt tatsächlich in Kontakt kommt und ob die Beschichtung der Korrosionskontrolle, dem Korrosionsschutz, dem Erscheinungsbild, der Kennzeichnung, der Reinigungsfähigkeit oder mehreren dieser Funktionen dienen soll; nur die ersten beiden betreffen die Entstehung von Korrosion.
| Angaben des Einkäufers | Zu klärende Frage | Bedeutung für die Spezifikation |
|---|---|---|
| Untergrund und Zustand | Welches Metall und welche vorhandene Beschichtung, welcher Rost, welche Schweißnähte oder Verunreinigungen sind vorhanden? | Vorbehandlung und Verträglichkeit der Grundierung hängen vom tatsächlichen Oberflächenzustand ab. |
| Beanspruchung | Wird das Teil innen oder außen eingesetzt, Feuchtigkeit, Chemikalien, Abrieb oder UV-Strahlung ausgesetzt? | Diese Bedingungen bestimmen die Leistungsanforderungen an das Beschichtungssystem. |
| Temperatur und Einsatz | Welche Einsatztemperaturen, Handhabungs- oder Kontaktbedingungen gelten? | Ein klar definierter Einsatzzweck verhindert, dass eine rein optische Auswahl zu einer funktionalen Fehlanpassung führt. |
| Erscheinungsbild | Welche Farbe, welcher Glanzgrad, welche Struktur und welcher Standard für sichtbare Flächen sind relevant? | So lassen sich optische Erwartungen von anderen Abnahmenachweisen unterscheiden. |
Halten Sie offene Punkte fest, damit der Lieferant sie nicht als unbepreiste Annahmen behandelt. Das technische Datenblatt des Lackherstellers und die Projektvorgaben lassen sich anschließend mit einem klar definierten Einsatzzweck abgleichen.
Eine Schutzbeschichtung kann Stahl vor Korrosion schützen, doch damit ist das gesamte System noch nicht festgelegt. Konstruktionsstahl, gefertigte Halterungen und andere Metallteile stellen unterschiedliche Anforderungen an Zugänglichkeit, Umgebungsbelastung und Erscheinungsbild. Eine Aussage zum Korrosionsschutz sollte daher an das freigegebene System und das Einsatzprofil geknüpft sein. Das gilt auch für industrielle Schutzbeschichtungen von Stahl.
Ein Versprechen zum Korrosionsschutz sollte sich daher auf ein definiertes Beschichtungssystem und Einsatzbedingungen beziehen, nicht auf eine Lackfarbe.
Belastungen in ein industrielles Beschichtungssystem übersetzen
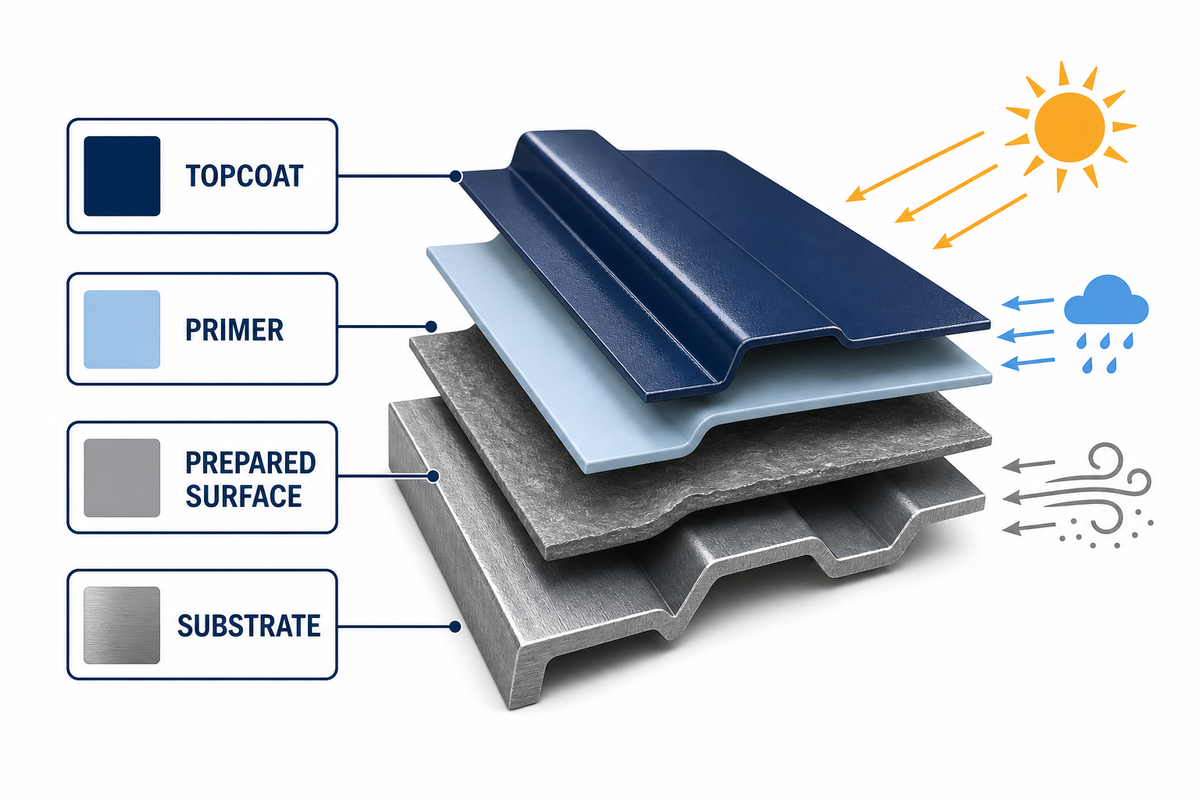
Ein Beschichtungssystem ist eine technisch festgelegte Abfolge von Materialtypen und Prozessgrenzen, die für den jeweiligen Einsatzzweck geeignet ist. Dazu können eine Grundierung, eine Zwischenbeschichtung und anschließend ein Deckanstrich gehören. Die Anzahl der Lackschichten und die verwendeten Beschichtungsstoffe sollten jedoch anhand der freigegebenen technischen Daten des Lackherstellers für den jeweiligen Anwendungsfall festgelegt werden und nicht nach einem vermeintlich universellen Betriebsrezept.
Was sind industrielle Lackbeschichtungen?
Ein industrieller Lackierdienst trägt kontrolliert eine Lackschicht auf eine Oberfläche auf, um Korrosionsbeständigkeit, ein bestimmtes Erscheinungsbild, Kennzeichnung oder bessere Reinigbarkeit zu erzielen. Dabei wird ein Lack ausgewählt, der für den jeweiligen industriellen Einsatz geeignet ist.
Nutzen Sie eine Checkliste aus Einkäufersicht, um den Lieferanten zur Beschreibung des Schutzlacksystems anhand freigegebener Produktunterlagen aufzufordern. Dazu gehören die vorgesehene Beschichtungsabfolge, die Anforderungen an die Oberflächenvorbehandlung, gegebenenfalls Angaben zu Anmisch- und Reifezeit, Auftragsgrenzen, Überarbeitungszeitfenster, Temperatur- und Feuchtigkeitsanforderungen für die Aushärtung sowie Einsatzgrenzen. So können Sie das passende System auswählen. Damit steuern Sie die Prüfung des Beschichtungssystems, ohne eine bestimmte Marke oder Harzgruppe vorzugeben.
Pigmente, Lösemittel und Anforderungen an den Schichtaufbau bestimmen, welche Unterlagen geprüft werden müssen; maßgeblich bleibt das freigegebene Schutzbeschichtungssystem.
Manche Grundierungen enthalten Korrosionsschutzpigmente; die Bezeichnungen Epoxidharzlack und Polyurethan garantieren für sich genommen keine Leistung im konkreten Bauteileinsatz. Nutzen Sie die Unterlagen zum freigegebenen Beschichtungssystem, um die passende Abfolge für den festgelegten Einsatzzweck zu bestimmen.
| Entscheidungspunkt | Zu klärende Frage | Aufzubewahrender Nachweis |
|---|---|---|
| Aufgabe der Grundierung | Ist sie mit dem vorbehandelten Untergrund und der nächsten Schicht verträglich? | Daten zum freigegebenen System und Anforderungen an die Vorbehandlung. |
| Schichtaufbau | Welche Schichten bilden das vollständige Lacksystem? | Materialangabe und Schichtdickenanforderung für jede Schicht. |
| Aufgabe des Decklacks | Welchen Anforderungen an Erscheinungsbild und Beanspruchung muss er genügen? | Farbe, Glanzgrad, Einsatzbedingungen und Abnahmekriterien. |
| Reparaturverfahren | Wie werden Beschädigungen, abgeklebte Bereiche oder Fehlstellen korrigiert? | Freigegebenes Reparaturverfahren und Regel für die erneute Prüfung. |
Oberflächenvorbehandlung festlegen, bevor sie unter dem Lack verschwindet
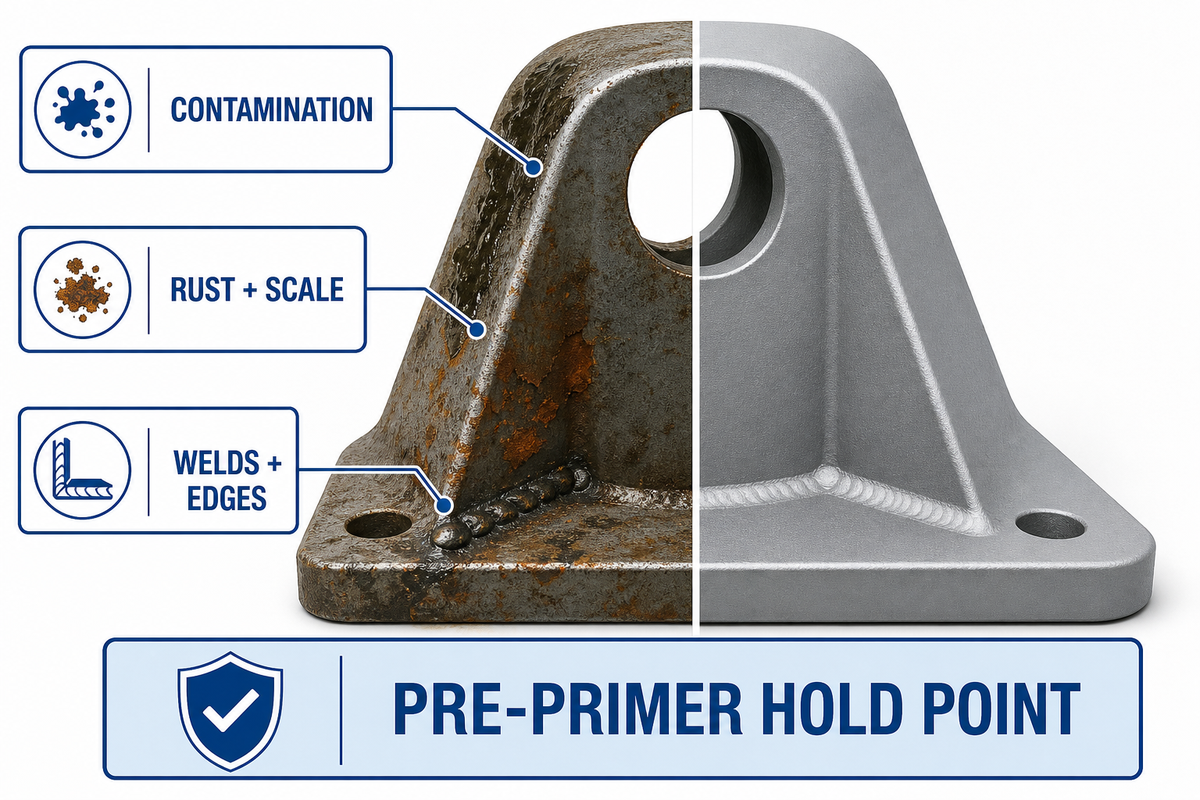
Die Vorbehandlung muss dokumentiert und an einem Prüfhaltepunkt abgenommen werden, denn nach dem Spritzen der Grundierung lässt sie sich nicht mehr überprüfen. Legen Sie die erforderliche Vorbehandlung und die Person fest, die sie freigibt, und prüfen Sie die Nachweise.
Unter der vagen Anweisung „Metallteil reinigen“ werden oft mehrere Arbeitsschritte zusammengefasst: Öl und lösliche Verunreinigungen entfernen, Rost, Zunder, Altanstrich und Schweißspritzer beseitigen, scharfe Kanten entschärfen und anschließend die für das System geeignete Reinheits- und Rauheitsklasse erreichen. Die Anforderungen richten sich nach dem Untergrund und den Vorgaben zum gewählten Beschichtungssystem. Es gibt keine allgemeingültige Strahlvorgabe: Manche Stahlteile müssen abrasiv gestrahlt werden, bei verzinkten, bearbeiteten oder bereits lackierten Teilen kann ein anderes Vorbehandlungsverfahren erforderlich sein.
| Anlieferungszustand | Frage für die Spezifikation | Nachweis vor dem Grundieren |
|---|---|---|
| Öl oder Bearbeitungsrückstände | Wie werden Verunreinigungen entfernt und überprüft? | Reinigungsverfahren und Prüfergebnis. |
| Rost, Zunder oder Altanstrich | Welches Entfernungsverfahren und welcher Endzustand sind gefordert? | Anwendbare Norm oder messbares Ergebnis. |
| Schweißnähte und Kanten | Können sie wie in der Zeichnung vorgesehen vorbehandelt, beschichtet und geprüft werden? | Nachweis zur Behandlung von Kanten und Schweißnähten, falls vorgeschrieben. |
| Funktionale Anschlussflächen | Welche Berührungsflächen, Massekontakte, Schweißzonen, Gewinde oder Dichtflächen müssen unlackiert bleiben, vorab beschichtet oder nachträglich behandelt werden? | Zeichnungshinweis, Abklebplan und Festlegung zum Umgang. |
Wie schnell nach dem Strahlen kann neuer Lack aufgetragen werden?
Es gibt kein allgemeingültiges Zeitfenster zwischen Vorbehandlung und Grundierung. Die zulässige Zeit richtet sich nach der Vorbehandlungsnorm, dem technischen Datenblatt des Beschichtungssystems, den Umgebungsbedingungen und der Projektspezifikation.
Auch die Zugänglichkeit bei der Konstruktion ist wichtig. Stellen Sie sicher, dass Taschen, Spalte, Kanten und Schweißnähte für die Oberflächenvorbehandlung, den Lackauftrag und die Prüfung erreichbar sind. Ist das aufgrund der Bauteilgeometrie nicht möglich, passen Sie die Konstruktion oder den Prozessplan vor Produktionsbeginn an, statt nachträglich eine allgemeingültige Formbeschränkung zu erfinden.
Die fachgerechte Vorbehandlung von Stahl vor einer neuen Beschichtung kann Reinigung, ein festgelegtes Strahlverfahren und weitere mechanische Verfahren umfassen, die für das Bauteil und die Beschichtungsunterlagen geeignet sind. Wird Rost im Rahmen der freigegebenen Vorbehandlung entfernt, dokumentieren Sie den Zustand vor dem Grundieren. Bürste oder Rolle können für eine freigegebene lokale Reparatur geeignet sein. Daraus folgt jedoch nicht, dass sie das vorgeschriebene Vorbehandlungs- oder Beschichtungsverfahren ersetzen dürfen.
Lackauftrag, Überarbeitung und Aushärtung kontrollieren
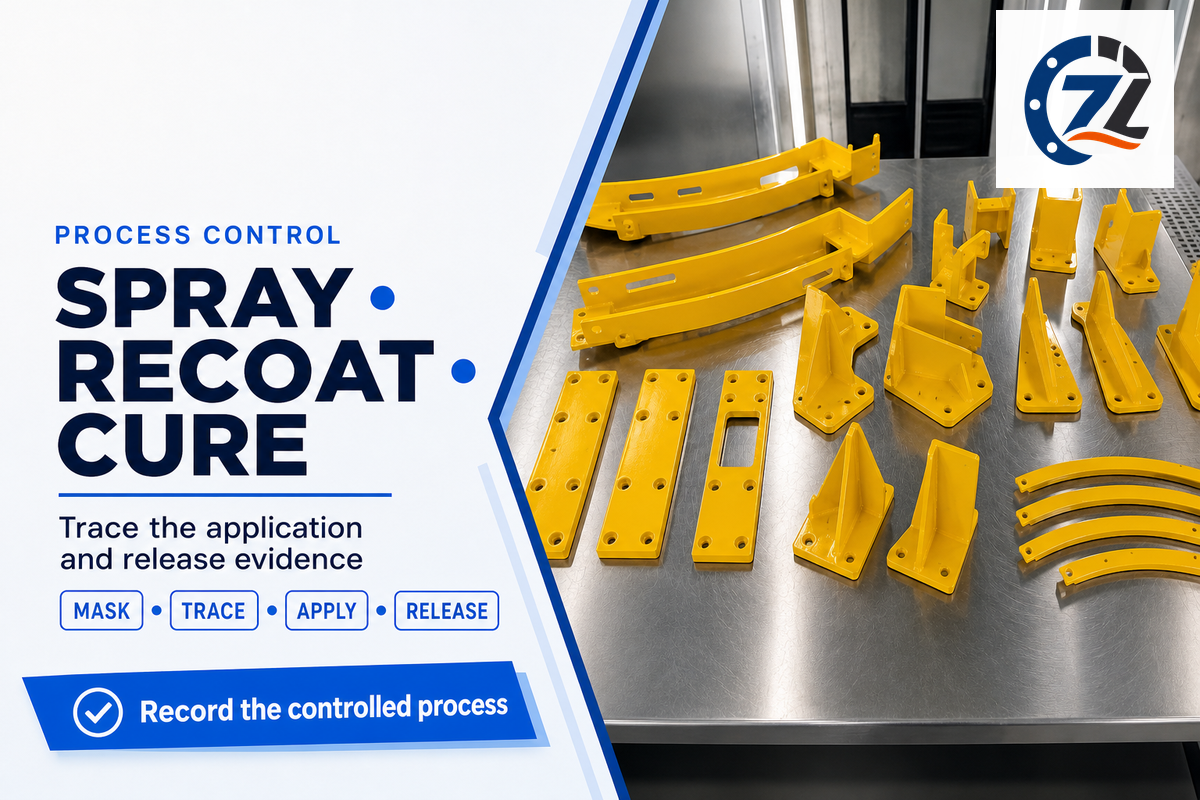
Das Prozessprotokoll kann abgeklemmte Anschlussflächen, Material- und Chargenkennung, Anmischen und Reifezeit (falls zutreffend), Viskosität (unter kontrollierten Bedingungen), Spritzverfahren wie Lackierpistole, Airless-Spritzen oder elektrostatisches Spritzen, Umgebungs- und Bauteilbedingungen, Ablüftzeit vor der Grundierung, Überarbeitungszeit sowie Angaben zu Aushärtung und Freigabe erfassen.
Das Auftragsverfahren muss außerdem dafür sorgen, dass vorgesehene unlackierte Bereiche vor Spritznebel geschützt bleiben, die funktionalen Anschlussflächen gemäß Zeichnung erhalten bleiben und der Lackierer jede beim Auftrag festgestellte Abweichung dokumentiert. „Lack spritzen“ beschreibt ein Verfahren, ist aber keine eigenständige Abnahmeanforderung.
Dokumentieren Sie beim industriellen Spritzlackieren das tatsächlich verwendete Auftragsverfahren: etwa, ob das freigegebene Lackierverfahren eine industrielle Spritzanlage, Airless-Lackieren oder ein luftunterstütztes Airless-System vorsieht. Gibt das Produktdatenblatt beim Einsatz eines Spritzgeräts Hochdruck, Spritzbild oder Lösemittelkontrolle vor, sollte das Auftragsprotokoll diesen kontrollierten Parameter erfassen, statt ihn aus dem Erscheinungsbild abzuleiten.
Für erfasste Spritzlackierbetriebe in den United States regelt OSHA 29 CFR 1910.107 Maßnahmen gegen Brand- und Explosionsgefahren; die Norm deckt nicht vollständig den Schutz vor Gefahrstoffexposition oder andere Arbeitsschutzanforderungen ab.
Für die Einhaltung umweltrechtlicher Vorgaben muss geprüft werden, welche Anforderungen auf den jeweiligen Standort und Prozess zutreffen. Dazu können bundesrechtliche Anforderungen wie Subpart MMMM für Anlagen mit großen Emissionsmengen und Subpart XXXXXX für Anlagen mit geringeren Emissionsmengen sowie weitere bundesstaatliche oder lokale Vorschriften gehören. Dieser Leitfaden enthält keine rechtliche Bewertung. Die abschließende Bewertung liegt in der Verantwortung des Betriebs.
- Abklebungen und Vorgaben zu unlackierten Bereichen vor dem ersten Anstrich festlegen.
- Angaben zur Zeit bis zur Grundierung, Überarbeitung und Aushärtung sowie gegebenenfalls zur Einstellung des Lackiergeräts im Auftragsprotokoll festhalten.
- Erst freigeben, wenn die vorgeschriebene Aushärtung und Prüfung abgeschlossen sind.
Lackschichtdicke und Messregeln eindeutig festlegen
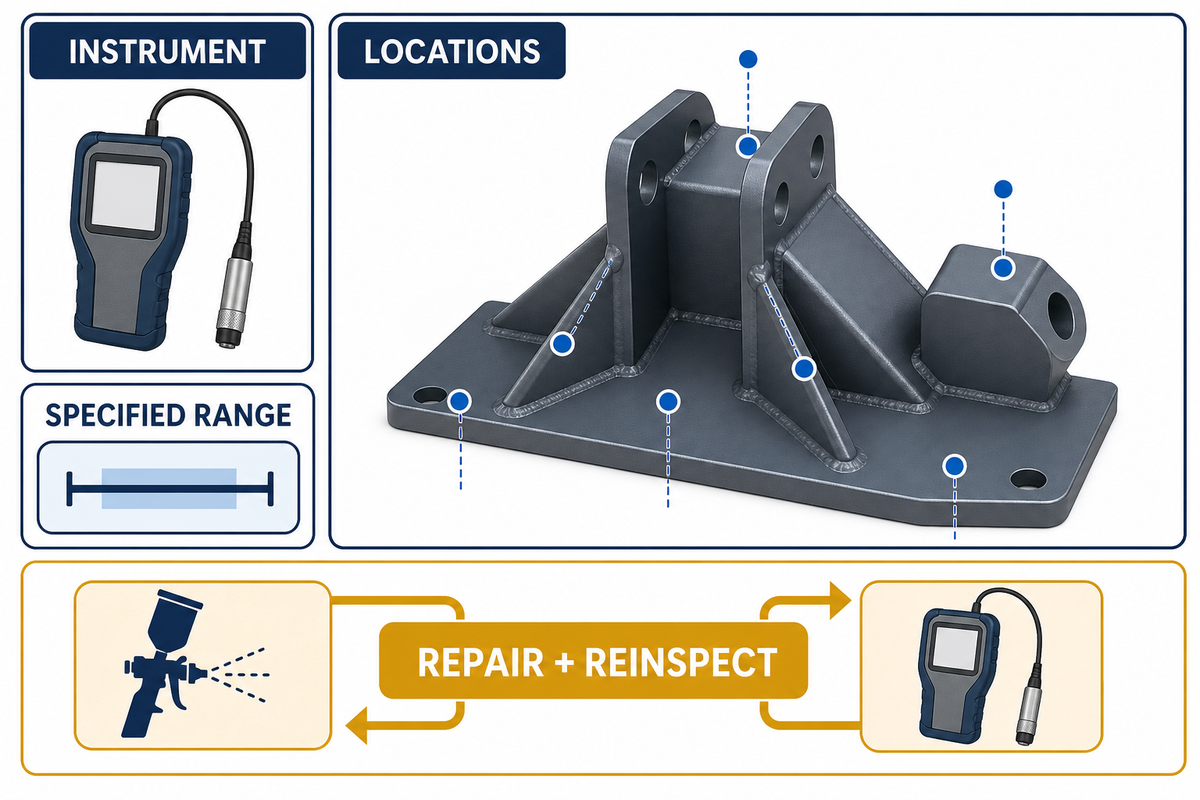
Die Trockenschichtdicke ist wichtig, doch ein Mittelwert allein entscheidet nicht über die Abnahme der Beschichtung. In den Bestellunterlagen sollte festgelegt sein, ob der Sollwert je Schicht oder für das fertige System gilt, welche Bereiche einbezogen werden, wie Kanten, Schweißnähte, Vertiefungen und schwer zugängliche Stellen beschichtet werden und wie Reparaturstellen erneut geprüft werden.
ASTM D7091 beschreibt die zerstörungsfreie Messung der Trockenschichtdicke mit Schichtdickenmessgeräten, einschließlich Aspekten zur Überprüfung und Einstellung.
SSPC-PA 2 legt ein Verfahren zur Prüfung fest, ob die vorgegebenen Anforderungen an die Trockenschichtdicke eingehalten werden. Wird die Norm in der Projektspezifikation oder einer schriftlichen Vereinbarung gefordert, kann sie die Probenahme und konfigurationsspezifische Anforderungen regeln. Die anwendbare Zeichnung, der Vertrag oder die Beschichtungsspezifikation legt weiterhin die geltenden Grenzwerte und Optionen fest.
Die Schichtdicke allein belegt weder Haftfestigkeit noch Aushärtung, Erscheinungsbild, Kontrolle von Verunreinigungen oder die vollständige Konformität einer Lackschicht. Verwenden Sie sie als zusätzlichen kontrollierten Nachweis im vereinbarten Prüfprogramm.
Vor allem ersetzt die Schichtdicke weder eine gute Lackhaftung noch den Nachweis, dass die Beschichtung auf dem Stahl haftet. Der Prüfplan muss die Anforderungen an Schichtdicke, optische Qualität, Aushärtung und gegebenenfalls vorgeschriebene Haftfestigkeitsprüfungen als getrennte Prüfpunkte aufführen.
Prüf- und Abnahmenachweise vor Produktionsbeginn festlegen
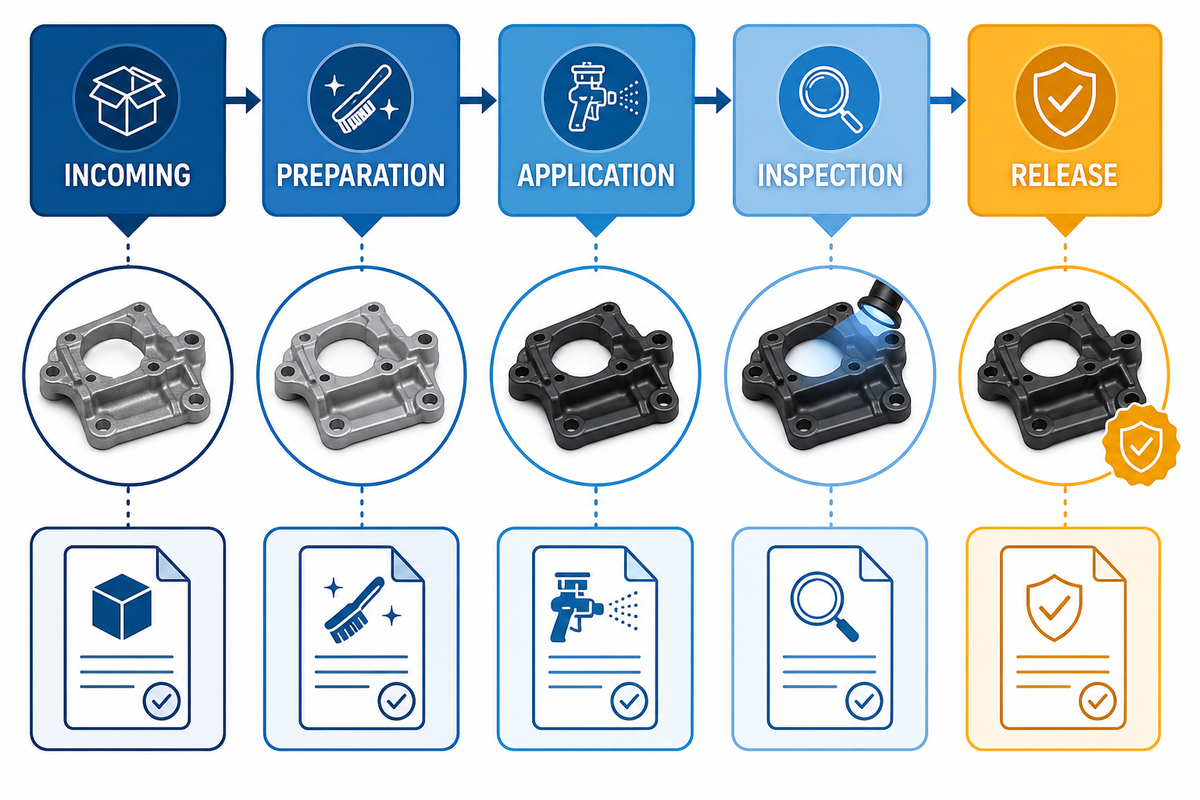
Abnahmenachweise sind am wirksamsten, wenn sie vor Beginn des Beschichtungsprozesses geplant werden. Nach dem Versand eines Bauteils lässt sich der Vorbehandlungsverlauf oder ein fehlender Materialnachweis nur schwer dokumentieren. Vereinbaren Sie Prüfunterlagen, Prüfpunkte, Freigabebefugnis und Nachweise für die Beurteilung der Lackqualität, solange der Einkäufer noch Widersprüche zwischen Zeichnung, Bestellung und Produktunterlagen klären kann.
Die WBDG-Richtlinien zur Beschichtungsprüfung nennen Materialien, Oberflächenvorbehandlung, Beschichtungsauftrag und Endprodukt als Prüfpunkte, deren Ergebnisse dokumentiert werden müssen.
| Phase | Prüfhaltepunkt oder Prüfung | Nachweis oder Entscheidung |
|---|---|---|
| Wareneingang | Untergrund, Zustand, Zeichnungsrevision und funktionale Anschlussflächen bestätigen. | Wareneingangsprüfung und Auftragskennzeichnung. |
| Vorbehandlung | Sauberkeit, Umgang mit Rost oder Altanstrich, gegebenenfalls Rauheitsmessung sowie Behandlung von Kanten und Schweißnähten prüfen. | Prüfhaltepunktprotokoll vor dem Grundieren. |
| Auftrag | Material, Charge, Anmischen, Abkleben, gegebenenfalls Umgebungsbedingungen und Überarbeitungskontrolle dokumentieren. | Auftragsprotokoll. |
| Prüfung | Erscheinungsbild und Trockenschichtdicke prüfen; Haftfestigkeit nur, wenn sie vorgeschrieben ist. | Prüfergebnisse und Abweichungsbericht. |
| Freigabe | Nachweise zur Aushärtung, freigegebene Reparaturen und vorgeschriebene Kundenunterlagen bestätigen. | Abschließendes Freigabepaket. |
Legen Sie sichtbare Bereiche, zulässige Abweichungen im Erscheinungsbild, gegebenenfalls eine Sichtprüfung oder Musterfreigabe und den Umgang mit reparierten Bereichen fest. Eine Haftfestigkeitsprüfung gehört nur dann in den Prüfplan, wenn sie ausdrücklich vorgeschrieben ist.
| Fehlerkategorie | Frage des Einkäufers oder Prüfers | Erforderliche Maßnahme |
|---|---|---|
| Beschädigung bei Anlieferung | War die Beschädigung bereits vor Beginn der Vorbehandlung vorhanden? | Zustand dokumentieren und eine vereinbarte Freigabe oder Reparaturanweisung einholen. |
| Oberflächenverunreinigung | Wurden Öl, Rückstände oder andere Verunreinigungen festgestellt? | Den freigegebenen Reinigungsschritt wiederholen und die anschließende Prüfung dokumentieren. |
| Rost, Zunder oder Altbeschichtung | Entspricht der Oberflächenzustand dem vorgeschriebenen Ergebnis der Vorbehandlung? | Vorbehandlung fortsetzen oder vor dem Grundieren eine schriftliche Abweichungsgenehmigung einholen. |
| Zustand von Schweißnaht oder Kante | Kann die vorgeschriebene Beschichtung die Stelle erreichen und vollständig bedecken? | Merkmal oder Vorbehandlungsverfahren klären, bevor die Beschichtung fortgesetzt wird. |
| Abweichung beim Abkleben | Wurde ein unlackierter Bereich oder eine funktionale Anschlussfläche übersehen? | Freigegebenes Korrekturverfahren anwenden und den Bereich erneut prüfen lassen. |
| Abweichung beim Auftrag | Wurde vom freigegebenen Verfahren bei Material, Anmischen, Spritzauftrag oder Umgebungsbedingungen abgewichen? | Betroffene Arbeit zurückhalten, bis eine technische Entscheidung dokumentiert wurde. |
| Abweichung bei Überarbeitung oder Aushärtung | Wurde die vorgeschriebene Abfolge oder Freigabebedingung nicht eingehalten? | Entscheidung zum Beschichtungssystem befolgen und den zugehörigen Nachweis aufbewahren. |
| Schichtdicke außerhalb des Sollbereichs | Weist der Messplan einen nicht konformen Bereich aus? | Vereinbarte Abnahme- oder Reparaturregel anwenden und die vorgeschriebenen Prüfungen wiederholen. |
| Abweichung im Erscheinungsbild oder bei der Reparatur | Entspricht das sichtbare Ergebnis oder der reparierte Bereich den vereinbarten Kriterien? | Abnahme, weitere Reparatur oder Zurückweisung anhand des festgelegten Standards dokumentieren. |
Sorgen Sie dafür, dass das Dokumentationspaket entsprechend den Vorgaben der Bestellung dem Bauteil, Los oder Auftrag zugeordnet werden kann. Sind mehrere Zeichnungen, Revisionen oder Unterlagen zum Beschichtungssystem relevant, legen Sie die maßgebliche Revision fest und bestimmen Sie, wie bei Widersprüchen zu verfahren ist.
Bei komplexen Baugruppen sollten Sie die Zugänge für die Prüfung im Voraus festlegen. Ein Messgerät erreicht möglicherweise nicht jede Vertiefung; eine sichtbare Fläche muss nicht die Funktionsfläche sein, und ein Massekontakt oder eine Dichtfläche kann absichtlich unlackiert bleiben. Im Abnahmeplan sollte festgelegt sein, wie solche Fälle geprüft und dokumentiert werden, statt nicht zugängliche oder funktionale Flächen als unerklärte Abweichungen zu kennzeichnen.
Dokumentieren Sie den Lackauftrag anhand der freigegebenen Prozesskontrollen und bewahren Sie die zugehörigen Prüfungen sowie Entscheidungen zu Reparaturen mit der Freigabe auf. Eine klare Maßnahme bei einem Messwert außerhalb des Sollbereichs, einer überlackierten Abklebung oder einer verspäteten Überarbeitung ist hilfreicher als die allgemeine Anweisung, bei Bedarf zu reparieren. Das vereinbarte Reparaturverfahren sollte das Bauteil wieder in denselben Prüfablauf führen, einschließlich aller erforderlichen Nachweise zur Aushärtung und erneuten Messung. So erhält der Lieferant einen klaren Prüfablauf und der Einkäufer eine Grundlage, um einen Zustand anzunehmen, reparieren zu lassen oder zurückzuweisen, ohne sich nach der Lieferung auf Erinnerungen verlassen zu müssen.
Wann Nasslackierung oder Pulverbeschichtung besser geeignet ist
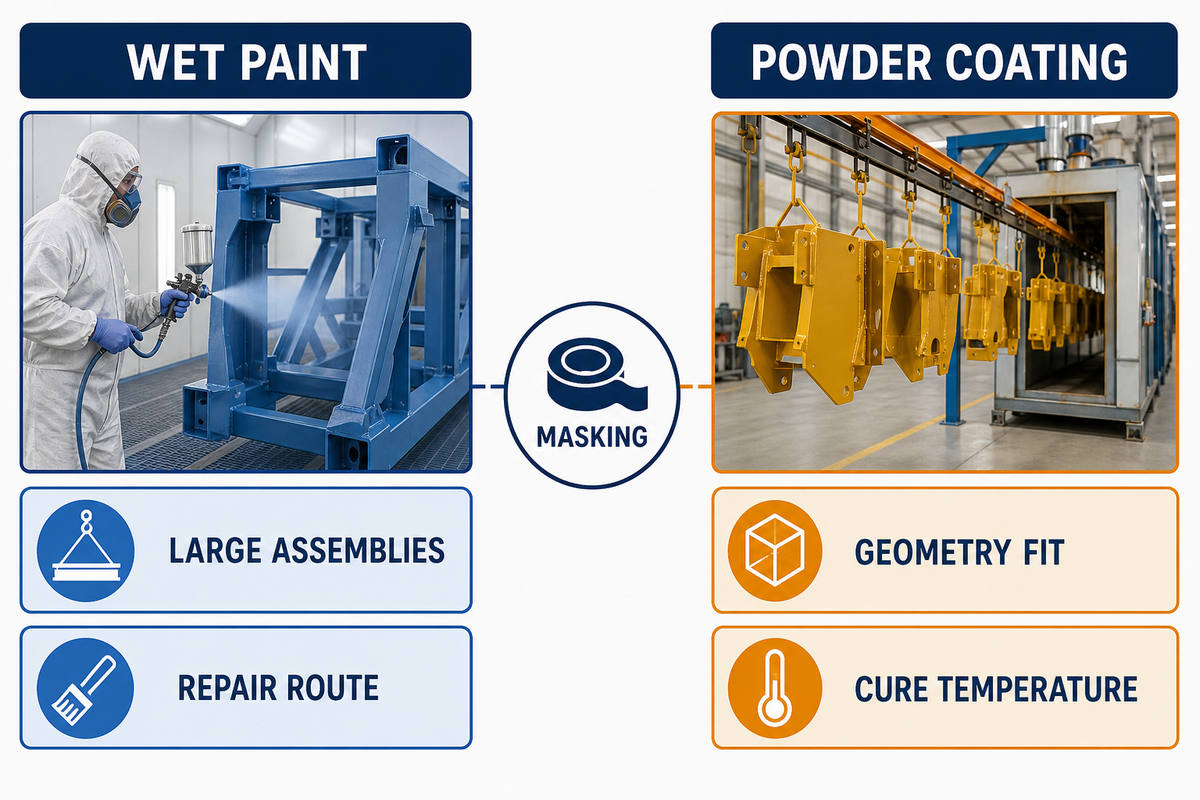
Farbe oder Stückpreis allein entscheiden nicht zwischen den beiden Optionen. Nasslackierung und Pulverbeschichtung sind unterschiedliche Verfahren. Prüfen Sie Bauteilgröße und Geometrie, Temperaturbeständigkeit bei der Aushärtung, Abklebung, Anforderungen an die Schichteigenschaften, Reparaturverfahren, Produktionsvolumen und Eignung für die verfügbare Anlage.
Bei großen Industrieanlagen sind Zugänglichkeit vor Ort und Instandhaltung zu berücksichtigen; diese Aspekte gehen über den hier beschriebenen Ablauf auf Bauteilebene hinaus.
Nasslackierung
- Eignung für große Industriebaugruppen und bauteilspezifische Zugänglichkeit prüfen.
- Freigegebenes Reparaturverfahren und Abklebplan bestätigen.
- Gewähltes Auftragsverfahren und Aushärtungsbedingungen kontrollieren.
Pulverbeschichtung
- Prüfen, ob Größe und Geometrie für das verfügbare Verfahren geeignet sind.
- Temperaturbeständigkeit der gesamten Baugruppe bei der Aushärtung prüfen.
- Abklebung und Beschichtung von Vertiefungen oder Gewinden prüfen.
Ist das passende Verfahren noch nicht eindeutig festgelegt, vergleichen Sie die bauteilspezifischen Anforderungen mit den verfügbaren Oberflächenbehandlungsverfahren oder leiten Sie eine spezifische Frage zur Pulverbeschichtung an die Seite zum Pulverbeschichtungsservice weiter. Das gewählte Verfahren sollte die erforderlichen Anschlussflächen und Abnahmenachweise sichern, nicht lediglich dem bevorzugten Erscheinungsbild entsprechen.
Mit der 7-Punkte-Übergabe zur beschichtungsfertigen Angebotsanfrage
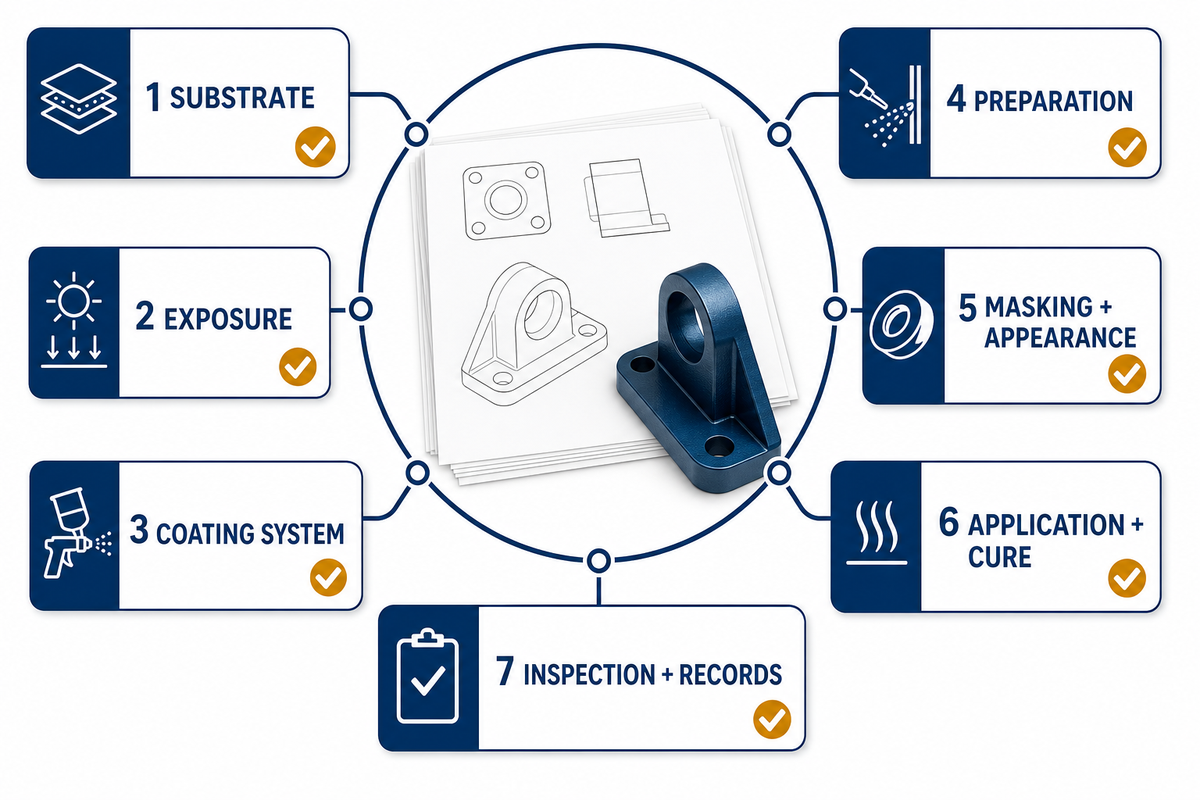
Mit der 7-Punkte-Übergabe wird aus einer unverbindlichen Lackanfrage eine Angebotsgrundlage. Sie liefert dem Anbieter die nötigen Informationen, um Annahmen zu benennen, eine geeignete Systemprüfung zu planen, Prüfungen vorzubereiten und Rückfragen zu stellen, bevor aus einem Preis eine Produktionszusage wird.
Übernehmen Sie die folgenden Punkte in die Angebotsanfrage und fügen Sie die erforderlichen Zeichnungen bei. Tragen Sie für jeden Punkt eine verbindliche Anforderung oder „noch zu bestätigen“ ein. Ersetzen Sie eine offene Angabe nicht durch einen Lacknamen.
7-Punkte-Übergabe für Beschichtungen – in die Angebotsanfrage aufnehmen:
| Punkt | Vom Einkäufer festgelegte Anforderung | Bedeutung | Prüfung |
|---|---|---|---|
| 1. Untergrund und Zustand | Metall, vorhandene Beschichtung, Rost, Schweißnähte und Verunreinigungen. | Bestimmt die Prüfung von Vorbehandlung und Verträglichkeit. | Zeichnung, Fotos und Wareneingangsprüfung. |
| 2. Beanspruchung | Einsatz innen oder außen, Feuchtigkeit, Chemikalien, UV-Belastung, Abrieb und Temperatur. | Legt die Leistungsgrenzen fest. | Einsatzprofil. |
| 3. Beschichtungssystem | Freigegebenes System oder Anforderung an die Prüfung durch den Lieferanten. | Sichert Materialverträglichkeit und Beschichtungsabfolge. | Herstellerangaben und Freigabenachweis. |
| 4. Vorbehandlung | Norm oder messbares Ergebnis für Reinheit und Rauheit sowie Prüfhaltepunkt. | Sichert Nachweise vor dem Grundieren. | Protokoll vor dem Grundieren. |
| 5. Abklebung und Erscheinungsbild | Unlackierte Anschlussflächen, sichtbare Bereiche, Farbe, Glanzgrad und Reparaturbehandlung. | Schützt funktionale und optische Anforderungen. | Zeichnungshinweis und Sichtprüfkriterien. |
| 6. Auftrag und Aushärtung | Erforderliche Prozessdaten, Überarbeitungsgrenzen und Freigabebedingung. | Verknüpft den Lackierauftrag mit dem freigegebenen System. | Auftrags- und Aushärtungsprotokoll. |
| 7. Prüfung und Dokumentation | Messplan für die Schichtdicke, vorgeschriebene Prüfungen, Reparaturen und abschließendes Dokumentationspaket. | Legt die Abnahme vor dem Versand fest. | Prüfbericht und Freigabenachweis. |
Vergleichen Sie vor der Anforderung eines endgültigen Preises die Annahmen des Lieferanten mit allen 7 Punkten. Klären Sie schriftlich Abweichungen zum Oberflächenzustand, vom Auftraggeber bereitgestellten Material, zur Zuständigkeit für das Abkleben, den maßgeblichen Beschichtungsdaten, zum Prüfzugang und zu den erforderlichen Nachweisen. So wird verhindert, dass aus einer unvollständigen Übergabe eine unangekündigte Änderung wird, nachdem die Vorbehandlung oder Beschichtung bereits begonnen hat.
Wenn alle 7 Punkte vollständig sind, können Sie über die Seite Lackierdienstleistungen für kundenspezifische Metallteile die abgestimmte Anfrage starten.
Was sich bei Entscheidungen zu industriellen Beschichtungen ändert – und was nicht
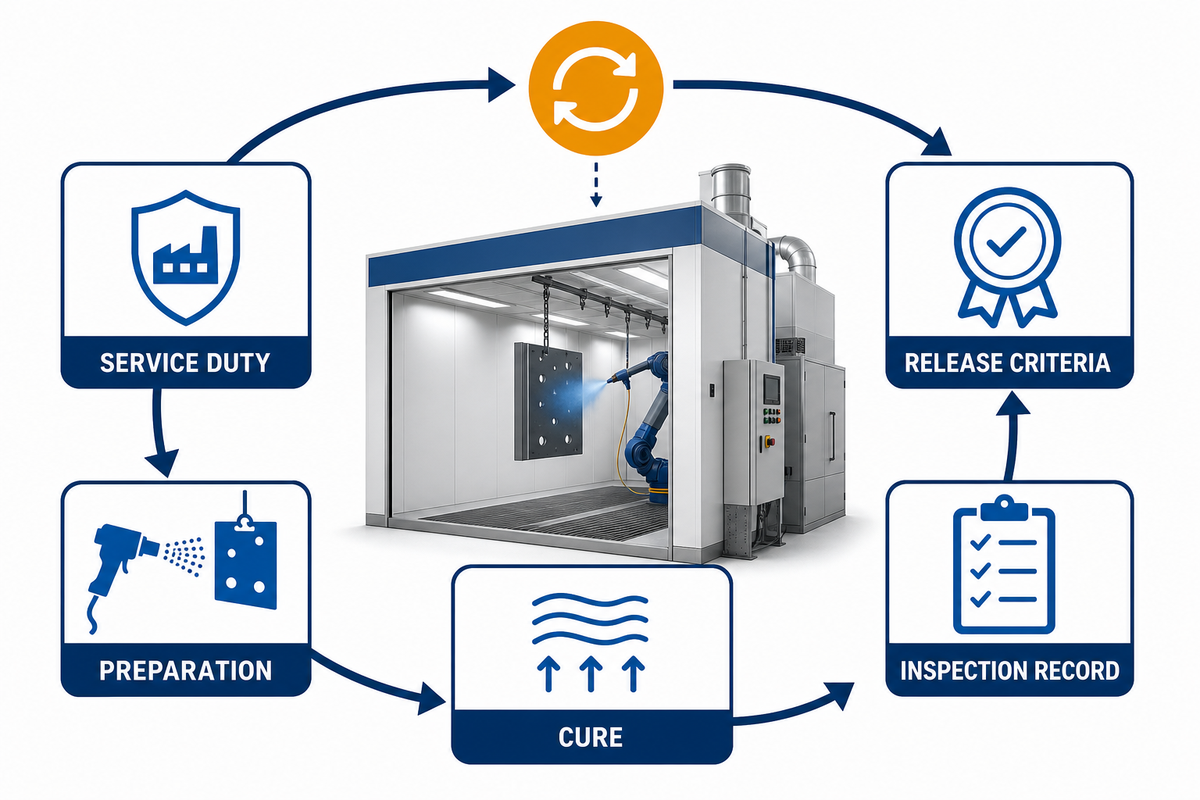
Emissionsärmere Produkte, neue Spritzgeräte und Automatisierung können die Prozessauswahl beeinflussen, aber sie heben die Anforderungen an die Festlegung von Exposition, Vorbereitung, Kompatibilität, Aushärtung und Abnahme nicht auf. Der Lebenszyklusansatz des WBDG weist darauf hin, dass der niedrigste Wert für flüchtige organische Verbindungen nicht automatisch die umweltfreundlichste Wahl bedeutet, wenn Haltbarkeit und Neuanstrichzyklen berücksichtigt werden.
Dasselbe gilt für Industrieanlagen und Werke: Auch eine neue Technologie sollte anhand der Einsatzbedingungen, des Vorbereitungsverfahrens, der Aushärtungsbedingungen und der für die Freigabe erforderlichen Nachweise bewertet werden.
Die Zuordnung zu einer Branche ersetzt keine fehlenden Spezifikationen. Teile für Lebensmittel- und Getränkeanlagen müssen beispielsweise vor der Auswahl einer Beschichtung hinsichtlich des tatsächlichen Kontakts, der Reinigung, der gesetzlichen Anforderungen und der Einsatzbedingungen genau beschrieben werden.
Bei einer neu eingeführten Beschichtung ist die Lackiertechnologie für Industrieanlagen anhand freigegebener Leistungsunterlagen, ihrer Eignung für das Bauteil und den Einsatzzweck, relevanter Werksspezifikationen sowie verfügbarer Prüfnachweise zu bewerten. Eine Trendbezeichnung liefert lediglich Hintergrundinformationen und sagt nicht aus, ob eine bestimmte Beschichtung geeignet ist.
Bei einer Prozessänderung bleibt die Reihenfolge der Prüfungen gleich: Einsatzbeschreibung prüfen, Vorbereitung und Beschichtungssystem prüfen, Aushärtung und Inspektionsprotokoll festlegen, Freigabekriterien genehmigen. Diese Reihenfolge gilt auch dann, wenn sich die Materialien oder das Auftragsverfahren ändern.
Häufig gestellte Fragen
Welche Angaben sollte eine Lackierspezifikation enthalten?
Antwort
Eine vollständige Spezifikation nennt den Werkstoff und seinen Anlieferungszustand, Exposition und Einsatzumgebung, das freigegebene Beschichtungssystem, einen Vorbereitungsstandard oder ein messbares Ergebnis, Abdeckbereiche, Farbe und Erscheinungsbild, die Trockenschichtdicke jeder einzelnen Schicht, Vorgaben zur Aushärtung oder Überarbeitung, Prüfverfahren, Stichprobenumfang und erforderliche Aufzeichnungen. Außerdem sollte festgelegt werden, wer Konflikte zwischen der technischen Zeichnung, der Bestellung und dem technischen Datenblatt des Beschichtungslieferanten klärt.
Wie sollte Metall vor dem Lackieren vorbereitet werden?
Antwort
Die Vorbereitung beginnt mit der Entfernung von Öl und löslichen Verunreinigungen. Anschließend werden Rost, Zunder, Altanstriche, Schweißspritzer und scharfe Kanten mit einem Verfahren behandelt, das zum Werkstoff und zur vorgegebenen Beschichtung passt. In den Bestellunterlagen sollte ein anwendbarer Vorbereitungsstandard oder ein messbares Ergebnis für Sauberkeit und Oberflächenprofil angegeben sein. Außerdem sollten die erforderlichen Prüfnachweise festgelegt werden, bevor die Grundierung die Oberfläche verdeckt.
Welche Unterlagen sollte ein Lackierlieferant bereitstellen?
Antwort
Nützliche Unterlagen stellen den Bezug zwischen den gelieferten Teilen und den freigegebenen Materialien und Prozessen her: Beschichtungsprodukt und Charge, gegebenenfalls Prüfungen der Vorbereitung und Umgebungsbedingungen, Angaben zum Mischen und zur Induktionszeit, Auftragsdaten, Bedingungen für Überarbeitung oder Aushärtung, Schichtdickenmesswerte je Schicht oder für das vollständige System, Prüfergebnisse, Nacharbeiten und abschließende Freigabe. Vereinbaren Sie den genauen Umfang der Unterlagen vor Produktionsbeginn, statt ihn erst nach dem Versand anzufordern.
Ist Nasslack besser als Pulverbeschichtung?
Antwort
Keines der beiden Verfahren ist in jedem Fall überlegen. Nasslack und Pulverbeschichtung eignen sich für unterschiedliche Anforderungen, etwa große Baugruppen, Reparaturen vor Ort, Bauteilgröße, Geometrie, Aushärtungstemperatur, Prozesskompatibilität und Freigabenachweise. Entscheidend sein sollten der Werkstoff, der Aufwand für das Abdecken, die Leistungsanforderungen im Einsatz, der Reparaturplan und die Möglichkeit, das spezifizierte Ergebnis zu dokumentieren.
Wie können Einkäufer Nacharbeiten beim Lackieren reduzieren?
Antwort
Legen Sie die Rangfolge der Spezifikationen verbindlich fest, prüfen Sie Abdeckbereiche und Auflagepunkte, geben Sie bei hohen Anforderungen an das Erscheinungsbild ein repräsentatives Muster frei und richten Sie Haltepunkte ein, bevor die Beschichtung Mängel in der Vorbereitung verdeckt. Legen Sie die Abnahmekriterien für Nacharbeiten fest und verlangen Sie rückverfolgbare Aufzeichnungen. So wird die Diskussion von subjektiven Eindrücken nach der Lieferung auf überprüfbare Nachweise verlagert, solange noch darauf reagiert werden kann.
Ähnliche Beiträge







ZHENLING / FERTIGUNG NACH KUNDENZEICHNUNG
Von der technischen Frage zur angebotsreifen technischen Zeichnung
Zhenling fertigt kundenspezifische Flansche, Ventilgehäuse, Walzen, gebogene Rohre und profilierte Zerspanungsteile für industrielle Kunden. Unsere Ingenieure prüfen die technische Zeichnung, den Werkstoffzustand, die Toleranzkette, die Stückzahl und die Prüfanforderungen, bevor sie ein Angebot für den Fertigungsablauf erstellen.
BEGINNEN SIE MITTechnischer Zeichnung · Bauteil · Kritischen Maßen
LEGEN SIE FESTWerkstoff · Stückzahl · Toleranz · Zertifizierung
TECHNISCHE ZEICHNUNG / WERKSTOFF / TOLERANZ
Bereiten Sie Ihre Bauteilangaben vor
- BAUTEILANGABEN
- 2D/3D-Zeichnung oder Bauteil
- VERFAHRENSPRÜFUNG
- Zerspanung · Umformen · Schweißen · Prüfung
- WEG ZUR RÜCKMELDUNG
- Senden Sie Ihre Anfrage über das Formular
Wir verwenden Ihre Angaben, um Ihre Anfrage zu prüfen und zu beantworten. Weitere Informationen finden Sie in unserer Datenschutzerklärung.


