Skontaktuj się z firmą Zhenling

Jak określić wymagania i odbierać przemysłowe malowanie metalu

Usługi malowania przemysłowego łatwiej porównać, gdy kupujący przed otrzymaniem wyceny określi warunki eksploatacji, przygotowanie powierzchni, system powłokowy, wymagane dowody kontroli i kryteria zwolnienia. Ten artykuł jest przeznaczony dla zespołów inżynieryjnych, jakości i zaopatrzenia, które potrzebują kontrolowanego przekazania prac lakierni, a nie ogólnego katalogu farb ani kolejnej strony opisującej tę samą usługę.
Określ, na jakie warunki powłoka musi być odporna
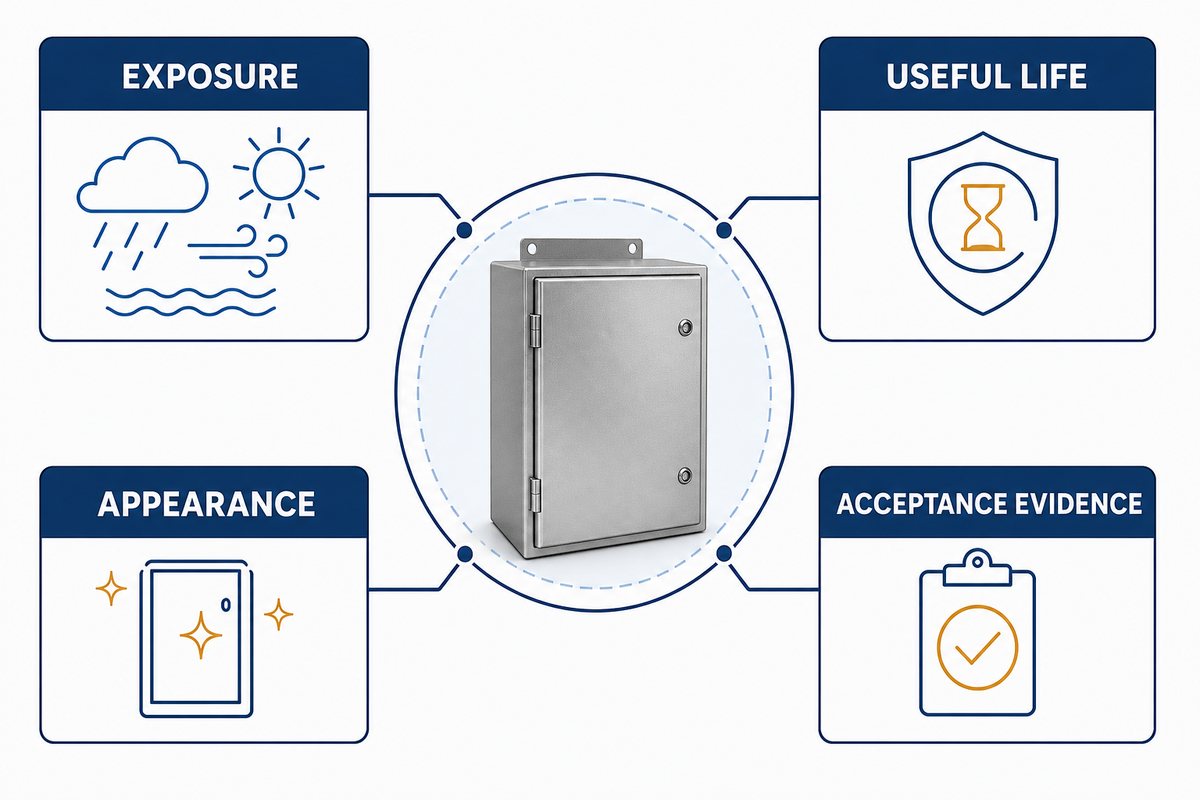
Wybór powłoki ochronnej wymaga decyzji o całym systemie: podłoże, stopień narażenia, przygotowanie, nakładanie, utwardzanie i konserwacja stanowią jeden pakiet. Czarna warstwa nawierzchniowa na osłoniętym wsporniku do zastosowań wewnętrznych nie oznacza automatycznie takiego samego zakresu dostawy ani profilu ryzyka jak czarna warstwa nawierzchniowa na spawanej ramie narażonej na warunki atmosferyczne, mycie lub okresowy kontakt z chemikaliami — zwłaszcza gdy zabezpieczenie konstrukcji stalowych jest częścią wymagań eksploatacyjnych.
Oddziel znane wymagania od kwestii wymagających wyjaśnienia. Określ metal bazowy i sprawdź, czy trafia do zakładu z zendrą walcowniczą, rdzą, powłoką cynkową, chłodziwem po obróbce, starą farbą, odpryskami spawalniczymi lub ostrymi krawędziami. Zacznij od ustalenia, z czym gotowy produkt będzie rzeczywiście stykać się w eksploatacji oraz czy powłoka ma służyć ograniczaniu korozji, ochronie przed korozją, poprawie wyglądu, identyfikacji, łatwiejszemu czyszczeniu czy kilku z tych celów; tylko dwa pierwsze dotyczą powstawania korozji.
| Informacje od kupującego | Pytanie, na które należy odpowiedzieć | Dlaczego wpływa to na specyfikację |
|---|---|---|
| Podłoże i jego stan | Jaki metal, istniejące wykończenie, rdza, spoiny lub zanieczyszczenia występują? | Dobór przygotowania i kompatybilność podkładu zależą od rzeczywistego stanu powierzchni. |
| Warunki ekspozycji | Czy detal będzie użytkowany wewnątrz lub na zewnątrz, w wilgoci, w kontakcie z chemikaliami, narażony na ścieranie lub promieniowanie ultrafioletowe? | Te warunki określają wymagania eksploatacyjne dla systemu malarskiego. |
| Temperatura i sposób użytkowania | Jaka temperatura eksploatacji, obsługa lub warunki kontaktu mają zastosowanie? | Określenie warunków użytkowania zapobiega niedopasowaniu wyboru opartego wyłącznie na wyglądzie. |
| Wygląd | Jakie wymagania dotyczą koloru, połysku, faktury i widocznych powierzchni? | Pozwala to odróżnić oczekiwania estetyczne od pozostałych dowodów wymaganych przy odbiorze. |
Zapisz wszystkie niewiadome — nie pozwól, by stały się nieujętym w wycenie założeniem dostawcy. Kartę techniczną produktu producenta farby i wymagania specyfikacji projektu można wtedy ocenić w odniesieniu do określonych warunków eksploatacji.
Powłoka ochronna może zabezpieczać stal przed korozją, ale sam ten cel nie określa całego systemu. Konstrukcje stalowe, wykonane wsporniki i inne detale metalowe mogą różnić się dostępnością powierzchni, stopniem ekspozycji i wymaganiami dotyczącymi wyglądu; dlatego deklarację ochrony antykorozyjnej należy powiązać z zatwierdzonym systemem i opisem warunków eksploatacji. Dotyczy to także ochronnych powłok stali stosowanych w przemyśle.
Dlatego obietnicę zastosowania farby antykorozyjnej należy powiązać z określonym systemem powłokowym i warunkami eksploatacji, a nie z kolorem farby.
Przełóż warunki ekspozycji na przemysłowy system powłokowy
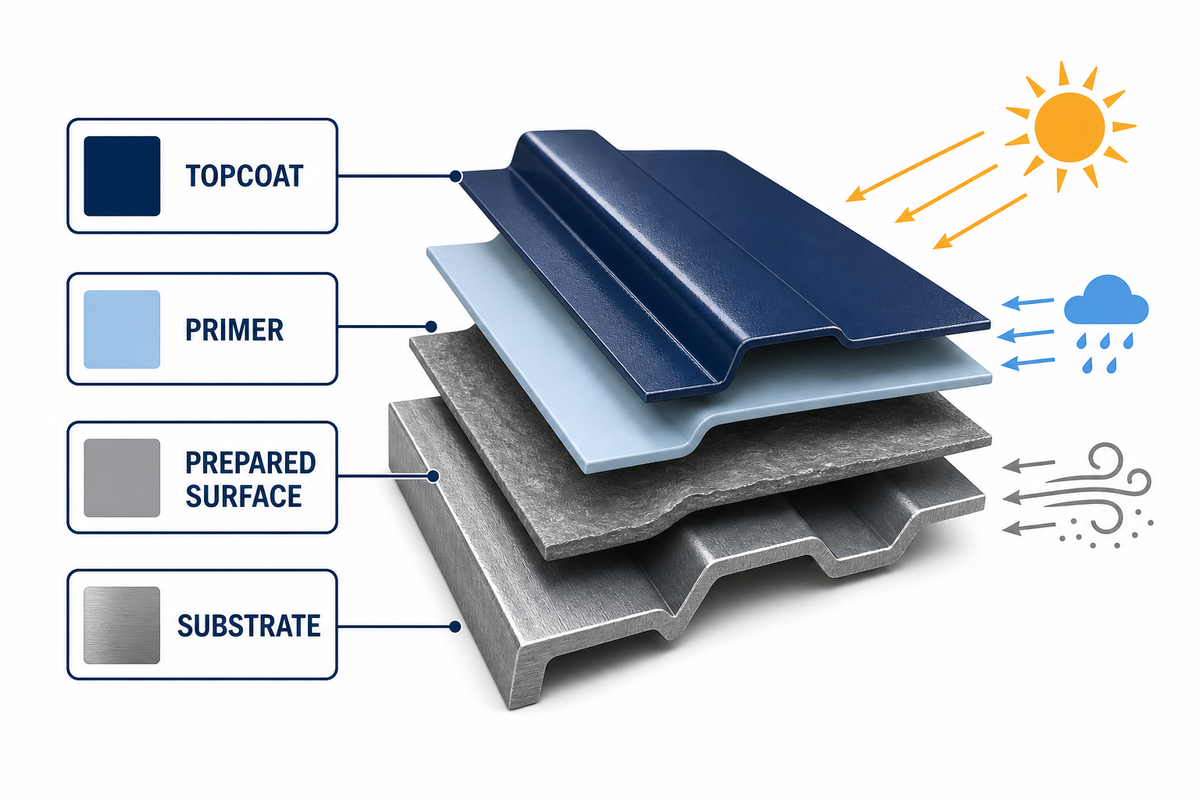
System powłokowy to zaprojektowana sekwencja materiałów i ograniczeń procesu, odpowiednia do określonych warunków eksploatacji. Może obejmować warstwę podkładową, pośrednią i końcową, ale liczbę warstw oraz rodzaje zastosowanych materiałów chemicznych należy dobrać na podstawie zatwierdzonej dokumentacji technicznej producenta farby dla danego zastosowania, a nie uniwersalnej receptury zakładowej.
Czym są przemysłowe powłoki malarskie?
Usługa malowania przemysłowego polega na kontrolowanym nałożeniu na powierzchnię warstwy zapewniającej odporność na korozję, odpowiedni wygląd, identyfikację lub łatwiejsze czyszczenie; rodzaj farby dobiera się do konkretnego zastosowania przemysłowego.
Kupujący powinien poprosić dostawcę o określenie ochronnego systemu powłokowego w zatwierdzonej dokumentacji produktu. Należy uwzględnić kolejność nakładania warstw, wymagania dotyczące przygotowania powierzchni, proporcje mieszania i czas indukcji, jeśli mają zastosowanie, ograniczenia procesu nakładania, okno czasowe nakładania kolejnej warstwy, wymagania temperaturowe i wilgotnościowe dotyczące utwardzania oraz ograniczenia eksploatacyjne. Taki przegląd systemu powłokowego pozwala kupującemu wybrać właściwe rozwiązanie bez narzucania konkretnej marki ani kategorii żywicy.
Pigmenty, rozpuszczalniki i wymagania dotyczące tworzenia powłoki decydują o tym, jaką dokumentację należy przejrzeć; nadrzędnym punktem odniesienia pozostaje zatwierdzony ochronny system powłokowy.
Niektóre podkłady zawierają pigmenty antykorozyjne; sama nazwa „farba epoksydowa” lub „poliuretanowa” nie gwarantuje odpowiedniego działania w konkretnym zastosowaniu detalu. Skorzystaj z dokumentacji zatwierdzonego systemu powłokowego, aby dobrać właściwą sekwencję do określonych warunków eksploatacji.
| Kwestia decyzyjna | Pytanie kontrolne | Dokumentacja do zachowania |
|---|---|---|
| Rola podkładu | Czy podkład jest kompatybilny z przygotowanym podłożem i kolejną warstwą? | Dane zatwierdzonego systemu i wymagania dotyczące przygotowania powierzchni. |
| Kolejność nakładania warstw | Jakie warstwy składają się na kompletny system malarski? | Identyfikacja materiału i wymaganej grubości każdej warstwy. |
| Rola warstwy nawierzchniowej | Jakie wymagania dotyczące wyglądu i ekspozycji musi spełniać? | Kolor, połysk, warunki eksploatacji i kryteria odbioru. |
| Sposób naprawy | Jak zostaną naprawione uszkodzenia, obszary zamaskowane lub miejsca z brakującym pokryciem? | Zatwierdzona metoda naprawy i zasada ponownej kontroli. |
Określ przygotowanie powierzchni, zanim zniknie pod farbą
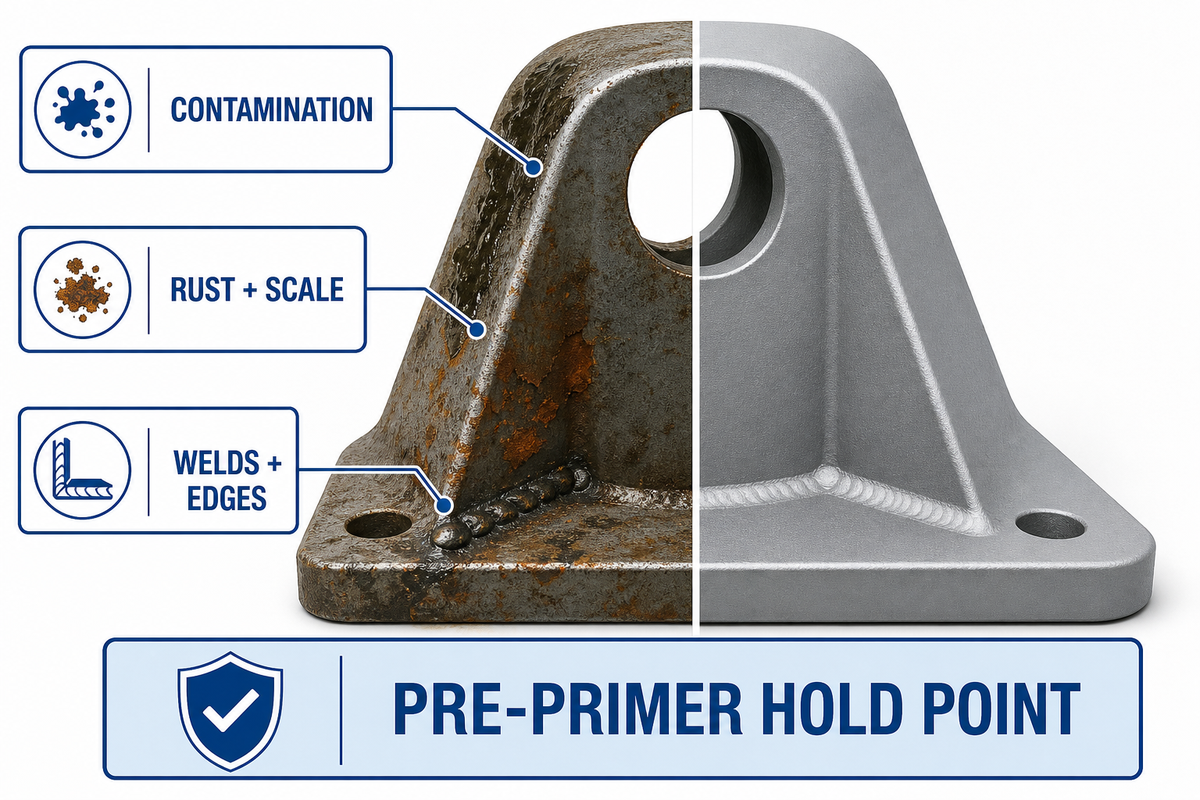
Przygotowanie powierzchni to dowód i punkt zatrzymania — po natryśnięciu podkładu nie da się go już zweryfikować. Określ wymagany sposób przygotowania, wskaż osobę zatwierdzającą i zweryfikuj dokumentację.
Kilka różnych procesów bywa wrzucanych do jednego nieprecyzyjnego określenia „oczyścić metalowy detal”: usunięcie oleju i zanieczyszczeń rozpuszczalnych, usunięcie rdzy, zendry, farby i odprysków, stępienie ostrych krawędzi, a następnie uzyskanie wymaganego stopnia czystości i profilu powierzchni. Wymagania te zależą od podłoża i dokumentacji wybranego systemu powłokowego. Nie ma uniwersalnego wymogu obróbki strumieniowo-ściernej: niektóre elementy stalowe wymagają takiej obróbki, podczas gdy elementy ocynkowane, obrabiane lub wcześniej malowane mogą wymagać innego sposobu przygotowania.
| Stan wyjściowy | Pytanie do specyfikacji | Dokumentacja przed nałożeniem podkładu |
|---|---|---|
| Olej lub pozostałości po obróbce | Jak zostaną usunięte i skontrolowane zanieczyszczenia? | Metoda czyszczenia i wynik kontroli. |
| Rdza, zendry lub stara farba | Jakiej metody usuwania i końcowego stanu powierzchni się wymaga? | Właściwa norma lub mierzalny rezultat. |
| Spoiny i krawędzie | Czy można je przygotować, pokryć i skontrolować zgodnie z rysunkiem? | Dokumentacja obróbki krawędzi i spoin, jeśli jest wymagana. |
| Powierzchnie funkcjonalne | Które powierzchnie styku, styki uziemiające, strefy spawania, gwinty lub powierzchnie uszczelniające wymagają pozostawienia bez powłoki, pokrycia przed montażem lub późniejszej obróbki? | Oznaczenie na rysunku, plan maskowania i sposób postępowania. |
Jak szybko po obróbce strumieniowo-ściernej można nałożyć nową farbę?
Nie ma uniwersalnego odstępu czasu między przygotowaniem powierzchni a nałożeniem podkładu; dopuszczalny czas wynika z normy przygotowania, karty technicznej powłoki, warunków otoczenia i specyfikacji projektu.
Znaczenie ma również dostępność powierzchni. Upewnij się, że do kieszeni, szczelin, krawędzi i spoin można dotrzeć podczas przygotowania powierzchni, nakładania farby i kontroli. Jeśli geometria detalu to uniemożliwia, zmień projekt lub plan procesu przed rozpoczęciem produkcji, zamiast później wymyślać uniwersalne ograniczenie kształtu.
Prawidłowe przygotowanie stalowej powierzchni przed nałożeniem nowej powłoki może obejmować czyszczenie, określoną obróbkę strumieniową i inne metody obróbki mechanicznej właściwe dla elementu oraz dokumentacji powłoki. Jeśli zatwierdzony etap przygotowania usuwa rdzę, przed nałożeniem podkładu należy odnotować końcowy stan powierzchni. Szczotka lub wałek mogą być odpowiednie do zatwierdzonej naprawy miejscowej, ale nie oznacza to, że mogą zastąpić określony sposób przygotowania lub nakładania powłoki.
Kontroluj natrysk, nakładanie kolejnych warstw i utwardzanie
Karta procesu może obejmować maskowane powierzchnie funkcjonalne, materiał i identyfikator partii, mieszanie i czas indukcji, jeśli mają zastosowanie, lepkość w kontrolowanych warunkach, technikę natrysku — na przykład pistoletem natryskowym, metodą bezpowietrzną lub elektrostatyczną — warunki otoczenia i stan detalu, czas od przygotowania do nałożenia podkładu, czas do nałożenia kolejnej warstwy oraz dane dotyczące utwardzania i zwolnienia.
Metoda nakładania musi także chronić wyznaczone powierzchnie bez powłoki przed nadmiernym natryskiem, zachowywać powierzchnie funkcjonalne wskazane na rysunku i wymagać od lakiernika odnotowania wszelkich zauważonych odstępstw od procesu natryskiwania. „Natryskiwanie farby” opisuje proces; samo w sobie nie jest odrębnym kryterium odbioru.
W przypadku przemysłowego malowania natryskowego należy zapisać rzeczywistą metodę nakładania, na przykład czy zatwierdzony proces wymaga przemysłowego stanowiska natryskowego, metody bezpowietrznej czy urządzeń pneumatyczno-bezpowietrznych. Jeśli karta produktu określa wymagania dotyczące wysokiego ciśnienia, wzoru natrysku lub kontroli rozpuszczalnika przy użyciu urządzenia natryskowego, dziennik procesu powinien odnotować ten kontrolowany parametr, zamiast pozostawiać go do wywnioskowania z końcowego wyglądu.
W odniesieniu do objętych przepisami operacji natryskowego wykańczania w Stanach Zjednoczonych norma OSHA 29 CFR 1910.107 określa zasady ochrony przeciwpożarowej i przeciwwybuchowej; nie obejmuje w całości ochrony przed narażeniem na substancje toksyczne ani pozostałych wymagań dotyczących pracy.
Ocena zgodności z przepisami ochrony środowiska wymaga sprawdzenia, które wymagania mają zastosowanie do danego zakładu i procesu. Mogą obowiązywać również przepisy federalne, takie jak Subpart MMMM dla dużych źródeł emisji i Subpart XXXXXX dla źródeł obszarowych, a także inne wymagania federalne, stanowe lub lokalne. Ten poradnik nie stanowi oceny prawnej. Za ostateczne ustalenie wymagań odpowiada zakład.
- Ustal maskowanie i oznaczenia powierzchni bez powłoki przed nałożeniem pierwszej warstwy.
- Dołącz do dokumentacji zadania dane dotyczące czasu od przygotowania powierzchni do nałożenia podkładu, nakładania kolejnych warstw, utwardzania oraz — jeśli mają zastosowanie — ustawień urządzenia natryskowego.
- Zatwierdź detal dopiero po spełnieniu wymagań dotyczących utwardzania i kontroli.
Jasno określ grubość powłoki malarskiej i zasady pomiaru
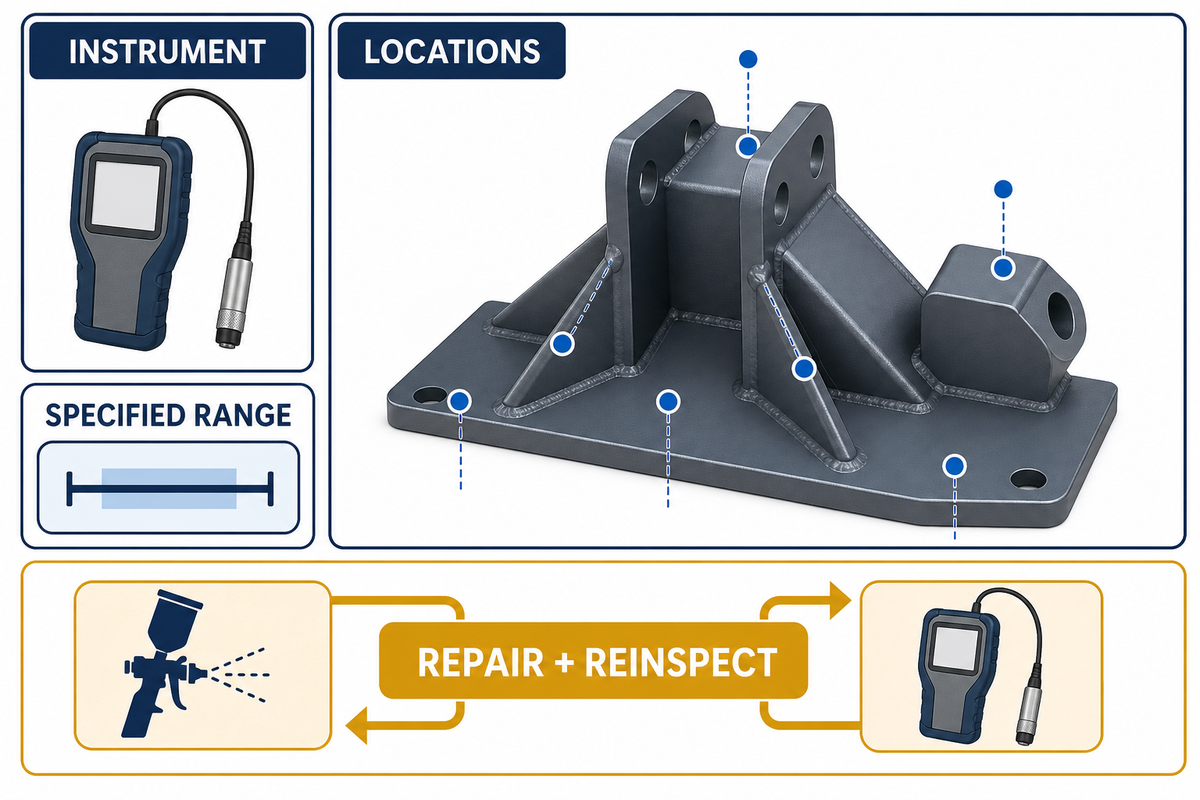
Grubość suchej powłoki ma znaczenie, ale sama wartość średnia nie rozstrzyga o odbiorze. Dokumentacja zakupu powinna wskazywać, czy wartość docelowa dotyczy każdej warstwy, czy całego systemu, jakie powierzchnie obejmuje, jak malować krawędzie, spoiny, zagłębienia i trudno dostępne miejsca oraz jak ponownie kontrolować naprawione obszary.
ASTM D7091 opisuje zasady nieniszczącego pomiaru grubości suchej powłoki, w tym weryfikację i regulację przyrządu.
SSPC-PA 2 określa metodę sprawdzania zgodności z wymaganiami dotyczącymi grubości suchej powłoki. Jeśli wymaga tego specyfikacja projektu lub pisemne uzgodnienie, norma może określać zasady pobierania próbek i wymagania zależne od konfiguracji. Wartości graniczne i dopuszczalne warianty nadal określa właściwy rysunek techniczny, umowa lub specyfikacja powłoki.
Sama grubość nie potwierdza przyczepności, utwardzenia, wyglądu, kontroli zanieczyszczeń ani pełnej zgodności warstwy farby z wymaganiami. Należy traktować ją jako dodatkowy, kontrolowany element dowodowy w ramach uzgodnionego programu kontroli.
Co więcej, grubość powłoki nie zastępuje dobrej przyczepności farby ani nie potwierdza jej przyczepności do stali. Plan kontroli musi osobno określać wymagania dotyczące grubości, jakości wizualnej, utwardzenia i każdego wymaganego badania przyczepności.
Przygotuj dowody kontroli i odbioru przed rozpoczęciem produkcji
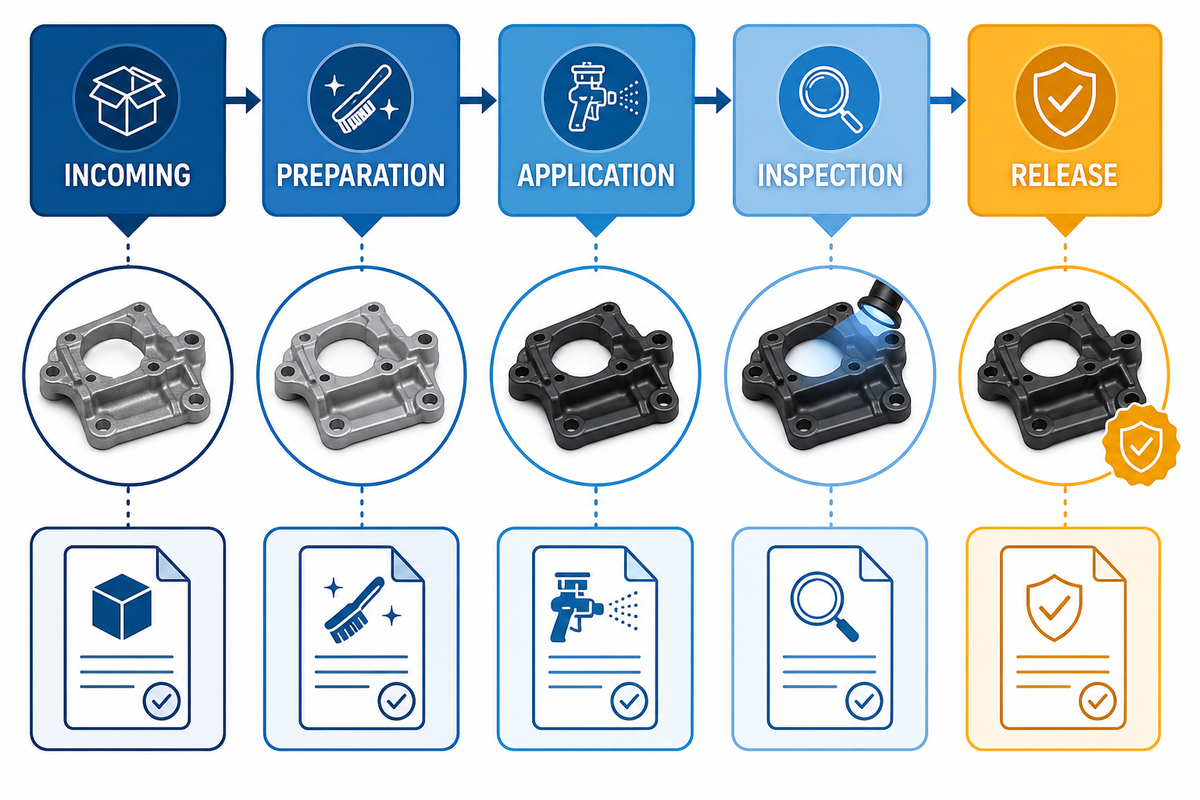
Dokumentacja odbiorowa jest najskuteczniejsza, gdy powstaje przed rozpoczęciem procesu nakładania powłoki. Po wysyłce detalu trudno odtworzyć historię przygotowania powierzchni lub brakującą dokumentację materiału. Uzgodnij zakres dokumentacji, punkty zatrzymania, osoby upoważnione do zwolnienia i dowody służące do oceny jakości malowania, gdy kupujący może jeszcze wyjaśnić sprzeczności między rysunkiem, zamówieniem i dokumentacją produktu.
Wytyczne WBDG dotyczące kontroli powłok wskazują materiały, przygotowanie powierzchni, nakładanie powłoki i gotowy produkt jako punkty zatrzymania, których wyniki należy udokumentować.
| Etap | Punkt zatrzymania lub kontrola | Dokumentacja lub decyzja dotycząca dalszego postępowania |
|---|---|---|
| Kontrola wejściowa | Potwierdź materiał podłoża, jego stan, rewizję rysunku i powierzchnie funkcjonalne. | Kontrola wejściowa i identyfikacja zlecenia. |
| Przygotowanie | Sprawdź czystość, sposób postępowania z rdzą lub starą farbą, metodę uzyskania profilu, jeśli jest wymagana, oraz obróbkę krawędzi i spoin. | Dokumentacja punktu zatrzymania przed nałożeniem podkładu. |
| Nakładanie powłoki | Zapewnij identyfikowalność materiału i partii, mieszania, maskowania, warunków otoczenia, jeśli mają zastosowanie, oraz kontroli nakładania kolejnych warstw. | Dziennik nakładania powłoki. |
| Kontrola | Sprawdź wygląd i grubość suchej powłoki, a przyczepność tylko wtedy, gdy jest wymagana. | Wyniki kontroli i dokumentacja niezgodności. |
| Zwolnienie | Potwierdź dokumentację utwardzenia, zatwierdzone naprawy i wymagane dokumenty dla klienta. | Końcowy pakiet dokumentacji zwolnienia. |
Określ widoczne powierzchnie, dopuszczalne różnice wyglądu, wymagane zatwierdzenie wizualne lub próbki oraz sposób postępowania z naprawionymi obszarami. Badanie przyczepności należy uwzględnić w planie tylko wtedy, gdy zostało określone jako konieczne.
| Kategoria problemu | Pytanie kupującego lub inspektora | Wymagane działanie |
|---|---|---|
| Uszkodzenie wejściowe | Czy uszkodzenie występowało przed rozpoczęciem przygotowania powierzchni? | Zapisz stan detalu i uzyskaj uzgodnioną decyzję o zwolnieniu lub instrukcję naprawy. |
| Zanieczyszczenie powierzchni | Czy stwierdzono olej, pozostałości lub inne zanieczyszczenia? | Ponownie wykonaj zatwierdzone czyszczenie i udokumentuj kontrolę uzupełniającą. |
| Rdza, zendry lub stara powłoka | Czy stan powierzchni spełnia określone wymagania dotyczące przygotowania? | Kontynuuj przygotowanie lub uzyskaj pisemną zgodę na odstępstwo przed nałożeniem podkładu. |
| Stan spoin lub krawędzi | Czy wymagana powłoka może dotrzeć do danego miejsca i je pokryć? | Uzgodnij sposób obróbki danego elementu lub przygotowania powierzchni przed kontynuowaniem nakładania powłoki. |
| Odstępstwo przy maskowaniu | Czy pominięto powierzchnię bez powłoki lub funkcjonalną? | Zastosuj zatwierdzoną metodę korekty i ponownie przekaż obszar do kontroli. |
| Odstępstwo podczas nakładania powłoki | Czy materiał, mieszanie, natryskiwanie lub kontrola warunków otoczenia odbiegały od zatwierdzonego procesu? | Wstrzymaj prace przy danym detalu do czasu udokumentowanej oceny technicznej. |
| Odstępstwo przy nakładaniu kolejnej warstwy lub utwardzaniu | Czy pominięto wymaganą kolejność lub warunek zwolnienia? | Postępuj zgodnie z decyzją dotyczącą systemu powłokowego i zachowaj dokumentację potwierdzającą. |
| Grubość poza zakresem | Czy plan pomiarów wskazuje obszar niezgodny z wymaganiami? | Zastosuj uzgodnioną zasadę odbioru lub naprawy i powtórz wymagane kontrole. |
| Różnica w wyglądzie lub naprawie | Czy widoczny efekt lub naprawiony obszar spełnia uzgodnione kryteria? | Zapisz odbiór, dalszą naprawę lub odrzucenie w odniesieniu do określonej normy. |
Zapewnij identyfikowalność dokumentacji na poziomie detalu, partii lub zlecenia, zgodnie z wymaganiami zamówienia. Jeśli mają zastosowanie różne rysunki, rewizje lub dokumenty systemu powłokowego, wskaż obowiązującą rewizję i sposób postępowania w razie sprzeczności.
W przypadku złożonych zespołów z wyprzedzeniem ustal miejsca dostępne do kontroli. Przyrząd pomiarowy może nie dosięgnąć każdego zagłębienia; powierzchnia widoczna może nie być powierzchnią funkcjonalną; a styk uziemiający lub powierzchnia uszczelniająca może celowo pozostać bez powłoki. Plan odbioru powinien określać sposób kontroli i dokumentowania takich sytuacji, zamiast traktować niedostępne lub funkcjonalne powierzchnie jako niewyjaśnione wyjątki.
Zapewnij identyfikowalność procesu nakładania farby zgodnie z zatwierdzonymi wymaganiami, a następnie dołącz powiązaną dokumentację kontroli i decyzje dotyczące napraw do decyzji o zwolnieniu. Jasna procedura postępowania z odczytem poza zakresem, błędem maskowania lub opóźnieniem w nałożeniu kolejnej warstwy jest bardziej przydatna niż ogólne zalecenie, by naprawiać w razie potrzeby. Uzgodniona metoda naprawy powinna przywrócić detal na tę samą ścieżkę kontroli, w tym wymagane potwierdzenie utwardzenia i ponowny pomiar. Dzięki temu dostawca ma określoną procedurę kontroli, a kupujący podstawę do odbioru, naprawy lub odrzucenia detalu bez polegania na pamięci po dostawie.
Kiedy lepiej sprawdzi się farba ciekła, a kiedy malowanie proszkowe
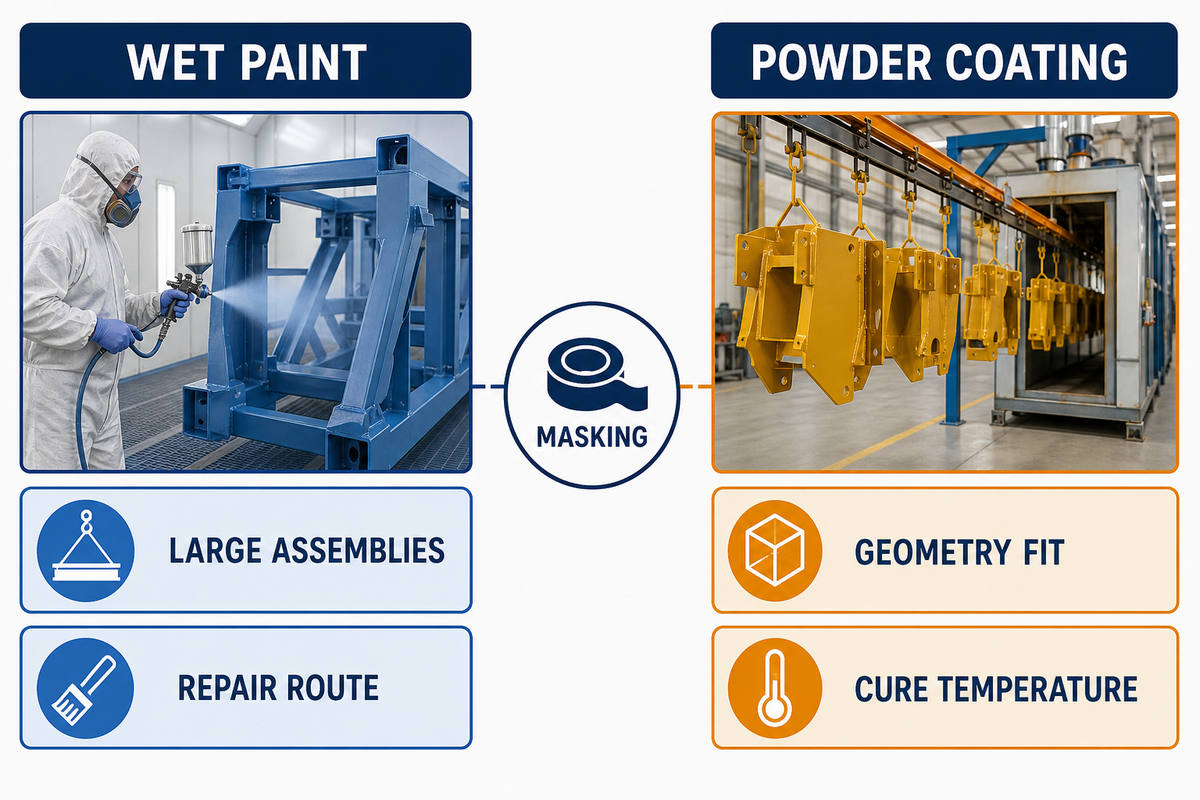
Sam kolor ani cena jednostkowa nie przesądzają o wyborze jednej z tych metod. Malowanie farbą ciekłą i malowanie proszkowe to odrębne procesy. Oceń wymiary i geometrię detalu, odporność na temperaturę utwardzania, maskowanie, wymagania dotyczące właściwości powłoki, sposób naprawy, wielkość produkcji i dopasowanie do dostępnej linii.
W przypadku dużych obiektów przemysłowych należy również uwzględnić dostęp na miejscu i kwestie konserwacji, wykraczające poza opisany tu proces dotyczący pojedynczego detalu.
Farba ciekła
- Oceń przydatność do dużych zespołów przemysłowych i dostęp do konkretnych detali.
- Potwierdź zatwierdzony sposób naprawy i plan maskowania.
- Kontroluj wybraną metodę nakładania i warunki utwardzania.
Malowanie proszkowe
- Sprawdź, czy wymiary i geometria odpowiadają możliwościom dostępnego procesu.
- Sprawdź odporność całego zespołu na temperaturę utwardzania.
- Oceń maskowanie i pokrycie zagłębień lub gwintów.
Jeśli nie można jednoznacznie wybrać procesu, porównaj ograniczenia konkretnego detalu z ogólnymi metodami wykańczania powierzchni lub skieruj pytanie dotyczące malowania proszkowego na stronę usługi malowania proszkowego. Wybrany proces powinien zachować wymagane powierzchnie funkcjonalne i dowody odbioru, a nie tylko zapewniać preferowany wygląd powłoki.
Przygotuj zapytanie ofertowe, korzystając z 7-elementowego przekazania wymagań dotyczących powłoki
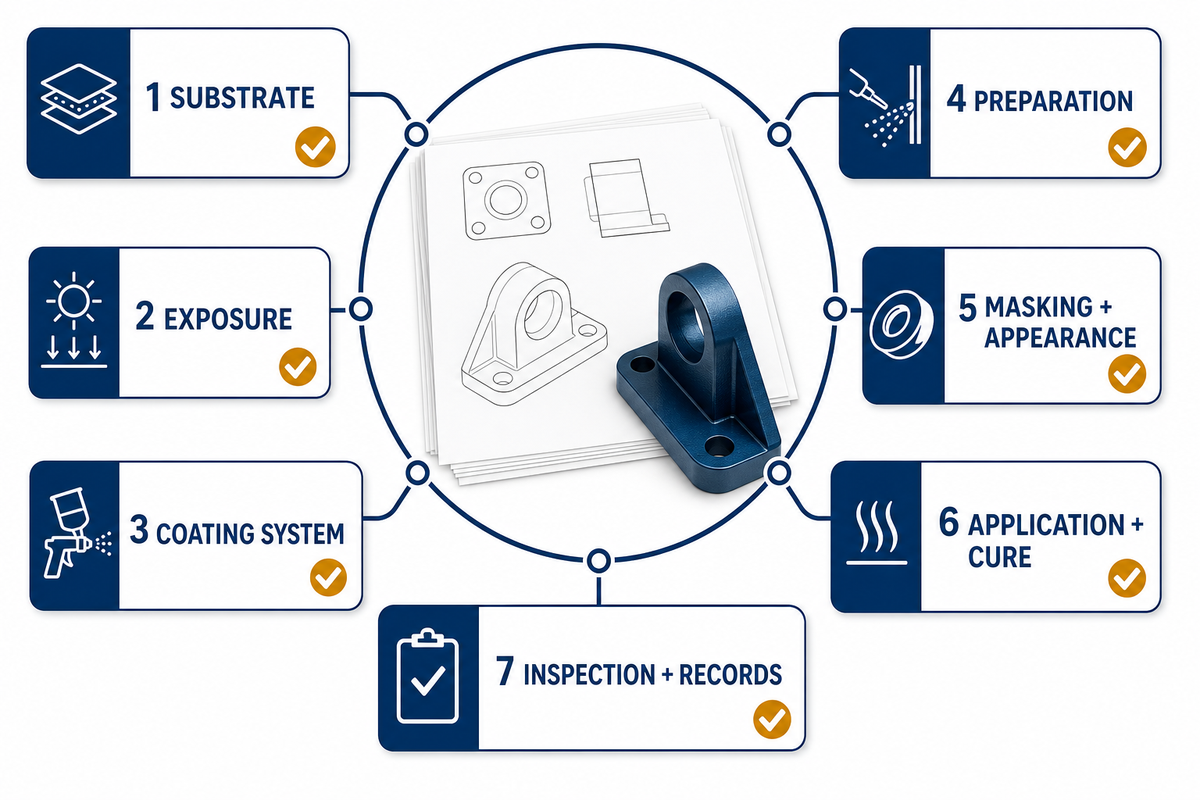
7-elementowe przekazanie wymagań dotyczących powłoki zmienia nieformalne zapytanie o malowanie w kompletny pakiet do wyceny. Dostarcza informacje potrzebne dostawcy do wskazania założeń, wyboru właściwego trybu przeglądu systemu, zaplanowania kontroli i zgłoszenia pytań, zanim cena stanie się zobowiązaniem do produkcji.
Skopiuj poniższe pola do zapytania ofertowego i dołącz wymagane rysunki. W każdym polu podaj kontrolowane wymaganie lub wpisz „do potwierdzenia”; nie zastępuj brakującej informacji nazwą farby.
7-elementowe przekazanie wymagań dotyczących powłoki — uwzględnij w zapytaniu ofertowym:
| Pole | Wymaganie określone przez kupującego | Znaczenie | Sposób weryfikacji |
|---|---|---|---|
| 1. Podłoże i jego stan | Metal, powłoka wejściowa, rdza, spoiny i zanieczyszczenia. | Określa wymagania dotyczące przygotowania i weryfikacji kompatybilności. | Rysunek techniczny, zdjęcia i kontrola wejściowa. |
| 2. Warunki ekspozycji | Eksploatacja wewnątrz lub na zewnątrz, wilgoć, chemikalia, promieniowanie ultrafioletowe, ścieranie i temperatura. | Określa granice wymaganej funkcjonalności. | Opis warunków eksploatacji. |
| 3. System powłokowy | Zatwierdzony system lub wymóg przeglądu przez dostawcę. | Kontroluje kompatybilność materiałów i kolejność nakładania. | Dane producenta i dokumentacja zatwierdzenia. |
| 4. Przygotowanie | Norma lub mierzalny wymóg czystości i profilu powierzchni oraz punkt zatrzymania. | Zapewnia dokumentację przed nałożeniem podkładu. | Dokumentacja przed nałożeniem podkładu. |
| 5. Maskowanie i wygląd | Powierzchnie bez powłoki, powierzchnie widoczne, kolor, połysk i sposób naprawy. | Chroni wymagania funkcjonalne i estetyczne. | Oznaczenia na rysunku i kryteria wizualne. |
| 6. Nakładanie i utwardzanie | Wymagane dane procesu, ograniczenia dotyczące nakładania kolejnych warstw i warunek zwolnienia. | Powiązuje proces malowania z zatwierdzonym systemem. | Dokumentacja nakładania i utwardzania. |
| 7. Kontrola i dokumentacja | Plan pomiaru grubości, wymagane badania, naprawy i końcowy pakiet dokumentacji. | Określa warunki odbioru przed wysyłką. | Raport z kontroli i dokumentacja zwolnienia. |
Przed poproszeniem o ostateczną cenę porównaj założenia dostawcy ze wszystkimi siedmioma polami. Uzgodnij na piśmie różnice dotyczące stanu powierzchni, materiału dostarczanego przez zamawiającego, odpowiedzialności za maskowanie, obowiązującej dokumentacji powłoki, dostępu do kontroli i wymaganych dokumentów. Dzięki temu żadna ze stron nie przekształci niekompletnego przekazania wymagań w niezapowiedzianą zmianę po rozpoczęciu przygotowania lub nakładania powłoki.
Po uzupełnieniu wszystkich siedmiu pól przejdź na stronę usług malowania niestandardowych części metalowych, aby rozpocząć uzgadnianie zakresu usługi.
Co się zmienia, a co pozostaje bez zmian przy wyborze powłoki przemysłowej
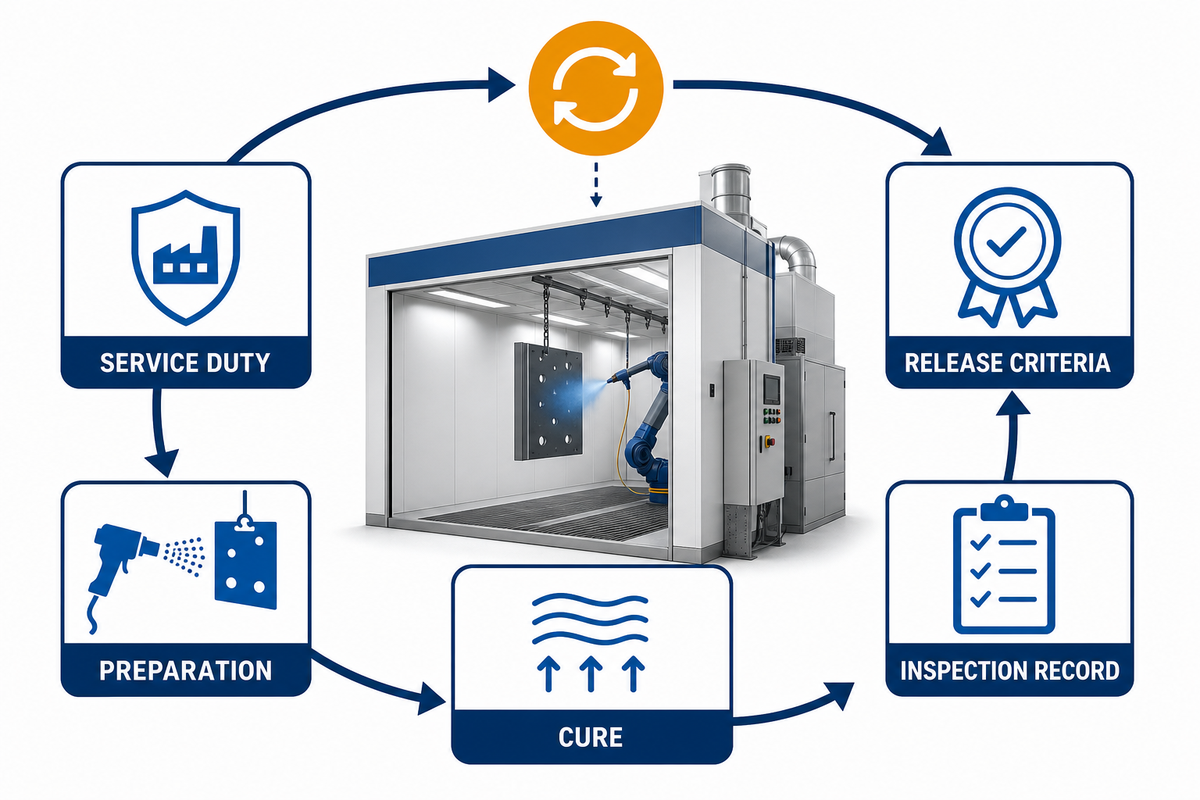
Produkty o niższej emisji, nowy sprzęt natryskowy i automatyzacja mogą zmienić dostępne warianty procesu, ale nie eliminują konieczności określenia warunków ekspozycji, przygotowania powierzchni, kompatybilności, utwardzania i kryteriów odbioru. Ujęcie cyklu życia przedstawione przez WBDG wskazuje, że najniższa zawartość lotnych związków organicznych nie oznacza automatycznie najbardziej korzystnego dla środowiska wyboru, jeśli uwzględni się trwałość i częstotliwość ponownego malowania.
Ta sama zasada dotyczy urządzeń i zakładów przemysłowych: każdą nową technologię należy ocenić pod kątem warunków eksploatacji, sposobu przygotowania powierzchni, warunków utwardzania oraz dokumentacji wymaganej do odbioru.
Sama przynależność do sektora nie zastąpi brakujących wymagań. Na przykład w przypadku części stosowanych w urządzeniach dla branży spożywczej nadal trzeba określić rzeczywisty kontakt z żywnością, sposób czyszczenia, wymagania regulacyjne i warunki eksploatacji, zanim zostanie podjęta decyzja o powłoce.
W przypadku nowo wprowadzanej powłoki należy ocenić technologię malarską przeznaczoną do zastosowań przemysłowych na podstawie zatwierdzonej dokumentacji potwierdzającej właściwości, przydatności do danego detalu i warunków eksploatacji, odpowiednich specyfikacji zakładowych oraz dostępnych wyników badań. Informacja o trendzie stanowi jedynie kontekst i nie potwierdza, że konkretna powłoka jest odpowiednia.
Przy zmianie procesu należy zachować tę samą kolejność kontroli: zweryfikować wymagania eksploatacyjne, sprawdzić przygotowanie powierzchni i system powłokowy, określić warunki utwardzania oraz dokumentację kontroli, a następnie zatwierdzić kryteria odbioru. Ta kolejność obowiązuje niezależnie od zmian materiałów lub techniki nanoszenia powłoki.
Często zadawane pytania
Co powinna zawierać specyfikacja malowania?
Odpowiedź
Kompletna specyfikacja określa podłoże i jego stan początkowy, ekspozycję i warunki eksploatacji, zatwierdzony system powłokowy, normę przygotowania powierzchni lub mierzalny rezultat, zakres maskowania, kolor i wygląd, grubość suchej powłoki każdej warstwy, wymagania dotyczące utwardzania lub nakładania kolejnej warstwy, metodę kontroli, plan pobierania próbek oraz wymaganą dokumentację. Powinna również wskazywać, kto rozstrzyga rozbieżności między rysunkiem technicznym, zamówieniem a kartą techniczną dostawcy powłoki.
Jak przygotować metal przed malowaniem?
Odpowiedź
Przygotowanie zaczyna się od usunięcia oleju i zanieczyszczeń rozpuszczalnych, a następnie obejmuje usunięcie rdzy, zgorzeliny walcowniczej, starej farby i odprysków spawalniczych oraz stępienie ostrych krawędzi. Metodę należy dobrać do podłoża i określonej powłoki. Dokumentacja zamówienia powinna wskazywać odpowiednią normę przygotowania powierzchni lub mierzalne kryteria czystości i profilu, a także wymagane dowody kontroli przed nałożeniem gruntu, który zasłoni powierzchnię.
Jaką dokumentację powinien dostarczyć dostawca usług malowania?
Odpowiedź
Przydatna dokumentacja pozwala powiązać dostarczone detale z zatwierdzonymi materiałami i procesem. Obejmuje nazwę produktu powłokowego i numer partii, dokumentację przygotowania powierzchni oraz kontroli warunków otoczenia, jeśli są wymagane, dane dotyczące mieszania i czasu indukcji, daty nanoszenia, warunki nakładania kolejnej warstwy lub utwardzania, pomiary grubości poszczególnych warstw lub całego systemu, wyniki kontroli, naprawy i końcowy odbiór. Dokładny zakres dokumentacji należy uzgodnić przed rozpoczęciem produkcji, a nie dopiero po wysyłce.
Czy farba ciekła jest lepsza od farby proszkowej?
Odpowiedź
Żadna z tych metod nie sprawdza się najlepiej w każdej sytuacji. Malowanie farbą ciekłą i malowanie proszkowe odpowiadają na różne ograniczenia związane z dużymi zespołami, naprawami w terenie, rozmiarem detalu, jego geometrią, temperaturą utwardzania, dopasowaniem procesu i dokumentacją odbiorową. Decyzję powinny wyznaczać rodzaj podłoża, złożoność maskowania, warunki eksploatacji, plan napraw oraz możliwość udokumentowania zgodności z określonymi wymaganiami.
Jak kupujący mogą ograniczyć konieczność poprawek po malowaniu?
Odpowiedź
Należy ustalić hierarchię specyfikacji, sprawdzić maskowanie i miejsca podparcia na zawieszkach, zatwierdzić reprezentatywną próbkę, gdy wygląd ma kluczowe znaczenie, oraz wyznaczyć punkty wstrzymania procesu, zanim powłoka zasłoni wady przygotowania powierzchni. Trzeba określić kryteria odbioru napraw i wymagać identyfikowalnej dokumentacji. Dzięki temu ocena przesuwa się od subiektywnego oglądu po dostawie do kontrolowania dowodów na etapie, na którym można jeszcze podjąć działania.
Podobne wpisy







ZHENLING / PRODUKCJA WEDŁUG RYSUNKU TECHNICZNEGO
Od pytania technicznego do rysunku technicznego gotowego do wyceny
Zhenling wspiera nabywców przemysłowych w zamawianiu niestandardowych kołnierzy, korpusów zaworów, walców, giętych rur i profilowanych części obrabianych skrawaniem. Przed wyceną przebiegu procesu technologicznego nasi inżynierowie analizują rysunek techniczny, stan materiału, sumowanie tolerancji, liczbę sztuk i wymagania dotyczące kontroli.
NA POCZĄTEKRysunek techniczny · Próbka · Wymiary krytyczne
OKREŚLMateriał · Liczba sztuk · Tolerancja · Certyfikaty
RYSUNEK TECHNICZNY / MATERIAŁ / TOLERANCJA
Proszę przygotować opis części
- DANE CZĘŚCI
- Rysunek techniczny 2D/3D lub próbka
- ANALIZA PROCESU
- Obróbka skrawaniem · formowanie · spawanie · kontrola
- Sposób odpowiedzi
- Wyślij zapytanie przez formularz na stronie
Podane informacje wykorzystujemy do analizy zapytania i udzielenia odpowiedzi. Zobacz naszą Politykę prywatności.


