
Skontaktuj się z firmą Zhenling

Autor: DD · Aktualizacja: sierpień 2026
Porównanie obróbki CNC z drukiem 3D nie wskazuje jednego rozwiązania, które sprawdzi się w każdej sytuacji. Obróbka CNC często sprawdza się przy dostępnych dla narzędzia cechach, kontrolowanych interfejsach i powtarzalnej produkcji z kwalifikowanego półfabrykatu, a druk 3D umożliwia tworzenie złożonych lub zamkniętych geometrii i wprowadzanie zmian przy niewielkim zaangażowaniu. Druk 3D i obróbka CNC wytwarzają części w odmiennych procesach; w procesie hybrydowym można wydrukować półfabrykat zbliżony kształtem do gotowej części, a następnie obrobić bazy, otwory, powierzchnie uszczelniające i interfejsy. O wyborze powinien decydować stan zaakceptowanej części, a nie czas pracy maszyny.
Publicznie dostępne informacje o firmie Zhenling potwierdzają wyłącznie przegląd rysunków technicznych i kontrolę w zakresie obróbki CNC; nie potwierdzają możliwości druku 3D. W tym artykule obróbka CNC i druk 3D są porównywane jako procesy dostępne dla kupującego, a nie jako dwie usługi Zhenling.
Obróbka CNC i druk 3D opierają się na przeciwnych kierunkach przepływu materiału
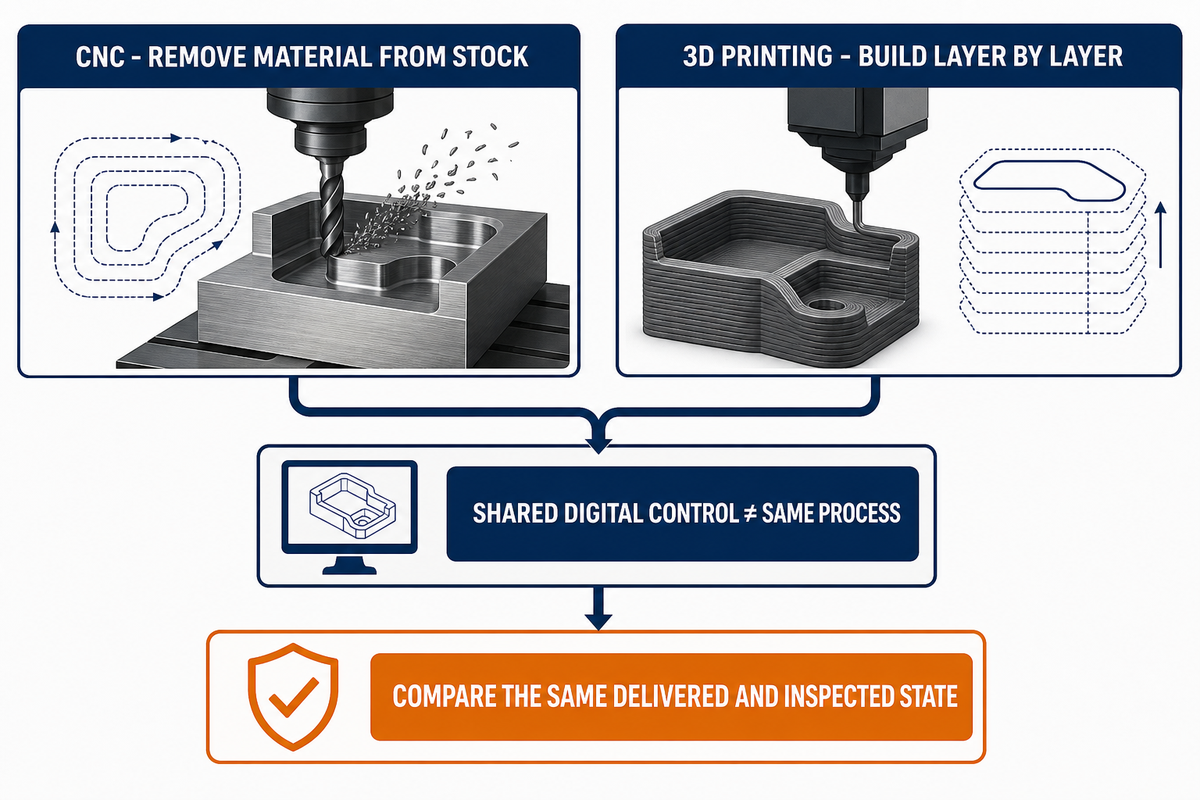
W obróbce CNC materiał jest usuwany z litego bloku lub innego półfabrykatu. Ten proces ubytkowy polega na sterowaniu narzędziami skrawającymi, które nadają części wymaganą geometrię. Druk 3D tworzy część warstwa po warstwie na podstawie modelu 3D i materiału wsadowego. Wspólne sterowanie cyfrowe nie oznacza, że są to takie same procesy produkcyjne.
Technologie druku 3D obejmują znacznie różniące się od siebie procesy. Drukarka FDM 3D, maszyna wykorzystująca żywicę, system proszkowy do polimerów oraz maszyna do druku 3D z metalu korzystają z różnych materiałów wejściowych, mają odmienną historię cieplną i strategie stosowania podpór, a także wiążą się z różnymi zagrożeniami, operacjami dodatkowymi i metodami kontroli. Procesy druku 3D tworzą również różne materiały do druku 3D i nadają im odmienne właściwości. Procesy CNC obejmują toczenie, frezowanie, szlifowanie, obróbkę elektroerozyjną, różne konfiguracje maszyn, mocowanie przedmiotu obrabianego i dostęp narzędzia. Oficjalny wpis terminologiczny ISO/ASTM 52900 określa rodziny procesów przyrostowych; nie gwarantuje tolerancji, czasu realizacji ani ceny.
Przy porównywaniu druku 3D z obróbką CNC złożoność części i swoboda projektowania mają znaczenie dopiero po określeniu procesu. Krótsze hasło „CNC czy druk 3D” pomija ten sam warunek. Druk 3D może wytworzyć złożone części, ale pozostawić niedokończone powierzchnie krytyczne, podczas gdy tokarka może bezpośrednio obrobić dostępną powierzchnię obrotową. Formowanie wtryskowe to odrębny proces, a nie skrót pozwalający ominąć któryś z tych procesów produkcyjnych.
Zasada decyzyjna: należy porównać tę samą zatwierdzoną rewizję w takim samym stanie dostawy i kontroli. Jeśli jedna oferta obejmuje tylko część „po wydrukowaniu”, a druga także obróbkę wykończeniową i dokumentację potwierdzającą odbiór, ceny nie dotyczą tego samego produktu.
Mapa 9 wąskich gardeł: podpory–półfabrykat–powierzchnia
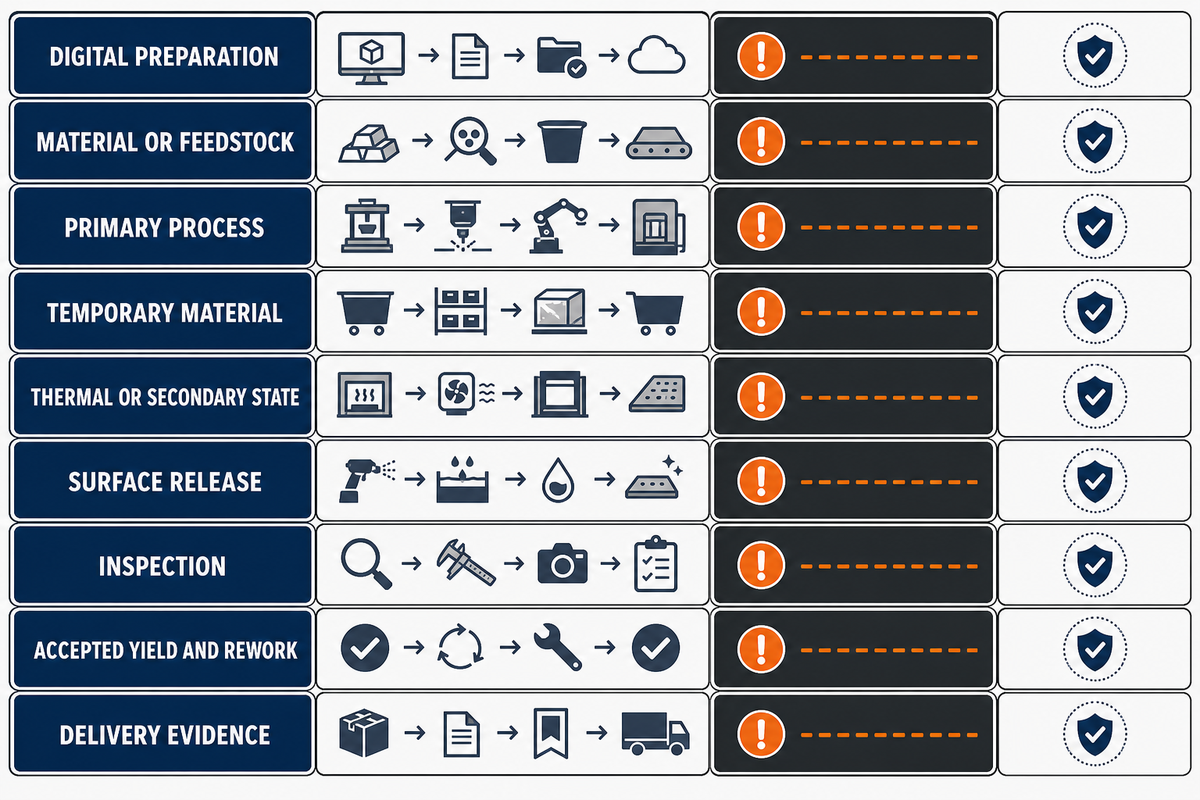
Czas pracy maszyny to tylko jeden z etapów procesu prowadzącego do dostawy gotowej części. Mapa wąskich gardeł: podpory–półfabrykat–powierzchnia wskazuje pierwszą nierozstrzygniętą zależność dla każdej rozważanej ścieżki. Ten etap może decydować o terminie, koszcie lub odbiorze, nawet gdy podstawowa maszyna pracuje szybko.
| Rodzaj wąskiego gardła | Proces CNC | Proces druku 3D | Pytanie kupującego | Osoba odpowiedzialna za ryzyko | Ograniczenie |
|---|---|---|---|---|---|
| Przygotowanie cyfrowe | Ścieżki narzędzia, ustawienia, przyrządy mocujące | Orientacja budowy, podpory, generowanie warstw | Która rewizja i jakie założenia zostały zatwierdzone? | Planista procesu | Poprawny plik nie oznacza kwalifikowanego procesu |
| Materiał lub materiał wsadowy | Postać półfabrykatu, stan, certyfikat | Stan proszku, drutu, filamentu lub żywicy | Czy wymagany stan materiału jest dostępny i zapewniona jest jego identyfikowalność? | Dostawca materiału | Wspólna nazwa rodziny materiałów nie dowodzi ich równoważności |
| Proces podstawowy | Obróbka dostępnej geometrii | Wytworzenie wybranej geometrii | W jakim stanie część opuszcza maszynę? | Dostawca maszyny | Zakończenie cyklu nie oznacza odbioru części |
| Materiał tymczasowy | Przyrządy mocujące, mostki lub półfabrykat poświęcany | Podpory, uwięziony materiał wsadowy, płyta robocza | Jak zostanie usunięty materiał tymczasowy? | Dostawca procesu | Usuwanie może zmienić powierzchnię lub bazę odniesienia |
| Stan po obróbce cieplnej lub operacjach wtórnych | Odprężanie lub nakładanie powłok, jeśli określono je w wymaganiach | Utwardzanie, spiekanie, obróbka cieplna, infiltracja | Jakie operacje są wymagane przed pomiarem? | Kwalifikowany wykonawca procesu | Ogólny przebieg procesu może nie mieć zastosowania w innym przypadku |
| Zwolnienie powierzchni | Obróbka wykończeniowa, szlifowanie, polerowanie, nakładanie powłok | Usuwanie śladów podpór, obróbka strumieniowo-ścierna, obróbka skrawaniem, polerowanie | Które powierzchnie stykają się z innymi, uszczelniają, przesuwają lub ustalają położenie? | Osoba odpowiedzialna za obróbkę wykończeniową | Wygląd nie potwierdza funkcjonalności |
| Kontrola | Plan kontroli dostępnych cech i baz odniesienia | Plan kontroli zewnętrznej i wewnętrznej | Czy można wykryć każdą cechę krytyczną? | Osoba odpowiedzialna za kontrolę | Zapisana reguła nie sprawi, że cecha stanie się mierzalna |
| Uzysk zaakceptowanych części i poprawki | Zatwierdzone ustawienia i proces poprawek | Decyzja dotycząca części po wykonaniu i proces poprawek | Jaki mianownik przyjąć do obliczenia kosztu zaakceptowanej części? | Osoba odpowiedzialna za jakość | Liczba wyprodukowanych części może różnić się od liczby zaakceptowanych |
| Dokumentacja dostawy | Dokumentacja materiałowa i kontroli | Dokumentacja budowy, materiału, obróbki po procesie i kontroli | Jaki dokument towarzyszy każdej partii? | Osoba odpowiedzialna za umowę | Brak identyfikowalności może zablokować zwolnienie części |
Korzystaj z mapy od góry do dołu. Dla każdego wiersza oznacz: „określono”, „do potwierdzenia przez dostawcę” lub „nierozstrzygnięte”. Pierwszy nierozstrzygnięty wiersz wskazuje aktualne wąskie gardło. Ustalenie, że na ścieżce CNC brakuje dostępnego kwalifikowanego półfabrykatu albo na ścieżce przyrostowej nie sprawdzono wewnętrznej metody kontroli, mówi kupującemu więcej niż porównanie deklarowanych czasów cyklu.
Porównuj materiały według procesu, stanu i orientacji
Dowodów dotyczących gatunku materiału nie można oddzielić od przebiegu procesu, w którym uzyskano wynik badania. W przypadku części obrabianej skrawaniem należy odnotować wskazany materiał, postać produktu, stan dostawy, obróbkę cieplną, historię usuwania materiału i kierunek badania. W przypadku części drukowanej należy odnotować materiały do druku 3D, procesy druku 3D, orientację podczas budowy, historię cieplną, obróbkę po wydruku i kierunek badania.
Recenzowany przegląd anizotropii metali wytwarzanych przyrostowo wiąże kierunkową odpowiedź materiału z jego rodzajem, kierunkiem budowy, historią cieplną, strategią skanowania, wadami i obróbką cieplną. Wnioski dotyczą zakresu metali przyrostowych omówionego w przeglądzie; nie pozwalają porównać materiału drukowanego z półfabrykatem ani określić właściwości materiału obrabianego CNC. W przypadku obróbki skrawaniem należy opierać się na aktualnym certyfikacie półfabrykatu i danych dotyczących postaci wyrobu, zamiast zakładać izotropowość.
Lista kontrolna danych doboru materiału wyjaśnia, jak rozdzielić rodzinę materiałów, gatunek, postać wyrobu, stan, certyfikat i zasady zamiany przed zatwierdzeniem procesu obróbki skrawaniem. Gdy do porównania dołącza wariant przyrostowy, należy uwzględnić materiał wsadowy, orientację budowy i stan po obróbce.
Niech geometria wskaże, w którym procesie wykorzystać jego zalety
Geometria to nie hasło reklamujące proces, lecz zestaw cech, które wymagają dostępu, podparcia, usunięcia podpór, obróbki wykończeniowej i pomiaru. Druk 3D może tworzyć kanały wewnętrzne, zintegrowane zespoły lub złożone części, które trudno obrobić z litego bloku. CNC umożliwia bezpośrednią obróbkę otwartych powierzchni, otworów, gwintów, powierzchni uszczelniających i baz odniesienia, do których mogą dotrzeć narzędzie i sonda. Obróbka skrawaniem zapewnia tę przewagę tylko wtedy, gdy dostęp i mocowanie przedmiotu obrabianego są kontrolowane.
| Warunek geometryczny | Możliwa przewaga procesu | Pytanie mogące wykluczyć proces | Dokumentacja potwierdzająca odbiór |
|---|---|---|---|
| Kanał wewnętrzny | Możliwość wytworzenia przyrostowego bez typowej ścieżki narzędzia skrawającego | Czy można zweryfikować materiał wsadowy, podpory, wykończenie i stan wewnętrzny? | Kwalifikowana metoda kontroli wewnętrznej i wymagania dotyczące czystości |
| Zintegrowany zespół | Mniej oddzielnych komponentów lub połączeń | Czy integracja tworzy obszar niemożliwy do skontrolowania lub naprawy? | Wymagania systemowe, proces kontroli, decyzja dotycząca konserwacji |
| Otwór lub gwint | Bezpośredni dostęp do obróbki i pomiaru sprawdzianem | Czy mocowanie przedmiotu obrabianego jest stabilne, a ścieżka narzędzia dostępna? | Cecha, baza odniesienia, stan narzędzia, sprawdzian lub metoda |
| Powierzchnia uszczelniająca lub ustalająca | Kontrolowana obróbka wykończeniowa względem określonej bazy odniesienia | Czy wcześniejsze operacje pozostawią wystarczający, stabilny naddatek? | Definicja powierzchni, układ baz odniesienia, mierzony stan |
| Duża geometria zbliżona do gotowego kształtu | Półfabrykat wytworzony przyrostowo i miejscowa obróbka skrawaniem mogą ograniczyć usuwanie materiału | Czy półfabrykat można niezawodnie ustalić, podeprzeć i przenieść? | Mapa naddatków, bazy przeniesienia, przyrząd mocujący i zapis identyfikowalności |
Warto
- Podziel model CAD na cechy krytyczne z punktu widzenia odbioru
- Sprawdź dostęp narzędzia, podpór, metod oczyszczania i kontroli
- Dopuść różne procesy dla różnych cech
Nie warto
- Wybierać procesu wyłącznie na podstawie ogólnej złożoności kształtu
- Zakładać, że integracja automatycznie obniży koszty systemu
- Zatwierdzać cechy wewnętrznej bez metody jej wykrywania
Tolerancja i wykończenie powierzchni wymagają planu odbioru
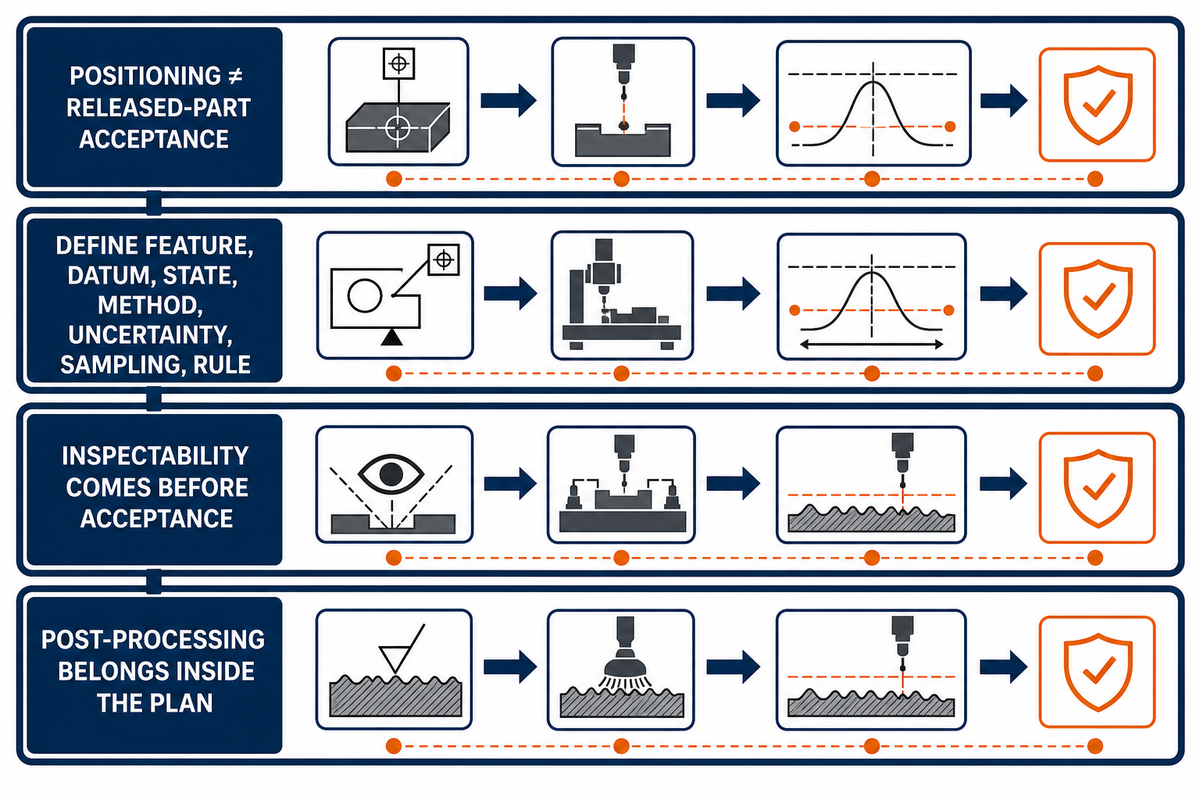
Wysoka precyzja, dokładność druku 3D, pozycjonowanie maszyny i odbiór zatwierdzonej części to odrębne kwestie. Przydatny zapis tolerancji określa cechę, bazę odniesienia, stan materiału i procesu, metodę pomiaru, niepewność, zasady doboru próbek i kryterium odbioru. Przydatny zapis dotyczący powierzchni wskazuje jej wymagania oraz stan, w którym należy ją zmierzyć.
Program pomiarowy NIST dotyczący wytwarzania przyrostowego wskazuje, że zmienność procesu, dokładność części, jakość powierzchni, spójność właściwości materiału i metody kwalifikacji nadal stanowią wyzwania. Oddzielna publikacja NIST o kontroli wewnętrznych cech metalu wytwarzanego przyrostowo wyjaśnia, dlaczego niektóre geometrie i wady wewnętrzne są niedostępne dla kontroli zewnętrznej, a tomografię rentgenowską CT ocenia jako metodę pomiarową stosowaną w określonych warunkach, a nie rozwiązanie uniwersalne.
Możliwość kontroli trzeba ustalić przed odbiorem. Metoda badania cechy wewnętrznej musi umożliwiać jej rozróżnienie przy uwzględnieniu materiału, grubości ścianki, geometrii i niepewności; sam zapis limitu nie sprawia, że cecha staje się mierzalna.
Obróbkę po procesie należy uwzględnić w tym planie. Jak pisze Jessica Pompili w Additive Manufacturing Media: „Części schodzące z drukarki 3D często mają widoczne warstwy, nadmiar proszku, ślady po podporach i chropowatość wewnętrzną”. Przegląd metod obróbki wykończeniowej powierzchni pomaga rozważyć możliwe procesy, ale wybór metody końcowej nadal zależy od materiału, procesu, geometrii, dostępności powierzchni i kryteriów odbioru.
Omówienie wymagań rysunku technicznego, baz odniesienia, stanu pomiaru i decyzji w pobliżu granicy tolerancji po stronie obróbki skrawaniem zawiera planowanie precyzyjnej obróbki na poziomie cech. Żaden z tych poradników nie podaje uniwersalnej tabeli tolerancji, ponieważ liczba bez określenia warunków i dokumentacji potwierdzającej jej spełnienie prowadzi do fałszywych porównań.
Porównuj koszt zaakceptowanej części, a nie cenę pracy maszyny
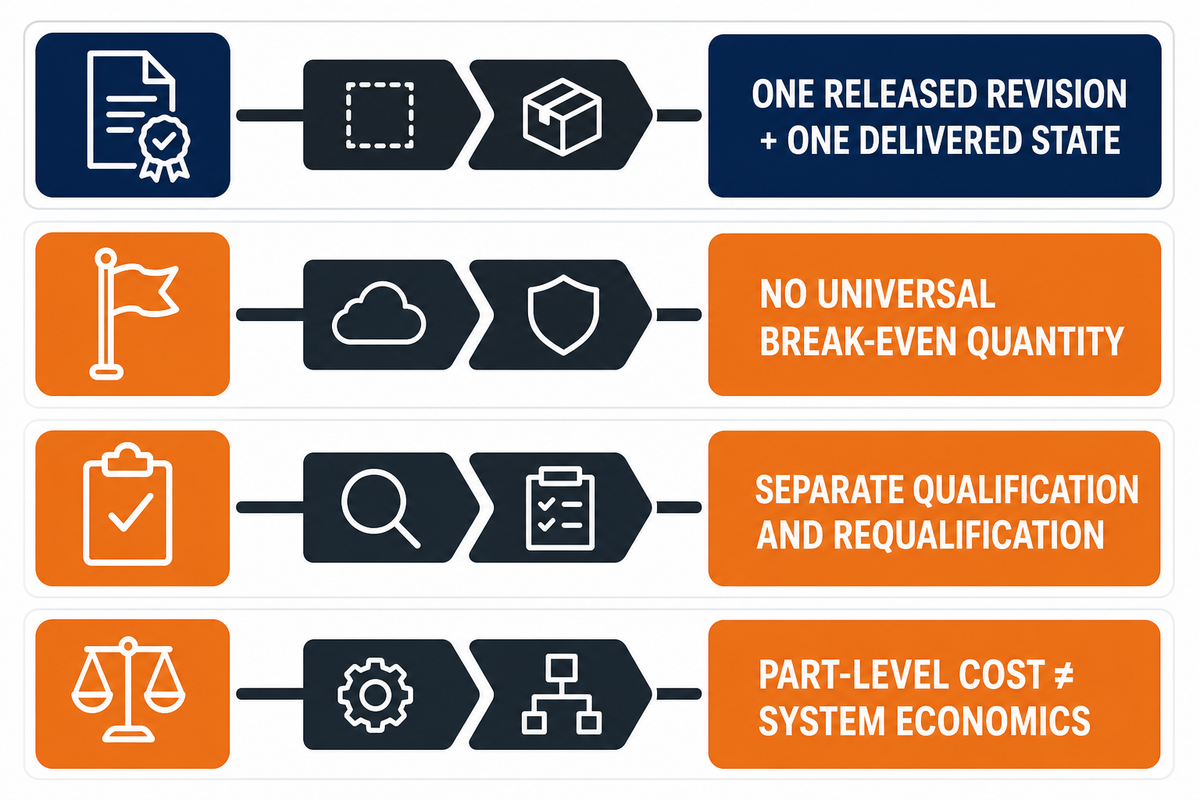
Rzetelne porównanie kosztów zaczyna się od jednej zatwierdzonej rewizji i jednego stanu dostawy. Należy ujednolicić materiał, wielkość produkcji, koszty ustawień, obróbkę, straty półfabrykatu lub materiału podporowego, operacje wtórne, obróbkę wykończeniową, kontrolę, uzysk zaakceptowanych części, poprawki, pakowanie, logistykę i założenia kupującego. Produkcja części w większych ilościach nie jest automatycznie opłacalna w żadnym z tych procesów; koszt wynika z całego łańcucha prowadzącego do zaakceptowanej części.
Jeden przegląd kosztów wytwarzania przyrostowego wykazał, że opublikowane modele wykorzystują różne części, maszyny, założenia dotyczące wykorzystania maszyn, materiały i sposób rozmieszczenia części. Również otwarte badanie kosztów oparte na działaniach z 2025 uzależnia koszt stapiania proszku laserem w łożu proszkowym od łańcucha procesu, geometrii części, tempa produkcji i obróbki po procesie. Żadne z tych źródeł nie potwierdza uniwersalnej wielkości zamówienia, przy której jeden proces staje się tańszy.
W przypadku zastosowań regulowanych lub krytycznych dla bezpieczeństwa należy oddzielić jednorazową kwalifikację, kontrolę zmian procesu i ewentualną ponowną kwalifikację od powtarzalnego kosztu zaakceptowanej części. Program kwalifikacji procesów przyrostowych NIST opisuje wiele ścieżek kwalifikacji i przesłanki do jej ponownego przeprowadzenia. Kwalifikacja wyznacza więc granicę decyzyjną, a nie ukryty procent, który należy doliczyć do czasu pracy maszyny.
Koszt części należy rozpatrywać oddzielnie od ekonomiki całego systemu. Integracja, zapasy, transport, zapas serwisowy i ryzyko zakłóceń to czynniki zależne od kupującego, a nie automatyczne oszczędności. Obróbka CNC może powodować większe straty materiału, a integracja może utrudnić kontrolę lub naprawę.
Kiedy najlepszym rozwiązaniem jest druk, a potem obróbka skrawaniem
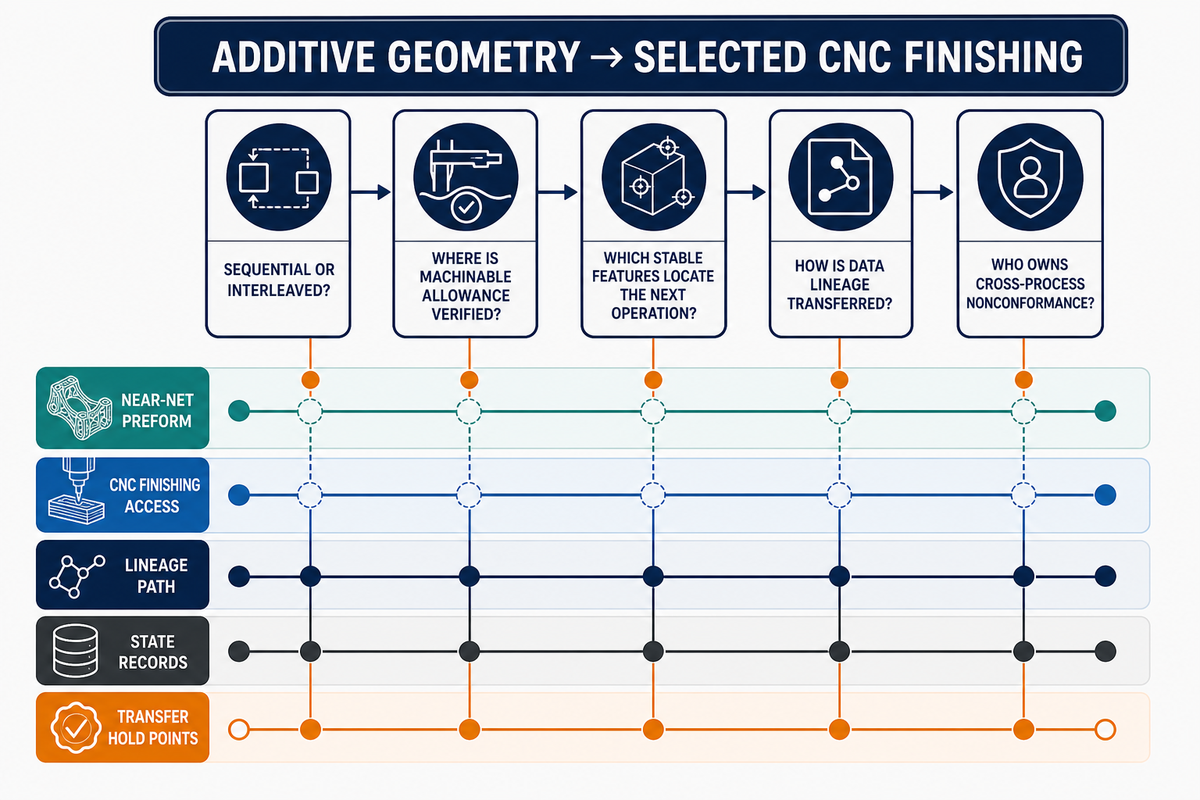
Proces hybrydowy może wykorzystywać druk 3D do tworzenia wartościowej geometrii lub półfabrykatu zbliżonego do gotowego kształtu, a następnie wykańczać wybrane powierzchnie w procesie CNC, zapewniając dostęp narzędzia, kontrolę baz, styk, uszczelnienie lub bezpośredni pomiar. Przykład zastosowania wytwarzania przyrostowego metalu w Oak Ridge National Laboratory opisuje napawanie, analizę geometrii i obróbkę wykańczającą. Potwierdza to możliwość zastosowania procesu w określonych warunkach, a nie uniwersalną poprawę wydajności.
Proces hybrydowy nie zawsze oznacza „zakończyć całą budowę, a potem raz przenieść część”. Recenzowany przegląd wytwarzania hybrydowego rozróżnia procesy sekwencyjne od przeplatania napawania, pomiaru i obróbki skrawaniem. Przeplatanie operacji może zapewnić dostęp do cechy, która później zostałaby zamknięta, ale zwiększa też znaczenie czasu operacji, ponownego bazowania, kontroli zanieczyszczeń, odtworzenia baz i dokumentacji stanu procesu.
| Pole | Pytanie dotyczące zwolnienia | Właściciel dokumentacji |
|---|---|---|
| Rewizja | Która rewizja modelu CAD, rysunku technicznego i procesu jest obowiązująca? | Kupujący |
| Układ i harmonogram procesu | Przekazanie po kolei czy naprzemienne napawanie i skrawanie? | Integrator procesu |
| Orientacja budowy | Jak rejestrowana i przekazywana jest orientacja? | Dostawca procesu przyrostowego |
| Stan po wydrukowaniu i obróbce cieplnej | Stan bezpośrednio po wykonaniu, po odprężaniu, po obróbce cieplnej czy inny określony stan? | Wykonawcy procesu przyrostowego i obróbki cieplnej |
| Naddatek na obróbkę | Gdzie określa się i weryfikuje naddatek na obróbkę? | Wspólny właściciel procesu |
| Bazy ustalające | Które stabilne cechy ustalają położenie w kolejnej operacji? | Planista obróbki skrawaniem |
| Powierzchnie krytyczne | Które powierzchnie muszą pozostać dostępne, zabezpieczone lub obrobione wykończeniowo? | Osoba odpowiedzialna za rysunek techniczny |
| Przyrząd mocujący | Jak podeprzeć nieregularny półfabrykat, nie ukrywając odkształceń? | Dostawca obróbki skrawaniem |
| Pomiar i granica wykrywalności | Czy metoda pozwala rozpoznać każdą zatwierdzoną cechę? | Osoba odpowiedzialna za kontrolę |
| Stan maszyny i procesu | Jaki stan musi być kontrolowany przy zwolnieniu części? | Każdy dostawca procesu |
| Powtarzalne możliwości procesu | Jakie bieżące dane potwierdzają możliwość realizacji kolejnych zamówień? | Osoba odpowiedzialna za jakość |
| Pochodzenie danych | Czy każdy wynik można powiązać z budową, obróbką cieplną, maszyną, partią i rewizją? | Integrator procesu |
| Osoba odpowiedzialna za niezgodności | Kto bada i rozstrzyga niezgodność powstałą na styku procesów? | Osoba odpowiedzialna za umowę |
Karta towarzyszy przedmiotowi obrabianemu. Brak naddatku, słabe bazy odniesienia lub przerwana identyfikowalność danych mogą uniemożliwić obróbkę wykończeniową i zwolnienie. Publicznie określony zakres działalności firmy Zhenling nie ustanawia jej odpowiedzialności za dostawy wytwarzane przyrostowo ani za powiązaną z nimi dokumentację wcześniejszych etapów.
Zamiast jednego uniwersalnego zwycięzcy rozważ 3 scenariusze kupującego
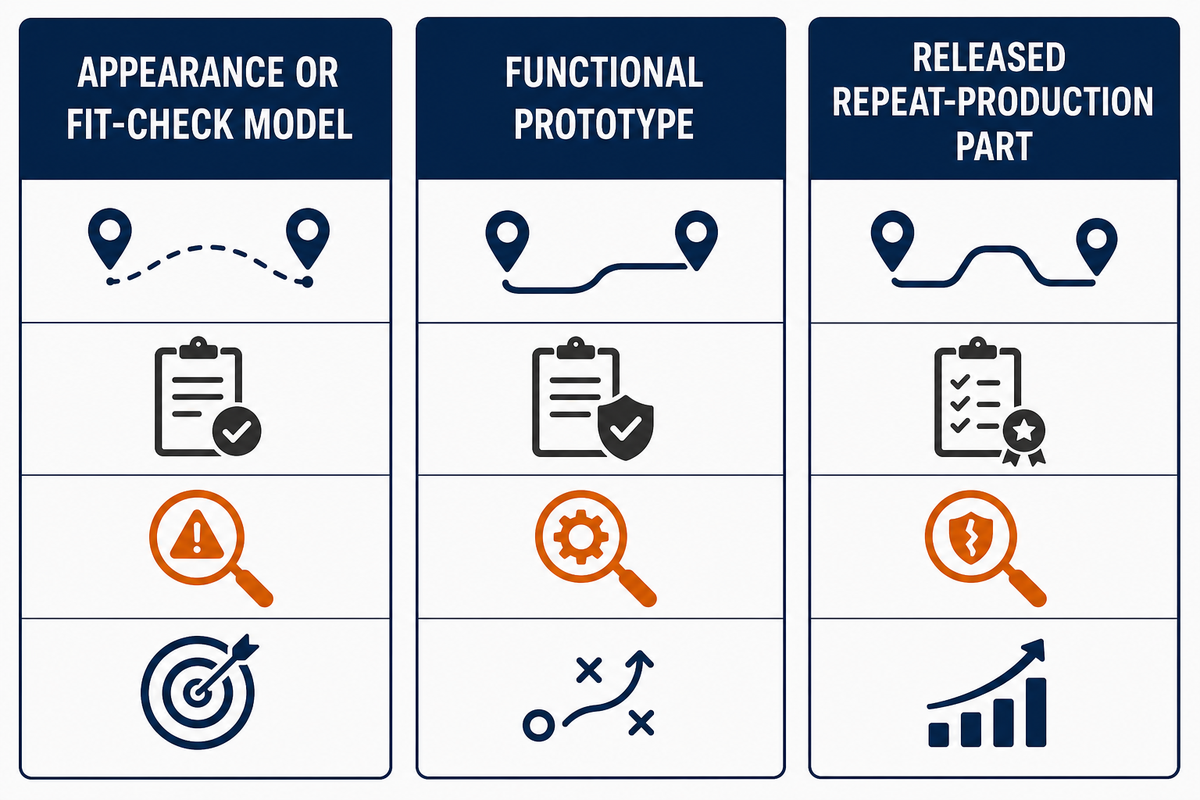
Ta sama geometria może wymagać innego procesu, gdy zmienia się jej przeznaczenie. Prototypy i części do zastosowań końcowych nie wymagają takiej samej dokumentacji materiałowej, potwierdzenia wymiarów ani kontroli zmian. Części z tworzyw sztucznych również wymagają dokumentacji materiałowej i odbiorowej właściwej dla procesu. Zakres szybkiego prototypowania CNC Zhenling dotyczy wyłącznie procesu CNC.
| Scenariusz | Możliwe zastosowanie procesu | Wymagane potwierdzenie | Ukryte ryzyko awarii | Kolejne działanie kupującego |
|---|---|---|---|---|
| Model do oceny wyglądu lub dopasowania | Druk może przyspieszyć iteracje geometrii; prosta obróbka skrawaniem może sprawdzić się przy kształtach podobnych do półfabrykatu | Określone przeznaczenie niefunkcjonalne, obwiednia wymiarowa, interfejsy i oczekiwane wykończenie | Wygląd prototypu zostaje błędnie uznany za potwierdzenie właściwości materiału lub dopuszczenie do zastosowania końcowego | Określ, co model ma potwierdzać |
| Prototyp funkcjonalny | Wybierz proces, który odzwierciedla określone obciążenia, interfejsy, stan materiału i kryteria uszkodzenia | Zakres materiału i procesu, plan pomiarów, przypadek obciążenia i kryterium uszkodzenia | Wygodny zamiennik zmienia badany mechanizm | Wymień warunki produkcji, które muszą znaleźć odzwierciedlenie |
| Część z zatwierdzonej produkcji powtarzalnej | CNC, proces przyrostowy lub hybrydowy dopiero po zapewnieniu kontroli nad dokumentacją właściwą dla danego procesu | Rewizja, kwalifikacja, zapisy partii, próbkowanie, kontrola zmian i uzysk zaakceptowanych części | Zatwierdzoną próbkę uznaje się za dowód stałych możliwości procesu | Określ wymagane bieżące dane i przesłanki do ponownej kwalifikacji |
Jak przygotować zapytanie ofertowe dla konkretnego procesu
Obu dostawcom należy przekazać ten sam zatwierdzony pakiet: rysunek techniczny i rewizję CAD, stan materiału, ilość, cechy krytyczne, końcowy stan powierzchni, obróbkę po procesie, kontrolę, certyfikat, wymagania dotyczące partii dostawy i wariantów procesu. Należy określić stan dostawy, zakres raportowania, nierozstrzygnięte założenia i osoby odpowiedzialne za każde przekazanie procesu.
- Rewizja i przeznaczenie: określ, czy chodzi o prototyp, walidację czy zatwierdzoną produkcję.
- Zakres materiału: podaj nazwę materiału, stan wyrobu lub materiału wsadowego, certyfikaty i dopuszczalne zamienniki.
- Priorytety dotyczące cech: oznacz bazy odniesienia, interfejsy, otwory, gwinty, kanały przepływowe, powierzchnie uszczelniające i strefy kosmetyczne.
- Stan dostawy: określ usuwanie podpór, obróbkę cieplną, obróbkę skrawaniem, nakładanie powłok, czyszczenie i pakowanie.
- Odbiór: określ metody, próbkowanie, raporty, wymagania dotyczące wykrywalności i sposób postępowania z niezgodnościami.
- W zakresie terminu i ilości rozróżnij egzemplarze rozwojowe, partie kwalifikacyjne i partie powtarzalne.
Ten pakiet rozpoczyna przegląd dostawcy; nie potwierdza, że dostawca potrafi realizować, kwalifikować lub kontrolować którykolwiek z tych procesów. Możliwości zależą od maszyny, stanu procesu, dostępu do cech, partii materiału, ilości i wymagań odbiorowych. Przed uznaniem odpowiedzi za porównywalną ofertę należy poprosić o wyraźne wskazanie wyjątków i nierozstrzygniętych założeń.
Jeśli rozważana jest technologia wykorzystująca proszek metalowy, należy poprosić dostawcę technologii przyrostowej, a nie firmę Zhenling, o udokumentowanie kontroli obowiązujących w zakładzie dla wskazanego materiału i procesu. Aktualne wytyczne NIOSH dotyczące wytwarzania przyrostowego wskazują, że zagrożenia zależą od technologii, materiałów i warunków środowiskowych. Jest to ocena ryzyka w zakładzie, a nie ranking wydajności.
Wyłącznie w zakresie CNC należy przesłać dokumentację do przeglądu możliwości produkcyjnych CNC na podstawie zatwierdzonego rysunku. Ta strona handlowa dotyczy możliwości obróbki CNC i zapytania ofertowego; nie stanowi oferty na wytwarzanie przyrostowe.
Sprawdź możliwości procesu CNC
Często zadawane pytania
Czy drukarki 3D to w zasadzie maszyny CNC?
Nowoczesne drukarki 3D wykorzystują współrzędne cyfrowe do dodawania materiału, podczas gdy obróbka CNC wymaga ścieżek narzędzia służących do jego usuwania; wspólne sterowanie komputerowe nie czyni z nich tego samego procesu.
Druk 3D jest formą wytwarzania przyrostowego, natomiast maszyna CNC zwykle usuwa materiał za pomocą narzędzi skrawających. Drukarki 3D różnią się też materiałem wsadowym, podporami, historią cieplną, obróbką po procesie i sposobem kontroli. Zamiast decydować na podstawie określenia „sterowanie komputerowe”, należy porównać gotową cechę i dokumentację. Dokumentacja procesu nadal będzie różna.
Czy obróbka CNC jest trudniejsza niż druk 3D?
Obróbka CNC bywa bardziej wymagająca, gdy decydujące znaczenie mają mocowanie przedmiotu obrabianego i dostęp narzędzia, a druk 3D — gdy o odbiorze decydują podpory, historia cieplna lub kontrola oczyszczania.
Obróbka CNC wymaga zwykle programowania, kontroli wiórów i stanu narzędzia oraz podejmowania decyzji dotyczących ustawień i przenoszenia części. Przemysłowy druk 3D wymaga określenia orientacji budowy, obsługi materiału wsadowego, usuwania podpór i obróbki po procesie. Każdy z tych procesów może być prosty w przypadku modelu koncepcyjnego, a trudny dla zatwierdzonej części z wymiarami krytycznymi, cechami wewnętrznymi lub wymaganiami dotyczącymi dokumentacji materiałowej. O stopniu trudności decydują kryteria odbioru.
Jaki jest największy problem z drukiem 3D?
Najważniejsze różnice ujawniają się po drukowaniu: o tym, czy dostarczoną część można zaakceptować zgodnie z zatwierdzoną specyfikacją, mogą nadal decydować podpory, obróbka cieplna, obróbka wykończeniowa, czyszczenie i kontrola.
Powtarzającym się ryzykiem w zakupach jest uznanie wydrukowanego kształtu za gotową, zaakceptowaną część. Przed oceną tego ryzyka należy określić proces przyrostowy, materiał, cechę i stan dostawy. Kontrola cech wewnętrznych i nadzór nad zmianami u dostawcy mogą stanowić odrębne problemy przy zwalnianiu części. Sam wydrukowany kształt nie potwierdza zaakceptowanego stanu, stabilności procesu ani powtarzalnych możliwości.
Po co dodawać materiał, a potem usuwać go w procesie CNC?
Wykorzystaj wytwarzanie przyrostowe do wybranych cech, a następnie obrób kontrolowane interfejsy. Obróbka CNC zapewni wymaganą przy zwolnieniu części bazę odniesienia, otwór, powierzchnię uszczelniającą lub stykową.
Proces hybrydowy może służyć do wytworzenia kształtu zbliżonego do gotowego, kanału wewnętrznego, obszaru naprawy lub zintegrowanej geometrii, a następnie do obróbki skrawaniem kontrolowanych cech. Proces sprawdzi się tylko wtedy, gdy przed zwolnieniem części określono naddatek, stan po wydrukowaniu, kolejność operacji, mocowanie, pomiary i odpowiedzialność za dane. Dostawca procesu przyrostowego zapewnia stabilny materiał, wskazuje cechy ustalające i przekazuje dokumentację budowy oraz obróbki cieplnej. Dostawca obróbki skrawaniem potwierdza dostęp narzędzia, podparcie, odtworzenie baz i kontrolę. Kupujący lub integrator procesu przypisuje odpowiedzialność za decyzje dotyczące niezgodności i zapewnia powiązanie każdego wyniku z właściwą rewizją, partią materiału, budową, stanem cieplnym i operacją obróbki skrawaniem.
Czy druk 3D sprawi, że obróbka CNC stanie się zbędna?
Obróbka CNC nadal sprawdza się w przypadku części, dla których wymagania zatwierdzonego rysunku i dokumentacji wymagają kontrolowanych interfejsów, dostępnych baz odniesienia, bezpośrednich pomiarów lub wykorzystania półfabrykatu o sprawdzonych właściwościach.
Obróbka CNC sprawdza się lepiej wyłącznie wtedy, gdy wskazana cecha i proces odbioru uzasadniają taki wniosek. Stwierdzenie „obróbka CNC jest lepsza” nie jest uniwersalną zasadą.
Wybieraj na podstawie zaakceptowanego stanu, a nie nazwy procesu
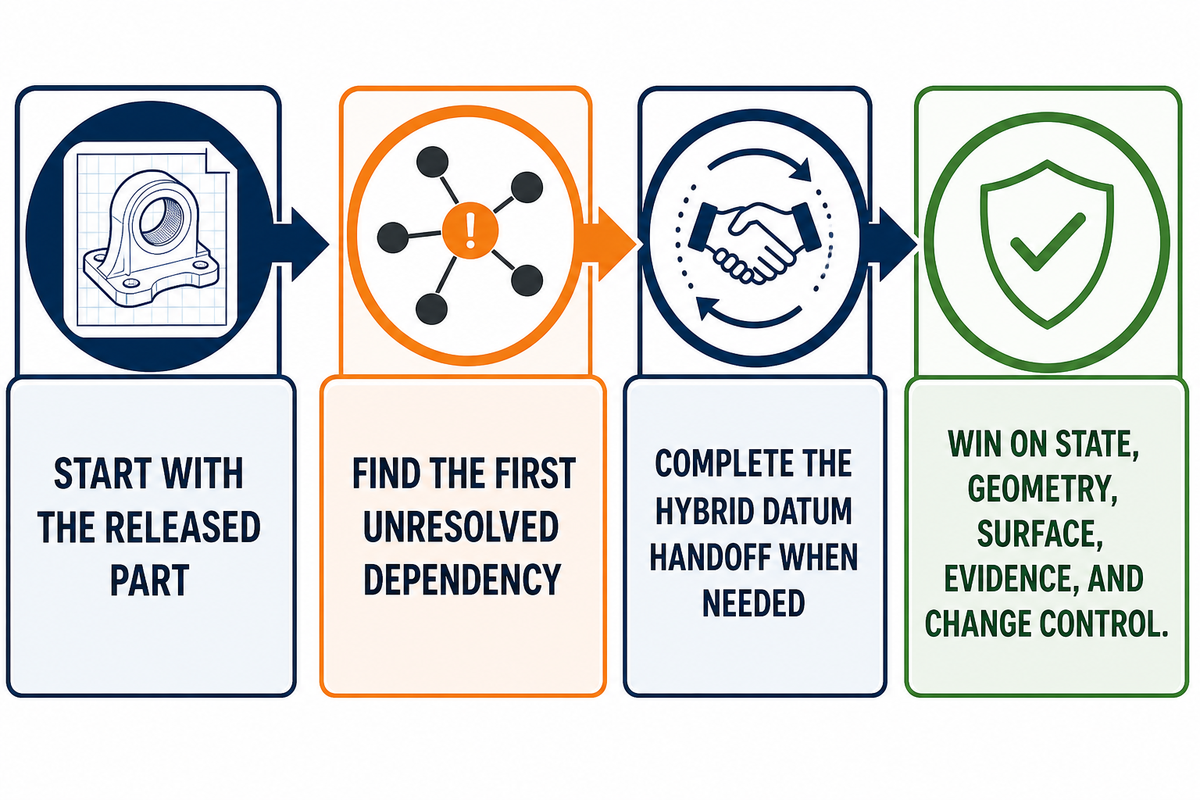
Wybór między obróbką CNC a drukiem 3D nie jest konkursem na najlepszą broszurę maszyny. Należy zacząć od zatwierdzonego detalu, podzielić go na cechy kluczowe dla odbioru i skorzystać z mapy wąskich gardeł: podpory–półfabrykat–powierzchnia, aby znaleźć pierwszą nierozwiązaną zależność. Jeśli nadal rozważana jest trasa hybrydowa, przed zwolnieniem prac przez któregokolwiek z dostawców należy wypełnić kartę przekazania bazy odniesienia dla procesu hybrydowego.
Najlepszy proces zapewnia wymagany stan detalu, geometrię, powierzchnię, dokumentację i kontrolę zmian przy akceptowalnym łącznym koszcie i terminie realizacji. Może to być obróbka CNC, wytwarzanie przyrostowe lub kontrolowane połączenie obu metod.
Jak opracowano to porównanie
Porównanie opiera się na publicznie dostępnych źródłach NIST, NIOSH, ISO, laboratoriach, recenzowanych publikacjach, prasie branżowej oraz materiałach Zhenling. Nie wymyślono żadnych niepublikowanych wyników, uniwersalnych tolerancji, ilości granicznych opłacalności ani możliwości wytwarzania przyrostowego. Każde stwierdzenie ograniczono do wskazanego procesu, materiału, daty i wyraźnie określonego kontekstu odpowiedzialności.
Bibliografia i źródła
- ISO/ASTM 52900 — terminologia wytwarzania przyrostowego International Organization for Standardization
- Wymagania specyfikacyjne i tolerancje w wytwarzaniu przyrostowym National Institute of Standards and Technology
- Metrologia w programie wytwarzania przyrostowego National Institute of Standards and Technology
- Kontrola ukrytych cech wewnętrznych z wykorzystaniem metrologicznej tomografii komputerowej National Institute of Standards and Technology
- Kwalifikacja materiałów, procesów i detali wytwarzanych przyrostowo National Institute of Standards and Technology
- Wielkoformatowe metalowe wytwarzanie przyrostowe i przypadek wykańczającej obróbki skrawaniem Oak Ridge National Laboratory
- Przegląd kosztów wytwarzania przyrostowego Recenzowane publikacje w otwartym dostępie
- Rachunek kosztów wytwarzania przyrostowego metodą laserowego stapiania w złożu proszku oparty na działaniach npj Advanced Manufacturing
- Anizotropia w metalach wytwarzanych przyrostowo Recenzowane publikacje w otwartym dostępie
- Przegląd hybrydowego wytwarzania przyrostowego i ubytkowego Machines
- Druk 3D (wytwarzanie przyrostowe): zagrożenia zależą od technologii, materiału i środowiska National Institute for Occupational Safety and Health
- Metody obróbki wykończeniowej powierzchni detali drukowanych w 3D Additive Manufacturing Media










