
Skontaktuj się z firmą Zhenling

Aktualizacja: sierpień 2026 · Poradnik dla kupujących oparty na cytowanych źródłach i udokumentowanym briefie projektu
Projekt toczenia CNC należy oceniać jako przebieg procesu technologicznego prowadzący od kontrolowanych danych projektowych do zaakceptowanych części, a nie jako obietnicę związaną z nazwą maszyny. Ten przewodnik pomaga inżynierom projektantom i zespołom jakości ustalić, co należy toczyć, które elementy mogą wymagać innego procesu oraz jakie dowody łączą rysunek z kontrolą.
To rozróżnienie ma znaczenie.
Usługa toczenia CNC to proces produkcyjny, w którym zaprogramowane narzędzia skrawają obracający się przedmiot obrabiany, a uzgodniony plan kontroli określa, czy gotowa część zostanie zaakceptowana.
Przewodnik po toczeniu CNC to opracowanie dotyczące projektowania i kontroli, które omawia podstawy toczenia CNC jako procesu produkcyjnego. Sterowanie numeryczne koordynuje ruch maszyny i narzędzi, jednak zrozumienie toczenia nadal wymaga od kupującego prześledzenia geometrii, mocowania przedmiotu obrabianego, przenoszenia baz i kontroli jako jednego, powiązanego procesu.
W praktyce tokarka CNC obraca półfabrykat, podczas gdy zaprogramowane narzędzie usuwa materiał. Tokarka CNC może wydajnie wytwarzać części cylindryczne i inne detale obrabiane maszynowo, których geometria jest oparta na osi, ale sam pożądany kształt nie określa pełnego procesu obróbki skrawaniem. Proces toczenia CNC musi uwzględniać dostęp podczas mocowania, ciągłość baz, kontrolę oraz wszelkie operacje wykonywane na innej maszynie.
Podczas toczenia CNC przedmiot obrabiany obraca się, a sterowane narzędzia skrawające kształtują cechy okrągłe. Trafna decyzja o wyborze dostawcy uwzględnia także stan materiału, cechy poza osią, mocowanie przedmiotu obrabianego, tolerancje, metodę pomiaru, wielkość produkcji oraz ewentualne dodatkowe frezowanie, szlifowanie lub obróbkę wykończeniową.
Najważniejsze informacje: co rozstrzyga ten przewodnik
| Pytanie dotyczące dopasowania części do procesu | Które cechy przemawiają za toczeniem, frezowaniem, obróbką narzędziami napędzanymi, szlifowaniem lub połączeniem kilku procesów? |
| Pytanie dotyczące rysunku | Które wymiary, bazy, gwinty i wymagania dotyczące tekstury powierzchni mają charakter umowny? |
| Pytanie dotyczące kontroli | Co jest mierzoną wielkością, jaką metodę i temperaturę pomiaru przyjęto, jaka jest niepewność i jakie kryterium akceptacji obowiązuje? |
| Pytanie dotyczące mocowania | Która powierzchnia ustalająca, podparcie i relacje między bazami muszą zostać zachowane przy każdym zamocowaniu? |
| Pytanie dotyczące powierzchni | Który parametr, kierunek, odcinek pomiarowy, filtr i obszar funkcjonalny określają wymaganie? |
| Pytanie dotyczące maszyny | Jakiego wrzeciona, osi, podparcia lub funkcji narzędzi napędzanych wymaga proponowana kolejność operacji? |
| Pytanie dotyczące przeniesienia operacji | Które cechy zostaną wykonane na frezarce, szlifierce lub w zewnętrznym procesie i która baza zostanie przy tym zachowana? |
| Pytanie dotyczące ryzyka niepowodzenia | Jaki warunek dotyczący dostępu, sztywności, temperatury lub pomiaru może uniemożliwić realizację proponowanego procesu? |
| Granice dowodów | Jaki wynik potwierdza spełnienie wymagania dla cechy w rzeczywistych warunkach pomiaru określonych na rysunku? |
W skrócie
- Część o przeważnie okrągłym kształcie nie musi być obrabiana wyłącznie przez toczenie; należy przypisać proces i zamocowanie do każdej cechy.
- Sama kalibracja nie wystarczy, jeśli metoda i niepewność nie odpowiadają mierzonej cesze ani podejmowanej decyzji.
- Same wartości tekstury powierzchni, takie jak Ra, mogą nie ujawniać różnic w kształcie, falistości, profilu i filtrowaniu.
- Ponowne zamocowanie może zerwać prawidłową relację między bazami, dlatego przed wyborem procesu należy sporządzić mapę przenoszenia baz między zamocowaniami.
Na czym polega toczenie CNC i gdzie się sprawdza
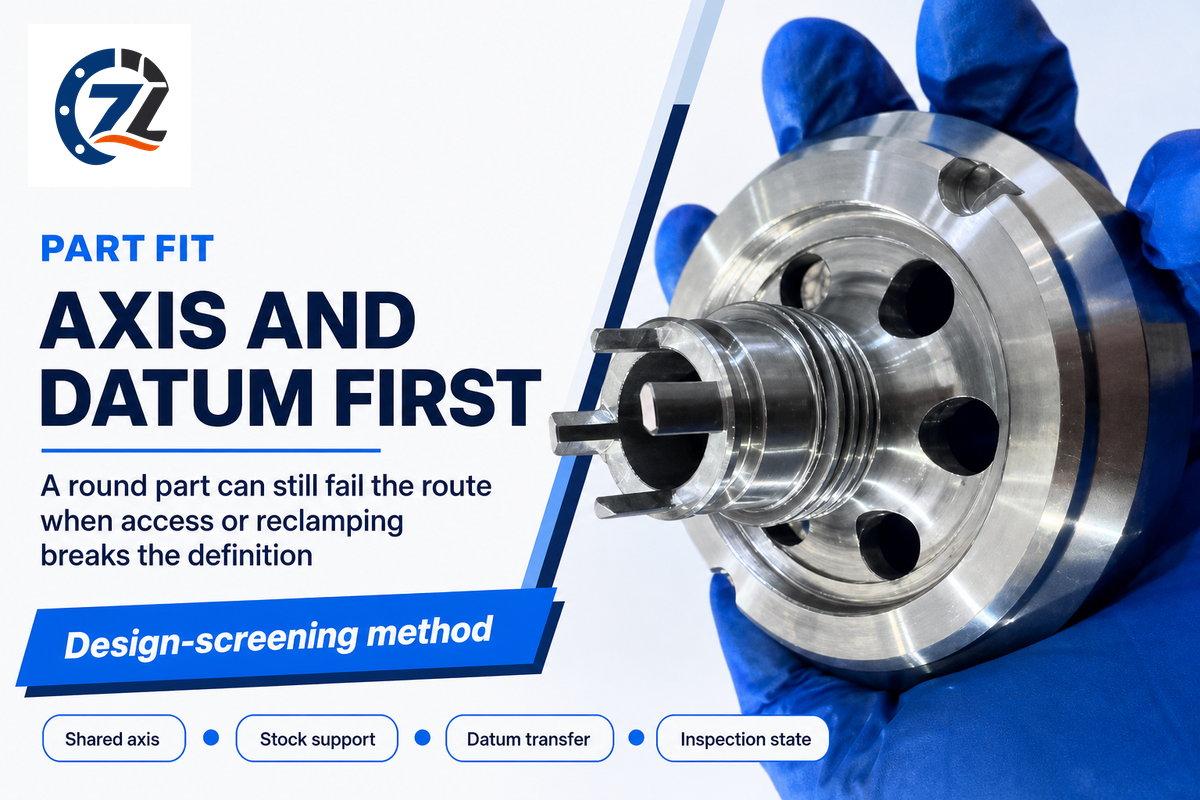
Podczas toczenia CNC materiał jest usuwany, gdy obraca się przedmiot obrabiany, dlatego proces ten naturalnie nadaje się do wykonywania średnic, powierzchni czołowych, otworów, rowków, stożków i gwintów względem wspólnej osi. Przydatność procesu zależy jednak od materiału, dostępu do cech, mocowania przedmiotu obrabianego, tolerancji, stanu powierzchni, wielkości produkcji i jej tempa; niektóre cechy mogą wymagać innych operacji.
Abstrakt NIST dotyczący planowania produkcji wymienia materiał, postać materiału, złożoność kształtu, cechy geometryczne, wymiary, tolerancję, stan powierzchni, wielkość produkcji i tempo produkcji jako dane wejściowe do planowania. Ta lista pomaga skorygować częsty skrót myślowy: „okrągła część oznacza tokarkę”. Symetria obrotowa jest przesłanką przy wyborze przebiegu procesu technologicznego, ale sama nie wyznacza jego pełnego przebiegu.
Nowoczesne toczenie CNC opiera się na programie CNC, który koordynuje prędkość wrzeciona, osie maszyny i ruch narzędzia względem obracającego się przedmiotu obrabianego. Podajnik pręta może automatyzować dostarczanie półfabrykatu do centrum tokarskiego, ale centrum tokarskie CNC bez tego wyposażenia nadal wymaga uwzględnienia tej samej logiki geometrii i baz.
Audyt ryzyka przy przenoszeniu baz
Pięć praktycznych pytań pomaga wykryć miejsca, w których proces toczenia może nie spełnić założeń projektu: Czy krytyczne powierzchnie mają wspólną oś? Czy można podeprzeć półfabrykat bez zasłaniania cechy? Które wymagania można spełnić w tym samym zamocowaniu? Które relacje trzeba zachować po ponownym zamocowaniu? Które cechy wymagają oddzielnego stanu pomiaru?
Materiały do toczenia CNC: stan półfabrykatu wpływa na ocenę przydatności procesu
Rodzaj materiału nie wyznacza jednej receptury skrawania ani jednego wyniku wymiarowego. Zapytanie ofertowe powinno określać gatunek, postać wyrobu, stan materiału, obróbkę cieplną, zasady stosowania zamienników, wymaganą identyfikowalność i ewentualne dodatkowe operacje. Te dane wpływają na zużycie narzędzi, ugięcia, zachowanie materiału pod wpływem temperatury, naddatek na obróbkę i plan kontroli, zanim jeszcze wpłyną na opis handlowy.
Wybór materiałów do obróbki skrawaniem obejmuje części metalowe i z tworzyw sztucznych, ale sama nazwa grupy materiałów nie przesądza o przydatności do zastosowania. Części metalowe mogą wymagać określenia twardości, obróbki cieplnej, identyfikowalności lub odporności na korozję. Zlecenie obróbki aluminium może rodzić inne pytania dotyczące półfabrykatu, odkształceń, wykończenia i kontroli. Znaczenie ma również postać wyrobu: pręt, rura, odkuwka i odlew mają różne naddatki i historię naprężeń własnych przed zamocowaniem na tokarce.
Zhenling podaje, że ma doświadczenie w obróbce stali węglowych i stopowych, gatunków stali nierdzewnej, stopów aluminium oraz stopów niklu. Ta lista może pomóc rozpocząć analizę materiałową, ale nie stanowi zatwierdzenia gatunku pod kątem ciśnienia, temperatury, korozji, twardości ani obciążeń cyklicznych. Decyzję nadal należy podejmować na podstawie rysunku i konkretnego zastosowania. Więcej informacji na temat materiałów zawiera artykuł o obróbce skrawaniem stali nierdzewnej.
Zastosowania toczenia CNC obejmują wały, tuleje, gwintowane korpusy, korki i inne części obrabiane skrawaniem, których geometria jest oparta na osi. Części o złożonej geometrii również mogą nadawać się do tego procesu, o ile można określić sposób wykonania cech poza osią, podparcia części i dostępu do miejsc kontroli bez pominięcia dodatkowych operacji.
Toczenie CNC, frezowanie i łączenie procesów
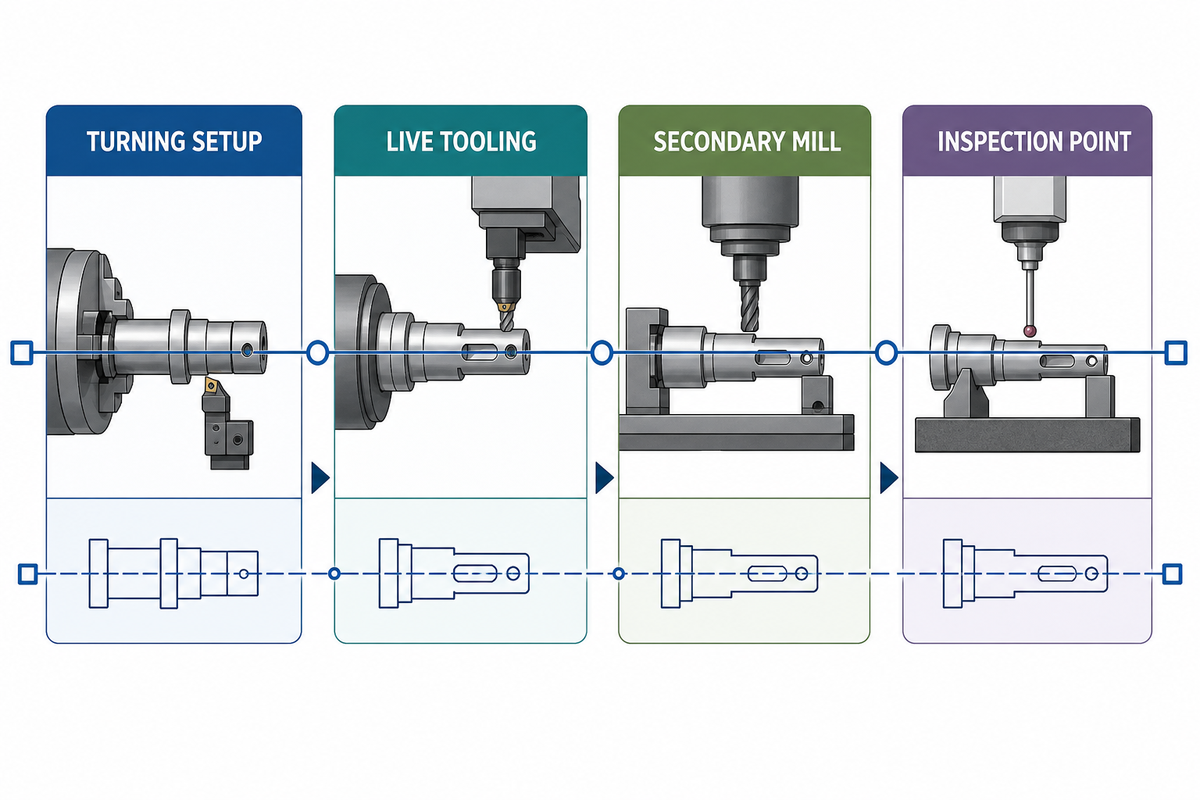
Proces łączący toczenie CNC z frezowaniem nadal wymaga podejmowania decyzji dla poszczególnych cech, a nie wyboru jednej z konkurujących nazw dla całej części. Jeden komponent może być najpierw obrabiany na tokarce CNC, następnie otrzymać cechy poprzeczne dzięki narzędziom napędzanym, trafić na frezarkę w celu obróbki niedostępnej geometrii, a na koniec zostać poddany szlifowaniu lub osobnej obróbce powierzchni. O zachowaniu założeń projektu decyduje ciągłość baz między zamocowaniami.
Toczenie i frezowanie mogą korzystać z tego samego planu baz, ale nie są procesami wymiennymi. Podczas toczenia obraca się przedmiot obrabiany, a podczas frezowania zazwyczaj obraca się narzędzie. Frezowanie i wiercenie często służą do wykonywania płaskich powierzchni lub cech poprzecznych, do których nie ma dostępu przy zamocowaniu tokarskim. Różne rodzaje maszyn CNC mogą wykonywać wiele operacji, ale to rysunek określa, gdzie należy wykonać każdą z nich.
Opracowanie NIST dotyczące planowania procesów na podstawie cech uzasadnia podejście oparte na cechach produkcyjnych i planach procesów. W praktyce należy porównać kolejność operacji określoną w planie procesu, w tym miejsce wykonania cechy, bazę zachowaną przy przeniesieniu i sposób kontroli. Nie należy zatwierdzać procesu wyłącznie na podstawie hasła „możliwość obróbki wieloosiowej”.
Przypisz każdą cechę do zamocowania i kontroli
Ta mapa ukrytych wąskich gardeł przekształca rysunek części w rejestr przebiegu procesu. Celowo zawiera więcej szczegółów niż zestawienie „toczenie czy frezowanie”, ponieważ proces wymagający mniejszej liczby zamocowań może nie spełnić wymagań, jeśli ogranicza dostęp narzędzia, odkształca przedmiot obrabiany lub utrudnia kontrolę względem bazy funkcjonalnej.
- Wypisz cechy krytyczne — wskaż średnice, otwory, powierzchnie czołowe, gwinty, otwory poprzeczne, powierzchnie płaskie, rowki i powierzchnie funkcjonalne.
- Przypisz prawdopodobną operację — toczenie, wytaczanie, wiercenie, frezowanie narzędziami napędzanymi, dodatkowe frezowanie, szlifowanie lub obróbka wykończeniowa.
- Połącz operacje w zamocowania — zapisz powierzchnię ustalającą, sposób mocowania i podparcia oraz dostęp do cech.
- Zaznacz przenoszenie baz — pokaż, którą relację funkcjonalną należy zachować przy każdym ponownym zamocowaniu lub przeniesieniu na inne stanowisko.
- Dodaj punkty kontroli — określ, kiedy i jak należy mierzyć każdą cechę krytyczną.
- Wskaż procesy zewnętrzne — określ, kto odpowiada za obróbkę cieplną, nakładanie powłok, szlifowanie lub inne prace podwykonawcze.
- Porównaj wycenione przebiegi procesu — sprawdź, czy dostawcy wycenili ten sam proces, zakres dokumentacji i zasady kontroli zmian.
Frezowanie CNC a toczenie: który proces jest potrzebny dla każdej cechy?
Wybierz proces dla każdej cechy. Toczenie zwykle stanowi punkt wyjścia, gdy geometria funkcjonalna jest obrotowa, a stabilne zamocowanie tokarskie zapewnia do niej dostęp. Frezowanie częściej sprawdza się przy dużych powierzchniach płaskich, kieszeniach, układach asymetrycznych lub cechach, do których łatwiej uzyskać dostęp na frezarce i zachować właściwy układ baz. Części złożone mogą wymagać obu procesów, a plan powinien określać przeniesienie między zamocowaniami. Usługa frezowania CNC firmy Zhenling dla cech nieobrotowych stanowi osobną ścieżkę oceny oferty.
Zalety sterowania CNC najlepiej wykorzystuje się wtedy, gdy dobrana maszyna, program, mocowanie przedmiotu obrabianego i plan weryfikacji odpowiadają kolejności wykonywania cech. Centra tokarskie CNC, podstawowa tokarka i centrum tokarsko-frezarskie mogą wytwarzać części, ale nie zapewniają wymiennego dostępu do każdej cechy. Plan procesu powinien określać, które części CNC powstają w poszczególnych zamocowaniach, gdzie precyzyjna obróbka zależy od ciągłości baz oraz czy proponowane toczenie obejmuje osobne frezowanie lub szlifowanie.
Operacje tokarskie wpływające na wykonalność
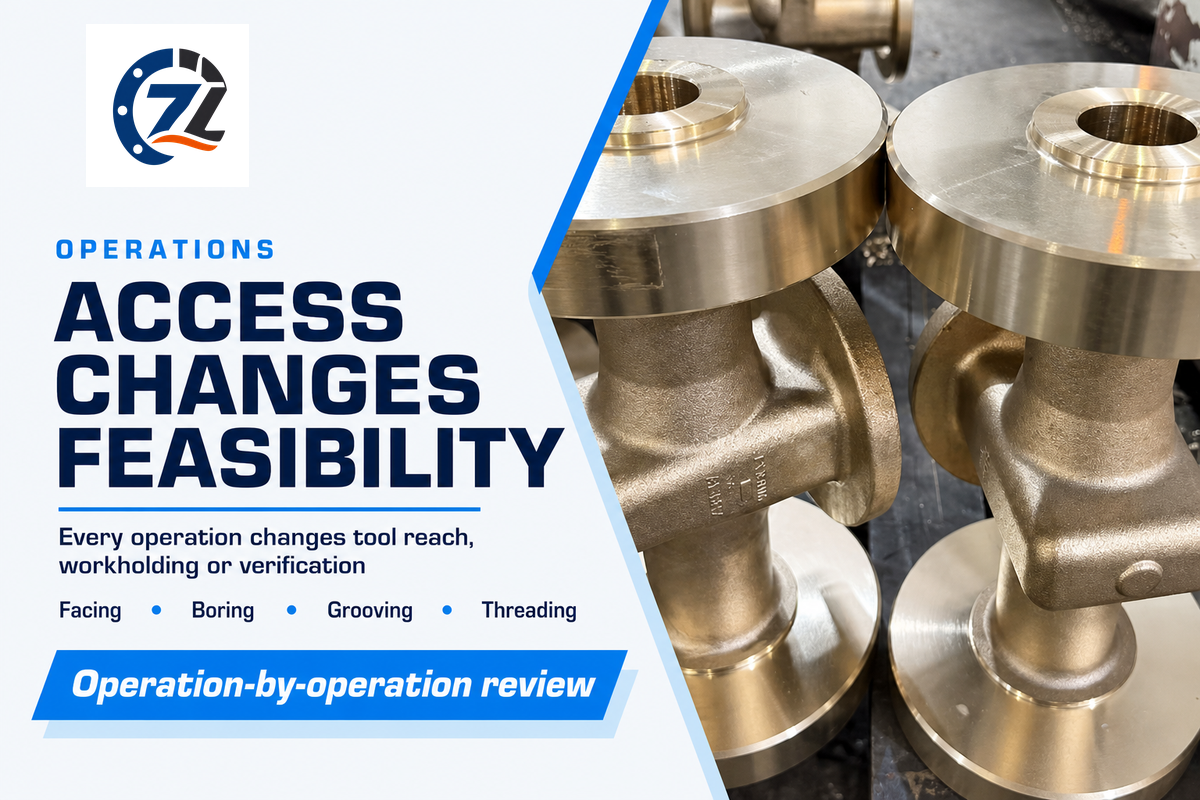
Operacje tokarskie wpływają nie tylko na czas cyklu. Planowanie obróbki ustala odniesienia osiowe; wytaczanie wiąże się z ograniczeniami zasięgu narzędzia i pomiaru; rowkowanie skupia siłę na wąskim ostrzu; gwintowanie stawia wymagania dotyczące profilu i sprawdzianów; narzędzia napędzane zapewniają dostęp do cech poza osią. Każdą operację należy ocenić pod kątem wpływu na mocowanie przedmiotu obrabianego, bazy, narzędzie i kontrolę.
Jedno zamocowanie tokarskie może obejmować kilka operacji toczenia CNC, ale każda z nich wiąże się z osobnymi wymaganiami dotyczącymi dostępu i weryfikacji. Wiercenie i inne operacje mogą korzystać z tego samego ustawienia wrzeciona, ale wymagają innych narzędzi, posuwów, sposobów kontroli wiórów i metod pomiaru.
Typowe rodzaje toczenia CNC to toczenie podstawowe, stopniowe, konturowe i stożkowe. Każdy z nich pozwala uzyskać inne relacje między cechami, a zalety toczenia CNC są największe, gdy w procesie skrawania dominują cechy obrotowe. Zaawansowane systemy tokarskie mogą zapewnić dodatkowy dostęp, natomiast toczenie ręczne w większym stopniu zależy od kontroli operatora.
Artykuł o mocowaniu przedmiotów obrabianych opublikowany przez Cutting Tool Engineering wyjaśnia, że podczas toczenia w pierwszej operacji ustalenie często odbywa się względem powierzchni bazowej, a w kolejnych — względem obrobionej powierzchni. Autorzy ostrzegają też, że mocowanie, temperatura i relacje między elementami geometrycznymi mogą zmieniać wyniki. Dlatego przy trudnych częściach sposób mocowania należy uwzględnić w zapytaniu ofertowym.
Tolerancje toczenia CNC, tekstura powierzchni i sposób opracowania rysunku
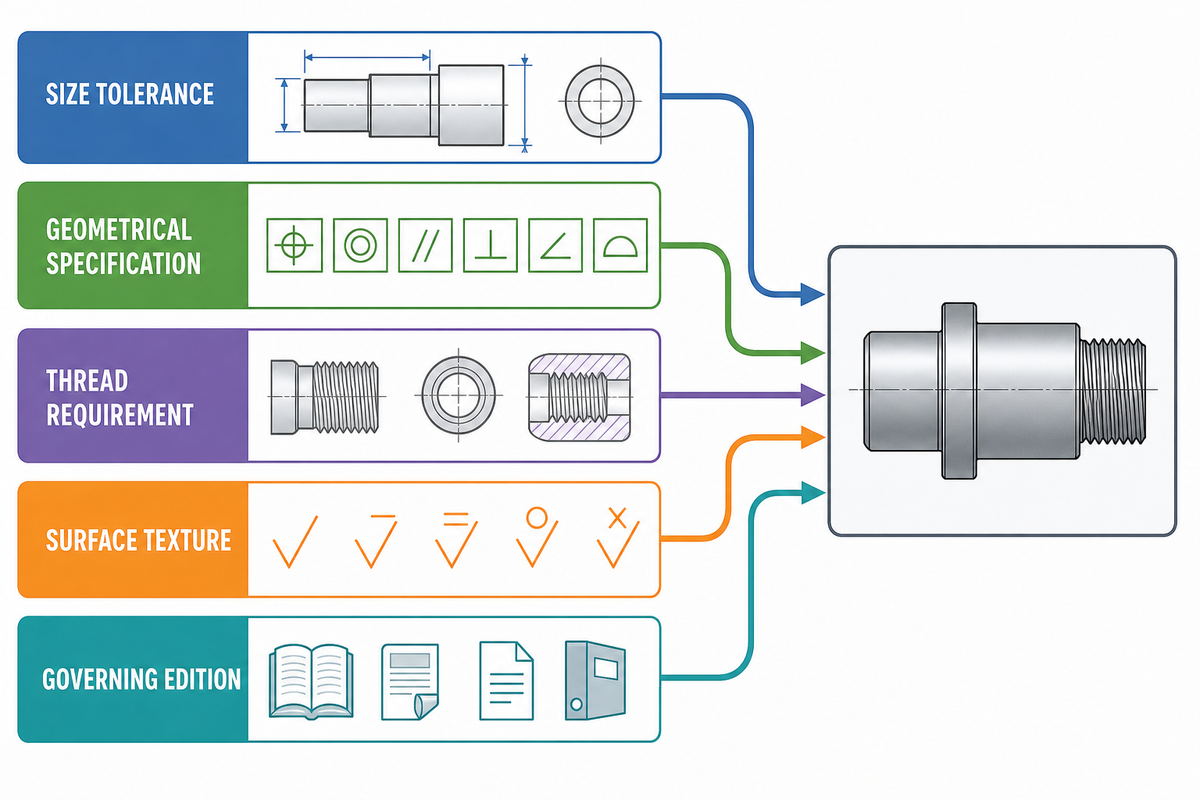
Definicje toczenia potrzebne do przygotowania oferty powinny oddzielnie określać tolerancje wymiarowe, specyfikacje geometryczne, wymagania dotyczące gwintów i teksturę powierzchni, zamiast ujmować je w jednej ogólnej uwadze. Dokumenty umowne powinny wskazywać obowiązującą publikację i jej wydanie, stosować zaostrzone wymagania tylko tam, gdzie wymaga tego funkcja, oraz określać warunki pomiaru na tyle szczegółowo, by można było porównać wyniki dostawców.
Jednostki powinny być podane przy każdej wartości podlegającej kontroli. Przykłady zapisu to „średnica 25 mm”, „0,8 µm Ra” i „temperatura odniesienia 20 °C”; pokazują one wyłącznie pełne wartości z jednostkami, nie są zalecanymi specyfikacjami ani deklaracjami możliwości dostawcy. Rzeczywista wartość, symbol, tolerancja, kierunek pomiaru i warunki odniesienia muszą wynikać z zatwierdzonej definicji projektu.
Plik CAD ułatwia przekazanie geometrii, ale nie stanowi automatycznie kompletnej podstawy projektowej do obróbki CNC. Rysunek lub definicja oparta na modelu powinny określać jednostki, rewizję, bazy, tolerancje, gwinty, wymagania dotyczące powierzchni i zasady rozstrzygania rozbieżności. Taki kontrolowany pakiet pozwala podejmować decyzje dotyczące precyzyjnej obróbki skrawaniem i toczenia z uwzględnieniem funkcji, zamiast opierać je na ogólnej tabeli możliwości na stronie internetowej.
Oficjalna strona katalogu ISO 2768-1:1989 podaje, że publikację sprawdzono i potwierdzono w 2022 r. oraz że nadal obowiązuje. Przyszła ISO 2768 znajduje się na etapie publikacji 60.00 i ma zastąpić obecne wydanie. Dopóki umowa nie przyjmie nowego wydania, określenie „przyszłe” nie oznacza „już obowiązujące”.
ISO 22081:2021 dotyczy ogólnych specyfikacji geometrycznych i wymiarowych, a ISO 21920-1:2021 — oznaczania tekstury powierzchni w profilu. Przytoczenie zakresu katalogu nie odtwarza treści norm ani nie czyni ich automatycznie obowiązującymi wymaganiami. Dokumenty zakupowe muszą wskazywać właściwe wydanie.
📐 Uwaga inżynierska
Uwaga o tolerancji ogólnej ma zastosowanie do wymiarów bez indywidualnych oznaczeń. Nie uzasadnia niejednoznacznego określania średnic funkcjonalnych, bicia, gwintów, powierzchni uszczelniających ani warunków pomiaru.
Dlaczego sama wartość Ra może utrudniać porównanie
Artykuł Quality Magazine zawierający przykłady dostarczone przez producenta przyrządów pomiarowych Mahr Federal rozróżnia kształt, falistość i chropowatość oraz pokazuje, że dwa wyraźnie różniące się profile mogą mieć tę samą wartość Ra. Należy więc podać parametr, wartość i jednostki, kierunek pomiaru, warunki odcinka pomiarowego lub filtrowania, długość oceny, jeśli ma zastosowanie, oraz obszar funkcjonalny. Dzięki temu dostawca może potwierdzić metodę, zamiast zgadywać na podstawie określenia „gładkie wykończenie”.
Planowanie kontroli i akceptacji detali toczonych CNC
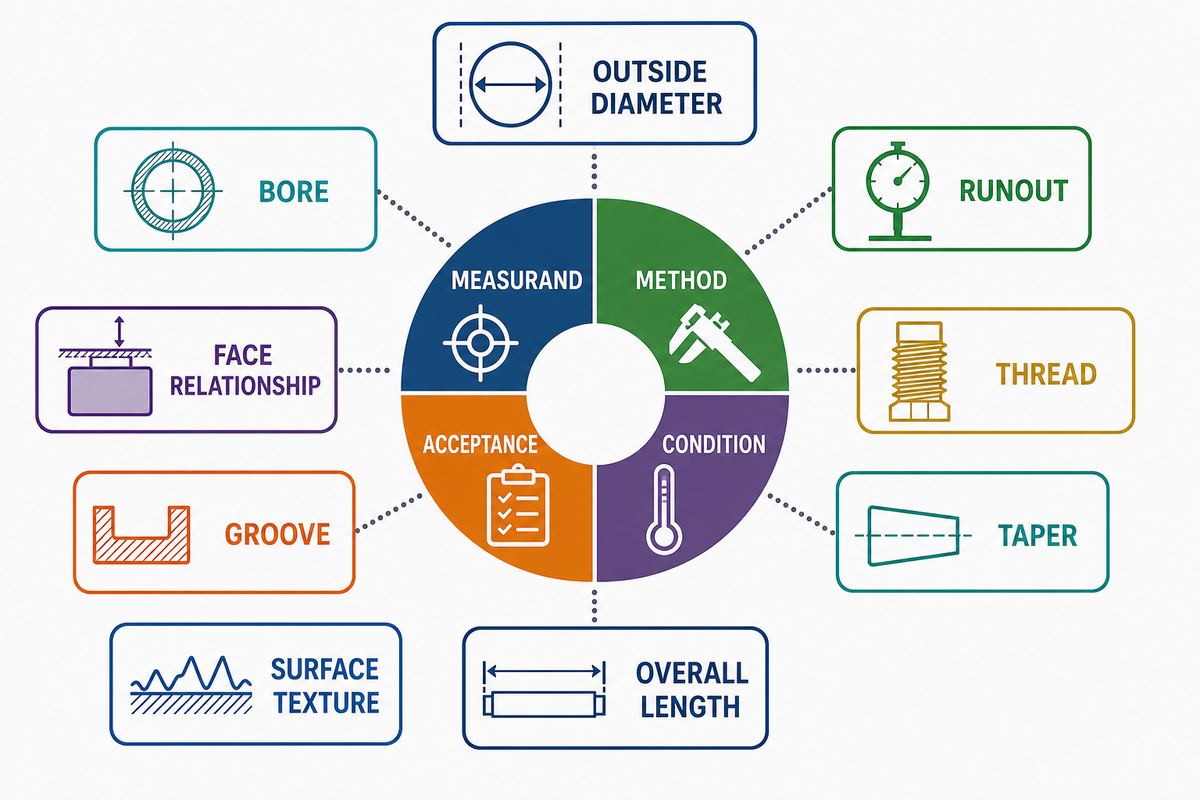
Planowanie kontroli należy rozpocząć od określenia mierzonej wielkości, a następnie dobrać metodę o modelu pomiaru, rozdzielczości, niepewności, dostępie i warunkach temperaturowych odpowiednich dla tej wielkości. Dokumentacja kalibracji wspiera identyfikowalność, ale kupujący nadal potrzebuje reguły decyzyjnej określającej sposób postępowania z wynikami bliskimi granicy specyfikacji.
Dobór metody ma szczególne znaczenie, gdy średnica, stożek, gwint, tekstura powierzchni i relacja do bazy muszą być akceptowane w różnych warunkach pomiaru. Skalibrowany przyrząd może odpowiedzieć na niewłaściwe pytanie, jeśli jego model kontaktu, ustawienie, temperatura lub reguła decyzyjna nie odpowiadają rysunkowi.
Uwaga 5 w dokumencie JCGM VIM 2.41 stwierdza, że identyfikowalność metrologiczna sama w sobie nie dowodzi, że niepewność jest wystarczająca do danego celu ani że nie popełniono błędów. NIST również zwraca uwagę na to, co faktycznie mierzy przyrząd, a nie tylko na zamiar operatora.
„Zazwyczaj staramy się sprawdzać nasze przyrządy pomiarami podobnymi do tych, do których będą wykorzystywane”.
Tabela dopasowania metody pomiaru: 9 pól
Wypełnij osobny wiersz dla każdej cechy krytycznej. Określenia „skalibrowana maszyna współrzędnościowa” lub „kontrola mikrometrem” nie tworzą pełnego planu; wiersz musi łączyć definicję cechy z temperaturą pomiaru, modelem metody, niepewnością i decyzją o akceptacji.
| Rodzaj cechy | Określenie mierzonej wielkości | Pytanie dotyczące możliwej metody | Warunek / pole decyzji |
|---|---|---|---|
| Średnica zewnętrzna | Wymiar w określonym przekroju lub przekrojach | Punkty i siła styku, ustawienie, rozdzielczość? | Temperatura części i odniesienia; niepewność; reguła graniczna |
| Otwór | Średnica, kształt czy oba parametry? | Zasięg i model styku? | Położenie w głąb i temperatura pomiaru |
| Bicie | Bicie okrężne lub całkowite względem wskazanej bazy | Odwzorowanie bazy i obrót? | Sposób zamocowania i reguła decyzyjna |
| Relacja powierzchni czołowej do innych cech | Prostopadłość / położenie osiowe | Jak ustala się bazę? | Mocowanie i temperatura |
| Gwint | Średnica podziałowa / profil / klasa | Sprawdzian funkcjonalny czy zmierzony wynik? | Stan sprawdzianu i reguła akceptacji lub odrzucenia |
| Rowek | Szerokość, głębokość, promienie, położenie | Czy sonda może dosięgnąć cechy bez błędu systematycznego? | Dobór próbek i uzgodnienie metody |
| Stożek | Kąt, średnice, długość, styk lub pasowanie | Która postać zapisu jest nadrzędna? | Warunki odniesienia i reguła decyzyjna |
| Tekstura powierzchni | Parametr i obszar funkcjonalny | Kierunek, metoda stykowa lub optyczna, odcinek pomiarowy lub filtr? | Długość oceny i reguła akceptacji |
| Długość całkowita | Punkty końcowe i powierzchnie odniesienia | Styk, ustawienie i temperatura? | Korekta temperaturowa, jeśli ma zastosowanie |
Publikacja NIST o niepewności pomiaru związanej z temperaturą wskazuje temperaturę części i współczynniki rozszerzalności cieplnej jako czynniki zwiększające niepewność wymiarową przy temperaturze odbiegającej od referencyjnych 20 °C. Nie oznacza to, że każdy raport z zakładu musi zawierać laboratoryjny budżet niepewności. Oznacza to, że plan pomiarów krytycznych powinien określać, czy stan cieplny ma znaczenie oraz kto odpowiada za wymaganą korekcję lub stabilizację termiczną.
Ograniczenia i ukryte zmiany przebiegu procesu
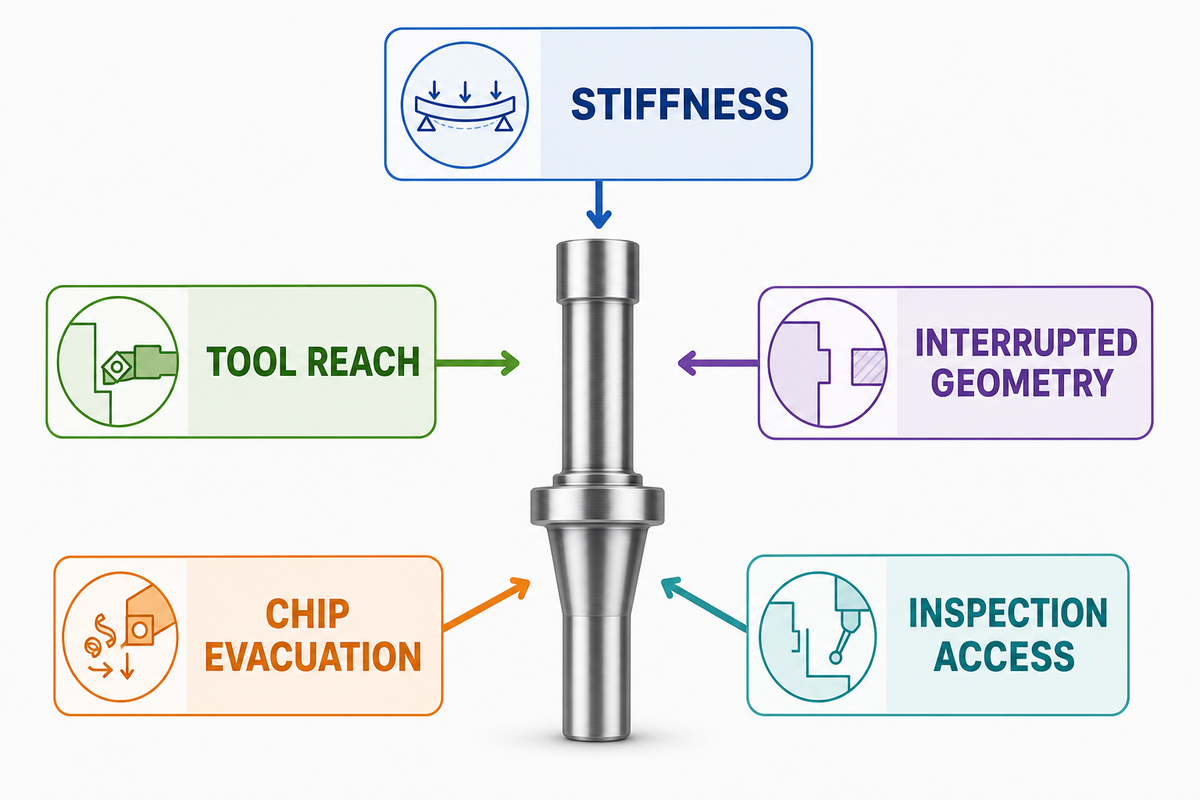
Pozorna prostota toczenia CNC znika, gdy kluczowym ograniczeniem stają się sztywność, zasięg narzędzia, nieciągła geometria, odprowadzanie wiórów lub dostęp do miejsca kontroli. Nawet część obrotowa może wymagać dodatkowego podparcia, kolejnego zamocowania, frezowania, szlifowania lub innej strategii doboru półfabrykatu. Rzetelny plan procesu określa te etapy przed wyceną.
Recenzowane badania smukłych wałów z 2025 r. łączą małą sztywność z uginaniem podczas skrawania i modelują wzajemne oddziaływanie siły skrawania, mocowania, geometrii wału, zmian ugięcia i błędu średnicy. Nie wyznaczają uniwersalnego limitu stosunku długości do średnicy. Należy zapytać, jak zweryfikowano proponowane podparcie i kolejność operacji dla tego materiału i geometrii.
Jakie są wady toczenia CNC?
Toczenie CNC jest mniej korzystne, gdy krytyczna geometria jest w większości nieobrotowa, dominuje dostęp do cech poza osią, smukłe przekroje ulegają ugięciu, głębokie cechy wewnętrzne ograniczają dostęp narzędzi lub sprawdzianów, przerywane skrawanie zaburza stabilność albo o końcowej dokładności decyduje kolejny proces. Te warunki nie czynią toczenia „złym” wyborem; zmieniają kolejność cech i zamocowań oraz dokumentację potrzebną do zwolnienia części.
Kiedy nie wybierać procesu obejmującego wyłącznie toczenie
- Nie należy akceptować procesu obejmującego „wyłącznie toczenie”, jeśli krytyczne powierzchnie płaskie, kieszenie, otwory poprzeczne lub relacje między bazami wymagają niewycenionego dodatkowego zamocowania.
- Nie należy akceptować limitu dla smukłego wału, jeśli nie podano materiału, długości niepodpartej, średnicy, podparcia, siły skrawania i warunków weryfikacji.
- Nie należy akceptować określenia „wykończenie powierzchni w cenie”, jeśli nie podano parametru, wartości, obszaru, kierunku, filtrowania oraz stanu przed obróbką wykończeniową i po niej.
- Nie należy traktować uniwersalnego zakresu tolerancji jako dowodu, że wyceniona metoda kontroli odpowiada każdej cesze krytycznej.
Najczęściej zadawane pytania
Te odpowiedzi na często zadawane pytania dotyczące obróbki CNC wyjaśniają metodę i dokumentację potrzebną przy zlecaniu niestandardowych detali CNC. Nie zastępują oceny wykonalności na podstawie konkretnego rysunku ani nie stanowią ogólnej obietnicy dotyczącej każdego materiału, tolerancji czy wielkości zamówienia.
Na czym polega toczenie CNC?
Podczas toczenia CNC obraca się przedmiot obrabiany, a sterowane narzędzia wykonują średnice, powierzchnie czołowe, otwory, rowki, stożki, gwinty i inne cechy osiowe względem wspólnej osi.
Toczenie CNC to proces obróbki skrawaniem, w którym przedmiot obrabiany obraca się, a narzędzia poruszają się po kontrolowanych torach. Zwykle wykonuje się w ten sposób średnice, powierzchnie czołowe, otwory, rowki, stożki i gwinty. Geometria obrotowa sprawia, że toczenie jest prawdopodobnym punktem wyjścia, ale kompletny plan nadal zależy od cech poprzecznych, mocowania przedmiotu obrabianego, stanu materiału, dostępu do kontroli i dodatkowych procesów.
Czym różni się toczenie CNC od frezowania?
Przy toczeniu obraca się przedmiot obrabiany, a przy frezowaniu zazwyczaj obraca się narzędzie względem unieruchomionej części. Części o złożonej geometrii mogą wymagać obu procesów i więcej niż jednego zamocowania.
Toczenie jest wydajne przy cechach rozmieszczonych wokół osi obrotu, a frezowanie sprawdza się przy geometrii płaskiej, kieszeniach i kształtach asymetrycznych. Nowoczesne centra tokarskie mogą wykorzystywać narzędzia napędzane, dlatego oba procesy nie zawsze są odrębne. Proces i zamocowanie należy dobrać osobno dla każdej cechy, a następnie przed wyborem kolejności porównać dostęp narzędzi, ciągłość baz, mocowanie przedmiotu obrabianego, kontrolę i koszty dla danej wielkości partii.
Jakie tolerancje można uzyskać podczas toczenia CNC?
Nie istnieje jedna tolerancja opisująca każdą cechę toczoną, ponieważ geometria, stan materiału, mocowanie przedmiotu obrabianego, temperatura, przebieg procesu i metoda pomiaru wpływają na wynik gotowej części.
Możliwości zależą od wielkości i geometrii cechy, stanu materiału, mocowania przedmiotu obrabianego, stanu maszyny, dostępu narzędzia, temperatury, przebiegu procesu i metody pomiaru. Wymagania dotyczące krytycznych cech należy określać na podstawie ich funkcji, a dostawcę poprosić o potwierdzenie procesu i dokumentacji dla tych cech. Ogólna tolerancja podana na stronie internetowej nie jest dowodem dotyczącym konkretnego zamówienia.
Jakie materiały nadają się do wytwarzania części toczonych?
Wiele metali i tworzyw sztucznych można obrabiać przez toczenie, ale dokładny gatunek, postać wyrobu, stan, twardość, warunki eksploatacji, identyfikowalność, geometria i wymagania dotyczące kontroli decydują o przebiegu procesu technologicznego.
Ocena materiału powinna uwzględniać gatunek, postać wyrobu, stan, twardość lub stan po obróbce cieplnej, dostępność półfabrykatu, zasady stosowania zamienników, warunki eksploatacji oraz wymaganą identyfikowalność. Materiały z tej samej nominalnej rodziny mogą zachowywać się odmiennie w zależności od stanu, partii, wymiarów półfabrykatu i wcześniejszej obróbki. Pręt, odkuwka, odlew lub rura mogą trafiać na tokarkę z różnym naddatkiem oraz odmiennymi problemami związanymi z odkształceniami i identyfikowalnością. Należy potwierdzić geometrię, tolerancje, wymagania dotyczące powierzchni, procesy dodatkowe, stan kontroli oraz zatwierdzone zamienniki dla konkretnej pozycji materiałowej. Pozwala to uniknąć sytuacji, w której znajoma nazwa stopu staje się fałszywą obietnicą dotyczącą skrawalności lub przydatności gotowego detalu.
Czy pozytywny wynik kontroli pierwszej sztuki dowodzi stabilności produkcji?
Pozytywny wynik kontroli pierwszej sztuki potwierdza zgodność skontrolowanego egzemplarza z jedną rewizją i przebiegiem procesu technologicznego; nie dowodzi jednak stabilności procesu, powtarzalności ani kontrolowanego wprowadzania zmian w kolejnych zleceniach produkcyjnych.
Zwolnienie produkcji może wymagać również kontrolowania rewizji, powtarzalnego mocowania przedmiotu obrabianego, monitorowania procesu, określonej częstotliwości kontroli, zasad wymiany narzędzi, postępowania z niezgodnościami i warunków ponownego zatwierdzenia. Wymagany zakres dowodów zależy od ryzyka po stronie nabywcy i wymagań umownych; nie ma jednej uniwersalnej liczby próbek dla każdego zlecenia toczenia.
Granica między poradnikiem projektowym a stroną handlową
W tym artykule omówiono geometrię, przenoszenie baz odniesienia, definicję na rysunku technicznym, strukturę powierzchni i metodę kontroli. Osobna strona handlowa dotyczy możliwości realizacji konkretnego zlecenia i zakresu wyceny.
Zobacz potwierdzenie zakresu konkretnego zlecenia przez Zhenling →Dlaczego w tym poradniku oddzielono metody od możliwości realizacji
Informacje o firmie i rodzinach materiałów opierają się na danych z pierwszych źródeł, zapisanych w założeniach projektu. Zewnętrzne źródła NIST, JCGM i ISO, recenzowane publikacje naukowe oraz ujawnione źródła branżowe wspierają metody przeznaczone dla nabywców. Nie przedstawiono listy maszyn, deklaracji certyfikacji ani ogólnej tolerancji jako dowodu możliwości realizacji konkretnego zlecenia.
Powiązane artykuły
- Zakres usług obróbki CNC — przejdź do strony głównej poświęconej rodzinom procesów.
- Szybkie prototypowanie CNC — dowiedz się, czym różnią się części do prób od zwolnienia produkcji.
- Dowody dotyczące precyzyjnej obróbki CNC — poznaj granice definicji i pomiaru.
- Dane wejściowe do obróbki stali węglowej — przygotuj pytania dotyczące gatunku, stanu i kontroli.
Źródła i materiały
- Wstępna integracja planowania projektowania i produkcji — National Institute of Standards and Technology.
- Planowanie procesu oparte na cechach na podstawie STEP — National Institute of Standards and Technology.
- Definiowanie ustawień mocowania przedmiotu obrabianego — Cutting Tool Engineering.
- Rekord katalogowy ISO 2768-1:1989 — International Organization for Standardization.
- Przyszły rekord katalogowy ISO 2768 — International Organization for Standardization.
- Rekord katalogowy ISO 22081:2021 — International Organization for Standardization.
- Rekord katalogowy ISO 21920-1:2021 — International Organization for Standardization.
- Podstawy pomiaru wykończenia powierzchni — Quality Magazine; przykłady przypisano producentowi sprzętu metrologicznego Mahr Federal.
- VIM 2.41: identyfikowalność metrologiczna — Joint Committee for Guides in Metrology.
- Niepewność pomiaru 101 — Quality Magazine; cytowany praktyk zatrudniony przez dostawcę przyrządów metrologicznych Pratt & Whitney Measurement Systems.
- Niepewność pomiarów wymiarowych w temperaturach niestandardowych — National Institute of Standards and Technology.
- Modelowanie analityczne równoległego, wielokierunkowego skrawania smukłych wałów — International Journal of Mechanical Sciences.
- Ocena stabilności procesu — National Institute of Standards and Technology.






