
Skontaktuj się z firmą Zhenling

Jak rozwiązywać problemy z obróbką CNC stali nierdzewnej
Aktualizacja: 28 sierpnia 2026
Obróbka CNC stali nierdzewnej obejmuje kontrolowane toczenie, frezowanie, wiercenie, gwintowanie i pokrewne procesy, które pozwalają uzyskać określone cechy przedmiotów ze stali nierdzewnej. Staje się przewidywalna, gdy skrawanie traktuje się jako cały układ, a nie tabelę gotowych ustawień. Znaczenie mają gatunek i stan materiału, ale także stan ostrza, zaangażowanie narzędzia, przepływ ciepła, odprowadzanie wiórów, dostęp chłodziwa, mocowanie oraz stan, w jakim mierzy się gotowy detal.
Ten poradnik skupia się na problemie informacyjnym: wyjaśnia, dlaczego stal nierdzewna zachowuje się w określony sposób, jakie oznaki sprawdzić, gdy pogarszają się warunki skrawania, oraz jak przekazać rysunek techniczny do pomiarów bez utraty kontekstu. Jeśli pytanie dotyczy możliwości produkcyjnych, dopasowania projektu lub zlecenia analizy procesu wytwarzania, należy skorzystać z osobnej strony usługi obróbki CNC stali nierdzewnej. Rozdzielenie tych tematów pozwala każdej stronie jasno określić jej cel.
Krótka odpowiedź
Stabilna obróbka stali nierdzewnej wymaga ciągłego skrawania ostrzem, usuwania wiórów, zanim zostaną ponownie przecięte, doprowadzania chłodziwa do aktywnej strefy, ograniczenia ugięcia oraz kontroli detalu w określonym stanie termicznym i po zwolnieniu mocowania. Gdy pojawi się objaw, przed zmianą jednej grupy przyczyn należy zebrać dane o wiórach, ostrzu, dźwięku, obciążeniu, stanie detalu i wynikach pomiarów.
| Pytanie | Jakie dane zebrać w pierwszej kolejności | Dlaczego to ważne |
|---|---|---|
| Czy ostrze skrawa, czy trze o materiał? | Postać wióra, obraz ostrza, historia zaangażowania narzędzia, trend obciążenia wrzeciona | Zmniejszenie parametrów może nasilić tarcie zamiast rozwiązać problem |
| Czy ciepło jest odprowadzane wraz z wiórem? | Kolor wióra, rozkład temperatury narzędzia, droga chłodziwa, odprowadzanie wiórów | Ciepło i adhezja mogą zmienić ostrze, zanim problem będzie widoczny na detalu |
| Czy wymiar pozostaje prawidłowy po zwolnieniu mocowania? | Temperatura, stan mocowania, kolejność usuwania materiału, baza odniesienia i metoda | Wyniki liczbowe bez informacji o stanie detalu nie pozwalają ustalić mechanizmu |
Jak powinna wyglądać użyteczna karta próby
Poniższy przykład z 10 wierszami przedstawia format zapisu, a nie zalecane parametry obróbki. Celowo przykładowe wartości pokazują, jak trzy obserwacje mogą pomóc ustalić kierunek zmian i stan procesu. Każdą liczbę należy zastąpić pomiarami rzeczywistej cechy, przyrządu, maszyny i próby; tych wartości nie wolno kopiować do programu.
Nawet interwał obserwacji wynoszący 5 min należy wpisać do karty próby, a nie do programu CNC; podobnie wartość 0,01 mm pozostaje jedynie zaobserwowanym wynikiem, dopóki nie zostaną zapisane cecha, baza odniesienia, przyrząd i stan detalu.
| Kategoria danych | Obserwacja 1 | Obserwacja 2 | Obserwacja 3 |
|---|---|---|---|
| Temperatura detalu | 22 °C | 25 °C | 28 °C |
| Wysięg narzędzia | 35 mm | 42 mm | 55 mm |
| Zmierzona wartość bicia | 0,008 mm | 0,012 mm | 0,020 mm |
| Pozostała grubość ścianki | 3,0 mm | 2,0 mm | 1,5 mm |
| Wskazanie obciążenia wrzeciona | 34% | 41% | 52% |
| Ciśnienie w przewodzie chłodziwa | 20 bar | 35 bar | 45 bar |
| Czas od zwolnienia mocowania | 2 min | 15 min | 30 min |
| Przykładowy wynik pomiaru profilu | 0,8 μm | 1,1 μm | 1,6 μm |
| Zaobserwowana długość wióra | 12 mm | 35 mm | 80 mm |
| Przykładowy zapis drgań | 1,8 mm/s | 3,2 mm/s | 5,0 mm/s |
Dlaczego stal nierdzewna zachowuje się inaczej pod narzędziem
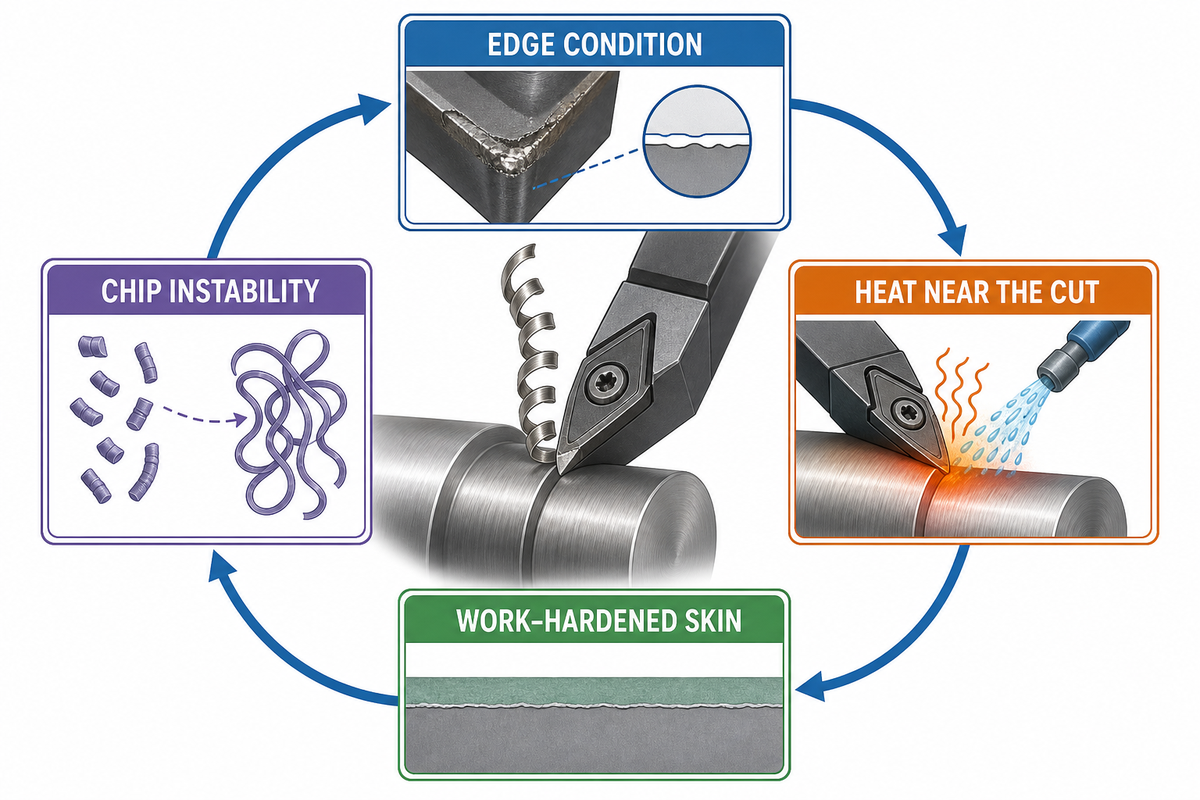
Stal nierdzewna nie jest trudna w obróbce z powodu jednej właściwości. Niska przewodność cieplna wielu gatunków, umocnienie przez zgniot, ciągliwe wióry, adhezja na ostrzu i stosunkowo duże siły skrawania mogą wzajemnie się nasilać. W praktyce powstaje sprzężenie zwrotne: niestabilne skrawanie zmienia powierzchnię, którą musi obrabiać kolejne wejście ostrza.
Sprzężenie zwrotne między ciepłem, umocnieniem i wiórami
- Na skutek zużycia, przestoju, niewystarczającego zaangażowania lub ugięcia ostrze traci zdolność czystego ścinania materiału.
- Więcej energii pozostaje w pobliżu ostrza i na powierzchni przedmiotu obrabianego, zamiast zostać odprowadzona w kontrolowanym wiórze.
- Adhezja, narost na ostrzu lub umocniona warstwa powierzchniowa zwiększają obciążenie przy kolejnym wejściu ostrza.
- Zmienione ostrze i powierzchnia zaburzają tworzenie wióra, co zwiększa ciepło i niestabilność.
Ten 4-etapowy schemat stanowi redakcyjne podsumowanie zaleceń producentów, stowarzyszeń i branży. To model diagnostyczny, a nie twierdzenie, że każde nieudane skrawanie przebiega według tej samej sekwencji.
Wytyczne producenta dotyczące obróbki firmy Outokumpu wyraźnie ujmują właściwości gatunku, prędkość, posuw, dobór narzędzia, chłodzenie i kontrolę wiórów jako wzajemnie powiązane czynniki. Ponieważ Outokumpu jest producentem stali, zawarte tu stwierdzenia dotyczące jej produktów przypisano tej firmie; nie stanowią niezależnego potwierdzenia ani uniwersalnych parametrów.
Dlatego najważniejsze pytanie podczas pracy nie brzmi: „Jak twardy jest ten gatunek?”, lecz: „Co zmieniło się podczas skrawania?”. Błyszcząca powierzchnia po tarciu, ciemniejszy wiór, rosnące obciążenie, zmiana dźwięku i zużyte ostrze to różne źródła danych. Łączna analiza jest bardziej użyteczna niż zmiana pojedynczego parametru w oderwaniu od pozostałych.
Najważniejszy wniosek
Twardość należy traktować jako jeden z czynników. Kluczowe pytanie brzmi, czy cały układ skrawania nadal wytwarza powtarzalny wiór bez tarcia, ponownego skrawania, dryftu termicznego i niestabilnego obciążenia.
Jak rodzina gatunku, stan i operacja wpływają na decyzje
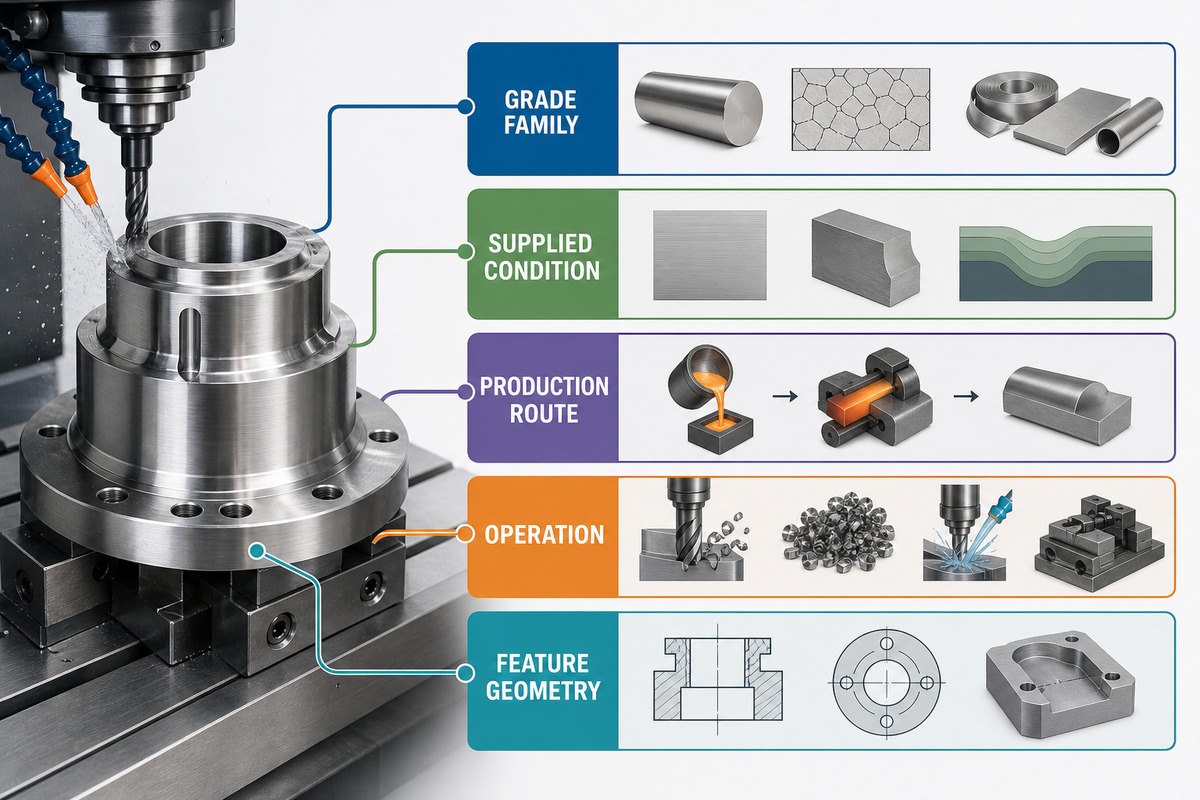
W praktyce spojrzenie na cały układ pozwala zawęzić kolejne pytanie: sama nazwa gatunku nie wystarcza do ustalenia parametrów obróbki. Stale nierdzewne austenityczne, ferrytyczne, martenzytyczne, duplex i utwardzane wydzieleniowo różnią się mechanizmem umacniania, zachowaniem termicznym, ciągliwością i stanem dostawy. W obrębie jednej rodziny na warunki pracy narzędzia wpływają również postać produktu, obróbka cieplna, praktyka stosowania gatunków łatwoskrawalnych i rodzaj operacji. Informacje o produktach dostępnych na rynku można znaleźć w ofercie stali nierdzewnych TiAlloy; przed planowaniem próby obróbki należy potwierdzić dokładny gatunek, postać produktu i stan materiału.
| Kwestia materiału | Co może się zmienić | Jakie informacje należy podać wraz z odpowiedzią |
|---|---|---|
| Rodzina gatunków | Skłonność do umocnienia przez zgniot, ciągliwość, reakcja na ciepło, wytrzymałość | Dokładny gatunek, postać produktu, stan dostawy |
| Odmiana łatwoskrawalna | Podatność na łamanie wiórów i zachowanie ostrza | Oznaczenie producenta oraz ocena kompromisu między odpornością na korozję a zastosowaniem |
| Obróbka cieplna | Wytrzymałość, mikrostruktura, reakcja na siły skrawania | Stan podczas obróbki, a nie tylko oznaczenie materiału gotowego wyrobu |
| Przebieg procesu technologicznego | Mikrostruktura i lokalna historia materiału | Stan po obróbce plastycznej, odlewaniu, wytwarzaniu przyrostowym, wyżarzaniu, starzeniu lub bezpośrednio po produkcji |
| Operacja | Zaangażowanie narzędzia, przestrzeń na wióry, droga przepływu ciepła, sztywność narzędzia | Toczenie, frezowanie, wiercenie, gwintowanie, frezowanie rowków i geometria cechy |
Przełóż oznaczenia materiału i zastosowania na konkretne fakty dotyczące procesu
Wyniki wyszukiwania często łączą określenia materiału, geometrii, zastosowania i zakupów. Należy zacząć od materiału. Stal nierdzewna to stop stali, którego zawartość chromu zwiększa odporność na korozję, ale samo oznaczenie nie mówi, jak będzie się skrawać dana partia. Austenityczna stal nierdzewna obejmuje popularne oznaczenia, takie jak stal nierdzewna 304, podczas gdy 201, 303 i 430 oznaczają różne składy lub rodziny. Określenia takie jak dobra odporność na korozję, doskonała odporność na korozję, wyjątkowa odporność na korozję, odporność na wysoką temperaturę, wysoka wytrzymałość, podatność na kształtowanie i odporność na utlenianie opisują kryteria doboru. Nie określają skrawalności ani prawidłowych parametrów obróbki.
Następnie należy określić geometrię i operację. Frezowanie CNC frezem trzpieniowym z węglików spiekanych powoduje inne zaangażowanie narzędzia niż wiercenie głębokiego otworu lub toczenie cylindrycznych części stalowych. Blacha, gruby blok, cienka ścianka i cecha cylindryczna inaczej przenoszą siły i ciepło. Porównanie ze stalą narzędziową może pomóc w ocenie wymagań dotyczących ostrza, ale stali narzędziowej i stopów stali nierdzewnej nie należy traktować jako zamiennych kategorii materiałów obrabianych. Każde zalecenie dotyczące prędkości skrawania i posuwu musi określać narzędzie, oprawkę, zaangażowanie, drogę chłodziwa, stan maszyny i stan materiału użytego do skrawania. Jeśli materiałem wyjściowym jest rura, oferta produktów z rur stalowych BalingSteel może posłużyć jako punkt odniesienia; wymiary i stan dostawy należy potwierdzić na podstawie rysunku technicznego.
Na koniec należy właściwie interpretować oznaczenia zastosowań. Produkcja prototypów, elementów dla przemysłu lotniczego i motoryzacyjnego oraz form może wymagać różnej dokumentacji, stanu krawędzi, czystości lub wąskich tolerancji, ale żadne z tych określeń nie diagnozuje skrawania. „Precyzyjna obróbka CNC”, „obróbka stali”, „wykończenie powierzchni”, „trwałość”, „części stalowe”, „części ze stali nierdzewnej”, „stal nierdzewna obrabiana skrawaniem” i „części ze stali nierdzewnej obrabiane skrawaniem” to równie ogólne określenia. Użyteczna technika obróbki przekłada każde z nich na cechę, funkcję, stan materiału, konsekwencje awarii i mierzalne kryterium odbioru.
| Grupa określeń z wyszukiwarki | Jakie pytanie techniczne wciąż pozostaje bez odpowiedzi |
|---|---|
| „popularne gatunki stali nierdzewnej”, „gatunki stali nierdzewnej”, „stal nierdzewna 201”, „stal nierdzewna 430”, „stal nierdzewna 316” i „304 to najpopularniejszy gatunek” | Jaki jest dokładny gatunek, postać produktu, stan i certyfikat materiału? |
| „odporność na korozję i podatność na kształtowanie”, „korozja i utlenianie”, „odporny na korozję” oraz „twardy i miękki” | Jaką właściwość, warunki badania, środowisko pracy i metodę odbioru uwzględniono? |
| „obróbka stali nierdzewnej”, „precyzyjna obróbka CNC”, „obróbka stali nierdzewnej” i „materiał trudny w obróbce” | Jaka operacja, zaangażowanie, ostrze, oprawka, droga chłodziwa i stan materiału doprowadziły do zaobserwowanego wyniku? |
| „frezowanie stali”, „frezowanie i toczenie”, „otwory w stali”, „części cylindryczne” i „ostre narożniki wewnętrzne” | Jaka geometria cechy, dostęp, sztywność, przestrzeń na wióry i stan ostrza decydują o skrawaniu? |
| „projekty obróbki CNC”, „potrzeby w zakresie obróbki”, „materiały do produkcji” oraz „metal i tworzywo sztuczne” | Jakie wymaganie funkcjonalne należy podać na rysunku technicznym lub w dokumentacji procesu? |
| „części obrabiane skrawaniem”, „części na zamówienie”, „części metalowe” i „komponenty stalowe” | Jaką cechę, bazę odniesienia, tolerancję, powierzchnię i stan detalu po zwolnieniu mocowania należy skontrolować? |
| „precyzyjnie obrabiana CNC stal nierdzewna”, „popularny wybór do obróbki CNC”, „używana stal nierdzewna” i „stale węglowe” | Czy to określenie stanowi dowód, etykietę porównawczą, czy tylko ogólny skrót wyszukiwania? |
W sprawach dotyczących dostępności produkcji i dopasowania projektu, które wykraczają poza zakres tego poradnika, należy skorzystać z osobnej strony usług obróbki stali nierdzewnej.
Dlaczego twierdzenia o skrawalności stali 304 i 316 wymagają kontekstu procesu
Nie ma odpowiedzi pozbawionej kontekstu, którą można bezpośrednio przełożyć na ustawienia maszyny. Jedna tabela porównawcza dystrybutora materiałów podaje dla stali 304 i 316 tę samą referencyjną ocenę skrawalności, a jednocześnie różne przybliżone zalecenia dotyczące prędkości. Ta pozorna sprzeczność pokazuje, że wraz z wartością należy podać podstawę oceny, układ narzędziowy, stan materiału i operację.
Przebiegu procesu technologicznego również nie da się łatwo ująć w prosty ranking. W ograniczonym zakresem badaniu frezowania stali 17-4 przeprowadzonym przez NIST badane stany materiału po obróbce plastycznej i wytwarzaniu przyrostowym wykazały jedynie niewielkie różnice współczynników skrawania, natomiast wyżarzanie miało silniejszy wpływ. Wynik dotyczy wyłącznie badanych stanów; pokazuje, dlaczego podział na materiał „wytwarzany przyrostowo” i „po obróbce plastycznej” nie zastępuje oceny konkretnego stanu materiału.
Najważniejszy wniosek
Rodzina gatunku powinna podpowiadać, jakie pytania zadać, a nie zwalniać z ich zadawania. Przed porównaniem skrawalności należy zapisać dokładne oznaczenie materiału, postać produktu, stan, przebieg procesu technologicznego, operację i cechę.
Budowanie stabilnego układu skrawania: narzędzia, obciążenie wiórem, ciepło, chłodziwo i mocowanie
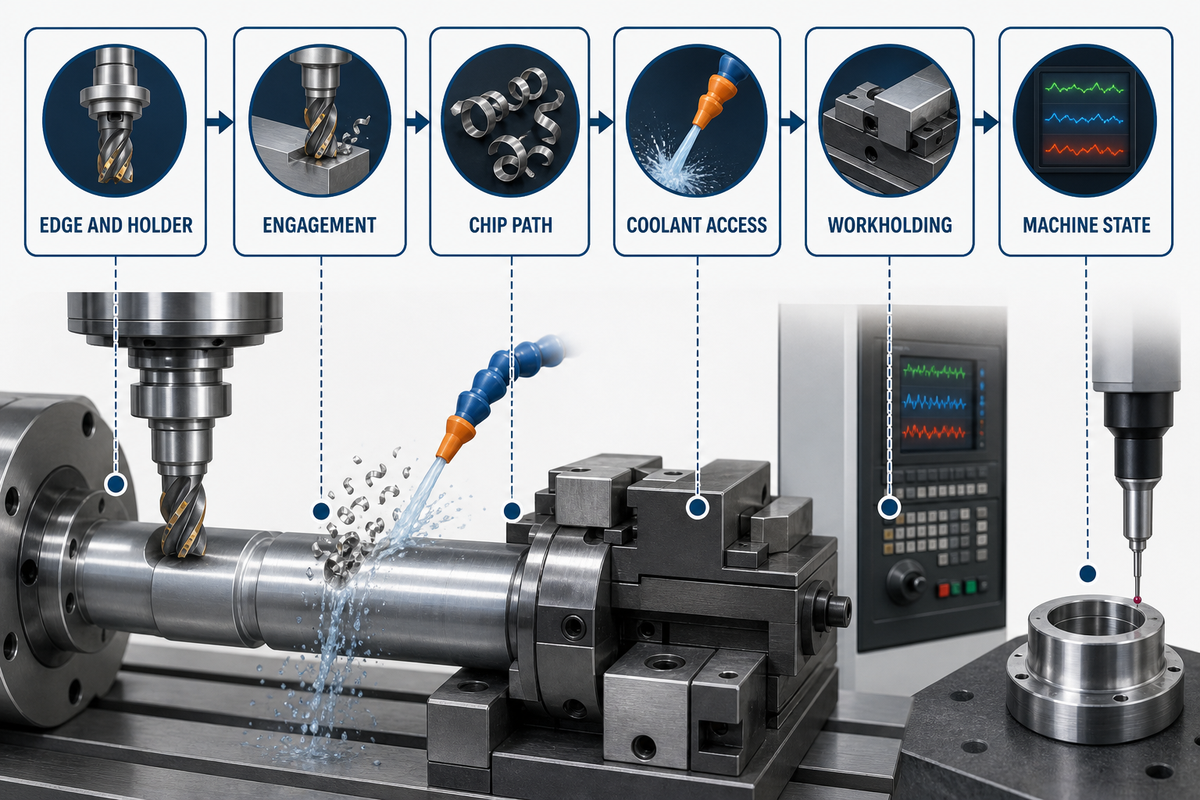
Informacje o materiale stanowią punkt wyjścia do zapewnienia stabilności: ostrze powinno pracować w powtarzalnym zakresie, a ciepło, wióry i siły muszą być odprowadzane ze strefy skrawania w kontrolowany sposób. Użyteczną jednostką analizy nie jest sama „prędkość” ani „chłodziwo”, lecz cały układ: od wrzeciona i oprawki, przez ostrze, przedmiot obrabiany, przyrząd mocujący, przestrzeń na wióry i doprowadzenie chłodziwa, po pomiar.
| Obszar kontroli | Oznaki stabilności | Częsty błędny skrót myślowy |
|---|---|---|
| Ostrze i oprawka | Powtarzalny wzór zużycia, krótki wysięg, kontrolowane bicie | Przypisywanie każdej awarii ostrza „zbyt dużej prędkości” |
| Zaangażowanie narzędzia | Ciągłe tworzenie wióra bez przestoju i wielokrotnego lekkiego tarcia | Zmniejszanie posuwu aż do utraty czystego skrawania przez ostrze |
| Droga wiórów | Wióry opuszczają obrabianą cechę i nie są ponownie skrawane ani upychane | Ocena odprowadzania wiórów wyłącznie po otwarciu drzwi maszyny |
| Dostęp chłodziwa | Strumień dociera do aktywnego ostrza przez cały czas zaangażowania narzędzia | Założenie, że większy przepływ pomoże, gdy geometria blokuje dopływ chłodziwa |
| Mocowanie przedmiotu obrabianego | Powtarzalne podparcie i wystarczające mocowanie bez niepotrzebnego odkształcania detalu | Zwiększanie siły mocowania bez sprawdzenia przemieszczenia detalu po jego zwolnieniu |
| Stan maszyny | Rozkład temperatury i obciążenia pozostaje powtarzalny w całym mierzonym cyklu | Porównywanie pierwszego, zimnego detalu ze stabilizowaną serią |
Dlaczego „więcej chłodziwa” może nie pomóc
Skuteczność chłodziwa zależy od dostępu i ciągłości doprowadzania. Barki, obracające się skupiska wiórów, ruchome dysze, głębokie cechy i bariery powietrzne mogą kierować widoczny strumień z dala od ostrza. Artykuł branżowy CTE z 2017 roku przytaczający wypowiedzi kilku dostawców oprawek narzędziowych pokazuje, dlaczego geometria doprowadzania chłodziwa jest równie ważna jak przepływ lub ciśnienie. Przed zmianą stężenia lub przepływu należy sprawdzić, dokąd trafia chłodziwo podczas rzeczywistego skrawania.
Dlaczego „zmniejszenie prędkości” może nie pomóc
Mniejsza prędkość może ograniczyć ciepło w jednym stabilnym procesie. W innym może jednak sprzyjać przestojowi, tarciu, narostowi na ostrzu lub niestabilnemu tworzeniu wióra. Ogólne zasady obróbki skrawaniem BSSA podkreślają konieczność utrzymania skrawania i unikania przestoju. Przed uznaniem prędkości za przyczynę należy skontrolować ostrze, grubość wióra, zaangażowanie narzędzia, sztywność i zużycie.
Najważniejszy wniosek
Należy zmieniać tylko jedną grupę przyczyn naraz. Jeśli jednocześnie zmieniają się ostrze, zaangażowanie, droga wiórów, dostęp chłodziwa, mocowanie i stan maszyny, kolejna próba niewiele wyjaśni.
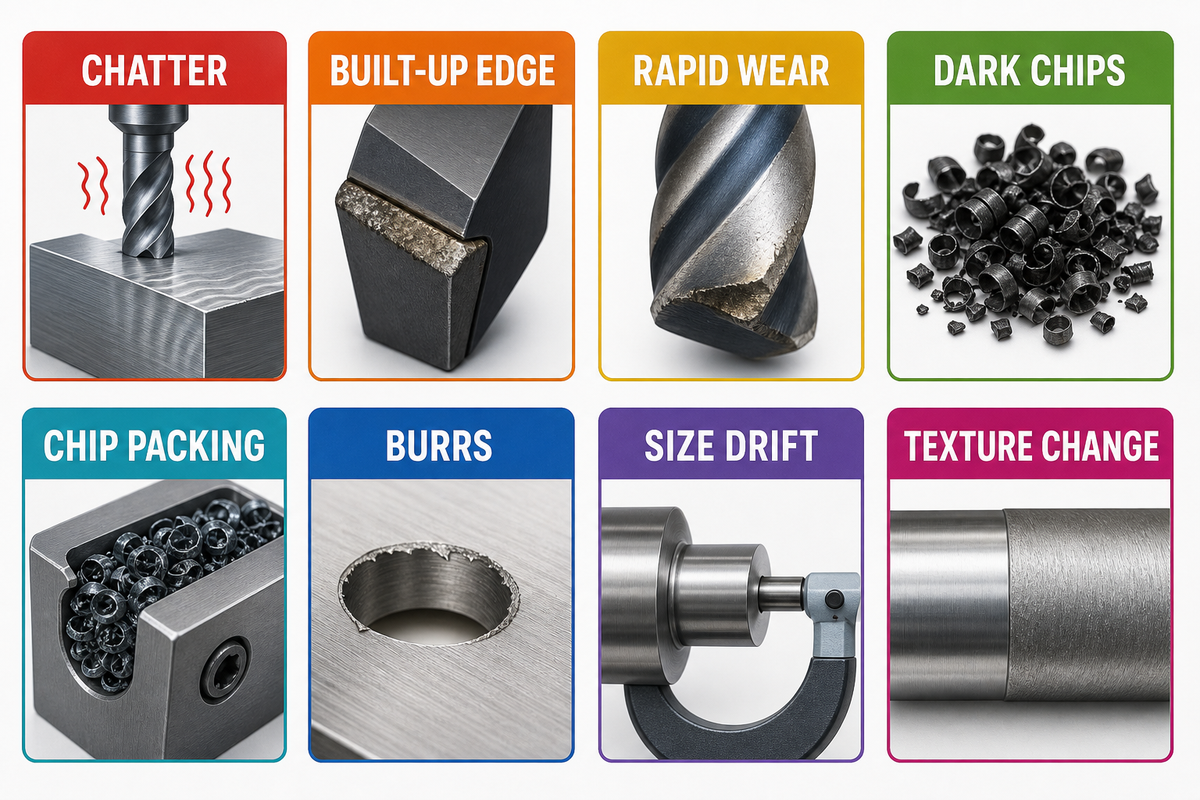
Osiem sygnałów problemów i kolejne elementy do kontroli
Widoczne objawy nie stanowią diagnozy. Drgania, zadziory, ciemne wióry, narost na ostrzu, szybkie zużycie, dryft wymiarowy, niewłaściwa tekstura i gromadzenie wiórów mogą mieć wiele prawdopodobnych przyczyn. Najszybciej można bezpiecznie zareagować, zachowując zebrane dane, wskazując grupę możliwych przyczyn, a następnie przeprowadzając kontrolowaną zmianę, która pozwoli zweryfikować hipotezę.
Diagnostyka obróbki stali nierdzewnej: 8 sygnałów
Poniższa tabela zestawia informacje dotyczące kontekstu pomiarów NIST, BSSA, CTE, recenzowanych badań obróbki skrawaniem i języka używanego przez praktyków przy opisywaniu problemów. Nie przypisuje jednemu objawowi jednej gwarantowanej korekty.
| Sygnał | Prawdopodobne grupy przyczyn | Co skontrolować przed zmianą parametrów |
|---|---|---|
| 1. Drgania lub zmiana tonu | Wysięg narzędzia, podparcie, bicie, zużycie, przerywane zaangażowanie, wcześniejsze przejście utwardzające materiał | Oznaki częstotliwości drgań narzędzia i detalu, ślady na oprawce, obraz ostrza, materiał pozostawiony przez poprzednie przejście |
| 2. Narost na ostrzu | Adhezja, temperatura ostrza, geometria, niestabilny przepływ wiórów, zużyta powłoka lub ostrze | Osadzony materiał, spodnia strona wióra, miejsce zużycia, punkt kontaktu chłodziwa |
| 3. Zużycie wrębowe lub szybkie zużycie powierzchni przyłożenia | Utwardzona linia wejścia, zgorzelina, ponowne skrawanie wiórów, cykliczne zmiany temperatury, lokalne przerwy w skrawaniu | Położenie zużycia względem linii głębokości, stan wejścia i wyjścia, droga wiórów, ciągłość doprowadzania chłodziwa |
| 4. Ciemne lub nieregularne wióry | Koncentracja ciepła, zmiany zaangażowania narzędzia, zablokowane odprowadzanie wiórów, pogorszenie stanu ostrza | Wióry w kolejnych położeniach cechy, trend obciążenia, stan ostrza, dostęp chłodziwa |
| 5. Długie wióry lub ich gromadzenie | Niedopasowany łamacz wióra, niewystarczająca przestrzeń, głębokość cechy, ciągliwość, kierunek doprowadzania chłodziwa | Miejsce zatrzymywania się wiórów, ich ponowne skrawanie, obciążenie rowka wiórowego lub łamacza, droga wyjścia |
| 6. Zadziory lub uszkodzone krawędzie | Zużycie ostrza, podparcie przy wyjściu, ugięcie, plastyczne zawijanie materiału, przecięcie otworów poprzecznych | Kierunek i położenie zadzioru, lokalne wymagania dotyczące krawędzi, geometria wyjścia, stan narzędzia |
| 7. Zmiana wymiarów lub kształtu | Ugięcie narzędzia, stan termiczny, mocowanie, zużycie, przesunięcie bazy odniesienia, uwolnienie naprężeń własnych | Temperatura detalu, stan mocowania i po jego zwolnieniu, historia korekcji narzędzia, baza odniesienia i metoda |
| 8. Zmiana chropowatości lub falistości | Drgania, narost na ostrzu, ślady posuwu, kierunek pomiaru, niedopasowanie filtra lub odcinka pomiarowego | Kierunek pomiaru profilu, ustawienia oceny, obraz ostrza, drgania i stan detalu |
Narost na ostrzu jest sygnałem, a nie automatycznym powodem odrzucenia detalu. W jednym kontrolowanym badaniu toczenia stali AISI 304 na mokro wynik zależał od stabilności narostu: niestabilne fragmenty uszkadzały powierzchnię, natomiast cienka lub stabilna warstwa adhezyjna mogła ograniczać tarcie lub chronić powierzchnię w badanych warunkach. W próbie zastosowano 60 m/min, 0,1 mm/obr i głębokość skrawania 0,5 mm; wartości te opisują eksperyment i nie stanowią zaleceń. Ten wynik zależny od warunków należy traktować jako kontrprzykład, a nie docelowe ustawienia.
Tabela celowo uwzględnia lokalny stan krawędzi. Powierzchnia czołowa może spełniać wymagania dotyczące wymiarów i chropowatości, podczas gdy przy otworze poprzecznym, wyjściu z cienkiej ścianki, krawędzi uszczelniającej lub ostrej krawędzi występuje zadzior istotny dla funkcji detalu. Jeśli funkcja zależy od krawędzi, kryteria akceptacji zadziorów wymagają osobnego określenia położenia, kierunku, maksymalnego dopuszczalnego stanu i metody kontroli.
Stosuj 3-etapową dyscyplinę prób: utrwal bieżące obserwacje, określ jedną hipotezę, którą można obalić, i zmień jedną kontrolowaną grupę czynników. „Wymień ostrze i pozostaw wszystkie pozostałe zmienne bez zmian” pozwala wyciągnąć więcej wniosków niż jednoczesna zmiana narzędzia, prędkości, posuwu, chłodziwa i mocowania. Jeśli objaw nie ustąpi, obalona hipoteza dostarcza użytecznych danych.
Najważniejszy wniosek
Nie koryguj nazwy objawu. Skoryguj mechanizm. „Drgania”, „zadzior” i „dryft” nazywają obserwacje; analiza danych nadal musi pozwolić rozróżnić stan ostrza, zaangażowanie narzędzia, wiór, ciepło, podparcie, stan materiału i pomiar.
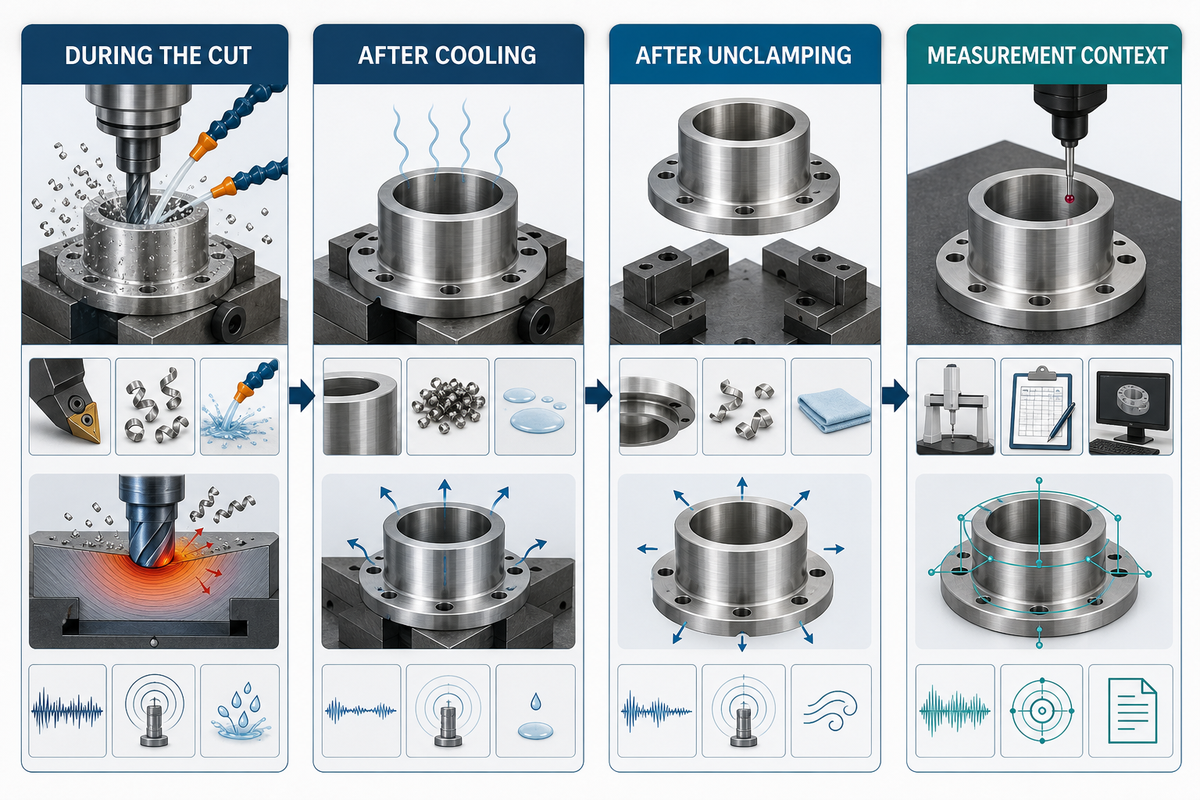
Dlaczego wymiary zmieniają się po skrawaniu, chłodzeniu lub zwolnieniu mocowania
Zmiana wymiarów może wynikać z elastycznego ugięcia podczas skrawania, rozszerzalności cieplnej, ograniczeń mocowania, zmiany bazy odniesienia lub metody, zużycia narzędzia albo redystrybucji naprężeń własnych. Czas i stan detalu pozwalają wstępnie zawęzić diagnozę. Wyniki pomiarów rozgrzanego detalu zamocowanego w przyrządzie nie są równoważne pomiarom tego samego detalu po schłodzeniu i zwolnieniu mocowania.
„Identyfikowalne są tylko wyniki pomiarów.”
Jeśli rozdzielczość czujnika wynosi 0,001 mm, wyniki próby należy zapisywać w tej samej jednostce. Wartość opisuje system pomiarowy; nie określa dopuszczalnej tolerancji obróbki.
| Kiedy pojawia się zmiana | Pierwsze hipotezy | Dane do zachowania |
|---|---|---|
| Podczas skrawania | Ugięcie narzędzia lub detalu, niestabilne obciążenie, podparcie | Trend obciążenia, położenie ścieżki narzędzia, pomiar podczas procesu, mapa podparcia |
| Po schłodzeniu detalu | Stan termiczny, stabilizacja maszyny, warunki pomiaru | Temperatura detalu i otoczenia, upływ czasu, pozycja w sekwencji |
| Po zwolnieniu mocowania | Ograniczenia przyrządu mocującego, sprężysty powrót, redystrybucja naprężeń własnych | Mapa mocowania, pomiar po zwolnieniu, symetria usuwania materiału |
| Przy zmianie osoby kontrolującej lub przyrządu pomiarowego | Baza odniesienia, ustawienie, metoda, filtr, niepewność, sposób raportowania | Definicja mierzonej wielkości, ustawienie, stan przyrządu, wynik i niepewność |
W przypadku cienkich ścianek lub silnie niesymetrycznego usuwania materiału należy wcześnie uwzględnić możliwość uwolnienia naprężeń własnych, ale sama zmiana wymiarów tego nie dowodzi. W ogólnodostępnym repozytorium opublikowano badanie toczenia stali AISI 304, w którym mierzono naprężenia własne zależne od obróbki i omawiano zmiany wymiarów. Podane wartości dotyczą wyłącznie badanych próbek i warunków; poradnik opisuje możliwy mechanizm, a nie wykorzystuje raportowanych naprężeń do przewidywania wyników w innych przypadkach.
Stosuj zapis obejmujący 5 pól: cechę i bazę odniesienia, temperaturę detalu, stan mocowania, metodę pomiaru oraz czas w sekwencji procesu. Jeśli prawdopodobne jest odkształcenie, dodaj historię usuwania materiału. Nie zapewnia to porównywalności wszystkich pomiarów, ale zapobiega omawianiu różnych stanów fizycznych tak, jakby chodziło o jeden wynik.
Najważniejszy wniosek
Przed zmianą procesu obróbki należy potwierdzić, że porównywane wartości dotyczą tej samej cechy, bazy odniesienia, temperatury, stanu mocowania, metody i etapu sekwencji.
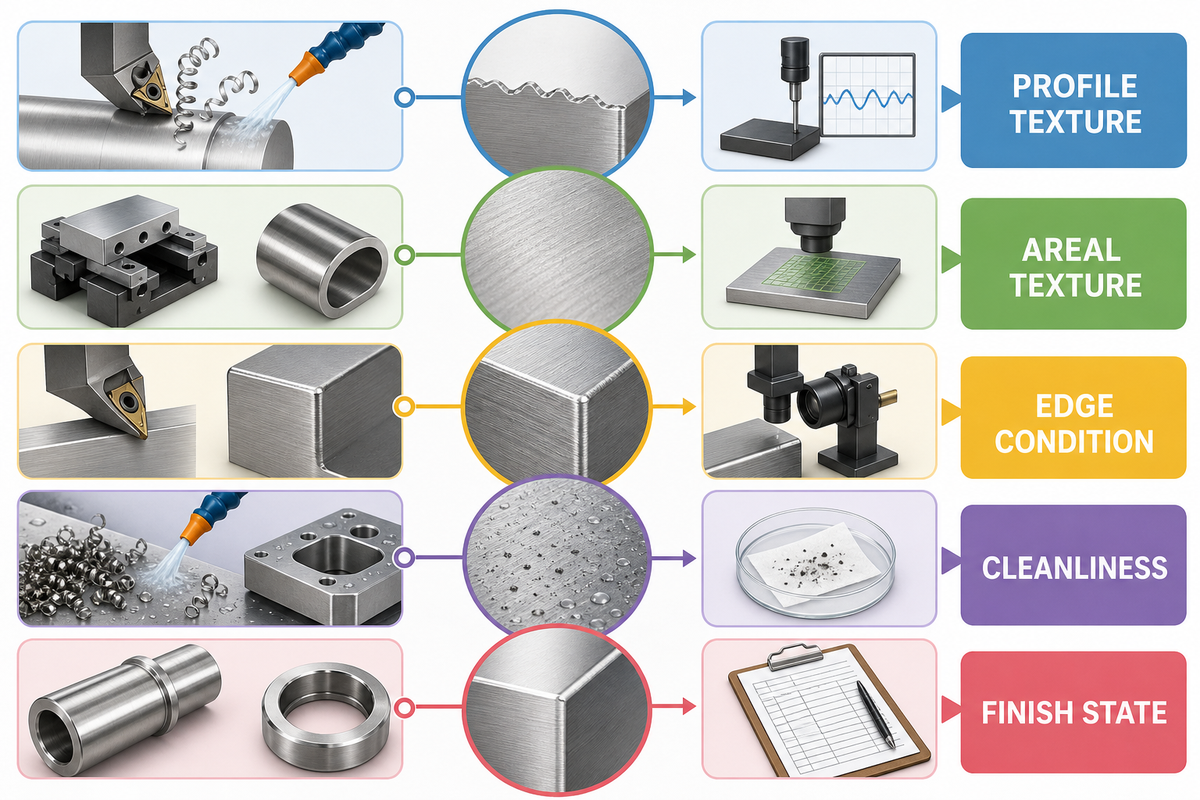
Integralność powierzchni to więcej niż jedna wartość chropowatości
Porównywanie w jednakowym stanie dotyczy nie tylko wymiarów, lecz także powierzchni: Ra jest użytecznym parametrem profilu, ale nie opisuje całej powierzchni. Gotowe części ze stali nierdzewnej mogą również wymagać kontroli falistości, kierunkowości tekstury, lokalnych wad, zadziorów, zmienionej twardości, naprężeń własnych, czystości, zanieczyszczeń żelazem i kryteriów pasywacji. Rysunek techniczny i plan kontroli muszą wskazywać, na jakie pytanie odpowiada każdy pomiar.
W przypadku metastabilnego materiału austenitycznego plan może wymagać także określenia faz. Sama wartość Ra ani twardość nie pozwalają ustalić, czy obróbka zmieniła zawartość faz, dlatego takie badanie należy uwzględnić tylko wtedy, gdy ma to znaczenie ze względu na stan dostawy i ryzyko funkcjonalne.
Tekstura profilu to nie tekstura powierzchniowa
Katalog ISO opisuje ISO 21920-2:2021 jako normę dotyczącą tekstury powierzchni mierzonej metodą profilową. Opublikowana osobno norma ISO 25178-2:2021 obejmuje parametry mierzone metodą arealną. Zakresy tych norm nie są zamienne. Gdy ważna jest porównywalność wyników, należy zapisać kierunek pomiaru, filtr lub granicę odcięcia, długość próbkowania i oceny, stan przyrządu, miejsce pomiaru na powierzchni oraz stan części.
| Warstwa odbioru | Na jakie pytanie odpowiada? | Przykładowy zapis |
|---|---|---|
| Geometria | Czy wymiary, kształt lub położenie mieszczą się w wymaganiach? | Cecha, baza odniesienia, metoda, sposób zamocowania i temperatura |
| Tekstura profilowa | Co pokazuje pomiar wzdłuż zdefiniowanej linii? | Parametr, kierunek, filtr/granica odcięcia, długość oceny |
| Tekstura arealna | Co pokazuje pomiar na zdefiniowanym obszarze powierzchni? | Parametr arealny, obszar, metoda, ustawienia przetwarzania |
| Stan krawędzi | Czy określono wymagania dotyczące zadziorów, zaokrąglenia krawędzi lub ostrych krawędzi? | Położenie cechy, kierunek, limit i metoda kontroli |
| Stan powierzchni i warstwy podpowierzchniowej | Czy obróbka skrawaniem zmieniła twardość, naprężenia lub mikrostrukturę? | Metoda badania, miejsce, głębokość i stan |
| Czystość i pasywacja | Czy spełniono wymagania dotyczące zanieczyszczeń lub obróbki? | Określona praktyka, wybrana procedura, badanie i kryteria odbiorcy |
Chropowatość nie potwierdza odporności na korozję
Aktualny zakres normy A380/A380M-25 ASTM obejmuje czyszczenie, usuwanie zgorzeliny i pasywację w przypadkach, gdy zanieczyszczenia mogą obniżać zwykłą odporność na korozję. Dobór procedur zależy od warunków eksploatacji oraz uzgodnień między odbiorcą a dostawcą. Wynik pomiaru chropowatości ani wizualna ocena wykończenia nie potwierdzają więc czystości, braku wolnego żelaza ani odbioru pasywacji. To granica przekazania wymagań, a nie procedura pasywacji.
Przekazanie wymagań z rysunku do pomiaru powinno obejmować co najmniej 7 pozycji, jeśli powierzchnia ma znaczenie funkcjonalne: cechę lub miejsce, obowiązujące wydanie normy, parametr, kierunek lub obszar, ustawienia filtra i długości, stan części oraz metodę odbioru. Wymagania dotyczące czystości lub pasywacji należy podać osobno, zamiast ukrywać je pod określeniem „dobre wykończenie”.
Najważniejszy wniosek
Należy ustalić, przed czym ma chronić wymaganie dotyczące powierzchni: geometrii, tekstury, funkcji krawędzi, stanu warstwy podpowierzchniowej, czystości czy przygotowania do pracy w środowisku korozyjnym. Jeden parametr nie odpowiada na wszystkie 6 pytań.
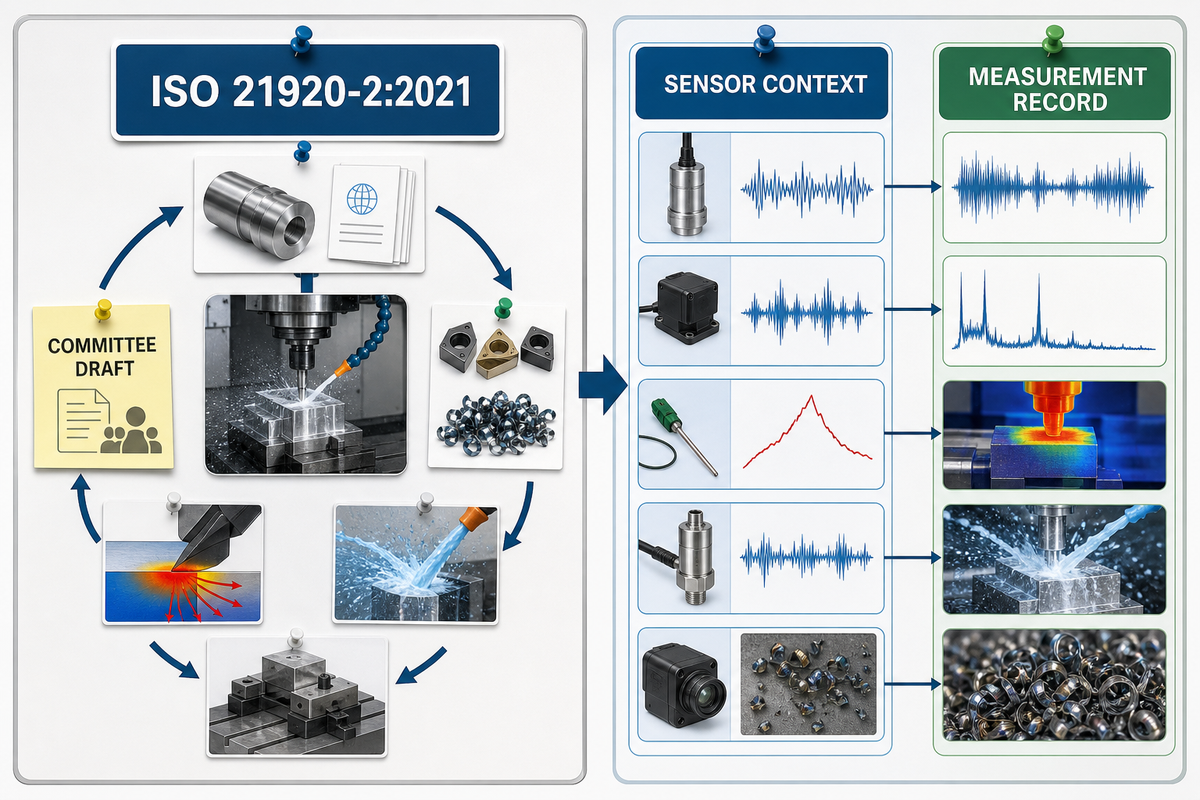
Co zweryfikować w 2026: status norm i pomiary połączone
Osobno należy sprawdzać aktualny status dokumentów. Praktyczna zmiana w 2026 polega na obowiązku weryfikacji, a nie na wprowadzeniu uniwersalnej nowej zasady obróbki stali nierdzewnej. ISO podaje, że aktualne wydanie normy dotyczącej tekstury profilowej jest opublikowane, a drugie wydanie pozostaje w opracowaniu. Jednocześnie pomiary połączone mogą uwzględniać więcej sygnałów z procesu, ale ich wartość nadal zależy od kontekstu i interoperacyjności.
Projekt normy, a nie obowiązujące wydanie zastępcze
Na dzień 28 sierpnia 2026 ISO 21920-2:2021 pozostaje opublikowanym wydaniem. ISO wymienia ISO/CD 21920-2 Edition 2 jako projekt komitetu w opracowaniu, który ma je zastąpić. Nie należy pisać „zgodnie z wydaniem z 2026”, chyba że takie opublikowane wydanie i dokumentacja projektu rzeczywiście to potwierdzają.
Przykłady zastosowań pomiarów bezpośrednio na obrabiarce opisane przez NIST stanowią trwałe ramy informacyjne, ale nie dowodzą, że każdy zakład ma w 2026 cyfrowy przepływ danych. W przeanalizowanym przykładzie CTE z 2014 połączono dane ze sterownika, siły skrawania i temperatury, aby monitorować drgania samowzbudne i zużycie narzędzia; odnotowano też ówczesne ograniczenia interoperacyjności. Wiek i ograniczenia tego przykładu mają znaczenie: czujniki mogą dostarczyć dodatkowych danych, ale nie naprawią niezdefiniowanej mierzonej wielkości ani przerwanego przekazywania danych.
- Należy podać na rysunku lub w planie kontroli normę i jej wydanie.
- Należy oddzielić opublikowane wymagania od informacji o projektach komitetów.
- Należy określić mierzoną wielkość, kontekst bazy odniesienia lub układu współrzędnych, stan części i metodę.
- Należy zachować surowe lub identyfikowalne sygnały procesu tylko wtedy, gdy można ustalić ich źródło i czas rejestracji.
- Monitorowanie powinno dostarczać danych do podjęcia decyzji, a nie automatycznie potwierdzać zgodność.
Najważniejszy wniosek
W projektach na 2026 należy zweryfikować opublikowane wydanie normy i kontekst danych. Projekty norm to kwestie do śledzenia, a sygnały z czujników są obserwacjami; same w sobie nie stanowią ostatecznej decyzji odbiorowej.
Często zadawane pytania
Powyższe granice weryfikacji wyznaczają kontekst dla powtarzających się pytań o obróbkę skrawaniem.
Jaki jest pierwszy sygnał, że narzędzie do stali nierdzewnej trze zamiast skrawać?
Żaden pojedynczy objaw nie dowodzi tarcia. Wzrost obciążenia, nagrzewanie bez proporcjonalnej ilości wiórów, rozmazany materiał, zmiana dźwięku lub szybkie zużycie krawędzi powinny skłonić do łącznej kontroli grubości wióra, zaangażowania ostrza, stanu krawędzi, bicia i czasu przestoju. Przed zmianą prędkości lub posuwu należy porównać aktualne wióry i zmiany obciążenia ze znanym stabilnym okresem pracy. Diagnoza jest bardziej wiarygodna, gdy kilka sygnałów zmienia się jednocześnie, a mniej wiarygodna, gdy opiera się wyłącznie na dźwięku lub wyglądzie powierzchni.
Dlaczego stal nierdzewna umacnia się podczas obróbki skrawaniem?
Odkształcenie plastyczne w pobliżu strefy skrawania może zwiększyć lokalną wytrzymałość. Przestój, tarcie, zużyta krawędź, niestabilne zaangażowanie ostrza lub kolejne lekkie przejścia mogą sprawić, że przy następnym przejściu narzędzie zetknie się ze zmienioną powierzchnią. Należy diagnozować przebieg skrawania, zamiast uznawać „umocnienie przez zgniot” za pełną przyczynę problemu. Warto łącznie sprawdzić powstawanie wiórów, zużycie krawędzi, dźwięk i obciążenie, ponieważ zmiana powierzchni może też wynikać z ugięcia, koncentracji ciepła lub ponownego skrawania wiórów, a nie z jednego ustawienia.
Jak w zakładzie odróżnić zużycie narzędzia od przemieszczania się części?
Należy śledzić tę samą cechę podczas cyklu skrawania, po zwolnieniu przyrządu mocującego, po okresie chłodzenia i przy powtórnym pomiarze. Zużycie narzędzia często koreluje z historią krawędzi, obciążeniem, postacią wiórów i pozycją w serii; przemieszczanie się części zależy od zamocowania, temperatury, kolejności usuwania półfabrykatu, podparcia i upływu czasu. Należy zmieniać jednorazowo tylko jedną grupę przyczyn i przy każdym wyniku zapisywać stan części. Pojedynczy wymiar zmierzony na końcu cyklu nie pozwala rozróżnić tych przyczyn.
Czy niższa wartość Ra oznacza lepszą powierzchnię stali nierdzewnej?
Nie. Niższa wartość Ra przedstawia jeden określony wynik pomiaru profilowego; nie dowodzi tekstury arealnej, stanu krawędzi, czystości, pasywacji ani odporności na korozję. Przed porównaniem dwóch wyników należy potwierdzić parametr, kierunek, filtr, długość oceny, miejsce pomiaru na powierzchni i stan części, a następnie wykorzystywać tę wartość wyłącznie w odniesieniu do tak określonej mierzonej wielkości.
Co należy zapisać, gdy wymiar części ze stali nierdzewnej zmienia się po zwolnieniu mocowania?
Należy zapisać cechę i bazę odniesienia, temperaturę, stan zamocowania i zwolnienia, metodę pomiaru, upływ czasu, kolejność usuwania półfabrykatu, układ podparcia oraz historię korekt położenia narzędzia. Te informacje pomogą rozróżnić hipotezy dotyczące wpływu temperatury, sprężystości, zamocowania, zużycia, metody pomiaru i naprężeń własnych, zanim zespół zmieni proces skrawania.
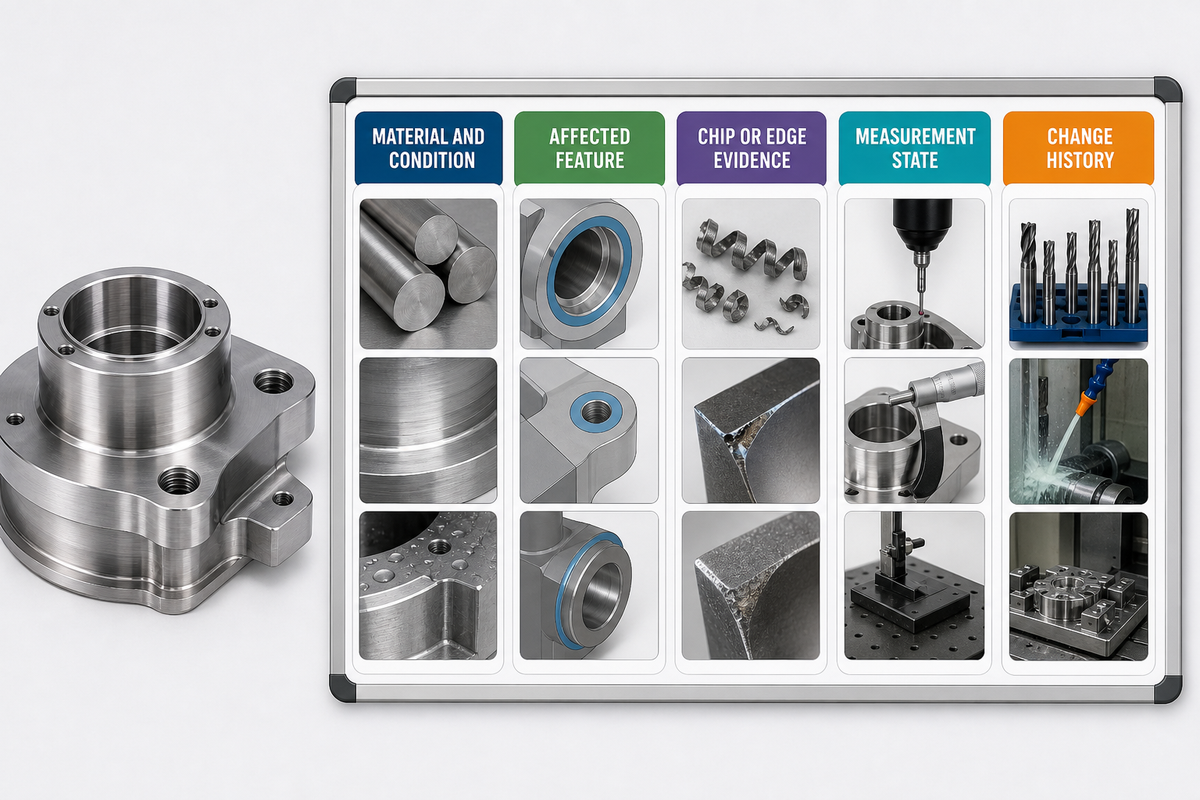
Od objawu do przeglądu produkcyjnego
Należy przekazać oznaczenie i stan materiału, rysunek, cechę, której dotyczy problem, dane o wiórach lub krawędzi, stan pomiaru oraz historię zmian. Dzięki tym informacjom zespół produkcyjny Zhenling Metal otrzyma lepszy punkt wyjścia niż przy prośbie o uniwersalną prędkość lub posuw. Przed otwarciem formularza kontaktowego Blocksy można również zapoznać się z osobnym zakresem usług produkcyjnych.
Omów problem z obróbką stali nierdzewnejŹródła
- NIST, Przykłady zastosowań pomiarów bezpośrednio na obrabiarce i informacje dotyczące operacji obróbki skrawaniem
- NIST, Identyfikowalność metrologiczna
- ISO, zakres i status normy ISO 21920-2:2021 dotyczącej tekstury powierzchni mierzonej metodą profilową
- ISO, status projektu komitetu ISO/CD 21920-2 Edition 2
- ISO, zakres normy ISO 25178-2:2021 dotyczącej tekstury powierzchni mierzonej metodą arealną
- ASTM International, zakres normy A380/A380M-25 dotyczącej czyszczenia, zanieczyszczeń i pasywacji
- NIST, Modelowanie sił w wytwarzaniu hybrydowym
- Repozytorium Uniwersytetu Balıkesir, badanie naprężeń własnych po obróbce skrawaniem AISI 304
- British Stainless Steel Association, Ogólne zasady obróbki skrawaniem stali nierdzewnych
- Cutting Tool Engineering, Obróbka skrawaniem stali nierdzewnej
- Cutting Tool Engineering, Monitorowanie drgań samowzbudnych z użyciem danych ze sterownika i czujników
Ten artykuł to oparty na dostępnych dowodach poradnik redakcyjny od Zhenling Metal. Nie zastępuje certyfikatu materiału, licencjonowanej normy, przeglądu rysunku, kontrolowanego skrawania próbnego ani planu kontroli dostosowanego do konkretnego zastosowania.






