
Kontaktieren Sie Zhenling

Bei der CNC-Bearbeitung von PTFE (Teflon) wird massives Fluorpolymer-Halbzeug zu Präzisionsteilen zerspant. Dabei müssen die geringe Steifigkeit, thermische Bewegung und der Kaltfluss kontrolliert werden. Suchanfragen zu Teflon-Bearbeitung oder bearbeiteten Teflonteilen beziehen sich in der Regel auf denselben spanenden Prozess. Werkstoffsorte, Halbzeugform, Spannkraft und Prüftemperatur beeinflussen sämtlich das freigegebene Maß. Deshalb sollten Zeichnung und Angebotsanfrage diese Angaben enthalten, bevor ein Lieferant eine Toleranz zusagt.
Bei der CNC-Bearbeitung von PTFE (oft Teflon genannt) wird massives PTFE-Halbzeug zu Präzisionsteilen zerspant. Sein Verhalten in der Fertigung wird leicht missverstanden. Dieser Artikel behandelt Teflon in massiver Form: bearbeitetes Stangen- und Plattenhalbzeug, aus dem kundenspezifische PTFE-Teile und Komponenten gefertigt werden – nicht die Antihaftbeschichtung, an die die meisten Menschen beim Namen Teflon denken. Käufer gehen davon aus, dass es sich wie ein anderer technischer Kunststoff bearbeiten lässt. Das ist nicht der Fall. Ob Sie nach PTFE-CNC-Bearbeitung, CNC-Bearbeitung von Teflon oder einfach nach Teflon-Bearbeitung suchen: Das zugrunde liegende Werkstoffverhalten und die dadurch verursachten Toleranzprobleme bleiben gleich. Im Folgenden erfahren Sie, was die Bearbeitung von PTFE tatsächlich anspruchsvoll macht, wie Halbzeugform und Füllstoffe das Bauteil beeinflussen, warum Maße nach dem Ausspannen abweichen können und worauf Sie achten sollten, bevor Sie einem Lieferanten eine Zeichnung vorlegen – unabhängig davon, ob es sich um einen Fluorpolymer-Spezialisten oder einen allgemeinen Anbieter von CNC-Kunststoffbearbeitung handelt.
Was macht die Bearbeitung von PTFE besonders? (Geringe Steifigkeit, Kaltfluss und Wärmeausdehnung)
Polytetrafluorethylen (PTFE) ist ein Fluorpolymer – ein vollständig fluoriertes Fluorkohlenstoffpolymer aus sich wiederholenden Kohlenstoff- und Fluoratomen. Es zeichnet sich durch einen niedrigen Reibungskoeffizienten, eine breite Chemikalienbeständigkeit, geringe Wärmeleitfähigkeit und hohe Wärmebeständigkeit aus. Sein nutzbarer Temperaturbereich wird häufig mit etwa -200 °C bis 260 °C (-330 °F bis 500 °F) angegeben, abhängig von den Grenzen der jeweiligen Werkstoffsorte und Anwendung. Diese Eigenschaften machen PTFE dort nützlich, wo Chemikalienbeständigkeit, Wasserbeständigkeit, elektrische Isolierung oder thermische Stabilität gefragt sind.
Unter den Werkstoffen für die CNC-Bearbeitung kommt PTFE aufgrund seiner Eigenschaften infrage, wenn eine ausgezeichnete Chemikalienbeständigkeit sowie gute physikalische und elektrische Isolationseigenschaften gefragt sind. PTFE-Anwendungen müssen dennoch für die jeweilige Werkstoffsorte geprüft werden. Auch wenn der Werkstoff oft als chemisch inert beschrieben wird, müssen die Grenzen hinsichtlich Chemikalien, Temperatur und Konzentration für die spezifizierte Werkstoffsorte überprüft werden.
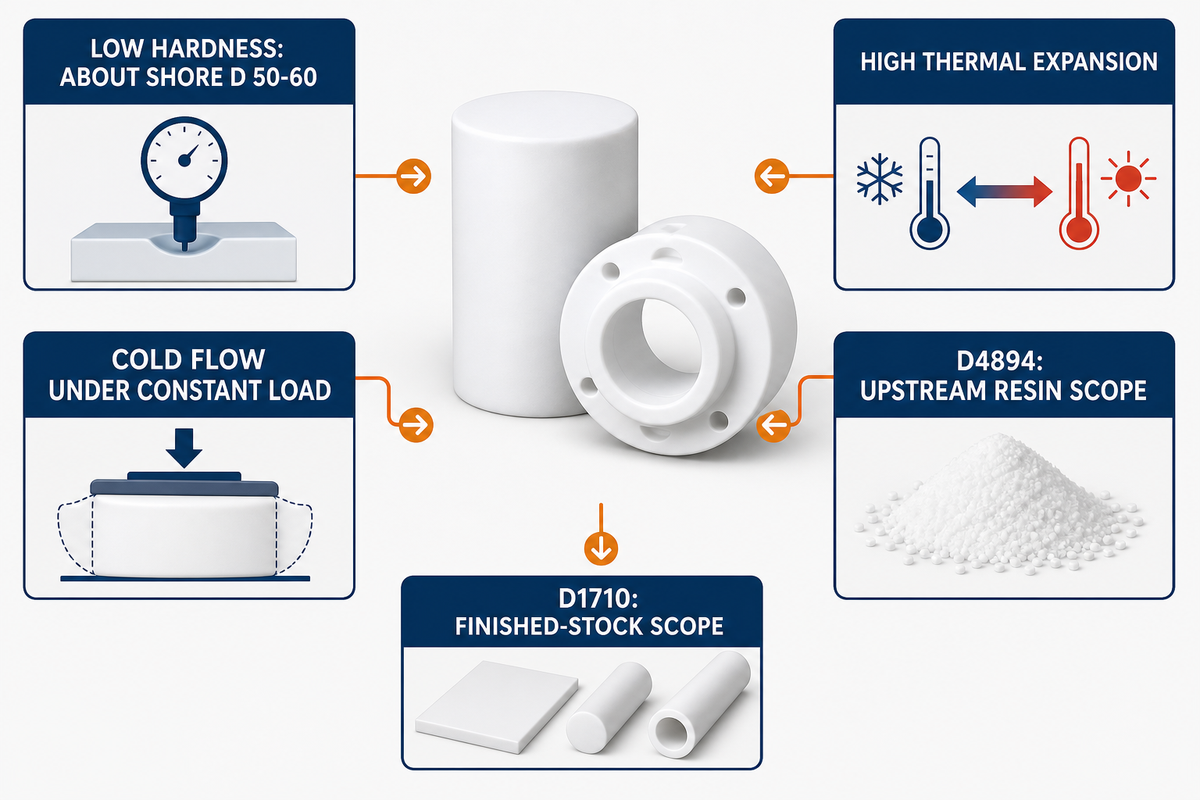
Diese besonderen Eigenschaften zu verstehen, ist der erste Schritt zur erfolgreichen PTFE-Bearbeitung. Aus mechanischer Sicht unterscheidet sich PTFE von Metallen oder steifen Kunststoffen, die üblicherweise in einer CNC-Fertigung bearbeitet werden. Drei Eigenschaften verursachen die wiederkehrenden Herausforderungen in diesem Leitfaden: die geringe Härte (ein zitierter Praxisleitfaden nennt etwa Shore D 50-60), ein hoher Wärmeausdehnungskoeffizient und die Neigung zum Kaltfluss (langsame Verformung unter konstanter mechanischer Belastung, selbst bei Raumtemperatur). PTFE ist mit vielen Industriechemikalien verträglich, doch müssen die genaue Werkstoffsorte, Temperatur, Konzentration und Expositionsbedingungen weiterhin anwendungsspezifisch auf Verträglichkeit geprüft werden. Kurz gesagt: Bei der Zerspanbarkeit von Teflon kommt es darauf an, geringe Steifigkeit, Wärmeausdehnung und Kaltfluss gemeinsam zu beherrschen – nicht eine einzelne Eigenschaft isoliert.
Die zitierten ASTM-Quellen unterscheiden zwischen Granulat für Formpressen oder Stangpressen und fertigem extrudiertem Rundmaterial, dickwandigen Rohren und Halbzeugen. Für Teams, die Thermoplaste bearbeiten, behandelt dieser Leitfaden daher den Geltungsbereich von D4894 für Harz als vorgelagert und den von D1710 für Fertighalbzeug als massiven Ausgangswerkstoff für CNC-Drehen oder -Fräsen. Aus diesen Normen geht nicht hervor, ob ein bestimmter Lieferant thermoplastisches Spritzgießen oder ein anderes Verfahren zur Zwischenformung des Halbzeugs einsetzt. Den tatsächlichen Fertigungsablauf müssen Sie separat überprüfen.
| PTFE-Eigenschaft | Folge für die Zerspanung | Zu überprüfende Kontrolle |
|---|---|---|
| Wärmeausdehnung (veröffentlichter Bereich etwa 100-200 ×10-6/°C) | Ein warmes Geometrieelement ändert beim Abkühlen auf Prüftemperatur seine Größe | Messung der Bauteiltemperatur und werkstoffsortenspezifischer Ausgleich |
| Geringe Härte | Stumpfe Werkzeuge oder übermäßige Schnittkräfte können die Oberfläche mitziehen oder aufreißen | Scharfe Werkzeuggeometrie, leichte Schlichtschnitte und Prüfung des Erstmusters |
| Kaltfluss unter anhaltender Belastung | Spann- oder Montagebelastungen können das freigegebene Maß im Laufe der Zeit verändern | Werkstückspannung mit geringer Kraft sowie ein festgelegter Stabilisierungs- und Prüfzustand |
Ist PTFE schwer zu bearbeiten?
PTFE lässt sich nicht deshalb schwer bearbeiten, weil es hart wie Metall wäre – es ist weich, wenig steif und neigt zum Kaltfluss. Die Herausforderung besteht darin, das Maß zu halten, nicht darin, den Werkstoff zu zerspanen. Weich bedeutet nicht, dass sich der Werkstoff leicht mit engen Toleranzen bearbeiten lässt. Ein scharfes Werkzeug zerspant PTFE-Halbzeug ohne große Schwierigkeiten. Probleme treten erst später auf, wenn sich das Bauteil nach dem Ausspannen entspannen, verziehen oder schrumpfen kann.
Praxisquellen beschreiben das Risiko von Teilen außerhalb der Spezifikation, wenn PTFE wie ein steifer Kunststoff behandelt und in einem Arbeitsgang fertigbearbeitet wird, ohne Temperatur oder Entspannung zu berücksichtigen. Zu den empfohlenen Kontrollen zählen die Trennung von Schrupp- und Schlichtbearbeitung, sofern die Toleranz dies erfordert, eine Begrenzung der Spannkraft und die Festlegung der Prüftemperatur.
PTFE-Halbzeugformen: Rundmaterial, Stangenmaterial und Platten vor der Zerspanung auswählen
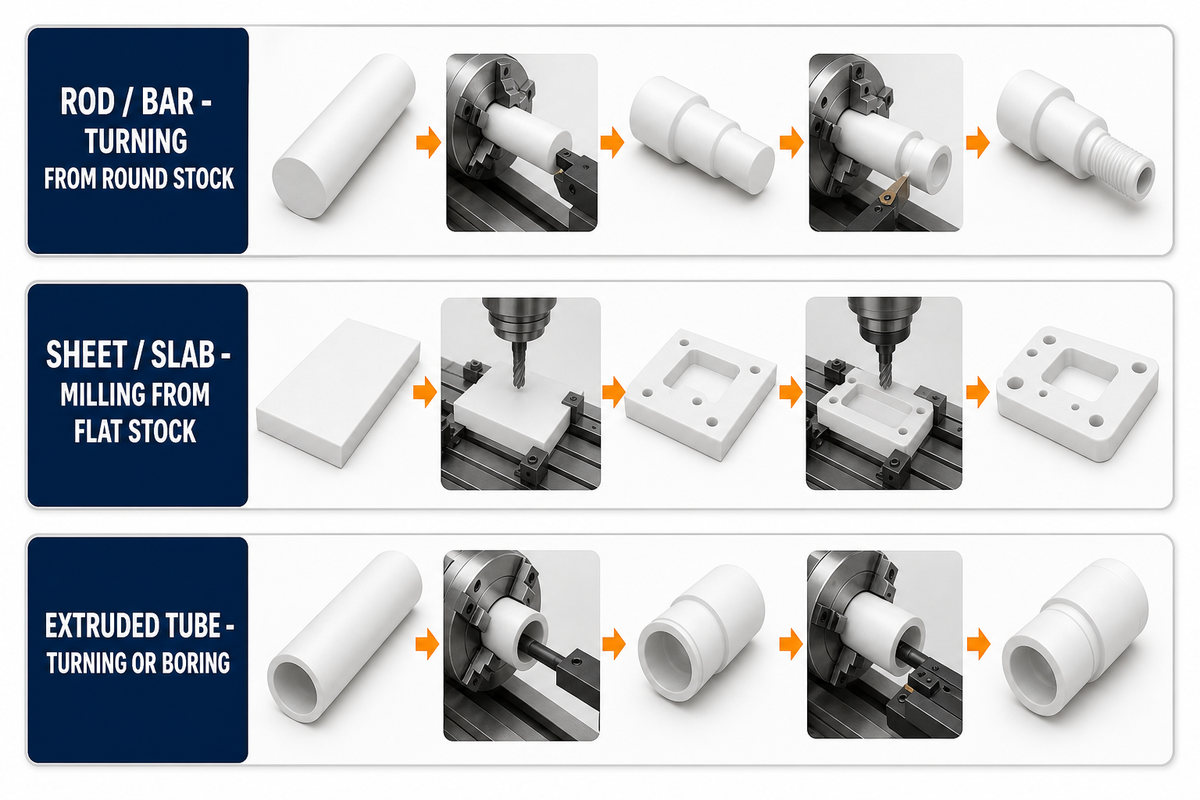
Als Faustregel für die geometriebasierte Planung sollten Sie die Auswahl der Halbzeugform vom fertigen Bauteil und nicht von einer allgemeinen Vorliebe für Rundmaterial oder Platten ableiten. Rund- und Stangenmaterial bieten häufig die runde Ausgangsform für Drehteile, Platten ein flaches Halbzeug für Frästeile. Bei manchen Hülsen oder Buchsen kann Rohr den Zerspanungsaufwand verringern. Die tatsächliche Auswahl hängt weiterhin von verfügbaren Abmessungen, Bearbeitungszugabe, Werkstoffsorte, Zertifizierung und Fertigungsplan des Lieferanten ab. Der Geltungsbereich der ASTM-Normen für Halbzeugformen allein belegt nicht, dass ein bestimmter Fertigungsablauf am wenigsten Abfall oder Kosten verursacht.
Wenn die Zeichnung mehrere Werkstoffe für die CNC-Bearbeitung zulässt, sollten Sie vor der Auswahl von Werkstoffsorte und Halbzeugform zunächst die Anforderungen an Chemikalien- und Temperaturbeständigkeit vergleichen. So lässt sich vermeidbarer Ausschuss bei PTFE-Zerspanteilen reduzieren, ohne Rundmaterial, Stangenmaterial oder Platten pauschal als Standardlösung anzusetzen.
| Halbzeugform | Typischer Zerspanungsablauf | Geeigneter Bauteiltyp |
|---|---|---|
| Rundmaterial / Stangenmaterial | Möglicher Ablauf: Drehen aus rundem Halbzeug | Häufig geprüft für rotierende Dichtungen, Buchsen, Ventilsitze und Distanzstücke |
| Platte / Block | Möglicher Ablauf: Fräsen aus flachem Halbzeug | Häufig geprüft für Flachdichtungen, Isolierblöcke und Verschleißplatten |
| Extrudiertes Rohr | Möglicher Ablauf: Drehen oder Ausdrehen aus Rohrhalbzeug | Häufig geprüft für Hülsen, Auskleidungen und dickwandige Buchsen |
Die Beschaffung von Halbzeug nach ASTM D1710 – der einschlägigen Spezifikation für extrudiertes PTFE-Rundmaterial, dickwandige Rohre und Halbzeuge – schafft für Käufer eine rückverfolgbare Werkstoffgrundlage. Die zitierte Norm unterscheidet zwischen Neuware und wiederaufbereitetem Harz. Wenn auf einem Zertifikat stattdessen „regranuliertes PTFE“ oder eine andere Bezeichnung steht, muss der Lieferant sie der bestellten ASTM-Kategorie zuordnen. Gehen Sie nicht davon aus, dass die Begriffe gleichbedeutend sind. Jede Zertifizierung muss weiterhin zur bestellten Harzkategorie, Werkstoffsorte und Halbzeugform passen und ersetzt nicht die Prüfung des Fertigteils.
Bei Drehteilen aus Rund- oder Stangenmaterial mit rotationssymmetrischen Geometrieelementen sollten Sie die Drehkapazität des Lieferanten anhand des Halbzeugdurchmessers, der Bauteillänge und der Prüfanforderungen überprüfen. Dichtdurchmesser werden häufig zunächst aus rundem Halbzeug gedreht; nicht rotationssymmetrische Geometrieelemente können einen zusätzlichen Fräsarbeitsgang erfordern. Weitere Informationen zu den entsprechenden Fertigungsmöglichkeiten finden Sie auf unserer Seite zum CNC-Drehen. Prüfen Sie die Ausstattung und den nutzbaren Arbeitsbereich anhand der tatsächlichen Zeichnung, anstatt diese aus dem Link abzuleiten.
Zerspanungsverfahren und Techniken: Werkzeuge, Schnittwerte und Werkstückspannung
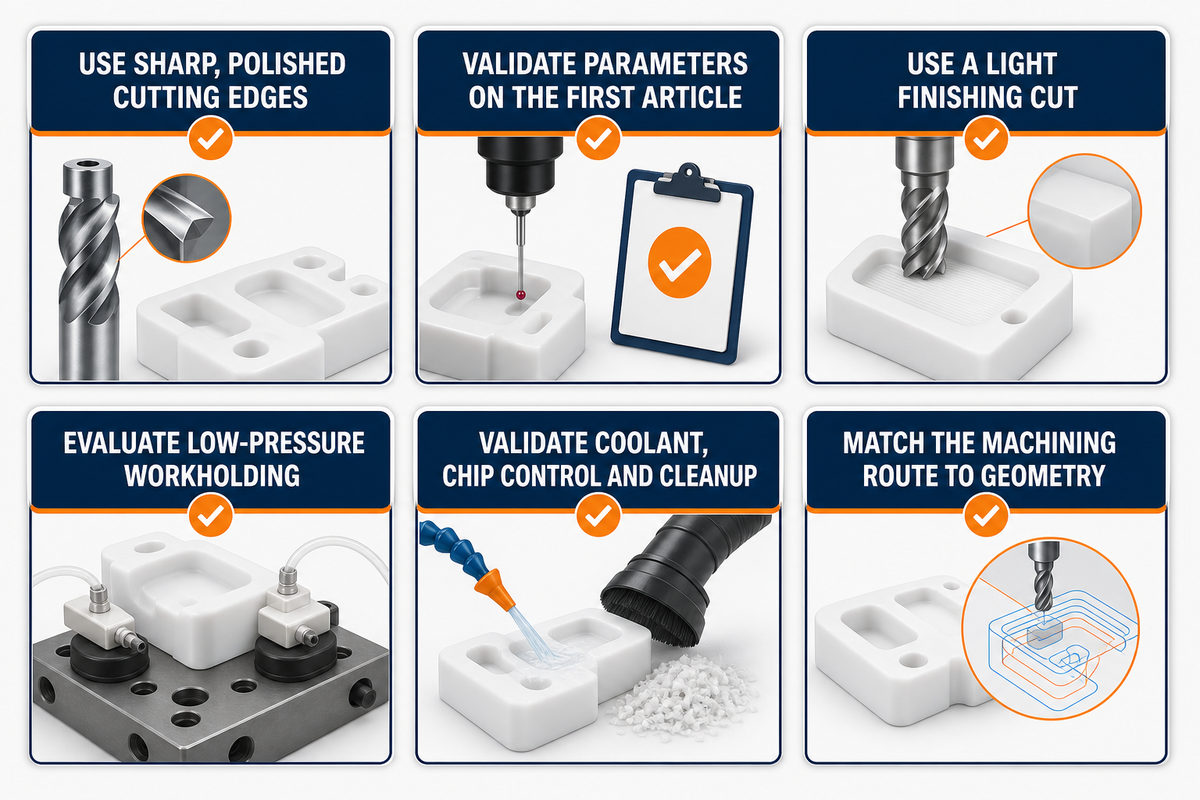
Für Teams, die PTFE bearbeiten, unterscheidet sich das Prozessfenster von dem für Metalle. Werden metallbezogene Schnittwerte ohne Prüfung übernommen, können Oberflächenbeschaffenheit oder Maße des Erstmusters beeinträchtigt werden. „CNC-Bearbeitung und Fräsen“ mag als allgemeine Leistungsbeschreibung dienen, doch müssen sowohl Dreh- als auch Fräsaufspannungen die geringe Steifigkeit, thermische Bewegung und den Kaltfluss von PTFE berücksichtigen. Die folgenden Richtwerte sind Ausgangspunkte und müssen für die tatsächliche Werkstoffsorte, den Durchmesser, die Werkzeuggeometrie und die Spannvorrichtung überprüft werden:
Quellenkontext: Überblick von American Machinist zum Verhalten von PTFE.
- Werkzeuge. Praxisleitfäden empfehlen scharfe, polierte Schneidkanten mit positivem Spanwinkel und ausreichendem Freiwinkel, damit das Werkzeug den weichen Werkstoff schert, statt ihn mitzureißen. Prüfen Sie die Oberflächenbeschaffenheit am Erstmuster, bevor Sie Werkzeug- und Parameterplan festlegen. Hartmetall ist ein üblicher Ausgangspunkt. PKD kann bei abrasiven, gefüllten Werkstoffsorten die Standzeit erhöhen, ist aber nicht grundsätzlich erforderlich.
- Drehzahl und Vorschub. Wählen Sie die Schnittwerte passend zur tatsächlichen PTFE-Werkstoffsorte, zum Durchmesser, zur Werkzeuggeometrie und zur Aufspannung, statt Werte für Metalle zu übernehmen. Ziel ist es, Reibungswärme und Mitziehen des Werkstoffs zu begrenzen und zugleich einen sauberen Scherschnitt zu erzielen. Da veröffentlichte Empfehlungen voneinander abweichen, sollten Sie die gewählten Werte am Erstmuster überprüfen, statt niedrigere Werte als allgemeingültig anzusehen.
- Schnitttiefe. Bei dünnen Wänden oder kleinen Geometrieelementen sollte ein leichter Schlichtschnitt übermäßige Schnittkräfte vermeiden. Prüfen Sie anschließend das freigegebene Maß, nachdem sich das Bauteil stabilisiert hat.
- Werkstückspannung. Da PTFE weich ist und Kaltfluss zeigt, kann übermäßiger Druck im Schraubstock oder in der Spannzange das Bauteil verformen, bevor der Schnitt abgeschlossen ist. Bei engen Toleranzen sollten Sie Spannbacken aus weichem Material mit geringem Spanndruck, Vakuumabstützung oder eine andere Spannvorrichtung mit verteilter Kontaktfläche prüfen. Bestätigen Sie anschließend das Maß nach dem Ausspannen.
- Kühlmittel und Spanabfuhr. Verunreinigung durch Kühlmittel ist eine dokumentierte Fehlerursache bei der PTFE-Bearbeitung. „Druckluft und Sprühnebel“ oder „wasserlösliche Kühlschmierstoffe“ sollten nicht als allgemeingültige Empfehlungen verstanden werden. Ein Prozess mit wasserlöslichen Kühlschmierstoffen muss weiterhin hinsichtlich Spanabfuhr, Wärmeregulierung, Medienverträglichkeit, Reinigung und Sauberkeitsanforderungen des Bauteils geprüft werden.
- Fräsen oder Drehen. Rotationssymmetrische Geometrien werden üblicherweise aus Rund-, Stangen- oder Rohrhalbzeug auf einer Drehmaschine gefertigt. Beim CNC-Fräsen wird für flache oder prismatische Geometrien meist eine Platte oder ein Block verwendet. Die Werkzeuggeometrie muss dennoch am Erstmuster geprüft werden, denn eine Konfiguration, die bei einer Werkstoffsorte und einem Durchmesser funktioniert, lässt sich nicht automatisch auf eine andere übertragen.
Toleranzen bei der PTFE-Bearbeitung: Warum Kaltfluss und Wärmeausdehnung Ihre Maße verändern
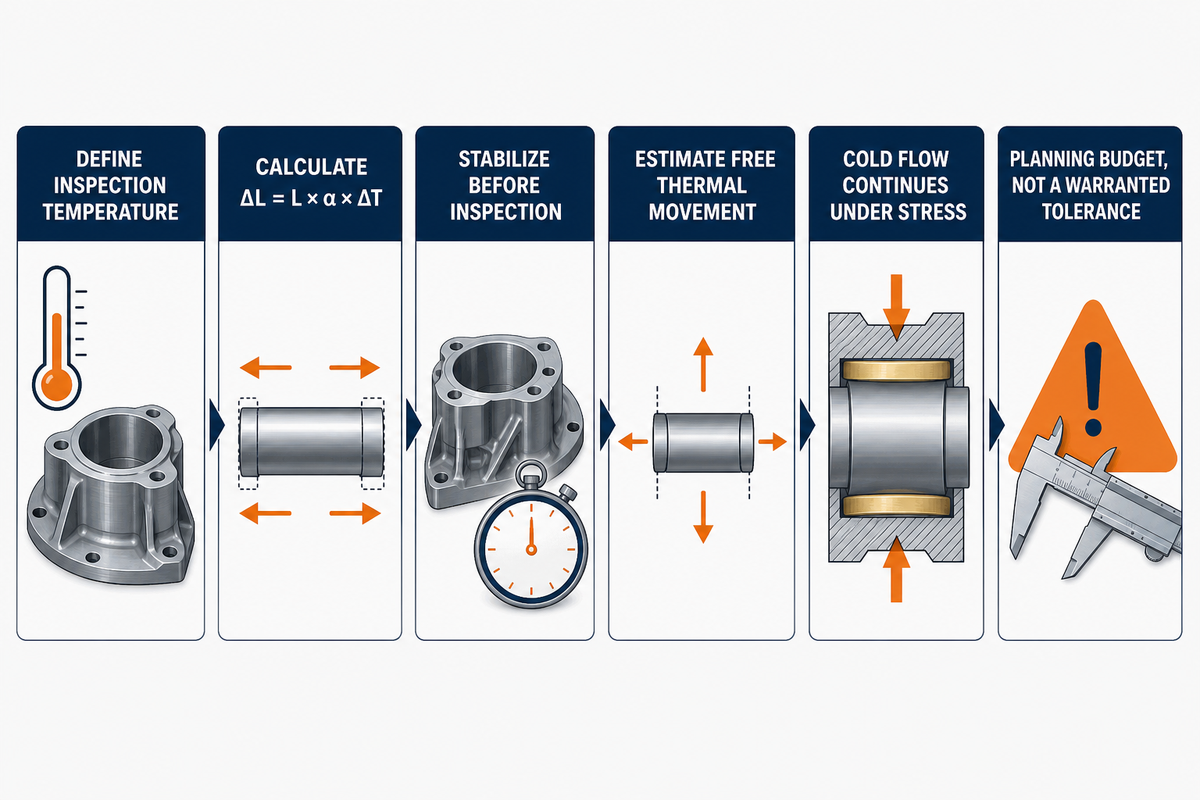
Die verbreitete Annahme, dass „sich mit PTFE keine engen Toleranzen einhalten lassen“, trifft nicht immer zu. Nicht ausgeglichene Wärmeausdehnung und Kaltfluss verändern die Maße nach dem Ausspannen; das stimmt. Die Veränderung ist jedoch nicht unvermeidlich. Praxisleitfäden nennen bei kontrollierten PTFE-Drehteilen mit Temperaturmessung und kompensierter Programmierung etwa ±0,02 mm. Für nicht kontrolliertes Neuware-PTFE werden zugleich etwa ±0,05 mm angegeben. Diese Werte dienen als Planungsrichtwerte für Oberflächenbeschaffenheit und Toleranzen, nicht als pauschale Zusage zur Fertigungsfähigkeit.
Benanntes Modell Toleranzmatrix zur Wärmeausdehnung in 9 Zeilen. Die Tabelle wendet die Beziehung zur linearen Ausdehnung ΔL = L × α × ΔT auf drei Geometriemaße und drei Temperaturdifferenzen an. Zugrunde liegt der veröffentlichte Planungsbereich für ungefülltes PTFE von 100-200×10-6/°C. Die Schätzung umfasst nur die freie Wärmebewegung. Spannungszustand und zeitabhängiger Kaltfluss müssen separat bewertet werden.
| Art des Geometrieelements | Wanddickenbereich | Temperaturdifferenz (von der Bearbeitungstemperatur bis zur Umgebungstemperatur) | Geschätzte Maßänderung* |
|---|---|---|---|
| 25 mm Außendurchmesser, Innendurchmesser oder Länge | In der Gleichgewichtsberechnung nicht verwendet | 5°C | 0,0125-0,0250 mm |
| 25 mm Außendurchmesser, Innendurchmesser oder Länge | In der Gleichgewichtsberechnung nicht verwendet | 10°C | 0,0250-0,0500 mm |
| 25 mm Außendurchmesser, Innendurchmesser oder Länge | In der Gleichgewichtsberechnung nicht verwendet | 15°C | 0,0375-0,0750 mm |
| 50 mm Außendurchmesser, Innendurchmesser oder Länge | In der Gleichgewichtsberechnung nicht verwendet | 5°C | 0,0250-0,0500 mm |
| 50 mm Außendurchmesser, Innendurchmesser oder Länge | In der Gleichgewichtsberechnung nicht verwendet | 10°C | 0,0500-0,1000 mm |
| 50 mm Außendurchmesser, Innendurchmesser oder Länge | In der Gleichgewichtsberechnung nicht verwendet | 15°C | 0,0750-0,1500 mm |
| 100 mm Außendurchmesser, Innendurchmesser oder Länge | In der Gleichgewichtsberechnung nicht verwendet | 5°C | 0,0500-0,1000 mm |
| 100 mm Außendurchmesser, Innendurchmesser oder Länge | In der Gleichgewichtsberechnung nicht verwendet | 10°C | 0,1000-0,2000 mm |
| 100 mm Außendurchmesser, Innendurchmesser oder Länge | In der Gleichgewichtsberechnung nicht verwendet | 15°C | 0,1500-0,3000 mm |
*Berechnung: Maßänderung = Geometriemaß × WAK × Temperaturdifferenz. Die Richtung hängt davon ab, ob sich das Bauteil erwärmt oder abkühlt und ob das kontrollierte Maß ein Außen- oder Innendurchmesser oder eine Länge ist. Die Wanddicke beeinflusst Erwärmung, Abkühlung und Spannungsverhalten, nicht aber die Berechnung der linearen Ausdehnung im Gleichgewicht. Betrachten Sie das Ergebnis als Planungswert, nicht als zugesicherte Toleranz, und bestätigen Sie die Daten der tatsächlichen Werkstoffsorte sowie die vereinbarte Prüftemperatur.
Rechenbeispiel. Betrachten wir eine gedrehte PTFE-Buchse mit 40 mm Außendurchmesser, die nach der Fertigbearbeitung bei 32°C gemessen und bei 22°C geprüft wird – eine Differenz von 10°C. Mit demselben Bereich von 100-200×10-6/°C ergibt sich 40 mm × 10°C × 0,0001-0.0002, also etwa 0,040-0,080 mm freie Wärmebewegung. Im Vergleich zu einer Zeichnungstoleranz von ±0,02 mm entspricht diese Schätzung dem Zwei- bis Vierfachen der einseitigen Toleranz, noch bevor Spannungen durch die Spannvorrichtung oder Kaltfluss berücksichtigt werden. Das Beispiel zeigt, warum ein Lieferant werkstoffsortenspezifische Wärmedaten, eine festgelegte Prüftemperatur und eine validierte Kompensation benötigt, statt eines pauschalen Korrekturwerts.
Kaltfluss ist eine langsamere Einflussgröße als thermische Bewegung: Unter anhaltender Spann- oder Montagebelastung kann PTFE auch nach der Bearbeitung weiter kriechen. Praxisberichte empfehlen, enge Geometrieelemente zunächst vorzubearbeiten, dann eine festgelegte Entspannungszeit abzuwarten und anschließend auf Maß fertigzubearbeiten. Diese Zeitspanne hängt vom Prozess ab und muss für Werkstoffsorte, Geometrie, Spannungszustand und Prüfplan validiert werden, statt sie aus einem einzelnen Fertigungsbeispiel zu übernehmen.
Kaltfluss kann auch nach dem Stillstand der Spindel weitergehen, wenn das Bauteil noch unter Spann- oder Montagedruck steht. Legen Sie bei engen Toleranzen fest, wann das Bauteil ausgespannt, stabilisiert und geprüft wird. Gehen Sie nicht davon aus, dass der warme Messwert bei noch gespanntem Bauteil dem endgültigen Zustand entspricht.
— Zusammenfassung des Prozessrisikos anhand der zitierten Praxisquellen
Welche Toleranz ist bei der PTFE-Bearbeitung erreichbar?
Die erreichbare Toleranz hängt von Werkstoffsorte, Geometrie, Werkstückspannung, Temperatur und Prüfverfahren ab. Kommerzielle Praxisleitfäden nennen etwa ±0,05 mm für Beispiele mit nicht kontrolliertem PTFE aus Neuware und etwa ±0,02 mm für kontrollierte Drehteile mit Wärmekompensation. Diese Werte sind Richtwerte für die Beschaffung, keine allgemeine Zusage zur Fertigungsfähigkeit. Gefüllte Werkstoffsorten können Wärmeausdehnung oder Kriechen verringern. Der genaue Effekt muss jedoch anhand der Daten des spezifizierten Werkstoffs und des validierten Prozesses des Lieferanten bestimmt werden.
Wenn eine Zeichnung enge Toleranzen fordert, sollten Sie Aufspannung, Temperaturregelung und Prüfverfahren gemeinsam bewerten. Unsere Seite zur Präzisions-CNC-Bearbeitung ist ein passendes internes Navigationsziel, aber kein Nachweis für erreichbare PTFE-Toleranzen. Die tatsächliche Zeichnung und der Prozess müssen weiterhin geprüft werden.
PTFE-Werkstoffsorten und Füllstoffe: Wie Glas-, Kohlenstoff- und Bronzefüllung die Zerspanbarkeit verändern
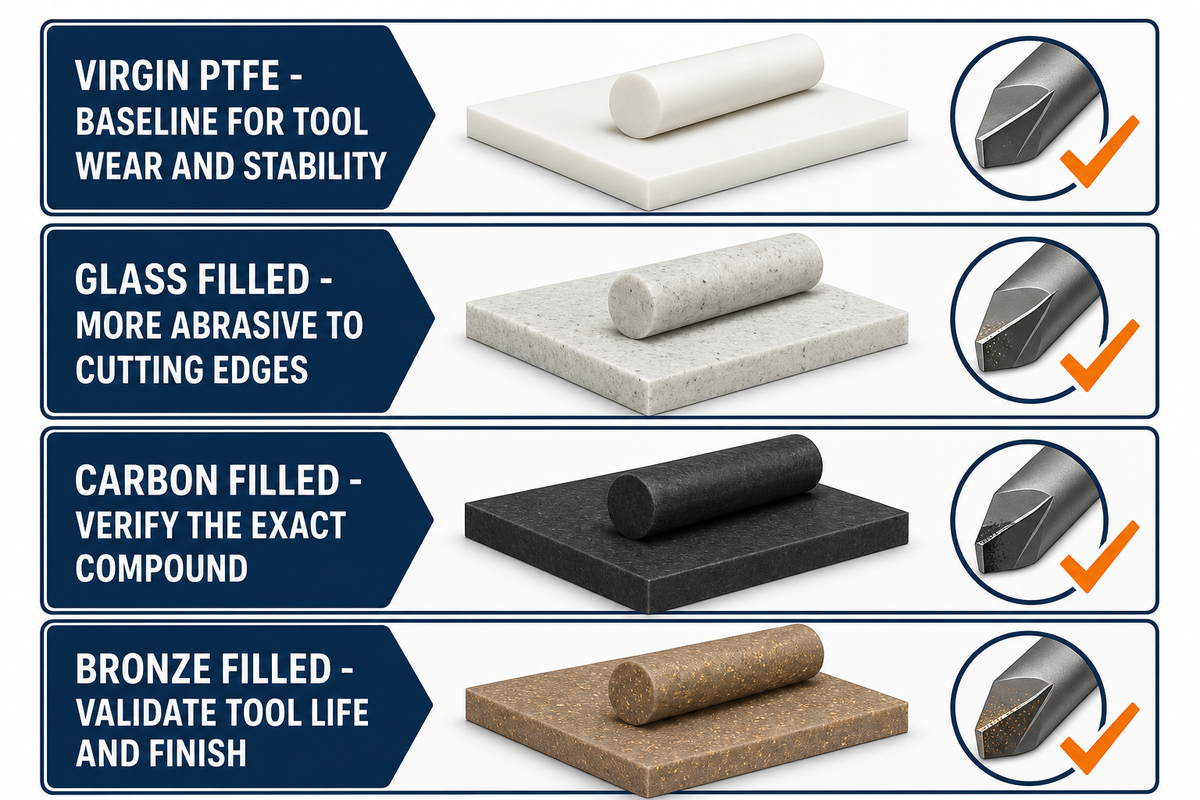
Wenn auf einer Zeichnung nur „PTFE“ steht, muss der Lieferant daraus ableiten, ob Neuware oder eine gefüllte Mischung gefordert ist. Kommerzielle Werkstoffsorten-Leitfäden unterscheiden Mischungen mit Glas, Kohlenstoff, Graphit, Bronze und Molybdändisulfid, da jeder dieser Füllstoffe Steifigkeit, Verschleiß, Reibung oder chemisches Verhalten verändert. Das zitierte technische NASA-Merkblatt zeigt zudem im engeren Sinn, dass eine bestimmte PTFE-Mischung mit Füllstoff die Wärmeausdehnung deutlich verringern kann. Daraus lässt sich jedoch kein einheitlicher Reduktionsfaktor für alle handelsüblichen Mischungen ableiten.
Gefüllte Werkstoffsorten können außerdem abrasiver auf Schneidwerkzeuge wirken. Glasfasern werden häufig als Ursache für schnelleren Schneidkantenverschleiß gegenüber PTFE aus Neuware genannt. Anbieterunterlagen zu verschiedenen modifizierten PTFE-Werkstoffen verwenden möglicherweise Bezeichnungen wie PTFE in technischer Werkstoffsorte, verbesserte mechanische Eigenschaften, Verschleißfestigkeit, höhere Druckfestigkeit und Verschleißbeständigkeit oder hohe Verschleißfestigkeit. Dies sind Vergleichsformulierungen der Anbieter, keine allgemeingültigen Rangfolgen. Fordern Sie das Datenblatt der genauen Mischung an und überprüfen Sie Standzeit, Druckfestigkeit, Verschleißbeständigkeit und freigegebene Maße an der vorgesehenen Geometrie.
| Füllstoffart | Auswirkung auf die Zerspanbarkeit | Typische Auswirkung auf Verschleiß und Werkzeug |
|---|---|---|
| PTFE aus Neuware / ungefüllt | Weich und anfällig für Kaltfluss und Mitziehen durch das Werkzeug | Ausgangsbasis zum Vergleich von füllstoffbedingtem Werkzeugverschleiß und Stabilität |
| Glasfasergefüllt (15-25 % nach Gewicht, gängige Handelsqualitäten) | Anbieterleitfäden beschreiben bei gängigen Mischungen eine höhere Steifigkeit und geringeres Kriechen | Abrasiver für Schneidkanten als der Werkstoff aus Neuware |
| Kohlenstoffgefüllt | Anbieterleitfäden beschreiben verbesserte Steifigkeit, Verschleißbeständigkeit und elektrische Leitfähigkeit | Die Auswirkung auf die Werkzeugstandzeit hängt von der genauen Kohlenstoffmischung ab |
| Bronzegefüllt | Anbieterleitfäden beschreiben verbesserte Druckfestigkeit und Verschleißeigenschaften | Dichte, metallgefüllte Mischung; Standzeit und Oberflächenbeschaffenheit überprüfen |
Eine aufgefundene Patentschrift beschreibt eine mit Nanokieselsäure modifizierte PTFE-Mischung, die auf Verschleiß- und Kriechverhalten abzielt. Ein einzelnes datiertes Patent belegt keinen allgemeinen oder aktuellen Zerspanungstrend. Betrachten Sie es daher als Beispiel für die Entwicklung von Werkstoffmischungen und nicht als Marktnachweis.
PTFE im Vergleich zu UHMW, Delrin (POM) und PEEK: Unterschiede bei der Zerspanbarkeit
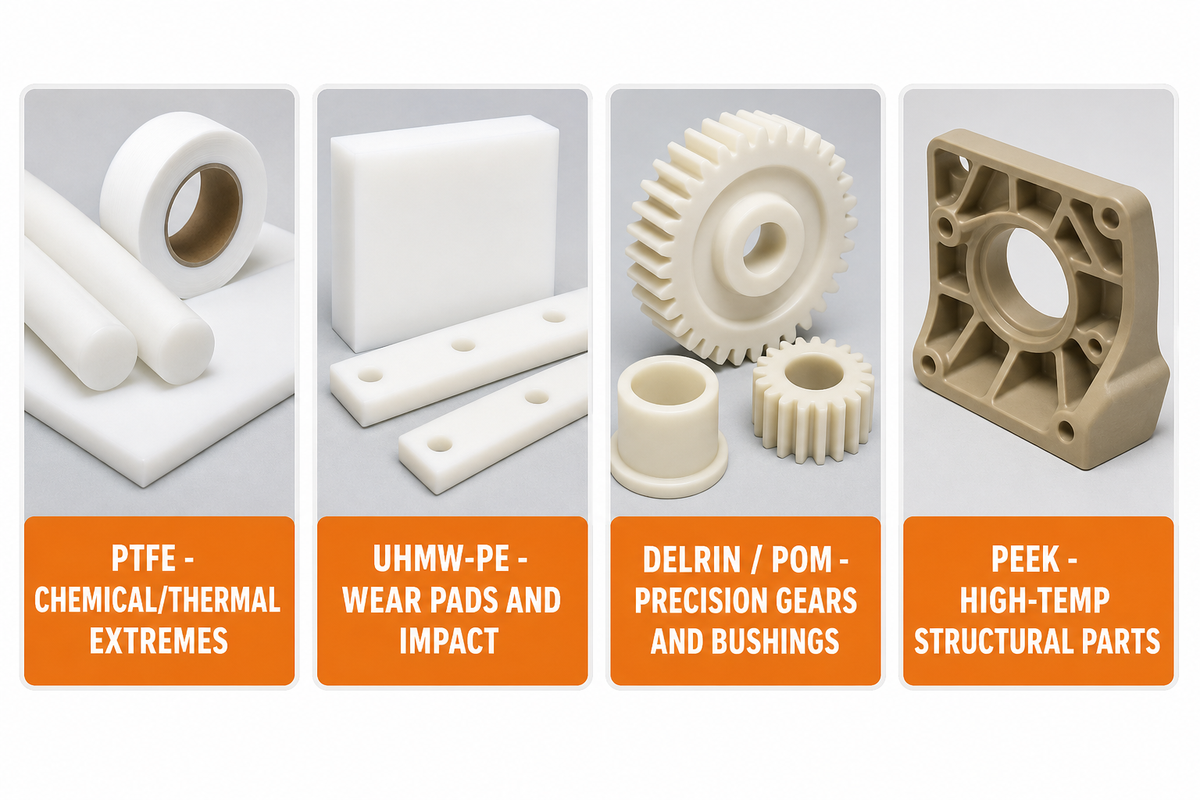
PTFE, UHMW-PE, Acetal/POM und PEEK erfüllen unterschiedliche Kombinationen von Anforderungen an Chemikalienbeständigkeit, Temperatur, Reibung, Steifigkeit, Verschleiß und Kosten. Als PTFE ähnlich beschriebene Werkstoffe können bei einer Eigenschaft vergleichbar sein und sich bei einer anderen deutlich unterscheiden. Ein kommerzieller Vergleich kann bei der Vorauswahl helfen, aber keinen Ersatzwerkstoff freigeben: Die genaue Werkstoffsorte muss anhand des Mediums, der Konzentration, der Temperatur, der Belastung und der regulatorischen Anforderungen geprüft werden. Nutzen Sie die folgende Tabelle als Planungsgrundlage und ersetzen Sie die ungefähren Werte anschließend durch aktuelle Herstellerdaten der in die engere Wahl genommenen Werkstoffsorte.
| Werkstoff | Zerspanbarkeit | Max. Einsatztemperatur. | Relative Kosten | Geeignete Anwendung |
|---|---|---|---|---|
| PTFE | Anspruchsvoll (weich, Kaltfluss, thermische Maßabweichung) | ~260°C | $15-40/kg | Extreme chemische und thermische Bedingungen, reibungsarme Dichtungen |
| UHMW-PE | Mittel (weich, aber weniger kriechgefährdet als PTFE) | ~80-100°C | Niedrig | Verschleißplatten, kostengünstige Gleitflächen, Schlagzähigkeit |
| Delrin / Acetal (POM) | Einfach (steif, enge Toleranzen problemlos erreichbar) | ~90-105°C | Niedrig bis mittel | Präzisionszahnräder, Buchsen, tragende Kunststoffteile |
| PEEK | Mittelschwer bis anspruchsvoll (hart, abrasiv für Werkzeuge, aber maßstabil) | ~250°C | Hoch | Hochtemperatur-Tragstrukturen mit engen Toleranzen und hoher Festigkeit |
Ingenieure wählen PTFE häufig dann, wenn Chemikalienbeständigkeit und geringe Reibung wichtiger sind als Steifigkeit, Toleranzstabilität und Bearbeitungskosten. Sind diese Eigenschaften nicht erforderlich, können Delrin oder UHMW-PE eine wirtschaftlichere Option sein. Die endgültige Auswahl hängt jedoch weiterhin von den tatsächlichen Bedingungen hinsichtlich Chemikalien, Temperatur, Belastung und Verschleiß ab.
Keiner der beiden Ersatzwerkstoffe ist für Branchen mit aggressiven Chemikalien oder hohen Temperaturen grundsätzlich eine kostengünstige Alternative. Der Vergleich dient der Vorauswahl und ist keine Werkstofffreigabe.
Wenn enge Toleranzen, Steifigkeit und eine unkomplizierte Bearbeitung wichtiger sind als die Reibungs- oder Chemikalienbeständigkeit von PTFE, ist Acetal/POM ein möglicher Kandidat für die Vorauswahl. Siehe unseren Leitfaden zur CNC-Bearbeitung von POM (Delrin/Acetal). Wenn hohe Einsatztemperaturen und strukturelle Steifigkeit zugleich erforderlich sind, kommt auch PEEK für die CNC-Bearbeitung als Vergleichskandidat infrage. Keine dieser Aussagen stellt ohne werkstoffsortenspezifische Verträglichkeits- und Belastungsdaten eine Freigabe dar.
Häufige Fehler bei der PTFE-Bearbeitung und wie Sie sie vermeiden
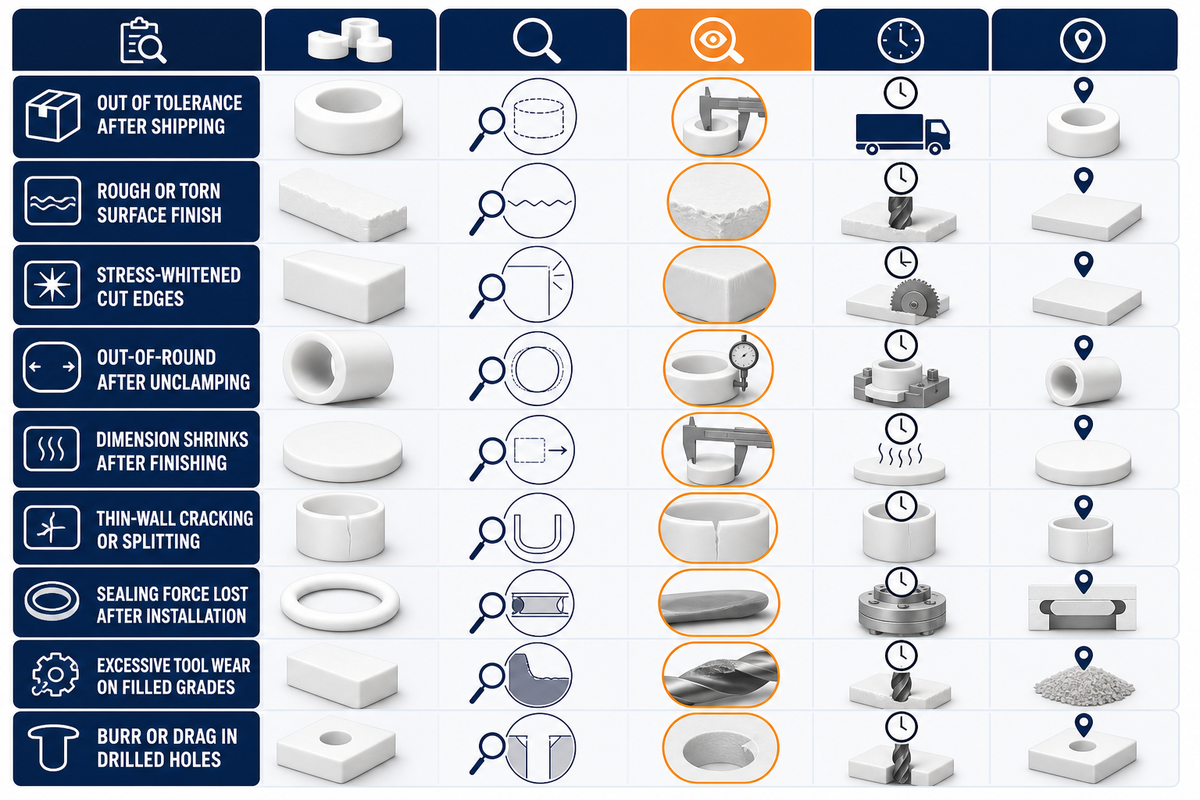
Die folgenden Symptome dienen als Fehlerdiagnose anhand veröffentlichter Erkenntnisse zum Verhalten von PTFE und Erfahrungsberichten aus der Praxis. Sie dokumentieren keine Fehlerhistorie von Zhenling. Jede Zeile enthält eine zu prüfende Hypothese: Erst die Prüfergebnisse am tatsächlichen Bauteil zeigen, ob Materialrelaxation, Temperatur, Aufspannung, Werkzeuge oder Konstruktionsursachen ausschlaggebend sind.
Benanntes Schema: 9-zeilige Matrix zu PTFE-Fehlern und ihren Ursachen.
| Symptom | Ursache | Abhilfe |
|---|---|---|
| Bauteil nach dem Versand außerhalb der Toleranz (an der Maschine innerhalb der Toleranz gemessen) | Kaltfluss bzw. Kriechen setzt sich nach der Zerspanung fort, insbesondere bei verbleibender Klemm- oder Montagebelastung | Vor dem Schlichtgang ein festgelegtes Relaxationsintervall erproben; Spannvorrichtungsdruck und Prüfzustand nach dem Ausspannen überprüfen |
| Raue, „faserige“ oder ausgerissene Oberfläche | Stumpfe Werkzeuge oder metalltypische Schnittparameter, die den Werkstoff schieben statt abscheren | Schärfe und Geometrie der Schneide prüfen; werkstoffsorten- und aufspannungsspezifische Schnittparameter am Erstmuster validieren |
| Aufhellungen oder spannungsbedingte Aufhellungen entlang der Schnittkanten | Lokale Überhitzung oder zu hohe Schnittkraft am Kontaktpunkt des Werkzeugs | Wärme und Schnittkraft prüfen; einen leichteren Schlichtschnitt und eine validierte Strategie zur Spankontrolle erproben |
| Bohrung nach dem Ausspannen unrund oder oval | Zu hohe Spannkraft verformt den weichen Werkstoff dauerhaft, bevor er ausgespannt wird | Spannkraft reduzieren oder verteilen und nach dem Ausspannen erneut messen; Spannvorrichtung am Erstmuster qualifizieren |
| Maß schrumpft nach dem Schlichtgang, aber noch vor dem Versand | Wärmeschrumpfung des Bauteils beim Abkühlen von der Schnitttemperatur auf Umgebungstemperatur | Bauteiltemperatur messen und werkstoffsortenspezifische Korrekturwerte anhand des vereinbarten Prüfplans erproben |
| Risse oder Spalten an dünnwandigen Geometrieelementen | Spannungskonzentration durch zu starkes Spannen oder einen aggressiven Vorschub an einem dünnen Querschnitt | Spann- und Schnittkräfte reduzieren; die Bohrungsbearbeitungsfolge am Erstmuster validieren |
| Dichtkraft geht Wochen nach dem Einbau verloren | Kaltfluss unter anhaltender Druckbelastung, der Monate später fälschlich als Zerspanungsfehler diagnostiziert wird | Kompressionsgrenzen und Kriechdaten der Mischung prüfen; eine gefüllte Werkstoffsorte nur anhand werkstoffsortenspezifischer Nachweise bewerten |
| Übermäßiger Werkzeugverschleiß bei Bauteilen aus gefülltem PTFE | Abrasive Füllstoffe (insbesondere Glasfasern) beschleunigen den Verschleiß der Schneide | Werkzeugstandzeit erfassen und Werkzeugwerkstoffe für die spezifizierte gefüllte Mischung vergleichen |
| Grat oder Materialschleppen an gebohrten bzw. mit Gewinde versehenen Bohrungen | Späne stauen sich, und der Werkstoff wird in tiefen oder Bohrungen mit kleinem Durchmesser mitgezogen | Scharfe Bohrergeometrie und einen möglichen Zyklus zum Spanbrechen am Erstmuster validieren |
Welche Nachteile hat PTFE?
Die wichtigsten praktischen Einschränkungen von PTFE in diesem Zerspanungskontext sind seine im Vergleich zu steiferen technischen Kunststoffen geringere Festigkeit und Steifigkeit, Verschleißrisiken bei bestimmten Anwendungen mit ungefülltem PTFE sowie Kaltfluss unter anhaltendem Druck. Wie stark diese Einschränkungen ins Gewicht fallen, hängt von Werkstoffsorte, Geometrie, Belastung, Temperatur und erforderlicher Lebensdauer ab.
Diese Eigenschaften schließen PTFE nicht grundsätzlich aus. Sie bedeuten jedoch, dass Käufer PTFE vor allem wegen seiner thermischen und chemischen Eigenschaften auswählen und weniger wegen seiner strukturellen Steifigkeit. Bei der Konstruktion sollten diese Verhaltensweisen berücksichtigt werden, zum Beispiel durch Kompressionsgrenzen, eine validierte gefüllte Werkstoffsorte bei erforderlicher Verschleißfestigkeit oder Festigkeit und ein geeignetes Fügeverfahren.
Einsatzbereiche für zerspante PTFE-Bauteile: Dichtungen, Buchsen, Lager und Ventilkomponenten
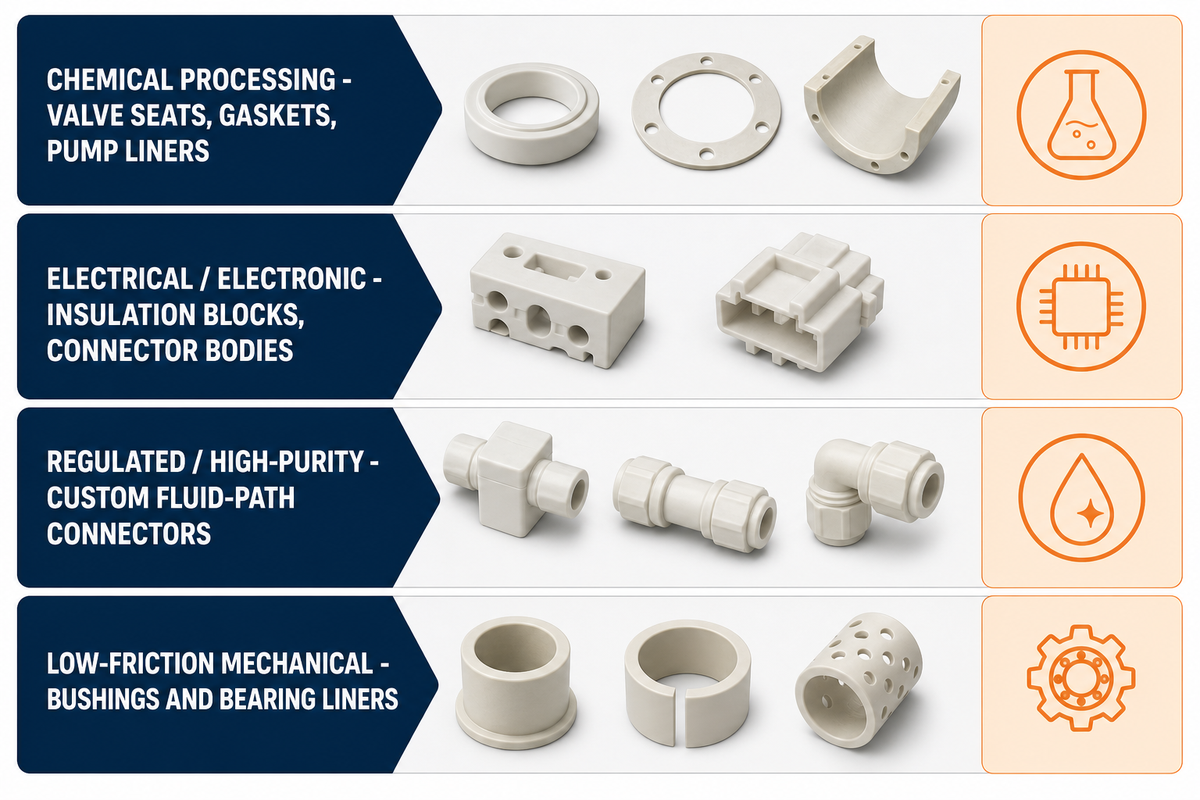
PTFE kommt bei der Auswahl für zerspante Dichtungen, Buchsen, Lager, Ventilkomponenten und Isolatoren infrage, wenn geringe Reibung, elektrische Eigenschaften, chemische Beständigkeit oder Temperaturbeständigkeit gefragt sind. Die Beispiele beziehen sich auf Bauteilfamilien und belegen nicht, dass jede PTFE-Werkstoffsorte für jede der unten aufgeführten Branchen geeignet ist.
Quellenkontext: begutachtete Daten zu den Materialeigenschaften von PTFE.
Bei Bauteilen für Elektronik und medizinische Fluidpfade erfordert die Werkstoffauswahl weiterhin werkstoffsortenspezifische Prüfungen zu Sauberkeit, Feuchteverhalten, chemischer Beständigkeit und den geltenden regulatorischen Anforderungen. Die Anwendungsbezeichnung allein belegt keine Eignung.
| Branche | Häufige zerspante Bauteile | Erforderliche Schlüsseleigenschaft |
|---|---|---|
| Chemische Verfahrenstechnik | Ventilsitze, Dichtungen, Pumpenauskleidungen | Beständigkeit gegen Säuren, Laugen und Lösungsmittel |
| Elektrotechnik/Elektronik | Isolierblöcke, Steckverbindergehäuse | Werkstoffsortenspezifische dielektrische Daten, Temperatur und Geometrie |
| Regulierte Systeme oder Systeme mit hohen Reinheitsanforderungen | Kundenspezifische Fluidpfadanschlüsse, Ventilkomponenten | Anwendungsspezifische Prüfung der Werkstoffverträglichkeit, Sauberkeit und Einhaltung regulatorischer Anforderungen |
| Mechanische Systeme mit geringer Reibung | Buchsen, Lagerauskleidungen, Verschleißteile | Belastung, Kriechen, Verschleiß und Schmierbedingungen |
Informationen zu verwandten Branchenkompetenzen finden Sie unter CNC-Bearbeitung für die Luft- und Raumfahrt. Dieser interne Link dient nur der Navigation und ersetzt weder die anwendungsspezifische Freigabe der PTFE-Werkstoffsorte noch den Nachweis der Konformität eines Bauteils.
Wodurch die Kosten für CNC-zerspante PTFE-Bauteile entstehen
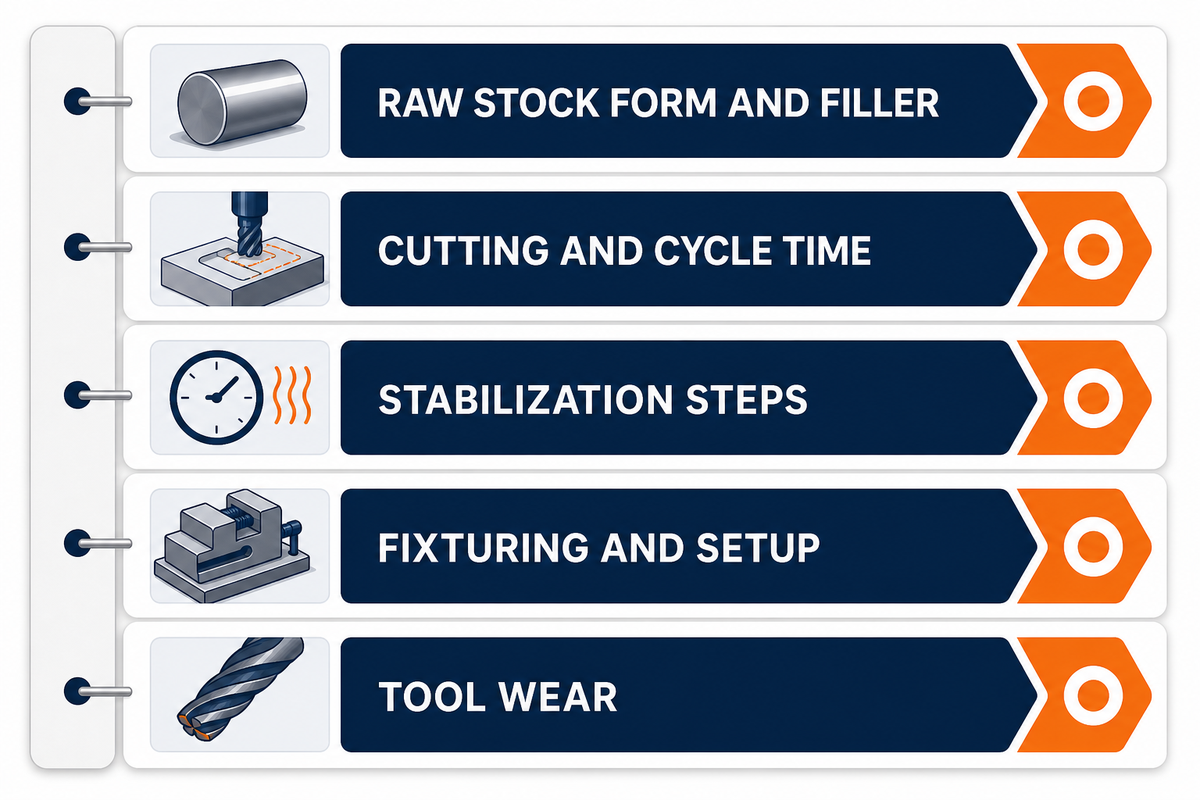
Ein kommerzieller Preisvergleich beziffert PTFE-Halbzeug auf etwa $15-40/kg, abhängig von Form und Füllstoffgehalt. Diese Spanne ist als Planungswert mit Zeitbezug zu verstehen, nicht als aktuelles Angebot. Der Preis für das fertige Bauteil hängt außerdem von Schnittzeit, Stabilisierungsschritten, Spannvorrichtung, Prüfung und Werkzeugverschleiß ab.
- Die werkstoffsorten- und geometriespezifische Auswahl der Schnittparameter kann Schnittkräfte, Werkzeugverschleiß und Zykluszeit verändern.
- Eine Folge aus Schruppen, Relaxation und Schlichten erhöht den Handhabungsaufwand und die Fertigungszeit, wenn der Toleranzplan dies erfordert.
- Der Preis für Halbzeug aus gefülltem PTFE und der Werkzeugverschleiß variieren je nach spezifizierter Mischung und Fertigungsmenge.
- Eine Werkstückspannung mit geringer Spannkraft oder verteilter Kontaktfläche kann zusätzliche Zeit für die Auslegung und Aufspannung der Spannvorrichtung erfordern.
- Temperaturmessungen, Versuche zur Maßkorrektur und Prüfungen im stabilisierten Zustand erhöhen den Zeitaufwand für die Erstmustertechnik und Qualitätskontrolle.
So bewerten Sie einen Partner für die PTFE-Zerspanung: Checkliste für Einkäufer
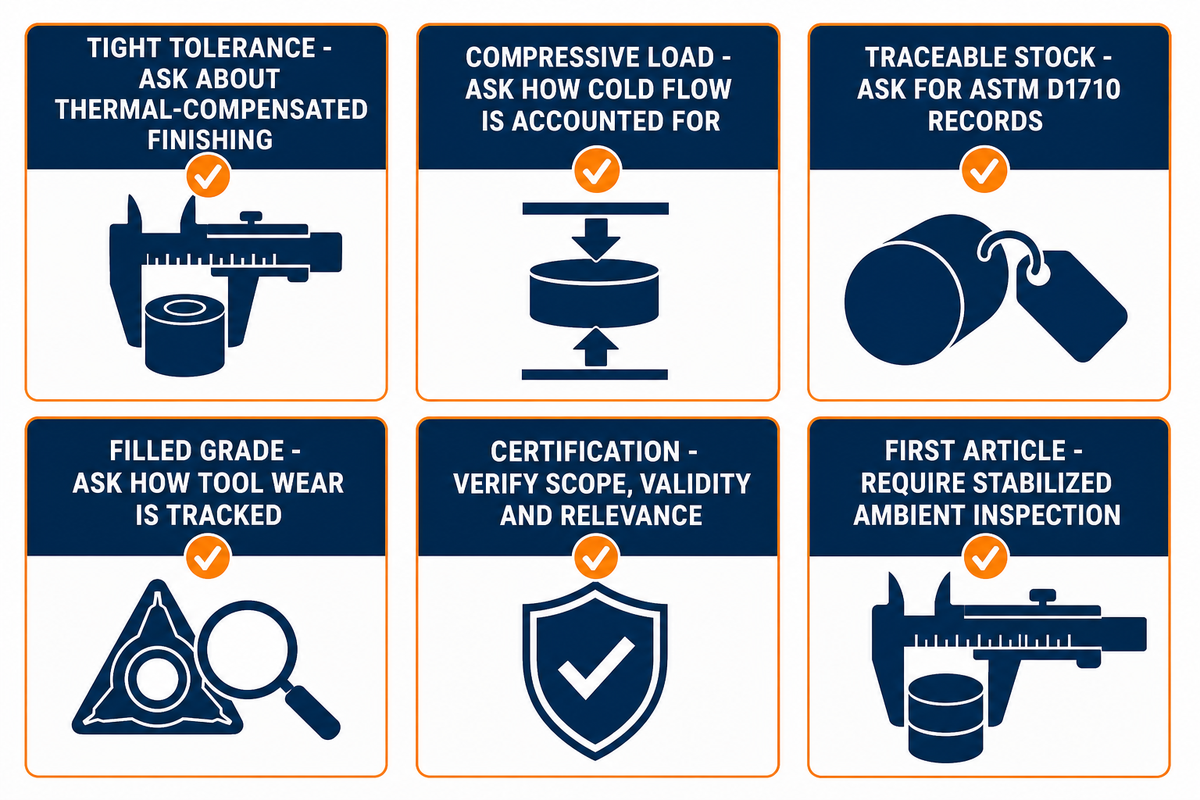
Der Erfolg bei der PTFE-Zerspanung hängt sowohl von der Prozessdisziplin als auch von der Leistungsfähigkeit der Maschinen ab. Fragen Sie potenzielle Lieferanten daher, wie sie mit den bekannten Eigenschaften dieses Werkstoffs umgehen, und nicht nur nach ihrer Maschinenausstattung. Prozesskontrollen, Prüfzustand und Werkstoffunterlagen sollten Sie überprüfen, bevor Sie eine Zeichnung verbindlich freigeben.
| Wenn Ihr Bauteil Folgendes erfordert … | Fragen Sie Ihren Zerspanungsbetrieb nach … |
|---|---|
| Toleranz enger als ±0,05 mm | Ob ein thermisch korrigiertes Schlichtmaß programmiert und bei stabilisierter Umgebungstemperatur gemessen wird |
| Anhaltende Druckbelastung im Betrieb (z. B. bei einer statischen Dichtung) | Wie langfristiger Kaltfluss bei der Auslegungstoleranz berücksichtigt wird und ob eine gefüllte Werkstoffsorte empfohlen wird |
| Rückverfolgbares Halbzeug nach Norm | Ob das Halbzeug nach ASTM D1710 bezogen wird (Stäbe/Rohre/Formteile) und welche Werkszeugnisse vorliegen |
| Eine gefüllte Werkstoffsorte (Glas, Kohlenstoff oder Bronze) | Wie der Werkzeugverschleiß erfasst und der Werkzeugwerkstoff für die spezifizierte gefüllte Mischung qualifiziert wird |
| Zertifizierung für den Export oder einen regulierten Endanwendungsbereich | Das genaue Zertifikat, die ausstellende Stelle, den Geltungsbereich, die Gültigkeit und die Relevanz für das bestellte Bauteil |
| Ein Erstmuster vor dem Fertigungslauf | Ob Maße bei stabilisierter Umgebungstemperatur gemessen und dokumentiert werden, statt unmittelbar nach der Bearbeitung im warmen Zustand |
Zu Angaben über Standort und Zertifizierungen: Shanghai Zhenling Hardware gibt an, eine Präzisionsbearbeitungsanlage mit 8.000 sqm in Jiashan, Zhejiang zu betreiben, die 2006 gegründet wurde, über einschlägige CE- und ASME-Zertifizierungen zu verfügen und etwa 80 % der Produktion nach Europa, Singapur, in die USA und nach Australien zu exportieren. Diese Angaben werden hier als Kriterien für die Lieferantenbewertung genannt: Größe des Standorts, Zertifizierung und Exporterfahrung — nicht als Leistungsnachweise speziell für PTFE.
Wenn Ihnen bereits eine PTFE-Zeichnung vorliegt, nutzen Sie unsere Seite CNC-Zerspanungsdienstleistungen für PTFE (Teflon) als Einstieg für eine gezielte Prüfung. Hintergrundinformationen zum Unternehmen finden Sie auf unserer Seite Über uns. Diese Links dienen der Navigation und sind keine unabhängigen Nachweise für Kompetenz, Zertifizierungsumfang oder Eignung für einen bestimmten Auftrag.
Branchenstandards für zerspantes PTFE: ASTM D1710, D4894 und ihre Bedeutung
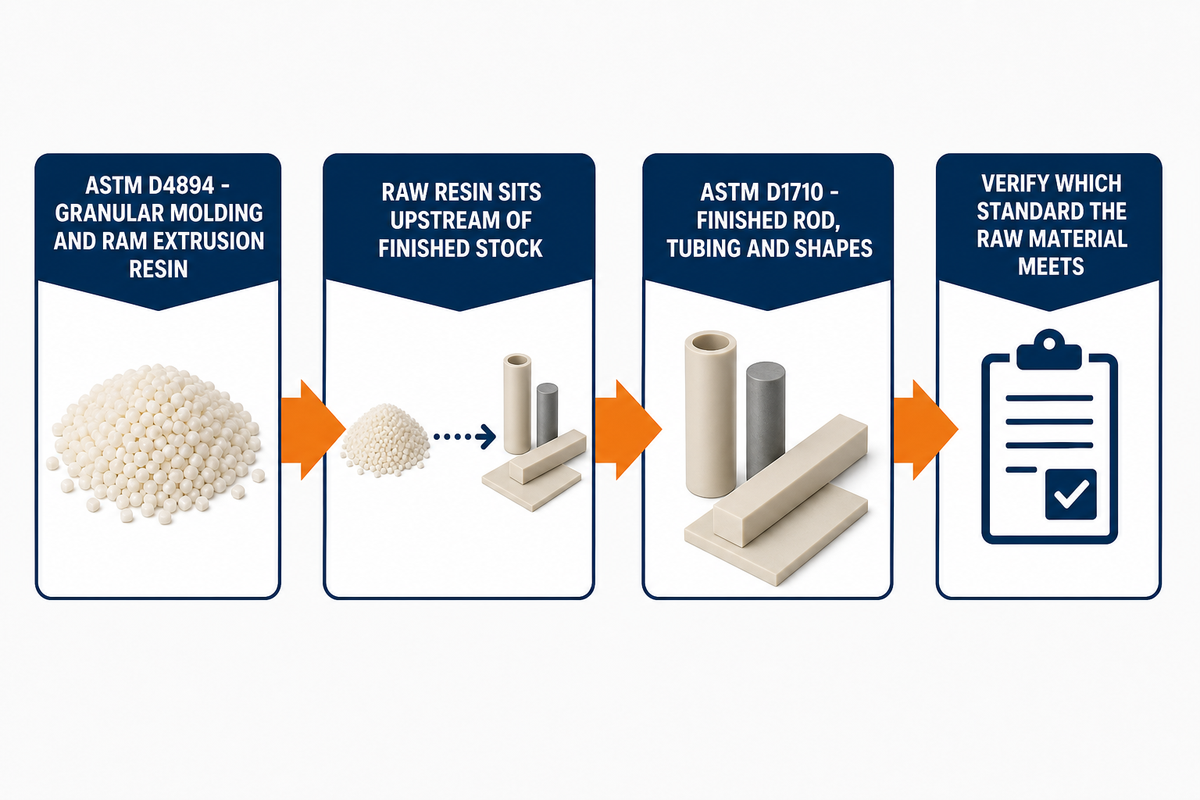
Zwei ASTM-Normen decken die hier behandelten Anwendungsbereiche für PTFE-Halbzeug und vorgelagerte Harze ab. ASTM D1710 gilt für extrudierte PTFE-Stäbe, dickwandige Rohre und Formteile aus Neuware oder wiederaufbereitetem Harz. ASTM D4894 gilt für PTFE-Granulat zum Formpressen und für Harze zur Kolbenextrusion, aus denen dieses Halbzeug zunächst hergestellt wird. Die Norm liegt in der Lieferkette eine Stufe vor D1710 und regelt das Rohharz statt der fertigen extrudierten Form.
| Norm | Geltungsbereich | Status |
|---|---|---|
| ASTM D1710-15(2021) | Extrudierte PTFE-Stäbe, dickwandige Rohre und Formteile (aus Neuware oder wiederaufbereitetem Harz) | In der zitierten ASTM-Quelle aufgeführte Ausgabe: 2015, 2021 bestätigt |
| ASTM D4894-19(2024) | PTFE-Granulat zum Formpressen und Harze zur Kolbenextrusion (vorgelagert zum fertigen Halbzeug nach D1710) | In der zitierten ASTM-Quelle aufgeführte Ausgabe: 2019, 2024 erneut genehmigt |
Fragen Sie nach der Norm, die der Rohwerkstoff erfüllt, und nehmen Sie das Werkszeugnis zu den Auftragsunterlagen. Dieses Dokument hilft dabei, die angegebene Harzkategorie und Halbzeugform zu bestimmen, belegt für sich genommen jedoch weder die Qualität des fertigen Bauteils noch dessen Eignung für eine bestimmte Anwendung.
F: Bedeutet PTFE auf einer Zeichnung dasselbe wie Teflon?
Verlassen Sie sich nicht allein auf einen der beiden Begriffe: Geben Sie auf der endgültigen Zeichnung PTFE sowie die erforderliche Werkstoffsorte, den Füllstoff, die Harzkategorie, die Halbzeugform und die geltende Spezifikation an.
Eine Zeichnung oder Angebotsanfrage, auf der lediglich PTFE oder Teflon steht, legt keine austauschbare Werkstoffsorte fest. Geben Sie PTFE sowie die erforderliche Werkstoffsorte, den Füllstoffanteil, die Harzkategorie (Neuware oder wiederaufbereitet), die Halbzeugform und die geltende Spezifikation an. Ist eine bestimmte Marke vorgeschrieben, nennen Sie diese Anforderung gesondert und bitten Sie den Lieferanten, Verfügbarkeit und Geltungsbereich des Zertifikats zu bestätigen. Bewahren Sie das Werkstoffzertifikat des Lieferanten mit den Auftragsunterlagen auf und klären Sie Begriffe, die nicht den genannten ASTM-Kategorien entsprechen, vor der Freigabe.
F: Kann PTFE zerspant werden?
Ja, PTFE lässt sich mit standardmäßigen CNC-Maschinen gut zerspanen. Die Prozessparameter müssen jedoch auf seine Weichheit, Wärmeausdehnung und seinen Kaltfluss abgestimmt sein, statt die Schnittgeschwindigkeiten und Vorschübe für die Metallbearbeitung zu übernehmen, die ein Betrieb möglicherweise zunächst standardmäßig verwendet.
Ja — PTFE lässt sich auf standardmäßigen CNC-Fräs- und Drehmaschinen zerspanen. Wegen seiner Weichheit, seines hohen Wärmeausdehnungskoeffizienten und seines Kaltflusses unter Spannungsdruck verhält es sich jedoch anders als Metall. Bei einer PTFE-Aufspannung müssen daher werkstoffsortenspezifische Entscheidungen zu Werkzeuggeometrie, Schnittparametern, Spannkraft und Span- oder Kühlmittelkontrolle getroffen werden, statt ungeprüft Parameter aus der Metallbearbeitung zu übernehmen.
F: Was ist PTFE?
PTFE ist ein Fluorpolymer mit geringer Reibung und breiter chemischer Beständigkeit. Die genannten ASTM-Verzeichnisse unterscheiden zwischen vorgelagertem Harz und fertigen Stäben, Rohren sowie Formteilen, die als Halbzeug für die Zerspanung dienen.
PTFE (Polytetrafluorethylen) ist ein synthetisches Fluorpolymer mit einer sich wiederholenden Kohlenstoff-Fluor-Grundstruktur, einem sehr niedrigen Reibungskoeffizienten, breiter chemischer Beständigkeit und einem häufig mit etwa -200°C bis 260°C angegebenen nutzbaren Temperaturbereich. Die hier genannten ASTM-Verzeichnisse unterscheiden zwischen vorgelagertem Granulat zum Formpressen oder für die Kolbenextrusion und fertigen extrudierten Stäben, Rohren sowie Formteilen, die als Halbzeug für die Zerspanung dienen. Maßgeblich für den nutzbaren Temperatur- und Chemikalienbereich bleiben die Werkstoffsorte und die Anwendung.
F: Was ist CNC-Bearbeitung?
Bei der CNC-Bearbeitung wird mithilfe computergesteuerter Schneidwerkzeuge Material von einem massiven Halbzeug abgetragen, um ein präzises kundenspezifisches Bauteil herzustellen. Grundlage sind Anweisungen, die direkt aus einer elektronischen CAD-Konstruktionsdatei erzeugt werden.
Die CNC-Bearbeitung (Computer Numerical Control) ist ein spanendes Verfahren: Computergesteuerte Schneidwerkzeuge tragen Material von einem massiven Halbzeug ab, um direkt nach einer CAD-Konstruktionsdatei ein präzises Bauteil herzustellen.
F: Wie unterscheidet sich Acetal (POM) von PTFE?
Acetal/POM ist im Allgemeinen steifer und lässt sich leichter mit engen Toleranzen fertigen. PTFE wird dagegen gewählt, wenn geringe Reibung sowie chemische oder thermische Beständigkeit wichtiger sind.
Acetal/POM und PTFE gehören zu unterschiedlichen Werkstofffamilien. Die Auswahl sollte sich daher nach den Betriebsbedingungen richten und nicht nach dem geläufigen Handelsnamen in einer Anfrage. Acetal/POM ist im Allgemeinen steifer und ermöglicht eine besser vorhersehbare Toleranzeinhaltung. Wählen Sie PTFE, wenn geringe Reibung und ein breiterer chemischer oder thermischer Einsatzbereich wichtiger sind als Steifigkeit und Zerspanungskosten. Prüfen Sie die genaue Werkstoffsorte vor der Freigabe anhand von Belastung, Verschleiß, Chemikalienkontakt und Betriebstemperatur und halten Sie anschließend die freigegebene Werkstoffsorte und ihre Einsatzgrenzen auf der Zeichnung fest. Einen ausführlicheren Vergleich finden Sie in unserem Leitfaden zur CNC-Bearbeitung von POM (Delrin/Acetal).
F: Benötigen Sie CNC-zerspante Bauteile aus Teflon (PTFE)?
Wenn Ihre Zeichnung fertig ist, reichen Sie sie vor einer Angebotsanfrage zur Prüfung von Werkstoffsorte und Toleranzen ein. Geben Sie in der Angebotsanfrage auch Prüfbedingungen und Anwendungsbeschränkungen an.
Wenn Ihnen bereits eine Bauteilzeichnung vorliegt, legen Sie vor einer gezielten Prüfung Werkstoffsorte, Füllstoff, Halbzeugform, Toleranz, Prüftemperatur, Menge und Anwendungsbeschränkungen fest. Nutzen Sie unsere Seite CNC-Zerspanungsdienstleistungen für PTFE (Teflon) als Einstieg für die Angebotsanfrage, nicht als Nachweis dafür, dass eine nicht näher spezifizierte Toleranz oder Anwendung bereits freigegeben wurde. Wenn Sie noch verschiedene zerspanbare Kunststoffe vergleichen, betrachten Sie PTFE als eigenständige Werkstoffgruppe und nicht als direkten Ersatz für Delrin oder PEEK.
Warum wir diesen Leitfaden erstellt haben
Zhenling hat diesen Leitfaden anhand veröffentlichter Normen, begutachteter Forschung, Quellen aus der Praxis und eigener Unternehmensangaben erstellt. Die nachstehenden Referenzen sind eine ausgewählte, für Leser zusammengestellte Quellenliste und keine vollständige Belegübersicht für jede einzelne Aussage. Sie liefert den Rahmen für Entscheidungen zu Zeichnung, Werkstoff und Lieferant, ohne die ausgewählte Liste als vollständigen Prüfpfad darzustellen.
Aussagen zur Zerspanbarkeit, zu typischen Fehlern oder zum Werkstoffverhalten von PTFE stützen sich auf die dokumentierte Beleglage. Nicht offengelegte Projekthistorien dienen in diesem Artikel nicht als Belege.
Referenzen und Quellen
- Thermische und dielektrische Eigenschaften von PTFE (Heliyon, Cell Press) begutachtete Veröffentlichung, gehostet auf NIH PMC
- Gefülltes Polytetrafluorethylen mit geringer Wärmeausdehnung NASA Technical Reports Server
- ASTM D1710-15(2021) Offizieller Normeintrag von ASTM International
- ASTM D4894-19(2024) Offizieller Normeintrag von ASTM International
- CNC-Bearbeitung von PTFE: vom Einstieg bis zur Anwendung Tirapid, Leitfaden zur Zerspanung aus der Praxis (kommerzielle Quelle)
- Wie erreicht man beim Zerspanen von PTFE- und Teflon-Bauteilen eine Genauigkeit von ±0,02mm? Hotean (kommerzielle Quelle)
- 7 Fehler bei der PTFE-Zerspanung, die Sie vermeiden sollten Advanced EMC (kommerzielle Quelle)
- Zerspanungseigenschaften von PTFE Diskussion im Praxisforum Eng-Tips






