Kontaktieren Sie Zhenling

Leitfaden zur CNC-Bearbeitung: technische Zeichnungen, Toleranzen, Kosten und Angebotsanfragen

Aktualisiert im August 2026.
Dieser Leitfaden zur CNC-Bearbeitung dient als Entscheidungshilfe, um eine Bauteilspezifikation in ein kontrolliertes Fertigungspaket zu überführen. Er verbindet die Wahl des Fertigungsverfahrens, den Werkstoffzustand, technische Zeichnungen, Toleranzen, Prüfdaten, Kostentreiber und Fragen an Lieferanten, damit ein Einkaufsteam Angebote auf gleicher Grundlage vergleichen kann.
Kurz gesagt: Verlassen Sie sich weder auf die Maschinenbezeichnung noch auf ein Sofortangebot. Gehen Sie von der Funktion des Bauteils aus, legen Sie die kontrollierte Geometrie fest, bestimmen Sie die wenigen risikobestimmenden Parameter und fordern Sie von jedem Anbieter dieselben Nachweise an.
Dies ist eine Informationsquelle und kein zweiter Servicekatalog. Wenn Sie ein konkretes Bauteil haben und den Fertigungsumfang besprechen möchten, finden Sie weitere Informationen im CNC-Bearbeitungsservice-Hub von Zhenling. Die folgenden Abschnitte behandeln die Aufgaben, die vor diesem Gespräch anstehen: einen Fertigungsweg auswählen, Unklarheiten in der technischen Zeichnung beseitigen, einen Prüfplan erstellen und eine RFQ formulieren, die vergleichbare Antworten ermöglicht.
Bei Suchanfragen zu Bearbeitungspreisen und -kosten geht es häufig eigentlich darum, unterschiedliche Leistungsumfänge vergleichbar zu machen. Dieser Leitfaden verbindet die fertigungsgerechte Konstruktion für die CNC-Bearbeitung mit dem Zeichnungs- und Nachweispaket, das für ein vergleichbares Angebot erforderlich ist.
Welche Leistungen ein CNC-Bearbeitungsservice tatsächlich umfasst
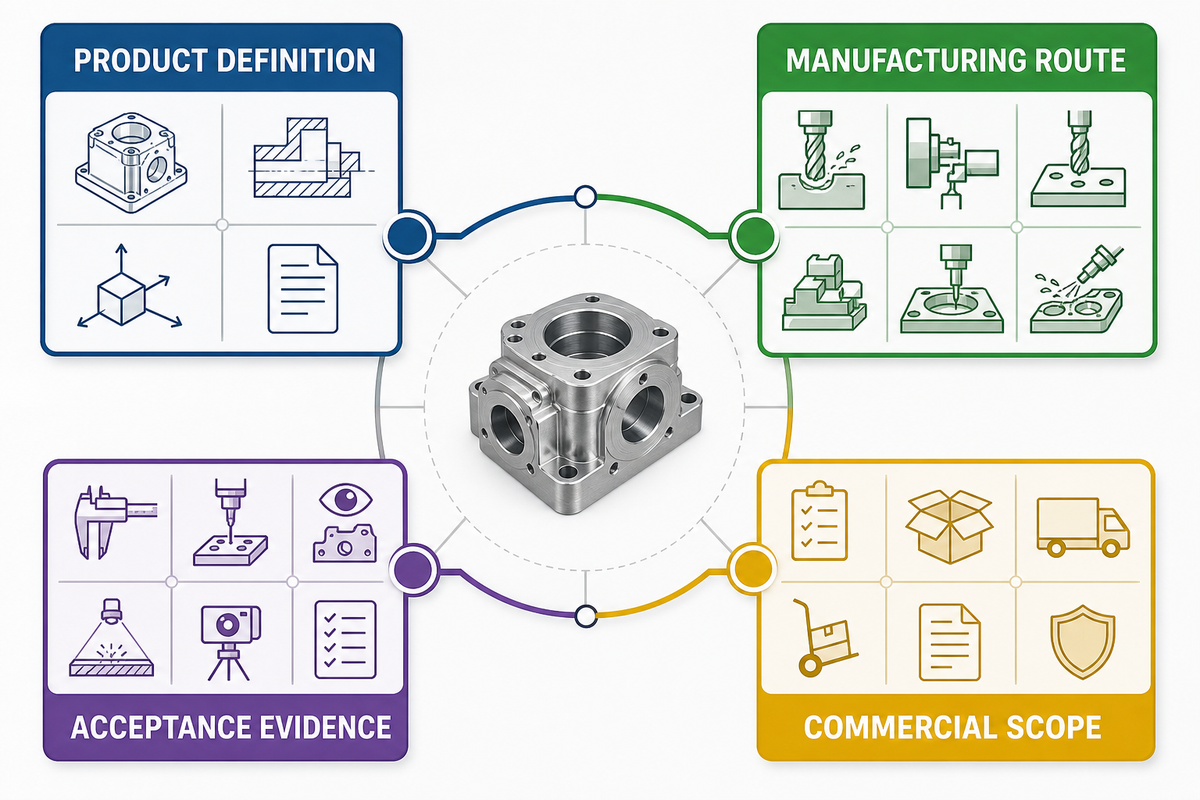
Ein vollständiger CNC-Bearbeitungsservice umfasst mehr als das Zerspanen von Werkstoff. Er übersetzt Produktanforderungen in einen Prozessplan, spannt das Bauteil, programmiert Werkzeugbahnen, bearbeitet Geometrieelemente, koordiniert externe Arbeitsgänge, prüft festgelegte Geometrieelemente, erhält bei Bedarf deren Kennzeichnung und gibt die fertigen Teile mit dokumentierten Aufzeichnungen frei. Dieser zusammenhängende Leistungsumfang spiegelt die Eingaben aus der Forschung von NIST zur Fertigungsplanung wider; daraus folgt nicht, dass die Arbeit ein verbindliches Leistungspaket festlegt.
Zur Zerspanung können CNC-Fräsen, CNC-Drehen, Ausdrehen, Schleifen, Drahterodieren oder eine Abfolge mehrerer Arbeitsgänge gehören. Kommerzielle Angebote können außerdem Hinweise zur fertigungsgerechten Konstruktion, die Beschaffung von Halbzeug, eine Erstmusterprüfung, Fertigungsbegleitung, die Koordination der Oberflächenbeschaffenheit, Verpackung und Lieferung umfassen. Führen Sie diese Tätigkeiten einzeln auf, denn zwei Angebote zum gleichen Preis können sehr unterschiedliche Verantwortlichkeiten abdecken.
| Ebene | Zu beantwortende Frage des Einkäufers | Was der Lieferant zurückmelden sollte |
|---|---|---|
| Produktdefinition | Welche Datei und welcher Änderungsstand sind für das Bauteil maßgeblich? | Bestätigter Änderungsstand, Annahmen und offene Fragen |
| Fertigungsablauf | Welche Geometrieelemente, Werkstoffe und Stückzahlen bestimmen den Fertigungsablauf? | Vorgeschlagene Prozessfolge und ausgelagerte Arbeitsgänge |
| Abnahme | Für welche Merkmale sind Nachweise erforderlich? | Prüfverfahren, Stichprobenumfang und Berichtsformat |
| Kaufmännischer Umfang | Welche Stückzahl, welcher Zeitplan, welcher Lieferort und welche Verpackung gelten? | Grundlage für Preis und Lieferzeit, Ausschlüsse und Gültigkeit des Angebots |
Dieser Unterschied im Leistungsumfang ist wichtig, wenn Sie einen Online-CNC-Bearbeitungsservice mit einem direkten Lohnfertiger vergleichen. Ein automatisierter Prozess kann sich für gängige Prototypen eignen. Bei ineinandergreifenden Toleranzen, nicht standardisiertem Halbzeug, Rückverfolgbarkeitsanforderungen, besonderen Prüfungen oder dem Übergang zur Serienfertigung ist eine manuelle technische Prüfung in der Regel hilfreich.
Der Leistungsumfang muss klar abgegrenzt sein
Jedes Angebot sollte festlegen, wo der Leistungsumfang des Lieferanten beginnt und endet. Wenn der Einkäufer die Legierung auswählt, kann der Lieferant für die Beschaffung des vorgegebenen Halbzeugs und den Erhalt seiner Kennzeichnung verantwortlich sein, ohne damit die Verantwortung für die spätere Druck-, Temperatur-, Ermüdungs- oder Korrosionsbeständigkeit zu übernehmen. Empfiehlt der Lieferant eine Alternative, sollten das Freigabeverfahren und der technische Vergleich dokumentiert werden.
Diese Abgrenzung gilt auch für Oberflächenbearbeitung und Montage. Ein Zerspanungsbetrieb kann Wärmebehandlung, Beschichtung, Passivierung, Schweißen oder Prüfung über ein anderes qualifiziertes Unternehmen anbieten. Trotzdem muss klar sein, wer die Arbeiten beauftragt und freigibt, sie dokumentiert, bei Abweichungen tätig wird und die Rückverfolgbarkeit sicherstellt. „Inbegriffen“ beschreibt die Kosten; daraus geht nicht hervor, wer wofür verantwortlich ist. Als Vergleichsbeispiel für kombinierte Fertigungsumfänge können Sie sich CNC-Bearbeitung und Metallschweißservices von Aubrik ansehen. Die Verantwortlichkeiten für Schweißen, Oberflächenbearbeitung und Prüfung sollten im Angebot bestätigt werden.
- Konstruktionsverantwortlicher: validiert die Funktion, die Werkstoffverträglichkeit und die freigegebene Konstruktion.
- Fertigungsverantwortlicher: legt einen geeigneten Fertigungsablauf fest und steuert die Prozesse so, dass der vereinbarte Umfang eingehalten wird.
- Prüfverantwortlicher: führt die erforderlichen Prüfungen nach der vereinbarten Regel durch oder veranlasst sie und teilt die Ergebnisse mit.
- Einkäufer: klärt offene Anforderungen, genehmigt zulässige Änderungen und akzeptiert die kaufmännischen Bedingungen.
Gängige Servicebegriffe in konkrete Einkaufsfragen übersetzt
In Suchergebnissen werden mehrere, sich überschneidende Bezeichnungen für denselben allgemeinen Fertigungsprozess verwendet. Diese Begriffe können als Abkürzung für die Beurteilung von Fähigkeiten dienen. Die folgende Tabelle übersetzt jede Bezeichnung in eine konkrete Einkaufsfrage.
| Mögliche Begriffsgruppe | Was Sie klären sollten, bevor Sie sich darauf verlassen |
|---|---|
| Individueller Online-CNC-Bearbeitungsservice | Umfasst der individuelle Online-CNC-Bearbeitungsservice eine Prüfung durch Fachpersonal, einschließlich Anmerkungen, Bezügen und Prüfungen? |
| Kundenspezifisch CNC-bearbeitete Teile | Handelt es sich bei den bearbeiteten Teilen um Prototypen, wiederkehrende Serienteile oder Ersatzteile? |
| Kundenspezifische CNC-Bearbeitung | Welche Werkstoffe für die CNC-Bearbeitung, Halbzeugformen, Stückzahlen und kontrollierten Geometrieelemente sind im Leistungsumfang enthalten? |
| CNC-Service oder CNC-Bearbeitungsbetrieb | Handelt es sich um einen direkten Zerspanungsbetrieb, einen Vermittler oder ein gesteuertes Lieferantennetzwerk? |
| CNC-Teile | Geht es um Metallteile, Teile aus Metall und Kunststoff oder ausschließlich um Kunststoffteile wie Polycarbonat? |
| Online-Angebot | Ist der Preis eine sofortige Geometrieschätzung oder ein geprüftes Fertigungsangebot? |
| Präzisions-CNC-Bearbeitung | Welches Geometrieelement, welche Toleranz, Größe, welcher Werkstoff und welche Messbedingungen machen die Arbeit zu einer Präzisions-CNC-Bearbeitung? |
| Hohe Festigkeit oder Chemikalienbeständigkeit | Welcher Werkstoffzustand, welche Prüfgrundlage und welche Einsatzumgebung belegen die Eigenschaft? |
| Kundenspezifische CNC-Bearbeitungsservices | Umfasst der Leistungsumfang Prüfung, Oberflächenbearbeitung, Dokumentation, Verpackung und die Steuerung externer Arbeitsgänge? |
| Konstruktion für die CNC-Bearbeitung | Sind Hinweise zur Konstruktion für die CNC-Bearbeitung unverbindlich, oder übernimmt der Lieferant die Konstruktionsverantwortung? |
| CNC-Bearbeitungsservice online | Kann der Einkäufer das für den tatsächlichen Fertigungsablauf verantwortliche Engineering-Team erreichen? |
| Häufig gestellte Fragen zur CNC-Bearbeitung | Sind die veröffentlichten Antworten allgemeine Hinweise oder verbindliche Grenzen für den angebotenen Auftrag? |
| Prototypen und Serienteile | Was ändert sich zwischen Rapid Prototyping, Erstmuster und wiederkehrender Serienfertigung? |
| CNC-Bearbeitungsprojekte | Sind Projektmanagement, Änderungsstandskontrolle und die Koordination mehrerer Prozesse inbegriffen? |
| Computergestützte numerische Steuerung | Welche programmierten und manuellen Schritte gehören zum vollständigen Fertigungsprozess? |
| Subtraktives Fertigungsverfahren | Wie schneidet die subtraktive Fertigung im Vergleich zum 3D-Druck ab, wenn Funktion und Stückzahl des Bauteils berücksichtigt werden? |
| CNC-Fräsen | Ist mit dem Begriff das Schneiden mit einer Oberfräse oder die Auswahl des gesamten Fertigungsablaufs gemeint? |
| Fähigkeiten in der CNC-Bearbeitung | Welche der angegebenen Grenzen wurden anhand der aktuellen technischen Zeichnung geprüft? |
| CNC-Fräsmaschine | Sind Arbeitsraum, Achsenzugang, Spindel, Werkzeug und Spannvorrichtung für das Bauteil geeignet? |
| CNC-Bearbeitungsprozess | Mit welchen Arbeitsgängen wird Werkstoff abgetragen, werden Grate kontrolliert und wird die Oberfläche des CNC-bearbeiteten Bauteils geschützt? |
| Leitfaden zur CNC-Bearbeitung | Unterscheidet der Leitfaden allgemeine Informationen von einer leistungsbezogenen Zusage des Lieferanten? |
| CNC-bearbeitete Prototypen | Welche Ergebnisse werden in die Fertigungsgrundlage für die Serie übernommen? |
| CNC-Drehen mit angetriebenen Werkzeugen | Können Dreh- und Fräsgeometrieelemente ohne riskante Bezugsübertragung fertiggestellt werden? |
| Kundenspezifische CNC-Teile | Durch welche Definition, Nachweise, Stückzahl und Lieferbedingungen sind die Teile kundenspezifisch? |
Fertigungsablauf anhand der Geometrie auswählen
Wählen Sie anhand von Bauteilgeometrie, Werkstoff, Größe, Toleranz, Oberflächenzustand, Stückzahl und Produktionsrate einen sicheren, geeigneten und kostengünstigen Fertigungsablauf. Eine 5-Achs-CNC-Maschine ist nicht automatisch die genaueste Wahl. Sie bietet einen Mehrwert, wenn zusätzliche Achsbewegungen oder weniger Umspannungen ein mit der Bauteilfunktion verbundenes Risiko verringern. Für eine strukturierte erste Prüfung nutzen Sie den CNC-Prozessablauf-Finder von Zhenling.
Übersicht zum Fertigungsablauf nach kontrollierten Geometrieelementen
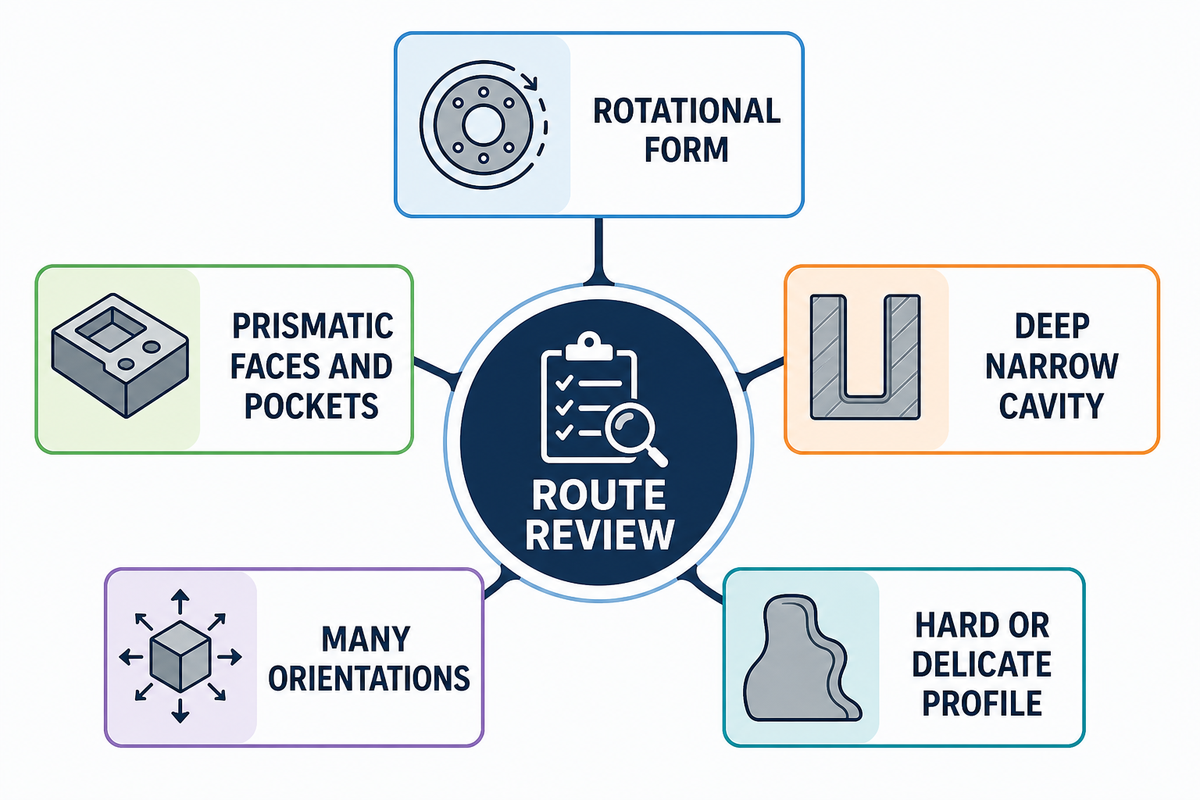
Verwenden Sie die Übersicht zum Fertigungsablauf nach kontrollierten Geometrieelementen, um CAD-Geometrie in Fertigungsfragen zu übersetzen. Bestimmen Sie für jedes funktionskritische Geometrieelement den Werkzeugzugang, den Bezug für seine Positionierung, die Aufspannung, in der es gefertigt wird, und den für seine Prüfung erforderlichen Zugang.
| Geometriehinweis | Mögliche Frage zum Fertigungsablauf | Zu klärendes Risiko |
|---|---|---|
| Überwiegend rotationssymmetrische Form | Lässt sich das Bauteil vollständig auf einer CNC-Drehmaschine fertigen, oder sind angetriebene Werkzeuge erforderlich? | Konzentrizität zwischen Dreh- und Fräsgeometrieelementen |
| Prismatische Flächen und Taschen | Erreichen 3-Achs- oder indexierte 4-Achs-CNC-Fräsbearbeitung alle zu kontrollierenden Flächen? | Umspannen und Bezugsübertragung |
| Tiefe, schmale Kavität | Gibt es ein geeignetes Schneidwerkzeug mit ausreichender Steifigkeit und Spanabfuhr? | Werkzeugauslenkung, Rattern, Wärme und nicht erreichbare Eckradien |
| Geometrieelemente in vielen Ausrichtungen | Verringert die 5-Achs-Bearbeitung die Zahl der Aufspannungen oder erhöht sie lediglich die Programmierkosten? | Zugang im Verhältnis zum Aufwand für Kalibrierung und Werkstückspannung |
| Sehr hartes Material oder empfindliches Profil | Ist Schleifen oder Erodieren nach der Schruppbearbeitung sinnvoll? | Verzug durch Wärmebehandlung und Aufmaß für die Endbearbeitung |
Bewerten Sie mögliche Fertigungsabläufe anhand der Zahl der Bezugsübertragungen und nicht nur anhand der beteiligten Maschinenachsen. Wenn zwei Geometrieelemente innerhalb einer engen Toleranz zueinander liegen müssen, kann es wichtiger sein, sie in einer stabilen Aufspannung zu fertigen, als das modernste Bearbeitungszentrum einzusetzen. Einfache Bauteile lassen sich dagegen oft auf herkömmlichen CNC-Fräs- und Drehmaschinen mit bewährten Spannvorrichtungen effizienter und gleichmäßiger fertigen.
Entscheidungsregel: Fragen Sie, welches Risiko jede zusätzliche Aufspannung mit sich bringt, welches Risiko ein Mehrachsen-Fertigungsablauf beseitigt und wie eine bei der Übertragung verlorene Beziehung geprüft wird. Die Antwort sollte sich auf die Geometrie des Bauteils beziehen und nicht auf allgemeine Aussagen zur Genauigkeit einer bestimmten Maschinenachse.
Diese Prüfliste übernimmt die zusammenhängenden Planungseingaben aus der Forschung von NIST zur Fertigungsplanung: Werkstoff, Form, Maße, Toleranz, Oberflächenzustand, Stückzahl und Rate. Die Quelle beschreibt einen Rahmen für die Fertigungsplanung und ist keine Norm für die Auswahl von CNC-Maschinen. Die oben aufgeführten Fragen zum Fertigungsablauf sind die Anwendung dieser Eingaben in diesem Leitfaden.
Beispiel für einen Fertigungsablauf
Betrachten wir ein Ventilgehäuse mit einer Hauptbohrung, einer Dichtfläche, mehreren Querbohrungen und Befestigungsgeometrieelementen in unterschiedlichen Ausrichtungen. Die Prüfung des Fertigungsablaufs sollte beim Verhältnis zwischen Bohrung und Dichtfläche beginnen, dann das Bezugssystem für die Montage, erreichbare Werkzeuglängen, Gratrisiken an sich kreuzenden Bohrungen, den Zustand des Halbzeugs und die benötigte Stückzahl berücksichtigen – nicht eine Maschinenbezeichnung.
Ein Betrieb kann den Rohling vorschruppen, Bohrung und Dichtfläche in einer Aufspannung fertigbearbeiten, die Querbohrungen in einer weiteren Aufspannung indexiert fertigen und anschließend entgraten sowie die kontrollierten Beziehungen prüfen. Ein anderer Betrieb kann mit einer Mehrachsen-Aufspannung die Zahl der Umspannungen verringern. Beide Fertigungsabläufe können funktionieren. Ein überzeugender Vorschlag erklärt, wie die Funktionsbeziehungen erhalten bleiben und bei der Prüfung dieselben Bezüge verwendet werden.
Mit steigender Stückzahl kann sich der bevorzugte Fertigungsablauf ändern. Die Serienfertigung kann spezielle Spannvorrichtungen, Messen auf der Maschine, Sonderwerkzeuge oder eine andere Halbzeugform rechtfertigen. Betrachten Sie den Fertigungsablauf als kontrollierte Entscheidung, die sich mit Stückzahl und Nachweisen weiterentwickelt, und nicht als dauerhafte Festlegung.
Modell und technische Zeichnung vorbereiten
Ein nominales 3D-CAD-Modell beschreibt die Form, vermittelt aber selten alle Anforderungen, die für die Abnahme maßgeblich sind. Angebotsreife Unterlagen kombinieren üblicherweise ein freigegebenes Modell mit einer 2D-technischen Zeichnung oder einer gleichwertigen modellbasierten Definition, die Maße, Bezüge, geometrische Toleranzen, Gewinde, Kantenbedingungen, Oberflächenrauheit, Werkstoff, Oberflächenbearbeitung und Prüfhinweise festlegt.
Legen Sie vor der RFQ fest, welche Datei Vorrang hat, wenn Modell und technische Zeichnung voneinander abweichen. Geben Sie eine eindeutige Teilenummer, den Änderungsstand, die Einheiten, einen Maßstabsvermerk und den Freigabestatus an. Entfernen Sie veraltete Dateien aus dem Paket, statt den Zerspanungsbetrieb den aktuellen Stand anhand der Dateinamen erraten zu lassen.
- Geometrie festlegen: Geben Sie einen freigegebenen CAD-Änderungsstand und eine genehmigte neutrale Datei heraus.
- Bezüge festlegen: Bestimmen Sie das funktionale Koordinatensystem, damit Fertigung und Messung dieselbe Grundlage verwenden.
- Spezielle Geometrieelemente definieren: Geben Sie Gewinde, Passungen, Dichtflächen, sich kreuzende Bohrungen, dünne Wände und Schutzbereiche an.
- Allgemeine Angaben klären: Geben Sie Einheiten, nicht spezifizierte Kantenbearbeitung, den allgemeinen Toleranzvermerk und die Ausgabe der Zeichnungsnorm an.
- Nachweisbedarf kennzeichnen: Unterscheiden Sie Merkmale, für die Messwerte dokumentiert werden müssen, von Merkmalen, die der üblichen Werkstattprüfung unterliegen.
ASME Y14.5 legt Bemaßungs- und geometrische Tolerierungspraktiken für technische Zeichnungen, digitale Modelle und zugehörige Dokumentation fest. Die bloße Nennung der Norm in einer RFQ bietet wenig Sicherheit. Entscheidend ist ein gemeinsames Verständnis der Beziehungen zwischen Geometrieelementen, Modifikatoren, Bezügen und der geltenden Ausgabe.
Häufiger Fehler: Das Modell enthält eine nominale Bohrungsposition, während eine ältere PDF-Datei eine andere Positionstoleranz vorgibt. Dann kalkuliert der Lieferant die einfachere Auslegung, der Einkäufer erwartet die anspruchsvollere, und die Abweichung fällt erst nach der Bearbeitung auf. Ein eindeutiger Vorrangvermerk verhindert solche Angebotsunterschiede.
Werkstoff passend zu Funktion und Zerspanbarkeit auswählen
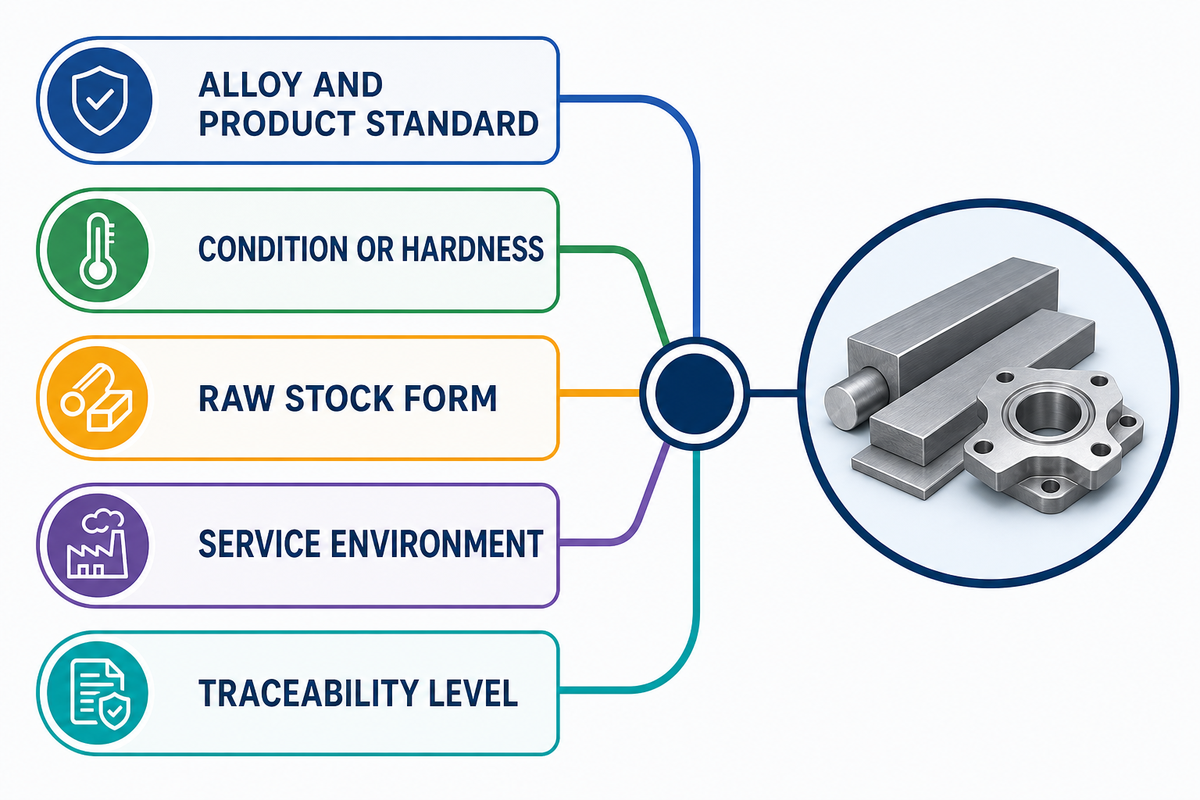
Legen Sie den Werkstoff genauer als nur durch einen geläufigen Handelsnamen fest. Eine vollständige Spezifikation kann Werkstoffsorte, Produktform, Zustand oder Vergütung, Wärmebehandlungszustand, zulässige Ersatzwerkstoffe, Einsatzumgebung, Härtebereich und ein für die Anwendung benötigtes Rückverfolgbarkeitszertifikat umfassen.
Zerspanbarkeit und mechanische Eigenschaften hängen beide vom Werkstoffzustand ab. Zugfestigkeit, Kerbschlagfestigkeit, Zähigkeit und Korrosionsbeständigkeit gelten für eine bestimmte Produktform und einen bestimmten Zustand. Übernehmen Sie solche Angaben nicht von einer allgemeinen Werkstoffseite als universell gültige Auslegungswerte. Der Werkstoff gehört außerdem zu den zusammenhängenden Eingaben, die in der Forschung von NIST zur Fertigungsplanung genannt werden. So bezieht ein geprüftes Lieferantendatenblatt für 316/316L seine angegebenen Mindestwerte nach A240 ausdrücklich auf einen festgelegten Zustand.
| Angabe des Einkäufers | Warum sie die Zerspanung beeinflusst | Frage an den Lieferanten |
|---|---|---|
| Legierung und Produktnorm | Legt chemische Zusammensetzung, verfügbare Formen und Nachweise fest | Welche genaue Halbzeugspezifikation wird beschafft? |
| Zustand, Vergütung oder Härte | Verändert Schnittkräfte, Werkzeugverschleiß, Verzug und Eigenschaften | Wird vor oder nach der abschließenden Wärmebehandlung zerspant? |
| Halbzeugform | Beeinflusst Aufmaß, Faserverlauf, Verzug und Werkstoffausnutzung | Stangenmaterial, Blech, Schmiedeteil, Gussstück oder vom Kunden bereitgestellter Rohling? |
| Einsatzumgebung | Kann die Verträglichkeit mit Korrosion, Temperatur oder Druck entscheidend machen | Wer ist für die endgültige Werkstoffauswahl und Qualifizierung verantwortlich? |
| Umfang der Rückverfolgbarkeit | Erfordert Kennzeichnung, Trennung, Dokumente und zusätzlichen Verwaltungsaufwand | Welche Kennungen müssen jedem Bauteil oder jeder Charge zugeordnet bleiben? |
Zerspanbarkeit lässt sich nicht auf einer einzigen Skala von leicht bis schwer einordnen. Kohlenstoffstähle, legierte Stähle, Edelstähle, Legierungen auf Nickelbasis, Aluminiumlegierungen und technische Kunststoffe bringen unterschiedliche Kombinationen aus Spanbildung, Wärmeentwicklung, Werkzeugverschleiß, Kaltverfestigung, Gratbildung und Maßänderung mit sich. Bei der Werkstoffauswahl sollte ein spezifizierter Zustand gewählt werden, der die Funktionsanforderung erfüllt und zugleich praktikabel zu fertigen ist.
Wenn die Spezifikation einen Ersatzwerkstoff zulässt, legen Sie das Freigabeverfahren vor der Angebotserstellung fest. „Gleichwertiger Werkstoff“ sollte einen dokumentierten Vergleich mit den maßgeblichen chemischen, mechanischen, maßlichen und umweltbezogenen Anforderungen sowie den Zertifizierungsanforderungen bedeuten, gefolgt von der Freigabe durch den Einkäufer – nicht irgendeine Werkstoffsorte mit ähnlicher Beschreibung.
Toleranzen und Oberflächenrauheit wirtschaftlich festlegen
Legen Sie enge Toleranzen nur dort fest, wo sie Funktion, Montage, Dichtung, Bewegung, Auswuchtung oder Austauschbarkeit sichern. Eine pauschal enge Toleranz überträgt die Unsicherheit von Spannvorrichtung, Werkzeug, Umgebung, Messung und Prozess auf jedes Merkmal – auch auf solche, die Leistung oder Lebensdauer des Bauteils nicht beeinflussen.
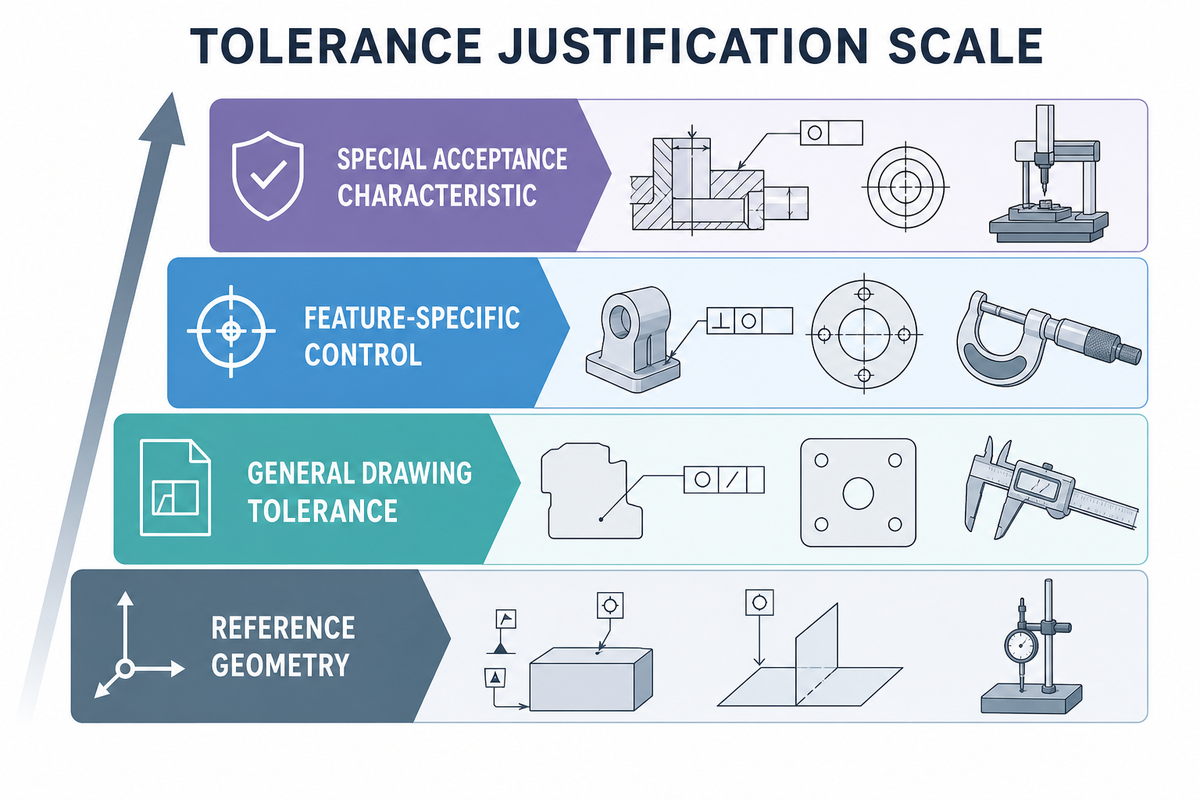
Skala zur Begründung von Toleranzen
Die Skala zur Begründung von Toleranzen umfasst vier Stufen der Kontrolle. Jede Stufe braucht einen funktionalen Grund und ein Prüfverfahren, mit dem sich die Anforderung verifizieren lässt.
- Bezugsgeometrie: Nominalangaben, die für die Abnahme nicht maßgeblich sind.
- Allgemeintoleranz der technischen Zeichnung: Standardgrenzen für Maße ohne individuelle Angabe.
- Merkmalsbezogene Kontrolle: eine angegebene Grenze für Größe, Position, Ausrichtung oder Form.
- Besonderes Abnahmemerkmal: ein benanntes Geometrieelement mit festgelegtem Prüfverfahren, Stichprobenregel oder Fähigkeitsnachweis.
Auch Normen unterliegen einer Kontrolle des Änderungsstands. ISO 2768-1 ist nach ihrer Überprüfung im Jahr 2022 weiterhin aktuell; die ISO nennt einen künftigen Weg zu einer konsolidierten Ersatznorm. ISO 22081 gilt für allgemeine geometrische Spezifikationen und Größenspezifikationen; ISO führt ISO 2768-2 als zurückgezogen auf. Nichts davon ändert eine bestehende Vereinbarung. Es bedeutet, dass eine neue technische Zeichnung das vorgesehene Dokument und seine Ausgabe nennen sollte, statt sich auf einen übernommenen Vermerk zu verlassen.
Auch bei der Oberflächenrauheit ist eine genaue Festlegung erforderlich. Begriffe wie „glatt“ oder „poliert“ sowie ein Ra-Wert ohne Kontext lassen wichtige Fragen offen: Welcher Parameter gilt, welche Auswertelänge wird verwendet und müssen Richtung, Bearbeitungsaufmaß, geschützte Bereiche oder Messverfahren festgelegt werden? ISO 21920-1 behandelt die Angabe der Profil-Oberflächenbeschaffenheit in der technischen Produktdokumentation.
Maßnahme zur Kostenkontrolle: Legen Sie die erforderliche Oberflächenrauheit für die Dichtfläche, die Passung für die Lagerbohrung und die Bezugsbeziehung für die Ausrichtung fest. Verwenden Sie für funktionslose Flächen eine geeignete allgemeine Regel. So konzentrieren sich Präzisionsbearbeitung und Prüfung auf die Bereiche, in denen sie die Leistung beeinflussen.
Beispielhafte Prüfung der Einheitlichkeit von Angaben
Dies sind Beispielwerte, keine empfohlenen Standardtoleranzen für die CNC-Bearbeitung und keine Konstruktionsvorschläge. Sie veranschaulichen, wie Einkäufer widersprüchliche Angaben zu Einheiten, Genauigkeit oder Umfang vor der Freigabe einer technischen Zeichnung zur Angebotserstellung erkennen können.
| Prüfkategorie | Beispielhafter Dateivermerk | Zu klärender Widerspruch |
|---|---|---|
| Bohrungsgröße | Modell: 25 mm; technische Zeichnung: 25,000 mm | Bedeutet die angezeigte Genauigkeit eine Grenzabweichung? |
| Bohrungstoleranz | Beispiel einer technischen Zeichnung: etwa ±0,025 mm; Beispiel eines Beschaffungshinweises: etwa ±0,05 mm | Welche Anforderung ist maßgeblich? |
| Gesamtlänge | Modell: 120 mm; Prüfblatt: 119,8–120,2 mm | Ist der Prüfgrenzwert freigegeben? |
| Dichtfläche | Breite: 8 mm; Randabstand: 1 mm | Wo wird die Oberflächenrauheit geprüft? |
| Oberflächenrauheit | Technische Zeichnung: 1,6 μm; älterer Vermerk: 3,2 μm | Welcher Parameter und welche Ausgabe gelten? |
| Dünne Wand | Nennmaß: 2,0 mm; lokales Mindestmaß: 1,7 mm | Ist das Mindestmaß funktional oder nur ein Nennmaß? |
| Querbohrung | Durchmesser: 6 mm; Versatz am Durchbruch: 0,5 mm | Wie werden Grate und der Bohrungsschnittpunkt abgenommen? |
| Eckradius | Innenradius: 3 mm; Freiraum am Gegenstück: 2,5 mm | Ist der Freiraum bei der Montage tatsächlich ausreichend? |
| Temperatur | Referenz in der technischen Zeichnung: 20°C; Prüfraum: 24°C | Ist eine Temperaturkompensation erforderlich? |
| Prototypenzeitplan | Zerspanung: 40 Stunden; externer Arbeitsgang: 5 Tage | Welches Ereignis setzt die jeweilige Dauer in Gang? |
| Fertigungsausbeute | Planungsannahme weicht von der im Angebot berücksichtigten Menge ab | Wer trägt die Verantwortung für Ausschuss und Ersatzmenge? |
| Stichprobenprüfung | Die Prüfung der ersten Charge weicht vom Prüfplan für Folgechargen ab | Welcher Nachweis rechtfertigt die Reduzierung? |
Kostentreiber für Angebote und Lieferzeiten verstehen
Die Gesamtkosten der Zerspanung umfassen Werkstoff, Programmierung, Aufspannung, Bearbeitungszeit, Werkzeuge, Prüfung, ausgelagerte Oberflächenbearbeitung, Ausschuss- und Nacharbeitsrisiko, Dokumentation und Gemeinkosten. Die Maschinenzeit ist sichtbar, doch häufig erklären die Aufspannung und Unsicherheiten, warum sich CNC-Angebote für scheinbar identische Projekte unterscheiden. Die zusammenhängenden Eingaben aus der Forschung von NIST zur Fertigungsplanung verdeutlichen, warum die Geometrie allein nicht ausreicht, um solche Angebote vergleichbar zu machen.
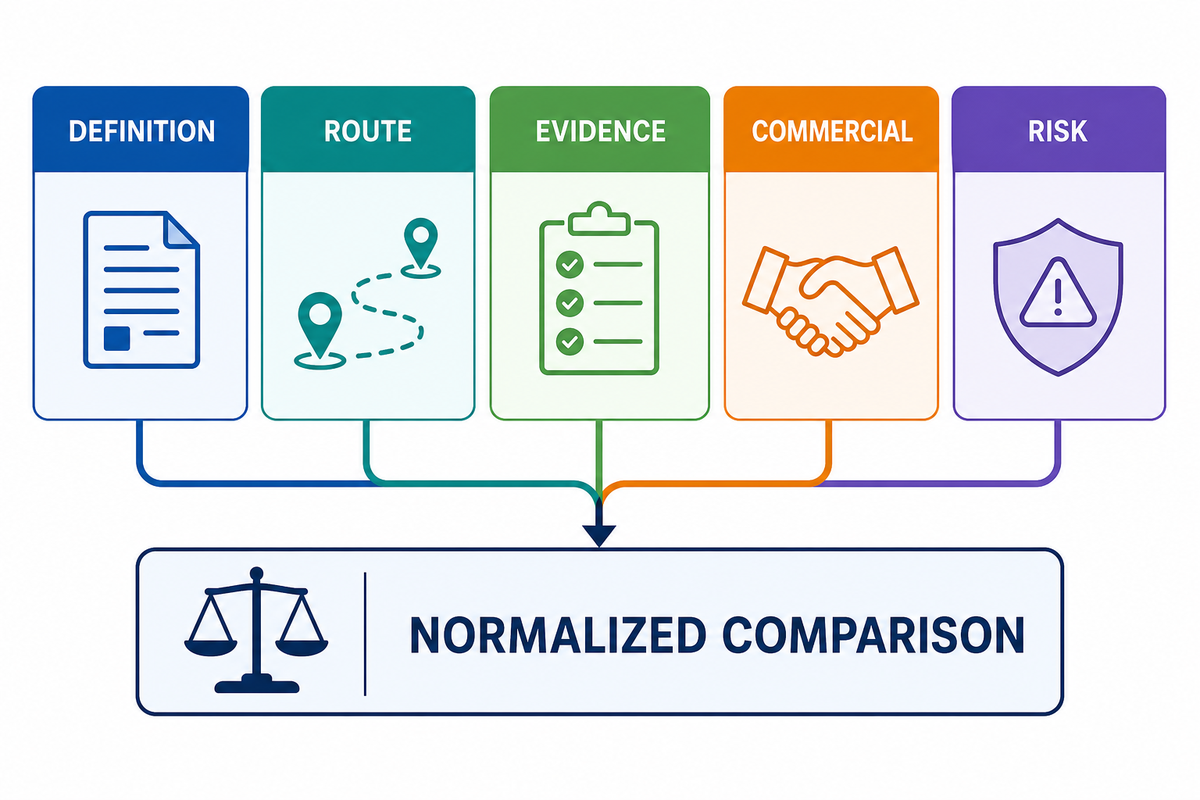
Systematik der Angebotsabweichungen
Nutzen Sie die Taxonomie für Angebotsabweichungen, um die Unterschiede zwischen scheinbar identischen Angeboten zu ordnen, bevor Sie die Gesamtsummen vergleichen. Bitten Sie jeden Lieferanten, die Abweichungen diesen fünf Kategorien zuzuordnen:
| Abweichungskategorie | Typische Ursache | Frage zur Vergleichbarkeit |
|---|---|---|
| Definition | Abweichender Dateistand, abweichende Toleranzauslegung oder abweichender Umfang der Oberflächenbearbeitung | Welche gelenkten Dokumente und Hinweise wurden bei der Preisermittlung berücksichtigt? |
| Fertigungsablauf | Abweichendes Halbzeug, abweichende Anzahl an Aufspannungen, Maschine oder externem Prozess | Welche Reihenfolge und welche Grenzen für die Fremdvergabe werden vorausgesetzt? |
| Nachweise | Abweichende Prüfung, Materialnachweise oder Berichterstattung | Welche Messwerte und Zertifikate sind enthalten? |
| Kaufmännisch | Abweichende Mengenstaffel, Lieferbedingung, Verpackung oder Zahlungsgrundlage | Werden Preis, Fracht, Zölle, Werkzeuge und Angebotsgültigkeit auf derselben Grundlage verglichen? |
| Risiko | Ein Anbieter kalkuliert einen Puffer für Unklarheiten, Ausschuss oder Terminplan ein | Welche offenen Fragen würden den Preis oder die Lieferzeit verändern? |
Frühe Informationen aus einem Sofortangebot können als Vorauswahl für kundenspezifische Standardteile dienen, sind aber nicht automatisch ein vollständiges Fertigungsangebot. Eine reine Geometrieanalyse erfasst möglicherweise nicht das Zusammenspiel von Werkstoffzustand, geometrischer Toleranz, Nachbehandlung nach der Zerspanung und Prüfberichten. Nutzen Sie den schnellen Preis zur Vorauswahl und verlangen Sie anschließend eine geprüfte Leistungsbeschreibung, wenn die Folgen relevant sind.
Auch die Lieferzeit muss aufgeschlüsselt werden. Die Kalenderzeit kann die Prüfung der technischen Zeichnung, die Verfügbarkeit des Rohmaterials, die Programmierung, die Vorbereitung der Spannvorrichtung, die Wartezeit in der Warteschlange, die Zerspanung, externe Oberflächenbearbeitung, Prüfung, Freigabe des Prüfberichts, Verpackung und Transport umfassen. Eine Zusage, die „nach Freigabe“ beginnt, ist unvollständig, solange das Freigabeereignis und die erforderlichen Eingaben nicht definiert sind.
- Verringern Sie die Zerspanungszeit, indem Sie schwer zugängliche innere Geometrieelemente, extreme Verhältnisse von Tiefe zu Breite und enge Innenradien prüfen.
- Verringern Sie das Aufspannungsrisiko, indem Sie funktionsrelevante Geometrieelemente auf stabilen Bezügen ausrichten.
- Senken Sie die Prüfkosten, indem Sie in der Spezifikation genau angeben, welche Merkmale tatsächlich protokolliert werden müssen, statt vollständige Prüfberichte für alle Nennmaße anzufordern.
- Verkürzen Sie die Beschaffungszeit, indem Sie vor der Ausschreibung die Halbzeugform, zulässige Alternativen, Mengenstaffeln und Spezifikationen für externe Prozesse bestätigen.
- Minimieren Sie Nacharbeitskosten, indem Sie die endgültige Versions- beziehungsweise Änderungsnummer festlegen, bevor Sie Material bestellen oder mit der CNC-Programmierung beginnen.
Prüf- und Rückverfolgbarkeitsnachweise definieren
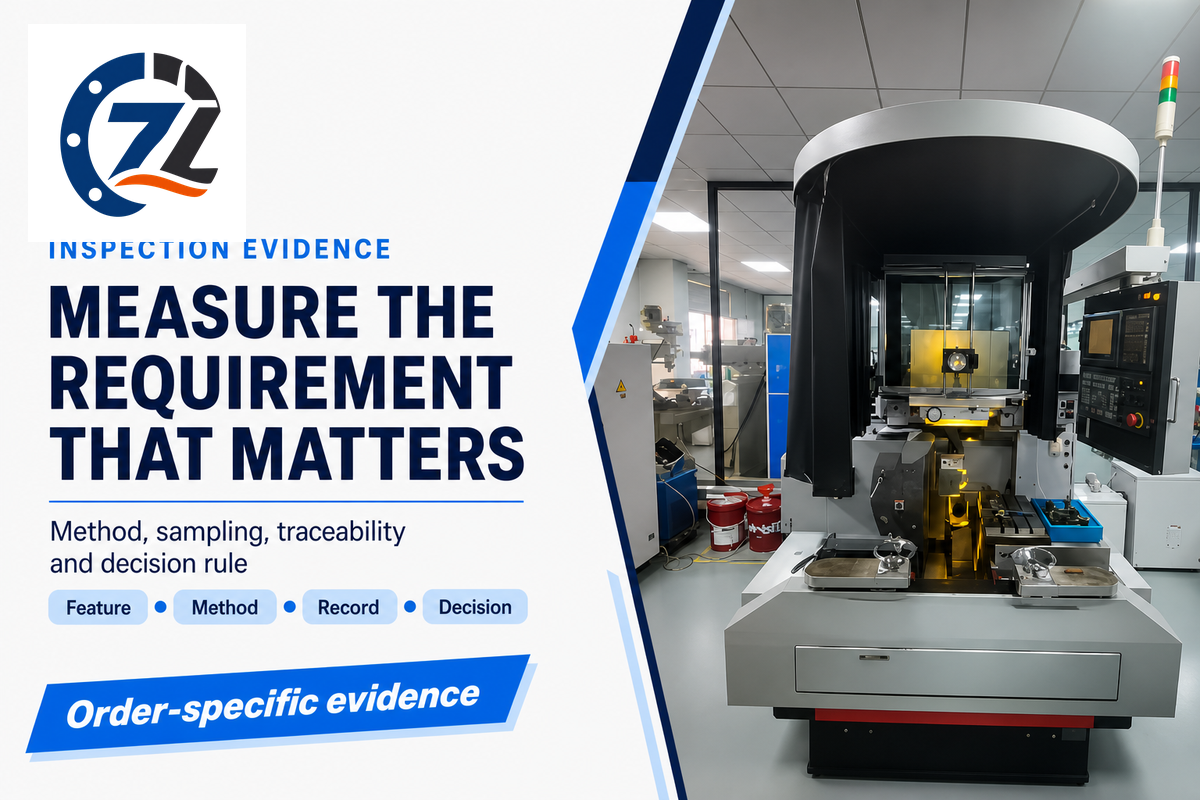
Richten Sie Prüfaufzeichnungen nach der Entscheidung aus, die sie unterstützen: Wareneingangsabnahme, Erstmusterfreigabe, Prozesskontrolle, abschließende Freigabe oder laufende Fertigungsüberwachung. Benennen Sie das Geometrieelement, die Messmethode, den Stichproben- oder Kontrollplan, die Toleranz, die Entscheidungsregel, das Berichtsformat und die Zuständigkeit bei strittigen Ergebnissen.
Die metrologische Rückverfolgbarkeit verknüpft ein Messergebnis über eine dokumentierte, lückenlose Kalibrierkette mit einem Referenzwert. Das Internationale Wörterbuch der Metrologie des JCGM weist darauf hin, dass die Rückverfolgbarkeit allein weder sicherstellt, dass die Messunsicherheit für einen bestimmten Zweck angemessen ist, noch dass keine Fehler vorliegen. Die Parteien müssen die merkmalspezifische Methode, Zugänglichkeit, Umgebungsbedingungen, Behandlung der Messunsicherheit und Entscheidungsregel für Messungen nahe einer Toleranzgrenze gesondert festlegen.
Die Leitlinien des NIST zur metrologischen Rückverfolgbarkeit erläutern dieselbe Abgrenzung auf praktische institutionelle Weise. Für die Definition und ihre Einschränkung bleibt das oben genannte JCGM-Wörterbuch die direkte Quelle.
| Nachweisstufe | Beispiel für einen Liefergegenstand | Anwendungsfall |
|---|---|---|
| Übliche Prüfung in der Fertigung | Lieferantenfreigabe ohne aufgezeichnete Messwerte | Merkmale mit geringem Risiko innerhalb eines vereinbarten Qualitätssystems |
| Aufgezeichnete Maßprüfungsergebnisse | Ballonierte technische Zeichnung und Prüfbericht | Erstmuster oder festgelegte kritische Merkmale |
| Werkstoffidentität | Vereinbartes Werkstoffzertifikat und Chargenzuordnung | Zusammensetzung, Zustand oder Rückverfolgbarkeit beeinflussen die Funktion |
| Nachweise für Sonderprozesse | Im Auftrag festgelegtes Prozesszertifikat oder Prüfprotokoll | Wärmebehandlung, Beschichtung, Schweißen oder Prüfung unterliegen einer Kontrolle |
| Fertigungsnachweise | Kontrollaufzeichnungen oder Fähigkeitsanalyse für benannte Geometrieelemente | Das Risiko bei wiederholten Fertigungsvolumen rechtfertigt eine Überwachung auf Prozessebene |
Verwechseln Sie eine Zertifizierung auf Unternehmensebene nicht mit auftragsspezifischen Nachweisen. Eine Zertifizierung kann den Geltungsbereich eines Managementsystems festlegen, weist aber weder eine bestimmte Materialcharge aus noch dokumentiert sie ein gemessenes Maß, legt einen Stichprobenplan fest oder weist Zuständigkeiten für Fertigungsprüfungen zu. Fordern Sie das für den Auftrag erstellte Dokumentenpaket an.
Was geschieht nahe der Toleranzgrenze?
Ein Prüfplan ist unvollständig, wenn er lediglich „mit kalibrierten Geräten messen“ vorgibt. Liegt eine Bohrung nahe ihrer oberen Abnahmegrenze, können Temperatur, Sauberkeit, Ausrichtung, Kontaktverfahren, Geräteauflösung, Vorgehensweise des Bedieners und Messunsicherheit das Ergebnis beeinflussen. Eine rückverfolgbare Kalibrierkette beseitigt diese Einflüsse nicht.
Vereinbaren Sie bei einem Merkmal mit schwerwiegenden Folgen, wie vorzugehen ist, wenn die Messunsicherheit die Konformitätsentscheidung nahe einer Grenze beeinflusst. Der Vertrag kann eine festgelegte Entscheidungsregel, eine Wiederholungsmessung unter kontrollierten Bedingungen, eine alternative Methode, eine Prüfung durch den Käufer oder eine andere definierte Entscheidung über das weitere Vorgehen verlangen. Dieser Leitfaden schreibt keine allgemeingültige Regel vor; die Parteien sollen vermeiden, eine solche erst nach einem Streitfall zu erfinden.
Prüfen Sie vor der Zerspanung, ob die Messstelle zugänglich ist. Kann ein vorgesehener Taster, eine Lehre, ein Profilometer oder eine Koordinatenmessmaschine ein Geometrieelement nicht erreichen, benötigt der Plan möglicherweise eine andere Spannvorrichtung, einen Schnitt, ein Replikaverfahren, einen Ersatz durch Prozesskontrolle oder eine Konstruktionsänderung. Erkennen Sie diesen Konflikt bereits in der RFQ und nicht erst bei der Endprüfung.
Lieferantenmodelle und Aussagen zur Fertigungsfähigkeit vergleichen
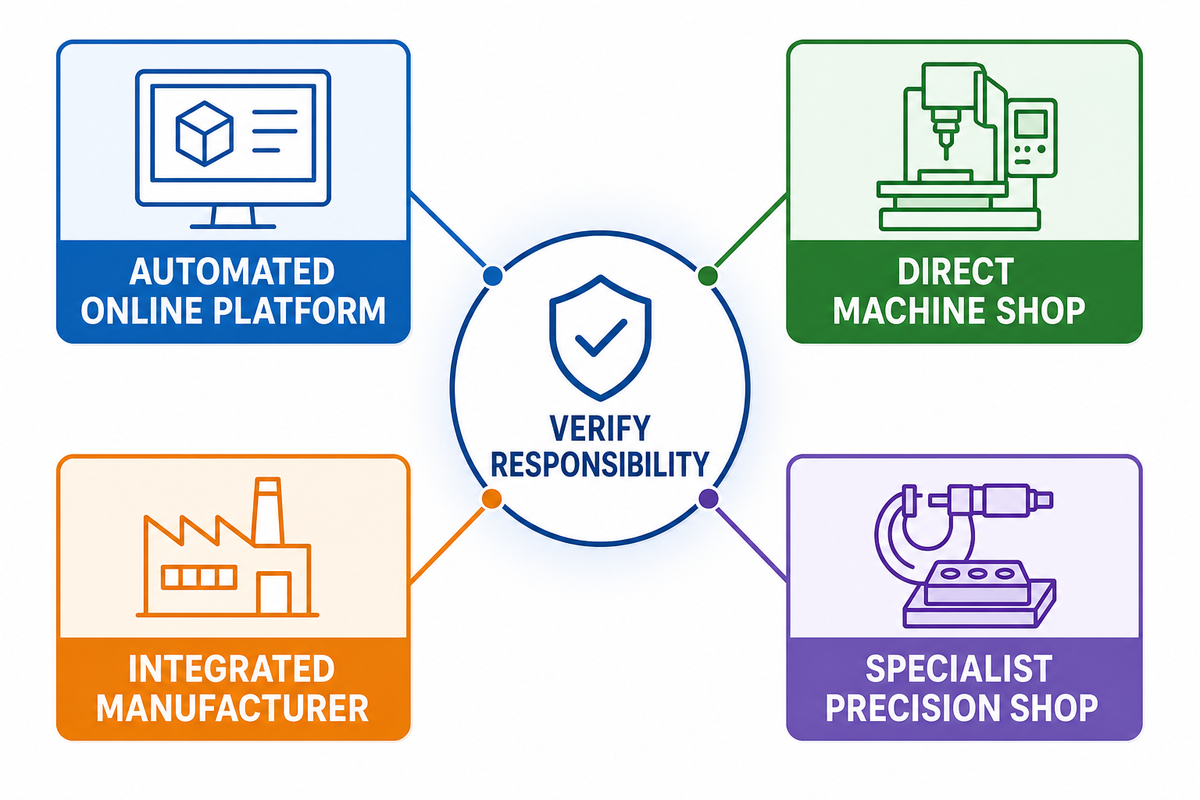
Vergleichen Sie Lieferanten erst, nachdem Sie Prozessumfang, Fremdvergabe, Prüfung, Änderungslenkung, Kommunikation und Ausschlüsse vereinheitlicht haben. Ein Marktplatz, ein Vermittler, ein integrierter Hersteller und eine spezialisierte Zerspanungswerkstatt können alle geeignet sein, verteilen die Zuständigkeiten aber unterschiedlich. Die in ASME Y14.5 behandelten Vorgehensweisen für technische Zeichnungen und Modelle bieten den Parteien eine gemeinsame Grundlage für die Produktdefinition; sie bestätigen nicht die Prozessfähigkeit eines Lieferanten.
| Lieferantenmodell | Möglicher Vorteil | Frage zur Überprüfung |
|---|---|---|
| Automatisierte Online-Plattform | Schnelle Dateiprüfung, breite Kapazitäten, einfache Einzelbestellung | Wer prüft nicht standardisierte Hinweise und verantwortet Änderungen bei Lieferanten? |
| Direkte Zerspanungswerkstatt | Kurze Kommunikationswege zur Konstruktion | Welche Arbeitsgänge und Prüfungen erfolgen im eigenen Haus? |
| Integrierter Hersteller | Koordination von Zerspanung sowie Fertigung, Montage oder Oberflächenbearbeitung | Wie werden interne und externe Prozessaufzeichnungen miteinander verknüpft? |
| Spezialisierte Präzisionswerkstatt | Fundiertes Prozesswissen und Messtechnik | Passt der Leistungsumfang des Spezialisten zu Werkstoff, Größe, Volumen und Risiko? |
Ersetzen Sie den Vergleich von Maschinenlisten durch Fragen nach Nachweisen. Fragen Sie bei einer Aussage zu 5-Achs-Bearbeitung nach dem vorgeschlagenen Fertigungsablauf und danach, welches Aufspannungsrisiko dadurch entfällt. Fragen Sie bei einer Toleranzaussage, welches Geometrieelement, welche Größe, welcher Werkstoff, welche Menge und welche Prüfbedingungen sie stützen. Fragen Sie bei einer Aussage zur Fertigung im eigenen Haus, welche juristische Person die einzelnen Arbeitsgänge ausführt und welche Arbeiten an zugelassene Partner vergeben werden.
Auch die Kommunikation sollte gezielt geprüft werden. Senden Sie jedem Anbieter dieselbe begrenzte Liste von Fragen und vergleichen Sie anschließend, wie gut die Antworten Konflikte offenlegen, zweckgerichtete Fragen stellen, Annahmen nennen und Zuständigkeiten zuweisen. Verlässliche Geschäftsbeziehungen für CNC-Bearbeitung zeigen sich bei der Klärung von Risiken und nicht allein auf einer ansprechend gestalteten Seite zu Fertigungsmöglichkeiten.
Vor der Lieferantenfreigabe anzufordernde Nachweise
Richten Sie den Umfang der Lieferantenfreigabe am Teile-Risiko aus. Für einen einmalig gefertigten Halter mit geringem Risiko können eine Prüfung der technischen Zeichnung und grundlegende kaufmännische Prüfungen genügen. Bei einem wiederholt gefertigten Fluid-Control-Bauteil mit Materialrückverfolgbarkeit, Dichtflächen und Sonderprozessen können eine Prüfung des Fertigungsablaufs, ein Musterprüfbericht, eine Überprüfung der Geräte und Lehren, eine Übersicht der Unterauftragnehmer, ein Ablauf für Nichtkonformitäten und eine Vereinbarung zur Änderungsmitteilung gerechtfertigt sein.
Bitten Sie nach Möglichkeit um Beispiele, aus denen vertrauliche Angaben entfernt wurden: ein leeres Prüfblatt, eine anonymisierte Zuordnung von Werkstoff zu Bauteil, eine Übersicht über den Ablauf zur Kalibrierstatusverwaltung oder die Eingabefelder zur Kontrolle externer Bearbeitung. Diese Unterlagen dienen als praktische Anschauungsbeispiele, ohne dass ein Lieferant vertrauliche Daten eines konkurrierenden Kunden offenlegen muss.
Eine RFQ erstellen, die korrekt kalkuliert werden kann
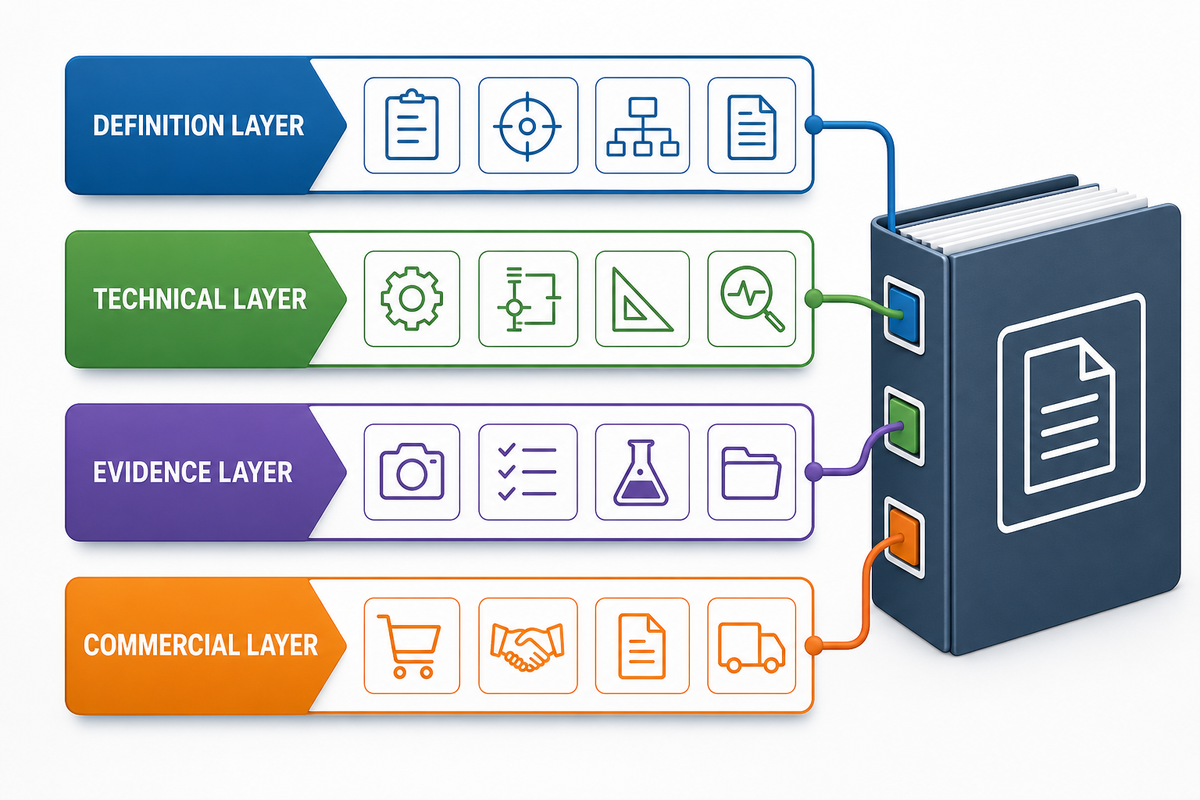
Ein gelenktes CNC-RFQ-Paket kombiniert gelenkte Geometrie, technische Spezifikationen, Nachweisanforderungen und kaufmännische Rahmenbedingungen. Es ist kein zusätzlicher Papierkram: Es reduziert Unklarheiten, bevor daraus Preisabweichungen, Terminverzögerungen oder Streitigkeiten bei der Prüfung entstehen. Wenn geometrische Tolerierung angewendet wird, sollte das Paket die vorgesehene Ausgabe von ASME Y14.5 benennen, statt dem Lieferanten deren Ermittlung zu überlassen.
Das RFQ-Paket erstellen
- Definitionsumfang: Teilenummer, Änderungsstand, STEP- oder natives CAD-Format, Zeichnungsnummer, Maßeinheiten, Geltungsvorrang von Regeln, benötigte Menge.
- Technischer Umfang: Werkstoff- und Zustandspezifikation, Bezugssystem, Toleranzmerkmale, Gewinde, Oberflächenbeschaffenheit, Wärmebehandlung, Beschichtungen, Kennzeichnung, zu schützende Geometrieelemente.
- Nachweisumfang: Umfang der Erstmusterprüfung, zu messende Merkmale, Werkstoffdokumentation, Stichprobenstrategie, Aufbau und Format des Nachweisberichts, Aufbewahrungsdauer der Nachweise sowie besondere Vertraulichkeits- oder Einschränkungsanforderungen.
- Kaufmännischer Umfang: Zielmenge für Prototyp und Fertigung, Lieferadresse, gewünschter Liefertermin, bevorzugte Verpackungsart, Versandbedingungen (Incoterm), Angebotsgültigkeitsdauer, Eigentum an den Werkzeugen und Erwartungen an das Änderungsmanagement.
Freigabeprüfung: Kann ein neuer Ingenieur den gelenkten Änderungsstand finden, die Merkmale erkennen, für die eine dokumentierte Prüfung erforderlich ist, die den Teilen beizulegenden Dokumente ausfindig machen und genau feststellen, was der angebotene Preis abdeckt? Wenn nicht, ist das Paket noch nicht bereit für die Angebotsabgabe.
Bitten Sie Lieferanten, ihre Annahmen in einer strukturierten Tabelle aufzuführen. Diese kann Halbzeugform, Fertigungsablauf, Fremdvergabe, Auslegung von Normen, Prüfumfang, Zertifikate, ausgeschlossene Geometrieelemente, Mindestlos, Mengenstaffeln, Auslöser für den Beginn der Lieferzeit und offene technische Fragen enthalten. Ein einheitliches Format ermöglicht einen fairen Vergleich, selbst wenn Lieferanten unterschiedliche Fertigungsmodelle nutzen.
Ergänzen Sie bei regulierten oder staatlichen Aufträgen Anforderungen an Informationssicherheit, Exportkontrolle, Aufbewahrung von Aufzeichnungen oder Kundenfreigabe nur dann, wenn sie tatsächlich gelten. Übernehmen Sie solche Klauseln nicht rein dekorativ in jede RFQ. Sie können beeinflussen, wer Dateien erhalten darf, wo Daten verarbeitet werden dürfen und welche Lieferanten infrage kommen.
Die Übergabe vom Prototyp zur Fertigung planen
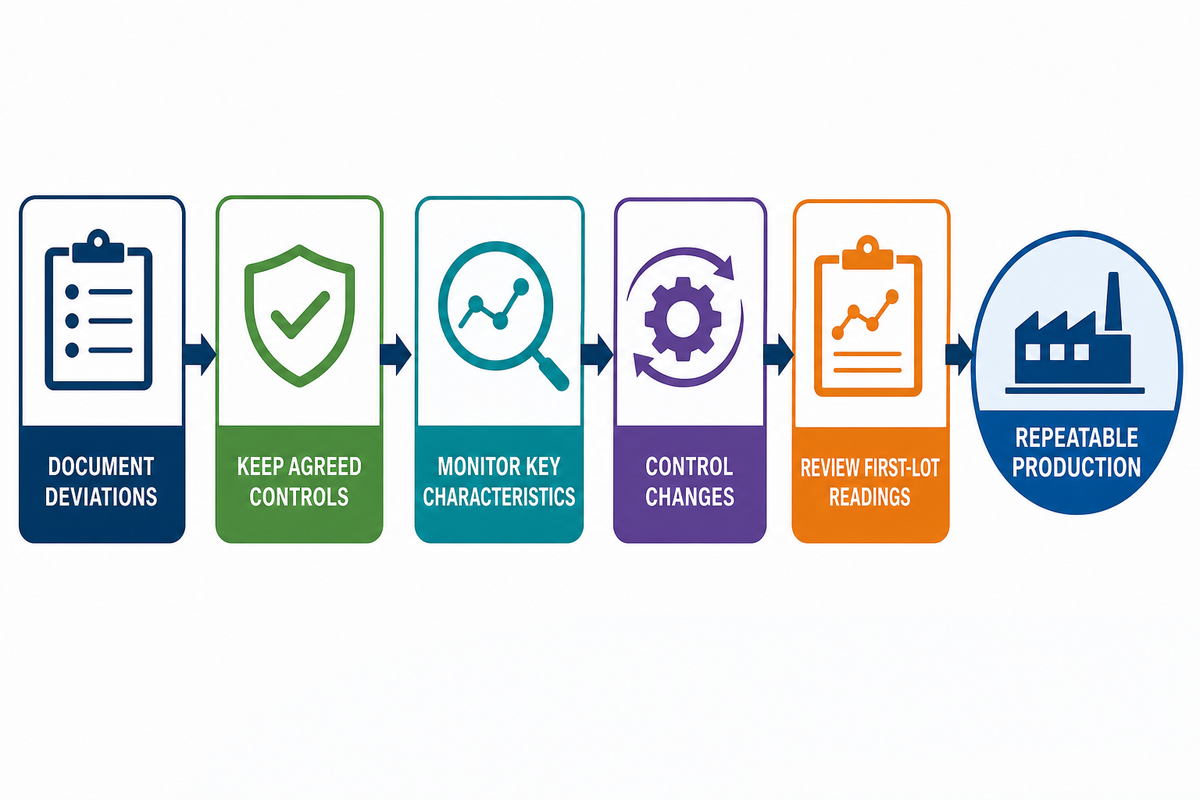
Ein abgenommenes Erstmuster zeigt, dass das geprüfte Teil beziehungsweise die geprüften Teile die kontrollierten Anforderungen erfüllt haben; es beweist nicht, dass der Fertigungsprozess stabil ist. Bei der Übergabe in die Fertigung sollten der freigegebene Werkstoffzustand, die Werkzeuge, Spannvorrichtungen, Programme, Messmethoden, externe Prozesse und Erkenntnisse festgehalten werden, die für ein reproduzierbares Ergebnis erforderlich sind.
Die Leitlinien des NIST zur Prozessstabilität verstehen Stabilität als ein über die Zeit beobachtetes Verhalten und nicht als inhärente Eigenschaft einer einzelnen Maschine oder eines einzelnen abgenommenen Teils. Die statistischen Beispiele sind keine allgemeingültigen Fertigungsregeln, doch die praktische Erkenntnis ist klar: Ein gutes Erstmuster und eine langfristig zuverlässige Fertigung beantworten unterschiedliche Fragen.
- Dokumentieren Sie jede Abweichgenehmigung oder Ausnahme für den Prototyp und entscheiden Sie anschließend, ob die daraus entstandene Änderung einen Konstruktionsänderungsstand oder eine andere vereinbarte Kontrolle erfordert.
- Halten Sie den vereinbarten Prozess und die Kontrollen – von der Konstruktionsfreigabe bis zur Endprüfung – zu Beginn jedes Fertigungsloses ein.
- Nutzen Sie den vereinbarten Kontrollplan, um festzulegen, welche Merkmale, die Passung, Dichtheit, Bewegung oder Sicherheit beeinflussen, im Zeitverlauf überwacht werden müssen.
- Legen Sie fest, wer vor einer Änderung an einer freigegebenen Werkstoffquelle, Herkunft, Spannvorrichtung, Programmrevision oder Fertigungsprozess kontaktiert werden muss und welche Freigabestufe gilt.
- Prüfen Sie die vereinbarten Nachweise des ersten Loses, bevor Sie die Prüfhäufigkeit verringern oder die Losmenge für spätere Fertigungsläufe erhöhen.
Für Käufer relevante Trends
Nach der Übergabe vom Prototyp in die Fertigung liefern Trends Informationen, die eine einzelne Messung nicht bieten kann. Messungen im Zeitverlauf können Werkzeugverschleiß, Bewegung der Spannvorrichtung, thermische Drift oder eine Änderung des Prozessverhaltens erkennen lassen und so technische Zeichnung, Fertigungsablauf, Prüfungsnachweise und Konstruktionsabsicht miteinander verknüpfen. Der Unterschied zwischen einer einzelnen konformen Beobachtung und einem Verhalten im Zeitverlauf ist zentral für die Erörterung der Prozessstabilität durch das NIST, auch wenn dessen Beispiele keinen verbindlichen Stichprobenplan für die CNC-Fertigung vorgeben.
Betrachten Sie ein Patent, einen Forschungsprototyp oder eine Produktankündigung nicht als Beleg für eine breite Einführung oder einen wirtschaftlichen Nutzen. Käufer sollten fragen, was im vorgeschlagenen Fertigungsablauf eingesetzt wird, welches Signal gemessen wird, welche Entscheidung dadurch beeinflusst wird und welche Nachweise überprüft werden können.
Trendfilter: Entfällt durch die Technologie eine Aufspannung, erkennt sie Drift früher, sichert sie die Identität des Änderungsstands, verringert sie die Messunsicherheit oder macht sie eine Fertigungsentscheidung besser prüfbar? Kann der Lieferant die Technologie keinem dieser Ergebnisse zuordnen, ist sie wahrscheinlich noch kein Beschaffungskriterium.
Häufige Fragen zum CNC-Bearbeitungsservice
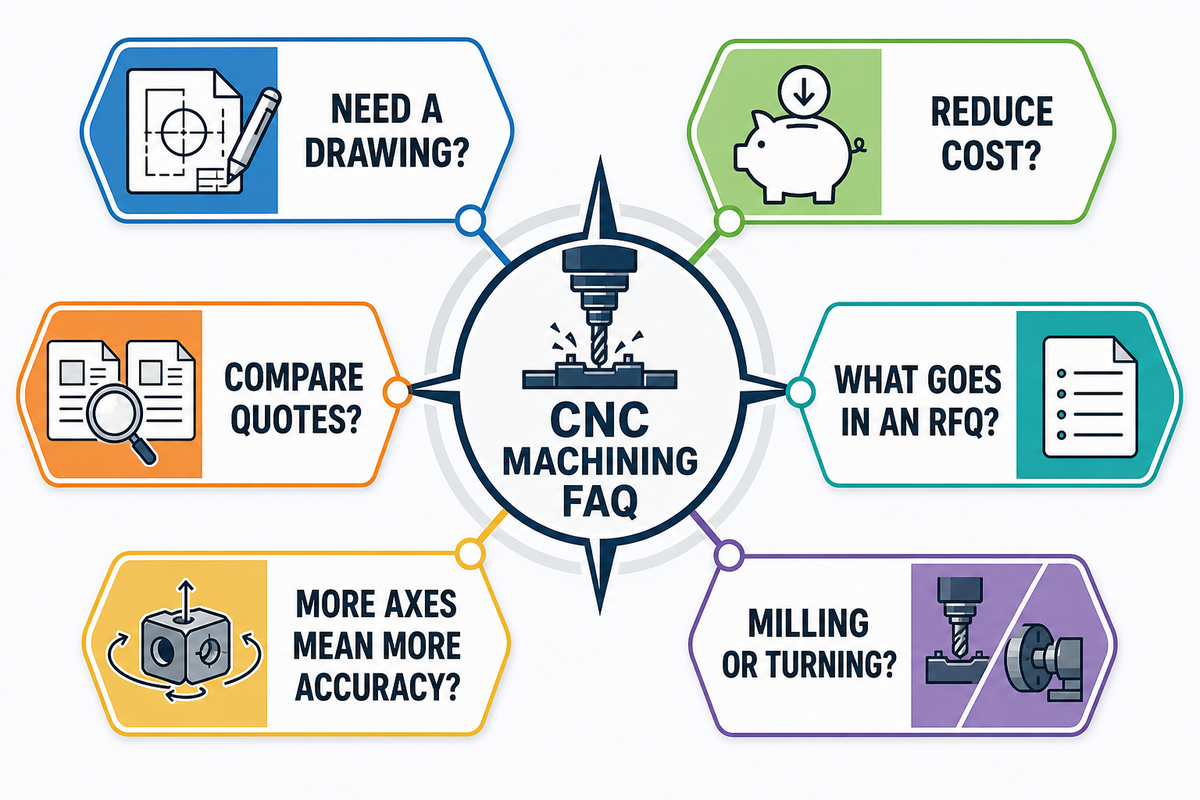
Benötige ich eine 2D-Zeichnung, wenn ich bereits eine STEP-Datei habe?
Verwenden Sie vor der Angebotsanfrage eine 2D-Zeichnung, wenn die STEP-Datei Toleranzen, Bezüge, Gewinde, Oberflächenbeschaffenheit, Werkstoffzustand, Prüfanforderungen oder den maßgeblichen Änderungsstand nicht festlegt.
Verwenden Sie eine 2D-Zeichnung, wenn die STEP-Datei Toleranzen, Bezüge, Gewinde, Passungen, Oberflächenstruktur, Werkstoffzustand, Oberflächenbearbeitung, Kennzeichnung, Prüfanforderungen oder den maßgeblichen Änderungsstand nicht festlegt. Das Modell liefert die Nenngeometrie, während die technische Zeichnung nichtgeometrische Anforderungen dokumentiert und angibt, welche Datei bei einem Konflikt maßgeblich ist. Werden diese Zuständigkeiten getrennt gehalten, kann der Lieferant die angezeigte Modellgenauigkeit nicht als unausgesprochene Toleranz auffassen. Außerdem bleibt die Änderungslenkung bei der Programmierung, Prüfplanung und Lieferantenbewertung sichtbar.
Wenn das Paket geometrische Bemaßung und Tolerierung verwendet, benennen Sie die geltende Ausgabe von ASME Y14.5.
Ein Paket, das nur ein Modell enthält, kann funktionieren, wenn es sich um eine gelenkte modellbasierte Definition handelt und beide Parteien vereinbaren, wie jede Anforderung vermittelt wird. Versehen Sie alle Dateien mit derselben Teilenummer und demselben Änderungsstand und entfernen Sie veraltete Kopien aus der RFQ.
Wie kann ich die Kosten der CNC-Bearbeitung senken, ohne das Bauteil zu schwächen?
Senken Sie die Kosten der CNC-Bearbeitung, indem Sie nur nicht funktionsrelevante Anforderungen lockern, unnötige Aufspannungen reduzieren, den Werkzeugzugang verbessern und jede vorgeschlagene Änderung anhand der freigegebenen Funktion des Bauteils prüfen.
Senken Sie die Kosten der CNC-Bearbeitung, indem Sie nur nicht funktionsrelevante Toleranzen lockern, unnötige Aufspannungen reduzieren und den Zugang zu schwer erreichbaren Geometrieelementen verbessern. Verwenden Sie umsetzbare Innenradien, richten Sie Bezüge an den Fertigungszugängen aus und trennen Sie dokumentationspflichtige kritische Merkmale von routinemäßigen Prüfungen in der Fertigung. Prüfen Sie jede Änderung anhand der Bauteilfunktion, statt eine allgemeine Konstruktionsregel anzuwenden.
Welche Angaben sollte eine RFQ für CNC-Bearbeitung enthalten?
Erstellen Sie eine angebotsreife RFQ für CNC-Bearbeitung mit gelenkter Geometrie, Änderungsstand, Werkstoffzustand, Menge, Toleranzen, Oberflächenbeschaffenheit, Prüfungsnachweisen, Lieferbedingungen und Platz für Annahmen des Lieferanten.
Erstellen Sie eine angebotsreife RFQ für CNC-Bearbeitung mit gelenkter Geometrie, Zeichnungsstand, Maßeinheiten, Werkstoffspezifikation und -zustand, Menge, Toleranzen, Anforderungen an die Oberfläche, Oberflächenbearbeitung, Prüfaufzeichnungen, Zertifikatsumfang, Lieferbedingungen und Annahmen des Lieferanten. Geben Sie für die Fertigung außerdem Regeln zur Änderungsmitteilung und Erwartungen an Folgeaufträge an, damit die freigegebene Grundlage erkennbar bleibt.
Worin besteht der Unterschied zwischen CNC-Fräsen und CNC-Drehen?
Beim Fräsen drehen sich die Schneidwerkzeuge um ein gespanntes Werkstück. Beim Drehen rotiert das Werkstück, um vorwiegend rotationssymmetrische Geometrieelemente zu formen. Viele kundenspezifische Bauteile werden mit beiden CNC-Verfahren gefertigt.
Beim CNC-Fräsen drehen sich die Schneidwerkzeuge um ein gespanntes Werkstück. Beim CNC-Drehen rotiert das Werkstück, um vorwiegend rotationssymmetrische Geometrieelemente zu formen. Viele kundenspezifische Bauteile werden mit beiden Verfahren gefertigt; der beste Fertigungsablauf hängt von den Beziehungen zwischen den Geometrieelementen und dem Aufspannungsrisiko ab.
Fertigt eine 5-Achs-Maschine automatisch ein genaueres Bauteil?
Nein. Die 5-Achs-Bearbeitung kann Umspannungen reduzieren und den Zugang zu Geometrieelementen verbessern. Die Genauigkeit des Bauteils hängt jedoch weiterhin von Kalibrierung, Werkstückspannung, Werkzeugen, thermischem Zustand, Programmierung, Prozesskontrolle und Prüfung ab.
Nein. Die 5-Achs-Bearbeitung kann bei geeigneter Geometrie den Zugang verbessern und Umspannungen reduzieren. Die Genauigkeit hängt jedoch weiterhin vom Maschinenzustand, der Kalibrierung, der Werkstückspannung, dem Werkzeugverhalten, dem thermischen Zustand, der Programmierung, der Prozesskontrolle und der Prüfung ab. Beurteilen Sie den vorgeschlagenen Fertigungsablauf anhand der gelenkten Geometrieelemente und nicht allein anhand der Anzahl der Achsen. Fragen Sie, welche Aufspannung entfällt, welche Bezugsbeziehung erhalten bleibt und wie die resultierende Beziehung zwischen den Geometrieelementen gemessen wird. Maschinenqualifizierung und Prüfungsnachweise müssen sich weiterhin auf das jeweilige Bauteil beziehen; die Maschinenkonfiguration allein garantiert sie nicht.
Wie sollte ich zwei Angebote für CNC-Bearbeitung vergleichen?
Vereinheitlichen Sie den gelenkten Änderungsstand, Werkstoff, Menge, Prozessumfang, Prüfungsnachweise, externe Arbeitsgänge, Liefergrundlage, Frachtbedingungen, Werkzeuge und Ausschlüsse, bevor Sie zwei Angebote für CNC-Bearbeitung vergleichen.
Vergleichen Sie zwei Angebote für CNC-Bearbeitung erst, nachdem Sie den gelenkten Änderungsstand, Werkstoff und Halbzeug, Prozessumfang, externe Arbeitsgänge, Prüfaufzeichnungen, Zertifikatspaket, Menge, Lieferbedingung, Beginn der Lieferzeit, Werkzeuge und Ausschlüsse vereinheitlicht haben. Klären Sie diese Abweichungen, bevor Sie das niedrigere Gesamtangebot als kostengünstiger einstufen, denn ausgelassene Leistungen schlagen sich oft später als Verzögerungen oder Nacharbeit nieder.
Fazit: Vom Suchbegriff zur gelenkten Bauteildefinition
Nachdem Sie die üblichen RFQ-Fragen geklärt haben, gehen Sie von „Wer kann das fertigen?“ zu „Welche genaue Produktdefinition, welchen Fertigungsablauf, welche Nachweise und welchen kaufmännischen Leistungsumfang soll der Lieferant beherrschen?“ Dieser Schritt verringert verborgene Annahmen und macht Aussagen zur Fertigungsfähigkeit am Bauteil überprüfbar.
Beginnen Sie mit der Übersicht zum Fertigungsablauf anhand der Geometrieelemente, wenden Sie die Skala zur Toleranzbegründung nur dort an, wo die Funktion es erfordert, vereinheitlichen Sie Angebote mithilfe der Taxonomie für Angebotsabweichungen und geben Sie das gelenkte RFQ-Paket frei. Diese Hilfsmittel schaffen eine gemeinsame Sprache für Konstruktion, Qualität und Beschaffung, bevor der erste Schnitt erfolgt.
Leitfaden: Methodik und Abgrenzung der Quellen
Dieser Leitfaden zur CNC-Bearbeitung trennt öffentlich zugängliche technische Referenzen von der kommerziellen Serviceseite von Zhenling Metal. Die Angaben zu Prozessplanung, technischen Zeichnungen, Toleranzen, Messtechnik und Prozessstabilität stützen sich auf die zitierten Quellen von NIST, ASME, ISO und JCGM. Beispielmaße zeigen, wie widersprüchliche Dateien geprüft werden können; sie sind keine Leistungsgrenzen von Zhenling, empfohlenen Standardkonstruktionswerte oder fertigungstechnische Beratung für ein bestimmtes Bauteil.
Referenzen und Quellen
- NIST: Integration von Vorentwurf und Fertigungsplanung
- ASME Y14.5: Bemaßung und Tolerierung
- ISO 2768-1: Allgemeintoleranzen für Längen- und Winkelmaße
- ISO 22081: Allgemeine geometrische Spezifikationen und Größenspezifikationen
- ISO 21920-1: Angabe der Oberflächenbeschaffenheit durch Profile
- JCGM VIM 2.41: Metrologische Rückverfolgbarkeit
- NIST: Metrologische Rückverfolgbarkeit
- NIST/SEMATECH e-Handbuch: Prozessstabilität
- Rolled Alloys: Datenblatt für Edelstahl 316/316L
Ähnliche Beiträge







ZHENLING / FERTIGUNG NACH KUNDENZEICHNUNG
Von der technischen Frage zur angebotsreifen technischen Zeichnung
Zhenling fertigt kundenspezifische Flansche, Ventilgehäuse, Walzen, gebogene Rohre und profilierte Zerspanungsteile für industrielle Kunden. Unsere Ingenieure prüfen die technische Zeichnung, den Werkstoffzustand, die Toleranzkette, die Stückzahl und die Prüfanforderungen, bevor sie ein Angebot für den Fertigungsablauf erstellen.
BEGINNEN SIE MITTechnischer Zeichnung · Bauteil · Kritischen Maßen
LEGEN SIE FESTWerkstoff · Stückzahl · Toleranz · Zertifizierung
TECHNISCHE ZEICHNUNG / WERKSTOFF / TOLERANZ
Bereiten Sie Ihre Bauteilangaben vor
- BAUTEILANGABEN
- 2D/3D-Zeichnung oder Bauteil
- VERFAHRENSPRÜFUNG
- Zerspanung · Umformen · Schweißen · Prüfung
- WEG ZUR RÜCKMELDUNG
- Senden Sie Ihre Anfrage über das Formular
Wir verwenden Ihre Angaben, um Ihre Anfrage zu prüfen und zu beantworten. Weitere Informationen finden Sie in unserer Datenschutzerklärung.


