
Contacter Zhenling Company

Mis à jour en août 2026
L’usinage CNC de l’acier carbone n’est prévisible qu’une fois définis la désignation du matériau, son état de livraison, la géométrie des éléments usinés, les conditions de coupe et la méthode de contrôle. Ce guide montre comment transformer ces données en un processus initial, interpréter les résultats de la coupe et s’arrêter avant qu’une règle générique ne devienne une hypothèse coûteuse.
Réponse directe : l’acier carbone est usinable, mais le nom de la famille ne suffit pas à définir le processus. Vérifiez la spécification et l’état du matériau, effectuez les calculs à partir de données documentées, puis contrôlez les copeaux, les efforts, l’état de surface, la température et les dimensions avant de valider le réglage.
Repères rapides pour la planification du processus
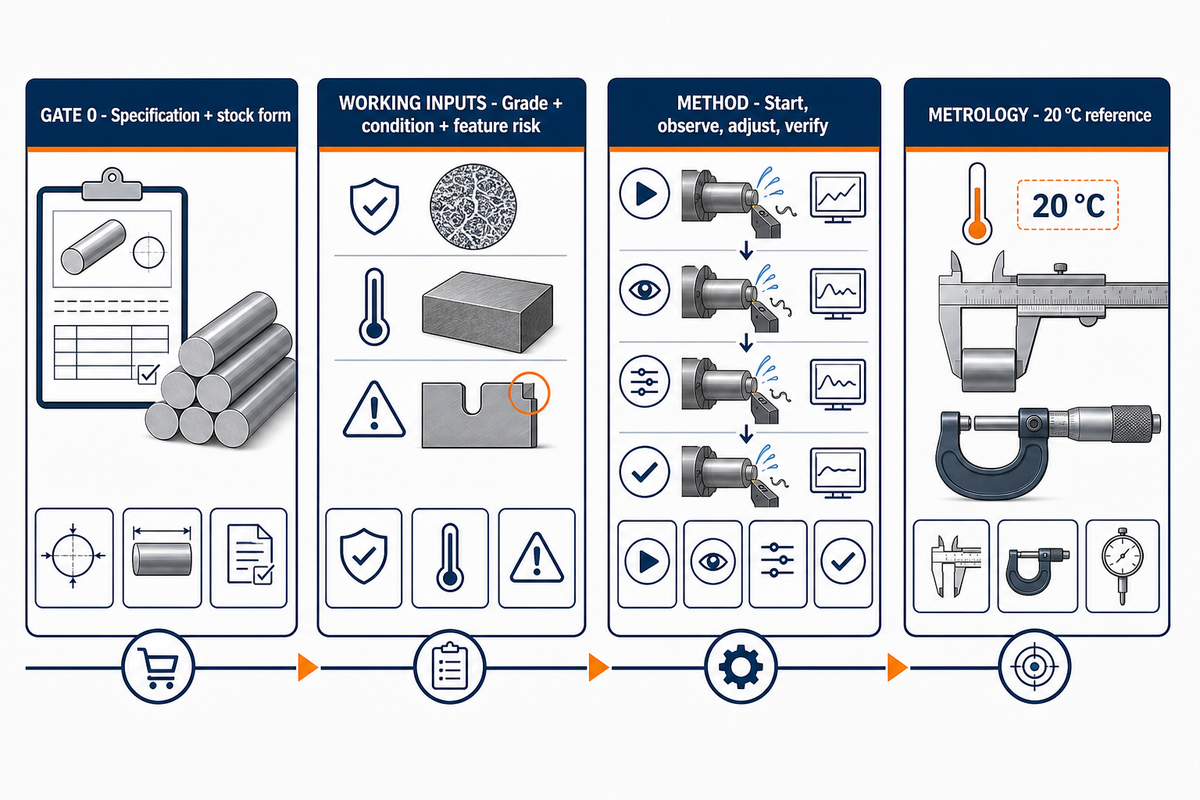
Étape 0
Spécification, forme du stock, exigences d’achat
Spécification, forme du stock, exigences d’achat
Trois données de travail
Nuance, état, risque lié aux éléments géométriques
Nuance, état, risque lié aux éléments géométriques
Méthode de réglage des paramètres
Démarrer, observer, ajuster, vérifier
Démarrer, observer, ajuster, vérifier
Référence de mesure
20 °C pour la métrologie dimensionnelle
20 °C pour la métrologie dimensionnelle
Points clés
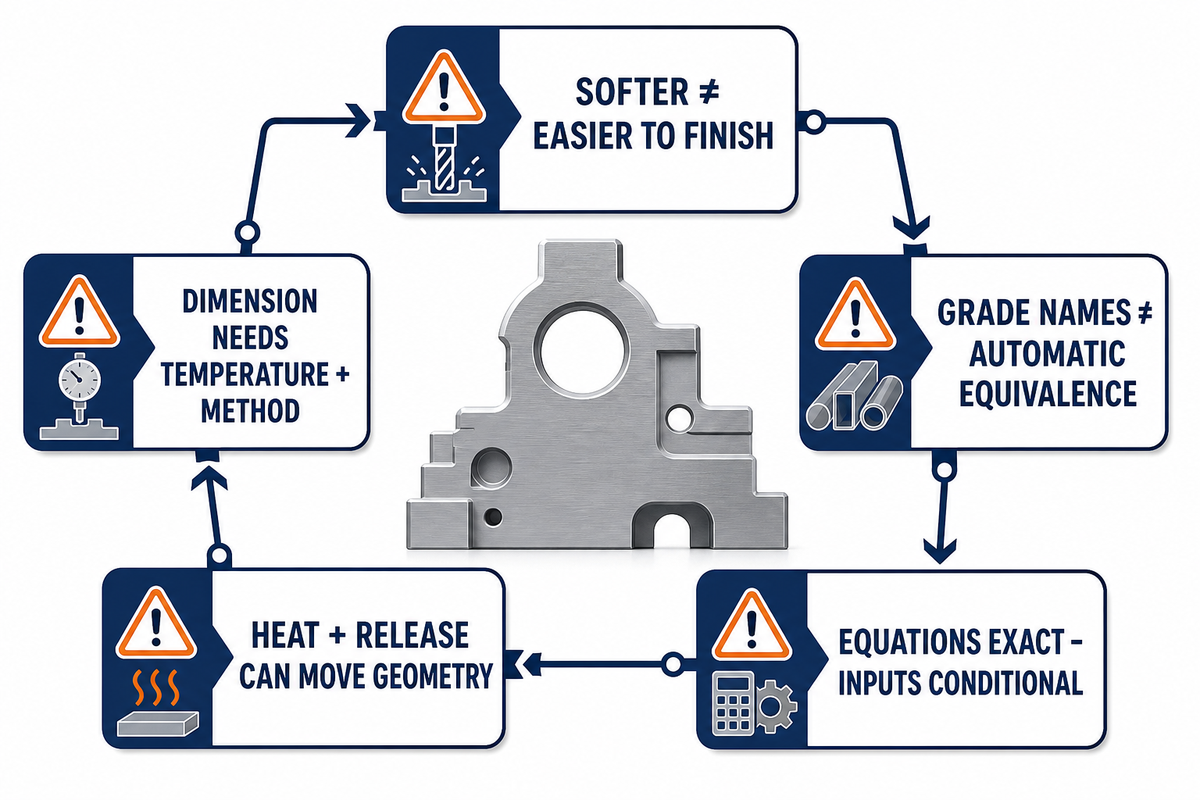
- Un acier nominalement plus tendre n’est pas forcément plus facile à finir.
- A36, 1018, 1045, 20# et 45# ne sont pas automatiquement équivalents.
- Les équations de vitesse et d’avance relèvent du calcul ; leurs données d’entrée dépendent des conditions.
- Le traitement thermique et le desserrage du bridage peuvent modifier la dureté comme la géométrie.
- Une dimension mesurée est incomplète sans indication de la température et de la méthode.
L’acier carbone est-il usinable ? Quels facteurs le déterminent réellement ?
L’acier carbone est usinable, mais aucune indication générale d’usinabilité ne permet de prévoir le comportement de chaque nuance, lot, état et opération. La teneur en carbone, la microstructure, les inclusions, la dureté, la forme du produit, l’engagement de l’outil, la rigidité et l’état de surface requis peuvent faire passer une même pièce d’une coupe courante à une usure instable ou à des surfaces déchirées.
Commencez par définir le matériau. ASTM A108-24 couvre les barres en acier au carbone et allié finies à froid, en longueurs droites ou en couronnes, et prévoit des exigences supplémentaires spécifiées par l’acheteur. ASTM A29/A29M-23 précise également que la commande et la spécification individuelle du produit déterminent les exigences applicables.
| Donnée d’entrée | Pourquoi elle modifie la coupe | Éléments à obtenir |
|---|---|---|
| Spécification et forme | Définit les exigences réellement couvertes par le nom de nuance | Plan, commande, certificat du producteur |
| Dureté et état | Modifie les efforts, l’usure, la chaleur et le comportement des copeaux | Désignation de l’état et dureté vérifiée |
| Microstructure et inclusions | Peuvent modifier l’abrasion et la formation d’une arête rapportée | Dossier du lot ou résultats d’essais de coupe |
| Géométrie des éléments usinés | Détermine l’engagement, la déflexion, l’évacuation de la chaleur et le risque lié aux références | Plan, plan de montage, cartographie de l’enlèvement de matière |
Conséquence en atelier : « facile à couper » et « facile à maintenir aux dimensions et à l’état de surface requis » sont deux choses différentes. Même un enlèvement de matière avec des efforts modérés peut produire de longs copeaux, une arête rapportée, des bavures ou un état de surface qui se dégrade à mesure que l’arête s’encrasse.
Les aciers à faible, moyenne et forte teneur en carbone ne constituent pas une seule donnée d’usinage
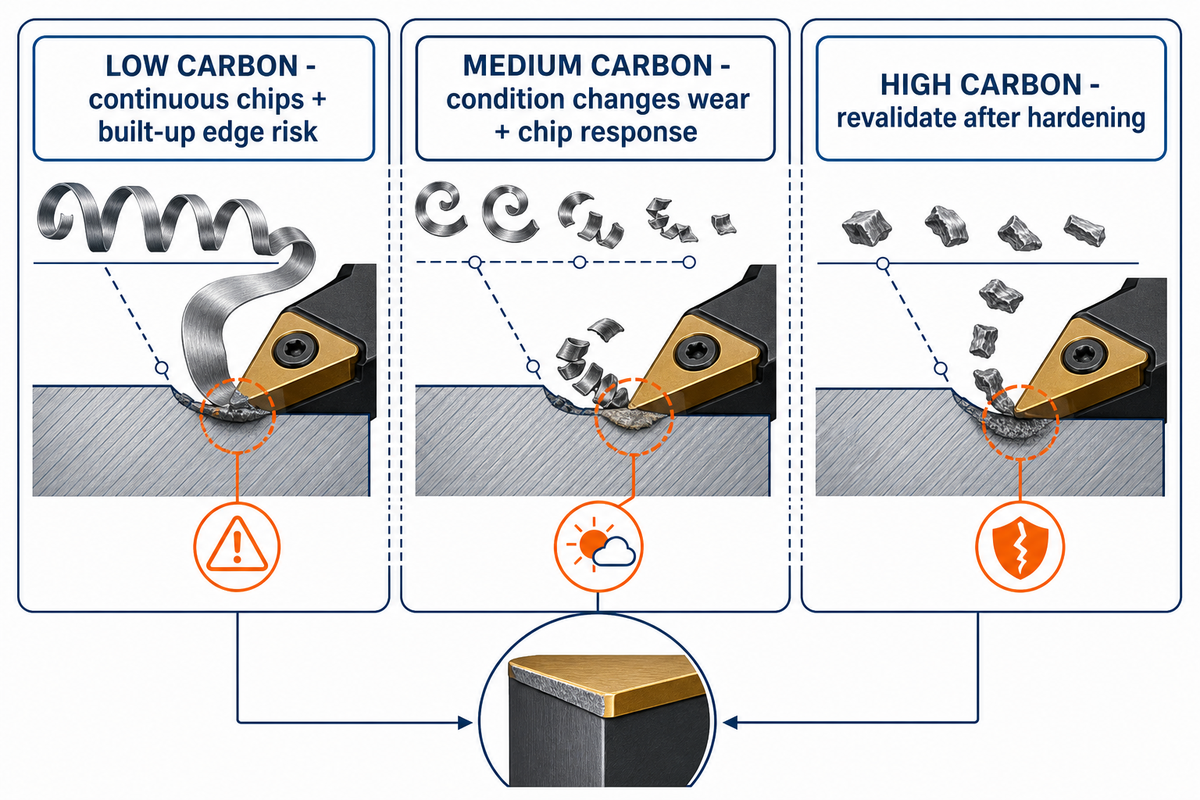
Les appellations faible, moyenne et forte teneur en carbone désignent de grandes familles de composition, et non des instructions de coupe prêtes à l’emploi. Lorsque la teneur en carbone et l’état après traitement thermique varient, la résistance, la dureté, la ductilité, la formation des copeaux, les efforts sur l’arête et les risques liés à la finition peuvent évoluer différemment. Le nom de famille doit donc susciter des questions, pas déterminer un classement fixe.
Les pièces en acier à faible teneur en carbone peuvent être assez ductiles pour former des copeaux continus et une arête rapportée. La Precision Machined Products Association relie l’usinabilité des barres d’acier à l’écrouissage, au traitement thermique et à la composition chimique, et pas seulement à la teneur en carbone. Dans certains réglages, les états plus durs des aciers à teneur moyenne en carbone peuvent accroître le risque d’usure de l’outil tout en produisant des copeaux plus faciles à maîtriser. Après trempe, l’acier à forte teneur en carbone peut relever d’une autre catégorie de risque, mais son comportement dépend toujours de la microstructure, du matériau de l’outil, de l’engagement et des interruptions de coupe.
Quelle différence entre l’acier à faible teneur en carbone et l’acier à teneur moyenne en carbone pour l’usinage ?
L’acier à faible teneur en carbone conserve généralement une ductilité plus élevée, ce qui peut compliquer le fractionnement des copeaux et la maîtrise de l’état de surface, même lorsque les efforts de coupe semblent gérables. L’acier à teneur moyenne en carbone peut offrir un autre équilibre entre formation des copeaux, résistance et usure, en particulier après normalisation ou traitement thermique. Il ne faut attribuer à aucune de ces familles une vitesse, une avance ou un état de surface attendu avant de connaître la nuance, l’état, la dureté et l’opération.
La limite proche de la composition eutectoïde n’est pas un paramètre d’atelier. ASTM A1033-18(2023) définit une teneur de 0,8 % en carbone pour l’acier carbone eutectoïde dans le cadre de sa méthode et précise que les éléments d’alliage influent sur cette valeur. Cela rappelle que les définitions des normes doivent être utilisées dans leur champ d’application déclaré lors de la planification d’un travail de précision.
Erreur fréquente : utiliser la teneur en carbone comme critère unique. Que la recherche porte sur l’usinage de l’acier doux ou l’usinage de l’acier à forte teneur en carbone, la microstructure livrée et la géométrie des éléments usinés déterminent si le problème suivant concernera la maîtrise des copeaux, l’usure, la déflexion ou les mouvements thermiques.
1018, 1045 et A36 : matrice de décision selon la nuance et l’état
Il convient de comparer SAE 1018, SAE 1045 et ASTM A36 en fonction de leur spécification applicable, de leur forme de produit, de leur état de livraison, de leur dureté et de leur fonction. A36 est une spécification de produit de construction, tandis que 1018 et 1045 sont des désignations de nuance courantes ; aucune de ces nuances ne remplace automatiquement une autre sur un plan de pièce usinée.
| Désignation | Première interprétation utile | À vérifier avant la coupe | Ne remplace pas |
|---|---|---|---|
| 1018 | Désignation abrégée d’une nuance à faible teneur en carbone | Norme, forme, état à froid/à chaud, dureté | Une spécification d’achat complète |
| 1045 | Désignation abrégée d’une nuance à teneur moyenne en carbone | Traitement, plage de dureté, forme du stock | Une classe d’usinabilité garantie |
| A36 | Profilés, tôles ou barres relevant du champ d’application ASTM | Forme du produit et exigences supplémentaires | La seule désignation SAE 1018 |
| 20# / 45# | Expérience des matériaux rapportée par l’entreprise | Norme nationale applicable et certificat | Équivalence automatique entre 1018 et 1045 |
Le champ d’application de ASTM A36/A36M-19 couvre les profilés, tôles et barres de qualité de construction et précise que les exigences supplémentaires s’appliquent si elles figurent dans la commande. C’est pourquoi une matrice des matériaux doit faire apparaître les données d’achat qui restent à préciser plutôt que de désigner un matériau gagnant.
Quelle nuance d’acier carbone est la plus facile à usiner ?
Aucune nuance ne « se coupe mieux » dans tous les cas. Les compositions à usinabilité améliorée peuvent faciliter la maîtrise des copeaux, mais être incompatibles avec les exigences de soudage ou de résistance à la corrosion. Les nuances courantes à faible teneur en carbone peuvent se couper avec des efforts modérés et néanmoins produire un état de surface irrégulier dans un montage flexible. Choisissez le matériau d’après la spécification fonctionnelle complète, y compris la résistance à la traction, la durabilité et toute exigence d’état à haute résistance, puis mettez au point un processus de précision adapté au stock vérifié.
Scénario de sélection : un acheteur demande « A36 ou 1018 » pour un arbre tourné, car les deux sont considérés comme de l’acier doux. Le plan exige également une portée de roulement stable et un soudage ultérieur. Avant d’approuver une substitution, il faut préciser la spécification du produit, l’état, les exigences de soudage, le certificat et le diamètre critique pour l’état de surface ; choisir la désignation la moins chère ne suffit pas.
Le repère des 5 données d’usinage : de la spécification au risque lié aux éléments géométriques
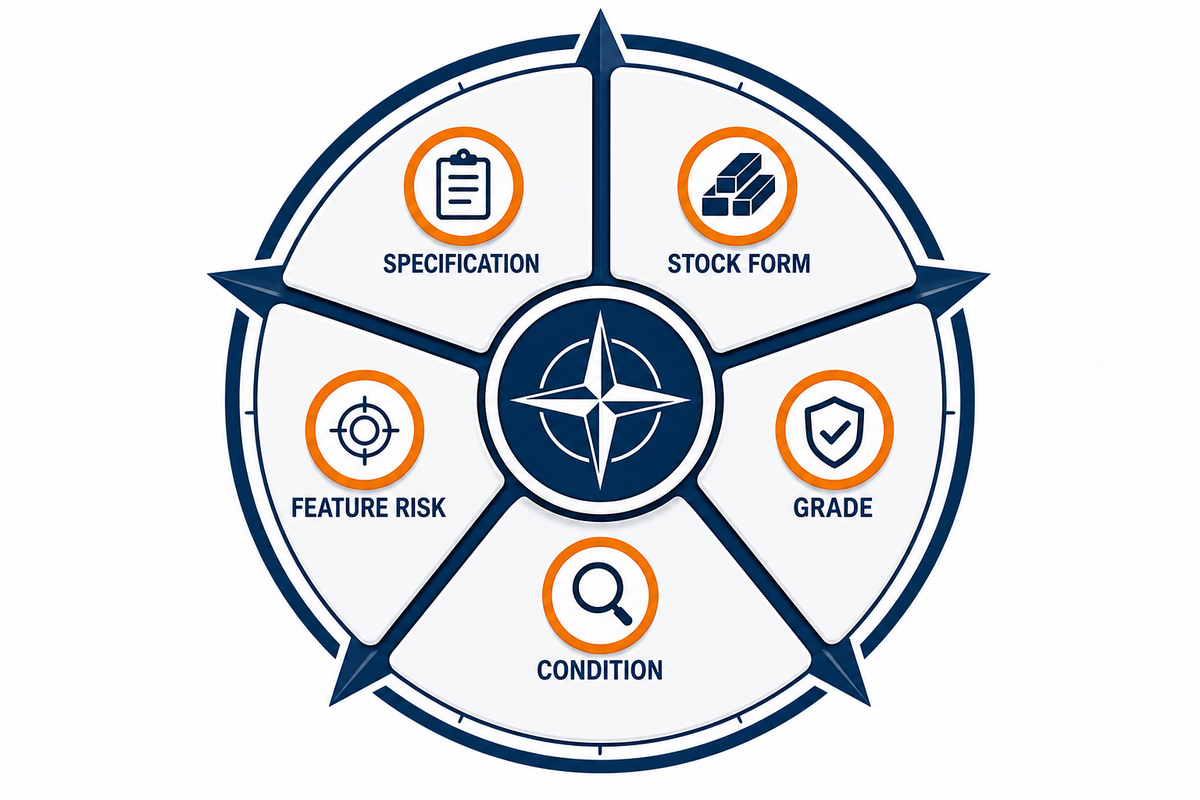
Le repère des 5 données d’usinage commence par la spécification applicable et la forme du stock, puis ajoute la nuance, l’état et le risque lié aux éléments géométriques. Ensemble, ces cinq données constituent un modèle minimal pour choisir le processus, l’appui, l’engagement, la séquence, le transfert des références et la planification du contrôle.
À retenir
Franchissez l’étape 0 en vérifiant la spécification et la forme du stock, puis utilisez le repère des données d’entrée pour choisir une gamme initiale qui puisse être testée, sans promettre un résultat.
| Ligne de décision | Question | Si le point reste indéterminé | Limites / Ne convient pas pour |
|---|---|---|---|
| 1. Spécification | Quelle norme s’applique ? | Suspendre toute substitution | Approbation fondée uniquement sur le nom de la nuance |
| 2. Forme du stock | Barre, tôle, profilé, pièce forgée ? | Confirmer la gamme de fabrication du produit | Hypothèses mêlant différentes formes |
| 3. Nuance | Quelle composition ou propriété est spécifiée ? | Vérifier le certificat | Équivalence entre normes |
| 4. État de livraison | Laminé à chaud, fini à froid, normalisé ? | Suspendre le choix des paramètres | Données moyennes de la famille |
| 5. Dureté | Plage exigée et plage mesurée ? | Mesurer ou documenter | Stock traité dont l’état n’est pas vérifié |
| 6. Données du lot | Variation des inclusions ou de l’usure ? | Réaliser un essai contrôlé | Supposer que la composition chimique explique tout |
| 7. Élément mince | Le desserrage ou la chaleur risque-t-il de le déformer ? | Planifier un enlèvement de matière par étapes | Finition en une seule passe |
| 8. Coupe interrompue | L’engagement est-il cyclique ? | Réexaminer la résistance de l’arête | Hypothèses de coupe continue |
| 9. Transfert des références | La pièce sera-t-elle bridée à nouveau ? | Définir les points de vérification | Certitude d’un montage unique |
| 10. Contrôle | À quelle température et dans quel état ? | Adapter la méthode | Comparaison sans conditionnement |
Les données relatives au lot doivent rester distinctes de la promesse. En 2025, un article publié dans la revue Wear a comparé deux lots d’acier microallié C38 à composition nominale similaire et constaté des comportements différents en matière d’usure de l’outil ; le lot le moins usinable contenait moins de ferrite, présentait une dureté plus élevée et comportait davantage de nitrures abrasifs.
Vérification complémentaire : le repère des données d’entrée oriente le premier examen du processus ; il ne constitue pas un modèle complet du matériau. Consignez séparément l’identification du lot de coulée, la dureté mesurée, l’équilibre ferrite/perlite, la population d’inclusions et les résultats d’essai d’usure. Ne dissimulez pas l’incertitude liée au lot derrière le seul mot « état ».
Utilisez deux fois le repère des données d’entrée : une première fois pour planifier l’essai, puis à nouveau si les copeaux, l’usure, l’état de surface ou les résultats du contrôle diffèrent du comportement attendu. Considérez cet écart comme un indice qui invite à revérifier une donnée, pas comme une raison de maintenir l’hypothèse initiale à tout prix.
Comment régler la vitesse de coupe et l’avance sans prendre un tableau pour une promesse
Pour régler la vitesse de coupe et l’avance, distinguez le calcul de la formule du choix des données d’entrée. Les manuels permettent de calculer précisément la vitesse de broche et l’avance de la table à partir des valeurs indiquées, mais ils ne peuvent pas choisir une valeur initiale sûre sans connaître la nuance, la dureté, l’outil, le revêtement, l’engagement, la stratégie d’arrosage, la rigidité, les limites de la machine et les risques liés aux éléments géométriques.
Les modèles publiés montrent pourquoi les données d’entrée doivent accompagner chaque valeur. Un article de l’ASME sur le tournage établit des relations d’effort de coupe à partir de valeurs précises d’avance, de profondeur, de rayon d’outil et d’acier. Une étude distincte sur le fraisage à sec de l’EN8 indique un outil de 10 mm et un plan d’essai de 36 essais avant de comparer les résultats. Aucune des deux études ne rend ses valeurs universelles ; elles montrent toutes deux le contexte minimal requis avant de les réutiliser.
Relations de fraisage en unités métriques
n = (vc × 1000) ÷ (π × D)
vf = fz × z × n
Dans ces relations, n désigne la vitesse de broche en tr/min, vc la vitesse de coupe en m/min, D le diamètre de coupe effectif en mm, vf l’avance de la table en mm/min, fz l’avance par dent en mm/dent et z le nombre effectif de dents. La référence aux formules de Sandvik souligne également l’importance du diamètre effectif et de l’engagement.
Exemple de calcul, sans valeur de coupe recommandée : supposons qu’un ingénieur ait approuvé indépendamment une vitesse de coupe hypothétique de 100 m/min, un diamètre effectif de 10 mm, quatre dents actives et une avance de 0,05 mm/dent. Le calcul donne n = (100 × 1000) ÷ (π × 10) ≈ 3 183 tr/min, puis vf = 0,05 × 4 × 3 183 ≈ 637 mm/min.
Ces valeurs ne démontrent que l’exactitude du calcul. Avant la coupe, vérifiez que 3 183 tr/min et 637 mm/min conviennent à la plaquette ou à la fraise, à l’état de la pièce, à l’engagement radial et axial, au porte-outil, au couple de la machine, à la stratégie d’arrosage, au maintien de la pièce et à l’élément géométrique usiné. Une variation du diamètre effectif modifie la vitesse de broche, même si le diamètre nominal du corps de l’outil reste inchangé.
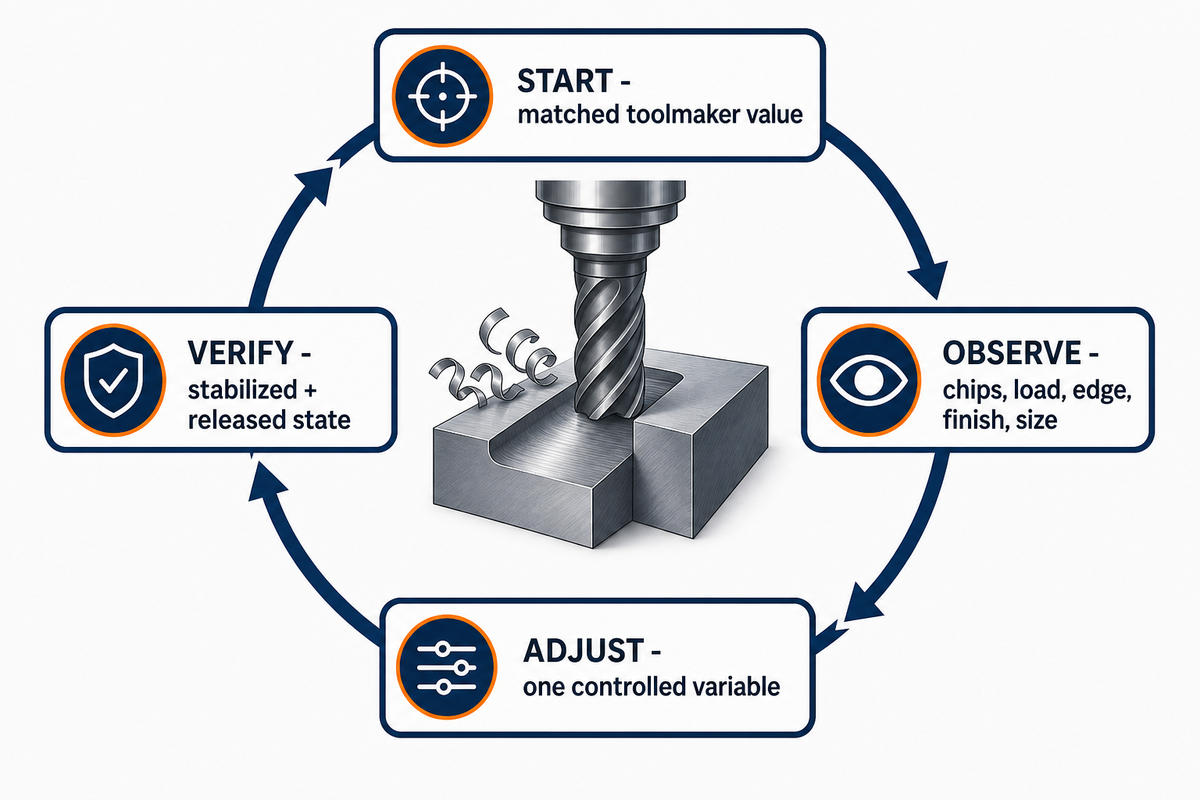
Boucle de réglage des paramètres de coupe : démarrer, observer, ajuster, vérifier
- Démarrer : utilisez une valeur du fabricant de l’outil adaptée au groupe de matériau, à la dureté, à la géométrie et à l’opération.
- Observer : consignez les copeaux, le bruit, la charge de broche, l’état de l’arête, l’évolution de la température, les bavures, l’état de surface et les dimensions.
- Ajuster : modifiez une seule variable maîtrisée en réponse à un symptôme précis.
- Vérifier : répétez le contrôle après stabilisation thermique et après tout desserrage ou transfert de référence.
Sur une nouvelle pièce, la première surface peut sembler bonne alors que la charge de broche augmente d’une pièce à l’autre. Reprendre la valeur initiale du tableau sans la réexaminer masque le signal. La boucle s’interrompt alors pour contrôler l’arête, comparer les copeaux, vérifier l’arrivée du fluide de coupe et examiner l’engagement avant le réglage suivant.
Établir un compte rendu d’essai reproductible par l’équipe suivante
Un compte rendu d’essai utile distingue les données d’entrée déclarées des résultats observés. Consignez la spécification du matériau, l’identification de la coulée ou du lot, la forme du produit, l’état indiqué sur le certificat, la dureté mesurée, la machine et le porte-outil, la désignation de l’outil, la préparation de l’arête, le revêtement et l’état d’usure de la plaquette ou de la fraise. Indiquez ensuite la vitesse de coupe en m/min, la vitesse de broche en tr/min, l’avance en mm/min, l’avance par dent en mm/dent, la profondeur de coupe en mm, l’engagement radial en mm ou %, l’engagement axial en mm, la concentration du fluide de coupe en %, la température de la pièce en °C et le point exact auquel l’outil a été contrôlé. Par exemple, le calcul hypothétique précédent serait consigné ainsi : 100 m/min, 3 183 tr/min, 637 mm/min, 0,05 mm/dent, diamètre effectif de 10 mm, engagement axial de 1 mm, quatre dents actives et 23 °C si telle était la température mesurée de la pièce ; ces valeurs restent des exemples de calcul et ne constituent pas des recommandations de départ. Les résultats doivent inclure la forme des copeaux, l’évolution de la charge de broche, les observations de bruit ou de vibrations, l’emplacement des bavures, la méthode de mesure de la texture de surface, les dimensions critiques, l’instrument de mesure, l’état des références et préciser si la pièce était bridée, desserrée, chaude ou stabilisée thermiquement. Cela ne transforme pas un seul essai en recette universelle. Les résultats sont suffisamment traçables pour comparer le lot suivant, l’arête de l’outil, l’élément usiné ou la variation contrôlée d’un paramètre, sans confondre souvenirs et données de processus.
Outillage et maîtrise des copeaux en tournage et en fraisage
Pour l’acier carbone, l’outillage et la maîtrise des copeaux doivent être adaptés à l’opération et au mode de défaillance observé, et pas seulement à la famille de matériaux. En tournage, il faut obtenir une formation et une évacuation stables des copeaux ; le fraisage ajoute des cycles d’engagement et le recoupement des copeaux. La géométrie de l’arête, le brise-copeaux, le rayon de bec, le revêtement, le fluide de coupe et le maintien de la pièce doivent former un système cohérent.
Tournage : examiner ensemble les copeaux et l’arête
De longs copeaux peuvent indiquer un fractionnement insuffisant, mais la solution peut faire intervenir l’avance, la profondeur de coupe, la géométrie du brise-copeaux, l’angle d’attaque ou le diamètre de la pièce. Une arête rapportée peut dégrader l’état de surface et modifier l’arête de coupe effective, tandis qu’un rayon de bec plus grand peut accroître l’effort radial sur un arbre élancé.
Fraisage : maîtriser l’engagement et le recoupement
Le fraisage CNC soumet l’arête à des cycles d’entrée et de sortie. Un engagement radial excessif, une mauvaise évacuation des copeaux, un faux-rond ou un montage insuffisamment rigide peuvent provoquer des vibrations, le recoupement des copeaux ou une usure irrégulière, même avec une formule raisonnable. Vérifiez l’engagement réel et le diamètre effectif de la fraise avant d’incriminer la teneur en carbone.
La matrice de dépannage en tournage de Sandvik associe des mesures distinctes aux copeaux longs, au fractionnement difficile des copeaux, aux bavures, aux vibrations, à l’usure en dépouille, à l’usure en entaille, à l’usure en cratère, à la déformation plastique, à l’arête rapportée, aux fissures thermiques et à l’écaillage. Cette approche est plus défendable que de « monter la vitesse » comme solution universelle.
Les participants à une discussion sur Practical Machinist ont proposé différentes causes pour expliquer un mauvais état de surface en usinant du 1018 : géométrie de l’arête, rayon de bec, rigidité, profondeur, vitesse, avance et fluide de coupe. Leur désaccord est révélateur : aucune valeur isolée tirée d’un forum ne constitue une prescription universelle.
Limites de sécurité liées au fluide de coupe : le choix du fluide et son mode d’application influent sur la coupe, mais les brouillards de fluides de travail des métaux, le contact cutané et les éclaboussures relèvent également de l’exposition professionnelle. Les recommandations du NIOSH signalent des risques respiratoires et cutanés. Consultez la fiche de données de sécurité à jour et appliquez les mesures de confinement de la machine, de ventilation, de maintenance et de maîtrise de l’exposition sur le site de production ; ce guide ne recommande pas de fluide universel et ne donne pas de conseil médical.
Traitement thermique, dureté et déformation : définir la séquence avant la finition
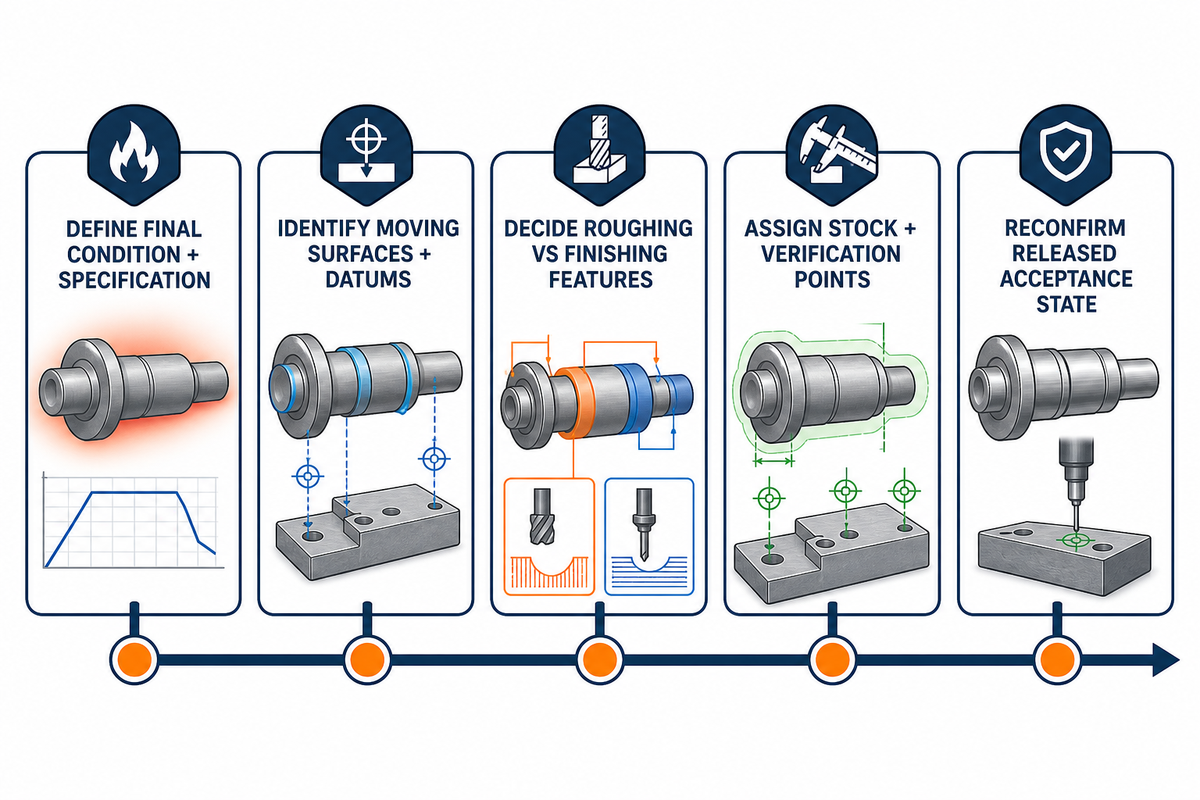
Le traitement thermique peut modifier la dureté, la microstructure, les contraintes internes et la géométrie. L’ébauche, le traitement ou la détente, la surépaisseur de finition, l’usinage final et le contrôle doivent donc être planifiés comme une seule gamme de fabrication. Aucune surépaisseur ni séquence universelle ne convient à toutes les nuances d’acier carbone, épaisseurs de section, méthodes de trempe, géométries d’éléments et spécifications applicables. Cela prolonge les décisions précédentes concernant l’outillage et le fluide de coupe à l’ensemble du processus de fabrication.
ASTM A1033-18(2023) utilise la dilatométrie à grande vitesse pour quantifier les variations dimensionnelles liées aux transformations de phase dans les aciers hypoeutectoïdes au carbone et faiblement alliés. La méthode vise notamment à fournir des données pour prévoir les microstructures, les propriétés et les déformations, et signale que les résultats dépendent de la composition chimique et de la taille des grains d’austénite.
Une étude expérimentale de Purdue University a trempé des cylindres en AISI 1080 dans l’eau et dans deux fluides à base de polymères, puis mesuré les distributions de température, de contraintes internes et de dureté. La géométrie et la gamme de trempe faisant partie des données de l’étude, le résultat ne peut pas être transposé en une surépaisseur générique.
- Définissez l’état final du matériau requis et la spécification de traitement applicable.
- Repérez les surfaces et les références susceptibles de bouger au relâchement du stock, des brides ou des contraintes internes.
- Décidez quels éléments géométriques seront ébauchés avant le traitement et lesquels resteront à finir.
- Définissez les surépaisseurs de finition et les points de vérification d’après les données propres au plan, pas d’après une valeur par défaut tirée d’un manuel.
- Avant l’acceptation, vérifiez à nouveau la dureté, l’état des références, l’état de surface et la température de contrôle.
Lorsqu’un contrat impose une détente des contraintes, le champ d’application compte. AMS2759/11B, révisée en juillet 2025, établit les exigences de détente thermique des contraintes pour les pièces fabriquées dans des groupes d’aciers désignés, notamment les aciers au carbone et faiblement alliés, en complément d’AMS2759. Cette norme ne constitue ni une recette générale de traitement thermique ni une norme de prévision des déformations.
« Utiliser un acier à outils de meilleure qualité n’est pas toujours la solution. »
Les exemples de Hedrick concernent l’acier à outils, la rectification et l’électroérosion à fil ; leurs températures et solutions ne s’appliquent donc pas à ce guide. Une idée plus limitée reste valable : une surface visuellement acceptable peut dissimuler des dommages thermiques ou liés aux contraintes induits par le processus. La séquence et la vérification font donc partie de la qualité.
Scénario de séquence : une bague mince est ébauchée presque à sa cote finale, traitée thermiquement, puis desserrée de son montage rigide. Si sa circularité change, augmenter la passe de finition ne permet ni de récupérer la matière manquante ni de redéfinir la référence. La gamme de fabrication doit donc préciser la surépaisseur avant traitement, les contrôles pièce desserrée, l’établissement de la référence finale et le moment de l’acceptation avant le début de la production.
L’état de surface et la stabilité dimensionnelle exigent une boucle de vérification
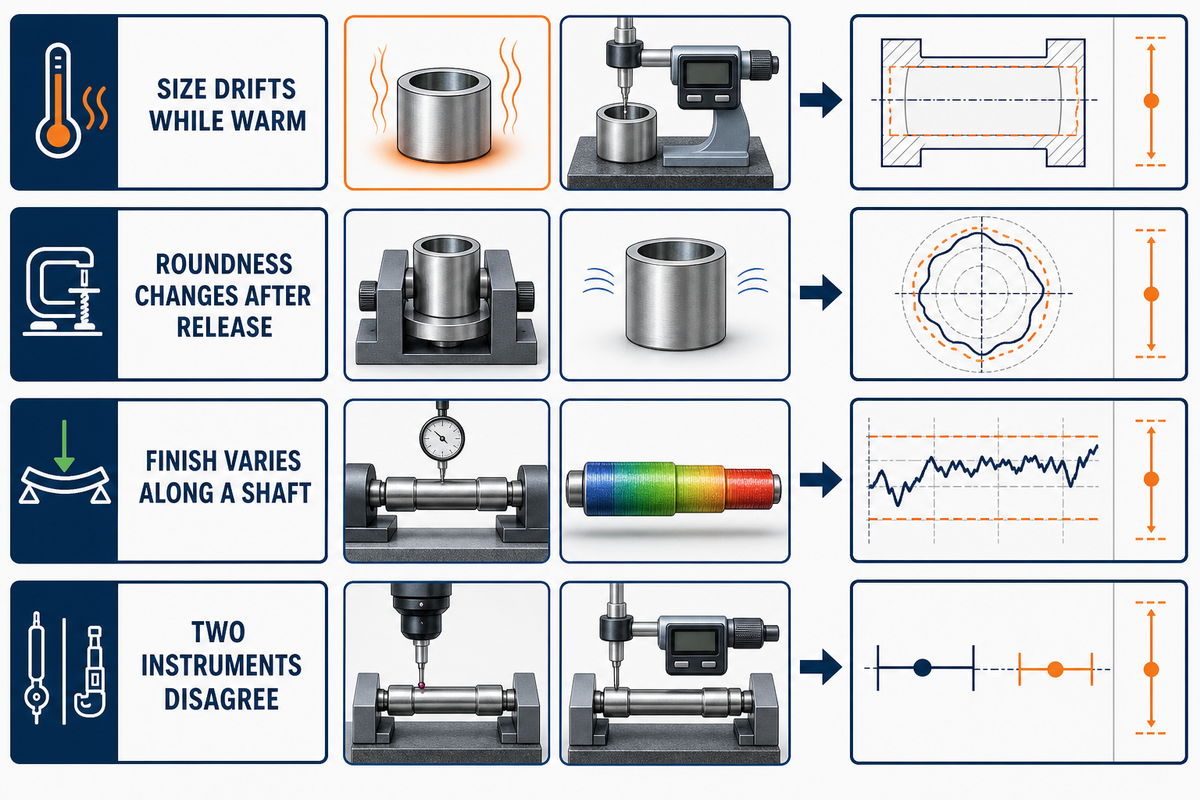
L’état de surface et la stabilité dimensionnelle sont des résultats à vérifier, et non des capacités machine indépendantes. L’état de l’outil, la chaleur, la rigidité, l’équilibre de l’enlèvement de matière, les bavures, le transfert des références, le relâchement du bridage, l’équilibre thermique, la température de référence, les capacités de l’instrument et la méthode d’acceptation doivent tous correspondre au même état de la pièce pour qu’une valeur mesurée permette de trancher.
La boîte à outils de métrologie pour l’ingénierie du NIST prend 20 °C comme température de référence dimensionnelle. Son exemple montre qu’un étalon cylindrique en acier de 100 mm à 23 °C nécessite une correction thermique d’environ 3,5 µm (135 µin) ; l’incertitude sur le coefficient de dilatation ajoute environ 0,3 µm (12 µin).
Distinguez quatre niveaux de données : la spécification d’état de surface du plan, les paramètres de mesure indiqués, l’étalonnage ou la vérification de l’instrument, puis la traçabilité et l’incertitude. ISO 25178-700:2022 traite de l’étalonnage, du réglage et de la vérification des instruments de mesure de la topographie surfacique. Elle concerne le niveau instrumental ; elle ne remplace pas l’opérateur d’acceptation défini sur le plan et ne prouve pas qu’une surface mesurée est fonctionnellement acceptable.
| Résultat observé | Mécanisme à vérifier | Éléments de vérification |
|---|---|---|
| La dimension dérive à chaud | Température de la pièce et de l’instrument | Relevé de température après stabilisation |
| La circularité change après desserrage | Contraintes de bridage ou déséquilibre de matière | Contrôles pièce bridée et à l’état libre |
| L’état de surface varie le long d’un arbre | Déflexion, efforts sur l’arête, arête rapportée | Cartographie de l’outil et de l’état de surface selon la position |
| Deux instruments donnent des résultats différents | Méthode, force, résolution, référence | Examen du système de mesure |
Un signal récent à suivre concernant les normes
ISO/CD 21920-3 Edition 2 est entrée en consultation au stade de projet de comité en juin 2026. Elle porte sur les opérateurs de spécification des profils de texture de surface et doit remplacer ISO 21920-3:2021. Le texte est toujours en cours d’élaboration ; les ingénieurs doivent donc vérifier l’édition applicable exigée par le contrat à sa date d’entrée en vigueur plutôt que de considérer le projet comme un remplacement publié.
Scénario de métrologie : un arbre contrôlé immédiatement après tournage présente une surcote, puis se rapproche de la cote nominale après stabilisation thermique. Vérifiez d’abord si la température de la pièce et de l’instrument, les conditions de référence, la référence géométrique et l’incertitude de mesure étaient maîtrisées, avant de corriger l’outil. Une correction appliquée à une pièce affectée par la chaleur peut rendre la pièce refroidie non conforme.
Dépannage de l’usinage de l’acier carbone : du symptôme au réglage
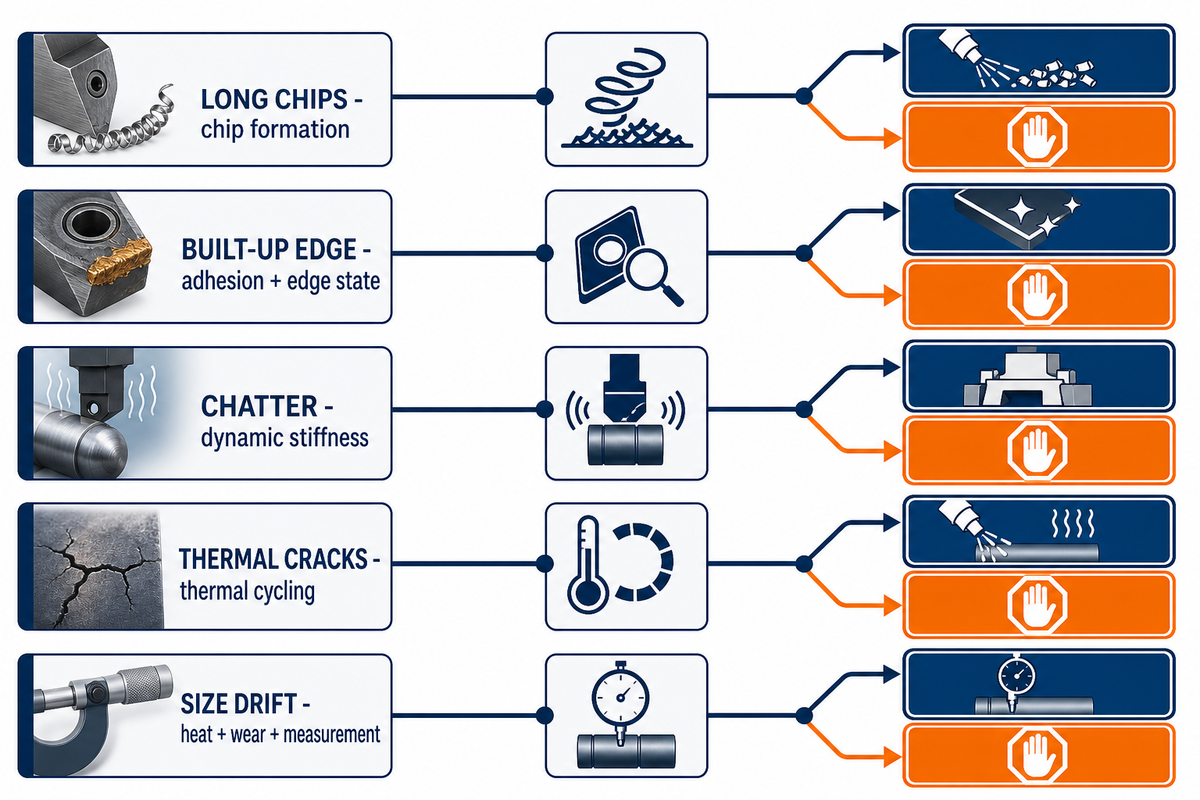
Pour diagnostiquer un problème d’usinage de l’acier carbone, partez du symptôme visible, puis distinguez les causes liées au matériau, à l’outil, à la prise de passe, à la rigidité, à la chaleur, à l’évacuation des copeaux et à la mesure. Modifiez une seule variable contrôlée, examinez le résultat et arrêtez-vous pour approfondir si l’état du matériau, les références ou l’exigence applicable restent incertains, au lieu de régler le procédé à partir de données inconnues.
| Symptôme | Catégorie de cause probable | Premier contrôle | Réglage contrôlé possible | Limites / condition d’arrêt |
|---|---|---|---|---|
| Copeaux longs | Formation des copeaux | Avance, profondeur de passe, brise-copeaux | Régler dans la plage recommandée par le fabricant de l’outil | Arrêter si la sécurité liée aux copeaux n’est pas maîtrisée |
| Arête rapportée | Adhérence / état de l’arête | Arête, vitesse, apport de fluide | Modifier un seul paramètre et contrôler à nouveau | Ne pas masquer le problème par un polissage |
| Broutage | Rigidité dynamique | Porte-à-faux, appui, prise de passe | Réduire le porte-à-faux ou modifier la prise de passe | Arrêter si l’élément géométrique fléchit |
| Formation de bavures | Usure de l’arête / sortie de la matière | État de l’outil et appui à la sortie | Réaffûter l’arête ou revoir la gamme de fabrication | Ne pas redéfinir les critères d’acceptation |
| Usure rapide en dépouille | Abrasion / charge thermique | Lot, dureté, vitesse | Revalider la nuance et les conditions | Arrêter en cas de variation inexpliquée entre les lots |
| Écaillage de l’arête | Impact / arête fragile | Coupe interrompue et faux-rond | Revoir la géométrie et l’entrée en coupe | Arrêter avant une défaillance en chaîne |
| Fissures thermiques | Cycles thermiques | Régularité de l’arrosage | Stabiliser la stratégie thermique | Ne pas alterner les conditions à l’aveugle |
| Conicité | Flexion / défaut d’alignement | Appui et effort de coupe | Réduire l’effort ou améliorer l’appui | Arrêter si la référence est instable |
| Dérive dimensionnelle | Chaleur / usure / mesure | Température et évolution de l’arête | Ne corriger que la cause vérifiée | Arrêter si l’incertitude dépasse la marge disponible |
| Déformation après desserrage | Contraintes résiduelles / de serrage | Géométrie à l’état libre | Revoir la séquence et la surépaisseur | Ne pas compenser une pièce une fois libérée |
À faire
- Nommer le symptôme avant de modifier un paramètre.
- Modifier une seule variable contrôlée.
- Consigner ensemble les copeaux, l’usure, l’effort, la finition et les dimensions.
À éviter
- Reprendre une valeur isolée trouvée sur un forum.
- Régler le procédé en fonction d’une dureté ou d’un état de lot inconnus.
- Utiliser le polissage pour masquer un défaut de coupe.
Quand cesser les réglages : arrêtez-vous si le certificat matière, la dureté réelle, la gamme de traitement thermique, les références, l’exigence applicable à l’élément géométrique ou le système de mesure ne sont pas établis. Multiplier les changements de paramètres ajoute des variables ; cela ne transforme pas un manque de données en connaissance du procédé.
Quand le guide s’arrête et que l’examen du plan commence
Un guide général doit s’arrêter lorsque la réponse dépend du plan, du certificat matière, de la dureté finale, de la gamme de traitement thermique, de la stratégie de références, de la méthode de contrôle, d’un élément géométrique critique ou des conditions de service. Les exigences de pression, de température, de corrosion, de soudage, de fatigue et de traçabilité nécessitent une étude technique propre au projet, ainsi que l’application des exigences contractuelles ou des codes applicables.
- La nuance ou la norme nationale applicable est ambiguë.
- Une substitution envisagée porte sur des formes de produits ou des normes différentes.
- La dureté est spécifiée, mais l’état du matériau livré n’a pas été vérifié.
- Une paroi mince, une bague, un arbre long, une cavité profonde ou un élément géométrique interrompu risque de bouger ou de fléchir.
- Un traitement thermique, un soudage, un revêtement ou un placage est effectué après l’usinage.
- L’acceptation de la texture de surface ou des tolérances dépend d’une édition précise d’une norme.
- La pièce est destinée à un service sous pression, à température élevée, en milieu corrosif ou soumis à des exigences de sécurité.
Shanghai Zhenling Hardware indique avoir de l’expérience dans l’usinage des aciers carbone 20# et 45#, et exploiter des moyens de tournage, fraisage, rectification, alésage, perçage, découpe par fil et usinage multiaxe. Il s’agit d’informations communiquées par l’entreprise dans le cadre de l’examen de pièces en acier carbone, et non d’une référence indépendante en matière de tolérances de précision, de durée de vie des outils, de dureté, de certification ou de tenue à la pression.
Terminologie de recherche et des fournisseurs : distinguer les appellations des preuves liées au procédé
Les appellations des fournisseurs, telles que usinage de précision, usinage cinq axes, pièces sur mesure ou équipements de pointe, désignent une catégorie et non des conditions de coupe. Il faut les rapprocher de la spécification applicable, de la forme du produit, de son état de livraison, du certificat, de la dureté, de la géométrie et de l’état du contrôle. Une liste d’équipements ne prouve ni les tolérances, ni la finition, ni la durée de vie des outils, ni la plage de fonctionnement du procédé.
Lorsque ces données de projet sont disponibles, poursuivez avec un examen de l’acier carbone adapté au plan. L’expression « service d’usinage CNC » et les recherches telles que services d’usinage de l’acier carbone, usinage CNC rapide, devis instantané d’usinage ou « demander un devis » relèvent de la page commerciale correspondante ; ce guide ne reprend volontairement pas son rôle en matière de capacités des fournisseurs, de prix, de délais ou de conversion. Cet article se limite à la comparaison des nuances, à l’usinabilité, à l’outillage et au contrôle des copeaux, aux déformations, à la mesure et au dépannage ; il ne s’agit pas d’une page destinée au choix d’un fournisseur.
Foire aux questions
Peut-on appliquer une finition ou un revêtement aux composants en acier carbone après l’usinage ?
Réponse courte
Oui, si la nuance, la préparation de surface, le système de revêtement et les exigences finales sont compatibles. Tenez compte de l’épaisseur du revêtement, des zones à masquer, de l’état des arêtes et du contrôle après traitement. Les filetages, alésages, faces d’étanchéité et références peuvent devoir être protégés ou remis en état. Faites figurer tout nettoyage, étuvage ou contrôle requis dans la gamme de fabrication approuvée, et acceptez la pièce dans l’état spécifié après finition, plutôt qu’à la sortie de machine. Vérifiez la spécification de finition applicable avant la production.
Faut-il utiliser un liquide de coupe pour usiner l’acier ?
Réponse courte
Pas pour toutes les opérations. Les recommandations du fabricant de l’outil, le matériau et le revêtement de l’outil, la vitesse, la prise de passe, l’évacuation des copeaux, la finition et la stratégie thermique déterminent si un usinage à sec, avec lubrification en quantité minimale ou avec arrosage abondant convient. Si un fluide est utilisé, son apport doit être régulier ; un refroidissement intermittent peut aggraver certaines défaillances. Suivez également la fiche de données de sécurité à jour et les consignes du site concernant les brouillards, le contact avec la peau, la propreté et l’entretien des fluides. Vérifiez la compatibilité avec les revêtements, les joints et les exigences de nettoyage en aval.
Quels outils utilise-t-on pour usiner l’acier sur une machine CNC ?
Réponse courte
Parmi les choix courants figurent les plaquettes de tournage en carbure, les fraises à queue monobloc ou à plaquettes indexables, les forets, les outils d’alésage, les alésoirs, les outils de filetage et les meules. Le substrat, le revêtement, la géométrie, le brise-copeaux, la préparation de l’arête et le porte-outil appropriés dépendent de la nuance, de la dureté, des interruptions de coupe, de l’élément géométrique et de la rigidité de la machine. Choisissez les outils dans la plage recommandée par leur fabricant pour le matériau et l’opération concernés, puis vérifiez les copeaux, l’usure, l’effort, la finition et les dimensions. Pour les éléments géométriques minces ou interrompus, la rigidité et la portée du porte-outil peuvent être déterminantes.
Peut-on usiner l’acier par commande numérique ?
Réponse courte
Oui. Le tournage, le fraisage, le perçage, l’alésage, la rectification CNC et les procédés associés permettent d’usiner de nombreuses nuances d’acier. La gamme de fabrication adaptée dépend de l’état du matériau, de sa dureté, de la géométrie des éléments, de l’outillage, des capacités de la machine et des exigences de contrôle.
L’A36 s’usine-t-il comme le 1018 ?
Réponse courte
Il ne faut pas supposer qu’ils sont automatiquement équivalents. ASTM A36 est une spécification de produit pour l’acier de construction, tandis que 1018 est une désignation de nuance courante qui nécessite tout de même une norme applicable et un état de livraison définis. Avant d’approuver une substitution ou de réutiliser des paramètres, comparez le certificat, la forme du produit, la dureté, les exigences liées aux éléments géométriques, la gamme de soudage et les résultats d’essais. Même si les deux matériaux s’usinent correctement, l’état du lot, la dimension de la section, l’historique de fabrication, la calamine et la géométrie des éléments peuvent influer sur la formation des copeaux, les bavures, la finition et l’usure des outils. Conservez la spécification approuvée et la décision de substitution séparément des paramètres d’usinage.
Que faut-il modifier lorsque l’acier carbone est trempé ?
Réponse courte
Revalidez toute la gamme de fabrication : dureté réelle, microstructure, matériau et géométrie de l’outil, prise de passe, rigidité de la machine, chaleur générée, surépaisseur, procédé de finition et état de contrôle. N’appliquez pas à un matériau trempé un tableau prévu pour un état recuit. Vérifiez si la dureté correspond à une exigence du plan, à une valeur du certificat ou à un résultat de mesure, puis consignez la méthode. Revérifiez le groupe de matériaux recommandé par le fabricant de l’outil, la préparation de l’arête, le brise-copeaux, le revêtement, la vitesse, l’avance, la profondeur de passe, la stratégie d’arrosage et l’usure admissible. Si le traitement intervient entre l’ébauche et la finition, planifiez l’enlèvement de matière par étapes, rétablissez les références et contrôlez les éléments géométriques minces ou sensibles dans leur état libéré et thermiquement stable. Pour les coupes interrompues, vérifiez que la résistance de l’arête et la stratégie d’entrée sont adaptées aux impacts répétés, plutôt que de supposer une coupe continue. Arrêtez-vous si la spécification de traitement, l’état de la couche ou du cœur, ou la surépaisseur restante ne permettent pas d’obtenir l’élément géométrique final. Consignez le nouvel essai afin de comparer le lot suivant aux résultats observés, et non à des souvenirs.
Note sur la transparence : ce guide distingue les normes officielles, les études évaluées par les pairs ou issues d’universités, les recommandations des fabricants d’outils, les informations de la presse professionnelle, les retours d’expérience de forums, la provenance des brevets et les informations communiquées par l’entreprise. Les calculs illustratifs sont signalés comme tels et ne constituent pas des recommandations de paramètres de départ.
Autres sources récentes consultées
- Trois facteurs clés pour comprendre l’usinabilité des aciers carbone et alliés — Precision Machined Products Association
- Relations entre les efforts de coupe en tournage — actes du congrès ASME PVP
- Étude expérimentale du fraisage à sec de l’EN8 — article intégral hébergé par NCBI
- Fluides de travail des métaux — National Institute for Occupational Safety and Health
- ISO 25178-700:2022 — International Organization for Standardization
Références et sources
- ASTM A108-24 — ASTM International
- ASTM A29/A29M-23 — ASTM International
- ASTM A36/A36M-19 — ASTM International
- Variations microstructurales d’un lot à l’autre et usure des outils dans l’acier C38 — Chalmers University / Wear
- ASTM A1033-18(2023) — ASTM International
- Simulation de la trempe et du traitement thermique par induction avec vérification expérimentale — Purdue University
- AMS2759/11B : détente des contraintes dans les pièces en acier — SAE International
- Conseils pour la rectification et l’usinage par fil des aciers à outils — The Fabricator
- Foire aux questions sur la métrologie en ingénierie — National Institute of Standards and Technology
- Fiche du projet ISO/CD 21920-3, édition 2 — International Organization for Standardization
- Fiche du brevet US4061494A — fiche du cessionnaire Nippon Steel via Google Patents






