Skontaktuj się z firmą Zhenling

Przewodnik po obróbce CNC: rysunki techniczne, tolerancje, koszty i zapytania ofertowe

Aktualizacja: sierpień 2026 r.
Ten przewodnik po obróbce CNC jest punktem odniesienia przy przekształcaniu specyfikacji detalu w kontrolowany pakiet produkcyjny. Łączy dobór procesu, stan materiału, rysunki techniczne, tolerancje, dane z kontroli, czynniki kosztowe i pytania do dostawców, aby zespół zakupowy mógł porównywać równoważne oferty.
Najważniejsze: nie należy kierować się oznaczeniem obrabiarki ani natychmiastową wyceną. Należy zacząć od funkcji detalu, ustalić kontrolowaną geometrię, wskazać kilka parametrów decydujących o ryzyku i poprosić każdego dostawcę o wycenę identycznego pakietu dokumentów i wyników.
To materiał informacyjny, a nie kolejny katalog usług. Jeśli mają już Państwo określony detal i chcą omówić zakres produkcji, prosimy zapoznać się z centrum usług obróbki CNC Zhenling. Kolejne sekcje dotyczą przygotowań przed taką rozmową: wyboru procesu, usuwania niejasności na rysunku, ustalenia planu kontroli i przygotowania zapytania ofertowego, które pozwoli porównać odpowiedzi.
Wyszukiwania dotyczące cen obróbki i kosztów często wskazują na problem z porównaniem zakresu. Ten przewodnik łączy projektowanie z myślą o obróbce CNC z rysunkiem i pakietem dokumentów potrzebnym do uzyskania porównywalnej wyceny.
Rzeczywisty zakres usługi obróbki CNC
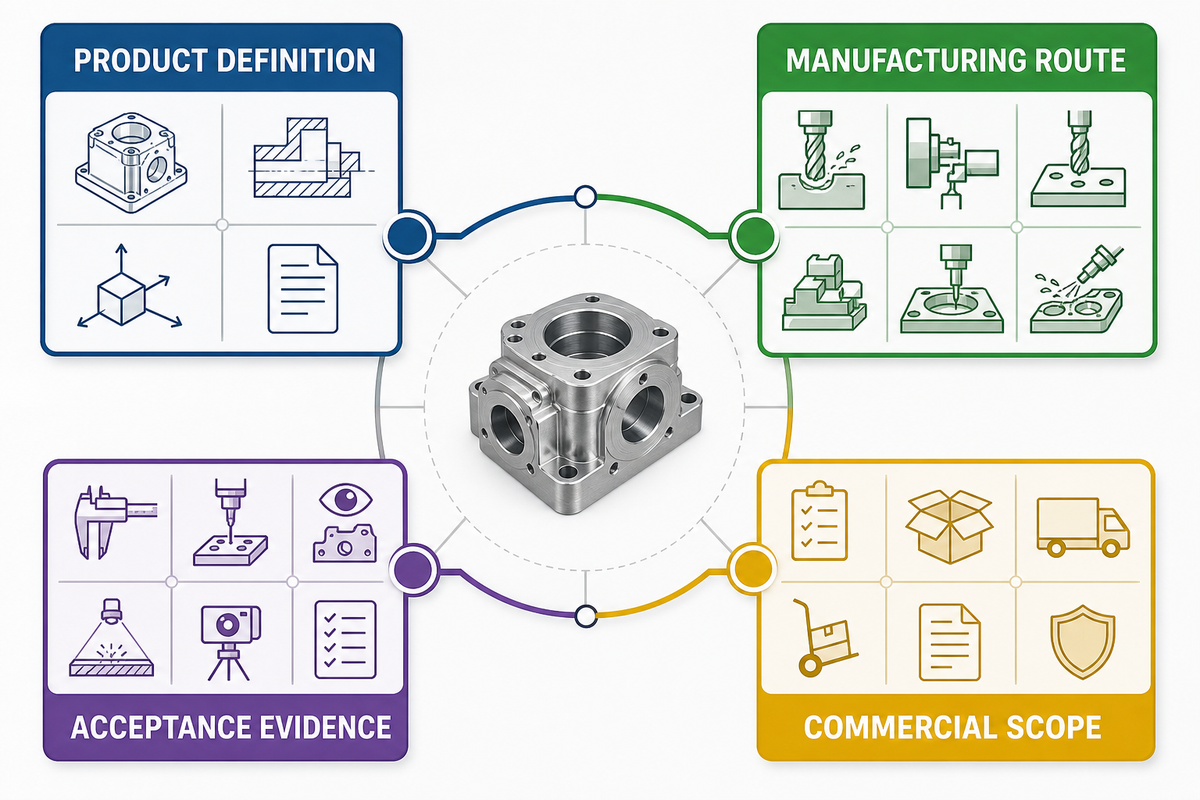
Kompleksowa usługa obróbki CNC obejmuje więcej niż skrawanie materiału. Polega na przełożeniu wymagań produktu na plan procesu, zaprojektowaniu i wykonaniu mocowania detalu, zaprogramowaniu torów narzędzia, obróbce cech, koordynacji procesów zewnętrznych, kontroli wskazanych cech, zachowaniu identyfikowalności w razie potrzeby oraz przekazaniu gotowych części wraz z udokumentowanymi zapisami. Ten powiązany zakres odzwierciedla dane wejściowe opisane w badaniach NIST nad planowaniem produkcji; nie oznacza to, że publikacja definiuje jeden obowiązkowy pakiet usług.
Obróbka może obejmować frezowanie CNC, toczenie CNC, wytaczanie, szlifowanie, elektrodrążenie drutowe EDM lub sekwencję operacji. Oferta handlowa może też uwzględniać doradztwo w zakresie projektowania pod kątem produkcji, zakup surowca, kontrolę pierwszej sztuki, wsparcie produkcji, koordynację wykończenia powierzchni, pakowanie i dostawę. Należy wyszczególnić te czynności, ponieważ dwie wyceny w tej samej cenie mogą obejmować zupełnie różne obowiązki.
| Warstwa | Pytanie, na które musi odpowiedzieć kupujący | Co powinien przekazać dostawca |
|---|---|---|
| Definicja produktu | Który plik i która rewizja określają wymagania dla detalu? | Potwierdzona rewizja, założenia i otwarte pytania |
| Przebieg procesu produkcyjnego | Które cechy, materiały i wielkości produkcji decydują o przebiegu procesu? | Proponowana sekwencja procesów i zleconych podwykonawcom etapów |
| Akceptacja | Które cechy wymagają udokumentowanych wyników? | Metoda kontroli, podstawa doboru próbek i format raportu |
| Zakres handlowy | Jaka ilość, harmonogram, miejsce dostawy i sposób pakowania mają zastosowanie? | Podstawa wyceny, czas realizacji, wyłączenia i okres ważności oferty |
Ta różnica w zakresie ma znaczenie przy porównywaniu internetowej usługi obróbki CNC z bezpośrednią współpracą z zakładem obróbki. Zautomatyzowany proces może dobrze sprawdzać się przy typowych prototypach, natomiast ręczna weryfikacja inżynierska jest zwykle przydatna, gdy detal ma powiązane tolerancje, wymaga niestandardowego półfabrykatu, identyfikowalności, specjalnej kontroli lub przejścia do produkcji seryjnej.
Zakres odpowiedzialności usługi powinien być jasno określony
Każda oferta powinna określać, gdzie zaczyna się i kończy zakres dostawcy. Jeśli kupujący wybiera stop, dostawca może odpowiadać za zakup wskazanego półfabrykatu i zachowanie jego identyfikowalności, nie przejmując odpowiedzialności za odporność gotowej części na ciśnienie, temperaturę, zmęczenie lub korozję w trakcie eksploatacji. Jeśli dostawca proponuje zamiennik, należy udokumentować proces zatwierdzania i porównanie techniczne.
Ten podział odpowiedzialności dotyczy również wykończenia i montażu. Zakład obróbki może zlecić obróbkę cieplną, powlekanie, pasywację, spawanie lub kontrolę innej kwalifikowanej organizacji, ale nadal musi określić, kto składa zamówienie, zatwierdza, dokumentuje, obsługuje niezgodności i utrzymuje identyfikowalność. Określenie „wliczone w cenę” dotyczy kosztu, a nie podziału odpowiedzialności. Przy porównywaniu łączonego zakresu prac warto przeanalizować usługi obróbki CNC i spawania metali firmy Aubrik, a odpowiedzialność za spawanie, wykończenie i kontrolę potwierdzić w ofercie.
- Osoba odpowiedzialna za projekt: weryfikuje funkcję, zgodność materiałową i zatwierdzony projekt.
- Osoba odpowiedzialna za produkcję: określa skuteczny przebieg procesu i pilnuje, aby procesy mieściły się w uzgodnionym zakresie.
- Osoba odpowiedzialna za kontrolę: wykonuje lub zleca wymagane kontrole i przekazuje wyniki zgodnie z uzgodnioną zasadą.
- Kupujący: wyjaśnia otwarte wymagania, zatwierdza dopuszczalne zmiany i akceptuje warunki handlowe.
Typowe określenia usług przełożone na pytania zakupowe
Wyniki wyszukiwania opisują ten sam szeroko rozumiany proces produkcyjny za pomocą kilku nakładających się określeń. Takie nazewnictwo może zastąpić weryfikację możliwości dostawcy, dlatego poniższa tabela przekłada każde określenie na pytanie zakupowe.
| Spotykana kategoria określenia | Co wyjaśnić, zanim się na niej oprze decyzję |
|---|---|
| Indywidualna internetowa usługa obróbki CNC | Czy indywidualna internetowa usługa obróbki CNC obejmuje weryfikację przez człowieka uwag, baz odniesienia i kontroli? |
| Indywidualne części obrabiane CNC | Czy części obrabiane CNC są prototypami, elementami do powtarzalnej produkcji czy częściami zamiennymi? |
| Indywidualna obróbka CNC | Jakie materiały, postacie półfabrykatów, ilości i kontrolowane cechy obejmuje zakres obróbki CNC? |
| Usługa CNC lub zakład obróbki CNC | Czy jest to bezpośredni zakład obróbki, pośrednik czy zarządzana sieć dostawców? |
| Części CNC | Czy chodzi o części metalowe, metalowe i plastikowe czy wyłącznie plastikowe komponenty, takie jak elementy z poliwęglanu? |
| Wycena online | Czy jest to natychmiastowa wycena orientacyjna na podstawie geometrii, czy zweryfikowana oferta produkcyjna? |
| Precyzyjna obróbka CNC | Która cecha, tolerancja, wielkość, materiał i warunek pomiaru sprawiają, że jest to precyzyjna obróbka CNC? |
| Wysoka wytrzymałość lub odporność chemiczna | Jaki stan materiału, podstawa badania i środowisko eksploatacji potwierdzają tę właściwość? |
| Indywidualne usługi obróbki CNC | Czy zakres obejmuje kontrolę, wykończenie, dokumentację, pakowanie i nadzór nad procesami zewnętrznymi? |
| Projektowanie pod kątem obróbki CNC | Czy wskazówki dotyczące projektowania pod kątem obróbki CNC mają charakter doradczy, czy dostawca przejmie odpowiedzialność za projekt? |
| Internetowa usługa obróbki CNC | Czy kupujący może skontaktować się z zespołem inżynierskim odpowiedzialnym za rzeczywisty przebieg procesu? |
| FAQ dotyczące obróbki CNC | Czy opublikowane odpowiedzi stanowią ogólne wskazówki, czy wiążące ograniczenia dotyczące wycenianego zamówienia? |
| Prototypy i części produkcyjne | Co się zmienia między szybkim prototypowaniem, pierwszą sztuką i powtarzalną produkcją? |
| Projekty obróbki CNC | Czy zakres obejmuje zarządzanie projektem, kontrolę rewizji i koordynację wielu procesów? |
| Sterowanie numeryczne CNC | Które etapy programowane i ręczne pozostają częścią pełnego procesu produkcyjnego? |
| Proces produkcji ubytkowej | Jak produkcja ubytkowa wypada w porównaniu z drukiem 3D pod względem funkcji i wielkości serii detalu? |
| Frezowanie CNC | Czy to określenie oznacza skrawanie na frezarce, czy wybór pełnego przebiegu procesu obróbki? |
| Możliwości obróbki CNC | Które deklarowane ograniczenia zweryfikowano na podstawie aktualnego rysunku? |
| Frezarka CNC | Czy jej przestrzeń robocza, dostępność osi, wrzeciono, narzędzia i mocowanie odpowiadają wymaganiom detalu? |
| Proces obróbki CNC | Które operacje usuwają materiał, ograniczają powstawanie zadziorów i chronią powierzchnię obrabianą CNC? |
| Przewodnik po obróbce CNC | Czy przewodnik odróżnia informacje ogólne od deklaracji dotyczących wyników konkretnego dostawcy? |
| Prototypy obrabiane CNC | Które wyniki zostaną uwzględnione w podstawowych wymaganiach produkcyjnych? |
| Toczenie CNC z narzędziami napędzanymi | Czy cechy obrotowe i frezowane można wykonać bez ryzykownego przenoszenia baz odniesienia? |
| Indywidualne części CNC | Jaka definicja, dokumentacja, ilość i podstawa dostawy przesądzają o indywidualnym charakterze części? |
Wybór przebiegu obróbki na podstawie geometrii
Bezpieczny, odpowiedni i ekonomiczny przebieg obróbki należy dobrać na podstawie geometrii detalu, materiału, wielkości, tolerancji, stanu powierzchni, wielkości serii i tempa produkcji. Obrabiarka CNC 5-osiowa nie jest automatycznie najdokładniejszym wyborem; dodatkowe ruchy osi lub mniejsza liczba ponownych zamocowań mają znaczenie, gdy ograniczają ryzyko związane z funkcją detalu. Przy uporządkowanej wstępnej analizie można skorzystać z przewodnika po liniach procesowych CNC Zhenling.
Mapa przebiegu procesu według kontrolowanych cech
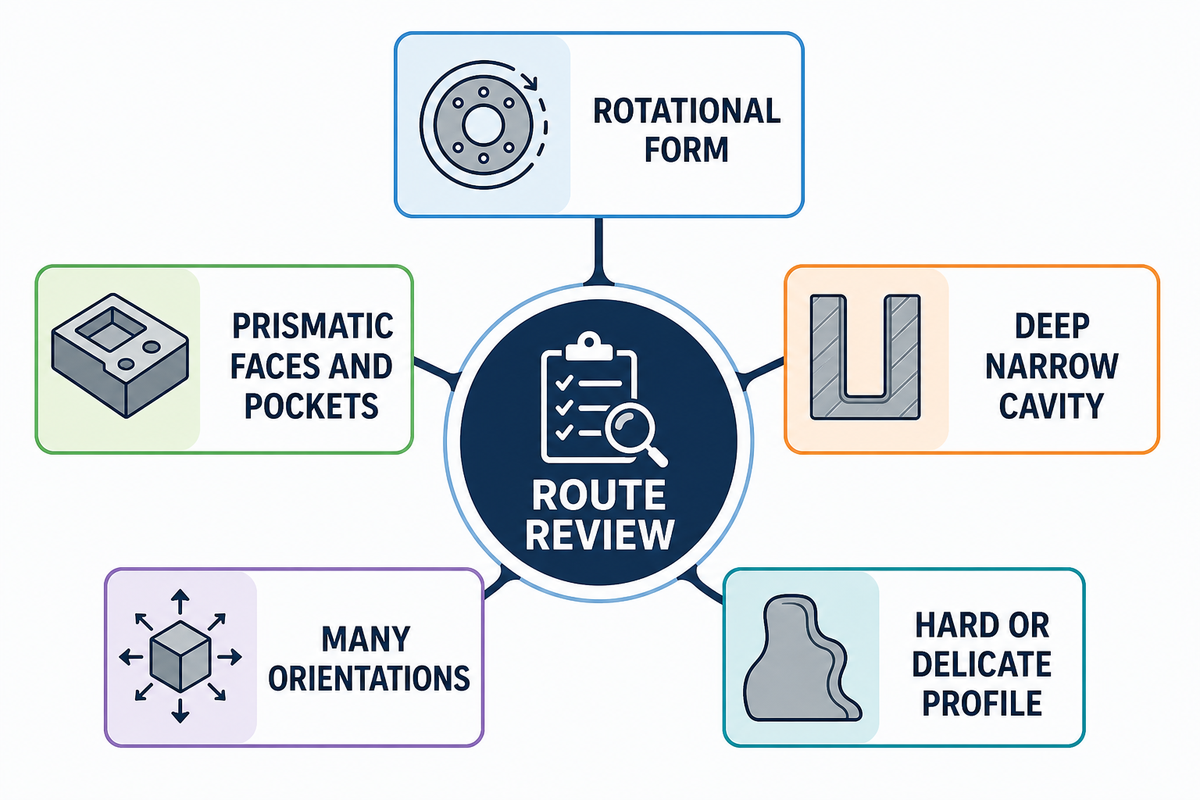
Mapę przebiegu procesu według kontrolowanych cech należy wykorzystać do przełożenia cech CAD na pytania dotyczące produkcji. Dla każdej cechy kluczowej dla projektu należy określić dostęp narzędzia skrawającego, bazę odniesienia ustalającą jej położenie, zamocowanie, w którym zostanie wykonana, oraz dostęp potrzebny do jej kontroli.
| Wskazówka dotycząca geometrii | Prawdopodobne pytanie dotyczące przebiegu procesu | Ryzyko do rozstrzygnięcia |
|---|---|---|
| Głównie kształt obrotowy | Czy detal można wykonać na tokarce CNC, czy potrzebne są operacje z użyciem narzędzi napędzanych? | Współosiowość cech toczonych i frezowanych |
| Powierzchnie pryzmatyczne i kieszenie | Czy frezowanie CNC 3-osiowe lub indeksowane 4-osiowe umożliwia dostęp do każdej kontrolowanej powierzchni? | Ponowne mocowanie i przenoszenie baz odniesienia |
| Głęboka, wąska wnęka | Czy jest dostępne odpowiednie narzędzie skrawające o wystarczającej sztywności i możliwości odprowadzania wiórów? | Ugięcie, drgania, ciepło i nieosiągalne promienie naroży |
| Cechy na wielu płaszczyznach | Czy obróbka 5-osiowa pozwoli ograniczyć liczbę zamocowań, czy tylko zwiększy koszt programowania? | Dostęp a złożoność kalibracji i mocowania przedmiotu obrabianego |
| Bardzo twardy lub delikatny profil | Czy po obróbce zgrubnej należy zastosować szlifowanie lub elektrodrążenie EDM? | Przemieszczenia podczas obróbki cieplnej i naddatek materiału na obróbkę końcową |
Kandydackie przebiegi obróbki należy oceniać według liczby przeniesień baz odniesienia, a nie tylko liczby wykorzystanych osi obrabiarki. Jeśli dwie cechy muszą zachować ścisłą tolerancję względem siebie, ich wykonanie w jednym stabilnym zamocowaniu może być ważniejsze niż użycie najbardziej zaawansowanego centrum obróbkowego. Proste detale często można natomiast obrabiać wydajniej i bardziej powtarzalnie na standardowych frezarkach i tokarkach CNC z dopracowanymi przyrządami mocującymi.
Zasada decyzyjna: należy zapytać, jakie ryzyko wprowadza każde dodatkowe zamocowanie, jakie ryzyko eliminuje obróbka wieloosiowa i jak zostanie zweryfikowana relacja utracona podczas przeniesienia. Odpowiedź powinna odnosić się do geometrii detalu, a nie do ogólnych stwierdzeń o wrodzonej precyzji konkretnej osi obrabiarki.
Ta lista kontrolna wykorzystuje powiązane dane wejściowe opisane w badaniach NIST nad planowaniem produkcji: materiał, kształt, wymiary, tolerancję, stan powierzchni, wielkość serii i tempo produkcji. To źródło przedstawia ramy planowania produkcji, a nie normę doboru obrabiarek CNC; pytania o przebieg procesu powyżej są zastosowaniem tych danych na potrzeby tego przewodnika.
Przykład doboru przebiegu procesu
Rozważmy korpus zaworu z głównym otworem, powierzchnią uszczelniającą, kilkoma otworami poprzecznymi i elementami mocującymi w różnych płaszczyznach. Przegląd przebiegu procesu należy rozpocząć od relacji między otworem a powierzchnią czołową, układu baz odniesienia używanego podczas montażu, dostępnej długości narzędzi, ryzyka zadziorów na przecięciach otworów, stanu półfabrykatu i wymaganej ilości — a nie od oznaczenia obrabiarki.
Jeden zakład może zgrubnie obrobić półfabrykat, wykończyć otwór i powierzchnię uszczelniającą w jednym zamocowaniu, wykonać otwory poprzeczne po zmianie położenia, a następnie usunąć zadziory i skontrolować wzajemne położenie kontrolowanych cech. Inny może zastosować mocowanie wieloosiowe, aby ograniczyć ponowne zamocowania. Oba przebiegi mogą się sprawdzić; lepsza oferta wyjaśnia, jak zachowane zostaną zależności funkcjonalne i jak podczas kontroli zostaną odtworzone te same bazy odniesienia.
Wraz ze wzrostem wielkości serii może zmienić się preferowany przebieg procesu. Produkcja może uzasadniać zastosowanie dedykowanych przyrządów mocujących, sondowania w obrabiarce, specjalnego oprzyrządowania lub innej postaci półfabrykatu. Przebieg procesu należy traktować jako kontrolowaną decyzję, która ewoluuje wraz z ilością i dostępnymi wynikami, a nie jako stałe oznaczenie.
Przygotowanie modelu i rysunku technicznego
Nominalny model 3D CAD opisuje kształt, ale rzadko przekazuje wszystkie wymagania decydujące o akceptacji. Pakiet gotowy do wyceny zwykle obejmuje kontrolowany model oraz rysunek techniczny 2D lub równoważną definicję opartą na modelu, określające wymiary, bazy odniesienia, tolerancje geometryczne, gwinty, stan krawędzi, strukturę powierzchni, materiał, obróbkę wykończeniową i uwagi dotyczące kontroli.
Przed wysłaniem zapytania ofertowego należy wskazać, który plik jest nadrzędny w razie rozbieżności między modelem a rysunkiem. W pakiecie powinny znaleźć się unikatowy numer części, rewizja, jednostki, informacja o skali i status wydania. Nieaktualne pliki należy usunąć z pakietu, zamiast oczekiwać, że zakład obróbki odgadnie najnowszą wersję na podstawie nazw plików.
- Ustalić geometrię: wydać jedną kontrolowaną rewizję CAD i jeden zatwierdzony plik neutralny.
- Wybrać bazy odniesienia: określić funkcjonalny układ współrzędnych, aby produkcja i pomiary opierały się na tych samych bazach.
- Określić cechy specjalne: wskazać gwinty, pasowania, powierzchnie uszczelniające, otwory przecinające się, cienkie ścianki i obszary wymagające ochrony.
- Ustalić wymagania domyślne: określić jednostki, sposób obróbki niewskazanych krawędzi, tolerancję ogólną i wydanie normy rysunkowej.
- Oznaczyć wymagane dokumenty: rozróżnić cechy wymagające zapisanych wyników od tych podlegających standardowej kontroli w zakładzie.
ASME Y14.5 określa praktyki wymiarowania i tolerowania geometrycznego na rysunkach, modelach cyfrowych i w powiązanej dokumentacji. Samo podanie nazwy normy w zapytaniu ofertowym nie wystarcza; istotne jest wspólne rozumienie zależności między cechami, modyfikatorów, baz odniesienia i właściwego wydania normy.
Częsty problem: model zawiera nominalne położenie otworu, a stary plik PDF podaje inną tolerancję jego położenia. Dostawca wycenia wtedy łatwiejszą interpretację, kupujący oczekuje trudniejszej, a rozbieżność ujawnia się po obróbce. Ustalenie pierwszeństwa dokumentów zapobiega takim różnicom w wycenie.
Dobór materiału do funkcji i skrawalności
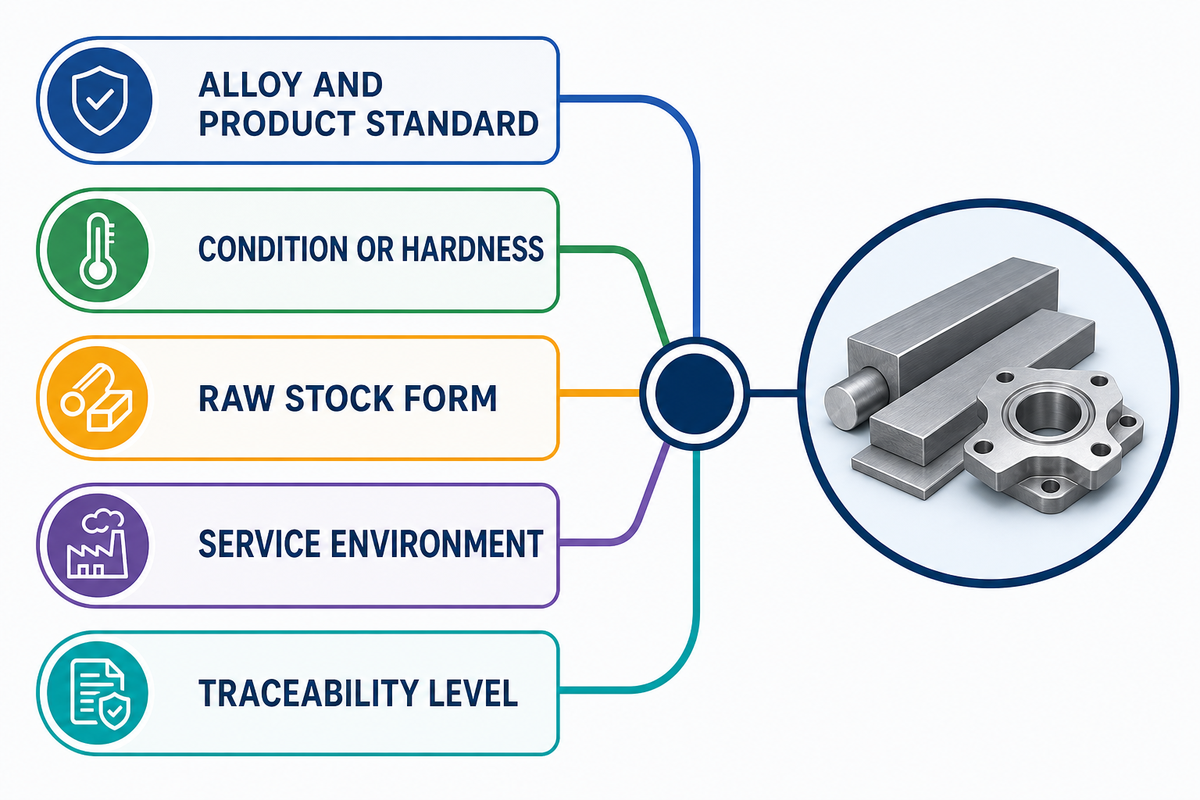
Materiał należy określić dokładniej niż tylko przez powszechnie używaną nazwę handlową. Pełna specyfikacja może obejmować gatunek, postać wyrobu, stan lub stopień przesycenia, stan po obróbce cieplnej, dopuszczalne zamienniki, środowisko eksploatacji, zakres twardości oraz wymagany dla danego zastosowania certyfikat identyfikowalności.
Zarówno skrawalność, jak i właściwości mechaniczne zależą od stanu materiału. Wytrzymałość na rozciąganie, udarność, ciągliwość i odporność na korozję dotyczą określonej postaci wyrobu i jego stanu; nie należy traktować wartości ze ogólnej strony o materiale jako uniwersalnych wartości projektowych. Materiał jest także jednym z powiązanych danych wejściowych wskazanych w badaniach NIST nad planowaniem produkcji. Przykładowo w zweryfikowanej karcie danych dostawcy dla 316/316L podane minimalne właściwości według A240 wyraźnie przypisano do określonego stanu.
| Dane od kupującego | Dlaczego wpływają na obróbkę | Pytanie do dostawcy |
|---|---|---|
| Stop i norma wyrobu | Określają skład chemiczny, dostępne postacie wyrobu i wymaganą dokumentację | Jaka dokładnie specyfikacja półfabrykatu zostanie wykorzystana przy zakupie? |
| Stan, stopień przesycenia lub twardość | Wpływają na siłę skrawania, zużycie narzędzi, przemieszczanie się materiału i jego właściwości | Czy obróbka zostanie wykonana przed końcową obróbką cieplną, czy po niej? |
| Postać półfabrykatu | Wpływa na naddatek, układ włókien, odkształcenia i wykorzystanie materiału | Pręt, blacha, odkuwka, odlew czy półfabrykat dostarczony przez klienta? |
| Środowisko eksploatacji | Może mieć kluczowe znaczenie dla odporności na korozję i zgodności temperaturowej lub ciśnieniowej | Kto odpowiada za ostateczny dobór i kwalifikację materiału? |
| Poziom identyfikowalności | Wymaga identyfikacji, segregacji, dokumentów i zapisów | Które oznaczenia muszą pozostać powiązane z każdą częścią lub partią? |
Skrawalności nie da się ująć na jednej skali od łatwej do trudnej. Stale węglowe, stale stopowe, stale nierdzewne, stopy na bazie niklu, stopy aluminium i tworzywa konstrukcyjne wiążą się z różnymi kombinacjami problemów dotyczących kontroli wiórów, ciepła, zużycia narzędzi, umocnienia przez zgniot, powstawania zadziorów i zmian wymiarów. Materiał należy dobrać tak, aby jego określony stan spełniał wymagania funkcjonalne i jednocześnie umożliwiał praktyczną produkcję.
Jeśli specyfikacja dopuszcza zamiennik, przed wyceną należy określić procedurę jego zatwierdzania. „Materiał równoważny” powinien oznaczać udokumentowane porównanie pod kątem wymagań dotyczących składu chemicznego, właściwości mechanicznych, wymiarów, środowiska eksploatacji i certyfikacji, a następnie zatwierdzenie przez kupującego — nie dowolny gatunek o podobnym opisie.
Określanie tolerancji i struktury powierzchni bez zbędnych kosztów
Ścisłą tolerancję należy stosować tylko tam, gdzie chroni funkcję, montaż, szczelność, ruch, wyważenie lub zamienność. Rygorystyczna tolerancja ogólna wymusza uwzględnienie niepewności dotyczącej przyrządów mocujących, narzędzi, warunków otoczenia, pomiaru i procesu przy każdej cesze — nawet tej, która nie wpływa na działanie ani trwałość detalu.
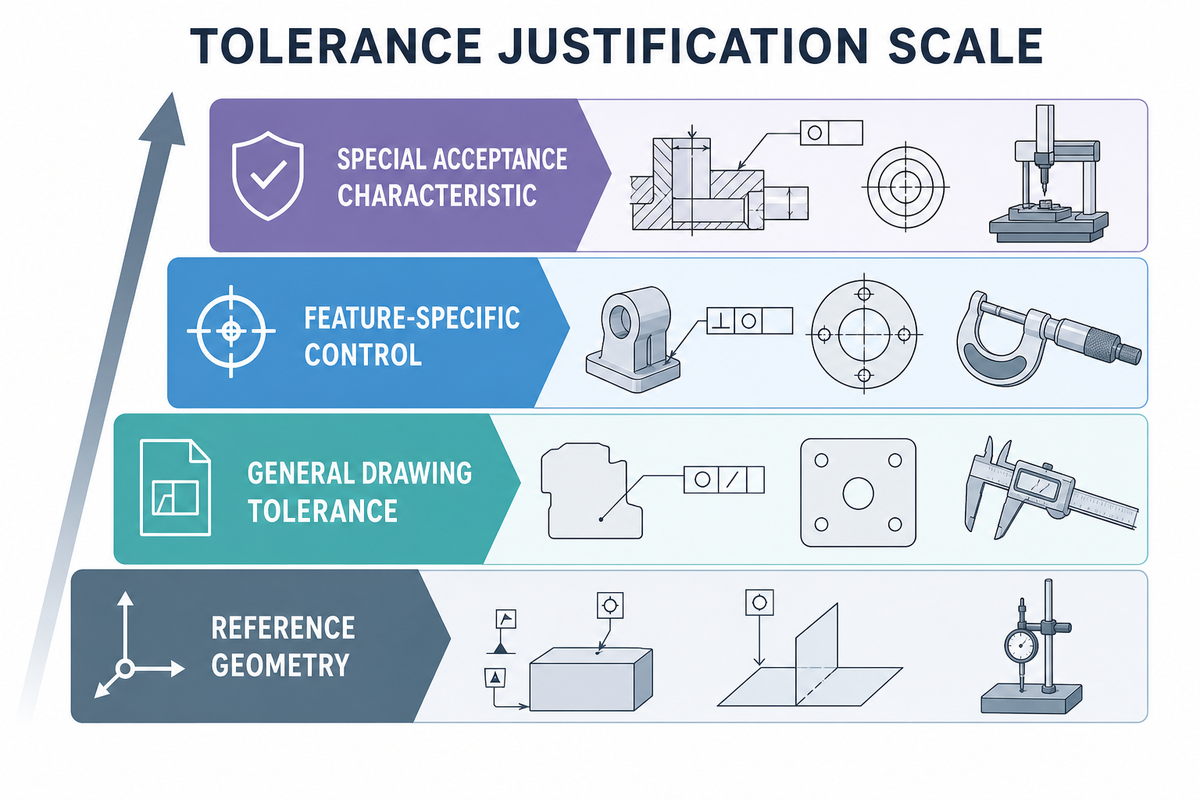
Skala uzasadnienia tolerancji
Skala uzasadnienia tolerancji obejmuje cztery poziomy kontroli. Każdy wymaga uzasadnienia funkcjonalnego i metody kontroli, która pozwoli go zweryfikować.
- Geometria odniesienia: informacja nominalna, która nie decyduje o akceptacji.
- Tolerancja ogólna rysunku: domyślne wartości graniczne wymiarów bez indywidualnych oznaczeń.
- Kontrola określonej cechy: wskazana wartość graniczna wymiaru, położenia, kierunku lub kształtu.
- Szczególna cecha odbiorcza: nazwana cecha z określoną metodą kontroli, zasadą doboru próbek lub zapisem zdolności procesu.
Normy również podlegają kontroli rewizji. ISO 2768-1 pozostaje aktualna po przeglądzie z 2022 r., a ISO wskazuje przyszłą ścieżkę zastąpienia jej wydaniem skonsolidowanym. ISO 22081 jest aktualną normą dotyczącą ogólnych specyfikacji geometrycznych i wymiarowych, a ISO podaje, że ISO 2768-2 została wycofana. Nie zmienia to żadnej obowiązującej umowy; oznacza natomiast, że nowy rysunek powinien wskazywać właściwy dokument i jego wydanie, zamiast opierać się na odziedziczonej uwadze.
Podobnej precyzji wymaga określenie struktury powierzchni. Określenia takie jak „gładka” lub „polerowana” albo wartość Ra bez kontekstu pozostawiają ważne pytania bez odpowiedzi: który parametr ma zastosowanie, jaką długość oceny przyjąć oraz czy trzeba określić kierunek, naddatek na obróbkę, obszary wymagające ochrony lub metodę pomiaru? ISO 21920-1 dotyczy oznaczania struktury powierzchni profilu w dokumentacji technicznej wyrobu.
Sposób ograniczenia kosztów: należy określić wymagania dotyczące struktury powierzchni obszaru uszczelniającego, pasowanie otworu łożyskowego oraz relację baz odniesienia chroniącą wzajemne ustawienie. Dla powierzchni bez znaczenia funkcjonalnego należy stosować odpowiednią zasadę ogólną. Dzięki temu precyzyjna obróbka i kontrola koncentrują się tam, gdzie wpływają na działanie.
Przykładowy audyt spójności jednostek
Są to wartości przykładowe, a nie zalecane domyślne tolerancje CNC ani sugestie projektowe. Pokazują, jak kupujący może wykryć sprzeczne wymagania dotyczące jednostek, precyzji lub zakresu, zanim wyda rysunek do wyceny.
| Kategoria audytu | Przykładowa uwaga w pliku | Rozbieżność do wyjaśnienia |
|---|---|---|
| Średnica otworu | Model: 25 mm; rysunek: 25,000 mm | Czy dokładność zapisu oznacza określoną tolerancję? |
| Tolerancja otworu | Przykład rysunku: około ±0,025 mm; przykładowa uwaga zakupowa: około ±0,05 mm | Które wymaganie jest nadrzędne? |
| Długość całkowita | Model: 120 mm; arkusz kontroli: 119,8–120,2 mm | Czy wartość graniczna kontroli została zatwierdzona? |
| Obszar uszczelniający | Szerokość: 8 mm; wyłączenie krawędzi: 1 mm | W którym miejscu ocenia się strukturę powierzchni? |
| Struktura powierzchni | Rysunek: 1,6 μm; starsza uwaga: 3,2 μm | Który parametr i wydanie normy mają zastosowanie? |
| Cienka ścianka | Wymiar nominalny: 2,0 mm; lokalna wartość minimalna: 1,7 mm | Czy wartość minimalna ma znaczenie funkcjonalne, czy jest tylko nominalna? |
| Otwór poprzeczny | Średnica: 6 mm; przesunięcie przebicia: 0,5 mm | Jak będą akceptowane zadziory i przecięcie otworów? |
| Promień naroża | Promień wewnętrzny: 3 mm; luz montażowy: 2,5 mm | Czy zespół rzeczywiście ma wystarczający luz? |
| Temperatura | Odniesienie na rysunku: 20°C; temperatura w obszarze kontroli: 24°C | Czy wymagana jest kompensacja temperaturowa? |
| Harmonogram prototypu | Obróbka: 40 godzin; proces zewnętrzny: 5 dni | Jakie zdarzenie rozpoczyna każdy z tych okresów? |
| Wydajność produkcji | Założenie planistyczne różni się od rezerwy uwzględnionej w wycenie | Kto odpowiada za brak i ilość części na wymianę? |
| Dobór próbek | Kontrola pierwszej partii różni się od planu dla kolejnych partii | Jakie dowody uzasadniają ograniczenie zakresu kontroli? |
Czynniki wpływające na wycenę i czas realizacji
Całkowity koszt obróbki obejmuje materiał, programowanie, przygotowanie, czas skrawania, oprzyrządowanie, kontrolę, zewnętrzne wykończenie, ryzyko awarii i poprawek, dokumentację oraz koszty ogólne działalności. Czas pracy obrabiarki jest widoczny, ale różnice w przygotowaniu i niepewność często wyjaśniają, dlaczego wyceny CNC różnią się w przypadku pozornie identycznych projektów. Powiązany zestaw danych wejściowych opisany w badaniach NIST nad planowaniem produkcji wyjaśnia, dlaczego sama geometria nie wystarcza do porównania tych ofert.
Klasyfikacja różnic w wycenach
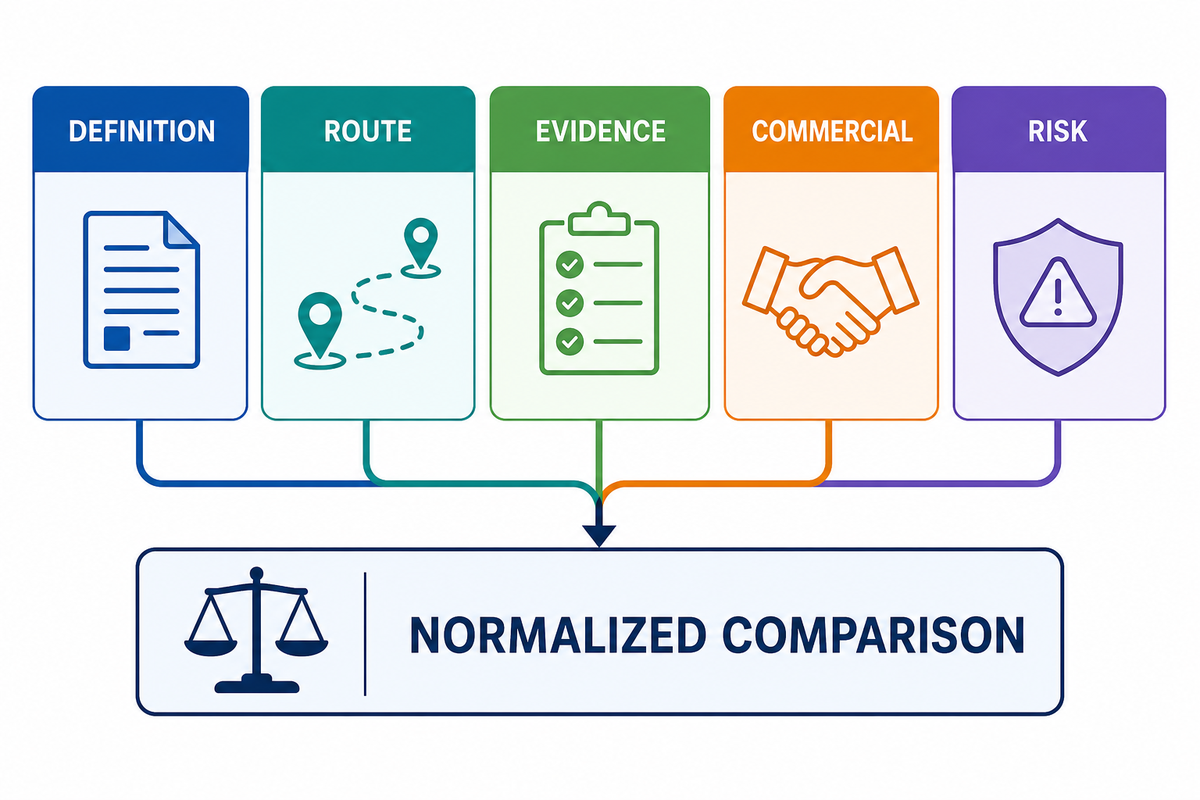
Przed porównaniem sum użyj taksonomii rozbieżności ofert, aby uporządkować różnice między pozornie identycznymi propozycjami. Poproś każdego dostawcę o przypisanie rozbieżności do jednej z tych 5 kategorii:
| Kategoria rozbieżności | Typowa przyczyna | Pytanie ujednolicające |
|---|---|---|
| Definicja | Inna rewizja pliku, interpretacja tolerancji lub zakres wykończenia | Które kontrolowane dokumenty i uwagi uwzględniono w wycenie? |
| Przebieg procesu technologicznego | Inny półfabrykat, liczba mocowań, maszyna lub proces zewnętrzny | Jaką sekwencję operacji i granice podwykonawstwa przyjęto? |
| Dokumentacja potwierdzająca | Inny zakres kontroli, dokumentacji materiałowej lub raportowania | Jakie wyniki pomiarów i certyfikaty są uwzględnione? |
| Warunki handlowe | Inny próg ilościowy, warunek dostawy, sposób pakowania lub podstawa płatności | Czy cenę, transport, cła, oprzyrządowanie i okres ważności porównano na tej samej podstawie? |
| Ryzyko | Jeden z oferentów uwzględnia rezerwę na niejednoznaczności, uzysk lub harmonogram | Które nierozstrzygnięte kwestie mogą zmienić cenę lub czas realizacji? |
Wstępne informacje z błyskawicznej wyceny mogą pomóc w selekcji standardowych części wykonywanych na zamówienie, ale nie stanowią automatycznie kompletnej oferty produkcyjnej. Sama analiza geometrii może nie uwzględnić wzajemnego wpływu stanu materiału, tolerancji geometrycznej, obróbki po skrawaniu i dokumentacji z kontroli. Szybką wycenę należy wykorzystać do wstępnej selekcji, a gdy stawka jest istotna, zażądać zatwierdzonego zakresu.
Czas realizacji również należy rozłożyć na etapy. Czas kalendarzowy może obejmować weryfikację rysunku technicznego, dostępność materiału wyjściowego, programowanie, przygotowanie przyrządów mocujących, oczekiwanie w kolejce, obróbkę skrawaniem, wykończenie zewnętrzne, kontrolę, zatwierdzenie raportu, pakowanie i transport. Deklaracja rozpoczynająca się od „po zatwierdzeniu” jest niepełna, jeśli nie określono, co oznacza zatwierdzenie i jakie dane wejściowe są wymagane.
- Skróć czas obróbki skrawaniem, analizując trudno dostępne powierzchnie wewnętrzne, skrajne proporcje głębokości do szerokości oraz małe promienie naroży wewnętrznych.
- Ogranicz ryzyko związane z mocowaniem, odnosząc cechy funkcjonalne do stabilnych baz odniesienia.
- Ogranicz koszty kontroli, precyzyjnie określając w specyfikacji, które cechy rzeczywiście wymagają rejestrowania, zamiast żądać pełnej dokumentacji wszystkich wymiarów nominalnych.
- Ogranicz opóźnienia zakupowe, potwierdzając przed złożeniem oferty postać półfabrykatu, dopuszczalne zamienniki, progi ilościowe i specyfikacje procesów zewnętrznych.
- Ogranicz koszty poprawek, ustalając ostateczny numer rewizji przed zamówieniem materiałów lub rozpoczęciem programowania CNC.
Określ wymagania dotyczące dokumentacji z kontroli i identyfikowalności
Zakres dokumentacji z kontroli należy dobrać do decyzji, którą ma ona uzasadniać: odbioru materiału, zatwierdzenia pierwszej sztuki, kontroli w toku procesu, zwolnienia końcowego lub bieżącego monitorowania produkcji. Należy wskazać cechę, metodę pomiaru, plan pobierania próbek lub kontroli, tolerancję, regułę decyzyjną, format raportu i odpowiedzialność za rozstrzygnięcie ewentualnych sporów dotyczących wyników.
Identyfikowalność metrologiczna wiąże wynik pomiaru z wzorcem poprzez udokumentowany, nieprzerwany łańcuch wzorcowań. Międzynarodowy słownik metrologii JCGM wyjaśnia, że sama identyfikowalność nie gwarantuje, iż niepewność pomiaru jest odpowiednia do danego zastosowania ani że nie wystąpiły błędy. Strony muszą osobno określić metodę właściwą dla danej cechy, dostęp do niej, warunki środowiskowe, sposób uwzględniania niepewności oraz regułę decyzyjną stosowaną w pobliżu granicy tolerancji.
Wytyczne NIST dotyczące identyfikowalności metrologicznej zawierają praktyczne wyjaśnienie tej samej kwestii na poziomie instytucjonalnym. Bezpośrednim źródłem definicji i jej ograniczeń pozostaje przytoczony wyżej słownik JCGM.
| Poziom dokumentacji | Przykładowy dokument | Kiedy stosować |
|---|---|---|
| Standardowa kontrola warsztatowa | Zwolnienie przez dostawcę bez zarejestrowanych wartości | Cechy o niskim ryzyku w ramach uzgodnionego systemu jakości |
| Zarejestrowane wyniki pomiarów wymiarowych | Rysunek z oznaczonymi cechami i raport z kontroli | Pierwsza sztuka lub wskazane cechy krytyczne |
| Tożsamość materiału | Uzgodniony certyfikat materiału i powiązanie z partią | Skład, stan lub identyfikowalność mają wpływ na funkcję |
| Dokumentacja procesów specjalnych | Certyfikat procesu lub zapis badania określony w zamówieniu | Kontrolowana jest obróbka cieplna, nakładanie powłok, spawanie lub badania |
| Dokumentacja produkcyjna | Zapisy kontroli lub analiza zdolności procesu dla wskazanych cech | Ryzyko przy produkcji powtarzalnej uzasadnia monitorowanie na poziomie procesu |
Nie należy utożsamiać certyfikacji na poziomie przedsiębiorstwa z dokumentacją właściwą dla konkretnego zamówienia. Certyfikat może określać zakres systemu zarządzania, ale nie wskazuje konkretnej partii materiału, nie podaje zmierzonego wymiaru, nie określa planu pobierania próbek ani nie przypisuje odpowiedzialności za badania produkcyjne. Należy poprosić o pakiet dokumentów przygotowany dla danego zamówienia.
Co dzieje się w pobliżu granicy tolerancji?
Plan kontroli jest niekompletny, jeśli ogranicza się do stwierdzenia „mierzyć skalibrowanym sprzętem”. Gdy otwór znajduje się blisko górnej granicy akceptacji, na wynik mogą wpływać temperatura, czystość, wyrównanie, metoda kontaktu, rozdzielczość przyrządu, technika operatora i niepewność pomiaru. Nieprzerwany łańcuch wzorcowań nie eliminuje tych czynników.
W przypadku cechy o poważnych konsekwencjach należy uzgodnić postępowanie, gdy niepewność wpływa na decyzję o zgodności w pobliżu granicy tolerancji. Umowa może wymagać określonej reguły decyzyjnej, ponownego pomiaru w kontrolowanych warunkach, zastosowania alternatywnej metody, weryfikacji przez nabywcę lub innego ustalonego sposobu rozstrzygnięcia. Przewodnik nie narzuca jednej uniwersalnej reguły; wymaga, aby strony nie ustalały jej dopiero po sporze.
Dostęp do pomiaru należy sprawdzić przed rozpoczęciem obróbki skrawaniem. Jeśli zaplanowana sonda, sprawdzian, profilometr lub współrzędnościowa maszyna pomiarowa nie dosięgnie danej cechy, plan może wymagać innego przyrządu mocującego, przekroju, metody replikacji, zamiennego rozwiązania opartego na kontroli procesu lub zmiany projektu. Taki konflikt należy wykryć na etapie zapytania ofertowego, a nie podczas kontroli końcowej.
Porównanie modeli dostawców i deklarowanych możliwości
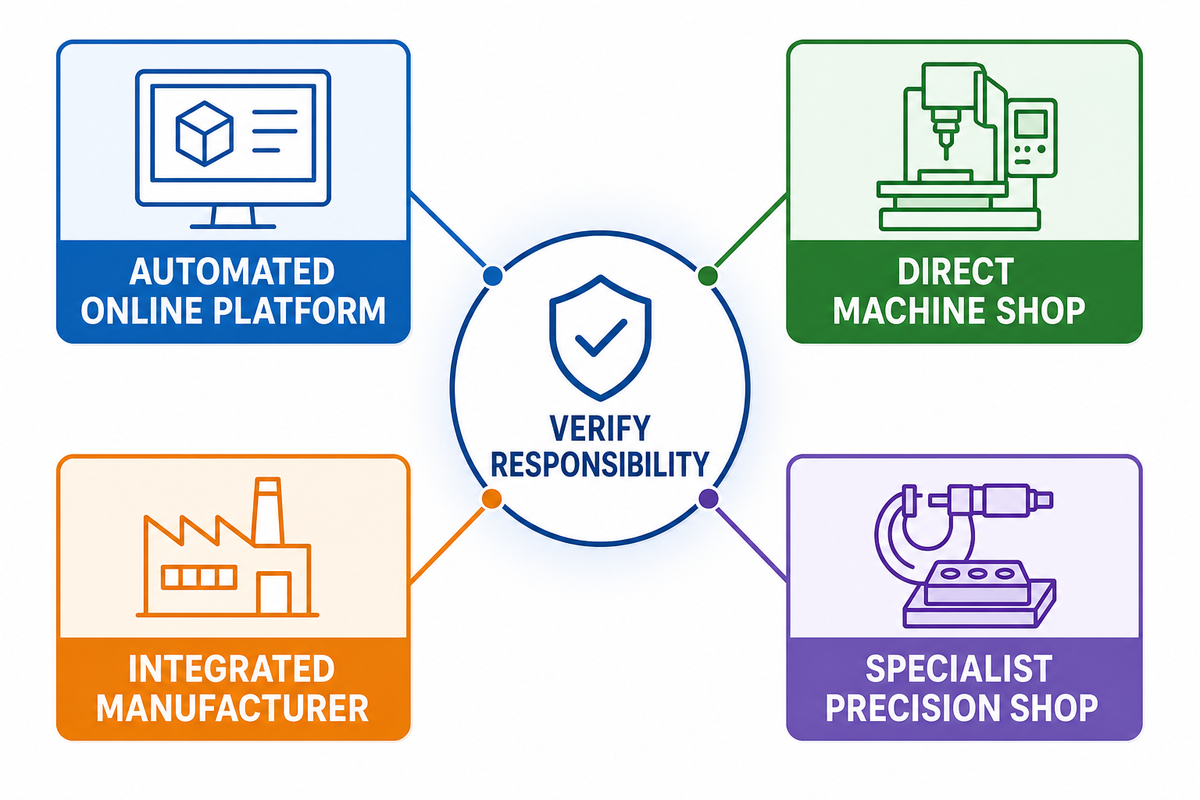
Dostawców należy porównywać dopiero po ujednoliceniu zakresu procesu, podwykonawstwa, kontroli, zarządzania zmianami, komunikacji i wyłączeń. Platforma handlowa, broker, zintegrowany producent i wyspecjalizowany zakład obróbki skrawaniem mogą być odpowiednim wyborem, ale inaczej rozdzielają odpowiedzialność. Zasady rysunków technicznych i modeli opisane w ASME Y14.5 zapewniają stronom wspólną podstawę definicji wyrobu; nie weryfikują zdolności procesowych dostawcy.
| Model dostawcy | Potencjalna zaleta | Pytanie weryfikacyjne |
|---|---|---|
| Zautomatyzowana platforma internetowa | Szybka weryfikacja plików, szerokie moce produkcyjne, łatwe zamawianie pojedynczych sztuk | Kto weryfikuje niestandardowe uwagi i odpowiada za zmiany u dostawców? |
| Bezpośredni zakład obróbki skrawaniem | Krótka ścieżka komunikacji technicznej | Które operacje i kontrole są wykonywane we własnym zakładzie? |
| Zintegrowany producent | Koordynacja obróbki skrawaniem, wytwarzania, montażu lub obróbki wykończeniowej | Jak powiązana jest dokumentacja procesów wewnętrznych i zewnętrznych? |
| Wyspecjalizowany zakład precyzyjnej obróbki | Specjalistyczna wiedza procesowa i metrologiczna | Czy zakres specjalizacji odpowiada materiałowi, wymiarom, wielkości produkcji i ryzyku? |
Zamiast porównywać listy wyposażenia, należy zadawać pytania o dowody. W przypadku deklaracji obróbki 5-osiowej należy poprosić o proponowany przebieg procesu technologicznego i wskazanie, jakie ryzyko związane z mocowaniem eliminuje. W przypadku deklaracji dotyczącej tolerancji należy zapytać, dla jakiej cechy, wymiaru, materiału, ilości i warunków kontroli ją potwierdzono. W przypadku deklaracji „we własnym zakładzie” należy zapytać, który podmiot prawny wykonuje każdą operację i które prace są powierzane zatwierdzonym partnerom.
Komunikację należy ocenić osobno. Każdemu dostawcy należy zadać ten sam ograniczony zestaw pytań, a następnie porównać, jak dobrze odpowiedzi ujawniają sprzeczności, skłaniają do pytań dotyczących celu, określają przyjęte założenia i przypisują odpowiedzialność. Wiarygodna współpraca w zakresie obróbki CNC ujawnia się podczas uzgadniania ryzyka, a nie tylko dzięki dopracowanej stronie z opisem możliwości.
Dokumenty, o które warto poprosić przed zatwierdzeniem dostawcy
Zakres zatwierdzania dostawcy należy dostosować do ryzyka związanego z częścią. W przypadku pojedynczego wspornika o niskim ryzyku może wystarczyć weryfikacja rysunku i podstawowe sprawdzenie warunków handlowych. Powtarzalna część do układu sterowania przepływem, wymagająca identyfikowalności materiału, powierzchni uszczelniających i procesów specjalnych, może uzasadniać przegląd przebiegu procesu technologicznego, przykładowy raport, weryfikację wyposażenia i sprawdzianów, wykaz podwykonawców, procedurę postępowania z niezgodnościami oraz uzgodnienie powiadamiania o zmianach.
W miarę możliwości należy poprosić o przykłady pozbawione poufnych danych: pusty formularz kontroli, zanonimizowane powiązanie materiału z częścią, zarys procedury monitorowania statusu wzorcowania lub pola wejściowe do kontroli procesów zewnętrznych. Takie materiały pokazują praktykę bez konieczności udostępniania przez dostawcę zastrzeżonych danych konkurencyjnego klienta.
Przygotuj zapytanie ofertowe, które umożliwia prawidłową wycenę
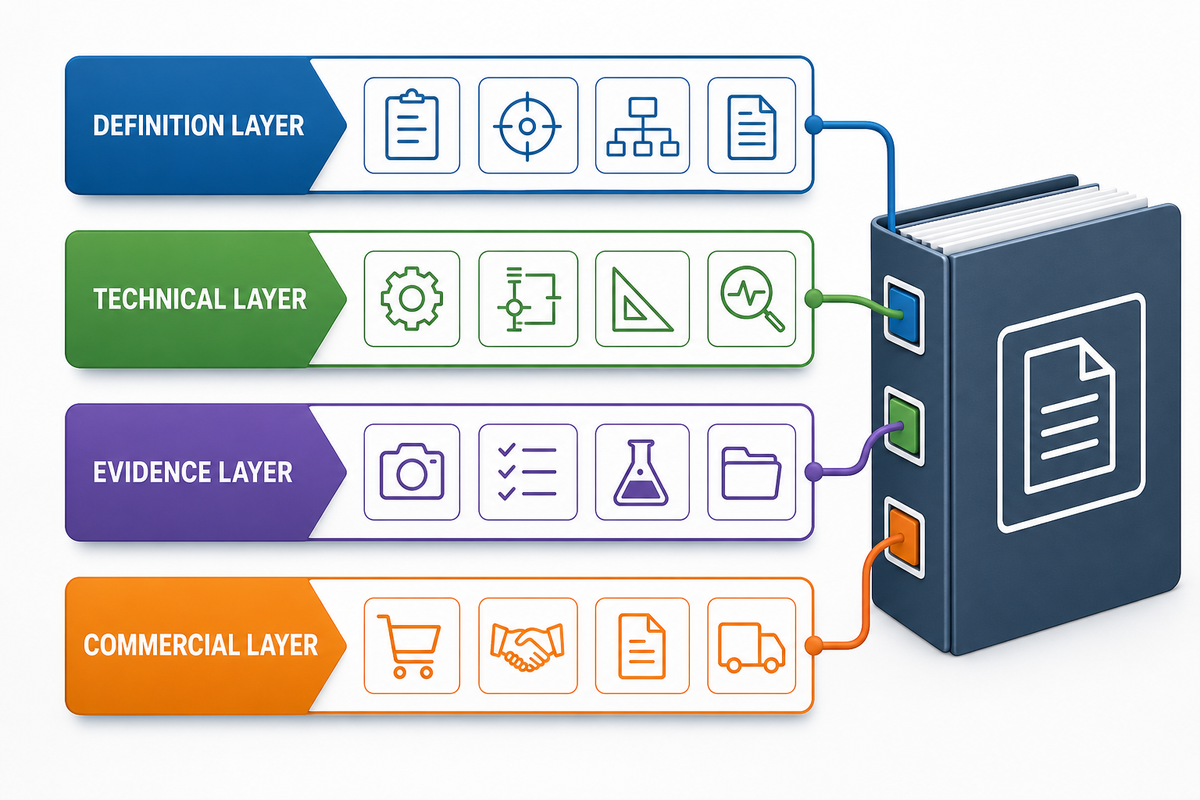
Komplet dokumentacji kontrolowanego zapytania ofertowego na obróbkę CNC obejmuje kontrolowaną geometrię, specyfikacje techniczne, wymagania dotyczące dokumentacji potwierdzającej oraz kontekst handlowy. To nie zbędna papierologia: ogranicza niejednoznaczności, zanim przerodzą się w różnice cenowe, opóźnienia harmonogramu lub spór dotyczący kontroli. Jeśli mają zastosowanie tolerancje geometryczne, w dokumentacji należy wskazać właściwe wydanie normy ASME Y14.5, zamiast pozostawiać dostawcy jego ustalenie.
Przygotowanie dokumentacji zapytania ofertowego
- Warstwa definicji: numer części, rewizja, format STEP lub natywny format CAD, numer rysunku, jednostki miary, nadrzędność wymagań, wymagana ilość.
- Warstwa techniczna: specyfikacja materiału i jego stanu, układ baz odniesienia, cechy z tolerancjami, gwinty, wykończenie powierzchni, obróbka cieplna, powłoki, oznakowanie, cechy wymagające ochrony.
- Warstwa dokumentacji potwierdzającej: zakres oceny pierwszej sztuki, cechy podlegające pomiarowi, dokumentacja materiałowa, strategia pobierania próbek, układ i format raportu z dokumentacją, okres przechowywania dokumentacji oraz szczególne wymagania dotyczące poufności lub ograniczeń w zakresie treści.
- Warstwa handlowa: docelowa ilość prototypowa i produkcyjna, adres dostawy, wymagana data dostawy, preferowana metoda pakowania, warunki wysyłki (Incoterm), okres ważności oferty, własność oprzyrządowania i oczekiwania dotyczące zarządzania zmianami.
Kontrola przed wydaniem: czy nowy inżynier może znaleźć kontrolowaną rewizję, wskazać cechy wymagające rejestrowania wyników kontroli, znaleźć dokumenty, które muszą być dostarczone wraz z częściami, i dokładnie ustalić, co obejmuje proponowana cena? Jeśli nie, pakiet nie jest gotowy do wyceny.
Należy poprosić dostawców o podanie założeń w ustrukturyzowanej tabeli. Może ona obejmować postać półfabrykatu, przebieg procesu technologicznego, podwykonawstwo, interpretację norm, zakres pomiarów, certyfikaty, cechy wyłączone z zakresu, minimalną wielkość partii, progi ilościowe, moment rozpoczęcia biegu czasu realizacji i otwarte pytania techniczne. Jednolity format umożliwia rzetelne porównanie ofert, nawet gdy dostawcy stosują różne modele produkcji.
W przypadku prac regulowanych lub rządowych wymagania dotyczące bezpieczeństwa informacji, kontroli eksportu, przechowywania dokumentacji lub zatwierdzania przez klienta należy dodawać wyłącznie wtedy, gdy faktycznie mają zastosowanie. Nie należy umieszczać takich klauzul w każdym zapytaniu ofertowym wyłącznie dla ozdoby. Mogą one decydować o tym, kto może otrzymać pliki, gdzie można przetwarzać dane i którzy dostawcy mogą brać udział w postępowaniu.
Zaplanowanie przekazania prototypu do produkcji
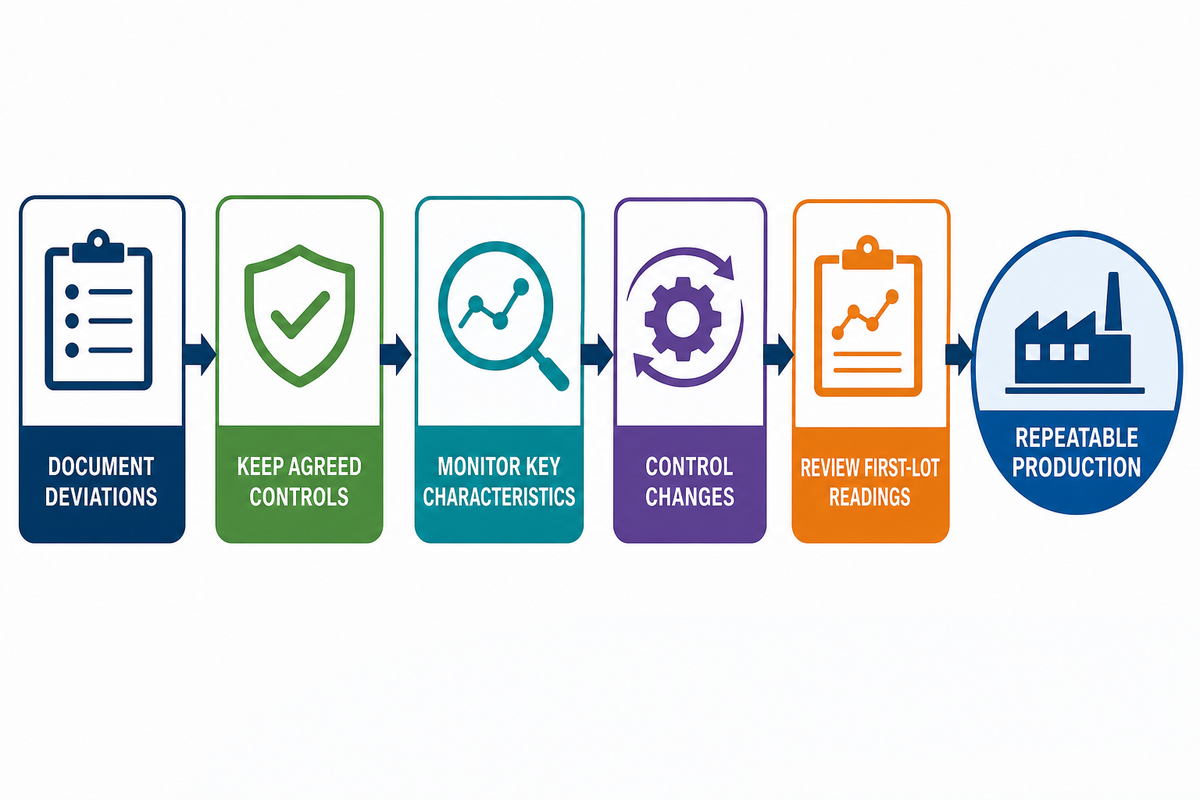
Zatwierdzona pierwsza sztuka potwierdza, że sprawdzona część lub sprawdzone części spełniły zweryfikowane wymagania; nie dowodzi jednak stabilności procesu produkcyjnego. Przekazanie do produkcji powinno uwzględniać zatwierdzony stan materiału wyjściowego, oprzyrządowanie, mocowanie, programy, metody pomiaru, procesy zewnętrzne i wnioski niezbędne do powtarzalnego uzyskiwania wyniku.
Wytyczne NIST dotyczące stabilności procesu definiują stabilność na podstawie zachowania obserwowanego w czasie, a nie jako nieodłączną właściwość pojedynczej maszyny lub zaakceptowanej części. Przykłady statystyczne nie są uniwersalnymi zasadami produkcji, ale praktyczny wniosek jest jasny: poprawna pierwsza sztuka i niezawodna produkcja długoterminowa odpowiadają na różne pytania.
- Należy odnotować wszelkie odstępstwo lub zwolnienie z wymagań zaakceptowane dla prototypu, a następnie ustalić, czy wynikająca z niego zmiana wymaga rewizji projektu lub innego uzgodnionego środka kontroli.
- Uzgodniony proces i środki kontroli — od zatwierdzenia projektu po kontrolę końcową — należy stosować od początku każdej partii produkcyjnej.
- Zgodnie z uzgodnionym planem kontroli należy określić, które cechy wpływające na pasowanie, uszczelnienie, ruch lub bezpieczeństwo wymagają monitorowania w czasie.
- Należy określić, z kim trzeba się skontaktować i jaki poziom zatwierdzenia obowiązuje przed zmianą zatwierdzonego źródła materiału, jego pochodzenia, przyrządu mocującego, rewizji programu lub procesu produkcyjnego.
- Przed ograniczeniem częstotliwości kontroli lub zwiększeniem wielkości partii w kolejnych seriach produkcyjnych należy przeanalizować uzgodnioną dokumentację pierwszej partii.
Trendy istotne dla nabywców
Po przekazaniu prototypu do produkcji trendy dostarczają informacji, których nie daje pojedynczy odczyt. Pomiary wykonywane w czasie mogą ujawnić zużycie narzędzia, przesunięcie przyrządu mocującego, dryft termiczny lub zmianę zachowania procesu, pomagając powiązać rysunek techniczny, przebieg procesu technologicznego, dokumentację z kontroli i założenia projektowe. Rozróżnienie między pojedynczym wynikiem zgodnym z wymaganiami a zachowaniem procesu w czasie ma kluczowe znaczenie w omówieniu stabilności procesu przez NIST, choć przytoczone przykłady nie stanowią zalecanego planu pobierania próbek dla obróbki CNC.
Nie należy traktować patentu, prototypu badawczego ani zapowiedzi produktu jako dowodu powszechnego wdrożenia lub wartości ekonomicznej. Nabywcy powinni zapytać, co jest stosowane w proponowanym przebiegu procesu technologicznego, jaki sygnał jest mierzony, jaką decyzję zmienia i jaką dokumentację można zweryfikować.
Ocena trendu: czy technologia eliminuje mocowanie, wcześniej wykrywa dryft, zachowuje identyfikację rewizji, ogranicza niepewność pomiaru lub ułatwia audyt decyzji produkcyjnej? Jeśli dostawca nie potrafi powiązać technologii z żadnym z tych rezultatów, prawdopodobnie nie jest ona jeszcze kryterium wyboru.
Często zadawane pytania dotyczące usług obróbki CNC
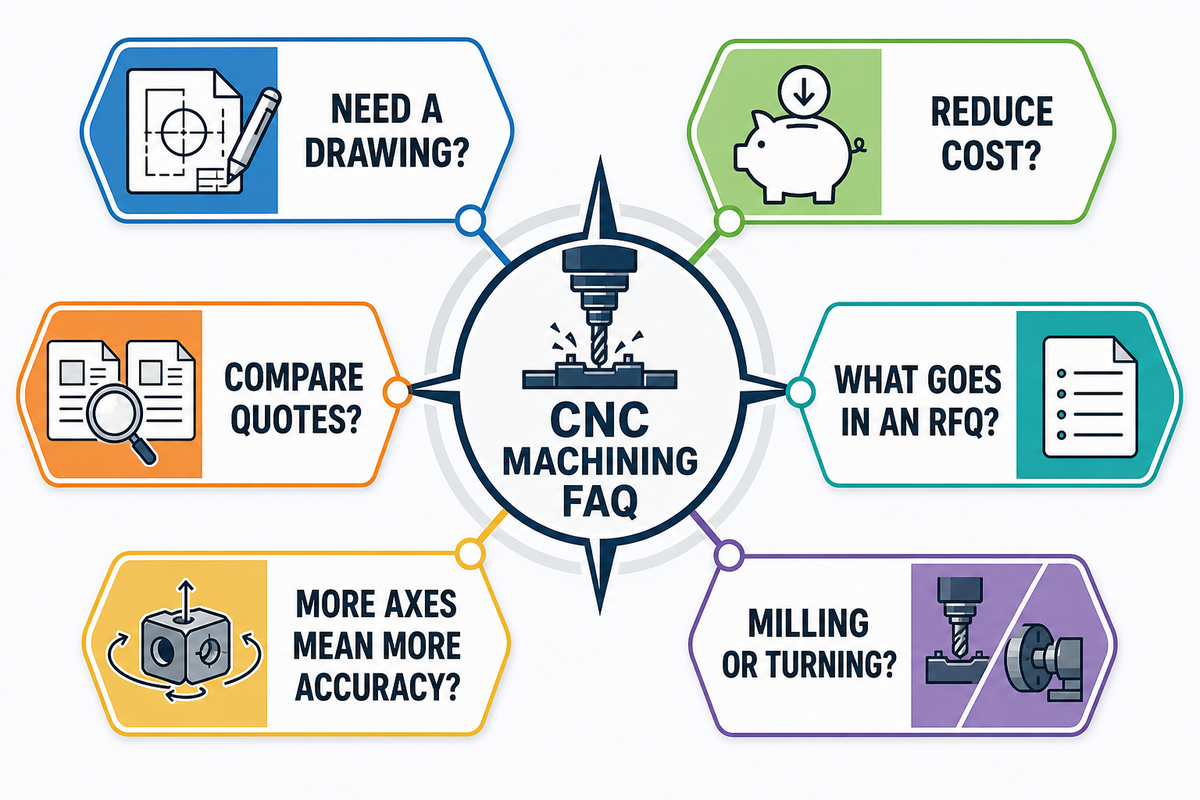
Czy potrzebuję rysunku 2D, jeśli mam już plik STEP?
Przed wyceną należy dostarczyć rysunek 2D, jeśli plik STEP nie określa tolerancji, baz odniesienia, gwintów, wykończenia, stanu materiału, wymagań dotyczących kontroli ani obowiązującej rewizji.
Rysunek 2D jest potrzebny, jeśli plik STEP nie określa tolerancji, baz odniesienia, gwintów, pasowań, tekstury powierzchni, stanu materiału, obróbki wykończeniowej, oznakowania, wymagań dotyczących kontroli ani obowiązującej rewizji. Model zawiera nominalną geometrię, a rysunek określa wymagania niegeometryczne i wskazuje plik nadrzędny w przypadku sprzeczności. Rozdzielenie tych funkcji zapobiega uznaniu wyświetlanej precyzji modelu za nieuzgodnioną tolerancję. Ułatwia też kontrolę rewizji podczas programowania, planowania kontroli i weryfikacji przez dostawcę.
Jeśli dokumentacja obejmuje wymiarowanie i tolerowanie geometryczne, należy wskazać właściwe wydanie normy ASME Y14.5.
Pakiet oparty wyłącznie na modelu może się sprawdzić, jeśli jest to kontrolowana definicja wyrobu oparta na modelu i obie strony uzgodniły sposób przekazywania każdego wymagania. Wszystkie pliki powinny mieć ten sam numer części i rewizję, a nieaktualne kopie należy usunąć z zapytania ofertowego.
Jak obniżyć koszt obróbki CNC bez osłabiania części?
Koszt obróbki CNC można obniżyć, łagodząc wyłącznie wymagania nieistotne dla funkcji, ograniczając zbędne mocowania, poprawiając dostęp narzędzia i weryfikując każdą proponowaną zmianę pod kątem zatwierdzonej funkcji części.
Koszt obróbki CNC można obniżyć, łagodząc wyłącznie tolerancje cech nieistotnych dla funkcji, ograniczając zbędne mocowania i poprawiając dostęp do trudno dostępnych powierzchni. Należy stosować wykonalne promienie wewnętrzne, dopasować bazy odniesienia do możliwości dostępu podczas obróbki i oddzielić cechy krytyczne wymagające rejestrowania od rutynowych kontroli warsztatowych. Każdą zmianę należy ocenić pod kątem funkcji części, zamiast stosować ogólną regułę projektową.
Jakie informacje należy uwzględnić w zapytaniu ofertowym na obróbkę CNC?
Zapytanie ofertowe na obróbkę CNC gotowe do wyceny powinno określać kontrolowaną geometrię, rewizję, stan materiału, ilość, tolerancje, wykończenie, dokumentację z kontroli, warunki dostawy i miejsce na założenia dostawcy.
Zapytanie ofertowe na obróbkę CNC gotowe do wyceny powinno określać kontrolowaną geometrię, rewizję rysunku, jednostki, specyfikację materiału i jego stan, ilość, tolerancje, wymagania dotyczące powierzchni, obróbkę wykończeniową, dokumentację z kontroli, zakres certyfikatów, warunki dostawy i założenia dostawcy. W przypadku produkcji należy również określić zasady powiadamiania o zmianach i oczekiwania dotyczące ponownych zamówień, aby zatwierdzona podstawa pozostawała jasna.
Czym różni się frezowanie CNC od toczenia CNC?
Podczas frezowania narzędzia skrawające obracają się wokół zamocowanego przedmiotu obrabianego, a podczas toczenia obraca się przedmiot, kształtując głównie cechy obrotowe; w przypadku wielu części wykonywanych na zamówienie stosuje się obie metody CNC.
Podczas frezowania CNC narzędzia skrawające obracają się wokół zamocowanego przedmiotu obrabianego, a podczas toczenia CNC obraca się przedmiot, kształtując głównie cechy obrotowe. Wiele części wykonywanych na zamówienie wymaga obu metod, a optymalny przebieg procesu technologicznego zależy od wzajemnych relacji cech i ryzyka związanego z mocowaniem.
Czy maszyna 5-osiowa automatycznie zapewnia większą dokładność części?
Nie. Obróbka 5-osiowa może ograniczyć ponowne mocowanie i poprawić dostęp do cech, ale dokładność części nadal zależy od kalibracji, mocowania przedmiotu obrabianego, oprzyrządowania, stanu termicznego, programowania, kontroli procesu i pomiarów.
Nie. Obróbka 5-osiowa może poprawić dostęp i ograniczyć ponowne mocowanie w przypadku odpowiedniej geometrii, ale dokładność nadal zależy od stanu maszyny, kalibracji, mocowania przedmiotu obrabianego, zachowania narzędzi, stanu termicznego, programowania, kontroli procesu i pomiarów. Proponowany przebieg procesu technologicznego należy oceniać pod kątem kontrolowanych cech, a nie samej liczby osi. Należy zapytać, które mocowanie zostanie wyeliminowane, jaka zależność między bazami odniesienia zostanie zachowana i jak zostaną zmierzone powstałe relacje między cechami. Kwalifikacja maszyny i dokumentacja z kontroli zależą od konkretnej części i nie wynikają automatycznie z konfiguracji maszyny.
Jak porównać 2 oferty na obróbkę CNC?
Przed porównaniem 2 ofert na obróbkę CNC należy ujednolicić kontrolowaną rewizję, materiał, ilość, zakres procesu, dokumentację z kontroli, operacje zewnętrzne, warunki dostawy, warunki transportu, oprzyrządowanie i wyłączenia.
2 oferty na obróbkę CNC należy porównywać dopiero po ujednoliceniu kontrolowanej rewizji, materiału i półfabrykatu, zakresu procesu, operacji zewnętrznych, zapisów z kontroli, pakietu certyfikatów, ilości, warunków dostawy, początku biegu czasu realizacji, oprzyrządowania i wyłączeń. Rozbieżności należy wyjaśnić, zanim niższą sumę uzna się za niższy koszt, ponieważ pominięty zakres często prowadzi do opóźnień lub poprawek.
Podsumowanie: od frazy wyszukiwania do kontrolowanej definicji części
Po wyjaśnieniu typowych kwestii z zapytania ofertowego warto przejść od pytania „kto może to wykonać?” do pytania „jaką dokładnie definicję wyrobu, przebieg procesu, dokumentację potwierdzającą i zakres handlowy ma kontrolować dostawca?”. Taka zmiana ogranicza ukryte założenia i pozwala weryfikować deklarowane możliwości w odniesieniu do części.
Należy zacząć od mapy przebiegu procesu z kontrolą cech, stosować skalę uzasadnienia tolerancji tylko tam, gdzie wymaga tego funkcja, ujednolicić oferty za pomocą taksonomii rozbieżności i wydać kontrolowany pakiet zapytania ofertowego. Narzędzia te zapewniają wspólny język działom inżynieryjnemu, jakości i zakupów jeszcze przed pierwszym skrawaniem.
Metodyka przewodnika i zakres źródeł
Niniejszy przewodnik dotyczący obróbki CNC oddziela publicznie dostępne źródła inżynieryjne od strony usługowej Zhenling Metal. Omówione zasady planowania procesu, rysunków, tolerancji, metrologii i stabilności opierają się na przywołanych źródłach NIST, ASME, ISO i JCGM. Przykładowe wymiary pokazują, jak weryfikować sprzeczne pliki; nie określają możliwości Zhenling, zalecanych wartości domyślnych w projekcie ani wskazówek produkcyjnych dla konkretnej części.
Piśmiennictwo i źródła
- NIST: Integracja wstępnego projektowania i planowania produkcji
- ASME Y14.5: Wymiarowanie i tolerowanie
- ISO 2768-1: Tolerancje ogólne wymiarów liniowych i kątowych
- ISO 22081: Ogólne specyfikacje geometryczne i wymiarowe
- ISO 21920-1: Oznaczanie tekstury powierzchni metodą profilową
- JCGM VIM 2.41: Identyfikowalność metrologiczna
- NIST: Identyfikowalność metrologiczna
- NIST/SEMATECH e-Handbook: Stabilność procesu
- Rolled Alloys: Karta danych stali nierdzewnej 316/316L
Podobne wpisy





ZHENLING / PRODUKCJA WEDŁUG RYSUNKU TECHNICZNEGO
Od pytania technicznego do rysunku technicznego gotowego do wyceny
Zhenling wspiera nabywców przemysłowych w zamawianiu niestandardowych kołnierzy, korpusów zaworów, walców, giętych rur i profilowanych części obrabianych skrawaniem. Przed wyceną przebiegu procesu technologicznego nasi inżynierowie analizują rysunek techniczny, stan materiału, sumowanie tolerancji, liczbę sztuk i wymagania dotyczące kontroli.
NA POCZĄTEKRysunek techniczny · Próbka · Wymiary krytyczne
OKREŚLMateriał · Liczba sztuk · Tolerancja · Certyfikaty
RYSUNEK TECHNICZNY / MATERIAŁ / TOLERANCJA
Proszę przygotować opis części
- DANE CZĘŚCI
- Rysunek techniczny 2D/3D lub próbka
- ANALIZA PROCESU
- Obróbka skrawaniem · formowanie · spawanie · kontrola
- Sposób odpowiedzi
- Wyślij zapytanie przez formularz na stronie
Podane informacje wykorzystujemy do analizy zapytania i udzielenia odpowiedzi. Zobacz naszą Politykę prywatności.


