Contacter Zhenling Company

Applications et procédés
Services de finition de surface pour pièces usinées CNC
La finition de surface des pièces usinées CNC devient un critère d’achat lorsqu’elle doit préserver un ajustement critique, créer une texture maîtrisée, préparer la pièce à recevoir un autre revêtement ou garantir un aspect constant sur toute une série. Avant d’inscrire une gamme de finition dans le devis, Zhenling examine le matériau de base, les conditions d’utilisation, les faces exposées, les risques liés aux tolérances et le point de contrôle.
13 procédés de finition
- Choix fondé sur le plan
- Examen des surfaces critiques
- Périmètre examiné par des ingénieurs
13 procédés proposés
Chaque procédé renvoie à une page dédiée et vérifiée.
Plan ou échantillon
La fabrication de pièces sur mesure selon plan part des données que vous avez validées.
4 familles de matériaux
Aciers, aciers inoxydables, alliages à base de nickel et alliages d’aluminium.
Usinage sur 3, 4 et 5 axes
L’usinage et les opérations ultérieures sont examinés dans un même dossier de validation.
Choisir la finition de surface des pièces usinées CNC
Le seul nom d’une finition ne suffit pas à valider une pièce usinée CNC. L’outil de coupe et le procédé d’usinage produisent la surface initiale ; la fonction, le matériau de base, la géométrie critique et les preuves de conformité déterminent ensuite s’il faut recourir à une préparation mécanique, à un revêtement déposé, à une conversion chimique, à un revêtement organique ou à un traitement thermique.
Procédés mécaniques et abrasifs
Le brossage, le polissage, le sablage et le microbillage modifient la texture ou préparent la surface. Le plan doit préciser les faces visibles, les arêtes, les surfaces d’étanchéité et tout élément géométrique qui ne doit pas être exposé à l’abrasif.
CRITÈRE PRINCIPAL
Texture et préparation
CONTRAINTE À ANTICIPER
Protection des arêtes et des références spécifiées
CRITÈRES D’ACCEPTATION
Aspect et paramètre de surface défini
Revêtements déposés et organiques
La galvanoplastie, le nickelage chimique, le thermolaquage et la peinture ajoutent de la matière en surface. L’appel d’offres doit préciser la surépaisseur, les points de contact, la température de cuisson, la couleur ou la brillance et les dimensions après finition.
CRITÈRE PRINCIPAL
Protection ou fonction supplémentaire
CONTRAINTE À ANTICIPER
Répartition de l’épaisseur
CRITÈRES D’ACCEPTATION
Spécification du revêtement et ajustement critique
Procédés chimiques et électrochimiques
L’anodisation, l’anodisation dure, la passivation et l’oxydation noire modifient ou convertissent la surface. L’alliage, l’état de la pièce, les zones de contact électrique et les exigences d’essai propres au procédé doivent être validés ensemble.
CRITÈRE PRINCIPAL
Conversion de surface
CONTRAINTE À ANTICIPER
Alliage et zones de contact
CRITÈRES D’ACCEPTATION
Spécification de procédé applicable
Traitement thermique
Le traitement thermique modifie l’état du matériau au lieu d’ajouter une finition décorative. La dureté, le risque de déformation, les opérations précédentes et les éléments géométriques à finir ensuite déterminent la gamme de fabrication.
CRITÈRE PRINCIPAL
Propriété recherchée pour le matériau
CONTRAINTE À ANTICIPER
Ordre des opérations et déformation
CRITÈRES D’ACCEPTATION
État, dureté et méthode de contrôle
STRATÉGIE
Carte des états de surface : 13 procédés
Partez de l’état de surface requis pour la pièce, puis choisissez le procédé. Une exigence de résistance à la corrosion, une face mate visible, un ajustement maîtrisé, un contact électrique ou une dureté donnée orientent l’appel d’offres vers des solutions différentes, même si la géométrie de base est identique.
FACTEURS DE RISQUE
Informations de l’acheteur qui influencent le procédé
- Avant de prescrire une finition décorative, les usineurs recherchent les causes d’un mauvais état de surface dans le maintien de la pièce, l’état de l’outil, les avances, les vitesses et la rigidité.
- Sur un cadre collé, la chaleur de cuisson peut devenir un critère de compatibilité déterminant plutôt qu’un simple détail de production.
- Une épaisseur de revêtement hors de la plage convenue compromet l’ajustement et peut imposer un décapage, une reprise ou une nouvelle application.
Compatibilité entre matériau, fonction et finition
La gamme de matériaux proposée par Zhenling comprend les aciers au carbone et alliés, les aciers inoxydables, les alliages à base de nickel et les alliages d’aluminium. Le choix final dépend néanmoins de la nuance exacte, de la forme du produit, de son état, du milieu d’utilisation, de la température, de la dureté et de toute opération ultérieure d’assemblage ou de jonction.
01
Acier au carbone / allié
02
Acier inoxydable
03
Nickel / alliages spéciaux
04
Aluminium
Aciers au carbone et alliés
- Les nuances proposées comprennent 20#, 45#, Q235A, Q345D, 12CrMoV, GCr15, 25CrMo et 42CrMo.
- Précisez le traitement thermique, la dureté, l’exposition à la corrosion et l’ordre d’application des revêtements.
- Signalez les aciers à haute résistance avant tout dépôt ou traitement chimique afin de pouvoir examiner les spécifications applicables au produit et au procédé ainsi que le guide ASTM B1031.
Aciers inoxydables
- Les nuances proposées comprennent 303, 304, 304L, 316, 316L et 321.
- Distinguez la finition du matériau de base, l’élimination du fer libre, les exigences d’aspect et celles liées à la corrosion en service.
- Précisez les soudures, les colorations dues à la chaleur, le risque d’inclusion de fer et les éventuelles exigences de nettoyabilité.
Alliages à base de nickel et alliages spéciaux
- La gamme proposée comprend des alliages à base de nickel destinés aux milieux chimiques, le C276 et le 904L.
- Confirmez la spécification exacte, la forme du produit et son état avant d’appliquer à la pièce des valeurs publiées pour le matériau.
- Indiquez sur le plan les surfaces à traiter et celles dont l’état doit rester déterminé par l’usinage.
Alliages d’aluminium
- Joignez au plan la désignation exacte de l’alliage et son état métallurgique.
- Le résultat de l’anodisation, la couleur et la surépaisseur varient selon l’alliage, le prétraitement et la géométrie.
- Repérez les assemblages collés, les contacts électriques, les filetages, les alésages et les faces visibles avant de choisir un procédé de revêtement.
Critères d’évaluation
Vérification du matériau et du milieu d’utilisation
Une finition ne convient pas à tous les alliages ni à toutes les conditions d’utilisation. Précisez le milieu, la température, le type de contact ou d’usure, les produits de nettoyage, les exigences électriques, le matériau en contact et l’aspect recherché afin de restreindre les choix sans prétendre qu’une finition est universellement « meilleure ».
13 services de finition de surface pour pièces CNC
Chaque fiche ci-dessous présente un procédé à envisager et renvoie à une page dédiée et vérifiée. Cette page générale vous aide à choisir ; la page dédiée détaille les spécifications du procédé, les matériaux, le contrôle et les informations nécessaires au devis.
Finition brossée
Pour obtenir une texture directionnelle maîtrisée sur des surfaces métalliques visibles.
Compatibilité du matériau
nuance métallique et état de surface initial
À préciser dans l’appel d’offres
sens du brossage, face visible et arêtes à protéger
Voir la finition brossée
Services de polissage
Pour obtenir une surface lisse ou réfléchissante, ou préparer une surface lorsque la fonction ou l’aspect l’exige.
Compatibilité
alliage et traces d’usinage initiales
À préciser dans l’appel d’offres
paramètre visé, niveau de brillance et limites aux arêtes
Voir les services de polissage
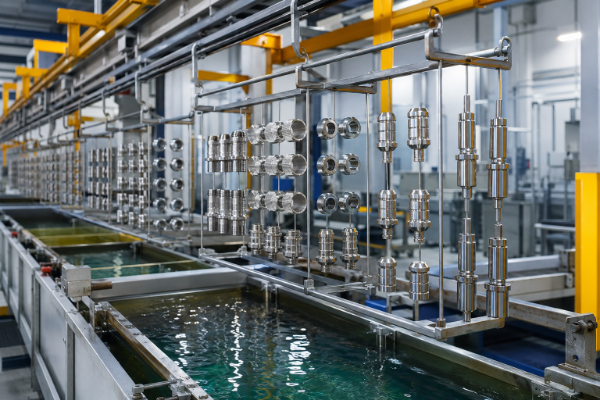
Services de galvanoplastie
Lorsqu’une couche métallique déposée assure une fonction de surface spécifiée.
Compatibilité du matériau
matériau de base et système de dépôt
À préciser dans l’appel d’offres
spécification du procédé, épaisseur, zones à masquer et points de contact
Voir les services de galvanoplastie
Nickelage chimique
Lorsqu’un dépôt autocatalytique de nickel convient à une géométrie complexe ou à une épaisseur de dépôt maîtrisée.
Compatibilité
matériau de base et prétraitement
À préciser dans l’appel d’offres
spécification applicable, épaisseur, dureté et ajustements critiques
Voir le nickelage chimique
Services de passivation
Pour un nettoyage de surface et une passivation spécifiés sur acier inoxydable.
Compatibilité du matériau
nuance d’acier inoxydable et opérations antérieures
À préciser dans l’appel d’offres
spécification applicable, méthode d’essai et propreté après traitement
Voir les services de passivation
Finition par oxydation noire
Lorsqu’une surface sombre obtenue par conversion est spécifiée pour une pièce métallique compatible.
Compatibilité
famille d’alliages et état après traitement thermique
À préciser dans l’appel d’offres
spécification applicable, aspect, huile ou produit de protection, et surfaces critiques
Voir la finition par oxydation noire
Services de thermolaquage
Pour appliquer un revêtement coloré cuit sur un matériau de base compatible.
Compatibilité du matériau
matériau de base, prétraitement et éléments géométriques sensibles à la cuisson
À préciser dans l’appel d’offres
couleur, brillance, texture, zones à masquer et épaisseur visée du film
Voir les services de thermolaquage
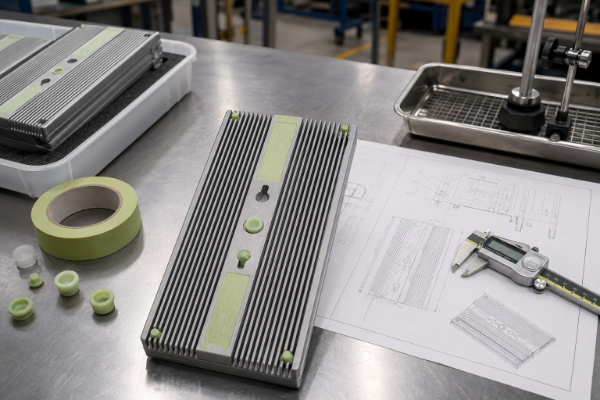
Services d’anodisation dure
Pour une anodisation dure lorsque la résistance à l’usure et la maîtrise de la surépaisseur comptent sur un alliage d’aluminium compatible.
Compatibilité
alliage et état métallurgique
À préciser dans l’appel d’offres
désignation Type III, épaisseur, colmatage, couleur et zones à masquer
Voir les services d’anodisation dure
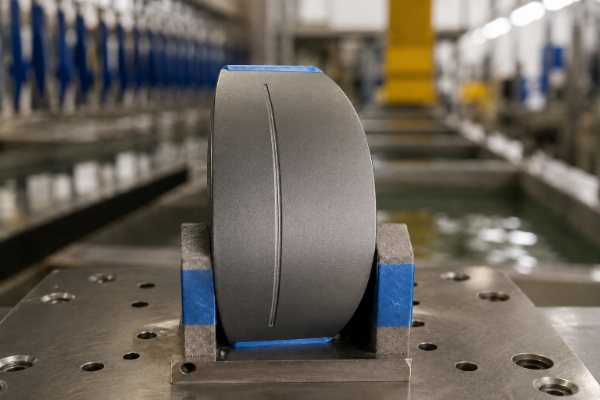
Services d’anodisation
Pour obtenir une couche d’oxyde anodique spécifiée de Type II ou d’un autre type sur l’aluminium ou un autre alliage compatible.
Compatibilité du matériau
alliage exact et classe des surfaces visibles
À préciser dans l’appel d’offres
type de procédé, couleur, colmatage, épaisseur et points de contact
Voir les services d’anodisation
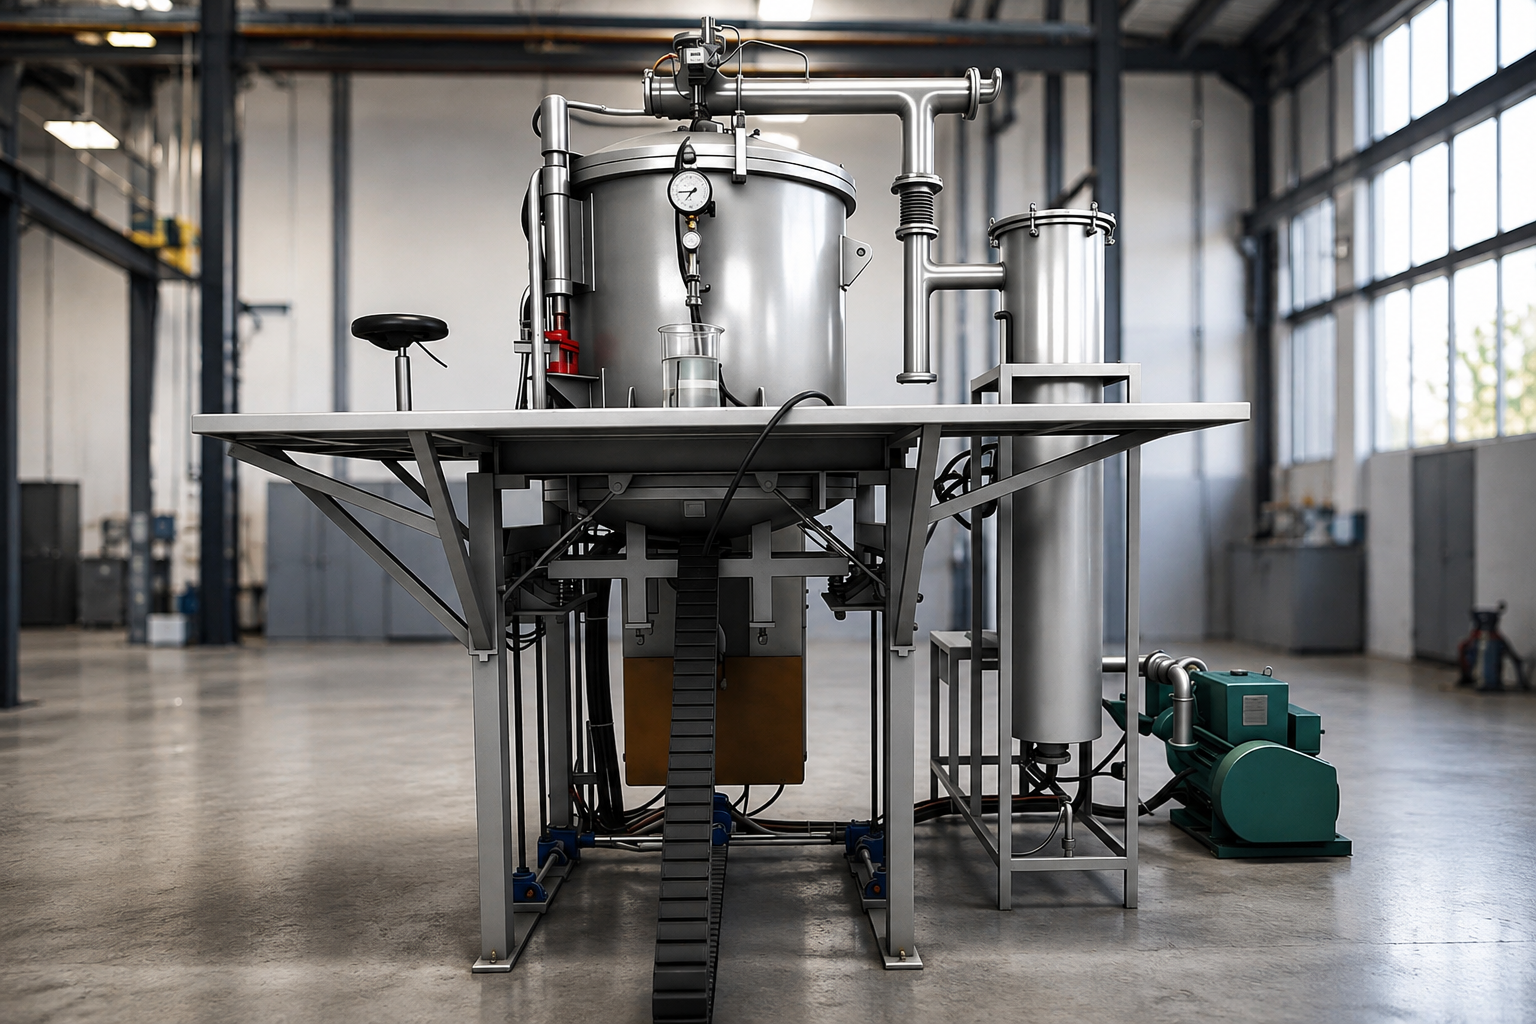
Services de traitement thermique
Lorsque le plan spécifie un état du matériau ou un traitement visant une dureté donnée.
Compatibilité
nuance, état initial et opérations antérieures
À préciser dans l’appel d’offres
spécification applicable, état visé, dureté et maîtrise des déformations
Voir les services de traitement thermique
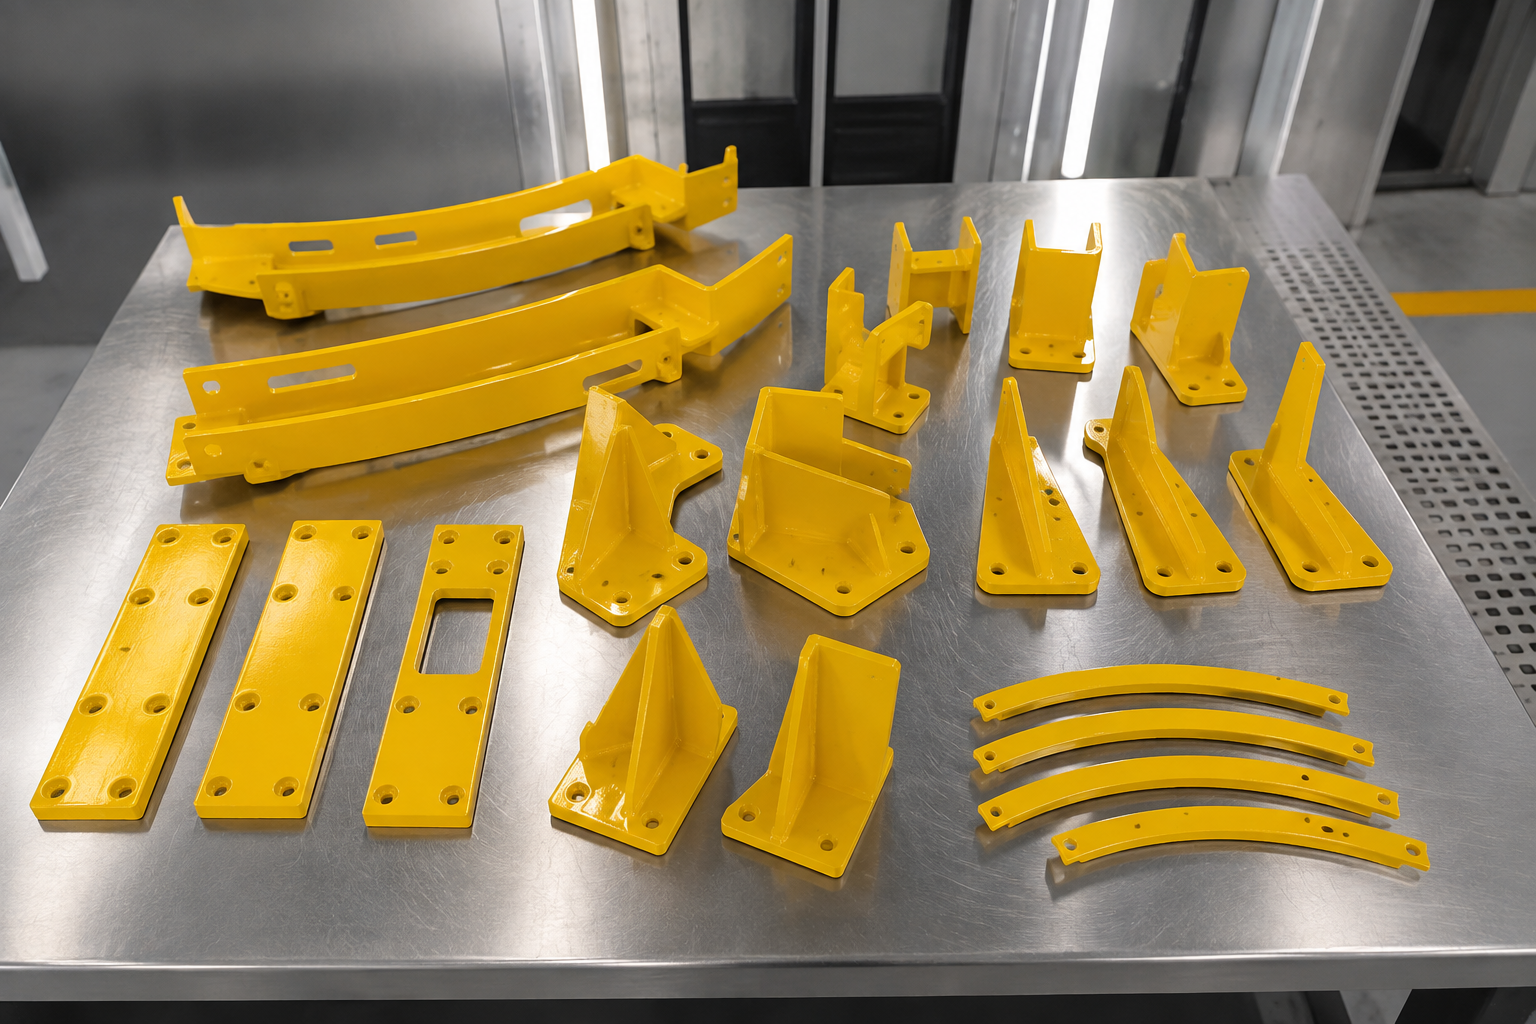
Services de peinture
Pour un système de peinture liquide et un aspect spécifiés.
Compatibilité du matériau
matériau de base, primaire et milieu d’utilisation
À préciser dans l’appel d’offres
système de peinture, couleur, brillance, épaisseur et zones à masquer
Voir les services de peinture
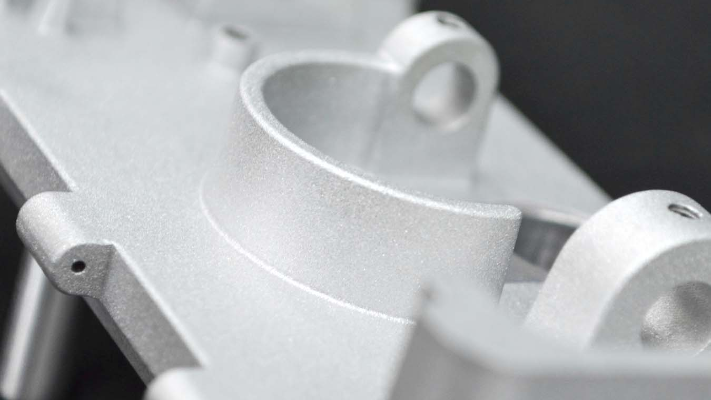
Services de sablage
Pour nettoyer ou préparer une pièce adaptée, ou lui donner un état de surface abrasif maîtrisé.
Compatibilité
matériau de base, dureté et géométrie
À préciser dans l’appel d’offres
abrasif, profil recherché, faces à protéger et limites aux arêtes
Voir les services de sablage
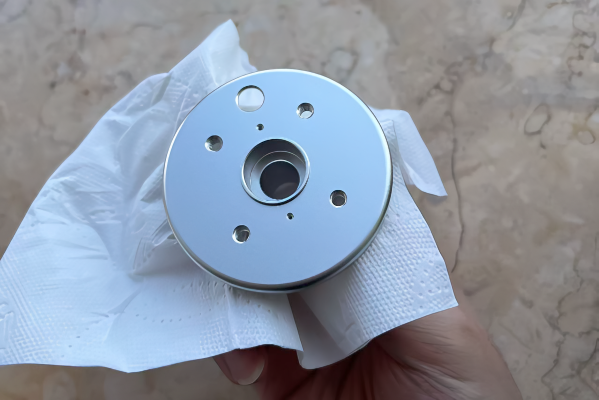
Services de microbillage
Pour obtenir une texture mate uniforme lorsque le média choisi convient à la pièce.
Compatibilité du matériau
matériau de base et finition initiale
À préciser dans l’appel d’offres
média, couverture, surface de classe A, couleur attendue et zones à masquer
Voir les services de microbillage
Norme technique
Rugosité de surface, surépaisseur de revêtement et dimensions critiques
La norme ASME B46.1-2019 (R2026) distingue la rugosité, l’ondulation et l’orientation des stries ; l’étude d’étalonnage du NIST citée présente les paramètres Ra, Rq, Rz, Rt, Rp, Rv et RSm, ainsi que les conditions de mesure et les sources d’incertitude.12 Une indication de finition n’est prête à être validée que si le paramètre, les conditions de mesure et les éléments géométriques à protéger sont explicites.
“
Une indication de finition est prête à être chiffrée lorsque le matériau, les surfaces critiques, les zones à masquer, les conditions de mesure et l’aspect visé figurent dans le même dossier de validation.— Équipe d’ingénierie Zhenling
Protocole de validation
- Un tableau des états de surface en usinage CNC est un aide-mémoire utile, mais il ne remplace pas un paramètre défini et ses conditions de mesure.
- Les symboles d’état de surface en usinage doivent renvoyer à une norme, une valeur, une orientation et des surfaces concernées.
- Une indication de finition peut être chiffrée lorsqu’elle précise aussi les zones à masquer, les dimensions à l’état final et les preuves de conformité.
Indiquez le paramètre de surface, l’unité, la longueur de coupure ou le filtre, le sens de mesure, les points d’échantillonnage et la norme applicable. La norme ISO 21920-2:2021 définit les termes et paramètres actuels de la méthode du profil.3
Repérez les filetages, alésages, références spécifiées, faces d’étanchéité, portées de roulement, contacts électriques et faces visibles à protéger. Le masquage s’applique à différents procédés de finition à sec ou en milieu liquide, et pas seulement à une famille de revêtements.5
Précisez si la finition ajoute, enlève ou convertit la surface, et repérez tous les ajustements qui dépendent de l’état final. La répartition de l’épaisseur, la surépaisseur aux arêtes, les évidements et les points de contact doivent être examinés sur le plan.
Définissez si l’acceptation a lieu avant la finition, après celle-ci ou aux deux étapes. Précisez la méthode et la règle d’acceptation.
Spécification de finition en 8 rubriques
RUBRIQUE // 01
Fonction recherchée
À DÉFINIR :
Corrosion, usure, frottement, adhérence, conductivité, nettoyabilité ou aspect.
RISQUE MAÎTRISÉ :
Évite que le nom d’un procédé tienne lieu d’exigence pour la pièce.
RUBRIQUE // 02
Matériau de base
À DÉFINIR :
Nuance exacte, état métallurgique, état initial et traitements thermiques ou chimiques antérieurs.
RISQUE MAÎTRISÉ :
Évite les incompatibilités de matériaux et l’application erronée de propriétés publiées.
RUBRIQUE // 03
Paramètre de surface
À DÉFINIR :
Ra, Rz ou un autre paramètre défini, avec ses unités et ses limites.
RISQUE MAÎTRISÉ :
Évite qu’une rugosité moyenne masque les risques liés aux pics ou aux creux.
RUBRIQUE // 04
Conditions de mesure
À DÉFINIR :
Longueur de coupure ou filtre, longueur d’évaluation, sens de mesure et orientation des stries, points d’échantillonnage et méthode.
RISQUE MAÎTRISÉ :
Rend comparables les mesures du fournisseur et celles de l’acheteur.
RUBRIQUE // 05
Masquage
À DÉFINIR :
Filetages, alésages, références spécifiées, faces d’étanchéité, contacts, surfaces de classe A et points d’accrochage.
RISQUE MAÎTRISÉ :
Préserve l’ajustement, la fonction et l’aspect.
RUBRIQUE // 06
Marge pour ajout de matière
À DÉFINIR :
Épaisseur de finition ou enlèvement de matière, et éléments d’assemblage concernés.
RISQUE MAÎTRISÉ :
Maîtrise les interférences, les jeux et les effets aux arêtes.
RUBRIQUE // 07
Aspect
À DÉFINIR :
Couleur, brillance, texture, côté visible, échantillon ou référence approuvée.
RISQUE MAÎTRISÉ :
Réduit les rejets fondés sur une appréciation subjective et les écarts entre lots.
RUBRIQUE // 08
Dossier d’acceptation
À DÉFINIR :
Étape de contrôle avant ou après finition, rapport, certificat, plan d’échantillonnage et responsable de la validation.
RISQUE MAÎTRISÉ :
Évite qu’un lot fini arrive à une étape de validation non définie.
RFQ-SYS // 09
Prix, délais et informations nécessaires au devis
Le coût d’une finition de surface dépend du procédé, de la surface à traiter et de la quantité, du prétraitement, du masquage ou du montage d’usinage, de la maîtrise de la couleur ou de la brillance, de l’épaisseur du revêtement ou de la dureté visée, du contrôle et de l’emballage. Ces éléments expliquent pourquoi deux devis apparemment similaires peuvent correspondre à des niveaux de durabilité ou de précision différents ; Zhenling confirme le prix et le délai après examen du dossier réel.
Facteurs de coût d’une finition
Procédé et matériau de base
Ce qui fait varier le devis
Les exigences liées au bain, au sablage, au revêtement, à la cuisson ou au traitement thermique varient selon le matériau.
Informations qui lèvent les incertitudes pour le devis
Nuance exacte, état et spécification applicable à la finition.
Secteur et application de l’acheteur
Ce qui fait varier le devis
Le milieu d’utilisation, les usages réglementés et les opérations d’assemblage ultérieures modifient les preuves exigées pour le procédé.
Informations qui lèvent les incertitudes pour le devis
Application, destination, spécification applicable et responsable de la validation.
Surface et quantité
Ce qui fait varier le devis
La manutention, la densité de chargement sur les supports, le chargement des lots et la répartition des coûts de réglage varient selon la composition des lots de pièces.
Informations qui lèvent les incertitudes pour le devis
Quantité de prototypes, quantité validée pour la production et prévision de commandes récurrentes.
Prétraitement
Ce qui fait varier le devis
Le nettoyage, le décapage, l’ébavurage ou la préparation de surface ajoutent des étapes à maîtriser.
Informations qui lèvent les incertitudes pour le devis
État à la réception, présence d’huile, de corrosion ou de calamine, et propreté recherchée.
Masquage et montage d’usinage
Ce qui fait varier le devis
Une géométrie complexe des zones à protéger augmente le travail de préparation, de vérification et de retrait des protections.
Informations qui lèvent les incertitudes pour le devis
Plan annoté et repérage des filetages, alésages, références spécifiées et surfaces de classe A critiques.
Maîtrise de l’aspect
Ce qui fait varier le devis
La couleur, la brillance, la texture, les faces visibles et l’approbation d’un échantillon ajoutent des critères de validation.
Informations qui lèvent les incertitudes pour le devis
Système de couleurs, brillance visée, face A/B et référence approuvée.
Surépaisseur ou dureté visée
Ce qui fait varier le devis
L’épaisseur, la dureté, le colmatage, la cuisson ou l’état après traitement influencent le choix du procédé.
Informations qui lèvent les incertitudes pour le devis
Indication du procédé, plage visée et exceptions propres à certains éléments géométriques.
Contrôle et dossiers
Ce qui fait varier le devis
Les rapports, certificats, échantillonnages et essais par un tiers nécessitent des ressources prévues à l’avance.
Informations qui lèvent les incertitudes pour le devis
Liste des documents exigés, méthode d’essai, plan d’échantillonnage et responsable de l’acceptation.
Emballage et logistique
Ce qui fait varier le devis
Les pièces dont l’aspect est important, les arêtes revêtues et les lots mixtes peuvent nécessiter une séparation et une protection particulières.
Informations qui lèvent les incertitudes pour le devis
Norme d’emballage, destination et restrictions de manutention.
Règle de comparaison des devis
Comparez les devis uniquement lorsque les huit facteurs couvrent le même périmètre. Un prix inférieur qui exclut le prétraitement, le masquage, les critères d’aspect ou les preuves de contrôle ne correspond pas à la même prestation.
Étapes de contrôle qualité des finitions de surface
Le contrôle qualité commence avant l’entrée de la pièce dans le procédé de finition et s’achève après le contrôle de la surface finale selon le dossier de validation écrit. Les ingénieurs de Zhenling suspendent l’appel d’offres si la méthode de contrôle, le point d’échantillonnage ou le critère d’acceptation n’est pas convenu, car cette lacune crée un risque de reprise. La norme ISO ou ASTM applicable, ou l’exigence du plan, ainsi que la preuve attendue et son responsable sont définis dans le devis, sans être déduits après le traitement.
Surface à la réception
01
- Indice de révision du plan et matériau
- Traces d’usinage, bavures, huile, calamine ou revêtement antérieur
- Faces critiques et classe d’aspect
Examen du masquage et des contacts
02
- Filetages, alésages, ajustements et références spécifiées à protéger
- Emplacements des supports, fils ou points de contact
- Faces A/B et limites aux arêtes
Point d’arrêt du procédé
03
- Procédé et séquence spécifiés
- Enregistrements applicables au lot, au bain, à la cuisson ou au traitement thermique
- Approbation requise d’un échantillon ou d’une première pièce
Acceptation finale
04
- Aspect et paramètre de surface
- Dimensions critiques à l’état final
- Rapports, certificats et validation de l’emballage
Protocole en cas d’exception
Validation des aciers à haute résistance
Pour un acier à haute résistance destiné à recevoir un dépôt ou un traitement chimique, utilisez les spécifications applicables au produit et au procédé pour définir l’examen du risque lié à l’hydrogène, la séquence de traitement thermique et les preuves de validation. ASTM B1031-26E01 sert de guide pour cet examen, et non de spécification universelle du produit.4 N’appliquez pas un cycle de cuisson générique comme règle universelle de validation.
Déroulement de la commande et responsabilités qualité
Les délais d’usinage et de finition ne deviennent fiables qu’une fois le procédé de finition et les critères d’acceptation validés ensemble. Zhenling indique dans le devis les responsabilités relatives au procédé et au contrôle ainsi que les informations que l’acheteur doit encore fournir. Lorsque la texture du profil détermine l’acceptation, les données nécessaires à l’indication selon ISO 21920-2 restent dans le dossier de validation.3
1
Soumettre
Plan, modèle CAO, nuance, quantité, indication de finition et destination.
2
Examiner
Fonction, matériau, surfaces critiques, zones à masquer, surépaisseur et conditions de mesure.
3
Établir le devis
Séquence des procédés, responsabilités d’exécution, périmètre du contrôle et limites du calendrier.
4
Usiner
Produire la géométrie définie et préparer la surface pour le procédé approuvé.
5
Réaliser la finition
Appliquer le procédé confirmé en respectant les zones à masquer, les points de contact et les enregistrements de validation.
6
Valider
Contrôler l’état final, réunir les preuves exigées et protéger la surface pour l’expédition.
Points de blocage dans la file de finition et les reprises
Dossier de validation
L’absence d’informations sur la finition, le masquage ou l’aspect bloque le procédé avant la production.Préparation du masquage
La protection de zones à géométrie complexe peut imposer une étape de préparation séquentielle plutôt qu’un travail en parallèle.File d’attente du procédé
La capacité des bains, du sablage, de l’application de revêtement, de la cuisson ou du traitement thermique dépend du procédé retenu.Mesure finale
Les ajustements critiques doivent être vérifiés dans l’état de surface convenu.Cycle de reprise
Un défaut d’épaisseur du film, de couleur, de masquage ou d’ajustement peut conduire à décider d’un décapage, d’un nouveau traitement ou d’une nouvelle fabrication.
Action à mener par l’acheteur : Validez le dossier avant le début de l’usinage et désignez le responsable de chaque point d’arrêt. C’est le moyen le plus direct d’obtenir un devis comparable et un calendrier de finition vérifiable.
Définir le procédé
Atelier Zhenling et appui à la fabrication
Fondée en 2006, Zhenling exploite un site de production de 8 000 mètres carrés à Jiashan, dans le Zhejiang, dont 6 000 mètres carrés d’atelier. Les équipements indiqués comprennent des machines d’électroérosion à fil CNC, des tours, des fraiseuses, des rectifieuses, des aléseuses et des perceuses, des centres d’usinage à 3 axes, 4 axes et 5 axes importés, ainsi que des équipements utiles aux opérations connexes de tôlerie. L’acceptation de la texture de surface reste régie par le plan et les exigences applicables des normes ASME B46.1 ou ISO 21920 ; ces références ne constituent pas des certifications de l’usine.13
Gamme de fabrication associée
Lorsque le secteur d’application modifie les exigences relatives au matériau, au contrôle ou à la documentation, consultez la page consacrée à l’usinage CNC par secteur pour organiser ces informations avant de demander un devis de finition.
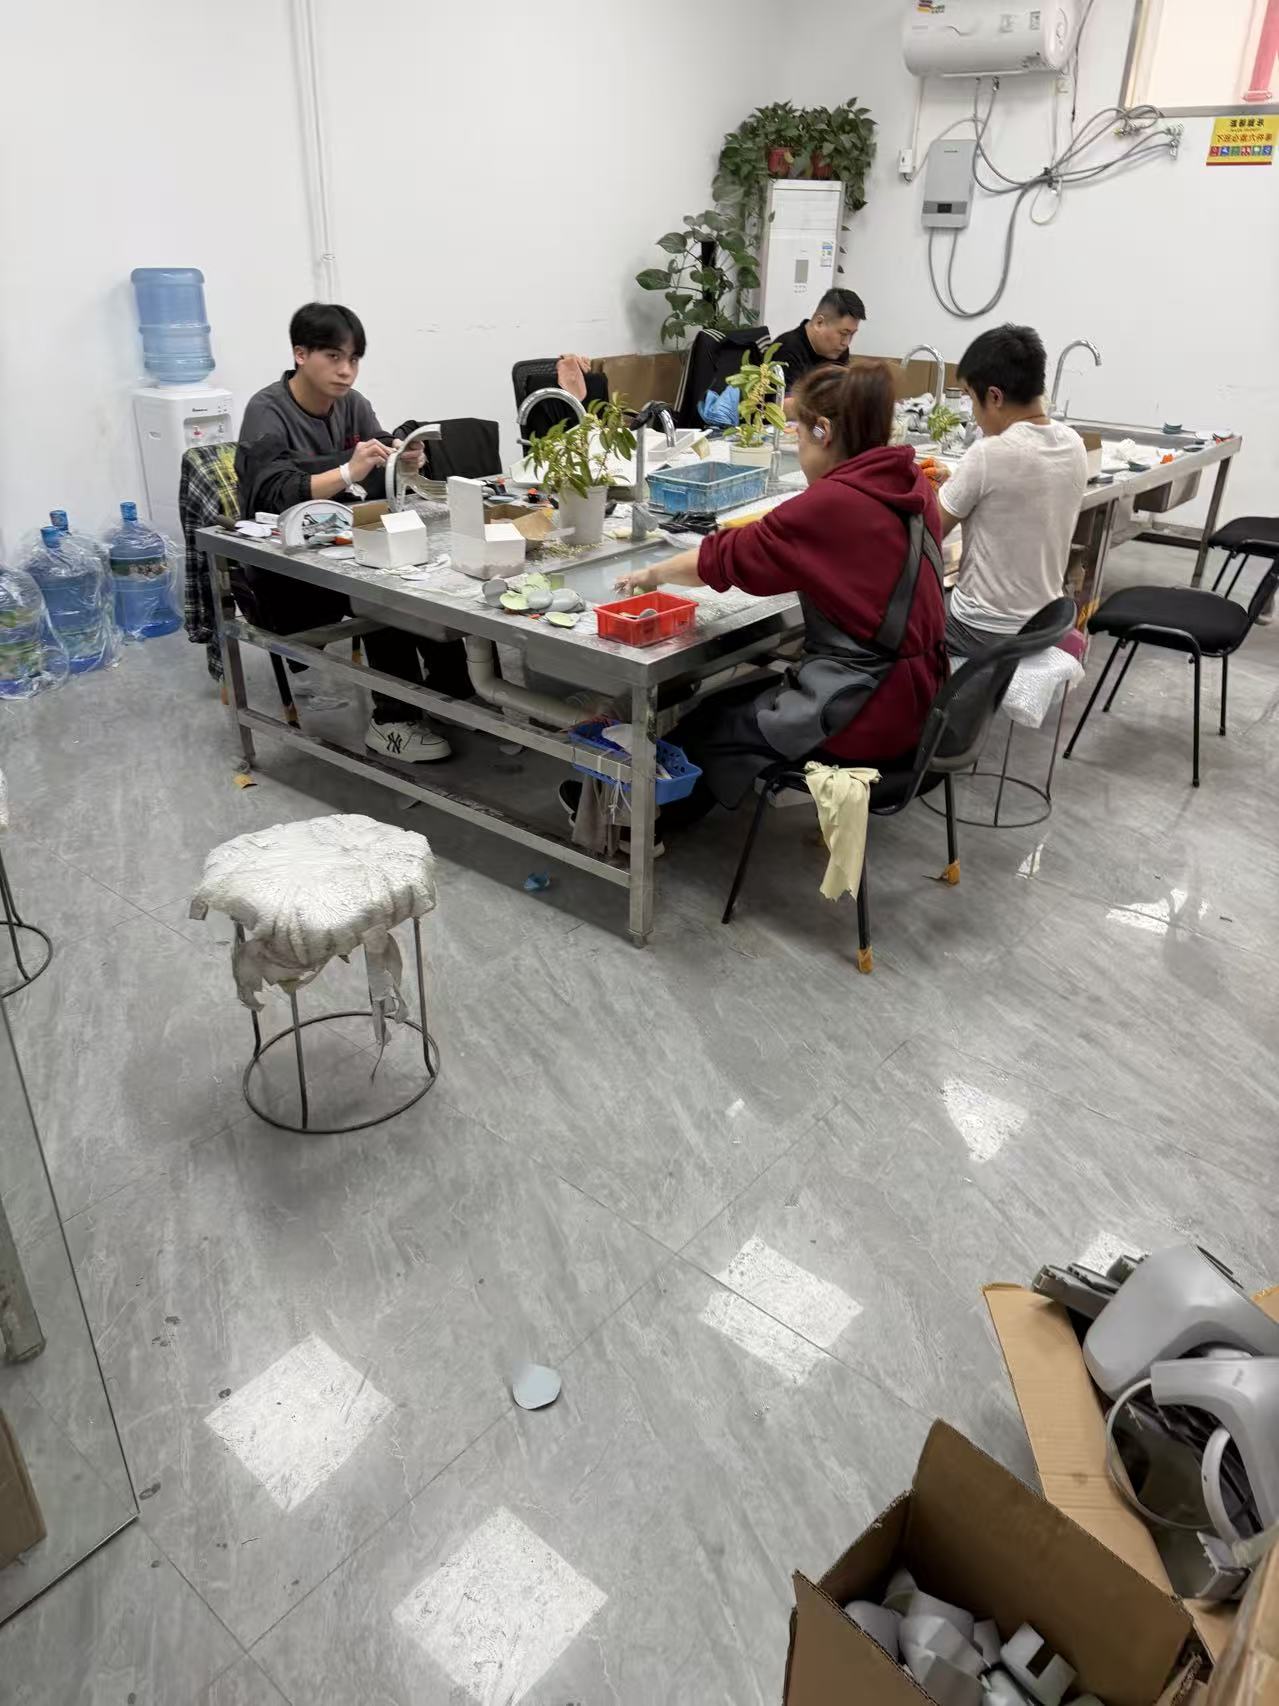
Équipe Zhenling effectuant des travaux manuels de finition de surface sur des pièces métalliques. Image fournie par le client, montrant le travail manuel sur les surfaces et la manutention dans l’installation de Jiashan.
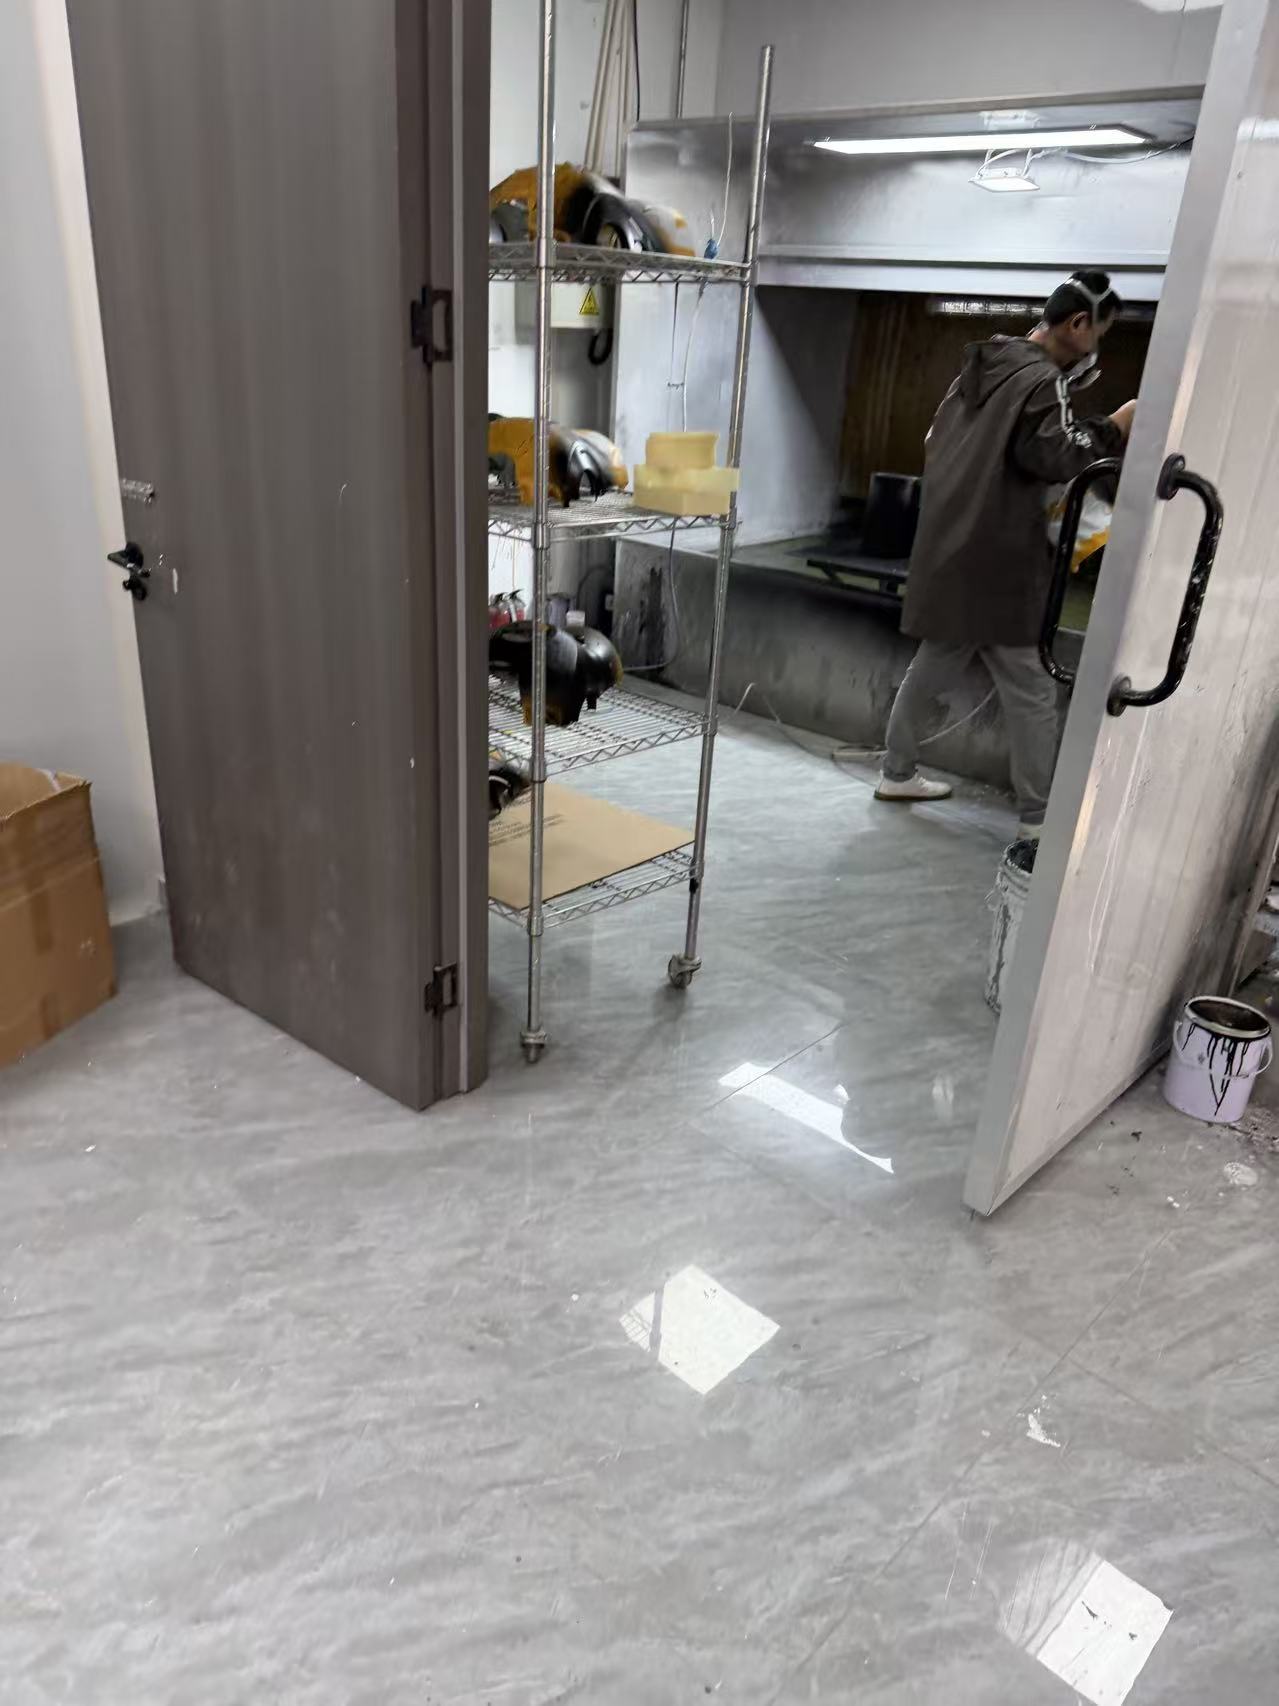
Opérateur Zhenling travaillant dans une véritable cabine de finition de surface de l’atelier de Jiashan. Image réelle fournie par le client, montrant une cabine de finition et un opérateur. Elle étaye l’affirmation relative à l’environnement de travail, sans prouver que l’entreprise possède tous les procédés mentionnés.
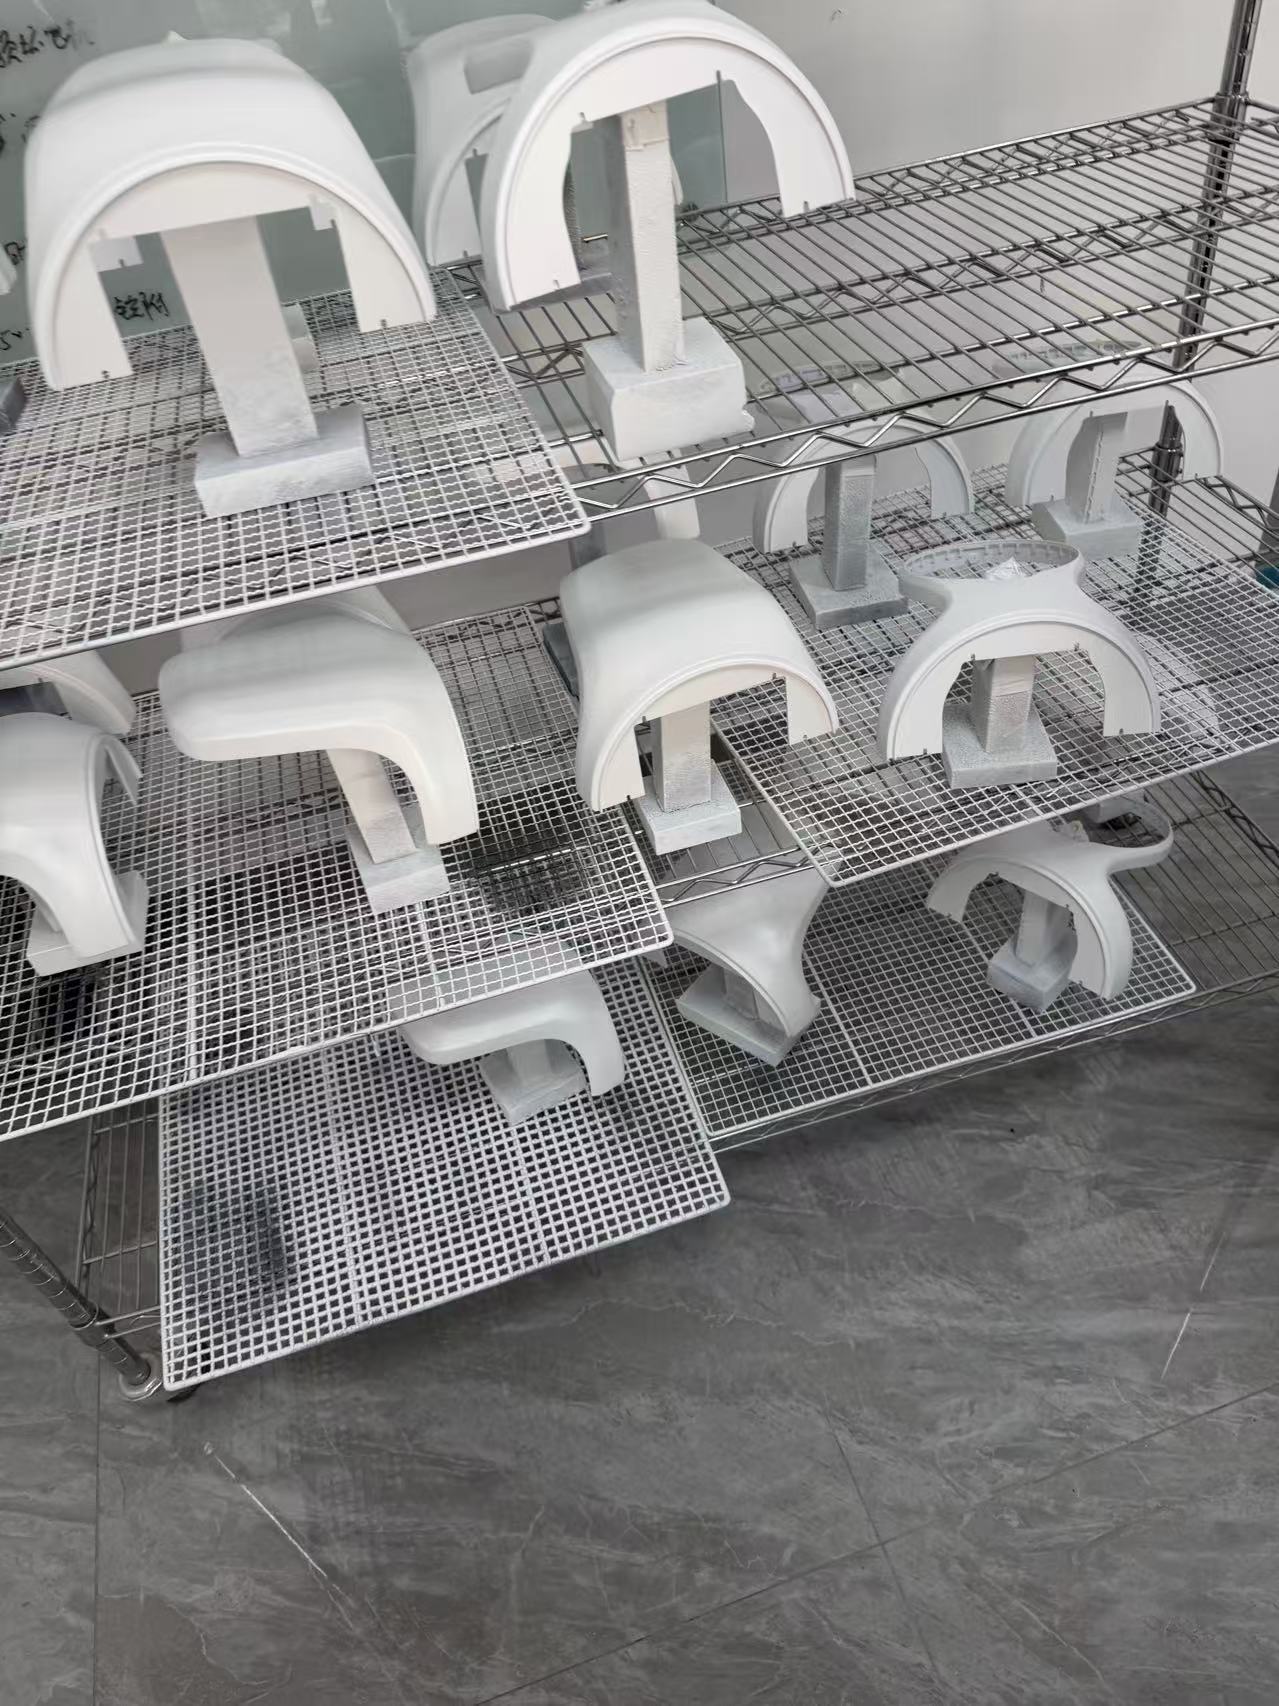
Composants métalliques revêtus disposés sur des supports dans la zone de finition de surface de Zhenling. Image de travaux en cours fournie par le client, montrant des composants métalliques revêtus sur des supports.
USINAGE CNC ET FINITION
Contexte de la fabrication selon plan
Fondée en 2006
Composants métalliques non standard et usinage sur mesure à partir de plans ou d’échantillons.
Usine de 8 000 m²
Site de production de Jiashan comprenant un atelier de 6 000 m².
Équipements multiprocédés
Les équipements d’usinage, de formage et de soudage permettent d’examiner la gamme de fabrication des pièces.
Appui au choix des matériaux
Les exigences de température, de corrosion, de pression et de dureté sont examinées en fonction de la nuance.
« Le meilleur moment pour examiner la finition est avant que la pièce ne quitte l’usinage. Nous pouvons alors encore préserver un ajustement, définir une face visible et placer le point de contrôle au bon endroit. »
Compromis entre finitions et autres procédés possibles
Une page de services solide n’impose pas la même finition à toutes les pièces. Les procédés de finition ne sont pas interchangeables ; négliger la surépaisseur, la chaleur de cuisson, la résistance du matériau de base, la tolérance d’aspect ou l’étape d’assemblage suivante peut compromettre l’ajustement et la régularité, ou entraîner des reprises.
SCÉNARIO 01 // Filetages, alésages ou emmanchements serrés
FACTEUR DE RISQUE
Pourquoi ce procédé peut nuire à la pièce
Une couche ajoutée ou une surface convertie peut modifier l’ajustement final.
AUTRE PROCÉDÉ
Option à évaluer ensuite
Masquez l’élément géométrique, prévoyez une surépaisseur d’usinage, effectuez un usinage après traitement si cela est autorisé ou choisissez un procédé compatible produisant une couche plus mince.
SCÉNARIO 02 // Assemblage collé ou sensible à la chaleur
FACTEUR DE RISQUE
Pourquoi ce procédé peut nuire à la pièce
Un cycle de cuisson ou de traitement thermique peut altérer les adhésifs, les joints ou l’état du matériau.
AUTRE PROCÉDÉ
Option à évaluer ensuite
Réalisez la finition avant l’assemblage, protégez la jonction ou choisissez un système compatible à plus basse température.
SCÉNARIO 03 // Acier à haute résistance destiné à recevoir un dépôt ou un traitement chimique
FACTEUR DE RISQUE
Pourquoi ce procédé peut nuire à la pièce
Le risque lié à l’hydrogène dépend de la résistance du matériau, du procédé, du revêtement et de la méthode validée pour l’atténuer.
AUTRE PROCÉDÉ
Option à évaluer ensuite
Pour une pièce aéronautique ou soumise à une autre spécification, appliquez la spécification applicable au produit et au procédé ; ASTM B1031 peut éclairer l’examen, mais ne la remplace pas.
SCÉNARIO 04 // Aspect recherché sans référence approuvée
FACTEUR DE RISQUE
Pourquoi ce procédé peut nuire à la pièce
Des termes comme « lisse », « mat » ou « noir » ne définissent ni la couleur, ni la brillance, ni la texture, ni les marques de contact acceptables.
AUTRE PROCÉDÉ
Option à évaluer ensuite
Validez un échantillon, un système de référence des couleurs, les faces A/B et les conditions de contrôle visuel.
SCÉNARIO 05 // Exigence d’adhérence associée à la rugosité la plus faible
FACTEUR DE RISQUE
Pourquoi ce procédé peut nuire à la pièce
Une surface plus lisse n’est pas systématiquement préférable pour tous les assemblages collés ou systèmes de revêtement.
AUTRE PROCÉDÉ
Option à évaluer ensuite
Spécifiez ensemble le profil de préparation et l’exigence d’adhérence.
SCÉNARIO 06 // Composant rotatif ou équilibré
FACTEUR DE RISQUE
Pourquoi ce procédé peut nuire à la pièce
Un dépôt irrégulier ou une répartition inégale du revêtement peut modifier la répartition finale de la masse.
AUTRE PROCÉDÉ
Option à évaluer ensuite
Définissez la répartition, le masquage, le contrôle après finition et toute exigence d’équilibrage.
SCÉNARIO 07 // Substrat en plastique ou issu de l’impression 3D
FACTEUR DE RISQUE
Pourquoi ce procédé peut nuire à la pièce
Ce guide des gammes de fabrication, axé sur les métaux, ne permet pas de transposer à une autre famille de substrats les hypothèses relatives au revêtement ou à la préparation.
AUTRE PROCÉDÉ
Option à évaluer ensuite
Examinez séparément le matériau, l’adhérence, le durcissement et les critères de réception avant de choisir la finition.
Outils d’ingénierie des finitions de surface
Utilisez nos outils d’évaluation exclusifs pour définir les surfaces critiques, uniformiser les consignes de masquage et vérifier que votre dossier de demande de devis est prêt avant de lancer la fabrication de votre projet. Assurez-vous que les symboles d’état de surface figurant sur vos plans d’usinage renvoient à une norme mesurable, à une orientation précise et à des critères de réception applicables.
Sélecteur de gammes de fabrication pour la finition
Comparez les gammes de fabrication pour la finition de pièces usinées CNC et choisissez la plus adaptée à vos objectifs fonctionnels, au matériau du substrat et aux surépaisseurs admissibles du revêtement.
Générateur de demande de devis pour le masquage et les critères de réception
Générez un dossier de spécifications maîtrisé qui définit les éléments géométriques critiques, le masquage des filetages et les références de mesure afin d’obtenir des devis fournisseurs précis.
Vérification du dossier de demande de devis pour la finition de surface
Vérifiez les indications portées sur votre plan au regard des normes ASME et ISO afin d’éviter toute ambiguïté concernant la rugosité moyenne, le filtrage et les critères de réception.
Questions fréquentes sur la finition de surface des pièces usinées CNC
Comment choisir une finition de surface pour une pièce usinée CNC ?
Partez de la fonction de la pièce, du substrat, de l’environnement d’utilisation et de la géométrie critique, puis comparez les gammes de fabrication compatibles. L’aspect est un critère parmi d’autres ; l’ajustement, la corrosion, l’usure, l’adhérence, la conductivité et le contrôle peuvent influer sur le choix.
Le paramètre Ra suffit-il à spécifier une finition de surface ?
Non. Indiquez le paramètre et son unité, puis précisez, selon l’application, la longueur de coupure ou le filtre, la direction ou l’orientation des stries, les modalités d’évaluation ou d’échantillonnage, la méthode de mesure et l’emplacement où s’appliquent les critères de réception.
Peut-on combiner plusieurs finitions de surface sur une même pièce ?
Oui, à condition de définir l’ordre des opérations, leur compatibilité, les zones masquées et l’état requis pour la réception. La demande de devis doit préciser quelle gamme de fabrication s’applique à chaque surface et quelle opération détermine la dimension finale.
Faut-il contrôler les dimensions critiques avant ou après la finition ?
Le plan doit préciser l’état de surface requis pour la réception. Certains éléments géométriques nécessitent un contrôle avant et après finition, car la surépaisseur du revêtement, le traitement de conversion, le polissage ou le décapage par projection peuvent influer sur le résultat.
Pourquoi les devis de finition varient-ils d’un fournisseur à l’autre ?
Les devis diffèrent lorsque la gamme de fabrication, le prétraitement, le masquage, la couleur ou la brillance, l’épaisseur ou la dureté, le contrôle et l’emballage ne sont pas définis de la même façon. Comparez ces huit éléments du périmètre avant de comparer les prix.
Que dois-je inclure dans une demande de devis pour une finition de surface ?
Envoyez le plan dont la révision est maîtrisée, le fichier CAD, le grade et l’état du matériau, la quantité, la spécification de finition, les surfaces critiques, les consignes de masquage, l’aspect souhaité, les modalités de mesure, les documents exigés et la destination.
Comment protéger les filetages et les surfaces d’assemblage ?
Repérez chaque élément géométrique à protéger sur le plan et précisez si l’ajustement final est garanti par un masquage, une surépaisseur prévue ou une opération ultérieure approuvée. Ne laissez pas le prestataire chargé de la finition déduire les surfaces critiques de la seule géométrie.
L’étuvage élimine-t-il toujours le risque de fragilisation par l’hydrogène après un dépôt métallique ?
Non. Les spécifications applicables au matériau, au produit et au procédé doivent définir le plan de maîtrise de l’hydrogène, notamment si un étuvage ou des essais sont requis. ASTM B1031-26E01 est un guide pour cet examen, pas une spécification universelle applicable aux produits.
Les treize gammes de fabrication pour la finition sont-elles toutes réalisées dans le même atelier ?
Le devis précise la gamme de fabrication retenue, le responsable de son exécution, le responsable du contrôle et les justificatifs exigés pour la libération des pièces. Les photographies fournies montrent de véritables opérations de finition, mais ne servent pas à affirmer que toutes les gammes sont réalisées en interne.
Quels justificatifs peuvent accompagner les pièces finies ?
Indiquez dans la demande de devis les rapports de contrôle, certificats matière, certificats de procédé, plans d’échantillonnage ou autres documents de libération requis. Zhenling confirme les documents disponibles dans son devis écrit.
Quel effet le choix de la finition a-t-il sur le délai de livraison ?
Le lancement de l’usinage, le prétraitement, le masquage, l’attente de traitement, le durcissement ou l’étuvage, le contrôle et les reprises sont des étapes d’attente successives. Zhenling confirme le calendrier après examen de la gamme de fabrication retenue et des documents exigés pour la réception.
Puis-je demander une présélection de finitions avant de solliciter un devis ?
Oui. Utilisez le sélecteur de gammes de fabrication pour la finition afin de rassembler les données relatives au matériau, à l’environnement, à l’aspect et aux éléments géométriques critiques, puis envoyez le résultat avec votre plan pour examen technique.
Tendance actuelle






