Skontaktuj się z firmą Zhenling
Różny stan początkowy może oznaczać inny nakład pracy i inne ryzyko związane z przyczepnością

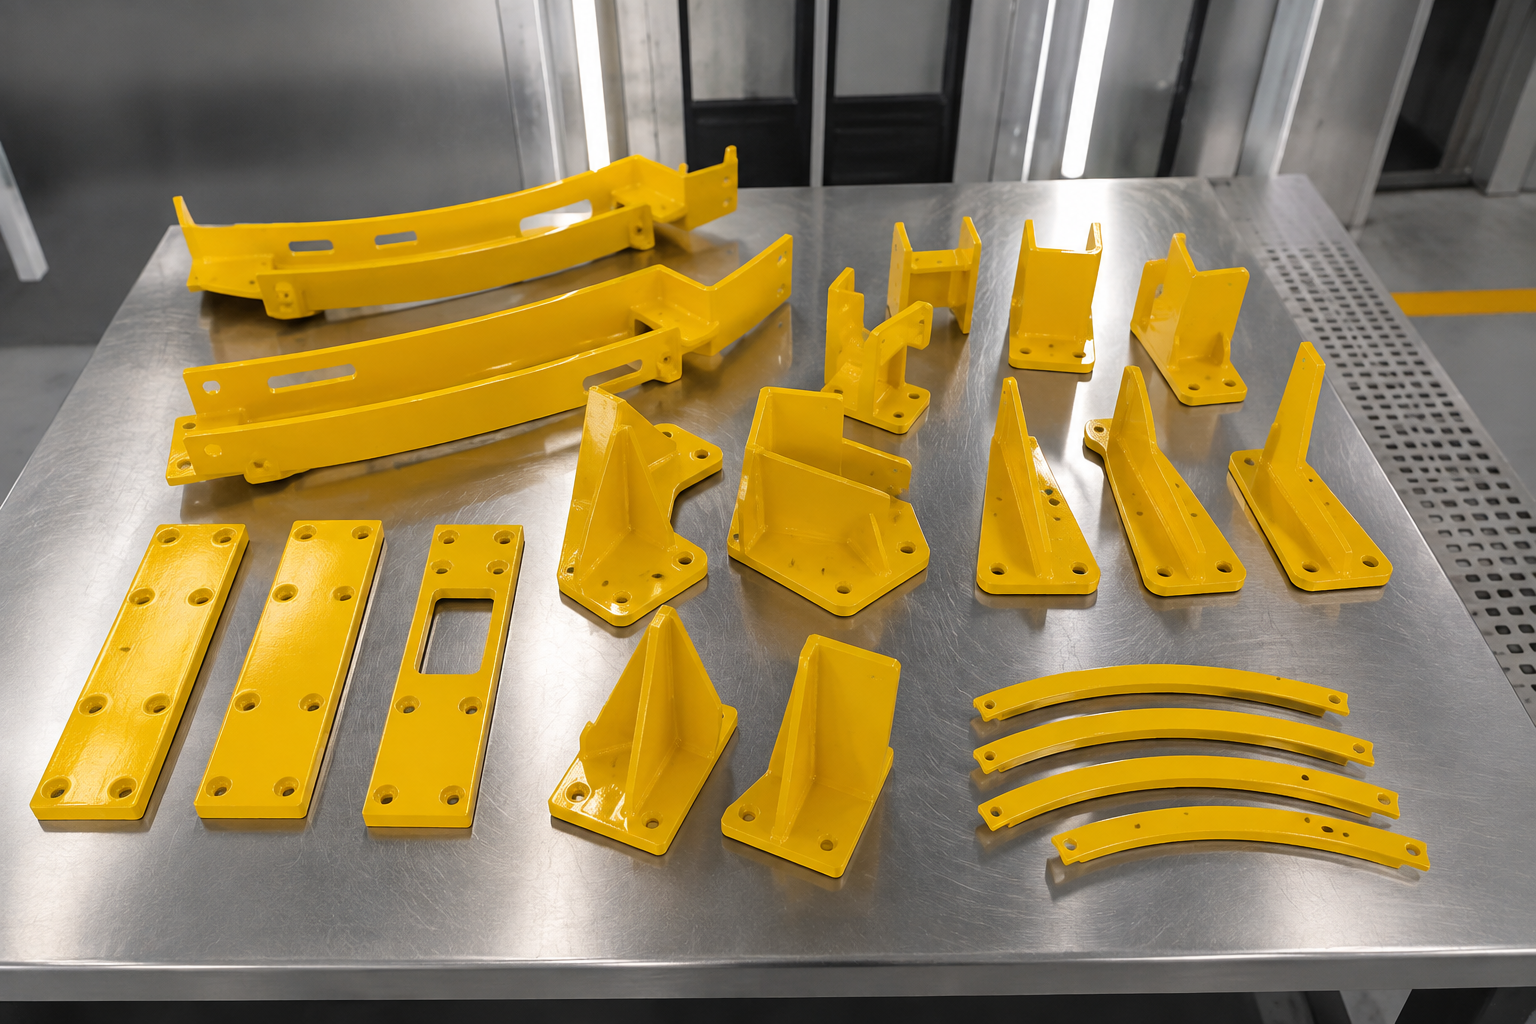
Standardowa usługa malowania Zhenling obejmuje farby rozpuszczalnikowe, wodne i epoksydowe 2K, w tym zapytania o zamówienie pojedynczej sztuki. Pisemna oferta określa proponowany zakres odpowiedzialności za proces, rodzaj i produkt powłokowy, bez przypisywania konkretnemu wykonawcy kwalifikacji ani miejsca realizacji. Należy przesłać informacje o podłożu i środowisku użytkowania, wzorzec koloru Pantone, RAL lub fizyczną próbkę, docelowy połysk oraz rysunek techniczny maskowania; pozwoli to pisemnie uzgodnić proponowanego wykonawcę, specyfikację powłoki, metodę odbioru i podział odpowiedzialności. Zapytania o usługi malowania powinny obejmować środowisko użytkowania, przygotowanie powierzchni, system lakierniczy, grubość powłoki, maskowanie, utwardzanie i kontrolę. W ofercie dotyczącej zatwierdzonej części należy zapisać proponowany przebieg procesu technologicznego, metodę pomiaru, zakres dostawy, wyłączenia, podstawę wyceny i harmonogram wraz ze wszystkimi nierozstrzygniętymi założeniami dotyczącymi produkcji lub odbioru.
Malowanie farbami ciekłymi obejmuje zarówno próbki, jak i produkcję seryjną, a metalowe części CNC wykonywane na zamówienie można malować jako pojedyncze sztuki próbne lub w ramach powtarzalnej produkcji. Analiza rozpoczyna się od rysunku technicznego, a następnie obejmuje podłoże i stan jego powierzchni, przygotowanie, rodzaj farby, kolor, maskowanie, grubość powłoki, ograniczenia dotyczące utwardzania, kontrolę i pakowanie.
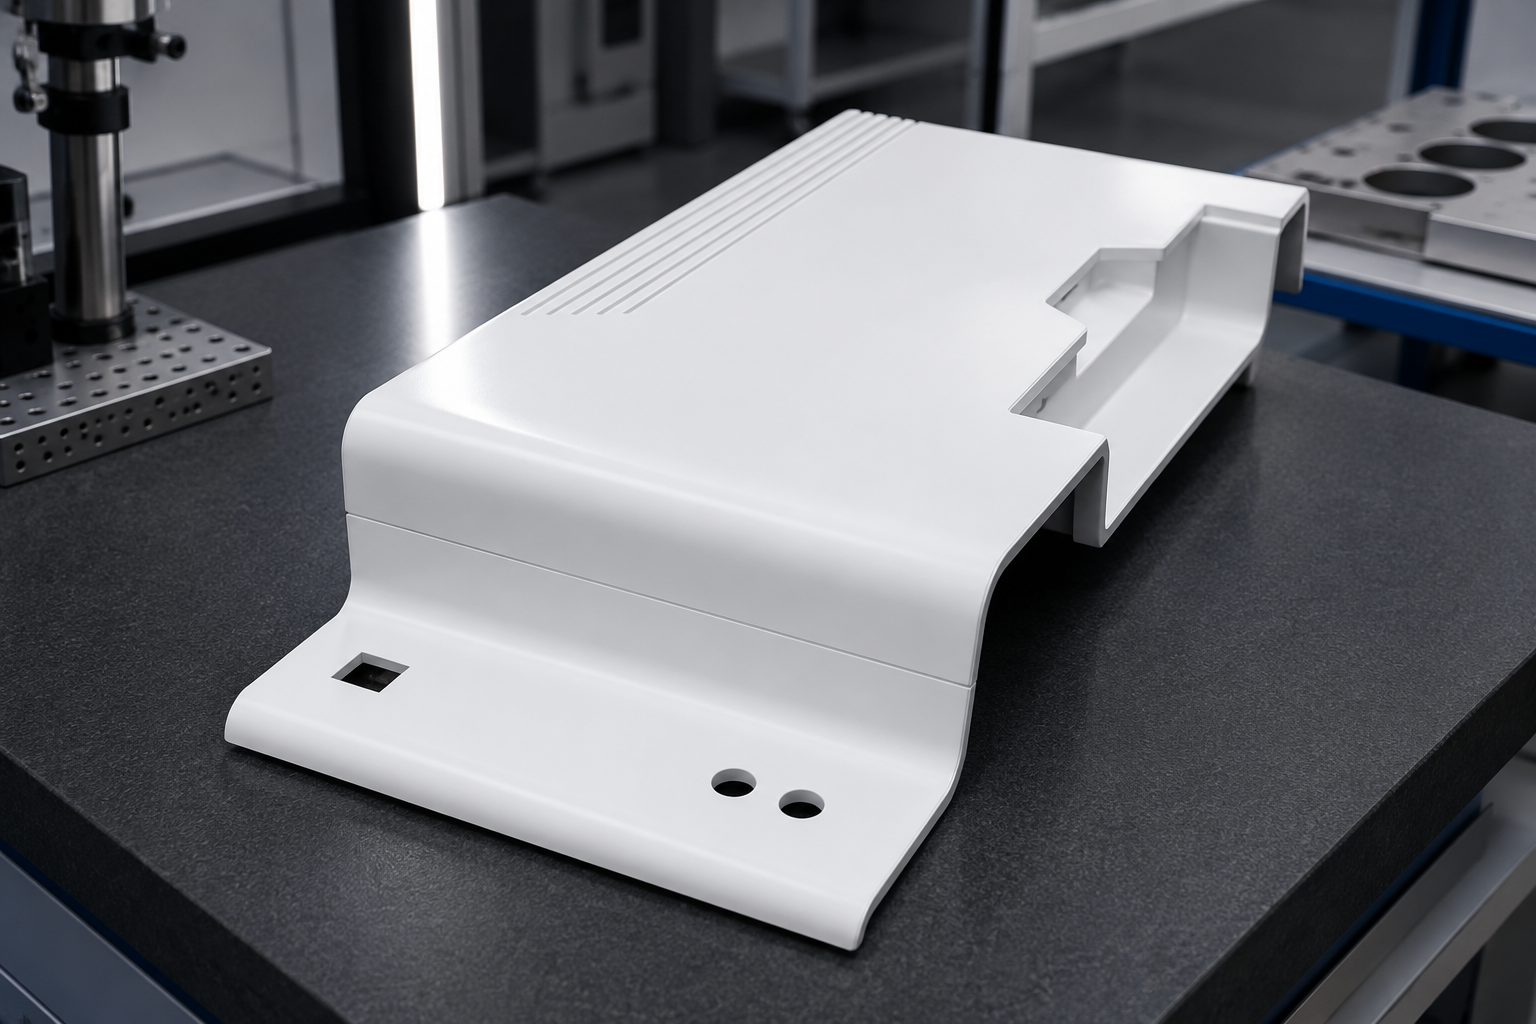
Wybraną farbę ciekłą ocenia się pod kątem oczekiwanego wyglądu wykończenia matowego, głęboko matowego, satynowego, półbłyszczącego lub błyszczącego oraz zatwierdzonego wzorca docelowego koloru.
Możliwość zastosowania wielu kolorów ocenia się, gdy rysunek techniczny określa każdą strefę barwną, jej granicę i wzorzec do zatwierdzenia. Kolory metaliczne i inne kolory wymagające szczególnej oceny wizualnej sprawdza się na próbce wykończenia lub pierwszej sztuce przed rozpoczęciem powtarzalnej produkcji.
Analizujemy gwinty, otwory, punkty uziemienia, powierzchnie współpracujące, obszary baz odniesienia i miejsca montażu, które mają pozostać bez farby. Zatwierdzony rysunek techniczny określa granicę maskowania oraz to, czy wymiar krytyczny podlega odbiorowi przed nałożeniem powłoki, czy po nim.
Sam kod koloru nie stanowi specyfikacji wykończenia produkcyjnego. Zhenling weryfikuje każdy przebieg procesu technologicznego pod kątem podłoża, środowiska użytkowania, produktu lakierniczego lub wymagań eksploatacyjnych, połysku lub faktury, maskowanych elementów, dopuszczalnej grubości suchej powłoki i planu odbioru.
Poproś o wycenęFirma Zhenling powstała w 2006 roku i działa na terenie o powierzchni 8 000 metrów kwadratowych, obejmującym zakład produkcyjny o powierzchni 6 000 metrów kwadratowych. Dane te opisują zaplecze obróbki skrawaniem Zhenling; wykonawcę malowania i miejsce realizacji określa oferta. Jedno pisemne zamówienie obejmuje koordynację analizy rysunku technicznego, wyceny, produkcji CNC, zatwierdzonego procesu nakładania powłoki, kontroli i dostawy.
Jeżeli rozważane jest zarówno malowanie farbami ciekłymi, jak i malowanie proszkowe, przed zatwierdzeniem procesu wykończenia należy porównać podłoże, geometrię, maskowanie, działanie temperatury, sposób zatwierdzania koloru i wymagania odbiorowe. Warto zapoznać się z osobną ofertą usług malowania proszkowego części metalowych.
Analizujemy możliwość malowania farbami ciekłymi stali węglowych i stopowych, stali nierdzewnych oraz stopów aluminium. Dobór systemu lakierniczego jest potwierdzany na podstawie konkretnego stopu lub gatunku, początkowego stanu powierzchni, środowiska użytkowania, sposobu przygotowania oraz aktualnych danych technicznych i kart charakterystyki producenta powłoki. Podczas planowania przyczepności do danego podłoża ustala się również, czy ISO 2409:2020 jest odpowiednia dla grubości i faktury powłoki oraz podłoża.
Wymagane dane obejmują użytkowanie na zewnątrz, kontakt z chemikaliami i wilgocią, temperaturę, promieniowanie ultrafioletowe, ścieranie oraz warunki zanurzenia.
Określamy wymagania odbiorowe dotyczące powierzchni, czyszczenie, obróbkę ścierną lub strumieniowo-ścierną, nakładanie podkładu i etapy maskowania odpowiednio do stopu, środowiska użytkowania i zatwierdzonego systemu lakierniczego. Sam wybór farby nie zastępuje przygotowania powierzchni. Podczas analizy zamówienia zapisuje się rzeczywiste miejsce realizacji, właściwą jurysdykcję oraz podmiot odpowiedzialny za potwierdzenie lokalnych wymagań dotyczących malowania natryskowego, środowiska, chemikaliów i użytkowania produktu.
Specyfikacje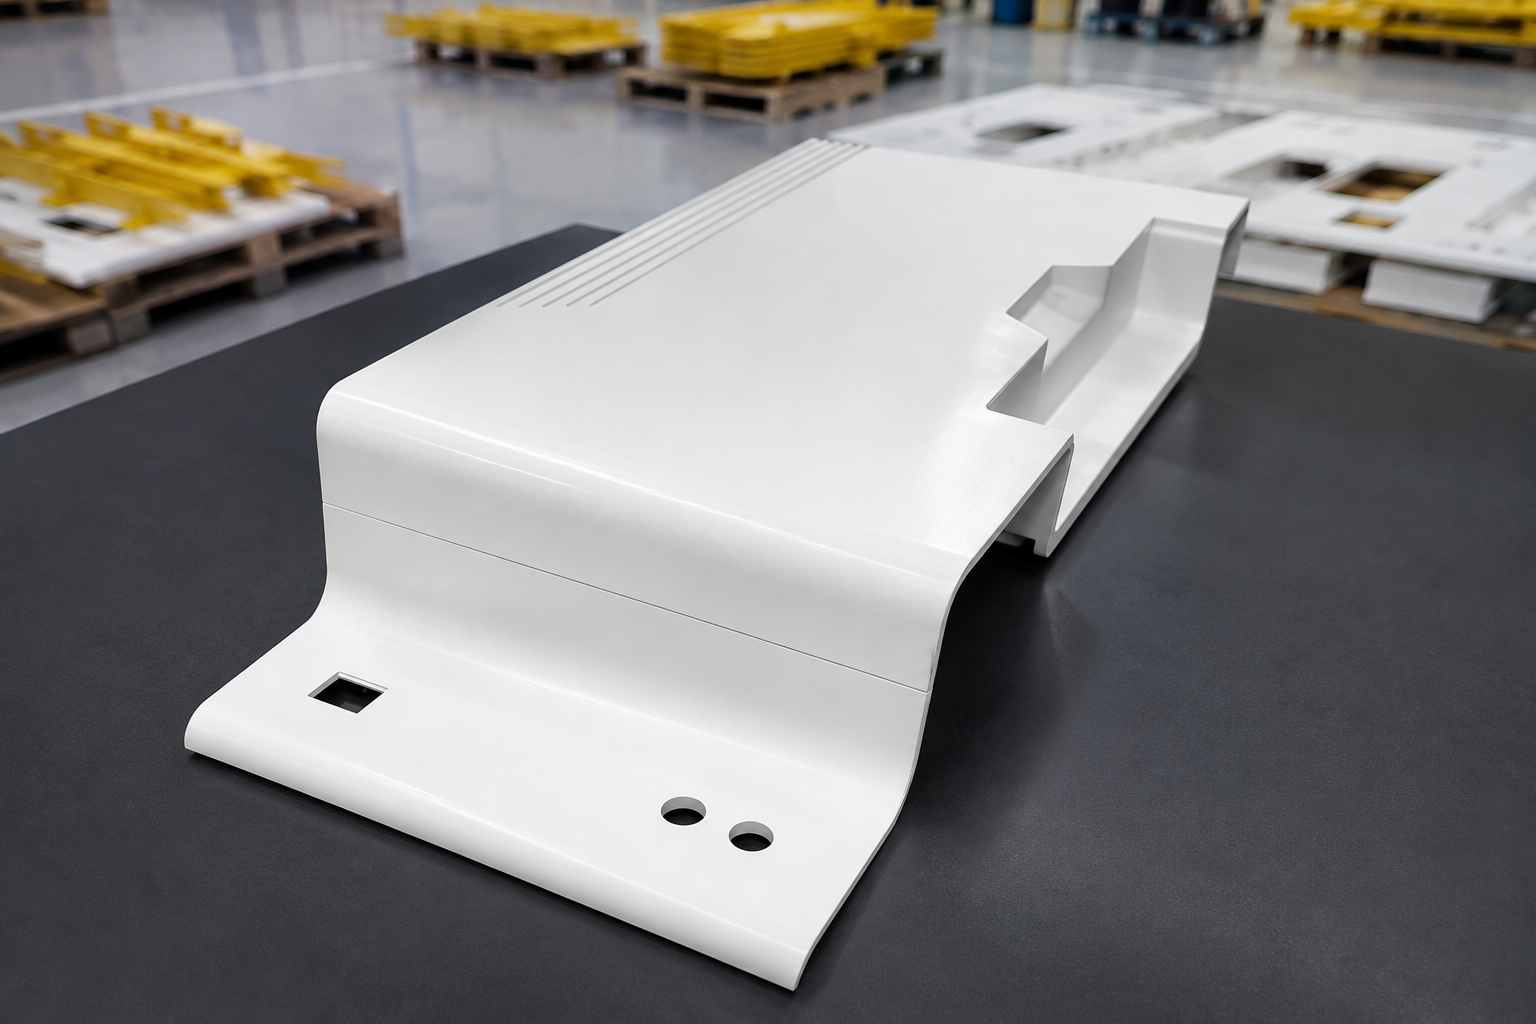
Rysunek techniczny może określać kolor, a mimo to nie zawierać danych potrzebnych do sporządzenia porównywalnej oferty; dlatego należy wykorzystać ten formularz specyfikacji farby i maskowania, aby umożliwić ocenę prototypu oraz mierzalny odbiór produkcji. Do analizy przyjmowane są rysunki techniczne, próbki fizyczne oraz pliki STEP, IGES, Parasolid, SolidWorks, DWG, DXF i PDF. Pisemne warunki muszą określać, kto kontroluje i weryfikuje dopuszczalną grubość każdej warstwy oraz całkowitą grubość suchej powłoki, podaną w mikrometrach i milach.
Zasada zatwierdzenia dokumentacji technicznej Jedna rewizja rysunku technicznego musi łączyć wzorzec koloru, układ warstw, maskowane elementy, metodę pomiaru, miejsca pobierania próbek i wartości graniczne.
Uwaga dotycząca powłoki może podawać jej całkowitą grubość, a mimo to nie określać pełnej procedury odbioru. Grubość powłoki może się różnić w zależności od miejsca na powierzchni, a pomiar w jednym punkcie nie zawsze jest reprezentatywny dla całego systemu powłokowego, jak wskazuje ASTM D7091-22. Należy określić rodzaj przyrządu i sposób jego weryfikacji, liczbę i lokalizację odczytów, ograniczenia dotyczące krawędzi lub krzywizn oraz to, czy możliwy jest pomiar poszczególnych warstw, czy tylko całej gotowej powłoki.
Poproś o przegląd specyfikacji farby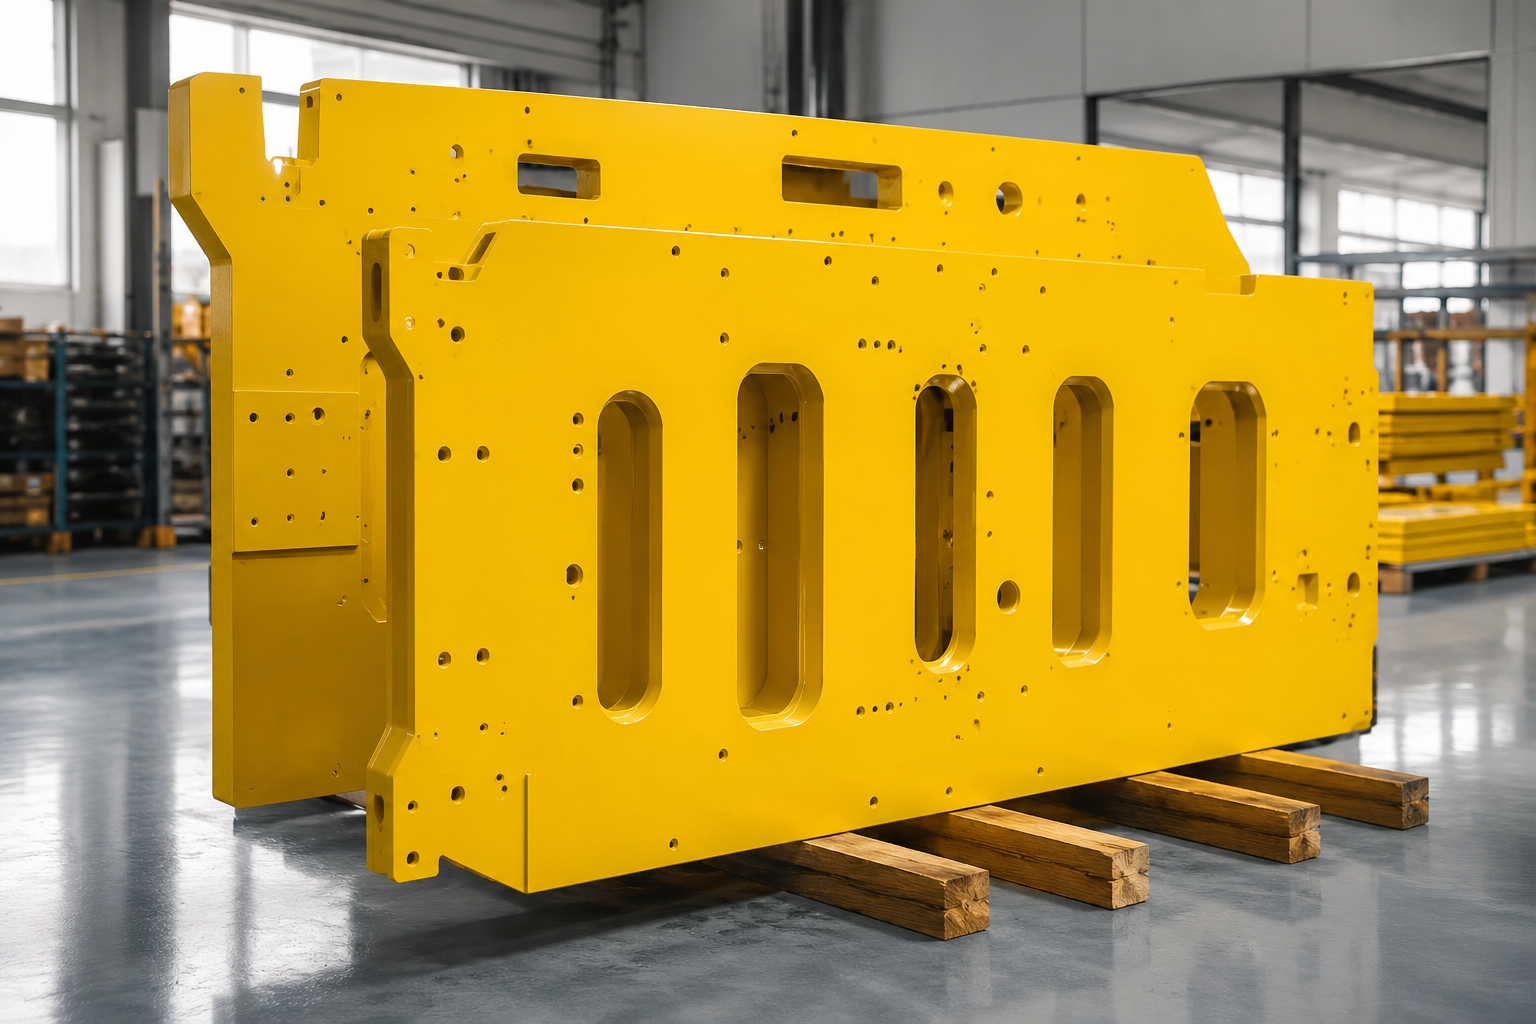
Koszt zależy od rysunku technicznego i specyfikacji. Wycena uwzględnia wymiary i geometrię części, ilość, początkowy stan powierzchni, sposób przygotowania, układ warstw, zakup farby, zmiany kolorów, zakres maskowania, kontrolę, sposób utwardzania, pakowanie i ewentualne przyspieszenie realizacji. Porównanie samych niskich cen jednostkowych nie pozwala ocenić kosztów, jeśli przygotowanie, zatwierdzenie, kontrola lub pakowanie nie są objęte ofertą.
Różny stan początkowy może oznaczać inny nakład pracy i inne ryzyko związane z przyczepnością
Porównaj takie same wymagania dotyczące czystości, chropowacenia, podkładu i maksymalnego czasu oczekiwania
Zakup produktu, minimalna wielkość opakowania i zmiany kolorów mogą nie być uwzględnione w cenie podstawowej
Ustal produkt, liczbę warstw, wzorce kolorów i liczbę zmian kolorów
Gwinty, otwory, powierzchnie współpracujące i granice kolorów wymagają dodatkowego ręcznego przygotowania i kontroli
Przekaż wszystkim oferentom rysunek techniczny maskowania z tą samą rewizją
Próbka wykończenia lub pierwsza sztuka może wstrzymać produkcję, jeśli nie wskazano osoby zatwierdzającej i terminu odpowiedzi
Wskaż osobę zatwierdzającą, opłatę za próbkę, kryteria odbioru i termin zwolnienia do produkcji
Kontrole grubości powłoki, przyczepności, połysku i koloru różnią się kosztem oraz zakresem pobierania próbek
Uzgodnij metodę, miejsca, ilość, kryterium zaliczenia i wymagany raport
Powierzchnie o wymaganym wyglądzie mogą ulec uszkodzeniu po odbiorze
Porównaj pisemnie wymagania dotyczące opakowań ochronnych, oznakowania, miejsca montażu i warunków dostawy
Po analizie odpowiednich plików i wymagań dotyczących malowania pisemna oferta potwierdzi termin odpowiedzi.
Po zatwierdzeniu rysunku technicznego, koloru i maskowania pisemna oferta potwierdzi harmonogram wykonania malowanego prototypu.
Po analizie ilości, liczby warstw, utwardzania i zakresu maskowania pisemna oferta potwierdzi minimalną ilość, możliwość zamówienia pojedynczej sztuki oraz harmonogramy produkcji małoseryjnej lub powtarzalnej.
Przyspieszony termin realizacji jest możliwy, jeśli pozwala na to przeanalizowany przebieg procesu technologicznego; należy podać wymagany termin, a my potwierdzimy wykonalność. Warunki płatności i dostawy, wykonawca malowania, zatwierdzenia oraz punkty przekazania są określane w pisemnej ofercie, a nie publikowane jako stała zasada.
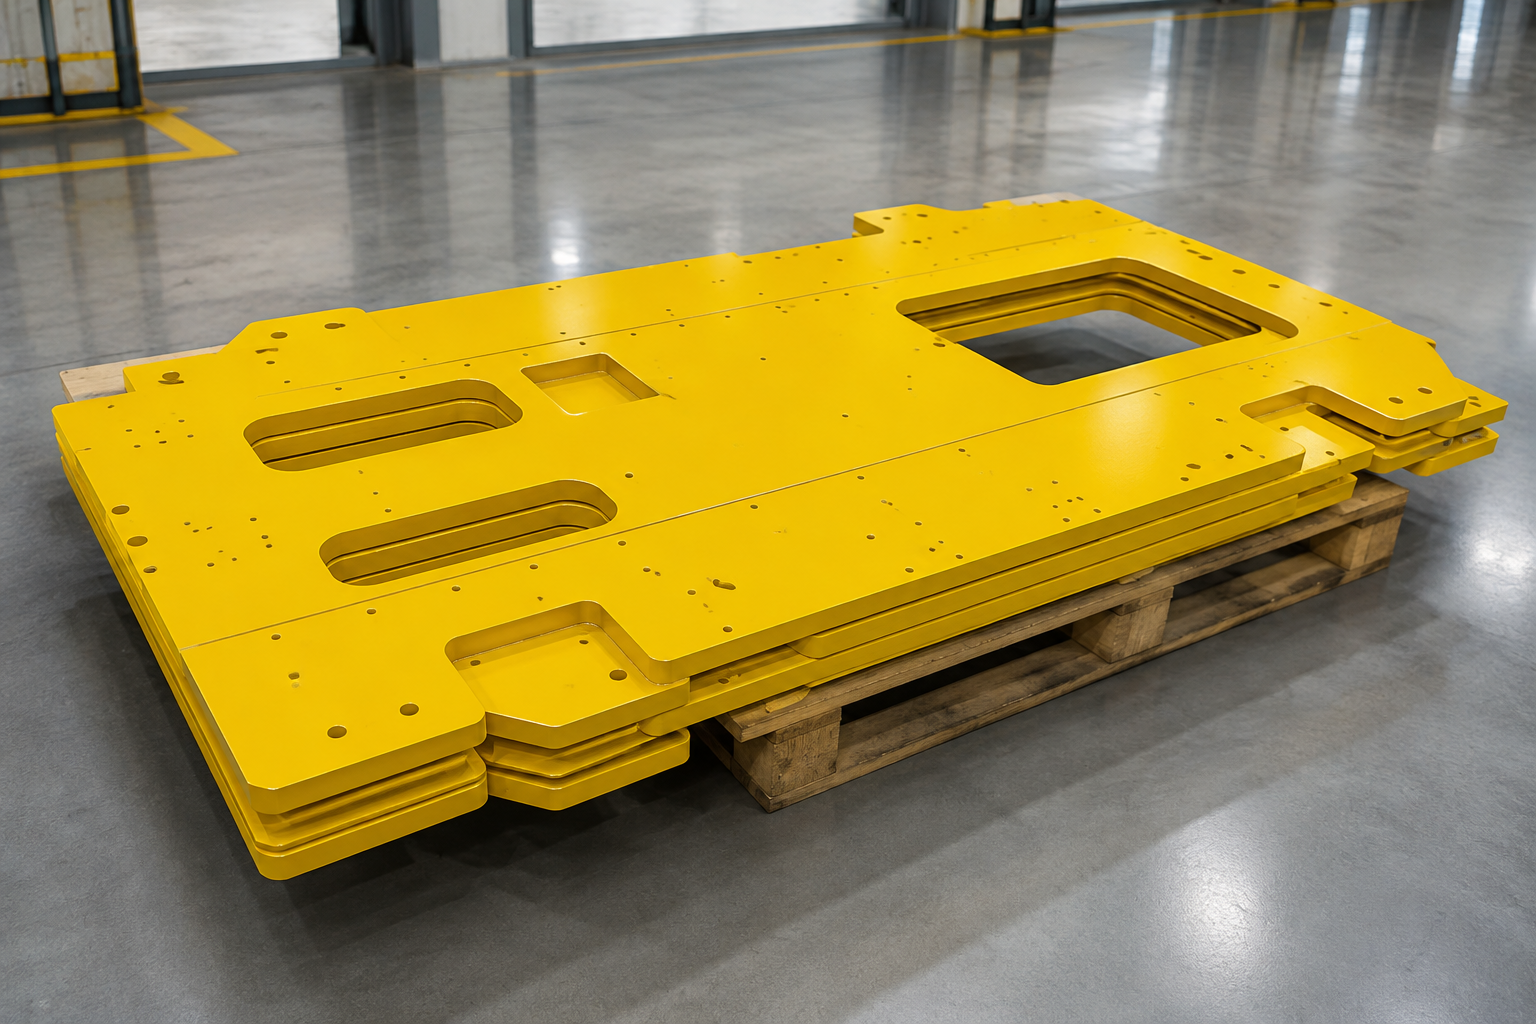
Zatwierdzoną specyfikację farby należy przełożyć na kontrole wymagane do odbioru wycenionego procesu. Sama nazwa metody nie jest kryterium odbioru: trzeba określić układ warstw, fakturę, procedurę dla danego podłoża, miejsce pomiaru, wydanie normy i kryterium zaliczenia, a następnie pisemnie potwierdzić podmioty odpowiedzialne za wykonanie i kontrolę oraz wymagane zapisy.
Rewizja rysunku technicznego, podłoże, przygotowanie, farba, kolor, połysk, grubość i maskowanie zostają ostatecznie ustalone.
Przewidzianą w ofercie sztukę do zatwierdzenia ocenia się przed zwolnieniem do produkcji według uzgodnionych kryteriów wizualnych i pomiarowych.
Określone punkty wstrzymania regulują maskowanie, nakładanie warstw, sposób utwardzania i wszelkie zapisywane pomiary.
Kontrola przy przyjęciu i kontrola końcowa opierają się na tych samych pisemnych kryteriach, a uzgodnione zapisy są dołączane na żądanie.
Podłoże, rodzaj miernika, weryfikacja, plan odczytów, miejsca pomiaru oraz wartości minimalne i maksymalne
Odpowiednia grubość i faktura powłoki, procedura dla podłoża, miejsce badania i wymagana klasa wyniku
Geometria 20°, 60° lub 85°, odpowiedni stan powierzchni, plan odczytów i dopuszczalny zakres
Wzorzec, iluminant, obserwator, geometria, przyrząd, miejsca pomiaru, wzór obliczeniowy i tolerancja
Zapisy określone w zamówieniu Jeżeli wymagane są zapisy kontroli lub dokumenty materiałowe, pisemna oferta musi wskazywać ich wystawcę, zakres i moment przekazania. Plan odbioru dla danego zastosowania określa wymagane wartości różnicy barwy, zakresu połysku, klasy przyczepności, odporności na korozję lub odporności chemicznej.
Określ plan odbioru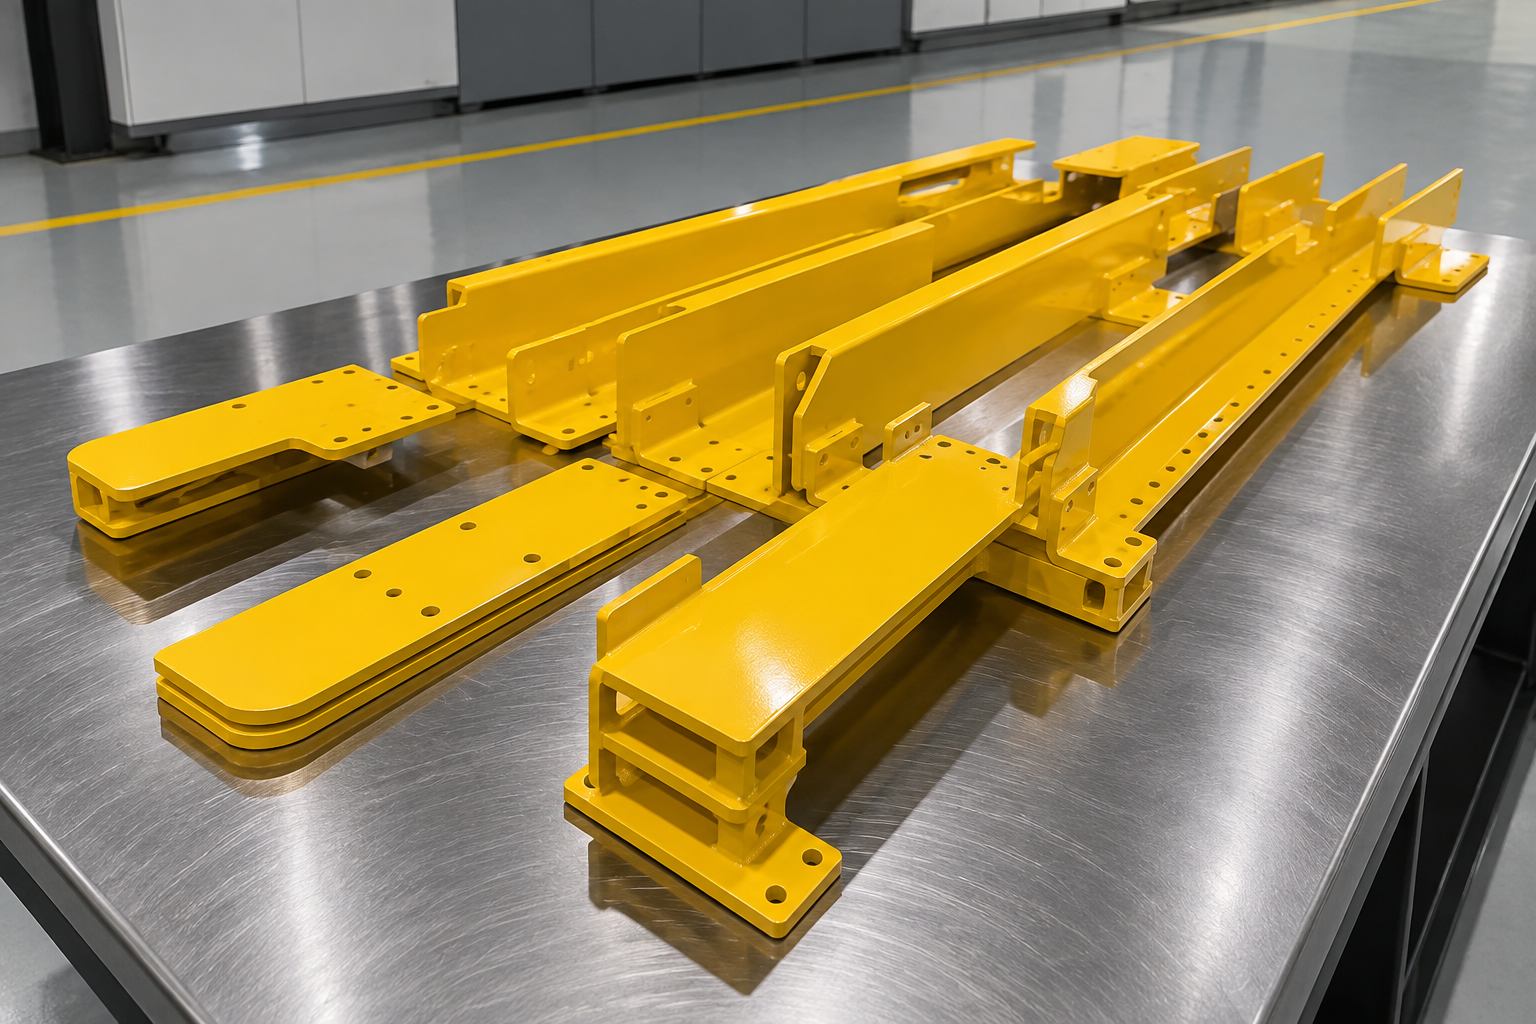
Rysunek techniczny, model, rewizja, ilość i wymagania dotyczące wykończenia trafiają do jednego pakietu do analizy.
Przed przygotowaniem oferty zwracamy się o brakujące informacje dotyczące farby, koloru, maskowania, kontroli lub harmonogramu.
Pisemna oferta określa odpowiedzialność za zakup farby, wykonanie malowania, zatwierdzenia, badania i punkty przekazania.
Próbka wykończenia lub części jest zatwierdzana na podstawie uzgodnionych kontroli koloru, wyglądu i wyników pomiarów. W zapisach grubości powłoki stosuje się metodę wybraną w zamówieniu, taką jak ISO 2808:2019 lub ASTM D7091-22.
Maskowanie, nakładanie farby, utwardzanie i kontrola zmian przebiegają zgodnie z zatwierdzonym przebiegiem procesu technologicznego.
Koordynujemy kontrolę, zapisy, pakowanie ochronne i dostawę zgodnie z pisemnym zamówieniem.
Sprawdzenie kompletności i przydatności przebiegu procesu technologicznego w ramach wyceny.
Środowisko końcowego użytkowania, zatwierdzony produkt lub wymagania eksploatacyjne.
Sprawdzenie wzorca, granicy określonej na rysunku technicznym i punktu wstrzymania do odbioru.
Zatwierdzona próbka lub kod, elementy krytyczne i upoważniona osoba zatwierdzająca.
Zachowanie odpowiedzialności za kontrolę procesu i kontrolę przy przyjęciu w całym wycenionym procesie malowania.
Wymagane zapisy, uprawnienia do wprowadzania zmian i termin zwolnienia.
Zapisanie miejsca realizacji, właściwej jurysdykcji i podmiotu odpowiedzialnego za weryfikację podczas analizy zamówienia.
Wymagania dotyczące użytkowania produktu lub rynku, mające zastosowanie do gotowej części.
Koordynowanie decyzji dotyczącej niezgodności według tych samych pisemnych kryteriów odbioru.
Zatwierdzanie odstępstwa, poprawki, ponownego wykonania lub rewizji specyfikacji zgodnie z przydzielonymi uprawnieniami.
Pisemne warunki zamówienia muszą określać, kto wykonuje poszczególne operacje malowania, analizuje specyfikację i maskowanie, odpowiada za kontrolę procesu i kontrolę jakości, zatwierdza zmiany oraz zezwala na każde przekazanie między etapami. Ta strona nie przypisuje tych obowiązków przed przygotowaniem oferty.
| Warunek wyboru | Ocena malowania farbami ciekłymi | Alternatywa lub kolejny krok |
|---|---|---|
| Określony wzorzec Pantone, RAL lub fizyczny albo złożony podział kolorów | Oceń malowanie farbami ciekłymi, zatwierdzenie próbki i granicę maskowania | Porównaj oferty dopiero po wycenie takiego samego koloru i planu zatwierdzenia |
| Rysunek techniczny wyraźnie wymaga systemu proszkowego | Nie zakładaj możliwości zastąpienia go systemem farb ciekłych | Uzyskaj wycenę malowania proszkowego lub poproś o pisemne zatwierdzenie zmiany przez dział techniczny |
| Aluminium wymaga integralnej warstwy tlenkowej | Farba pozostaje osobną nakładaną warstwą | Oceń anodowanie lub proces łączony pod kątem wymagań dotyczących stopu i wyglądu |
| Wysokie wymagania dotyczące odporności na korozję, zanurzenie, chemikalia lub temperaturę bez zweryfikowanego systemu | Nie obiecuj parametrów skuteczności dla całej kategorii | Wybierz i zweryfikuj produkt lub system w rzeczywistym środowisku przed zatwierdzeniem |
| Wymiary części lub wymagania dotyczące utwardzania wykraczają poza przeanalizowany proces | Ocena wykonalności pozostaje otwarta do potwierdzenia przebiegu procesu technologicznego i miejsca realizacji | Skorzystaj z usług kwalifikowanego partnera od obróbki wykończeniowej lub zmień kolejność operacji wykończeniowych |
| Krytyczne pasowanie nie pozostawia naddatku na grubość powłoki | Jeśli to możliwe, uwzględnij naddatek na powłokę i selektywne maskowanie | Zmień warunek odbioru, zastosuj obróbkę skrawaniem po nałożeniu powłoki lub wybierz inne wykończenie |
Analizujemy stale węglowe i stopowe, stale nierdzewne oraz stopy aluminium. Zatwierdzenie zależy od konkretnego gatunku lub stopu, początkowego stanu powierzchni, sposobu przygotowania, danych wybranej farby i środowiska użytkowania.
Tak. Analizujemy wszystkie 3 możliwości, a następnie potwierdzamy w ofercie produkt, układ warstw, warunki utwardzania i plan odbioru, bez uznawania któregokolwiek rodzaju farby za najlepszy w każdej sytuacji.
Tak. Prosimy przesłać oznaczenie Pantone lub RAL albo zatwierdzony fizyczny wzorzec oraz wymagania dotyczące połysku lub faktury. Odbiór koloru na podstawie pomiaru przyrządem wymaga również określenia iluminantu, obserwatora, geometrii pomiaru, planu odczytów i tolerancji zgodnie z uzgodnioną metodą.
Tak, jeśli zatwierdzony rysunek techniczny wskazuje każdy gwint, otwór, bazę odniesienia, powierzchnię współpracującą, punkt uziemienia i granicę kolorów, które mają pozostać bez farby. Musi również określać, czy dany wymiar podlega odbiorowi przed nałożeniem powłoki, czy po nim.
Prosimy podać materiał podłoża i stan powierzchni, środowisko użytkowania, produkt lub system lakierniczy, dane techniczne i karty charakterystyki, minimalną i maksymalną grubość suchej powłoki dla każdej warstwy i całego systemu, wzorzec koloru, połysk lub fakturę, maskowanie, plan badań i pobierania próbek, wymagania dotyczące pakowania oraz termin dostawy.
Należy podać minimalną i maksymalną grubość każdej warstwy oraz całej powłoki w µm i mil. Trzeba też wskazać metodę, rodzaj miernika, miejsca i liczbę odczytów, zasady pomiaru przy krawędziach lub krzywiznach oraz naddatek na rysunku technicznym dla każdego krytycznego elementu pokrywanego powłoką lub maskowanego.
W zamówieniu można wskazać ISO 2808:2019 lub ASTM D7091-22 do pomiaru grubości, ISO 2409:2020 lub ASTM D3359-23 do badania przyczepności metodą siatki nacięć lub taśmy, ISO 2813:2014 do pomiaru połysku oraz ISO/CIE 11664-4:2019 do obliczeń CIELAB. Zamówienie musi również określać zakres stosowania, sposób pobierania próbek i kryterium zaliczenia.
Minimalna ilość, możliwość zamówienia pojedynczej sztuki, opłaty za próbki, kryteria zatwierdzenia i ewentualny sposób zaliczenia kosztów na poczet zamówienia są określane w pisemnej ofercie.
Po analizie odpowiednich plików, wymagań dotyczących farby, rysunku technicznego, koloru i maskowania pisemna oferta potwierdzi termin odpowiedzi oraz harmonogram wykonania malowanego prototypu.
Tak. Dostępne są próbki pierwszej sztuki lub próby koloru i wykończenia do zatwierdzenia, a opłaty i kryteria odbioru określa oferta. Warunki umowy o zachowaniu poufności można uzgodnić przed wymianą chronionych plików.
Warto rozważyć farbę ciekłą, gdy rysunek techniczny wymaga takiego systemu, kontrolowanego koloru lub wyglądu, selektywnego maskowania albo powłoki dobranej do konkretnego produktu. Malowanie proszkowe lub inne wykończenie należy rozważyć, gdy wskazują na to rysunek techniczny, ograniczenia dotyczące utwardzania, grubość powłoki lub warunki użytkowania; rozwiązania trzeba porównać przy takim samym zakresie przygotowania, kontroli i pakowania.
Niekompletne zapytanie ofertowe powoduje rozbieżność między wycenionym wykończeniem a wykończeniem, które ma zostać zatwierdzone. Należy dołączyć aktualną rewizję, ilość, materiał, środowisko użytkowania, system lakierniczy, wzorzec koloru, wymagania dotyczące połysku lub faktury, minimalną i maksymalną grubość suchej powłoki, rysunek techniczny maskowania, metody odbioru i wymagany termin; jeżeli zamówienie powołuje się na ISO 2409:2020, ASTM D7091-22 lub inną metodę badania, należy także podać miejsca pobierania próbek i kryteria zaliczenia. Przyjmujemy rysunki techniczne, próbki fizyczne oraz pliki STEP, IGES, Parasolid, SolidWorks, DWG, DXF i PDF.
Poproś o wycenę malowaniaPo analizie odpowiedniego pakietu plików i wymagań dotyczących farby pisemna oferta potwierdzi termin odpowiedzi. Jeżeli zostanie zawarta umowa o zachowaniu poufności, określi ona zasady postępowania z informacjami objętymi tą umową.
Przed wyceną przebiegu procesu technologicznego otrzymają Państwo listę brakujących informacji dotyczących produktu, grubości powłoki, badań lub dopuszczenia wyrobu.
Otrzymają Państwo pytania dotyczące rysunku technicznego i próbki wzorcowej, niezbędne do potwierdzenia granic maskowania i etapów zatwierdzania.